Motormechanik :: Zerlegen und Zusammenbauen der Baugruppe. Zylinderblock
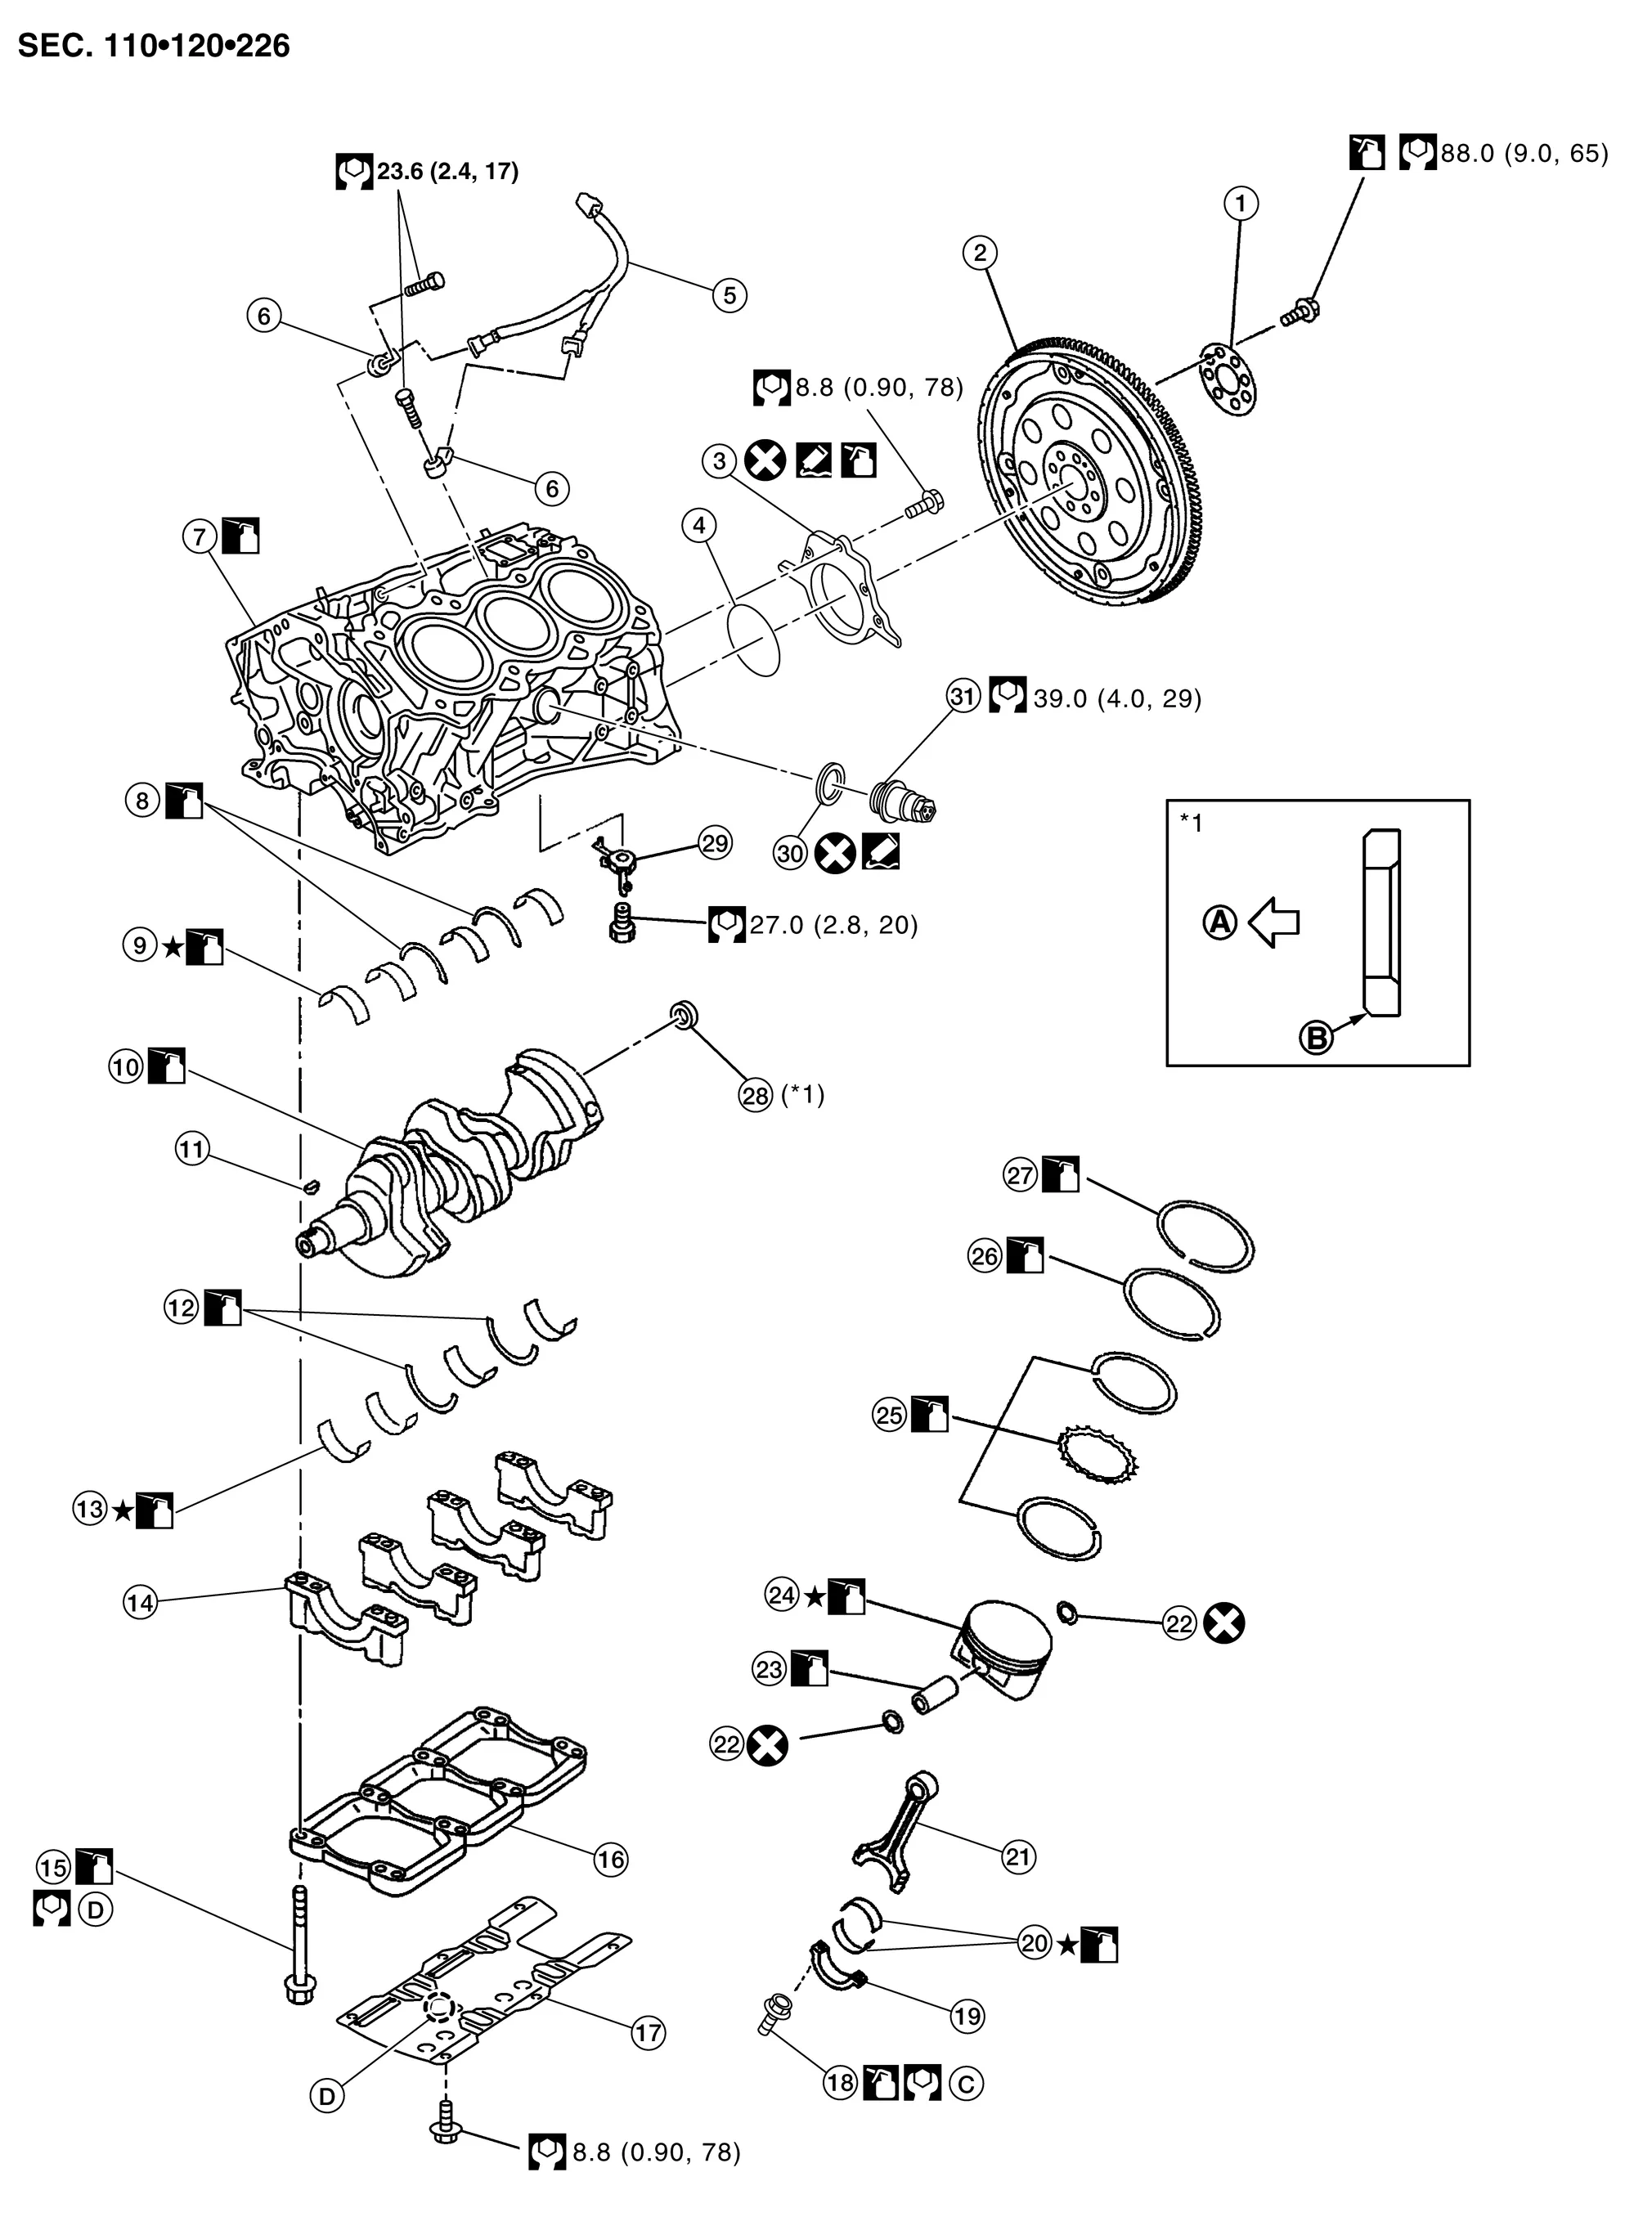
| 1. | Verstärkungsplatte | 2. | Flexplatte | 3. | Hinteres Simmerringgehäuse |
| 4. | Hinterer Wellendichtring | 5. | Unterkabelbaum | 6. | Klopfsensor |
| 7. | Zylinderblock | 8. | Axiallager (oben) | 9. | Hauptlager (oben) |
| 10. | Kurbelwelle | 11. | Passfeder der Kurbelwelle | 12. | Axiallager (unten) |
| 13. | Hauptlager (unten) | 14. | Hauptlagerdeckel | 15. | Hauptlagerdeckelschraube |
| 16. | Hauptlagerbrücke | 17. | Leitblech | 18. | Pleuelschraube |
| 19. | Pleuellagerdeckel | 20. | Pleuellager | 21. | Pleuelstange |
| 22. | Sicherungsring | 23. | Kolbenbolzen | 24. | Kolben |
| 25. | Ölabstreifring | 26. | Zweiter Kolbenring | 27. | Oberer Kolbenring |
| 28. | Pilotkonverter | 29. | Öldüse | 30. | Dichtung |
| 31. | Zylinderblock-Heizung (falls vorhanden) | A. | Kurbelwellenseite | B. | Angefast |
| C. | Siehe Demontage und Montage. | D. | Vorderseitenmarkierung |
AUSBAU
Die Motorbaugruppe ausbauen. Siehe Aus- und Einbau (FWD) oder Aus- und Einbau (AWD).
Antriebsplatte ausbauen. Siehe Explosionsdarstellung.
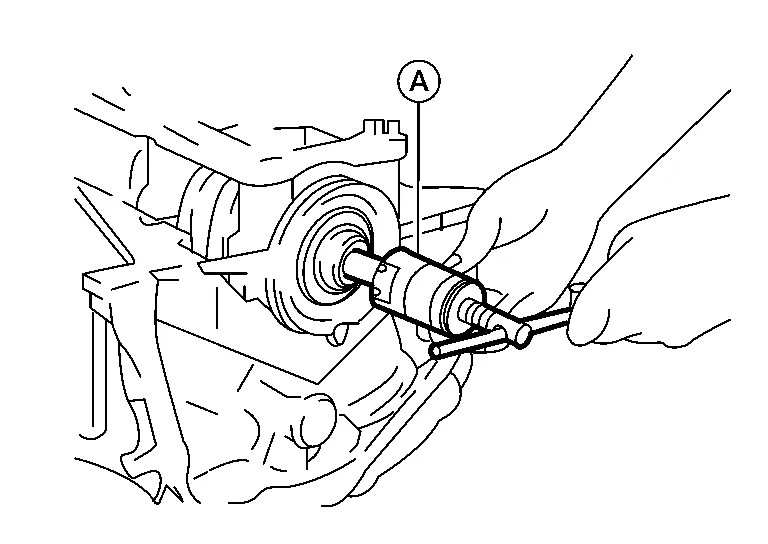
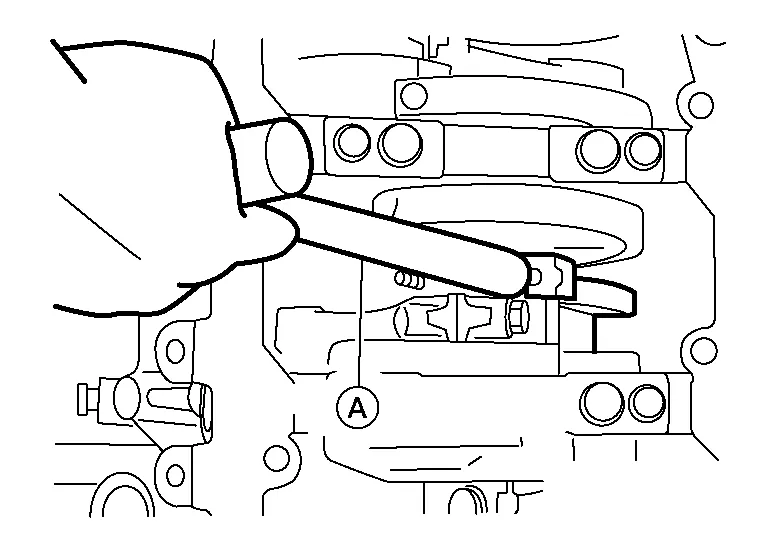
Pilotwandler mit geeignetem Werkzeug (A) ausbauen.
Flüssigdichtung abschneiden und hinteres Simmerringgehäuse mit geeignetem Werkzeug (A) ausbauen. Hinweise zu Flüssigdichtungen beachten.
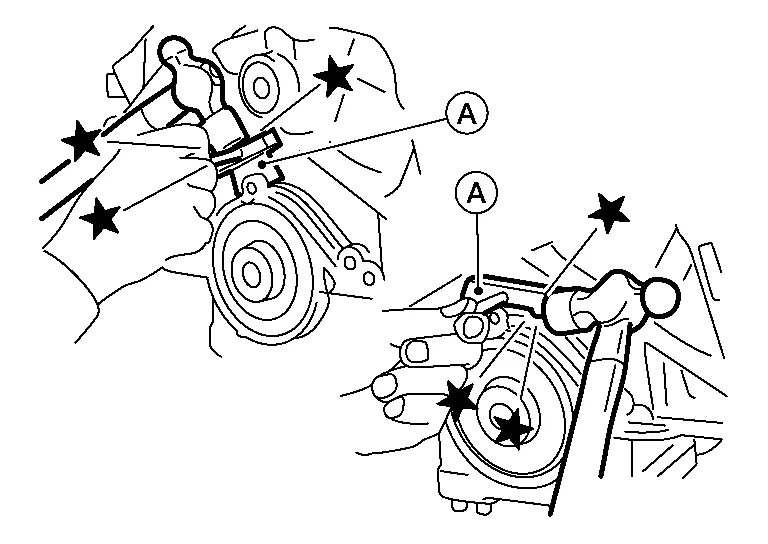
| Werkzeugnummer (A) | : KV10111100 (J-37228) |
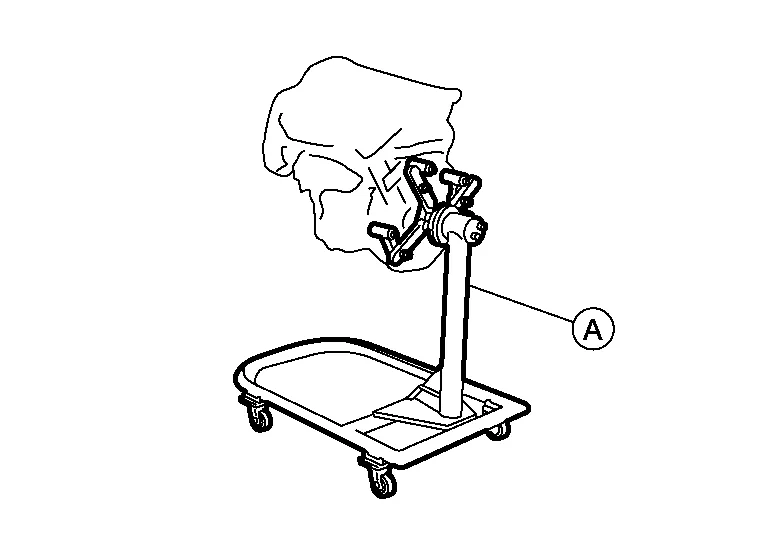
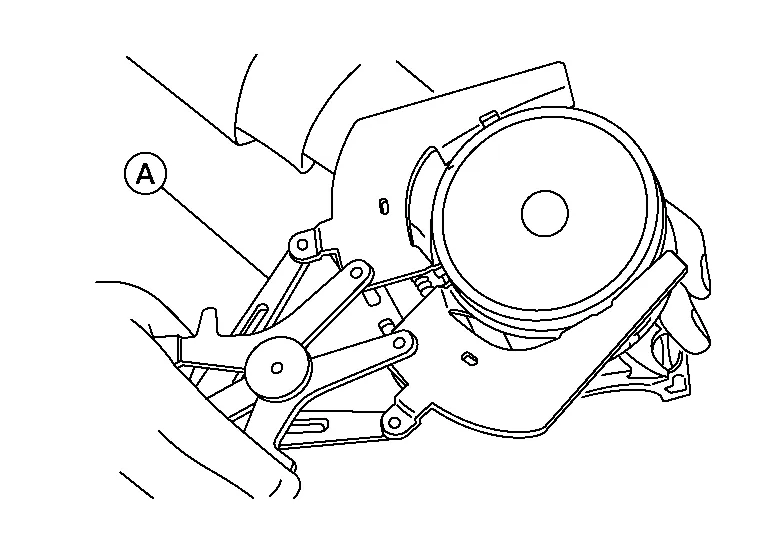
Den Motor auf einen Motorständer (A) setzen. Ein handelsüblicher Motorständer (A) kann verwendet werden.
Klopfsensor ausbauen.
Motorkühlmittel ablassen. Siehe Motorkühlmittel wechseln.
Motoröl ablassen. Siehe Motoröl wechseln.
Oberen Ölwanne ausbauen. Siehe Aus- und Einbau (Obere Ölwanne).
Riemenscheibe der Kurbelwelle ausbauen.
Ein geeignetes Werkzeug verwenden, um ein Drehen der Kurbelwelle zu verhindern.
Steuerkette ausbauen. Siehe Ausbau und Einbau.
Zylinderkopf ausbauen. Siehe Ausbau und Einbau.
Kolben-Pleuel-Baugruppen ausbauen.
Vor dem Ausbau der Kolben-Pleuel-Baugruppe das Pleuel-Seitenspiel prüfen. Siehe Pleuellager.
Pleuellager ausbauen.
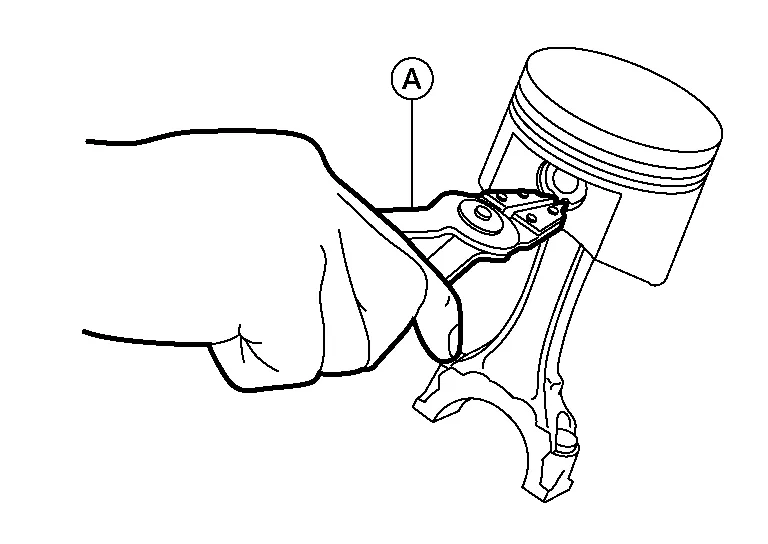
Kolbenringe vom Kolben abnehmen.
Kolbenring-Spreizer (A) verwenden.
Vor dem Abnehmen der Kolbenringe das Kolbenring-Seitenspiel prüfen. Siehe Prüfung.
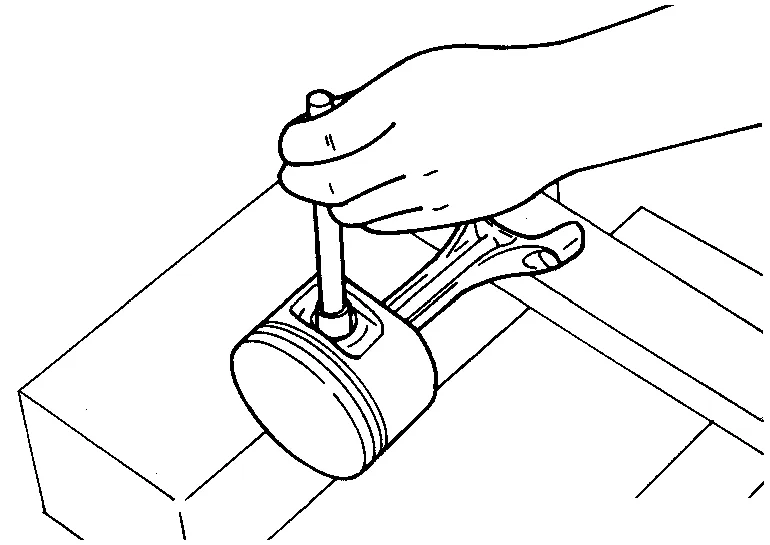
Kolben wie folgt vom Pleuel abnehmen.
Ölleitblech von der Hauptlagerbrücke abnehmen.
Schrauben in der angegebenen umgekehrten Reihenfolge lösen und Hauptlagerbrücke, Lagerdeckel und Kurbelwelle ausbauen.
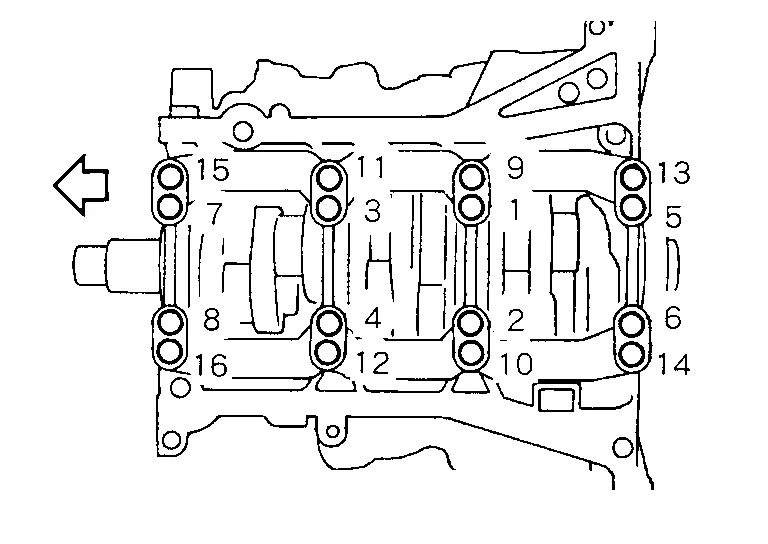
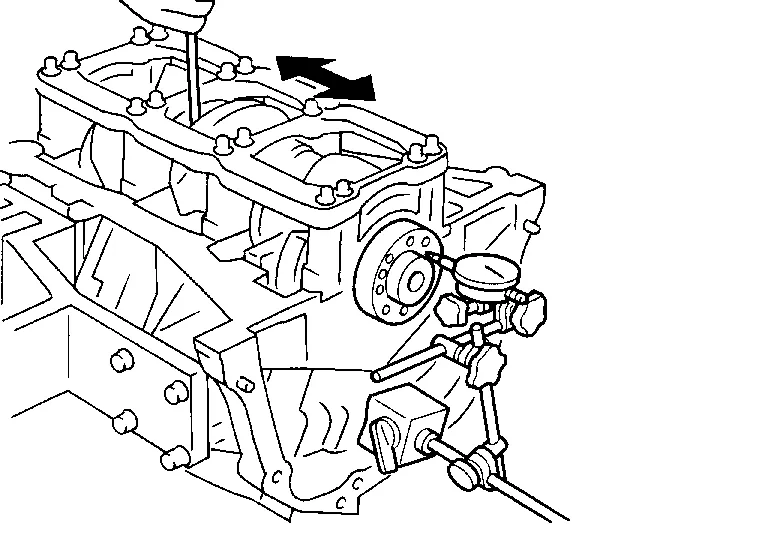
Vor dem Lösen der Hauptlagerdeckelschrauben das Axialspiel der Kurbelwelle messen.
Siehe Prüfung.

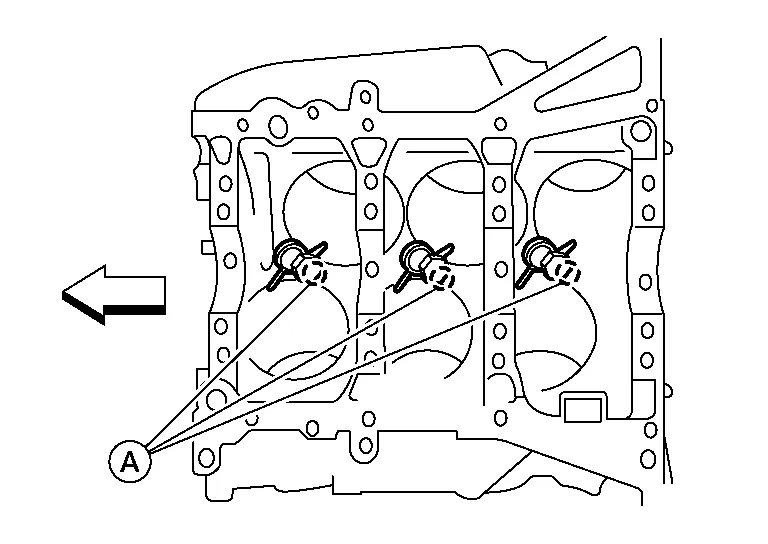
: Motorvorderseite
Ölspritzdüsen (A) und Passstifte ausbauen.
Hauptlager und Axiallager aus dem Zylinderblock und den Hauptlagerdeckeln ausbauen.
Beim Ausbau auf Einbaurichtung und Position achten. Für den Einbau in der richtigen Reihenfolge aufbewahren.
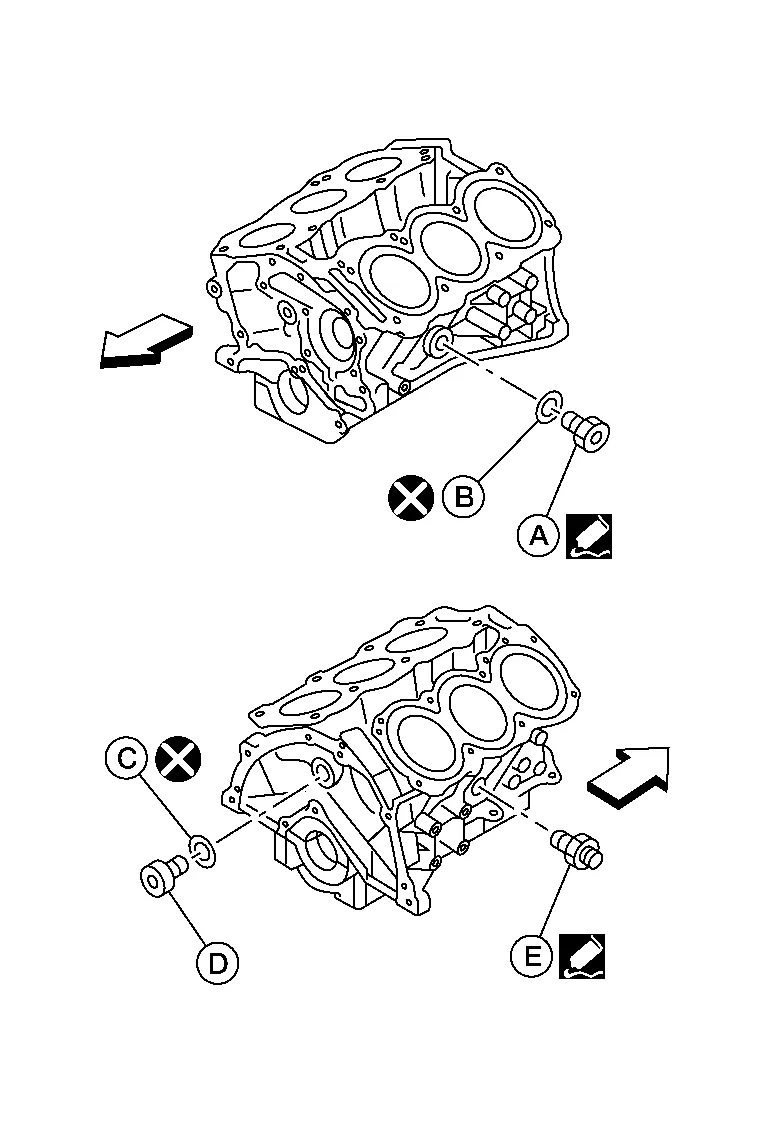
Wasserablassschrauben (A) und (D) sowie Verbindungsschraube (E) aus dem Zylinderblock ausbauen.
|
: Motorvorderseite |
EINBAU
Kühlmittel- und Ölkanäle sowie Zylinderbohrung ausblasen, um Fremdkörper zu entfernen.
Ablassschrauben des Zylinderblocks einbauen.
Wasserablassschraube (A) und (D) sowie Verbindungsschraube (E) in den Zylinderblock einsetzen und mit vorgeschriebenem Drehmoment anziehen.
| Wasserablassschraube (A) | : 62 N·m |
| Wasserablassschraube (D) mit Metallscheibe (falls vorhanden) | : 78 N·m |
| Wasserablassschraube (D) mit Kupfer-Dichtscheibe (falls vorhanden) | : 62 N·m |
| Verbindungsschraube (E) | : 39 N·m |
|
: Motorvorderseite |
Ölspritzdüsen (A) einbauen.
Passstift der Ölspritzdüse in die Passstiftbohrung des Zylinderblocks einsetzen und die Schrauben festziehen.
|
: Motorvorderseite |
Hauptlager und Axiallager (C) einbauen.
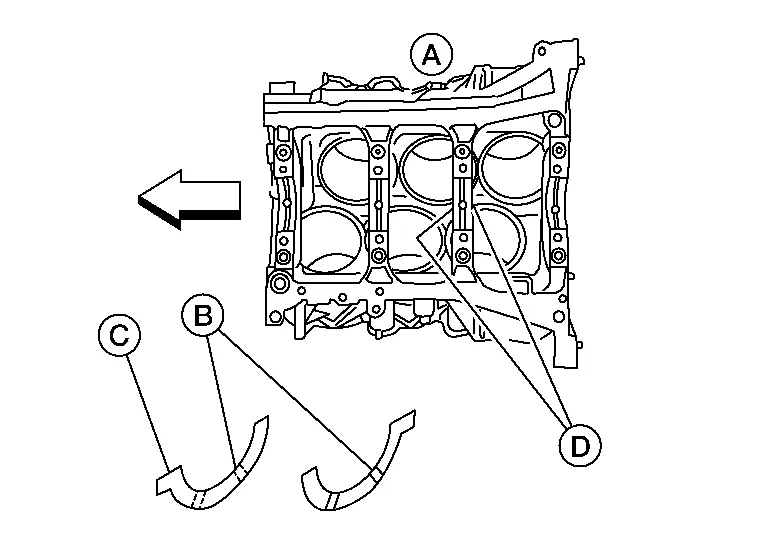
Axiallager (C) so einbauen, dass die Ölnut (B) zur Kurbelwangen-Seite (außen) zeigt.
Lager mit einer Nase an einem Ende in den Zylinderblock und Lager mit einer mittigen Nase in den Deckel einbauen. Jede Nase mit der passenden Aussparung ausrichten.
|
: Motorvorderseite |
Obere Hauptlager (A) und untere Hauptlager (B) in der richtigen Position im Zylinderblock einsetzen.
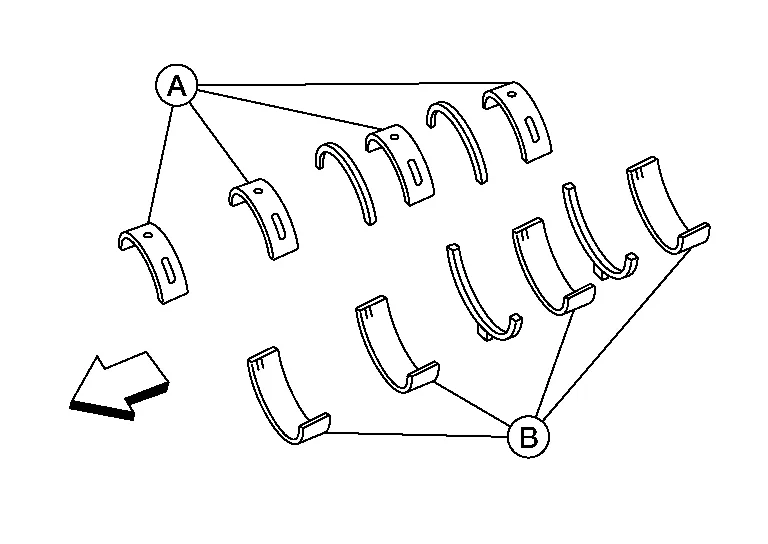
Sicherstellen, dass die richtigen Hauptlager verwendet werden. Siehe Prüfung.
|
: Motorvorderseite |
Hinweise zur Wiederverwendung der Hauptlagerdeckelschrauben.
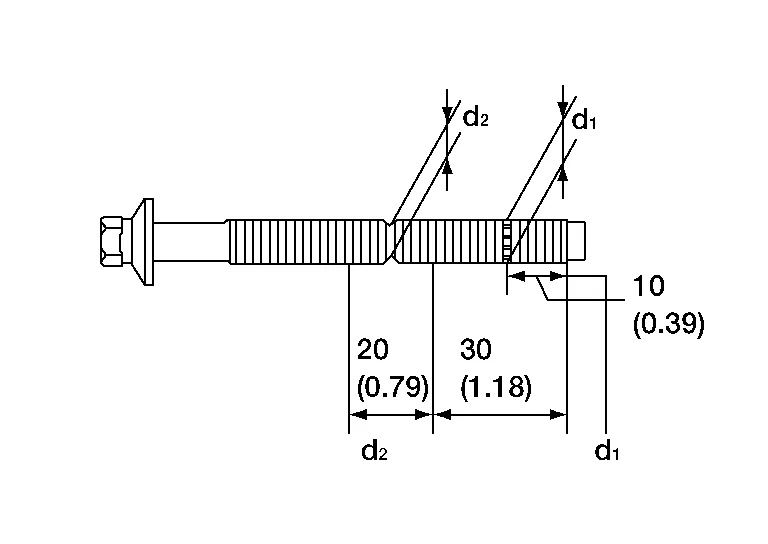
Zum Anziehen der Hauptlagerdeckelschrauben wird ein Anzugsverfahren im plastischen Bereich angewendet. (d1) und (d2) wie dargestellt messen.
Für (d2) den kleinsten Durchmesser im Messbereich wählen.
Überschreitet die Differenz zwischen (d1) und (d2) den Grenzwert, die Schrauben für die Montage ersetzen.
| Grenzwert (d1 - d2) | : 0,11 mm (0,0043 in) |
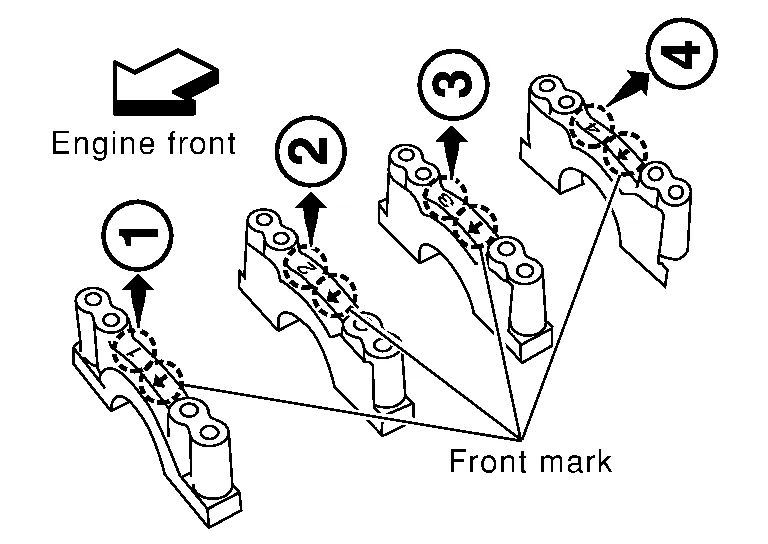
Nach dem Einbau der Kurbelwelle, der unteren Hauptlager, der Hauptlagerdeckel, der Hauptlagerbrücke und der Lagerdeckelschrauben die Lagerdeckelschrauben in der dargestellten Nummernfolge anziehen.
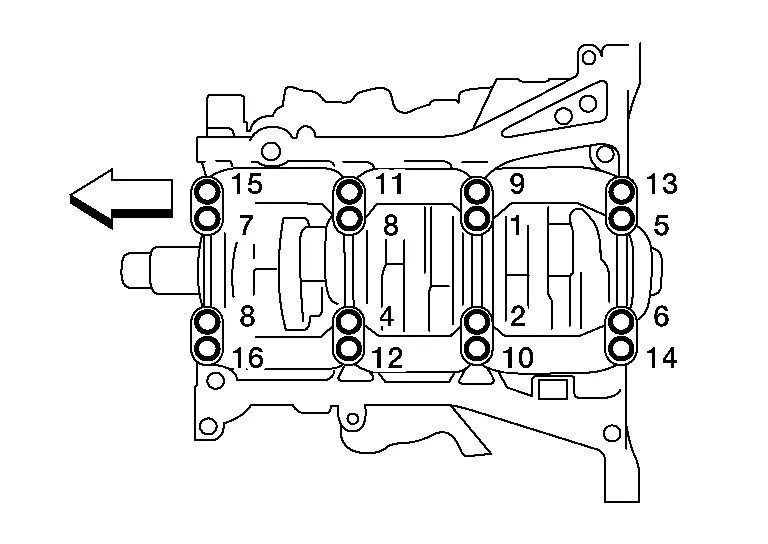
|
: Motorvorderseite |
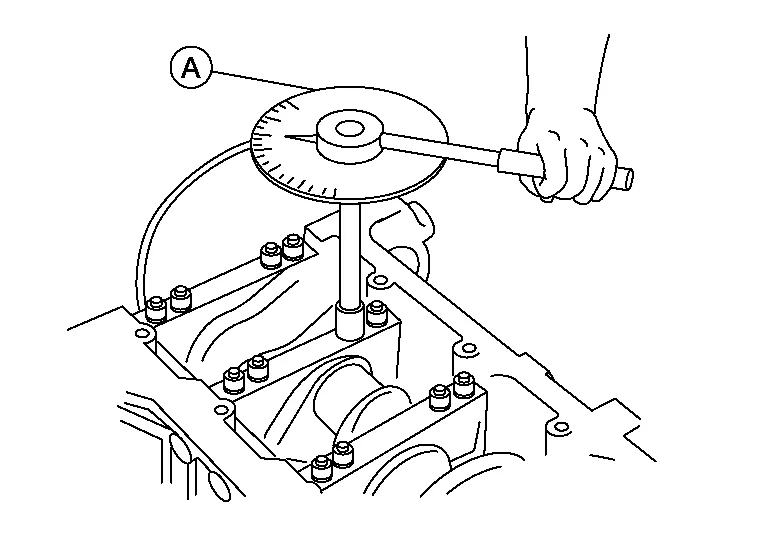
| Stufe 1 | : 32.3 - 38 N·m |
| Stufe 2 | : 90° - 95° im Uhrzeigersinn |
| Werkzeugnummer (A) | : KV10112100 (BT-8653-A) |
Axialspiel der Kurbelwelle messen.
Bei Überschreitung des Grenzwerts das Axiallager durch ein neues ersetzen. Siehe Zylinderblock.
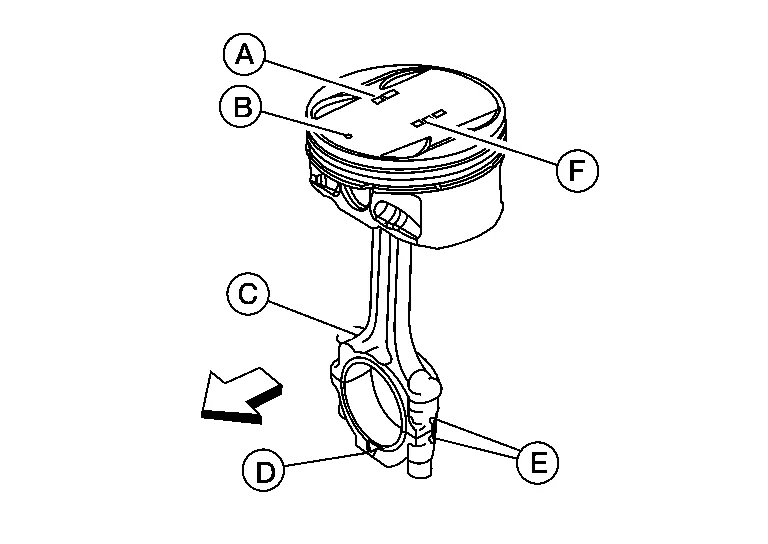
Den Kolben am Pleuel montieren.
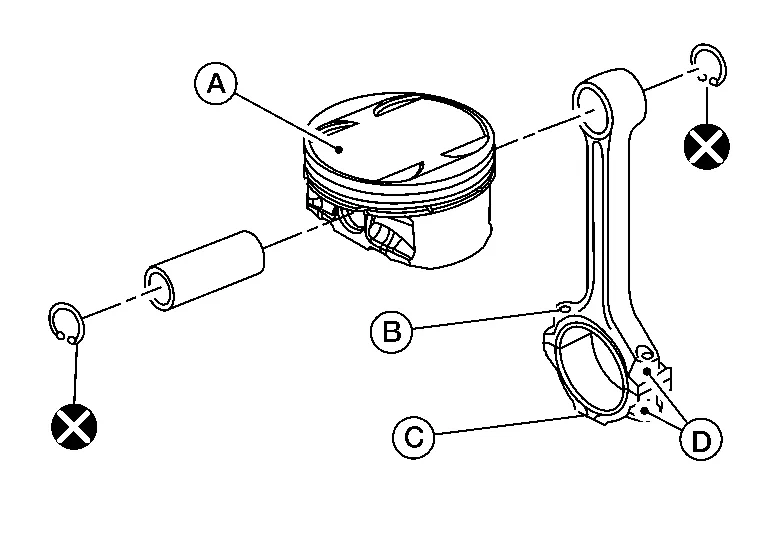
| (A) | : Kolben-Vorderseitenmarkierung |
| (B) | : Ölbohrung |
| (C) | : Pleuel-Vorderseitenmarkierung |
| (D) | : Zylindernummer |
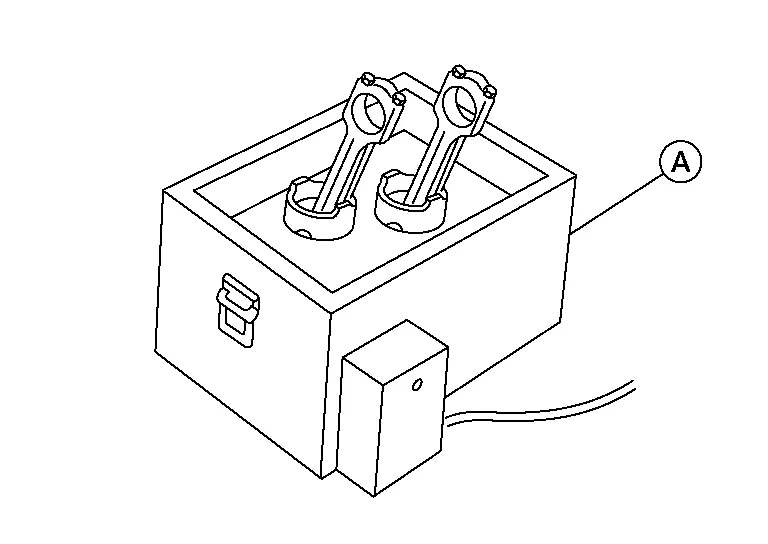
Kolben mit geeignetem Werkzeug (A) erwärmen, bis sich der Kolbenbolzen ohne übermäßigen Kraftaufwand von Hand einschieben lässt [etwa 60 - 70 °C]. Den Kolbenbolzen von vorne nach hinten durch den Kolben und das Pleuel schieben.
So montieren, dass die Kolben-Vorderseitenmarkierung (B) auf dem Kolbenboden sowie die Ölbohrung (C), die Pleuel-Vorderseitenmarkierung (D) und die Zylindernummer (E) am Pleuel wie dargestellt positioniert sind.
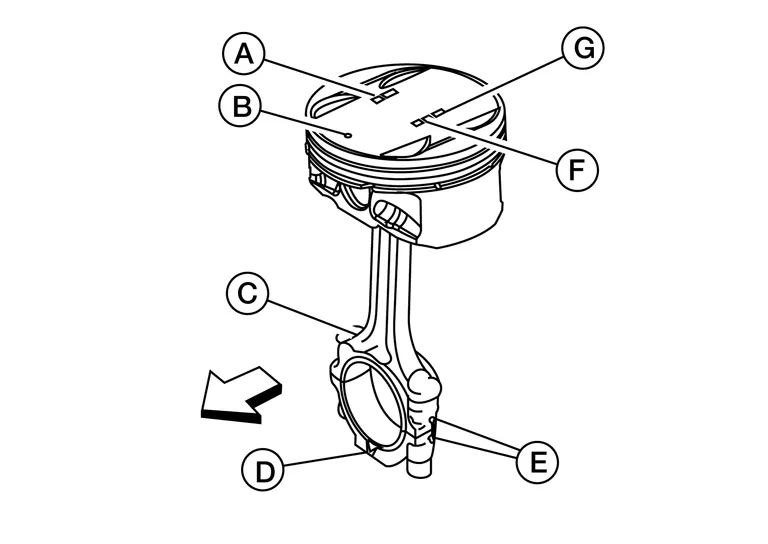
: Motorvorderseite (A) : Kolbengewichtsklasse (F) : Bolzengewichtsklasse (G) : Kennzeichnung Kolbenboden
Nach dem Einbau prüfen, ob sich das Pleuel leichtgängig auf dem Bolzen bewegt.
Die Kolbenringe mit einer Kolbenringzange montieren.
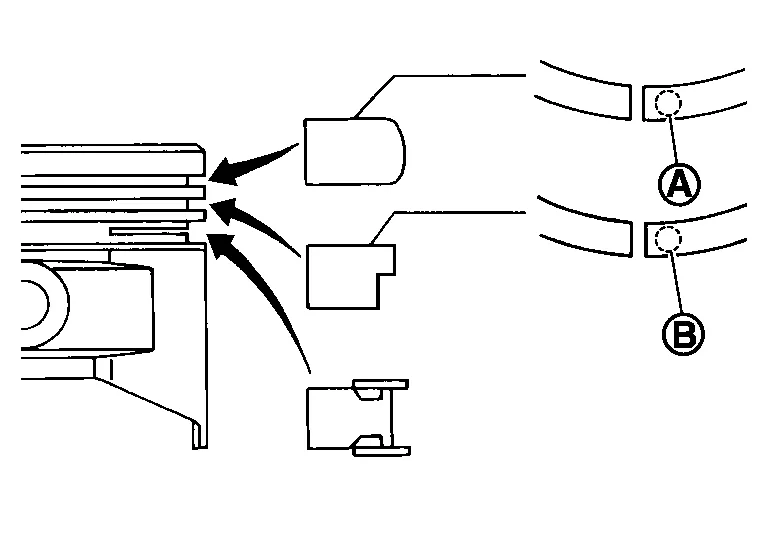
| (A) | : Erster Ring (Verdichtungsring) |
| (B) | : Zweiter Ring |
Jeden Ring wie dargestellt mit dem Stoß versetzt ausrichten, dabei die Kolbenmarkierung vorne beachten.
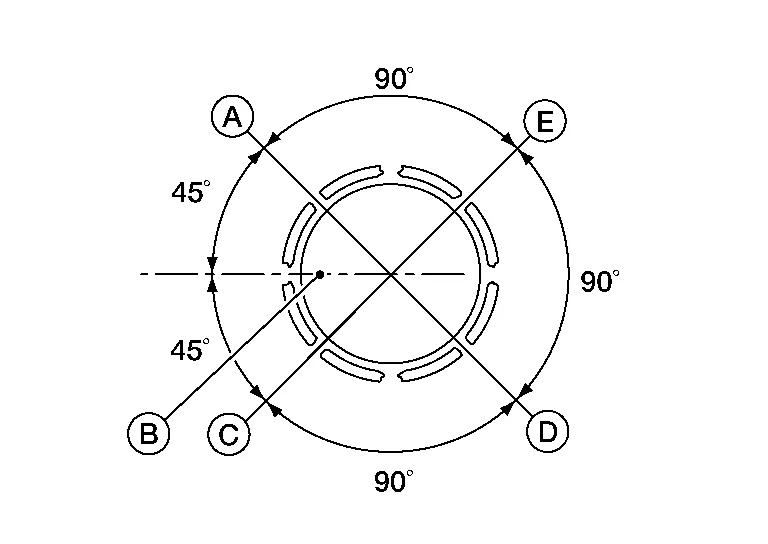
(A) : Stoßspiel des oberen Rings (B) : Frontmarkierung (C) : Schienenstoß des oberen oder unteren Ölabstreifrings (D) : Stoßspalt zweiter Ring und Ölabstreifring-Spreizfeder (E) : Schienenstoß des oberen oder unteren Ölabstreifrings
Die Pleuellagerschalen (A) in das Pleuel und den Pleuellagerdeckel (B) einlegen.

Beim Einlegen der Pleuellagerschalen (A) die Lagerfläche (Kurbelwellenseite) mit Motoröl benetzen. Die Rückseite (Seite von Pleuel und Deckel) nicht ölen, sondern gründlich reinigen.
Beim Einbau den Nocken der Pleuellagerschale (A) mit der Aussparung des Pleuels fluchten lassen.
Prüfen, ob die Ölbohrungen im Pleuel (B) und in der zugehörigen Lagerschale (A) fluchten.
Die Kolben-Pleuel-Baugruppe in den zugehörigen Zylinder einbauen.
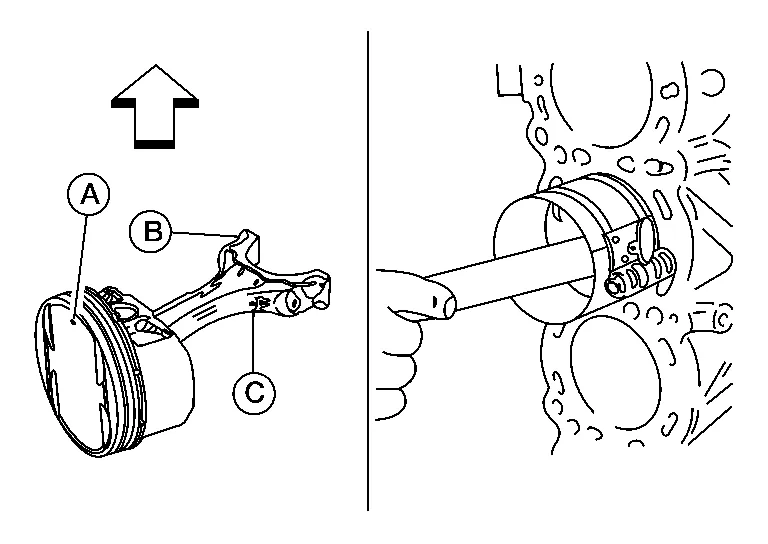
Den Kurbelwellenhubzapfen des einzubauenden Pleuels in den unteren Totpunkt (UT) stellen.
Zylinderbohrung, Kolben und Kurbelwellenhubzapfen ausreichend mit Motoröl benetzen.
Die Zylinderposition mit der Zylindernummer (B) am einzubauenden Pleuel abgleichen.
Den Kolben so einbauen, dass die Kolbenmarkierung (A) auf dem Kolbenboden zur Motorvorderseite zeigt (
) mit einem geeigneten Werkzeug.(C) : Ölbohrung
Den Pleuellagerdeckel einbauen.
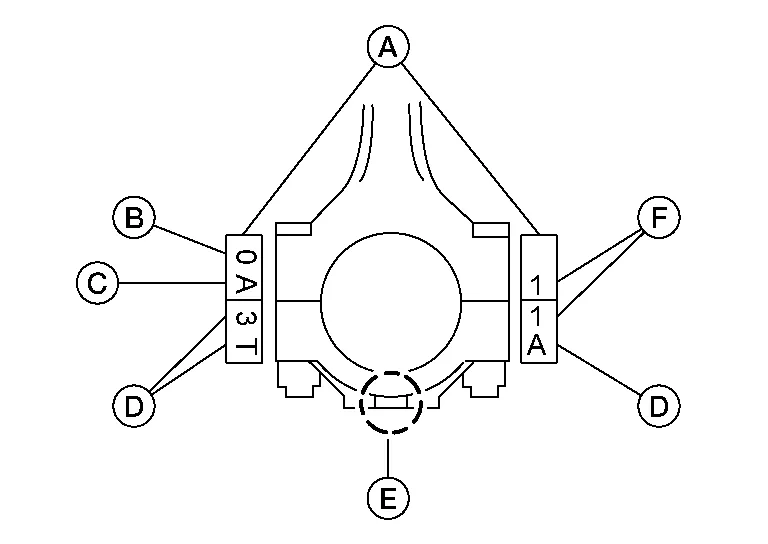
Unter Beachtung der Musterkennzeichnungen (A) die eingeprägten Zylindernummern (F) am Pleuel mit denen am Lagerdeckel abgleichen und einbauen.
Die Kolben-Pleuel-Baugruppe und den Deckel so einbauen, dass die Markierung „vorne“ am Deckel und am Kolben zur Motorvorderseite zeigt.
Gewinde und Auflageflächen mit neuem Motoröl benetzen.
| (B). | : Gruppe Pleuelkleinende-Durchmesser |
| (C). | : Viskositätsklasse (Gewichtsklasse) |
| (D). | : Verwaltungscode |
| (E). | : Frontmarkierung |
Die Pleuellagerdeckelschrauben vor einer Wiederverwendung prüfen und dann in ihrer ursprünglichen Position am Pleuel einbauen. Die Schrauben müssen sich von Hand leichtgängig eindrehen lassen.
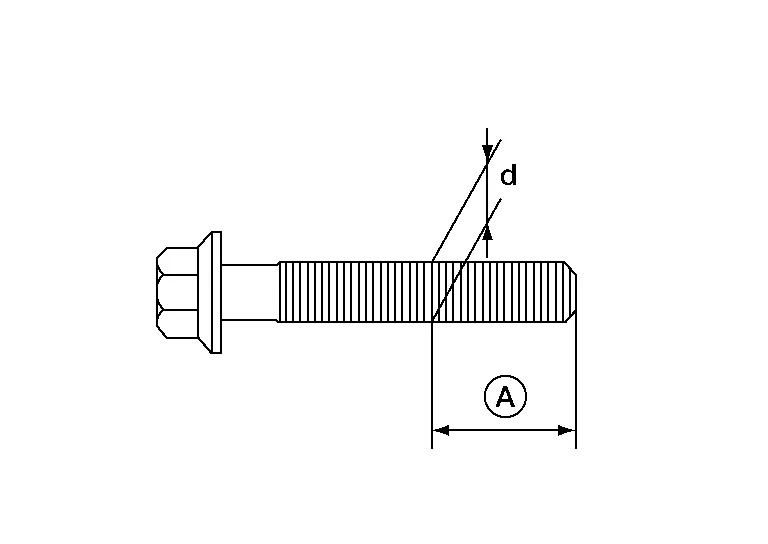
Den Außendurchmesser der Pleuellagerdeckelschraube wie dargestellt messen.
| Außendurchmesser (d) der Pleuelschraube | |
| Standard | : 7.90 - 8.00 mm (0.3110 - 0.3150 Zoll) |
| Grenzwert | : 7,75 mm (0.3051 in) |
| (A) | : 19 mm (0.75 Zoll) |
Die Pleuelmuttern in zwei Stufen mit folgendem Werkzeug anziehen:
| Stufe 1 | : 19 - 21 N·m |
| Stufe 2 | : 90° - 95° im Uhrzeigersinn |
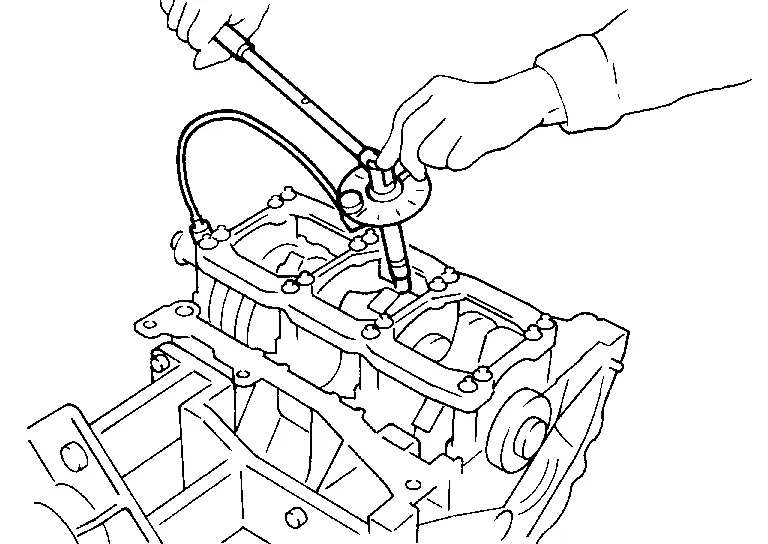
| Werkzeugnummer | : KV10112100 (BT-8653-A) |
Gewinde und Auflageflächen der Pleuelschrauben und -muttern mit Motoröl benetzen.
Nach dem Anziehen der Muttern prüfen, ob sich die Kurbelwelle leichtgängig dreht.
Das Pleuelseitenspiel prüfen. Liegt es über dem Grenzwert, Pleuel und/oder Kurbelwelle ersetzen. Siehe Zylinderblock.
Das Leitblech an den Hauptlagerquerträger montieren.
Den Klopfsensor (A) einbauen.
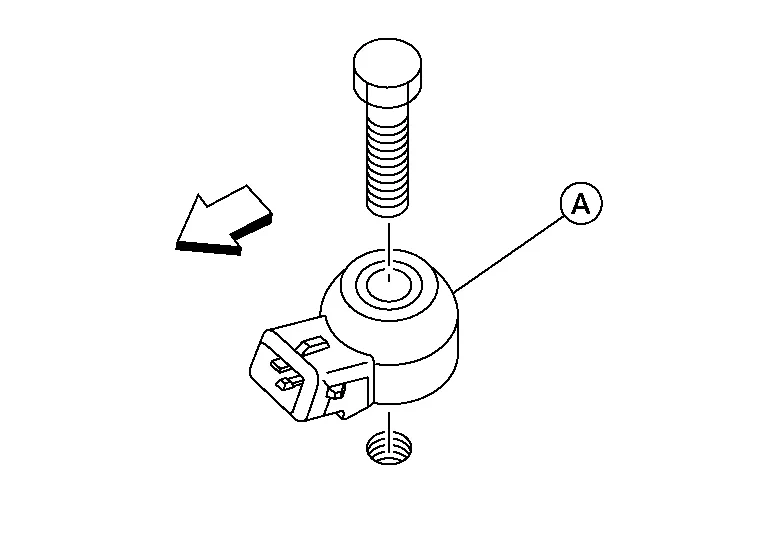
Sicherstellen, dass sich weder auf der Dichtfläche des Zylinderblocks noch auf der Rückseite des Klopfsensors (A) Fremdkörper befinden.
Den Klopfsensor (A) so einbauen, dass der Stecker zur Motorrückseite zeigt.
Die Schrauben nicht festziehen, während der Stecker gehalten wird.
Sicherstellen, dass der Klopfsensor (A) nicht an andere Bauteile anstößt.
|
: Motorvorderseite |
Den Zylinderkopf einbauen. Siehe Aus- und Einbau.
Die Steuerkette einbauen. Siehe Aus- und Einbau.
Die Ölwanne einbauen. Siehe Aus- und Einbau (untere Ölwanne) und Aus- und Einbau (obere Ölwanne).
Den Motor vom Montagestand abnehmen.
Den Pilotwandler mit der Fase zur Kurbelwelle hin einbauen, wie dargestellt.

|
: Kurbelwellenseite |
Den hinteren Simmerring mit Werkzeug (A) einbauen.
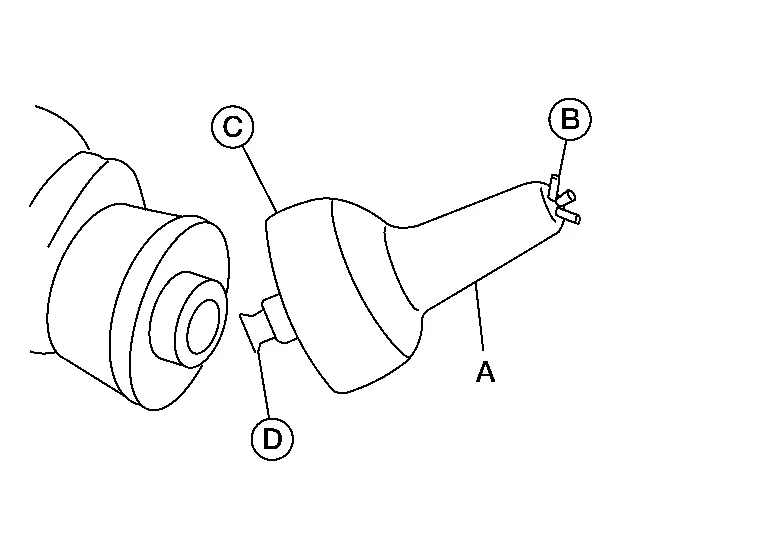
| Werkzeugnummer (A) | : — (J-47128) |
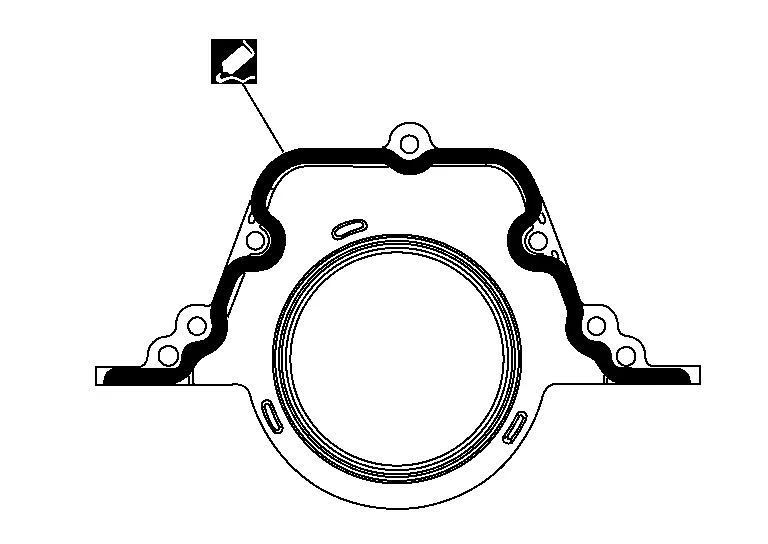
Original Silikon-RTV-Dichtmasse oder gleichwertige verwenden. Siehe Empfohlene Chemieprodukte und Dichtmittel.
Die Dichtfläche der neuen hinteren Hauptdichtung mit neuem Motoröl schmieren. Die neue hintere Hauptdichtung (1) über das Werkzeug (A) und auf die Kurbelwelle schieben.
Die Antriebsscheibe einbauen. Siehe Explosionsdarstellung.
Die Motoreinheit in den Nissan Murano einbauen. Siehe Aus- und Einbau (FWD) oder Aus- und Einbau (AWD).
PrüfungKOLBEN- UND KOLBENBOLZENSPIEL
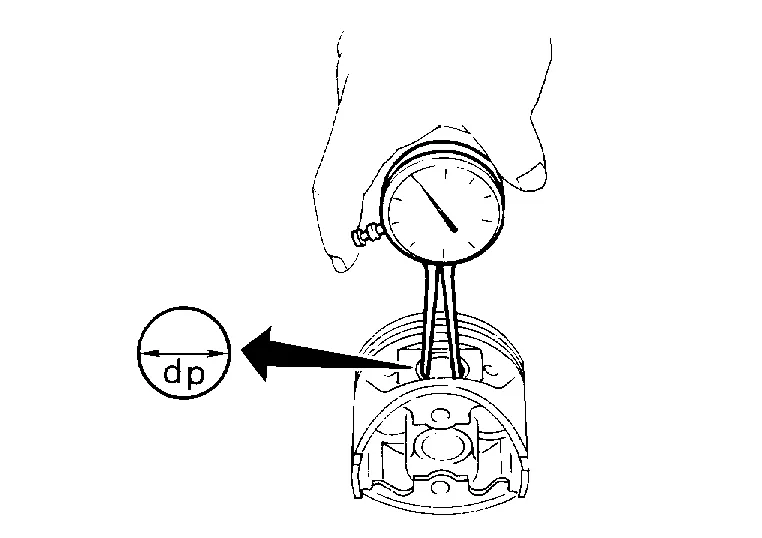
Innendurchmesser der Kolbenbolzenbohrung
Den Innendurchmesser der Kolbenbolzenbohrung (dp) messen. Siehe Zylinderblock.
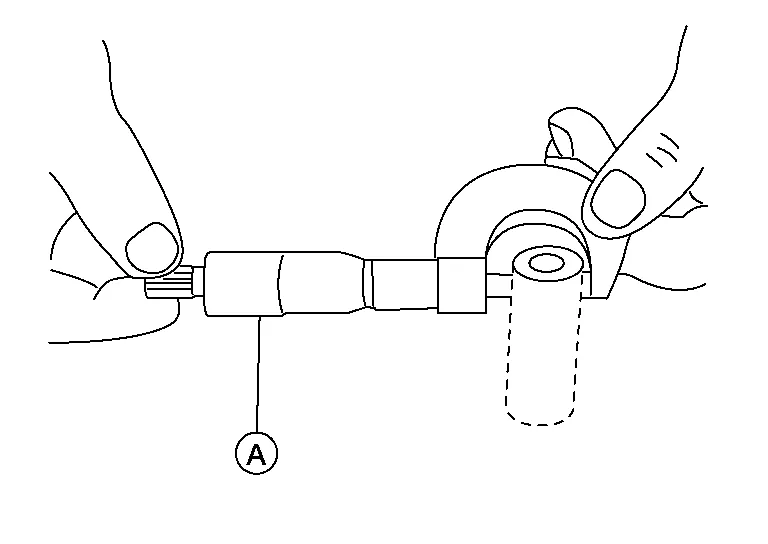
Außendurchmesser des Kolbenbolzens
Den Außendurchmesser des Kolbenbolzens (Dp) mit einem geeigneten Werkzeug (A) messen. Siehe Prüfung.
|
: Motorvorderseite |
| (A) | : Kolbengewichtsklasse Nr. |
| (B) | : Kolben-Vorderseitenmarkierung |
| (C) | : Ölbohrung |
| (D) | : Pleuel-Vorderseitenmarkierung |
| (E) | : Zylindernummer |
| (F) | : Bolzengewichtsklasse Nr. |
Presspassung Kolben und Kolbenbolzen
Standard-Presspassung = (Dp) – (dp)
| Standard | : 0,002 – 0,010 mm (0,0001 – 0,0004 Zoll) |
Überschreitet das Spiel den Sollwert, Kolben-Kolbenbolzen-Baugruppe und/oder Pleuel-Baugruppe unter Beachtung der Angaben zu jedem Bauteil ersetzen.
KOLBENRING-SEITENSPIEL
Das Seitenspiel zwischen Kolbenring und Ringnut mit einem geeigneten Werkzeug (B) messen.
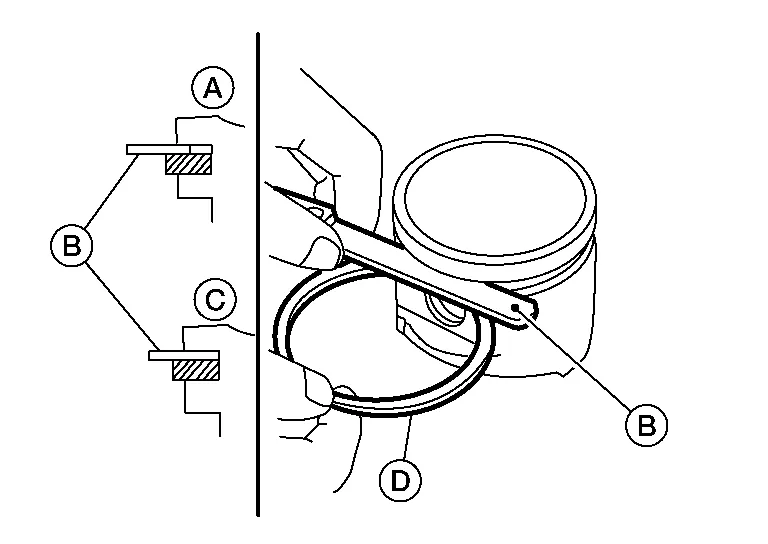
Liegt das Maß außerhalb der Vorgabe, Kolbenringsatz (D) ersetzen. Überschreitet das Spiel mit neuen Ringen den Grenzwert, Kolben ersetzen. Siehe Zylinderblock.
| (A) | : NG |
| (C) | : i.O. |
KOLBENRING-STOSSSPALT
Den Kolbenring (C) bis zur Mitte der Zylinderbohrung einschieben und den Stoßspalt mit einem geeigneten Werkzeug (A) messen.
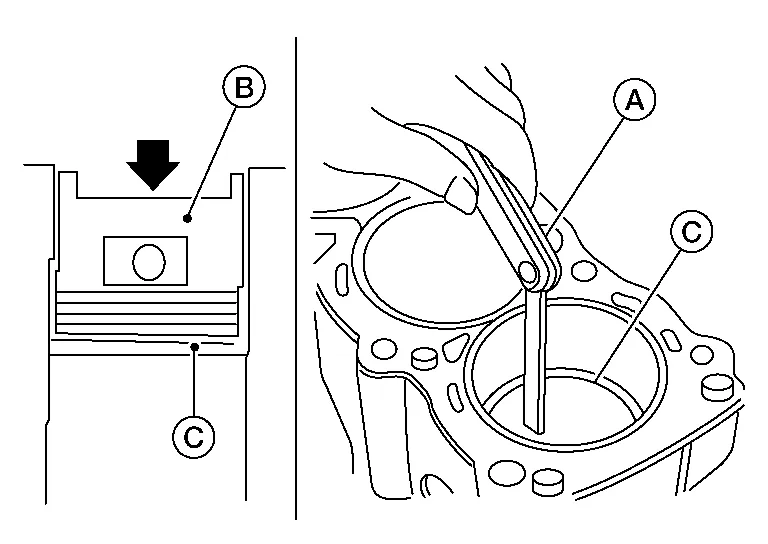
Liegt das Maß außerhalb der Vorgabe, Kolbenring (C) ersetzen. Siehe Zylinderblock.
| (B) | : Kolben-Presssitz |
PLEUEL-BIEGUNG UND -VERWINDUNG
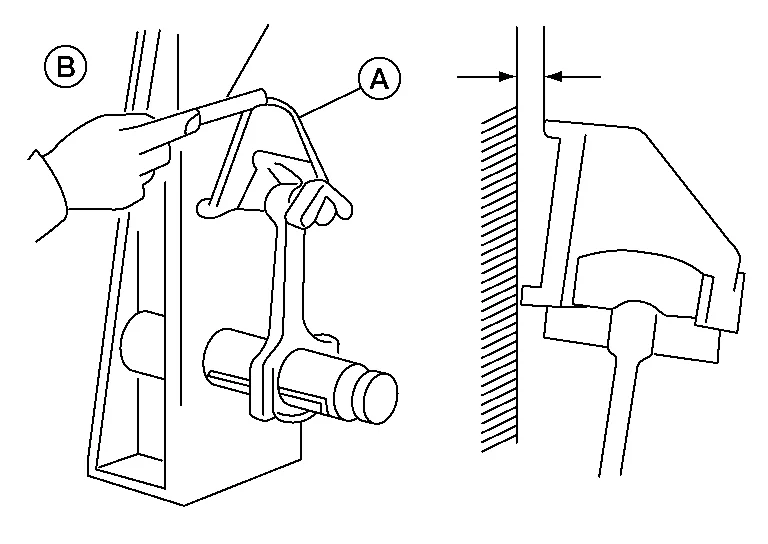
Mit einem geeigneten Werkzeug (A) die Biegung (B) und die Verwindung (C) messen.
Überschreiten Biegung (B) oder Verwindung (C) den Grenzwert, Pleuel-Baugruppe ersetzen. Siehe Pleuellagerschale.
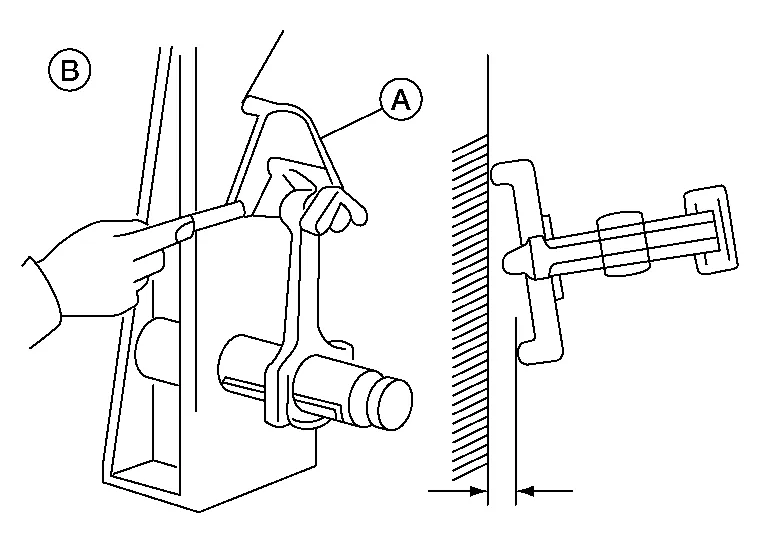
DURCHMESSER DER PLEUELLAGERBOHRUNG (GROSSES PLEUELAUGE)
Den Pleuellagerdeckel ohne eingebaute Pleuellagerschale montieren. Nachdem die Pleuelmutter mit dem vorgeschriebenen Drehmoment angezogen wurde, den Innendurchmesser des Pleuelgroßendes-Lagerbocks mit einem geeigneten Werkzeug (A) messen. Siehe Pleuellagerschale.
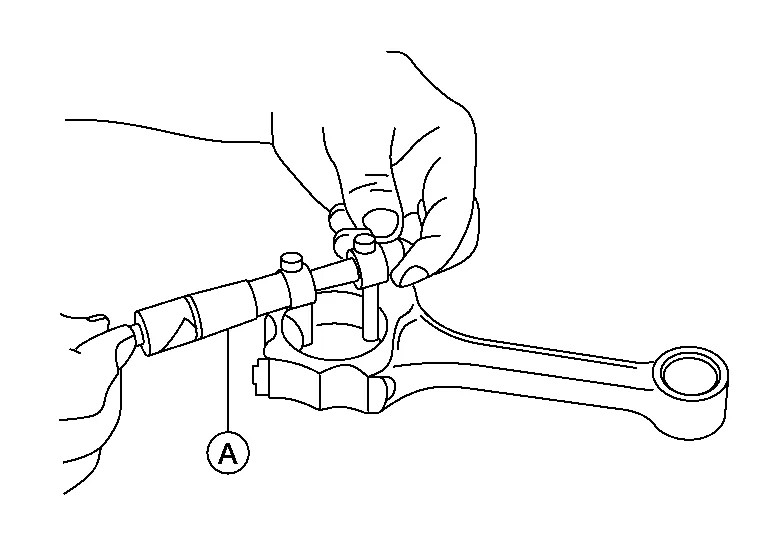
PLEUELBUCHSEN-ÖLSPIEL (KLEINES PLEUELAUGE)
Innendurchmesser des Pleuels (kleines Pleuelauge)
Den Innendurchmesser der Kolbenbolzenbuchse mit einem geeigneten Werkzeug (A) messen. Siehe Pleuellagerschale.
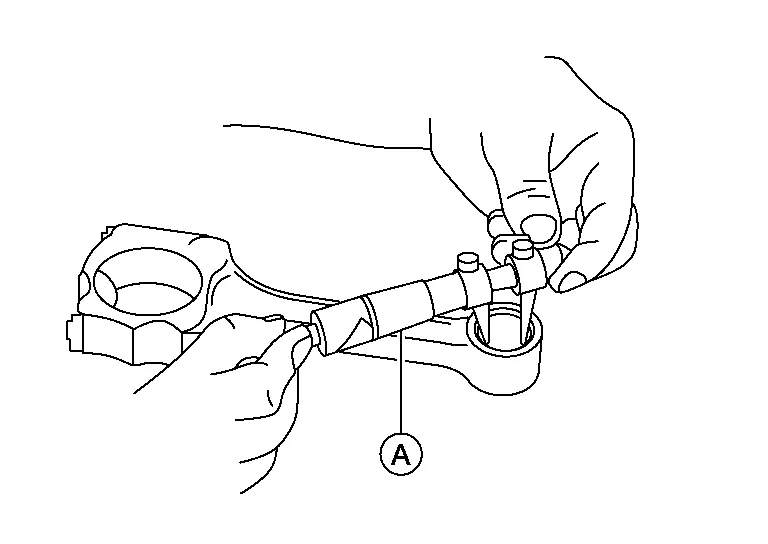
Außendurchmesser des Kolbenbolzens
Den Außendurchmesser des Kolbenbolzens mit einem geeigneten Werkzeug (A) messen. Siehe Zylinderblock.
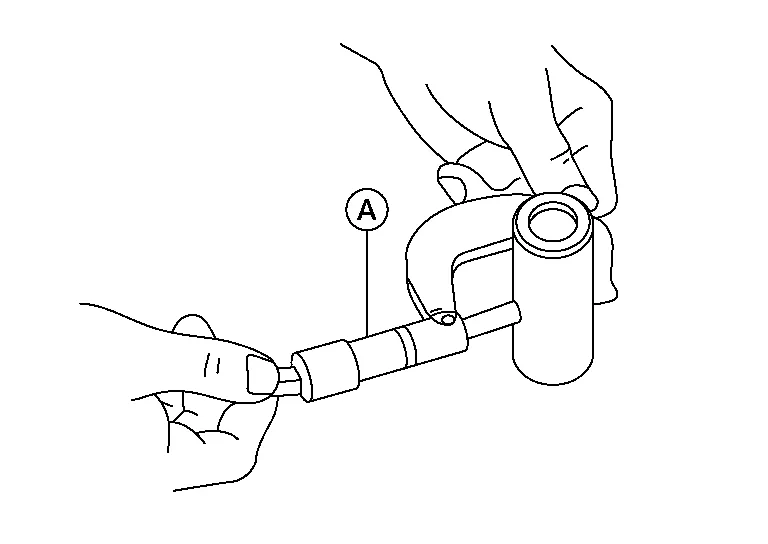
Lagerspiel der Pleuelbuchse (kleines Pleuelauge)
(Lagerspiel kleines Pleuelauge) = (Innendurchmesser des kleinen Pleuelauges) – (Außendurchmesser des Kolbenbolzens). Siehe Zylinderblock.
Überschreitet der Messwert den Sollwert, Pleuel-Baugruppe und/oder Kolben-Kolbenbolzen-Baugruppe ersetzen.
Beim Austausch der Kolben-Kolbenbolzen-Baugruppe anhand der Tabelle zur selektiven Paarung für Kolben den Kolben auswählen, der zur Bohrungsgewichtsklasse des verwendeten Zylinderblocks passt. Das Verfahren „KOLBEN-ZYLINDERBOHRUNG-SPIEL“ befolgen.
| (A) | : Beispielkennzeichnungen |
| (B) | : Gruppe Pleuelkleinende-Durchmesser |
| (C) | : Viskositätsklasse (Gewichtsklasse) |
| (D) | : Verwaltungscode |
| (E) | : Frontmarkierung |
| (F) | : Zylindernummer |
Werkseitige Gradierung der Teile:
| : |
: Motorvorderseite |
| (A) | : Kolbengewichtsklasse Nr. |
| (B) | : Kolben-Vorderseitenmarkierung |
| (C) | : Ölbohrung |
| (D) | : Pleuel-Vorderseitenmarkierung |
| (E) | : Zylindernummer |
| (F) | : Bolzengewichtsklasse Nr. |
| (G) | : Kennzeichnung Kolbenboden |
Ersatzteile gelten nur für Gradierung 0.
Einheit: mm (in)
| Ausstattungslinie | 0 | 1 |
| Innendurchmesser des kleinen Pleuelauges | 22.000 - 22.006 (0.8661 - 0.8664) |
22.006 - 22.012 (0.8664 - 0.8666) |
| Kolbenbolzen, Außendurchmesser | 21.989 - 21.995 (0.8657 - 0.8659) |
21.995 - 22. 001 (0.8659 - 0.8662) |
| Kolbenbolzenbohrung, Durchmesser | 21.993 - 21.999 (0.8659 - 0.8661) |
21.999 - 22.005 (0.8661 - 0.8663) |
ZYLINDERBLOCK-VERZUG
Alte Dichtungsreste auf der Zylinderblockfläche mit einem Schaber entfernen und Öl, Kalkablagerungen, Kohlenstoff und sonstige Verunreinigungen beseitigen.
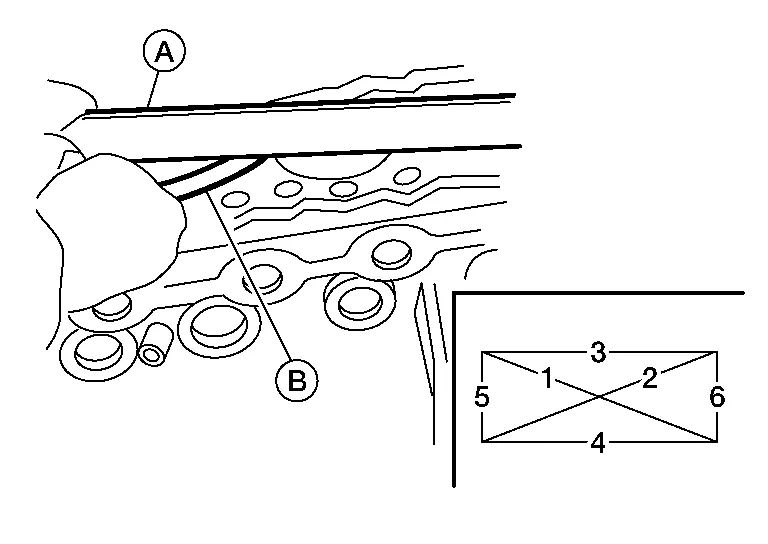
Die Verzug der Zylinderblock-Oberseite mit geeigneten Werkzeugen (A/B) an mehreren Punkten in sechs Richtungen messen. Siehe Zylinderblock.
Liegt der Wert außerhalb der Vorgaben, die Zylinderblockfläche nacharbeiten. Das zulässige Abtragungsmaß hängt vom Abtrag am Zylinderkopf ab. Die Abtragsgrenze beträgt [Abtrag Zylinderblock] + [Abtrag Zylinderkopf] = 0,2 mm (0,008 in).
Zylinderblockhöhe : 214,95 - 215,05 mm (8,4626 - 8,4665 in)
INNENDURCHMESSER DER HAUPTLAGERAUFNAHME
Hauptlagerdeckel mit ausgebauten Hauptlagern einbauen und die Schrauben mit dem vorgeschriebenen Drehmoment anziehen.
Mit einer Innenmessuhr den Innendurchmesser der Hauptlageraufnahme (A) messen. Siehe Zylinderblock.
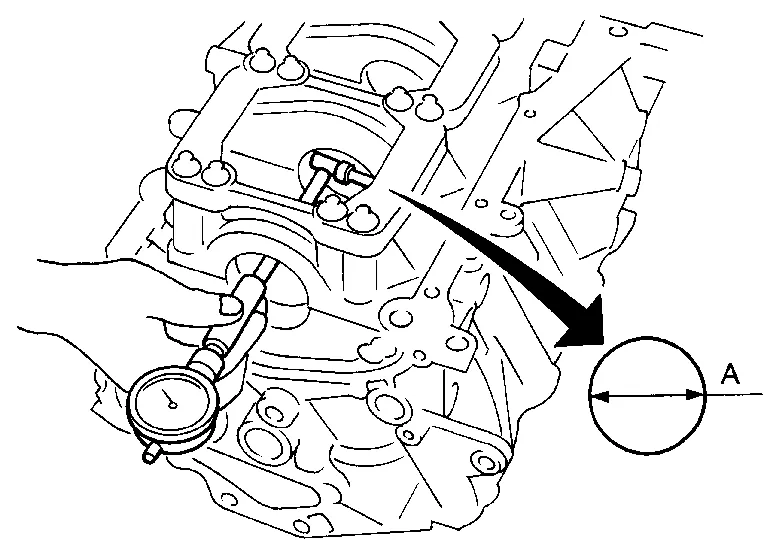
Liegt der Wert außerhalb der Vorgabe, Zylinderblock und Hauptlagerdeckel nur als Baugruppe ersetzen.
KOLBEN-ZYLINDERBOHRUNG-SPIEL
Mit einer Innenmessuhr den Zylinderbohrungsverschleiß, die Unrundheit und die Konizität an (A), (B) und (C) messen. Die X-Achse verläuft in Längsrichtung des Motors.
| Gruppennummer | Solldurchmesser der Bohrung | Verschleißgrenze |
|---|---|---|
| Nr. 1 | 95,500 - 95,510 mm (3,7598 - 3,7602 in) | 0,20 mm (0,0079 in) |
| Nr. 2 | 95,510 - 95,520 mm (3,7602 - 3,7606 in) | |
| Nr. 3 | 95,520 - 95,530 mm (3,7606 - 3,7610 in) |
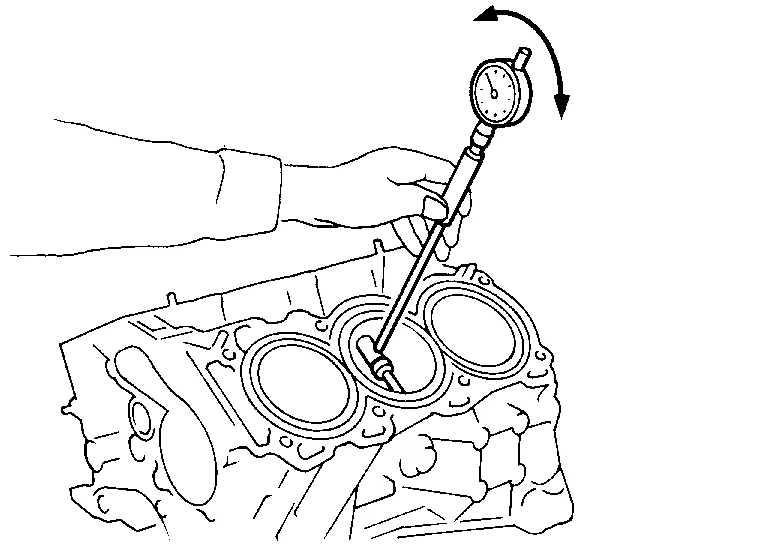
Wird die Grenze überschritten, alle Zylinder nacharbeiten (ausbohren). Bei Bedarf Zylinderblock ersetzen. Siehe Zylinderblock.

Auf Riefen und Fressstellen prüfen. Bei Fressstellen die Bohrung honen.
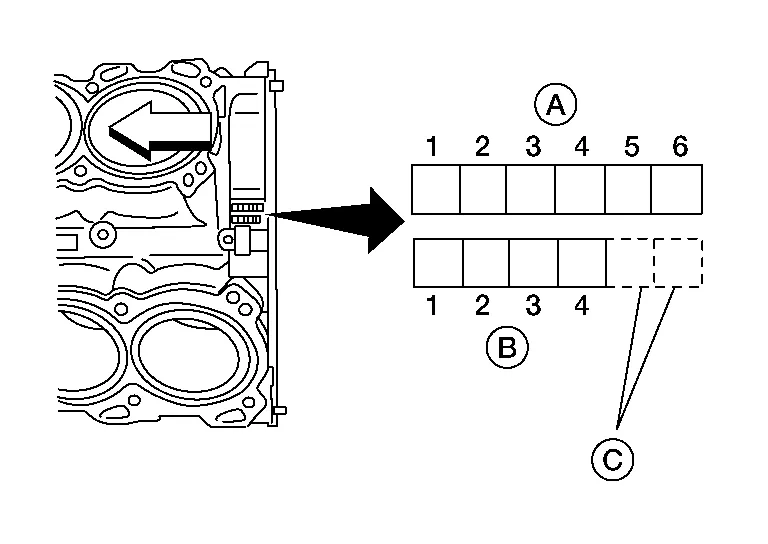
Werden Zylinderblock und Kolben beide neu eingesetzt, Kolben mit derselben Gruppennummer wählen, die hinten am Zylinderblock eingeschlagen ist. Diese Nummern sind entweder mit arabischen oder römischen Ziffern eingeschlagen.
| (A) | : Zylinderbohrungs-Gruppe |
| (B) | : Gruppe Pleuelkleinende-Durchmesser |
| (C) | : Verwaltungscode |
|
: Motorvorderseite |
Kolbenschaftdurchmesser messen. Siehe Zylinderblock.
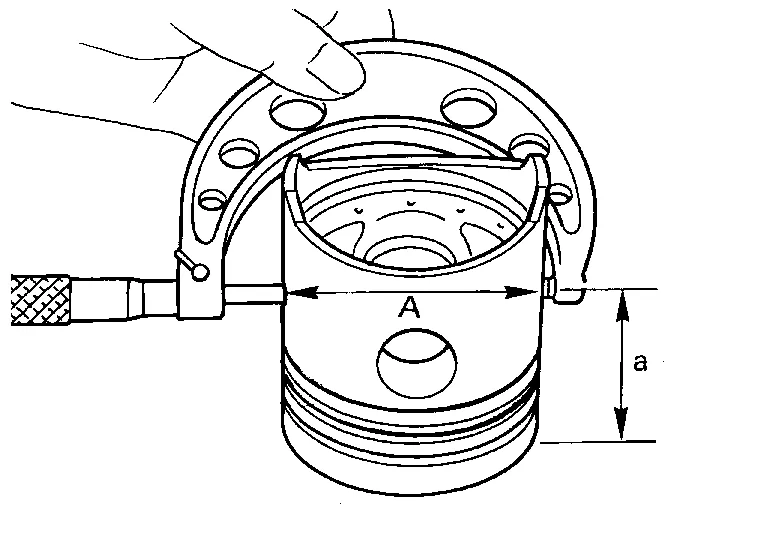
Prüfen, ob das Kolben-Laufspiel innerhalb der Vorgabe liegt. Siehe Zylinderblock.
Das Kolben-Laufspiel wird wie abgebildet auf der Höhe (B) im Zylinder gemessen.
Der Zylinderbohrungsdurchmesser ergibt sich aus dem Kolbendurchmesser (A) zuzüglich des Kolben-Laufspiels.
| Berechnung des Übermaßes nach dem Ausbohren | : D = A + B − C |
| wobei: | |
| (D) | : Bohrungsdurchmesser nach dem Ausbohren |
| (A) | : gemessener Kolbendurchmesser |
| (B) | : Kolben-Laufspiel |
| (C) | : Honzugabe 0,02 mm (0,0008 in) |
Hauptlagerdeckel einbauen und auf das vorgeschriebene Drehmoment anziehen. Andernfalls können sich die Zylinderbohrungen nach dem Ausbohren verziehen.
Zylinderbohrungen ausbohren.
Muss ein Zylinder ausgebohrt werden, müssen alle anderen Zylinder ebenfalls ausgebohrt werden.
Nicht zu viel Material auf einmal aus der Zylinderbohrung entfernen. Pro Schritt nur etwa 0,05 mm (0,0020 in) im Durchmesser abtragen.
Zylinder honen, um das vorgeschriebene Kolben-Laufspiel zu erreichen.
Fertig bearbeitete Zylinderbohrung auf Unrundheit und Konizität messen.
Die Messung erst durchführen, nachdem die Zylinderbohrung abgekühlt ist.
KURBELWELLE
Kurbelwellen-Hauptlagerzapfen und Hubzapfen auf Riefen, Verschleiß und Risse prüfen.
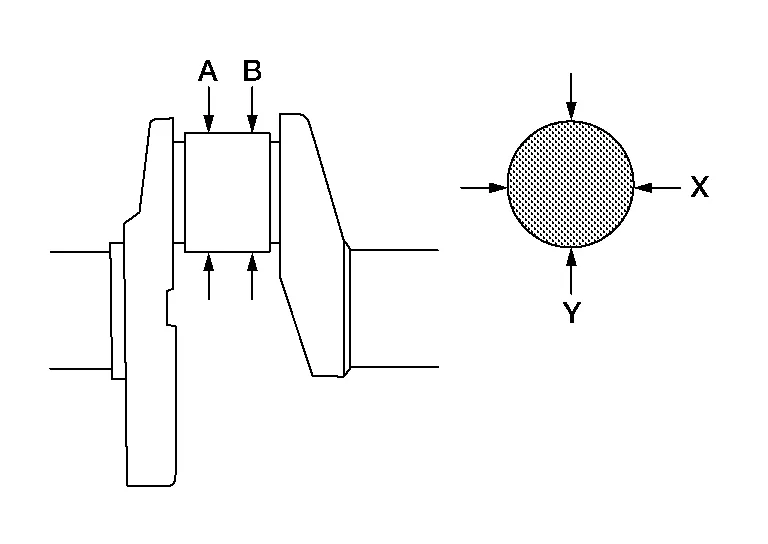
Die Lagerzapfen auf Konizität und Unrundheit messen. Siehe Zylinderblock.
| Kegeligkeit | : A - B |
| Unrundlauf | : X - Y |
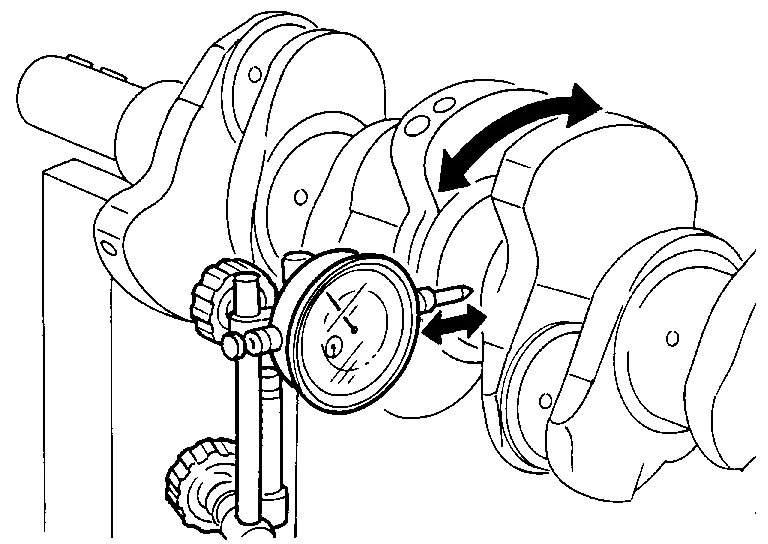
Kurbelwellen-Rundlauf messen.
LAGERSPIEL
Eine der beiden folgenden Methoden anwenden. Methode (A) liefert zuverlässigere Ergebnisse und wird daher bevorzugt.
Methode A (mit Innenmessgerät und Messschraube)
Hauptlager
Obere Hauptlager (A) und untere Hauptlager (B) in der richtigen Position im Zylinderblock einsetzen.
Sicherstellen, dass die richtigen Hauptlager verwendet werden. Siehe Prüfung.
: Motor vorne Hauptlagerdeckel und Lagerbalken am Zylinderblock montieren. Alle Schrauben in der vorgeschriebenen Reihenfolge anziehen. Siehe Zerlegen und Zusammenbauen.
Die Innendurchmesser (A) jedes Hauptlagers wie abgebildet messen.
Die Außendurchmesser (Dm) jedes Kurbelwellen-Hauptlagerzapfens wie abgebildet messen.
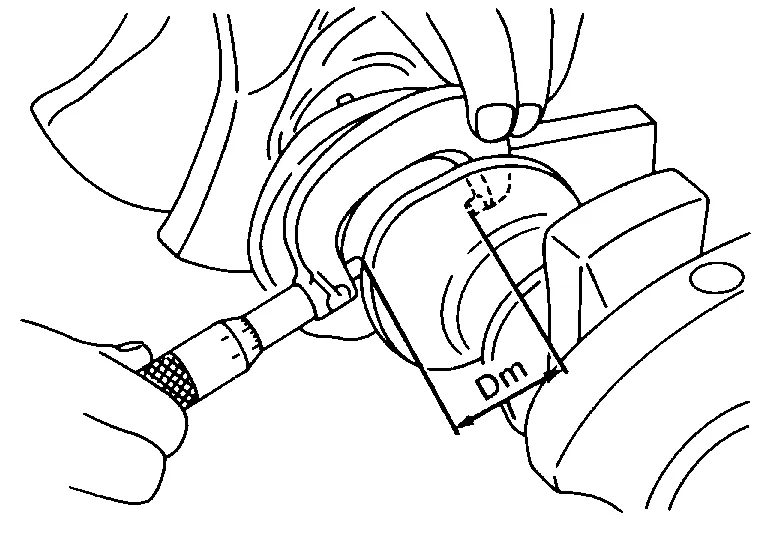
Das Hauptlagerspiel berechnen. Siehe Hauptlager.
Wird die Grenze überschritten, das Lager ersetzen.
Lässt sich das Spiel mit keiner Standard-Lagergröße einstellen, den Kurbelwellenzapfen schleifen und ein Untermaßlager verwenden.
Beim Schleifen des Kurbelwellenzapfens prüfen, ob das Maß (L) im Übergangsradius über dem vorgegebenen Grenzwert liegt. Siehe Zylinderblock.
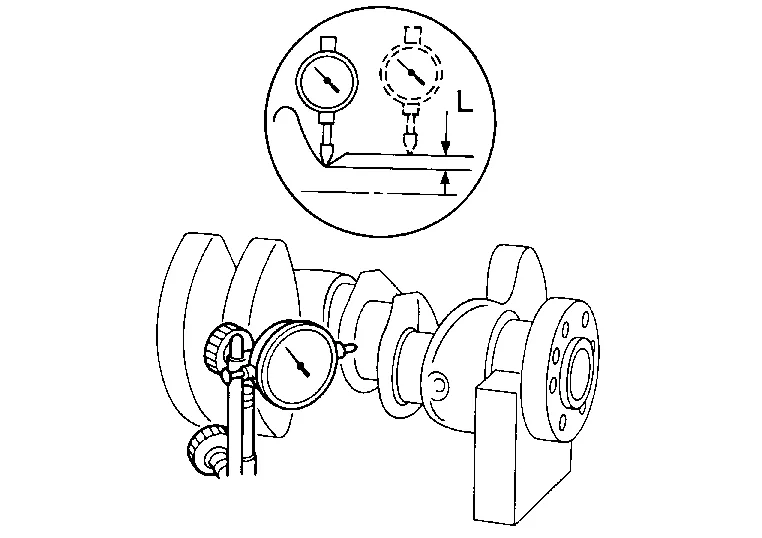
Werden Kurbelwelle oder Zylinderblock durch neue Teile ersetzt, die Stärke der Hauptlager wie folgt wählen: Die Gruppennummer jedes Hauptlagerzapfens ist am jeweiligen Zylinderblock eingeschlagen. Diese Nummern sind entweder mit arabischen oder römischen Ziffern eingeschlagen. Liegt der gemessene Durchmesser außerhalb der eingeschlagenen Gruppe, ein passendes Lager aus den verfügbaren Hauptlagern auswählen.
| (A) | : Zylinderbohrungs-Gruppe |
| (B) | : Gruppe Pleuelkleinende-Durchmesser |
| (C) | : Verwaltungscode |
|
: Motorvorderseite |
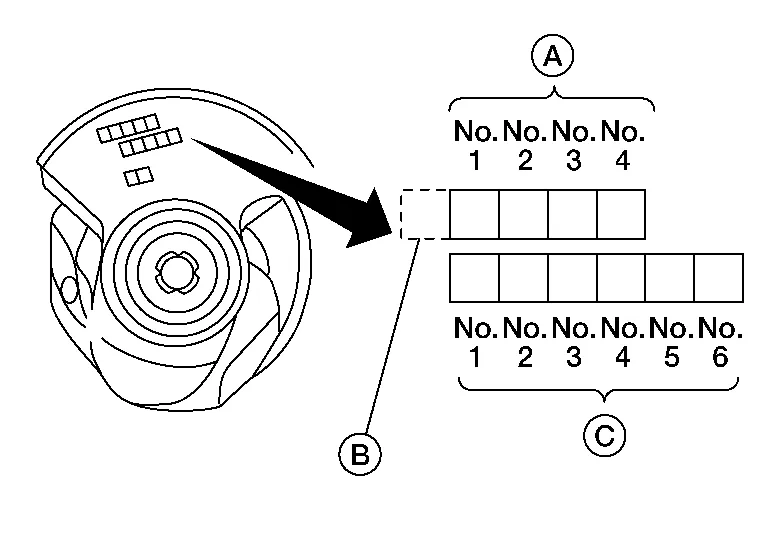
| (A) | : Gruppe Hauptlagerzapfen-Durchmesser |
| (B) | : Identifizierungscode |
| (C) | : Gruppe Hubzapfen-Durchmesser |

Pleuellager (großes Pleuelauge)
Pleuellager in Pleuel und Pleueldeckel einbauen.
Pleueldeckel am Pleuel montieren und auf die Vorgabe anziehen. Siehe Zerlegen und Zusammenbauen.
Den Innendurchmesser (C) jedes Pleuels (Großes Pleuelauge) mit dem geeigneten Werkzeug (A) wie abgebildet messen.
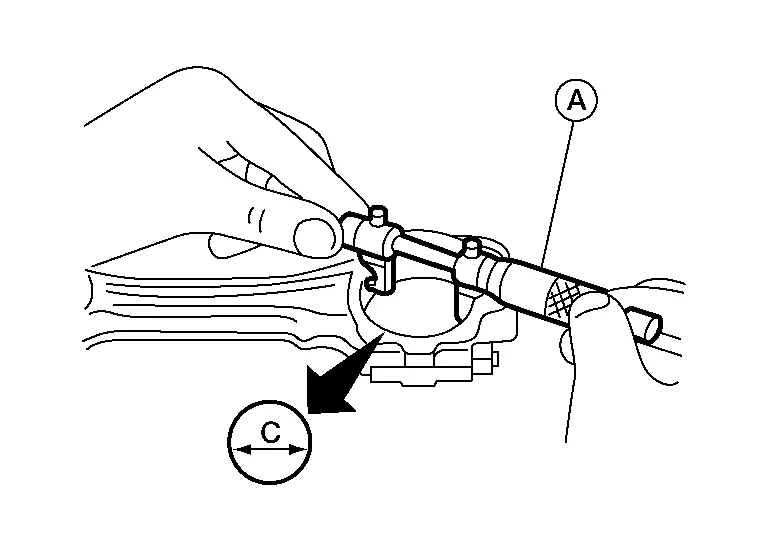
Den Außendurchmesser (Dp) jedes Kurbelwellen-Hubzapfens messen.
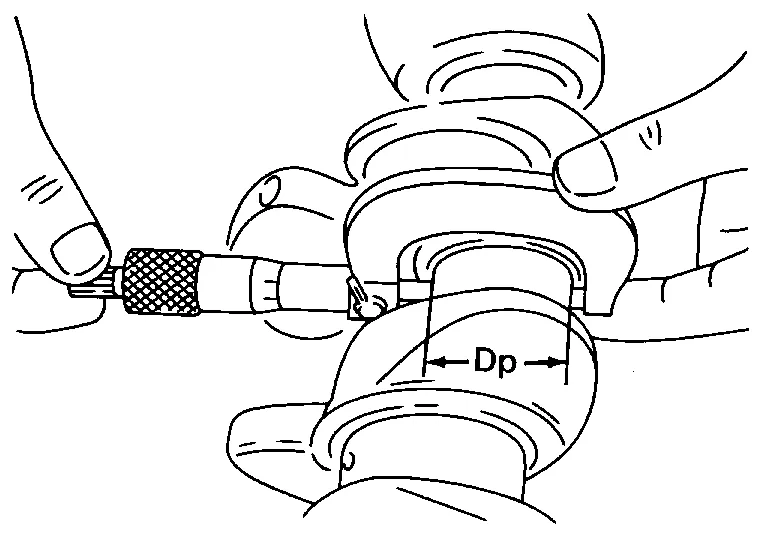
Das Pleuellagerspiel berechnen. Siehe Pleuellager.
Pleuellagerspiel = (C) - (Dp)
Überschreitet das berechnete Spiel den Grenzwert, die Lager ersetzen.
Lässt sich das Spiel mit keiner Standard-Lagergröße einhalten, den Kurbelwellenzapfen schleifen und Untermaßlager verwenden.
Wird die Kurbelwelle durch eine neue ersetzt, die Pleuellager gemäß folgender Tabelle auswählen:
Pleuellager-Gradnummer (Identifizierungsfarbe)
- 0 (schwarz)
- 1 (braun)
- 2 (grün)
Diese Nummern sind entweder mit arabischen oder römischen Ziffern eingeprägt.
| (A) | : Gruppe Hauptlagerzapfen-Durchmesser |
| (B) | : Identifizierungscode |
| (C) | : Gruppe Hubzapfen-Durchmesser |
Methode B (mit Plastigage)
Öl und Staub vollständig vom Hubzapfen und von den Lagerflächen entfernen.
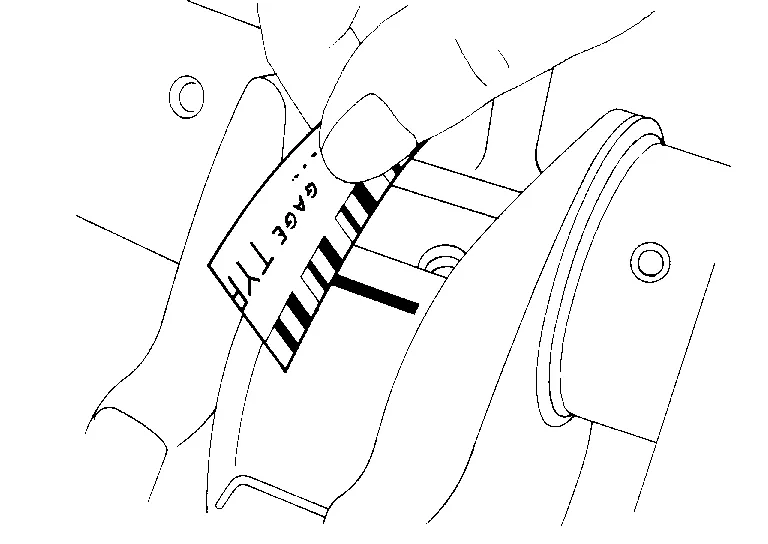
Einen Plastigage-Streifen etwas kürzer als die Lagerbreite zuschneiden und in Kurbelwellenrichtung auflegen, dabei die Ölbohrungen aussparen.
Pleuellager in den Pleueldeckel einsetzen und die Pleuelmuttern auf das vorgeschriebene Drehmoment anziehen.
Pleueldeckel und Lager abnehmen und mit der Skala auf der Plastigage-Verpackung die Breite des Plastigage-Streifens messen.
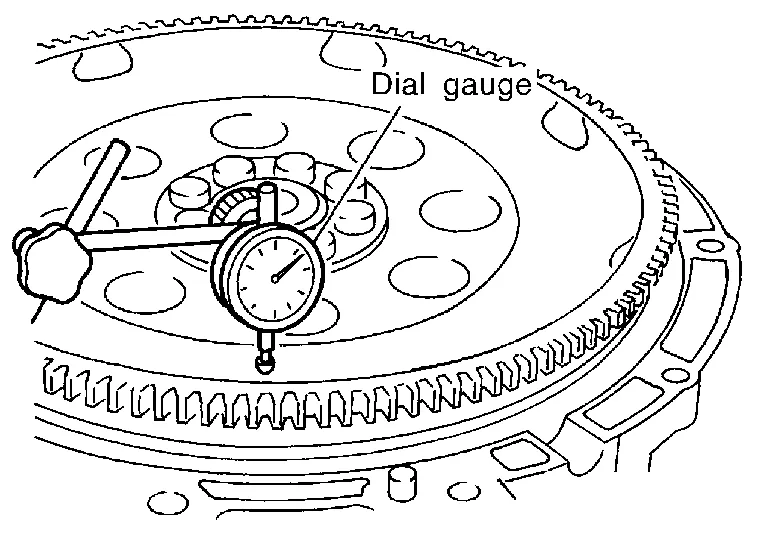
FLEXPLATTENSCHLAG
Den Schlag (Total Indicator Reading) wie abgebildet mit einer Messuhr messen. Siehe Flexplatte.
ÖLSPRITZDÜSE
Düse auf Verformung und Beschädigung prüfen.
Druckluft durch die Düse blasen und auf Verstopfungen prüfen.
Falls die Ölspritzdüse nicht ordnungsgemäß arbeitet, Ölspritzdüse ersetzen.
ÜBERDRUCKVENTIL DER ÖLSPRITZDÜSE
Mit einem sauberen Kunststoffstab das Rückschlagventil im Ölspritzdüsen-Überdruckventil eindrücken. Sicherstellen, dass sich das Ventil leichtgängig mit der korrekten Rückstellkraft bewegt.
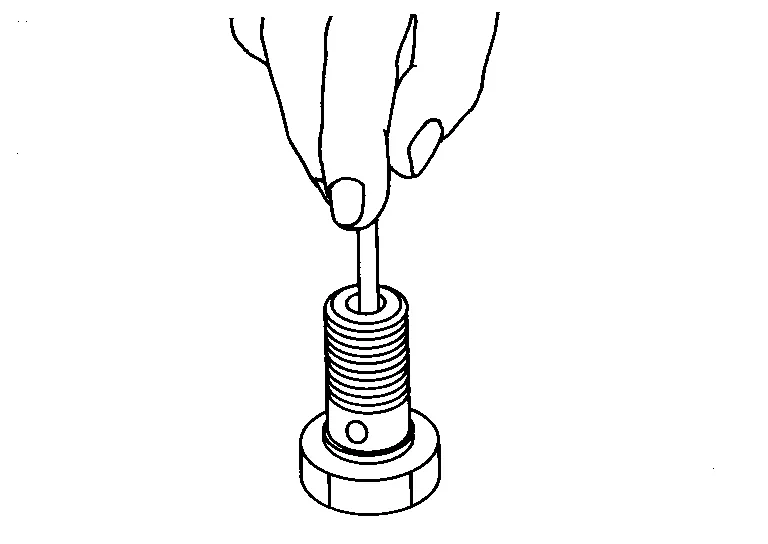
Falls das Überdruckventil der Ölspritzdüse nicht ordnungsgemäß arbeitet, Überdruckventil der Ölspritzdüse ersetzen.
AUSBAU
Vor dem Lösen der Schrauben geeignetes Werkzeug verwenden, um die Antriebsplatte zu arretieren, und die Antriebsplatte mit der Markierung (A) kennzeichnen.
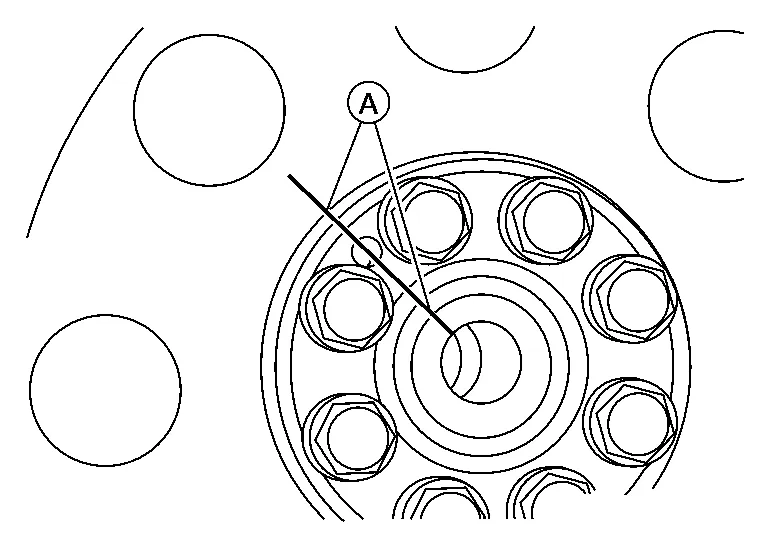
Antriebsplatte ausbauen.
Die Schrauben der Antriebsplatte über Kreuz lösen.
EINBAU
Der Einbau erfolgt in umgekehrter Reihenfolge wie der Ausbau.
Beim Einbau der Antriebsplatte an der Kurbelwelle die Markierung (A) wie dargestellt verwenden, um den Passstift an der Kurbelwellenseite korrekt in die Passstiftbohrung an der Antriebsplatte auszurichten.
Antriebsplatte und Verstärkungsplatte in der dargestellten Richtung einbauen.
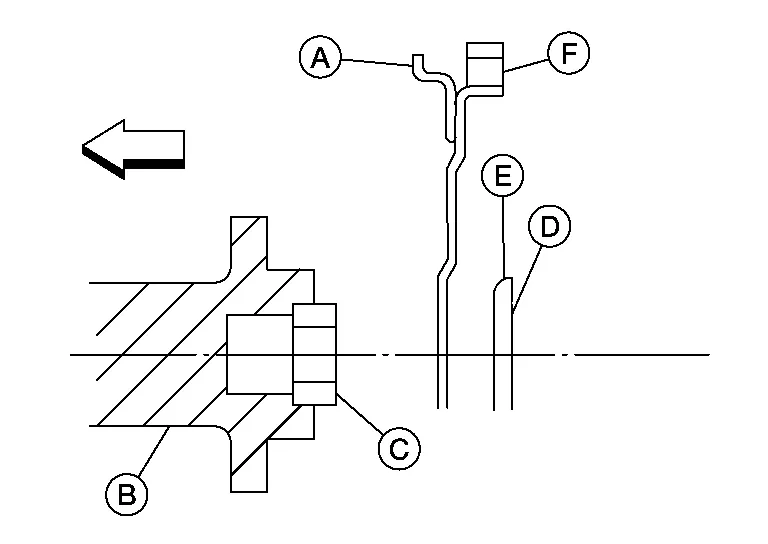
(A) : Signalplatte (B) : Kurbelwelle (C) : Pilotkonverter (D) : Verstärkungsplatte (E) : Abgerundet (F) : Zahnkranz Motorvorderseite Die Schrauben der Antriebsplatte über Kreuz auf die vorgegebene Anzugsdrehmoment festziehen. Siehe Explosionsdarstellung.
Geeignetes Werkzeug verwenden, um die Antriebsplatte zu arretieren.