Karosseriearbeiten (Aluminium)
Die Reparatur von Aluminiumlegierungsblechen unterscheidet sich grundsätzlich nicht von der Reparatur von Stahlblechen. Besonderheiten bei der Reparatur von Aluminiumlegierungen sind im Folgenden aufgeführt.
SchleifenAluminiumlegierungsbleche sind weicher als Stahlbleche. Es ist wichtig, die richtige Art und Körnung der Schleifscheibe auszuwählen. Außerdem muss darauf geachtet werden, die Oberfläche nicht zu stark abzuschleifen.
Da Aluminiumstaub leicht ist und sich leicht in der Luft verteilt, müssen Augen und Atemwege beim Schleifen vollständig geschützt werden.
| Werkzeug | Grob | Anwendung |
|---|---|---|
| Scheibenschleifer | Ca. #120 |
|
| Exzenterschleifer | Ca. #120 - #180 |
|
Bei Aluminiumlegierungen ist die Dehnung beim Richten mit dem Hammer größer als bei Stahlblechen. Daher sollte ein Holz- oder Kunststoffhammer mit weicheren Schlägen verwendet werden, um ein Strecken und Kaltverfestigen der Bleche zu verhindern. Beachten Sie Folgendes, wenn nach dem Richten Karosseriespachtel aufgetragen wird.
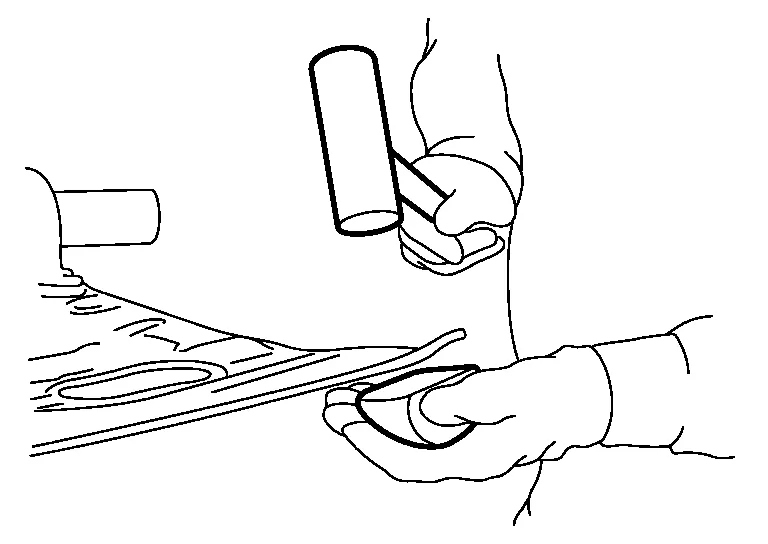
Vor dem Auftragen von Karosseriespachtel Wash-Primer auftragen und 1 Stunde bei 20 °C trocknen lassen.
Einen Spachtel verwenden, der für Aluminiumbleche geeignet ist. Kein Forciertrocknen durchführen, da der Längenausdehnungskoeffizient doppelt so hoch ist wie bei Stahlblech.
Reparatur durch ErwärmenWährend der Grobreparatur mit dem Hammer muss der Bereich erwärmt werden. Zuerst die Hand mit einem Handschuh (Stoffmaterial) bedecken und dann die Hand auf die Blechrückseite nahe dem Reparaturbereich legen. Den gesamten Reparaturbereich mit einem Gasbrenner (Sauerstoff-Acetylen-Schweißbrenner) erwärmen, bis die bedeckte Hand Wärme spürt.
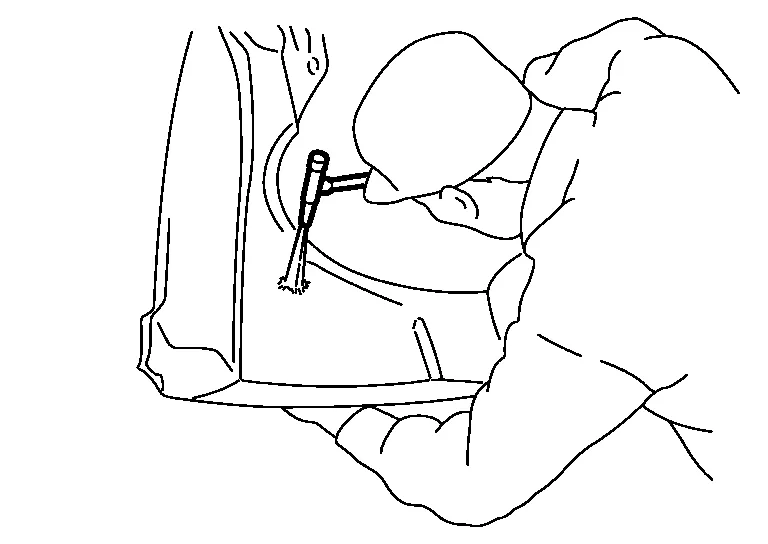
(1) FLAMMSCHRUMPFEN
Der Bereich soll auf etwa 250 °C erwärmt werden.
Aluminiumlegierungsbleche werden beim Erhitzen nicht rot wie Stahlbleche. Üben Sie vor dem Erwärmen des zu reparierenden Blechs zuerst an einem Schrottstück, um ein gutes Gefühl für die nötige Wärmemenge zu bekommen. So lässt sich die Anzahl der Überfahrten mit dem Gasbrenner bestimmen, die für die richtige Temperatur nötig ist.
Vor dem Erwärmen kann ein Temperaturmessstift am Reparaturbereich angebracht werden. Setzen Sie den Temperaturmessstift auf das erwärmte Teil. Prüfen Sie, ob der Temperaturmessstift schmilzt, um zu beurteilen, ob die Temperatur am erwärmten Bereich im vorgegebenen Temperaturbereich liegt. Verwenden Sie bei der Temperaturmessung zwei Temperaturmessstifte mit unterschiedlichen Solltemperaturen. So lassen sich die obere und untere Grenze des Temperaturbereichs genau beurteilen.

(Beispiel: Tempilstik oder gleichwertig)
Die Wärmeleitfähigkeit von Aluminiumlegierungsblechen ist etwa doppelt so hoch wie die von Stahlblechen, sodass Wärme schneller aufgenommen und abgegeben wird. Das Hämmern [(b) in der Abbildung] und die schnelle Abkühlung [(c) in der Abbildung] müssen durchgeführt werden, solange der Bereich noch warm ist.
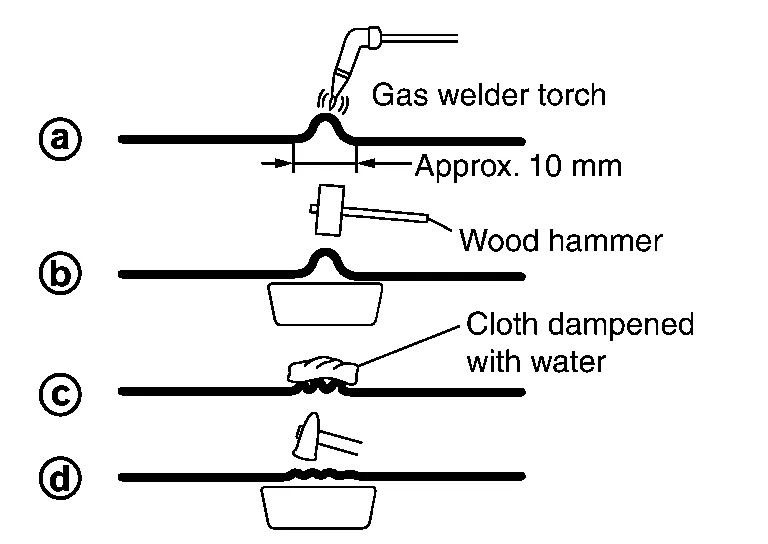
Keinen Stauchhammer verwenden, da dies Risse verursacht.
(2) SCHRUMPFEN DURCH ELEKTROSCHWEISSEN
Das Schrumpfen mit einem Elektroschweißgerät ist einfacher als mit einem Gasbrenner, hinterlässt jedoch Funkenspuren, Kratzer, Kohlenstoffablagerungen und Oxidschichten auf der Blechoberfläche.
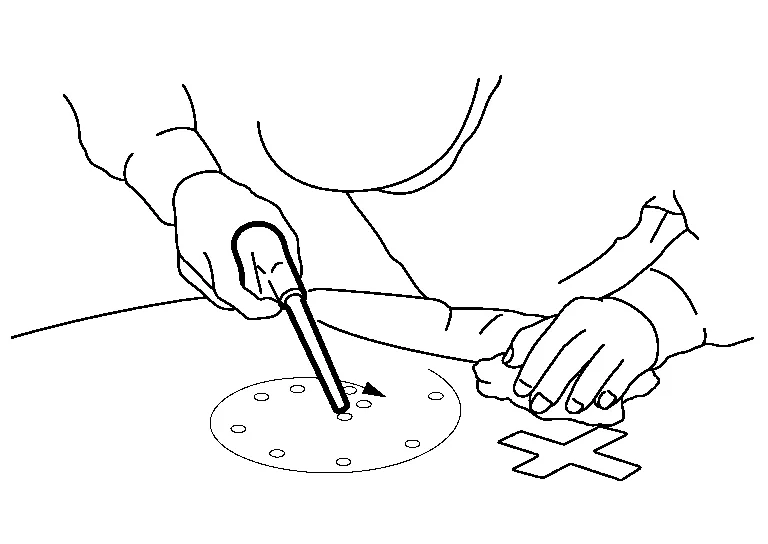
Daher muss die Blechoberfläche als Vorbereitung für die Grundierung mit Silikonentferner und einer Edelstahldrahtbürste gereinigt werden.
Bei großen Funkenspuren und Kratzern werden die Verunreinigungen zuerst mit einer Drahtbürste vollständig entfernt, danach werden Haftgrund und Spachtel aufgetragen.
Hinweise zur MontageBeim Einbau von Teilen werden isolierende Materialien wie Kunstharzscheiben (Schrauben am vorderen Kotflügel) und Korrosionsschutzdichtmasse (Motorhaubenscharniere) zwischen Aluminiumlegierungsblechen und Stahlblechen eingelegt, um Kontaktkorrosion zu verhindern, die an Stellen auftritt, an denen sich unterschiedliche Metalle berühren.
