(a) Die 2 Anlaufscheiben der Seitenwellenräder auf die Seitenwellenräder setzen.
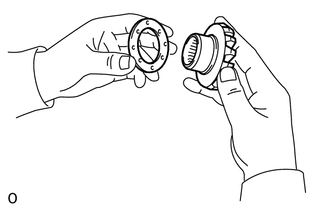
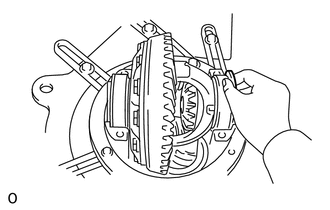
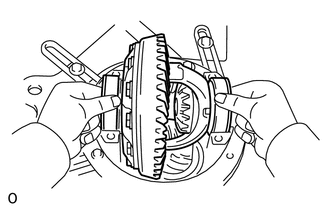
(b) Die 2 Seitenwellenräder mit den Anlaufscheiben, die 2 Ausgleichsritzel, die 2 Anlaufscheiben der Ausgleichsritzel und den Ritzelbolzen einbauen.
HINWEIS:
Die Bohrungen für die Zylinderstifte von Differentialgehäuse und Ritzelwelle ausrichten.
Alle Gleitflächen und drehenden Teile mit Hypoid-Getriebeöl benetzen.
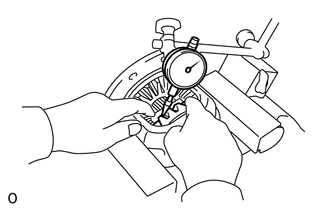
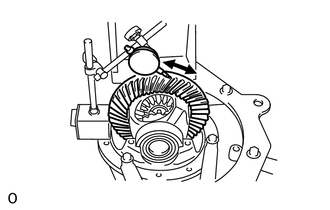
(c) Mit einer Messuhr das Seitenwellenrad-Flankenspiel messen, während ein Ausgleichsritzel gegen den Differentialkorb gedrückt wird.
Standard-Flankenspiel:
0,15 mm (0,00591 in.) oder weniger
Liegt das Flankenspiel nicht im Sollbereich, die Anlaufscheibe des Seitenrads durch eine Scheibe passender Dicke ersetzen.
HINWEIS:
Anhand der folgenden Tabelle Anlaufscheiben auswählen, mit denen das Flankenspiel den Vorgaben entspricht.
Scheibendicke:
Dicke
Dicke
1,53 bis 1,57 mm (0.0603 bis 0.0618 in.)
1,78 bis 1,82 mm (0,0701 bis 0,0716 in.)
1,58 bis 1,62 mm (0.0622 bis 0.0637 in.)
1,83 bis 1,87 mm (0.0721 bis 0.0736 in.)
1,63 bis 1,67 mm (0.0642 bis 0.0657 in.)
1,88 bis 1,92 mm (0.0741 bis 0.0755 in.)
1,68 bis 1,72 mm (0.0662 bis 0.0677 in.)
1,93 bis 1,97 mm (0.0760 bis 0.0775 in.)
1,73 bis 1,77 mm (0.0682 bis 0.0696 in.)
-
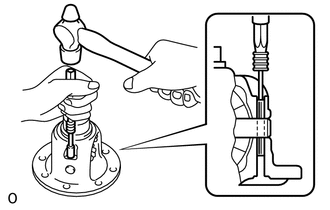
(d) Den Spannstift mit Durchschlag und Hammer durch die Bohrungen in Differentialkorb und Ritzelbolzen treiben.
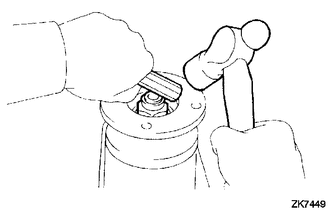
(e) Die Außenseite der Spannstiftbohrung des Differentialkorbs mit Meißel und Hammer verstemmen.
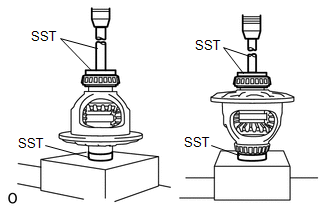
2. HINTERES DIFFERENTIALKORBLAGER EINBAUEN
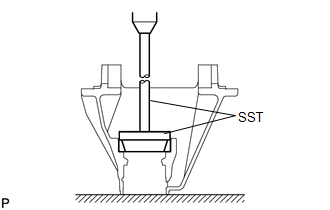
(a) Die 2 Lager mit SST und einer Presse einpressen.
SST: 09950-60010
09951-00500
09951-00630
SST: 09950-70010
09951-07150
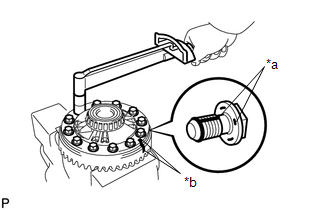
3. TELLERRAD EINBAUEN
(a) Die Anlageflächen von Differentialkorb und Tellerrad reinigen.
(b) Das Tellerrad in kochendem Wasser auf ca. 100 °C erwärmen.
(c) Das Tellerrad vorsichtig aus dem kochenden Wasser nehmen.
(d) Sobald die Feuchtigkeit am Tellerrad vollständig verdunstet ist, das Tellerrad rasch auf den Differentialkorb setzen.
Text in Abbildung
*a
Klebstoff
*b
Montagemarkierung
HINWEIS:
Die Markierungen an Tellerrad und Differentialkorb zur Deckung bringen.
(e) Nachdem das Tellerrad ausreichend abgekühlt ist, Klebstoff auf die Schrauben auftragen und diese einbauen.
Klebstoff:
Toyota Genuine Adhesive 1360K, Three Bond 1360K oder gleichwertig
Drehmoment:
197 N·m {2005 kgf·cm, 145 ft·lbf}
4. ÖLFANGRING DES DIFFERENTIALS EINBAUEN
(a) Mit SST und einer Presse den Ölfangring in den Differentialträger einpressen.
SST: 09950-70010
09951-07150
SST: 09950-60020
09951-00750
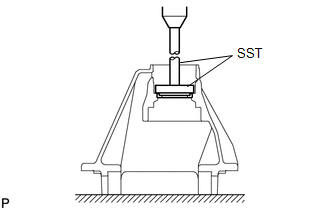
5. VORDERES LAGER DES HINTEREN ANTRIEBSRITZELS EINBAUEN
(a) Das Lager (Außenring) mit SST und einer Presse einpressen.
SST: 09950-60020
09951-00810
SST: 09950-70010
09951-07150
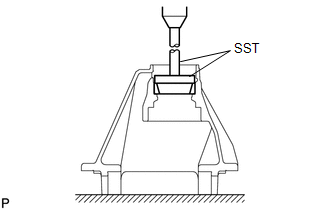
6. HINTERES LAGER DES HINTEREN ANTRIEBSRITZELS EINBAUEN
(a) Das Lager (Außenring) mit SST und einer Presse einpressen.
SST: 09950-60020
09951-01030
SST: 09950-70010
09951-07360
7. TELLERSCHEIBE UND HINTERES LAGER DES HINTEREN ANTRIEBSRITZELS EINBAUEN
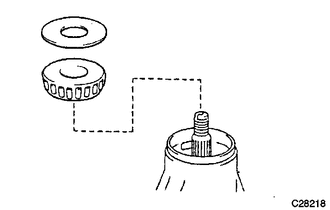
(a) Die Tellerscheibe auf das Antriebsritzel aufsetzen.
HINWEIS:
Zuerst eine Scheibe mit derselben Dicke wie die ausgebaute Scheibe einsetzen und dann das Zahnflankentragbild prüfen. Bei Bedarf die Scheibe durch eine Scheibe anderer Dicke ersetzen.
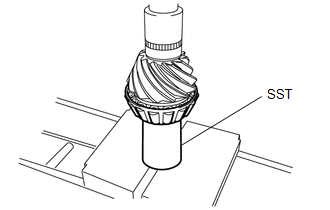
(b) Mit SST und einer Presse das Lager einpressen.
SST: 09630-24014
09620-24051
8. VORSPANNUNG DES DIFFERENTIAL-ANTRIEBSRITZELS PRÜFEN (mit Tabelle der Scheibenzuordnung)
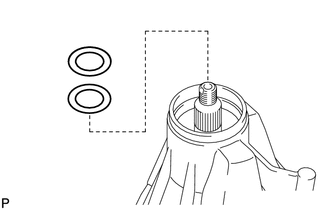
(a) Den Lagerabstandsring auf das Antriebsritzel aufsetzen.
(b) Die 2 Einstellscheiben für die Vorspannung einsetzen.
(c) Das vordere Lager (Innenlaufring) und den Ölschleuderring einbauen.
HINWEIS:
Den Simmerring erst nach der Einstellung des Zahnflankentragbilds einbauen.
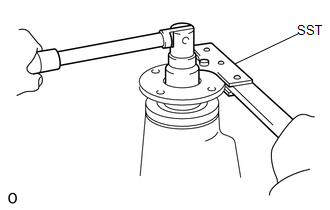
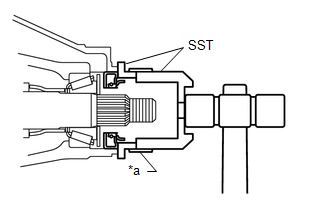
(d) Mit SST den Flansch (Gelenkwellenflansch) einbauen.
SST: 09950-30012
09951-03010
09953-03010
09954-03010
09956-03050
SST: 09955-03050
Text in Abbildung
*a
Blinker
*b
Halten
(e) Die Gewinde der Mutter mit Hypoid-Getriebeöl LSD benetzen.
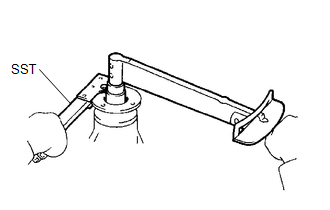
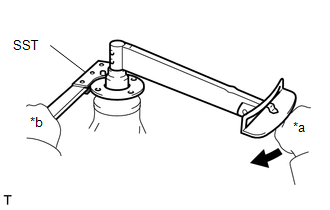
(f) Mit SST den Flansch festhalten und die Mutter so weit anziehen, bis die Standard-Vorspannung erreicht ist.
SST: 09330-00021
09330-00030
Text in Abbildung
*a
Blinker
*b
Halten
Drehmoment:
304 N·m {3100 kgf·cm, 224 ft·lbf}
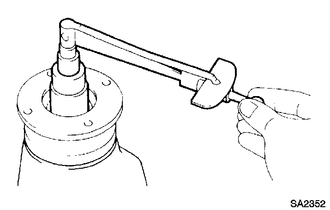
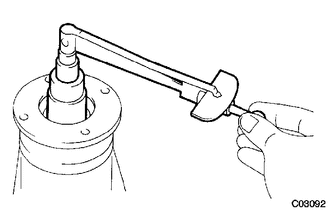
(g) Die Vorspannung mit einem Drehmomentschlüssel messen.
Standard-Vorspannung (Losbrechmoment):
Lager
Vorgegebene Bedingung
Neu
1,80 bis 3,17 N*m (19 bis 32 kgf*cm, 16 bis 28 in.*lbf)
Wiederverwendet
1,62 bis 2,25 N*m (17 bis 22 kgf*cm, 15 bis 19 in.*lbf)
HINWEIS:
Die Gesamtvorspannung messen, nachdem das Lager einige Male im und gegen den Uhrzeigersinn gedreht wurde, damit es leichtgängig wird.
Liegt die Vorspannung nicht im Sollbereich, die Vorspannung durch folgende Arbeitsschritte so lange einstellen, bis sie im Sollbereich liegt.
(h) Die Tabelle unten zu Rate ziehen und eine Kombination aus 2 Scheiben auswählen.
Einstellscheiben für die Vorspannung:
Dicke Scheibe A
Dicke Scheibe B
1,89 bis 1,91 mm (0,0744 bis 0,0751 in.)
1,792 bis 1,808 mm (0,0706 bis 0,0711 in.)
1,99 bis 2,01 mm (0,0784 bis 0,0791 in.)
1,802 bis 1,818 mm (0,0710 bis 0,0715 in.)
2,09 bis 2,11 mm (0,0823 bis 0,0830 in.)
1,812 bis 1,828 mm (0,0714 bis 0,0719 in.)
2,19 bis 2,21 mm (0,0863 bis 0,0870 in.)
1,822 bis 1,838 mm (0,0718 bis 0,0723 in.)
2,29 bis 2,31 mm (0,0902 bis 0,0909 in.)
1,832 bis 1,848 mm (0,0723 bis 0,0727 in.)
2,39 bis 2,41 mm (0,0941 bis 0,0948 in.)
1,842 bis 1,858 mm (0,0726 bis 0,0731 in.)
2,49 bis 2,51 mm (0,0981 bis 0,0988 in.)
1,852 bis 1,868 mm (0,0730 bis 0,0735 in.)
2,59 bis 2,61 mm (0,1020 bis 0,1027 in.)
1,862 bis 1,878 mm (0,0733 bis 0,0739 in.)
2,69 bis 2,71 mm (0,1060 bis 0,1066 in.)
1,872 bis 1,888 mm (0,0737 bis 0,0743 in.)
2,79 bis 2,81 mm (0,1099 bis 0,1106 in.)
1,882 bis 1,898 mm (0,0741 bis 0,0747 in.)
2.89 bis 2.91 mm (0.1138 bis 0.1145 in.)
-
2.99 bis 3.01 mm (0.1178 bis 0.1185 in.)
-
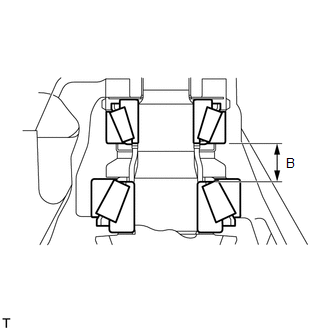
(i) B-Maß berechnen.
B-Maß:
Ausgleichsscheibe A + Ausgleichsscheibe B + Distanzring = B-Maß
Distanzring:
24.15 bis 24.20 mm (0.9508 bis 0.9527 in.)
Tabelle zur Zuordnung der Vorspannungs-Ausgleichsscheiben (Referenz):
Dicke Scheibe A
Dicke Scheibe B
B-Maß
1,89 bis 1,91 mm (0,0744 bis 0,0751 in.)
1,792 bis 1,808 mm (0,0706 bis 0,0711 in.)
27.832 bis 27.918 mm (1.0958 bis 1.0991 in.)
↑
1,802 bis 1,818 mm (0,0710 bis 0,0715 in.)
27.842 bis 27.928 mm (1.0962 bis 1.0995 in.)
↑
1,812 bis 1,828 mm (0,0714 bis 0,0719 in.)
27.852 bis 27.938 mm (1.0966 bis 1.0999 in.)
↑
1,822 bis 1,838 mm (0,0718 bis 0,0723 in.)
27.862 bis 27.948 mm (1.0970 bis 1.1003 in.)
↑
1.832 bis 1.848 mm (0.0722 bis 0.0727 in.)
27.872 bis 27.958 mm (1.0974 bis 1.1007 in.)
↑
1,842 bis 1,858 mm (0,0726 bis 0,0731 in.)
27.882 bis 27.968 mm (1.0978 bis 1.1011 in.)
↑
1,852 bis 1,868 mm (0,0730 bis 0,0735 in.)
27.892 bis 27.978 mm (1.0981 bis 1.1014 in.)
↑
1,862 bis 1,878 mm (0,0733 bis 0,0739 in.)
27.902 bis 27.988 mm (1.0985 bis 1.1018 in.)
↑
1,872 bis 1,888 mm (0,0737 bis 0,0743 in.)
27.912 bis 27.998 mm (1.0989 bis 1.1022 in.)
↑
1,882 bis 1,898 mm (0,0741 bis 0,0747 in.)
27.922 bis 28.008 mm (1.0993 bis 1.1026 in.)
1,99 bis 2,01 mm (0,0784 bis 0,0791 in.)
1,792 bis 1,808 mm (0,0706 bis 0,0711 in.)
27.932 bis 28.018 mm (1.0997 bis 1.1030 in.)
↑
1,802 bis 1,818 mm (0,0710 bis 0,0715 in.)
27.942 bis 28.028 mm (1.1001 bis 1.1034 in.)
↑
1,812 bis 1,828 mm (0,0714 bis 0,0719 in.)
27.952 bis 28.038 mm (1.1005 bis 1.1038 in.)
Für Zwischenwerte die Ausgleichsscheiben A und B sowie den Distanzring wie oben kombinieren, sodass sich das B-Maß in Schritten von 0.01 mm (0.000394 in.) ändert.
27.962 bis 28.048 mm (1.1009 bis 1.1042 in.)
bis
29.012 bis 29.098 mm (1.1423 bis 1.1455 in.)
2.99 bis 3.01 mm (0.1178 bis 0.1185 in.)
1,882 bis 1,898 mm (0,0741 bis 0,0747 in.)
29.022 bis 29.108 mm (1.1426 bis 1.1459 in.)
(j) Vorspannung messen.
(k) Ausgleichsscheiben so ändern, dass sich das B-Maß um 0.01 mm (0.000394 in.) ändert, und die Vorspannung messen.
Standard-Vorspannung (Losbrechmoment):
Lager
Vorgegebene Bedingung
Neu
1,80 bis 3,17 N*m (19 bis 32 kgf*cm, 16 bis 28 in.*lbf)
Wiederverwendet
1,62 bis 2,25 N*m (17 bis 22 kgf*cm, 15 bis 19 in.*lbf)
HINWEIS:
Den obigen Vorgang wiederholen, bis die Vorspannung dem Sollwert entspricht.
9. HINTERE DIFFERENTIALKORBBAUGRUPPE EINBAUEN
(a) Die 2 Lageraußenringe auf die zugehörigen Lager setzen.
(b) Die Differentialgehäuse-Baugruppe in die Differentialträger-Baugruppe einbauen.
HINWEIS:
Linken und rechten Laufring nicht vertauschen.
10. TELLERRADSPIEL EINSTELLEN
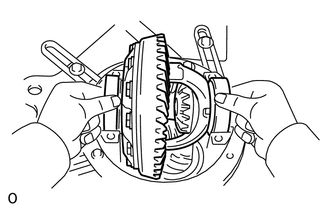
(a) Die Anlaufscheibe auf der Tellerrad-Rückseite montieren.
HINWEIS:
Sicherstellen, dass das Tellerrad Flankenspiel hat.
(b) Mit einem Kunststoffhammer auf das Tellerrad klopfen, sodass die Scheibe am Lager anliegt.
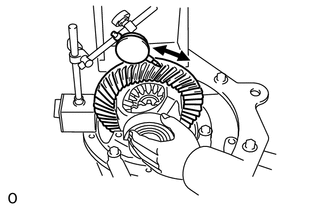
(c) Bei gehaltenem Gelenkflansch das Flankenspiel des Tellerrads mit einer Messuhr messen.
Standard-Flankenspiel (Referenz):
0.10 bis 0.20 mm (0.00394 bis 0.00787 in.)
(d) Anlaufscheibe der Tellerrad-Rückseite anhand des Flankenspiels als Referenz auswählen.
(e) Anlaufscheibe der Tellerradseite so auswählen, dass kein Spiel zwischen Außenring und Gehäuse besteht.
(f) Die 2 Anlaufscheiben und das Differentialgehäuse ausbauen.
(g) Die Anlaufscheibe auf der Tellerrad-Rückseite montieren.
(h) Die andere Anlaufscheibe zusammen mit dem Außenring auf das Differentialgehäuse setzen und das Differentialgehäuse mit dem Außenring in den Träger einbauen.
(i) Mit einem Kunststoffhammer auf das Tellerrad klopfen, sodass die Scheiben am Lager anliegen.
(j) Bei gehaltenem Gelenkflansch das Flankenspiel des Tellerrads mit einer Messuhr messen.
Standard-Flankenspiel:
0.10 bis 0.20 mm (0.00394 bis 0.00787 in.)
Liegt das Flankenspiel nicht innerhalb der Sollwerte, durch Vergrößern oder Verkleinern der Scheibendicke auf beiden Seiten um jeweils den gleichen Betrag einstellen.
HINWEIS:
Zwischen Anlaufscheibe und Gehäuse darf kein Spiel bestehen. Sicherstellen, dass Tellerradspiel vorhanden ist.
11. SEITENLAGER-VORSPANNUNG EINSTELLEN
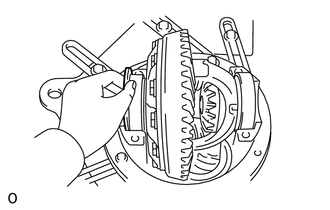
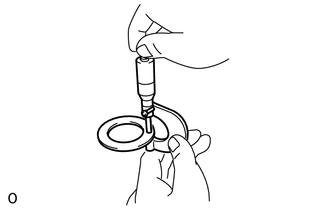
(a) Die Anlaufscheibe der Tellerradseite ausbauen und mit einem Messschraube die Dicke messen.
(b) Die ausgewählte Anlaufscheibe einbauen.
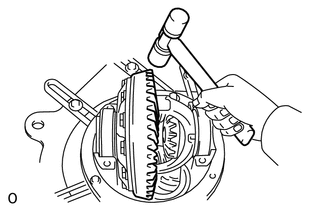
(c) Anhand des Flankenspiels als Referenz eine neue Scheibe, die 0.05 bis 0.20 mm (0.00197 bis 0.00787 in.) dicker ist als die ausgebaute Scheibe, mit einem Kunststoffhammer so einsetzen, dass sie am Lager anliegt.
HINWEIS:
Eine Scheibe auswählen, die sich mit dem Finger zu 2/3 des vollen Betrags eindrücken lässt.
(d) Die Anlaufscheibe mit einem Kunststoffhammer einbauen.
(e) Das Tellerradspiel erneut prüfen.
Standard-Flankenspiel:
0.10 bis 0.20 mm (0.00394 bis 0.00787 in.)
Liegt das Flankenspiel nicht innerhalb des Sollwerts, durch Vergrößern oder Verkleinern der Scheibendicke auf beiden Seiten um jeweils den gleichen Betrag einstellen.
HINWEIS:
Das Flankenspiel ändert sich um etwa 0.02 mm (0.000787 in.), entsprechend einer Änderung der Anlaufscheibe um 0.03 mm (0.00118 in.).
Scheibendicke:
Kennzeichnung
Dicke
Kennzeichnung
Dicke
66
1.65 bis 1.67 mm (0.0650 bis 0.0657 in.)
08
2.07 bis 2.09 mm (0.0815 bis 0.0822 in.)
68
1.67 bis 1.69 mm (0.0658 bis 0.0665 in.)
10
2,09 bis 2,11 mm (0,0823 bis 0,0830 in.)
70
1.69 bis 1.71 mm (0.0666 bis 0.0673 in.)
12
2.11 bis 2.13 mm (0.0831 bis 0.0838 in.)
72
1.71 bis 1.73 mm (0.0674 bis 0.0681 in.)
14
2.13 bis 2.15 mm (0.0839 bis 0.0846 in.)
74
1.73 bis 1.75 mm (0.0682 bis 0.0688 in.)
16
2.15 bis 2.17 mm (0.0847 bis 0.0854 in.)
76
1.75 bis 1.77 mm (0.0689 bis 0.0696 in.)
18
2.17 bis 2.19 mm (0.0855 bis 0.0862 in.)
78
1.77 bis 1.79 mm (0.0697 bis 0.0704 in.)
20
2,19 bis 2,21 mm (0,0863 bis 0,0870 in.)
80
1.79 bis 1.81 mm (0.0705 bis 0.0712 in.)
22
2.21 bis 2.23 mm (0.0871 bis 0.0877 in.)
82
1.81 bis 1.83 mm (0.0713 bis 0.0720 in.)
24
2.23 bis 2.25 mm (0.0878 bis 0.0885 in.)
84
1.83 bis 1.85 mm (0.0721 bis 0.0728 in.)
26
2.25 bis 2.27 mm (0.0886 bis 0.0893 in.)
86
1.85 bis 1.87 mm (0.0729 bis 0.0736 in.)
28
2.27 bis 2.29 mm (0.0894 bis 0.0901 in.)
88
1.87 bis 1.89 mm (0.0737 bis 0.0744 in.)
30
2,29 bis 2,31 mm (0,0902 bis 0,0909 in.)
90
1.89 bis 1.91 mm (0.0745 bis 0.0751 in.)
32
2.31 bis 2.33 mm (0.0910 bis 0.0917 in.)
92
1.91 bis 1.93 mm (0.0752 bis 0.0759 in.)
34
2.33 bis 2.35 mm (0.0918 bis 0.0925 in.)
94
1.93 bis 1.95 mm (0.0760 bis 0.0767 in.)
36
2.35 bis 2.37 mm (0.0926 bis 0.0933 in.)
96
1.95 bis 1.97 mm (0.0768 bis 0.0775 in.)
38
2.37 bis 2.39 mm (0.0934 bis 0.0940 in.)
98
1.97 bis 1.99 mm (0.0776 bis 0.0783 in.)
40
2,39 bis 2,41 mm (0,0941 bis 0,0948 in.)
00
1,99 bis 2,01 mm (0,0784 bis 0,0791 in.)
42
2.41 bis 2.43 mm (0.0949 bis 0.0956 in.)
02
2.01 bis 2.03 mm (0.0792 bis 0.0799 in.)
44
2.43 bis 2.45 mm (0.0957 bis 0.0964 in.)
04
2.03 bis 2.05 mm (0.0800 bis 0.0807 in.)
46
2.45 bis 2.47 mm (0.0965 bis 0.0972 in.)
06
2.05 bis 2.07 mm (0.0808 bis 0.0814 in.)
-
-
12. LAGERDECKEL EINBAUEN
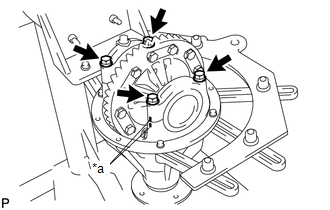
(a) Die Markierungen an Deckel und Träger ausrichten.
Text in Abbildung
*a
Montagemarkierung
(b) Die 4 Schrauben einbauen.
Drehmoment:
205 N·m {2090 kgf·cm, 151 ft·lbf}
HINWEIS:
Nach 5 oder mehr Umdrehungen des Tellerrads das Flankenspiel erneut prüfen.
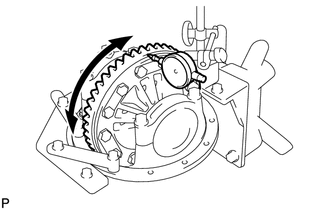
13. SCHLAG DES DIFFERENTIAL-TELLERRADS PRÜFEN
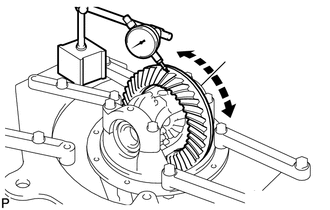
(a) Mit einer Messuhr den Rundlauf des Tellerrads messen.
Standard-Rundlauf:
0,05 mm (0,00197 Zoll)
Liegt der Schlag nicht innerhalb des Sollwerts, das Tellerrad ersetzen.
14. GESAMTVORSPANNUNG PRÜFEN
(a) Mit einem Drehmomentschlüssel die Vorspannung messen, wobei die Zähne von Antriebsritzel und Tellerrad im Eingriff sind.
Standard-Gesamtvorspannung (beim Anlauf):
Lager
Vorgegebene Bedingung
Neu
Standard-Vorspannung des Antriebsritzels plus 0.22 bis 0.41 N*m (3 bis 4 kgf*cm, 2 bis 3 in.*lbf)
Wiederverwendet
Standard-Vorspannung des Antriebsritzels plus 0,19 bis 0,38 N*m (2 bis 3 kgf*cm, 2 bis 3 in.*lbf)
15. ZAHNTRAGBILD ZWISCHEN TELLERRAD UND ANTRIEBSRITZEL PRÜFEN
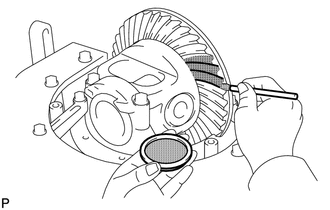
(a) 3 oder 4 Zähne an 3 verschiedenen Positionen des Tellerrads mit Preußischblau einfärben.
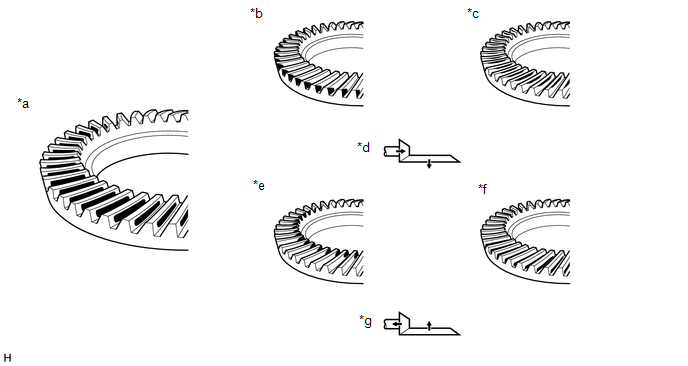
(b) Den Gelenkflansch in beide Richtungen drehen, um das Zahnflankentragbild des Tellerrads zu prüfen.
Text in Abbildung
*a
Normales Tragbild
*b
Fersentragbild
*c
Kopftragbild
*d
Einstellscheibe wählen, die das Antriebsritzel näher an das Tellerrad verschiebt (*b, *c)
*e
Zehentragbild
*f
Flankentragbild
*g
Einstellscheibe wählen, die das Antriebsritzel vom Tellerrad weg verschiebt (*e, *f)
-
-
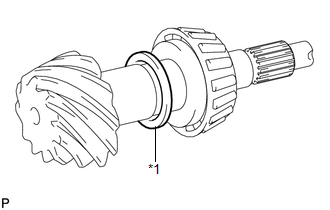
Liegen die Zähne nicht richtig im Eingriff, die folgende Tabelle verwenden, um eine geeignete Scheibe zur Korrektur auszuwählen.Text in Abbildung
*1
Unterlegscheibe
Scheibendicke:
Dicke
Dicke
0.99 bis 1.01 mm (0.0390 bis 0.0397 in.)
1.265 bis 1.285 mm (0.0498 bis 0.0505 Zoll)
1.015 bis 1.035 mm (0.0400 bis 0.0407 in.)
1.29 bis 1.31 mm (0.0508 bis 0.0515 in.)
1.04 bis 1.06 mm (0.0410 bis 0.0417 in.)
1.315 bis 1.335 mm (0.0518 bis 0.0525 Zoll)
1.065 bis 1.085 mm (0.0420 bis 0.0427 Zoll)
1.34 bis 1.36 mm (0.0528 bis 0.0535 in.)
1.09 bis 1.11 mm (0.0430 bis 0.0437 in.)
1.365 bis 1.385 mm (0.0538 bis 0.0545 Zoll)
1.115 bis 1.135 mm (0.0439 bis 0.0446 Zoll)
1.39 bis 1.41 mm (0.0548 bis 0.0555 in.)
1.14 bis 1.16 mm (0.0449 bis 0.0456 in.)
1.415 bis 1.435 mm (0.0557 bis 0.0564 Zoll)
1.165 bis 1.185 mm (0.0459 bis 0.0466 Zoll)
1.44 bis 1.46 mm (0.0567 bis 0.0574 in.)
1.19 bis 1.21 mm (0.0469 bis 0.0476 in.)
1.465 bis 1.485 mm (0.0577 bis 0.0585 in.)
1.215 bis 1.235 mm (0.0479 bis 0.0486 in.)
1.49 bis 1.51 mm (0.0587 bis 0.0594 in.)
1.24 bis 1.26 mm (0.0489 bis 0.0496 in.)
-
16. HINTERE ANTRIEBSRITZEL-MUTTER ABNEHMEN
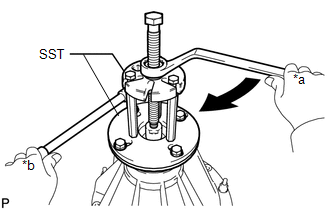
(a) Den Gelenkflansch mit SST festhalten und die Mutter entfernen.
(a) Mit SST und einem Kunststoffhammer einen neuen Simmerring so weit einschlagen, bis seine Oberfläche bündig mit dem Ende des Differentialträgers ist.
SST: 09316-12010
SST: 09649-17010
Standard-Einbautiefe Simmerring:
-0.45 bis 0.45 mm (-0.0177 bis 0.0177 in.)
Text in Abbildung
*a
Vinylklebeband
HINWEIS:
2 SST mit Vinylband verbinden.
(b) Die Dichtlippe der Öldichtung mit MP-Fett bestreichen.
(b) Das Gewinde einer neuen Mutter mit Hypoid-Getriebeöl LSD bestreichen.
(c) Den Flansch mit SST halten und die Mutter einbauen.
SST: 09330-00021
09330-00030
Drehmoment:
304 N·m {3100 kgf·cm, 224 ft·lbf}
20. VORSPANNUNG DES DIFFERENTIAL-ANTRIEBSRITZELS PRÜFEN
(a) Mit einem Drehmomentschlüssel die Vorspannung des Antriebsritzels im Eingriff mit dem Tellerrad messen.
Standard-Vorspannung (Losbrechmoment):
Lager
Vorgegebene Bedingung
Neu
1,80 bis 3,17 N*m (19 bis 32 kgf*cm, 16 bis 28 in.*lbf)
Wiederverwendet
1,62 bis 2,25 N*m (17 bis 22 kgf*cm, 15 bis 19 in.*lbf)
Liegt die Vorspannung nicht innerhalb des Sollwerts, die Kombination der 2 Scheiben anhand der Tabellen im Verfahren „VORSPANNUNG DES DIFFERENTIAL-ANTRIEBSRITZELS PRÜFEN (mit Scheiben-Paarungstabelle)“ ändern.
21. GESAMTVORSPANNUNG PRÜFEN
(a) Mit einem Drehmomentschlüssel die Vorspannung messen, wobei die Zähne von Antriebsritzel und Tellerrad im Eingriff sind.
Standard-Gesamtvorspannung (beim Anlauf):
Lager
Vorgegebene Bedingung
Neu
Standard-Vorspannung des Antriebsritzels plus 0.22 bis 0.41 N*m (3 bis 4 kgf*cm, 2 bis 3 in.*lbf)
Wiederverwendet
Standard-Vorspannung des Antriebsritzels plus 0,19 bis 0,38 N*m (2 bis 3 kgf*cm, 2 bis 3 in.*lbf)
22. FLANKENSPIEL DES DIFFERENTIAL-TELLERRADS PRÜFEN
(a) Das Flankenspiel des Tellerrads mit einer Messuhr prüfen.
Standard-Flankenspiel:
0.10 bis 0.20 mm (0.00394 bis 0.00787 in.)
HINWEIS:
Die Messungen an 3 oder mehr Positionen am Umfang des Tellerrads durchführen.
Liegt das Flankenspiel nicht innerhalb des Sollwerts, die Vorspannung der Seitenlager einstellen oder bei Bedarf instand setzen.
23. SCHLAG DES HINTEREN ANTRIEBSRITZEL-KUPPLUNGSFLANSCHS (BAUGRUPPE) PRÜFEN
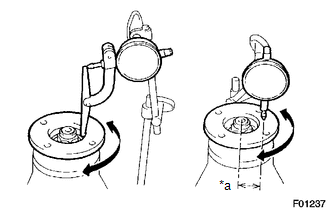
(a) Mit einer Messuhr den Rundlauf des Kupplungsflanschs axial und radial messen.
Text in Abbildung
*a
72 mm (2.83 in.)
Maximaler Rundlauf:
Schlag
Vorgegebene Bedingung
Axialschlag
0,10 mm (0,00394 in.)
Radialschlag
0,10 mm (0,00394 in.)
Wenn der Rundlauf größer als der Maximalwert ist, den Kupplungsflansch ersetzen.
 Text in Abbildung

 Text in Abbildung