Ремонт высокопрочной стали
Для снижения массы автомобиля для кузовных панелей используется высокопрочная сталь.
Соответственно, ниже приведены меры предосторожности при ремонте кузовов из высокопрочной стали:
| Предел прочности на растяжение | Основные применяемые детали |
|---|---|
| 370 - 590 МПа |
|
| 780 – 1350 МПа |
|
При ремонте деталей из высокопрочной стали (HSS) соблюдайте следующие меры предосторожности:
1. Дополнительные моменты для учета:
Ремонт усилений (например, лонжеронов) нагревом не рекомендуется, так как это может ослабить деталь. Если нагрев неизбежен, не нагревайте детали из высокопрочной стали (HSS) выше 550 °C.
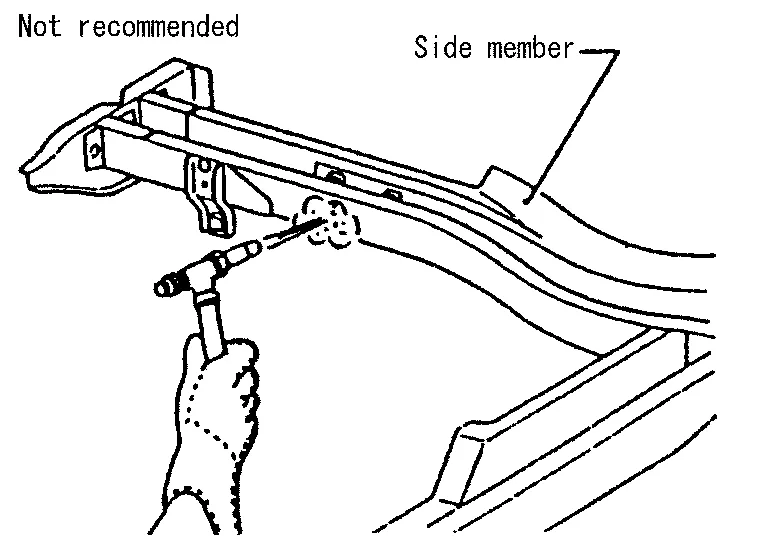
Контролируйте температуру нагрева термометром.
(Подходят термокарандаши и другие аналогичные термоиндикаторы.)
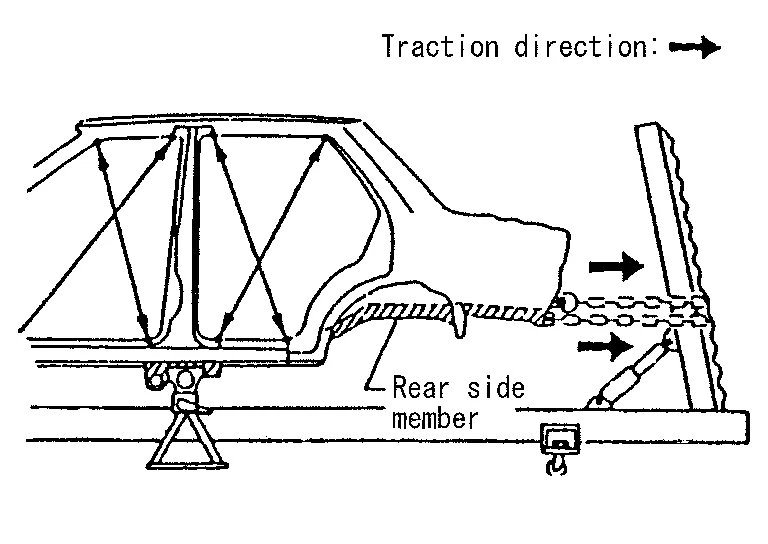
При правке панелей кузова соблюдайте осторожность при вытягивании любой панели из высокопрочной стали (HSS). Так как высокопрочная сталь очень прочна, вытягивание может вызвать деформацию соседних участков кузова. В этом случае увеличьте количество точек измерения и аккуратно вытягивайте панель из высокопрочной стали (HSS).
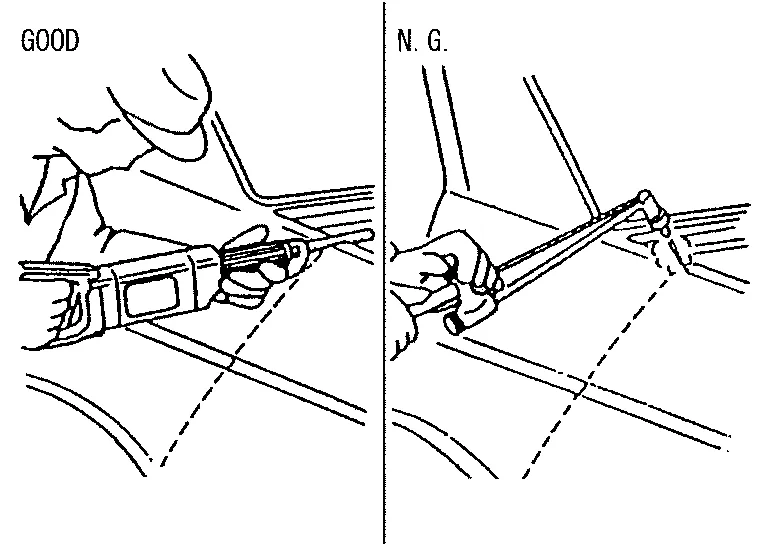
При резке панелей из ВПС по возможности избегайте газовой (пламенной) резки. Вместо этого используйте пилу, чтобы не ослабить прилегающие участки из-за нагрева. Если газовая (пламенная) резка неизбежна, оставьте запас не менее 50 мм (1,97 дюйма).
При сварке панелей из HSS по возможности используйте точечную сварку, чтобы минимизировать ослабление прилегающих участков из-за нагрева.
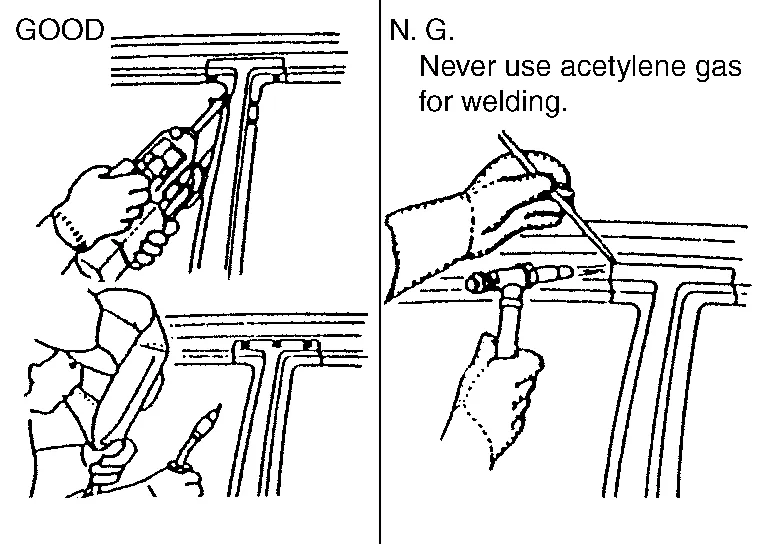
Если точечная сварка невозможна, используйте сварку MAG. Не используйте газовую сварку (горелкой), так как её прочность сварного шва ниже.
Точечная сварка панелей из HSS выполняется труднее, чем точечная сварка обычных стальных панелей, так как точечный сварной шов на них тверже.
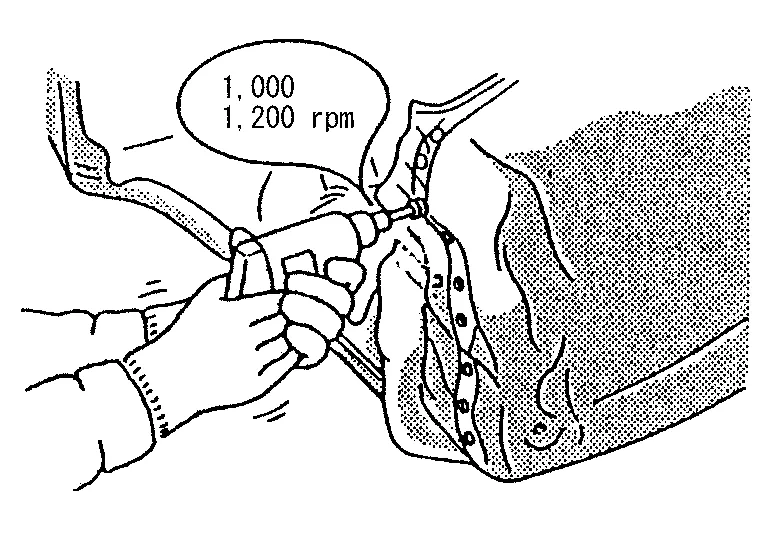
Поэтому при удалении точечных сварных швов на панели из HSS используйте дрель с низкой скоростью и высоким крутящим моментом (1 000–1 200 об/мин), чтобы увеличить срок службы сверла и упростить работу.
Меры предосторожности при точечной сварке HSS
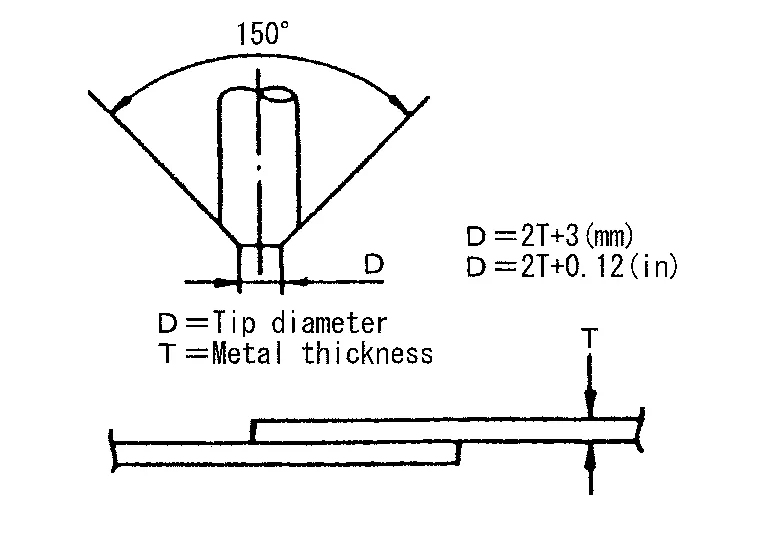
Работу выполняйте в стандартных условиях. При точечной сварке HSS всегда соблюдайте следующее:
Диаметр наконечника электрода должен соответствовать толщине металла.
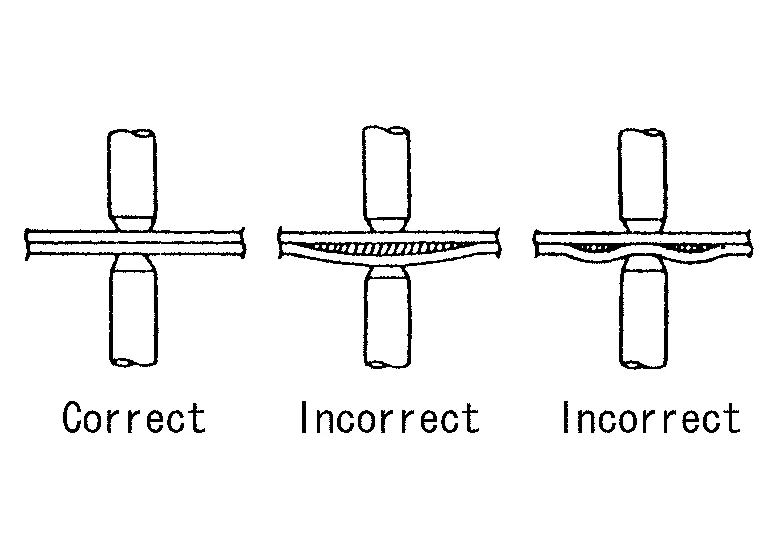
Поверхности панелей должны плотно прилегать друг к другу, без зазоров.
Соблюдайте требуемый шаг точечной сварки.
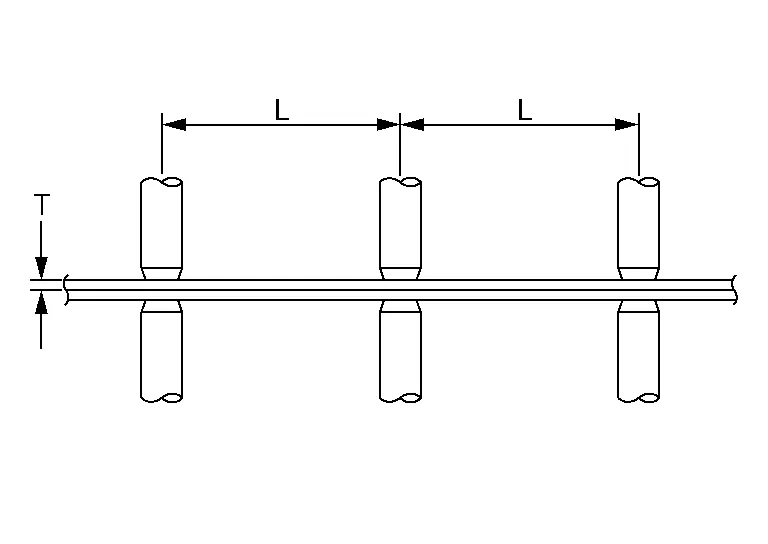
Единица измерения: мм (дюйм)
Толщина (T) Минимальный шаг (L) 0.6 (0.024)
0.8 (0.031)
1.0 (0.039)
1.2 (0.047)
1.6 (0.063)
1.8 (0.071)10 (0.39) или более
12 (0.47) или более
18 (0.71) или более
20 (0.79) или более
27 (1.06) или более
31 (1.22) или более
ЗАПРЕТ НА РЕЗКУ И СОЕДИНЕНИЕ
Не разрезайте и не соединяйте усиление центральной стойки (внутреннее усиление центральной стойки в элементах рамы), так как его материал — листовая высокопрочная сталь (листовая сверхвысокопрочная сталь UHSS).
Усиление центральной стойки необходимо заменить, если эта деталь повреждена.
Сварка стали сверхвысокой прочностиТОЧЕЧНАЯ СВАРКА
Точечная сварка допускается только для сверхвысокопрочной стали (предел прочности на растяжение: 980 МПа) при условиях сварки, указанных ниже.
Никогда не выполняйте точечную сварку сверхвысокопрочной стали с пределом прочности более 980 МПа. Для этого типа сверхвысокопрочной стали выполняйте сварку пробочными швами. Приведённые ниже условия сварки применимы только к данному автомобилю Nissan Murano. Никогда не применяйте эти же условия к другим автомобилям.| Диаметр наконечника электрода | 6 мм | |
| Усилие сжатия электродов (сила сжатия пистолета) | 4150 N | |
| Сварочный ток | 7900 A | |
| Время сварки* | .24 с (12 циклов: 50 Гц) .23 с (14 циклов: 60 Гц) |
|
| Конфигурация панелей | Сочетание листа с пределом прочности на растяжение 980 МПа и листа с пределом прочности менее 980 МПа. (До 3 листов) | |
* Выбирайте время сварки в зависимости от частоты (Гц) электропитания в вашем регионе. |
||
ПРОБОЧНАЯ СВАРКА
Для сварки стали сверхвысокой прочности с пределом прочности при растяжении 980 МПа и выше выполняйте пробочную сварку, соблюдая диаметр сварочного отверстия, указанный в руководстве.
Никогда не используйте углекислый газ (CO2 100%) в качестве защитного газа сварочного аппарата. Использование CO2 100% приводит к недостаточной прочности сварного шва. Если диаметр отверстия для сварки не может быть соблюдён, выполните несколько отверстий (меньшего диаметра), чтобы сумма их площадей равнялась площади исходного сварочного отверстия.