Réparation de l'acier à haute résistance
L'acier haute résistance est utilisé pour les panneaux de carrosserie afin de réduire le poids du véhicule.
En conséquence, les précautions à prendre lors de la réparation de carrosseries en acier à haute résistance sont décrites ci-dessous :
| Résistance à la traction | Principales pièces concernées |
|---|---|
| 370 - 590 MPa |
|
| 780 - 1350 MPa |
|
Lire les précautions suivantes lors de la réparation de pièces en HSS :
Points supplémentaires à considérer :
La réparation des renforts (tels que les longerons) par chauffage n'est pas recommandée, car elle peut affaiblir la pièce. Lorsque le chauffage est inévitable, ne pas chauffer les pièces en HSS au-delà de 550 °C.
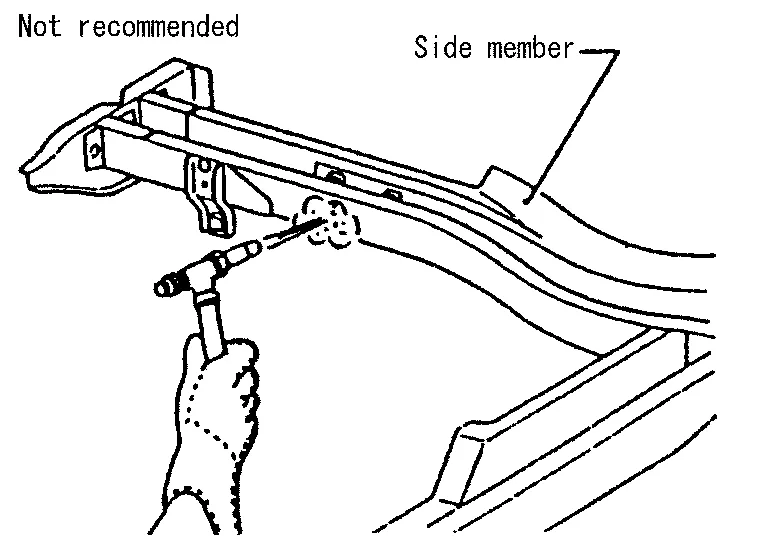
Vérifier la température de chauffage à l'aide d'un thermomètre.
(Les thermomètres de type crayon ou similaires conviennent.)
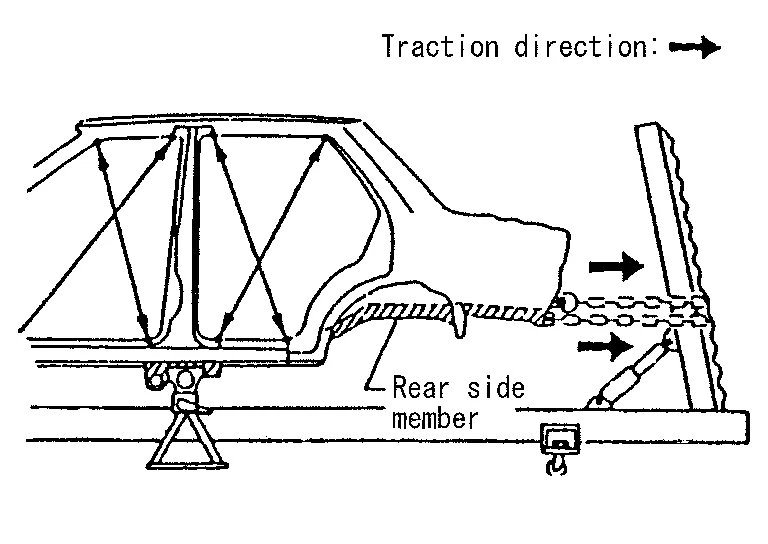
Lors du redressage des panneaux de carrosserie, faire preuve de prudence lors du tirage de tout panneau en HSS. Comme le HSS est très résistant, le tirage peut provoquer une déformation des zones adjacentes de la caisse. Dans ce cas, augmenter le nombre de points de mesure et tirer délicatement le panneau en HSS.
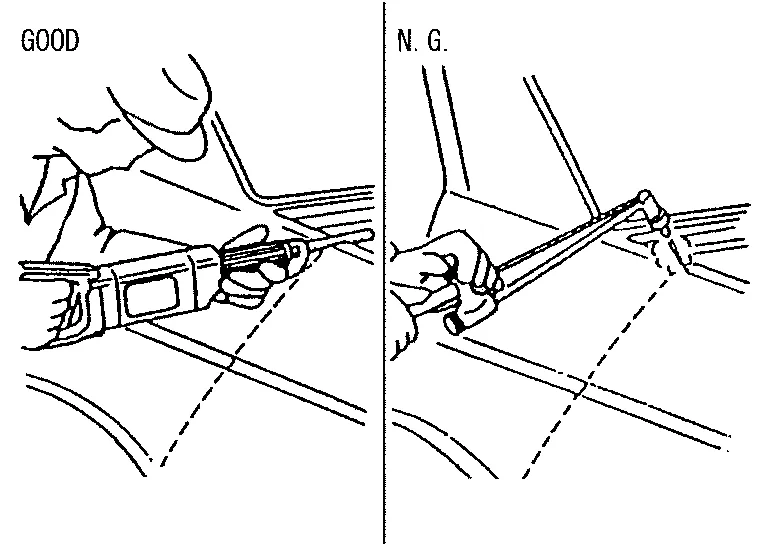
Lors de la découpe de panneaux en HSS, éviter si possible la découpe au chalumeau (gaz). Utiliser plutôt une scie afin de ne pas affaiblir les zones environnantes par la chaleur. Si la découpe au chalumeau est inévitable, prévoir une marge minimale de 50 mm (1,97 po).
Lors du soudage de panneaux en HSS, utiliser le soudage par points chaque fois que possible afin de limiter l'affaiblissement des zones environnantes dû à la chaleur.
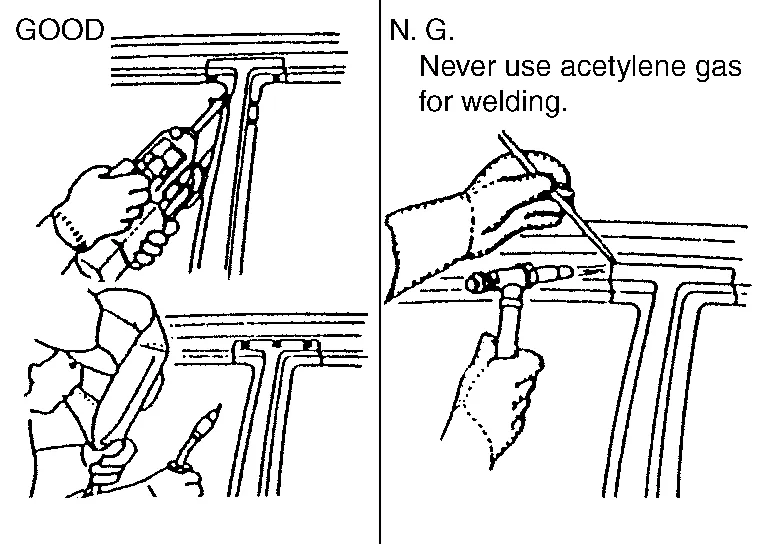
Si le soudage par points est impossible, utiliser le soudage MAG. Ne pas utiliser de chalumeau à gaz pour le soudage, car sa résistance de soudure est inférieure.
Le point de soudure sur les tôles en HSS est plus dur que celui d'une tôle en acier ordinaire.
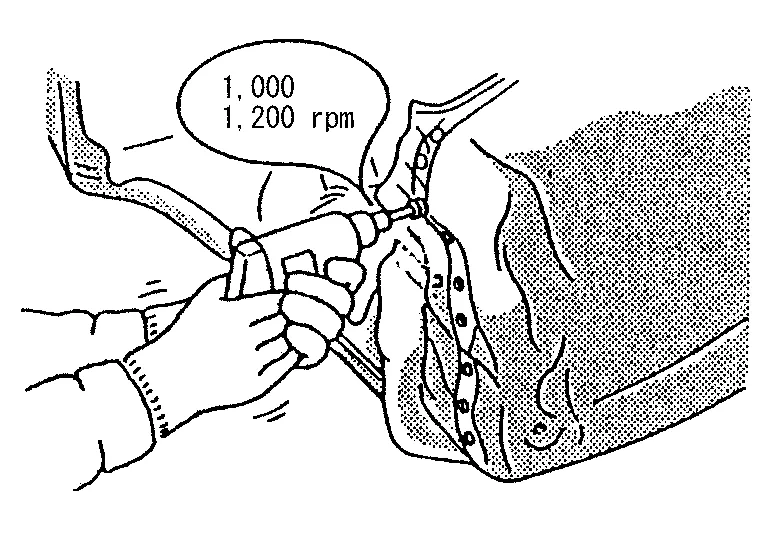
Par conséquent, lors du découpage des soudures par points d'une tôle HSS, utiliser une perceuse à faible vitesse et à couple élevé (1 000 à 1 200 tr/min) afin d'augmenter la durée de vie du foret et de faciliter l'opération.
Précautions lors du soudage par points de l'acier HSS
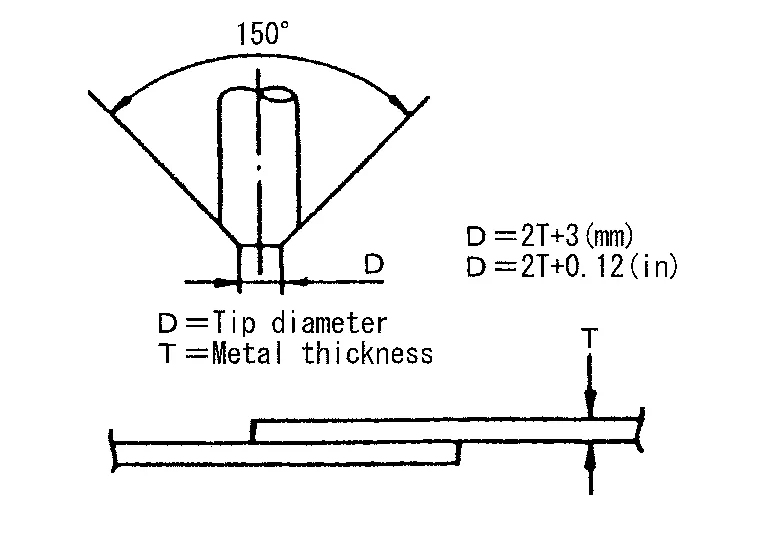
Ces travaux doivent être effectués dans des conditions de travail standard. Toujours tenir compte des points suivants lors du soudage par points de l'acier HSS :
Le diamètre de la pointe d'électrode doit être adapté à l'épaisseur du métal.
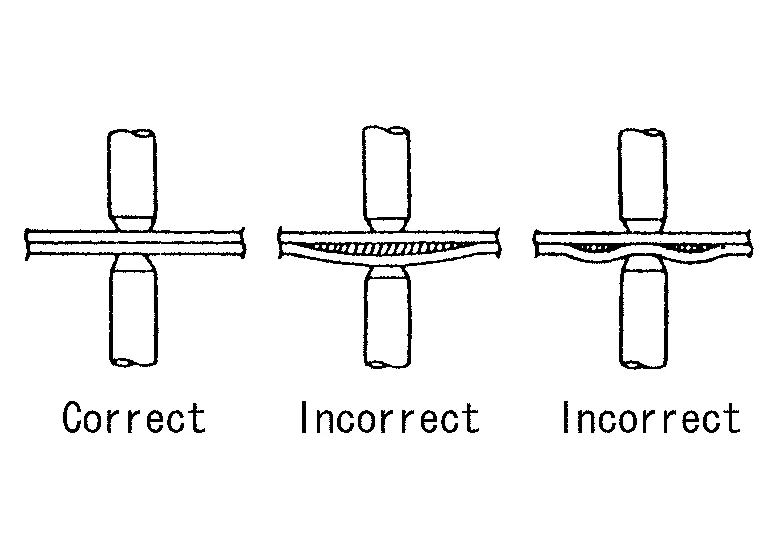
Les surfaces des tôles doivent être parfaitement jointives, sans espace.
Respecter les spécifications relatives au pas de soudage approprié.
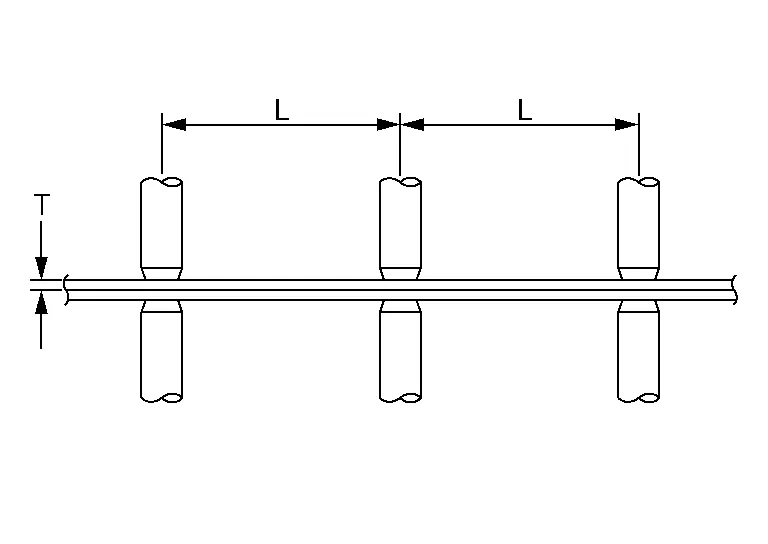
Unité : mm (po)
Épaisseur (T) Pas minimum (L) 0.6 (0.024)
0.8 (0.031)
1.0 (0.039)
1.2 (0.047)
1.6 (0.063)
1.8 (0.071)10 (0,39) ou plus
12 (0,47) ou plus
18 (0,71) ou plus
20 (0,79) ou plus
27 (1,06) ou plus
31 (1,22) ou plus
INTERDICTION DE DÉCOUPE ET DE RACCORDEMENT
Ne pas couper ni assembler le renfort du montant central inférieur (renfort du montant central à l'intérieur des pièces de cadre), car il est en tôle d'acier à très haute résistance (tôle d'acier à ultra haute résistance).
Le renfort du montant central doit être remplacé si cette pièce est endommagée.
Soudage de l'acier à très haute résistanceSOUDAGE PAR POINTS
Le soudage par points est limité à l'acier à très haute résistance (résistance à la traction : 980 MPa) selon les conditions de soudage indiquées ci-dessous.
Ne jamais souder par points l'acier à très haute résistance dont la résistance à la traction dépasse 980 MPa. Pour ce type d'acier à très haute résistance, effectuer un soudage par bouchon. Les conditions de soudage ci-dessous s'appliquent uniquement à cette Nissan Murano. Ne jamais appliquer ces mêmes conditions à d'autres véhicules.| Diamètre de la pointe de l'électrode de soudage | 6 mm | |
| Pression de soudage (force du pistolet) | 4150 N | |
| Courant de soudage | 7900 A | |
| Temps de soudage* | ,24 s (12 cycles : 50 Hz) ,23 s (14 cycles : 60 Hz) |
|
| Configuration des tôles | Combinaison d'une tôle de résistance à la traction de 980 MPa et d'une tôle de résistance à la traction inférieure à 980 MPa (jusqu'à 3 tôles) | |
* Sélectionner le temps de soudage en fonction de la fréquence (Hz) du courant électrique alimentant votre région. |
||
SOUDAGE PAR BOUCHON
Pour souder un acier à très haute résistance dont la résistance à la traction est de 980 MPa ou plus, effectuer un soudage par bouchon en respectant le diamètre de trou de soudage indiqué dans le manuel.
Ne jamais utiliser de gaz carbonique (CO2 100 %) comme gaz de protection du poste à souder. L'utilisation de CO2 100 % donne une résistance de soudure insuffisante. Lorsque le diamètre de trou de soudure requis ne peut pas être obtenu, réaliser plusieurs trous (de plus petit diamètre) de sorte que la somme de leurs surfaces soit égale à la surface du trou de soudure d'origine.