Сварка (алюминий)
Для ремонта трещины или отверстия в стальном листе обычно применяется сварка. Чаще всего используются газовая сварка кислородом и ацетиленом, дуговая сварка или пайка. Для алюминиевых панелей обычно применяют сварку TIG или MIG с защитным газом (аргоном), так как алюминиевый сплав обладает следующими особенностями.
Его температура плавления ниже, чем у железа, однако удельная теплоёмкость и скрытая теплота выше. Кроме того, он хорошо проводит ток. По этим причинам требуется большое количество тепла за очень короткое время.
Температура плавления оксидной плёнки алюминиевого сплава составляет 2 °C. Для удаления этой плёнки требуется очистка аргонодуговой сваркой (TIG, MIG) или обработка флюсом.
Если не удалить оксидную плёнку, возникнут неполное проплавление или поры.
Тепловое расширение и сжатие примерно в два раза больше, чем у железа, поэтому при сварке легко возникают деформации.
| Свойство | Алюминиевый сплав | Железо | Влияние при сварке |
|---|---|---|---|
| Температура плавления °C (°F) | 560 - 640 (1,040 - 1,184) |
600 × 2.5 (1,112 × 2.5) |
|
Теплопроводность кал/см/с/°C (БТЕ·дюйм/м²/ч/°F) |
0.28 (812.69) |
0.28 × 0.57 (812.69 × 0.57) |
При сварке требуется большое количество тепла за короткое время. |
| Модуль упругости кг/мм² (фунт/дюйм²) | 7,000 (9,646,875) |
7,000 × 3 (9,646,875 × 3) |
Легко деформируется и очень хрупок. |
Коэффициент линейного расширения (10-6) |
23.8 | 23.8 × 0.5 | |
| Электропроводность (%) | 30 | 30 × 0.52 | По сравнению с железом требуется больший ток. |
| Оксидная плёнка | Al2 O3 | Fe2 O3 | Температура плавления оксидной плёнки алюминиевого сплава составляет 2 °C. Для удаления этой плёнки требуется очистка аргонодуговой сваркой или обработка флюсом. |
В качестве присадочного металла используются прутки для сварки TIG и проволока-электрод для MIG. Применяйте присадочный металл, подходящий для основного металла.
| Основной металл | Присадочный металл |
|---|---|
| Переднее крыло, капот: серии 5000, серии 6000 | A5356 |
| Дверь: серия 6000 | A5356 |
TIG — сокращение от tungsten inert gas shielded arc welding (дуговая сварка вольфрамовым электродом в среде инертного газа). Сварка TIG имеет следующие особенности.
Особенности
Первоначальная стоимость оборудования, как и расходы на его обслуживание, низкие.

Для обычного электропитания используется высокочастотный переменный ток.
Легко освоить за короткое время.
Отличная прочность и коррозионная стойкость.
Идеально подходит для обучения и инструктажа по сварке.
MIG — сокращение от metal inert gas shielded arc welding (дуговая сварка плавящимся электродом в среде инертного газа). Сварка MIG имеет следующие особенности.
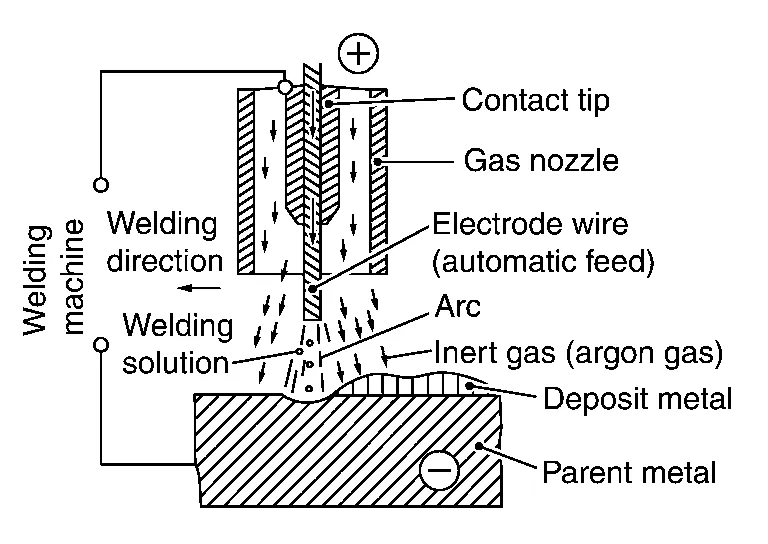
(1) ОБЫЧНАЯ СВАРКА MIG
Сварка MIG является наиболее распространённым методом сварки. Как показано на рисунке, проволока, служащая электродом, непрерывно подаётся в зону сварки, и между концом проволоки и основным металлом возникает дуга. Обычно для сварки листа толщиной 2 мм (0,079 дюйма) и более используется электродная проволока диаметром 1,2–1,4 мм (0,047–0,055 дюйма) при силе тока 110–360 А.
(2) МЕТОД КОРОТКОЙ ДУГИ MIG
При сварке тонкого листа обычно применяется метод сварки короткой дугой.
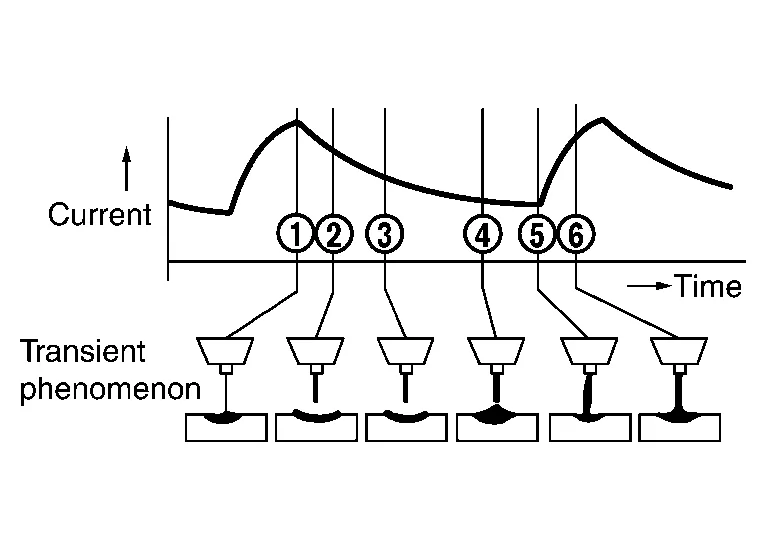
Как показано на рисунке, цикл короткого замыкания и горения дуги повторяется.
По сравнению с обычной сваркой MIG этот метод с коротким замыканием требует меньшего нагрева, поэтому можно сваривать тонкий лист толщиной 1 мм (0,04 дюйма).
Условия сварки короткой дугой приведены ниже.
Для горелки при сварке короткой дугой устанавливается тонкая проволока диаметром 0,8–1,2 мм (0,031–0,047 дюйма), намотанная на малую катушку.
Толщина листа t = мм (дюйм) | Форма сварного шва | Сила тока (A) | Напряжение (V) | Расход аргона (US gal, Imp gal)/мин | Скорость сварки мм (дюйм)/мин |
|---|---|---|---|---|---|
| 1 (0.04) | 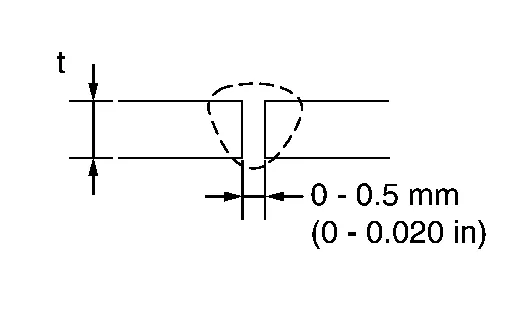 |
45 | 12 | 13 (3-3/8, 2-7/8) | 600 (23.62) |
| 2 (0.08) | 85 | 15 | 15 (4, 3-1/4) | 600 (23.62) | |
| 3 (0.12) | 120 | 22 | 15 (4, 3-1/4) | 600 (23.62) |
(3) ИМПУЛЬСНАЯ ДУГОВАЯ СВАРКА
Чтобы обеспечить струйный перенос металла даже при силе тока, равной или ниже критического тока струйного переноса, в этот метод сварки добавляется импульсная форма сигнала. Поскольку метод обеспечивает стабильное проплавление и форму шва при предотвращении перегрева, он подходит для сварки тонкого листа.
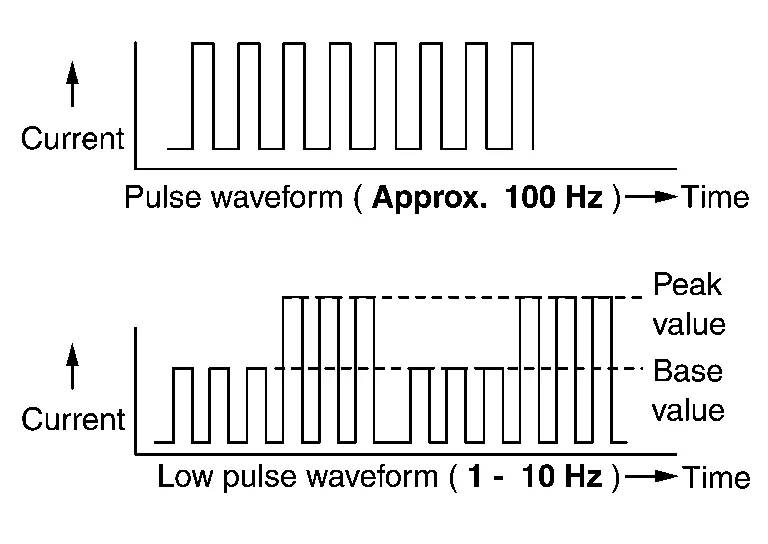
ФУНКЦИЯ НИЗКИХ ИМПУЛЬСОВ
Помимо импульсной функции, эта функция упрощает формирование чешуйчатого (черепичного) шва.
Эффективно предотвращает прожог при сварке тонкого листового металла и при сварке панелей с зазором между ними.
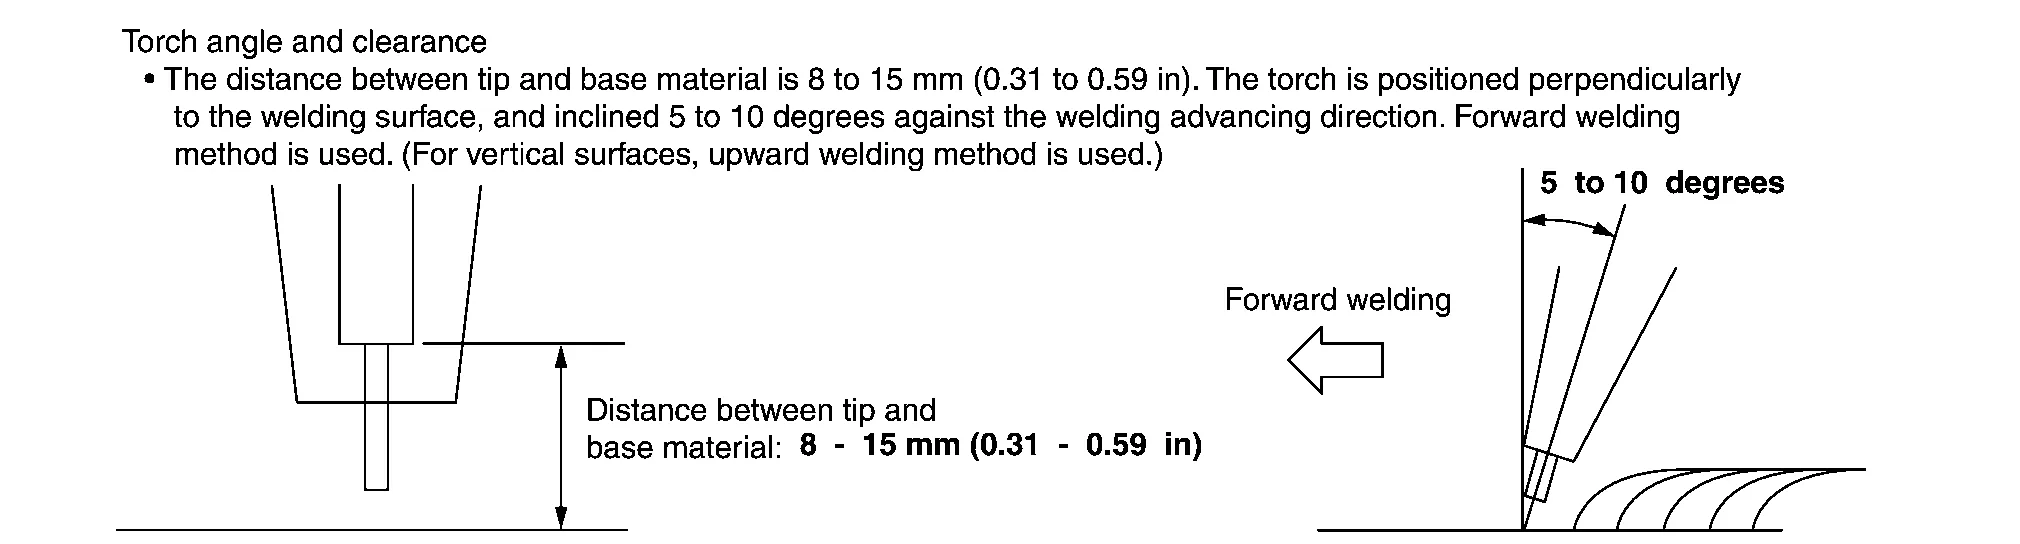
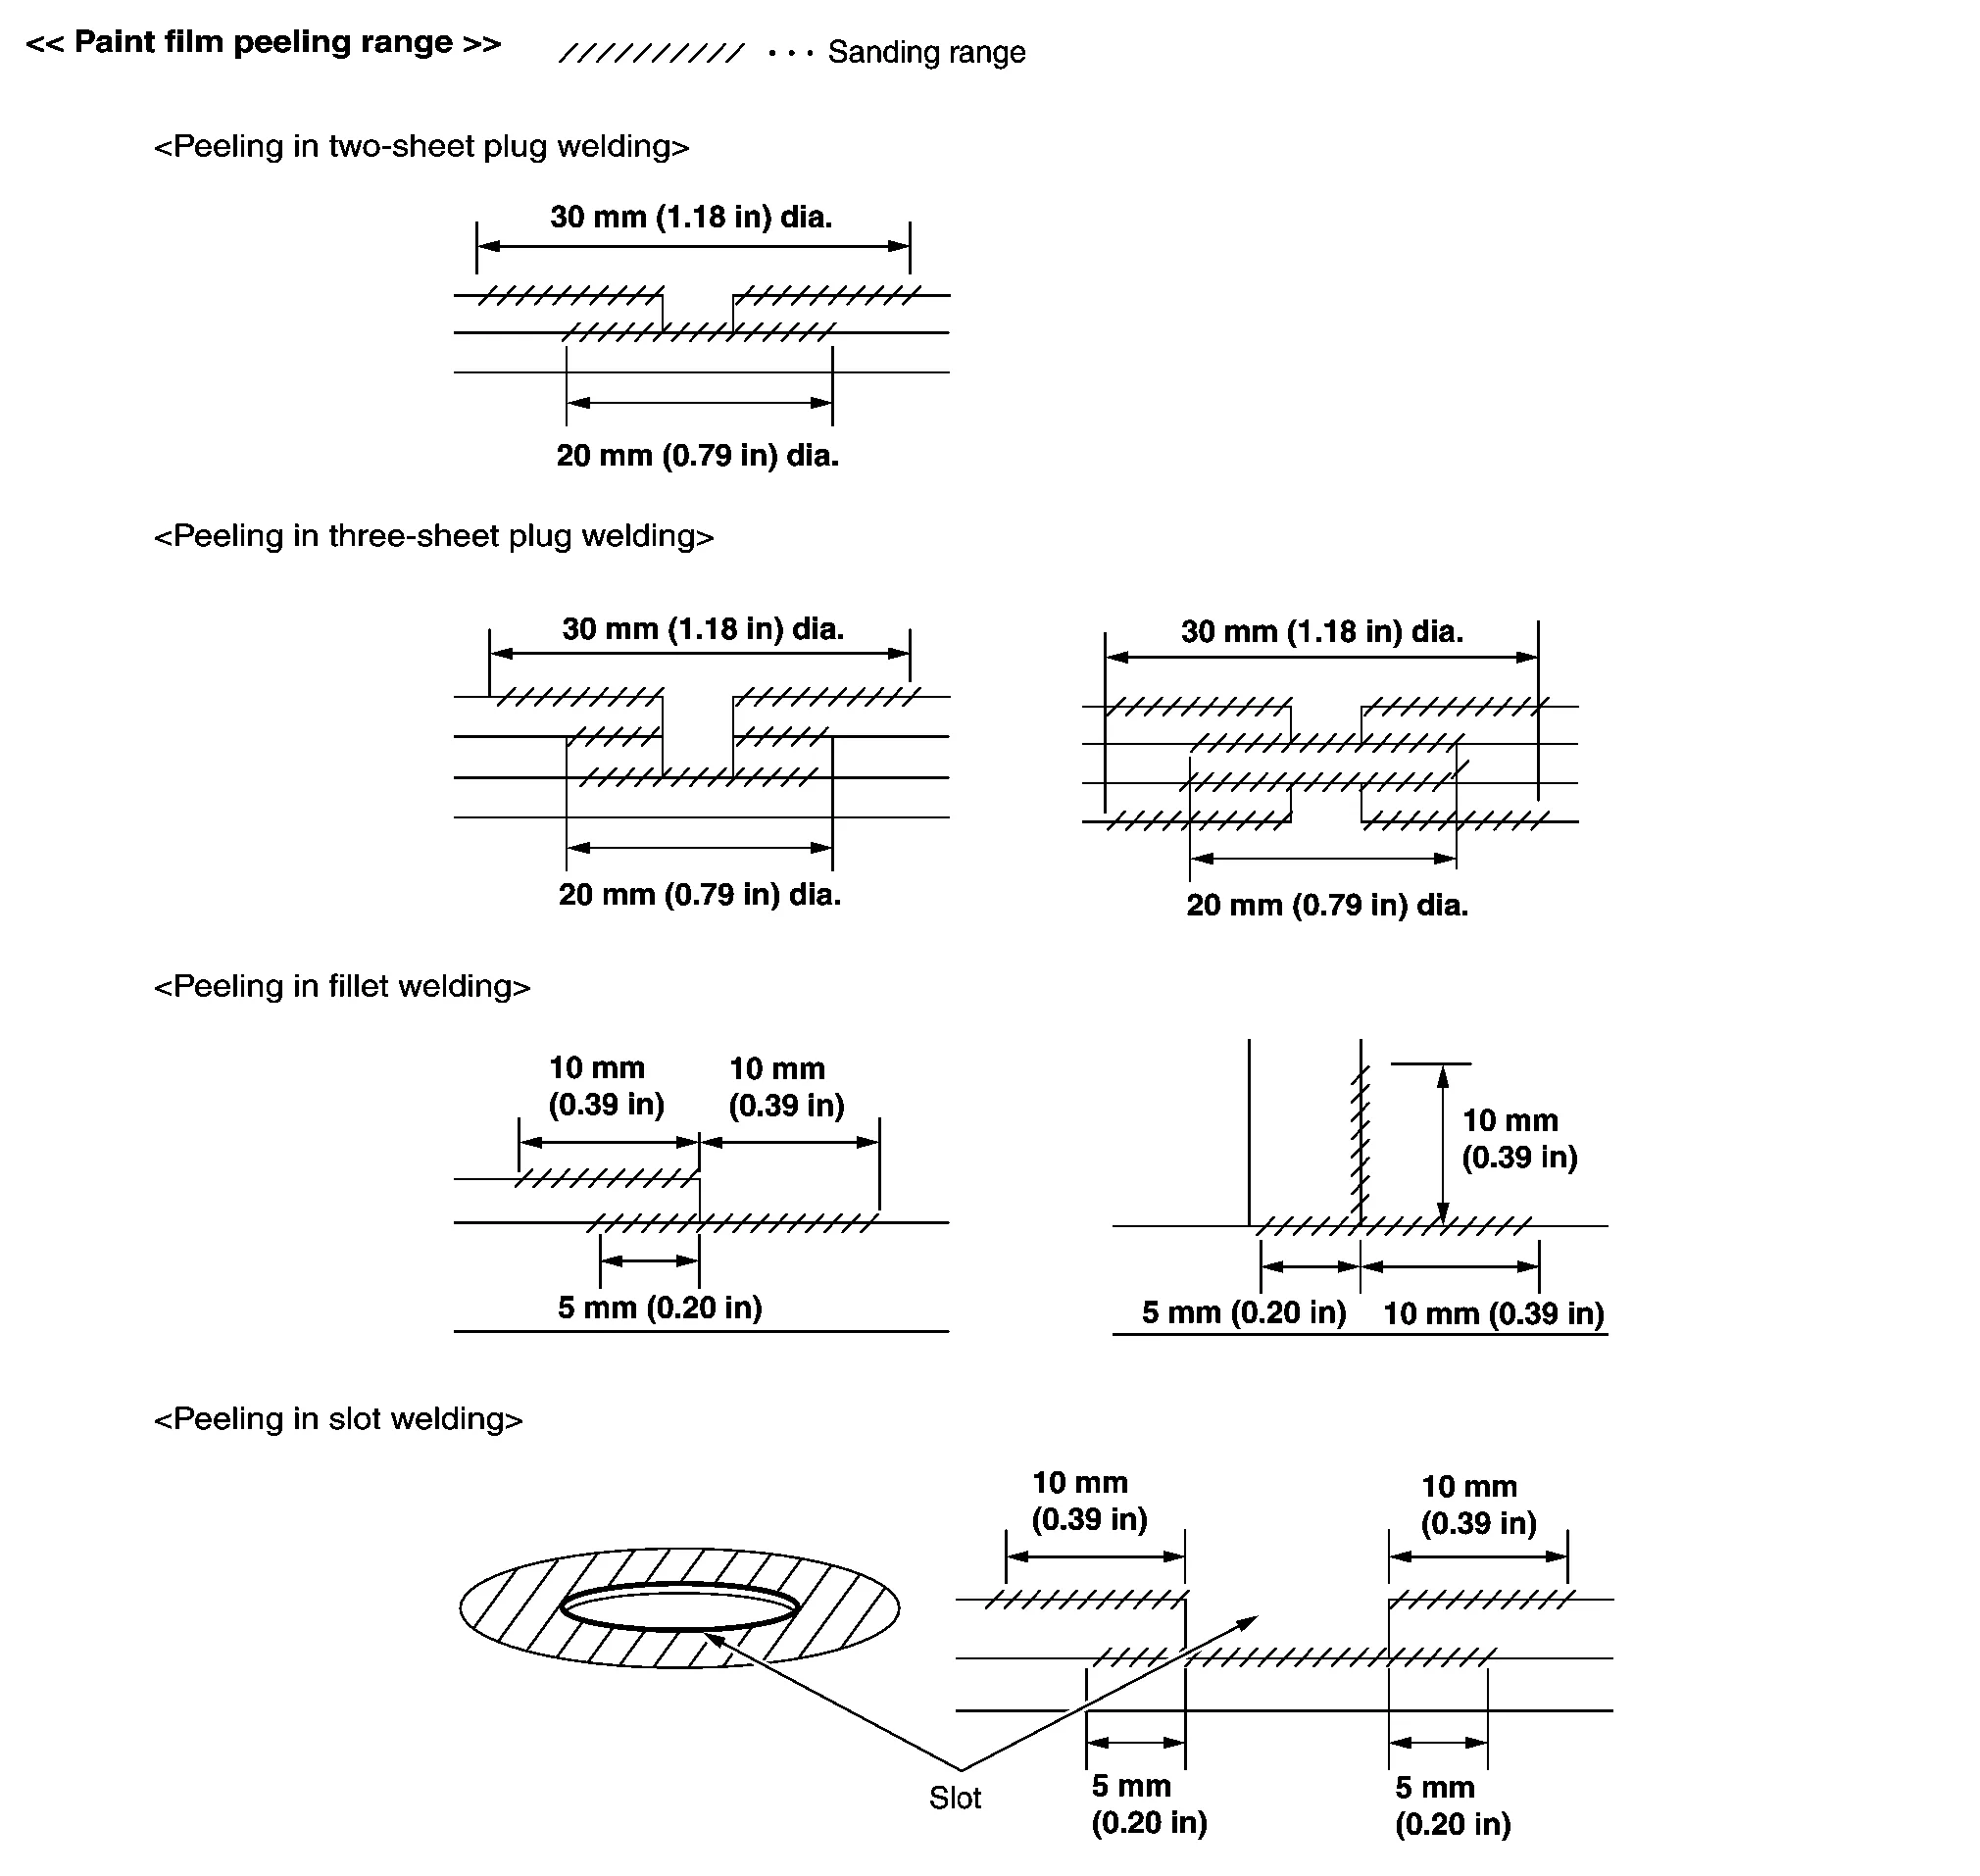
(1) ТОЧЕЧНАЯ СВАРКА ЧЕРЕЗ ОТВЕРСТИЕ (ПРОБОЧНАЯ СВАРКА)
Метод пробочной сварки MIG используется для ремонта участков, соединенных точечной сваркой.
Плотно прижмите верхнюю панель к нижней. Перед сваркой тщательно прижмите места, подлежащие пробочной сварке.
Соблюдайте условия сварки, описанные в руководстве по кузовному ремонту.
(a) Условия сварки (пробочная сварка)
Как правило, приведенные ниже условия сварки предназначены для сварки в горизонтальном положении. Поэтому в зависимости от направления сварки может потребоваться корректировка.

(b) Условия пробочной сварки трех листов
Общую толщину двух верхних панелей принимайте за толщину верхней панели. По этой толщине используйте условия пробочной сварки двух листов для выбора диаметра отверстия, силы тока и напряжения.
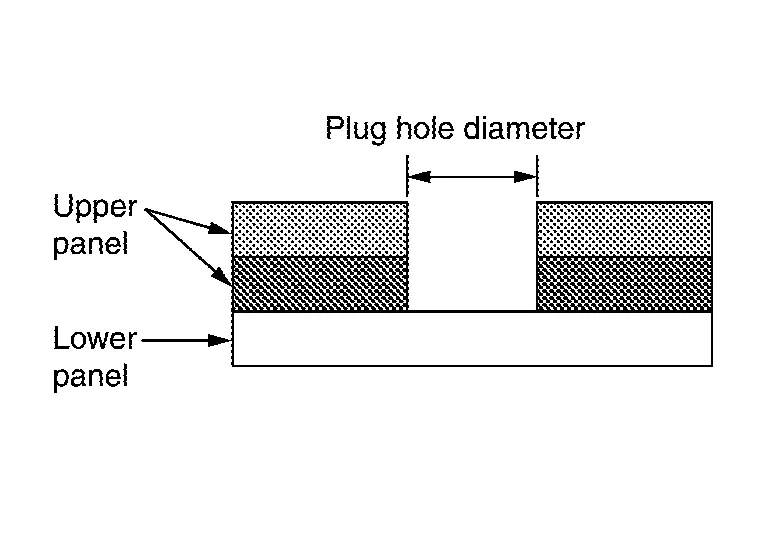
(c) Перемещение горелки
Толщина нижней панели
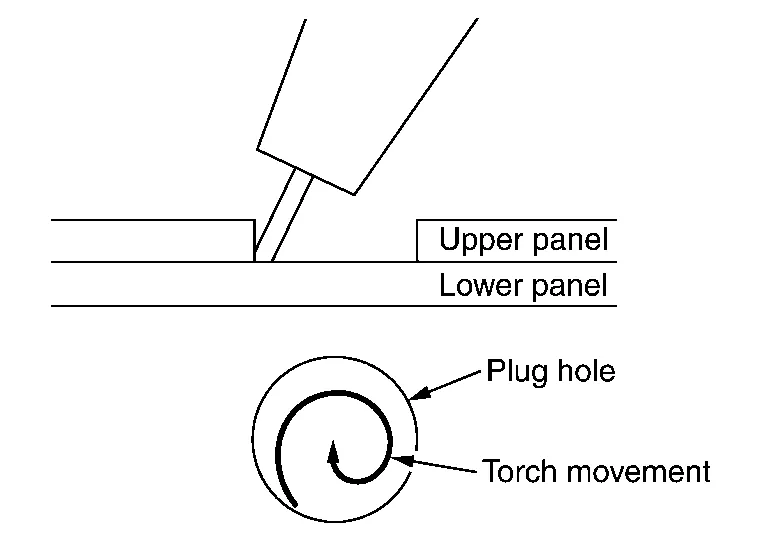
1,4 мм (0,055 дюйма) или менее
Сваривайте от окружности отверстия к центру круговыми движениями.
Толщина нижней панели
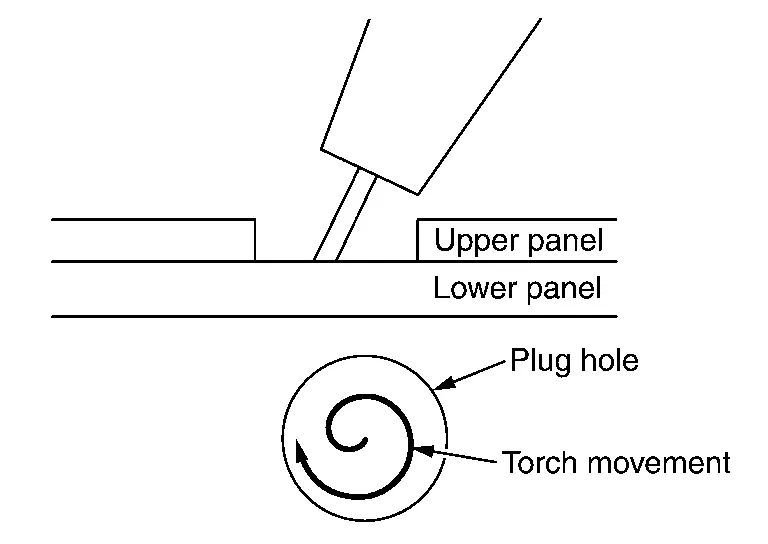
1,5 мм (0,059 дюйма) или более
Сваривайте от центра отверстия к окружности круговыми движениями.
(d) Подкладной блок
При пробочной сварке тонких панелей с нижней стороны панелей устанавливается подкладной блок, как показано на рисунке, и фиксируется со стороны отверстия зажимом.
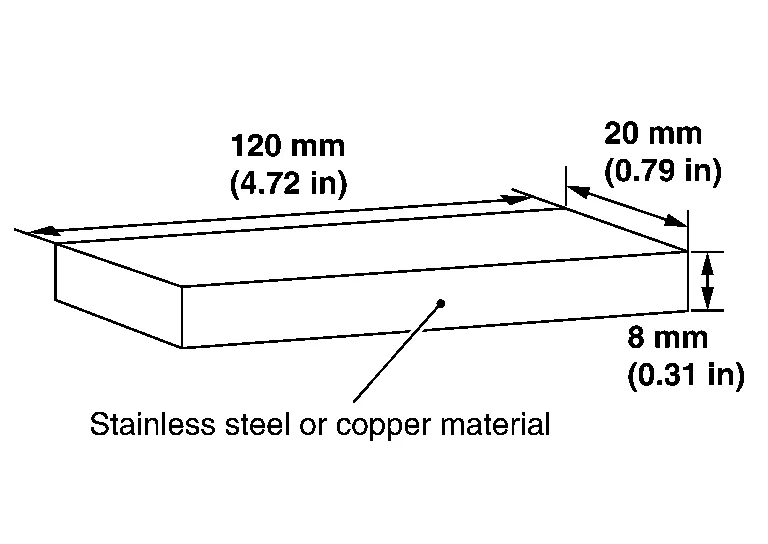
Это предотвращает прожог тонких панелей.
В местах, где невозможно установить подкладные планки, будьте внимательны, чтобы не допустить прожога.
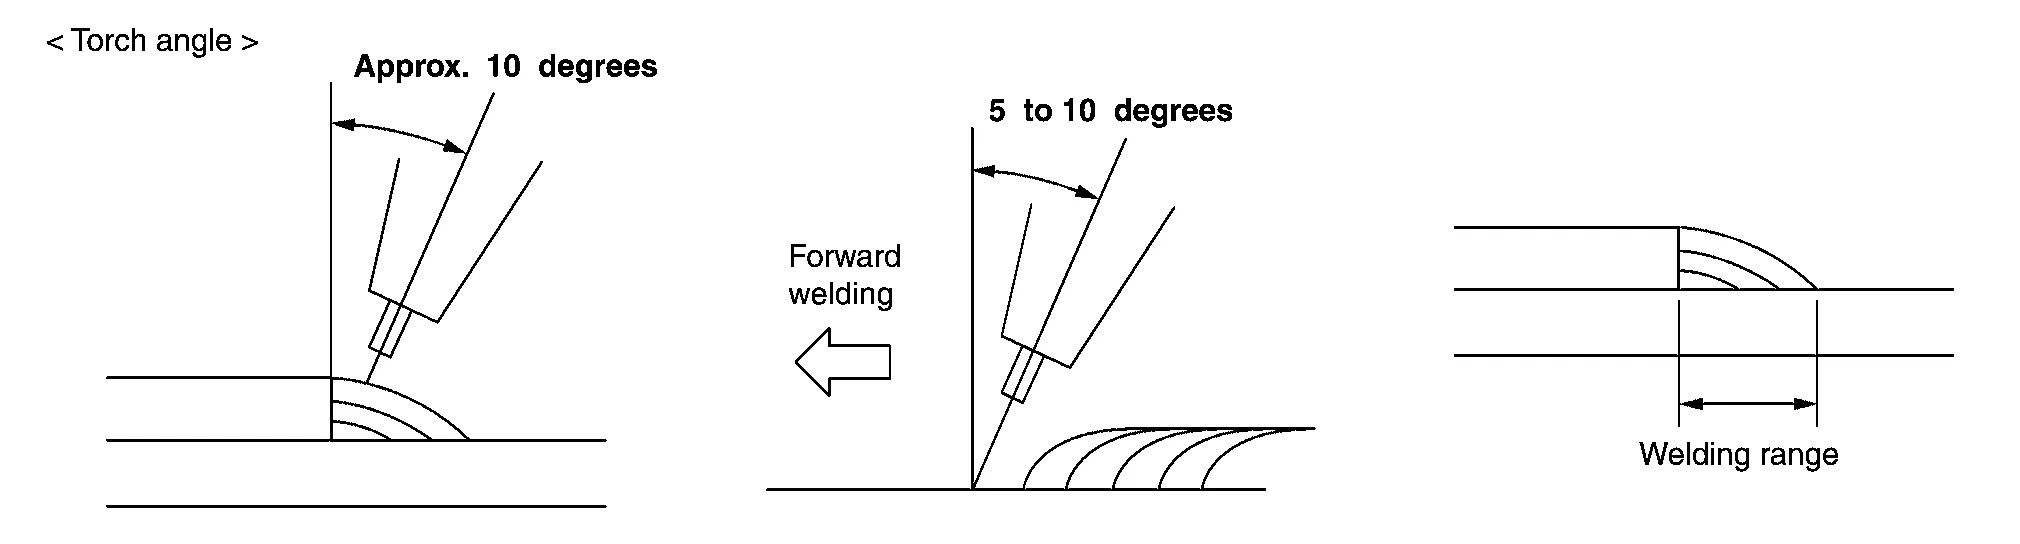
(2) СВАРКА УГЛОВЫМ ШВОМ
Перед сваркой плотно прижмите места, подлежащие сварке угловым швом.
Соблюдайте условия сварки и длину швов, указанные в руководстве по кузовному ремонту.
Задайте ширину сварного шва в сечении углового шва не меньше толщины панели. Если толщина панелей различается, выполняйте сварку по условиям, применимым для более тонкой панели.
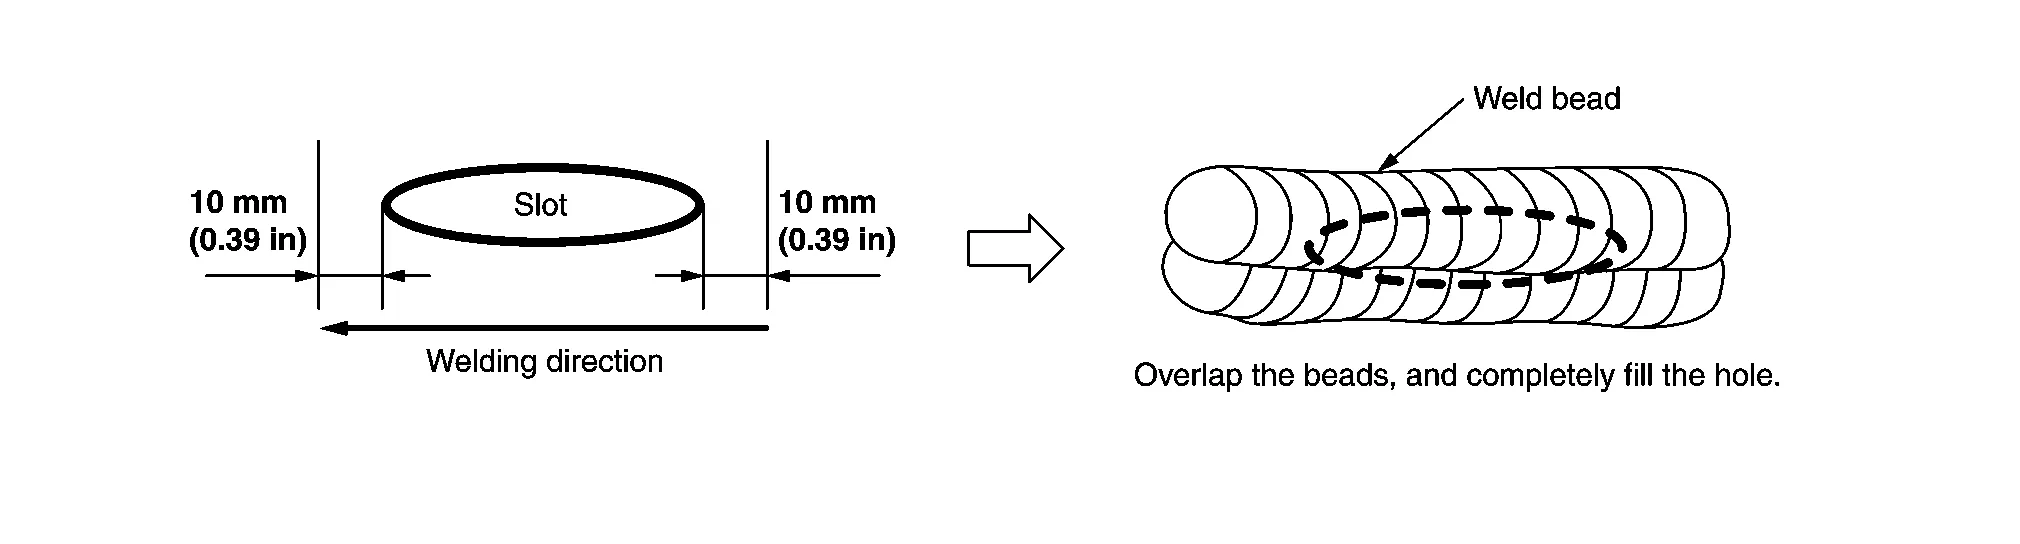
(3) ПРОРЕЗНАЯ СВАРКА
Перед сваркой плотно прижмите места, подлежащие прорезной сварке.
Соблюдайте условия сварки, указанные в руководстве по кузовному ремонту.
Зона сварки: от 10 мм (0,39 дюйма) до прорези и 10 мм (0,39 дюйма) после прорези.
(4) СТЫКОВАЯ СВАРКА
Соблюдайте условия сварки, указанные в процедуре замены деталей.
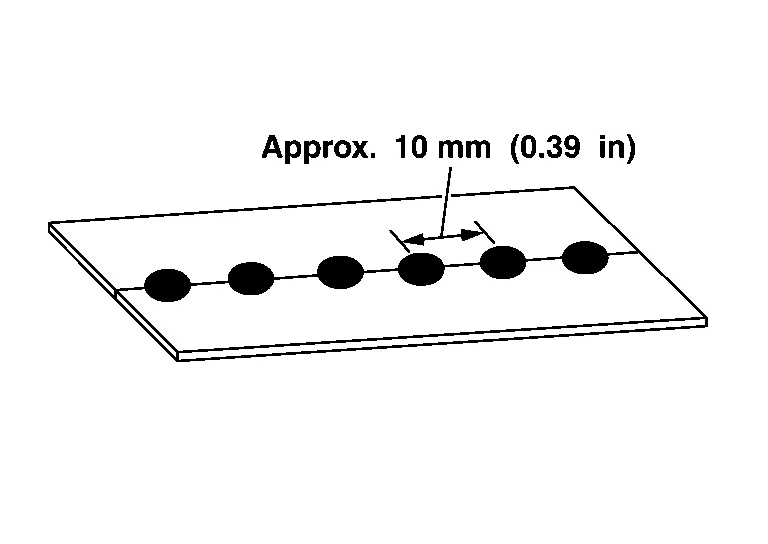
Прихваточная сварка: временная, но надежная сварка с шагом примерно 10 мм (0,39 дюйма).
Удалите оксиды алюминия и оксиды магния, образовавшиеся в местах прихваток. Без этого возможен сбой сварки.
Основная сварка.
Надевайте рабочую одежду с длинными рукавами, рабочую кепку и защитную обувь. При необходимости используйте защитные очки, перчатки, беруши и пылезащитный респconsiderator.
При дуговой сварке MIG алюминиевых листов образуются искры. Не смотрите на них прямо. Перед началом работы обязательно наденьте средства защиты, чтобы избежать ожогов.
Всегда выполняйте подготовку основного металла.
Грязь и оксидная пленка на основном металле приведут к дефектам сварки. Перед сваркой необходимо выполнить следующую подготовку. Масляную пленку удаляйте с помощью Silicon Off или белого бензина.
Затем поверхность зачистите тонкой проволочной щеткой из нержавеющей стали.
Оксидная пленка восстанавливается примерно за 30 минут – 1 час.
Поэтому подготовку лучше выполнять непосредственно перед сваркой.
Даже если подготовка различных участков уже выполнена, непосредственно перед сваркой необходимо снова использовать проволочную щетку.
Используйте присадочный металл (сварочный пруток или сварочную проволоку), подходящий для основного металла.
Присадочный металл при сварке алюминия течет легче, чем при сварке стали, поэтому свариваемая поверхность должна находиться в горизонтальном положении.
При сварке TIG и MIG даже ветер со скоростью 0,5 м/с (1,6 фута/с) сильно влияет на защиту дуги. При сварке на открытом воздухе выбирайте место, где минимальны пыль и влага. Для защиты от ветра или дождя устройте укрытие.
Удалите лакокрасочное покрытие с участков сварки и электроосажденное покрытие запасных деталей с помощью дискового шлифовального станка.
При удалении следите, чтобы не перешлифовать основной металл из алюминиевого сплава.