Soudage (aluminium)
Pour réparer une fissure ou un trou dans une tôle d'acier, on utilise généralement le soudage. Le soudage oxyacétylénique, le soudage à l'arc ou le brasage sont couramment employés. Pour les panneaux en alliage d'aluminium, on utilise généralement le soudage TIG ou MIG, qui emploie des gaz inertes (gaz argon) comme gaz de protection. En effet, l'alliage d'aluminium présente les particularités suivantes.
Sa température de fusion est inférieure à celle du fer, mais sa chaleur spécifique et sa chaleur latente sont plus élevées. Il possède également une bonne conductivité. Pour ces raisons, une grande quantité de chaleur doit être appliquée en très peu de temps.
La température de fusion du film d'oxyde de l'alliage d'aluminium est de 2 °C. Pour éliminer ce film, un nettoyage par soudage à l'argon (soudage TIG, soudage MIG) ou un traitement au flux est nécessaire.
Si le film d'oxyde n'est pas éliminé, il en résulte une fusion incomplète ou des soufflures.
La dilatation et la contraction thermiques sont environ deux fois supérieures à celles du fer, ce qui entraîne facilement une déformation lors du soudage.
| Propriété | Alliage d'aluminium | Fer | Effet sur le soudage |
|---|---|---|---|
| Température de fusion °C (°F) | 560 - 640 (1,040 - 1,184) |
600 × 2.5 (1,112 × 2.5) |
|
Conductivité thermique cal/cm/s/°C (BTU in/m2/h/°F) |
0.28 (812.69) |
0.28 × 0.57 (812.69 × 0.57) |
Une grande quantité de chaleur en peu de temps est nécessaire pour le soudage. |
| Module d'élasticité kg/mm2 (lb/in2) | 7,000 (9,646,875) |
7,000 × 3 (9,646,875 × 3) |
Se déforme facilement et est très fragile. |
Coefficient de dilatation linéaire (10-6) |
23.8 | 23.8 × 0.5 | |
| Conductivité électrique (%) | 30 | 30 × 0.52 | Un courant plus intense est nécessaire par rapport au fer. |
| Film d'oxyde | Al2 O3 | Fe2 O3 | La température de fusion du film d'oxyde de l'alliage d'aluminium est de 2 °C. Pour éliminer ce film, un nettoyage par soudage à l'argon ou un traitement au flux est nécessaire. |
Comme métal d'apport, on dispose de baguettes de soudage TIG et de fils-électrodes MIG. Utilisez un métal d'apport adapté au métal de base.
| Métal de base | Métal d'apport |
|---|---|
| Aile avant, capot : série 5000, série 6000 | A5356 |
| Porte : série 6000 | A5356 |
TIG est l'abréviation de « Tungsten Inert Gas », soudage à l'arc sous gaz inerte avec électrode en tungstène. Le soudage TIG présente les particularités suivantes.
Particularités
Le coût initial de l'équipement est faible, de même que les frais d'entretien.

Pour le courant électrique secteur ordinaire, on utilise un courant alternatif haute fréquence.
Facile à apprendre en peu de temps.
Excellentes propriétés de résistance et de protection contre la corrosion.
Idéal pour l'enseignement et la formation au soudage.
MIG est l'abréviation de « Metal Inert Gas », soudage à l'arc sous gaz inerte avec fil-électrode fusible. Le soudage MIG présente les particularités suivantes.
(1) SOUDAGE MIG NORMAL
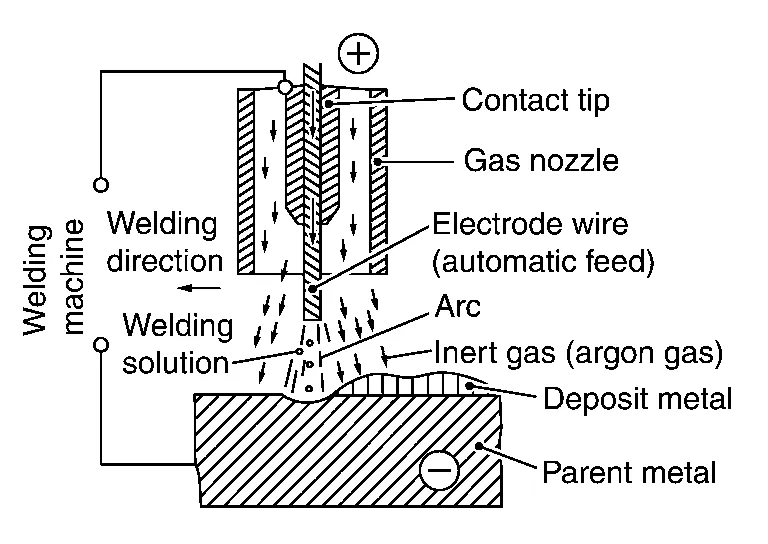
Le soudage MIG est la méthode la plus couramment utilisée. Comme illustré sur la figure, un fil servant d'électrode est amené en continu dans la zone de soudage, et un arc est créé entre la pointe du fil et le métal de base. En règle générale, un fil-électrode d'un diamètre de 1,2 mm à 1,4 mm (0,047 in à 0,055 in), avec une intensité de 110 A à 360 A, est utilisé pour souder une tôle d'une épaisseur de 2 mm (0,079 in) ou plus.
(2) MÉTHODE DE SOUDAGE MIG EN ARC COURT
Pour souder une tôle mince, on utilise généralement la méthode de soudage à arc court.
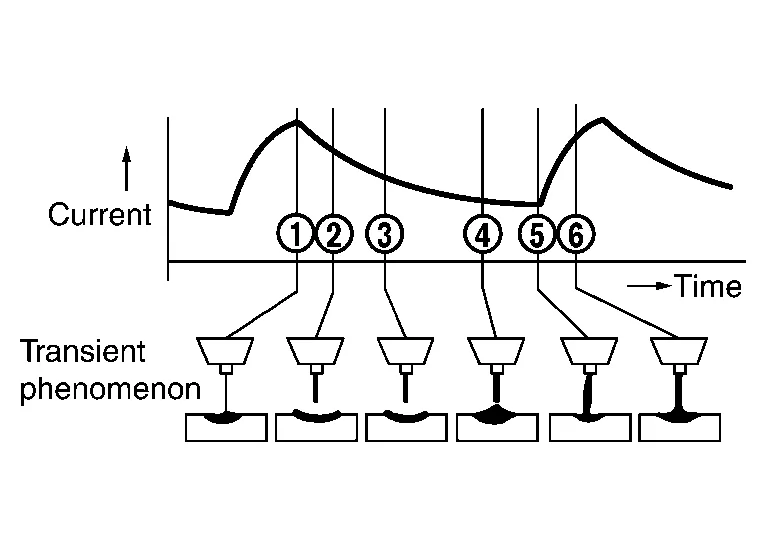
Comme illustré sur la figure, un cycle de court-circuit et d'arc se répète.
Par rapport au soudage MIG ordinaire, cette méthode à court-circuit transitoire nécessite un apport de chaleur moindre ; elle permet donc de souder une tôle mince d'une épaisseur de 1 mm (0,04 in).
Les conditions de soudage en arc court sont indiquées ci-dessous.
Pour la torche de soudage en arc court, on installe un fil fin d'un diamètre de 0,8 mm à 1,2 mm (0,031 in à 0,047 in), enroulé sur une petite bobine.
Épaisseur de tôle t = mm (in) | Forme du cordon | Intensité (A) | Tension (V) | Débit d'argon (US gal, Imp gal)/min | Vitesse de soudage mm (in)/min |
|---|---|---|---|---|---|
| 1 (0.04) | 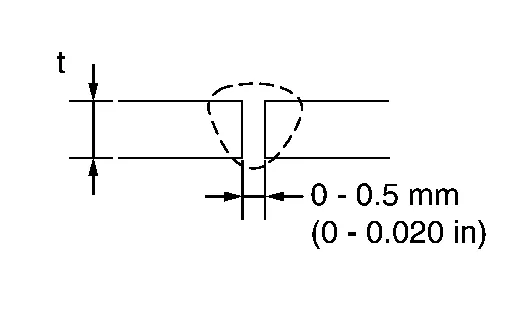 |
45 | 12 | 13 (3-3/8, 2-7/8) | 600 (23.62) |
| 2 (0.08) | 85 | 15 | 15 (4, 3-1/4) | 600 (23.62) | |
| 3 (0.12) | 120 | 22 | 15 (4, 3-1/4) | 600 (23.62) |
(3) MÉTHODE DE SOUDAGE À ARC PULSÉ
Pour permettre un transfert par pulvérisation, même dans la plage de courant équivalente ou inférieure au courant critique (courant limite de transfert par pulvérisation), une forme d'onde pulsée est ajoutée à cette méthode de soudage. Comme cette méthode permet une pénétration et un profil de cordon stables tout en limitant l'apport de chaleur, elle convient au soudage de tôles minces.
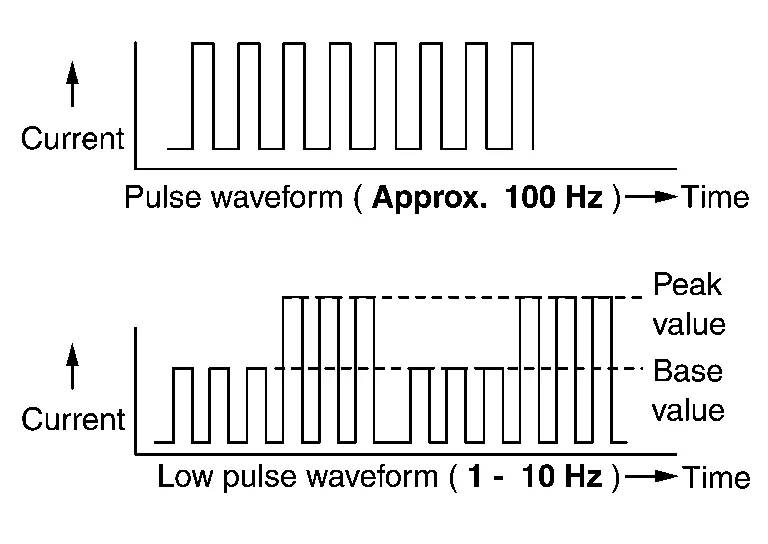
FONCTION PULSE BASSE
En plus de la fonction impulsionnelle, cette fonction facilite la réalisation d'un cordon en forme d'écailles imbriquées.
Elle permet d'éviter efficacement le percement lors du soudage de tôles minces et du soudage de panneaux présentant un jeu entre eux.
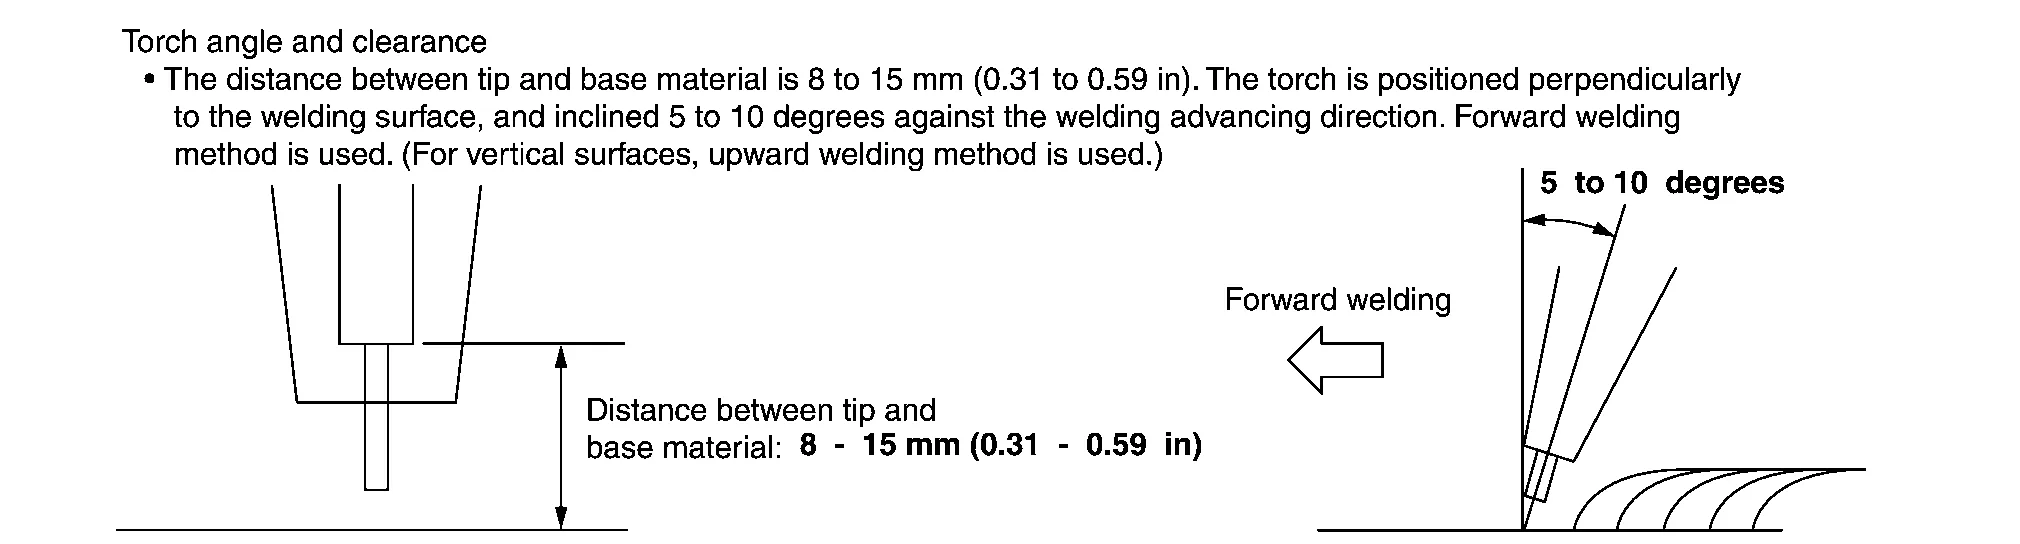
(1) SOUDAGE PAR BOUCHON
La méthode de soudage par bouchon MIG sert à réparer les zones soudées par points.
Maintenir le panneau supérieur et le panneau inférieur bien serrés l'un contre l'autre. Avant le soudage, mettre en contact étroit les points à souder par bouchon.
Respecter les conditions de soudage décrites dans le manuel de réparation de carrosserie.
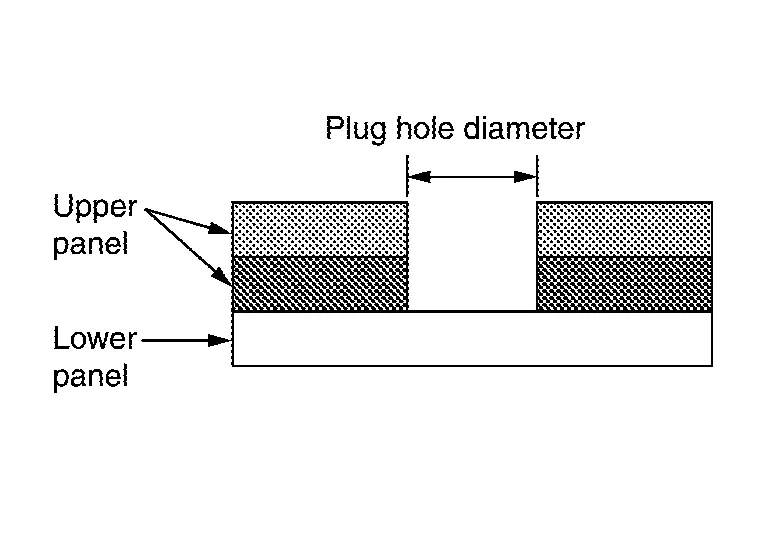
(a) Conditions de soudage (soudage par bouchon)
Les conditions de soudage suivantes sont en principe prévues pour un soudage à plat. Selon le sens de soudage, un réglage peut donc être nécessaire.

(b) Conditions de soudage par bouchon sur trois tôles
Considérer l'épaisseur totale des deux panneaux supérieurs comme l'épaisseur du panneau supérieur. Avec cette épaisseur, appliquer les conditions de soudage par bouchon sur deux tôles pour définir le diamètre du trou de bouchon, l'intensité et la tension.
(c) Déplacement de la torche
Épaisseur du panneau inférieur
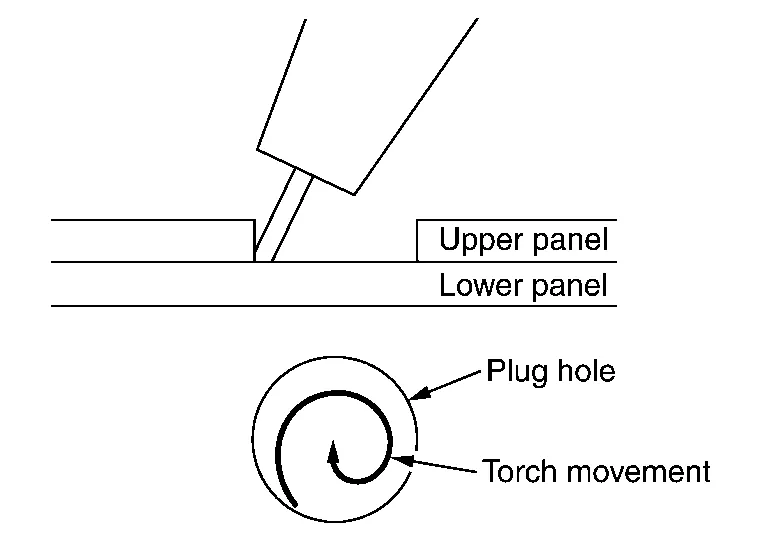
1,4 mm (0,055 in) ou moins
Souder depuis la circonférence du trou de bouchon vers le centre, en mouvement circulaire.
Épaisseur du panneau inférieur
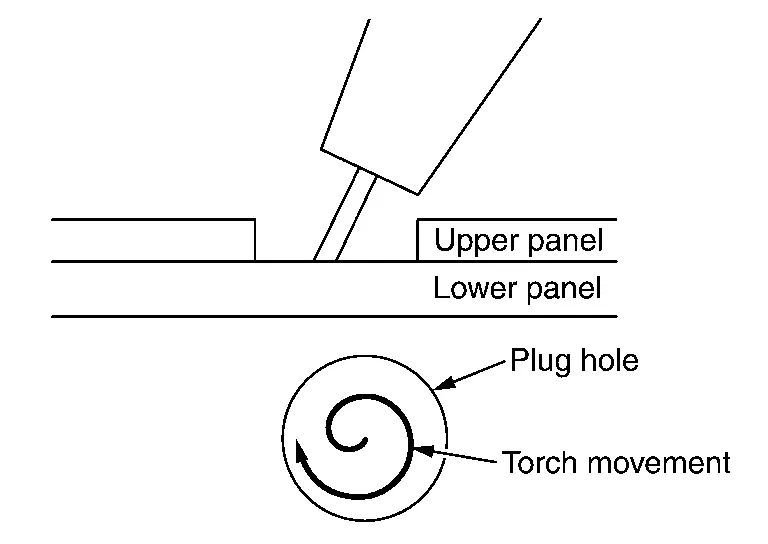
1,5 mm (0,059 in) ou plus
Souder depuis le centre du trou de bouchon vers la circonférence, en mouvement circulaire.
(d) Cale d'appui
Lors du soudage par bouchon de tôles minces, placer une cale d'appui, comme indiqué sur la figure, sous les panneaux, et la fixer côté trou de bouchon avec un serre-joint.
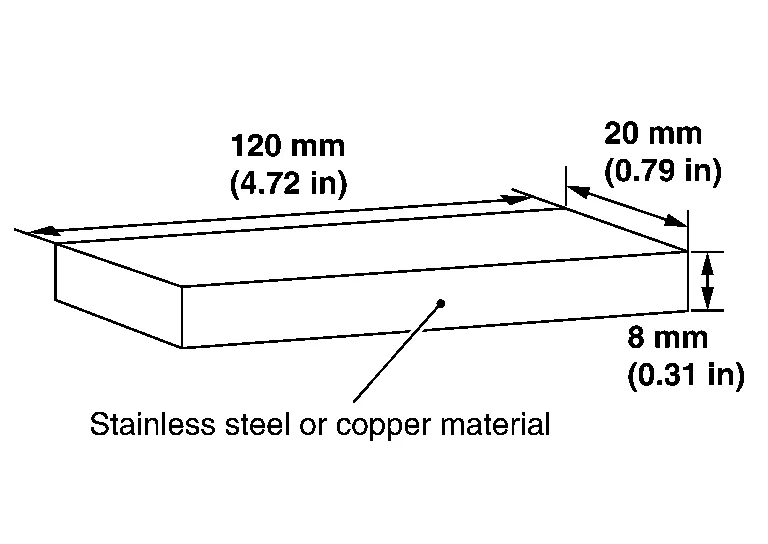
Cela permet d'éviter le percement des tôles minces.
Aux endroits où des cales d'appui ne peuvent pas être installées, veiller à ne pas percer la tôle.
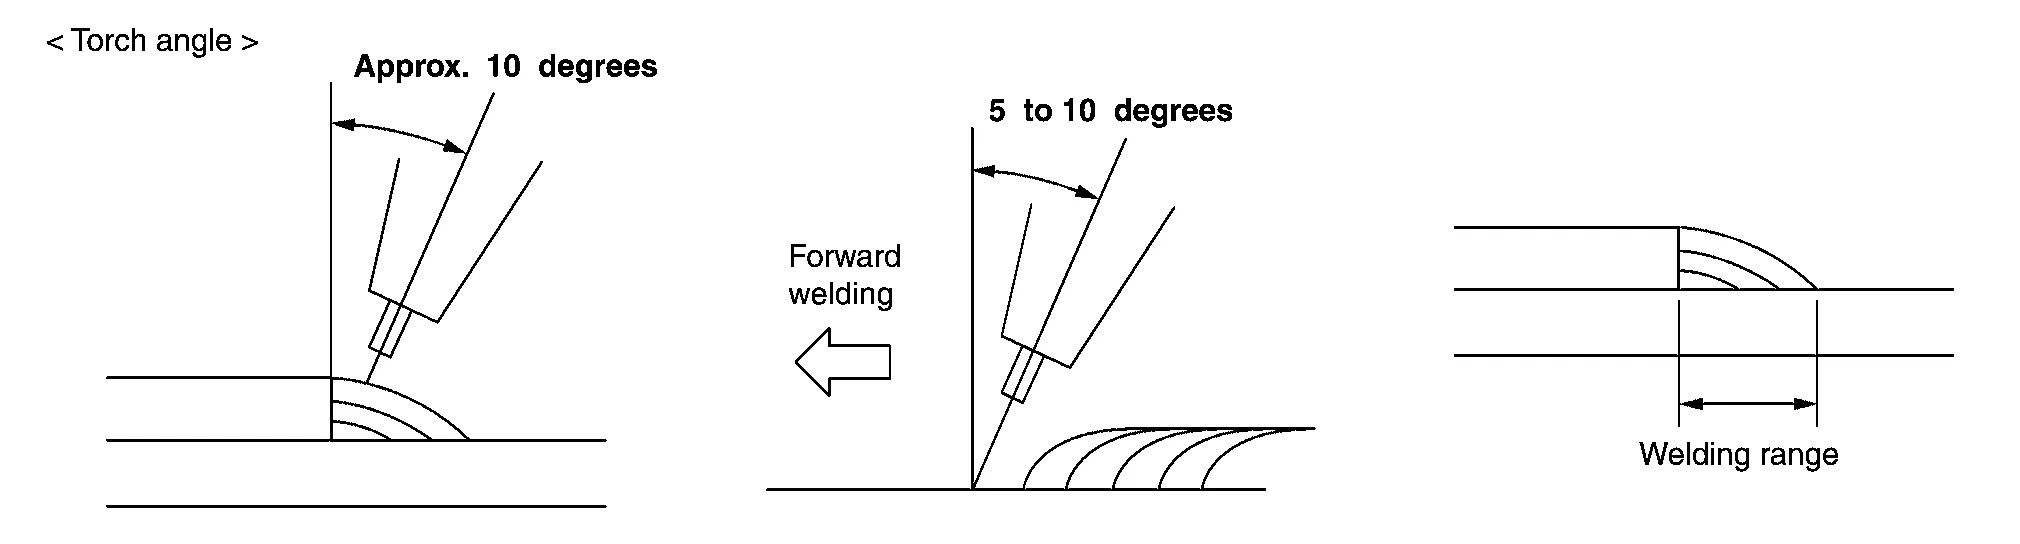
(2) SOUDAGE EN ANGLE
Avant le soudage, mettre en contact étroit les points à souder en angle.
Respecter les conditions de soudage et les longueurs spécifiées dans le manuel de réparation de carrosserie.
Régler la zone de soudure de la section du cordon d'angle pour qu'elle soit égale à l'épaisseur du panneau ou supérieure. Lorsque les panneaux ont des épaisseurs différentes, effectuer le soudage selon les conditions applicables au panneau le plus mince.
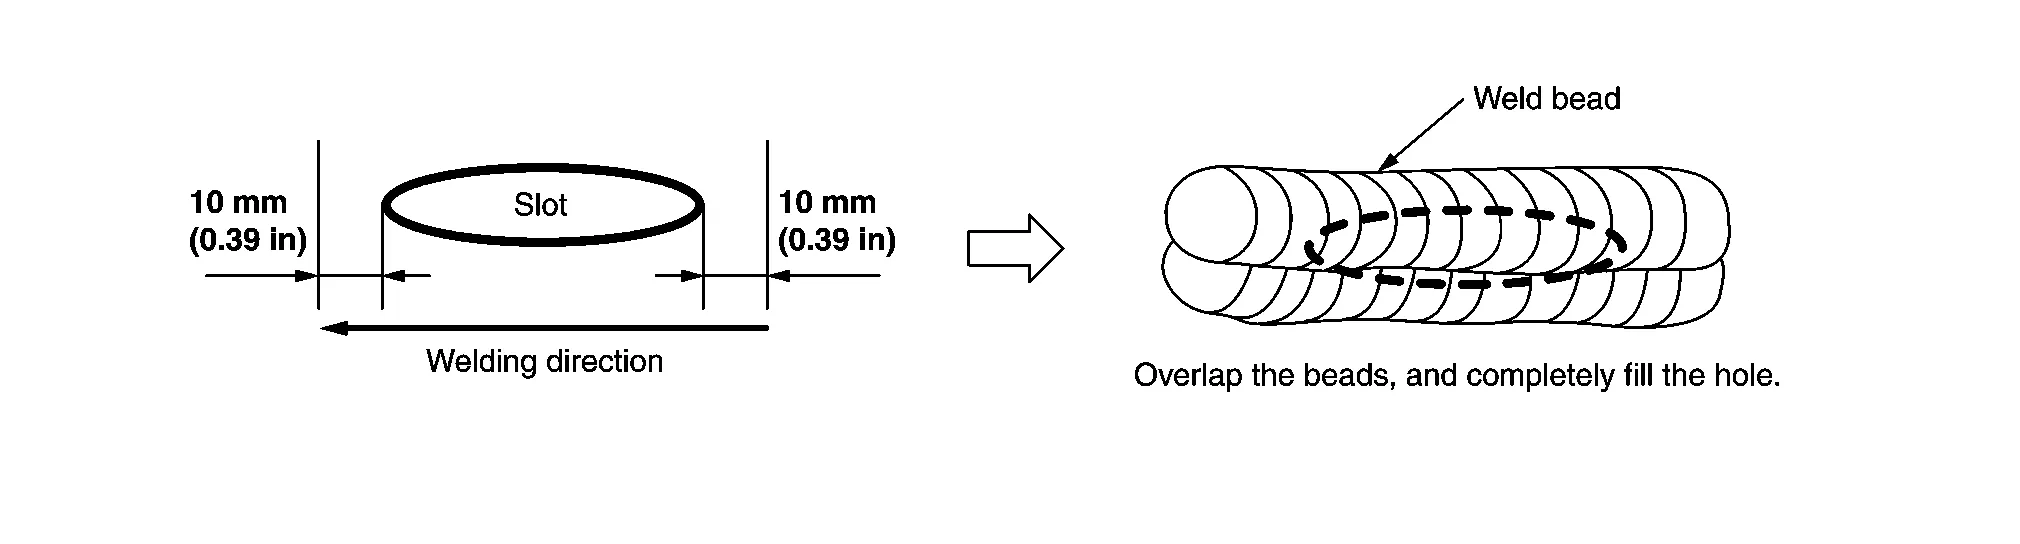
(3) SOUDAGE EN LUMIÈRE (SOUDAGE PAR TROU OBLONG)
Avant le soudage, mettre en contact étroit les points à souder en lumière.
Respecter les conditions de soudage spécifiées dans le manuel de réparation de carrosserie.
La zone de soudage va de 10 mm (0,39 in) avant la lumière à 10 mm (0,39 in) après la lumière.
(4) SOUDAGE BOUT À BOUT
Respecter les conditions de soudage spécifiées dans la procédure de remplacement de pièces.
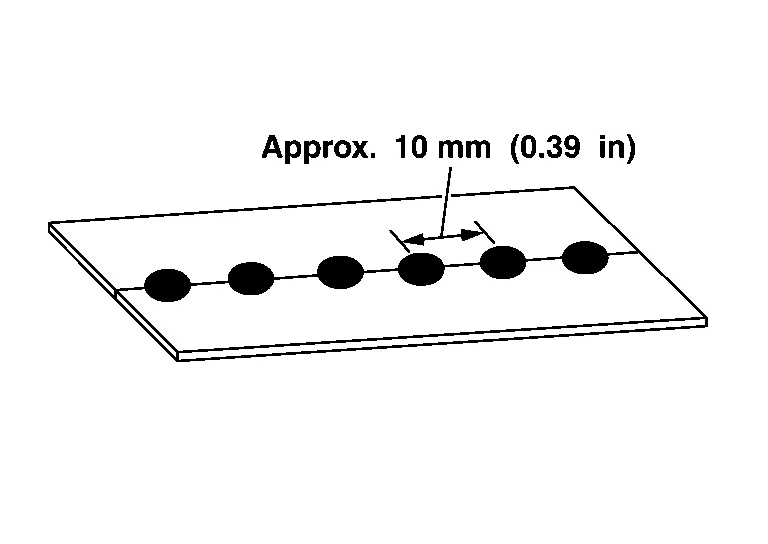
Pointage : fixer provisoirement mais solidement, à environ 10 mm (0,39 in) d'intervalle.
Éliminer les oxydes d'aluminium et les oxydes de magnésium formés aux points pointés. À défaut, le soudage sera défectueux.
Soudage final.
Porter une tenue de travail à manches longues, une casquette de travail et des chaussures de sécurité. Porter des lunettes de protection, des gants, des protections auditives et un masque anti-poussières si nécessaire.
Le soudage MIG à l'arc sur tôles d'aluminium produit des étincelles. Ne pas les regarder directement. Avant de travailler, veiller à porter des protections afin d'éviter les brûlures.
Toujours effectuer le traitement préalable du métal de base.
La saleté et le film d'oxydation sur le métal de base provoquent des défauts de soudage. Le traitement préalable suivant doit être effectué avant le soudage. Éliminer le film d'huile avec du Silicon Off ou de l'essence blanche.
Poncer ensuite la surface à l'aide d'une brosse métallique fine en acier inoxydable.
Le film d'oxyde se reforme en environ 30 minutes à 1 heure.
Il est donc préférable d'effectuer le traitement préalable immédiatement avant le soudage.
Même si le traitement préalable a déjà été effectué sur différents emplacements, il est nécessaire de repasser une brosse métallique immédiatement avant le soudage.
Utiliser un métal d'apport (baguette ou fil de soudage) adapté au métal de base.
Le métal d'apport utilisé pour le soudage de l'aluminium s'écoule plus facilement que pour l'acier. La surface à souder doit donc être en position horizontale.
Pour le soudage TIG et MIG, même une brise de 0,5 m/s (1,6 ft/s) altère fortement la protection gazeuse. Lors d'un soudage en extérieur, choisir un endroit où la poussière et l'humidité sont réduites au minimum. Un abri doit être installé pour protéger du vent ou de la pluie.
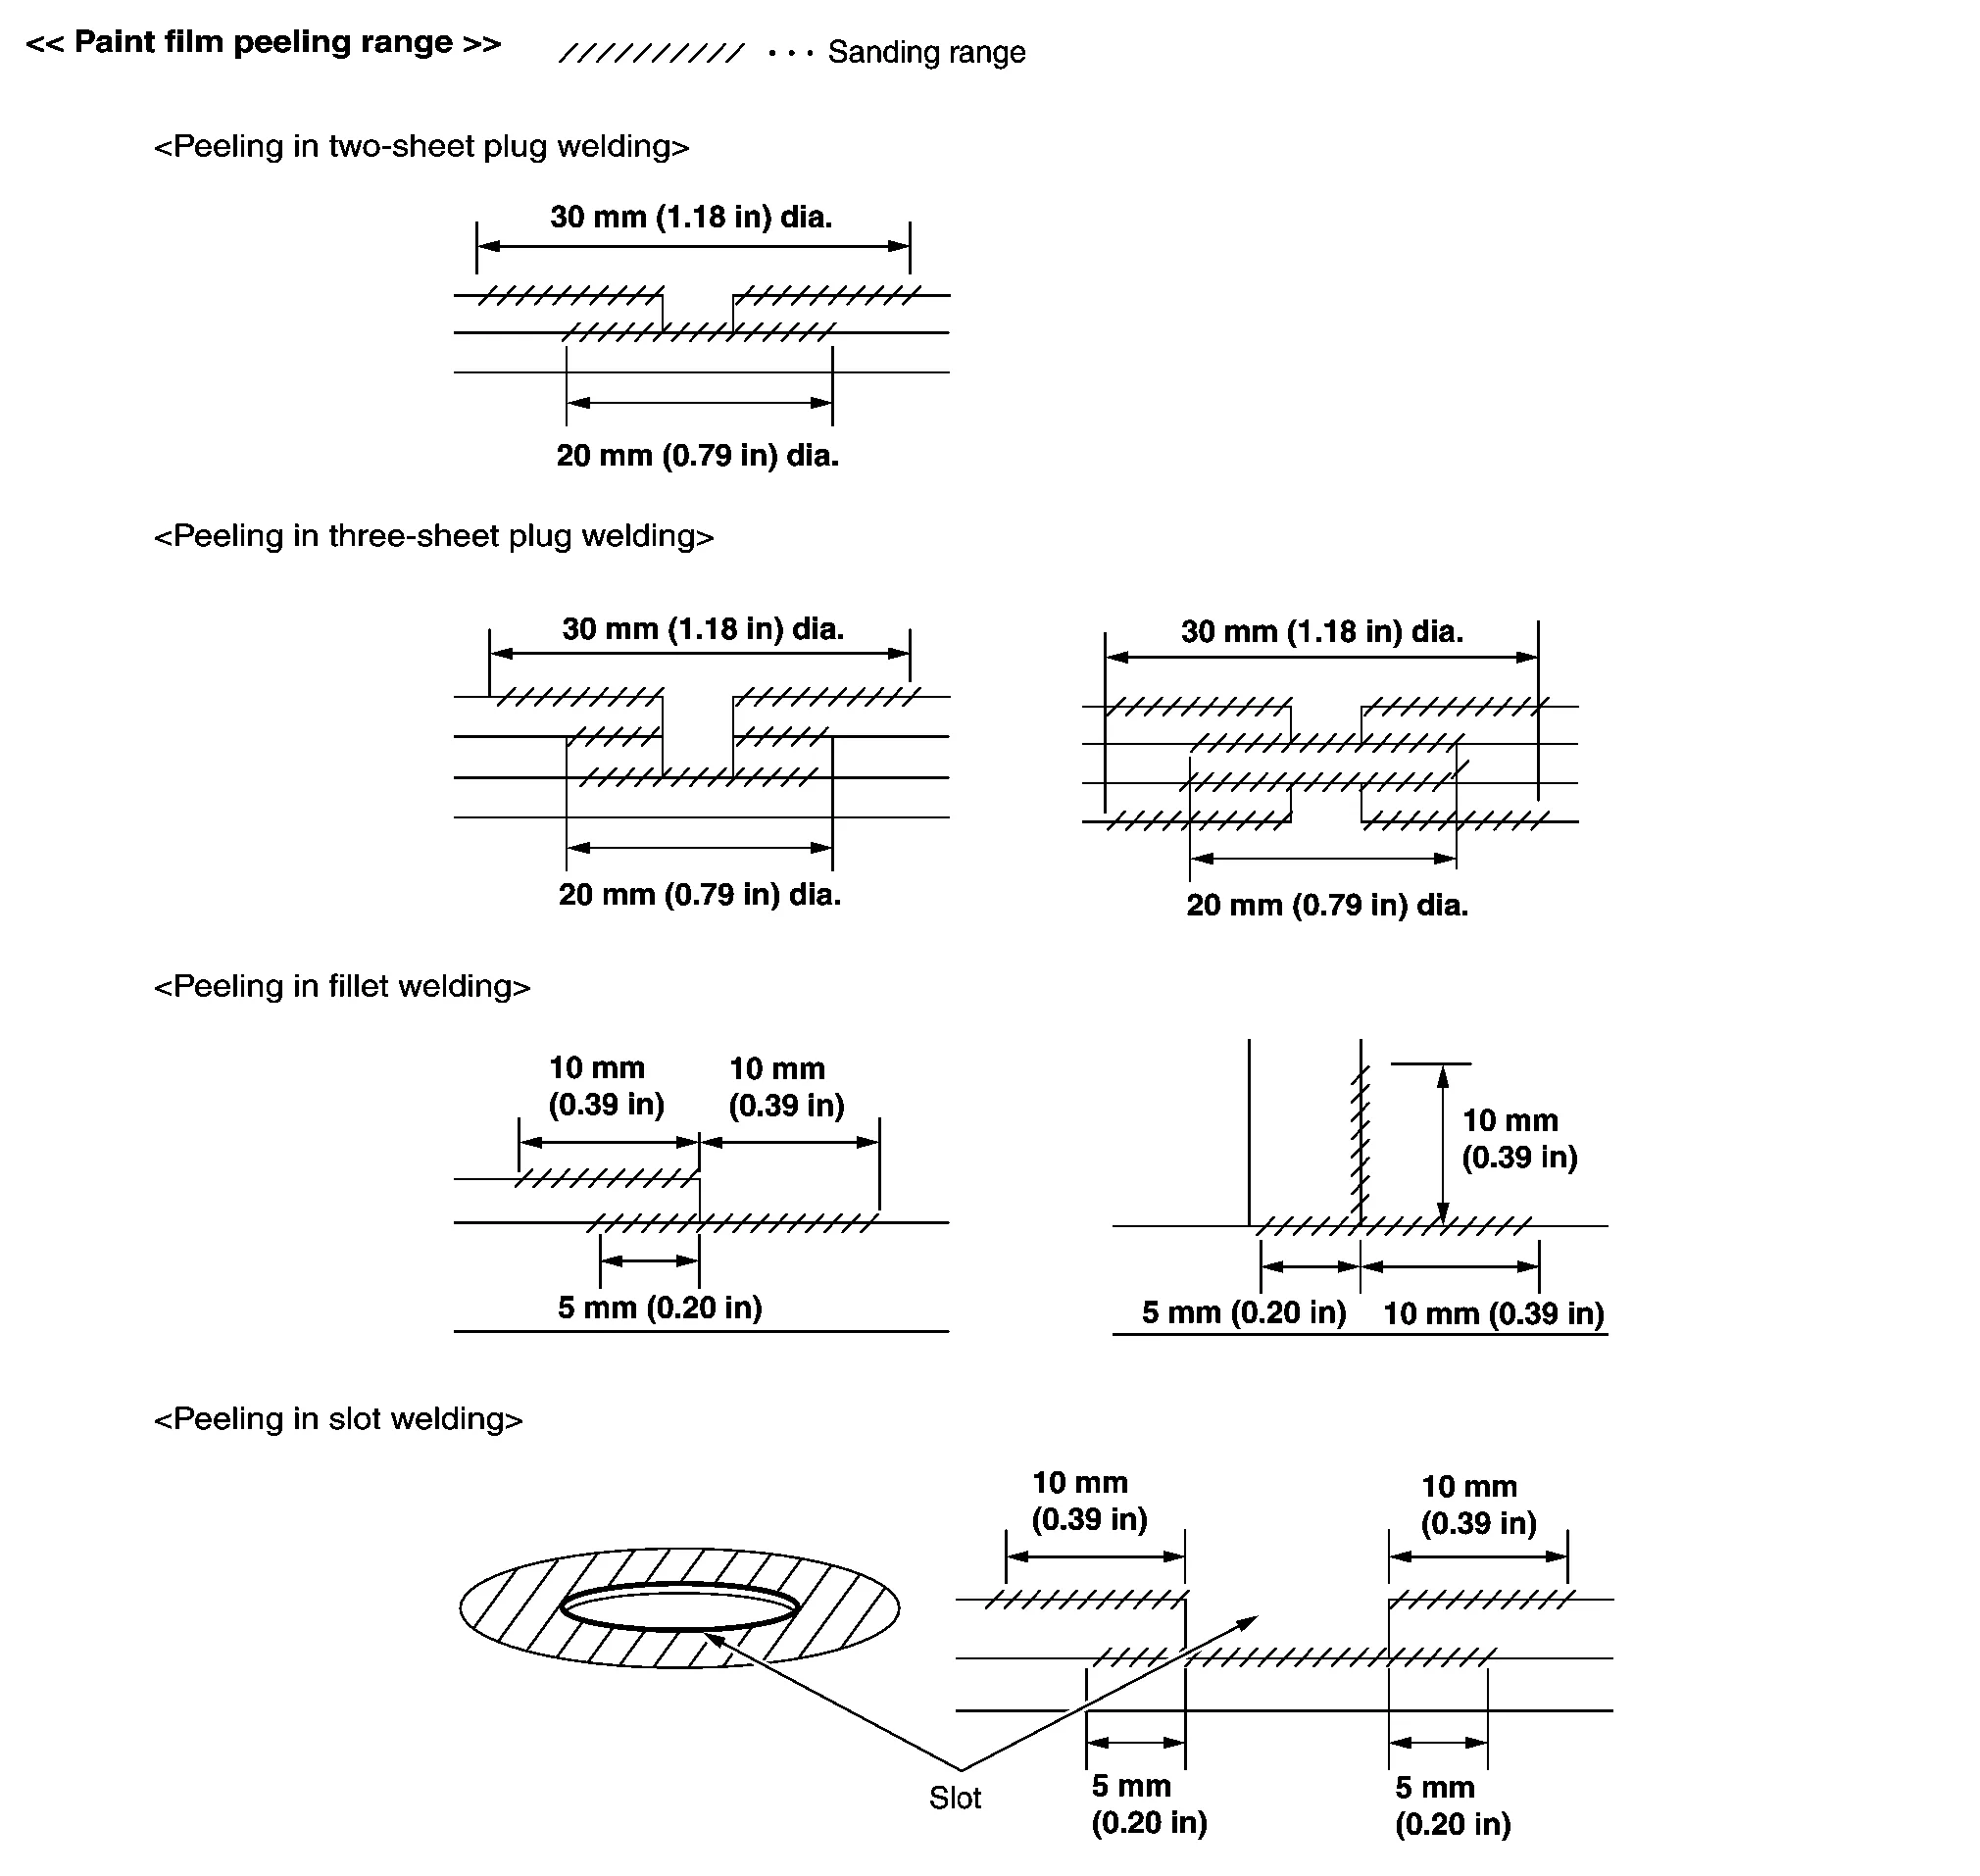
Retirer le film de peinture des zones à souder et la couche de peinture électrophorétique des pièces de rechange à l'aide d'une ponceuse à disque.
Lors du retrait, veiller à ne pas poncer excessivement le matériau de base en alliage d'aluminium.