Разборка
РАЗБОРКА
Ниже приведены необходимые процедуры (регулировка, калибровка, инициализация или регистрация), которые必须 выполняются после снятия и установки деталей или их замены при снятии/установке блока цилиндров.
Необходимые процедуры после снятия, установки или замены деталейЗамененная деталь или выполненная процедура | Необходимая процедура | Последствия / неработоспособная функция при невыполнении необходимой процедуры | Ссылка |
|---|---|---|---|
Замена поршня или поршневого кольца |
Проверка после ремонта |
|
 |
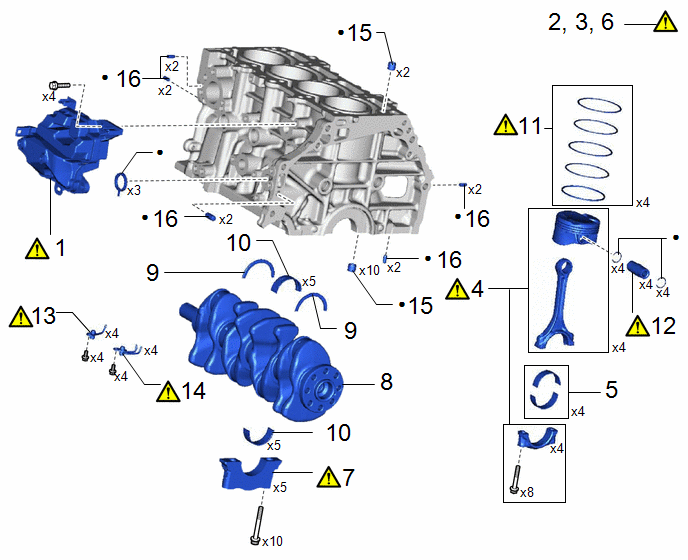
Порядок выполнения | Код наименования детали |  |  |  |
|
|---|---|---|---|---|---|
1 |
ВЕНТИЛЯЦИОННАЯ КРЫШКА № 1 |
12211 |
|
- |
- |
2 |
ПРОВЕРЬТЕ ОСЕВОЙ ЗАЗОР ШАТУНА |
- |
|
- |
- |
3 |
ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР ШАТУНА |
- |
|
- |
- |
4 |
ПОРШЕНЬ С ШАТУНОМ |
- |
|
- |
- |
5 |
ШАТУННЫЙ ВКЛАДЫШ |
- |
- |
- |
- |
6 |
ПРОВЕРЬТЕ ОСЕВОЙ ЗАЗОР КОЛЕНВАЛА |
- |
|
- |
- |
7 |
КРЫШКА КОРЕННОГО ПОДШИПНИКА КОЛЕНВАЛА |
- |
|
- |
- |
8 |
КОЛЕНЧАТЫЙ ВАЛ |
13411 |
- |
- |
- |
9 |
УПОРНАЯ ШАЙБА КОЛЕНЧАТОГО ВАЛА |
11791 |
- |
- |
- |
10 |
КОРЕННОЙ ПОДШИПНИК КОЛЕНВАЛА |
- |
- |
- |
- |
11 |
КОМПЛЕКТ ПОРШНЕВЫХ КОЛЕЦ |
13011 |
|
- |
- |
12 |
ПОРШНЕВОЙ ПАЛЕЦ |
13101A |
|
- |
- |
13 |
УЗЕЛ ФОРСУНКИ МАСЛЯНОЙ СМАЗКИ ПОРШНЯ № 1 |
15708 |
|
- |
- |
14 |
МАСЛЯНАЯ ФОРСУНКА №2 В СБОРЕ |
15709 |
|
- |
- |
15 |
УСТАНОВОЧНЫЙ ШТИФТ |
11115A |
- |
- |
- |
16 |
ПРЯМОЙ ШТИФТ |
11434Q |
- |
- |
- |
● |
Деталь одноразового использования |
- |
- |
ПОРЯДОК РАБОТЫ
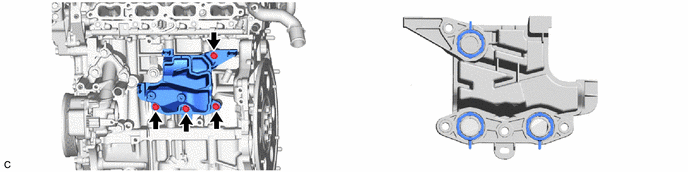
1. СНИМИТЕ ВЕНТИЛЯЦИОННУЮ КРЫШКУ № 1
|
ВНИМАНИЕ: Не разбирайте, если только вентиляционный корпус №1 не поврежден. |
2. ПРОВЕРЬТЕ ОСЕВОЙ ЗАЗОР ШАТУНА
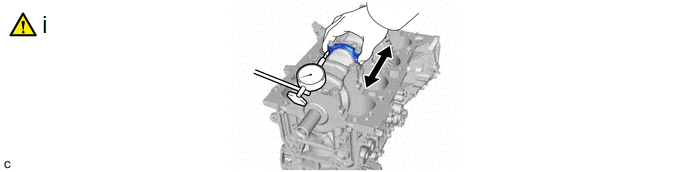
(1) С помощью индикатора часового типа измерьте осевой зазор, перемещая шатунный узел вперёд и назад.
Стандартный осевой зазор:
от 0,160 до 0,512 мм (от 0,00630 до 0,0202 дюйм.)
Максимальный осевой зазор:
0,512 мм (0,0202 дюйм.)
ПОДСКАЗКА:
Если осевой зазор больше максимального, замените шатун. При необходимости замените коленчатый вал.
3. ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР ШАТУНА
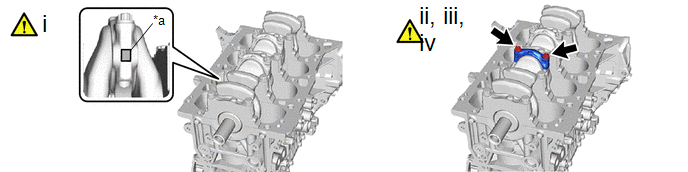
*a |
Установочная метка |
- |
- |
(1) Отметьте взаимное положение меток на шатуне и крышке шатуна, чтобы установить их на прежние места.
(2) Используя торцевой ключ «TORX» E12, выверните 2 болта шатуна и снимите крышку шатуна.
(3) Очистите шатунную шейку и вкладыш шатуна.
ПРИМЕЧАНИЕ:
Проверьте шатунную шейку и вкладыш шатуна на наличие раковин и царапин.
ПОДСКАЗКА:
Если шатунная шейка или вкладыш шатуна повреждены, замените вкладыши шатуна. При необходимости замените коленчатый вал.
(4) Проверьте шатунную шейку коленвала и вкладыш шатуна на наличие питтинга и царапин.
ПОДСКАЗКА:
Если шатунная шейка или вкладыш шатуна повреждены, замените вкладыши шатуна. При необходимости замените коленчатый вал.
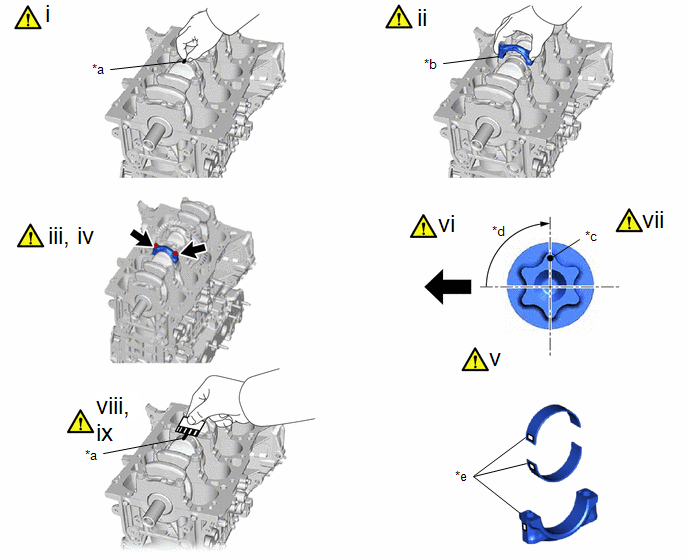
*a |
Plastigage |
*b |
Метка «перед» |
*c |
Метка краской |
*d |
90° |
*e |
Метка 1, 2 или 3 |
- |
- |
 |
Передняя часть двигателя |
- |
- |
(1) Уложите полоску Plastigage на шатунную шейку.
(2) Убедитесь, что передняя метка крышки шатуна направлена правильно, и установите крышку шатуна на шатун.
(3) Нанесите тонкий слой моторного масла на резьбу и под головки 2 болтов шатуна.
(4) Используя торцевой ключ «TORX» E12, установите и затяните 2 болта шатуна в несколько этапов, поочерёдно.
Момент затяжки:
38 Н·м {387 кгс·см, 28 фут·фунт}
(5) Нанесите краской метку на переднюю сторону каждого болта шатуна.
(6) Затяните болты шатуна на 90° согласно иллюстрации.
ПРИМЕЧАНИЕ:
Не проворачивайте коленчатый вал во время измерения.
(7) Выверните 2 болта шатуна и снимите крышку шатуна.
ПОДСКАЗКА:
Храните вкладыш шатуна и крышку шатуна вместе.
(8) Измерьте ширину сплющенной полоски Plastigage в самом широком месте.
Стандартный зазор в масле:
от 0,032 до 0,065 мм (от 0,00126 до 0,00256 дюйм.)
Максимальный зазор масляного клина:
0,065 мм (0,00256 дюйм.)
ПОДСКАЗКА:
- Если зазор масляного клина больше максимального, замените вкладыши шатуна. При необходимости замените коленчатый вал.
- При замене вкладыша шатуна выбирайте новый с той же маркировкой, что и на крышке шатуна. Стандартные вкладыши шатуна выпускаются в 3 размерах, маркируются соответственно «1», «2» или «3».
Стандартный внутренний диаметр нижней головки шатуна:
Метка | Заданное условие |
|---|---|
1 |
от 51,000 до 51,008 мм (от 2,00787 до 2,00818 дюйм.) |
2 |
от 51,008 до 51,016 мм (от 2,00818 до 2,00850 дюйм.) |
3 |
от 51,016 до 51,024 мм (от 2,00850 до 2,00881 дюйм.) |
Стандартная толщина средней части вкладыша шатуна:
Метка | Заданное условие |
|---|---|
1 |
от 1,483 до 1,487 мм (от 0,05839 до 0,05854 дюйм.) |
2 |
от 1,487 до 1,491 мм (от 0,05854 до 0,05870 дюйм.) |
3 |
от 1,491 до 1,495 мм (от 0,05870 до 0,05886 дюйм.) |
Стандартный диаметр шатунной шейки коленчатого вала:
от 47,992 до 48,000 мм (от 1,88945 до 1,88976 дюйм.)
ПРИМЕЧАНИЕ:
После измерения полностью удалите Plastigage.
(9) Выполните указанную выше проверку для каждого цилиндра.
4. СНИМИТЕ ПОРШЕНЬ С ШАТУНОМ
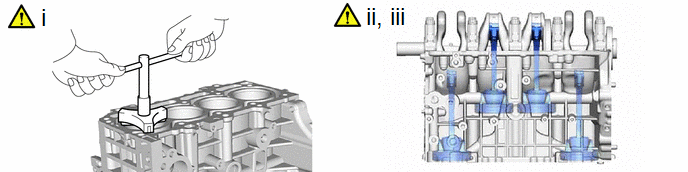
(1) Используя кольцевой разжим для нагара, удалите весь нагар с верхней части каждого цилиндра.
(2) Выверните 8 болтов шатуна, снимите 4 крышки шатунов и 4 вкладыша шатунов.
(3) Выпрессуйте 4 поршня, 4 шатуна и 4 вкладыша шатунов через верх блока цилиндров в сборе.
ПОДСКАЗКА:
- Храните шатунные вкладыши, шатуны и крышки шатунов вместе.
- Разложите снятые детали так, чтобы их можно было установить на прежние места.
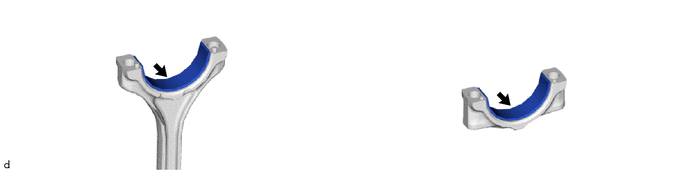
5. СНИМИТЕ ВКЛАДЫШ ШАТУНА
6. ПРОВЕРЬТЕ ОСЕВОЙ ЗАЗОР КОЛЕНВАЛА
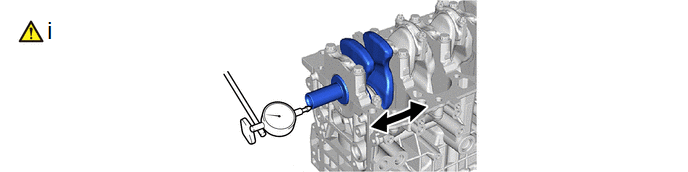
(1) С помощью индикатора часового типа измерьте осевой зазор коленчатого вала, поддевая коленчатый вал отвёрткой вперёд и назад.
Стандартный осевой зазор:
от 0,02 до 0,22 мм (от 0,000787 до 0,00866 дюйм.)
Максимальный осевой зазор:
0,22 мм (0,00866 дюйм.)
ПОДСКАЗКА:
Если осевой зазор больше максимального, замените упорные шайбы коленчатого вала комплектом. При необходимости замените коленчатый вал.
Стандартная толщина упорной шайбы:
от 2,415 до 2,470 мм (от 0,0951 до 0,0972 дюйм.)
7. СНИМИТЕ КРЫШКИ КОРЕННЫХ ПОДШИПНИКОВ КОЛЕНВАЛА
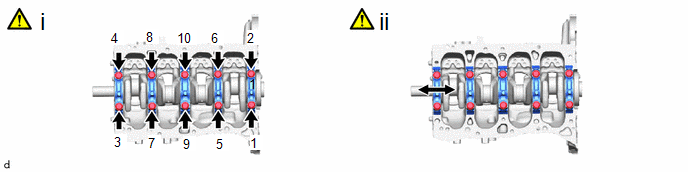
(1) Равномерно ослабьте и выверните 10 болтов крепления крышек коренных подшипников коленвала в несколько этапов в порядке, показанном на рисунке.
(2) Используя 2 снятых болта крепления крышек коренных подшипников, снимите 5 крышек коренных подшипников коленвала с блока цилиндров, покачивая каждую крышку вперёд и назад.
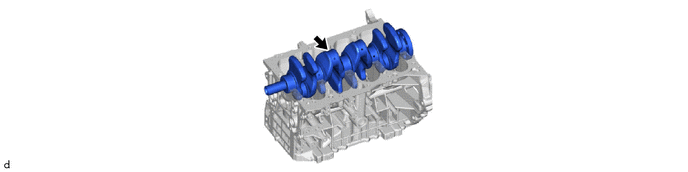
8. СНИМИТЕ КОЛЕНЧАТЫЙ ВАЛ
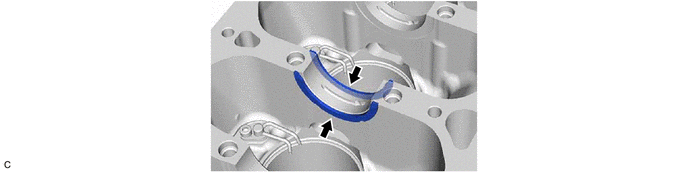
9. СНИМИТЕ УПОРНУЮ ШАЙБУ КОЛЕНВАЛА
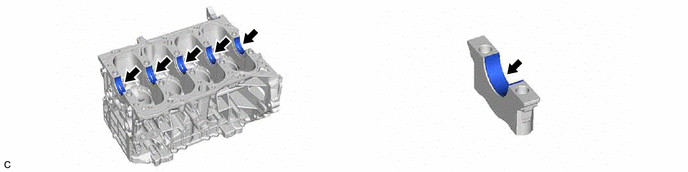
10. СНИМИТЕ КОРЕННОЙ ПОДШИПНИК КОЛЕНВАЛА
11. СНИМИТЕ КОМПЛЕКТ ПОРШНЕВЫХ КОЛЕЦ
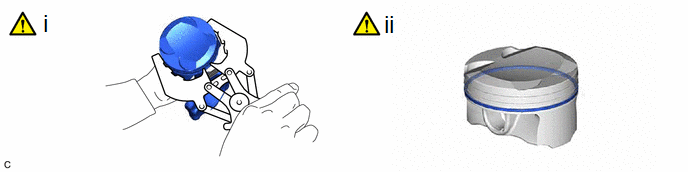
(1) С помощью расширителя поршневых колец снимите компрессионное кольцо № 1 и компрессионное кольцо № 2 с поршня.
(2) Вручную снимите расширитель маслосъемного кольца, верхний и нижний маслосъемные диски с поршня.
ПОДСКАЗКА:
Разложите снятые детали так, чтобы их можно было установить на прежние места.
12. СНИМИТЕ ПОРШНЕВОЙ ПАЛЕЦ
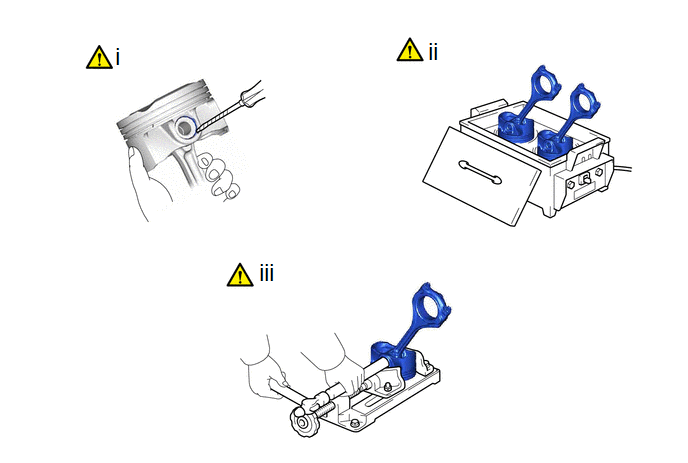
(1) Отверткой выжмите 2 стопорных кольца поршневого пальца из отверстий поршня.
ПОДСКАЗКА:
Перед использованием обмотайте жало отвёртки изолентой.
(2) Постепенно нагрейте каждый поршень до температуры от 80 до 90 °C.
ВНИМАНИЕ:
Обязательно используйте защитные перчатки.
(3) Используя латунную оправку и молоток, легко выбейте поршневой палец и снимите шатун.
ПОДСКАЗКА:
- Поршень и поршневой палец являются парными деталями.
- Разложите снятые детали так, чтобы их можно было установить на прежние места.
13. СНИМИТЕ ФОРСУНКУ МАСЛЯНОЙ СИСТЕМЫ №1 В СБОРЕ
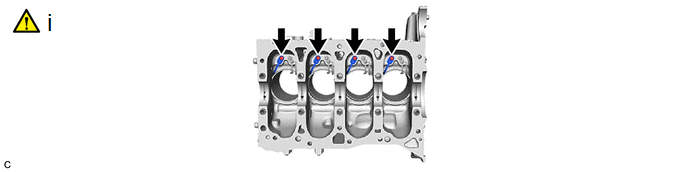
(1) Используя шестигранный ключ 5 мм, выверните 4 болта и снимите 4 форсунки охлаждения поршней №1 в сборе с блока цилиндров в сборе.
14. СНИМИТЕ ФОРСУНКУ МАСЛЯНОЙ СИСТЕМЫ №2 В СБОРЕ
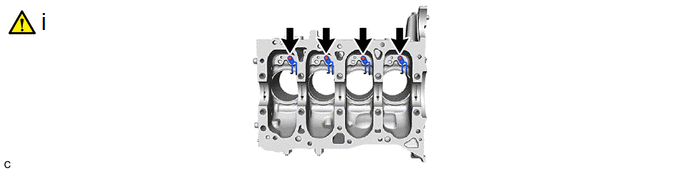
(1) Используя шестигранный ключ 5 мм, выверните 4 болта и снимите 4 форсунки охлаждения поршней №2 в сборе с блока цилиндров в сборе.
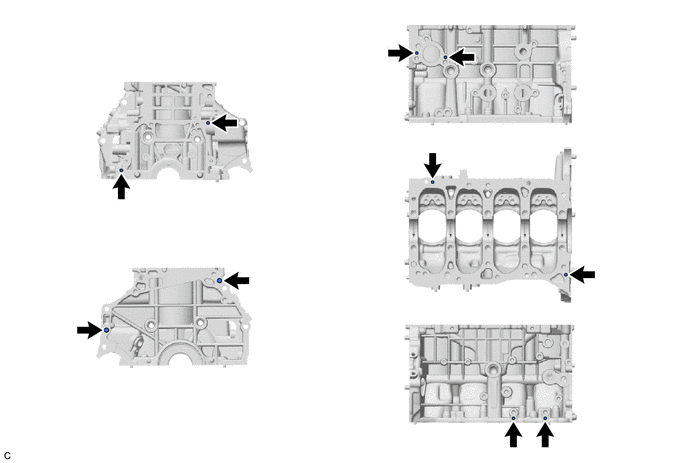
15. СНЯТИЕ СТОПОРНОГО ШТИФТА
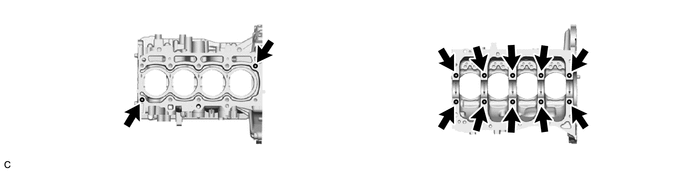
16. СНИМИТЕ ПРЯМОЙ ШТИФТ