Demontage
AUSBAU
Die erforderlichen Arbeitsschritte (Einstellung, Kalibrierung, Initialisierung oder Registrierung), die nach dem Ausbau und Einbau oder Austausch von Teilen beim Aus- und Einbau des Zylinderblocks durchzuführen sind, sind nachfolgend aufgeführt.
Notwendige Arbeitsschritte nach Ausbau/Einbau/Austausch von TeilenAusgetauschtes Teil oder durchgeführter Arbeitsschritt | Notwendiges Verfahren | Wirkung/Eingeschränkte Funktion, wenn das notwendige Verfahren nicht durchgeführt wird | Verweis |
|---|---|---|---|
Austausch von Kolben oder Kolbenring |
Inspektion nach der Reparatur |
|
 |
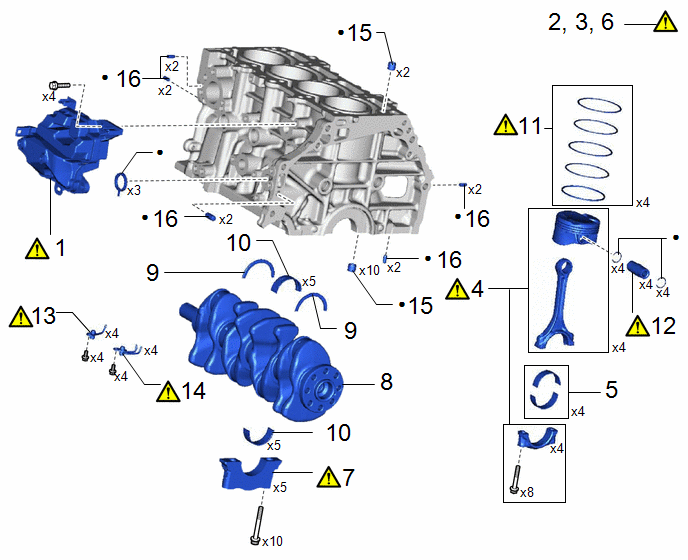
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
BELÜFTUNGSGEHÄUSE NR. 1 |
12211 |
|
- |
- |
2 |
PLEUELAXIALSPIEL PRÜFEN |
- |
|
- |
- |
3 |
PLEUEL-LAGERSPIEL PRÜFEN |
- |
|
- |
- |
4 |
KOLBEN MIT PLEUELSTANGE |
- |
|
- |
- |
5 |
PLEUELLAGER |
- |
- |
- |
- |
6 |
KURBELWELLEN-AXIALSPIEL PRÜFEN |
- |
|
- |
- |
7 |
KURBELWELLENLAGERDECKEL |
- |
|
- |
- |
8 |
KURBELWELLE |
13411 |
- |
- |
- |
9 |
KURBELWELLEN-AXIALSCHEIBE |
11791 |
- |
- |
- |
10 |
KURBELWELLENLAGER |
- |
- |
- |
- |
11 |
KOLBENRINGSATZ |
13011 |
|
- |
- |
12 |
KOLBENBOLZEN |
13101A |
|
- |
- |
13 |
ÖLDÜSEN-BAUGRUPPE NR. 1 |
15708 |
|
- |
- |
14 |
ÖLDÜSEN-BAUGRUPPE NR. 2 |
15709 |
|
- |
- |
15 |
RINGSTIFT |
11115A |
- |
- |
- |
16 |
PASSSTIFT |
11434Q |
- |
- |
- |
● |
Nicht wiederverwendbares Teil |
- |
- |
ARBEITSSCHRITTE
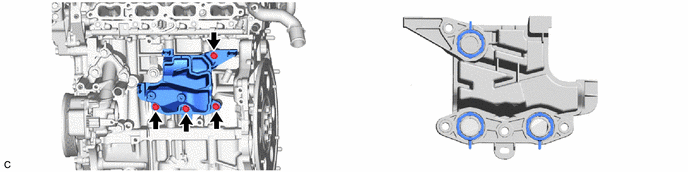
1. BELÜFTUNGSGEHÄUSE NR. 1 ABBAUEN
|
VORSICHT: Nicht zerlegen, außer wenn das Entlüftungsgehäuse Nr. 1 beschädigt ist. |
2. PLEUELAXIALSPIEL PRÜFEN
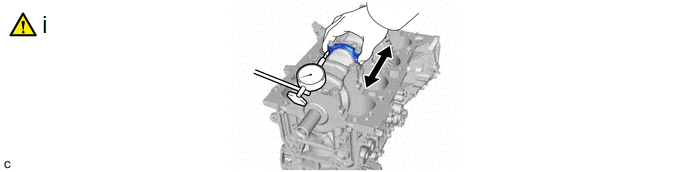
(1) Mit einer Messuhr das Axialspiel messen, während die Pleuel-Baugruppe hin und her bewegt wird.
Standard-Axialspiel:
0,160 bis 0,512 mm (0,00630 bis 0,0202 in.)
Maximales Axialspiel:
0,512 mm (0,0202 in.)
HINWEIS:
Liegt das Axialspiel über dem Maximalwert, das Pleuel ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
3. PLEUEL-LAGERSPIEL PRÜFEN
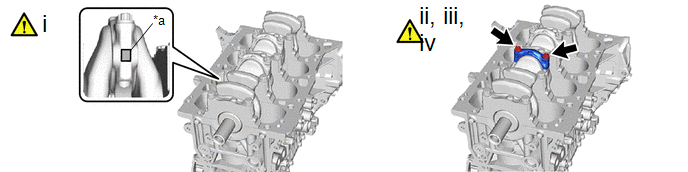
*a |
Ausrichtmarkierung |
- |
- |
(1) Die Markierungen an Pleuel und Pleuellagerdeckel notieren, damit sie in der ursprünglichen Lage wieder montiert werden können.
(2) Mit einem E12-"TORX"-Schlüssel die 2 Pleuelschrauben und den Pleuellagerdeckel abnehmen.
(3) Hubzapfen und Pleuellager reinigen.
HINWEIS:
Hubzapfen und Pleuellager auf Narbenbildung und Kratzer prüfen.
HINWEIS:
Sind Hubzapfen oder Pleuellager beschädigt, die Pleuellager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
(4) Hubzapfen und Pleuellager auf Grübchen und Kratzer prüfen.
HINWEIS:
Sind Hubzapfen oder Pleuellager beschädigt, die Pleuellager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
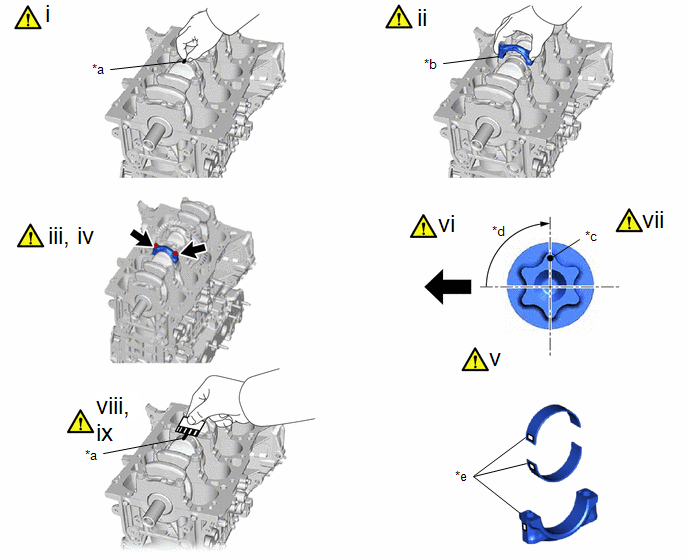
*a |
Plastigage |
*b |
Vorderseitenmarkierung |
*c |
Farbmarkierung |
*d |
90° |
*e |
Markierung 1, 2 oder 3 |
- |
- |
 |
Motorvorderseite |
- |
- |
(1) Einen Streifen Plastigage auf den Hubzapfen legen.
(2) Prüfen, ob die vordere Markierung des Pleuellagerdeckels in die richtige Richtung zeigt, und den Pleuellagerdeckel am Pleuel montieren.
(3) Gewinde und Schraubenkopfauflage der 2 Pleuelschrauben leicht mit Motoröl benetzen.
(4) Mit einem E12-"TORX"-Schlüssel die 2 Pleuelschrauben einsetzen und in mehreren Schritten wechselweise anziehen.
Drehmoment:
38 N·m {387 kgf·cm, 28 ft·lbf}
(5) Die Vorderseite jeder Pleuelschraube mit Farbe markieren.
(6) Die Pleuelschrauben um 90° weiterdrehen, wie in der Abbildung gezeigt.
HINWEIS:
Die Kurbelwelle während der Messung nicht drehen.
(7) Die 2 Pleuelschrauben und den Pleuellagerdeckel abnehmen.
HINWEIS:
Pleuellager und Pleuellagerdeckel zusammen aufbewahren.
(8) Das Plastigage an seiner breitesten Stelle messen.
Standard-Lagerspiel:
0,032 bis 0,065 mm (0,00126 bis 0,00256 in.)
Maximales Lagerspiel:
0,065 mm (0,00256 in.)
HINWEIS:
- Liegt das Lagerspiel über dem Maximalwert, die Pleuellager ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
- Beim Ersetzen eines Pleuellagers ein neues mit der gleichen Kennzeichnung wie auf dem Pleuellagerdeckel wählen. Es gibt 3 Größen von Standard-Pleuellagern, gekennzeichnet mit "1", "2" bzw. "3".
Standard-Innendurchmesser des Pleuel-Großauges:
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
1 |
51,000 bis 51,008 mm (2,00787 bis 2,00818 in.) |
2 |
51,008 bis 51,016 mm (2,00818 bis 2,00850 in.) |
3 |
51,016 bis 51,024 mm (2,00850 bis 2,00881 in.) |
Standard-Wanddicke in der Mitte des Pleuellagers:
Kennzeichnung | Vorgegebene Bedingung |
|---|---|
1 |
1,483 bis 1,487 mm (0,05839 bis 0,05854 in.) |
2 |
1,487 bis 1,491 mm (0,05854 bis 0,05870 in.) |
3 |
1,491 bis 1,495 mm (0,05870 bis 0,05886 in.) |
Standard-Durchmesser des Hubzapfens:
47,992 bis 48,000 mm (1,88945 bis 1,88976 in.)
HINWEIS:
Das Plastigage nach der Messung vollständig entfernen.
(9) Die oben beschriebene Prüfung für jeden Zylinder durchführen.
4. KOLBEN MIT PLEUEL ABNEHMEN
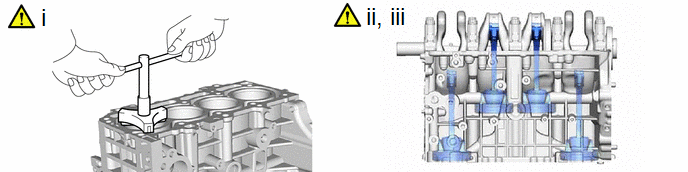
(1) Mit einem Ridge-Reamer den gesamten Kohlenstoff von der Oberseite jedes Zylinders entfernen.
(2) Die 8 Pleuelschrauben, 4 Pleuellagerdeckel und 4 Pleuellager abnehmen.
(3) Die 4 Kolben, 4 Pleuel und 4 Pleuellager oben aus der Zylinderblock-Baugruppe herausdrücken.
HINWEIS:
- Pleuellager, Pleuel und Pleueldeckel zusammen aufbewahren.
- Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
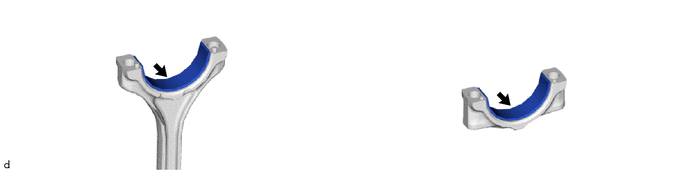
5. PLEUELLAGER ABNEHMEN
6. KURBELWELLEN-AXIALSPIEL PRÜFEN
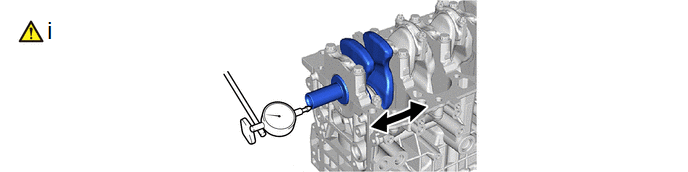
(1) Mit einer Messuhr das Axialspiel der Kurbelwelle messen, während die Kurbelwelle mit einem Schraubendreher hin und her gehebelt wird.
Standard-Axialspiel:
0,02 bis 0,22 mm (0,000787 bis 0,00866 in.)
Maximales Axialspiel:
0,22 mm (0,00866 in.)
HINWEIS:
Liegt das Axialspiel über dem Maximalwert, die Kurbelwellen-Anlaufscheiben satzweise ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
Standard-Dicke der Axial-Anlaufscheiben:
2,415 bis 2,470 mm (0,0951 bis 0,0972 in.)
7. KURBELWELLENLAGERDECKEL ABBAUEN
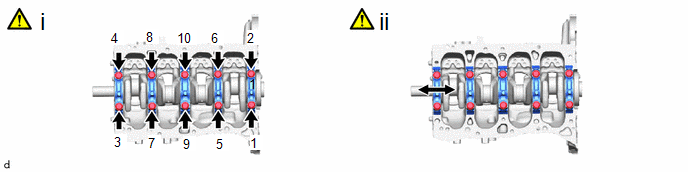
(1) Die 10 Schrauben der Kurbelwellenlagerdeckel in mehreren Schritten gleichmäßig in der in der Abbildung gezeigten Reihenfolge lösen und entfernen.
(2) Mit den 2 ausgebauten Schrauben der Kurbelwellenlagerdeckel die 5 Kurbelwellenlagerdeckel von der Zylinderblock-Baugruppe abnehmen, indem jeder Kurbelwellenlagerdeckel vor und zurück gewackelt wird.
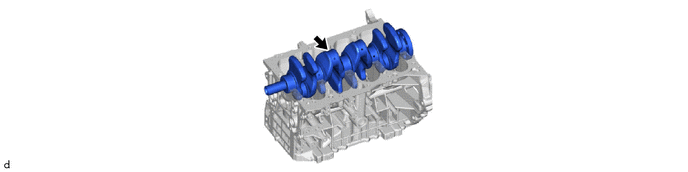
8. KURBELWELLE ABBAUEN
9. KURBELWELLEN-AXIALSCHEIBE ABNEHMEN
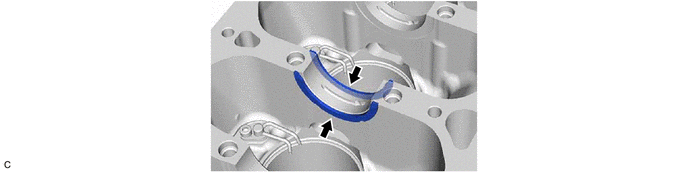
10. KURBELWELLENLAGER ABBAUEN
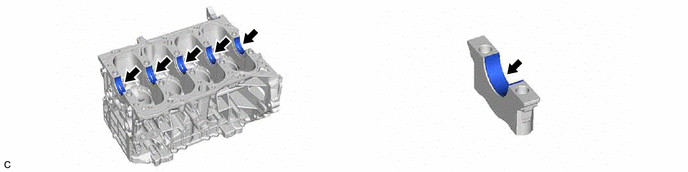
11. KOLBENRINGSATZ ABNEHMEN
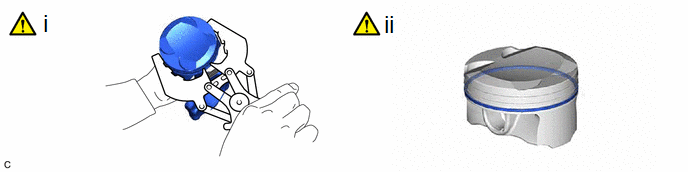
(1) Den ersten Verdichtungsring und den zweiten Verdichtungsring mit einer Kolbenringzange vom Kolben abnehmen.
(2) Den Ölabstreifring-Expander, die obere Schiene und die untere Schiene von Hand vom Kolben abnehmen.
HINWEIS:
Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
12. KOLBENBOLZEN ABNEHMEN
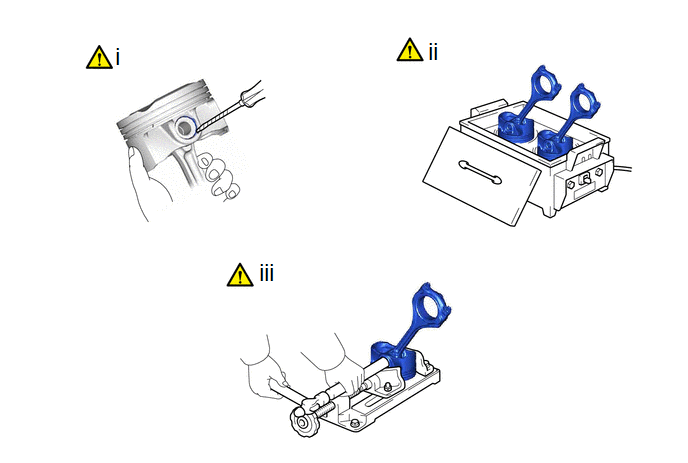
(1) Mit einem Schraubendreher die 2 Sicherungsringe aus den Kolbenbolzenbohrungen des Kolbens hebeln.
HINWEIS:
Vor Gebrauch die Spitze des Schraubendrehers abkleben.
(2) Jeden Kolben schrittweise auf 80 bis 90 °C erwärmen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(3) Mit einem Messingstab und einem Hammer den Kolbenbolzen vorsichtig herausschlagen und das Pleuel abnehmen.
HINWEIS:
- Kolben und Kolbenbolzen sind ein Paar.
- Die ausgebauten Teile so ablegen, dass sie an ihren ursprünglichen Positionen wieder eingebaut werden können.
13. ÖLDÜSEN-UNTERBAUGRUPPE NR. 1 ABNEHMEN
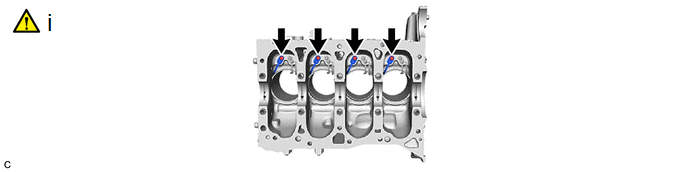
(1) Mit einem 5-mm-Innensechskantschlüssel die 4 Schrauben und die 4 Öldüsen-Baugruppen Nr. 1 von der Zylinderblock-Baugruppe abnehmen.
14. ÖLDÜSEN-UNTERBAUGRUPPE NR. 2 ABNEHMEN
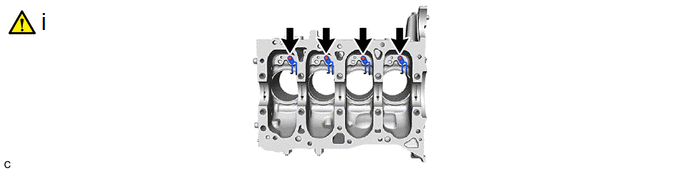
(1) Mit einem 5-mm-Innensechskantschlüssel die 4 Schrauben und die 4 Öldüsen-Baugruppen Nr. 2 von der Zylinderblock-Baugruppe abnehmen.
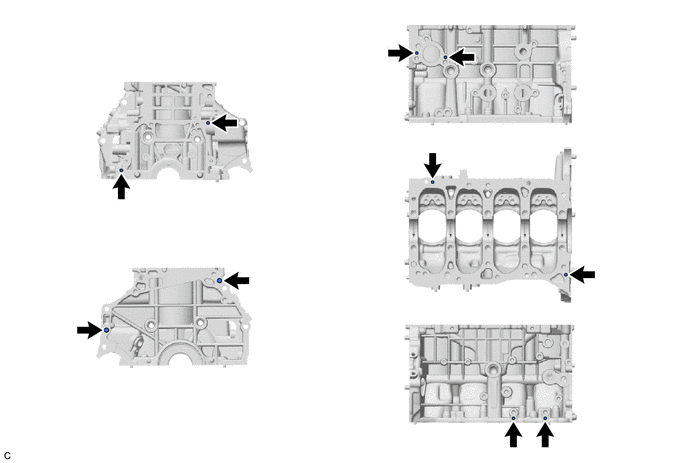
15. RING-STIFT ENTFERNEN
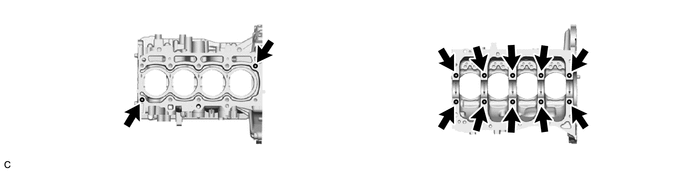
16. SPANNSTIFT ABNEHMEN