Проверка
ПРОВЕРКА
ПОРЯДОК РАБОТЫ
1. ПРОВЕРИТЬ УЗЕЛ КОРОМЫСЛА КЛАПАНА № 1
(a) Вращайте ролик рукой и убедитесь, что он вращается плавно. ПОДСКАЗКА: Если ролик не вращается плавно, замените коромысло клапана № 1 в сборе. |
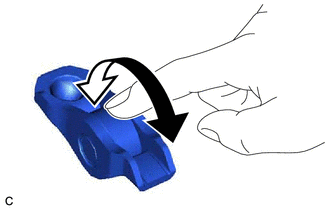 |
2. ПРОВЕРИТЬ УЗЕЛ ГИДРОКОМПЕНСАТОРА КЛАПАНА
ПРИМЕЧАНИЕ:
- Не допускайте попадания грязи и посторонних частиц в узел гидрокомпенсатора клапана.
- Используйте только чистое моторное масло.
(a) Поместите узел гидрокомпенсатора клапана в емкость, заполненную моторным маслом.
(b) Вставьте наконечник SST в плунжер узла гидрокомпенсатора клапана и используйте наконечник для нажатия на шариковый клапан внутри плунжера.
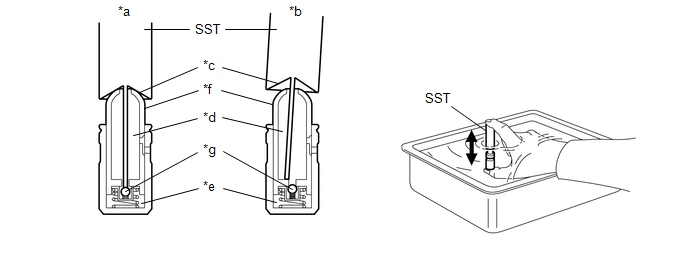
*a |
Исправить |
*b |
Неверно |
*c |
Конический участок |
*d |
Камера низкого давления |
*e |
Камера высокого давления |
*f |
Плунжер |
*g |
Шариковый клапан |
- |
- |
SST: 09276-75010
(c) Сожмите SST и узел гидрокомпенсатора клапана вместе, чтобы переместить плунжер вверх и вниз 5–6 раз.
(d) Проверьте перемещение плунжера и удалите воздух.
Исправно:
Плунжер перемещается вверх и вниз.
ПРИМЕЧАНИЕ:
При выпуске воздуха из камеры высокого давления убедитесь, что наконечник специнструмента (СТ) нажимает на шарик обратного клапана, как показано на рисунке. Если шарик не нажат, воздух не выйдет.
(e) После удаления воздуха снимите SST. Затем быстро и с усилием нажмите на плунжер рукой.
Исправно:
Плунжер очень трудно перемещается.
ПОДСКАЗКА:
Если плунжер перемещается легко, замените гидрокомпенсатор зазора клапана в сборе.
3. ПРОВЕРИТЬ ВПУСКНОЙ РАСПРЕДВАЛ В СБОРЕ
(a) Проверьте впускной распредвал в сборе на биение. (1) Установите впускной распредвал в сборе на призмы. (2) Индикатором часового типа измерьте биение по средней шейке. Максимальное биение: 0.03 мм (0.00118 дюйма) ПОДСКАЗКА:
|
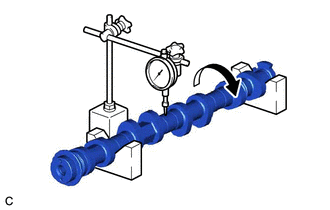 |
(b) Проверьте кулачки. (1) Микрометром измерьте высоту кулачка. Стандартная высота кулачка: 42,615 – 42,715 мм (1,67775 – 1,68169 дюйм.) Минимальная высота кулачка: 42,157 мм (1,65972 дюйм.) ПОДСКАЗКА: Если высота кулачка меньше минимальной, замените впускной распредвал в сборе. |
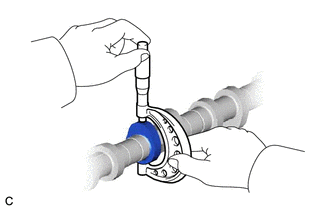 |
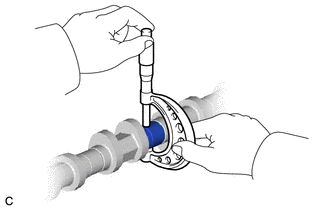
(c) Проверьте шейки впускного распредвала в сборе. (1) Микрометром измерьте диаметр шейки. Стандартный диаметр шейки:
ПОДСКАЗКА: Если диаметр шейки не соответствует указанному значению, проверьте масляный зазор впускного распредвала в сборе. Нажмите здесь |
 |
4. ПРОВЕРКА ВЫПУСКНОГО РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА В СБОРЕ
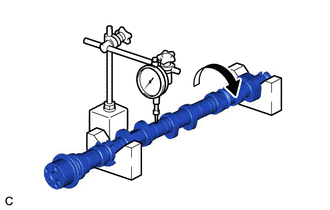
(a) Проверьте биение выпускного распределительного вала в сборе. (1) Установите выпускной распределительный вал в сборе на призмы. (2) Индикатором часового типа измерьте биение по средней шейке. Максимальное биение: 0.03 мм (0.00118 дюйма) ПОДСКАЗКА:
|
 |
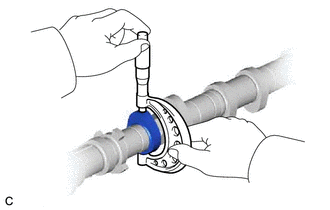
(b) Проверьте кулачки. (1) Микрометром измерьте высоту кулачка. Стандартная высота кулачка:
Минимальная высота кулачка:
ПОДСКАЗКА: Если высота кулачка меньше минимальной, замените выпускной распределительный вал в сборе. |
 |
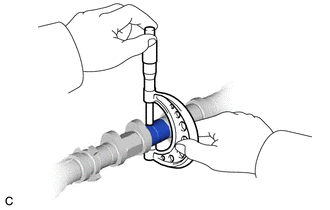
(c) Проверьте шейки выпускного распределительного вала в сборе. (1) Микрометром измерьте диаметр шейки. Стандартный диаметр шейки:
ПОДСКАЗКА: Если диаметр шейки не соответствует указанному, проверьте масляный зазор распределительного вала. Нажмите здесь |
 |
5. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
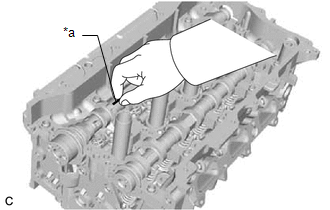
(a) Очистите крышку подшипника распредвала No. 1, крышку подшипника распредвала No. 2, 2 крышки подшипников распредвала No. 3, корпус распредвалов в сборе и шейки распределительного вала.
(b) Установите впускной распределительный вал в сборе и выпускной распределительный вал в сборе на корпус распредвалов в сборе.
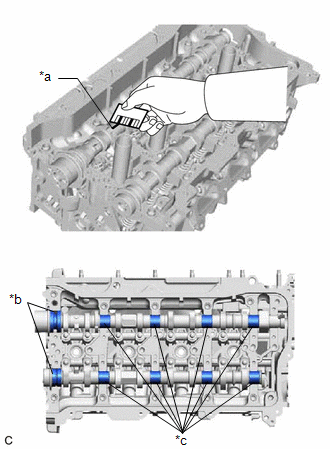
(c) Уложите полоску пластигейджа поперек каждой шейки распределительного вала. |
|
(d) Установите крышки подшипников распределительного вала.
Нажмите здесь
ПРИМЕЧАНИЕ:
Не проворачивайте распределительные валы.
(e) Снимите крышки подшипников распределительного вала.
Нажмите здесь
(f) Измерьте ширину сплющенной полоски пластигейджа в самой широкой точке. Стандартный масляный зазор (для впускного распределительного вала в сборе):
Стандартный масляный зазор (для выпускного распределительного вала в сборе):
Максимальный масляный зазор (для впускного распределительного вала в сборе):
Максимальный масляный зазор (для выпускного распределительного вала в сборе):
ПРИМЕЧАНИЕ: После проверки полностью удалите пластигейдж. ПОДСКАЗКА: Если масляный зазор больше максимального, замените впускной распределительный вал в сборе или выпускной распределительный вал в сборе. При необходимости замените корпус распредвалов в сборе. |
|
6. ПРОВЕРКА ЦЕПИ ГРМ В СБОРЕ
(a) Используя пружинные весы, потяните узел цепи с усилием 147 Н (15 кгс, 33,0 фунт-сила), как показано на рисунке. |
|
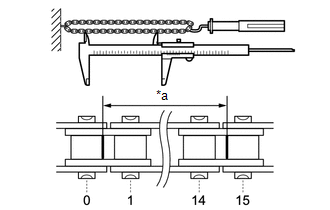
(b) Используя штангенциркуль, измерьте длину 15 звеньев.
Максимальное удлинение цепи:
116.30 мм (4.58 дюйм.)
ПРИМЕЧАНИЕ:
Выполните измерение в 3 произвольных местах. Используйте среднее значение измерений.
ПОДСКАЗКА:
Если среднее удлинение больше максимального, замените цепь в сборе.
7. ПРОВЕРКА ЦЕПИ ПРИВОДА МАСЛЯНОГО НАСОСА В СБОРЕ
(a) С помощью пружинных весов потяните цепь привода масляного насоса в сборе с усилием 147 Н (15 кгс, 33.0 фунт-сила), как показано на иллюстрации. |
|
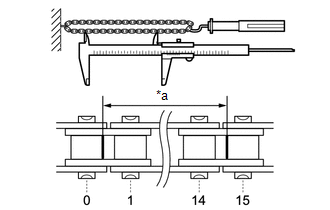
(b) Используя штангенциркуль, измерьте длину 15 звеньев.
Максимальное удлинение цепи:
116.30 мм (4.58 дюйм.)
ПРИМЕЧАНИЕ:
Выполните измерение в 3 произвольных местах. Используйте среднее значение измерений.
ПОДСКАЗКА:
Если среднее удлинение больше максимального, замените цепь привода масляного насоса в сборе.
8. ПРОВЕРКА ЗВЕЗДОЧКИ ПРИВОДА МАСЛЯНОГО НАСОСА
(a) Установите цепь привода масляного насоса в сборе на звездочку привода масляного насоса. |
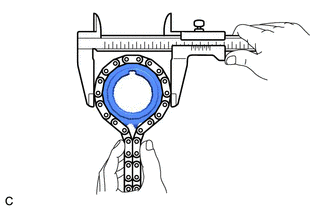 |
(b) С помощью штангенциркуля измерьте диаметр звездочки привода масляного насоса и цепи привода масляного насоса в сборе.
Минимальный диаметр зубчатого колеса (с цепью привода масляного насоса в сборе):
51.35 мм (2.02 дюйм.)
ПРИМЕЧАНИЕ:
При измерении штангенциркуль должен касаться роликов цепи.
ПОДСКАЗКА:
Если диаметр меньше минимального, замените цепь привода масляного насоса в сборе и звездочку привода масляного насоса.
9. ПРОВЕРКА ЗВЕЗДОЧКИ ВАЛА ПРИВОДА МАСЛЯНОГО НАСОСА
(a) Установите цепь привода масляного насоса в сборе на звездочку вала привода масляного насоса. |
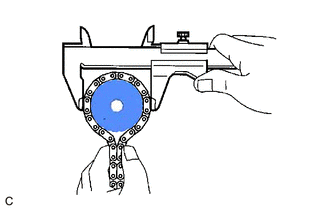 |
(b) С помощью штангенциркуля измерьте диаметр звездочки вала привода масляного насоса и цепи привода масляного насоса в сборе.
Минимальный диаметр зубчатого колеса (с цепью привода масляного насоса в сборе):
51.35 мм (2.02 дюйм.)
ПРИМЕЧАНИЕ:
При измерении штангенциркуль должен касаться роликов цепи.
ПОДСКАЗКА:
Если диаметр меньше минимального, замените цепь привода масляного насоса в сборе и звездочку вала привода масляного насоса.
10. ПРОВЕРКА ЗУБЧАТОЙ ШЕСТЕРНИ РАСПРЕДВАЛА В СБОРЕ
(a) Установите узел цепи на узел шестерни ГРМ распределительного вала. |
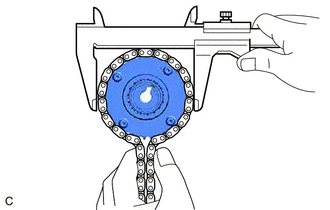 |
(b) Используя штангенциркуль, измерьте диаметр узла шестерни ГРМ распределительного вала с узлом цепи.
Минимальный диаметр шестерни (с узлом цепи):
100.01 мм (3.94 дюйм.)
ПРИМЕЧАНИЕ:
При измерении штангенциркуль должен касаться роликов цепи.
ПОДСКАЗКА:
Если диаметр меньше минимального, замените цепь в сборе и зубчатую шестерню распредвала в сборе.
11. ПРОВЕРКА ЗУБЧАТОЙ ШЕСТЕРНИ ВЫПУСКНОГО РАСПРЕДВАЛА В СБОРЕ
(a) Установите цепь в сборе на зубчатую шестерню выпускного распредвала в сборе. |
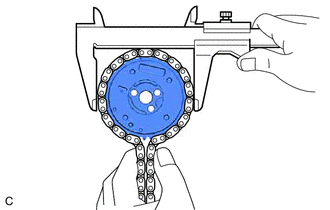 |
(b) С помощью штангенциркуля измерьте диаметр зубчатой шестерни выпускного распредвала в сборе и цепи в сборе.
Минимальный диаметр шестерни (с узлом цепи):
100.01 мм (3.94 дюйм.)
ПРИМЕЧАНИЕ:
При измерении штангенциркуль должен касаться роликов цепи.
ПОДСКАЗКА:
Если диаметр меньше минимального, замените цепь в сборе и зубчатую шестерню выпускного распредвала в сборе.
12. ПРОВЕРКА ЗВЕЗДОЧКИ ПРИВОДА ГРМ КОЛЕНЧАТОГО ВАЛА
(a) Установите узел цепи на звездочку привода коленчатого вала. |
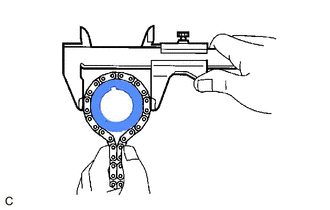 |
(b) Штангенциркулем измерьте диаметр звездочки привода коленчатого вала и узла цепи.
Минимальный диаметр звездочки (с узлом цепи):
51.35 мм (2.02 дюйм.)
ПРИМЕЧАНИЕ:
При измерении штангенциркуль должен касаться роликов цепи.
ПОДСКАЗКА:
Если диаметр меньше минимального, замените цепь в сборе и звездочку привода ГРМ коленчатого вала.
13. ПРОВЕРКА НАТЯЖИТЕЛЯ ЦЕПИ No. 1 В СБОРЕ
(a) Нажмите на шток и проверьте, что он перемещается плавно. ПОДСКАЗКА: Если шток перемещается не плавно, замените натяжитель цепи No. 1 в сборе. |
|
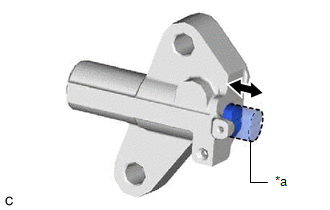
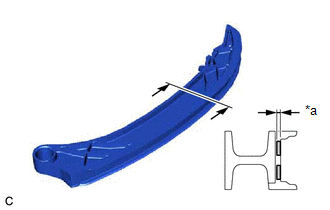
14. ПРОВЕРКА БАШМАКА НАТЯЖИТЕЛЯ ЦЕПИ
(a) Штангенциркулем измерьте глубину износа направляющей башмака натяжителя цепи. Максимальная глубина: 1.0 мм (0.0394 дюйм.) ПОДСКАЗКА: Если глубина износа больше максимальной, замените башмак натяжителя цепи. |
|
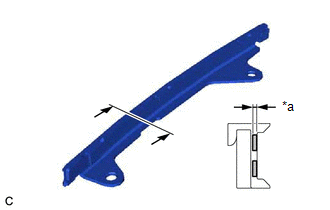
15. ПРОВЕРКА ДЕМПФЕРА ЦЕПИ No. 1
(a) Штангенциркулем измерьте глубину износа демпфера колебаний цепи № 1. Максимальная глубина: 1.0 мм (0.0394 дюйм.) ПОДСКАЗКА: Если глубина износа больше максимальной, замените демпфер цепи No. 1. |
|
16. ПРОВЕРКА БОЛТА КРЕПЛЕНИЯ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
(a) Для болта ГБЦ длиной 140 мм:
(1) С помощью штангенциркуля измерьте диаметр резьбы в точке измерения. Стандартный диаметр: от 10.7 до 10.9 мм (от 0.421 до 0.429 дюйм.) Минимальный диаметр: 10.6 мм (0.417 дюйм.) Точка измерения (расстояние от опорной поверхности): 105 мм (4,13 дюйм.) ПОДСКАЗКА:
|
|
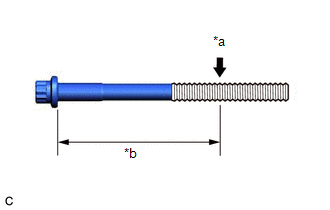
(b) Для болта ГБЦ длиной 130 мм:
(1) С помощью штангенциркуля измерьте диаметр резьбы в точке измерения. Стандартный диаметр: от 9.7 до 9.9 мм (от 0.382 до 0.390 дюйм.) Минимальный диаметр: 9.6 мм (0.378 дюйм.) Точка измерения (расстояние от опорной поверхности): 115 мм (4,53 дюйм.) ПОДСКАЗКА:
|
|
17. ПРОВЕРКА ВЫПУСКНОГО КОЛЛЕКТОРА (TWC: передний каталитический нейтрализатор)
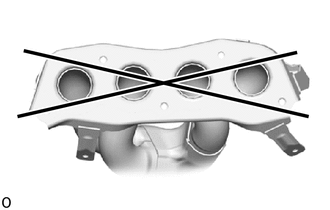
(a) С помощью прецизионной линейки и щупа проверьте на коробление поверхность, прилегающую к узлу головки блока цилиндров. Максимальное коробление: 0,7 мм (0,0276 дюйма) ПОДСКАЗКА: Если коробление больше максимального, замените выпускной коллектор (TWC: передний каталитический нейтрализатор). |
 |
18. ПРОВЕРКА КЛАПАНА МАСЛЯНОЙ ФОРСУНКИ В СБОРЕ
(a) С помощью отрезка проволоки проверьте, что обратный клапан не заклинил.
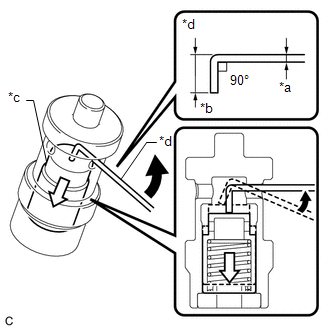
*a |
1 мм (0,0394 дюйм.) |
*b |
5 мм (0.197 дюйм.) |
*c |
Обратный клапан |
*d |
Провод |
 |
Перемещайте проволоку в этом направлении. |
 |
Перемещение обратного клапана |
ПОДСКАЗКА:
- Согните проволоку диаметром 1 мм (0.0394 дюйм.) в форму, показанную на иллюстрации.
- Если обратный клапан заклинил, замените клапан масляной форсунки в сборе на новый.
(b) Подсоедините шланг к узлу клапана масляной форсунки. |
|
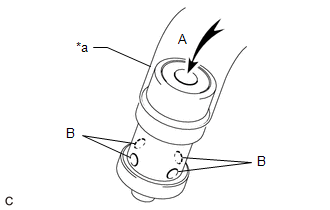
(c) Проверьте, не выходит ли воздух из отверстия (B) при подаче воздуха в отверстие (A).
ПОДСКАЗКА:
Если воздух выходит из отверстия (B), замените узел клапана масляной форсунки на новый.
(d) Нажав на обратный клапан проволокой, проверьте, поступает ли воздух из отверстия (B) при подаче воздуха в отверстие (A).
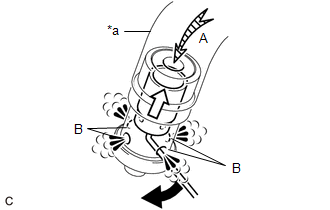
*a |
Шланг |
|
Перемещайте проволоку в этом направлении. |
|
Перемещение обратного клапана |
ПОДСКАЗКА:
Если воздух не выходит из отверстия (B), замените узел клапана масляной форсунки на новый.
(e) Отсоедините шланг от узла клапана масляной форсунки.