Проверка
ПРОВЕРКА
ПОРЯДОК РАБОТЫ
1. ПРОВЕРКА ГОЛОВКИ БЛОКА ЦИЛИНДРОВ В СБОРЕ
(a) С помощью прецизионной линейки и щупа измерьте коробление опорных поверхностей головки блока цилиндров, где она соприкасается с блоком цилиндров, впускным коллектором и выпускным коллектором.
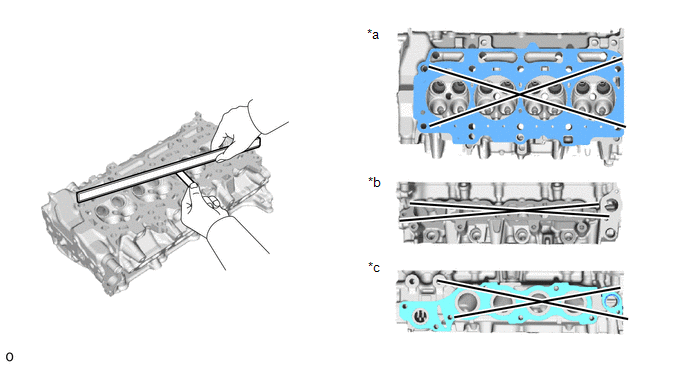
*a |
Нижняя сторона |
*b |
Сторона впускного коллектора |
*c |
Сторона выпускного коллектора |
- |
- |
Максимальное коробление:
Пункт | Заданное условие |
|---|---|
Нижняя сторона |
0.05 мм (0.00197 дюйм.) |
Сторона впускного коллектора |
0.10 мм (0.00394 дюйм.) |
Сторона выпускного коллектора |
0.10 мм (0.00394 дюйм.) |
ПОДСКАЗКА:
Если коробление превышает максимальное значение, замените головку блока цилиндров.
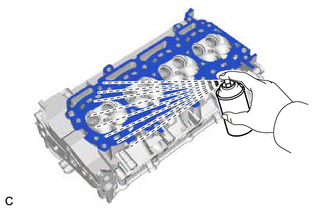
(b) С помощью красителя для капиллярного контроля проверьте впускные каналы, выпускные каналы и поверхность головки блока цилиндров на наличие трещин. ПОДСКАЗКА: Если обнаружены трещины, замените головку блока цилиндров. |
 |
2. ПРОВЕРКА ПРУЖИНЫ СЖАТИЯ
(a) Впускная сторона:
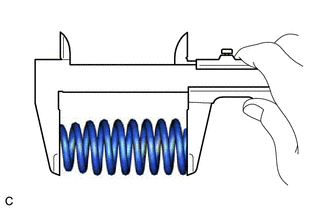
(1) С помощью штангенциркуля измерьте свободную длину пружины сжатия. Стандартная свободная длина: 58,81 мм (2,32 дюйм.) ПОДСКАЗКА: Если свободная длина не соответствует указанной, замените пружину клапана. |
 |
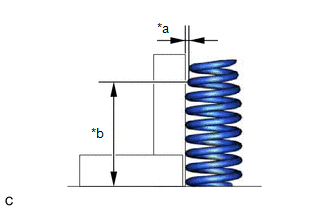
(2) С помощью слесарного угольника измерьте отклонение пружины сжатия от перпендикулярности. Максимальное отклонение (справочно): 1.0 мм (0.0394 дюйм.) ПОДСКАЗКА: Если отклонение превышает максимальное значение, замените пружину сжатия. |
|
(b) Выпускная сторона:
(1) С помощью штангенциркуля измерьте свободную длину пружины сжатия. Стандартная свободная длина: 58,81 мм (2,32 дюйм.) ПОДСКАЗКА: Если свободная длина не соответствует указанной, замените пружину клапана. |
|
(2) С помощью слесарного угольника измерьте отклонение пружины сжатия от перпендикулярности. Максимальное отклонение (справочно): 1.0 мм (0.0394 дюйм.) ПОДСКАЗКА: Если отклонение превышает максимальное значение, замените пружину сжатия. |
|
3. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
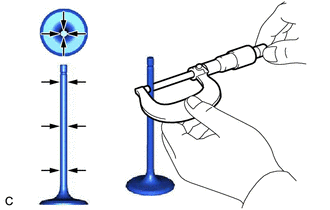
(a) С помощью микрометра измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: От 5.470 до 5.485 мм (от 0.215 до 0.216 дюйм.) ПОДСКАЗКА: Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки впускного клапана. |
 |
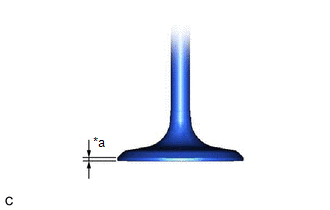
(b) С помощью штангенциркуля измерьте толщину фаски головки клапана. Стандартная толщина пояска: 1.0 мм (0.0394 дюйм.) Минимальная толщина фаски: 0.5 мм (0.0197 дюйм.) ПОДСКАЗКА: Если толщина фаски меньше минимальной, замените впускной клапан. |
|
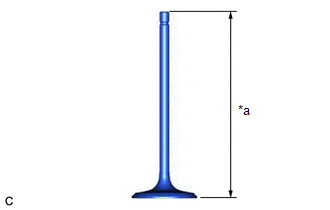
(c) С помощью штангенциркуля измерьте общую длину впускного клапана. Стандартная общая длина: 102.45 мм (4.03 дюйм.) Минимальная общая длина: 101.95 мм (4.01 дюйм.) ПОДСКАЗКА: Если общая длина меньше минимальной, замените впускной клапан. |
|
4. ПРОВЕРКА ВЫПУСКНОГО КЛАПАНА
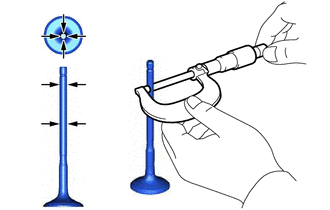
(a) С помощью микрометра измерьте диаметр стержня клапана. Стандартный диаметр стержня клапана: От 5.465 до 5.480 мм (от 0.215 до 0.216 дюйм.) ПОДСКАЗКА: Если диаметр стержня клапана не соответствует норме, проверьте масляный зазор направляющей втулки выпускного клапана. |
 |
(b) С помощью штангенциркуля измерьте толщину фаски головки клапана. Стандартная толщина пояска: 1.0 мм (0.0394 дюйм.) Минимальная толщина фаски: 0.5 мм (0.0197 дюйм.) ПОДСКАЗКА: Если толщина фаски меньше минимальной, замените выпускной клапан. |
|
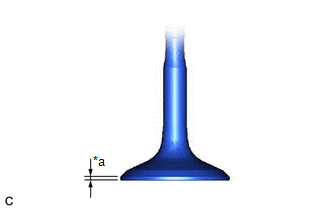
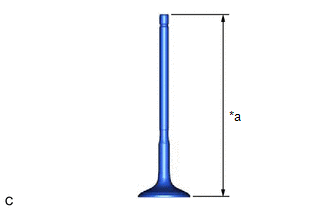
(c) С помощью штангенциркуля измерьте общую длину выпускного клапана. Стандартная общая длина: 106.4 мм (4.19 дюйм.) Минимальная общая длина: 105.9 мм (4.17 дюйм.) ПОДСКАЗКА: Если общая длина меньше минимальной, замените выпускной клапан. |
|
5. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА НАПРАВЛЯЮЩЕЙ ВТУЛКИ КЛАПАНА
(a) Используя нутромер, измерьте внутренний диаметр направляющей втулки клапана. Стандартный внутренний диаметр направляющей втулки клапана: От 5.51 до 5.53 мм (от 0.217 до 0.218 дюйм.) |
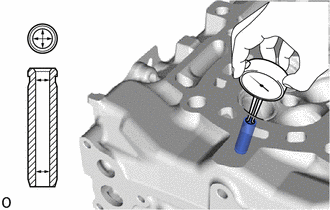 |
(b) Из результата измерения внутреннего диаметра направляющей втулки клапана вычтите результат измерения диаметра стержня клапана.
Стандартный зазор в масле:
Пункт | Заданное условие |
|---|---|
Впускной клапан |
От 0.025 до 0.060 мм (от 0.000984 до 0.00236 дюйм.) |
Выпускной клапан |
от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.) |
Максимальный зазор масляного клина:
Пункт | Заданное условие |
|---|---|
Впускной клапан |
0,08 мм (0,00315 дюйм.) |
Выпускной клапан |
0.10 мм (0.00394 дюйм.) |
ПОДСКАЗКА:
- Масляный зазор = внутренний диаметр направляющей втулки клапана − диаметр стержня клапана
- Если масляный зазор превышает максимальное значение, замените клапан и направляющую втулку клапана.
6. ПРОВЕРКА ПОСАДОЧНОГО ГНЕЗДА ВПУСКНОГО КЛАПАНА
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.
(b) Слегка прижмите рабочую фаску клапана к посадочному гнезду впускного клапана. ПРИМЕЧАНИЕ: Не проворачивайте клапан во время прижатия. |
|
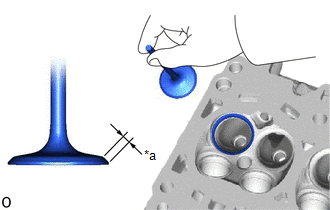
(c) Проверьте рабочую фаску клапана и посадочное гнездо впускного клапана, выполнив следующие действия:
(1) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° рабочей фаски впускного клапана, фаска концентрична.
ПОДСКАЗКА:
Если фаска клапана не концентрична, замените впускной клапан.
(2) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° посадочного гнезда впускного клапана, посадочное гнездо и рабочая фаска концентричны.
ПОДСКАЗКА:
Если рабочая фаска клапана не концентрична, замените головку блока цилиндров в сборе.
(3) Измерьте ширину пояска контакта посадочного гнезда впускного клапана и рабочей фаски клапана.
Стандартная ширина:
1,0–1,4 мм (0,0394–0,0551 дюйм.)
7. ПРОВЕРКА ПОСАДОЧНОГО ГНЕЗДА ВЫПУСКНОГО КЛАПАНА
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.
(b) Слегка прижмите рабочую фаску клапана к посадочному гнезду выпускного клапана. ПРИМЕЧАНИЕ: Не проворачивайте клапан во время прижатия. |
|
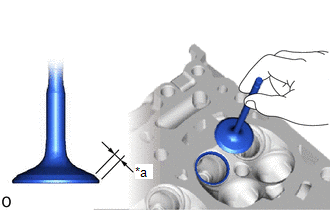
(c) Проверьте рабочую фаску клапана и посадочное гнездо выпускного клапана, выполнив следующие действия:
(1) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° рабочей фаски выпускного клапана, фаска концентрична.
ПОДСКАЗКА:
Если фаска клапана не концентрична, замените выпускной клапан.
(2) Если краска на основе берлинской лазури равномерно появляется по всей окружности 360° посадочного гнезда выпускного клапана, посадочное гнездо и рабочая фаска концентричны.
ПОДСКАЗКА:
Если посадочное гнездо не концентрично фаске клапана, восстановите посадочное гнездо выпускного клапана.
(3) Измерьте ширину пояска контакта посадочного гнезда выпускного клапана и рабочей фаски клапана.
Стандартная ширина:
От 1.2 до 1.6 мм (от 0.0472 до 0.0630 дюйм.)
8. ПРОВЕРКА ОСЕВОГО ЗАЗОРА РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
(a) Очистите крышку подшипника распределительного вала №1, крышку подшипника распределительного вала №2, 2 крышки подшипника распределительного вала №3, крышку подшипника распределительного вала №4, корпус распределительного вала в сборе и шейки распределительного вала.
(b) Установите впускной распределительный вал в сборе и выпускной распределительный вал в сборе на корпус распредвалов в сборе.
(c) Установите крышки подшипников распределительного вала.
Нажмите здесь
(d) Установите узел корпуса распределительного вала.
Нажмите здесь
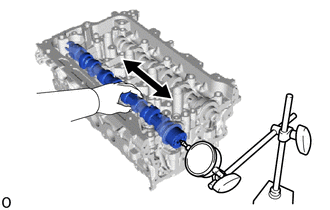
(e) С помощью индикатора часового типа измерьте осевой зазор, перемещая впускной распределительный вал в сборе и выпускной распределительный вал в сборе вперед и назад. Стандартный осевой зазор:
Максимальный осевой зазор:
ПОДСКАЗКА: Если осевой зазор превышает максимальное значение, замените корпус распределительного вала в сборе. Если упорная поверхность повреждена, замените распределительный вал. |
 |