Inspección
INSPECCIÓN
PROCEDIMIENTO
1. INSPECCIONAR SUBCONJUNTO DE LA CULATA
(a) Con una regla de precisión y un calibrador de espesores, mida la alabeo de las superficies de contacto donde el subconjunto de la culata contacta con el subconjunto del bloque de cilindros, el colector de admisión y el colector de escape.
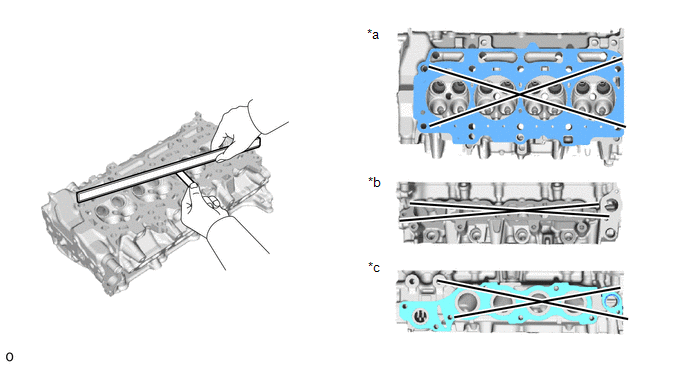
*a |
Lado inferior |
*b |
Lado del colector de admisión |
*c |
Lado del colector de escape |
- |
- |
Alabeo máximo:
Elemento | Condición especificada |
|---|---|
Lado inferior |
0.05 mm (0.00197 in.) |
Lado del colector de admisión |
0.10 mm (0.00394 pulg.) |
Lado del colector de escape |
0.10 mm (0.00394 pulg.) |
NOTA:
Si el alabeo es superior al máximo, reemplace el subconjunto de la culata.
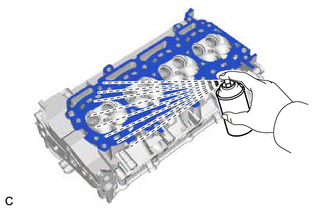
(b) Con un líquido penetrante colorante, revise si hay grietas en los conductos de admisión, los conductos de escape y la superficie del subconjunto de la culata. NOTA: Si se encuentran grietas, reemplace el subconjunto de la culata. |
 |
2. INSPECCIONE EL MUELLE DE COMPRESIÓN
(a) Lado de admisión:
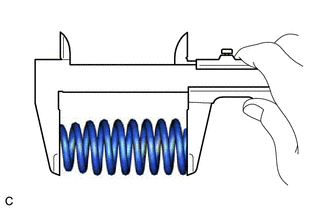
(1) Con un calibrador de corredera (pie de rey), mida la longitud libre del muelle de compresión. Longitud libre estándar: 58,81 mm (2,32 pulg.) NOTA: Si la longitud libre no es la especificada, reemplace el resorte de compresión. |
 |
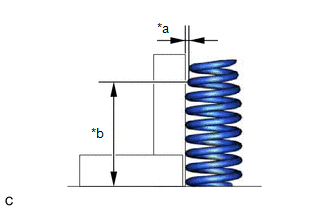
(2) Con una escuadra de acero, mida la desviación del muelle de compresión. Desviación máxima (referencia): 1.0 mm (0.0394 in.) NOTA: Si la desviación es superior al máximo, reemplace el muelle de compresión. |
|
(b) Lado de escape:
(1) Con un calibrador de corredera (pie de rey), mida la longitud libre del muelle de compresión. Longitud libre estándar: 58,81 mm (2,32 pulg.) NOTA: Si la longitud libre no es la especificada, reemplace el resorte de compresión. |
|
(2) Con una escuadra de acero, mida la desviación del muelle de compresión. Desviación máxima (referencia): 1.0 mm (0.0394 in.) NOTA: Si la desviación es superior al máximo, reemplace el muelle de compresión. |
|
3. INSPECCIONE LA VÁLVULA DE ADMISIÓN
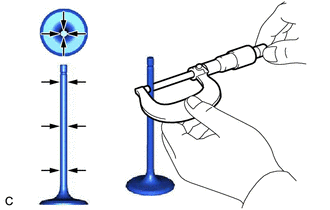
(a) Con un micrómetro, mida el diámetro del vástago de la válvula. Diámetro estándar del vástago de válvula: 5.470 a 5.485 mm (0.215 a 0.216 pulg.) NOTA: Si el diámetro del vástago de la válvula no está dentro de la especificación, revise la holgura de aceite del buje de guía de la válvula de admisión. |
 |
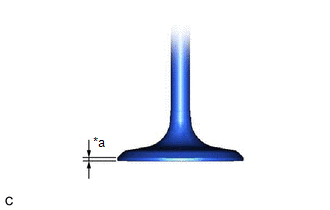
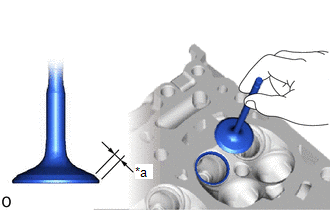
(b) Con un calibrador de corredera (pie de rey), mida el espesor del margen de la cabeza de la válvula. Espesor estándar del margen: 1.0 mm (0.0394 in.) Espesor mínimo del margen: 0,5 mm (0,0197 in.) NOTA: Si el espesor del margen es inferior al mínimo, reemplace la válvula de admisión. |
|
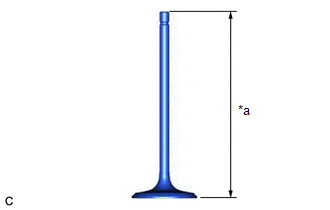
(c) Con un calibrador de corredera (pie de rey), mida la longitud total de la válvula de admisión. Longitud total estándar: 102.45 mm (4.03 pulg.) Longitud total mínima: 101.95 mm (4.01 pulg.) NOTA: Si la longitud total es inferior al mínimo, reemplace la válvula de admisión. |
|
4. INSPECCIONE LA VÁLVULA DE ESCAPE
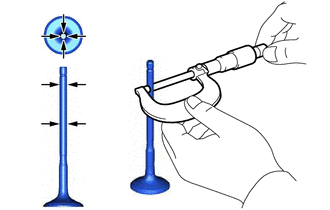
(a) Con un micrómetro, mida el diámetro del vástago de la válvula. Diámetro estándar del vástago de válvula: 5.465 a 5.480 mm (0.215 a 0.216 pulg.) NOTA: Si el diámetro del vástago de la válvula no está dentro de la especificación, revise la holgura de aceite del buje de guía de la válvula de escape. |
 |
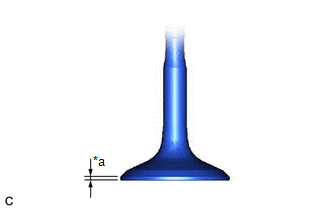
(b) Con un calibrador de corredera (pie de rey), mida el espesor del margen de la cabeza de la válvula. Espesor estándar del margen: 1.0 mm (0.0394 in.) Espesor mínimo del margen: 0,5 mm (0,0197 in.) NOTA: Si el espesor del margen es inferior al mínimo, reemplace la válvula de escape. |
|
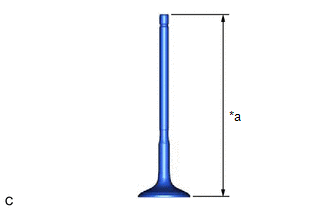
(c) Con un calibrador de corredera (pie de rey), mida la longitud total de la válvula de escape. Longitud total estándar: 106.4 mm (4.19 pulg.) Longitud total mínima: 105.9 mm (4.17 pulg.) NOTA: Si la longitud total es inferior al mínimo, reemplace la válvula de escape. |
|
5. INSPECCIONE LA HOLGURA DE ACEITE DEL BUJE DE GUÍA DE VÁLVULA
(a) Con un calibre de interiores, mida el diámetro interior del casquillo de la guía de válvula. Diámetro interior estándar del casquillo de la guía de válvula: 5.51 a 5.53 mm (0.217 a 0.218 pulg.) |
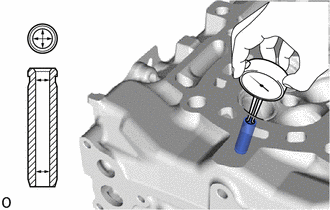 |
(b) Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo de la guía de válvula.
Holgura de aceite estándar:
Elemento | Condición especificada |
|---|---|
Lado de admisión |
0.025 a 0.060 mm (0.000984 a 0.00236 pulg.) |
Lado de escape |
0.030 a 0.065 mm (0.00118 a 0.00256 in.) |
Holgura de aceite máxima:
Elemento | Condición especificada |
|---|---|
Lado de admisión |
0,08 mm (0,00315 pulg.) |
Lado de escape |
0.10 mm (0.00394 pulg.) |
NOTA:
- Holgura de aceite = Diámetro interior de la guía de válvula - Diámetro del vástago de la válvula
- Si la holgura de aceite es superior al máximo, reemplace la válvula y el buje de guía de válvula.
6. INSPECCIONE EL ASIENTO DE LA VÁLVULA DE ADMISIÓN
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula de admisión. AVISO: No gire la válvula mientras la presiona. |
|
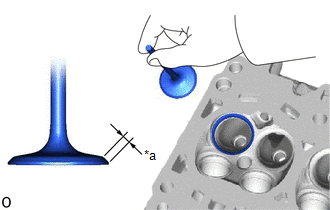
(c) Revise la cara de la válvula y el asiento de la válvula de admisión siguiendo el procedimiento siguiente:
(1) Si aparece azul de Prusia en los 360° de toda la cara de la válvula de admisión, la cara de la válvula es concéntrica.
NOTA:
Si la cara de la válvula no es concéntrica, reemplace la válvula de admisión.
(2) Si aparece azul de Prusia en los 360° de todo el asiento de la válvula de admisión, el asiento y la cara de la válvula son concéntricos.
NOTA:
Si la cara de la válvula no es concéntrica, reemplace el subconjunto de la culata.
(3) Mida el ancho de la zona de contacto entre el asiento de la válvula de admisión y la cara de la válvula.
Ancho estándar:
1.0 a 1.4 mm (0.0394 a 0.0551 pulg.)
7. INSPECCIONE EL ASIENTO DE LA VÁLVULA DE ESCAPE
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula de escape. AVISO: No gire la válvula mientras la presiona. |
|
(c) Revise la cara de la válvula y el asiento de la válvula de escape siguiendo el procedimiento siguiente:
(1) Si aparece azul de Prusia en los 360° de toda la cara de la válvula de escape, la cara de la válvula es concéntrica.
NOTA:
Si la cara de la válvula no es concéntrica, reemplace la válvula de escape.
(2) Si aparece azul de Prusia en los 360° de todo el asiento de la válvula de escape, el asiento y la cara de la válvula son concéntricos.
NOTA:
Si la cara de la válvula no es concéntrica, rectifique el asiento de la válvula de escape.
(3) Mida el ancho de la zona de contacto entre el asiento de la válvula de escape y la cara de la válvula.
Ancho estándar:
1.2 a 1.6 mm (0.0472 a 0.0630 pulg.)
8. INSPECCIONE LA HOLGURA AXIAL DEL ÁRBOL DE LEVAS
(a) Limpie la tapa del cojinete del árbol de levas No. 1, la tapa del cojinete del árbol de levas No. 2, las 2 tapas del cojinete del árbol de levas No. 3, la tapa del cojinete del árbol de levas No. 4, el subconjunto de la carcasa del árbol de levas y los muñones del árbol de levas.
(b) Coloque el conjunto del árbol de levas de admisión y el conjunto del árbol de levas de escape sobre el conjunto de la carcasa del árbol de levas.
(c) Instale las tapas de los cojinetes del árbol de levas.
Haga clic aquí
(d) Instale el subconjunto de la carcasa del árbol de levas.
Haga clic aquí
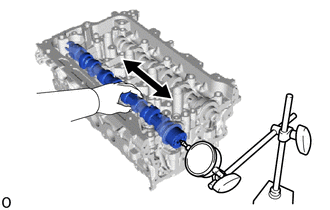
(e) Con un comparador de cuadrante, mida la holgura axial mientras mueve hacia adelante y hacia atrás el subconjunto del árbol de levas de admisión y el subconjunto del árbol de levas de escape. Juego axial estándar:
Holgura axial máxima:
NOTA: Si la holgura axial es superior al máximo, reemplace el subconjunto de la carcasa del árbol de levas. Si la superficie de empuje está dañada, reemplace el árbol de levas. |
 |