Головка блока цилиндров в сборе (2AZ-FE)
УЗЛЫ И ДЕТАЛИ
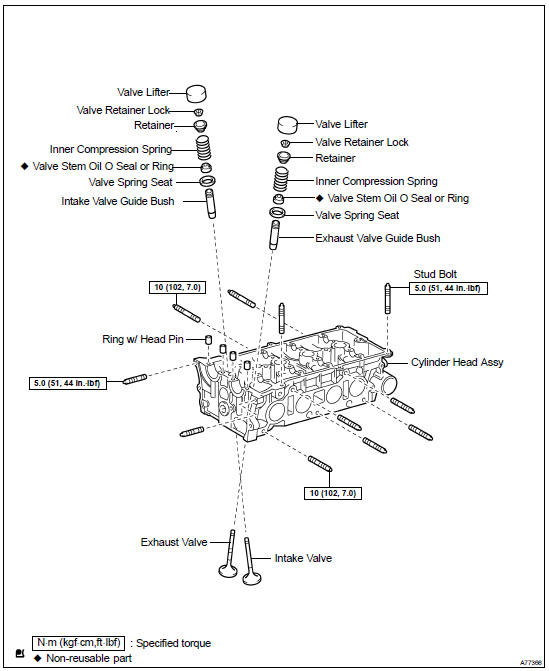
РЕМОНТ
1. СНЯТЬ ТОЛКАТЕЛЬ КЛАПАНА
СОВЕТ: Располагайте толкатели клапанов в правильном порядке.
2. СНЯТЬ ВПУСКНОЙ КЛАПАН
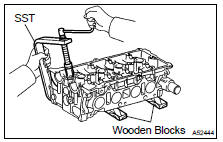
(a) С помощью SST и деревянных брусков сожмите и снимите 8 замков тарелки пружины клапана.
SST 09202-70020 (09202-00010) (b) Снимите тарелку, пружину и клапан.
СОВЕТ: Располагайте снятые детали в правильном порядке.
3. СНЯТЬ ВЫПУСКНОЙ КЛАПАН

(a) С помощью SST и деревянных брусков сожмите и снимите 8 замков тарелки пружины клапана.
SST 09202-70020 (09202-00010) (b) Снимите тарелку, пружину и клапан.
СОВЕТ: Располагайте снятые детали в правильном порядке.
4. СНЯТЬ МАСЛОСЪЕМНЫЙ КОЛПАЧОК ИЛИ КОЛЬЦО ШТОКА КЛАПАНА
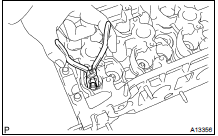
(a) С помощью длинногубцев снимите маслосъемные колпачки.
5. СНЯТЬ ОПОРНУЮ ШАЙБУ ПРУЖИНЫ КЛАПАНА
6. СНЯТЬ ШПИЛЬКУ
7. ПРОВЕРИТЬ ПЛОСКОСТНОСТЬ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
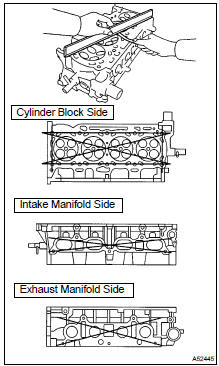
(a) С помощью прецизионной линейки и щупа измерьте коробление поверхности, прилегающей к блоку цилиндров и коллекторам.
Максимальное коробление:
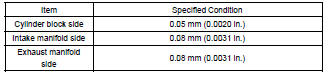
Если коробление превышает максимальное значение, замените головку блока цилиндров.
8. ПРОВЕРИТЬ ГОЛОВКУ БЛОКА ЦИЛИНДРОВ НА ТРЕЩИНЫ
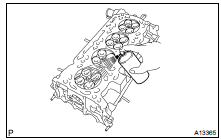
(a) С помощью капиллярного метода контроля проверьте впускные каналы, выпускные каналы и поверхность цилиндров на наличие трещин.
При обнаружении трещин замените головку цилиндров.
9. ПРОВЕРИТЬ СЕДЛА КЛАПАНОВ
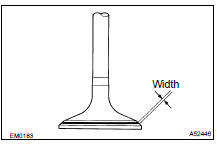
(a) Нанесите тонкий слой берлинской лазури (или свинцовых белил) на рабочую фаску клапана. (b) Слегка прижмите рабочую фаску клапана к седлу клапана.
(c) Проверьте фаску клапана и седло клапана в соответствии со следующей процедурой.
- Если краска появляется по всей окружности 360° фаски клапана, фаска концентрична. Если нет, замените клапан.
- Если краска появляется по всей окружности 360° седла клапана, направляющая и фаска клапана концентричны. Если нет, прошлифуйте седло клапана.
- Проверьте, что пятно прилегания седла находится по центру фаски клапана, ширина составляет от 1,0 до 1,4 мм (от 0,039 до 0,055 дюйм).
10. РЕМОНТ СЕДЕЛ КЛАПАНОВ
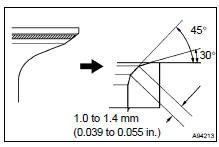
ПРИМЕЧАНИЕ: Не допускайте попадания инородных частиц на кромку уплотнения.
(a) Если пятно прилегания расположено слишком высоко на фаске клапана, используйте фрезы 30° и 45° для корректировки седла.
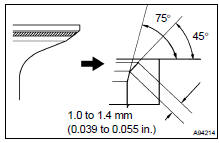
(b) Если пятно прилегания расположено слишком низко на фаске клапана, используйте фрезы 75° и 45° для корректировки седла. (c) Притрите клапан и седло клапана вручную абразивной пастой.
(d) Проверьте положение посадки клапана.
11. ПРОВЕРИТЬ ОСЕВОЙ ЗАЗОР РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
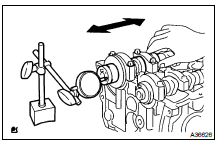
(a) Установите распределительные валы.
(b) С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
Стандартный осевой зазор: впускной от 0,040 до 0,095 мм (от 0,0016 до 0,0037 дюйм), выпускной от 0,080 до 0,135 мм (от 0,0032 до 0,0053 дюйм)
Максимальный осевой зазор: впускной 0,11 мм (0,0043 дюйм), выпускной 0,15 мм (0,0059 дюйм)
Если осевой зазор превышает максимальное значение, замените головку блока цилиндров. Если упорная поверхность повреждена, замените распределительный вал.
12. ПРОВЕРИТЬ МАСЛЯНЫЙ ЗАЗОР РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
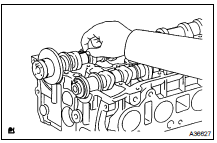
(a) Очистите крышки подшипников и шейки распределительных валов. (b) Установите распределительные валы на головку блока цилиндров.
(c) Уложите полоску Plastigage поперёк каждой шейки распределительного вала.
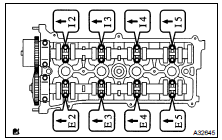
(d) Установите крышки подшипников.
Момент затяжки: 30 Н·м (306 кгс·см, 22 фунт·фут) для крышки подшипника № 1 30 Н·м (306 кгс·см, 22 фунт·фут) для крышки подшипника № 2 9,0 Н·м (92 кгс·см, 80 дюйм·фунт) для крышки подшипника № 3
ПРИМЕЧАНИЕ: Не поворачивайте распределительный вал.

(e) Снимите крышку подшипника и измерьте ширину полоски Plastigage в самой широкой точке.
Стандартный масляный зазор: Впускной, метка 1 подшипника шейки № 1 от 0,007 до 0,038 мм (от 0,00028 до 0,0015 дюйм) Впускной, метка 2 подшипника шейки № 1 от 0,008 до 0,038 мм (от 0,00031 до 0,0015 дюйм) Впускной, метка 3 подшипника шейки № 1 от 0,008 до 0,038 мм (от 0,00031 до 0,0015 дюйм)
Остальные шейки от 0,025 до 0,062 мм (от 0,00098 до 0,00244 дюйм) Выпускная, шейка № 1 от 0,040 до 0,079 мм (от 0,00157 до 0,00311 дюйм)
Остальные шейки от 0,025 до 0,062 мм (от 0,00098 до 0,00244 дюйм)
Максимальный масляный зазор: Впускной, шейка № 1 0,07 мм (0,0028 дюйм) Остальные шейки 0,10 мм (0,0039 дюйм)
ПРИМЕЧАНИЕ: После проверки полностью удалите Plastigage.
Если масляный зазор превышает максимальное значение, замените распределительный вал. При необходимости замените головку блока цилиндров.
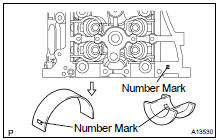
Если зазор масла на коренной шейке №1 больше максимального, подберите новый вкладыш и установите его.
ПОДСКАЗКА: Диаметр отверстия под опору распределительного вала в головке цилиндров

Стандартная толщина стенки вкладыша по центру
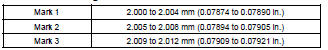
Диаметр шейки распределительного вала: от 35,971 до 35,985 мм (от 1,41618 до 1,41673 дюйма)
13. ПРОВЕРЬТЕ ВНУТРЕННЮЮ ПРУЖИНУ СЖАТИЯ
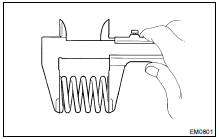
(a) С помощью штангенциркуля измерьте свободную длину пружины клапана.
Свободная длина: 45,7 мм (1,799 дюйма)
Если свободная длина не соответствует спецификации, замените пружину клапана.
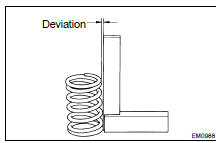
(b) С помощью угольников измерьте отклонение пружины клапана от перпендикулярности.
Максимальное отклонение: 1,6 мм (0,063 дюйма)
Если отклонение больше максимального, замените пружину клапана.
14. ПРОВЕРЬТЕ ВПУСКНОЙ КЛАПАН
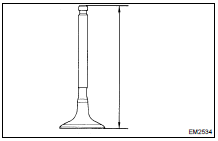
(a) С помощью штангенциркуля измерьте общую длину клапана.
Стандартная общая длина: 101,71 мм (4,0043 дюйма). Минимальная общая длина: 101,21 мм (3,9846 дюйма)
Если общая длина меньше минимальной, замените клапан.
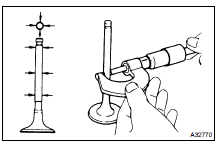
(b) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана: от 5,470 до 5,485 мм (от 0,2154 до 0,2159 дюйма)

(c) Используя штангенциркуль, измерьте толщину пояска головки клапана.
Стандартная толщина головки клапана (фаски): от 1,05 до 1,45 мм (от 0,0413 до 0,0571 дюйма). Минимальная толщина головки клапана: 0,5 мм (0,0197 дюйма)
Если толщина головки клапана меньше минимальной, замените клапан.
15. ПРОВЕРЬТЕ ВЫПУСКНОЙ КЛАПАН
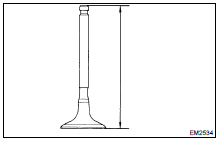
(a) С помощью штангенциркуля измерьте общую длину клапана.
Стандартная общая длина: 101,15 мм (3,9823 дюйма). Минимальная общая длина: 100,70 мм (3,9646 дюйма)
Если общая длина меньше минимальной, замените клапан.
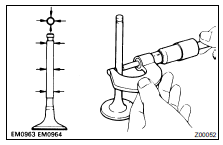
(b) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана: от 5,465 до 5,480 мм (от 0,2152 до 0,2157 дюйма)
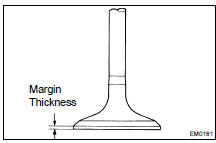
(c) Используя штангенциркуль, измерьте толщину пояска головки клапана.
Стандартная толщина головки клапана (фаски): от 1,20 до 1,60 мм (от 0,0470 до 0,0630 дюйма). Минимальная толщина головки клапана: 0,5 мм (0,020 дюйма)
Если толщина головки клапана меньше минимальной, замените клапан.
16. ПРОВЕРЬТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
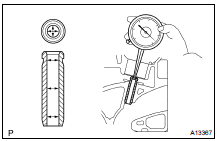
(a) С помощью нутромера измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйма). (b) Вычтите измеренный диаметр стержня клапана из измеренного внутреннего диаметра втулки направляющей.
Стандартный масляный зазор: от 0,025 до 0,060 мм (от 0,0010 до 0,0024 дюйма). Максимальный масляный зазор: 0,08 мм (0,0031 дюйма)
Если зазор больше максимального, замените клапан и втулку направляющей (см. шаги 18 и 20).
17. ПРОВЕРЬТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА

(a) С помощью нутромера измерьте внутренний диаметр направляющей втулки.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйма)
(b) Из результата измерения внутреннего диаметра направляющей втулки вычтите результат измерения диаметра стержня клапана.
Стандартный масляный зазор: от 0,030 до 0,065 мм (от 0,0012 до 0,0026 дюйма). Максимальный масляный зазор: 0,10 мм (0,0039 дюйма)
Если зазор больше максимального, замените клапан и втулку направляющей (см. шаги 19 и 21).
18. СНИМИТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
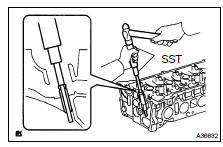
(a) С помощью SST и молотка выбейте втулку направляющей.
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
19. СНИМИТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
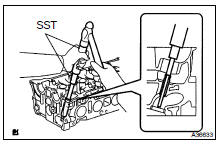
(a) С помощью SST и молотка выбейте втулку направляющей.
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
20. УСТАНОВИТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВПУСКНОГО КЛАПАНА
(a) С помощью нутромера измерьте диаметр отверстия под втулку в головке цилиндров.
Диаметр: от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйма). (b) Установите втулку стандартного размера (STD), если диаметр соответствует указанному.
Стандартный диаметр: от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйма)
Если диаметр не соответствует спецификации, замените втулку стандартного размера (STD).
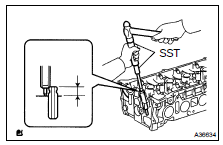
(c) С помощью SST и молотка запрессуйте новую втулку направляющей до указанного выступания.
Выступание: от 9,6 до 10,0 мм (от 0,3780 до 0,3937 дюйма)
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
(d) Острой разверткой 5,5 мм развёрните втулку направляющей, чтобы получить стандартный зазор между втулкой направляющей и стержнем клапана.
Стандартный масляный зазор: от 0,025 до 0,060 мм (от 0,00098 до 0,00236 дюйма)
21. УСТАНОВИТЕ ВТУЛКУ НАПРАВЛЯЮЩЕЙ ВЫПУСКНОГО КЛАПАНА
(a) С помощью нутромера измерьте диаметр отверстия под втулку в головке цилиндров.
Диаметр: от 10,285 до 10,306 мм (от 0,4049 до 0,4057 дюйма). (b) Установите втулку стандартного размера (STD), если диаметр соответствует указанному.
Стандартный диаметр: от 10,333 до 10,344 мм (от 0,4068 до 0,4072 дюйма)
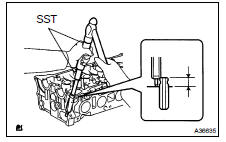
(c) С помощью SST и молотка запрессуйте новую втулку направляющей до указанного выступания.
Выступание: от 9,6 до 10,0 мм (от 0,3780 до 0,3937 дюйма)
(d) Острой разверткой 5,5 мм развёрните втулку направляющей, чтобы получить стандартный зазор между втулкой направляющей и стержнем клапана.
SST 09201- 10000 (09201- 01050), 09950- 70010 (09951-07100), 23801
Стандартный масляный зазор: от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйма)
22. ПРОВЕРЬТЕ ТОЛКАТЕЛЬ КЛАПАНА
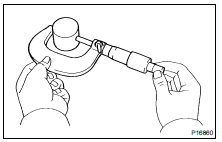
(a) С помощью микрометра измерьте диаметр толкателя.
Диаметр толкателя: от 30,966 до 30,976 мм (от 1,2191 до 1,2195 дюйма)
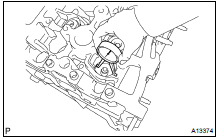
(b) С помощью нутромера измерьте диаметр отверстия под толкатель в головке цилиндров.
Диаметр отверстия под толкатель: от 31,009 до 31,025 мм (от 1,2208 до 1,2215 дюйма)
(c) Вычтите измеренный диаметр толкателя из измеренного диаметра отверстия под толкатель.
Стандартный масляный зазор: от 0,033 до 0,059 мм (от 0,0013 до 0,0023 дюйма). Максимальный масляный зазор: 0,07 мм (0,0028 дюйма)
Если масляный зазор больше максимального, замените толкатель.
При необходимости замените головку цилиндров.
23. УСТАНОВИТЕ ШТИФТ ГОЛОВКИ

(a) С помощью молотка с пластиковым бойком запрессуйте новый штифт до указанного выступания.
Выступание штифта: 5,5 мм (0,22 дюйма)
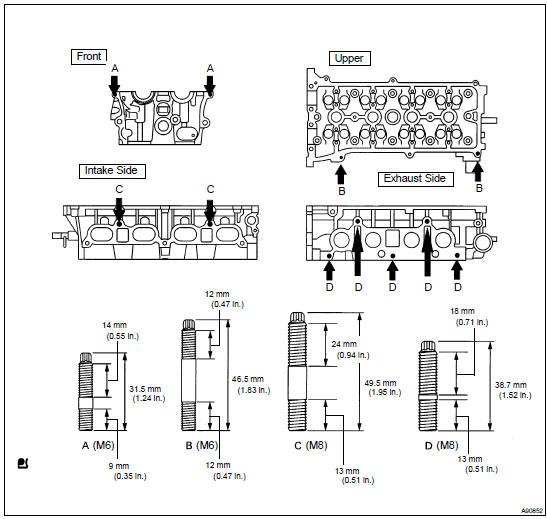
24. УСТАНОВИТЕ ШПИЛЬКУ
Момент затяжки: 5,0 Н·м (51 кгс·см, 44 дюйм·фунт) для болта A; 5,0 Н·м (51 кгс·см, 44 дюйм·фунт) для болта B; 10 Н·м (102 кгс·см, 7 фут·фунт) для болта C; 10 Н·м (102 кгс·см, 7 фут·фунт) для болта D
25. УСТАНОВИТЕ ОПОРУ ПРУЖИНЫ КЛАПАНА
26. УСТАНОВИТЕ МАСЛООТРАЖАТЕЛЬНЫЙ КОЛПАЧОК ИЛИ КОЛЬЦО СТЕРЖНЯ КЛАПАНА
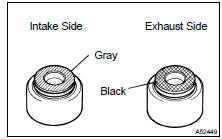
(a) Нанесите тонкий слой моторного масла на новый сальник.
ВНИМАНИЕ: Будьте особенно внимательны при установке впускных и выпускных маслосъёмных колпачков. Например, установка впускного колпачка на выпускной клапан или выпускного колпачка на впускной может впоследствии вызвать проблемы с установкой.
ПОДСКАЗКА: Маслосъёмный колпачок впускного клапана серого цвета, выпускного клапана — чёрного цвета.
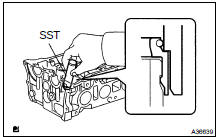
(b) С помощью SST запрессуйте маслосъёмный колпачок.
SST 09201-41020
27. УСТАНОВИТЕ ВПУСКНОЙ КЛАПАН
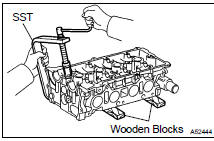
(a) Установите клапан, пружину и тарелку в головку блока цилиндров.
(b) С помощью SST и деревянных брусков сожмите пружину и установите 2 сухаря.
SST 09202-70020 (09202-00010)
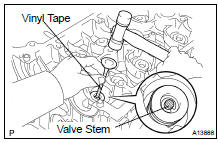
(c) С помощью молотка с пластиковым бойком и старого клапана, торец которого обмотан изолентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ВНИМАНИЕ: Не повредите торец стержня клапана.
28. УСТАНОВИТЕ ВЫПУСКНОЙ КЛАПАН

(a) Установите клапан, пружину и тарелку в головку блока цилиндров.
(b) С помощью SST и деревянных брусков сожмите пружину и установите 2 сухаря.
SST 09202-70020 (09202-00010)
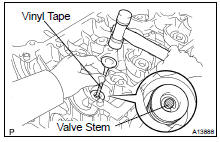
(c) С помощью молотка с пластиковым бойком и старого клапана, торец которого обмотан виниловой изолентой, слегка постучите по установленному клапану, чтобы убедиться в его надёжной посадке.
ВНИМАНИЕ: Не повредите торец стержня клапана.
29. УСТАНОВИТЕ ТОЛКАТЕЛЬ КЛАПАНА
(a) Соберите толкатель клапана с торцом стержня клапана, предварительно смазав их тонким слоем моторного масла.
ВНИМАНИЕ: Устанавливайте толкатели клапанов на их прежние места.