Zylinderkopf-Baugruppe (2AZ-FE)
BAUTEILE
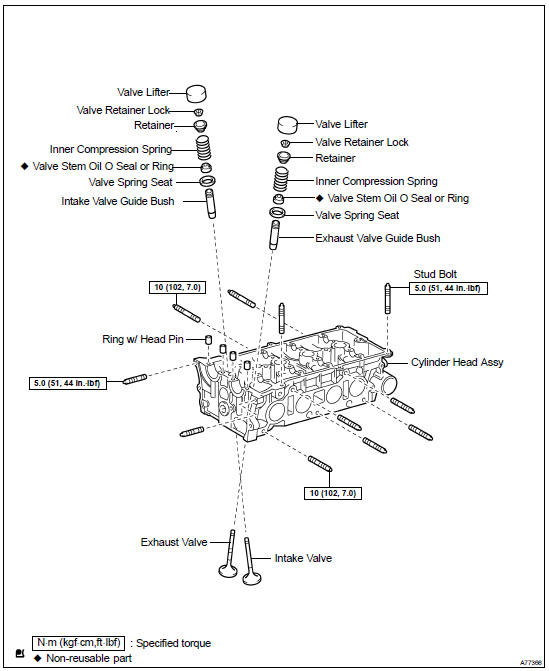
INSTANDSETZUNG
1. VENTILSTÖSSEL ABBAUEN
TIPP: Ventilstößel in der richtigen Reihenfolge ablegen.
2. EINLASSVENTIL ABBAUEN
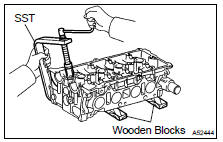
(a) Mit SST und Holzklötzen die 8 Federteller-Keile zusammendrücken und entfernen.
SST 09202-70020 (09202-00010) (b) Federteller, Ventilfeder und Ventil abbauen.
TIPP: Ausgebaute Teile in der richtigen Reihenfolge ablegen.
3. AUSLASSVENTIL ABBAUEN

(a) Mit SST und Holzklötzen die 8 Federteller-Keile zusammendrücken und entfernen.
SST 09202-70020 (09202-00010) (b) Federteller, Ventilfeder und Ventil abbauen.
TIPP: Ausgebaute Teile in der richtigen Reihenfolge ablegen.
4. VENTILSCHAFT-O-RING ODER -DICHTRING ABBAUEN
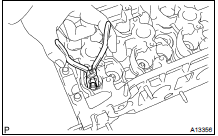
(a) Öldichtungen mit einer Spitzzange entfernen.
5. VENTILFEDERSITZ ABBAUEN
6. STEHBOLZEN ABBAUEN
7. ZYLINDERKOPF AUF EBENHEIT PRÜFEN
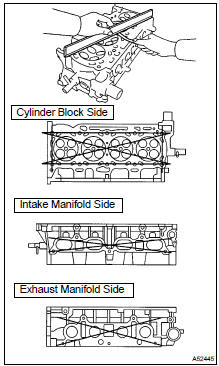
(a) Mit einem Präzisionslineal und einer Fühlerlehre die Dichtfläche zum Zylinderblock und zu den Krümmern auf Verzug messen.
Maximale Verwerfung:
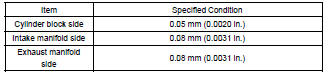
Ist der Verzug größer als der Maximalwert, Zylinderkopf ersetzen.
8. ZYLINDERKOPF AUF RISSE PRÜFEN
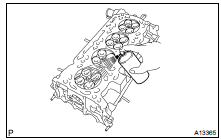
(a) Mit einem Farbeindringmittel Einlass- und Auslasskanäle sowie die Zylinderlauffläche auf Risse prüfen.
Bei Rissen den Zylinderkopf ersetzen.
9. VENTILSITZE PRÜFEN
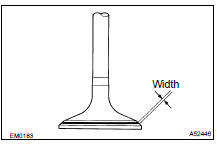
(a) Dünne Schicht Berliner Blau (oder Bleiweiß) auf die Ventilfläche auftragen. (b) Ventilfläche leicht gegen den Ventilsitz drücken.
(c) Ventilfläche und Ventilsitz nach folgendem Verfahren prüfen.
- Erscheint Blau über 360° um die Ventilfläche, ist die Ventilfläche konzentrisch. Andernfalls Ventil ersetzen.
- Erscheint Blau über 360° um den Ventilsitz, sind Führung und Ventilfläche konzentrisch. Andernfalls Ventilsitz nacharbeiten.
- Prüfen, ob der Ventilsitzkontakt in der Mitte der Ventilfläche liegt, mit einer Breite von 1.0 bis 1.4 mm (0.039 bis 0.055 in.).
10. VENTILSITZE INSTANDSETZEN
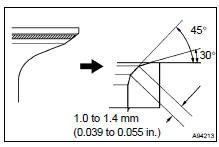
HINWEIS: Dichtlippe frei von Fremdkörpern halten.
(a) Liegt der Sitz zu hoch auf der Ventilfläche, Sitz mit 30°- und 45°-Fräsern nacharbeiten.
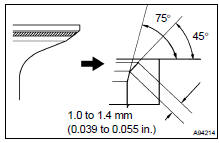
(b) Liegt der Sitz zu tief auf der Ventilfläche, Sitz mit 75°- und 45°-Fräsern nacharbeiten. (c) Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
(d) Die Position des Ventilsitzes prüfen.
11. NOCKENWELLEN-AXIALSPIEL PRÜFEN
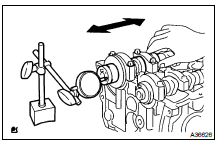
(a) Nockenwellen einbauen.
(b) Mit einer Messuhr das Axialspiel messen, während die Nockenwelle vor und zurück bewegt wird.
Standard-Axialspiel: Einlass 0.040 bis 0.095 mm (0.0016 bis 0.0037 in.) Auslass 0.080 bis 0.135 mm (0.0032 bis 0.0053 in.)
Maximales Axialspiel: Einlass 0.11 mm (0.0043 in.) Auslass 0.15 mm (0.0059 in.)
Ist das Axialspiel größer als der Maximalwert, Zylinderkopf ersetzen. Ist die Anlauffläche beschädigt, Nockenwelle ersetzen.
12. NOCKENWELLEN-LAGERSPIEL PRÜFEN
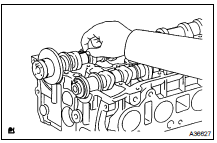
(a) Lagerdeckel und Nockenwellenzapfen reinigen. (b) Nockenwellen auf den Zylinderkopf legen.
(c) Je einen Streifen Plastigage auf jeden Nockenwellenzapfen legen.
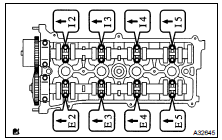
(d) Lagerdeckel einbauen.
Anzugsdrehmoment: 30 N·m (306 kgf·cm, 22 ft·lbf) für Lagerdeckel Nr. 1 30 N·m (306 kgf·cm, 22 ft·lbf) für Lagerdeckel Nr. 2 9.0 N·m (92 kgf·cm, 80 in.·lbf) für Lagerdeckel Nr. 3
HINWEIS: Nockenwelle nicht drehen.

(e) Lagerdeckel abnehmen und das Plastigage an der breitesten Stelle messen.
Standard-Lagerspiel: Einlass Nr. 1 Lagerzapfen Markierung 1 0.007 bis 0.038 mm (0.0028 bis 0.00150 in.) Einlass Nr. 1 Lagerzapfen Markierung 2 0.008 bis 0.038 mm (0.0031 bis 0.00150 in.) Einlass Nr. 1 Lagerzapfen Markierung 3 0.008 bis 0.038 mm (0.0031 bis 0.00150 in.)
Übrige Zapfen 0.025 bis 0.062 mm (0.00098 bis 0.00244 in.) Auslass Nr. 1 Lagerzapfen 0.040 bis 0.079 mm (0.00157 bis 0.00311 in.)
Übrige Zapfen 0.025 bis 0.062 mm (0.00098 bis 0.00244 in.)
Maximales Lagerspiel: Einlass Nr. 1 Lagerzapfen 0.07 mm (0.0028 in.) Übrige Zapfen 0.10 mm (0.0039 in.)
HINWEIS: Plastigage nach der Prüfung vollständig entfernen.
Ist das Lagerspiel größer als der Maximalwert, Nockenwelle ersetzen. Falls nötig, Zylinderkopf ersetzen.
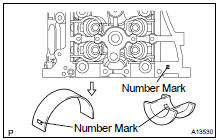
Ist das Öl-Spiel am Lagerzapfen Nr. 1 größer als der Maximalwert, ein neues Lager auswählen und einbauen.
HINWEIS: Durchmesser der Lagerbohrung des Zylinderkopfes

Standard-Wandstärke Lagermitte
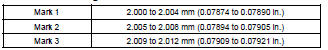
Durchmesser Nockenwellenlagerzapfen: 35.971 bis 35.985 mm (1.41618 bis 1.41673 in.)
13. INNERE DRUCKFEDER PRÜFEN
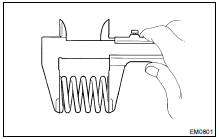
(a) Die freie Länge der Ventilfeder mit einer Schieblehre messen.
Freie Länge: 45.7 mm (1.799 in.)
Weicht die freie Länge vom Sollwert ab, die Ventilfeder ersetzen.
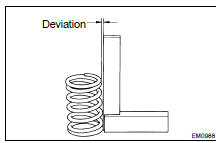
(b) Die Abweichung der Ventilfeder mit einem Stahlwinkel messen.
Maximale Abweichung: 1.6 mm (0.063 in.)
Ist die Abweichung größer als der Maximalwert, die Ventilfeder ersetzen.
14. EINLASSVENTIL PRÜFEN
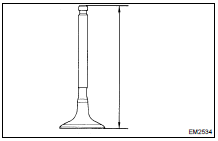
(a) Die Gesamtlänge des Ventils mit einer Schieblehre messen.
Standard-Gesamtlänge: 101.71 mm (4.0043 in.) Minimale Gesamtlänge: 101.21 mm (3.9846 in.)
Ist die Gesamtlänge kleiner als der Mindestwert, das Ventil ersetzen.
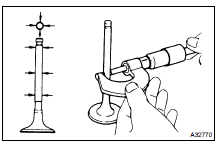
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.470 bis 5.485 mm (0.2154 bis 0.2159 in.)

(c) Mit einem Messschieber die Dicke des Ventiltellerrands messen.
Standard-Randstärke des Ventiltellers: 1.05 bis 1.45 mm (0.0413 bis 0.0571 in.) Minimale Randstärke des Ventiltellers: 0.5 mm (0.0197 in.)
Ist die Randstärke des Ventiltellers kleiner als der Mindestwert, das Ventil ersetzen.
15. AUSLASSVENTIL PRÜFEN
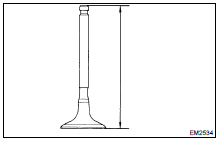
(a) Die Gesamtlänge des Ventils mit einer Schieblehre messen.
Standard-Gesamtlänge: 101.15 mm (3.9823 in.) Minimale Gesamtlänge: 100.70 mm (3.9646 in.)
Ist die Gesamtlänge kleiner als der Mindestwert, das Ventil ersetzen.
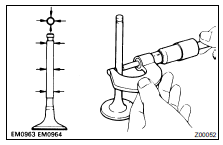
(b) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5.465 bis 5.480 mm (0.2152 bis 0.2157 in.)
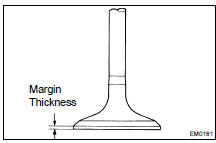
(c) Mit einem Messschieber die Dicke des Ventiltellerrands messen.
Standard-Randstärke des Ventiltellers: 1.20 bis 1.60 mm (0.0470 bis 0.0630 in.) Minimale Randstärke des Ventiltellers: 0.5 mm (0.020 in.)
Ist die Randstärke des Ventiltellers kleiner als der Mindestwert, das Ventil ersetzen.
16. EINLASSVENTILFÜHRUNG PRÜFEN
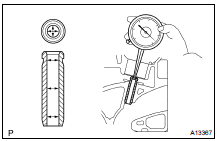
(a) Mit einer Innenmesschrabe den Innendurchmesser der Ventilführung messen.
Innendurchmesser der Führungsbuchse: 5.510 bis 5.530 mm (0.2169 bis 0.2177 in.) (b) Den Ventilschaftdurchmesser vom Innendurchmesser der Führungsbuchse subtrahieren.
Standard-Ölspiel: 0.025 bis 0.060 mm (0.0010 bis 0.0024 in.) Maximales Ölspiel: 0.08 mm (0.0031 in.)
Ist das Spiel größer als der Maximalwert, das Ventil und die Führungsbuchse ersetzen (siehe Schritte 18 und 20).
17. AUSLASSVENTILFÜHRUNG PRÜFEN

(a) Mit einer Innenmesschrabe den Innendurchmesser der Ventilführung messen.
Innendurchmesser der Führungsbuchse: 5.510 bis 5.530 mm (0.2169 bis 0.2177 in.)
(b) Den Ventilschaftdurchmesser vom gemessenen Innendurchmesser der Ventilführung subtrahieren.
Standard-Ölspiel: 0.030 bis 0.065 mm (0.0012 bis 0.0026 in.) Maximales Ölspiel: 0.10 mm (0.0039 in.)
Ist das Spiel größer als der Maximalwert, das Ventil und die Führungsbuchse ersetzen (siehe Schritte 19 und 21).
18. EINLASSVENTILFÜHRUNG AUSBAUEN
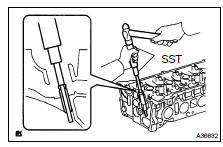
(a) Die Führungsbuchse mit SST und einem Hammer austreiben.
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
19. AUSLASSVENTILFÜHRUNG AUSBAUEN
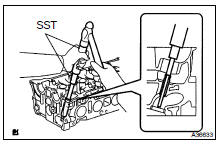
(a) Die Führungsbuchse mit SST und einem Hammer austreiben.
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
20. EINLASSVENTILFÜHRUNG EINBAUEN
(a) Den Buchsenbohrungsdurchmesser des Zylinderkopfes mit einem Innenmessgerät messen.
Durchmesser: 10.285 bis 10.306 mm (0.4049 bis 0.4057 in.) (b) Die Standard-Buchse einbauen, wenn der Durchmesser innerhalb des Sollbereichs liegt.
Standarddurchmesser: 10.333 bis 10.344 mm (0.4068 bis 0.4072 in.)
Weicht der Durchmesser vom Sollwert ab, die Standard-Buchse ersetzen.
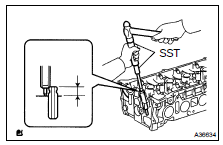
(c) Mit SST und einem Hammer eine neue Führungsbuchse auf die vorgegebene Überstandshöhe einschlagen.
Überstandshöhe: 9.6 bis 10.0 mm (0.3780 bis 0.3937 in.)
SST 09201-10000 (09201-01050), 09950-70010 (09951-07100)
(d) Die Führungsbuchse mit einer scharfen Reibahle 5.5 mm aufreiben, um das vorgeschriebene Standard-Spiel zwischen Führungsbuchse und Ventilschaft zu erhalten.
Standard-Ölspiel: 0.025 bis 0.060 mm (0.00098 bis 0.00236 in.)
21. AUSLASSVENTILFÜHRUNG EINBAUEN
(a) Den Buchsenbohrungsdurchmesser des Zylinderkopfes mit einem Innenmessgerät messen.
Durchmesser: 10.285 bis 10.306 mm (0.4049 bis 0.4057 in.) (b) Die Standard-Buchse einbauen, wenn der Durchmesser innerhalb des Sollbereichs liegt.
Standarddurchmesser: 10.333 bis 10.344 mm (0.4068 bis 0.4072 in.)
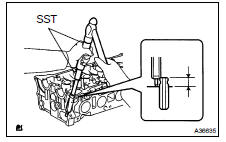
(c) Mit SST und einem Hammer eine neue Führungsbuchse auf die vorgegebene Überstandshöhe einschlagen.
Überstandshöhe: 9.6 bis 10.0 mm (0.3780 bis 0.3937 in.)
(d) Die Führungsbuchse mit einer scharfen Reibahle 5.5 mm aufreiben, um das vorgeschriebene Standard-Spiel zwischen Führungsbuchse und Ventilschaft zu erhalten.
SST 09201- 10000 (09201- 01050), 09950- 70010 (09951-07100), 23801
Standard-Ölspiel: 0.030 bis 0.065 mm (0.00118 bis 0.00256 in.)
22. VENTILSTÖSSEL PRÜFEN
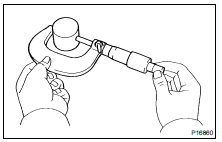
(a) Den Stößeldurchmesser mit einer Messschraube messen.
Stößeldurchmesser: 30.966 bis 30.976 mm (1.2191 bis 1.2195 in.)
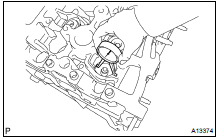
(b) Den Stößelbohrungsdurchmesser des Zylinderkopfes mit einem Innenmessgerät messen.
Stößelbohrungsdurchmesser: 31.009 bis 31.025 mm (1.2208 bis 1.2215 in.)
(c) Den Stößeldurchmesser vom Stößelbohrungsdurchmesser subtrahieren.
Standard-Ölspiel: 0.033 bis 0.059 mm (0.0013 bis 0.0023 in.) Maximales Ölspiel: 0.07 mm (0.0028 in.)
Ist das Ölspiel größer als der Maximalwert, den Stößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
23. RINGSTIFT EINBAUEN

(a) Einen neuen Ringstift mit einem Kunststoffhammer auf die vorgegebene Überstandshöhe einschlagen.
Überstandshöhe: 5.5 mm (0.22 in.)
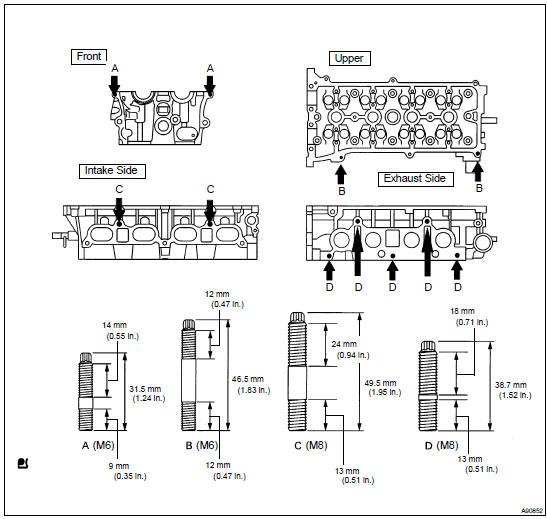
24. STEHBOLZEN EINBAUEN
Anzugsdrehmoment: 5.0 N·m (51 kgf·cm, 44 in.·lbf) für Bolzen A 5.0 N·m (51 kgf·cm, 44 in.·lbf) für Bolzen B 10 N·m (102 kgf·cm, 7 ft·lbf) für Bolzen C 10 N·m (102 kgf·cm, 7 ft·lbf) für Bolzen D
25. VENTILFEDERTELLER EINBAUEN
26. VENTILSCHAFT-ÖLDICHTUNG ODER -RING EINBAUEN
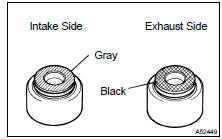
(a) Eine neue Öldichtung leicht mit Motoröl einölen.
HINWEIS: Beim Einbau der Einlass- und Auslass-Öldichtungen besonders sorgfältig vorgehen. Beispielsweise kann der Einbau der Einlass-Öldichtung in den Auslass oder der Auslass-Öldichtung in den Einlass später zu Montageproblemen führen.
HINWEIS: Die Ventilschaft-Öldichtung des Einlassventils ist grau, die des Auslassventils schwarz.
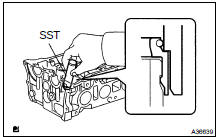
(b) Die Öldichtung mit SST einpressen.
SST 09201-41020
27. EINLASSVENTIL EINBAUEN
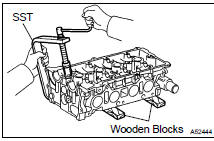
(a) Ventil, Feder und Federteller in den Zylinderkopf einbauen.
(b) Die Feder mit SST und Holzklötzen zusammendrücken und die 2 Federteller-Keile einbauen.
SST 09202-70020 (09202-00010)
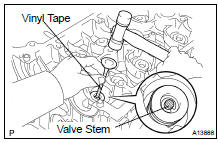
(c) Mit einem Kunststoffhammer und einem alten Ventil, dessen Spitze mit Klebeband umwickelt ist, das eingebaute Ventil leicht abklopfen, um den festen Sitz sicherzustellen.
HINWEIS: Die Spitze des Ventilschafts nicht beschädigen.
28. AUSLASSVENTIL EINBAUEN

(a) Ventil, Feder und Federteller in den Zylinderkopf einbauen.
(b) Die Feder mit SST und Holzklötzen zusammendrücken und die 2 Federteller-Keile einbauen.
SST 09202-70020 (09202-00010)
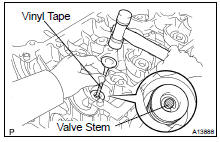
(c) Mit einem Kunststoffhammer und einem alten Ventil, dessen Spitze mit Vinylband umwickelt ist, das eingebaute Ventil leicht abklopfen, um den festen Sitz sicherzustellen.
HINWEIS: Die Spitze des Ventilschafts nicht beschädigen.
29. VENTILSTÖSSEL EINBAUEN
(a) Den Ventilstößel und die Spitze des Ventilschafts mit einer dünnen Schicht Motoröl einölen und zusammenbauen.
HINWEIS: Die Ventilstößel an ihren ursprünglichen Positionen einbauen.