Двигатель, гибридная система

Проверка

~5мин чтения

ПРОВЕРКА

ПОРЯДОК РАБОТЫ

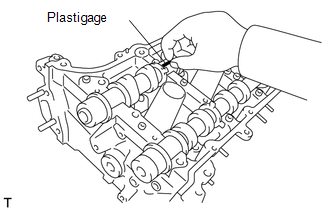
1. ПРОВЕРЬТЕ МАСЛЯНЫЙ ЗАЗОР РАСПРЕДВАЛА

(a) Очистите крышки подшипников, корпус распредвала и шейки распредвала.

(b) Установите распределительные валы на корпус распредвала.

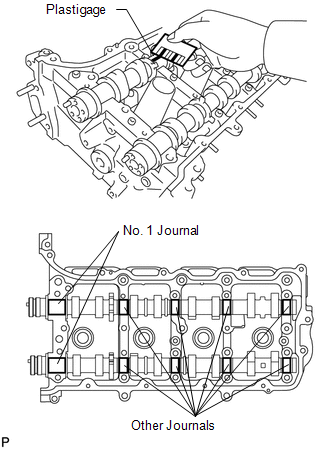
(c) Уложите полоску пластигейджа поперек каждой шейки распределительного вала.

(d) Установите крышки подшипников распредвала (См. стр. ).

ПРИМЕЧАНИЕ:

Не проворачивайте распределительный вал.

(e) Установите корпус распредвала (См. стр. ).

ПРИМЕЧАНИЕ:

Не проворачивайте распределительный вал.

(f) Снимите крышки подшипников распредвала (См. стр. ).

(g) Измерьте ширину полоски Plastigage в самом широком месте.

Стандартный зазор в масле:

Пункт

Заданное условие

Шейка № 1

от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.)

Остальные шейки

от 0.025 до 0.062 мм (от 0.000984 до 0.00244 дюйм.)

Максимальный зазор масляного клина:

Пункт

Заданное условие

Шейка № 1

0.10 мм (0.00394 дюйм.)

Остальные шейки

0,09 мм (0,00354 дюйм.)

Если масляный зазор больше максимального, замените распределительный вал. При необходимости замените корпус распредвала.

2. ПРОВЕРЬТЕ ОСЕВОЙ ЗАЗОР РАСПРЕДВАЛА

(a) Проверьте распределительные валы левой стороны.

(1) Установите распределительные валы левой стороны.

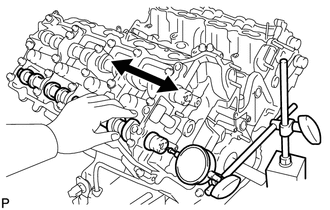
(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распредвал вперёд и назад.

Стандартный осевой зазор:

от 0.08 до 0.135 мм (от 0.00315 до 0.00531 дюйм.)

Максимальный осевой зазор:

0,15 мм (0,00591 дюйм.)

Если осевой зазор больше максимального, замените корпус распредвала. Если упорная поверхность повреждена, замените распределительный вал.

(b) Проверьте распределительные валы правой стороны.

(1) Установите распределительные валы правой стороны.

(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распредвал вперёд и назад.

Стандартный осевой зазор:

от 0.08 до 0.135 мм (от 0.00315 до 0.00531 дюйм.)

Максимальный осевой зазор:

0,15 мм (0,00591 дюйм.)

Если осевой зазор больше максимального, замените корпус распредвала. Если упорная поверхность повреждена, замените распределительный вал.

3. ПРОВЕРЬТЕ ПРУЖИНУ СЖАТИЯ

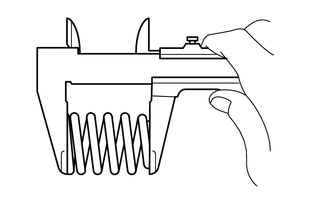
(a) Используя штангенциркуль, измерьте свободную длину внутренней пружины клапана.

Стандартная свободная длина:

от 49.38 до 53.38 мм (от 1.94 до 2.10 дюйм.)

Если свободная длина не соответствует норме, замените пружину.

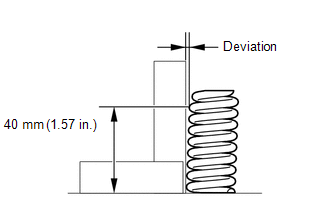
(b) С помощью стального угольника измерьте отклонение внутренней пружины сжатия.

Максимальное отклонение:

1.0 мм (0.0394 дюйм.)

Максимальный угол (справочно):

2°

Если отклонение больше максимального, замените пружину.

4. ПРОВЕРЬТЕ ВПУСКНОЙ КЛАПАН

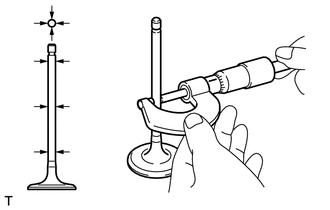
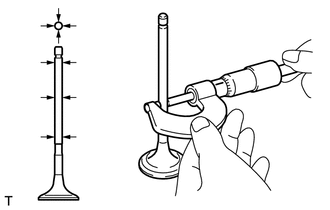
(a) С помощью микрометра измерьте диаметр стержня клапана.

Стандартный диаметр стержня клапана:

От 5.470 до 5.485 мм (от 0.215 до 0.216 дюйм.)

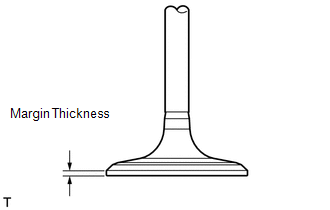
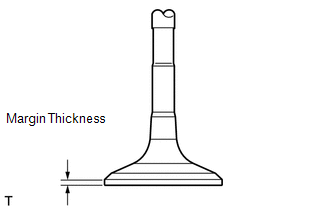
(b) С помощью штангенциркуля измерьте толщину фаски головки клапана.

Стандартная толщина полки клапана:

1.25 мм (0.0492 дюйм.)

Минимальная толщина полки клапана:

0.50 мм (0.0197 дюйм.)

Если толщина фаски меньше минимальной, замените впускной клапан.

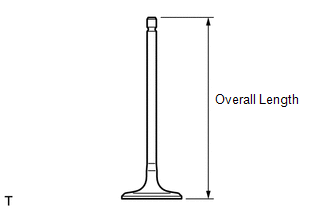
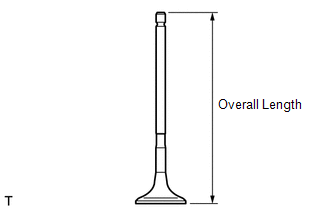
(c) С помощью штангенциркуля измерьте общую длину клапана.

Стандартная общая длина:

105.85 мм (4.17 дюйм.)

Минимальная общая длина:

105.35 мм (4.15 дюйм.)

Если общая длина меньше минимальной, замените впускной клапан.

5. ПРОВЕРЬТЕ ВЫПУСКНОЙ КЛАПАН

(a) С помощью микрометра измерьте диаметр стержня клапана.

Стандартный диаметр стержня клапана:

От 5.465 до 5.480 мм (от 0.215 до 0.216 дюйм.)

(b) С помощью штангенциркуля измерьте толщину фаски головки клапана.

Стандартная толщина полки клапана:

1.4 мм (0.0551 дюйм.)

Минимальная толщина полки клапана:

0.50 мм (0.0197 дюйм.)

Если толщина фаски меньше минимальной, замените выпускной клапан.

(c) С помощью штангенциркуля измерьте общую длину клапана.

Стандартная общая длина:

110.40 мм (4.35 дюйм.)

Минимальная общая длина:

109.90 мм (4.33 дюйм.)

Если общая длина меньше минимальной, замените выпускной клапан.

6. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА НАПРАВЛЯЮЩЕЙ ВТУЛКИ КЛАПАНА
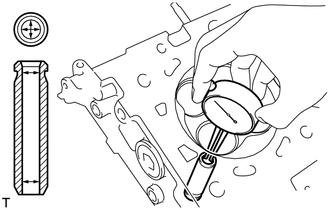
(a) С помощью нутромера измерьте внутренний диаметр направляющей втулки.

Стандартный внутренний диаметр втулки:

От 5.51 до 5.53 мм (от 0.217 до 0.218 дюйм.)

(b) Из результата измерения внутреннего диаметра направляющей втулки вычтите результат измерения диаметра стержня клапана.

Стандартный зазор в масле:

Пункт

Заданное условие

Забор воздуха

От 0.025 до 0.060 мм (от 0.000984 до 0.00236 дюйм.)

Выпускной

от 0,030 до 0,065 мм (от 0,00118 до 0,00256 дюйм.)

Максимальный зазор масляного клина:

Пункт

Заданное условие

Забор воздуха

0,08 мм (0,00315 дюйм.)

Выпускной

0.10 мм (0.00394 дюйм.)

Если масляный зазор больше максимального, замените клапан и направляющую втулку.

7. ПРОВЕРЬТЕ СЕДЛО ВПУСКНОГО КЛАПАНА
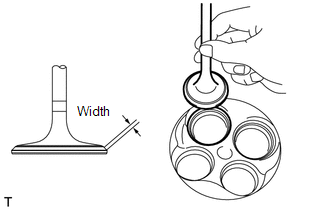
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.

(b) Легко прижмите фаску клапана к седлу клапана.

ПОДСКАЗКА:

Не проворачивайте клапан во время его прижатия.

(c) Проверьте фаску клапана и седло клапана.

(1) Проверьте, что контактные поверхности седла клапана и фаски клапана находятся в средней части своих поверхностей, а ширина пояска составляет от 1.1 до 1.5 мм (от 0.0433 до 0.0591 дюйм.).

Если нет, восстановите седло клапана.

(2) Проверьте, что контактные поверхности седла клапана и фаски клапана равномерны по всей окружности седла.

Если нет, восстановите седло клапана.

8. ПРОВЕРЬТЕ СЕДЛО ВЫПУСКНОГО КЛАПАНА
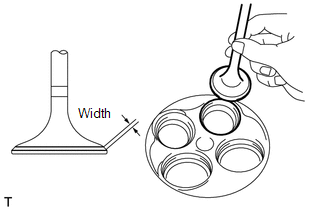
(a) Тонким слоем нанесите берлинскую лазурь на рабочую фаску клапана.

(b) Легко прижмите фаску клапана к седлу клапана.

ПОДСКАЗКА:

Не проворачивайте клапан во время его прижатия.

(c) Проверьте фаску клапана и седло клапана.

(1) Проверьте, что контактные поверхности седла клапана и фаски клапана находятся в средней части своих поверхностей, а ширина пояска составляет от 1.1 до 1.5 мм (от 0.0433 до 0.0591 дюйм.).

Если нет, восстановите седло клапана.

(2) Проверьте, что контактные поверхности седла клапана и фаски клапана равномерны по всей окружности седла.

Если нет, восстановите седло клапана.

9. ПРОВЕРЬТЕ УЗЕЛ ГОЛОВКИ ЦИЛИНДРОВ
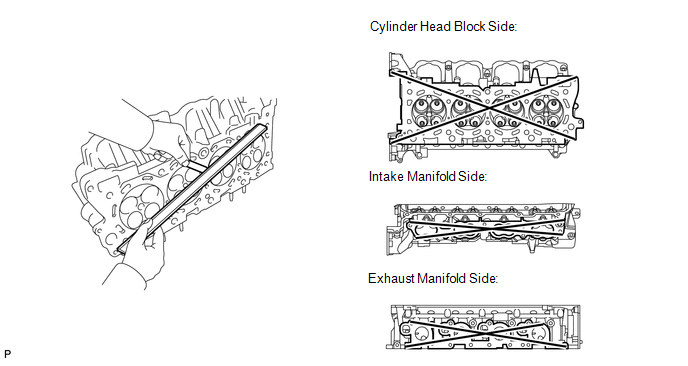
(a) С помощью поверочной линейки и щупа измерьте коробление контактных поверхностей блока цилиндров и коллектора.

Стандартное коробление:

Пункт

Заданное условие

Сторона головки блока

0.05 мм (0.00197 дюйм.)

Сторона впускного коллектора

0,08 мм (0,00315 дюйм.)

Сторона выпускного коллектора

0.05 мм (0.00197 дюйм.)

Максимальное коробление:

0.10 мм (0.00394 дюйм.)

Если коробление больше максимального, замените головку цилиндров.

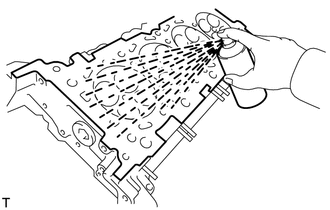
(b) С помощью цветной дефектоскопии (капиллярного метода) проверьте впускные каналы, выпускные каналы и поверхность цилиндров на наличие трещин.

При обнаружении трещин замените головку цилиндров.