PRÜFUNG
ARBEITSSCHRITTE
1. NockenWELLENLAGERSPIEL PRÜFEN
(a) Lagerdeckel, Nockenwellengehäuse und Nockenwellenlagerzapfen reinigen.
(b) Nockenwellen auf das Nockenwellengehäuse legen.
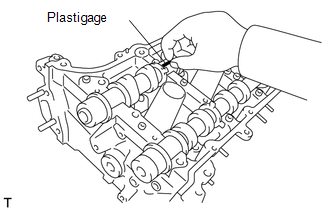
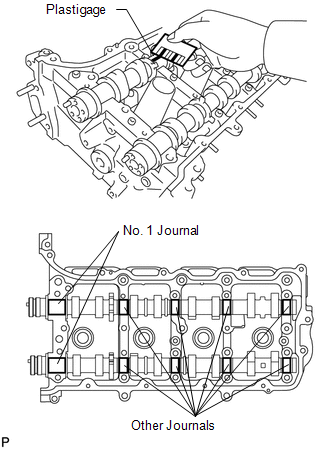
(c) Je einen Streifen Plastigage auf jeden Nockenwellenlagerzapfen legen. |
 |
(d) Nockenwellenlagerdeckel montieren (Siehe Seite ).
HINWEIS:
Die Nockenwelle nicht drehen.
(e) Nockenwellengehäuse montieren (Siehe Seite ).
HINWEIS:
Die Nockenwelle nicht drehen.
(f) Nockenwellenlagerdeckel ausbauen (Siehe Seite ).
(g) Die Breite des Plastigage an der breitesten Stelle messen.
Standard-Lagerspiel:
Punkt | Vorgegebene Bedingung |
Zapfen Nr. 1 |
0.030 bis 0.065 mm (0.00118 bis 0.00256 in.) |
Übrige Zapfen |
0.025 bis 0.062 mm (0.000984 bis 0.00244 in.) |
Maximales Lagerspiel:
Punkt | Vorgegebene Bedingung |
Zapfen Nr. 1 |
0,10 mm (0,00394 in.) |
Übrige Zapfen |
0,09 mm (0,00354 Zoll) |
Wenn das Lagerspiel größer als der Maximalwert ist, die Nockenwelle ersetzen. Bei Bedarf das Nockenwellengehäuse ersetzen. |
 |
2. NOCKENWELLEN-AXIALSPIEL PRÜFEN
(a) Nockenwellen der linken Seite prüfen.
(1) Nockenwellen der linken Seite montieren.
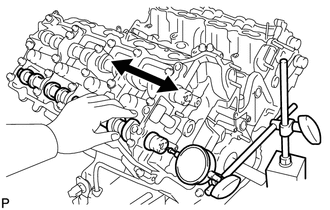
(2) Mit einer Messuhr das Axialspiel messen, während die Nockenwelle hin- und her bewegt wird.
Standard-Axialspiel:
0.08 bis 0.135 mm (0.00315 bis 0.00531 Zoll)
Maximales Axialspiel:
0.15 mm (0.00591 in.)
Wenn das Axialspiel größer als der Maximalwert ist, das Nockenwellengehäuse ersetzen. Wenn die Anlauffläche beschädigt ist, die Nockenwelle ersetzen. |
 |
(b) Nockenwellen der rechten Seite prüfen.
(1) Nockenwellen der rechten Seite montieren.
(2) Mit einer Messuhr das Axialspiel messen, während die Nockenwelle hin- und her bewegt wird.
Standard-Axialspiel:
0.08 bis 0.135 mm (0.00315 bis 0.00531 Zoll)
Maximales Axialspiel:
0.15 mm (0.00591 in.)
Wenn das Axialspiel größer als der Maximalwert ist, das Nockenwellengehäuse ersetzen. Wenn die Anlauffläche beschädigt ist, die Nockenwelle ersetzen.
3. DRUCKFEDER PRÜFEN
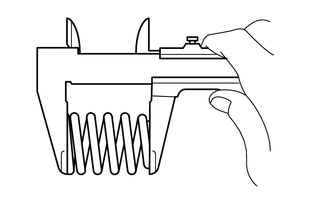
(a) Mit einem Messschieber die freie Länge der inneren Druckfeder messen.
Standard-Freilänge:
49.38 bis 53.38 mm (1.94 bis 2.10 Zoll)
Wenn die Freilänge nicht den Vorgaben entspricht, die Feder ersetzen. |
 |
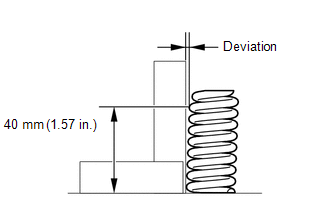
(b) Mit einem Stahlwinkel die Abweichung der inneren Druckfeder messen.
Maximale Abweichung:
1,0 mm (0,0394 Zoll)
Maximaler Winkel (Referenz):
2°
Wenn die Abweichung größer als der Maximalwert ist, die Feder ersetzen. |
 |
4. EINLASSVENTIL PRÜFEN
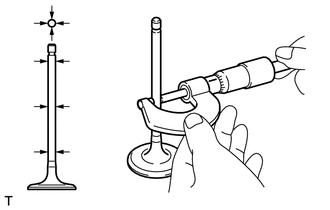
(a) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Standard-Ventilschaftdurchmesser:
5,470 bis 5,485 mm (0,215 bis 0,216 in.) |
 |
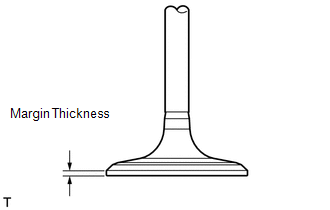
(b) Mit einer Schieblehre die Dicke des Ventiltellerrandes messen.
Standard-Tellerrandstärke:
1.25 mm (0.0492 Zoll)
Minimale Tellerrandstärke:
0.50 mm (0.0197 Zoll)
Wenn die Randdicke kleiner als der Minimalwert ist, das Einlassventil ersetzen. |
 |
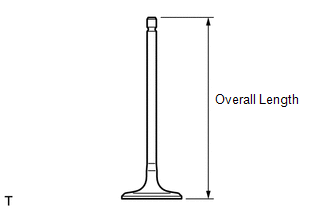
(c) Mit einer Schieblehre die Gesamtlänge des Ventils messen.
Standard-Gesamtlänge:
105.85 mm (4.17 Zoll)
Minimale Gesamtlänge:
105.35 mm (4.15 Zoll)
Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Einlassventil ersetzen. |
 |
5. AUSLASSVENTIL PRÜFEN
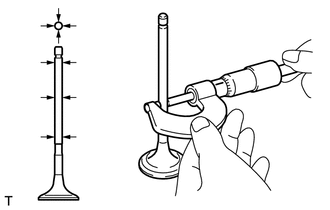
(a) Mit einem Mikrometer den Durchmesser des Ventilschafts messen.
Standard-Ventilschaftdurchmesser:
5,465 bis 5,480 mm (0,215 bis 0,216 in.) |
 |
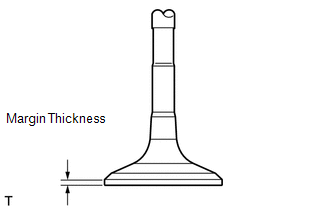
(b) Mit einer Schieblehre die Dicke des Ventiltellerrandes messen.
Standard-Tellerrandstärke:
1,4 mm (0,0551 in.)
Minimale Tellerrandstärke:
0.50 mm (0.0197 Zoll)
Wenn die Randdicke kleiner als der Minimalwert ist, das Auslassventil ersetzen. |
 |
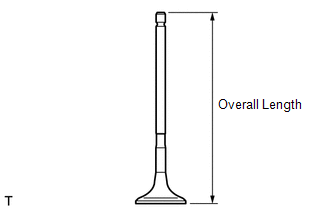
(c) Mit einer Schieblehre die Gesamtlänge des Ventils messen.
Standard-Gesamtlänge:
110.40 mm (4.35 Zoll)
Minimale Gesamtlänge:
109.90 mm (4.33 Zoll)
Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Auslassventil ersetzen. |
 |
6. ÖLSPIEL DER VENTILFÜHRUNGSBUCHSE PRÜFEN 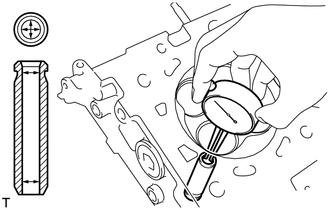
(a) Mit einer Innenmesschrabe den Innendurchmesser der Ventilführung messen.
Standard-Innendurchmesser der Ventilführung:
5,51 bis 5,53 mm (0,217 bis 0,218 in.)
(b) Den Ventilschaftdurchmesser vom gemessenen Innendurchmesser der Ventilführung subtrahieren.
Standard-Lagerspiel:
Punkt | Vorgegebene Bedingung |
Lufteinlass |
0,025 bis 0,060 mm (0,000984 bis 0,00236 in.) |
Auslass |
0.030 bis 0.065 mm (0.00118 bis 0.00256 in.) |
Maximales Lagerspiel:
Punkt | Vorgegebene Bedingung |
Lufteinlass |
0,08 mm (0,00315 in.) |
Auslass |
0,10 mm (0,00394 in.) |
Wenn das Spiel größer als der Maximalwert ist, Ventil und Ventilführung ersetzen.
7. EINLASSVENTILSITZ PRÜFEN 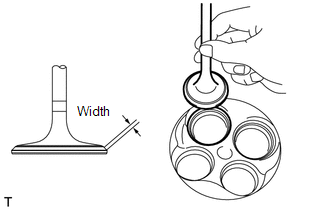
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Die Ventilfläche leicht gegen den Ventilsitz drücken.
HINWEIS:
Das Ventil beim Andrücken nicht drehen.
(c) Ventilfläche und Ventilsitz prüfen.
(1) Prüfen, ob die Berührflächen von Ventilsitz und Ventilteller im mittleren Bereich ihrer jeweiligen Flächen liegen und die Breite 1.1 bis 1.5 mm (0.0433 bis 0.0591 Zoll) beträgt.
Wenn nicht, den Ventilsitz nacharbeiten.
(2) Prüfen, ob die Berührflächen von Ventilsitz und Ventilteller rund um den gesamten Ventilsitz gleichmäßig sind.
Wenn nicht, den Ventilsitz nacharbeiten.
8. AUSLASSVENTILSITZ PRÜFEN 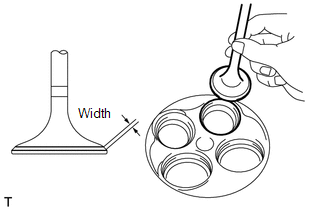
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Die Ventilfläche leicht gegen den Ventilsitz drücken.
HINWEIS:
Das Ventil beim Andrücken nicht drehen.
(c) Ventilfläche und Ventilsitz prüfen.
(1) Prüfen, ob die Berührflächen von Ventilsitz und Ventilteller im mittleren Bereich ihrer jeweiligen Flächen liegen und die Breite 1.1 bis 1.5 mm (0.0433 bis 0.0591 Zoll) beträgt.
Wenn nicht, den Ventilsitz nacharbeiten.
(2) Prüfen, ob die Berührflächen von Ventilsitz und Ventilteller rund um den gesamten Ventilsitz gleichmäßig sind.
Wenn nicht, den Ventilsitz nacharbeiten.
9. ZYLINDERKOPF-BAUGRUPPE PRÜFEN 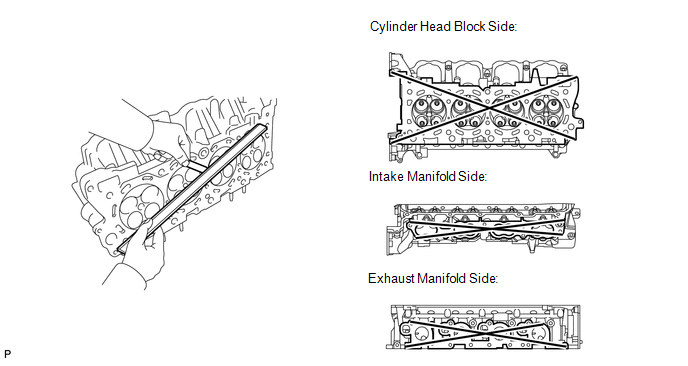
(a) Mit einem Präzisionslineal und einer Fühlerlehre den Verzug der Berührflächen von Zylinderblock und Krümmer messen.
Standard-Verzug:
Punkt | Vorgegebene Bedingung |
Zylinderkopfseite am Block |
0,05 mm (0,00197 Zoll) |
Ansaugkrümmer-Seite |
0,08 mm (0,00315 in.) |
Abgaskrümmer-Seite |
0,05 mm (0,00197 Zoll) |
Maximale Verwerfung:
0,10 mm (0,00394 in.)
Wenn der Verzug größer als der Maximalwert ist, den Zylinderkopf ersetzen.
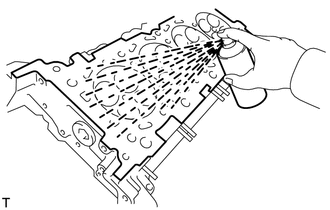
(b) Mit einem Farbeindringmittel die Einlasskanäle, Auslasskanäle und Zylinderlauffläche auf Risse prüfen.
Bei Rissen den Zylinderkopf ersetzen. |
 |
|