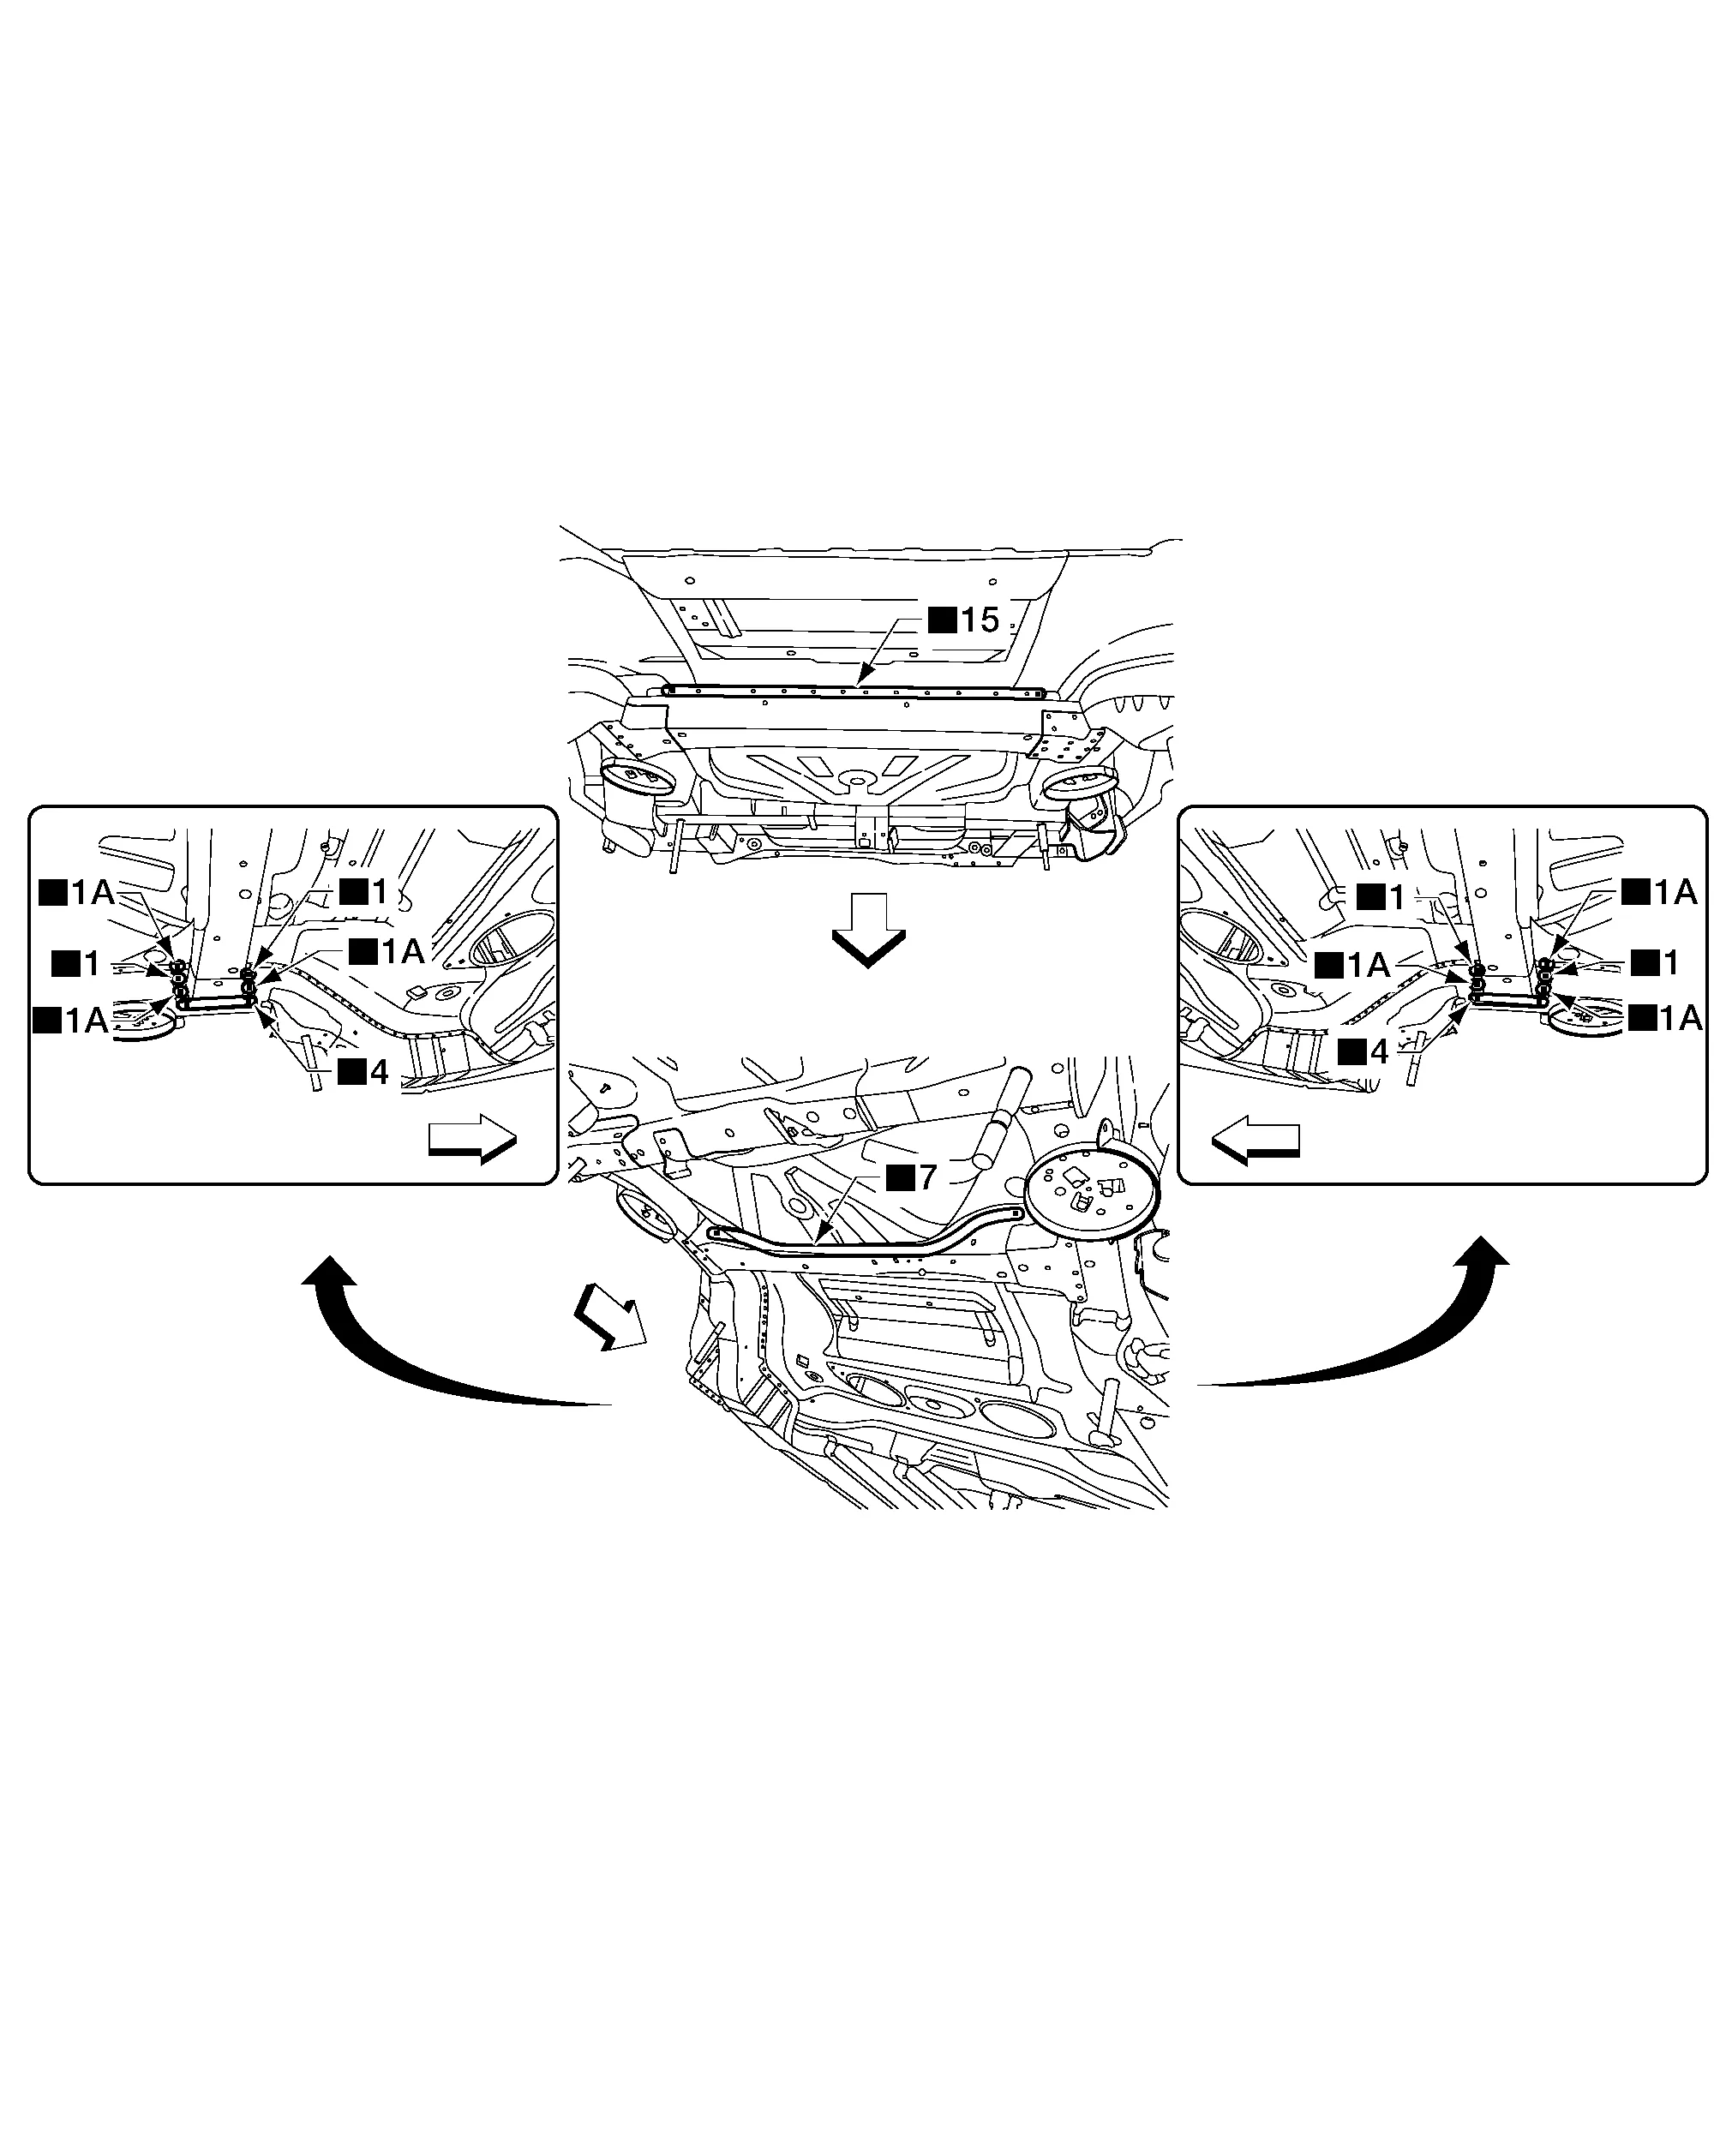
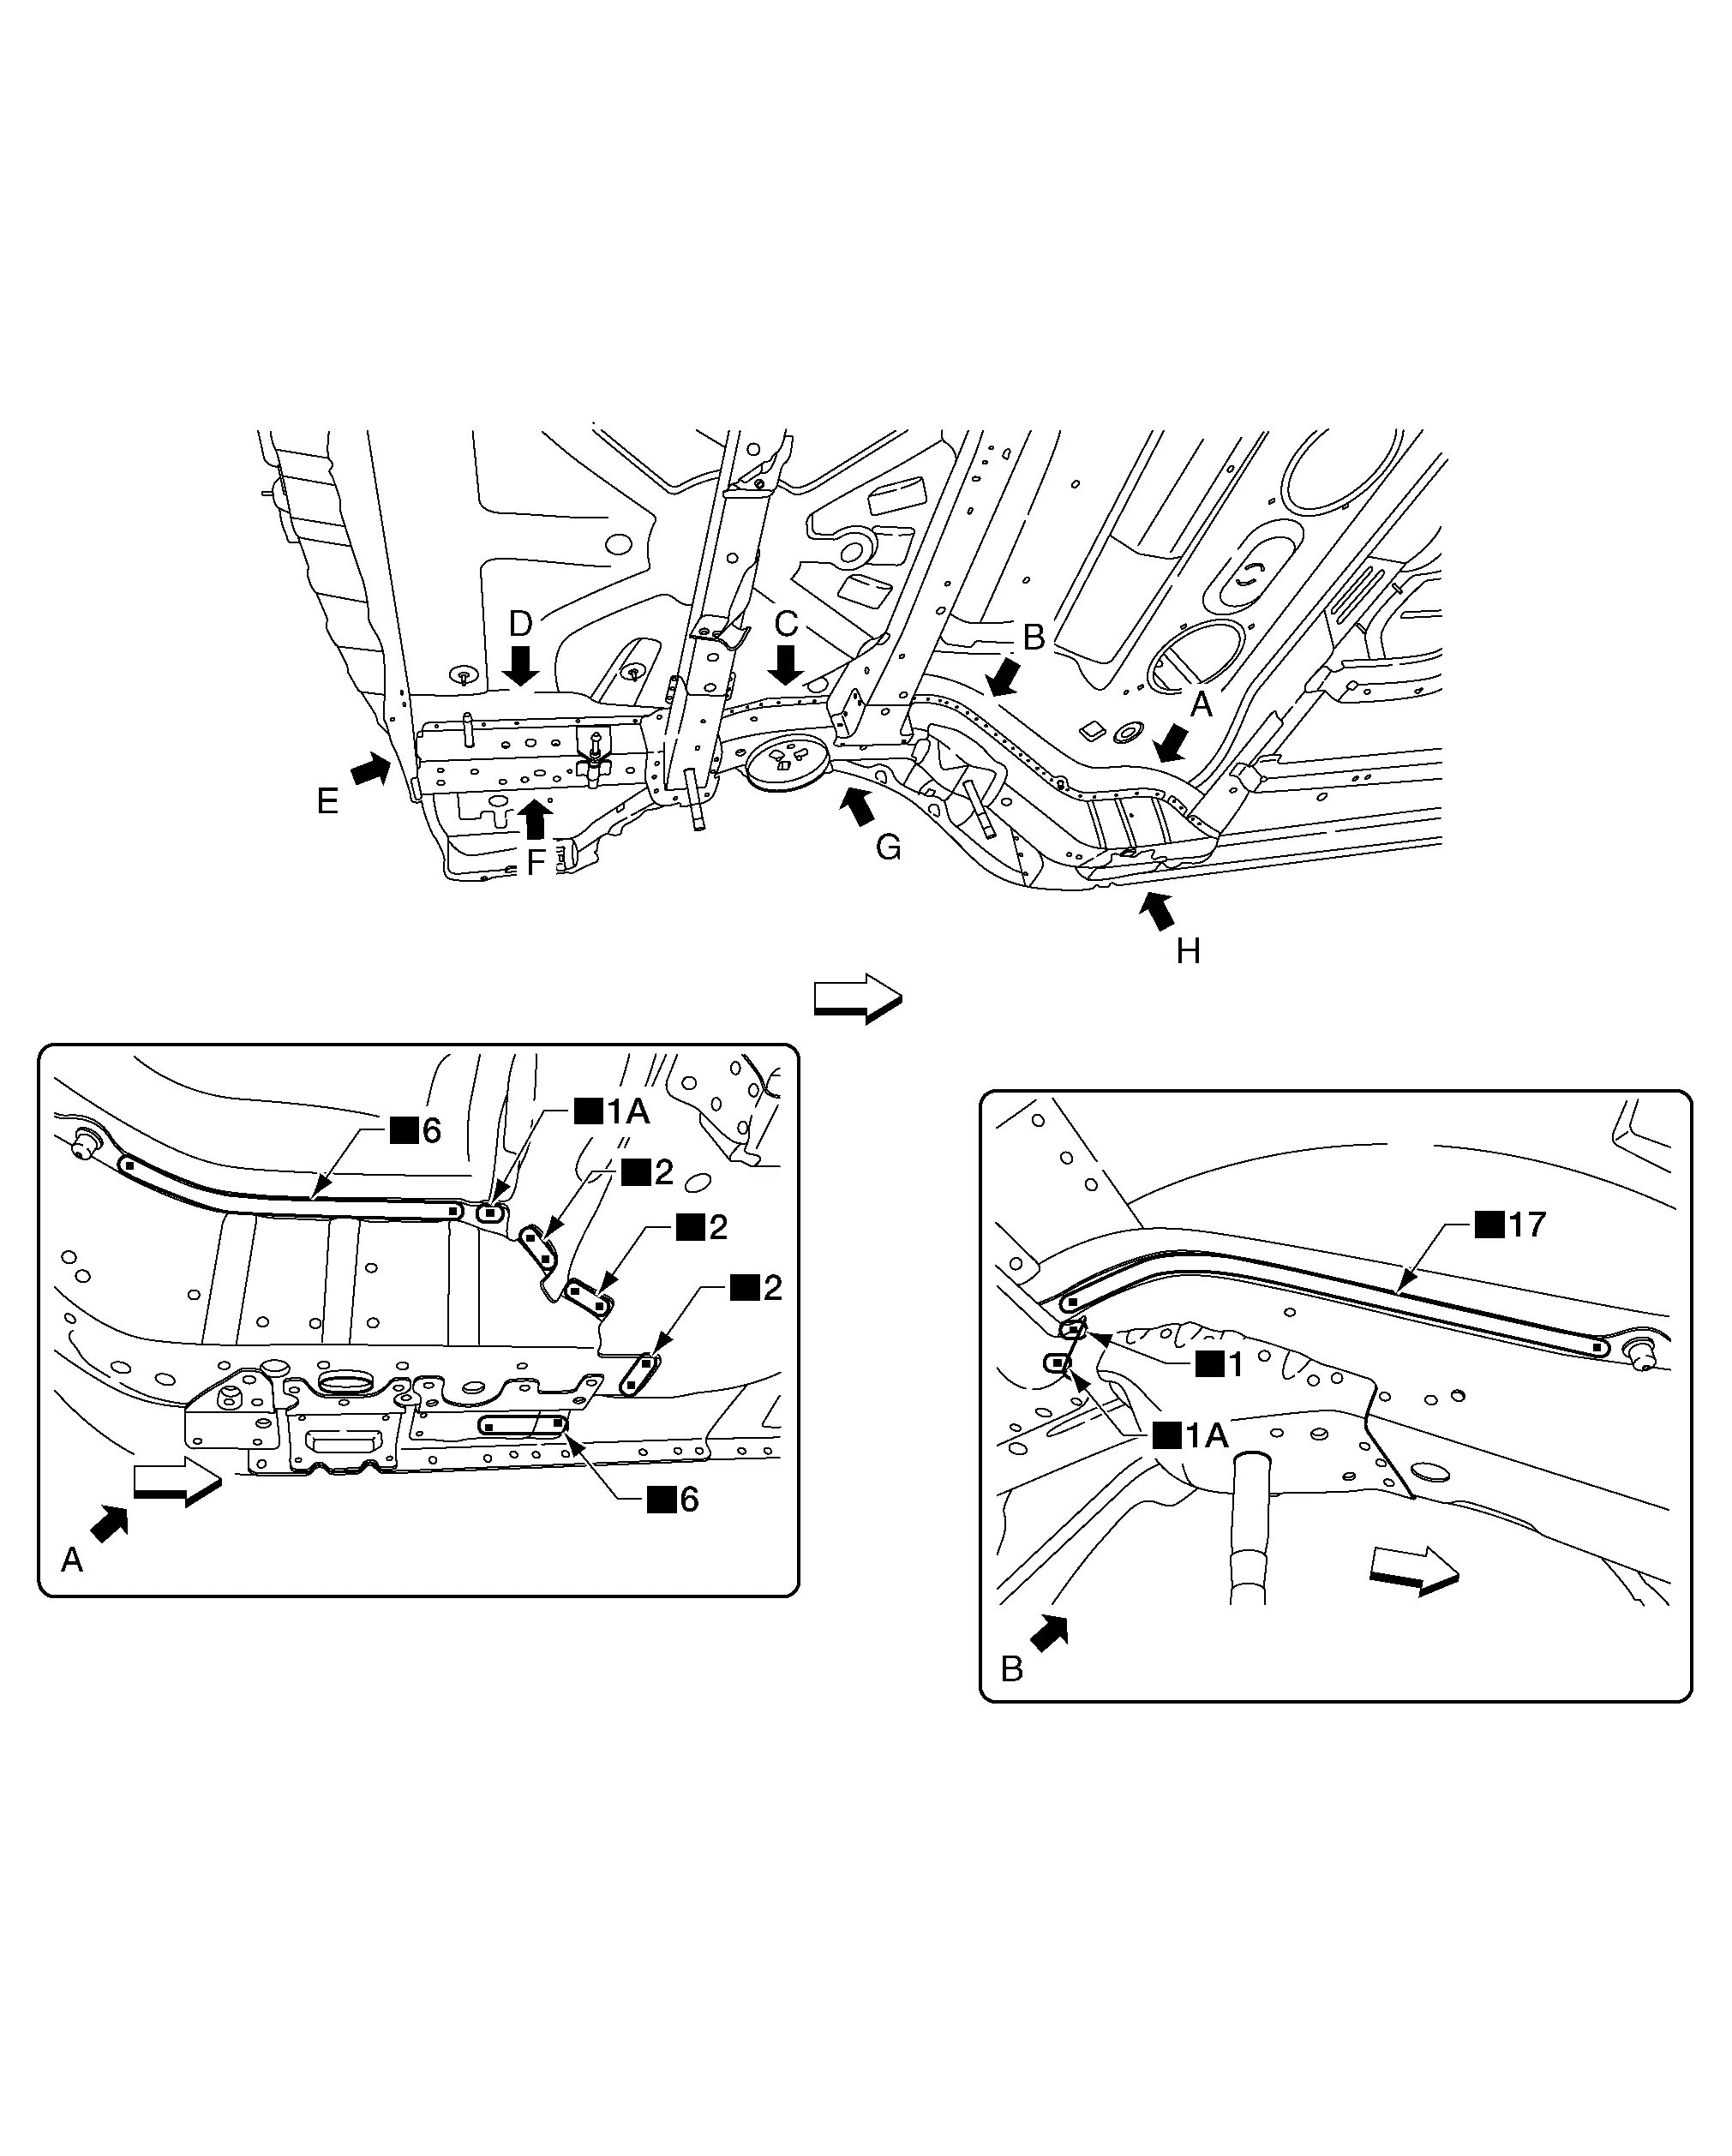
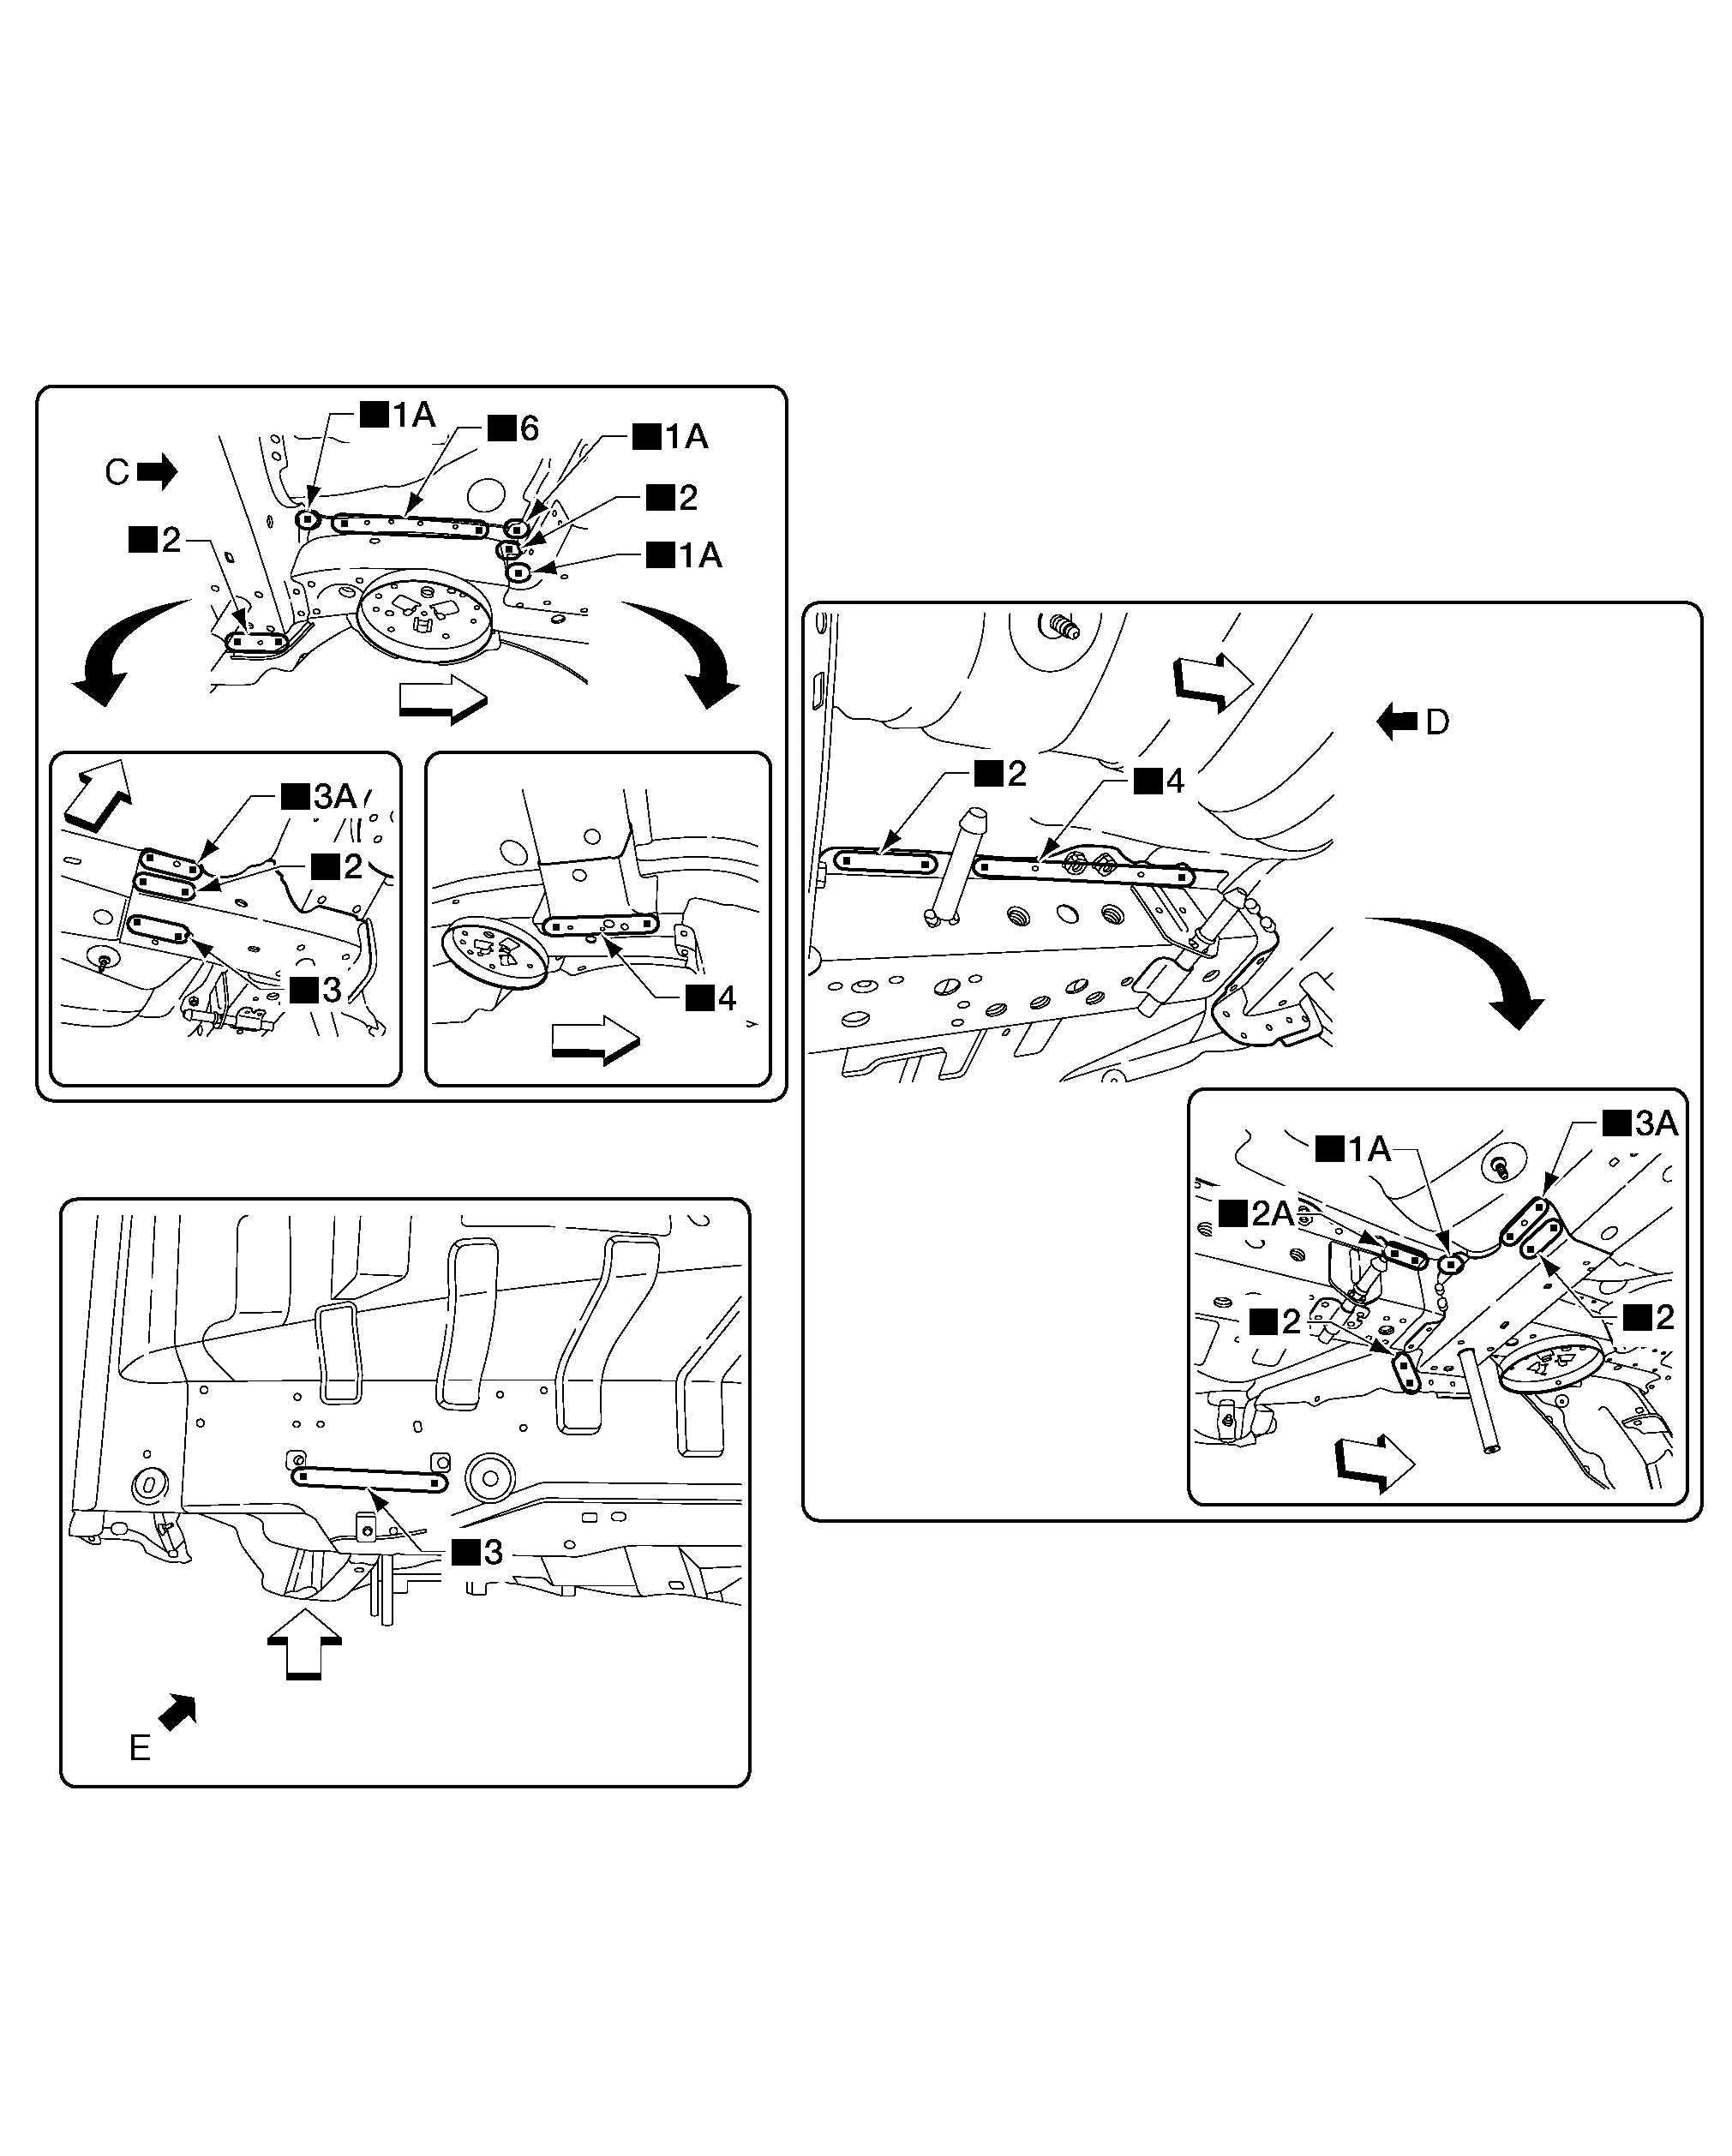
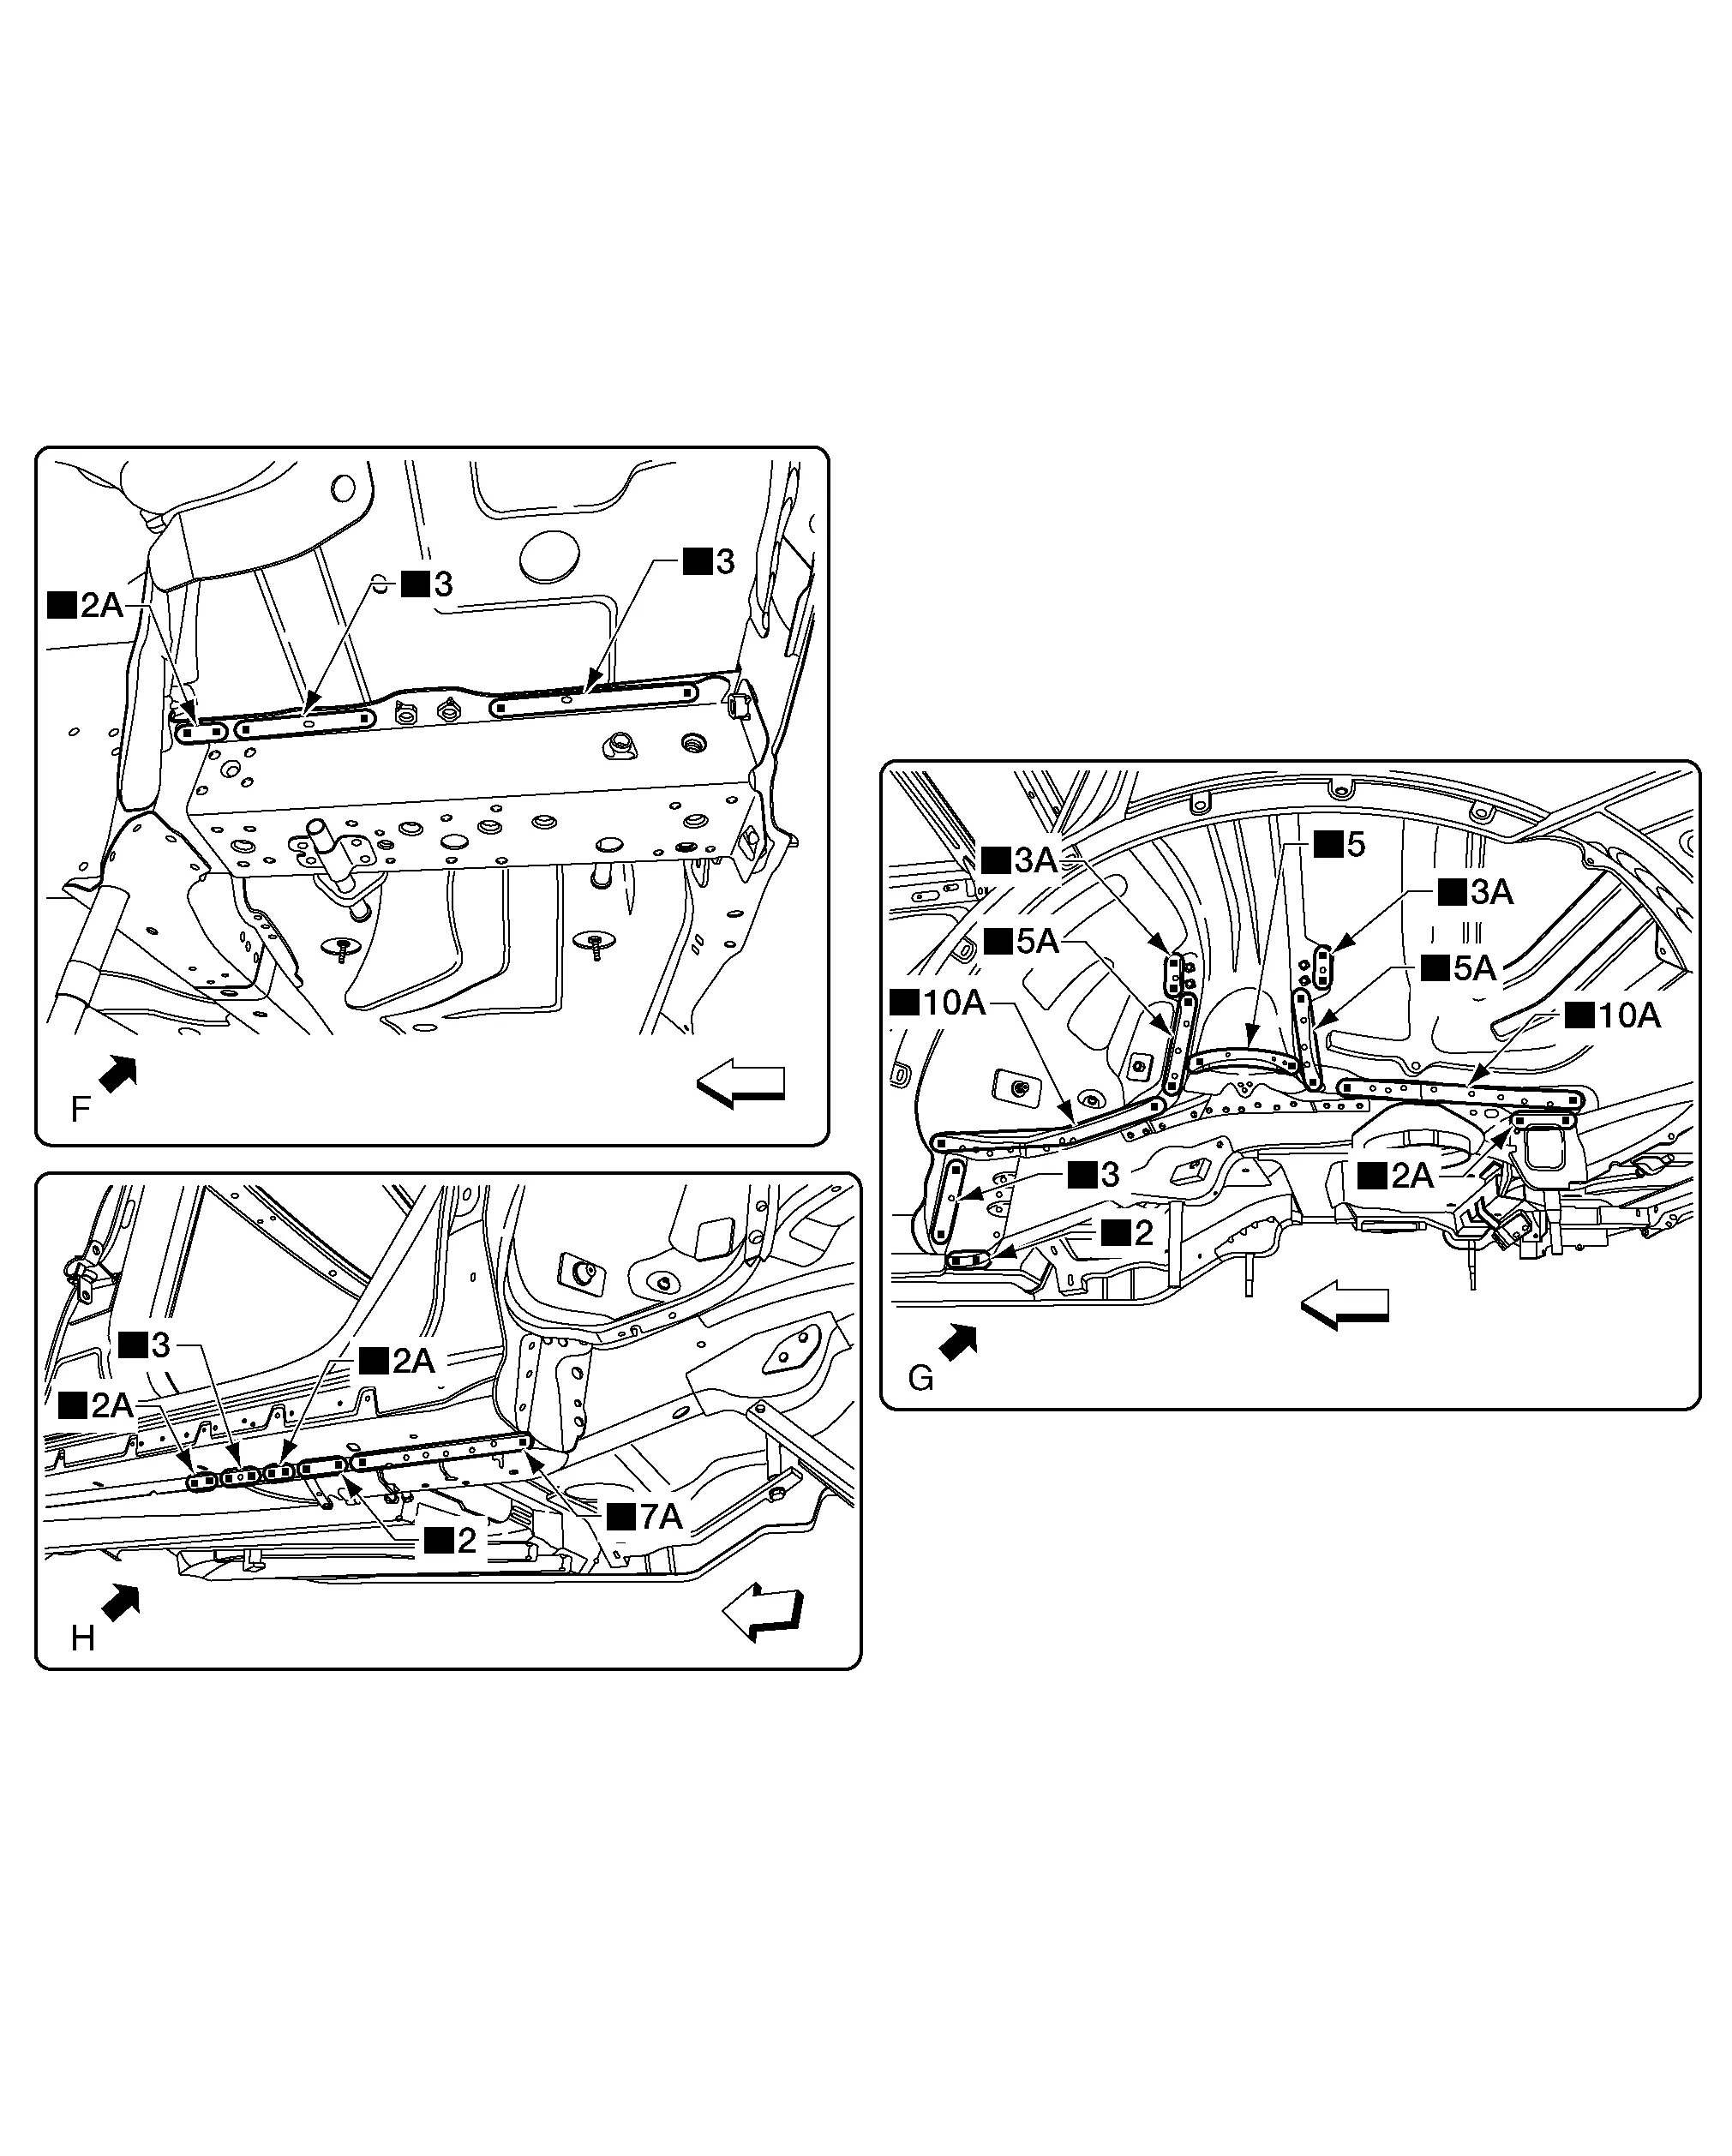
Karosserie Außen, Türen, Dach und Fahrzeugsicherung
Austauscharbeiten
In diesem Handbuch: Karosserie Außen, Türen, Dach und Fahrzeugsicherung
5Schritte
~30Min.
2/5Schwierigkeit
Erledigt 0 von 5
Hinweise zur Karosseriereparatur Beschreibung
Technikern wird empfohlen, das Karosserie-Reparaturhandbuch (Grundlagen) zu lesen, um die ursprünglichen Funktionen und die Qualität des Nissan Murano zu erhalten. Das Karosserie-Reparaturhandbuch (Grundlagen) enthält zusätzliche Informationen, einschließlich Vorsichts- und Warnhinweisen, die in diesem Handbuch nicht enthalten sind. Techniker sollten beide Handbücher heranziehen, um eine ordnungsgemäße Reparatur sicherzustellen.
Diese Informationen sind für den weltweiten Gebrauch vorgesehen. Daher gelten bestimmte Verfahren möglicherweise nicht in allen Regionen oder Ländern.
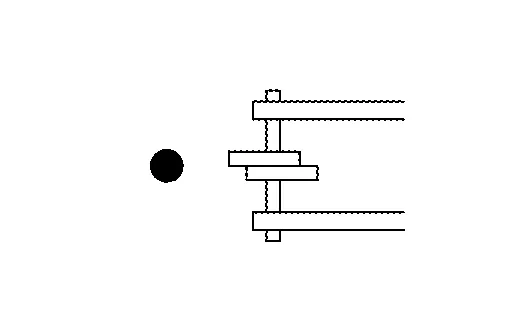
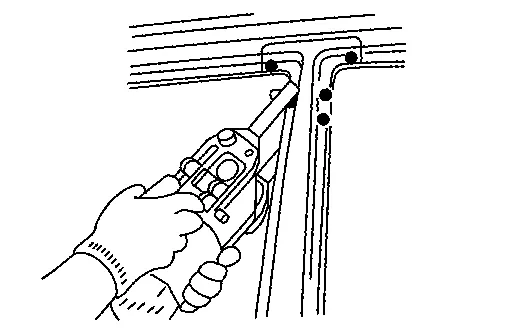
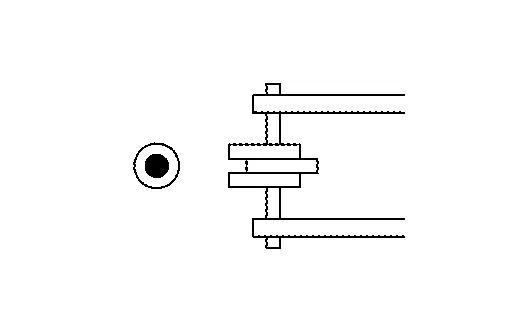
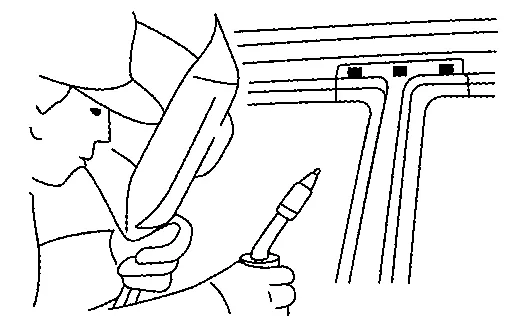
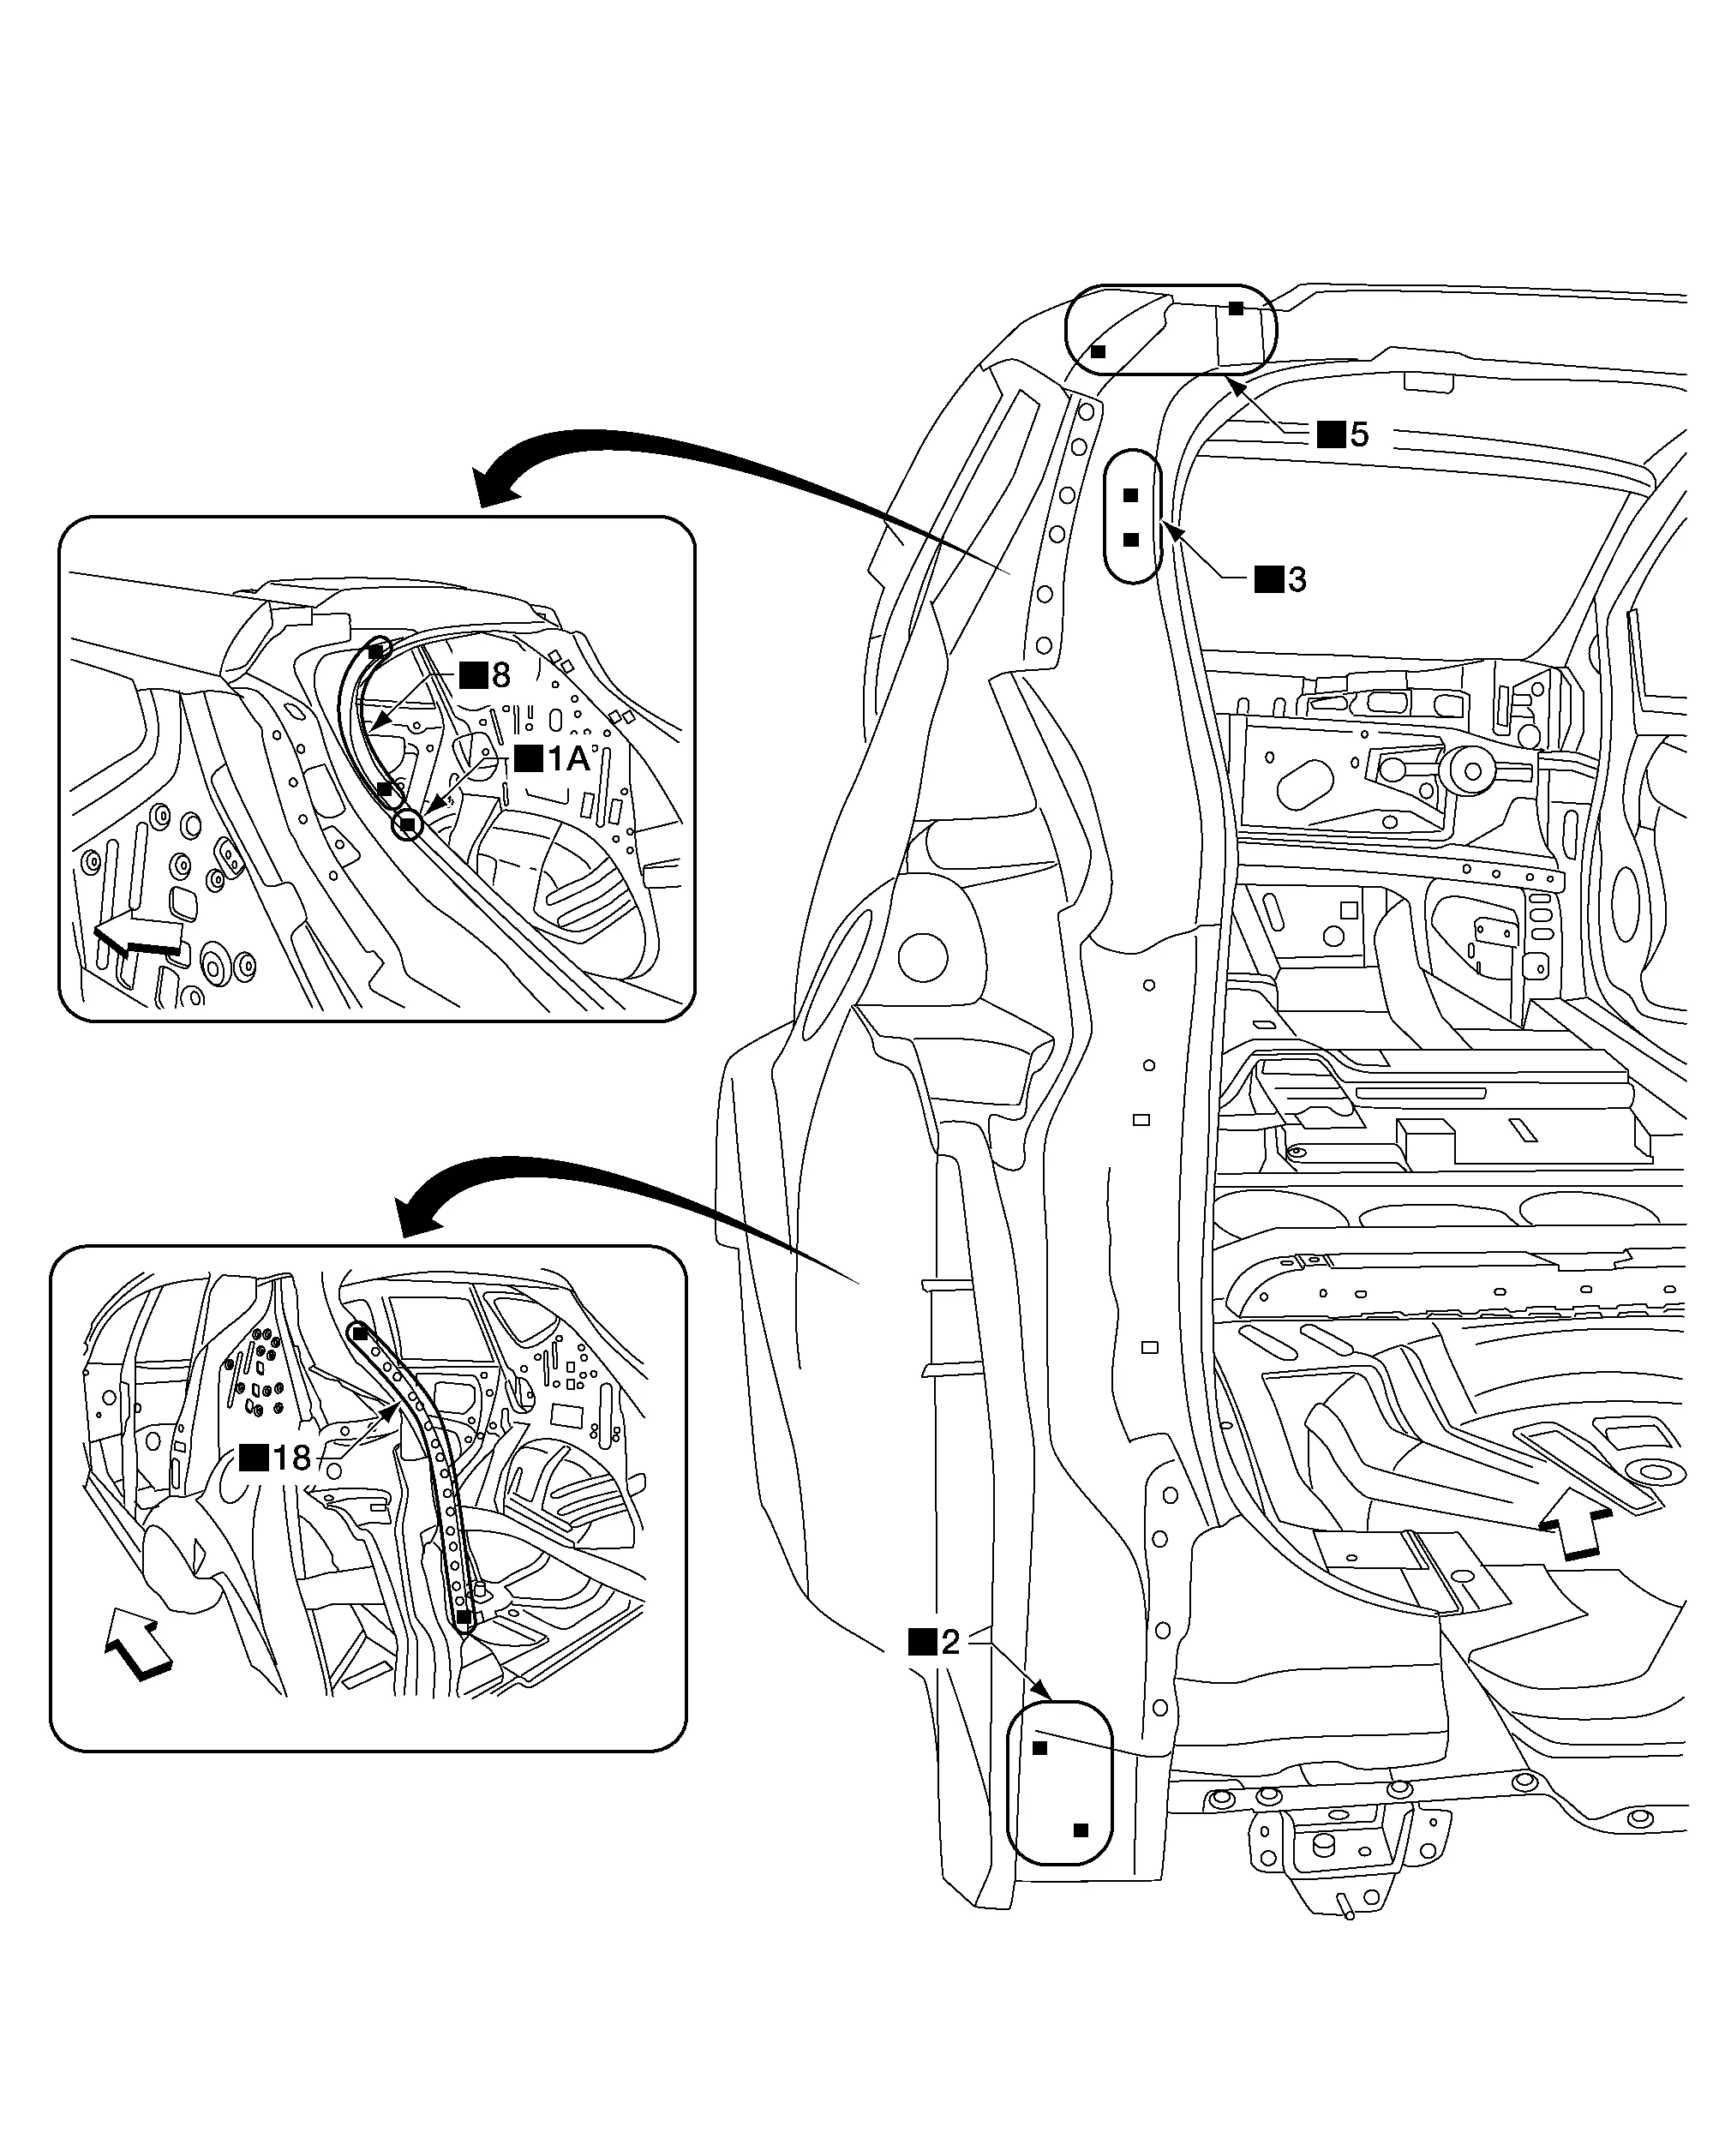
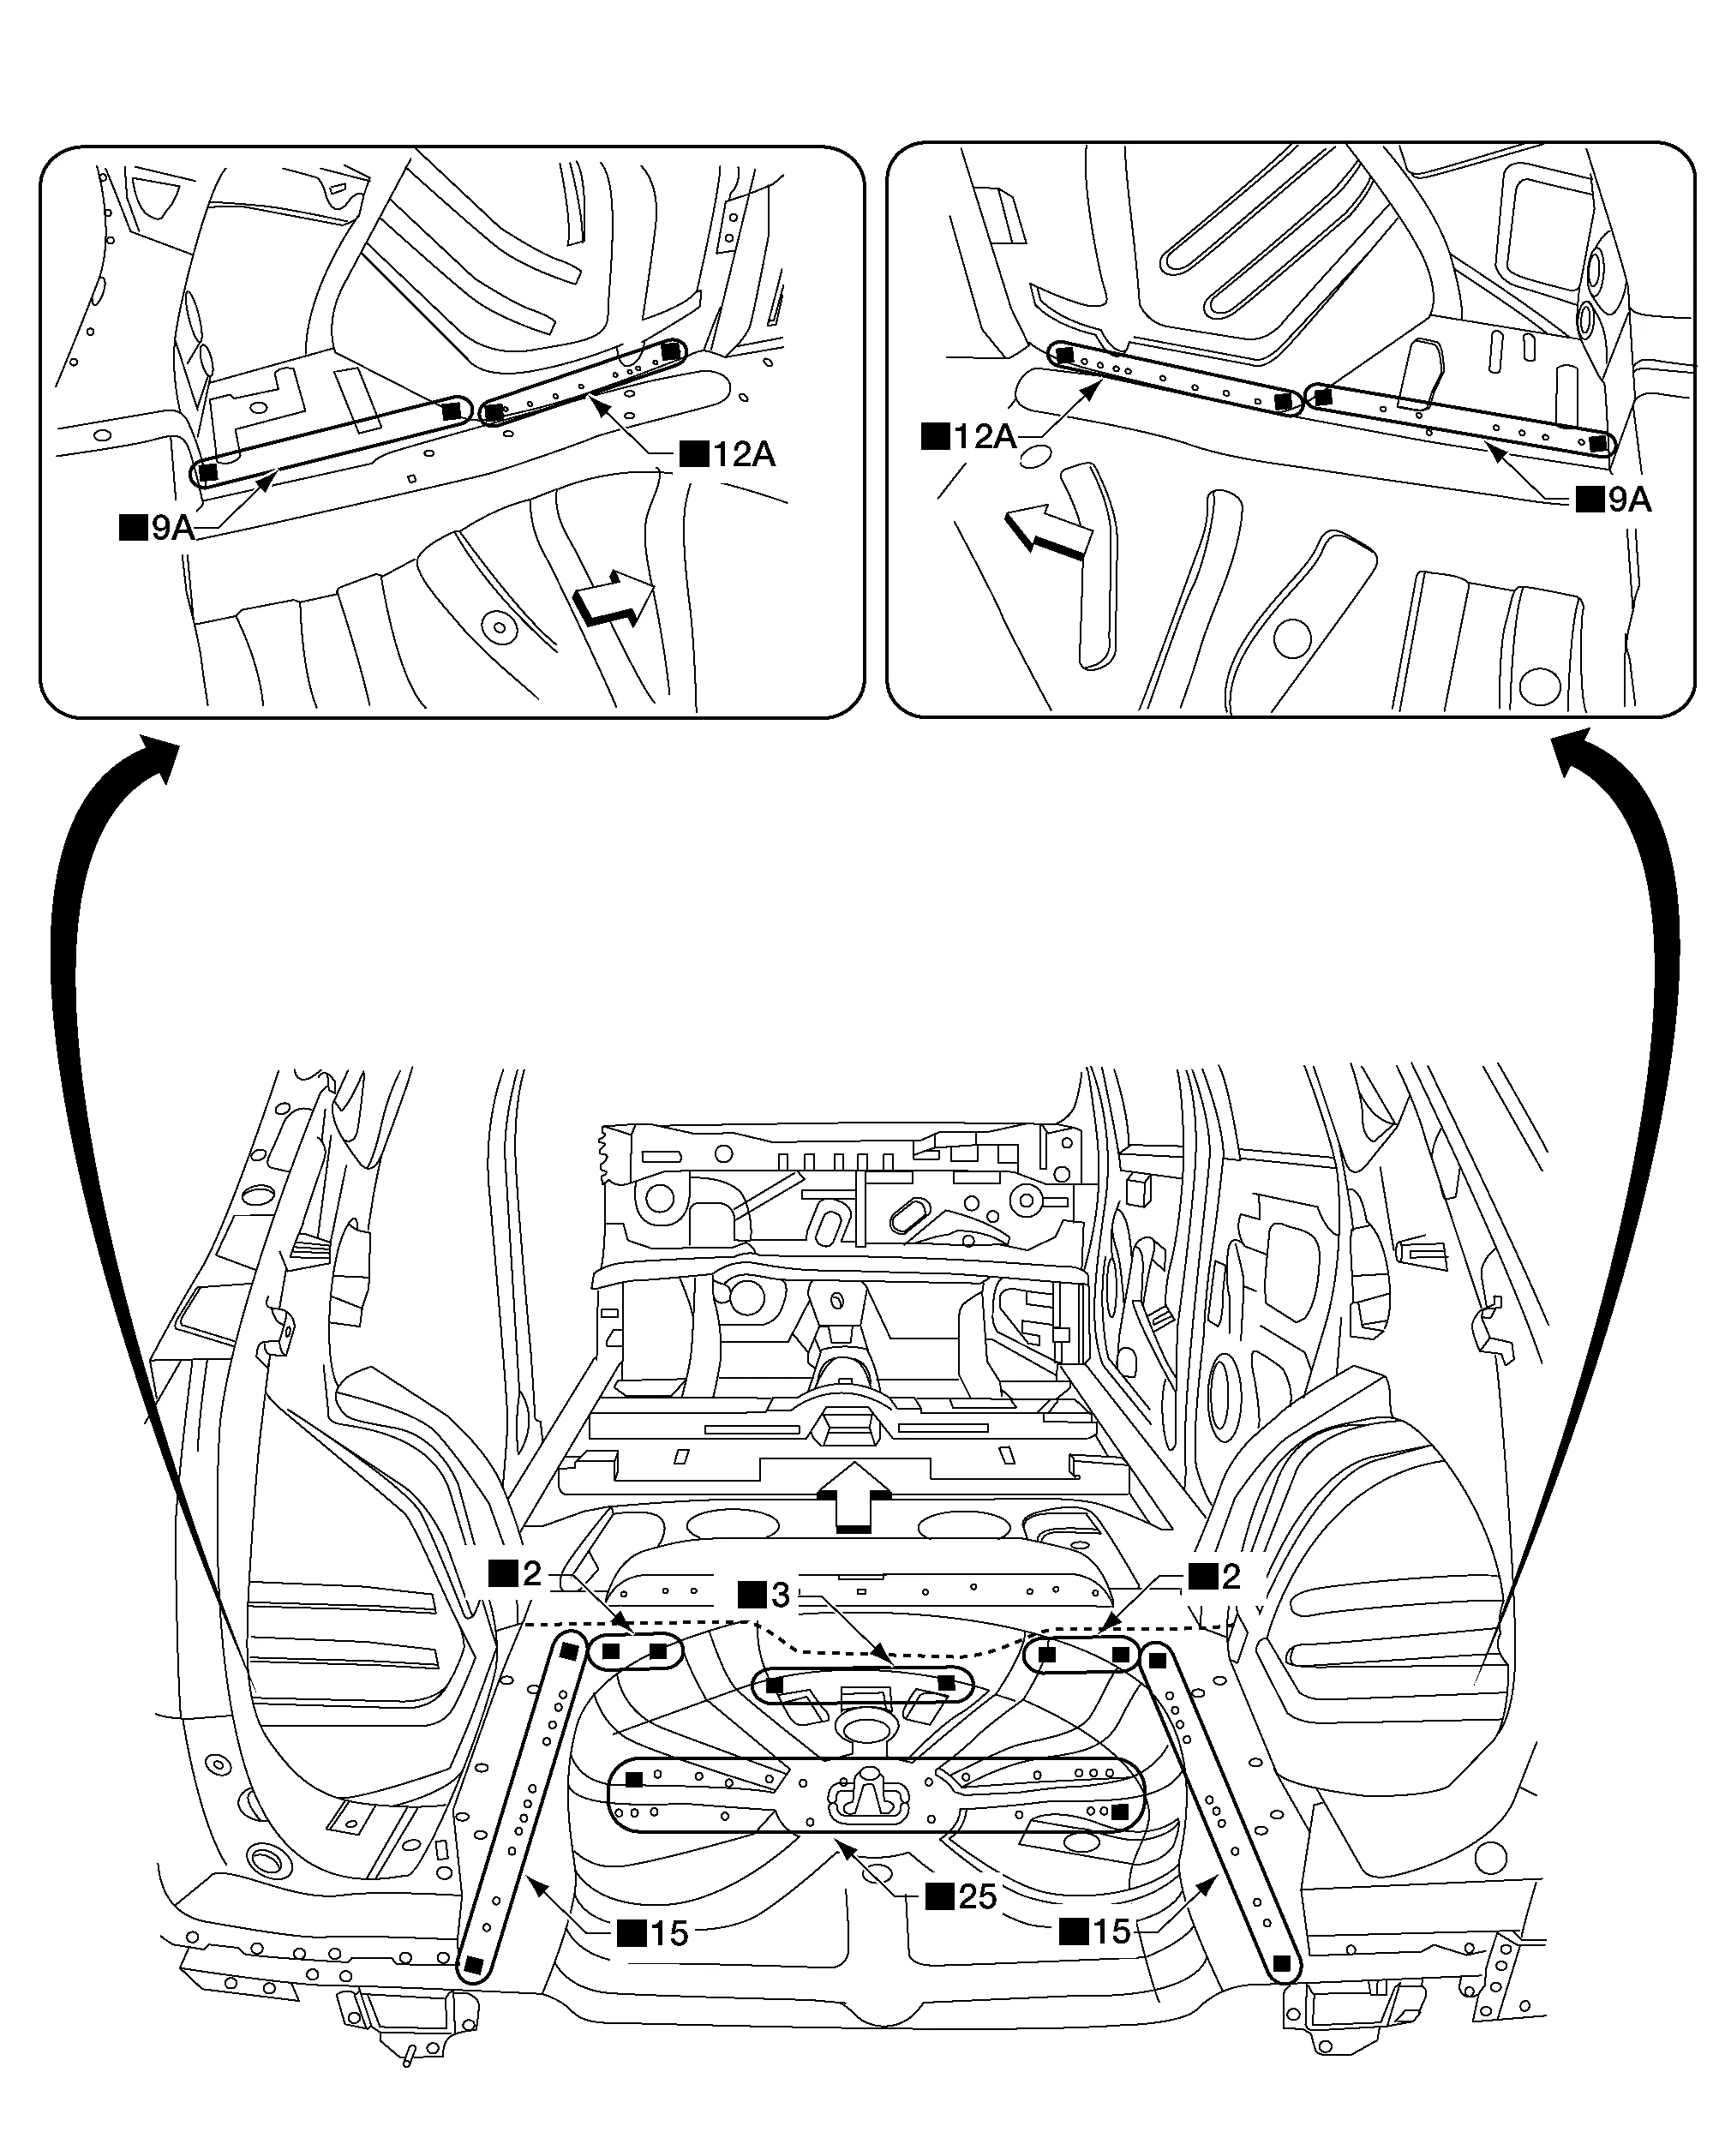
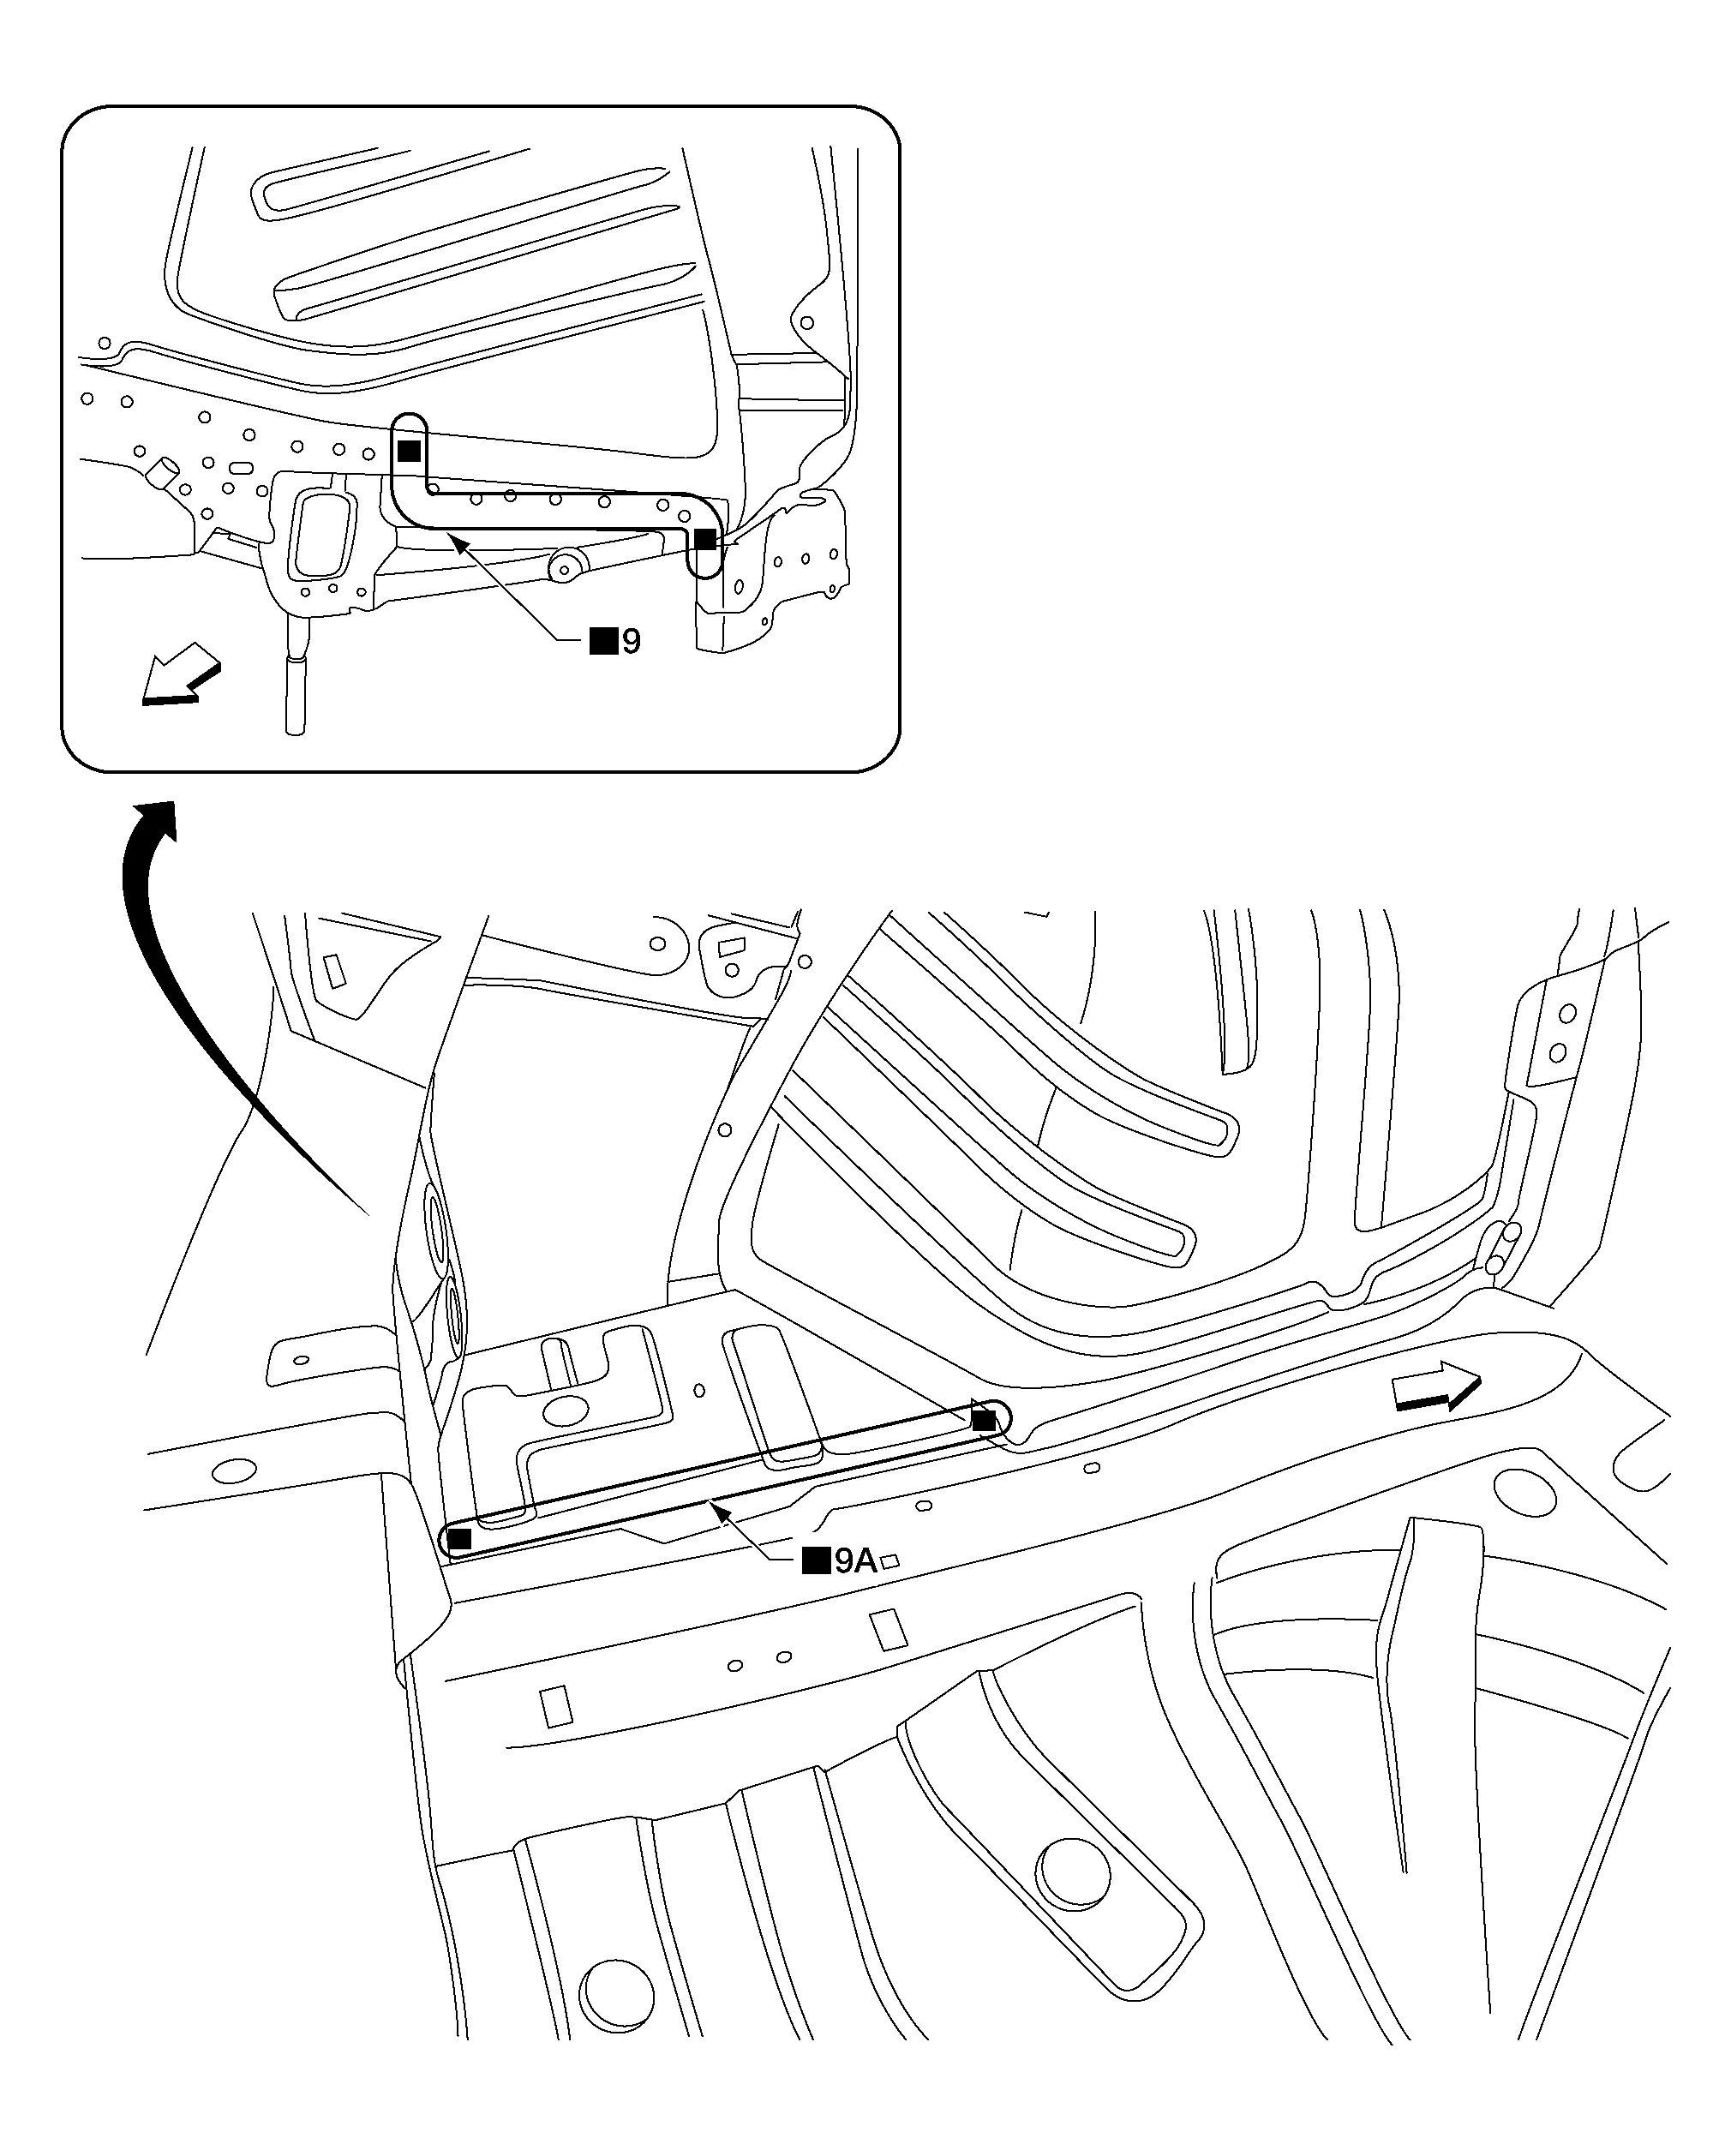
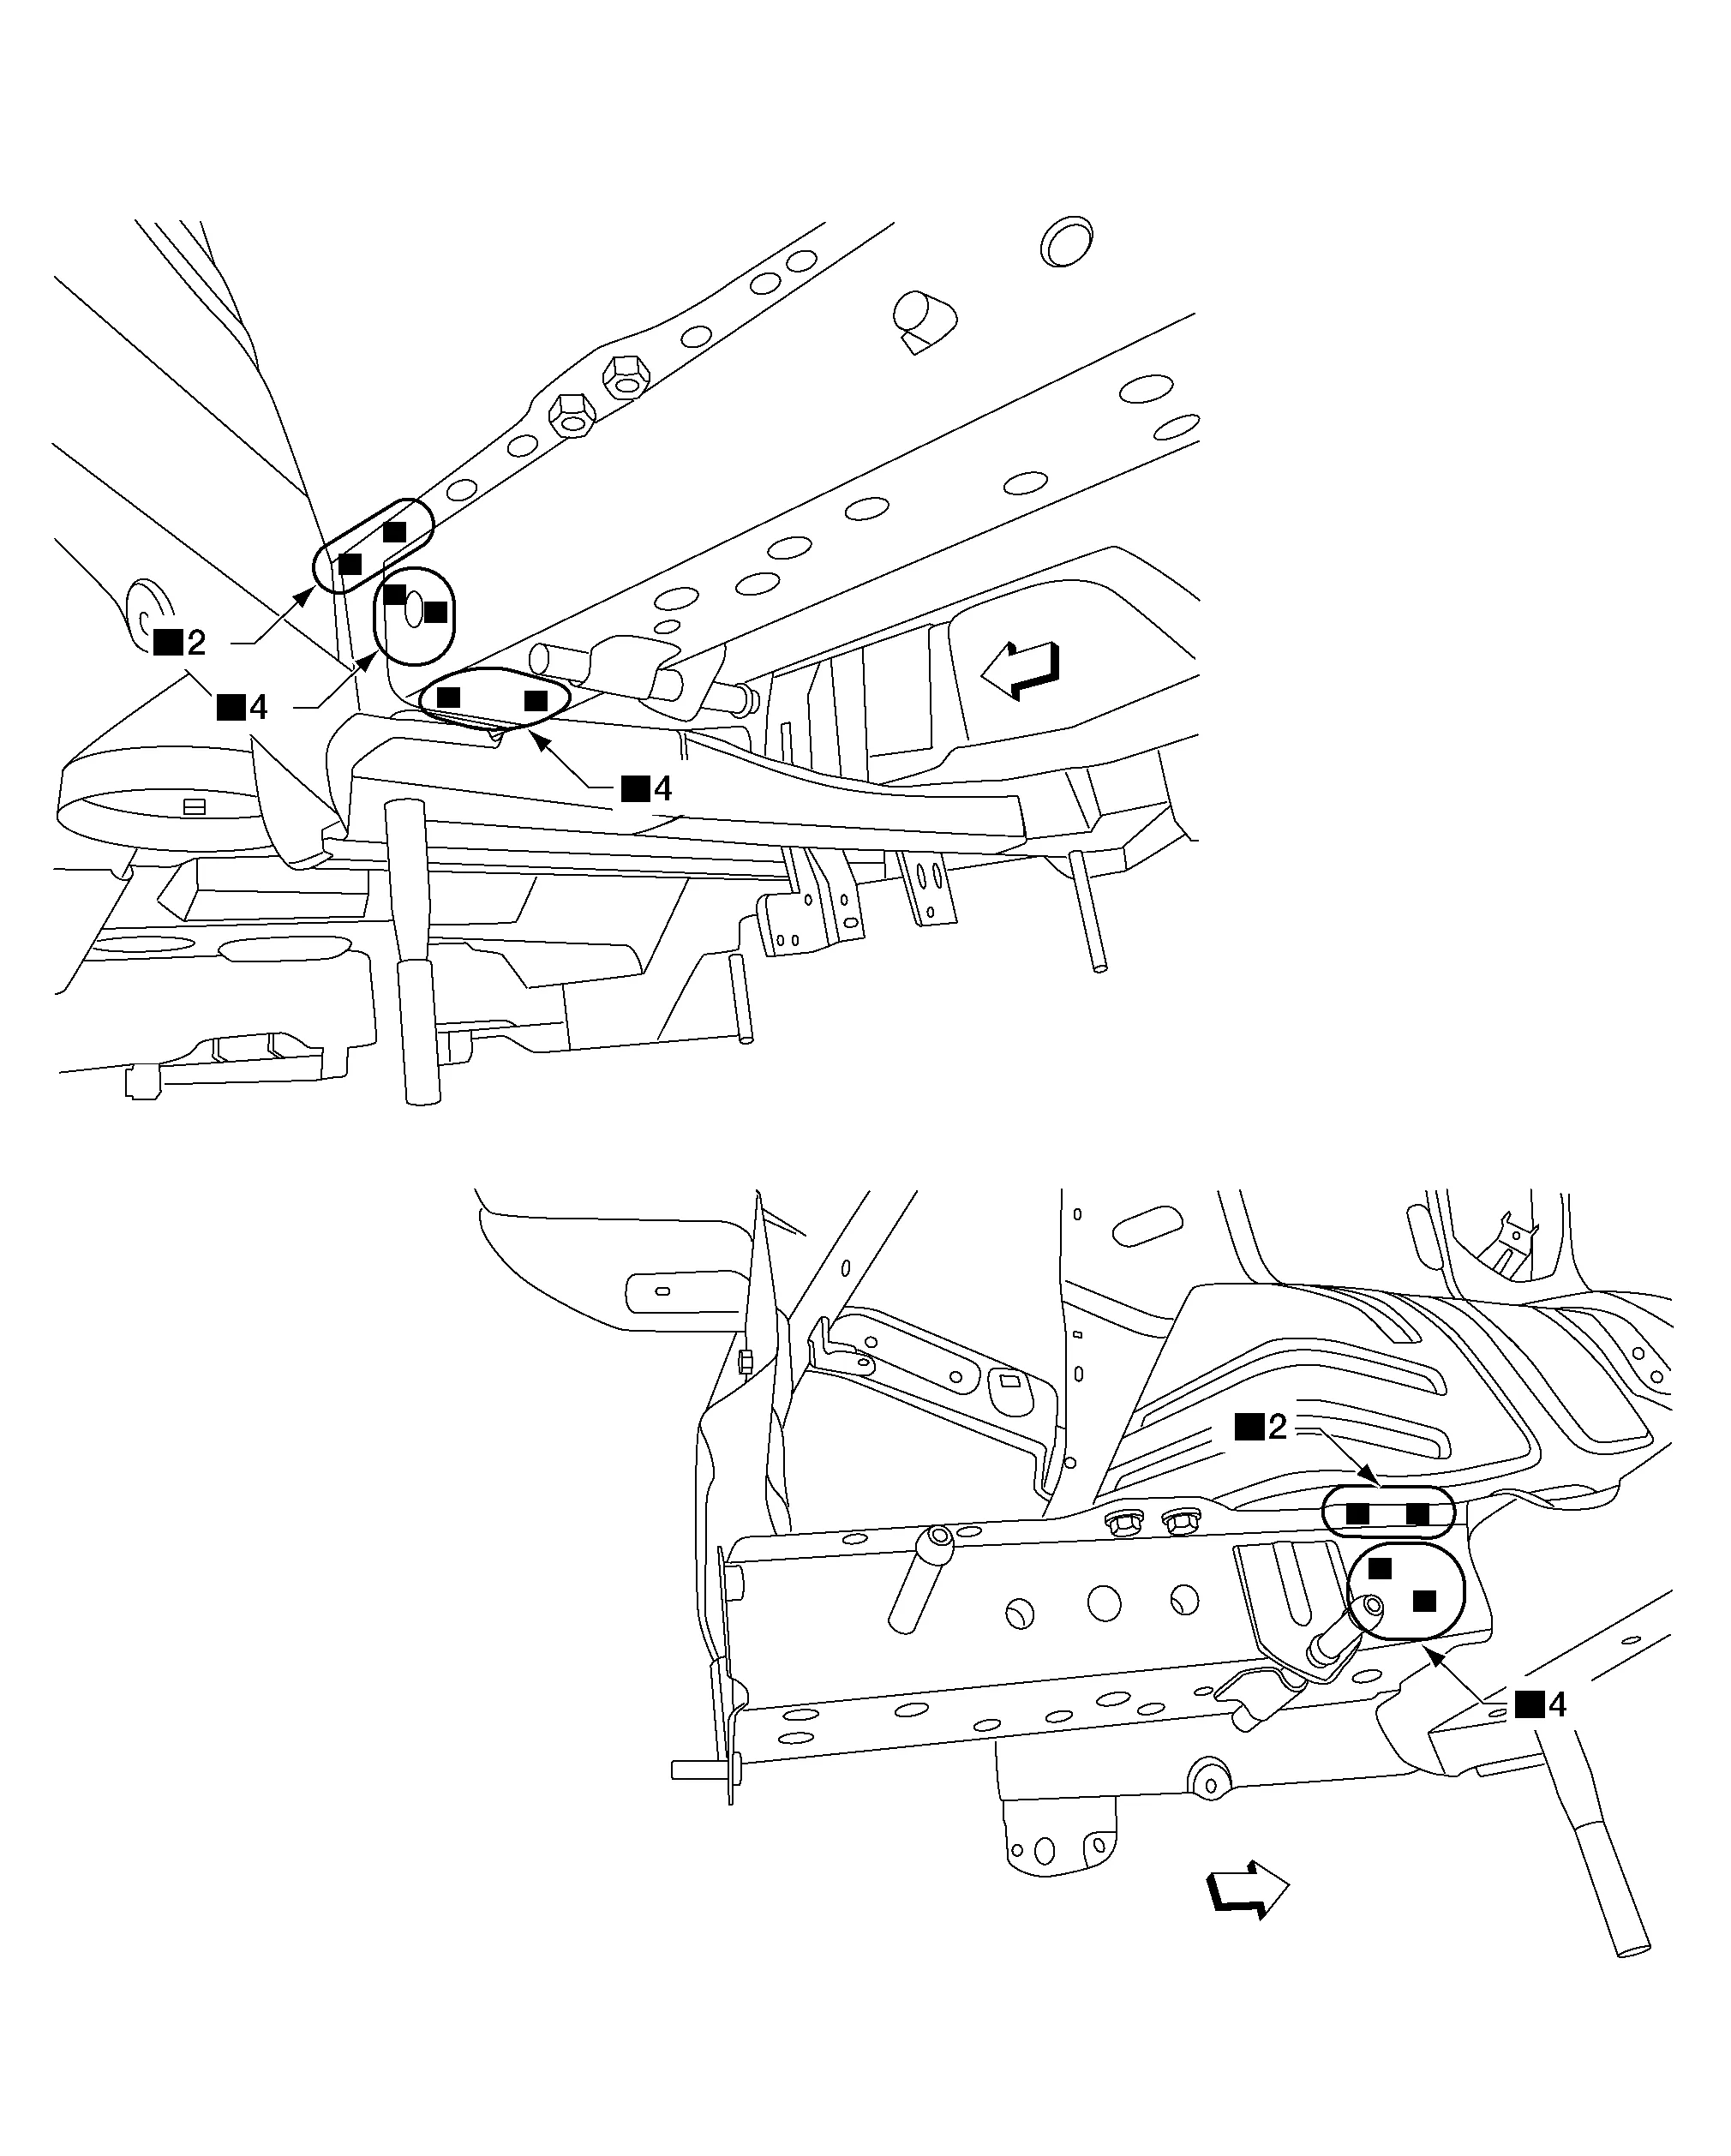
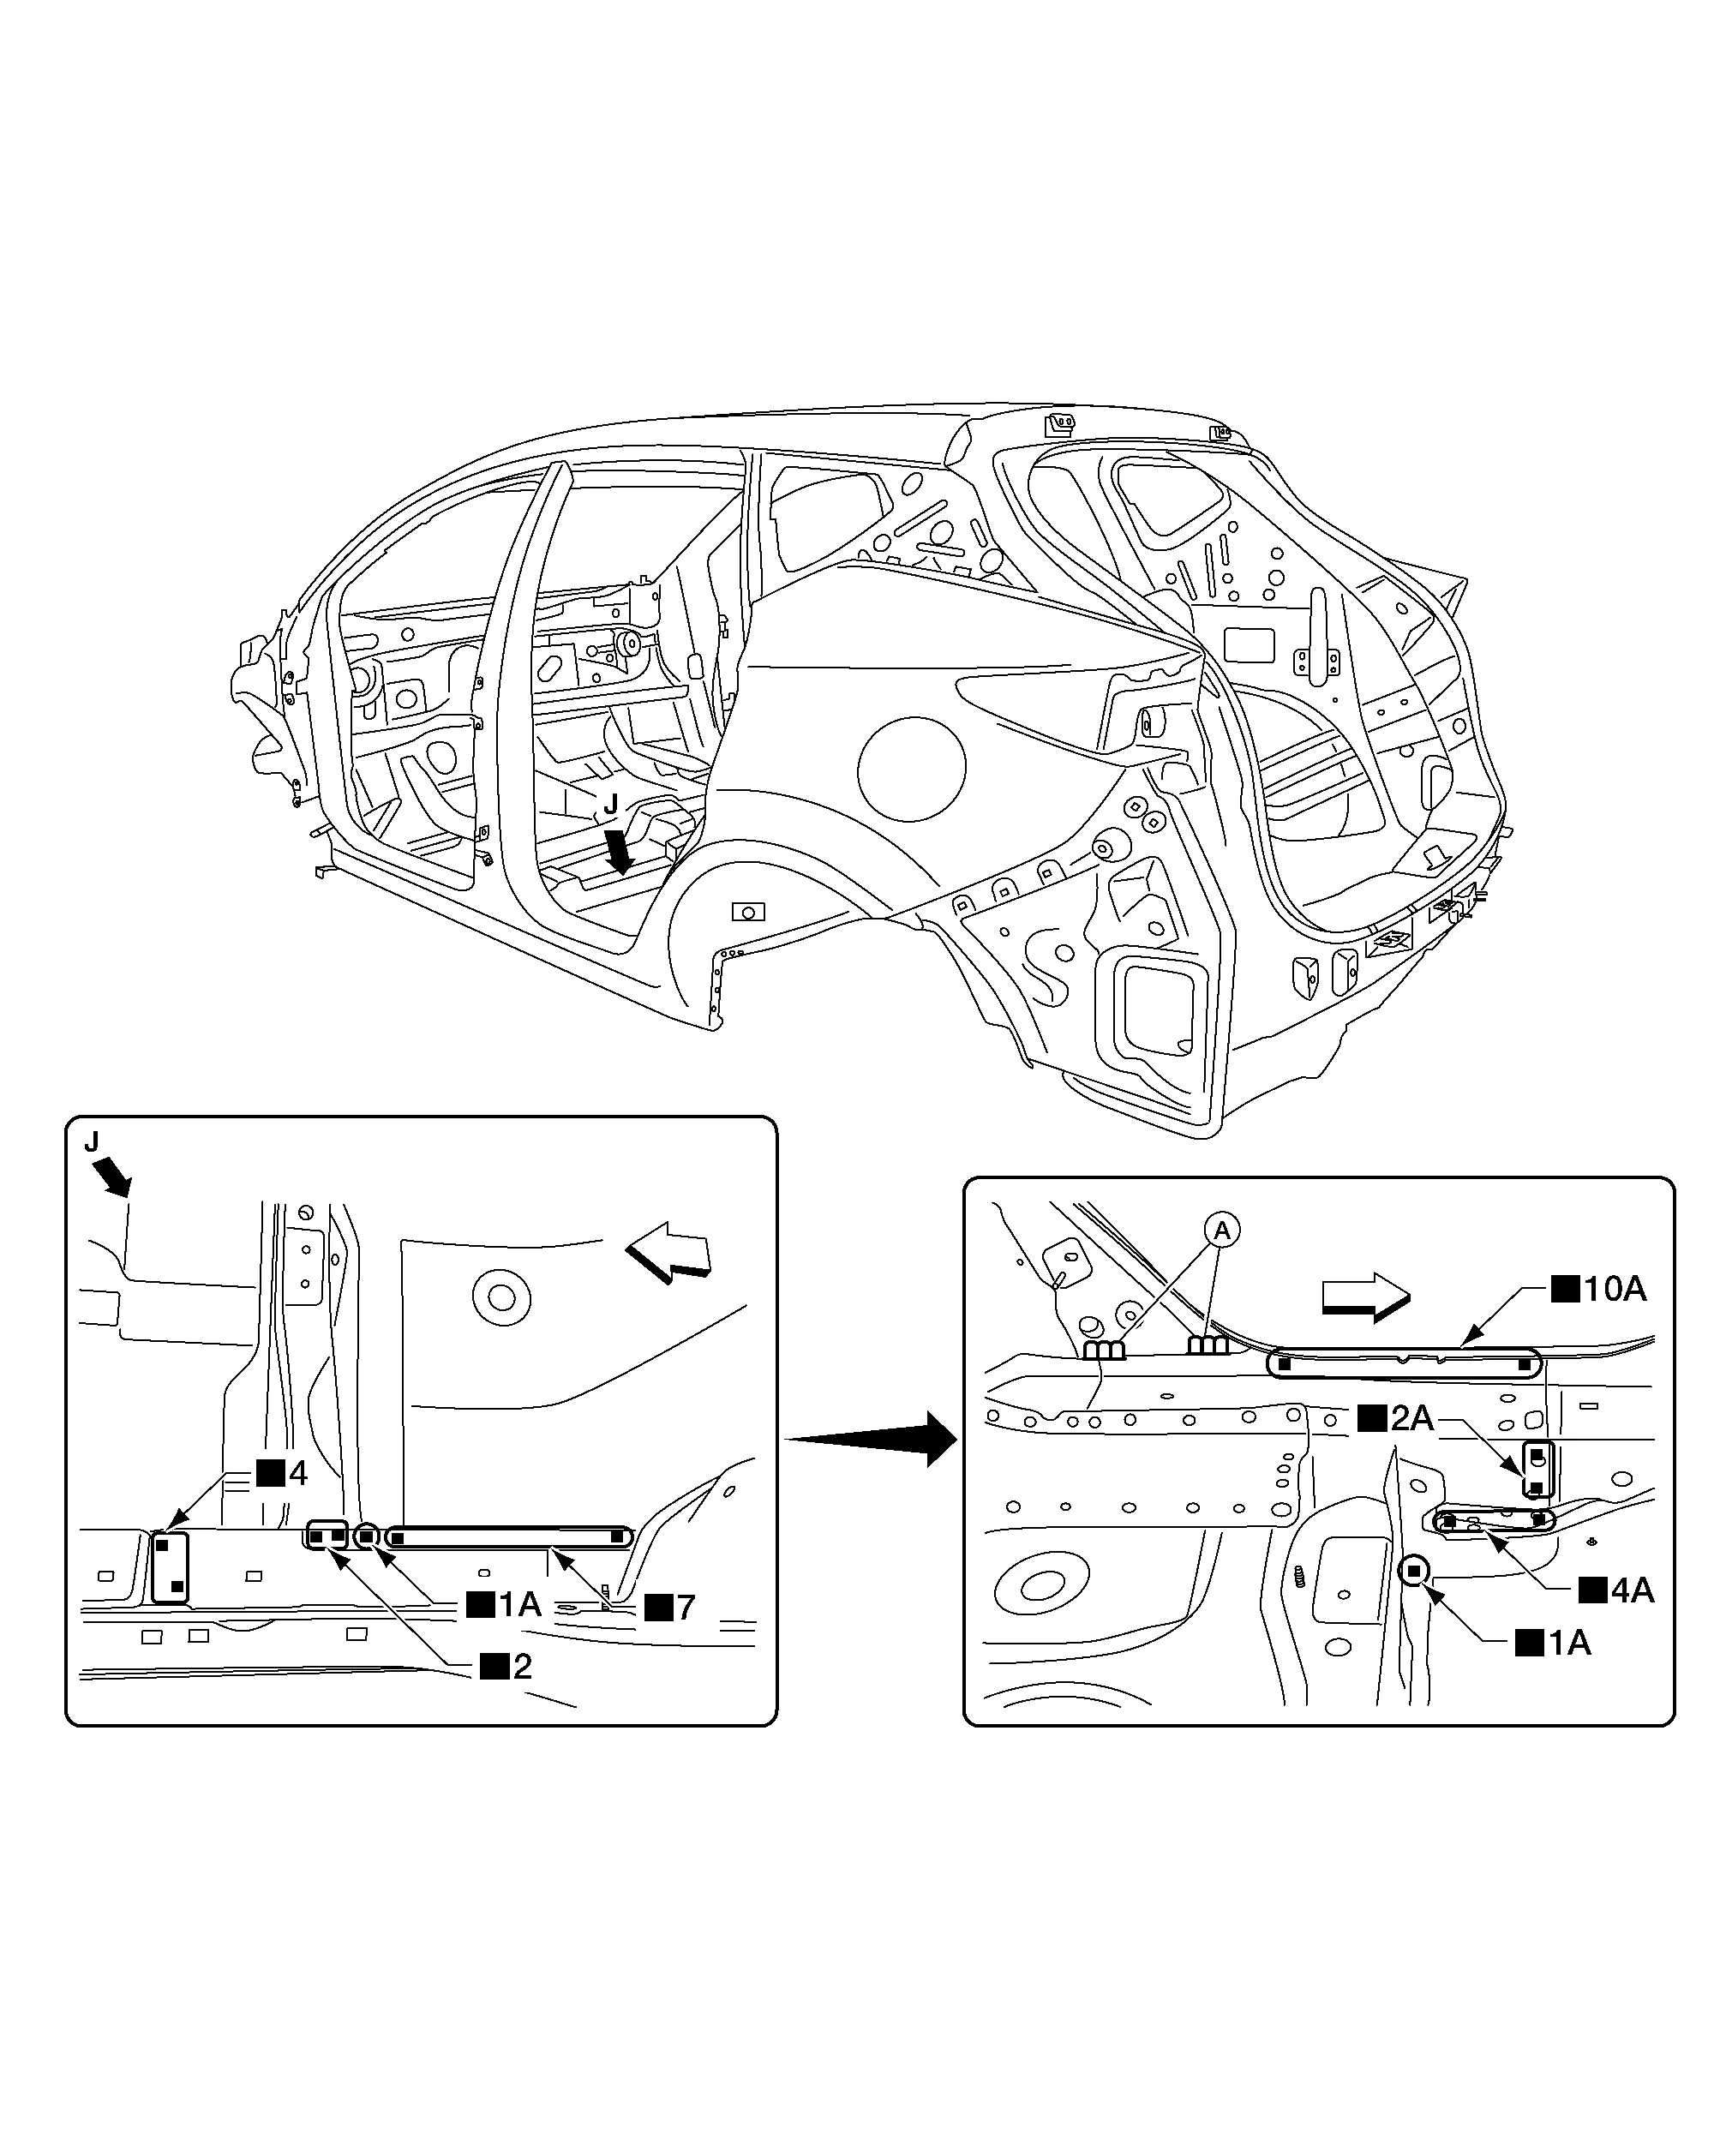
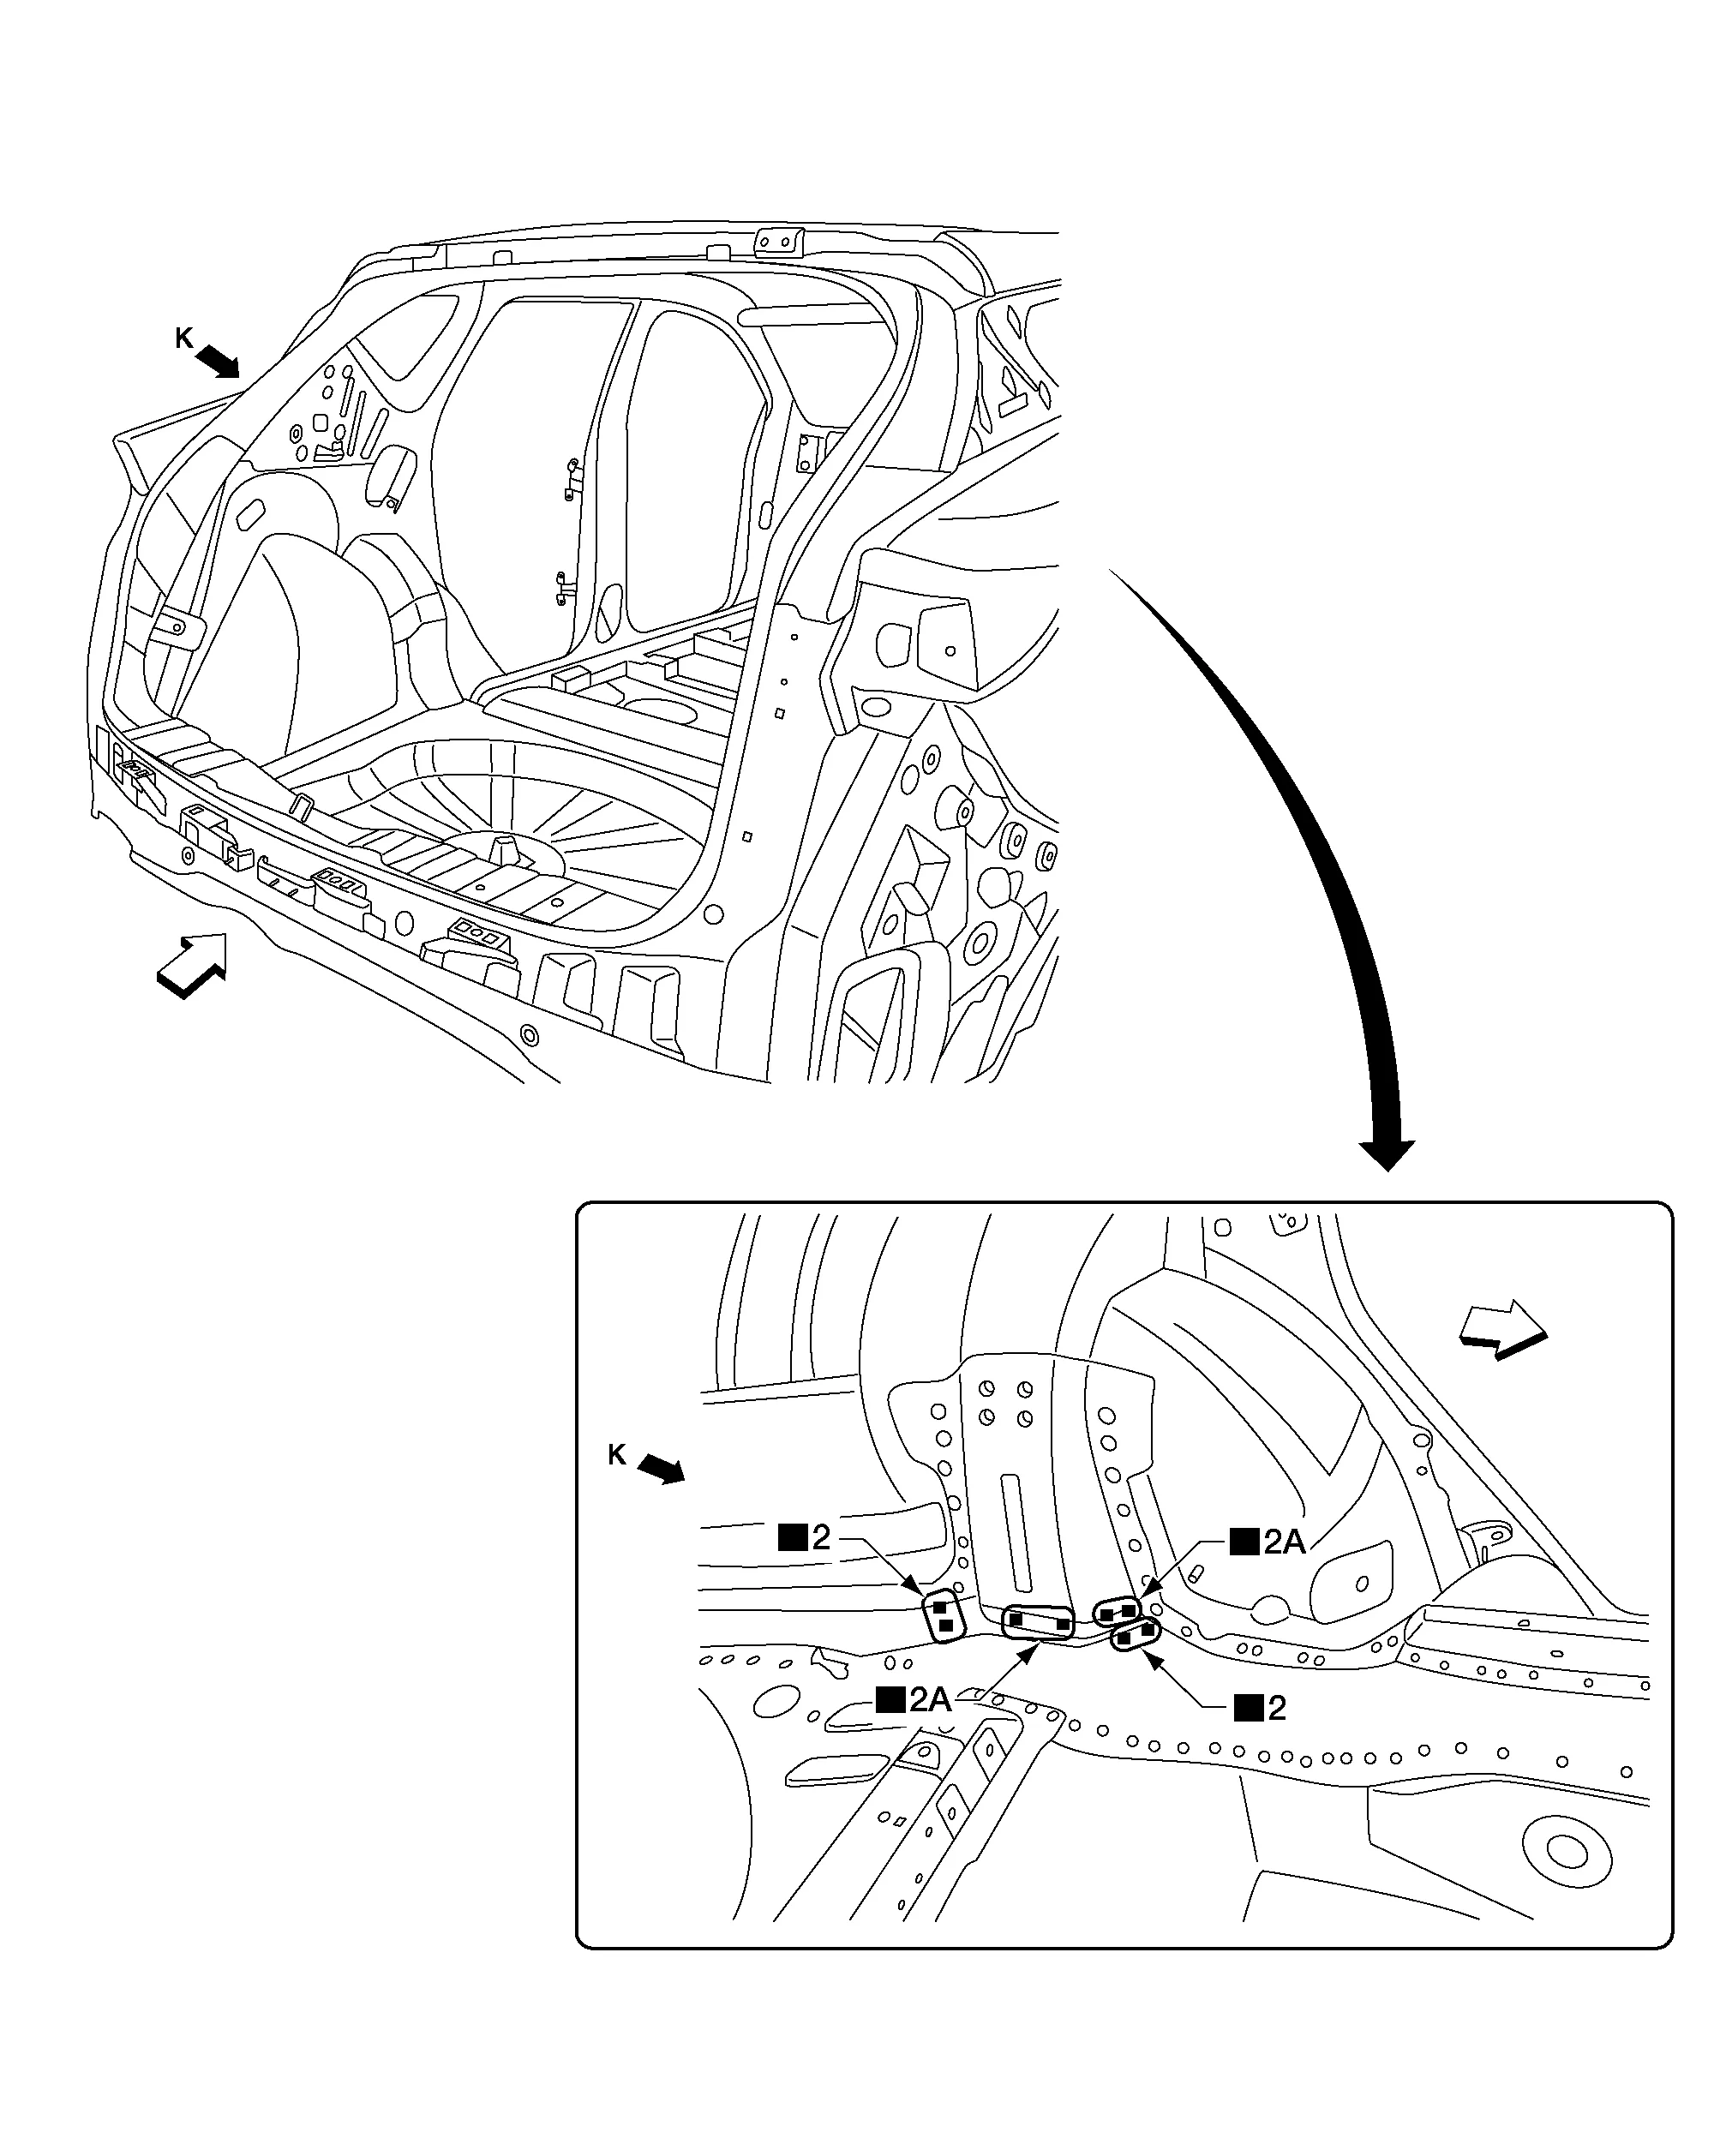
Die in diesem Abschnitt für Schweißarbeiten verwendeten Symbole sind nachfolgend dargestellt.
Symbolkennzeichnungen
Beschreibung
"Anzahl"
Die "Anzahl" nach dem Symbol ist die Gesamtzahl der aufzubringenden Schweißungen.
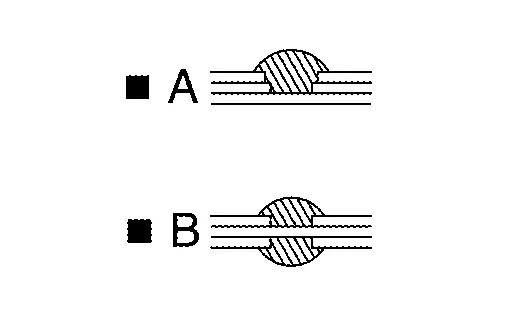
Beispiel 1: ■"4"A = 4 MAG-Lochschweißungen für die Lochschweißmethode mit 3 Blechen.
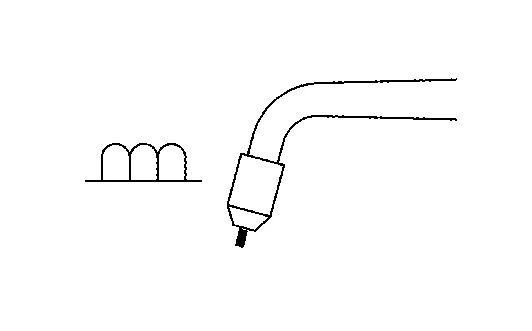
Beispiel 2:"1" x20 (0,79) = 1 MAG-Nahtschweißung mit einer Länge von 20 mm (0,79 in).
Zweiblech-Punktschweißung
Dreiblech-Punktschweißung
MAG-Lochschweißung
Für das Dreiblech-Lochschweißverfahren
MAG-Nahtschweißung / Punktschweißung
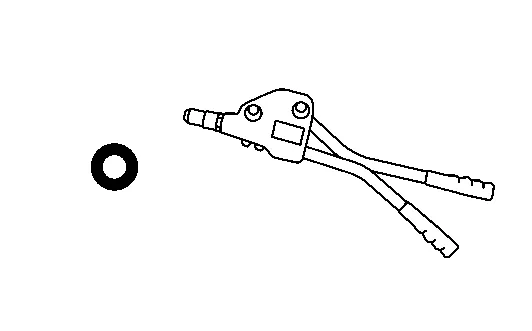
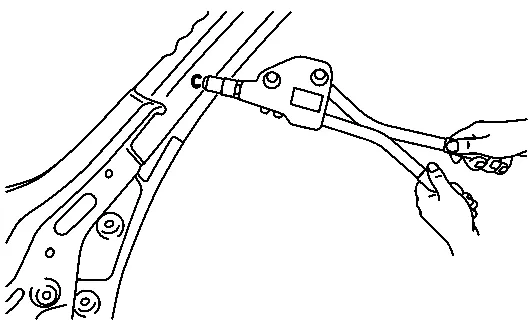
Blindniet
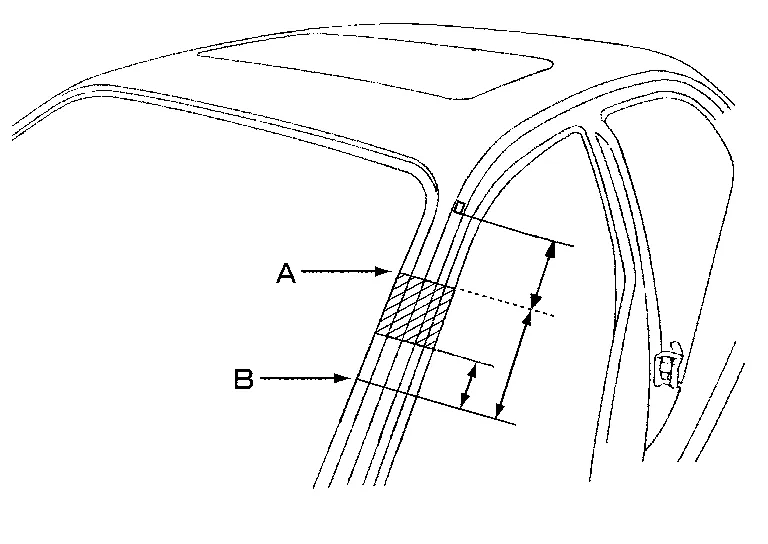
Die Stoßstelle der vorderen Säule kann an jeder Stelle innerhalb des schraffierten Bereichs gemäß Abbildung gesetzt werden. Die beste Position für die Stoßstelle ist Position A, aufgrund der Konstruktion des Nissan Murano.
Schnittposition festlegen und den Abstand von der Markierungsvertiefung notieren. Diesen Abstand beim Ablängen des Ersatzteils verwenden. Die äußere A-Säule mehr als 60 mm (2.36 in) oberhalb der Schnittposition der inneren A-Säule ablängen.
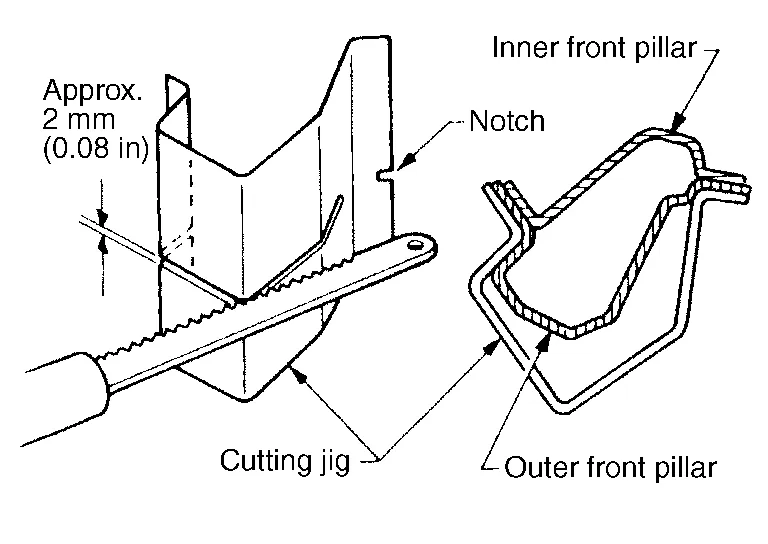
Eine Schnittlehre vorbereiten, damit die äußere Säule leichter getrennt werden kann. Dadurch lässt sich das Ersatzteil an der Stoßstelle exakt ablängen.
Ein Beispiel für den Schneidvorgang mit einer Schnittlehre ist im Folgenden dargestellt.
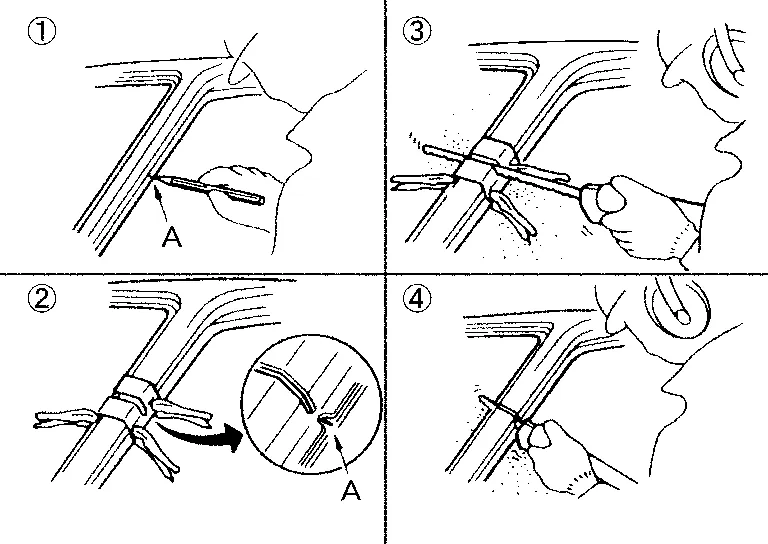
Schnittlinien anzeichnen.
A: Schnittposition der äußeren Säule
B: Schnittposition der inneren Säule
Schnittlinie mit der Kerbe der Lehre ausrichten. Lehre an der Säule festklemmen.
Äußere Säule entlang der Nut der Lehre trennen (an Position A).
Lehre entfernen und die restlichen Teile trennen.
Innere Säule an Position B auf die gleiche Weise trennen.
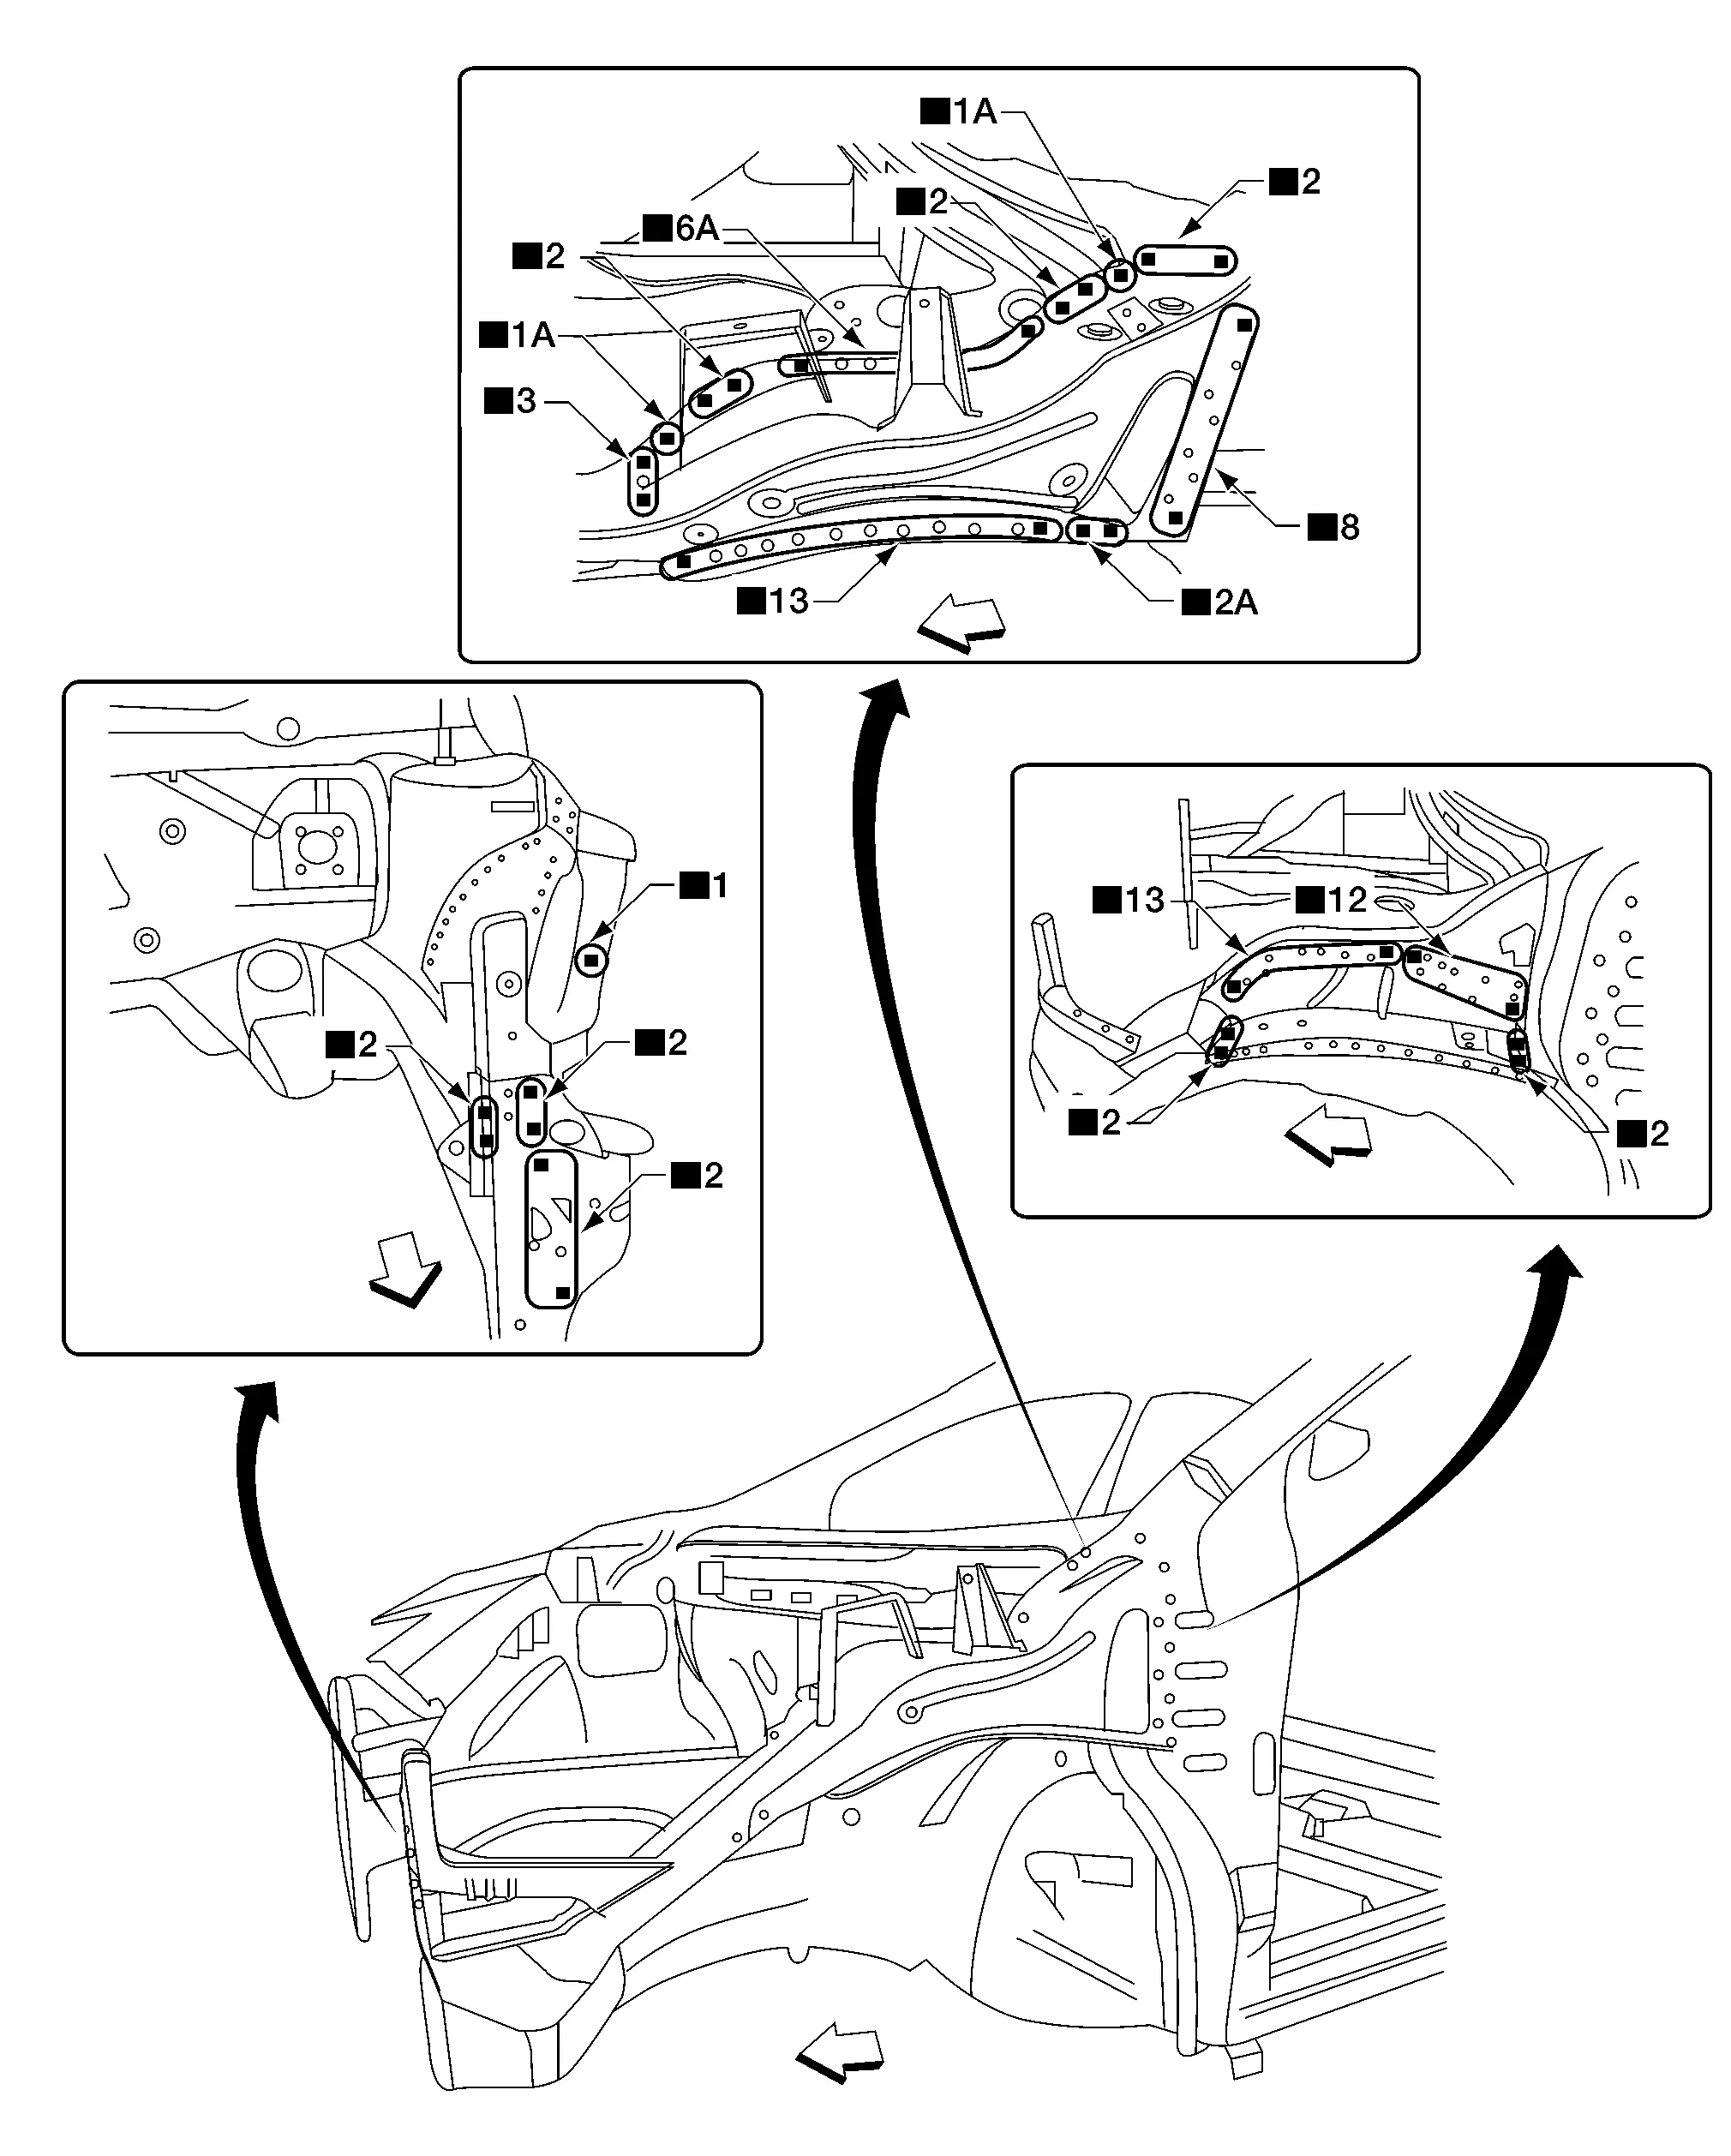
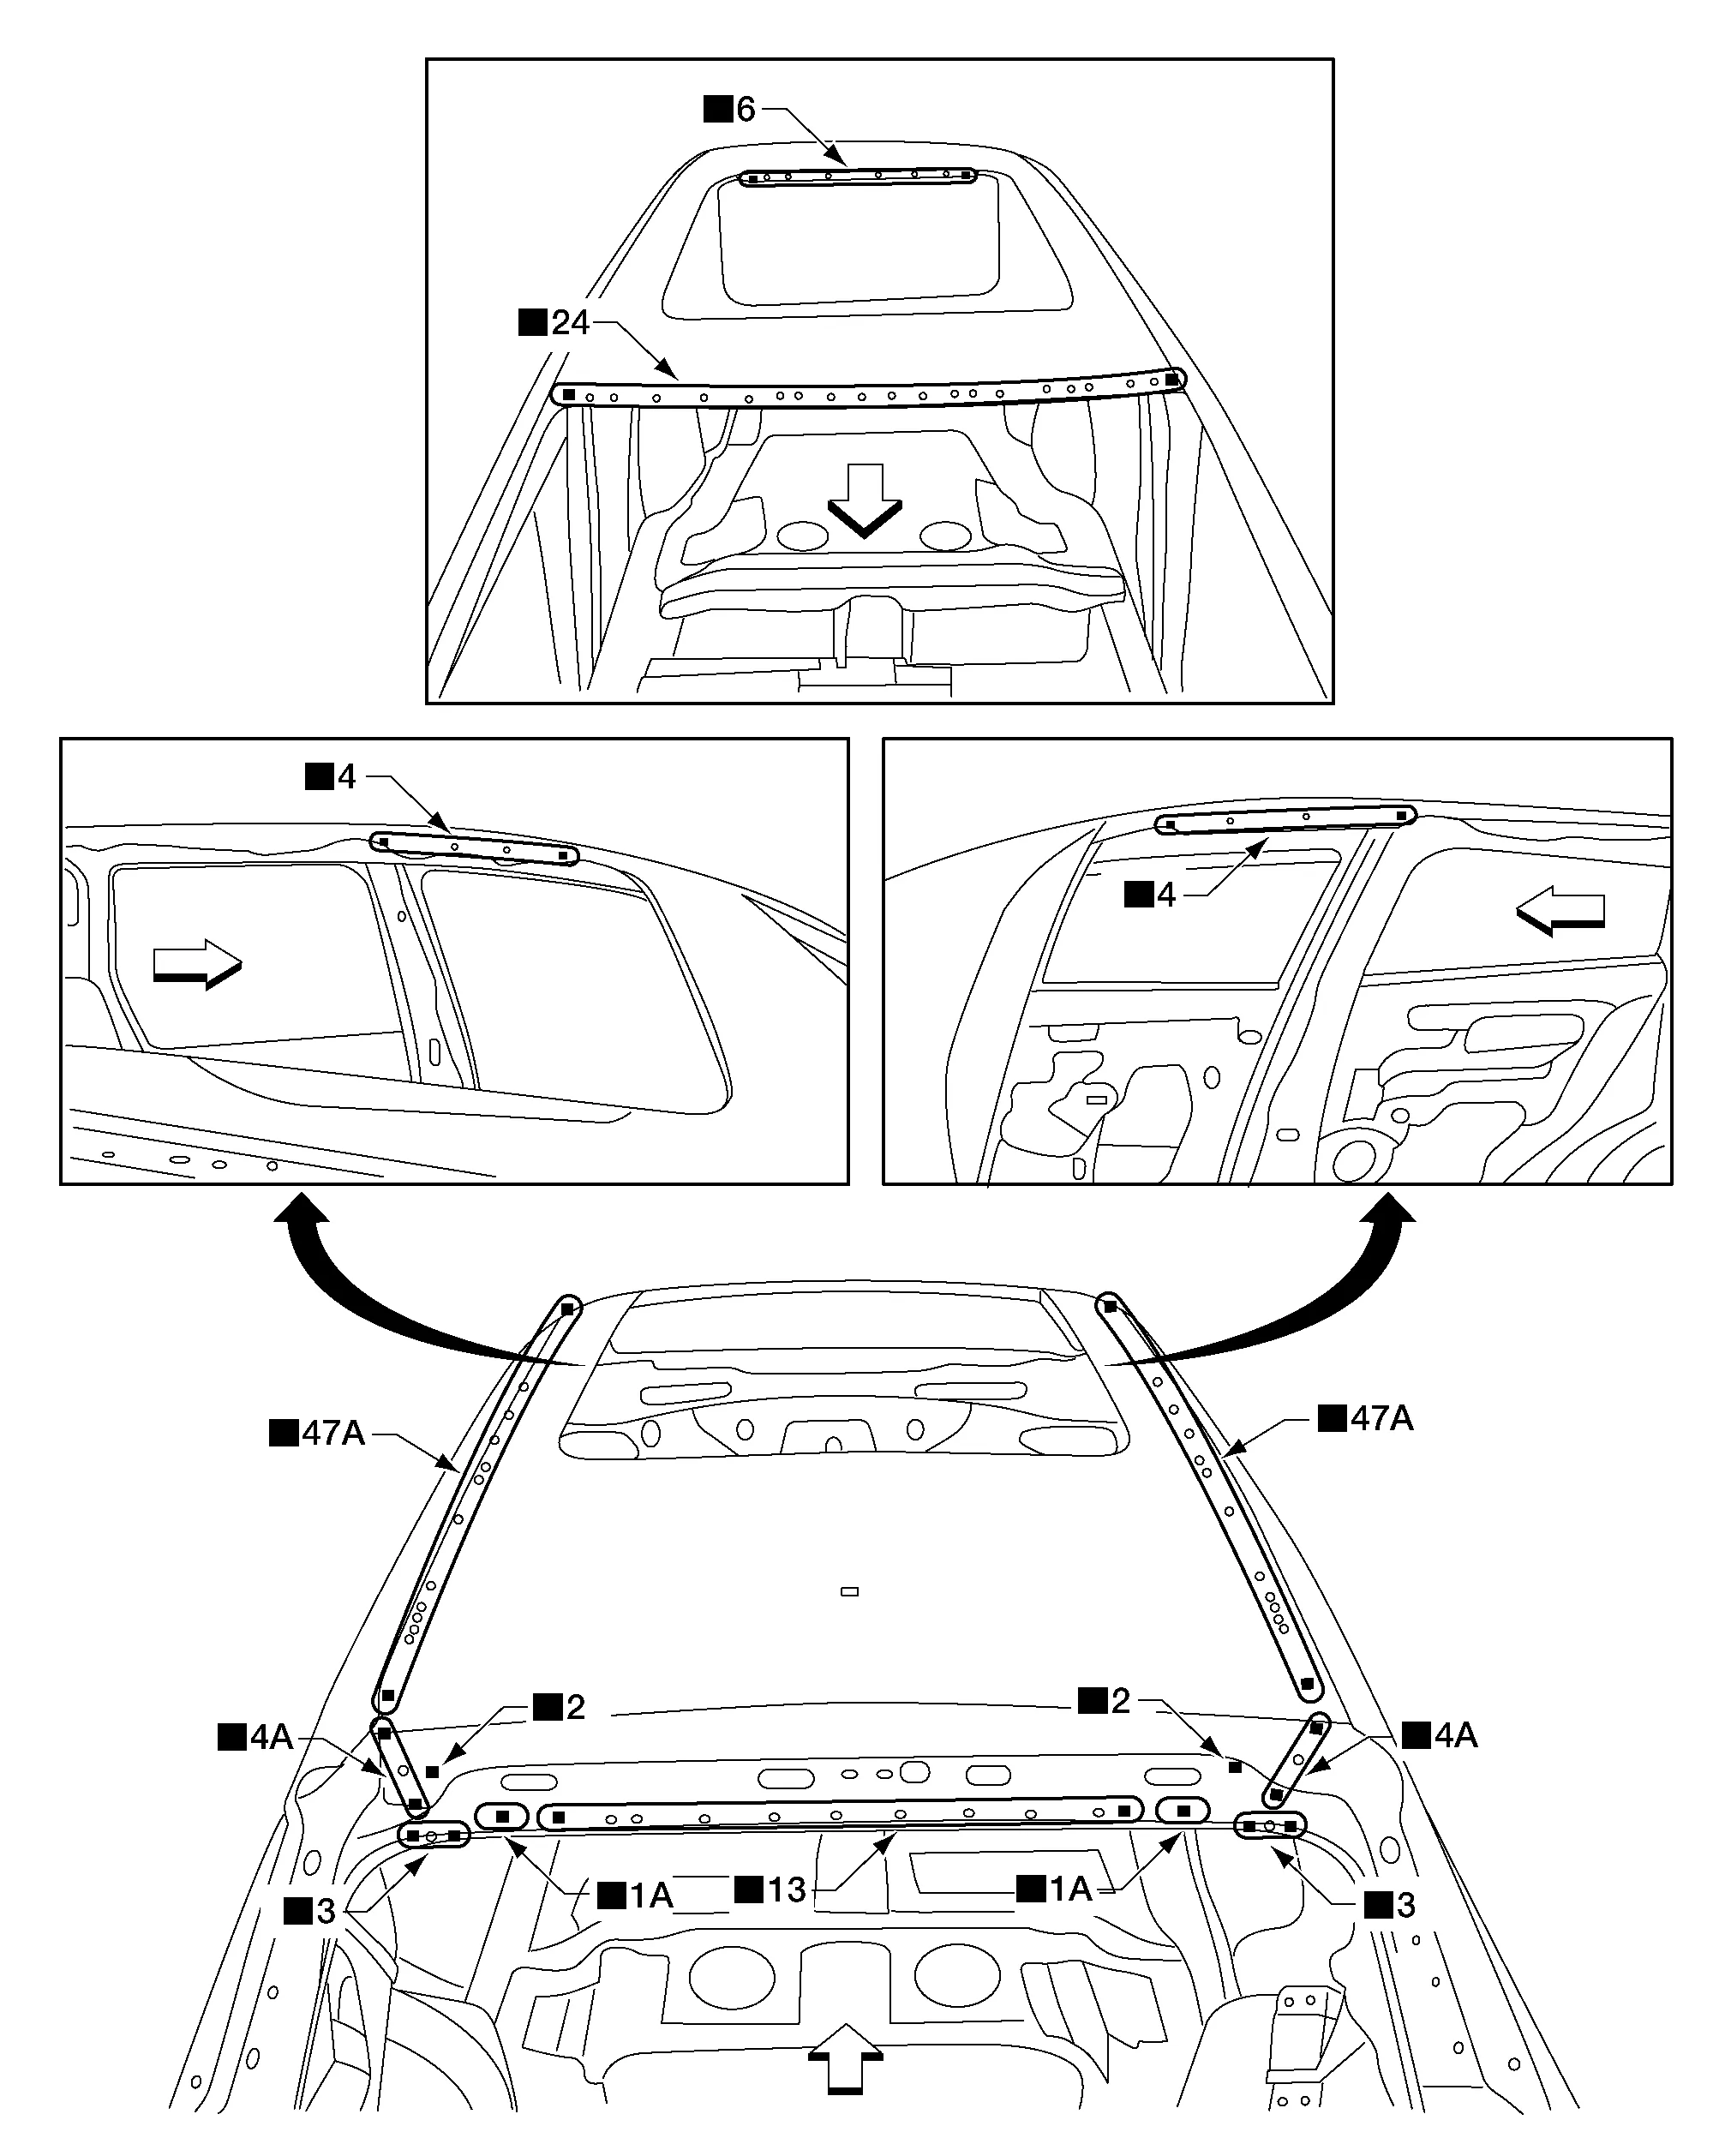
Haubenauflage
Ersatzteile
•
Oberer Kühlerquerträger
•
Haubenauflage
•
Verstärkung Haubenträger
Vorne
Federbeindom vorn
Ersatzteile
•
Federbeindom vorn
•
Verlängerung Federbeindom vorn
•
Vordere Längsträgerverlängerung
•
Abschlussblech vorderer Längsträger
A.
MAG-Schweißung
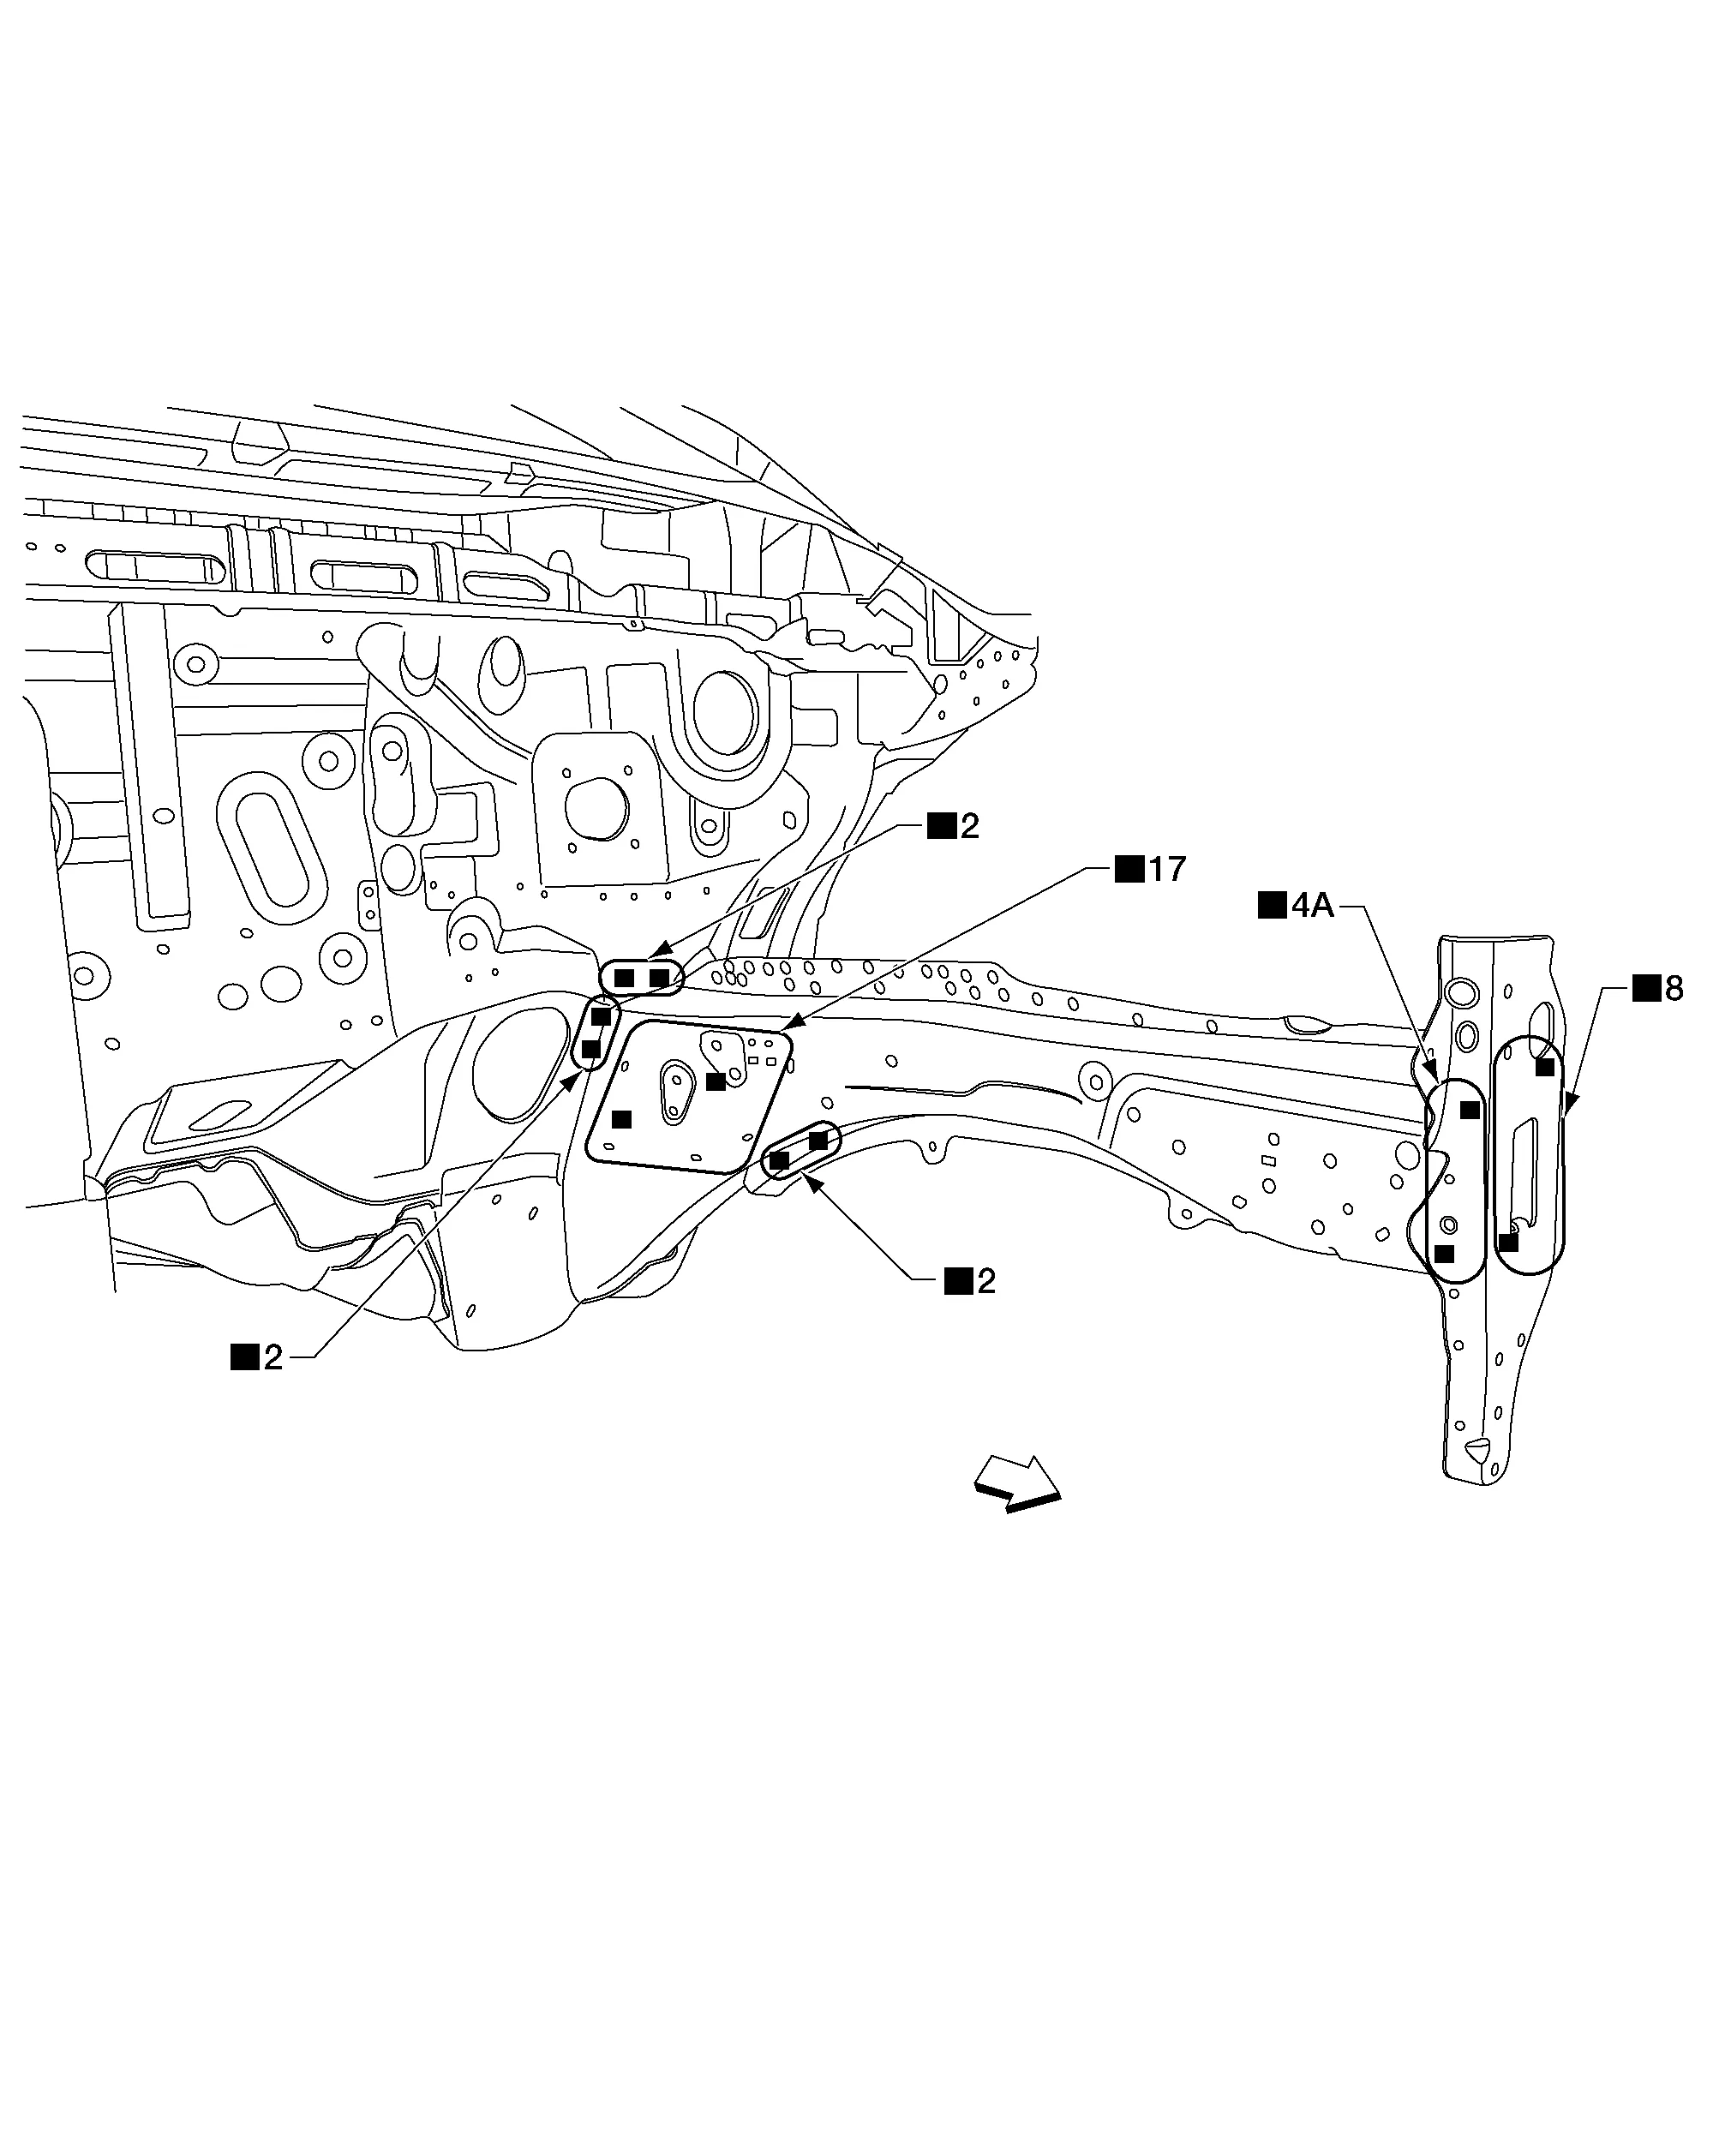
Vorne
Vorderer Längsträger (Teilersatz)
Arbeiten nach Ausbau der Haubenschlossträger-Baugruppe und der Federbeinstützen-Baugruppe vorn.
Ersatzteile
•
Vorderer Längsträger
•
Vordere Längsträgerverlängerung
Vorne
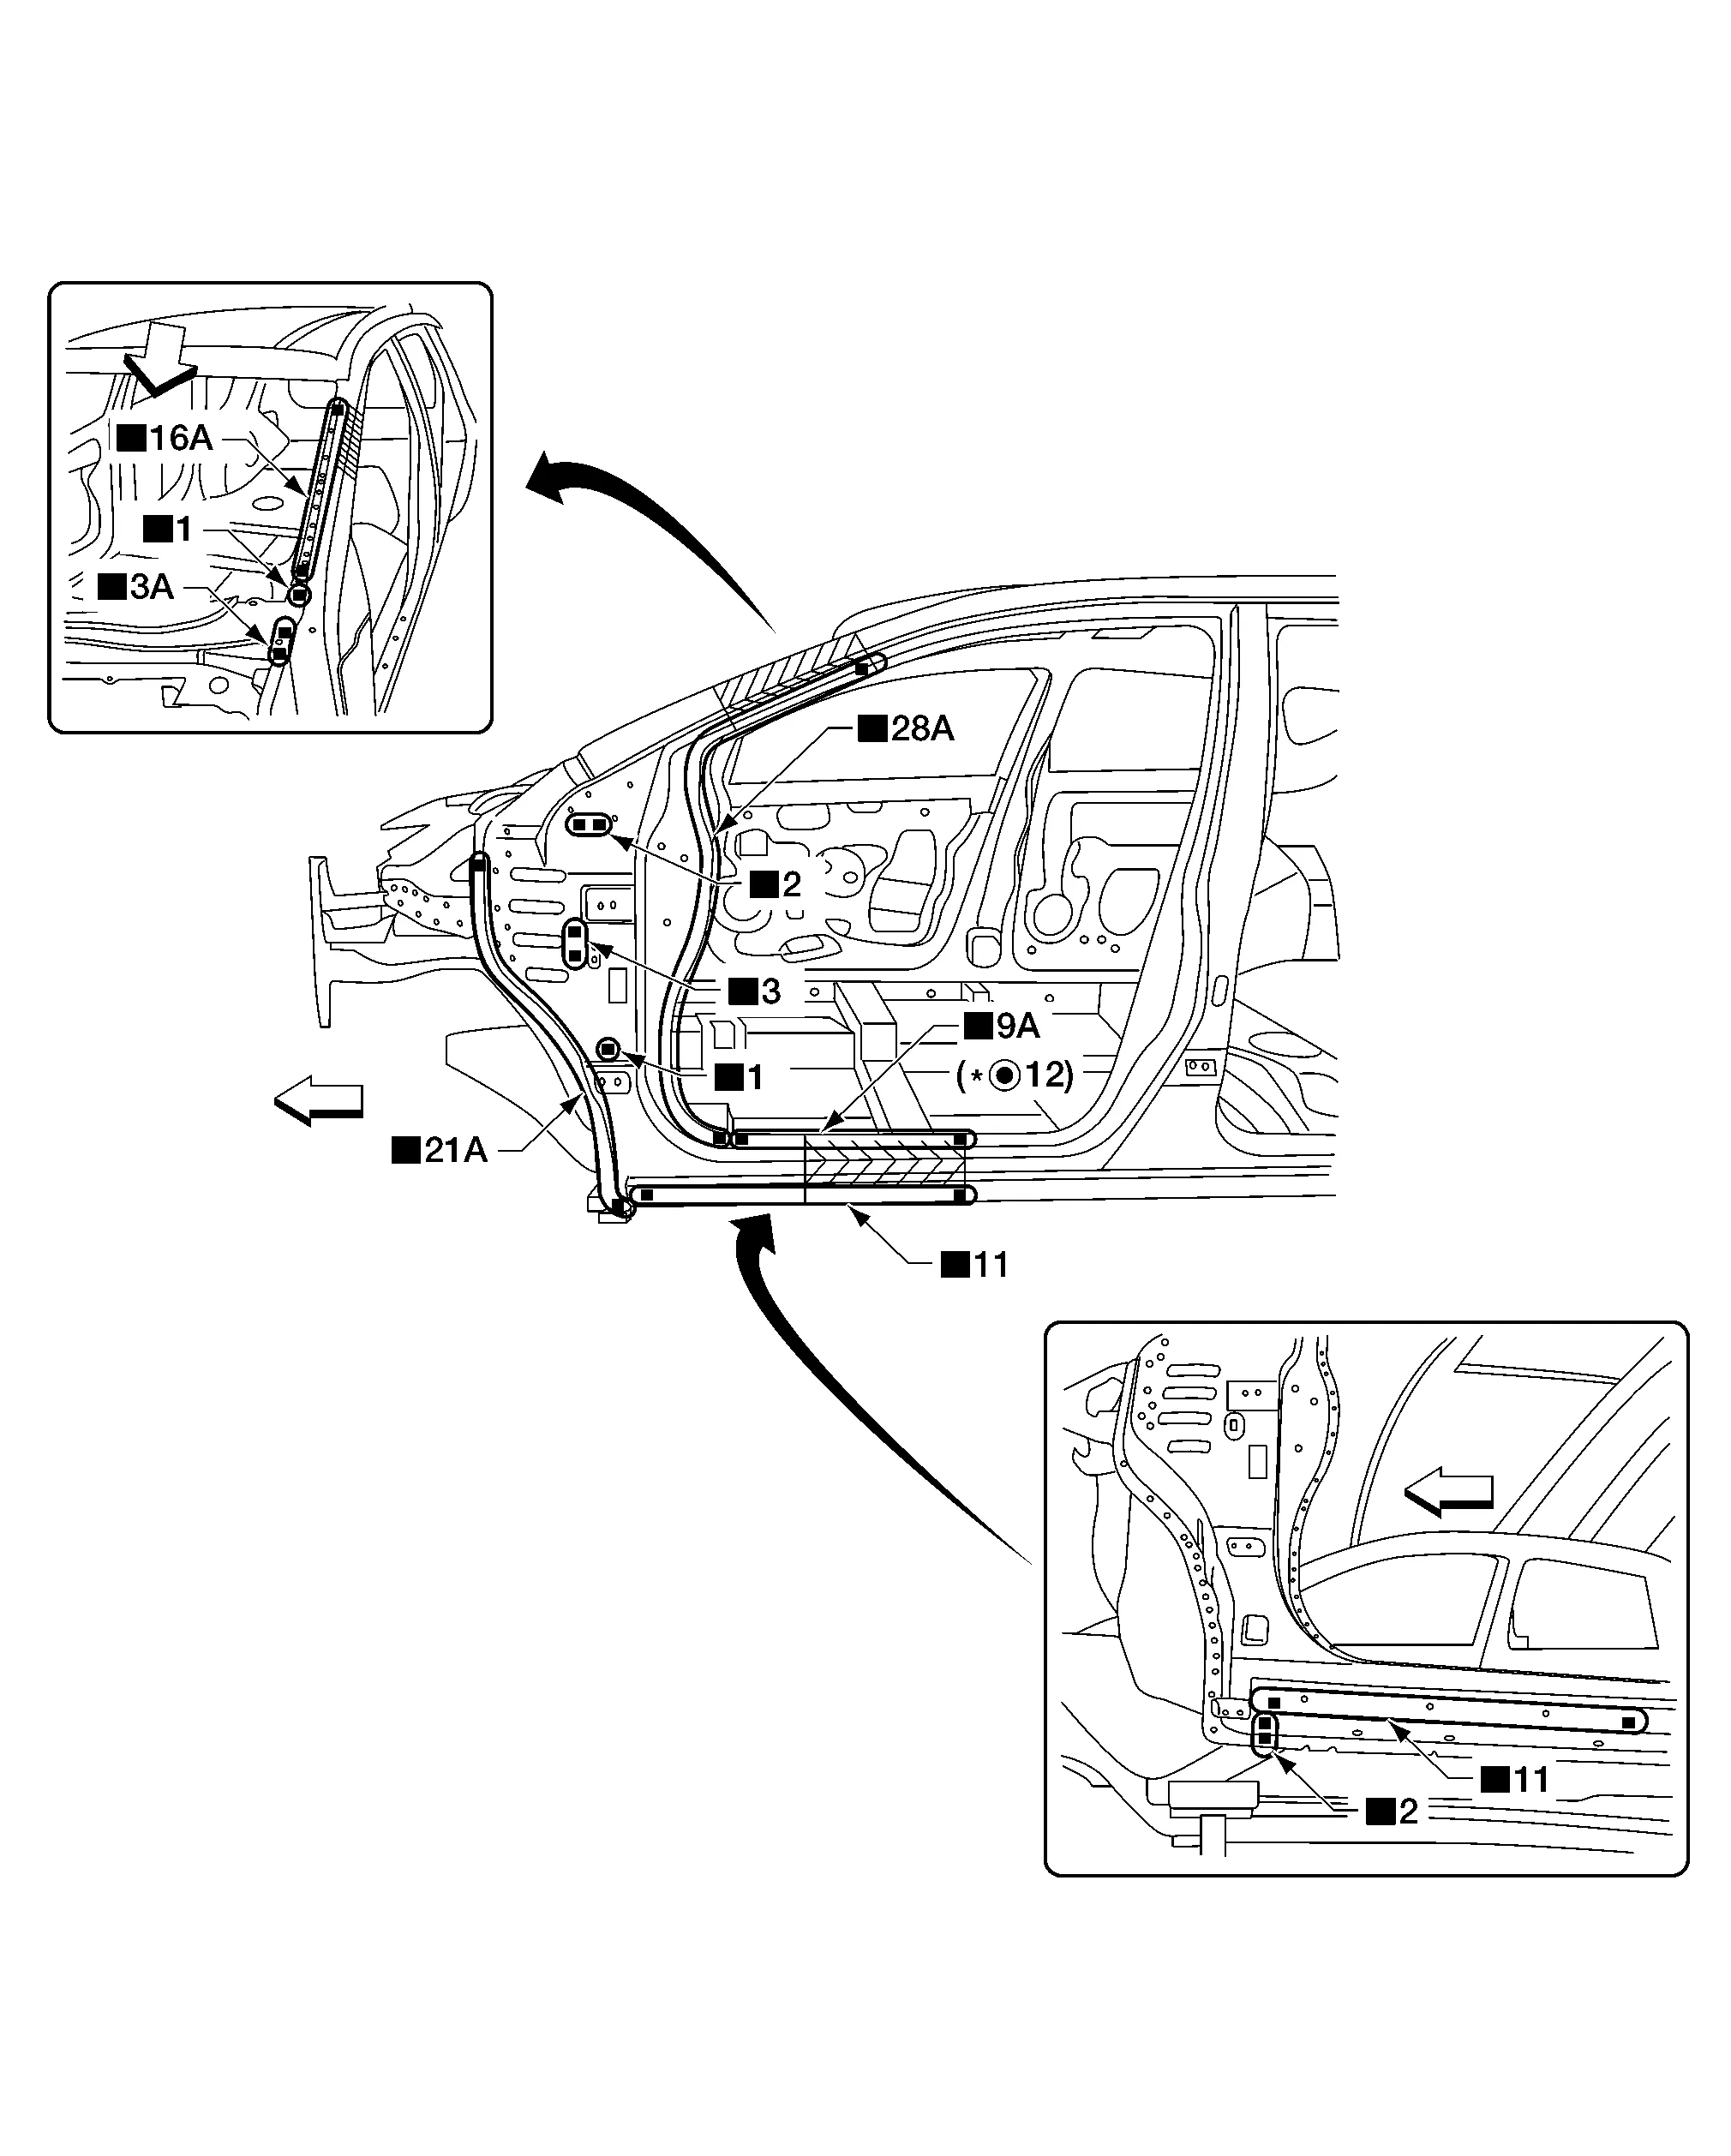
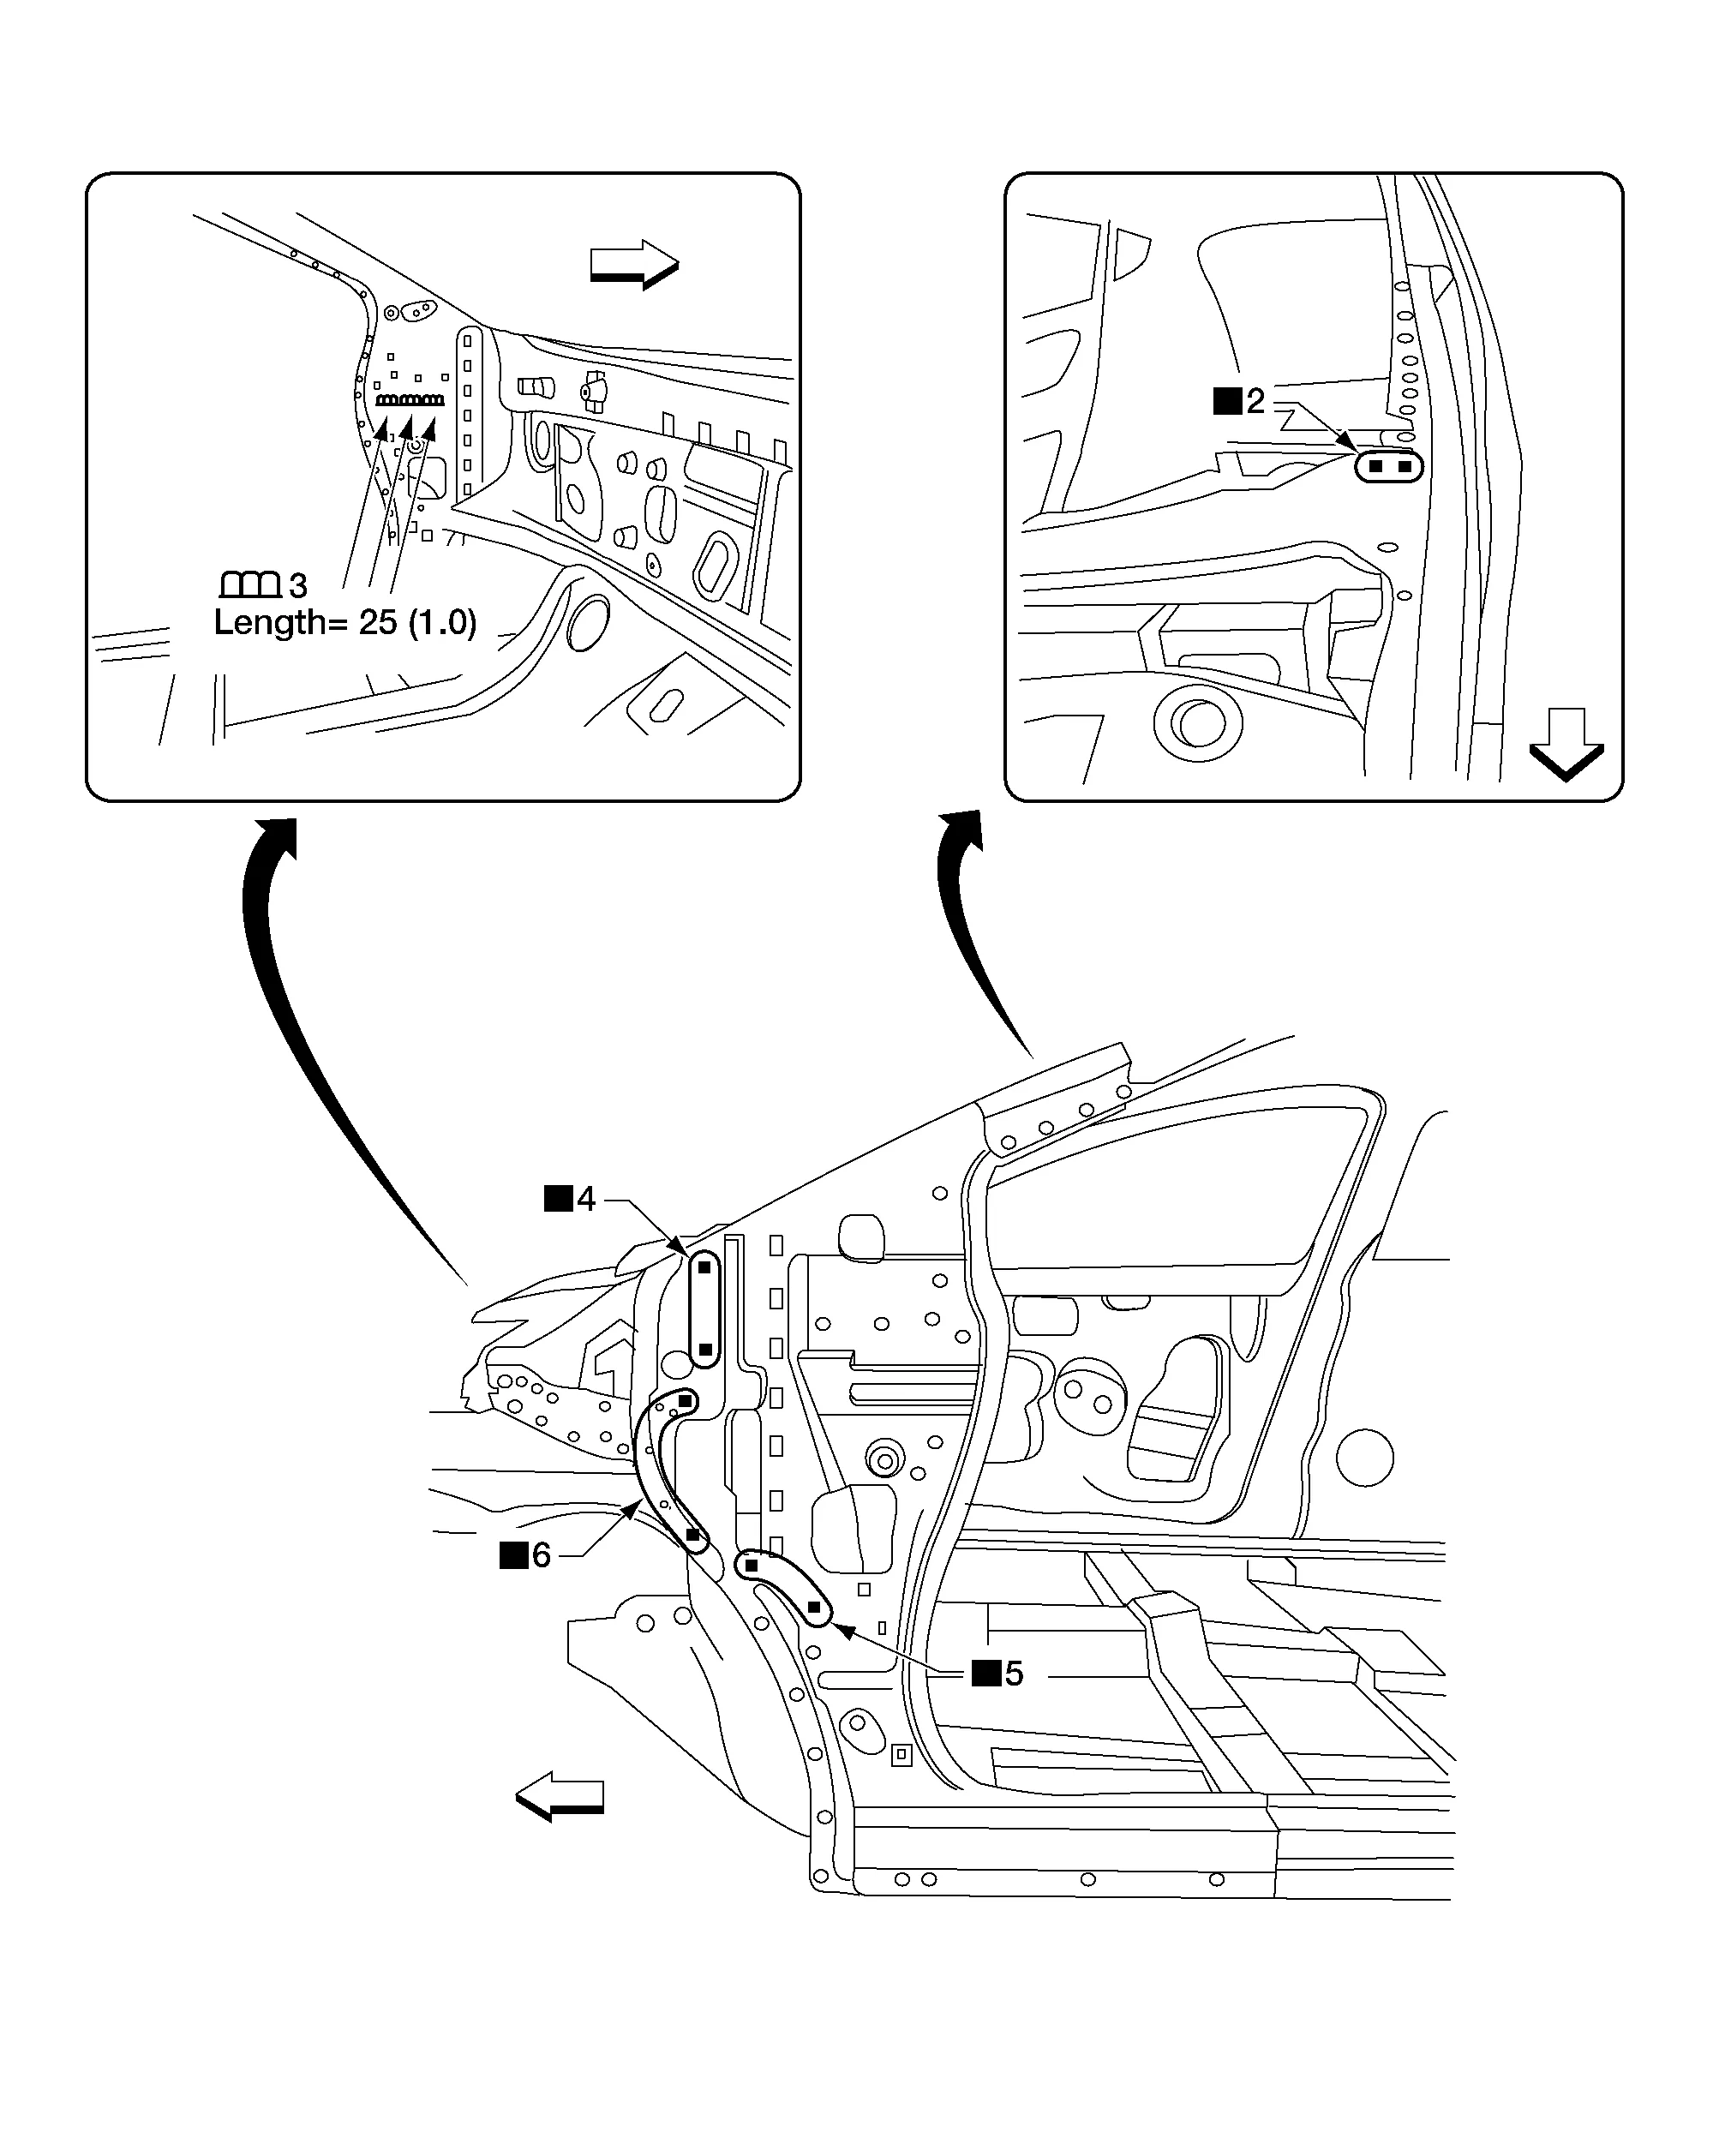
Vordere Säule
AUSSEN
Arbeiten nach Ausbau des oberen Haubenschlossträgers.
Ersatzteile
•
A-Säulenbereich der seitlichen Karosserieaußenhaut
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
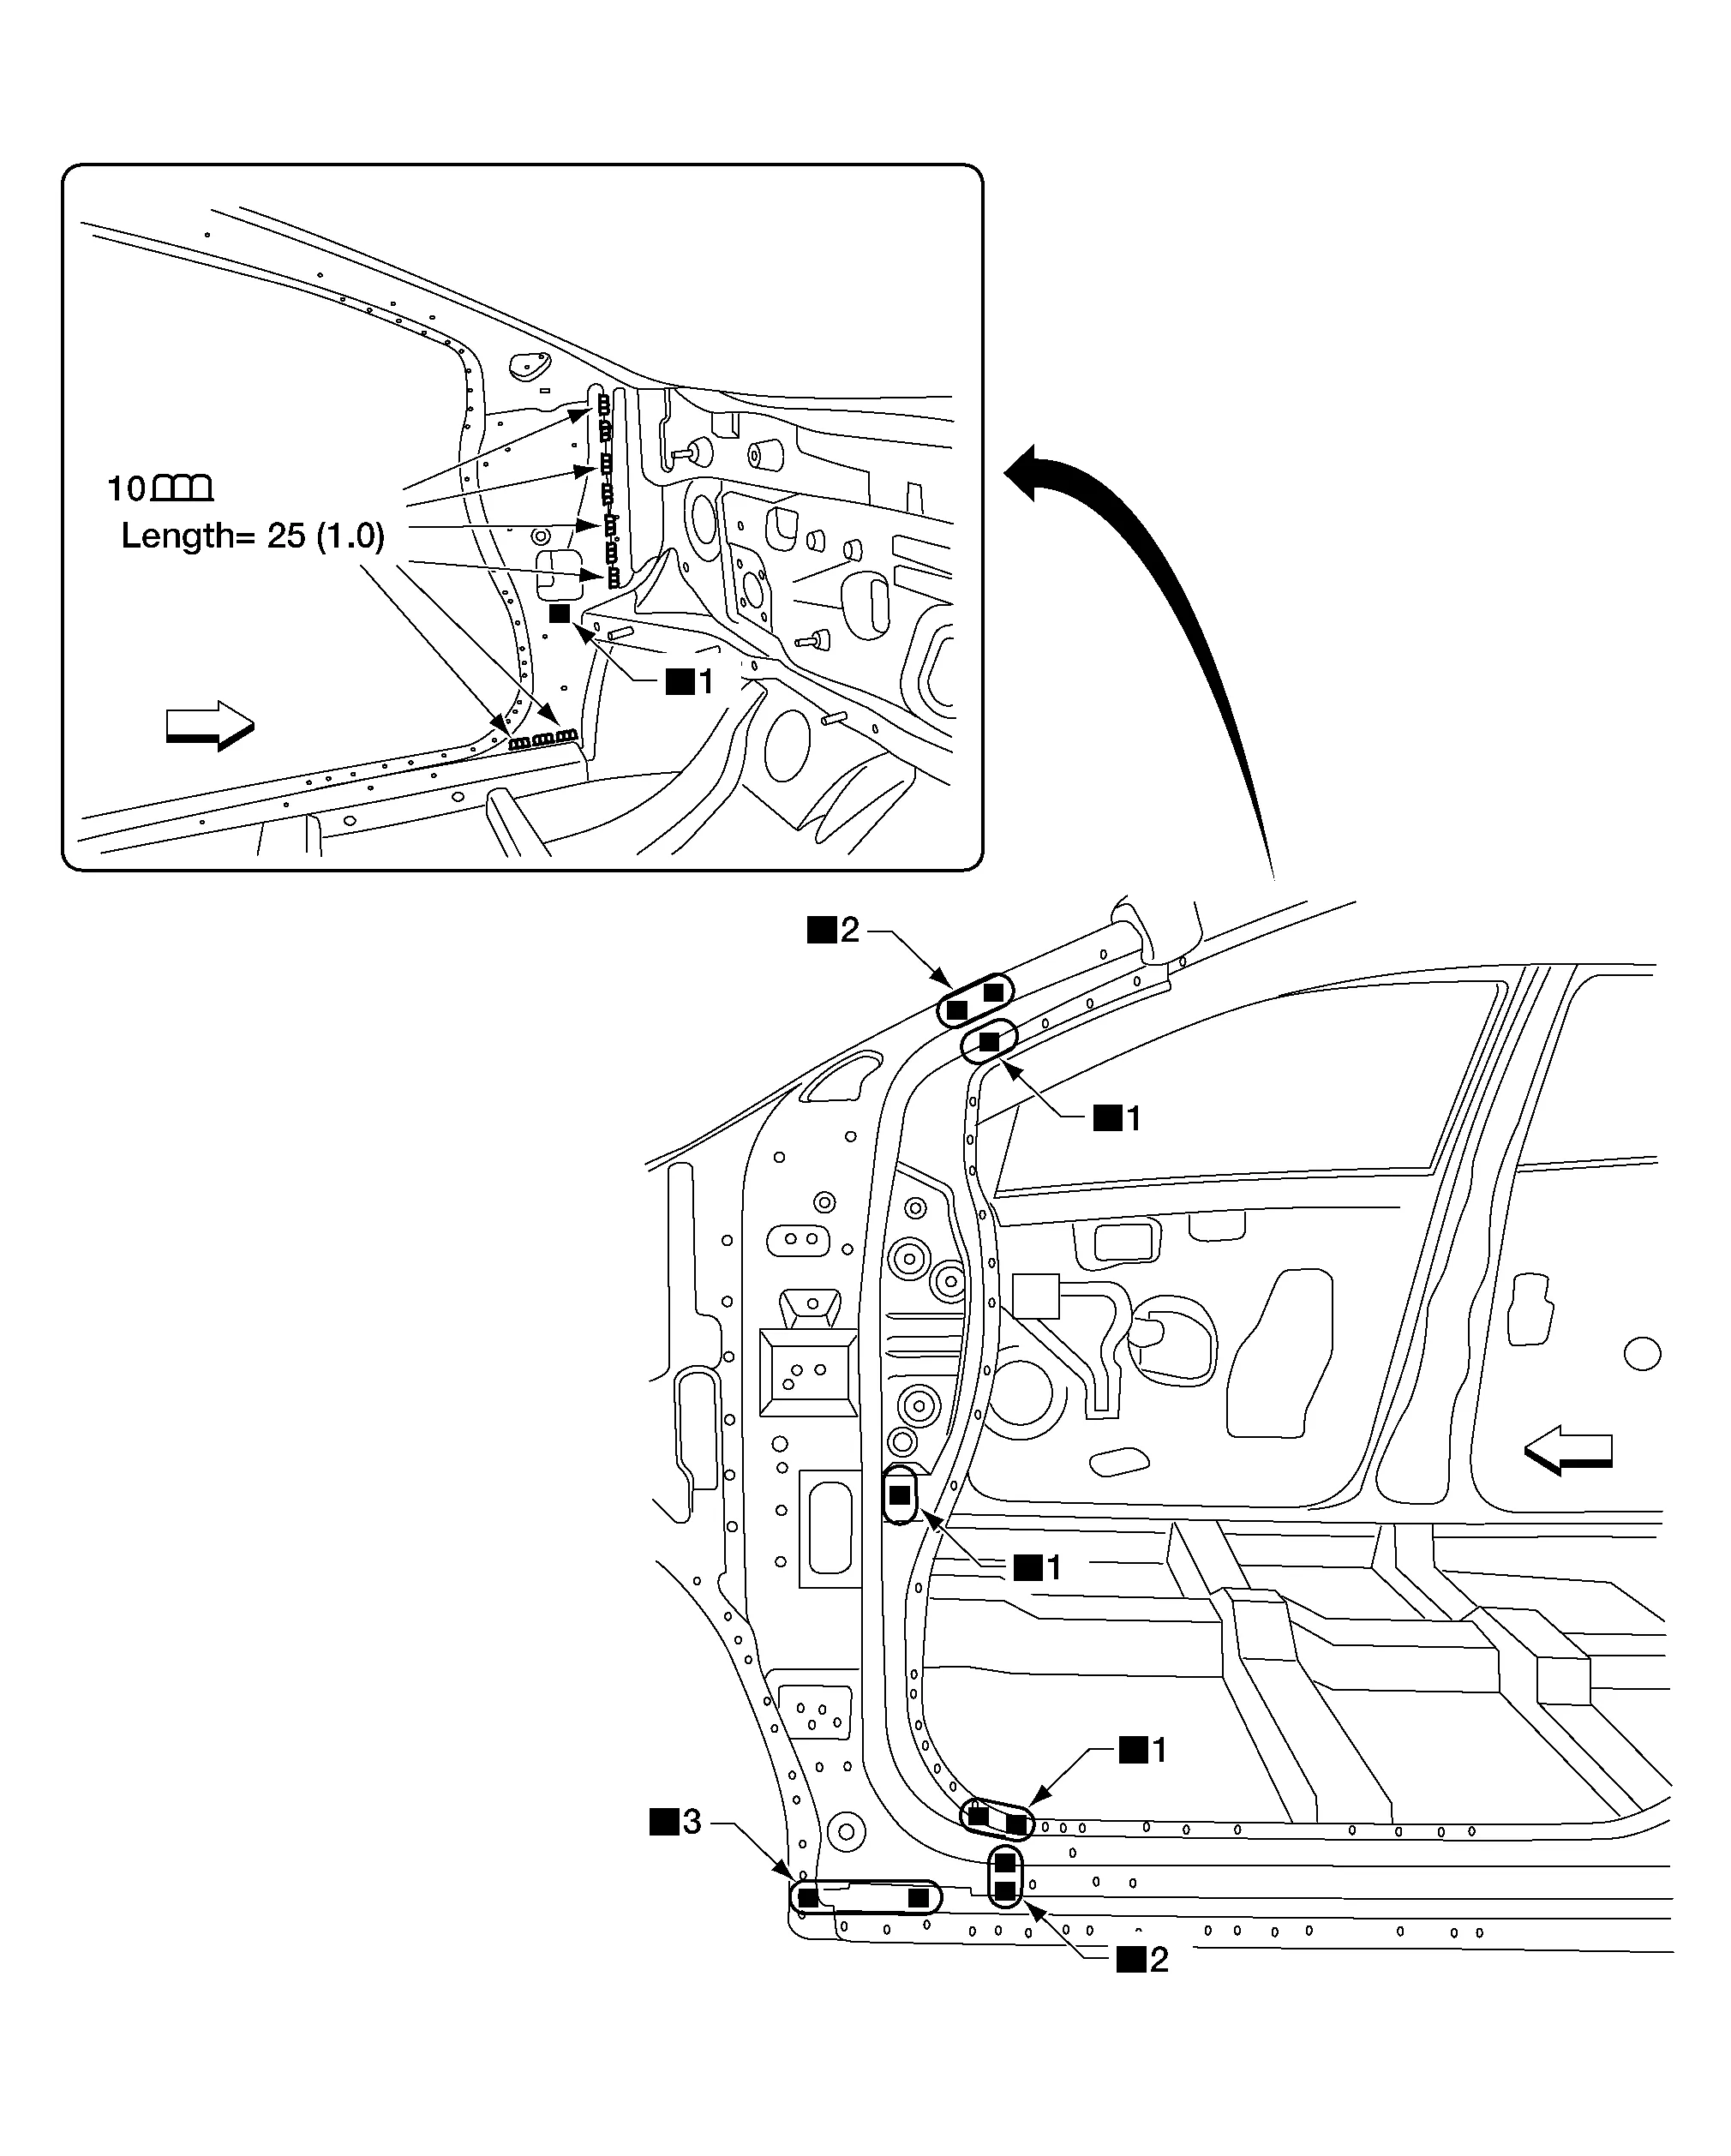
SCHARNIERSÄULENSTREBE
Oben
Arbeiten nach dem Ausbau der A-Säule außen.
Einheit: mm (in)
Ersatzteile
•
Scharnierstrebe vordere Säule oben
Vorne
Spritzwand seitlich
Arbeiten nach dem Ausbau des A-Säulenbereichs der seitlichen Innenverstärkung und der unteren Scharnierstrebe der A-Säule.
Einheit: mm (in)
Ersatzteile
•
Armaturenbrett seitlich
Vorne
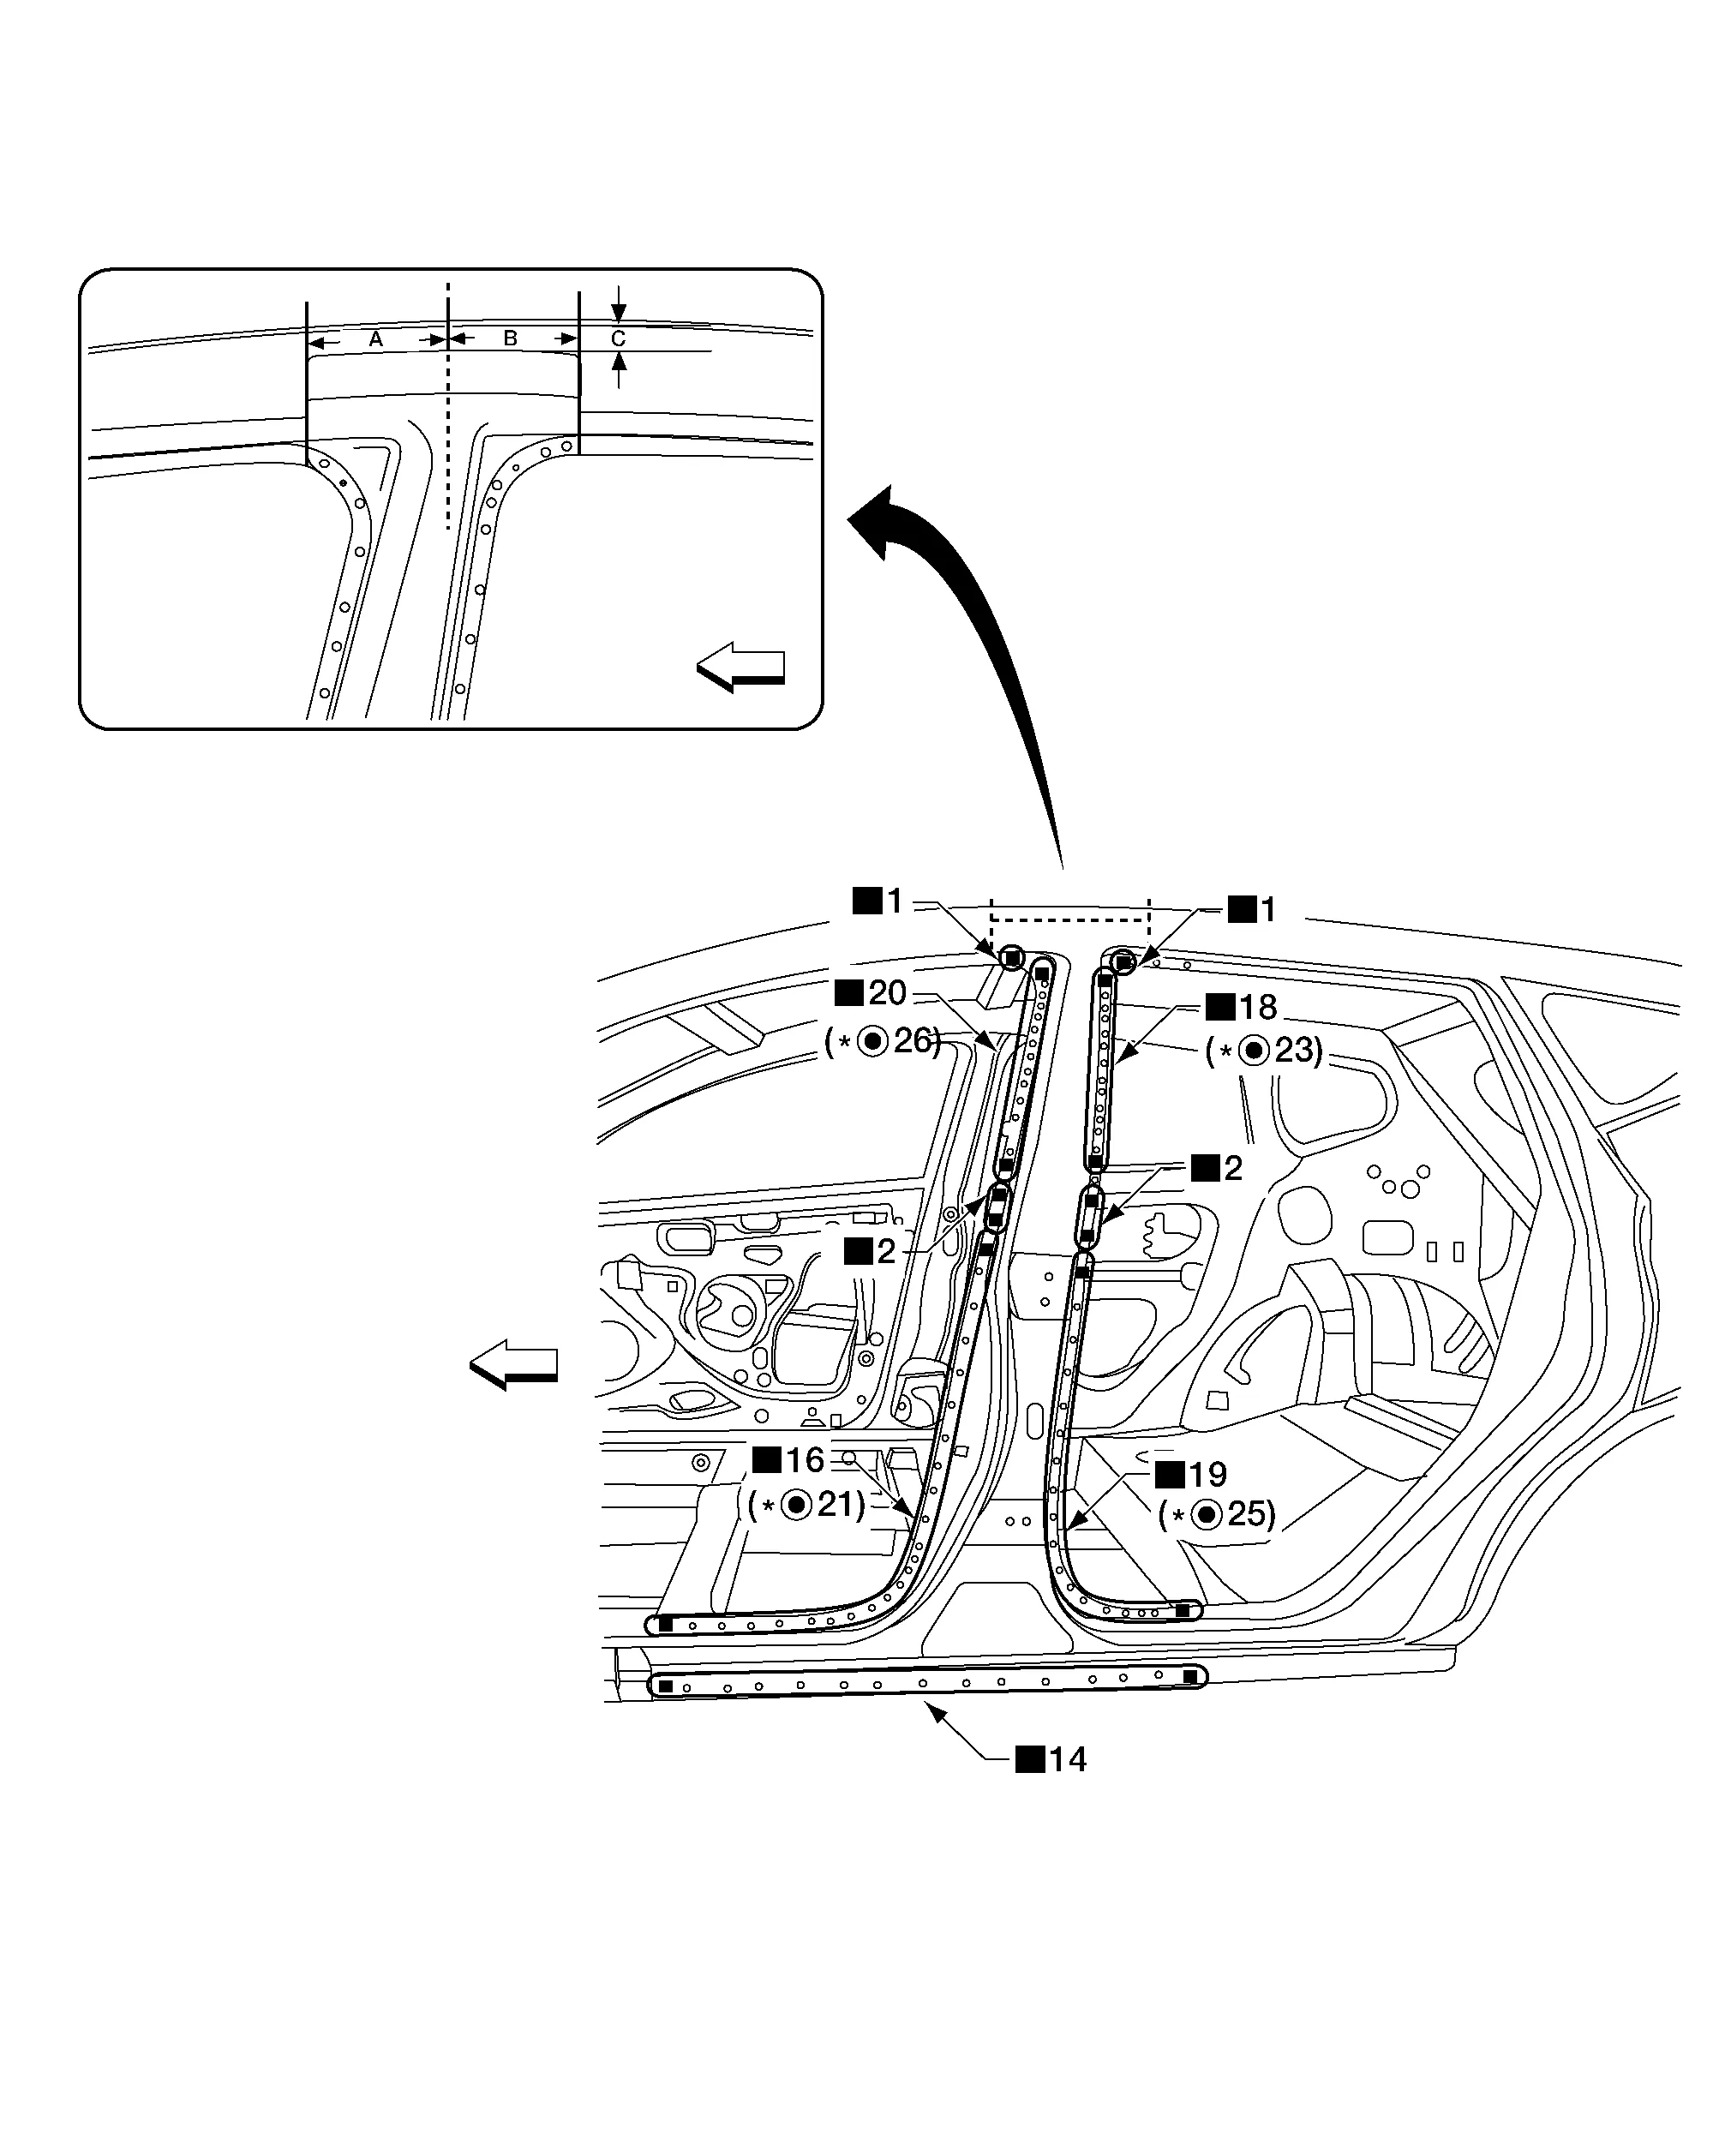
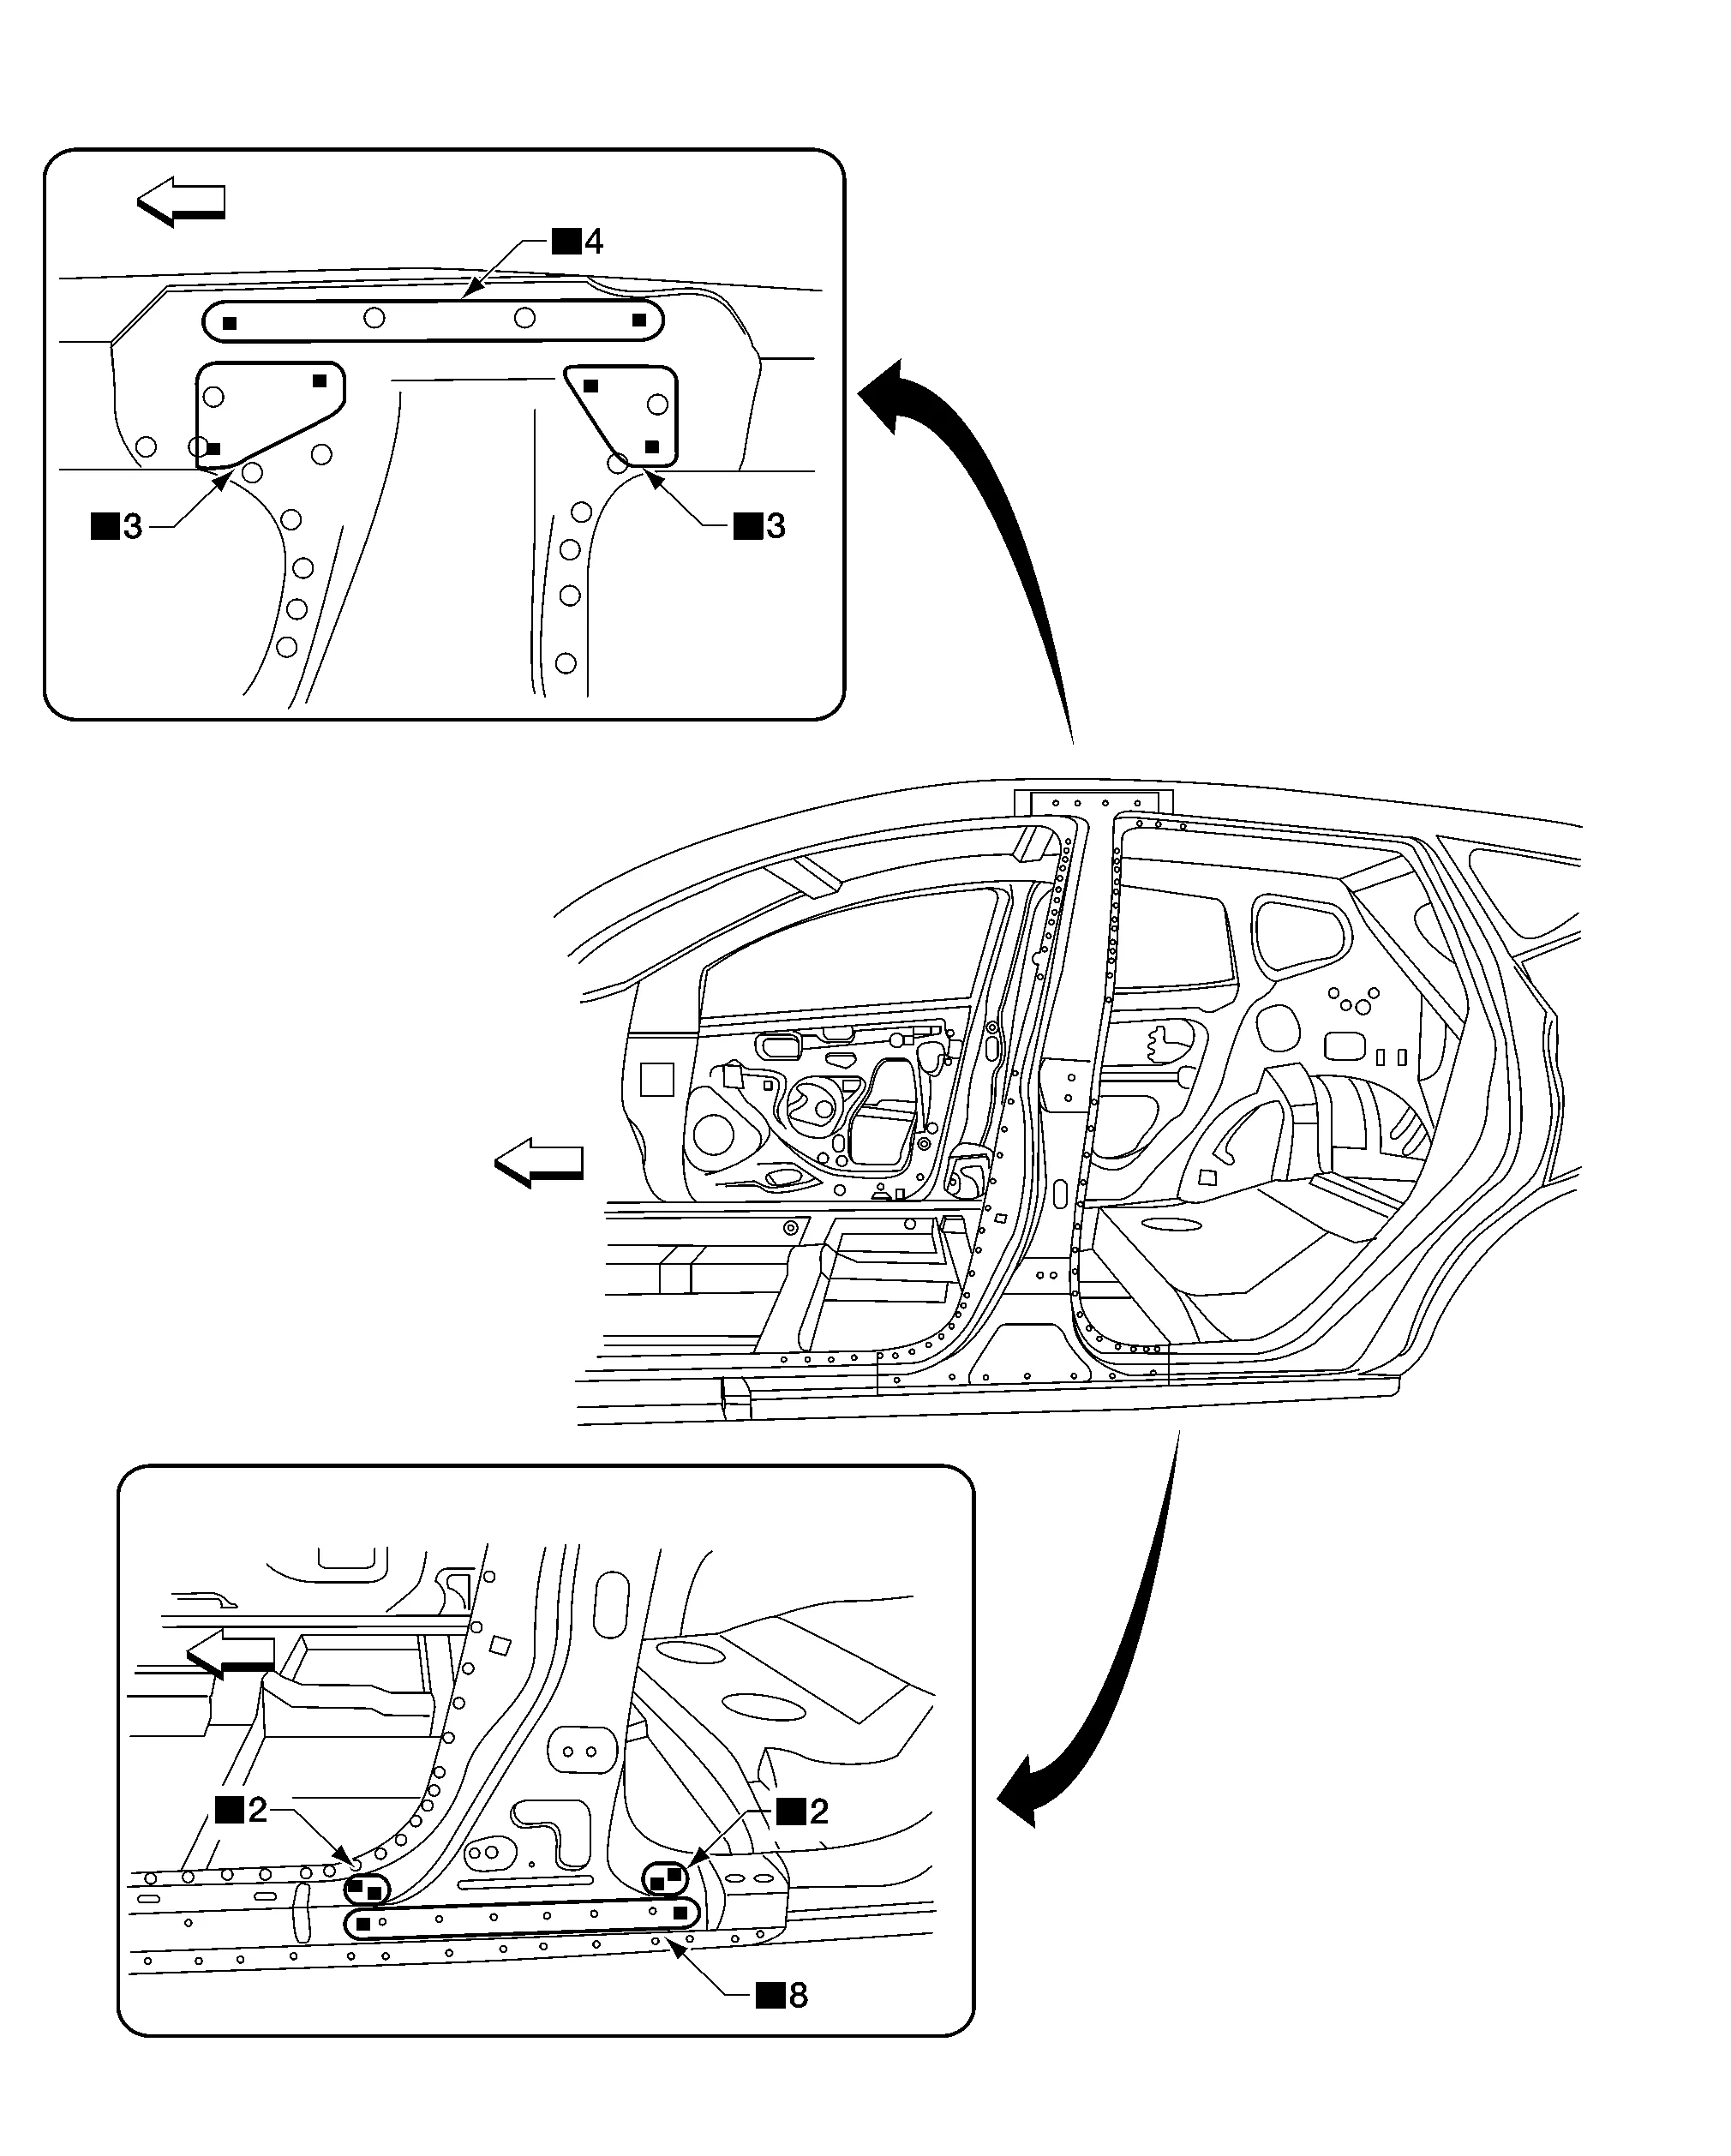
Mittlere Säule
AUSSEN
Einheit: mm (in)
Ersatzteile
•
Mittelsäulenbereich der äußeren Seitenwand vorn
A.
130 (5.12)
B.
110 (4.33)
C.
50 (1.97)
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
VERSTÄRKUNG
Arbeiten nach Ausbau des Mittelsäulenbereichs der äußeren Seitenwand vorn.
Ersatzteile
•
Mittelsäulenverstärkung
Vorne
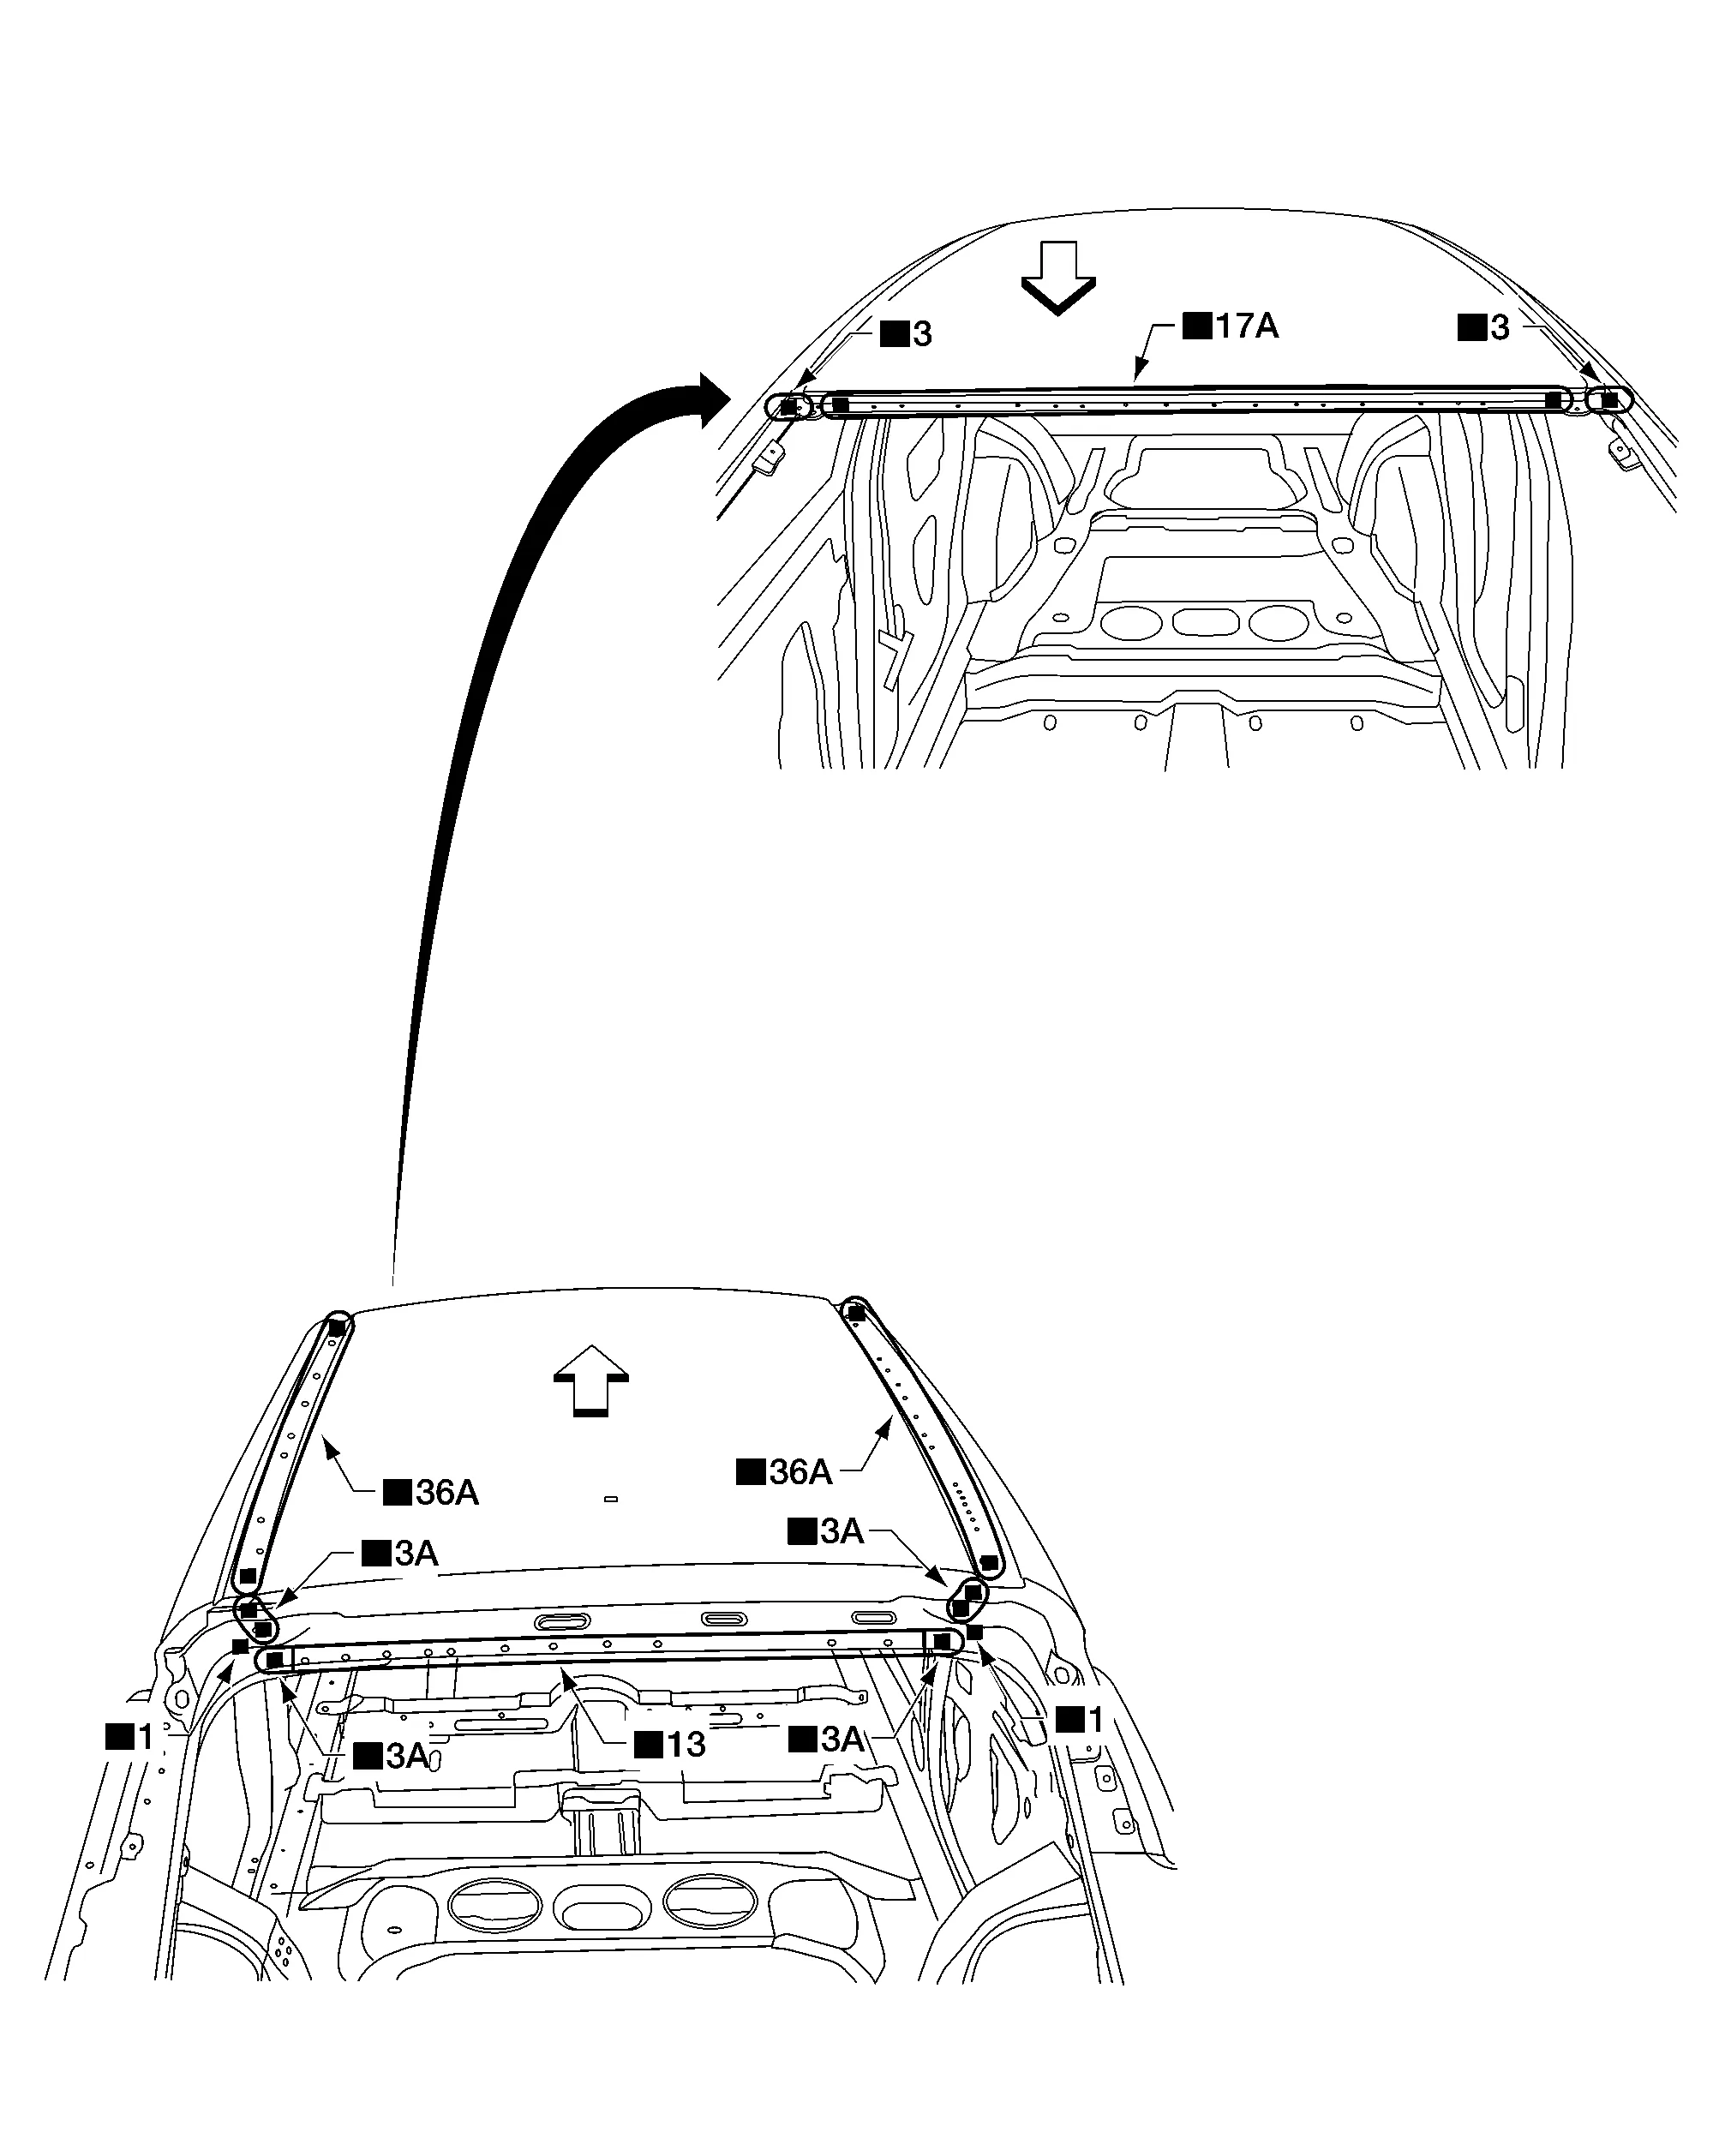
Dach
Ersatzteile
•
Dachblech
Vorne
Schiebedach
Ersatzteile
•
Dachplatte, Schiebedach abgebildet
Vorne
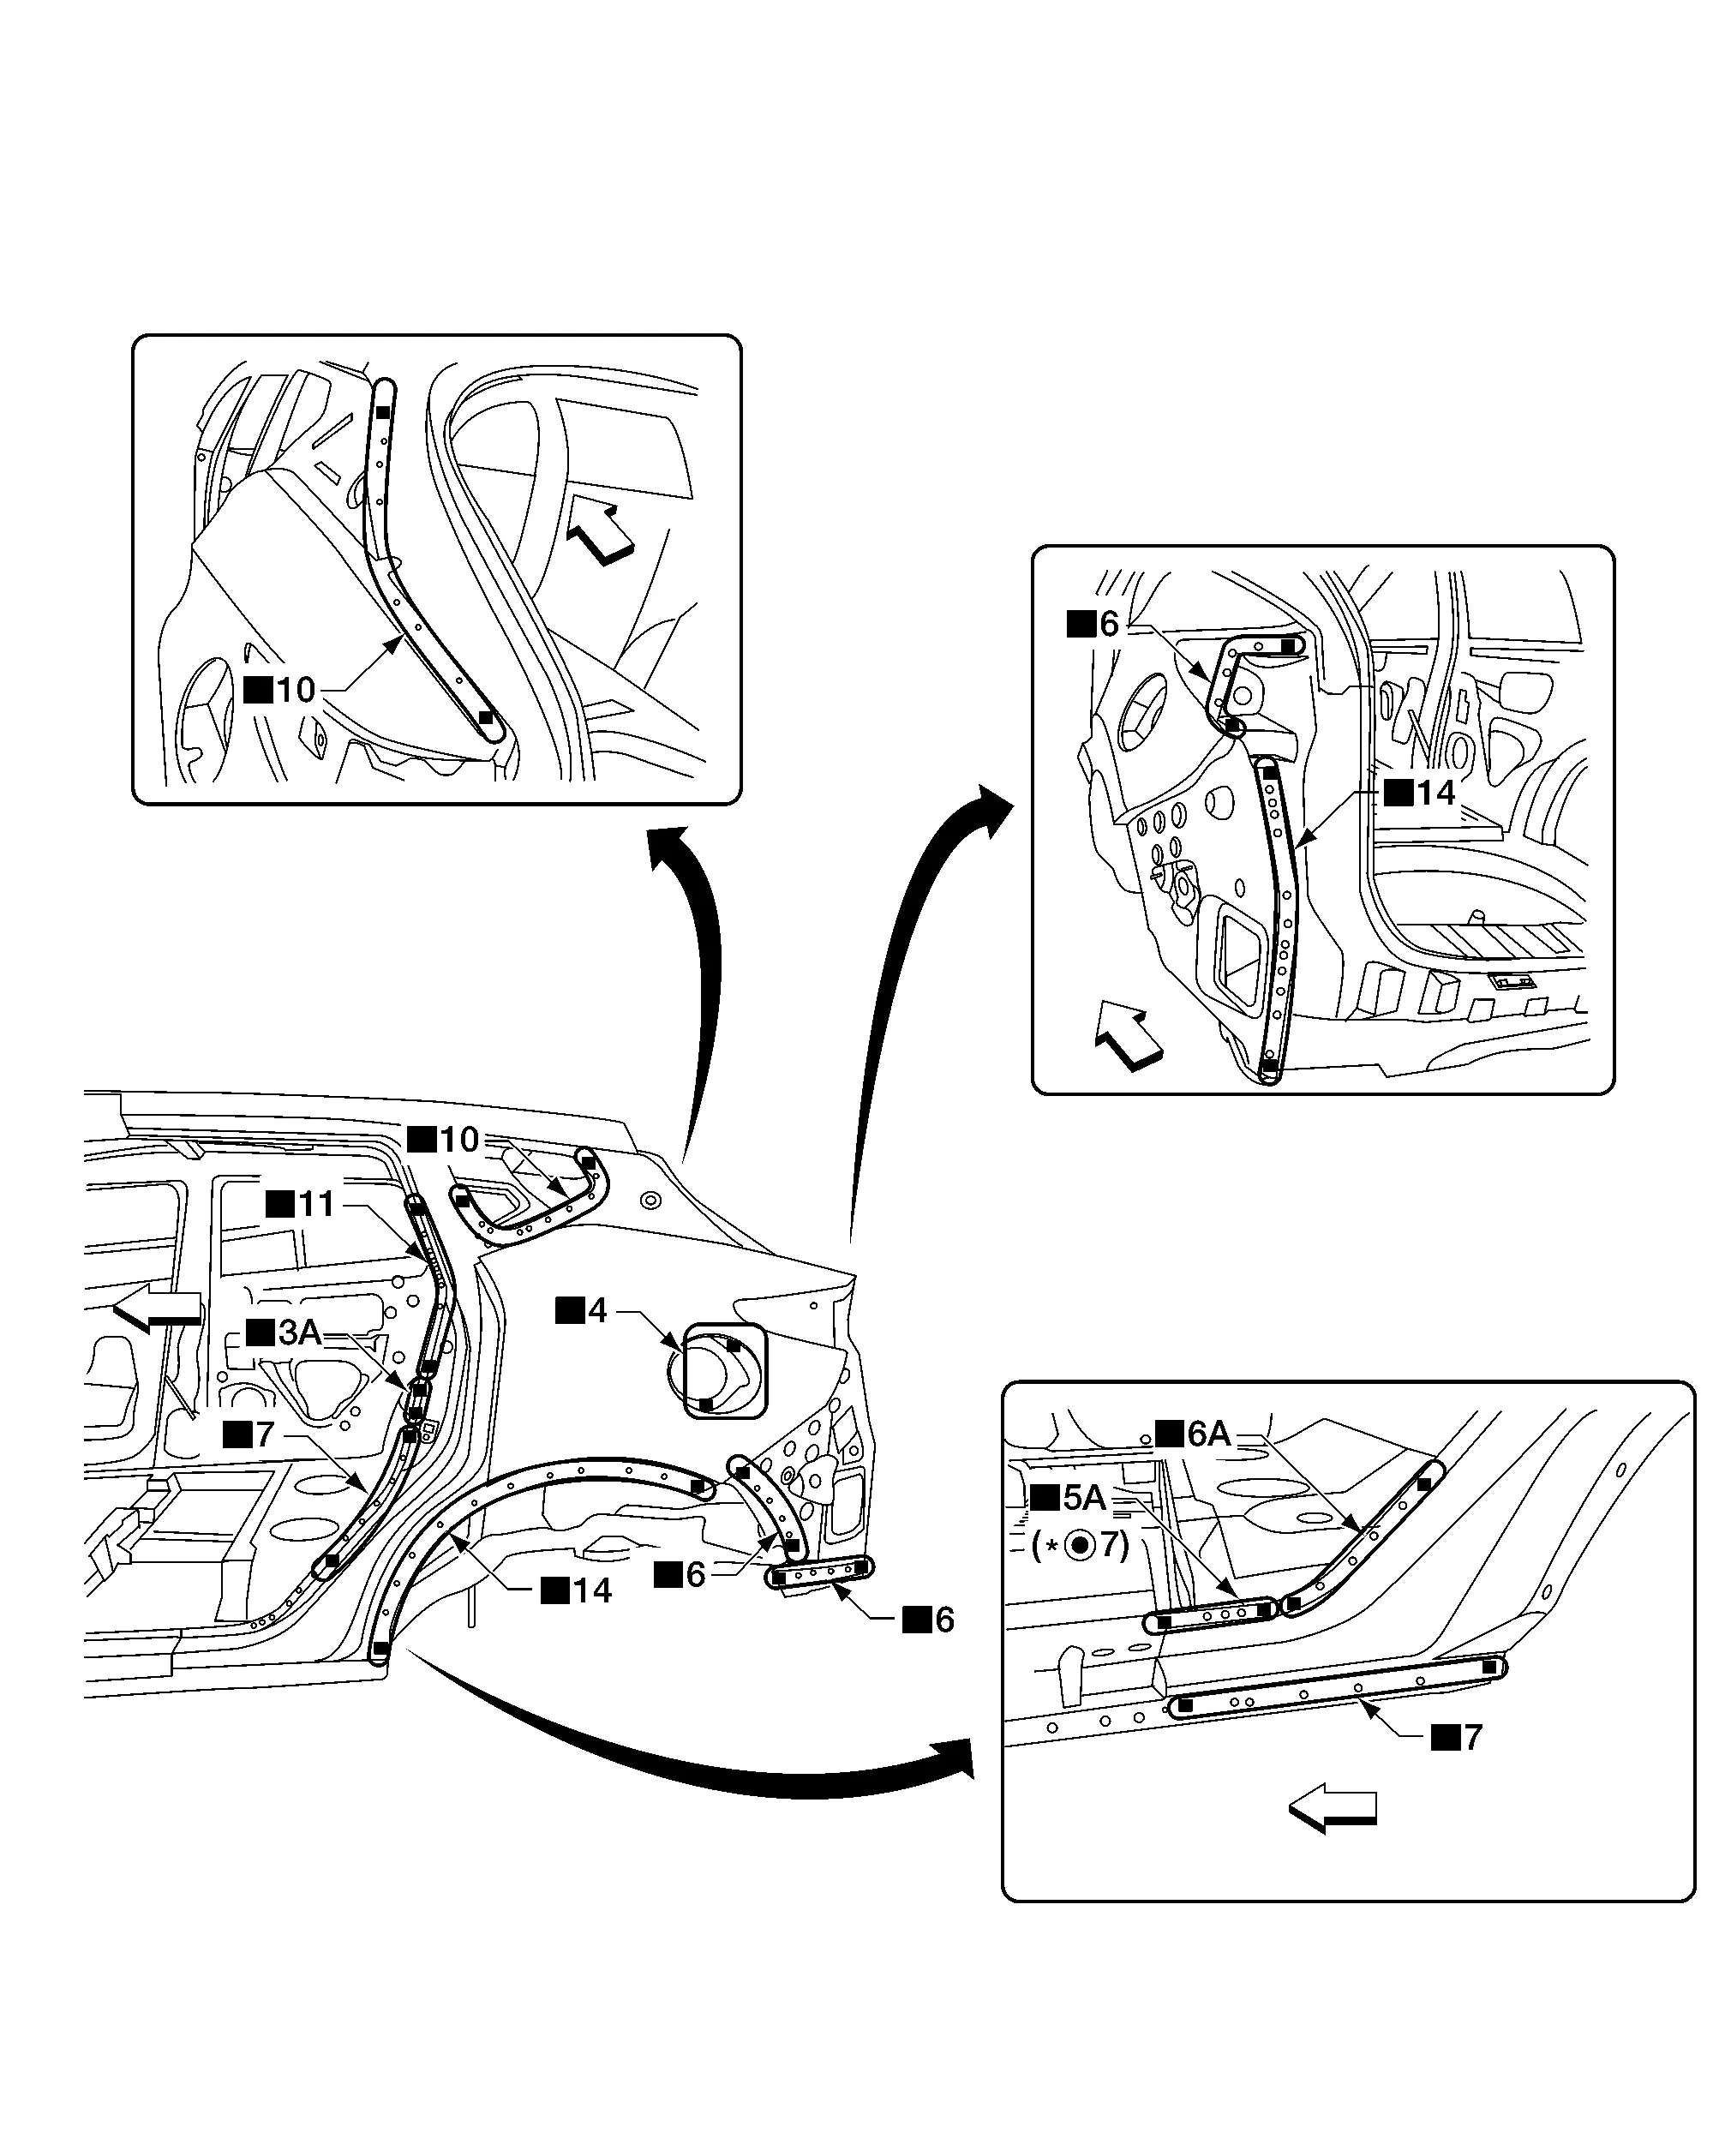
Hinterer Kotflügel
Ersatzteile
•
Hinterer Kotflügel
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
Verstärkung äußerer Schweller
Arbeiten nach dem Ausbau der unteren Scharnierstrebe der A-Säule und der B-Säulenverstärkung.
Ersatzteile
•
Schwellerverstärkung außen
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
Verlängerung der Verstärkung äußerer Schweller
Arbeiten nach Ausbau des hinteren Kotflügels.
Ersatzteile
•
Verlängerung der Schwellerverstärkung außen
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
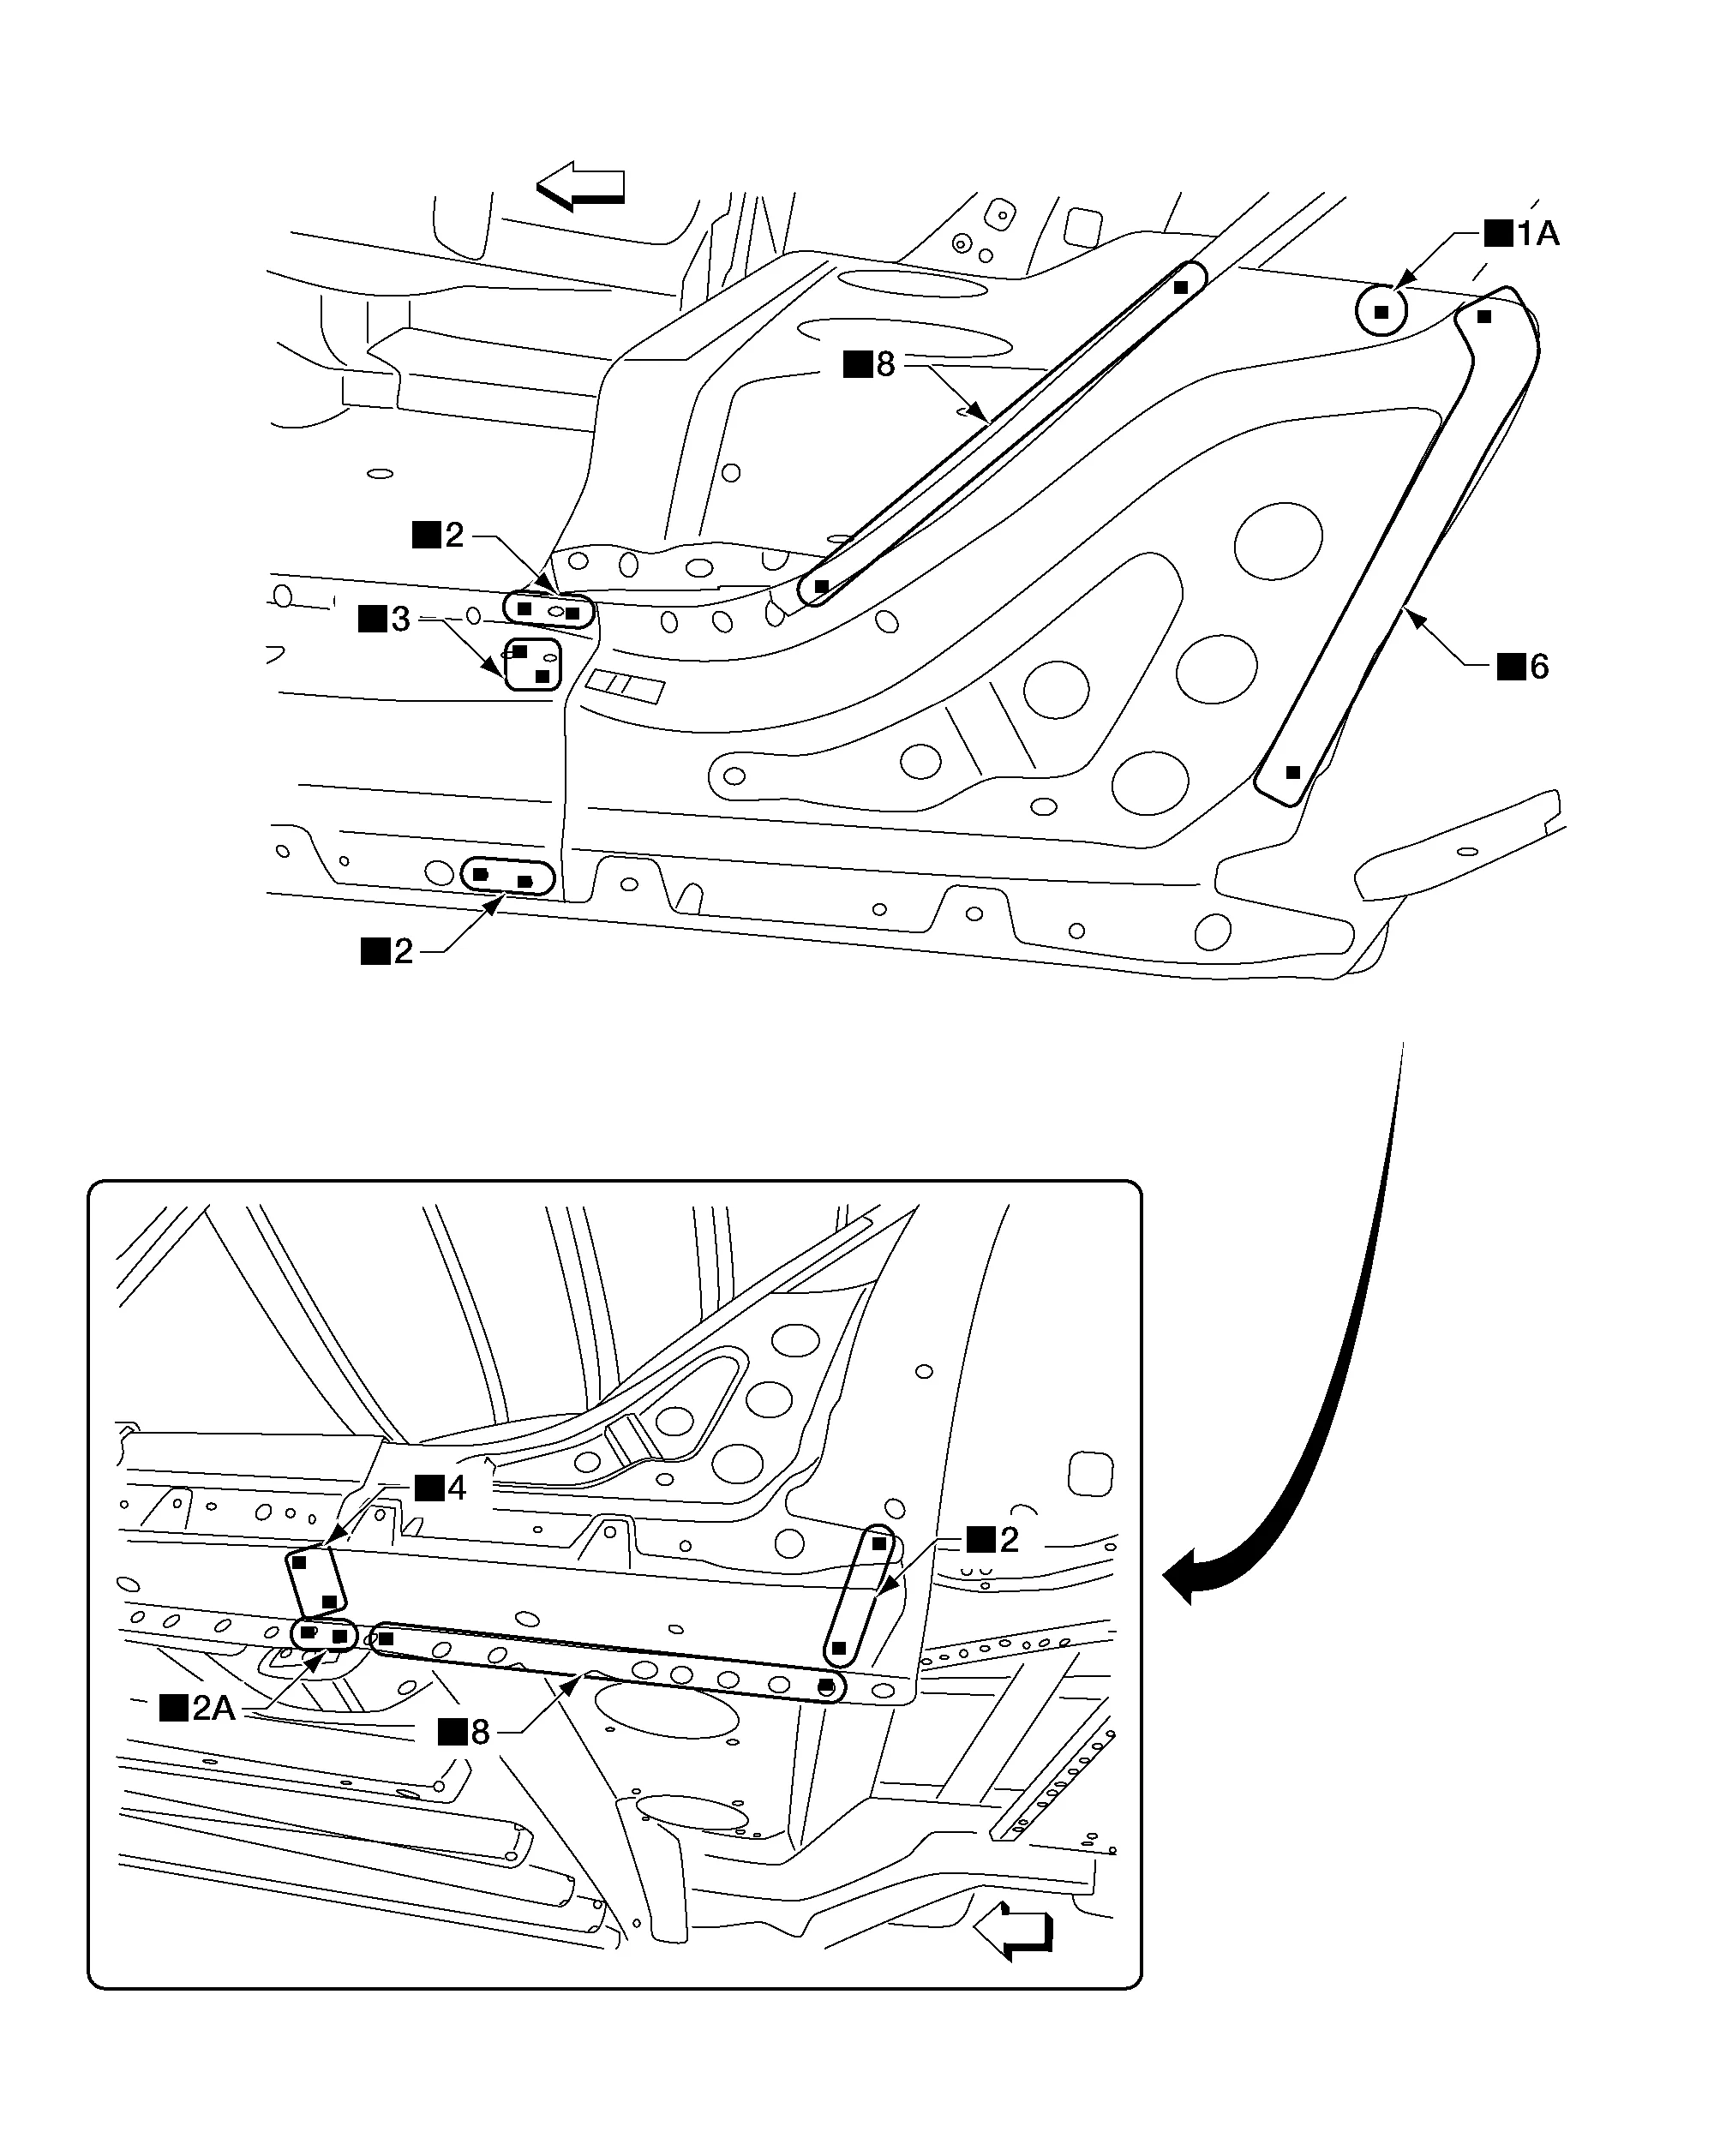
Verstärkung hintere Säule
Arbeiten nach Ausbau des hinteren Kotflügels.
Ersatzteile
•
Verstärkung hintere Säule
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
Radhaus außen und innen
Arbeiten nach Ausbau des hinteren Kotflügels, der Verstärkung hintere Säule und des Längsträgers hinten.
Ersatzteile
•
Radhaus innen und außen
Vorne
Für das Punktschweißen von Stahlblech mit einer Festigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von Stahl mit ultrahoher Festigkeit.
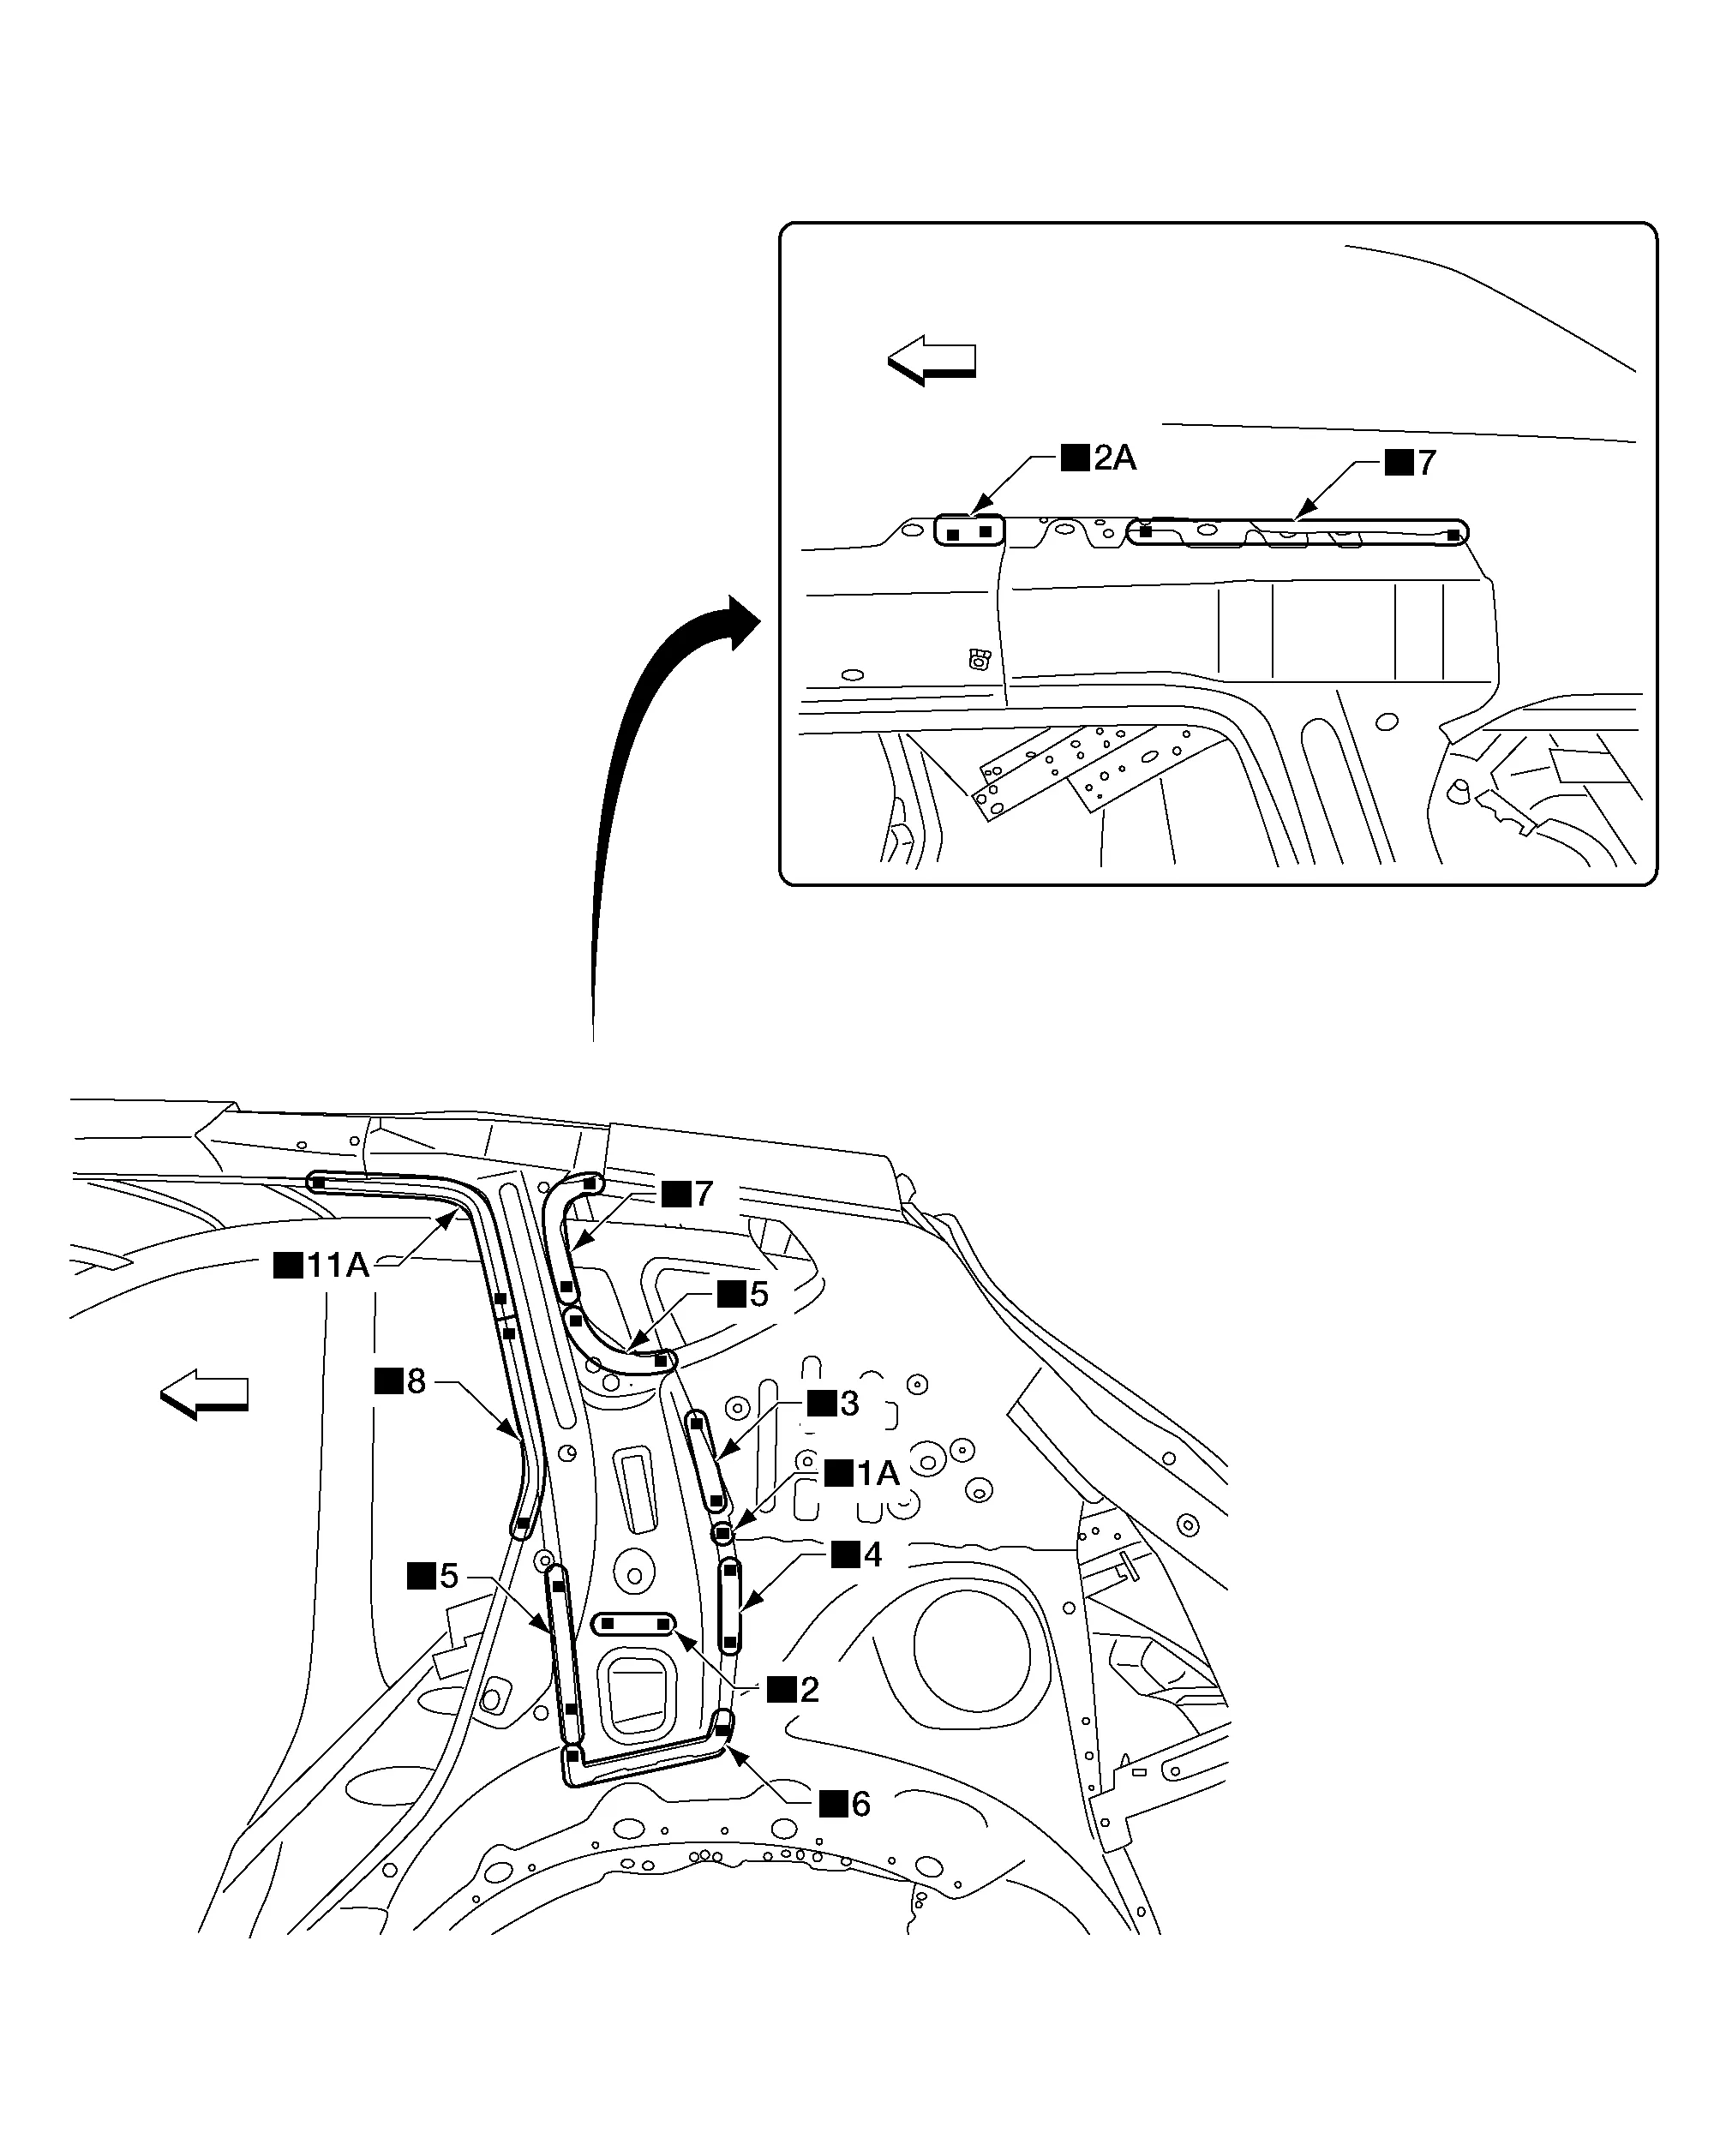
Innere Seitenwandbaugruppe hinten
Arbeiten nach dem Ausbau der hinteren seitlichen Karosserieaußenhaut.
 "1" x20 (0,79) = 1 MAG-Nahtschweißung mit einer Länge von 20 mm (0,79 in).