Zusammenbau
MONTAGE
BAUTEILE (MONTAGE)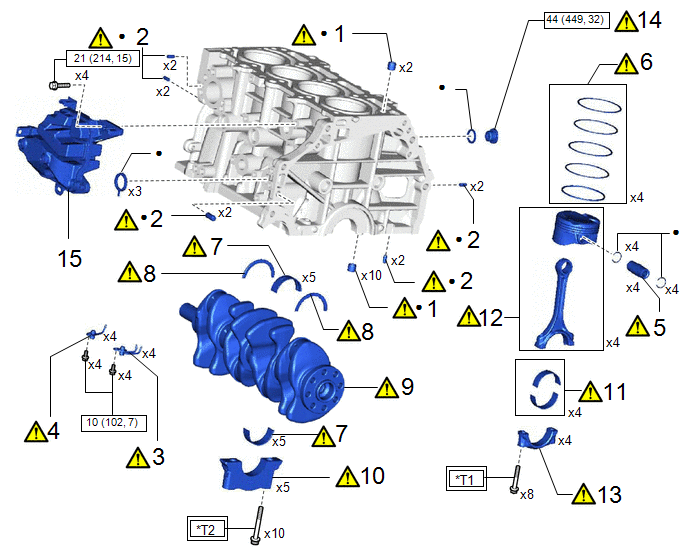
Arbeitsablauf | Teilebezeichnung Code |  |  |  |
|
|---|---|---|---|---|---|
1 |
RINGSTIFT |
11115A |
 |
- |
- |
2 |
PASSSTIFT |
11114A |
|
- |
- |
3 |
ÖLDÜSEN-BAUGRUPPE NR. 2 |
15709 |
|
- |
- |
4 |
ÖLDÜSEN-BAUGRUPPE NR. 1 |
15708 |
|
- |
- |
5 |
KOLBENBOLZEN |
- |
|
- |
- |
6 |
KOLBENRINGSATZ |
13011 |
|
- |
- |
7 |
KURBELWELLENLAGER |
- |
|
- |
- |
8 |
KURBELWELLEN-AXIALSCHEIBE |
11791 |
|
- |
- |
9 |
KURBELWELLE |
13411 |
|
- |
- |
10 |
KURBELWELLENLAGERDECKEL |
- |
|
- |
- |
11 |
PLEUELLAGER |
- |
|
- |
- |
12 |
KOLBEN MIT PLEUELSTANGE |
- |
|
- |
- |
13 |
PLEUELLAGERDECKEL |
- |
|
- |
- |
14 |
ZYLINDERBLOCK MIT ZYLINDERKOPF: GERADE VERSCHLUSSSCHRAUBE |
11432R |
|
- |
- |
15 |
BELÜFTUNGSGEHÄUSE NR. 1 |
12211 |
- |
- |
- |
 |
N*m (kgf*cm, ft.*lbf): Vorgegebenes Anzugsdrehmoment |
● |
Nicht wiederverwendbares Teil |
*T1 |
38 N·m (387 kgf·cm, 28 ft.·lbf) |
*T2 |
61 N·m (622 kgf·cm, 45 ft.·lbf) |
ARBEITSSCHRITTE
1. RINGSTIFT EINBAUEN
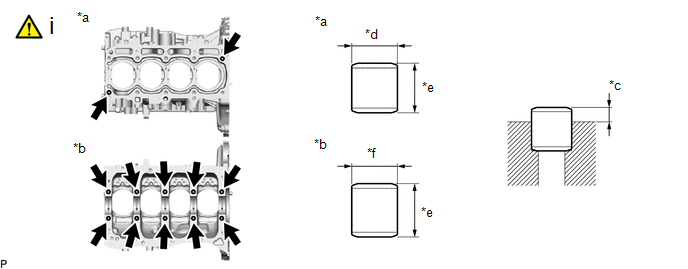
*a |
Oberseite |
*b |
Unterseite |
*c |
Überstandshöhe |
*d |
13 mm (0,512 in.) |
*e |
12 mm (0,472 in.) |
*f |
14 mm (0,551 in.) |
(1) Mit einem Kunststoffhammer 12 neue Ringstifte einschlagen.
Standard-Überstandshöhe:
5,0 bis 7,0 mm (0,197 bis 0,276 in.)
2. GERADSTIFT EINBAUEN
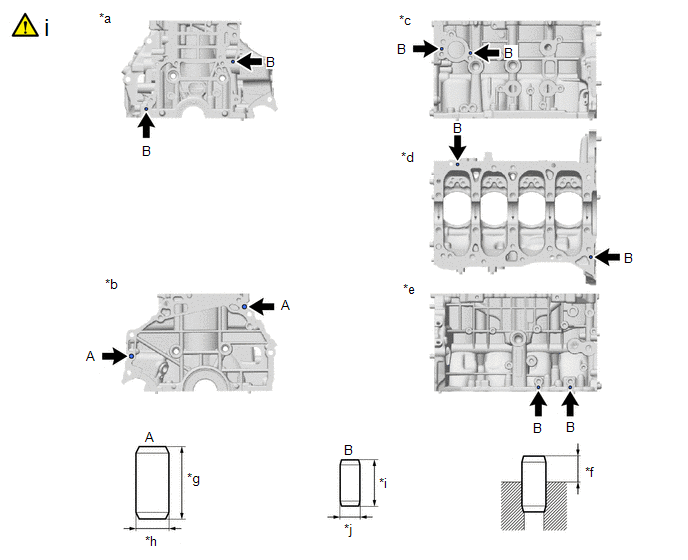
*a |
Vorderseite |
*b |
Rückseite |
*c |
Linke Seite |
*d |
Unterseite |
*e |
Rechte Seite |
*f |
Überstandshöhe |
*g |
22 mm (0,866 in.) |
*h |
10 mm (0.394 in.) |
*i |
14 mm (0,551 in.) |
*j |
6,0 mm (0,236 in.) |
(1) Mit einem Kunststoffhammer neue Geradstifte in die Zylinderblock-Baugruppe einschlagen.
Standard-Überstandshöhe:
Zylinderstift | Vorgegebene Bedingung |
|---|---|
(A) |
11,0 bis 13,0 mm (0,433 bis 0,512 in.) |
(B) |
5,0 bis 7,0 mm (0,197 bis 0,276 in.) |
3. ÖLDÜSEN-BAUGRUPPE NR. 2 EINBAUEN
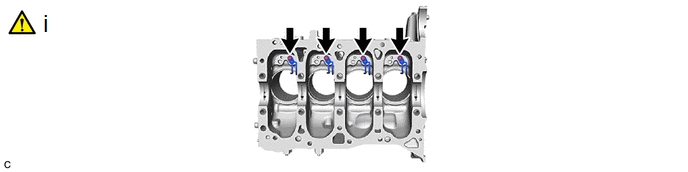
(1) Mit einem 5-mm-Innensechskantschlüssel die 4 Öldüsen-Baugruppen Nr. 2 mit den 4 Schrauben am Zylinderblock-Baugruppe montieren.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}
4. ÖLDÜSEN-BAUGRUPPE NR. 1 EINBAUEN
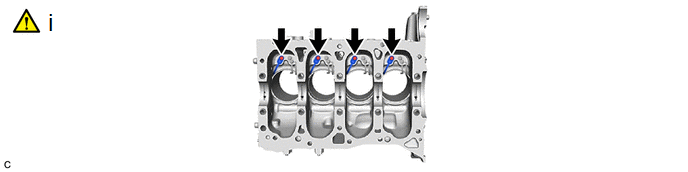
(1) Mit einem 5-mm-Innensechskantschlüssel die 4 Öldüsen-Baugruppen Nr. 1 mit den 4 Schrauben an der Zylinderblock-Baugruppe montieren.
Drehmoment:
10 N·m {102 kgf·cm, 7 ft·lbf}
5. KOLBENBOLZEN EINBAUEN
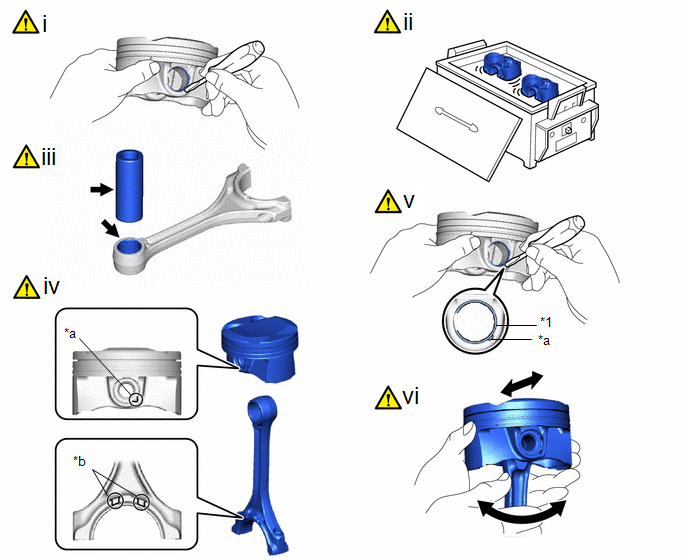
*1 |
Sicherungsring der Kolbenbolzenbohrung |
- |
- |
*a |
Aussparung |
*b |
Vorderseitenmarkierung |
(1) Mit einem Schraubendreher einen neuen Sicherungsring der Kolbenbolzenbohrung (Rückseite) an einem Ende der Kolbenbolzenbohrung einsetzen.
(2) Den Kolben schrittweise auf etwa 80 bis 90 °C erwärmen.
VORSICHT:
Unbedingt Schutzhandschuhe tragen.
(3) Eine dünne Schicht Motoröl auf Kolben, Kolbenbolzen und Pleuel auftragen.
(4) Die vorderen Markierungen von Kolben und Pleuel ausrichten, das Pleuel in den Kolben einführen und dann den Kolbenbolzen mit dem Daumen einschieben, bis er am Sicherungsring anliegt.
HINWEIS:
Kolben und Kolbenbolzen sind ein Paar.
(5) Mit einem Schraubendreher einen neuen Sicherungsring am anderen Ende der Kolbenbolzenbohrung einbauen.
HINWEIS:
Sicherstellen, dass der Stoß des Sicherungsrings nicht mit der Aussparung der Kolbenbolzenbohrung fluchtet.
(6) Die Passung zwischen Kolben und Kolbenbolzen prüfen, indem der Kolben auf dem Kolbenbolzen hin und her bewegt wird.
HINWEIS:
Nach dem Austausch des Kolbens „Prüfung nach der Reparatur“ durchführen.
Hier klicken
6. KOLBENRINGSATZ EINBAUEN
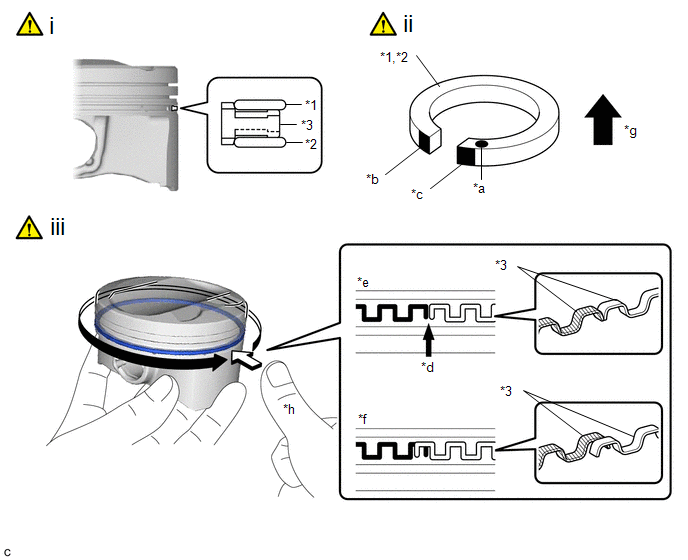
*1 |
Obere Schiene |
*2 |
Untere Schiene |
*3 |
Ölabstreiferfeder |
- |
- |
*a |
Codemarkierung (T) |
*b |
Farbe (Orange) |
*c |
Farbe (Hellgrün) |
*d |
Ringstoß |
*e |
Korrigieren |
*f |
Falsch (Enden der Ölabstreiferfeder überlappen sich) |
*g |
Oberseite |
*h |
Ringsum mit dem Finger andrücken |
(1) Die Ölabstreiferfeder, die obere Schiene und die untere Schiene von Hand auf den Kolben aufsetzen.
(2) Die obere Schiene und die untere Schiene am Kolben einbauen.
HINWEIS:
Beim Einbau der oberen Schiene und der unteren Schiene können sich die Enden der Ölabstreiferfeder überlappen. Tritt dies auf, kann die obere Schiene oder die untere Schiene aus ihrer Nut rutschen.
(3) Prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen und dass die obere Schiene und die untere Schiene sicher in der Nut sitzen.
HINWEIS:
- Nach dem Einbau der Ölabstreiferfeder, der oberen Schiene und der unteren Schiene ringsum mit einem Finger andrücken, um zu prüfen, ob sie sicher in der Nut sitzen.
- Wenn die Ölabstreiferfeder nicht sicher in der Nut sitzt, prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen.
- Wenn sich die Enden der Ölabstreiferfeder überlappen, die obere Schiene und die untere Schiene abnehmen und die Ölabstreiferfeder mit einem Schraubendreher neu ausrichten.
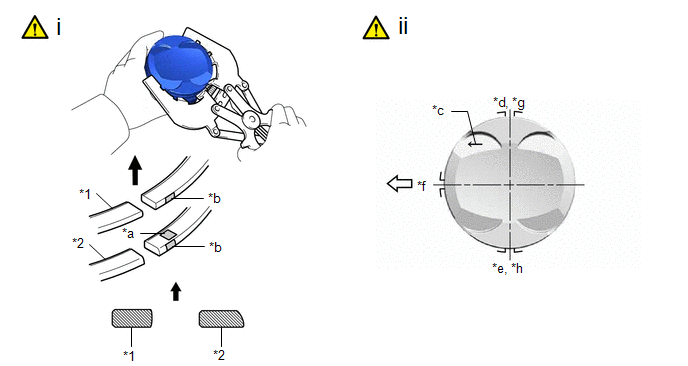
*1 |
1. Verdichtungsring |
*2 |
2. Verdichtungsring |
*a |
Kennzeichnung |
*b |
Farbmarkierung |
*c |
Vorderseitenmarkierung |
*d |
1. Verdichtungsring |
*e |
2. Verdichtungsring |
*f |
Ölabstreiferfeder |
*g |
Untere Schiene |
*h |
Untere Schiene |
 |
Aufwärts |
 |
Motorvorderseite |
(1) Mit einer Kolbenringzange den Verdichtungsring Nr. 1 und den Verdichtungsring Nr. 2 so einbauen, dass die Farbmarkierungen wie in der Abbildung gezeigt liegen.
Kolbenringmarkierung:
Punkt | Kennzeichnung | Farbmarkierung |
|---|---|---|
1. Verdichtungsring |
- |
Weiß |
2. Verdichtungsring |
2T |
Himmelblau |
HINWEIS:
Den Verdichtungsring Nr. 2 mit der Kennzeichnung (2T) nach oben einbauen.
(2) Den Kolbenringsatz so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
HINWEIS:
Nach dem Austausch des Kolbenrings „Prüfung nach der Reparatur“ durchführen.
Hier klicken
7. KURBELWELLENLAGER EINBAUEN
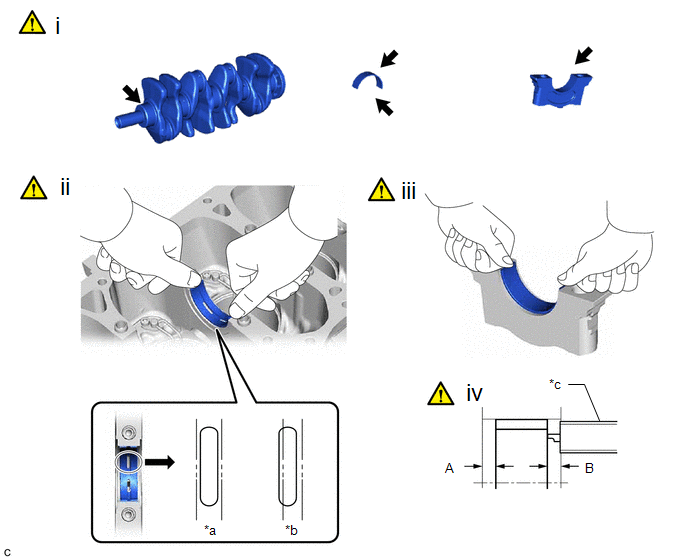
*a |
Korrigieren |
*b |
Falsch |
*c |
Schieblehre |
- |
- |
(1) Den Hauptlagerzapfen sowie beide Flächen der Kurbelwellenlagerschalen Nr. 1 und Nr. 2 reinigen.
(2) Die 5 Kurbelwellenlagerschalen Nr. 1 wie in der Abbildung gezeigt in den Zylinderblock-Unterbau einbauen.
HINWEIS:
Kein Motoröl auf die Kurbelwellenlagerschalen Nr. 1 oder die Anlageflächen auftragen.
HINWEIS:
Beide Seiten der Ölnut im Zylinderblock-Unterbau sollten durch die Ölzufuhrbohrungen in der Kurbelwellenlagerschale Nr. 1 sichtbar sein. Der sichtbare Anteil auf jeder Seite der Bohrungen sollte gleich groß sein.
(3) Die 5 Kurbelwellenlagerschalen Nr. 2 in die 5 Kurbelwellenlagerdeckel einbauen.
HINWEIS:
Kein Motoröl auf die Kurbelwellenlagerschalen Nr. 2 oder die Anlageflächen auftragen.
(4) Mit einer Schieblehre den Abstand zwischen der Kante des Kurbelwellenlagerdeckels und der Kante der Kurbelwellenlagerschale Nr. 2 messen.
Differenz zwischen (A) und (B):
0 bis 0,7 mm (0 bis 0,0276 in.)
8. KURBELWELLENAXIALLAGERSCHEIBEN EINBAUEN
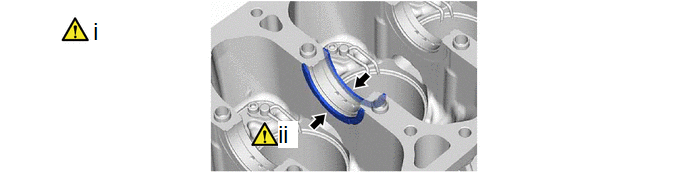
(1) Die 2 Kurbelwellenaxiallagerscheiben an der Position des Hauptlagerzapfens Nr. 3 im Zylinderblock-Unterbau mit den Ölnuten nach außen einbauen.
(2) Die Kurbelwellenaxiallagerscheiben mit Motoröl benetzen.
9. KURBELWELLE EINBAUEN
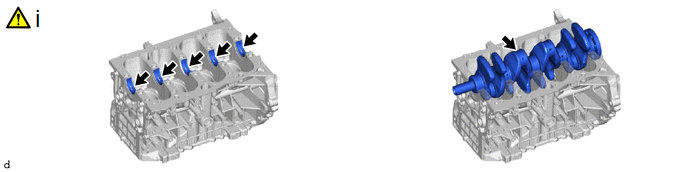
(1) Die oberen Kurbelwellenlager mit Motoröl benetzen und die Kurbelwelle in die Zylinderblock-Baugruppe einbauen.
10. KURBELWELLENLAGERDECKEL EINBAUEN
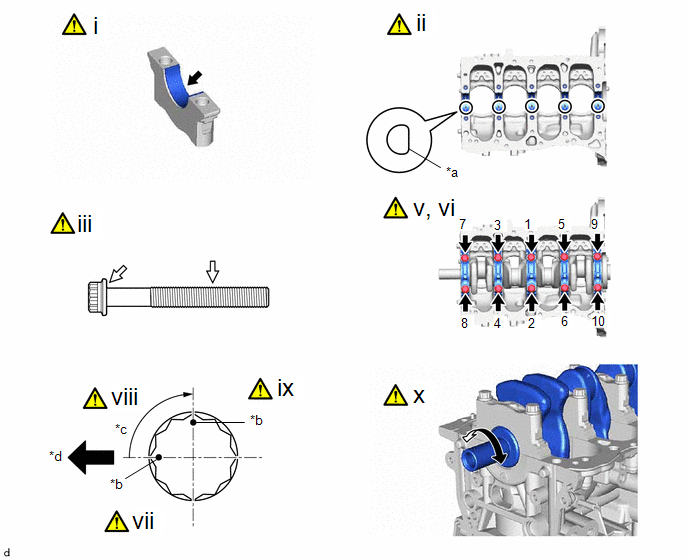
*a |
Vorderseitenmarkierung |
*b |
Farbmarkierung |
*c |
90° |
*d |
Motorvorderseite |
(1) Die unteren Kurbelwellenlager mit Motoröl benetzen.
(2) Die vorderen Markierungen und Nummern prüfen und die 5 Kurbelwellenlagerdeckel auf die Zylinderblock-Baugruppe setzen.
(3) Die Gewinde und die Unterseiten der Köpfe der Kurbelwellenlagerdeckel-Schrauben dünn mit Motoröl einölen.
(4) Die Kurbelwellenlagerdeckel mit einem Kunststoffhammer leicht antippen, um einen korrekten Sitz sicherzustellen.
(5) Die Kurbelwellenlagerdeckel-Befestigungsschrauben einsetzen.
HINWEIS:
Die Kurbelwellenlagerdeckel-Schrauben werden in 2 Schritten stufenweise angezogen.
(6) Die 10 Kurbelwellenlagerdeckel-Befestigungsschrauben gleichmäßig anziehen.
Drehmoment:
61 N·m {622 kgf·cm, 45 ft·lbf}
HINWEIS:
Wenn eine Schraube des Kurbelwellenlagerdeckels nicht mit dem vorgeschriebenen Drehmoment angezogen werden kann, ist sie zu ersetzen.
(7) Die Vorderseite der Kurbelwellenlagerdeckel-Befestigungsschrauben mit Farbe markieren.
(8) Die 10 Kurbelwellenlagerdeckel-Befestigungsschrauben um 90° weiterdrehen, wie in der Abbildung gezeigt.
(9) Prüfen, dass die Farbmarkierungen nun in einem Winkel von 90° zur Vorderseite stehen.
(10) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
11. PLEUELLAGERSCHALE EINBAUEN
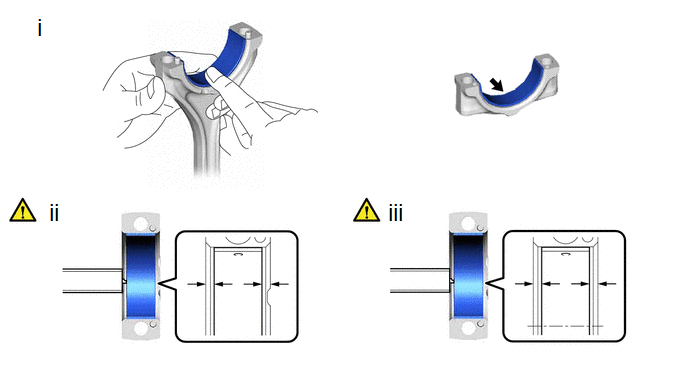
(1) Die Anlageflächen der Pleuellagerschale von Pleuel und Pleuellagerdeckel sowie beide Flächen der 2 Pleuellagerschalen reinigen.
(2) Die 8 Pleuellagerschalen in die 4 Pleuel und 4 Pleuellagerdeckel einbauen.
(3) Mit einer Schieblehre den Abstand zwischen den Kanten von Pleuel und Pleuellagerschale sowie den Kanten von Pleuellagerdeckel und Pleuellagerschale messen.
Differenz zwischen (A) und (B):
0 bis 0,7 mm (0 bis 0,0276 in.)
HINWEIS:
Kein Motoröl auf die Pleuellager oder die Kontaktflächen auftragen.
12. KOLBEN MIT PLEUEL EINBAUEN
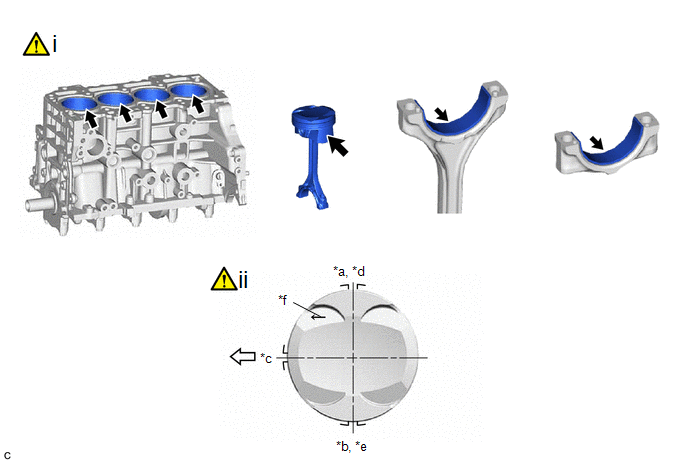
*a |
1. Verdichtungsring |
*b |
2. Verdichtungsring |
*c |
Ölabstreiferfeder |
*d |
Obere Schiene |
*e |
Untere Schiene |
*f |
Vorderseitenmarkierung |
|
Motorvorderseite |
- |
- |
(1) Motoröl auf die Zylinderwände, Kolben und Oberflächen der Pleuellager auftragen.
(2) Die Kolbenringe so positionieren, dass die Ringstöße wie in der Abbildung gezeigt liegen.
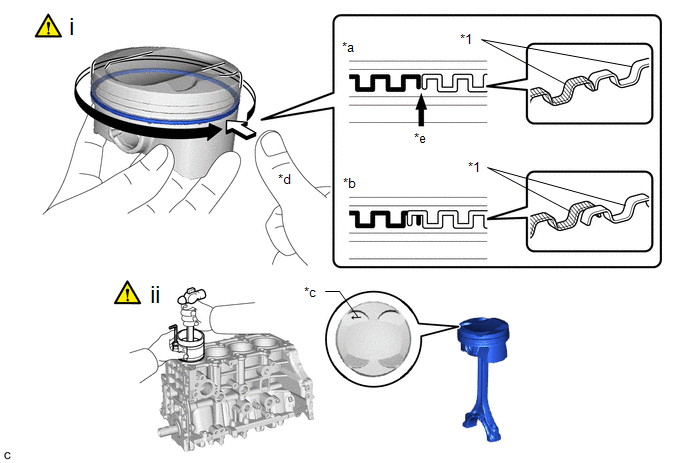
*1 |
Ölabstreiferfeder |
- |
- |
*a |
Korrigieren |
*b |
Falsch (Enden der Ölabstreiferfeder überlappen sich) |
*c |
Vorderseitenmarkierung |
*d |
Ringsum mit dem Finger andrücken |
*e |
Ringstoß |
- |
- |
(1) Prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen und dass der obere und untere Ölabstreifring korrekt in der Nut sitzen.
HINWEIS:
- Nach dem Einbau der Ölabstreiferfeder, der oberen Schiene und der unteren Schiene ringsum mit einem Finger andrücken, um zu prüfen, ob sie sicher in der Nut sitzen.
- Wenn die Ölabstreiferfeder nicht sicher in der Nut sitzt, prüfen, dass sich die Enden der Ölabstreiferfeder nicht überlappen.
- Wenn sich die Enden der Ölabstreiferfeder überlappen, die obere Schiene und die untere Schiene entfernen und die Ölabstreiferfeder neu ausrichten.
(2) Mit einem Kolbenringspanner den korrekt nummerierten Kolben mit Pleuel in den Zylinder schieben, wobei die vordere Markierung jedes Kolbens mit Pleuel zur Vorderseite des Motors zeigt.
HINWEIS:
- Beim Einführen des Kolbens mit Pleuel in den Zylinderblock-Unterbau darauf achten, dass das Pleuel die Ölspritzdüse Nr. 1 nicht berührt.
- Jeden Pleuellagerdeckel dem richtigen Pleuel zuordnen.
13. PLEUELLAGERDECKEL EINBAUEN
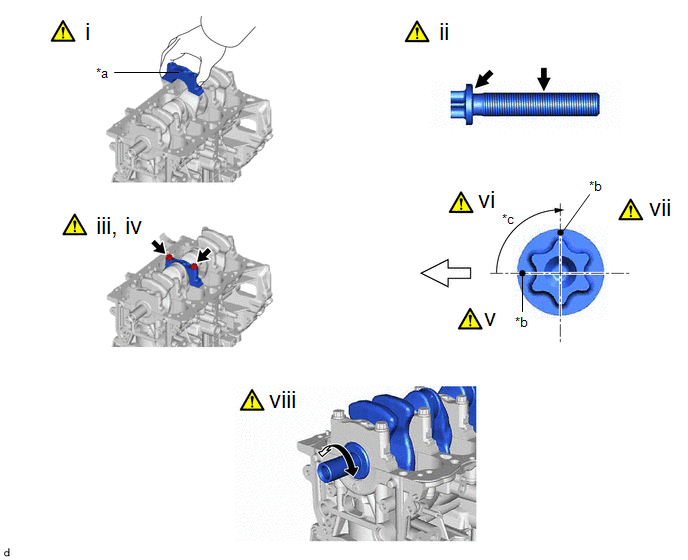
*a |
Vorderseitenmarkierung |
*b |
Farbmarkierung |
*c |
90° |
- |
- |
|
Motorvorderseite |
- |
- |
(1) Prüfen, dass die vordere Markierung des Pleuellagerdeckels in die richtige Richtung zeigt.
(2) Ein dünnes Motoröl auf die Gewinde und unter die Köpfe der Pleuelschrauben auftragen.
(3) Die 8 Pleuelschrauben einbauen.
HINWEIS:
Die Pleuelschrauben werden in 2 Stufen angezogen.
(4) Mit einem Steckschlüssel E12 „TORX“ die 2 Pleuelschrauben in mehreren Schritten abwechselnd anziehen.
Drehmoment:
38 N·m {387 kgf·cm, 28 ft·lbf}
(5) Die Vorderseite der Pleuelschrauben mit Farbe markieren.
(6) Die Pleuelschrauben um 90° weiterdrehen, wie in der Abbildung gezeigt.
(7) Prüfen, dass die Farbmarkierungen nun in einem Winkel von 90° zur Vorderseite stehen.
(8) Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
14. ZYLINDERBLOCK MIT GERADER VERSCHLUSSSCHRAUBE FÜR KOPF EINBAUEN
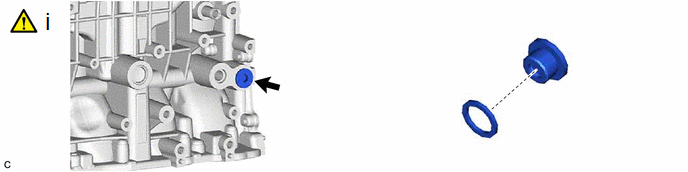
(1) Mit einem Innensechskantschlüssel 10 mm die gerade Verschlussschraube für den Zylinderkopf mit einer neuen Dichtung am Zylinderblock-Unterbau einbauen.
Drehmoment:
44 N·m {449 kgf·cm, 32 ft·lbf}
15. BELÜFTUNGSGEHÄUSE NR. 1 EINBAUEN
Drehmoment:
21 N·m {214 kgf·cm, 15 ft·lbf}