Kolben und Pleuel
Montageübersicht - Kolben und Pleuel
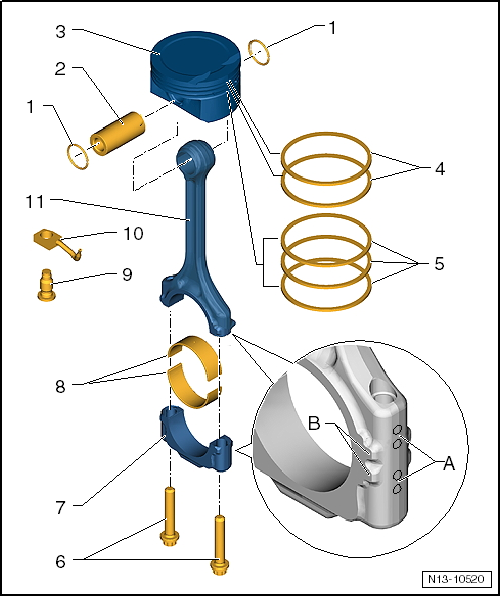
- Sicherungsring
- Kolbenbolzen
- bei Schwergängigkeit Kolben auf 60 ºC erwärmen
- mit Treiber -10 - 14- aus- und einbauen
- Kolben
- prüfen "Kolben und Zylinderbohrung prüfen"
- Einbaulage und Zugehörigkeit zum Zylinder kennzeichnen
- Pfeil auf Kolbenboden zeigt zur Riemenscheibenseite
- mit Kolbenringspannband einbauen
- Kompressionsringe
- Stoß um 120º versetzen
- Kompressionsringe mit Kolbenringzange aus- und einbauen
- Kennzeichnung "TOP" zum Kolbenboden
- Stoßspiel prüfen "Kolben und Zylinderbohrung prüfen"
- Höhenspiel prüfen "Kolben und Zylinderbohrung prüfen"
- Ölabstreifringe
- 3-teilige Ölabstreifringe vorsichtig von Hand aus- und einbauen
- Stoßspiel prüfen "Kolben und Zylinderbohrung prüfen"
- Höhenspiel nicht messbar
- Pleuelschraube
- Gewinde und Anlagefläche ölen
- zur Radialspielmessung mit dem entsprechenden Anzugsdrehmoment anziehen, jedoch nicht weiterdrehen
- nach Demontage ersetzen
- 30 N·m +90º
- Pleuellagerdeckel
- Durch den im Brechverfahren (Cracken) getrennten Pleuel passt der Deckel nur in einer Stellung und nur an den dazugehörigen Pleuel.
- Zugehörigkeit zum Zylinder vor dem Ausbau kennzeichnen -A-
- Einbaulage: Markierung -B- zeigt zur Riemenscheibenseite (bei fehlender Markierung vor dem Ausbau kennzeichnen)
- Lagerschale
- gelaufene Lagerschalen nicht vertauschen
- Lagerschalen mittig einsetzen
Radialspiel mit Plastigage messen:
- Neu: 0,020 ... 0,060 mm
- Verschleißgrenze: 0,070 mm
- Bei der Radialspielmessung Kurbelwelle nicht verdrehen
- Schraube mit Überdruckventil
- Öffnungsdruck des Überdruckventils: 1,8 ... 2,2 bar
- 27 N·m
- Ölspritzdüse
- für Kolbenkühlung
- Pleuel
- nur satzweise ersetzen
- Zugehörigkeit zum Zylinder kennzeichnen -A-
- Einbaulage: Markierung -B- zeigt zur Riemenscheibenseite (bei fehlender Markierung vor dem Ausbau kennzeichnen)
- Axialführung durch Kolben
Kolben und Zylinderbohrung prüfen
Kolben prüfen
Benötigte Spezialwerkzeuge, Prüf- und Messgeräte sowie Hilfsmittel
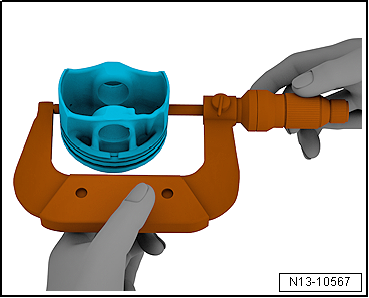
- Bügelmessschraube 50 - 75 mm -VAS 6070-
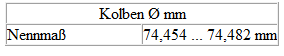
- Mit einem Außenmikrometer etwa 10 mm von der Unterkante, 90º zur Kolbenbolzenachse versetzt messen.
- Maximale Abweichung gegenüber Nennmaß: -0,04 mm.
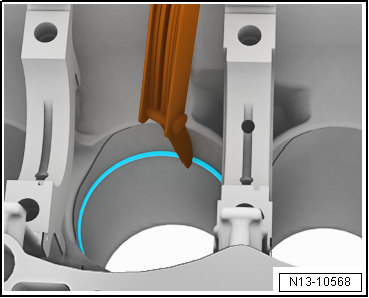
Kolbenring-Stoßspiel prüfen
- Ring rechtwinklig von oben bis in die untere Zylinderöffnung, ca. 15 mm vom Zylinderrand entfernt, einschieben.
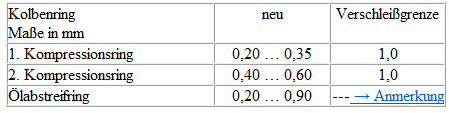
1) Keine Verschleißgrenzenangabe möglich
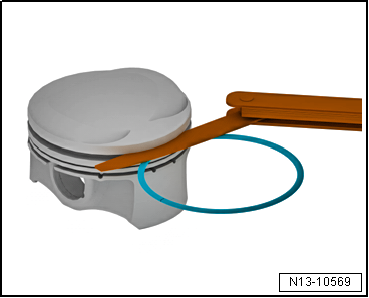
Kolbenring-Höhenspiel prüfen
Vor der Prüfung Ringnut reinigen.

Zylinderbohrung messen
Benötigte Spezialwerkzeuge, Prüf- und Messgeräte sowie Hilfsmittel
- Innenfeinmessgerät -VAS 6078-
- Die Messung der Zylinderbohrung darf nicht durchgeführt werden, wenn der Zylinderblock am Motor- und Getriebehalter -VAS 6095- befestigt ist, da Fehlmessungen möglich sind.
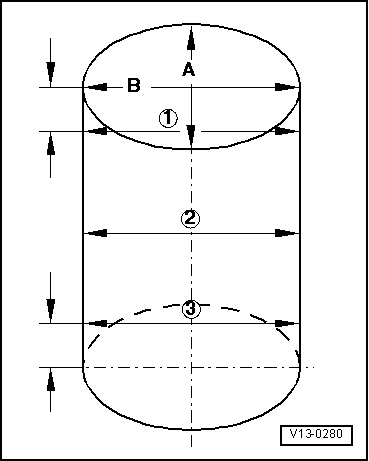
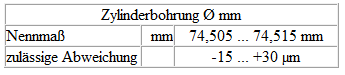
- Mit dem Innenfeinmessgerät -VAS 6078- an 3 Stellen über Kreuz in Querrichtung -A- und in Längsrichtung -B- messen.
- Maximale Abweichung gegenüber Nennmaß: 0,08 mm.
Neuen Pleuel trennen
Bei neuen Pleueln kann es vorkommen, dass die Sollbruchstelle nicht ganz durchbrochen ist. Wenn sich der Pleuellagerdeckel nicht von Hand abnehmen lässt, ist folgendermaßen vorzugehen:
- Zylinderzugehörigkeit des Pleuels kennzeichnen.
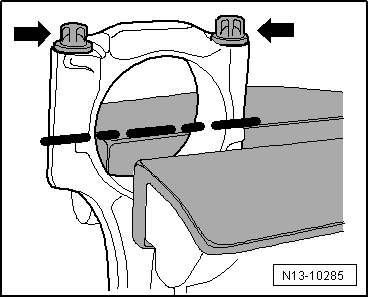
- Pleuel, wie in der Abbildung gezeigt, leicht in einen mit Aluschutzbacken versehenen Schraubstock einspannen.

Hinweis
- Das Pleuel nur leicht einspannen, um Beschädigungen am Pleuel zu vermeiden.
- Das Pleuel wird unterhalb der gestrichelten Linie eingespannt.
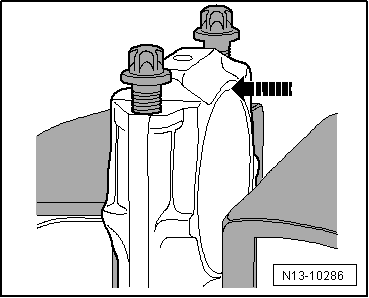
- Die beiden Schrauben -Pfeile- etwa 5 Umdrehungen herausdrehen.
- Vorsichtig mit einem Kunststoffhammer in -Pfeilrichtung- gegen den Pleuellagerdeckel schlagen, bis dieser lose ist.
Anzugsdrehmoment
- Befestigungsschrauben des Pleuellagerdeckels "Montageübersicht - Kolben und Pleuel"