Culata
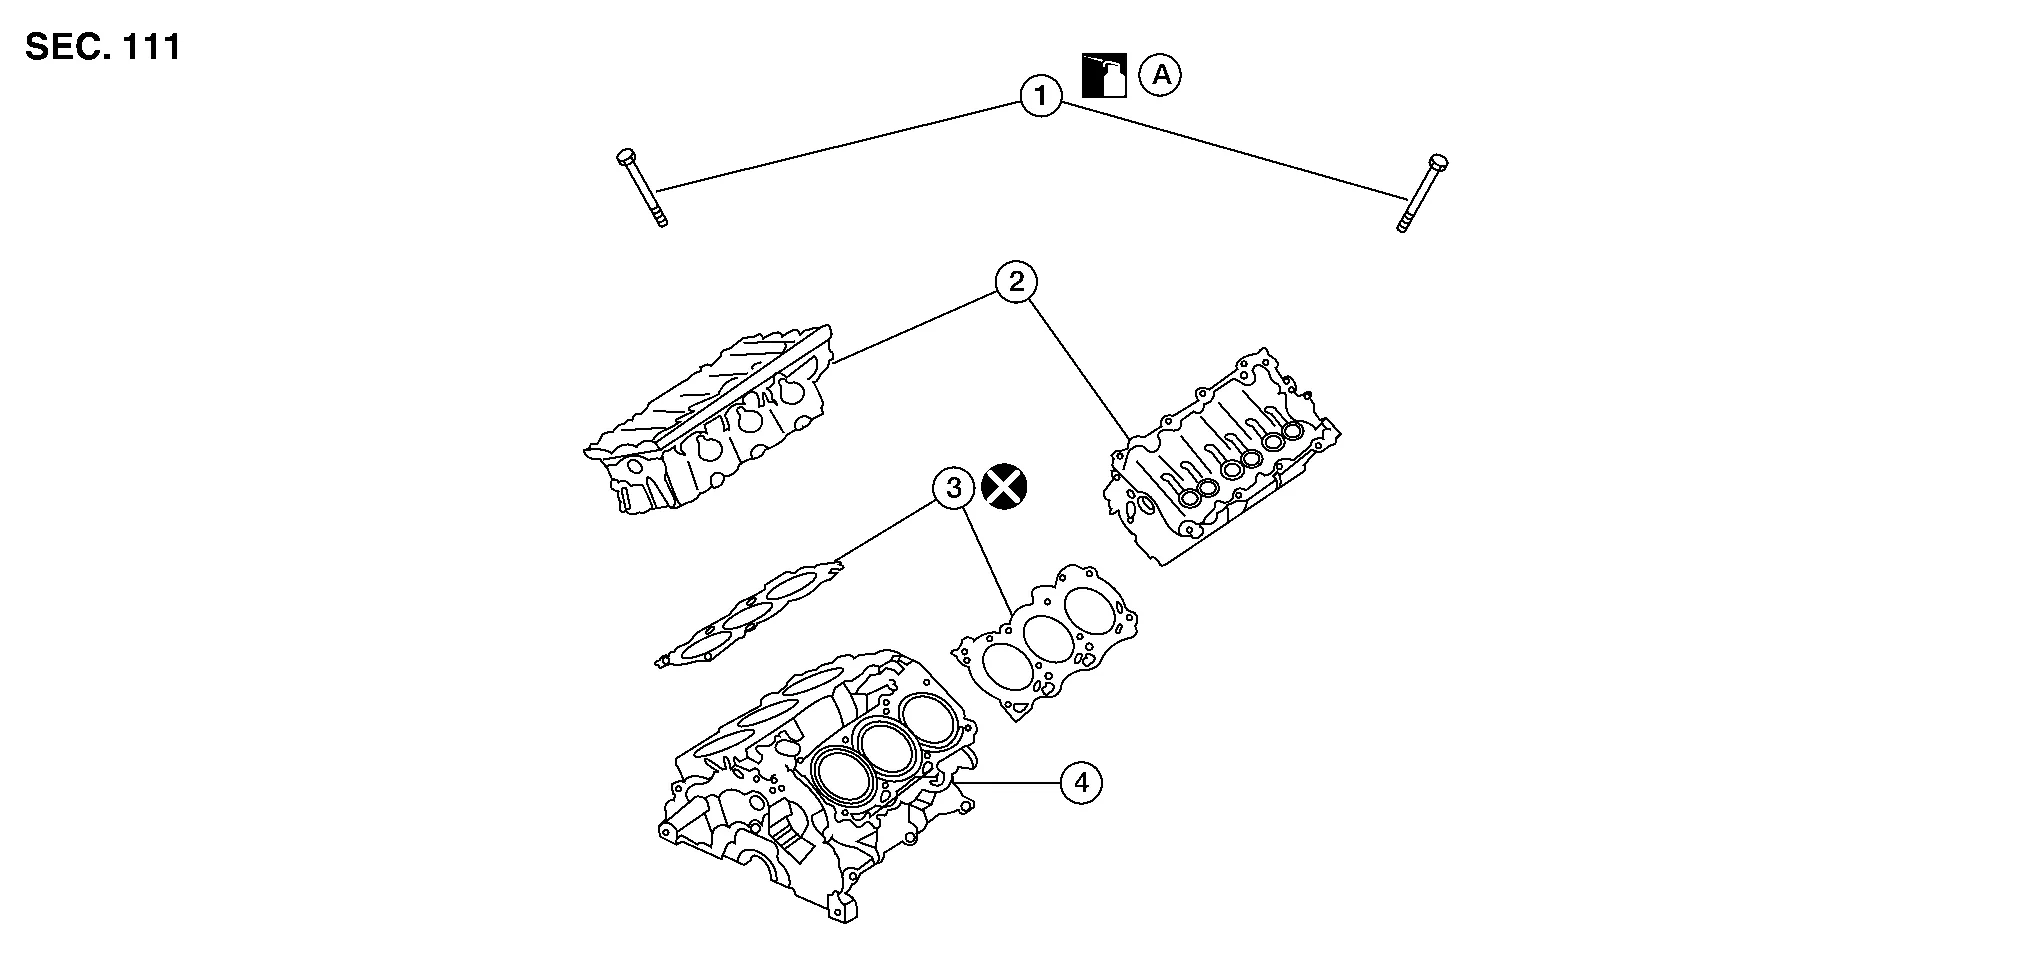
| 1. | Perno de la culata | 2. | Culata | 3. | Junta de culata |
| 4. | Bloque del motor | A. | Consulte Desmontaje e instalación. |
DESMONTAJE
Retire el motor del vehículo. Consulte Desmontaje e instalación (FWD) o Desmontaje e instalación (AWD).
Retire la caja trasera de la cadena de distribución. Consulte Desmontaje e instalación.
Desmonte el colector de admisión. Consulte Desmontaje e instalación.
Retire el colector de escape y el catalizador de tres vías (bancada 1/bancada 2). Consulte Vista desarrollada.
Retire los árboles de levas de admisión y escape. Consulte Desmontaje e instalación.
Retire la carcasa de salida de agua. Consulte Vista desarrollada.
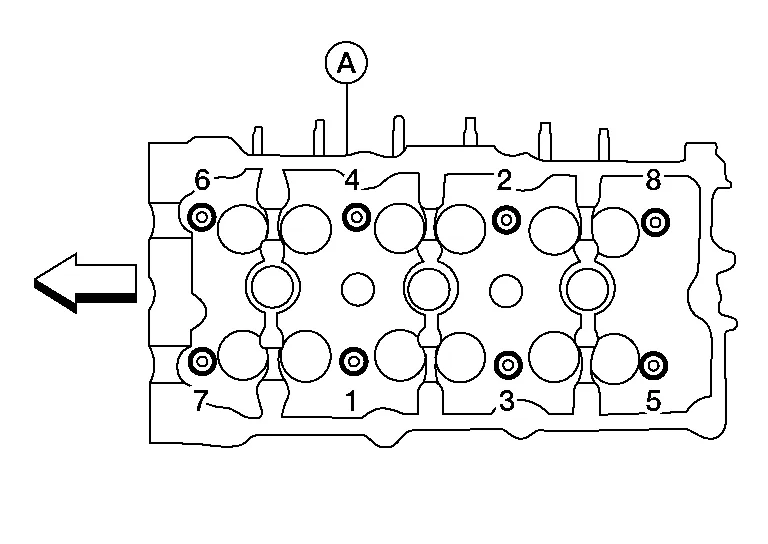
Retire los pernos de la culata de la bancada 1 (A) y de la culata de la bancada 2 (B).
Afloje los pernos gradualmente, en tres etapas.
Afloje los pernos en el orden inverso al de apriete, como se muestra.
 |
:Parte delantera del motor |
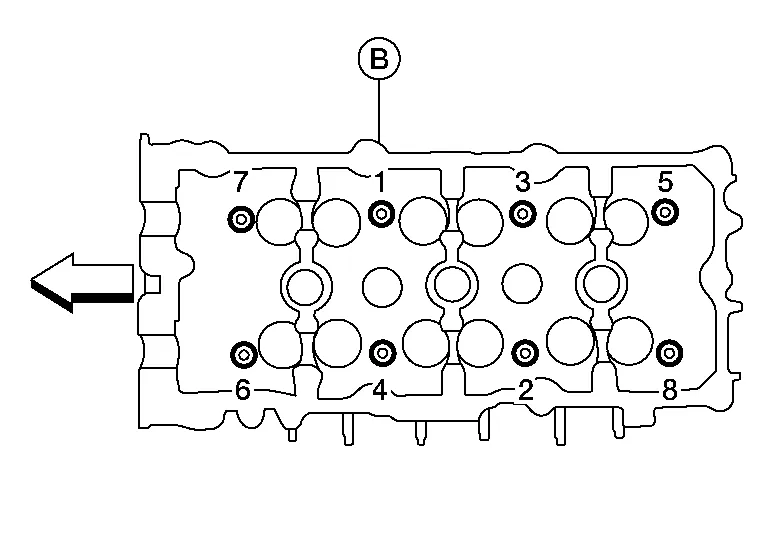
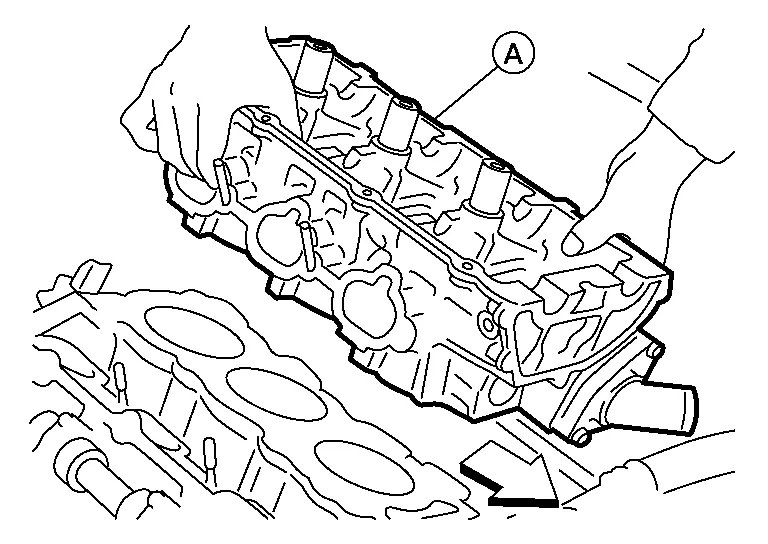
Retire la culata (A) y la junta de culata.
|
:Parte delantera del motor |
INSTALACIÓN
Gire el cigüeñal hasta que el pistón n.º 1 quede en PMS en la carrera de compresión.
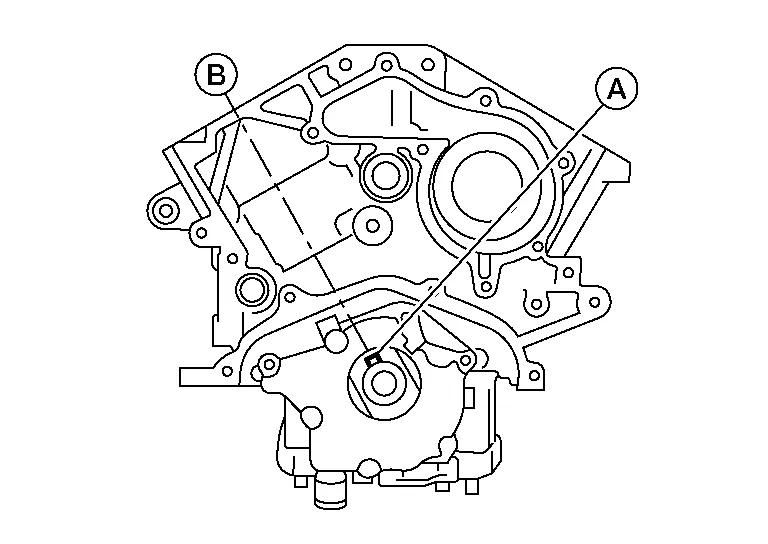
La chaveta del cigüeñal (A) debe quedar alineada con la línea central de la culata de la bancada 1 (B), como se muestra.
Instale juntas de culata nuevas.
Inspeccione los pernos de la culata (B) antes de instalar las culatas.

| Límite (d1 - d2) | : 0,11 mm (0,0043 in) |
Lubrique las roscas y las superficies de asiento de los pernos con aceite de motor nuevo.
Instale la culata de la bancada 1 (A) y la culata de la bancada 2 (B) sobre el bloque de cilindros. Apriete los pernos de la culata en cinco pasos, en el orden numérico indicado, usando la herramienta.
| Número de herramienta | : KV10112100 (BT-8653-A) |
Procedimiento de apriete:
| Pernos de la culata | |
| Paso 1 | : 98 N·m en orden |
| Paso 2 | : Afloje los pernos en el orden inverso al de apriete. |
| Paso 3 | : 39 N·m en orden |
| Paso 4 | : giro de 103° en orden |
| Paso 5 | : giro de 103° en orden |
|
:Parte delantera del motor |
La instalación de los demás componentes se realiza en el orden inverso al del desmontaje.
Desmontaje y montaje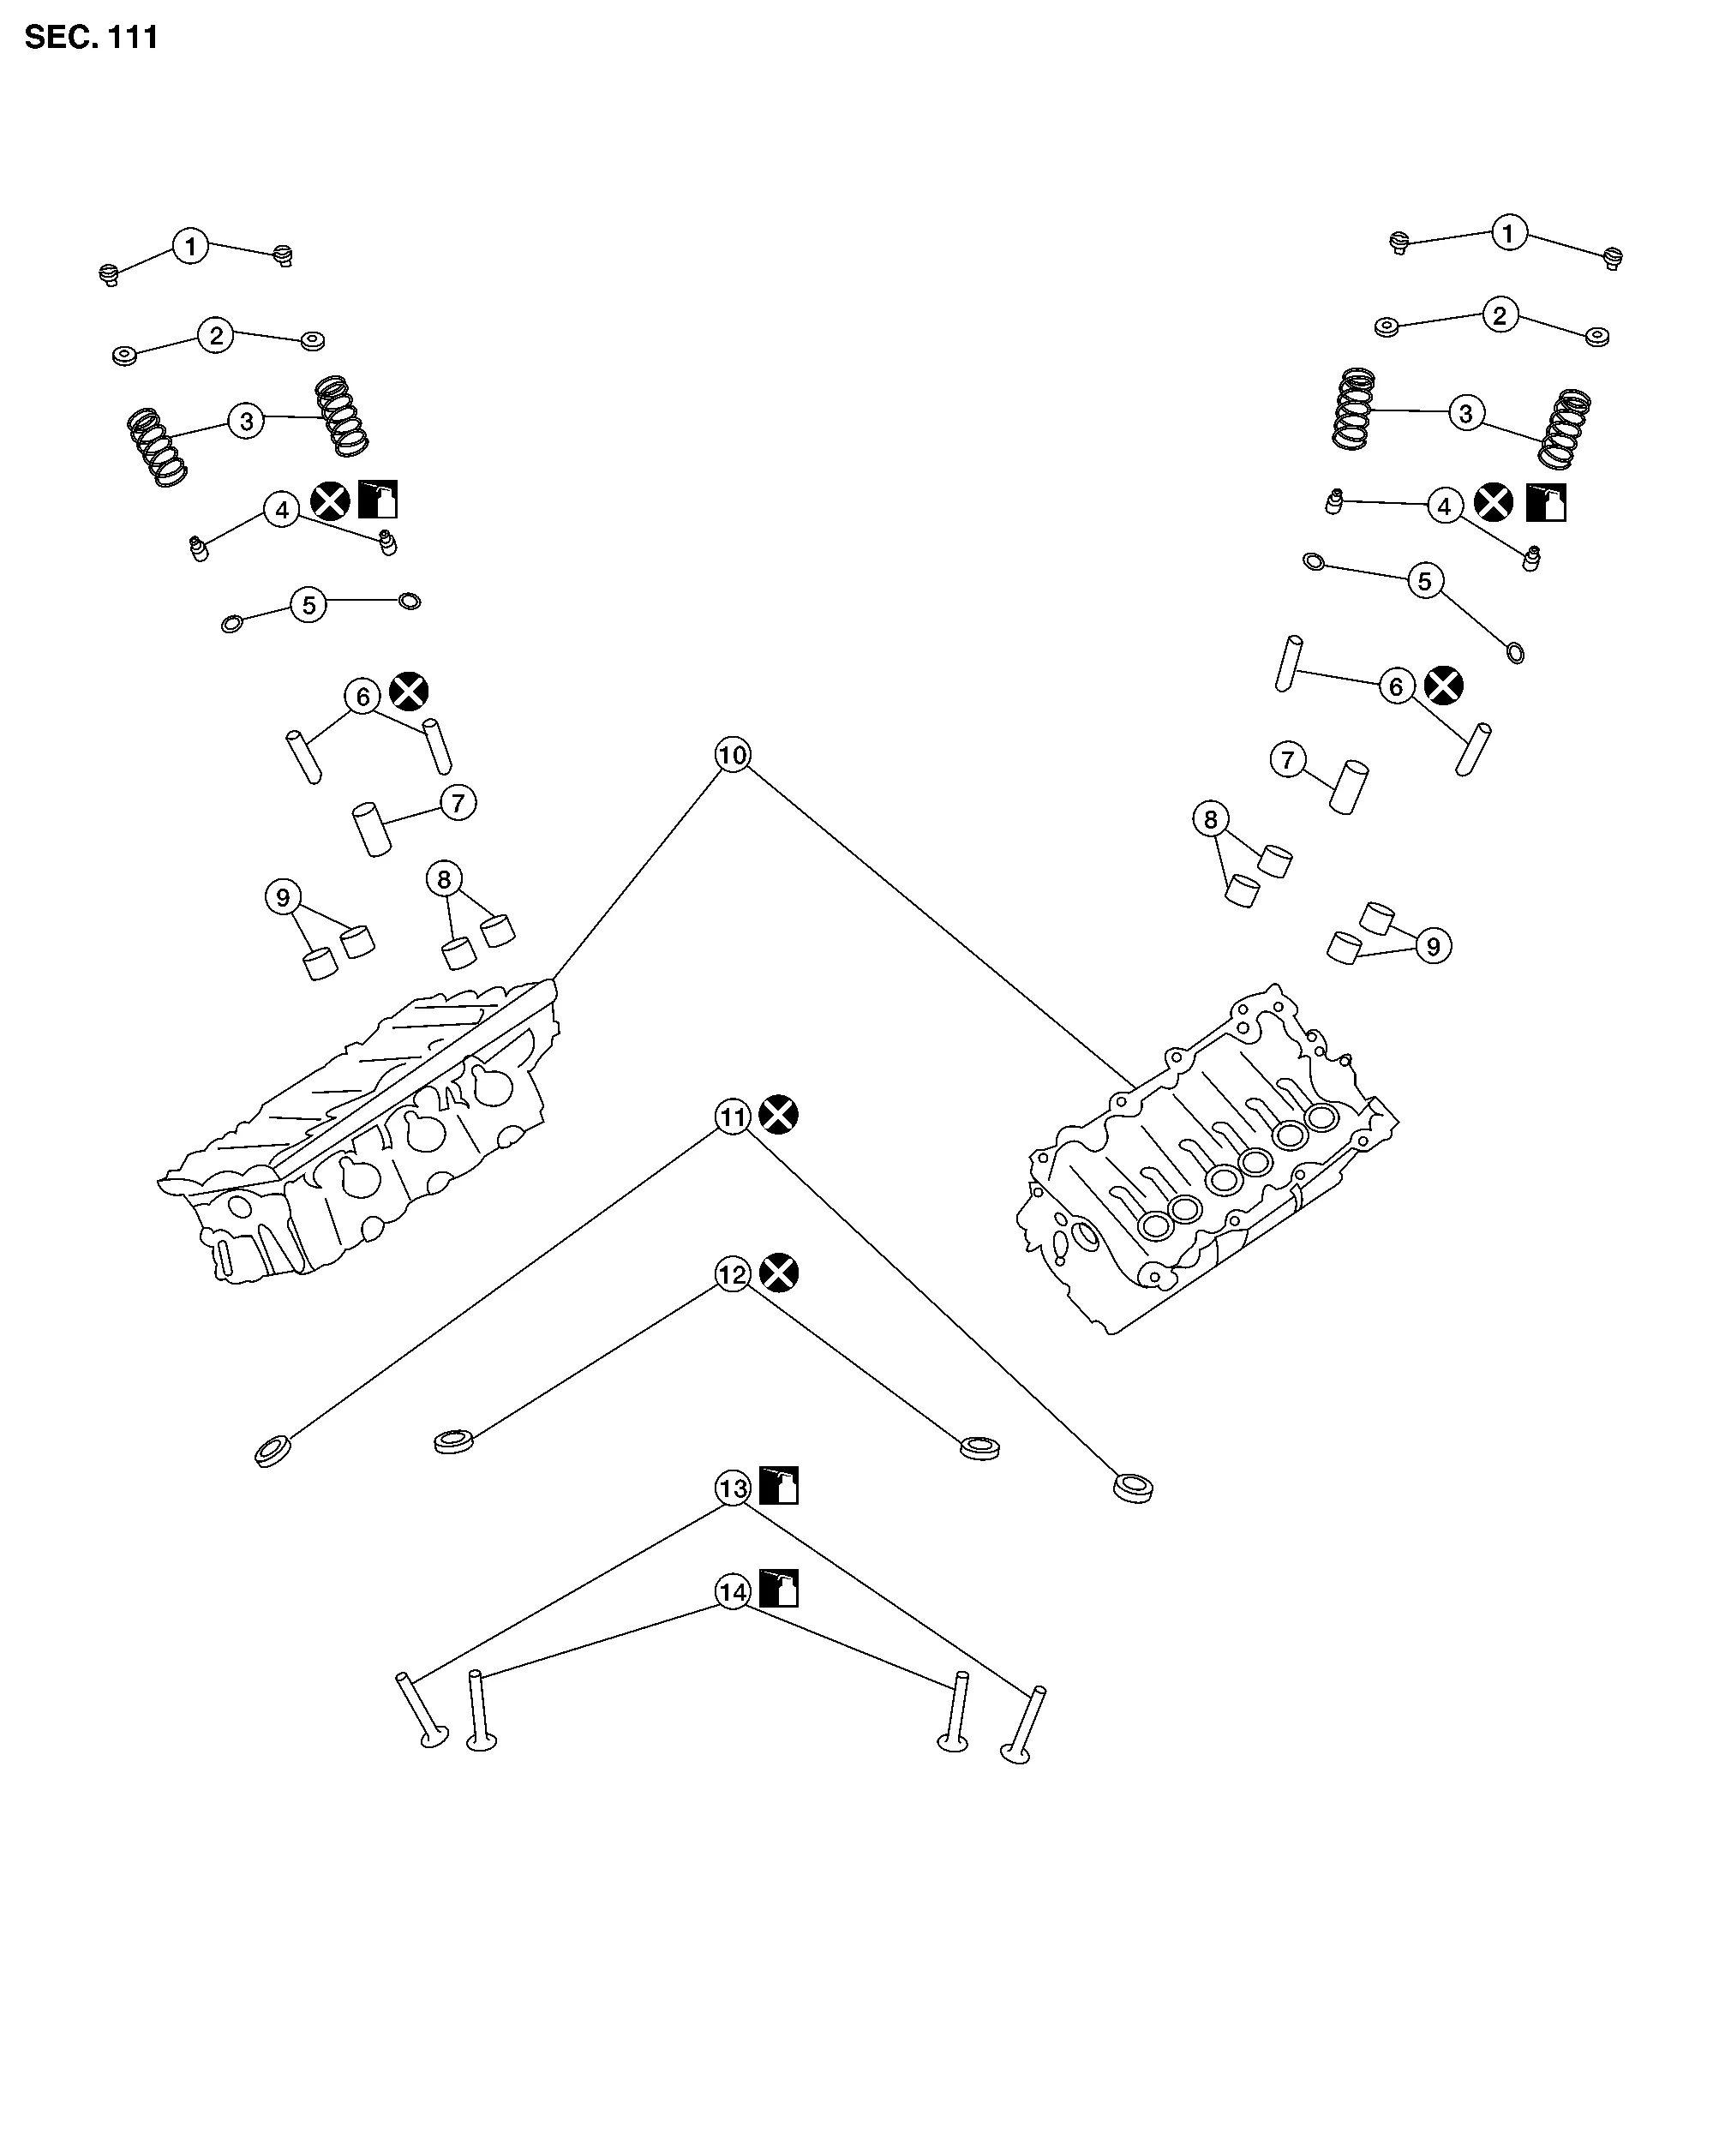
| 1. | Chaveta de válvula | 2. | Platillo del muelle de válvula | 3. | Muelle de válvula |
| 4. | Retén de aceite de válvula | 5. | Asiento del muelle de válvula | 6. | Guía de válvula |
| 7. | Tubo de bujía | 8. | Taqué hidráulico (admisión) | 9. | Taqué hidráulico (escape) |
| 10. | Culata | 11. | Asiento de válvula (ESC) | 12. | Asiento de válvula (ADM) |
| 13. | Válvula (ESC) | 14. | Válvula (ADM) |
DESMONTAJE
Desmonte la bujía. Consulte Desmontaje e instalación.
Desmonte el empujador de válvula.
Identifique las posiciones de instalación y guárdelos sin mezclarlos.
Retire los chavetas de la válvula.
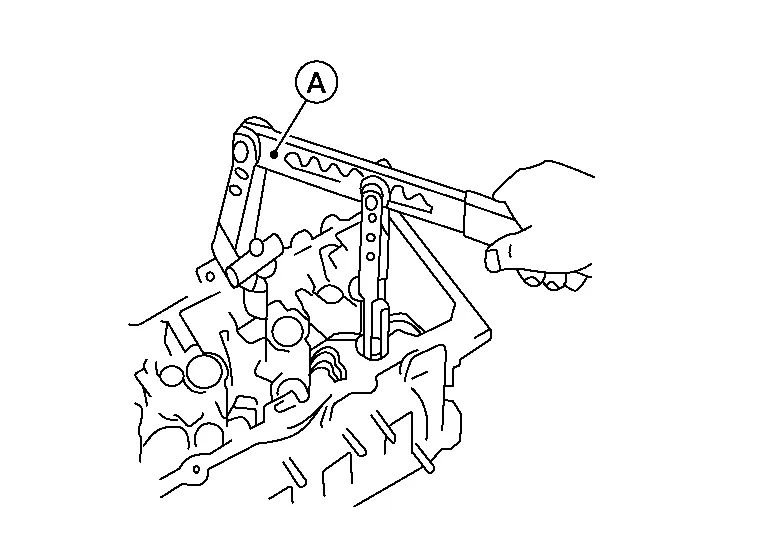
Comprima el muelle de válvula con la herramienta adecuada (A) y retire las chavetas de la válvula con una herramienta magnética.
Retire el platillo del muelle de válvula, el muelle de válvula y el asiento del muelle de válvula.
Empuje el vástago de la válvula hacia la cámara de combustión y retire la válvula.
Identifique las posiciones de instalación y guárdelas sin mezclarlas.
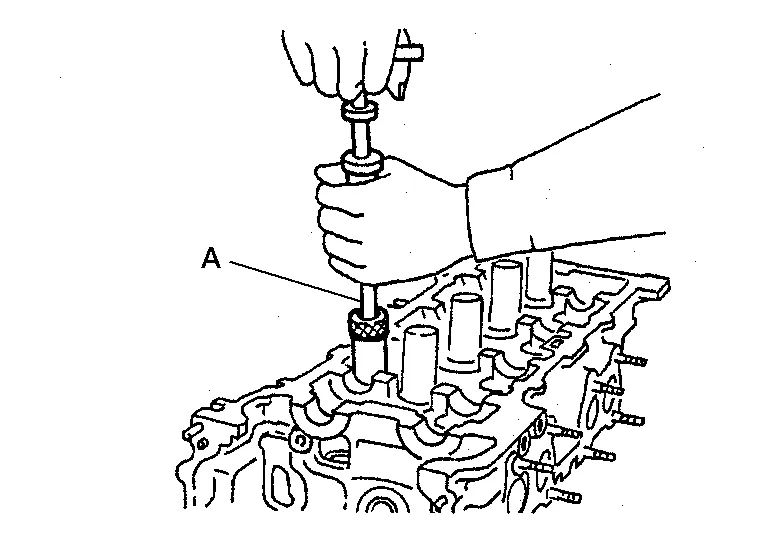
Retire los retenes de aceite de válvula con la herramienta adecuada (A).
Retire el asiento de válvula (si es necesario). Consulte Inspección después del desmontaje.
Retire la guía de válvula (si es necesario). Consulte Inspección después del desmontaje.
Retire el tubo de bujía (si es necesario).
Con unos alicates, extraiga el tubo de bujía de la culata.
MONTAJE
Instale la guía de válvula (si se retiró). Consulte Inspección después del desmontaje.
Instale el asiento de válvula (si se retiró). Consulte Inspección después del desmontaje.
Instale los retenes de aceite de válvula con la herramienta adecuada (A).

| Altura (H) (sin el asiento del muelle de válvula instalado) | ||
| Admisión y escape | : 14.3 - 14.9 mm (0.563 - 0.587 in) | |
Instale el asiento del muelle de válvula.
Instale las válvulas.
Instálelo en su posición original.
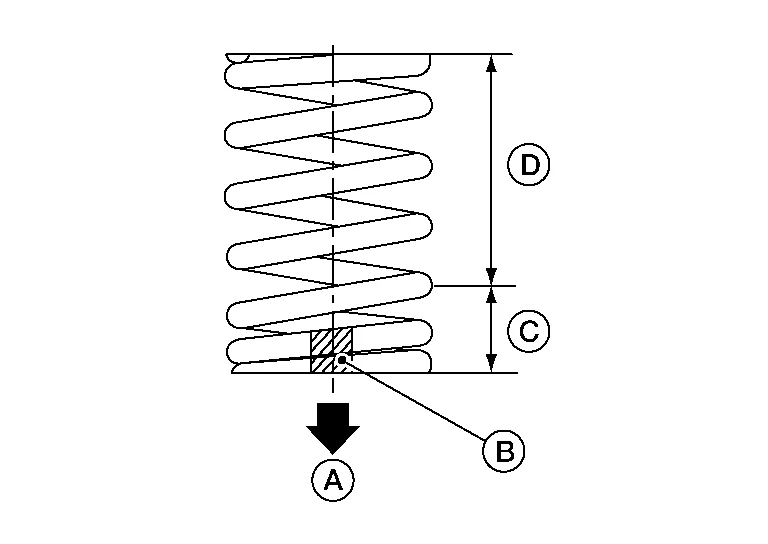
Instale el muelle de válvula (de paso irregular) con el extremo de paso estrecho (C) (marca de pintura) (B) orientado hacia la culata (A). El extremo de paso ancho (D) debe quedar orientado en sentido contrario a la culata.
Instale el platillo del muelle de válvula.
Instale la chaveta de válvula.
Comprima el muelle de válvula con la herramienta adecuada (A), accesorio y adaptador. Instale las chavetas de la válvula con una herramienta magnética.
Tras la instalación, golpee ligeramente el extremo del vástago de la válvula con un martillo de plástico para comprobar su correcta colocación.
Instale el empujador de válvula.
Instálelo en su posición original.
Instale el tubo de bujía.
Monte a presión el tubo de bujía del siguiente modo:
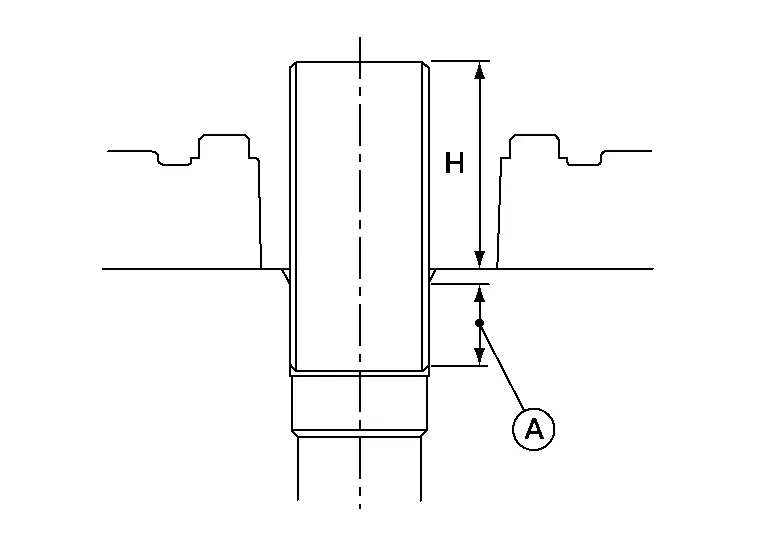
Utilice sellador de alta resistencia original Nissan o equivalente. Consulte Productos químicos y selladores recomendados.
Monte a presión el tubo de bujía de modo que su altura (H) sea la especificada, usando una herramienta adecuada. Consulte Culata.Instale la bujía. Consulte Desmontaje e instalación.
Inspección después del desmontajeDEFORMACIÓN DE LA CULATA
Limpie la superficie de la culata. Utilice una regla de precisión fiable y un calibrador de espesores para comprobar la planitud de la superficie de la culata.
Compruebe en seis posiciones, como se muestra. Consulte Desmontaje y montaje.
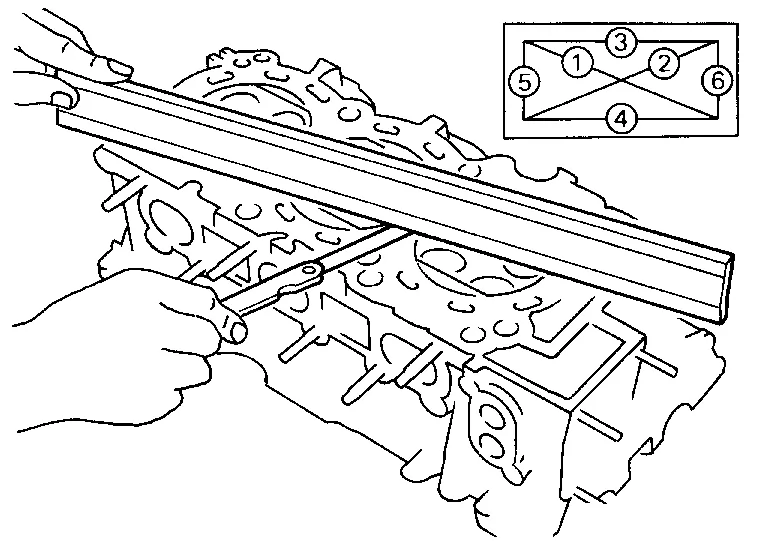
Si supera el límite, sustituya la culata.
El límite para el rectificado de la culata está determinado por el rectificado del bloque de cilindros. Consulte Culata.
Después de rectificar la culata, compruebe que el árbol de levas gire libremente con la mano. Si se percibe resistencia, la culata debe reemplazarse.
HOLGURA DE LA GUÍA DE VÁLVULA
Mida la deflexión de la válvula (D) con una herramienta adecuada (C), como se muestra (la válvula y la guía de válvula se desgastan principalmente en esta dirección). La dirección de medición (E) debe formar 90° (B) con la dirección del árbol de levas (A). Consulte Culata.
| Deflexión máxima | : 0,25 mm (0,010 in) |
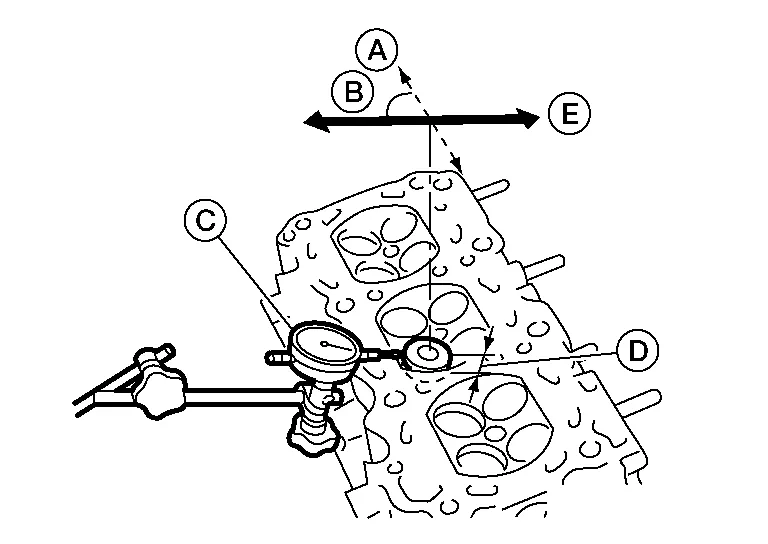
Si supera el límite, compruebe la holgura entre la válvula y la guía de válvula con una herramienta adecuada (A).
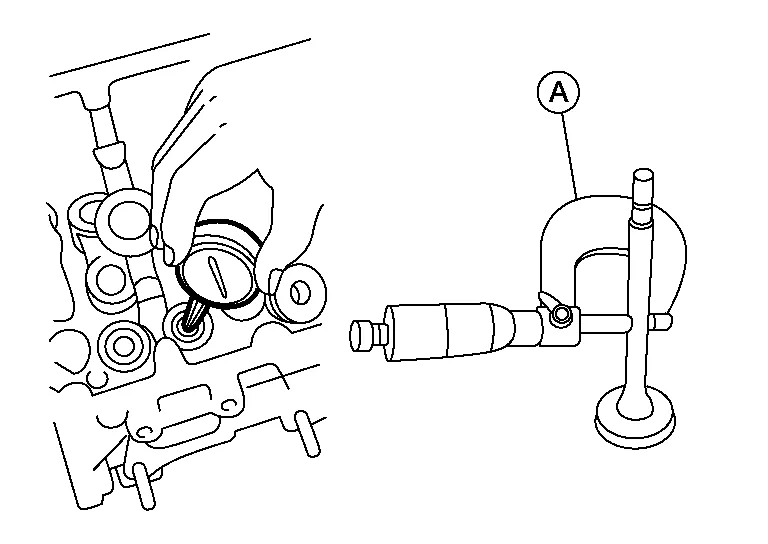
(Holgura de la guía de válvula) = (diámetro interior de la guía de válvula) - (diámetro del vástago de la válvula). Consulte Culata.
Si supera el límite, sustituya la válvula o la guía de válvula.REEMPLAZO DE LA GUÍA DE VÁLVULA
Cuando se retire la guía de válvula, instale una guía de válvula de sobremedida [0,2 mm (0,008 in)].
Para retirar la guía de válvula, caliente la culata a 110 - 130 °C sumergiéndola en aceite calentado (A).
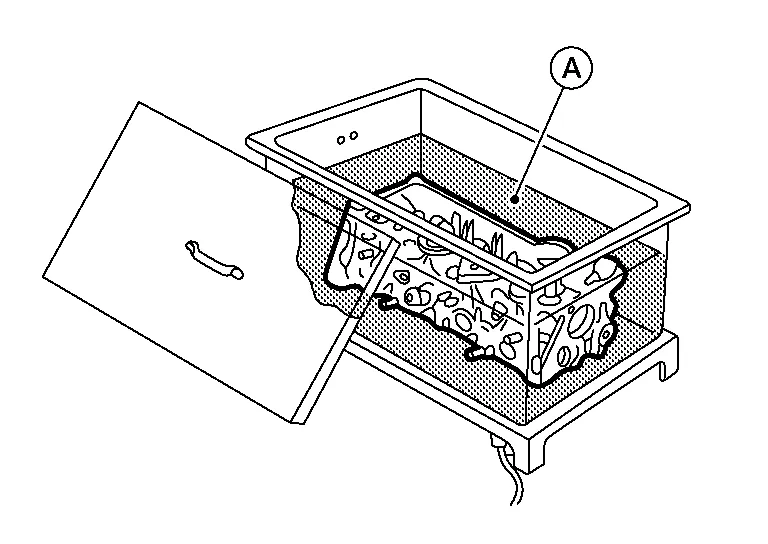
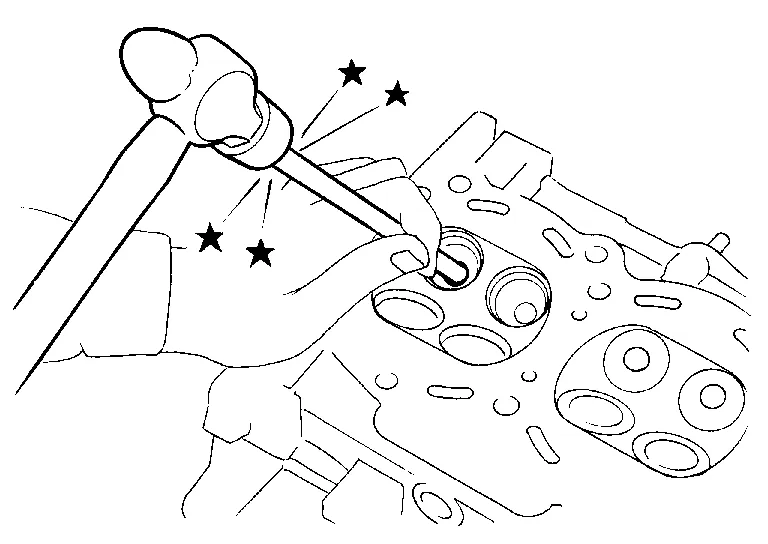
Extraiga la guía de válvula con una prensa [bajo una presión de 20 kN (2,2 US ton)] o con un martillo y una herramienta adecuada.
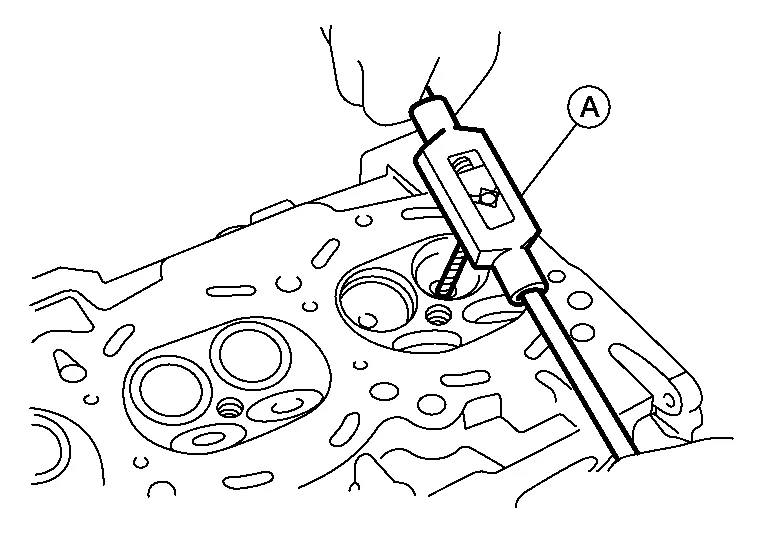
Rectifique el orificio de la guía de válvula de la culata con la herramienta adecuada (A). Consulte Culata.
Caliente la culata a 110 - 130 °C sumergiéndola en aceite calentado e introduzca a presión la nueva guía de válvula desde el lado del árbol de levas en la culata, según las dimensiones indicadas. Consulte Culata.
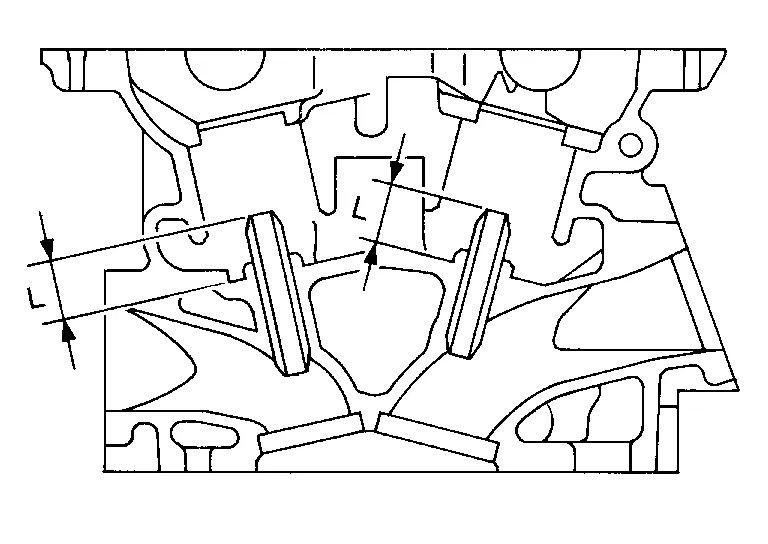
Usando una herramienta adecuada (A), aplique un acabado con escariador a la guía de válvula.
| Tamaño final del acabado de admisión y escape | : 6,000 - 6,018 mm (0,2362 - 0,2369 in) |
CONTACTO DEL ASIENTO DE VÁLVULA
Después de confirmar que las dimensiones de las guías de válvula y de las válvulas están dentro de las especificaciones, realice este procedimiento.
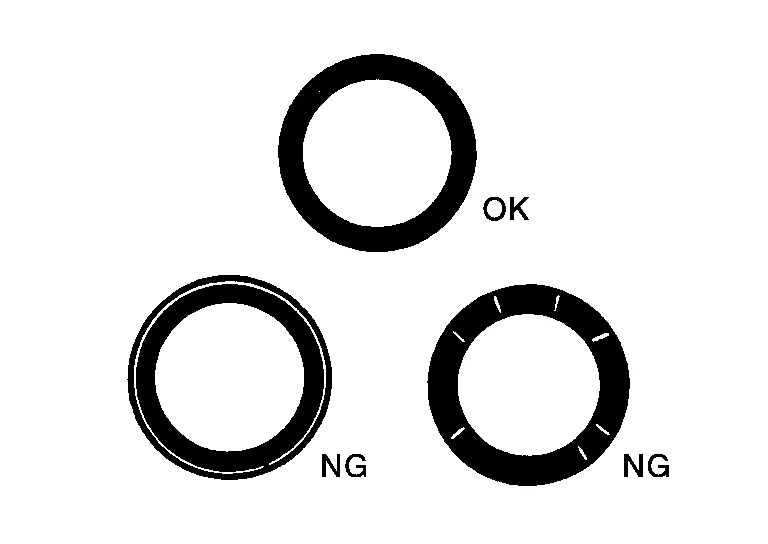
Aplique azul de Prusia sobre la superficie de contacto del asiento de válvula para comprobar el estado del contacto de la válvula en la superficie.
Compruebe que la banda de contacto es continua en toda la circunferencia.
Si no es así, rectifique para ajustar el asentamiento de la válvula y vuelva a comprobar. Si la superficie de contacto sigue presentando condiciones NG incluso después de la nueva comprobación, reemplace el asiento de válvula.
REEMPLAZO DEL ASIENTO DE VÁLVULA
Taladre el asiento antiguo (A) hasta que se colapse. El taladrado no debe continuar más allá de la cara inferior del alojamiento del asiento en la culata. Ajuste el tope de profundidad de la máquina para asegurarlo.
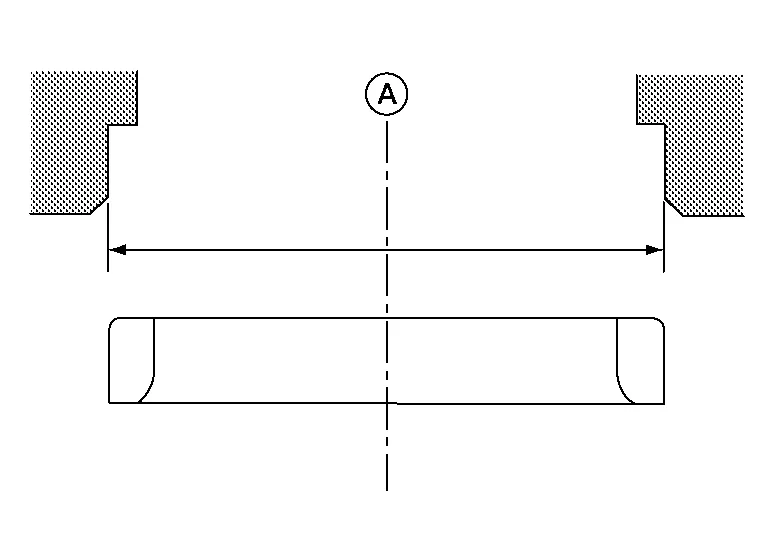
Escarie el alojamiento de la culata para el asiento de válvula de recambio. Consulte Culata.
Caliente la culata a 110 - 130 °C sumergiéndola en aceite calentado (A).
Monte a presión el asiento de válvula hasta que asiente en el fondo.
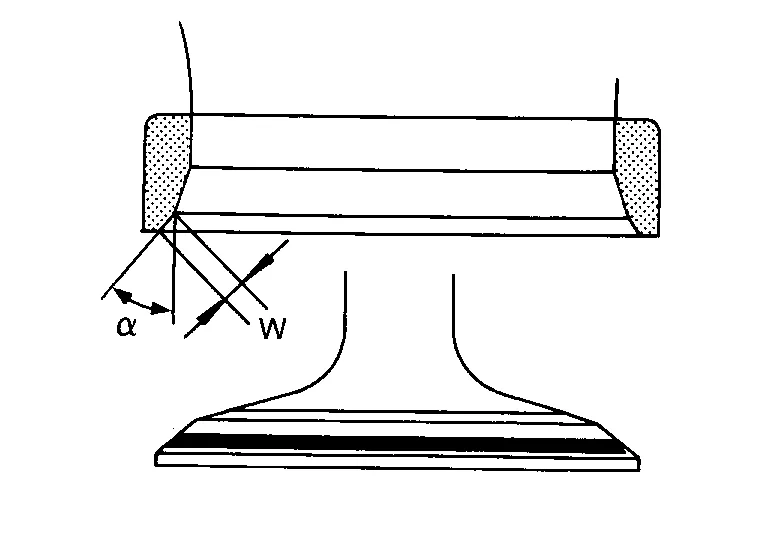
Corte o rectifique el asiento de válvula con una herramienta adecuada hasta las dimensiones especificadas. Consulte Culata.
Después del corte, esmerile el asiento de válvula con pasta abrasiva.
Compruebe el estado de asentamiento de la válvula. Consulte Culata.
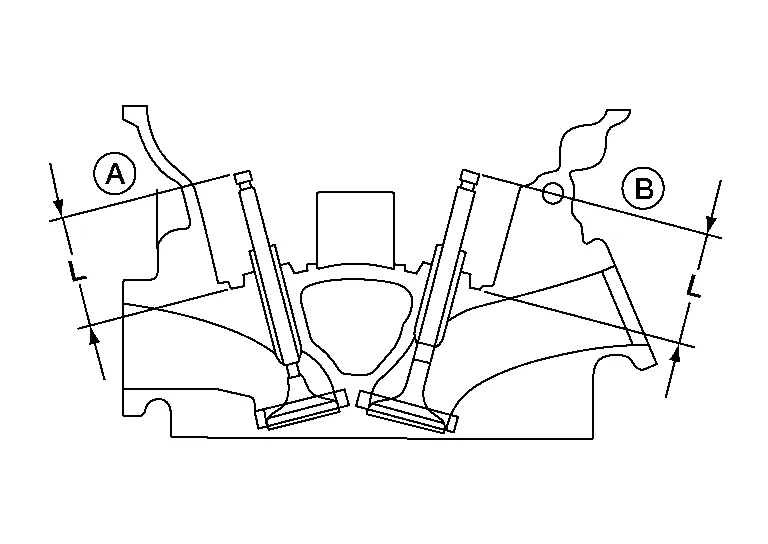
Use un calibre de profundidad para medir la distancia entre la superficie de montaje del asiento del muelle de la culata y el extremo del vástago de la válvula en los lados de escape (A) y admisión (B). Si la distancia es menor que la especificada, repita el paso 5 para ajustarla. Si es mayor, reemplace el asiento de válvula por uno nuevo. Consulte Culata.
ESCUADRADO DEL MUELLE DE VÁLVULA
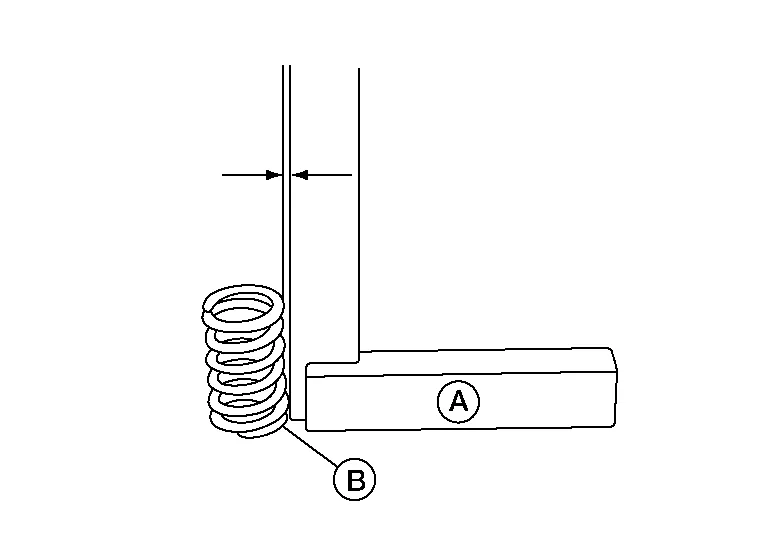
Coloque una escuadra (A) a lo largo del lateral del muelle de válvula y gire el muelle. El muelle de válvula debe hacer contacto (B) con la escuadra (A). (Mida la holgura máxima entre la cara superior del muelle y la escuadra. Consulte Culata.
DIMENSIONES DEL MUELLE DE VÁLVULA Y CARGA DE PRESIÓN DEL MUELLE DE VÁLVULA
Compruebe la presión del muelle de válvula a la altura de muelle especificada.
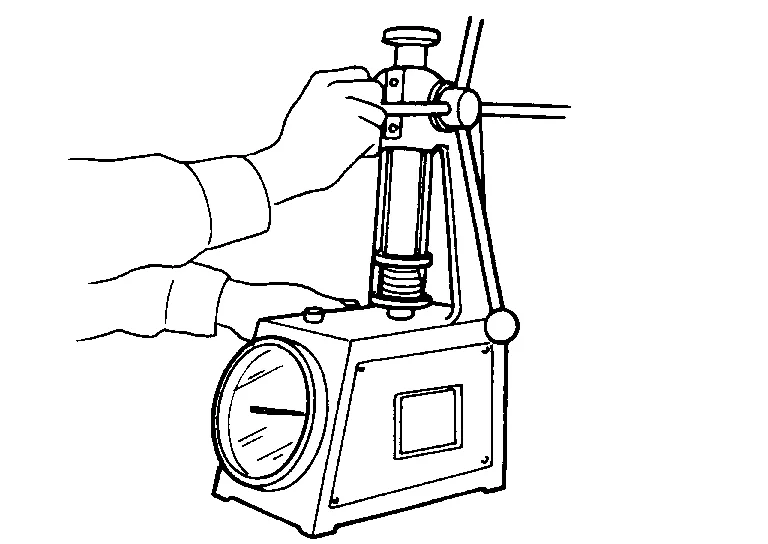
Si no está dentro de las especificaciones, reemplace el muelle. Consulte Culata.