Zylinderkopf
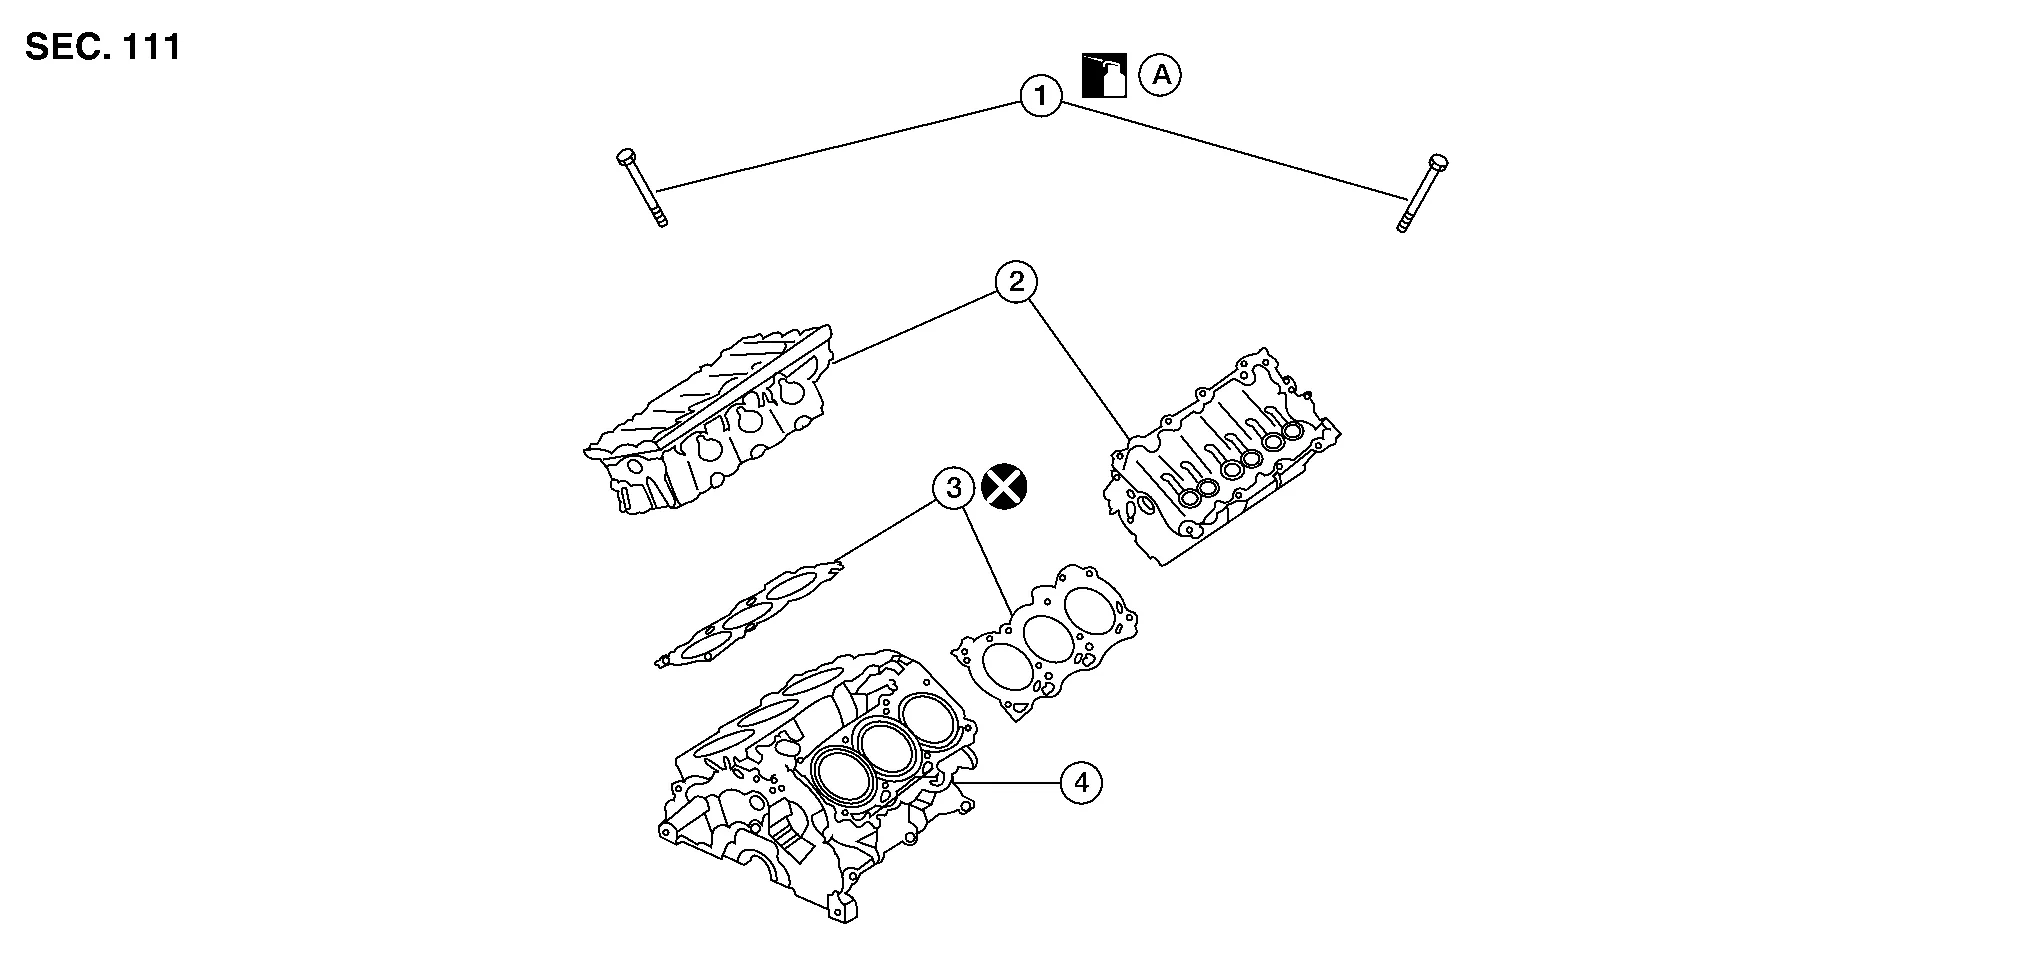
| 1. | Zylinderkopfschraube | 2. | Zylinderkopf | 3. | Zylinderkopfdichtung |
| 4. | Motorblock | A. | Siehe Ausbau und Einbau. |
AUSBAU
Den Motor aus dem Fahrzeug ausbauen. Siehe Aus- und Einbau (Vorderradantrieb) oder Aus- und Einbau (Allradantrieb).
Hintes Steuerkettengehäuse ausbauen. Siehe Aus- und Einbau.
Ansaugkrümmer entfernen. Siehe Aus- und Einbau.
Abgaskrümmer und Dreiwegekatalysator (Bank 1/Bank 2) ausbauen. Siehe Explosionsdarstellung.
Einlass- und Auslassnockenwelle ausbauen. Siehe Aus- und Einbau.
Wasserauslassgehäuse ausbauen. Siehe Explosionsdarstellung.
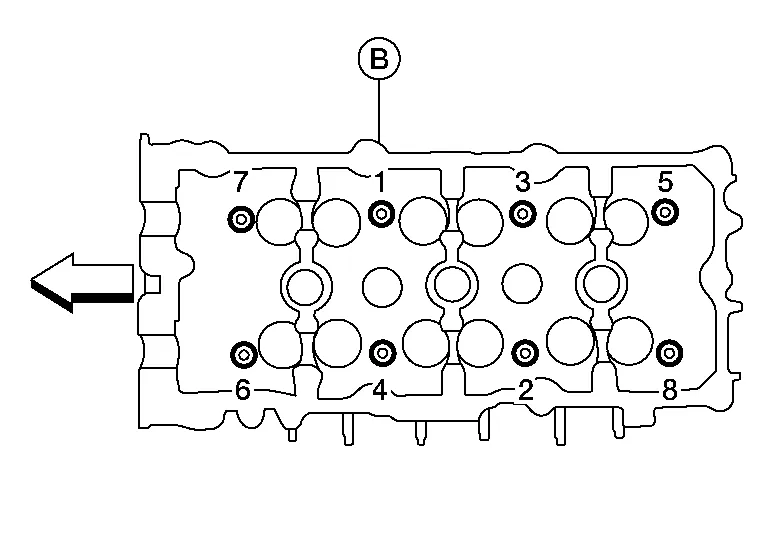
Schrauben von Zylinderkopf Bank 1 (A) und Zylinderkopf Bank 2 (B) entfernen.
Die Schrauben sind schrittweise in drei Stufen zu lösen.
Die Schrauben in umgekehrter Anzugsreihenfolge gemäß Abbildung lösen.
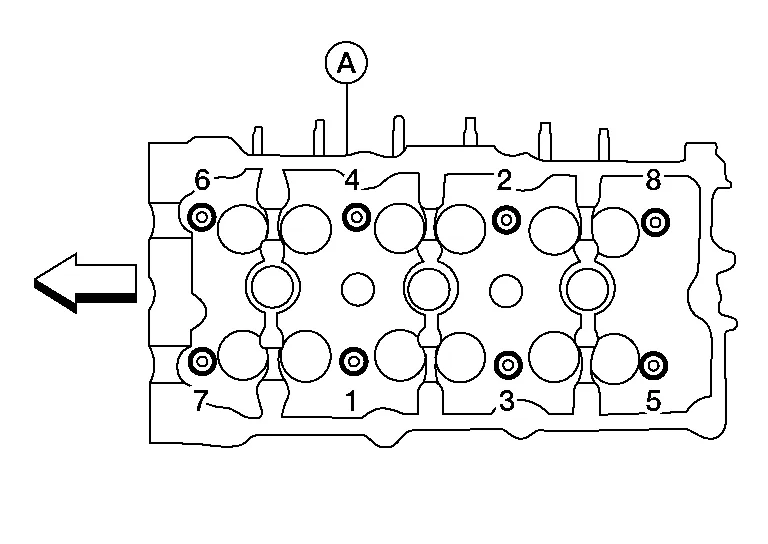
 |
:Motorvorderseite |
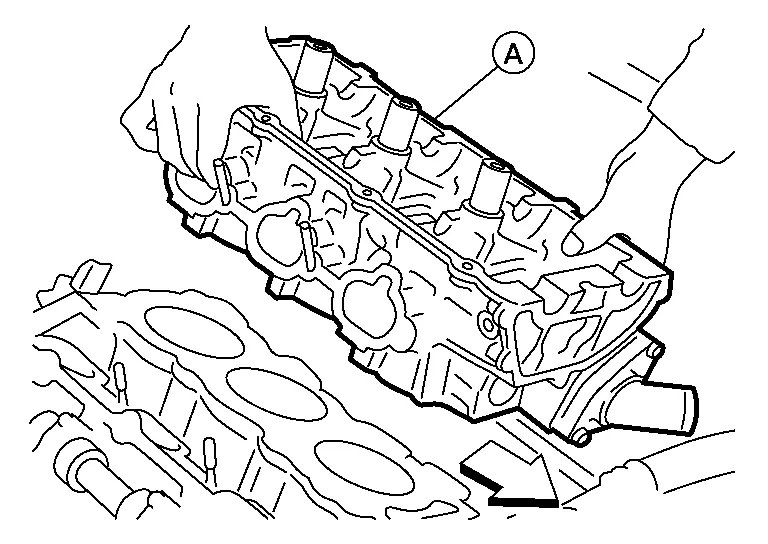
Zylinderkopf (A) und Zylinderkopfdichtung abnehmen.
|
:Motorvorderseite |
EINBAU
Die Kurbelwelle drehen, bis sich Kolben Nr. 1 im oberen Totpunkt des Verdichtungstakts befindet.
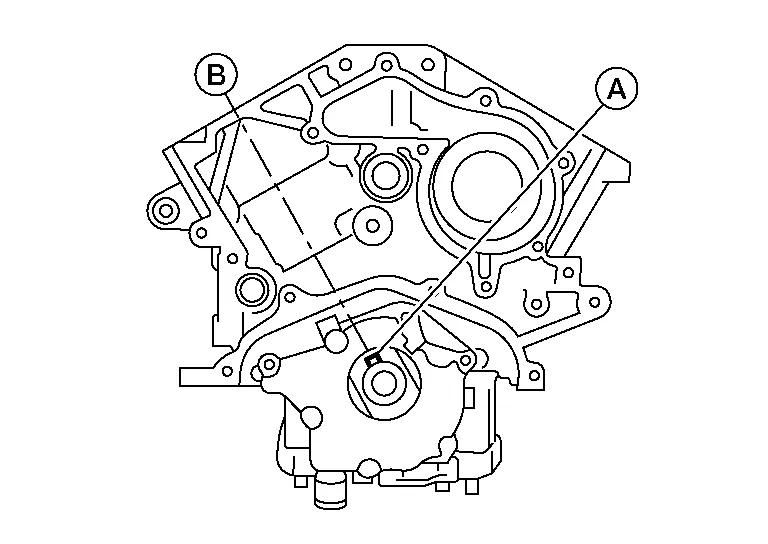
Der Kurbelwellenkeil (A) sollte gemäß Abbildung mit der Mittellinie des Zylinderkopfs Bank 1 (B) fluchten.
Neue Zylinderkopfdichtungen einbauen.
Zylinderkopfschrauben (B) vor dem Einbau der Zylinderköpfe prüfen.

| Grenzwert (d1 - d2) | : 0,11 mm (0,0043 in) |
Gewinde und Auflageflächen der Schrauben mit neuem Motoröl benetzen.
Zylinderkopf Bank 1 (A) und Zylinderkopf Bank 2 (B) auf den Zylinderblock setzen. Die Zylinderkopfschrauben in fünf Schritten in der gezeigten Nummerierungsreihenfolge mit Werkzeug anziehen.
| Werkzeugnummer | : KV10112100 (BT-8653-A) |
Anzugsvorgang:
| Zylinderkopfschrauben | |
| 1. Schritt | : 98 N·m in Reihenfolge |
| 2. Schritt | : Schrauben in umgekehrter Anzugsreihenfolge lösen. |
| Schritt 3 | : 39 N·m in Reihenfolge |
| Schritt 4 | : 103° Drehwinkel in Reihenfolge |
| Schritt 5 | : 103° Drehwinkel in Reihenfolge |
|
:Motorvorderseite |
Der Einbau der übrigen Bauteile erfolgt in umgekehrter Reihenfolge des Ausbaus.
Zerlegen und Zusammenbauen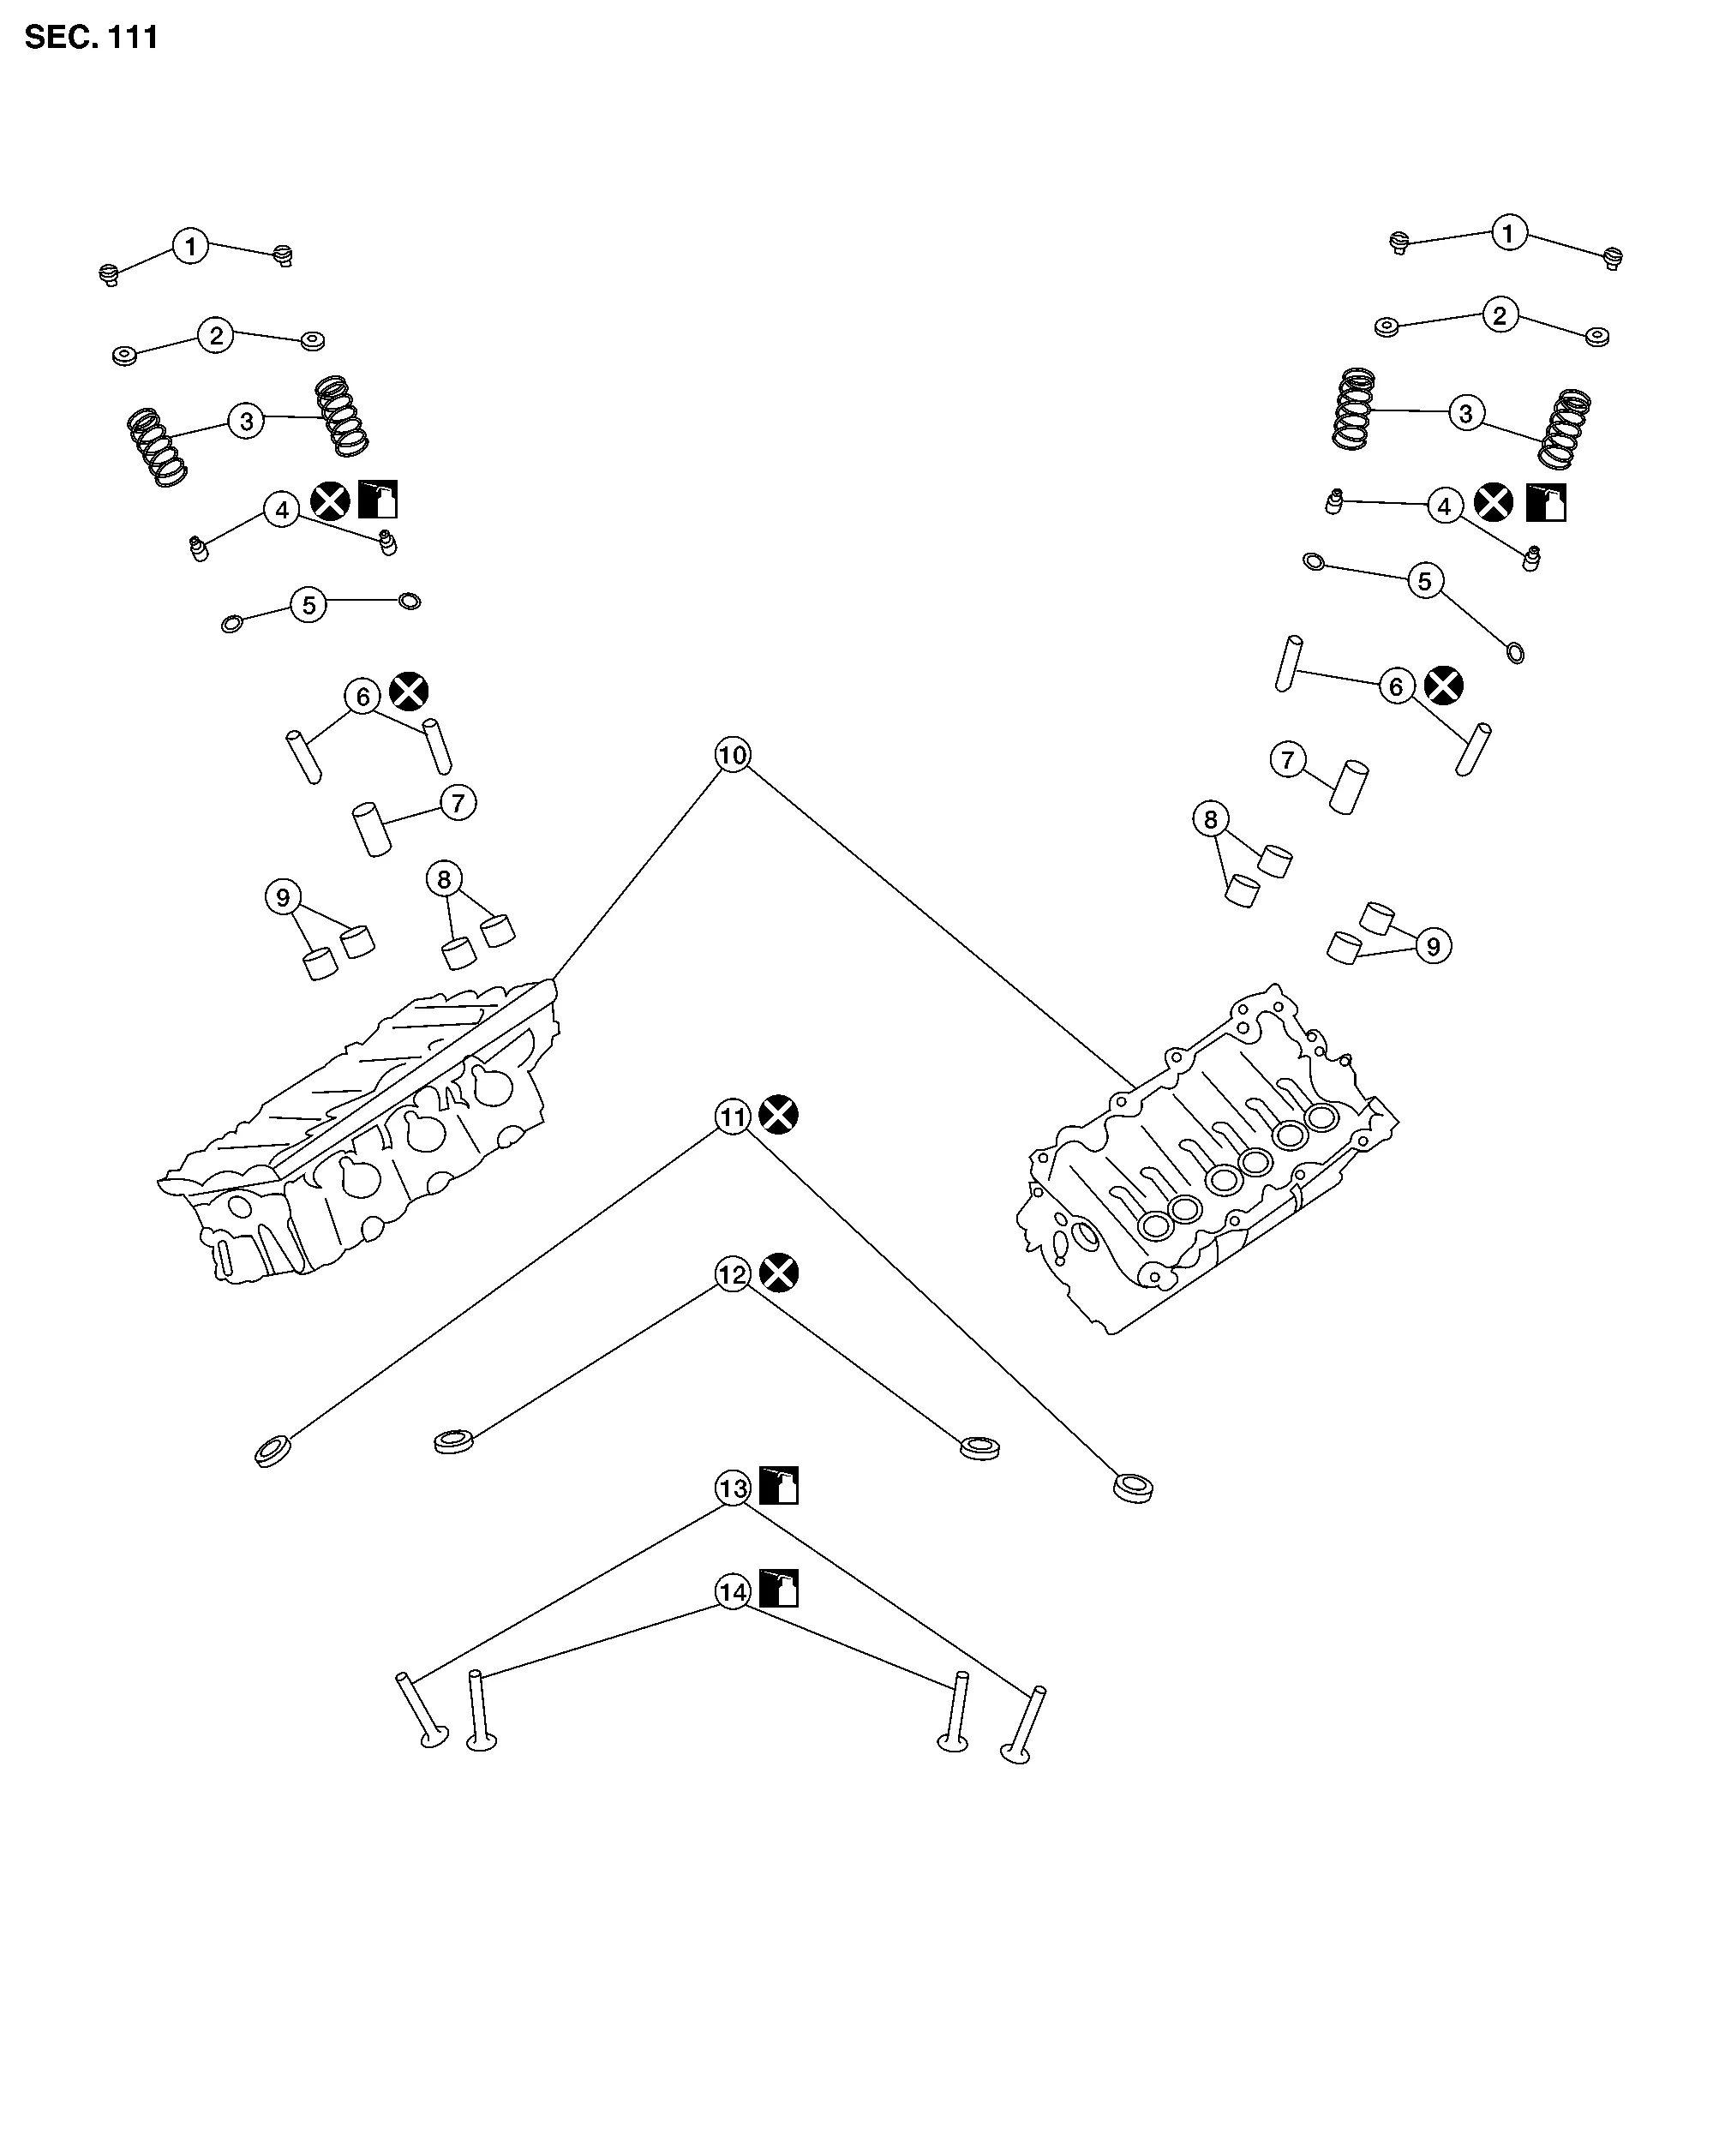
| 1. | Ventilkegelstück | 2. | Ventilfederteller | 3. | Ventilfeder |
| 4. | Ventilschaftdichtung | 5. | Ventilfedersitz | 6. | Ventilführung |
| 7. | Zündkerzenrohr | 8. | Ventilstößel (EIN) | 9. | Ventilstößel (AUS) |
| 10. | Zylinderkopf | 11. | Ventilsitz (AUS) | 12. | Ventilsitz (EIN) |
| 13. | Ventil (AUS) | 14. | Ventil (EIN) |
AUSBAU
Zündkerze ausbauen. Siehe Aus- und Einbau.
Ventilstößel ausbauen.
Einbaupositionen festhalten und Teile getrennt lagern, damit sie nicht verwechselt werden.
Ventilkeile ausbauen.
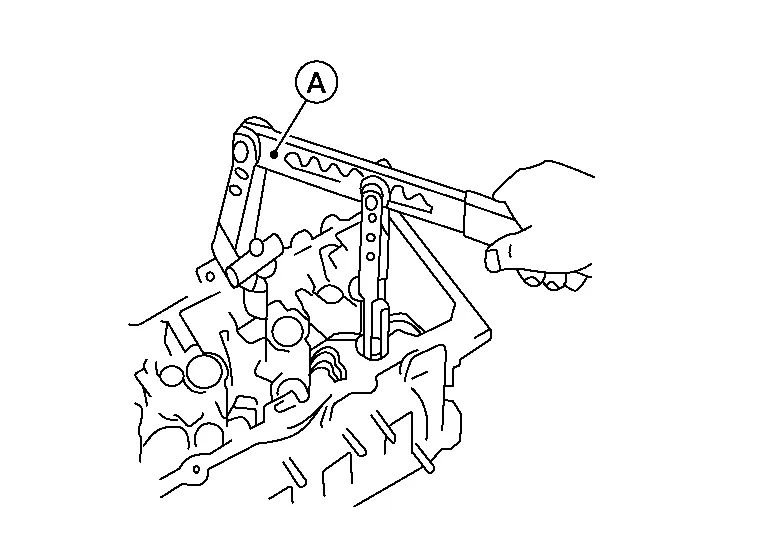
Ventilfeder mit geeignetem Werkzeug (A) zusammendrücken und Ventilkeile mit Magnetstab entfernen.
Federteller, Ventilfeder und Federsitz abnehmen.
Ventilschaft zur Brennraumseite drücken und Ventil entnehmen.
Einbaupositionen kennzeichnen und getrennt lagern, damit nichts verwechselt wird.
Ventilschaftdichtungen mit geeignetem Werkzeug (A) entfernen.
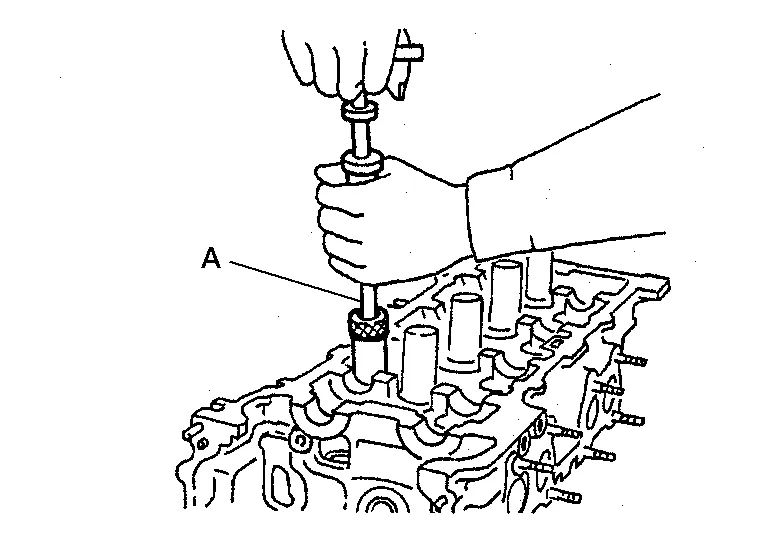
Ventilsitz bei Bedarf entfernen. Siehe Prüfung nach der Demontage.
Ventilführung bei Bedarf entfernen. Siehe Prüfung nach der Demontage.
Zündkerzenrohr bei Bedarf entfernen.
Zündkerzenrohr mit einer Zange aus dem Zylinderkopf ziehen.
EINBAU
Ventilführung einbauen (falls ausgebaut). Siehe Prüfung nach der Demontage.
Ventilsitz einbauen (falls ausgebaut). Siehe Prüfung nach der Demontage.
Ventilschaftdichtungen mit geeignetem Werkzeug (A) einbauen.

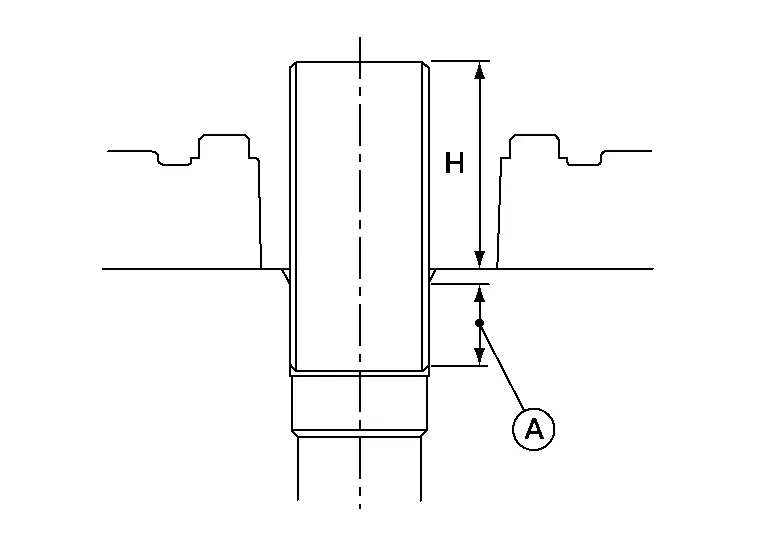
| Höhe (H) (ohne eingebauten Federsitz) | ||
| Einlass und Auslass | : 14,3 - 14,9 mm (0,563 - 0,587 Zoll) | |
Federsitz einbauen.
Ventile einbauen.
In der ursprünglichen Position einbauen.
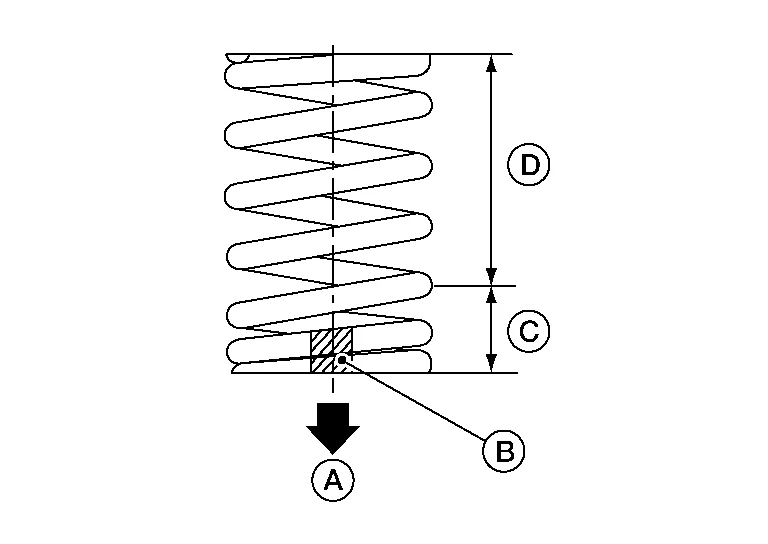
Ventilfeder (ungleichmäßige Teilung) mit dem Ende mit enger Teilung (C) und der Farbmarkierung (B) zum Zylinderkopf (A) einbauen. Das Ende mit weiter Teilung (D) muss vom Zylinderkopf weg zeigen.
Ventilfederteller einbauen.
Ventilkegelstück einbauen.
Ventilfeder mit geeignetem Werkzeug (A), Aufsatz und Adapter zusammendrücken. Ventilkeile mit Magnetstab einbauen.
Nach dem Einbau das Ende des Ventilschafts leicht mit einem Kunststoffhammer abklopfen, um den korrekten Sitz zu prüfen.
Ventilstößel einbauen.
In der ursprünglichen Position einbauen.
Zündkerzenrohr einbauen.
Zündkerzenrohr wie folgt einpressen:
Original hochfeste Schraubensicherung oder gleichwertiges Produkt verwenden. Siehe Empfohlene Chemieprodukte und Dichtmittel.
Zündkerzenrohr mit geeignetem Werkzeug so einpressen, dass seine Höhe (H) dem Sollwert entspricht. Siehe Zylinderkopf.Zündkerze einbauen. Siehe Aus- und Einbau.
Prüfung nach der DemontageZYLINDERKOPF-VERZUG
Die Oberfläche des Zylinderkopfs reinigen. Ein zuverlässiges Haarlineal und eine Fühlerlehre verwenden, um die Ebenheit der Zylinderkopfoberfläche zu prüfen.
An den sechs gezeigten Positionen prüfen. Siehe Demontage und Montage.
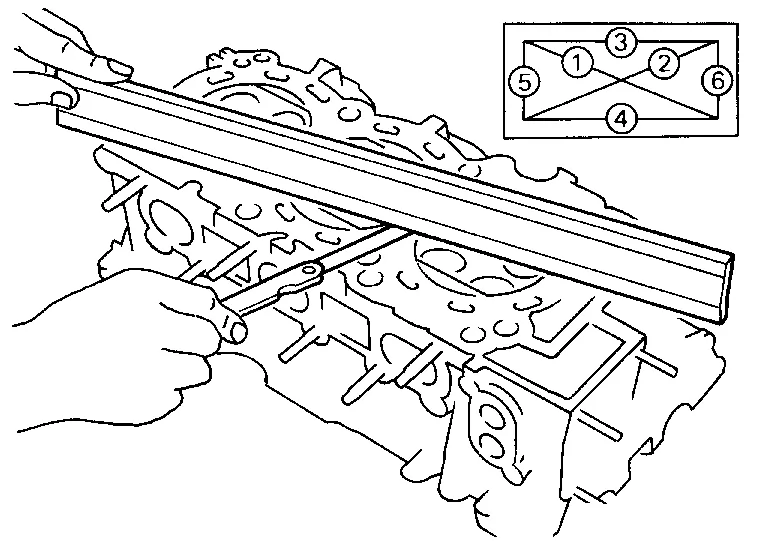
Bei Überschreiten des Grenzwerts den Zylinderkopf ersetzen.
Der Grenzwert für das Nachschleifen des Zylinderkopfs richtet sich nach dem Nachschleifen des Zylinderblocks. Siehe Zylinderkopf.
Nach dem Planen des Zylinderkopfs prüfen, ob sich die Nockenwelle von Hand leicht drehen lässt. Ist ein Widerstand spürbar, muss der Zylinderkopf ersetzt werden.
VENTILFÜHRUNGSSPIEL
Ventilauslenkung (D) mit einem geeigneten Werkzeug (C) wie abgebildet messen (Ventil und Ventilführung verschleißen überwiegend in dieser Richtung). Die Messrichtung (E) sollte 90° (B) zur Nockenwellenrichtung (A) betragen. Siehe Zylinderkopf.
| Maximale Auslenkung | : 0,25 mm (0,010 in) |
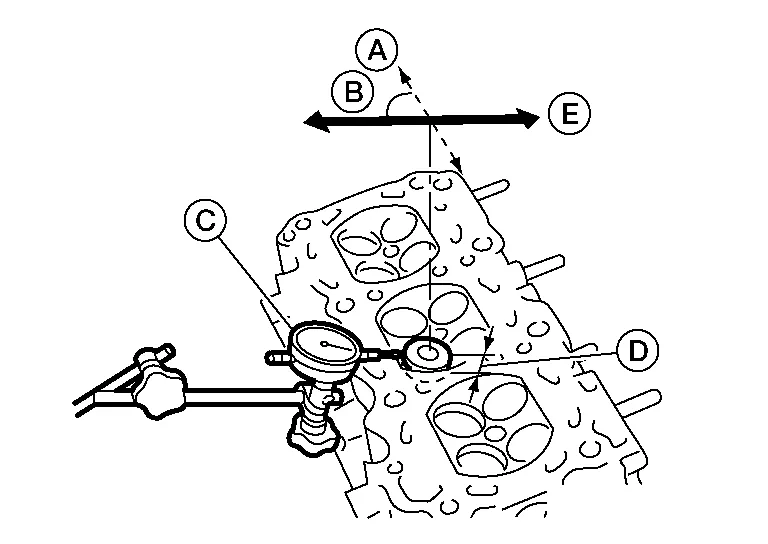
Bei Überschreiten des Grenzwerts das Ventilspiel zur Ventilführung mit einem geeigneten Werkzeug (A) prüfen.
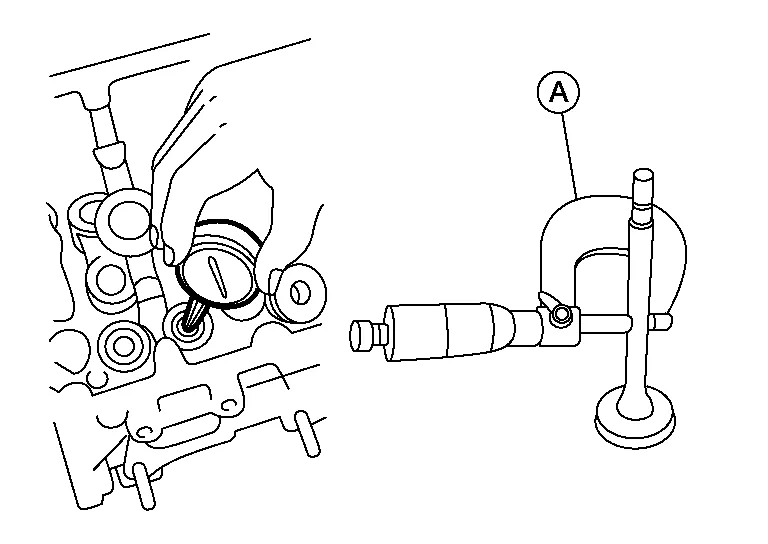
(Ventilführungsspiel) = (Innendurchmesser der Ventilführung) - (Ventilschaftdurchmesser). Siehe Zylinderkopf.
Bei Überschreiten des Grenzwerts Ventil oder Ventilführung ersetzen.AUSTAUSCH DER VENTILFÜHRUNG
Beim Ausbau der Ventilführung durch eine Übermaß-Ventilführung [0,2 mm (0,008 in)] ersetzen.
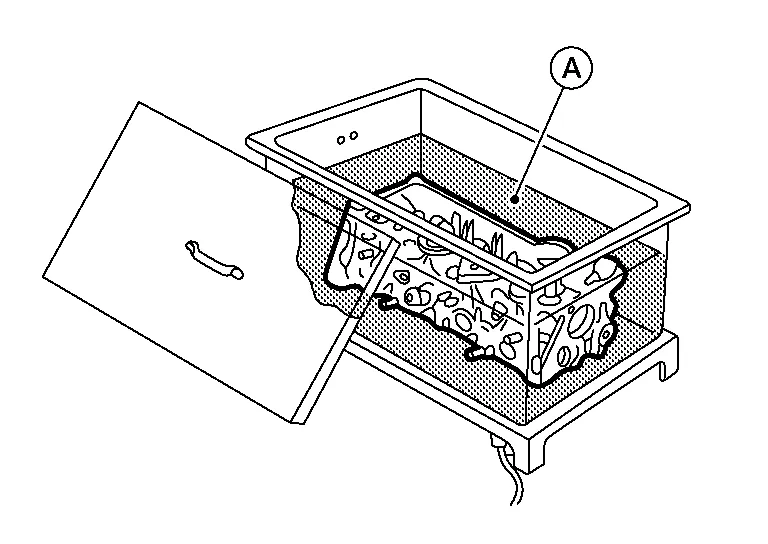
Zum Ausbau der Ventilführung den Zylinderkopf durch Eintauchen in erwärmtes Öl (A) auf 110 - 130 °C erwärmen.
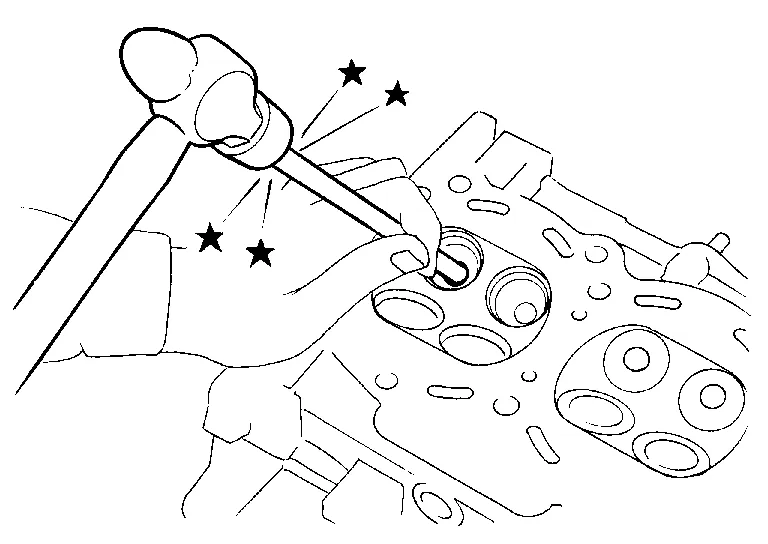
Ventilführung mit einer Presse [unter 20 kN (2,2 US ton) Druck] oder mit Hammer und geeignetem Werkzeug austreiben.
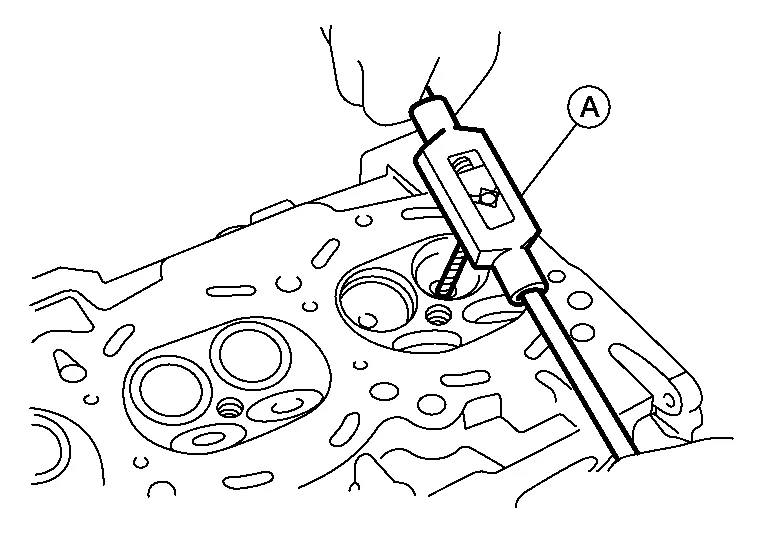
Ventilführungsbohrung im Zylinderkopf mit geeignetem Werkzeug (A) aufreiben. Siehe Zylinderkopf.
Zylinderkopf durch Eintauchen in erwärmtes Öl auf 110 - 130 °C erwärmen und neue Ventilführung von der Nockenwellenseite bis zu den abgebildeten Maßen in den Zylinderkopf einpressen. Siehe Zylinderkopf.
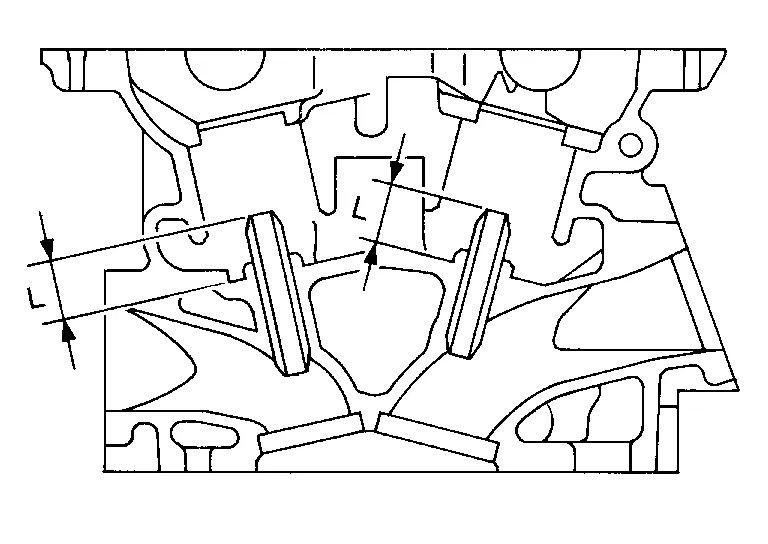
Ventilführung mit einem geeigneten Werkzeug (A) reiben, um die Endmaße herzustellen.
| Endmaß Ein- und Auslassventil | : 6,000 - 6,018 mm (0,2362 - 0,2369 Zoll) |
VENTILSITZKONTAKT
Nach der Prüfung, dass die Maße von Ventilführungen und Ventilen innerhalb der Vorgaben liegen, dieses Verfahren durchführen.
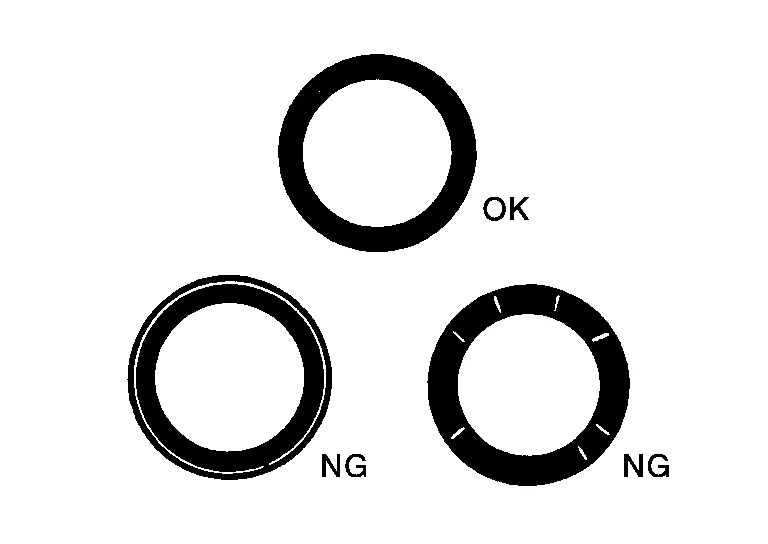
Berliner Blau auf die Dichtfläche des Ventilsitzes auftragen, um das Tragbild des Ventils auf der Fläche zu prüfen.
Prüfen, ob das Tragbild rundum durchgehend ist.
Falls nicht, Ventil nachschleifen, um die Ventilpassung einzustellen, und erneut prüfen. Falls die Dichtfläche auch nach der erneuten Prüfung nicht in Ordnung ist, Ventilsitz ersetzen.
AUSTAUSCH DES VENTILSITZRINGS
Alten Sitz (A) ausbohren, bis er sich löst. Das Ausbohren darf nicht über die Unterseite der Sitzaufnahme im Zylinderkopf hinausgehen. Dazu die Tiefenbegrenzung der Maschine entsprechend einstellen.
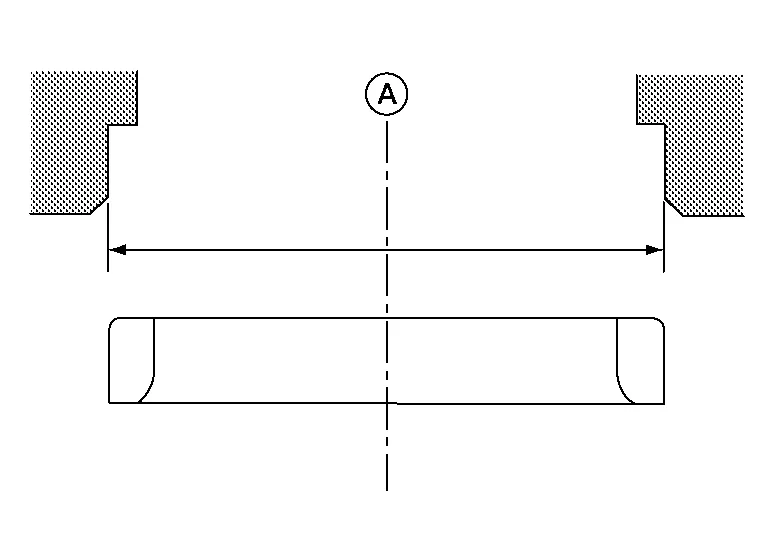
Aufnahme im Zylinderkopf für den Ersatz-Ventilsitz reiben. Siehe Zylinderkopf.
Zylinderkopf in erwärmtem Öl (A) auf 110 - 130 °C erwärmen.
Ventilsitz einpressen, bis er auf dem Grund aufliegt.
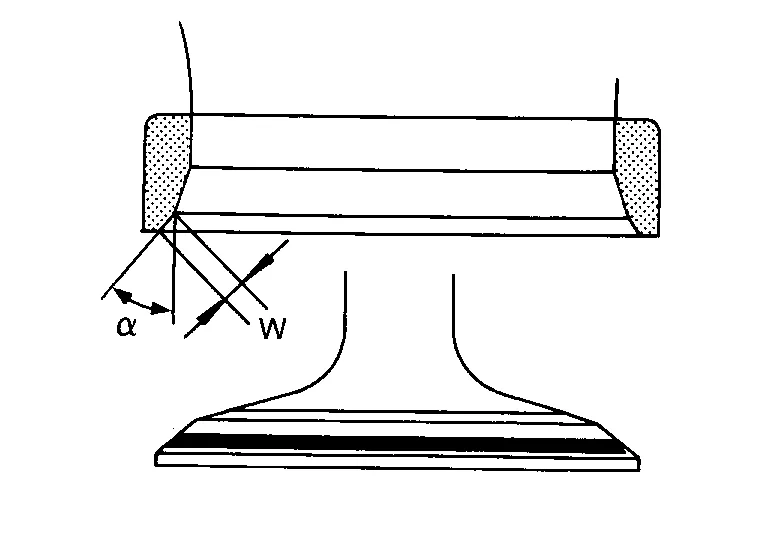
Ventilsitz mit einem geeigneten Werkzeug auf die vorgegebenen Maße fräsen oder schleifen. Siehe Zylinderkopf.
Nach dem Fräsen den Ventilsitz mit Schleifpaste einschleifen.
Zustand des Ventilsitzes prüfen. Siehe Zylinderkopf.
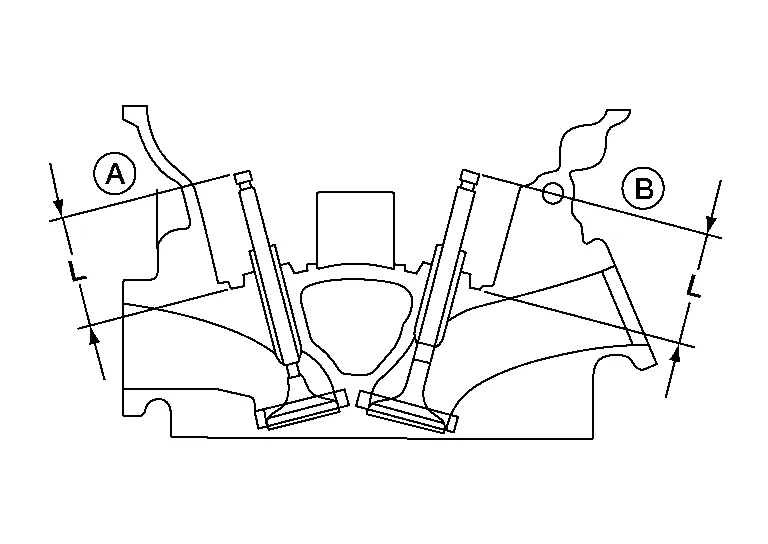
Mit einer Tiefenlehre den Abstand zwischen der Auflagefläche der Federauflage im Zylinderkopf und dem Ventilschaftende auf der Auslass- (A) und Einlassseite (B) messen. Ist der Abstand kürzer als vorgegeben, Schritt 5 wiederholen, um ihn einzustellen. Ist er länger, den Ventilsitz durch einen neuen ersetzen. Siehe Zylinderkopf.
RECHTWINKLIGKEIT DER VENTILFEDER
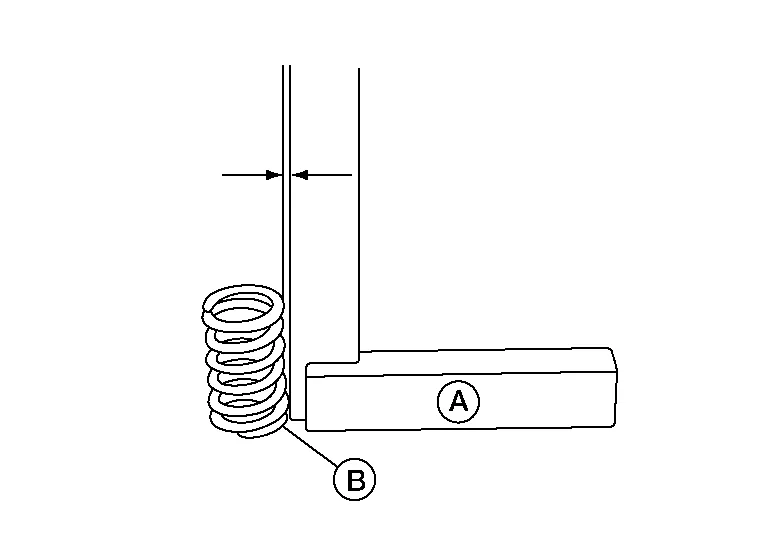
Einen Anschlagwinkel (A) an der Seite der Ventilfeder ansetzen und die Feder drehen. Die Ventilfeder sollte an dem Anschlagwinkel (A) anliegen (B). (Maximalen Spalt zwischen der oberen Federfläche und dem Anschlagwinkel messen. Siehe Zylinderkopf.)
VENTILFEDERABMESSUNGEN UND VENTILFEDERDRUCKBELASTUNG
Ventilfederkraft bei der vorgegebenen Federlänge prüfen.
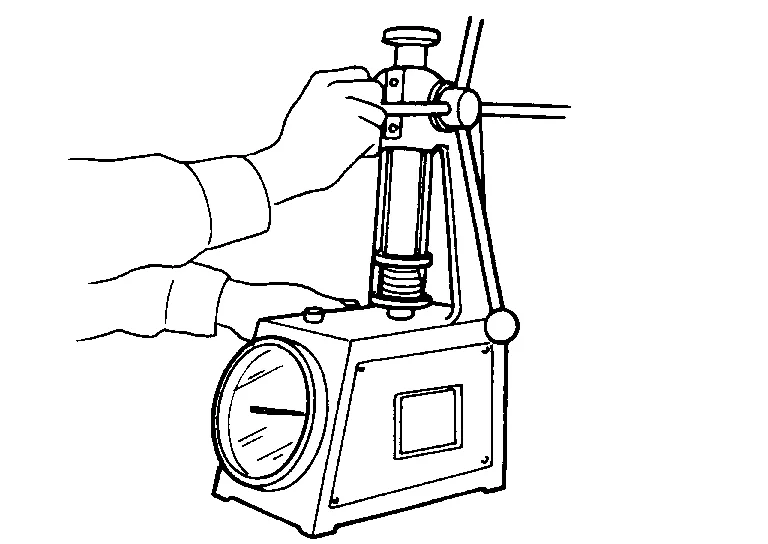
Liegt der Wert nicht innerhalb der Vorgaben, die Feder ersetzen. Siehe Zylinderkopf.