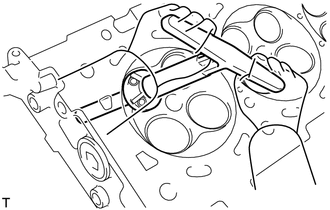
Riparare la sede verificando la posizione di contatto.
Tenere il labbro privo di corpi estranei.
Rimuovere gradualmente materiale con la fresa per rendere liscia la sede della valvola di aspirazione.
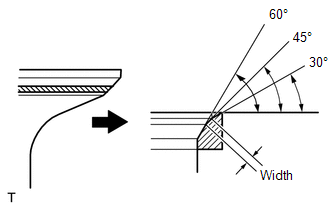
(a) Utilizzando una fresa a 45°, rifinire la sede della valvola in modo che la larghezza della sede sia superiore al valore specificato.
(b) Utilizzando frese a 30° e 60°, correggere la sede della valvola in modo che la valvola contatti l'intera circonferenza della sede. Il contatto deve trovarsi al centro della sede della valvola e la larghezza della sede deve essere mantenuta entro il campo specificato lungo tutta la circonferenza della sede.
Larghezza standard:
da 1,1 a 1,5 mm (da 0,0433 a 0,0591 in.)
(c) Rodare a mano la valvola e la sede con pasta abrasiva.
(d) Controllare la posizione di tenuta della valvola.
2. RIPARAZIONE DELLA SEDE VALVOLA DI SCARICO
AVVISO:
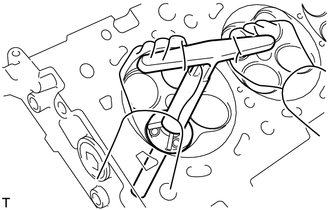
Riparare la sede verificando la posizione di contatto.
Tenere il labbro privo di corpi estranei.
Rimuovere gradualmente materiale con la fresa per rendere liscia la sede della valvola di scarico.
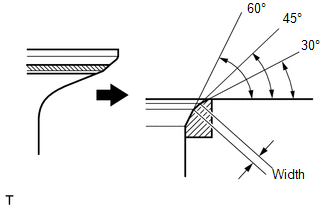
(a) Utilizzando una fresa a 45°, rifinire la sede della valvola in modo che la larghezza della sede sia superiore al valore specificato.
(b) Utilizzando frese a 30° e 60°, correggere la sede della valvola in modo che la valvola contatti l'intera circonferenza della sede. Il contatto deve trovarsi al centro della sede della valvola e la larghezza della sede deve essere mantenuta entro il campo specificato lungo tutta la circonferenza della sede.
Larghezza standard:
da 1,1 a 1,5 mm (da 0,0433 a 0,0591 in.)
(c) Rodare a mano la valvola e la sede con pasta abrasiva.
(d) Controllare la posizione di tenuta della valvola.