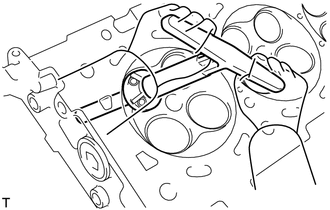
Den Ventilsitz nachbearbeiten und dabei die Sitzposition prüfen.
Die Dichtlippe frei von Fremdkörpern halten.
Den Fräser schrittweise zurücknehmen, um die Ventilsitzfläche des Einlassventils glatt zu machen.
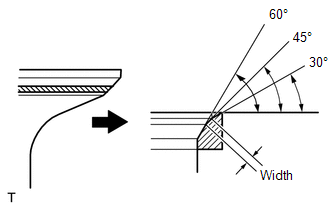
(a) Mit einem 45°-Fräser den Ventilsitz so nacharbeiten, dass die Ventilsitzbreite über dem Sollwert liegt.
(b) Mit 30°- und 60°-Fräsern den Ventilsitz so korrigieren, dass das Ventil den Sitz auf dem gesamten Umfang berührt. Der Kontakt sollte in der Mitte des Ventilsitzes liegen, und die Ventilsitzbreite sollte am gesamten Umfang im vorgegebenen Bereich bleiben.
Sollbreite:
1,1 bis 1,5 mm (0,0433 bis 0,0591 in.)
(c) Ventil und Ventilsitz von Hand mit Schleifpaste einschleifen.
(d) Die Position des Ventilsitzes prüfen.
2. AUSLASSVENTILSITZ INSTANDSETZEN
HINWEIS:
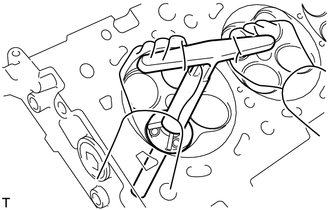
Den Ventilsitz nachbearbeiten und dabei die Sitzposition prüfen.
Die Dichtlippe frei von Fremdkörpern halten.
Den Fräser schrittweise zurücknehmen, um die Ventilsitzfläche des Auslassventils glatt zu machen.
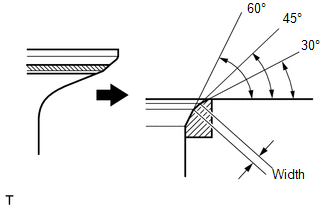
(a) Mit einem 45°-Fräser den Ventilsitz so nacharbeiten, dass die Ventilsitzbreite über dem Sollwert liegt.
(b) Mit 30°- und 60°-Fräsern den Ventilsitz so korrigieren, dass das Ventil den Sitz auf dem gesamten Umfang berührt. Der Kontakt sollte in der Mitte des Ventilsitzes liegen, und die Ventilsitzbreite sollte am gesamten Umfang im vorgegebenen Bereich bleiben.
Sollbreite:
1,1 bis 1,5 mm (0,0433 bis 0,0591 in.)
(c) Ventil und Ventilsitz von Hand mit Schleifpaste einschleifen.