Работы по листовому металлу
- Инструменты для работы с листовым металлом
- Усадка листового металла
- Исправление деформированной наружной панели кузова
- Беспокрасочное удаление вмятин
Инструменты для работы с листовым металлом Nissan Ariya: FE0
Инструменты для работы с листовым металлом
В этом разделе описаны различные инструменты, используемые при ремонте кузова.
Молотки
Молоток используется для исправления вмятин, выступов и других деформаций. Существуют различные формы, разработанные для разных целей.
(1) ТИПЫ И ОСОБЕННОСТИ МОЛОТКОВ
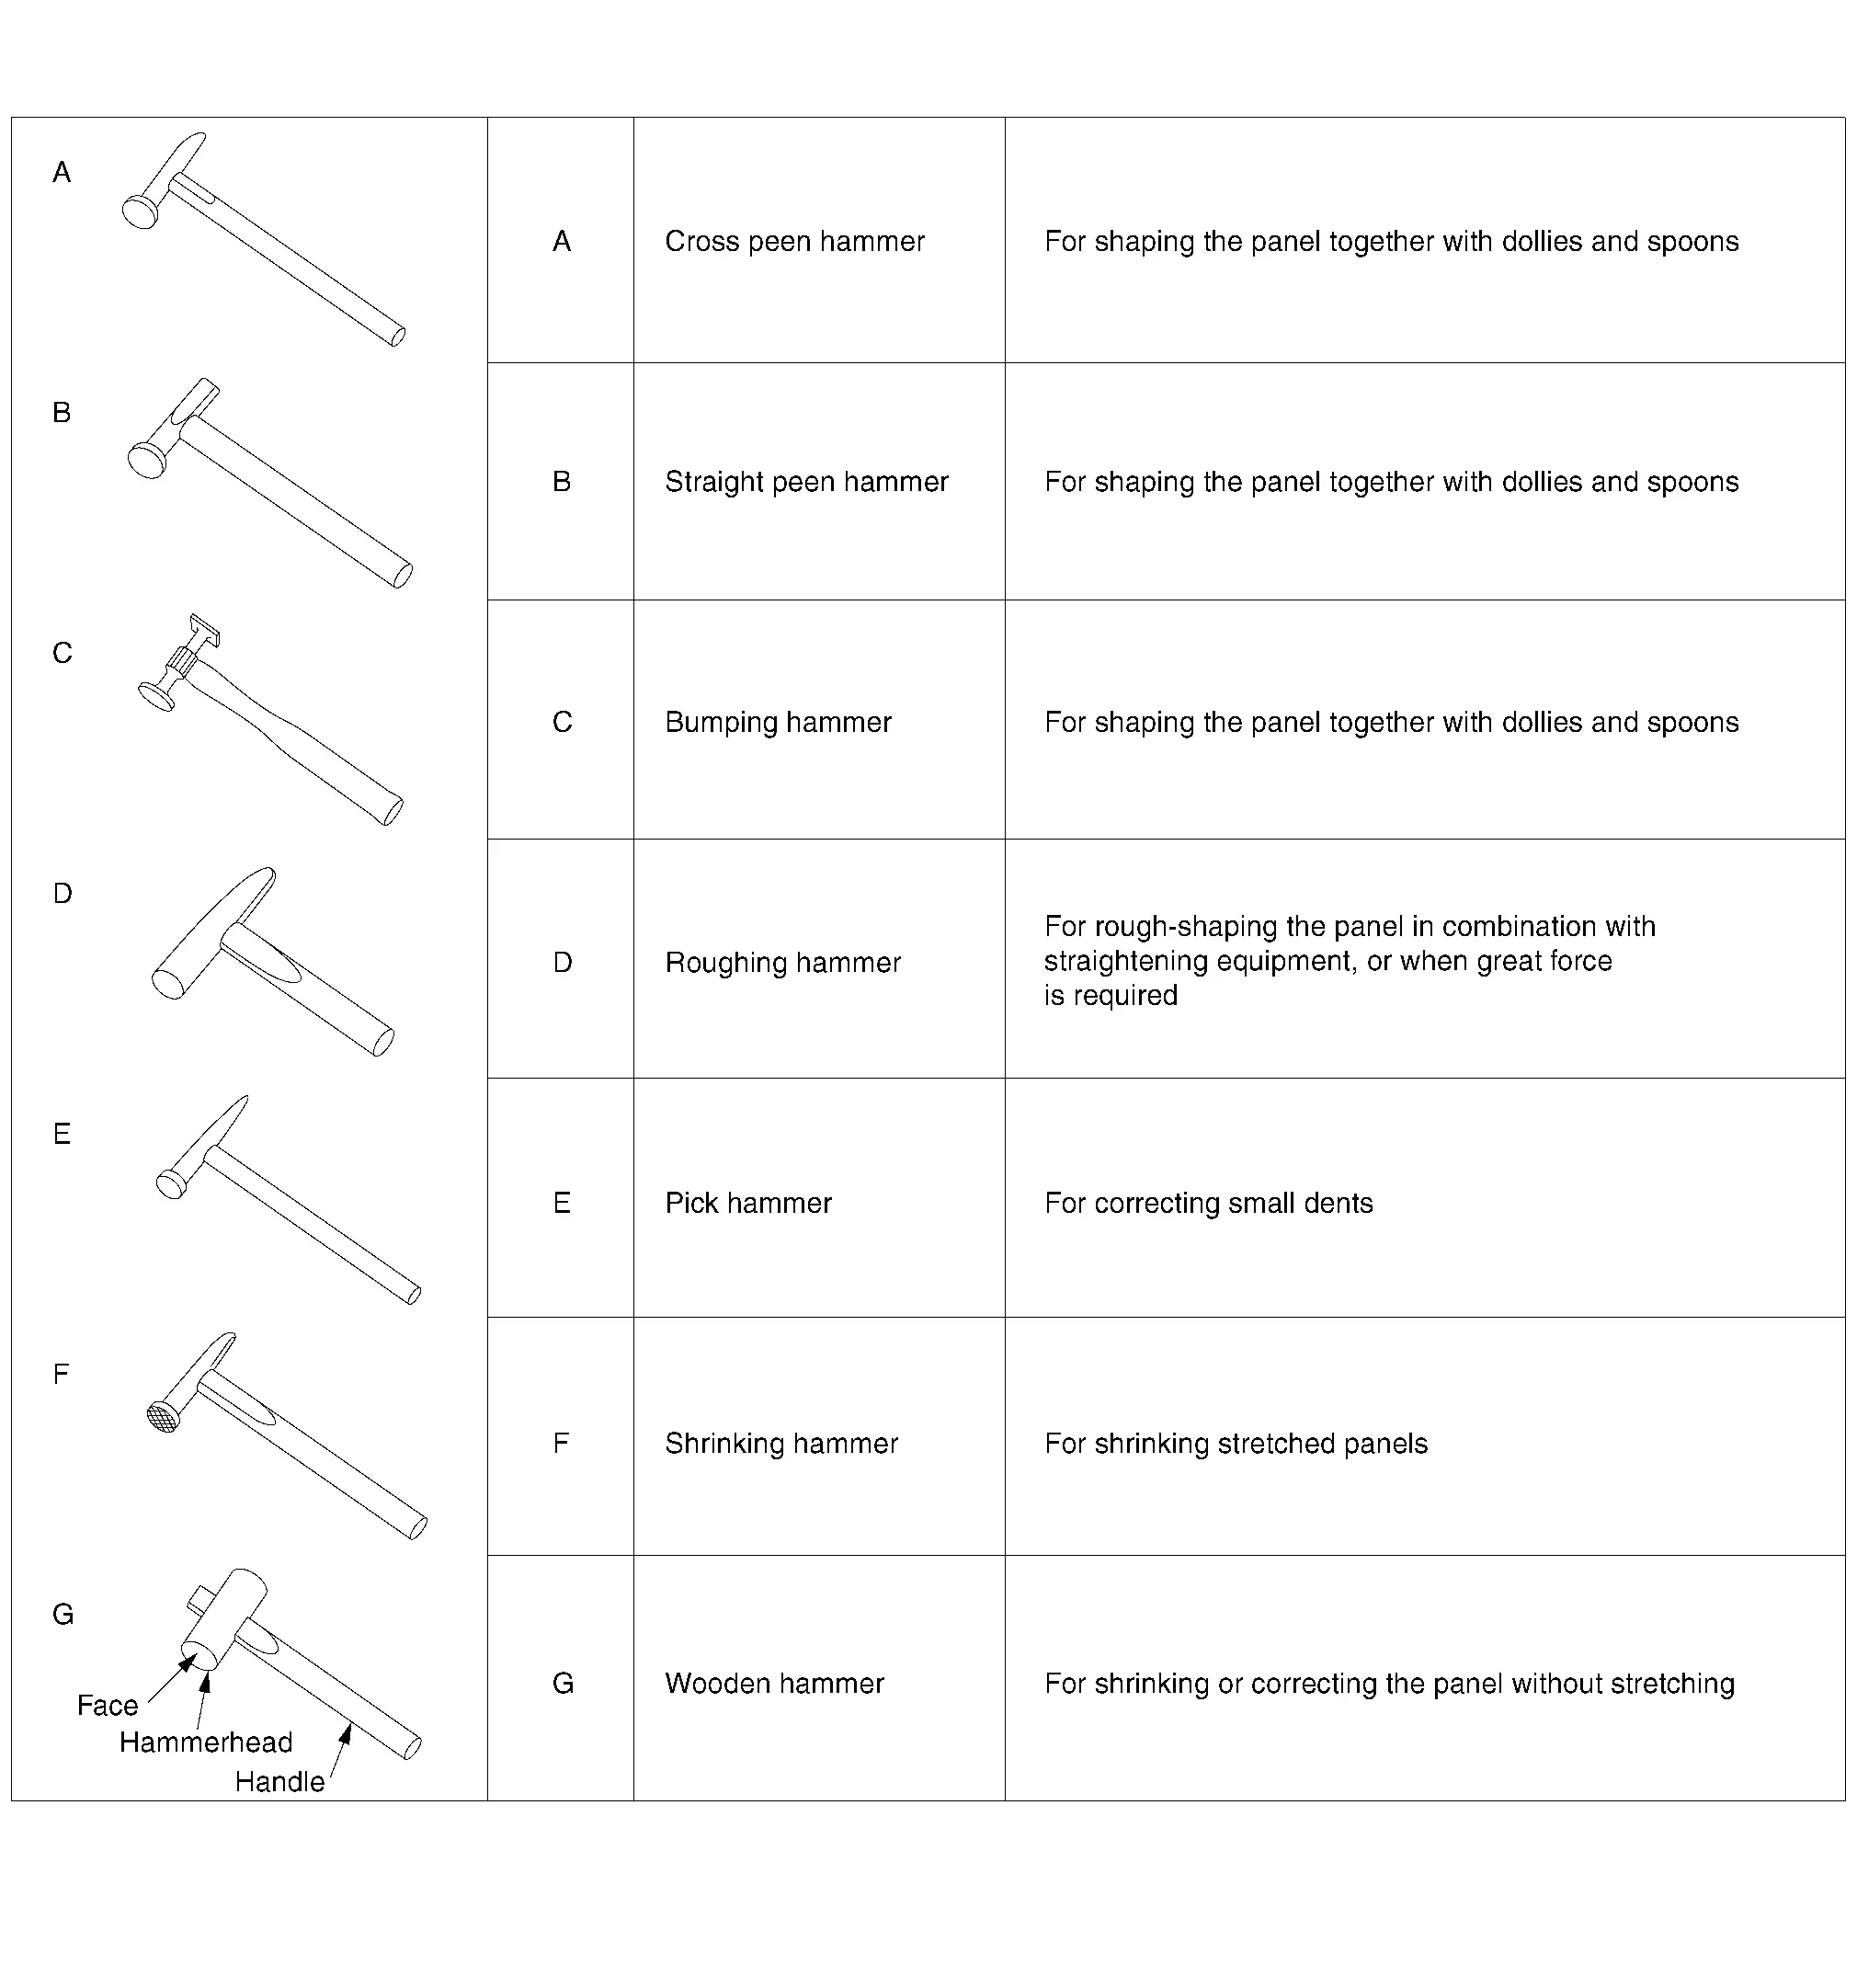
(2) ВЫБОР И ОБСЛУЖИВАНИЕ МОЛОТКОВ
Необходимо выбирать более легкие или более тяжелые молотки в зависимости от применения и назначения.
Массу молотка следует выбирать с учетом физической силы пользователя.
Правильное обслуживание молотков важно. В частности, боек молотка всегда должен быть чистым. Деформированный или поврежденный боек приведет к деформации панелей.
Соответственно, молотки для листового металла нельзя использовать для ударов по другим предметам, например по зубилу. Не смешивайте молотки для листового металла с обычными молотками.
Ремонт бойка молотка для листового металла описан ниже.
(a) Зажмите молоток в тисках бойком вверх.
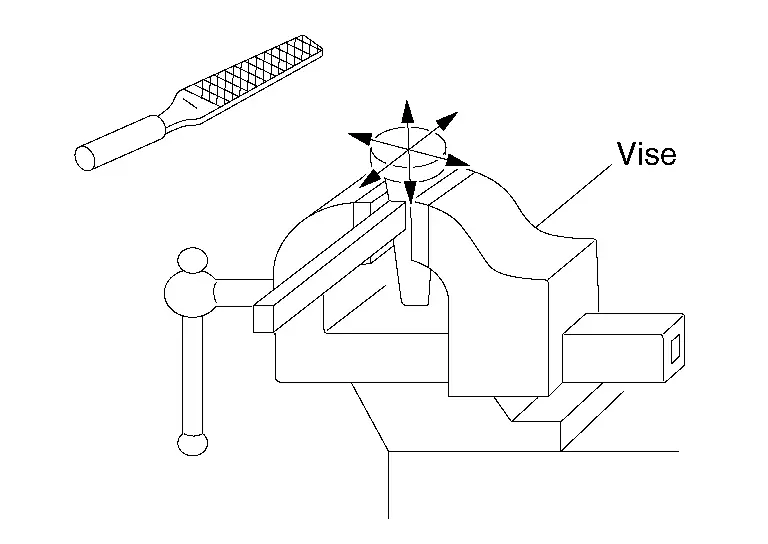
Если боек деформирован, выровняйте его напильником.
(b) Опилите поверхность бойка во всех направлениях. Не опиливайте только в одном направлении.
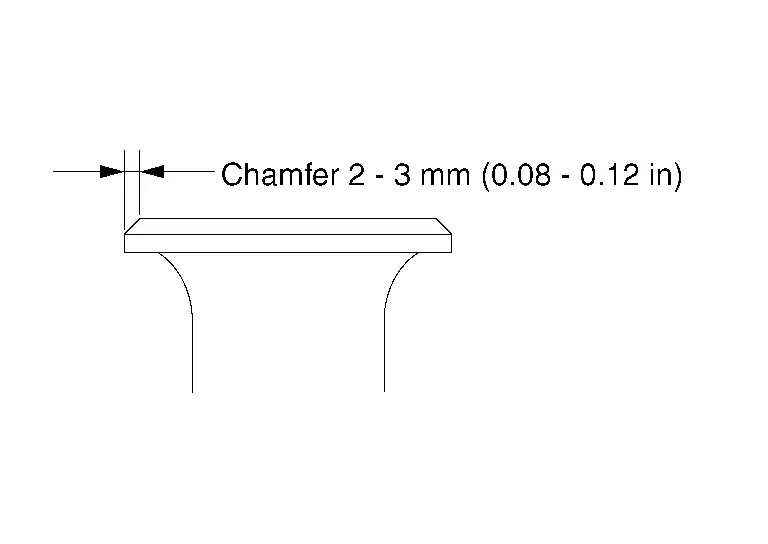
(c) Снимите фаску с края бойка, чтобы не допустить зазубривания или деформации листового металла.
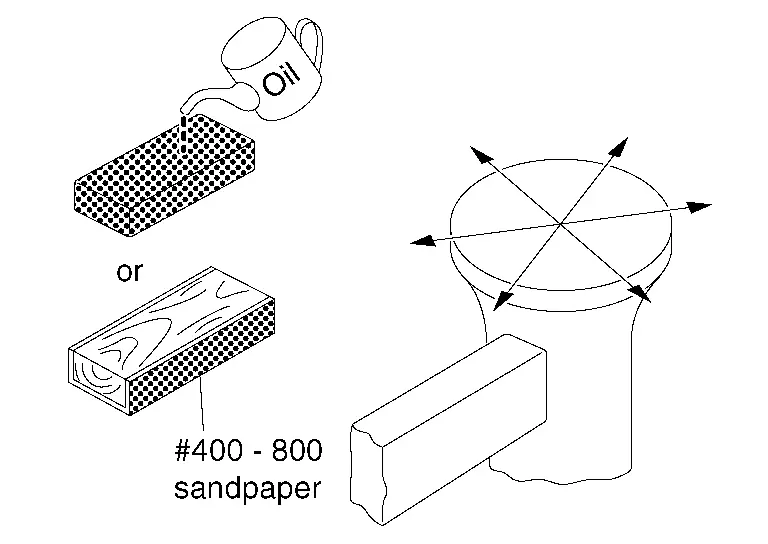
(d) После выравнивания бойка отполируйте его масляным бруском или наждачной бумагой №400 - №800, обернутой вокруг деревянного блока. Полируйте поверхность бойка во всех направлениях.
(e) Для проверки качества поверхности нанесите маркировочную краску на боек. Ударьте бойком по куску плоского листового металла, лежащего на ровной поверхности.
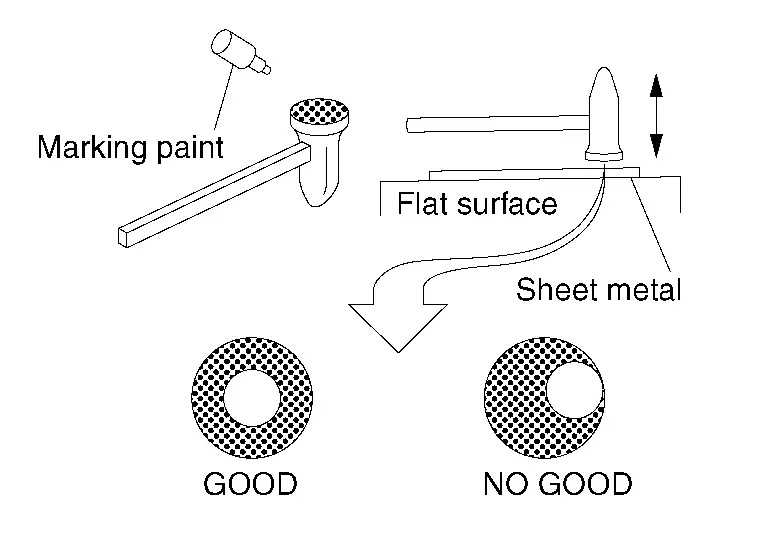
| ХОРОШО | : Краска стирается в центральной части бойка. |
| ПЛОХО | : Краска стирается не в центре бойка, а в другом месте. Снова отшлифуйте поверхность. |
(3) ХВАТ И УДАР МОЛОТКОМ
(a) Хват молотка
Крепко держите рукоятку молотка средним, безымянным и мизинцем, чтобы она не выскальзывала при замахе.
Легко придерживайте боковые стороны рукоятки молотка большим и указательным пальцами, чтобы предотвратить боковое смещение.

(b) Удары молотком
При грубой правке наносите сильные удары.
При обычных корректировочных работах наносите удар кистью. В этом случае рука служит ориентиром для определения направления удара молотком.

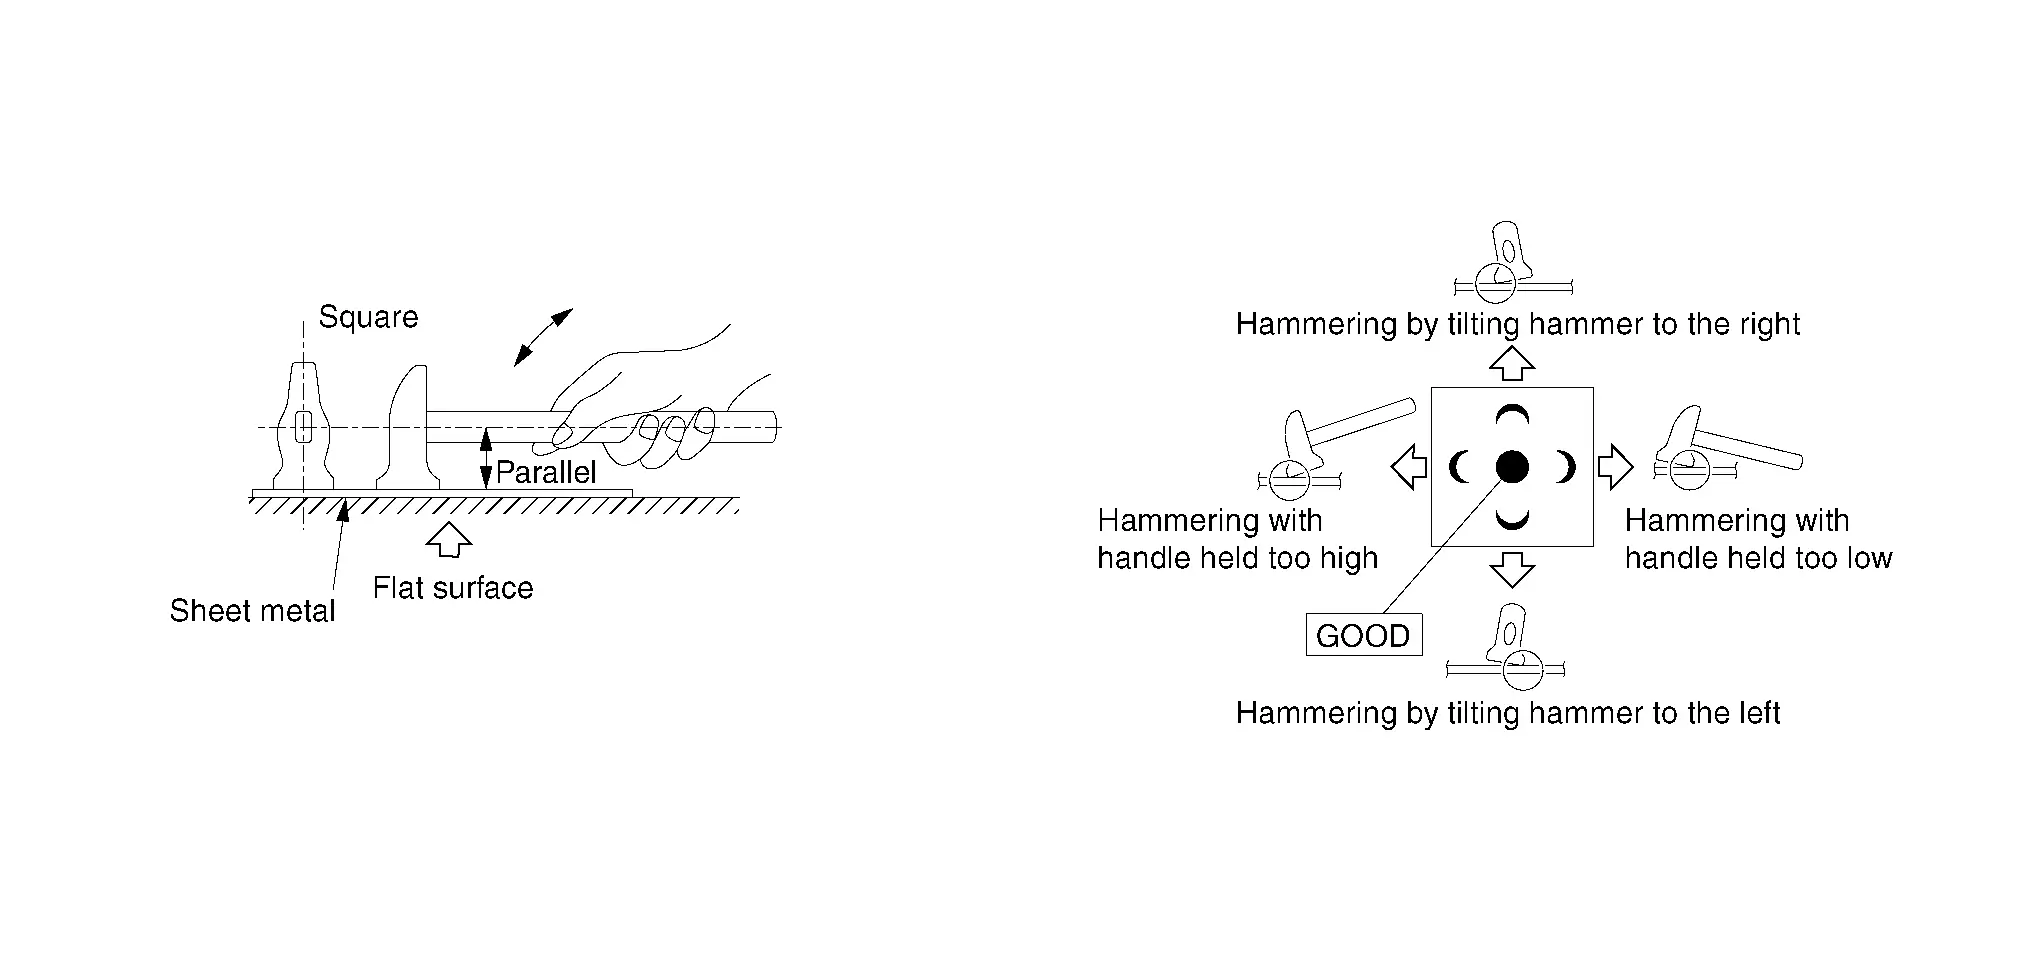
При ударе боек должен быть параллелен поверхности панели. Если край бойка ударит по поверхности, на панели останется зазубрина.
Частота ударов должна составлять примерно 100 ударов в минуту и поддерживаться постоянной. Неравномерный ритм ударов приводит к неравномерному усилию. Листовой металл растягивается при ударах молотком. Неравномерные удары также затрудняют правку листового металла.
Поддержки (наковальни)
Поддержки используются вместе с молотком. Это стальные блоки массой 1 кг - 2 кг (2 фунта - 4 фунта), тяжелее молотка, с различными изгибами и плоскостями.
(1) ПРИМЕНЕНИЕ ПОДДЕРЖЕК
(a) Установите поддержку с внутренней стороны деформированного листового металла.
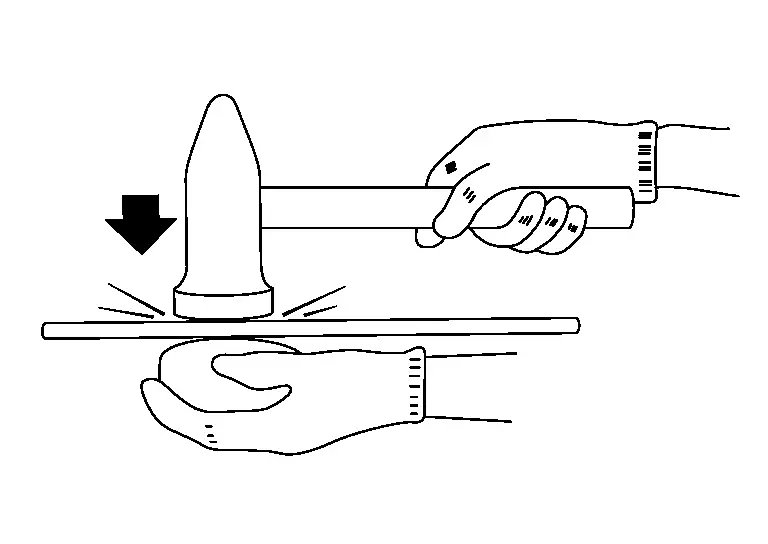
Нанесите удары молотком по деформированному участку листового металла, чтобы растянуть его.
(b) Перемещайте молоток и поддержку по мере необходимости и направляйте удары так, чтобы изогнуть листовой металл.

(c) Если обычная работа молотком невозможна из-за ограниченного пространства, замените молоток поддержкой и наносите удары по вмятине поддержкой.
(2) ТИПЫ И ОСОБЕННОСТИ ПОДДЕРЖЕК
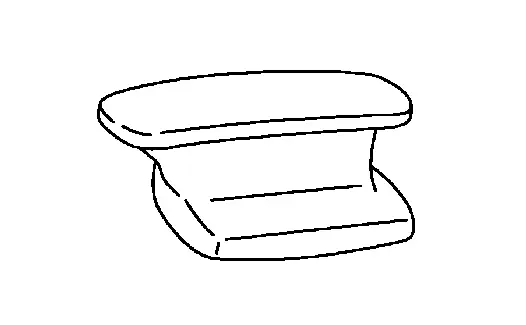 |
Универсальная поддержка | Также называется рельсовой поддержкой. Имеет как широкие, так и узкие изогнутые поверхности. |
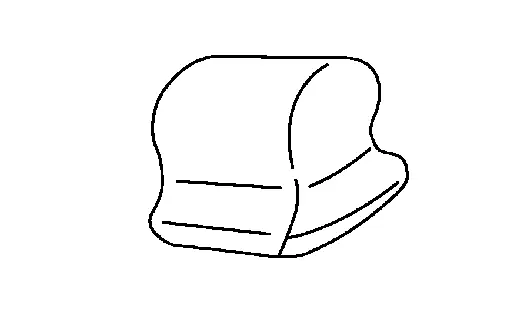 |
Универсальная поддержка (утилитарная) | Этот тип поддержки имеет различные изогнутые поверхности и широко применяется при ремонте кузова автомобиля. Ею легко работать в узких местах. |
 |
Пяточная поддержка | Одна сторона плоская, другая слегка изогнута. Подходит для правки плоских и слегка изогнутых поверхностей. |
 |
Носочная поддержка | Эта поддержка образована двумя плоскими поверхностями и соединяющей их изогнутой поверхностью. Может использоваться в узких местах. |
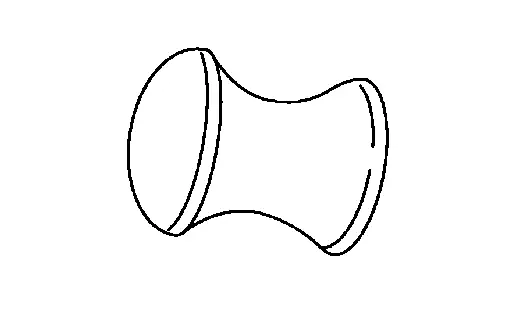 |
Круглая поддержка | Обе стороны изогнуты. Используется для ремонта небольших вмятин. |
 |
Клиновидная поддержка | Эта поддержка имеет изогнутую поверхность, плавно переходящую от острого края к пологому. Острый конец можно вставлять в узкие участки. |
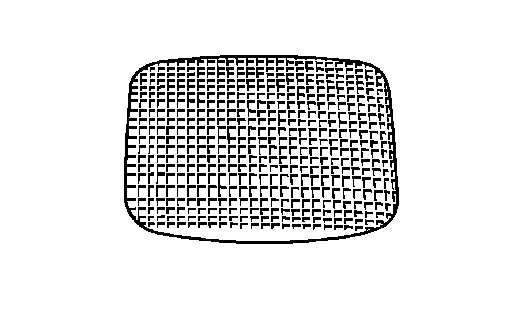 |
Поддержка для усадки металла | Поверхность напоминает напильник. Эта поддержка используется вместе с молотком для усадки металла. |
(3) ВЫБОР И ОБСЛУЖИВАНИЕ ПОДДЕРЖЕК
Идеально использовать поддержку, изогнутая поверхность которой точно соответствует кривизне панели. Однако это часто трудно осуществить. В большинстве случаев следует выбирать поддержку, кривизна которой немного меньше кривизны панели.
В целом для обычных работ с панелями достаточно четырех типов поддержек (универсальной, утилитарной, пяточной и носочной). Однако для нестандартной формовки может быть изготовлена специальная поддержка.
Размер и масса поддержки должны быть удобными для работы.

Правила обслуживания и меры предосторожности, описанные для молотка, также относятся к поддержкам.
Вся поверхность поддержки должна быть без повреждений.
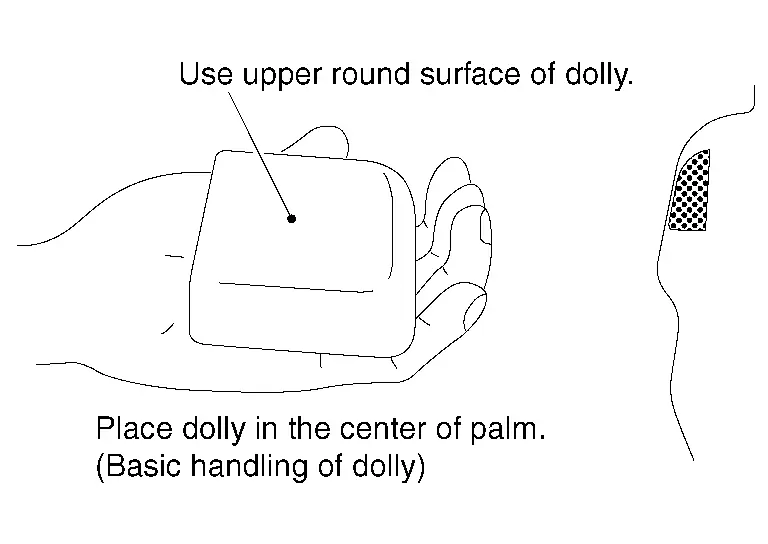
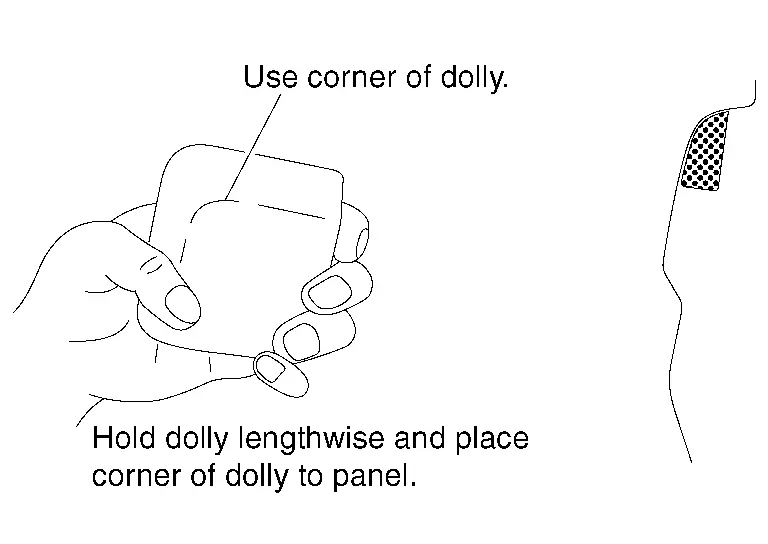
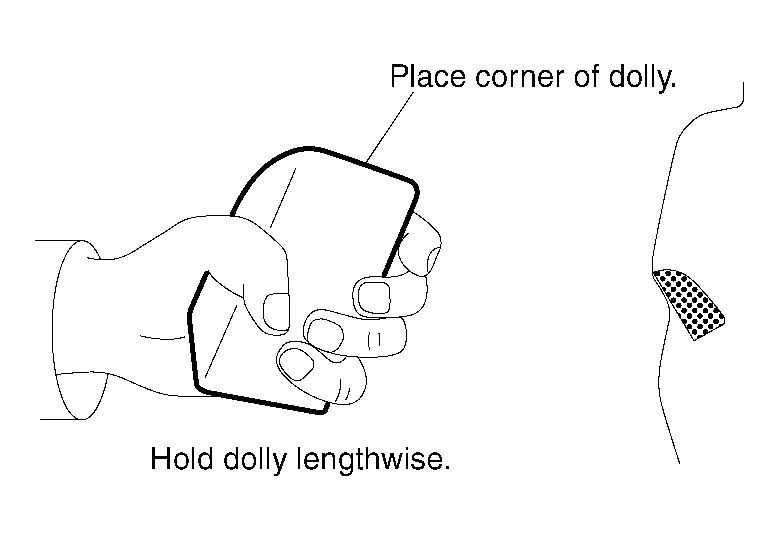
(4) КАК ДЕРЖАТЬ ПОДДЕРЖКУ
Основные приемы работы с поддержкой.
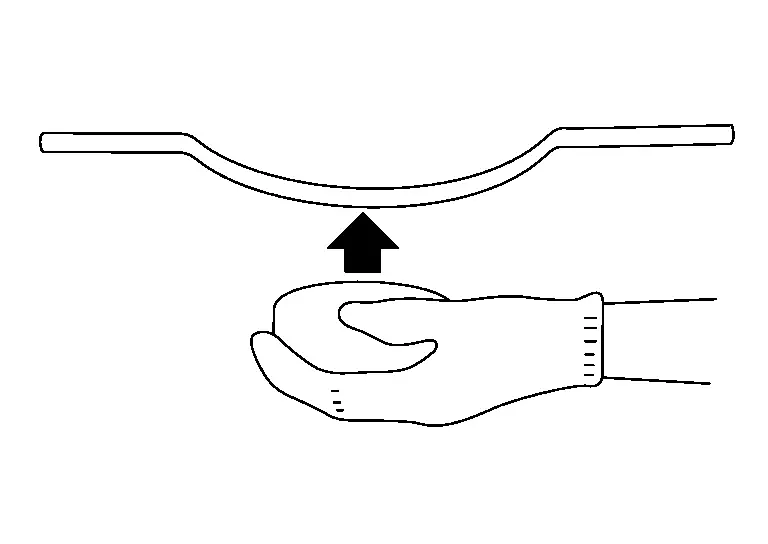
(a) ВЕРХНЯЯ ЧАСТЬ:
Положите поддержку на ладонь.
Легко придерживая, прижмите изогнутую поверхность к изогнутой поверхности панели.
(b) УГОЛ:
Держите поддержку продольно и установите угол в резко изогнутый участок панели.
(c) КРОМКА:
Держите поддержку так, чтобы кромка была направлена вверх.
Установите эту кромку по линии штамповки панели.
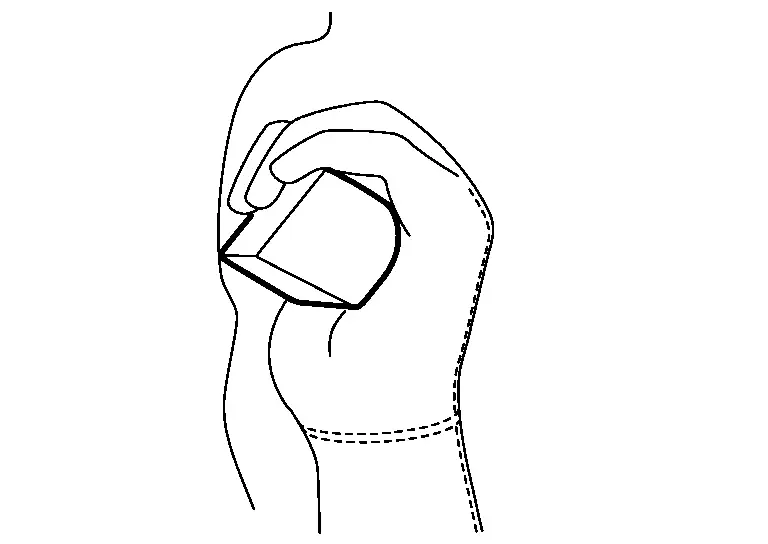
(d) ПРАВКА ЛИНИИ ШТАМПОВКИ:
Чтобы выправить вогнутую линию штамповки в узком пространстве с обратной стороны панели, используйте поддержку, как показано на рисунке, и наносите по линии штамповки удары ею.
Применение молотка и поддержки
(1) УДАР МОЛОТКОМ ПО ПОДДЕРЖКЕ
Также известен как выколотка по поддержке. Поддержка удерживается непосредственно под местом удара молотком. Удары выравнивают металл между поддержкой и молотком. Этот способ приводит к растяжению листового металла.

Выколотка по поддержке наиболее эффективна при ремонте неглубоких вмятин.
(a) Молоток ударяет по листовому металлу, заставляя поддержку отскакивать от поверхности металла. Таким образом, поврежденный участок выправляется как с внутренней, так и с наружной стороны.
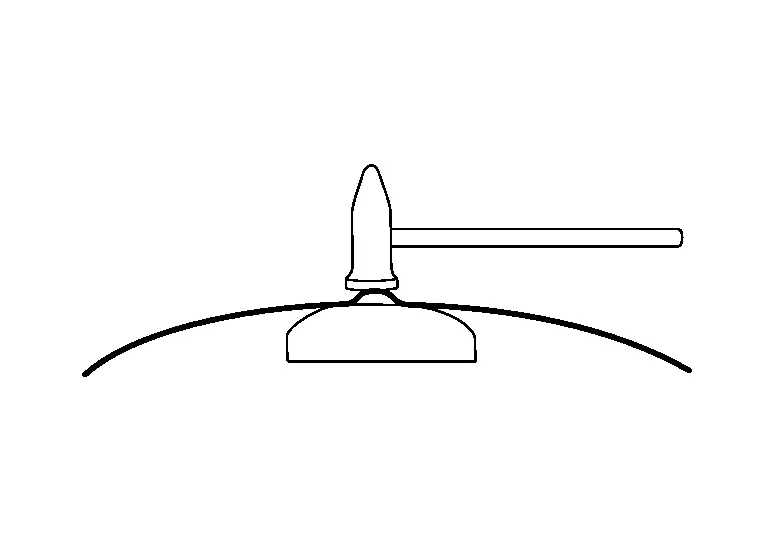
(b) Листовой металл растягивается между молотком и поддержкой, а деформация распределяется вокруг места удара.
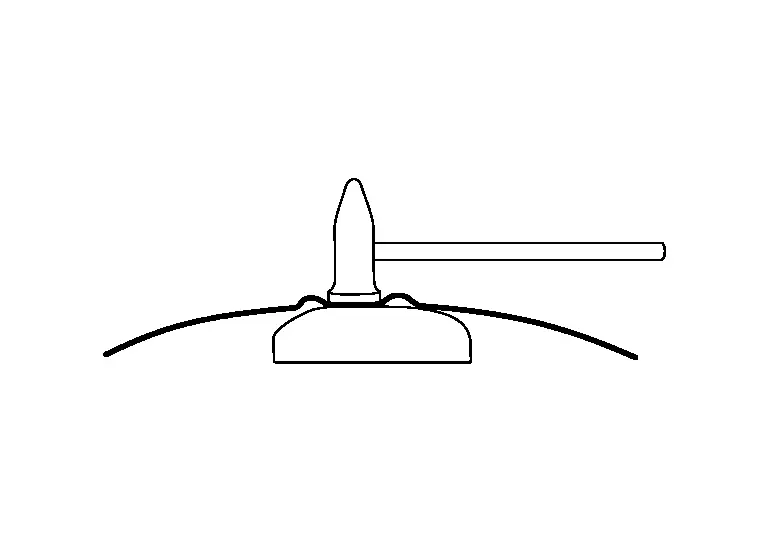
(c) Постоянно перемещайте поддержку под смещающейся деформацией, чтобы можно было правильно наносить удары.

(d) Листовой металл постепенно растягивается и возвращается к исходной форме.
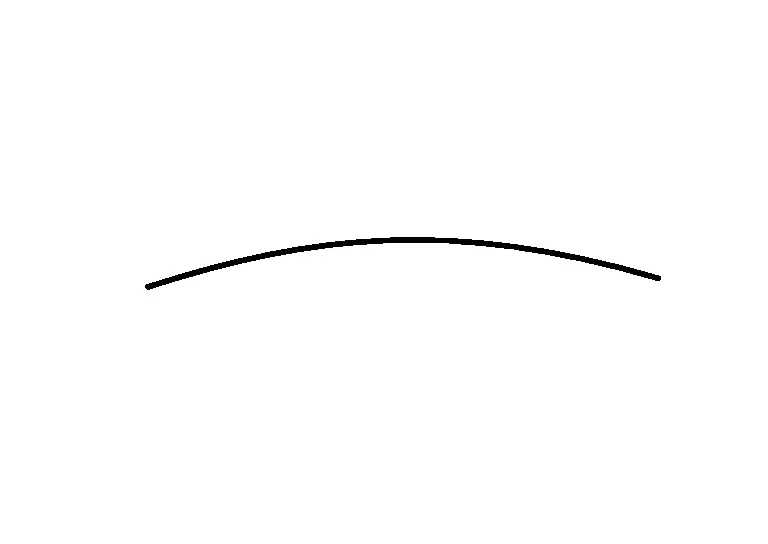
(2) УДАР МОЛОТКОМ ОТ ПОДДЕРЖКИ
Также известен как выколотка от поддержки.
Установите поддержку непосредственно под вмятиной и наносите удары молотком по краю вмятины. Молоток продавливает один участок вниз, а reakция поддержки выталкивает соседний участок вверх.
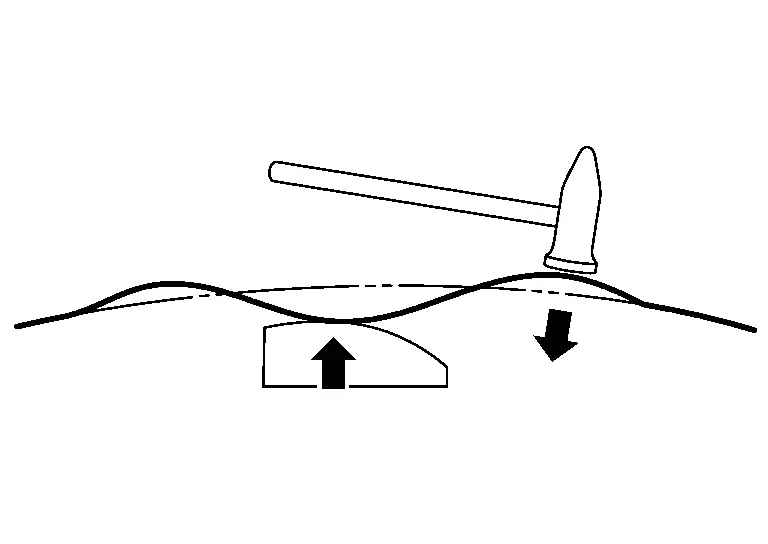
Ниже приведен пример работы методом удара молотком от поддержки.
(a) Установите поддержку под самой глубокой вмятиной и наносите удары молотком по самому высокому участку верхней поверхности.
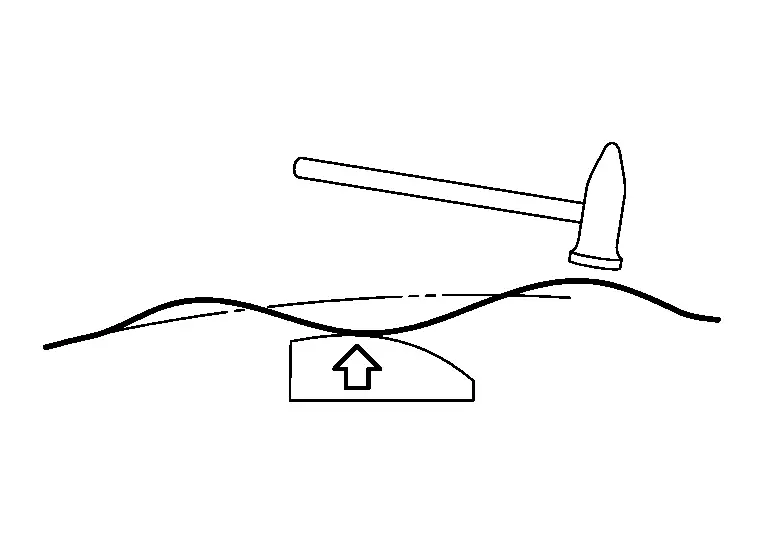
(b) Выступающий участок поверхности опускается по мере ударов молотком.

(c) Удары молотком передаются поддержке, создавая силу противодействия.
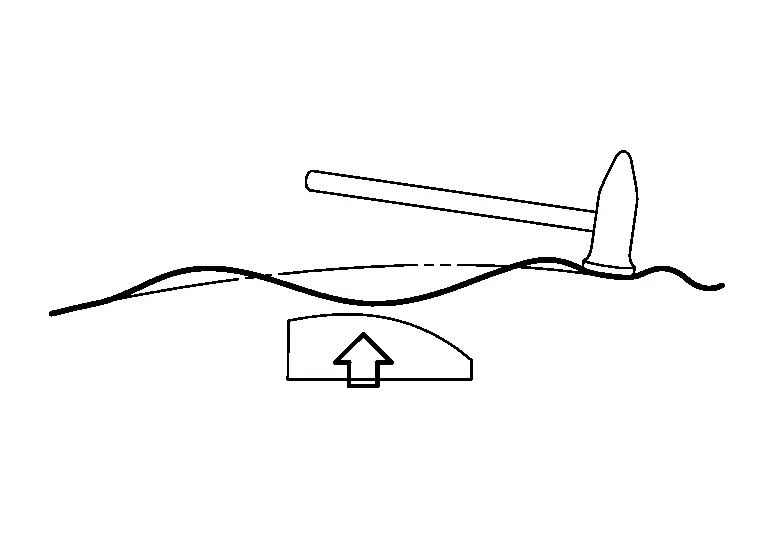
(d) Эта сила противодействия выталкивает вмятину.
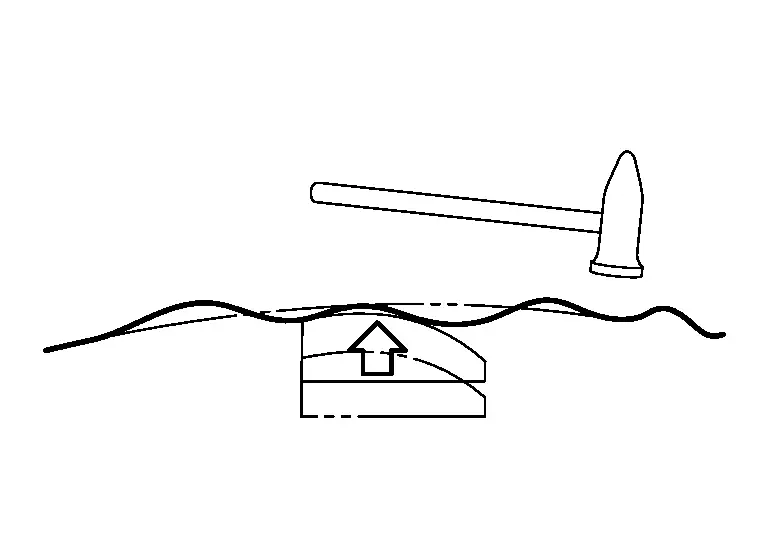
(e) Повторяйте шаги (a) - (d), пока поверхность не станет ровной.
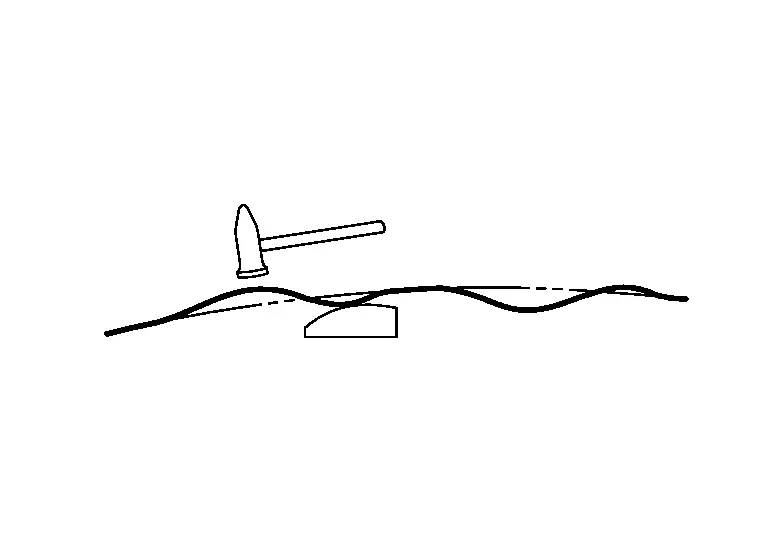
Ложки
Ложки изготовлены из стали, один или оба конца плоские. Ложки используются как поддержки в узких местах или как монтировки.
(1) ТИПЫ И ОСОБЕННОСТИ ЛОЖЕК
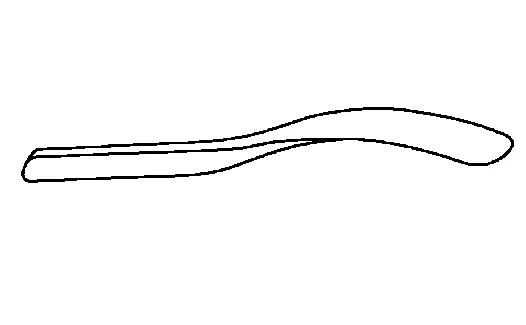
 |
Универсальная ложка | Эта ложка имеет плавно изогнутую поверхность и резко изогнутые концы. Широко применяется при ремонте кузова автомобиля. |
 |
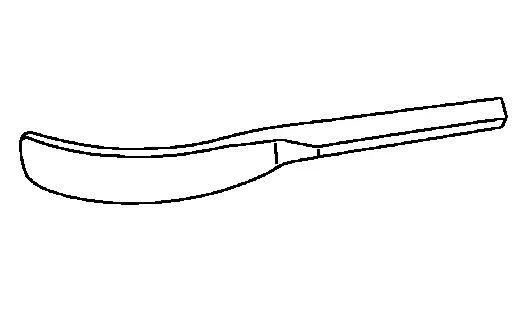
Длинная ложка | Эта ложка имеет длинную ручку и тонкую жёсткую рабочую часть. Используется в основном для рычажной подгонки (отжима). |
 |
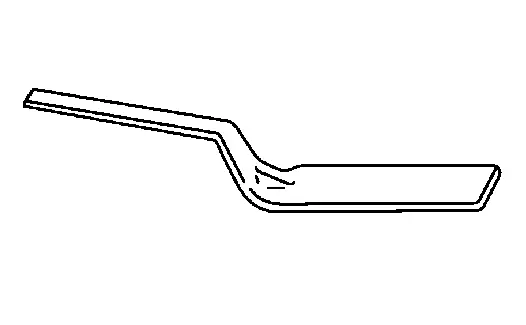
Изогнутая ложка | Ручка этой ложки сравнительно короткая. Имеет широкую изогнутую рабочую часть. Используется для выглаживания. |
 |
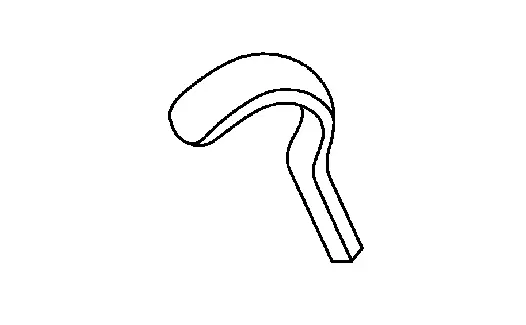
Плоская ложка | Эта ложка имеет короткую ручку и широкую плоскую рабочую часть. Когда ложка установлена на панель и по ней наносятся удары молотком, усилие распределяется по широкой площади. |
 |
Ложка с высоким гребнем | Эта ложка имеет широкую загнутую рабочую часть. Используется для ремонта узких мест кузовных панелей, например внутри наружного порога. |
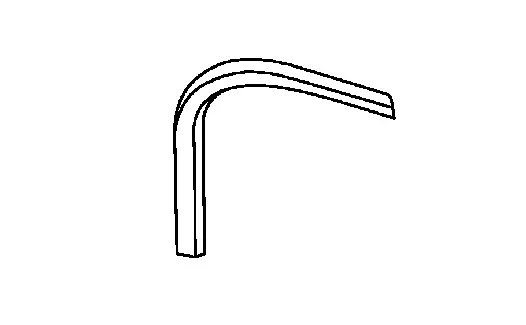 |
Ложка серповидной формы | Эта ложка имеет широкую, плавно изогнутую поверхность с тонким концом. Её можно вводить в очень узкие зазоры между панелями. |
(2) ВЫБОР И ОБСЛУЖИВАНИЕ ЛОЖЕК
Выбирайте ложки, подходящие для формы конкретной панели и её внутренней конструкции.
Меры предосторожности, описанные для молотка и поддержки, также относятся и к ложкам. Не повредите поверхность, которая при ремонте непосредственно контактирует с панелью.
(3) ПРИМЕНЕНИЕ ЛОЖЕК
(а) Введите ложку в труднодоступные места, например внутрь двери, и используйте её как поддержку.
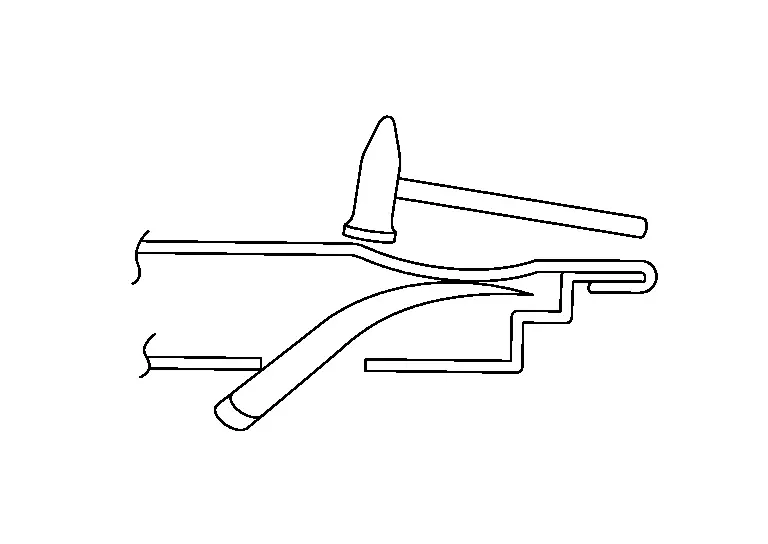
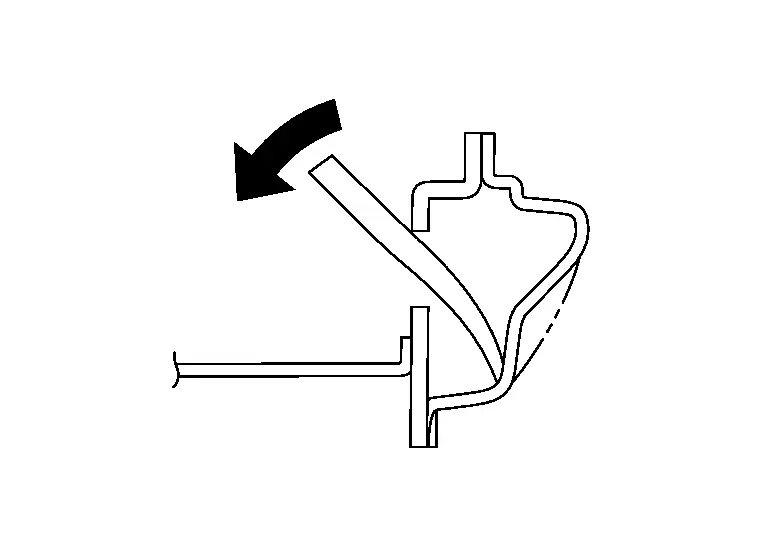
(б) Установите ложку между двумя панелями и выправьте вогнутый участок рычагом.
(в) Наносите удары молотком непосредственно по ложке, чтобы распределить силу ударов.
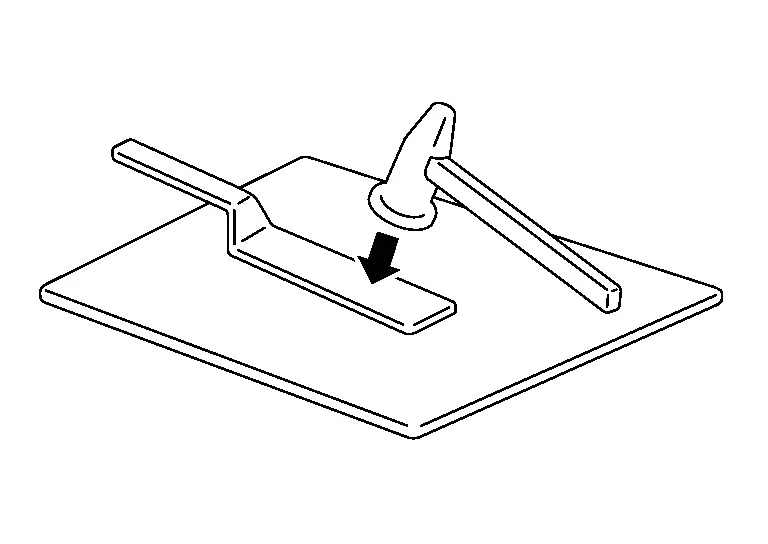
(г) На рисунке показан пример неправильного применения ложки. У ложки нет точки опоры.
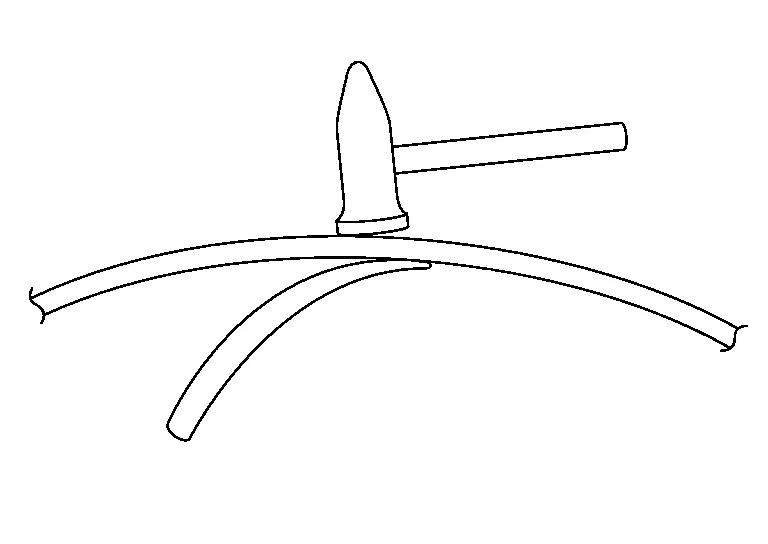
При таком использовании на сопрягаемую поверхность передаётся недостаточное усилие, и ложка не может работать как поддержка.
Разметочные зубила
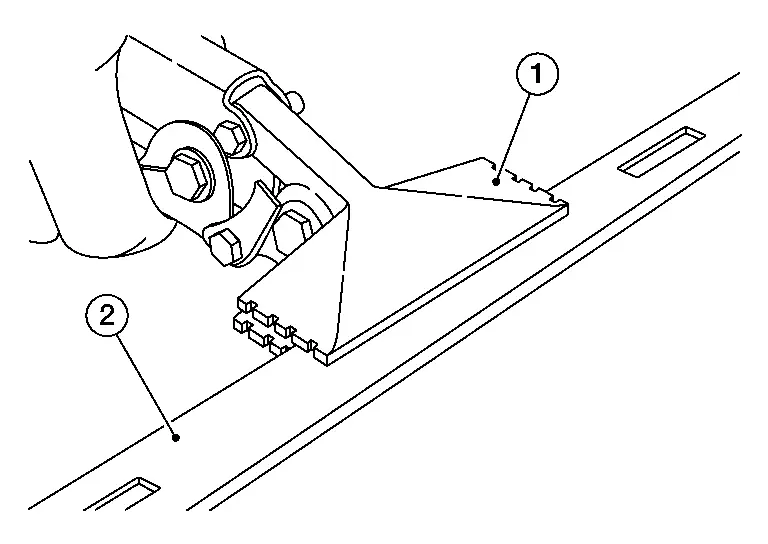
Зубила, как правило, применяются для резки листового металла.
Они также применяются при кузовном ремонте. Существует множество типов зубил. В этом разделе описаны разметочные зубила, применяемые исключительно для гибки листового металла или для формирования ребер жёсткости панелей.
Это зубило должно иметь плавно скруглённую кромку, как показано на рисунке. Если кромка острая, на кузовной панели появятся надрезы.
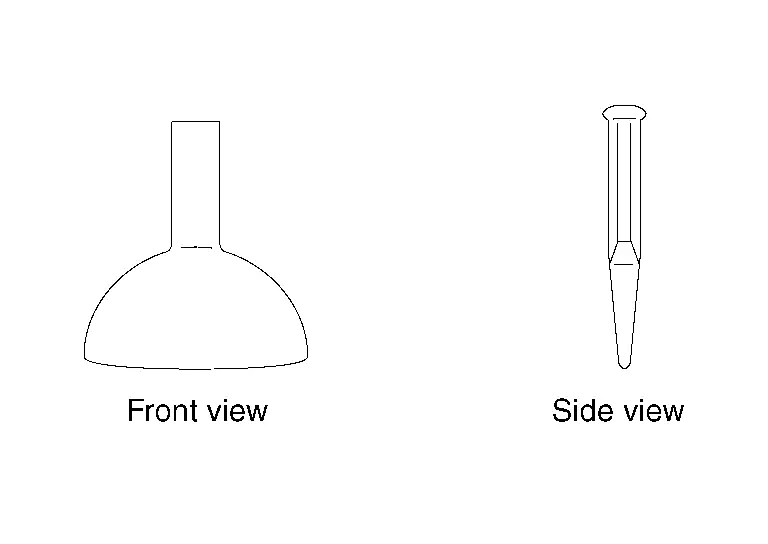
ПРИМЕНЕНИЕ РАЗМЕТОЧНЫХ ЗУБИЛ
(а) Гибка листового металла
Сначала нанесите риску на листовой металл.
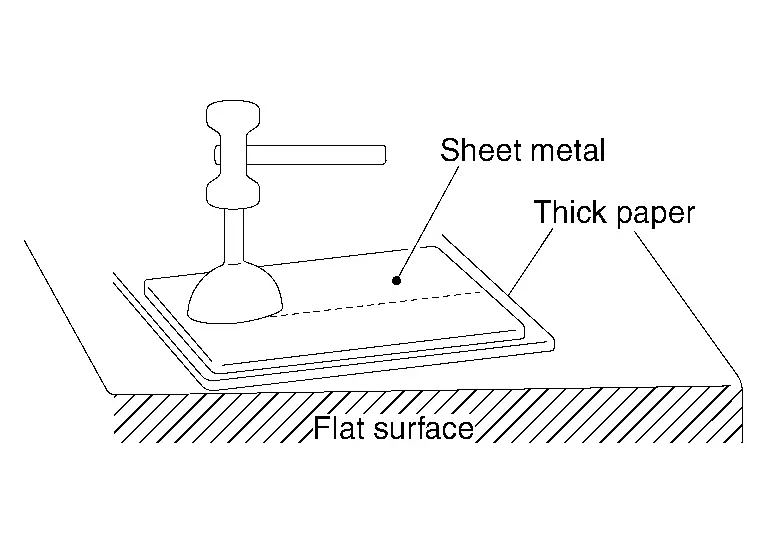
Подложите под листовой металл толстую бумагу или картон.
Установите разметочное зубило по риске и нанесите по нему удар молотком.
Положите листовой металл на ровную наклонную поверхность размеченной стороной вниз и согните его деревянным молотком.
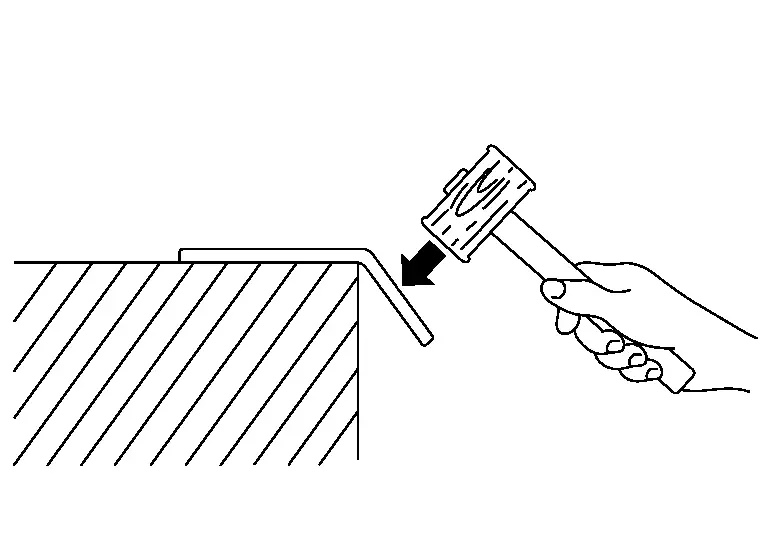
Используя молоток и разметочное зубило, аккуратно согните листовой металл под прямым углом. Не сгибайте сразу всё.
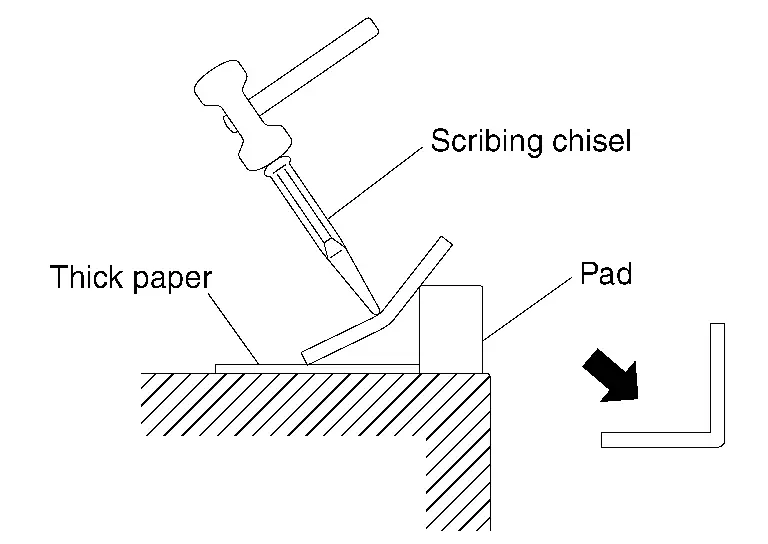
Сгибайте листовой металл постепенно, легко ударяя молотком по головке зубила.
(б) Формирование ребра жёсткости
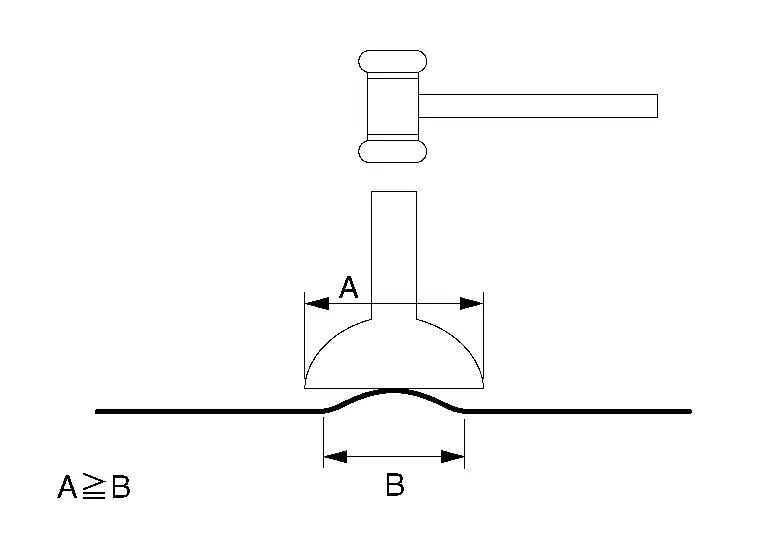
Если вмятина на ребре жёсткости меньше ширины зубила, установите зубило по центру вмятины. Наносите удары для выравнивания. Бейте осторожно, чтобы вмятину можно было устранить постепенно.
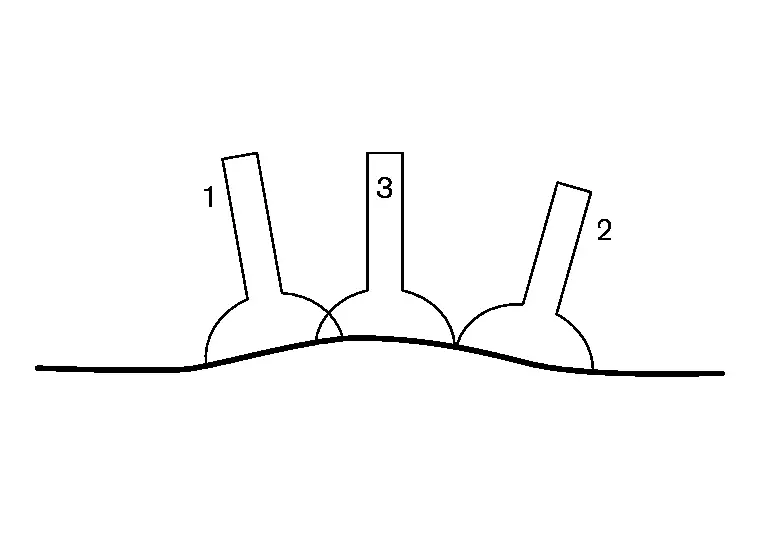
Если вмятина больше ширины зубила, не бейте по центру вмятины. Установите зубило по краям вмятины.
Типы и применение ножниц по жести
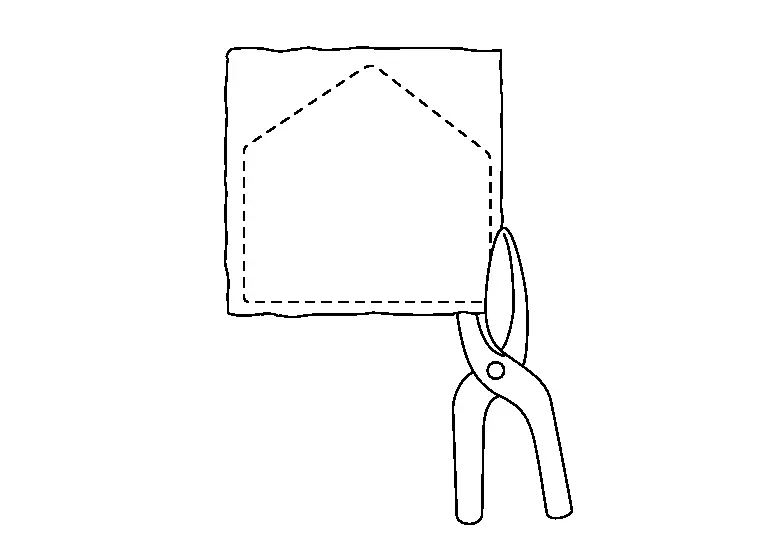
(1) НОЖНИЦЫ С ПРЯМЫМИ ЛЕЗВИЯМИ
Для резки по прямым линиям.
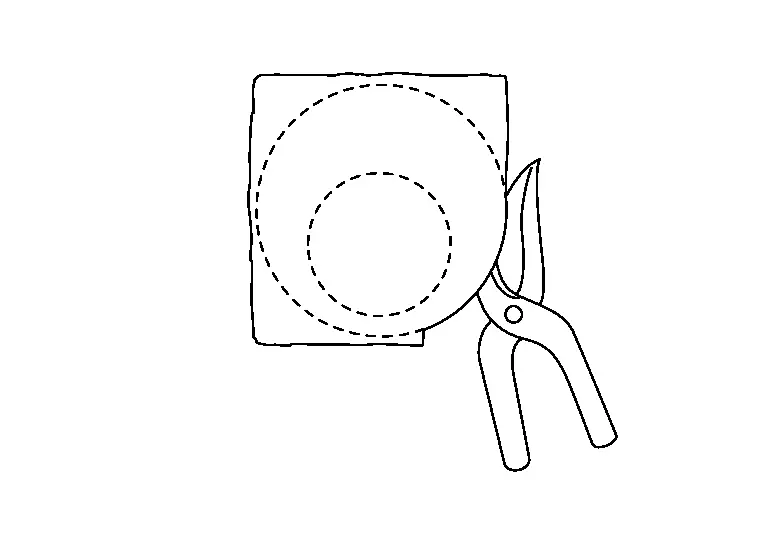
(2) НОЖНИЦЫ С ИЗОГНУТЫМИ ЛЕЗВИЯМИ
Лезвия плавно изогнуты. Подходят для резки по прямым или криволинейным линиям.
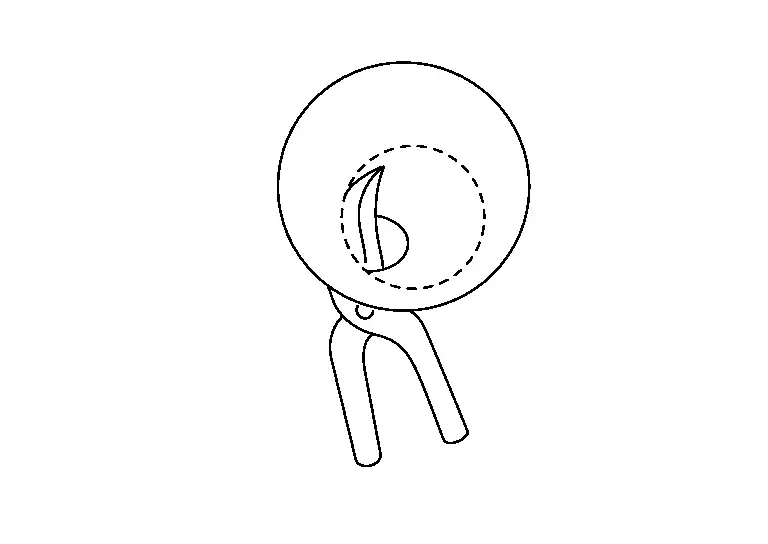
(3) НОЖНИЦЫ С ЛЕЗВИЯМИ-ЖЕЛОБАМИ
Всё лезвие отогнуто в одну сторону. Подходят для резки по резко изогнутой линии.
Инструменты для вытяжки
Если доступ к повреждённому участку невозможен, вмятины можно вытянуть и отремонтировать.
МЕТОДЫ
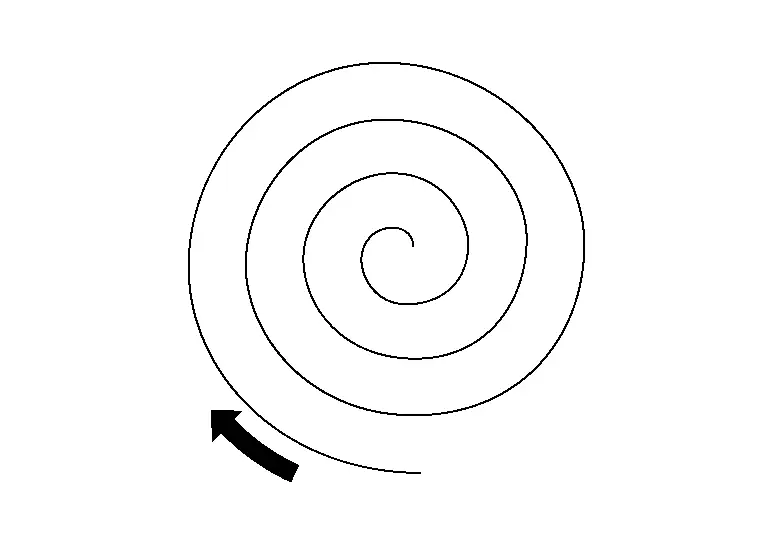
Существует много способов ремонта вмятин, но в основном два метода. Оба метода могут применяться в зависимости от характера повреждения. У каждого метода есть свои достоинства и недостатки.
| Снаружи внутрь | Изнутри наружу |
 |
 |
| Традиционный метод заключается в работе от внешнего края к центру по спирали. Преимущество метода в том, что отдельные точки упрочняют и стабилизируют участок по мере продвижения к центру. Недостаток в том, что центр становится жёстким и его трудно выправить. | Метод «изнутри наружу» заключается в том, что работа начинается с центра, и по мере выправления центра можно обрабатывать окружающий участок. Также молоток можно использовать одновременно для снятия напряжения металла вокруг. |
Если повреждение находится под влиянием кромки или ребра жёсткости, двигайтесь от кромки: постепенно, небольшими одиночными тяжениями, отходя от кромки.

ИНСТРУМЕНТЫ ДЛЯ ВЫТЯЖКИ ВМЯТИН
| Степень повреждения | Рекомендуемый инструмент | |
|---|---|---|
| Сильная | 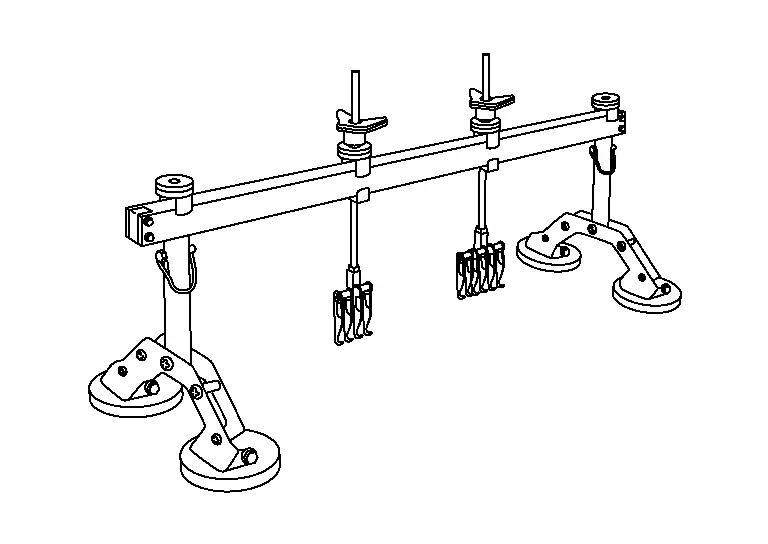 |
Тяговая штанга |
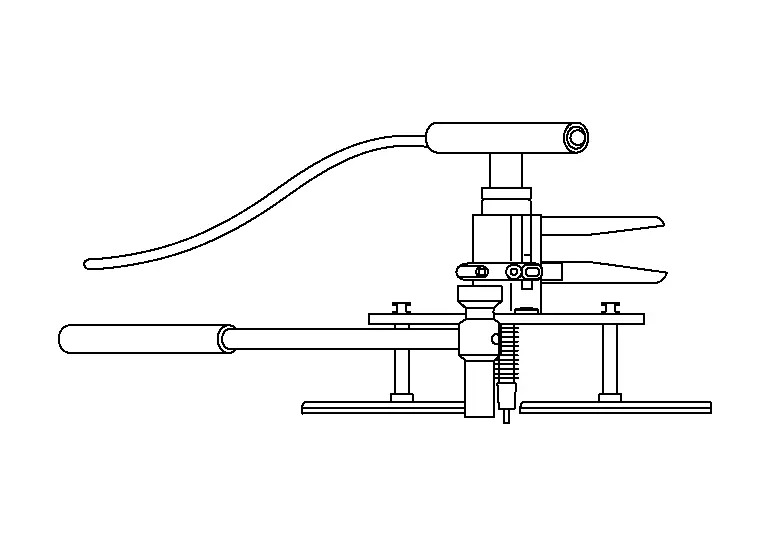 |
Тяговая штанга Длинная мостовая опора |
|
| Средняя | 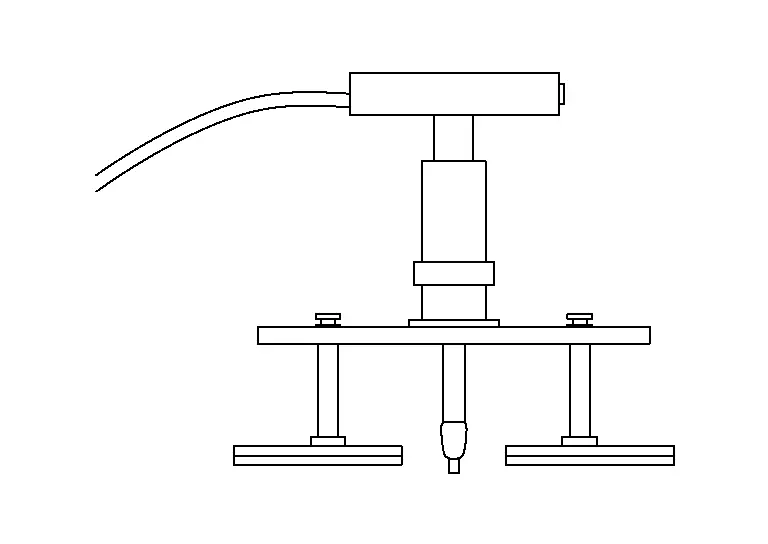 |
Тяговая штанга Короткая мостовая опора |
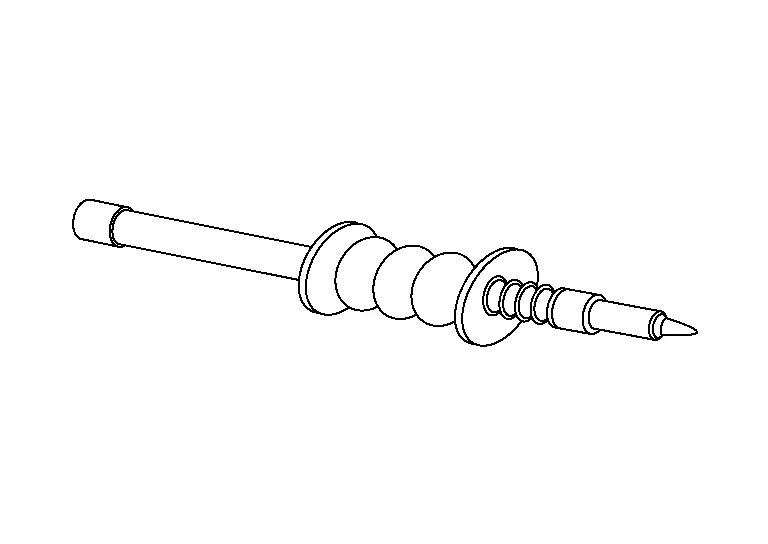 |
Слайд-молоток | |
| Свет | 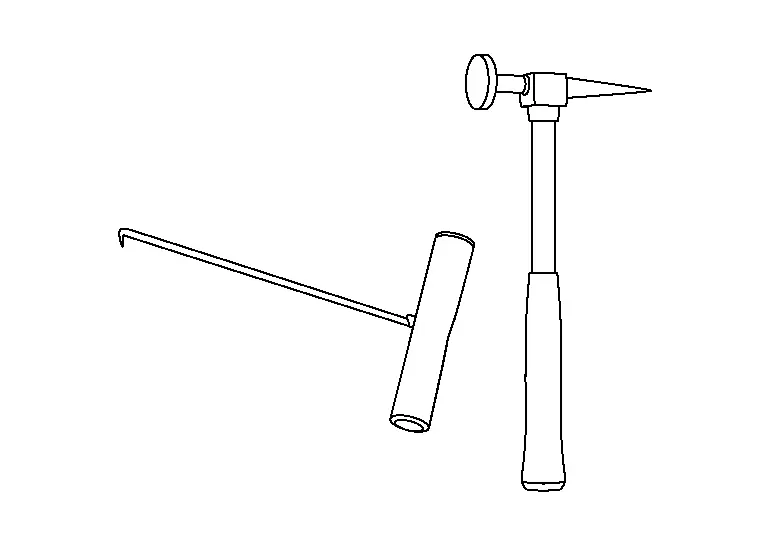 |
Тяговый стержень и молоток |
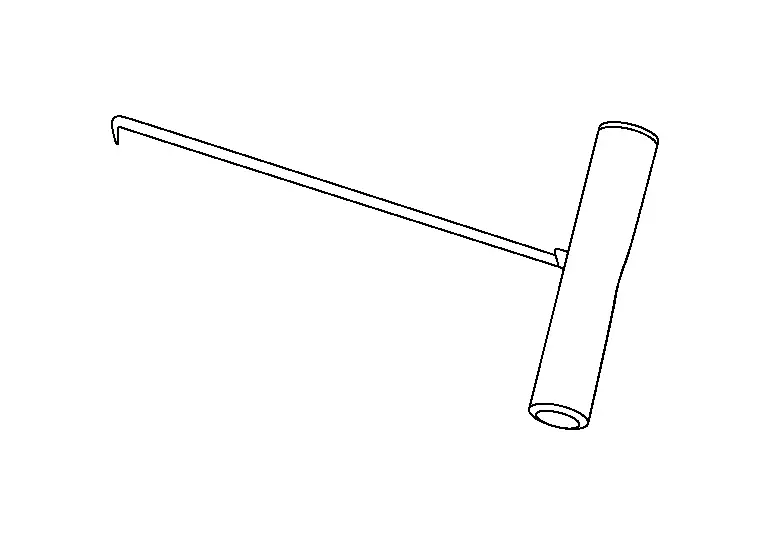 |
Тяговый стержень | |
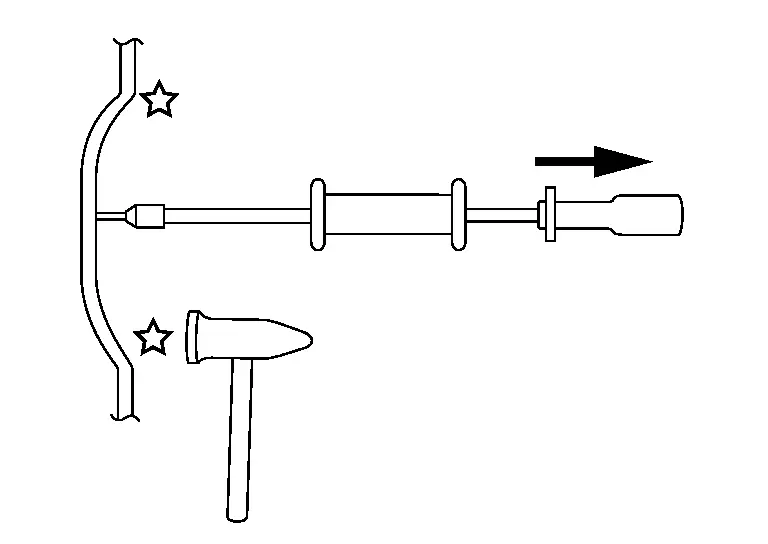
(1) СЛАЙД-МОЛОТОК
Слайд-молоток применяется для ремонта больших и глубоких вмятин. Поскольку он создаёт большее усилие, чем обычный молоток, его используют для ремонта вмятин на толстых панелях.
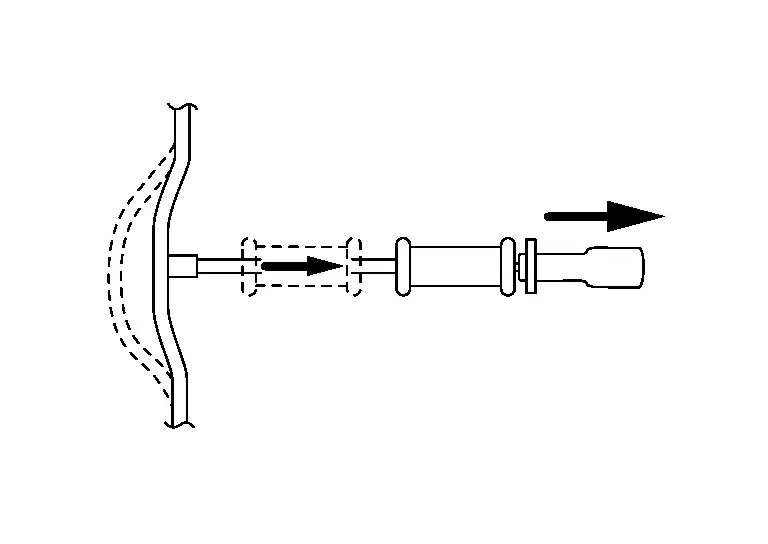
(а) Когда панель тонкая. Вместо отверстия к панели приваривается металлический штифт или шайба. Для вытяжки можно прилагать большое усилие.
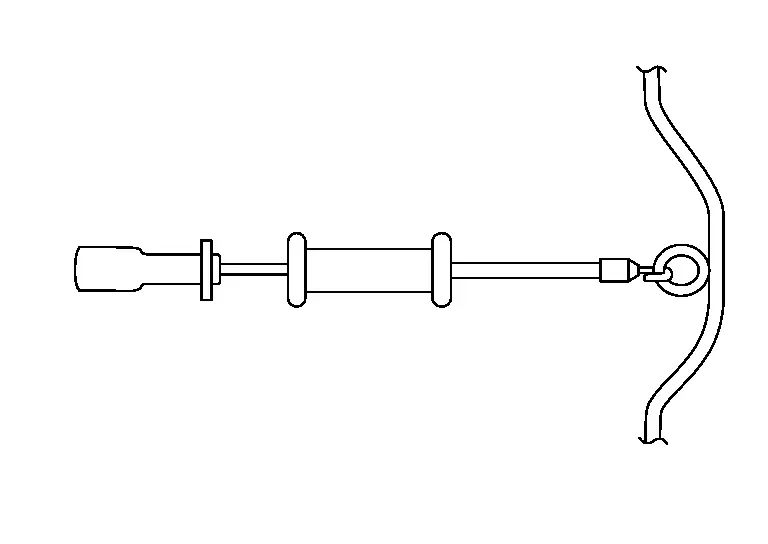
(б) Когда вмятина глубокая и узкая, вытягивайте её одним ударом.
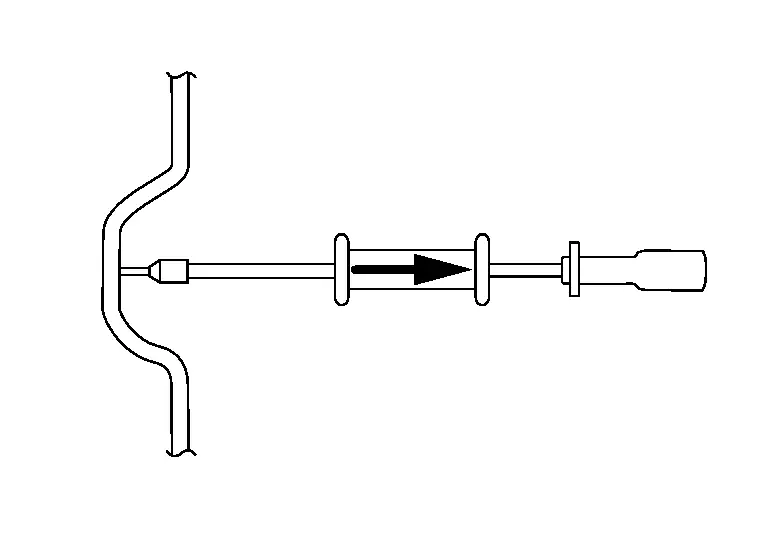
(в) Когда вмятина мелкая и широкая, удерживайте конец подвижной ручки. Выправляйте вмятину, постепенно постукивая по её краю.
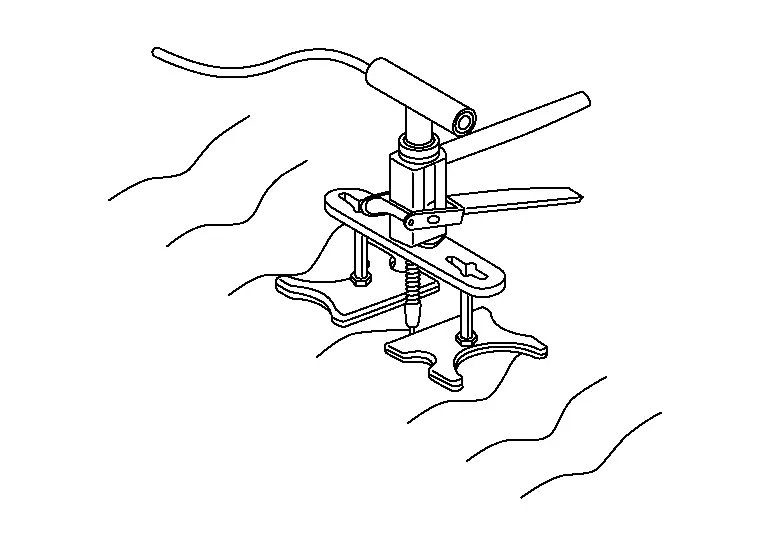
(г) Более глубокие повреждения вытягивают ручным экстрактором. Он обеспечивает больший контроль и позволяет прилагать усилие одновременно с нанесением ударов молотком.
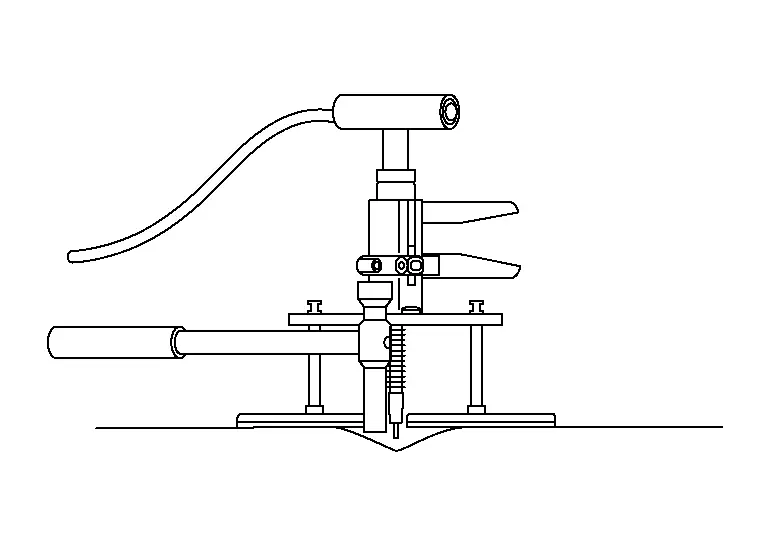
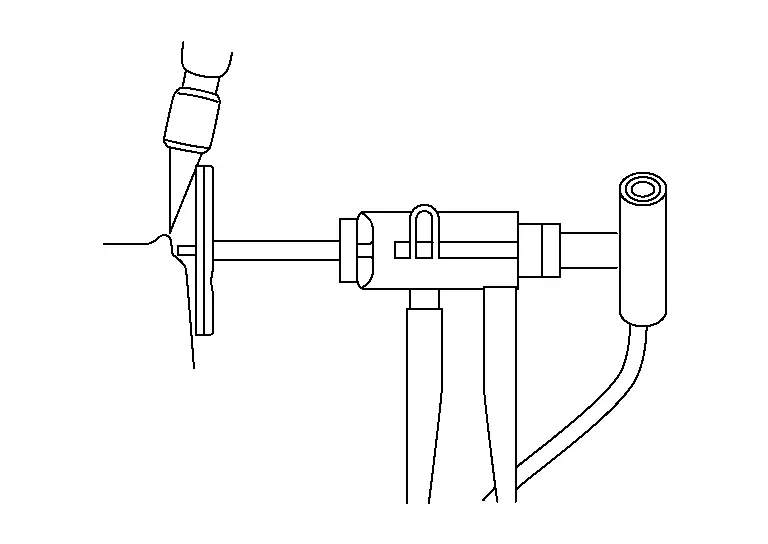
Ручной экстрактор имеет преимущество при линейных повреждениях. Повреждение можно вытягивать с большим контролем, что уменьшает площадь ремонта.
Ремонт длинных или глубоких вмятин
Если повреждение глубокое, не пытайтесь вытянуть его полностью сразу. Выполняйте вытяжку поэтапно, пока не будет достигнут требуемый уровень.

- :Поверхность панели
- :Расстояние первого вытягивания
- :Расстояние окончательного вытягивания
Сначала вытяните в середине легким усилием. Затем продолжайте, уменьшая расстояние между точками вытяжки вдвое, и каждый раз вытягивайте немного. Не пытайтесь вытянуть всё сразу, так как в конце металл окажется слишком высоко.
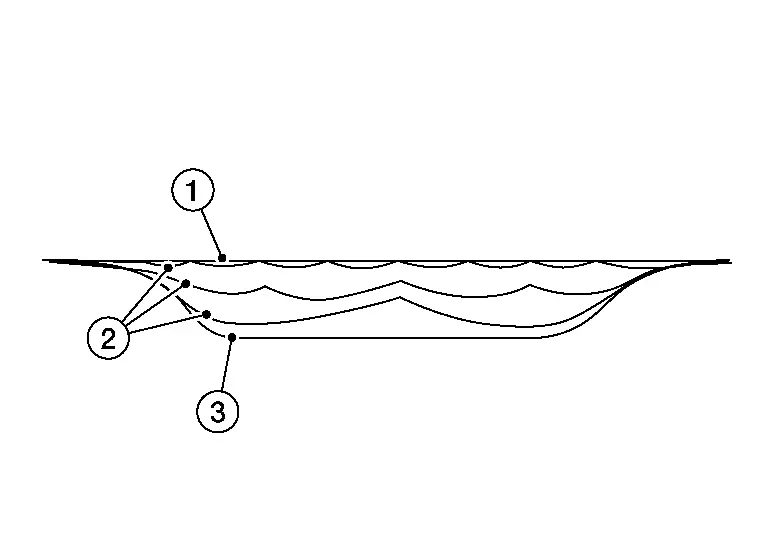
- :Расстояние окончательного вытягивания
- :Расстояние вытягивания делением пополам
- :Поверхность панели
При использовании ручного экстрактора устанавливайте опорные ножки поперек ребра жёсткости кузова.
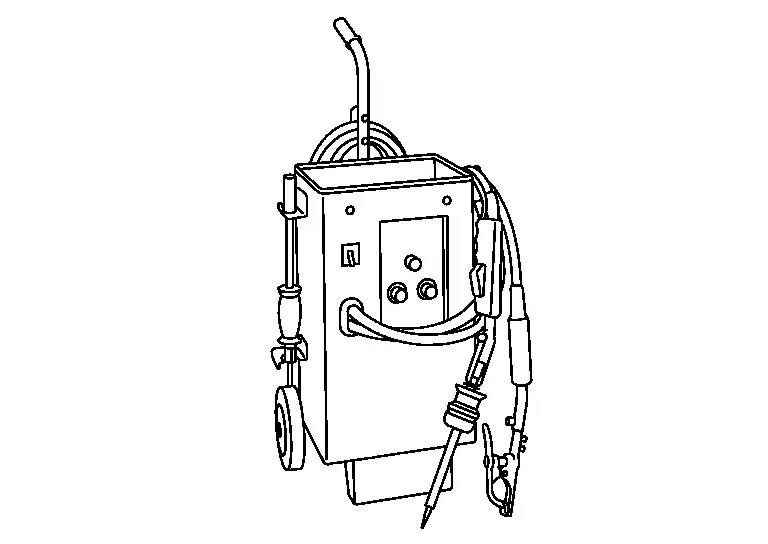
(2) ТОЧЕЧНАЯ СВАРКА ШПИЛЕК (РАБОЧЕЕ МЕСТО КУЗОВНОГО РЕМОНТА)
Штифт или шайба привариваются непосредственно к вмятине на кузовной панели без сверления. Затем участок вмятины вытягивается наружу слайд-молотком. Поскольку сверление не требуется, прочность панели не нарушается. Также снижается риск коррозии.
Применение зажима массы увеличит площадь окраски в процессе ремонта. Можно использовать другую точку массы, которую можно закрепить рядом с повреждением, что уменьшит площадь ремонта.

Поскольку точечная сварка шпилек выполняется непосредственно по металлу, краску необходимо удалить с участка вокруг вмятины и с места установки массы кузова.
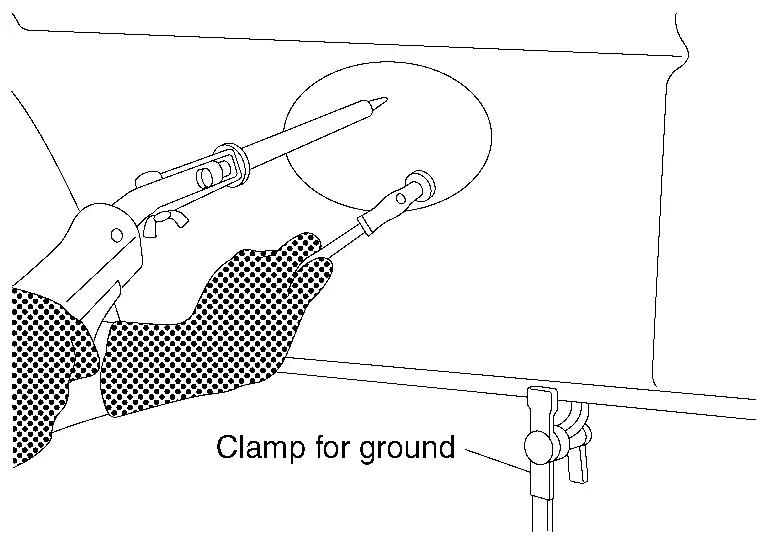
Как показано на рисунке, массу можно подключить к фланцевой зоне или к области вмятины с помощью магнита.
(3) ПРИВАРНОЙ ШТИФТ ИЛИ ШАЙБА
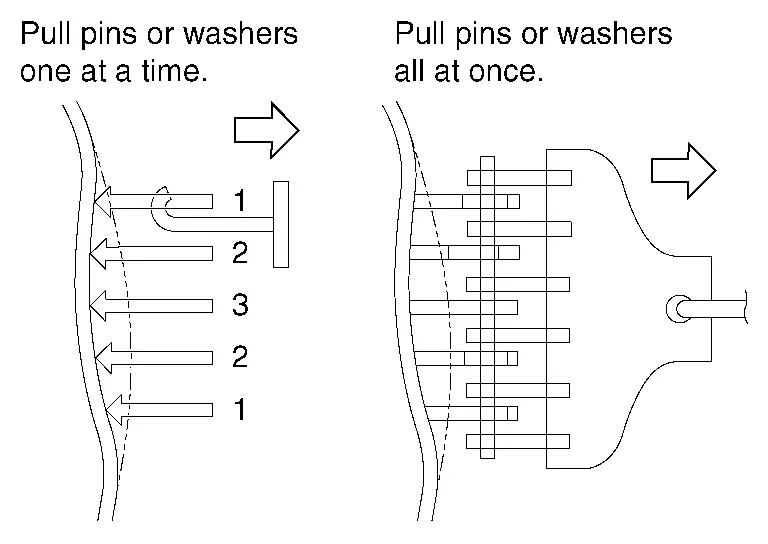
Штифт или шайба приваривается к вмятине без сверления. Затем её вытягивают для устранения вмятины.
К вмятине приваривается несколько штифтов или шайб. Затем их вытягивают вместе или по отдельности для устранения вмятины.
Анализ
Осмотрите повреждение. Определите направление удара и степень повреждения. Также обратите внимание на различные зоны.

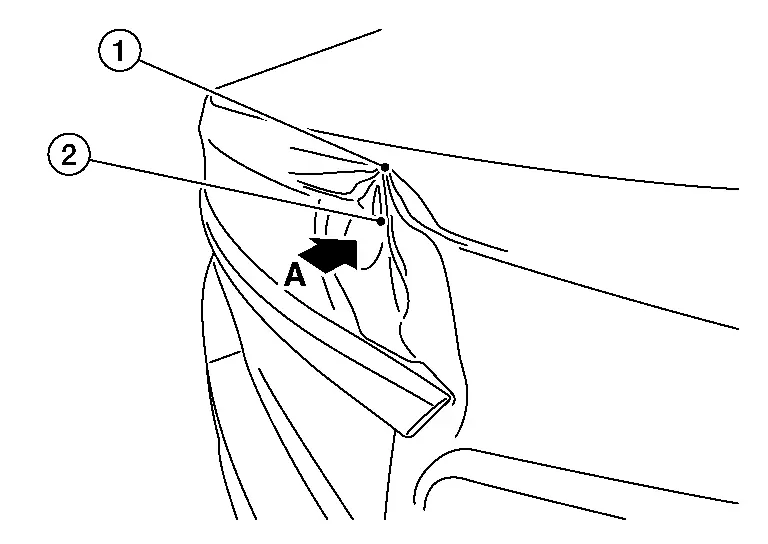
| 1 | :Выпуклость (металл выдавлен вверх) |
| 2 | :Повреждение |
| A | :Направление удара |
Если в зоне повреждения есть кромка или ребро жёсткости, важно сначала выправить её, как показано на рисунке.

- :Расстояние окончательного вытягивания
- :Поверхность панели
В большинстве случаев в повреждении также есть выпуклость (1). Выпуклость — это участок, где металл выдавлен наружу. В зависимости от формы металла и направления удара выпуклости располагаются в разных местах.
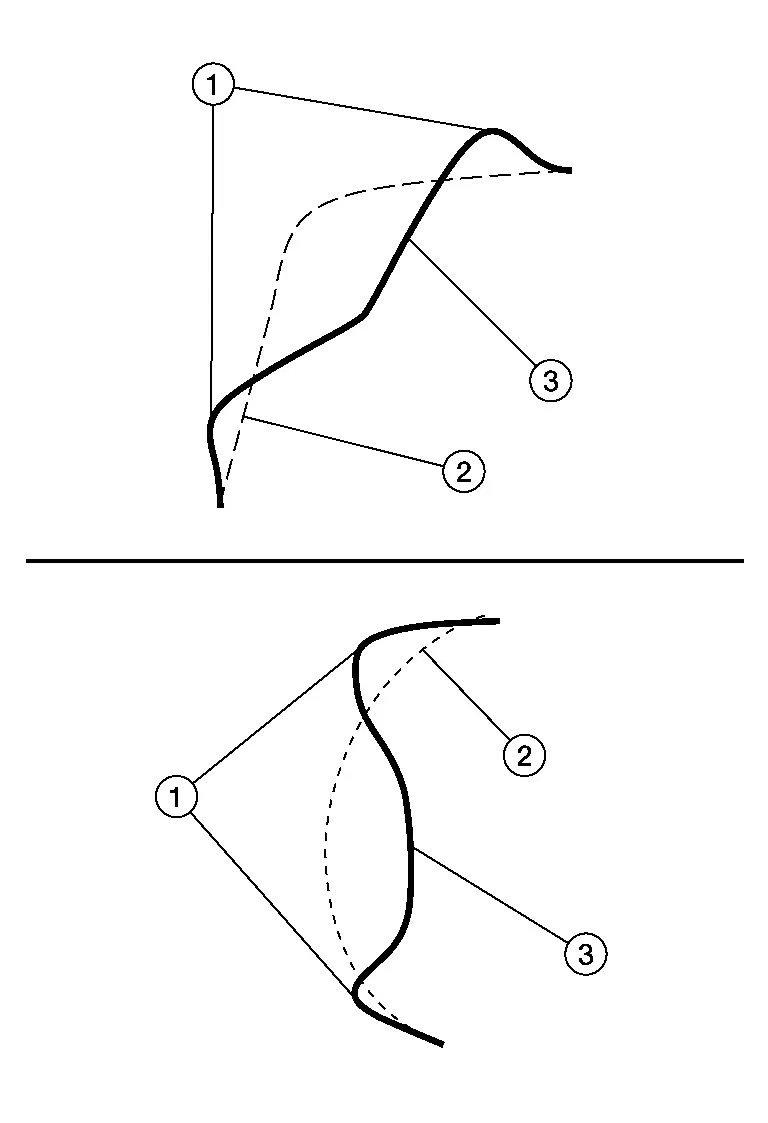
- :Расстояние окончательного вытягивания
- :Поверхность панели
Для выправки кромки или ребра жёсткости лучше всего подходит мостовая система. Преимущество мостовой системы в том, что сначала можно выправить кромку и снять нагрузку с выпуклости.
Приварка захватов
Важно приваривать по линии. Поэтому сначала отметьте линию с помощью тянущего стержня и сделайте риску на голом металле. Линию также можно нанести с помощью лазера Flatliner. Захваты чаще всего приваривают в точке касания (2) линии. Это зависит от направления удара. Старайтесь не приваривать в зоне радиуса (1) или в скруглении ребра жёсткости. Это увеличит риск образования отверстия в панели.
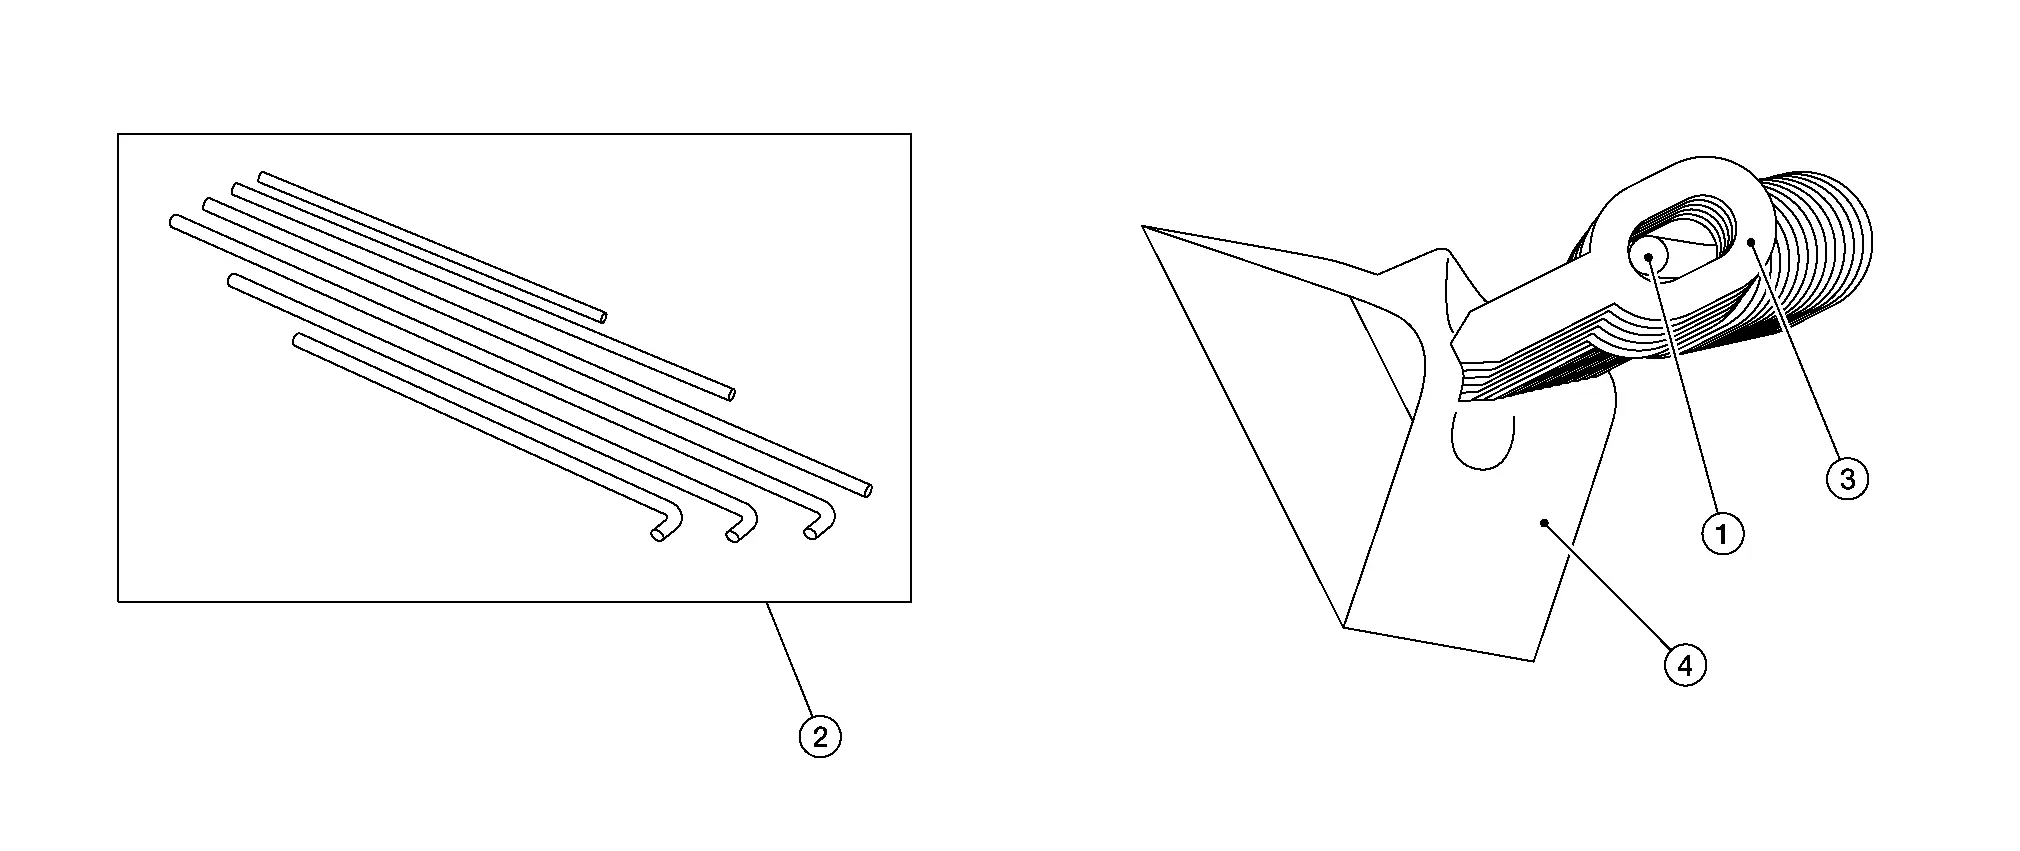
Захваты проще всего приваривать пистолетом Bit Gun. Их также можно приваривать одиночно. На Digispot переключитесь в режим ручной сварки, так можно сначала установить захват, а затем приварить его. В зонах, где не требуется большое тянущее усилие, захваты можно располагать на большем расстоянии друг от друга. В центре, где нужно большее тянущее усилие, старайтесь приваривать захваты как можно ближе друг к другу. Чем больше захватов приварено и чем они ближе расположены, тем меньше волн останется после ремонта.
Вставьте тянущий стержень (1). Существует 6 типов тянущих стержней (2): три разные длины, прямые или с загнутым концом. Загнутые тянущие стержни предназначены для вертикальных работ.
- :Поверхность панели
Установка моста
Для небольших зон лучше всего использовать мост FL80. Также используйте 2 угловые направляющие опоры (1). Так мост не будет наклоняться вниз во время вытягивания.

- : Поверхность панели
- :Приваренные захваты
Освободите место для тянущего стержня (1) в центре поверхности панели (2).
Установите опоры моста снаружи поврежденной зоны и создайте небольшое усилие, поворачивая тянущий механизм.
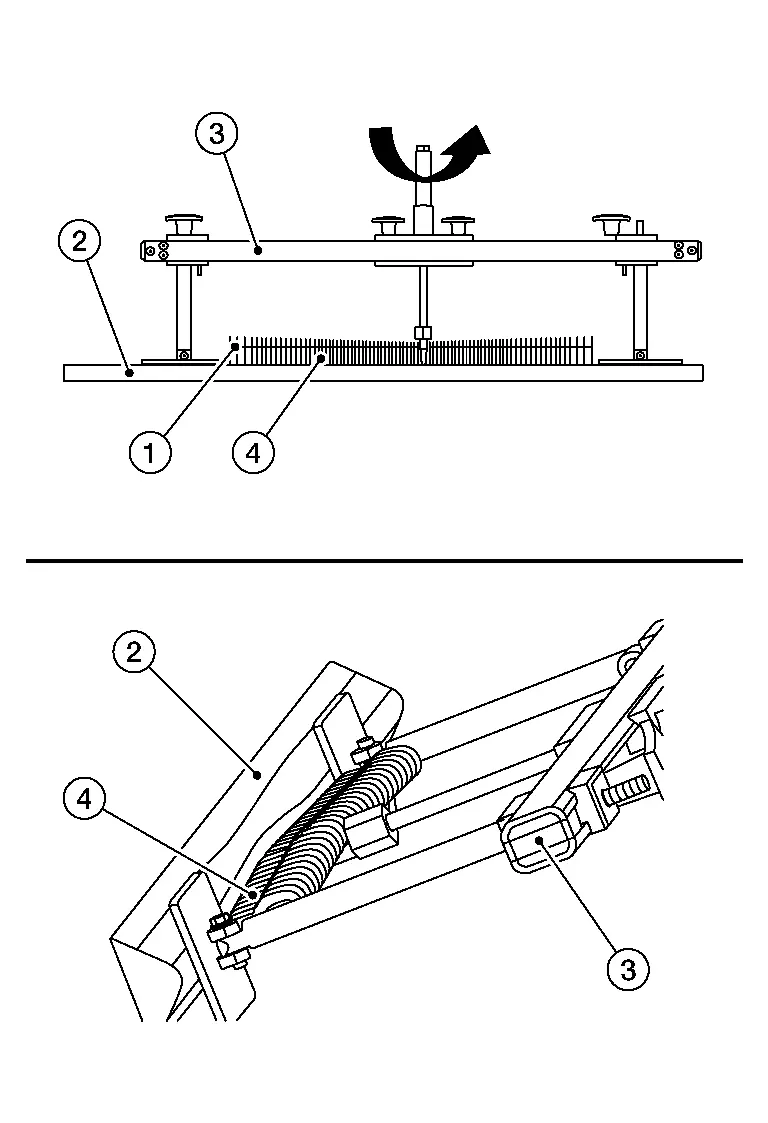
- : Мост
- : Приваренные захваты
При вытягивании повреждения не вытягивайте его полностью. Как только тянущий механизм начинает создавать небольшое натяжение, важно начать снимать нагрузку с выпуклости. Это означает, что вы немного вытягиваете и одновременно выбиваете выпуклость в направлении, показанном на рисунке.
- :Поверхность панели
- :Расстояние окончательного вытягивания
Проще всего использовать два молотка (1) одновременно. Один служит для упора, другой — для ударов. Если вы используете вертикальный боек молотка и устанавливаете его на выпуклость (2), вы сможете лучше видеть выпуклость сбоку, даже если она небольшая. Ещё одно преимущество использования двух молотков — снижение вибрации, которая может ослабить захваты.
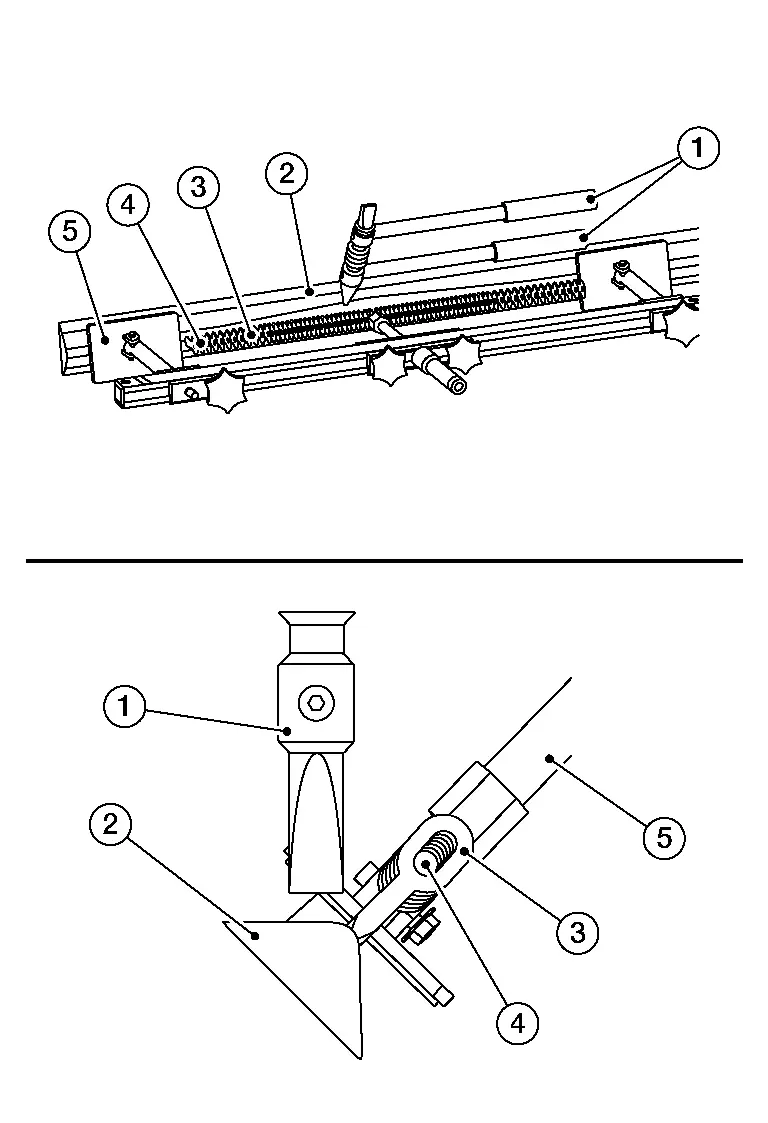
- : Приваренные захваты
- : Тянущий стержень
- : Опора моста
Попробуйте немного вытянуть повреждение и снова выбить выпуклость. Вы почувствуете, как давление на тянущий механизм ослабевает, когда вы снимаете нагрузку с выпуклости.
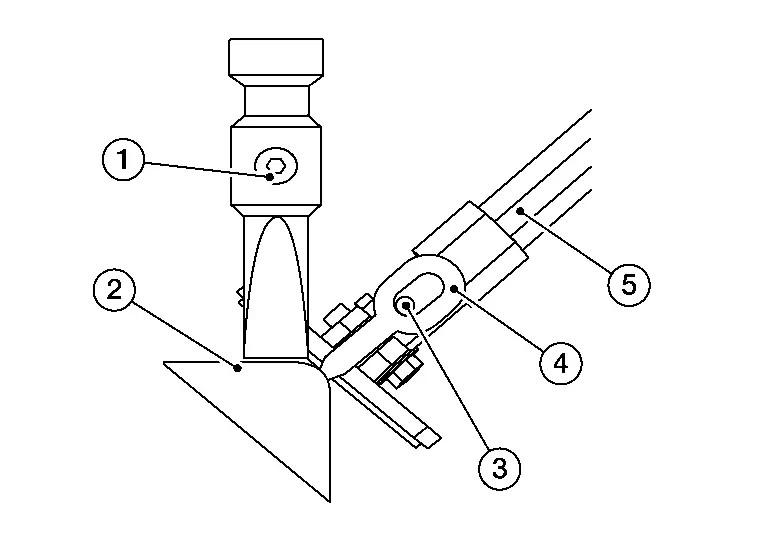
- : Молоток
- : Поверхность панели
- : Тянущий стержень
- : Приваренные захваты
- : Опора моста
Когда большая часть повреждения вытянута и выпуклость выбита, проверьте, ровная ли линия. Это можно сделать тянущим стержнем или лазером.
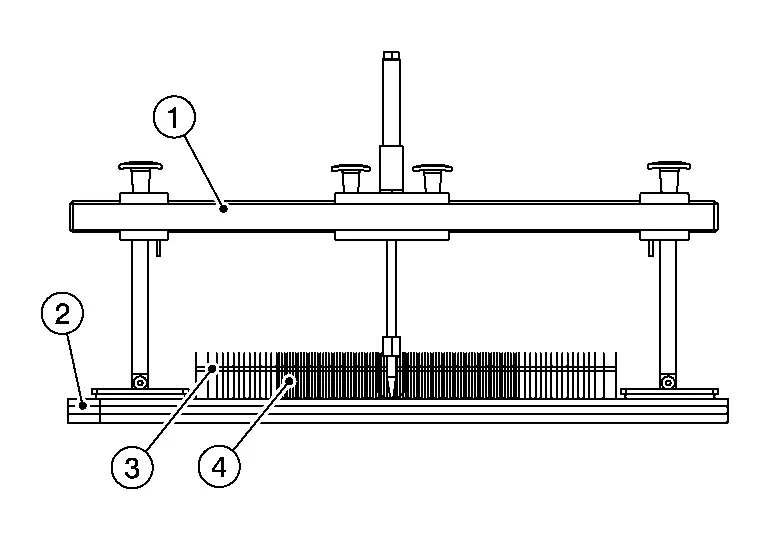
- : Мост
- : Поверхность панели
- : Тянущий стержень
- : Приваренные захваты
Далее выправляется оставшаяся зона и стабилизируется кромка. Обычно это делается с обеих сторон повреждения, пока мост ещё установлен. Он удерживает линию и облегчает ремонт зоны.
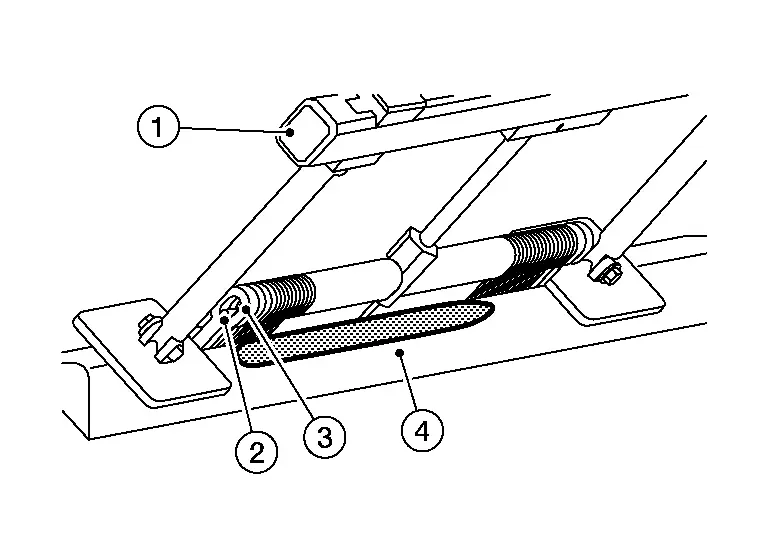
- : Мост
- : Тянущий стержень
- : Приваренные захваты
- : Поверхность панели
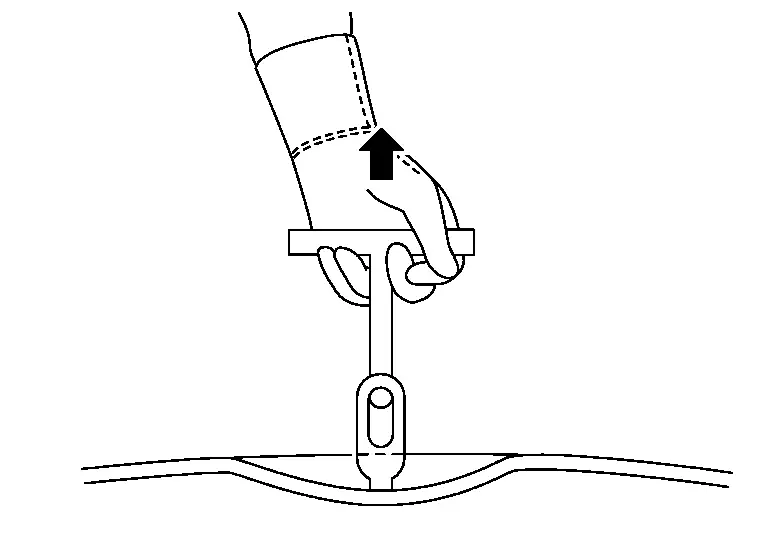
В зависимости от глубины и жёсткости оставшейся поврежденной зоны (1) могут применяться различные инструменты. Лучше всего использовать T-образную ручку (2) или, при необходимости, малый скользящий молоток Innopuller. Обычно требуется немного усилия.
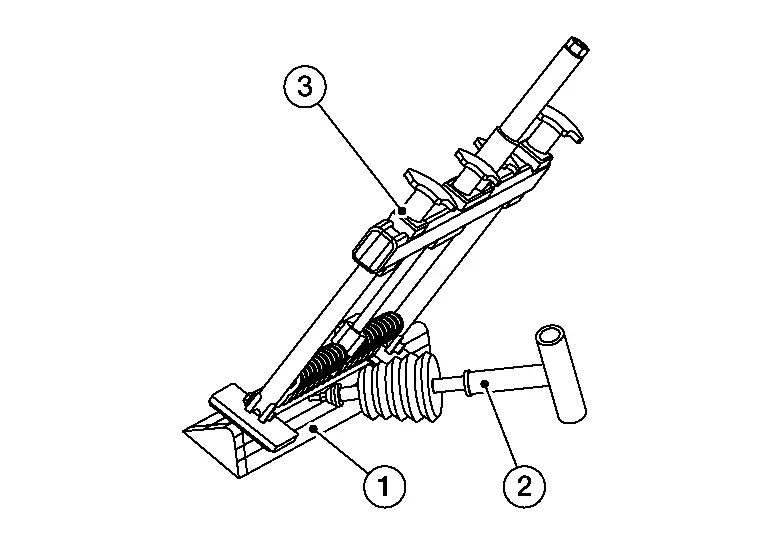
- : Мост
Окончательная отделка может выполняться с помощью Innopuller или ручного экстрактора (1). Другой вариант, если повреждение (2) всё ещё глубокое, — использовать Innopuller с молотком (3).
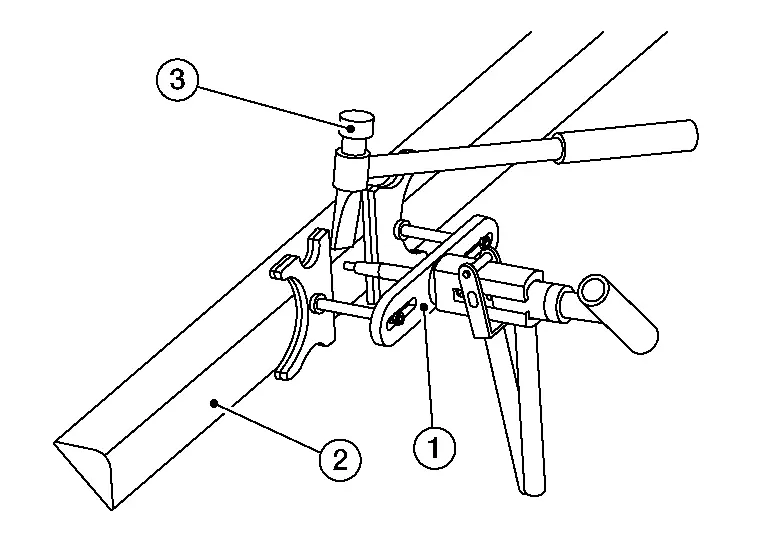
Применение короткого моста
На порогах и кромках, а также в небольших зонах чаще всего используется мост FL80.
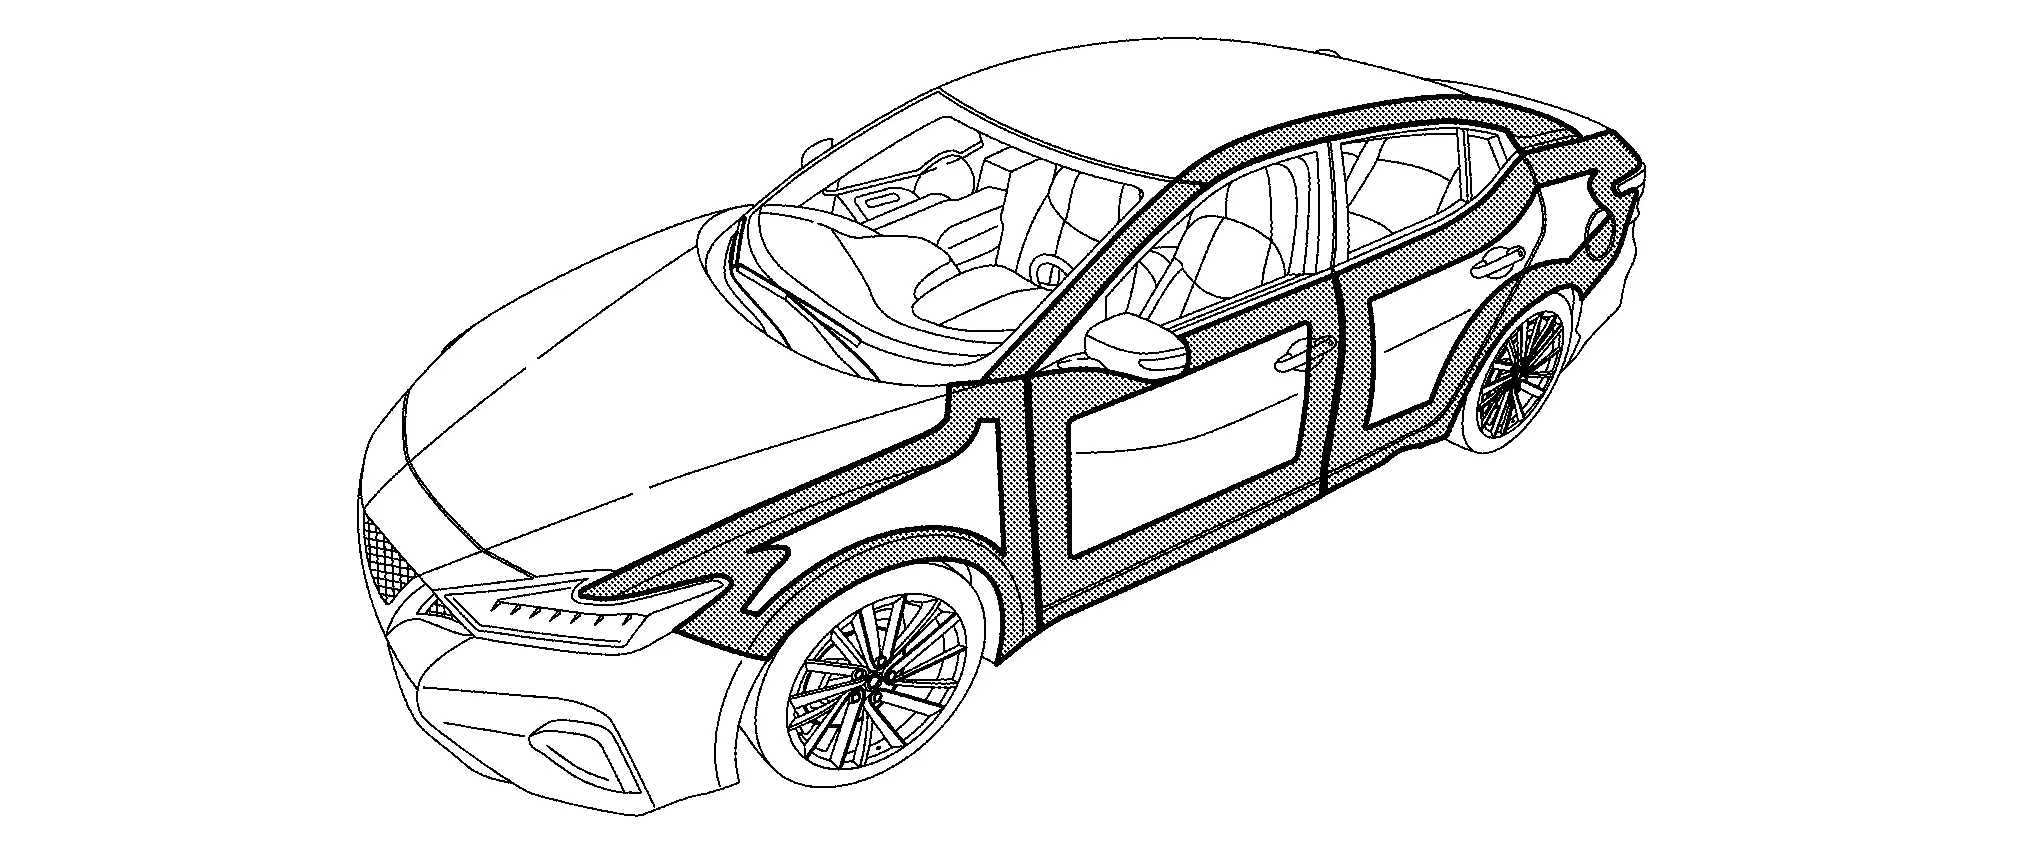
Применение длинного моста
На больших участках или когда повреждение находится в центре панели используется мост FL120.

(4) ТОЧЕЧНАЯ СВАРКА СКОЛЬЗЯЩИМ МОЛОТКОМ
Наконечники скользящего молотка приваривают к вмятине.
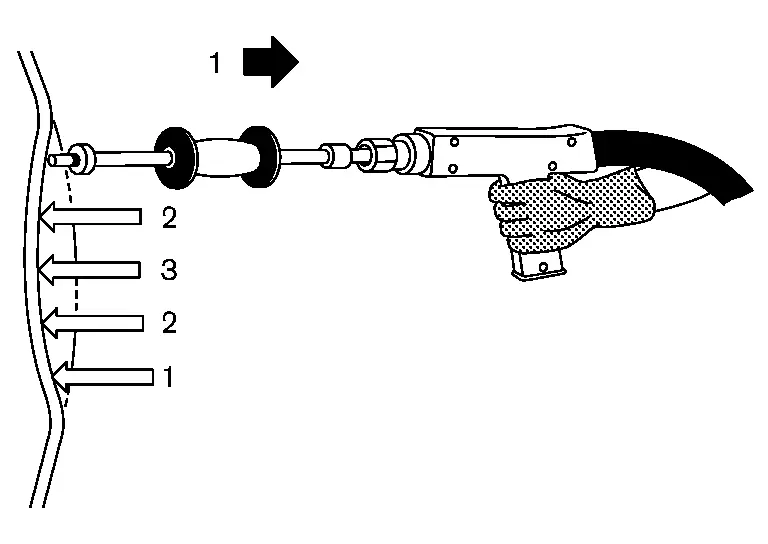
Затем их вытягивают по отдельности для устранения вмятины.
После вытягивания наконечники поворачивают, чтобы отделить их от панели.
(5) РУЧНОЙ ЭКСТРАКТОР
Ручной экстрактор (1) также можно использовать совместно с молотком (2). Небольшим нажимом на рукоятку и легкими ударами молотка можно снять напряжение. Это также помогает при волнистости и «oil canning» (хлопунах) в металле.
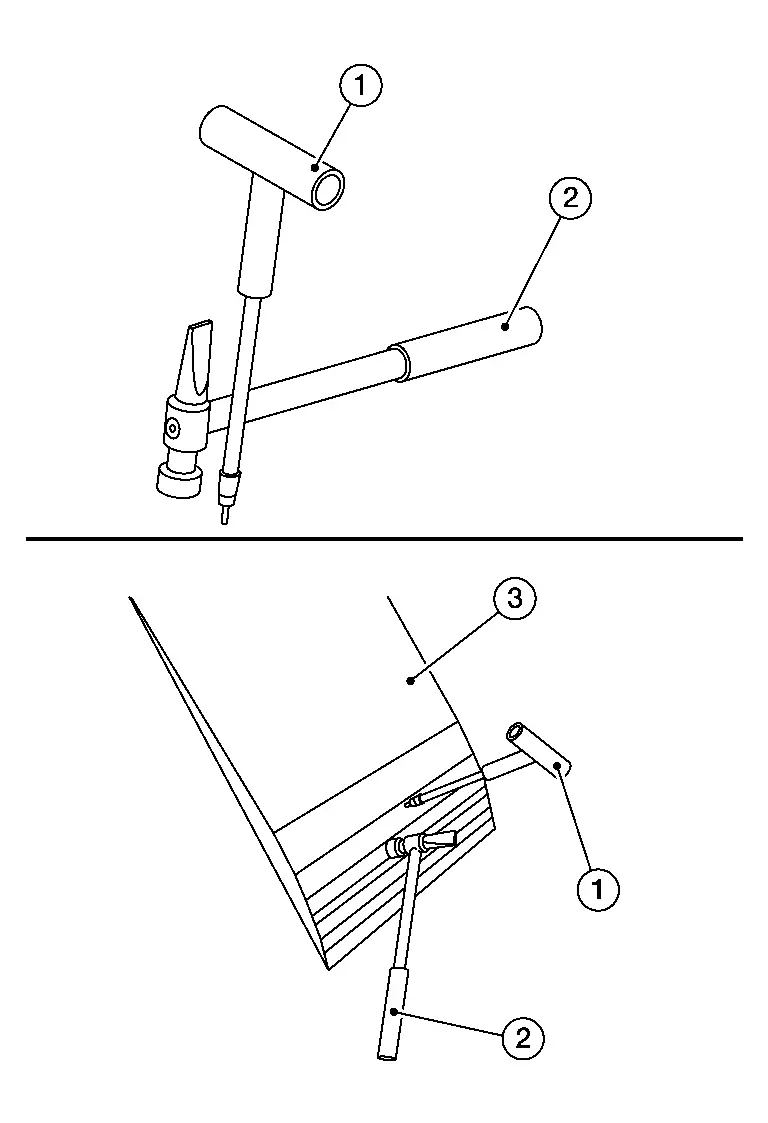
- :Поверхность панели
Окончательную отделку лучше выполнять ручным экстрактором/T-образным стержнем и молотком. Начинайте с внешнего края и двигайтесь к центру. Также полезно установить лазер Flatliner дальше и провести светом по поверхности.
Удаление вмятин горячим методом (Hotbox)
Удаление вмятин индукционным нагревом основано на поверхностном нагреве листового металла (1). При определённой частоте поверхность (2) листового металла активируется, так что её верхний слой нагревается и, следовательно, расширяется. Другая ключевая функция — вибрационный импульс инструмента, который способствует процессу.
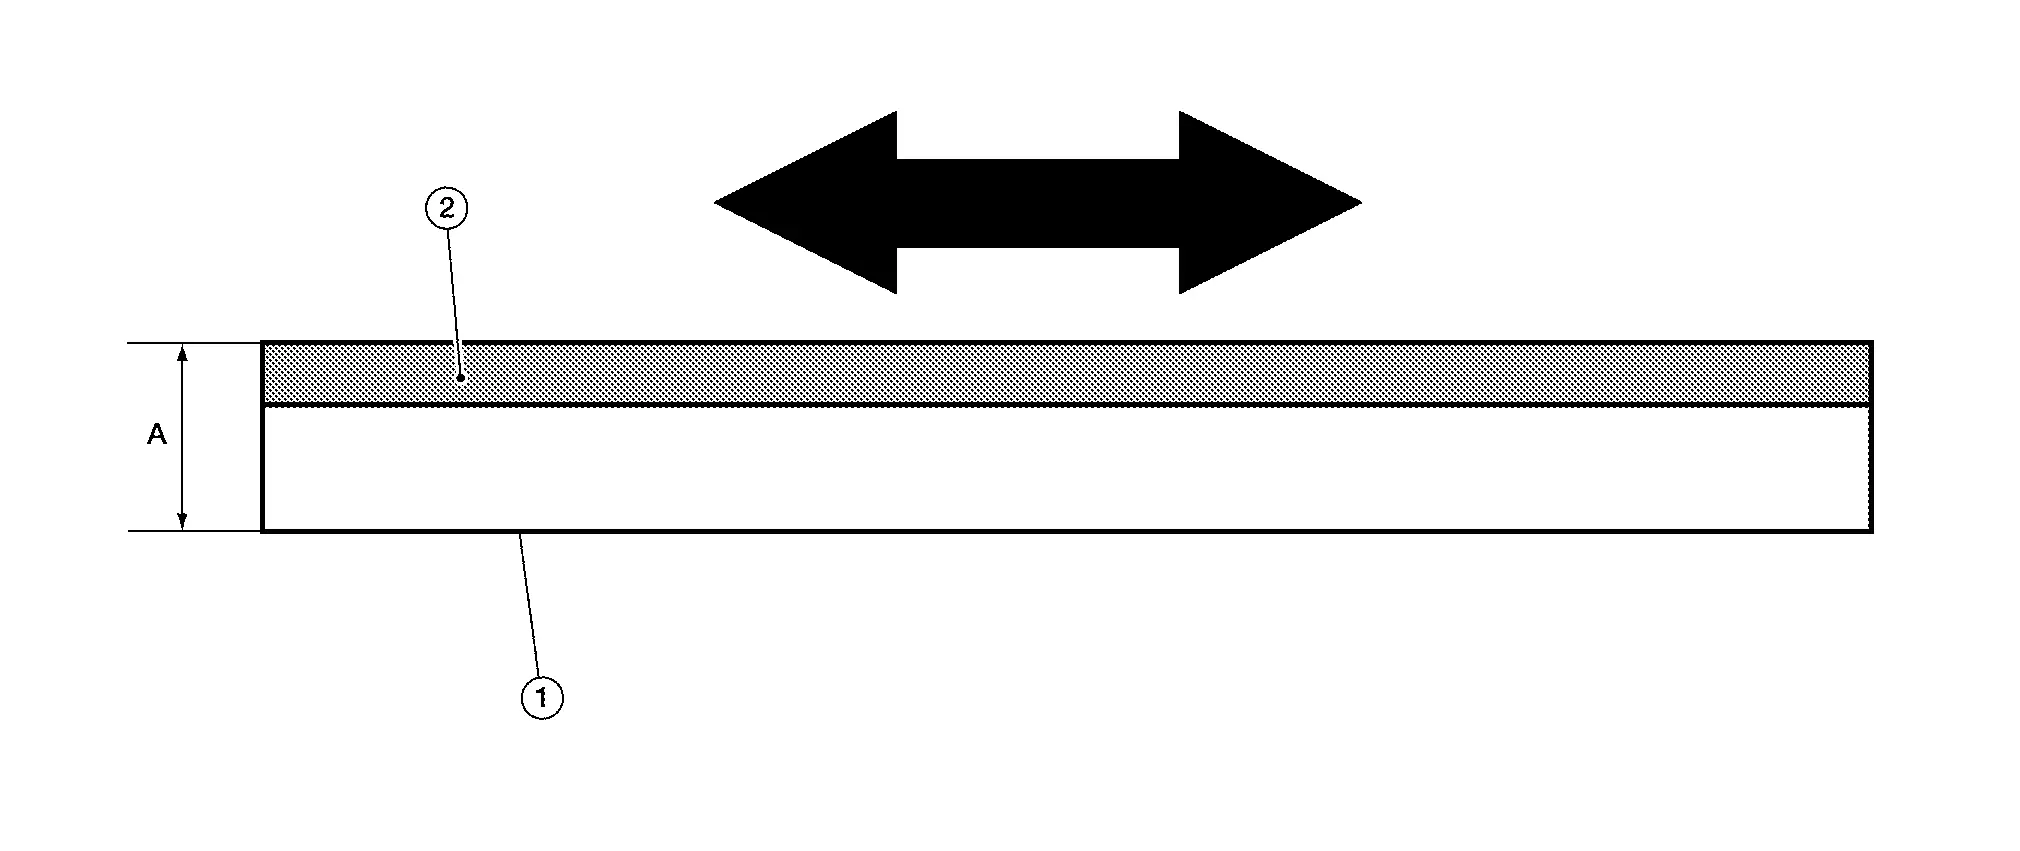
| A | 0,7 мм (0,028 дюйма) |
Этот эффект делает метод идеальным для выправки мягких повреждений.
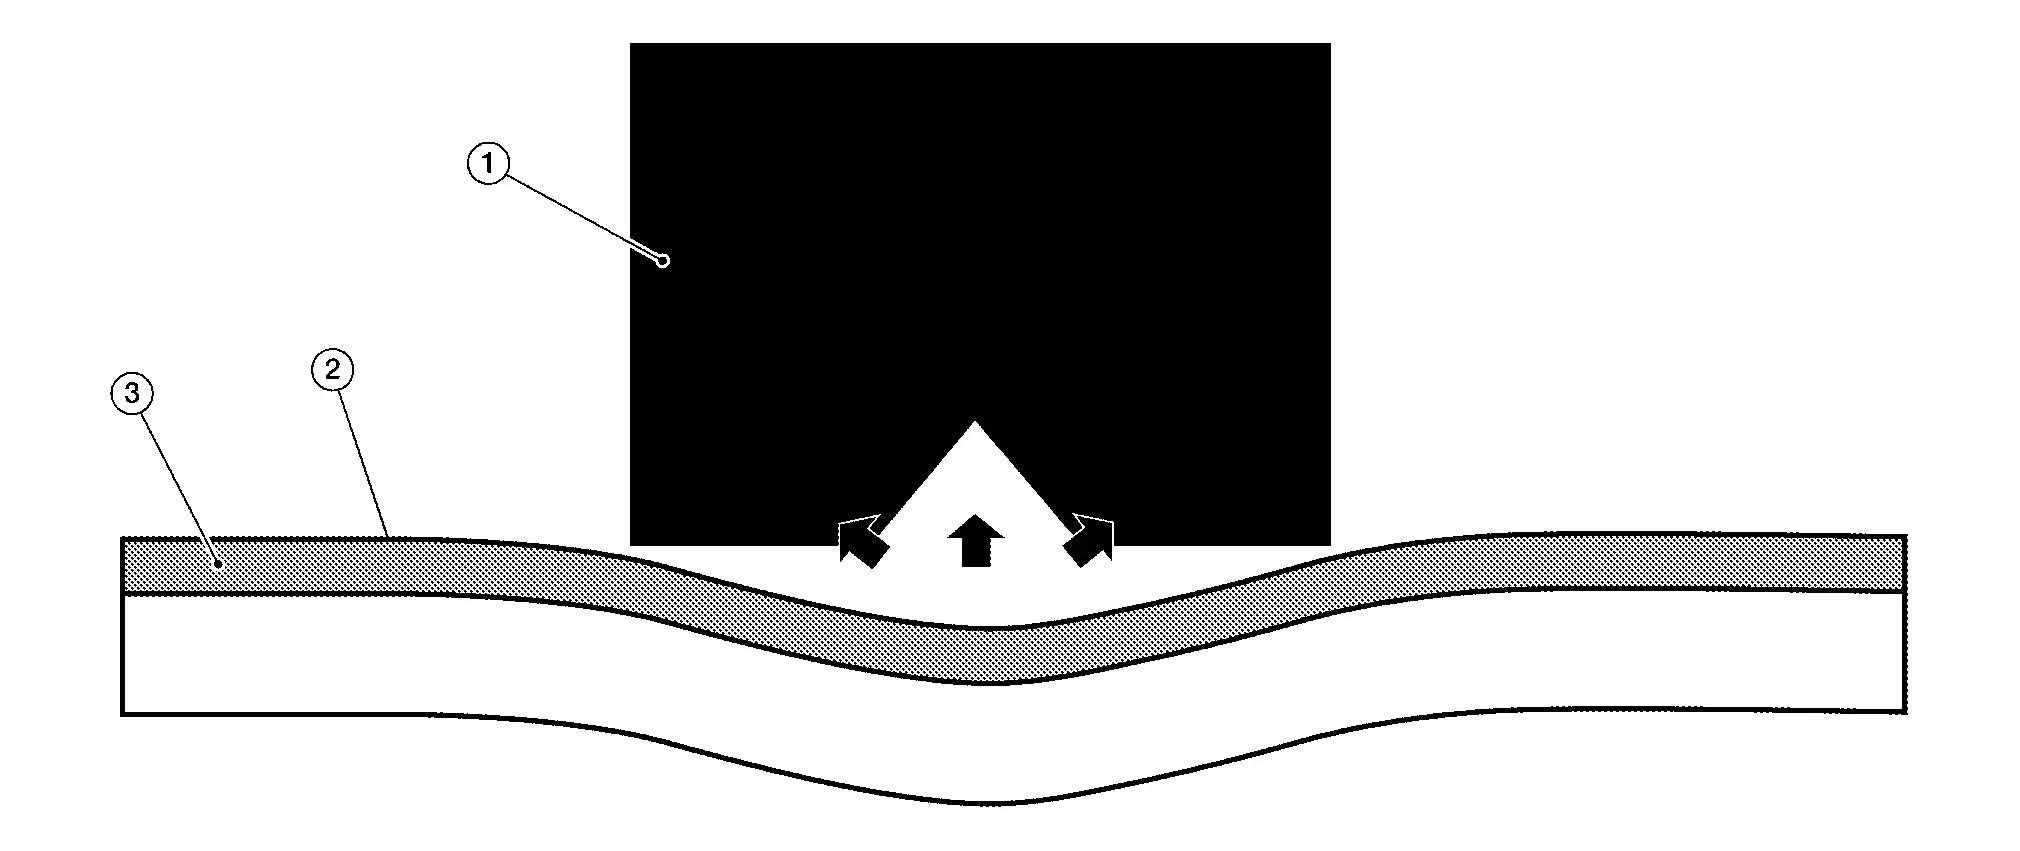
- :Hotbox
- :Листовой металл
- :Поверхность
Существует четыре способа применения
- Мягкие вмятины
- Уменьшение больших или более острых вмятин
- Обработка зоны или очистка участка, отремонтированного инструментами для удаления вмятин или клеевой системой.
- Усадка или упрочнение металла
Применение каждого способа
Мягкие вмятины или упругие вмятины можно выправить, если металл не растянут и/или основное напряжение в металле не превышает тянущего усилия Hotbox.
Для вмятин с пластической деформацией, а также для более крупных вмятин или вмятин с растянутым центром энергетическая составляющая (пластическая деформация) вмятины не может быть устранена, пока основное напряжение в металле не превышает тянущего усилия Hotbox.
После того как вмятина выправлена инструментами для вмятин или клеевой системой, часто оказывается, что общая зона остаётся пониженной и может иметь волнистость. В этом случае такую зону можно легко подтянуть с помощью Hotbox.
Если при больших вмятинах повреждение было настолько сильным, что механическая прочность материала снижена, для усадки этой зоны можно использовать Hotbox. Лучше всего приложить инструмент к центру, нагреть его до максимума, а затем охладить холодным воздухом или водой. Лучше повторить это более 3 раз, чтобы придать металлу жёсткость.
Мощность устройства Hotbox всегда установлена на 100%. У T-Hotbox мощность всегда составляет 100%, если используется функция времени.
Применение
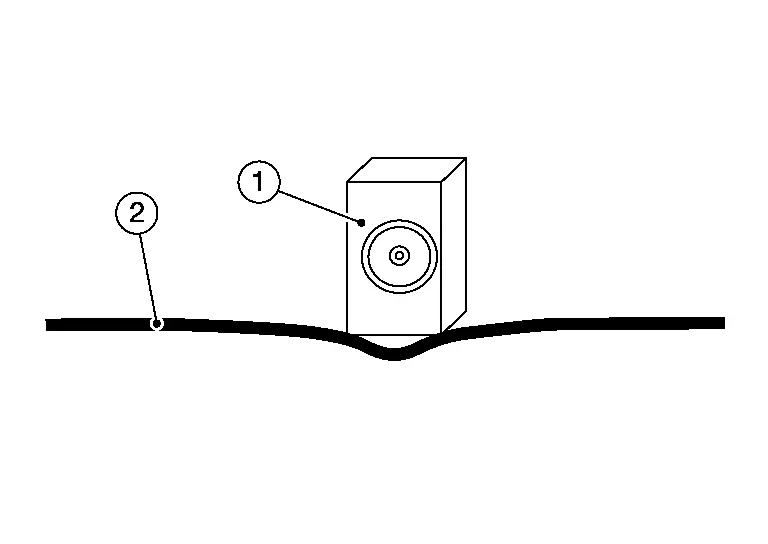
Применение (мелкие мягкие вмятины)
Не прижимайте нагревательный карандаш (1) к металлу (2). Просто держите его сверху и по мере выпрямления металла подтягивайте головку инструмента вверх.
Применение (большие мягкие вмятины)
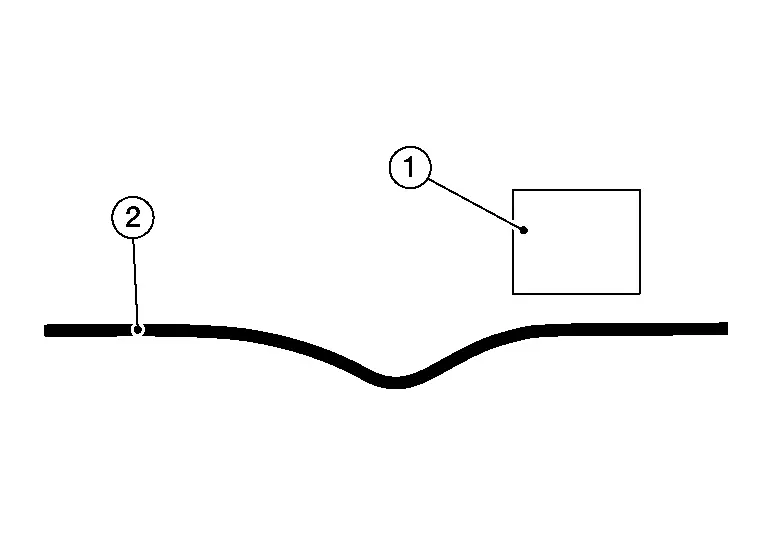
- :Hotbox
- :Листовой металл
Начинайте с края короткими импульсами. В зависимости от размера повреждения может потребоваться начать на большом удалении от центра вмятины, как показано на рисунке. Импульс должен звучать как «бип-бип» (2 сигнала). Это примерно 0,1 с нажатия красной кнопки на Hotbox (1). Всегда используйте подсветку и смотрите на поверхность, чтобы видеть, что делает металл (2).
Если металл опускается, отойдите дальше. Также проверьте, не находится ли за ним упор, и не слишком ли велико повреждение.
- :Hotbox
Затем переместитесь ближе к вмятине и снова дайте короткий импульс («бип-бип»). Важно выполнять импульс на кромке или почти у самого центра вмятины.
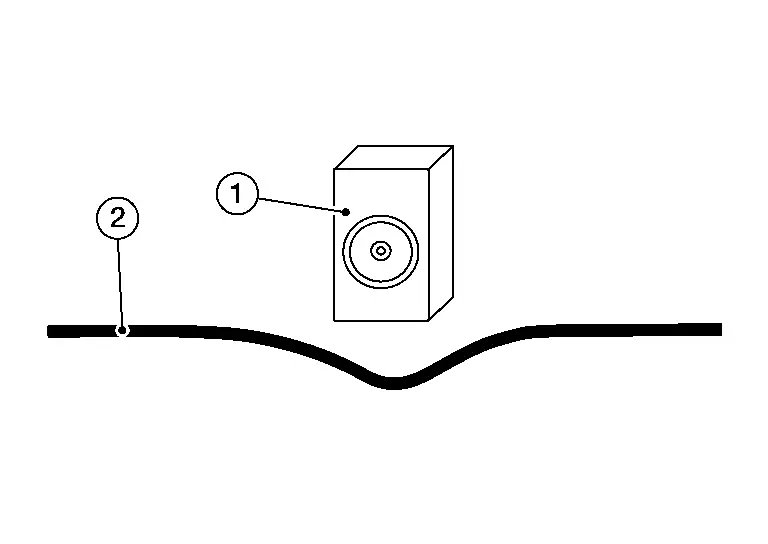
- :Hotbox
- :Листовой металл
Когда металл поднялся, подтяните центр нагревом не менее 0,6 с. Металл следует немного перетянуть. Подъём металла также можно выполнять короткими импульсами; каждый раз поднимайте инструмент, чтобы видеть, что делает металл. Для освоения потребуется некоторая практика.
Усадка листового металла Nissan Ariya: FE0
Усадка листового металла
Пластическая деформация может привести к уменьшению толщины панели, и панель может растянуться. Даже при ремонте молотком и поддержкой панель склонна к выпучиванию, теряя первоначальную форму.
В таких случаях её необходимо усадить до первоначальной формы. Это называется усадкой листового металла.
Способы усадки
(1) ЭЛЕКТРИЧЕСКАЯ СВАРОЧНАЯ МАШИНА
Кузовная панель подключается к отрицательной клемме источника питания, а наконечник — к положительной клемме. Затем подаётся электрический ток для нагрева панели. Принцип усадки такой же, как при газовой сварке. Этот метод не требует отбивки и удобнее газовой сварки, подходит для ремонта локальных деформаций панели.
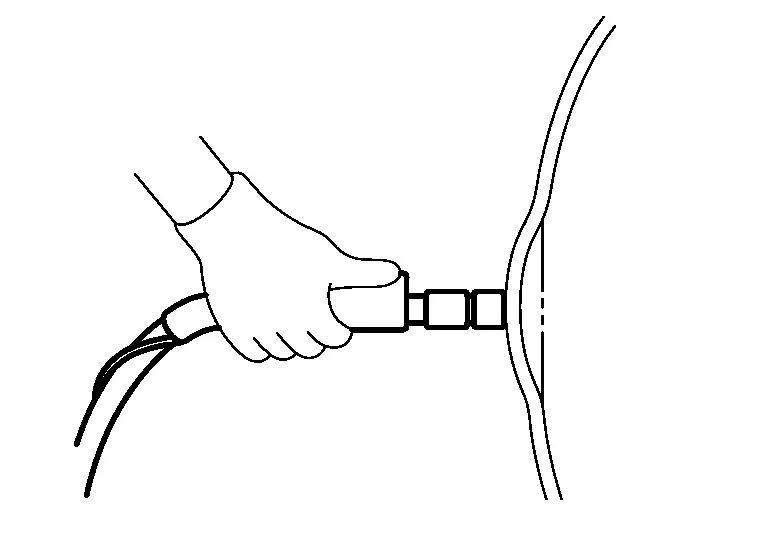
(2) УГОЛЬНЫЙ ЭЛЕКТРОД
Панель подключается к отрицательной клемме источника питания, а угольный электрод — к положительной клемме. Панель нагревается так, чтобы тепло передавалось от внешних участков к центру вмятины. Затем для быстрого охлаждения на панель накладывают влажную ветошь, что вызывает усадку панели.

Этот метод подходит для ремонта широких неглубоких деформаций панели.
(3) ГАЗОВАЯ СВАРКА (КИСЛОРОДНО-АЦЕТИЛЕНОВАЯ ГОРЕЛКА)
(a) Нагрев и расширение
При нагреве листового металла газосварочной горелкой он растягивается.
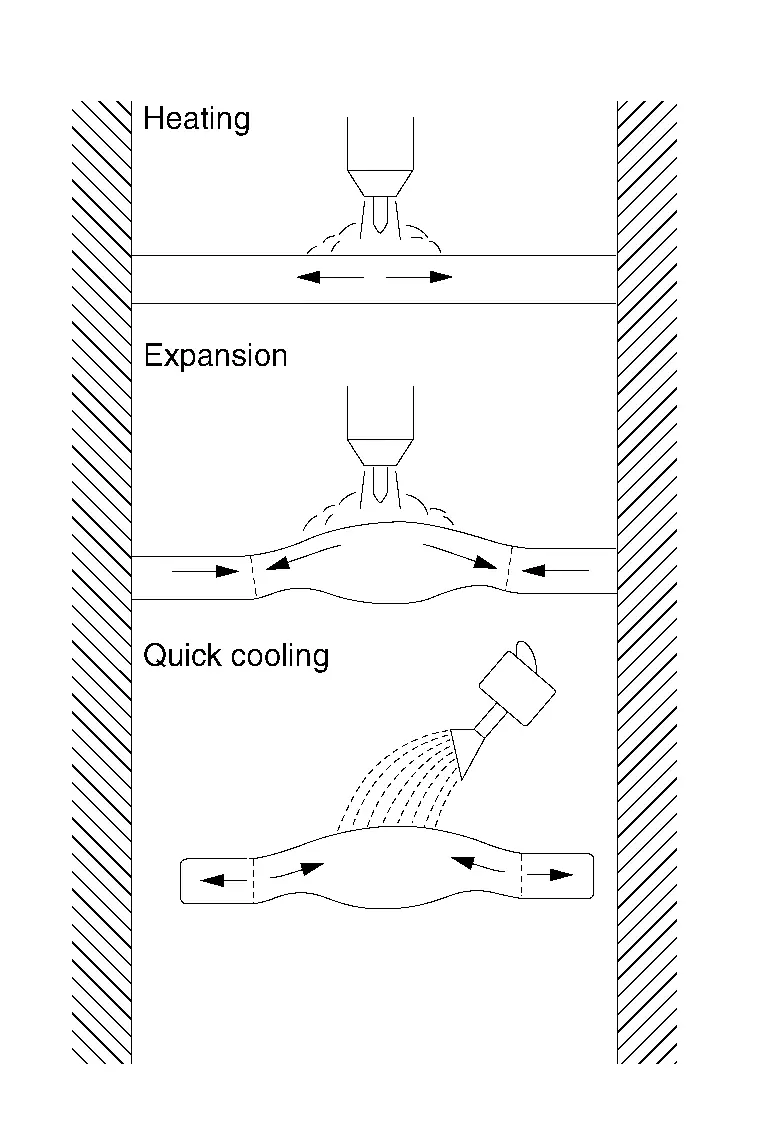
Однако растяжению препятствует ненагретый окружающий участок. В результате нагретый участок выпучивается.
(b) Резкое охлаждение
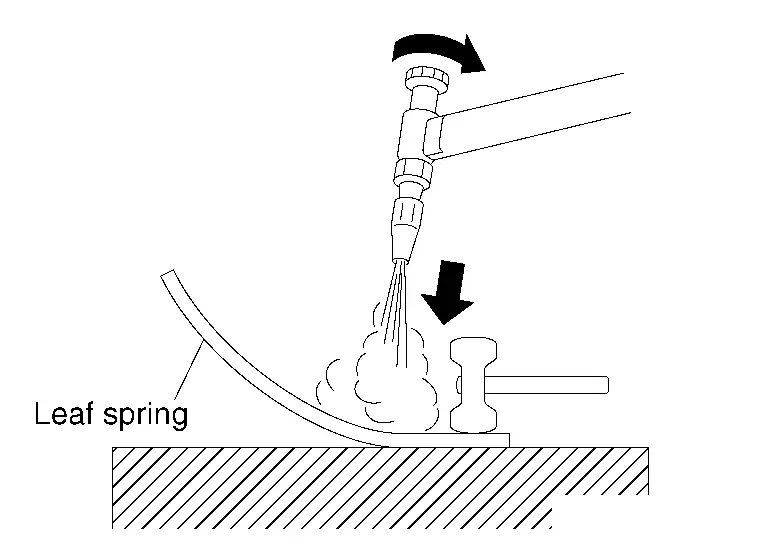
При резком охлаждении выпуклости металл усаживается.
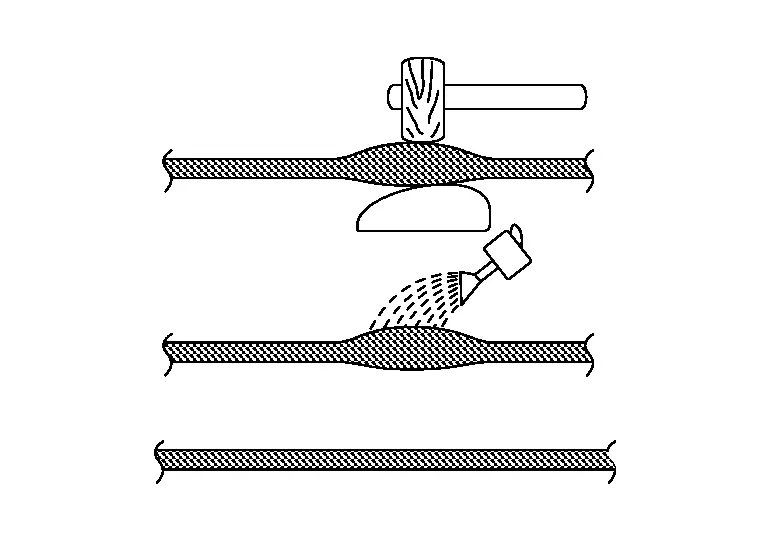
Эта усадка ускоряется постукиванием деревянным молотком.
(4) МОЛОТОК И ПОДДЕРЖКА
Для усадки методом «молоток по поддержке» используются усадочный молоток и усадочная поддержка. На поверхности панели образуется множество мелких вмятин. Этот метод подходит для усадки сравнительно небольших участков деформации панели.
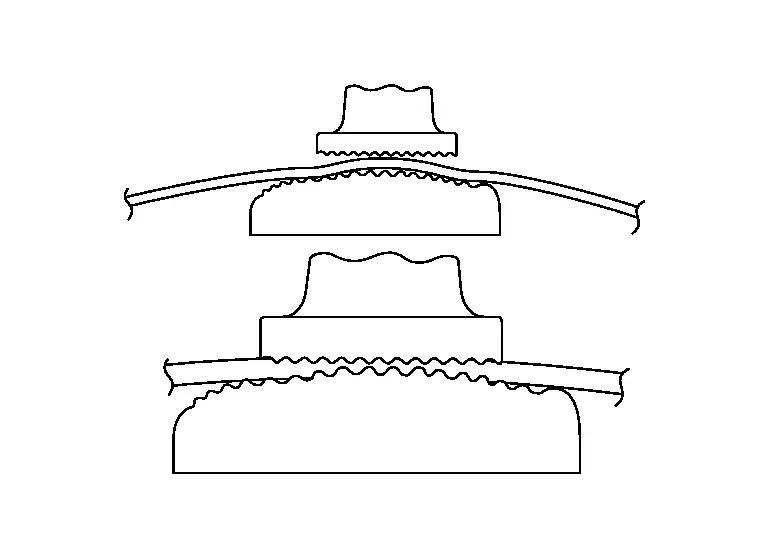
Как нагревать листовой металл
При усадке листового металла газосварочной горелкой используйте науглероживающее пламя.
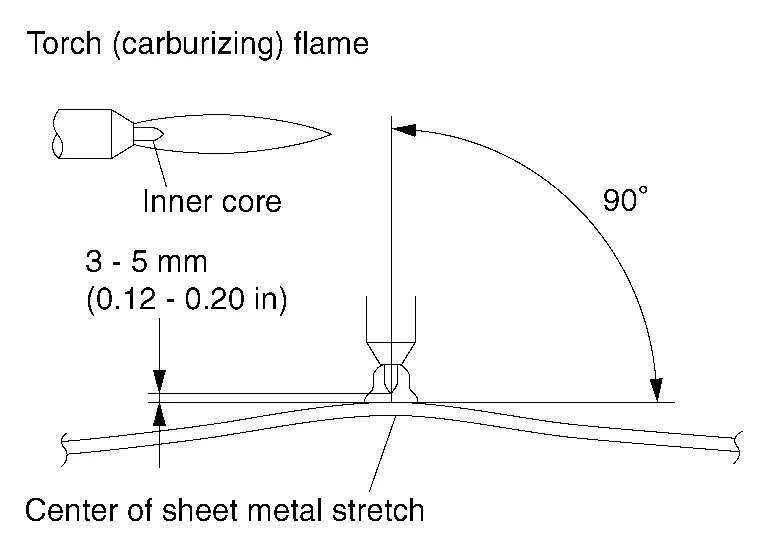
Держите горелку под прямым углом к центру листового металла.
Поддерживайте расстояние 3–5 мм (0,12–0,20 дюйма) между внутренним ядром и листовым металлом.
Нагрейте листовой металл примерно до 800 °C (пока нагретый участок не станет красным). Повышайте температуру, если растяжение листового металла недостаточно.
Найдите растянутый участок панели.

Нажмите на ремонтируемую поверхность в нескольких местах.
Точка, где образуется наибольшая упругая вмятина, является центром, где растяжение максимально. Наиболее выступающий участок ремонтируемой панели также можно считать наиболее растянутым.
Диаметр зоны, нагреваемой сварочной горелкой, должен составлять примерно 3–5 мм (0,12–0,20 дюйма), если форма панели сложная, и примерно 6–15 мм (0,24–0,59 дюйма), если панель плоская.
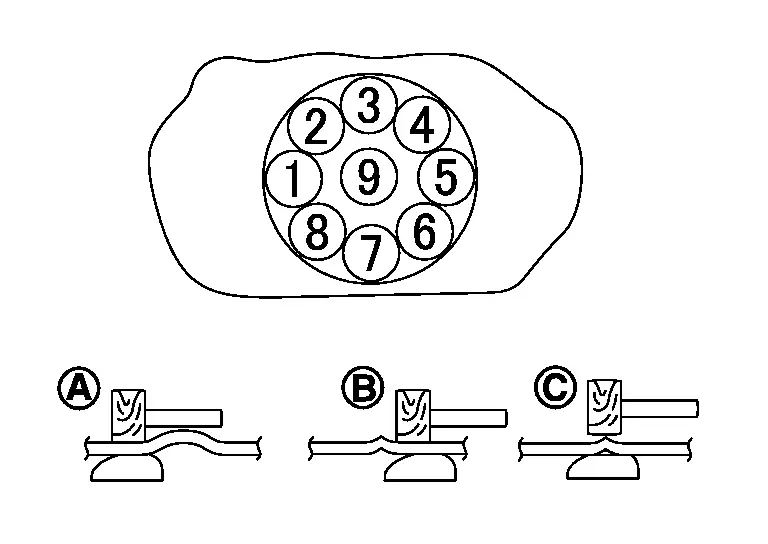
Небольшое растяжение
Приложите поддержку к обратной стороне нагретой панели. Постукивайте по панели деревянным молотком методом «молоток по поддержке» в последовательности, показанной на рисунке.
(A) и (B) → 1–8 (C) → 9 Сильное растяжение

Усаживайте панель, начиная с наиболее растянутого участка, и двигайтесь к краю вмятины так, чтобы поверхность вмятины оказалась ниже первоначальной поверхности.
Использование газосварочной горелки приводит к вогнутости панели.
Чтобы исправить это, постукивайте по вогнутому участку методом «молоток по поддержке», постепенно растягивая панель, пока не будет восстановлена первоначальная поверхность.
Наложите влажную ветошь на усаженный участок панели для быстрого охлаждения.
Исправление деформированной наружной кузовной панели Nissan Ariya
Определение повреждения панели
Повреждение панели необходимо внимательно осмотреть, чтобы выбрать наиболее подходящий метод ремонта.
(A) на рисунке — зона пластической деформации, а окружающие участки — зоны упругой деформации.
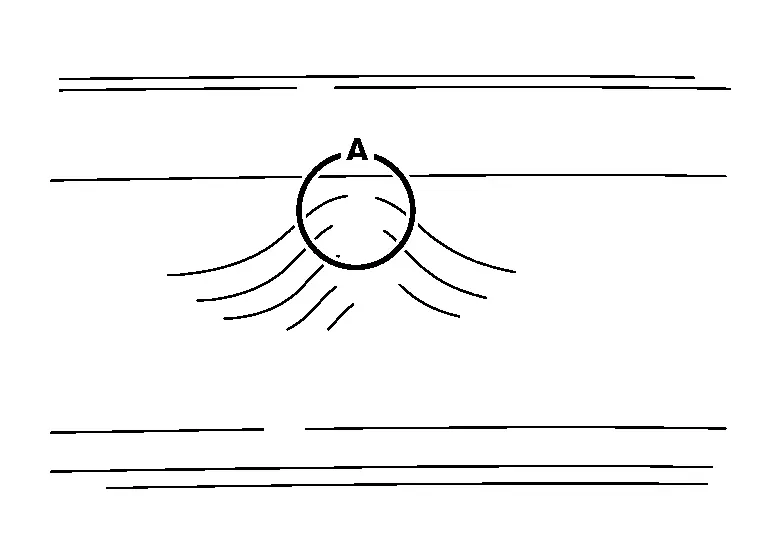
Исправление (A) автоматически устранит упругую деформацию.
Устранение причины вмятины может значительно упростить весь ремонт. Пластическую деформацию можно распознать по резкому изгибу, надрыву, трещинам или отслаиванию краски.
АНАЛИЗ ДЕФОРМАЦИИ ЛИСТОВОГО МЕТАЛЛА
(а) При приложении внешней силы начинается деформация листового металла. Вокруг точки приложения внешней силы возникает упругая деформация.
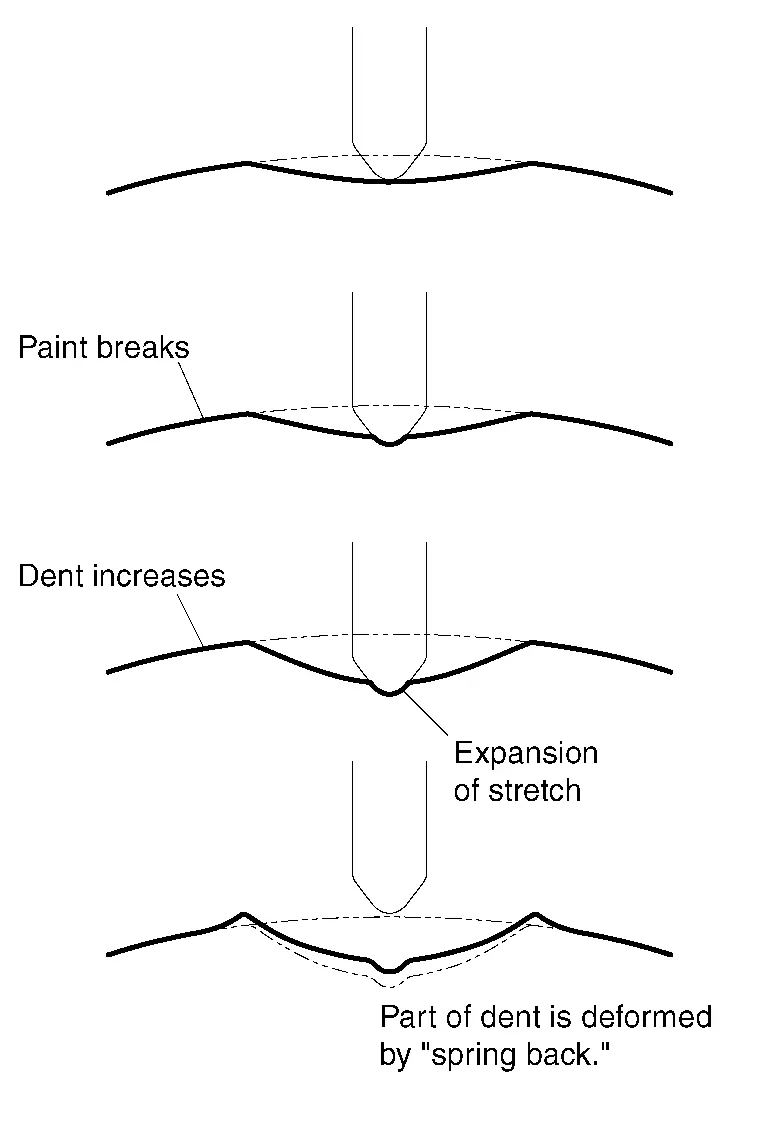
(б) По мере увеличения внешней силы участки вокруг вмятины поддаются давлению, появляются локальные трещины или небольшие повреждения лакокрасочного покрытия. Это указывает на пластическую деформацию.
(в) Если внешняя сила продолжает расти, трещины вокруг вмятины увеличиваются, а металл в центре вмятины растягивается.
(г) После снятия внешней силы происходит «пружинение»: пластически деформированный участок вмятины выпучивается над исходной поверхностью.
Основные типы повреждений
Первое, на что следует обратить внимание, — это вмятина. То же относится и к ремонту вмятины. Всегда сначала оцените повреждение. Важно смотреть на центр вмятины. Глубина вмятины является ключевым параметром. Она показывает следующее:
- Сложность ремонта
- Время ремонта
- Тип метода ремонта
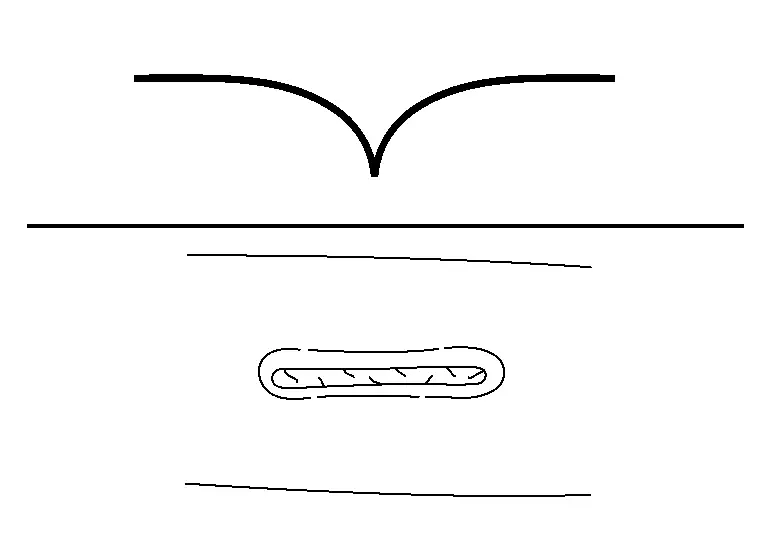
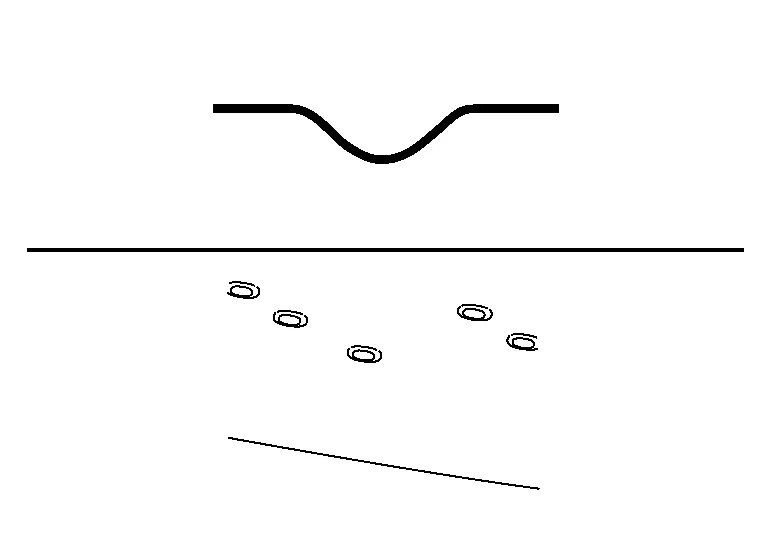
Вмятины имеют множество различных особенностей, но наиболее важным параметром является глубина. С одной стороны это глубина, с другой — резкость перехода, однако в большинстве случаев глубокая вмятина также является резкой. По сути, существует два типа вмятин.
В зависимости от типа вмятины, которую требуется отремонтировать, учитывайте следующую информацию:| Резкие вмятины | Мягкие вмятины | |
 |
 |
|
| Время ремонта: | 2x (вдвое больше времени, чем на мягкие вмятины) | x |
| Метод ремонта: | Рычаги | PDR, клеевая система |
| Требуемый опыт: | От среднего до высокого | От низкого до среднего |
| Причина повреждения: | Парковка, град среднего и крупного размера | Мягкая парковка, град мелкого и среднего размера |
Мягкая или неглубокая вмятина
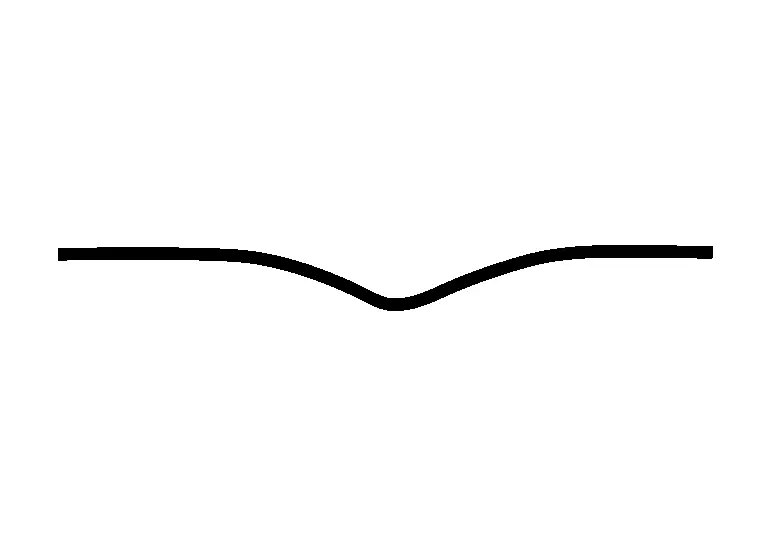
Большинство неглубоких вмятин имеют небольшую глубину. Их также называют упругими вмятинами.
Резкая вмятина
Резкая вмятина состоит из двух частей: центральной части (A), которая образуется предметом, вызвавшим вмятину (растянутый металл), и второй части вмятины (B), образующейся от энергии удара.
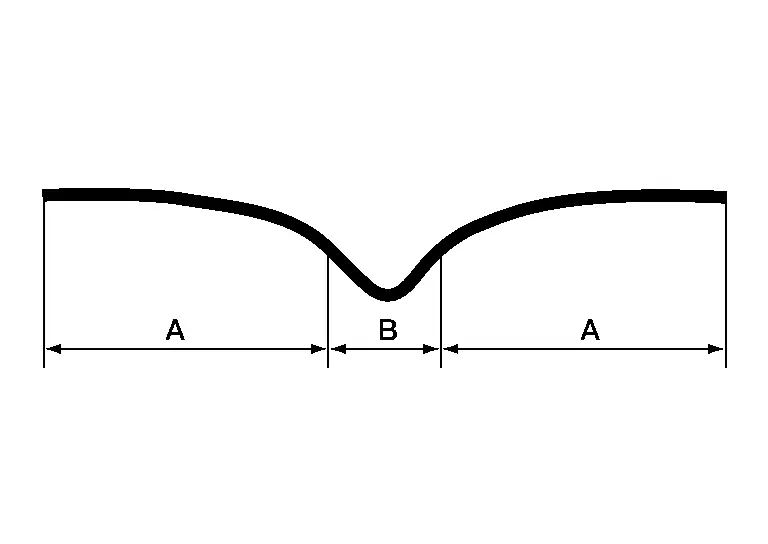
Энергия удара
A: Первичное повреждение — пластическая деформация растянутого центра B: Вторичное повреждение — упругая деформация от энергии удара
Внешняя часть (А) вмятины устраняется быстро. Это простая часть работы. Устранить центр (Б) сложнее, и для этого требуется больший опыт.
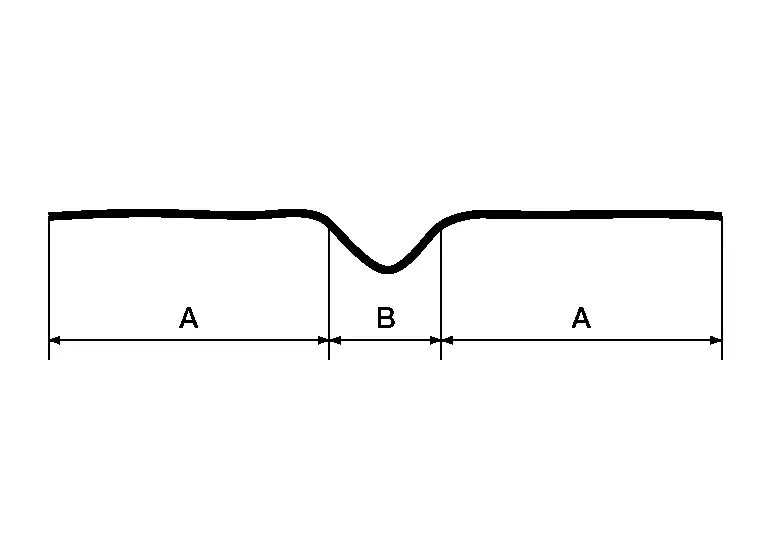
Пластическая деформация формируется в центре участка (А) вмятины. Окружающая зона остается в упругой деформации.
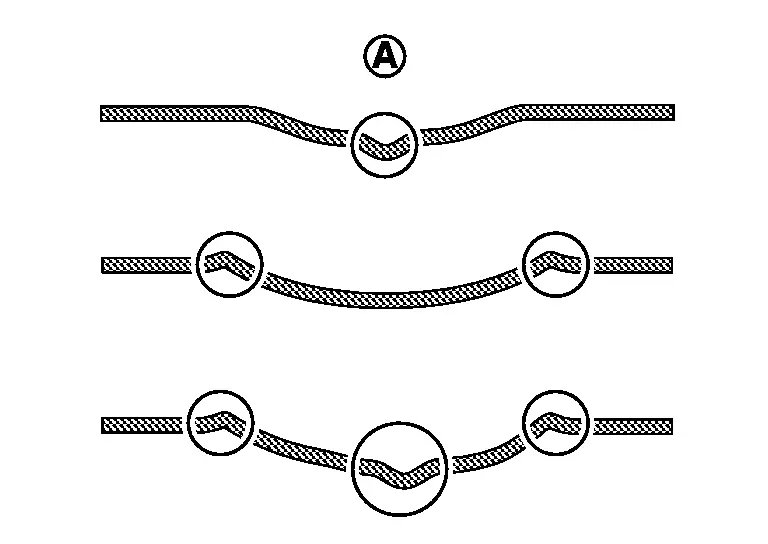
Пластическая деформация возникает в одном или нескольких участках вокруг вмятины. Остальные участки остаются в упругой деформации.
Пластическая и упругая деформации возникают по всей поврежденной панели.
Осмотр повреждения панели
Незначительную деформацию или неровность панели трудно обнаружить, особенно на заключительном этапе ремонта. В этом разделе описано, как определить наличие незначительной деформации панели на автомобиле Nissan Ariya.
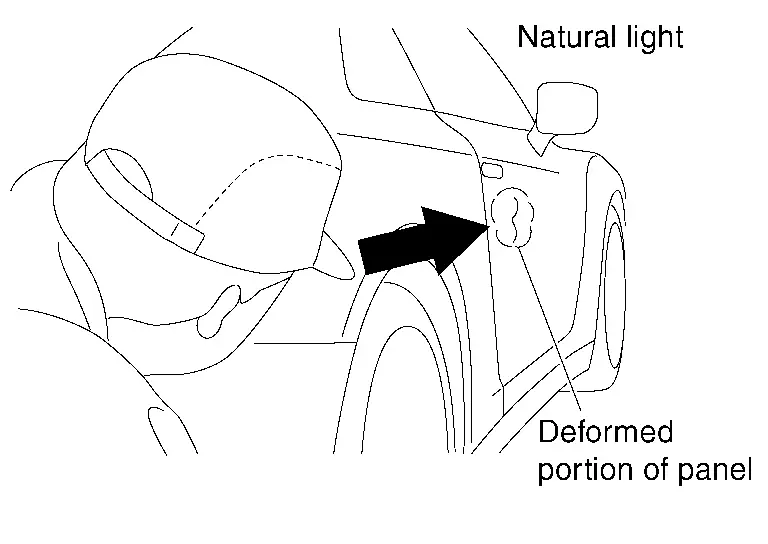
(1) ВИЗУАЛЬНЫЙ ОСМОТР
Осмотрите поврежденный участок панели, внимательно изучая деформацию по отраженному от поверхности свету.
(2) Что такое свет? (общий контраст)
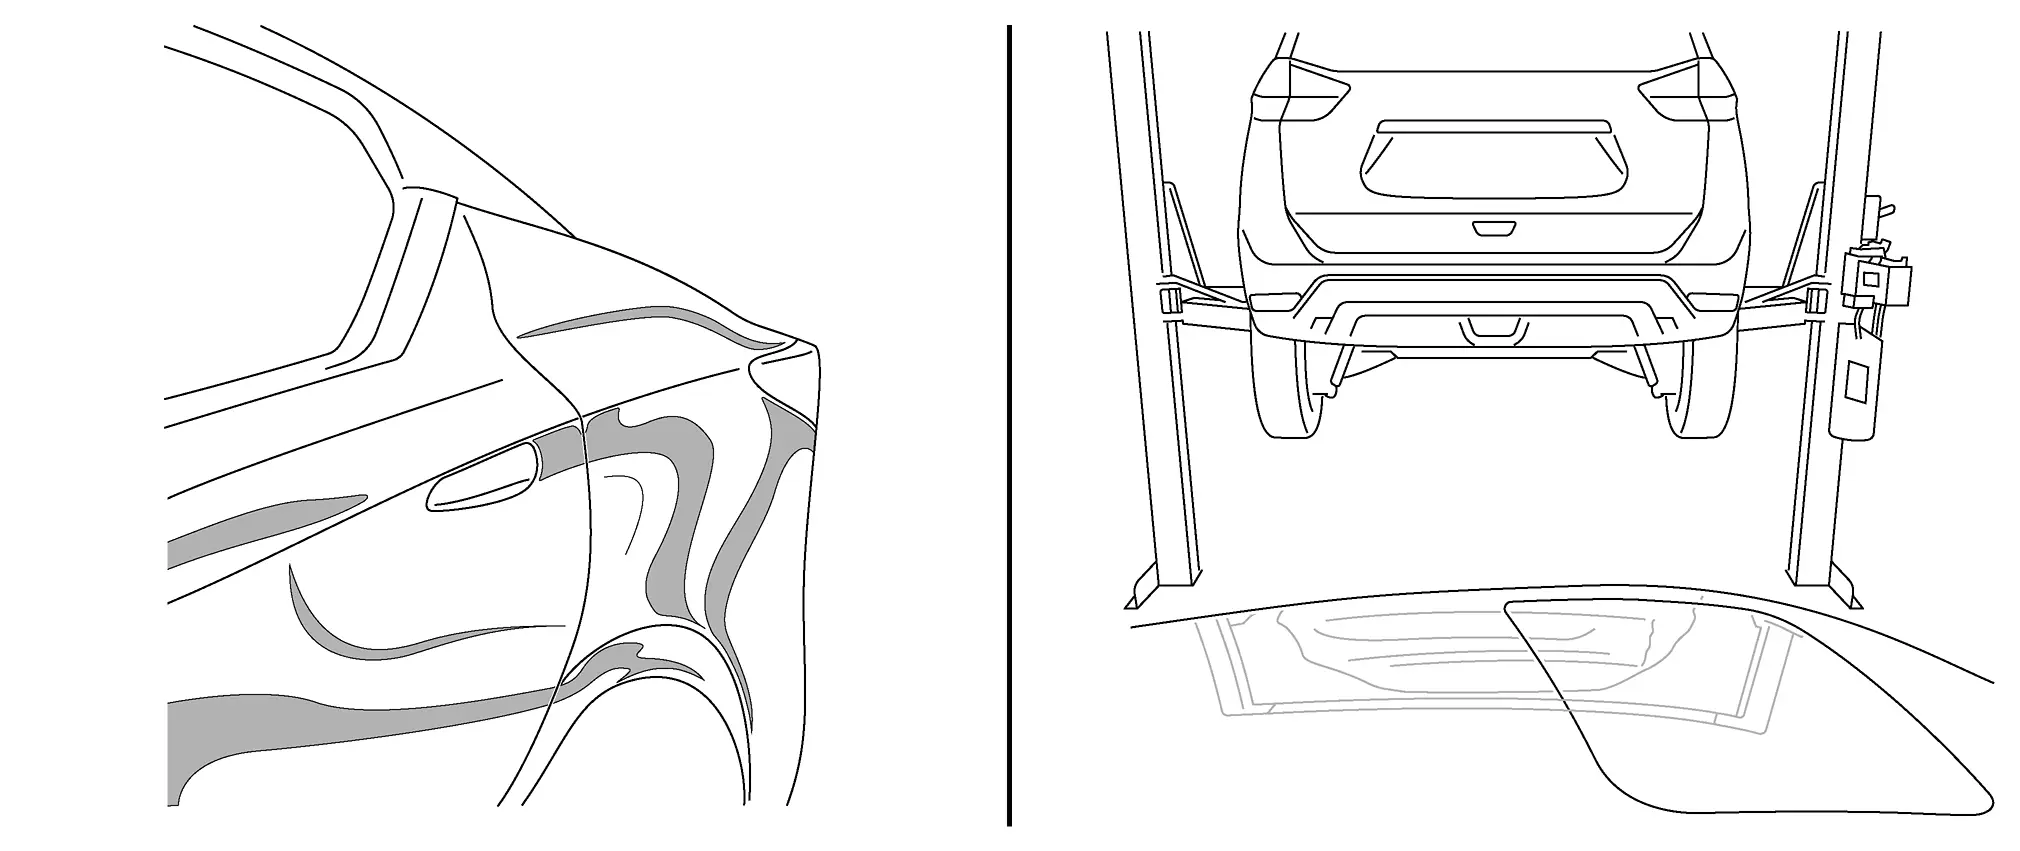
Одна из основных слабостей — неспособность увидеть реальные размеры повреждения и правильно проанализировать повреждение и процесс ремонта.
Для этого необходимо правильно смотреть на панель.
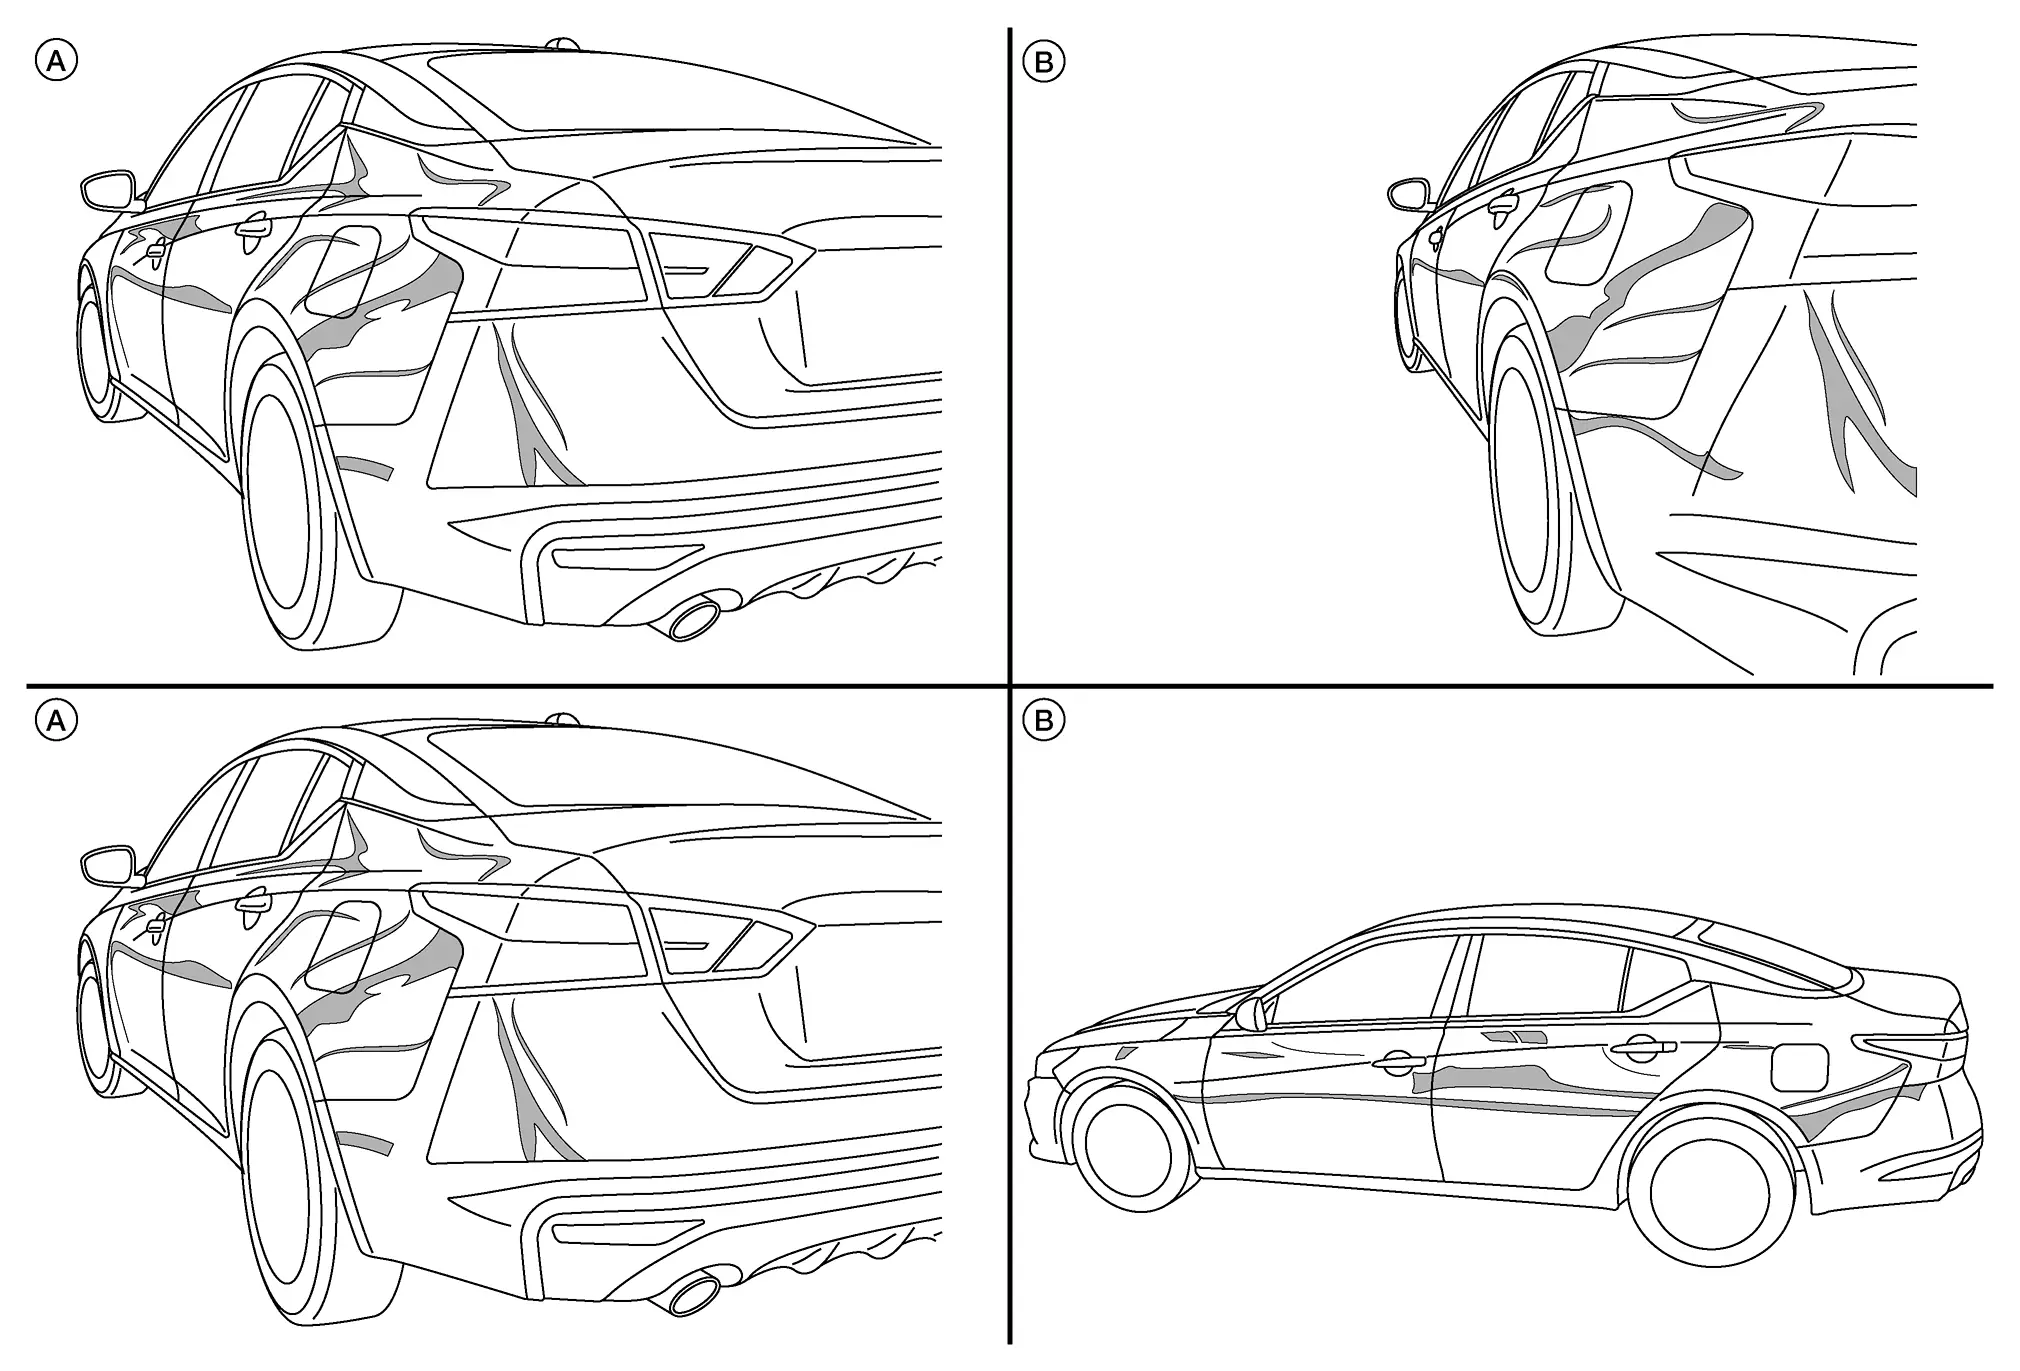
Основа света — контраст и линия. Чем больше контраст, тем лучше видно повреждение. Сначала используйте светлый контраст на расстоянии, чтобы увидеть повреждение. Перемещайте контраст по поверхности, как сканер.
Найдя хорошую линию контраста (А), ее можно использовать для точного определения повреждения (Б). Идеально использовать PDR-светильник, так как с ним можно увидеть полный масштаб повреждения.
Сначала используйте светлый контраст на расстоянии, чтобы увидеть повреждение.
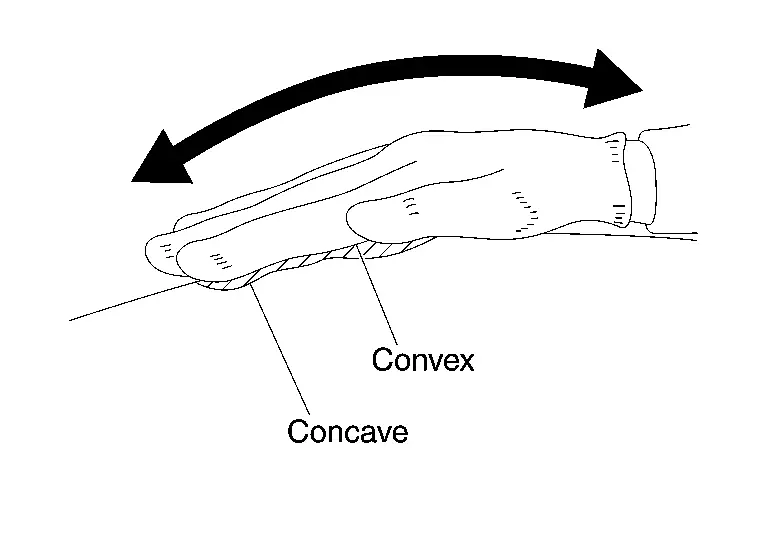
(3) ПРОВЕРКА НА ОЩУП
Легко положите ладонь на поверхность панели и перемещайте ее вперед/назад и вправо/влево, определяя неровности на ощупь. Проведите ладонью от неповрежденной поверхности к поврежденному участку и далее до неповрежденной поверхности с другой стороны.
(4) ПРОВЕРКА ПРИ ПОМОЩИ СВЕТИЛЬНИКА PDR (БЕЗОКРАСОЧНЫЙ РЕМОНТ ВМЯТИН)
См. раздел «Подставка для светильника».
Упругая и пластическая деформация
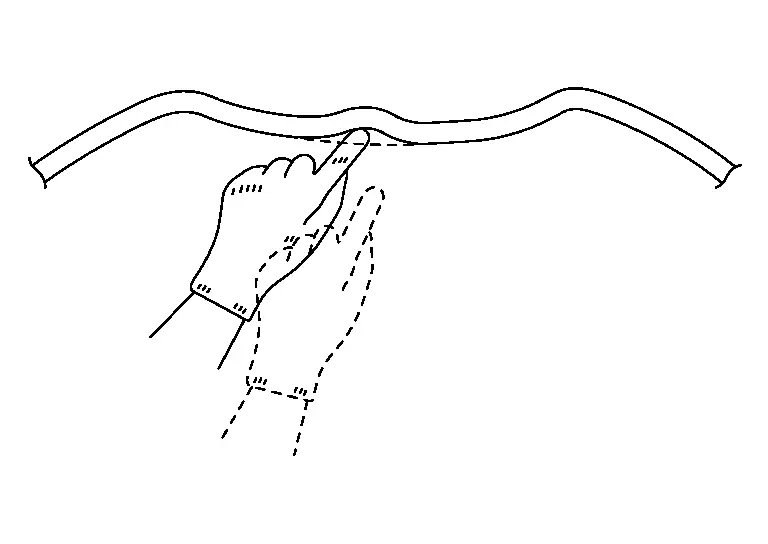
Упругая деформация: при надавливании деформированный участок смещается или деформируется еще больше.
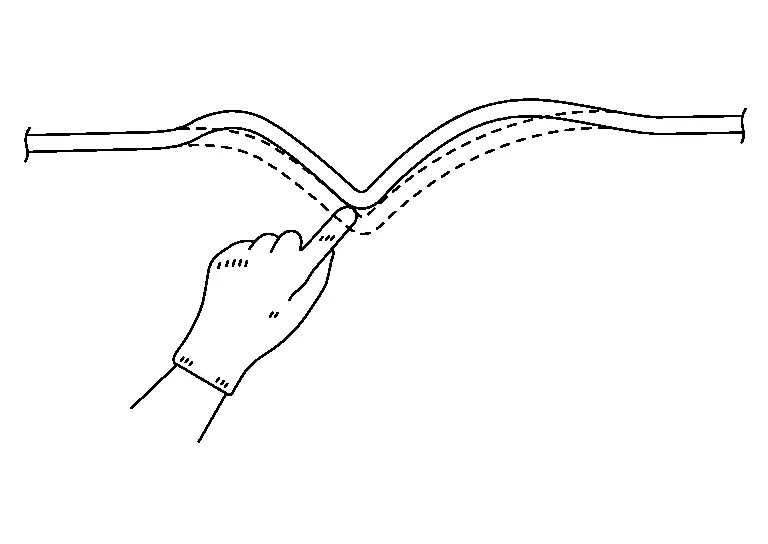
Пластическая деформация: при надавливании деформированный участок остается без изменений, а соседние участки смещаются.
Базовая процедура ремонта
(1) ПРИ ПЛАСТИЧЕСКОЙ ДЕФОРМАЦИИ В ЦЕНТРЕ ПОВРЕЖДЕННОГО УЧАСТКА
(а) Используя молоток или оправку, ударяйте по самой нижней части вмятины с обратной стороны, пока она не выровняется.
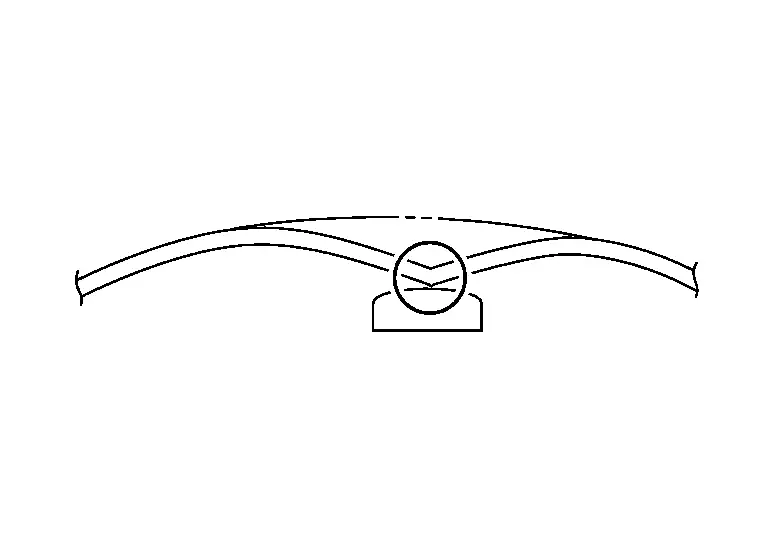
(б) Используя метод «молоток — оправка», как показано на рисунке, поднимите вогнутый участок и опустите выпуклый.
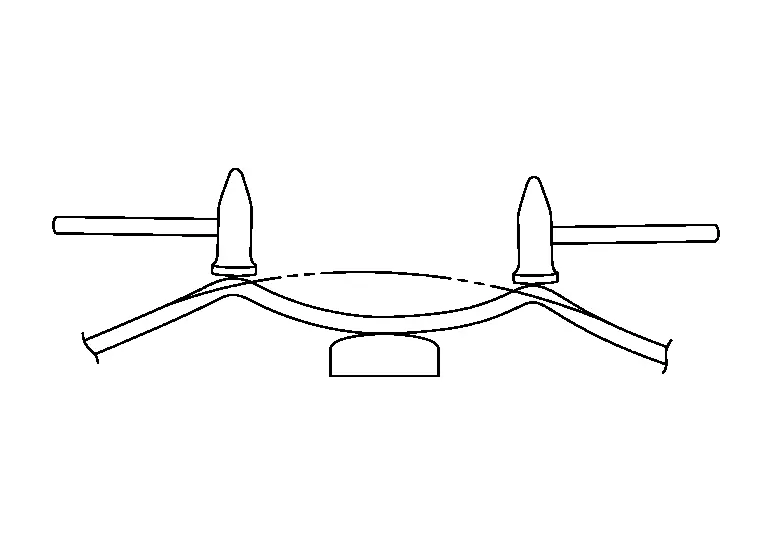
Затем выровняйте поверхность немного ниже исходного уровня. Деревянным молотком и оправкой исправьте неровности панели.
(в) Наличие пластической деформации можно определить по растянутому участку панели. Исходную поверхность можно восстановить, усадив этот участок газовой сварочной горелкой.
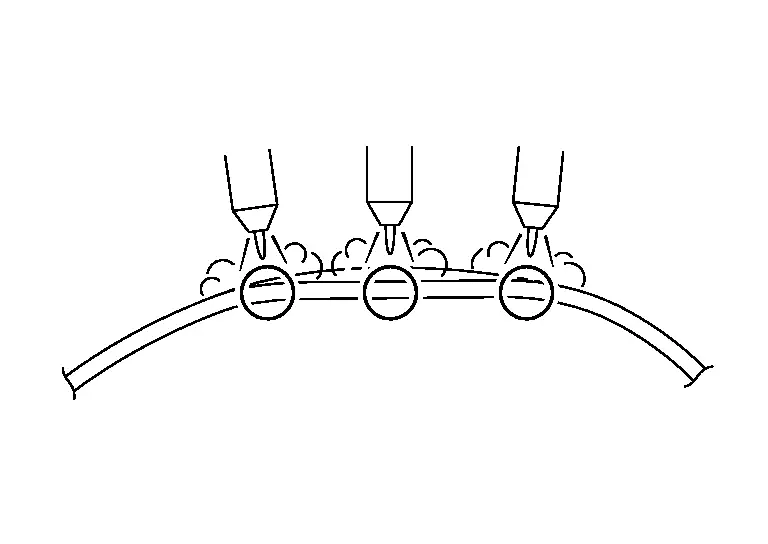
(г) Используйте молоток и оправку по методу «оправка — молоток». Растягивайте панель, ударяя по внешней области поврежденного участка. Вся поверхность панели должна быть сформирована немного выше исходного уровня. Учтите, что в этом случае по растянутому участку панели молотком ударять нельзя.

Если вогнутый участок мелкий и рабочая поверхность деревянного молотка соответствует ему, ремонт можно быстро завершить, сразу усадив участок газовой сварочной горелкой.
(2) ПРИ ПЛАСТИЧЕСКОЙ ДЕФОРМАЦИИ ВОКРУГ ПОВРЕЖДЕННОГО УЧАСТКА
(а) Приложите оправку с обратной стороны панели к участку упругой деформации. Ударяйте молотком по участку пластической деформации так, чтобы участок упругой деформации оказался ниже исходной поверхности.
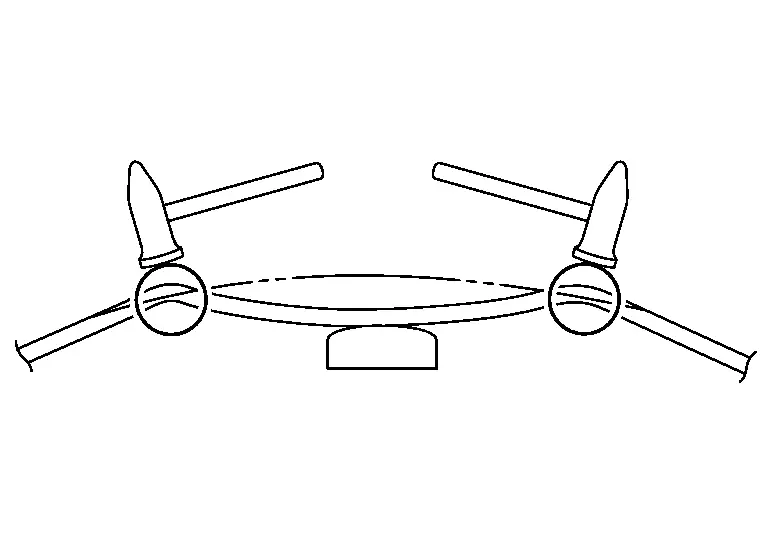
(б) Устраните пластическую деформацию методом «молоток — оправка». Если есть усадочный молоток, растянутый участок можно легко усадить.
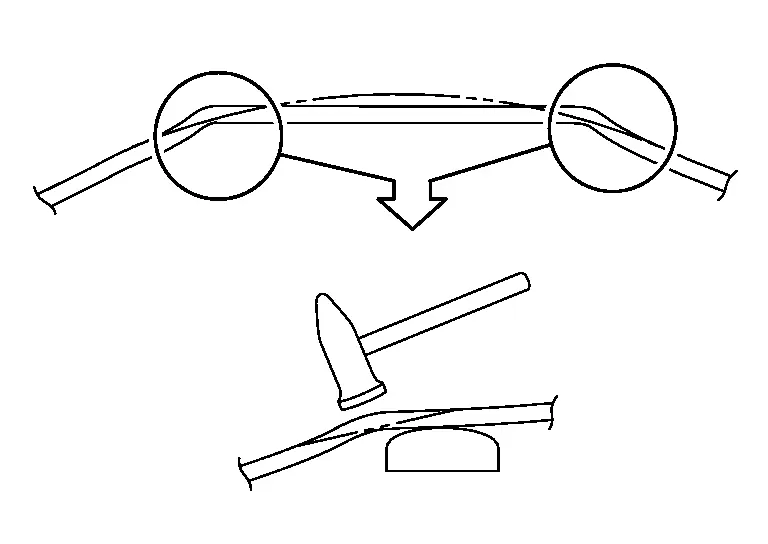
(3) ПРИ ПЛАСТИЧЕСКОЙ ДЕФОРМАЦИИ В ЦЕНТРЕ И ВОКРУГ ПОВРЕЖДЕННОГО УЧАСТКА
(а) Используя молоток и оправку, выровняйте самую нижнюю часть (А), где есть пластическая деформация, так, чтобы выровненная поверхность не была выше исходной.
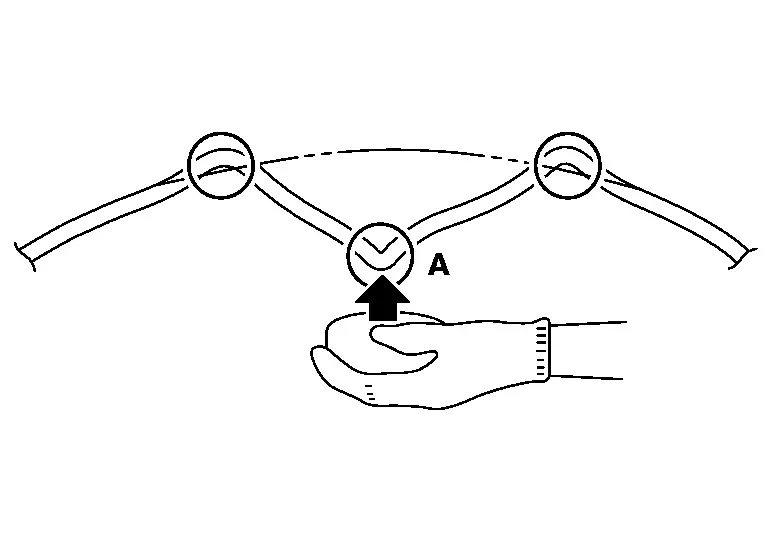
(b) Выровняйте самые высокие точки (B), где есть пластическая деформация.
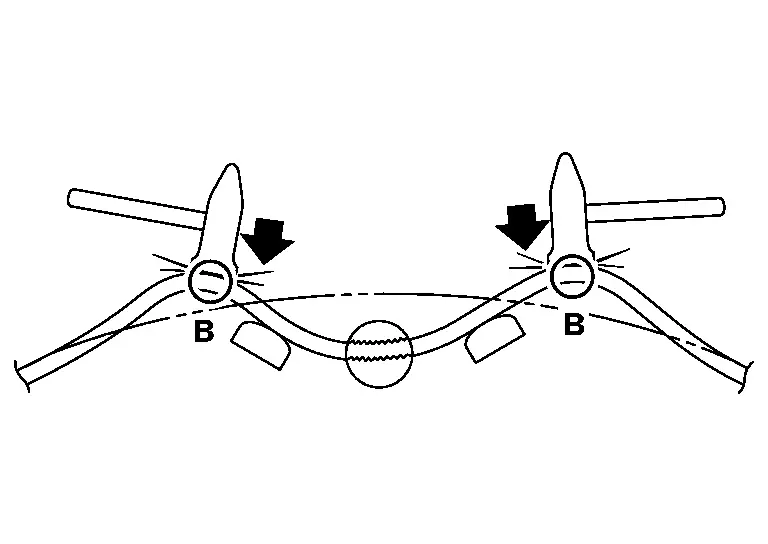
(c) Выровняйте участок (A) так, чтобы поверхность панели не была выше исходной поверхности.
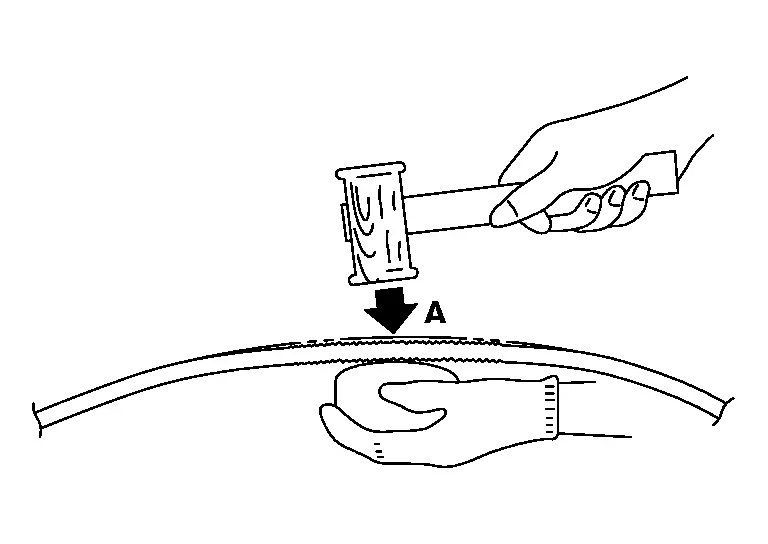
Устраните неровности деревянным молотком и наковальней. Если панель растянута, выполните ремонт методом усадки.
(4) УСТРАНЕНИЕ ДЕФОРМАЦИИ ПАНЕЛИ
(a) Деформация панели возникает при ремонте её повреждений. Панель деформирована в пределах упругой деформации. При нажатии пальцем деформированный участок прогибается внутрь и наружу. Неровности панели, возникающие на большом участке за пределами отремонтированной зоны, также могут указывать на деформацию панели.
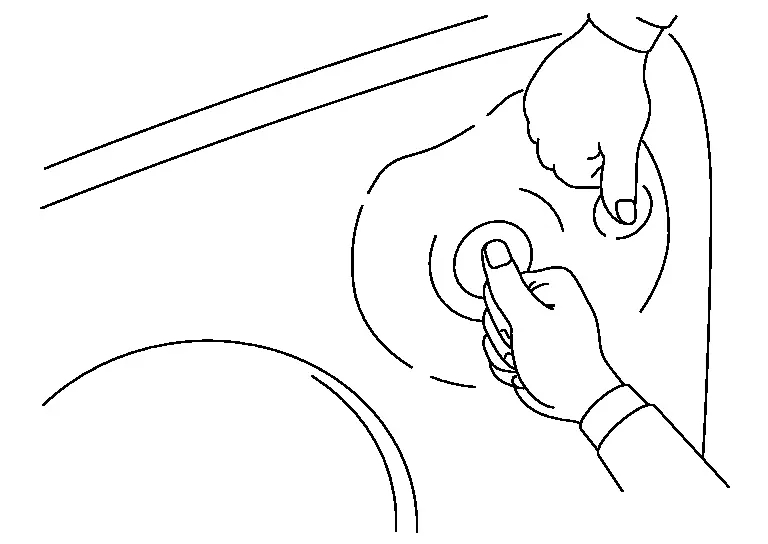
(b) Причина деформации панели
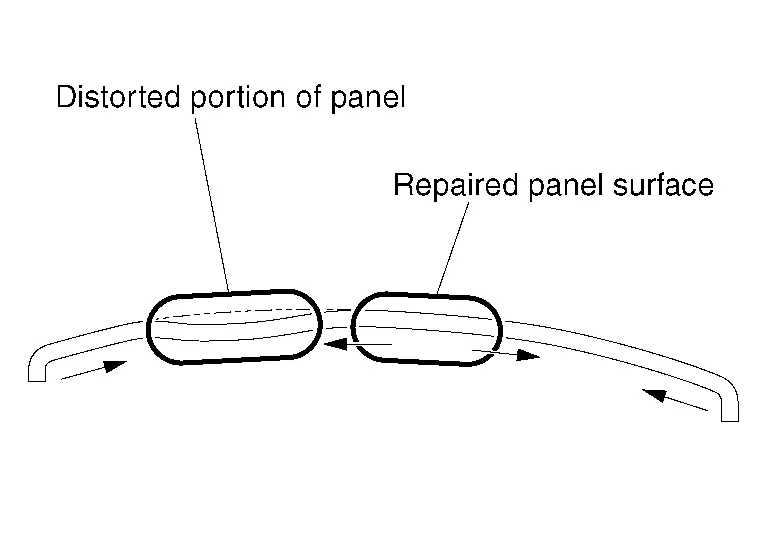
Напряжение растяжения, возникающее при ремонте повреждения, сосредоточено внутри панели, так как наружный участок изогнут и упрочнён наклёпом. Таким образом, панель не может растянуться. Напряжение снимается в виде деформации панели.
(c) Как устранить деформацию панели
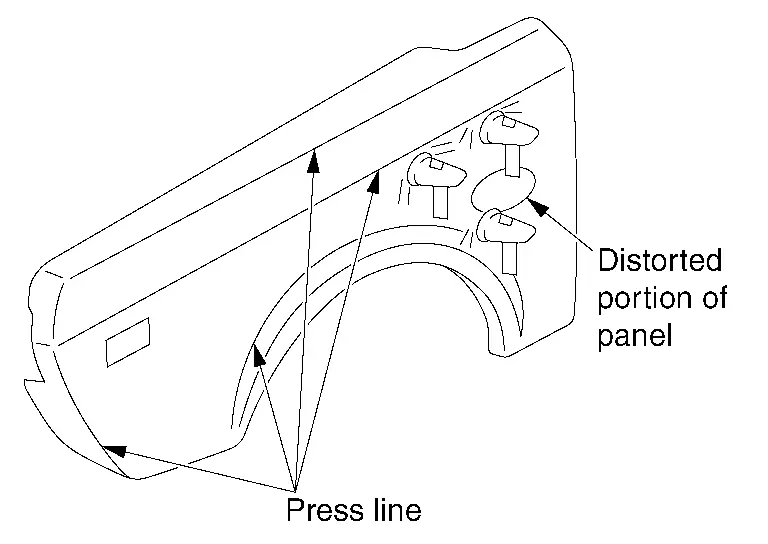
Деформацию панели можно устранить усадкой растянутого участка или растяжкой боковой части линии штамповки методом молотка и наковальни.
Ниже описана процедура ремонта переднего крыла:

При ремонте кузовной панели краска и антикоррозионный воск должны быть тщательно удалены с повреждённого участка шлифовкой.
Безокрасочный ремонт вмятин Nissan Ariya 2026
Беспокрасочное удаление вмятин
Безокрасочный ремонт вмятин – один из видов техники ремонта панелей. Эта техника применяется для устранения неровностей на окрашенных наружных панелях без повреждения лакокрасочного покрытия.
Проверка панели
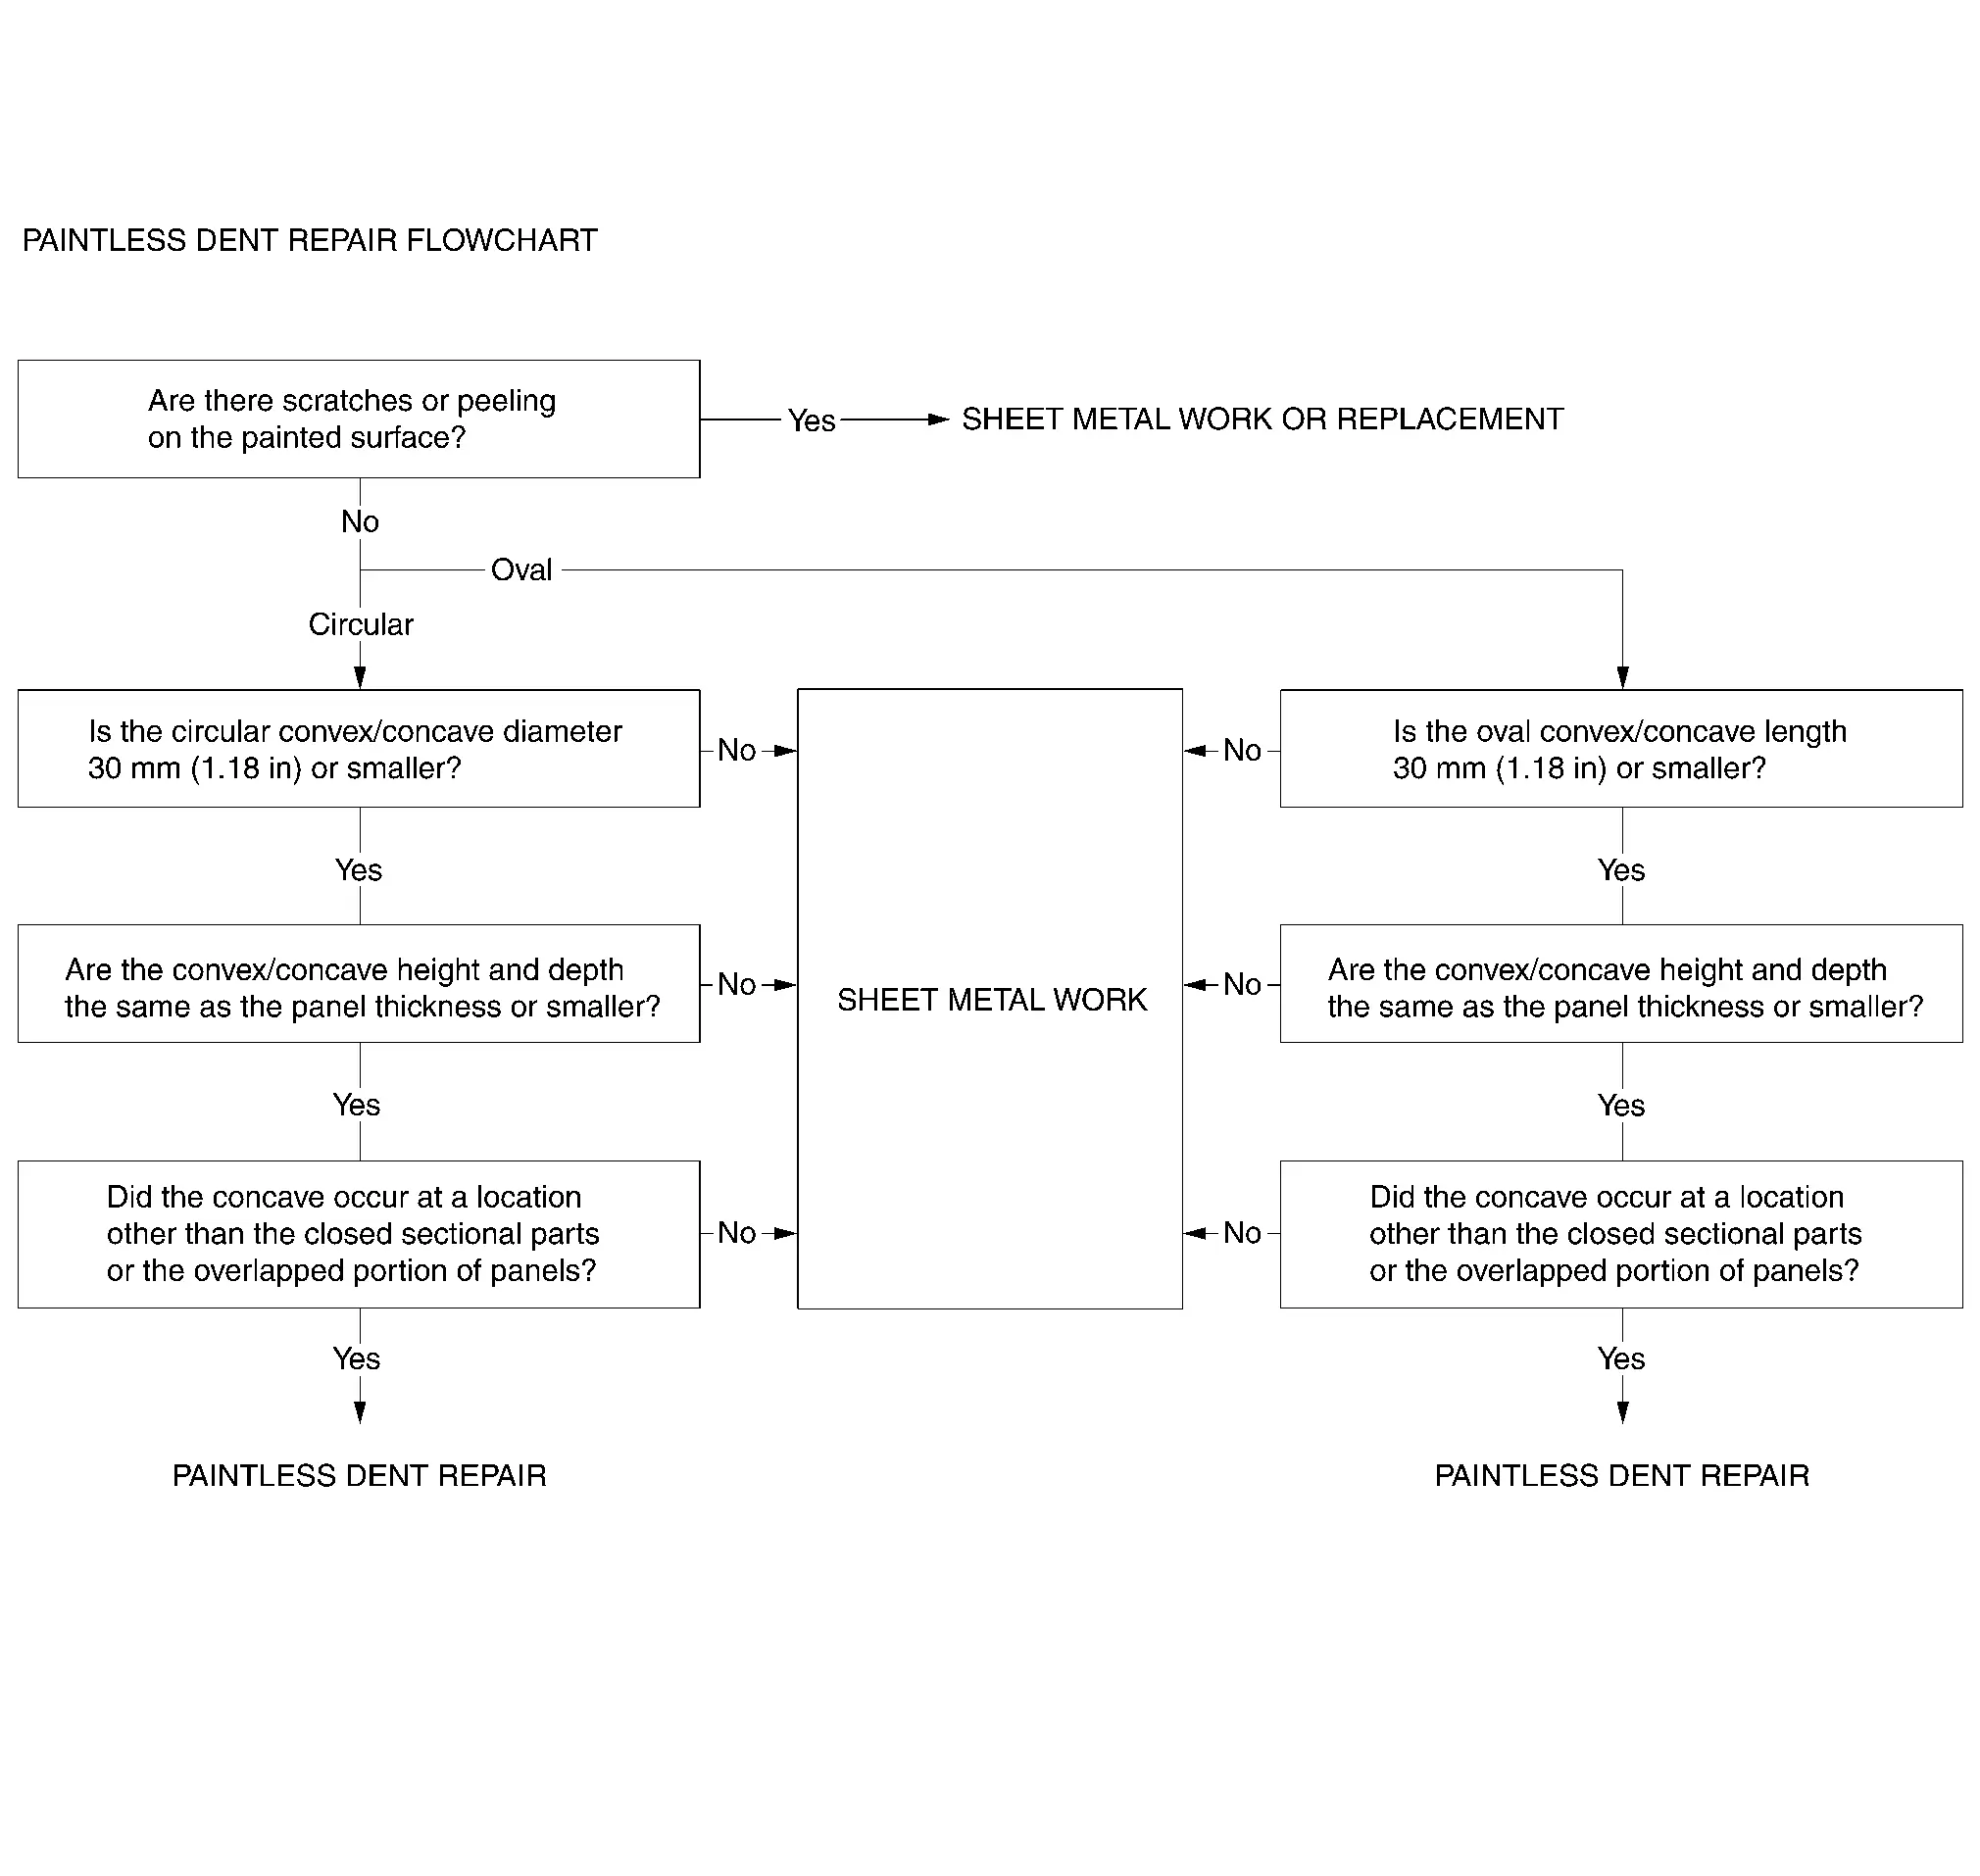
При безокрасочном ремонте вмятин невозможно устранить все выпуклости и вогнутости.
Для каждого места ремонта необходимо проверить, нужно ли снимать/устанавливать детали, а также можно ли вставить инструменты.
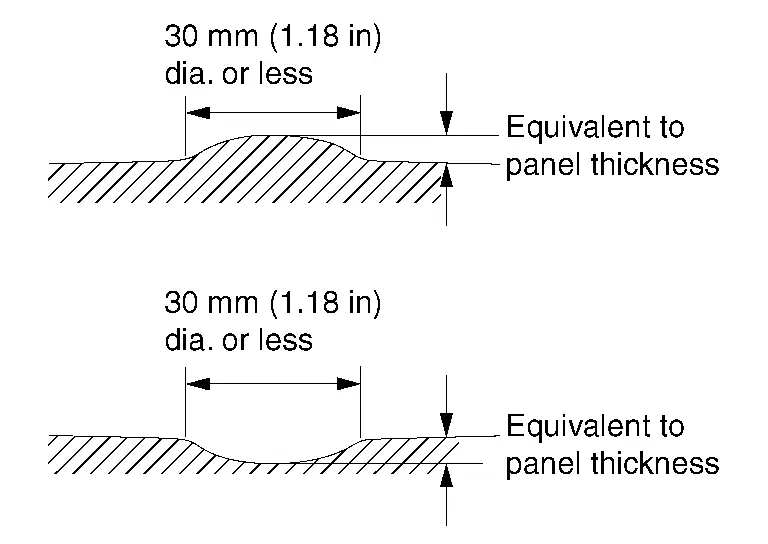
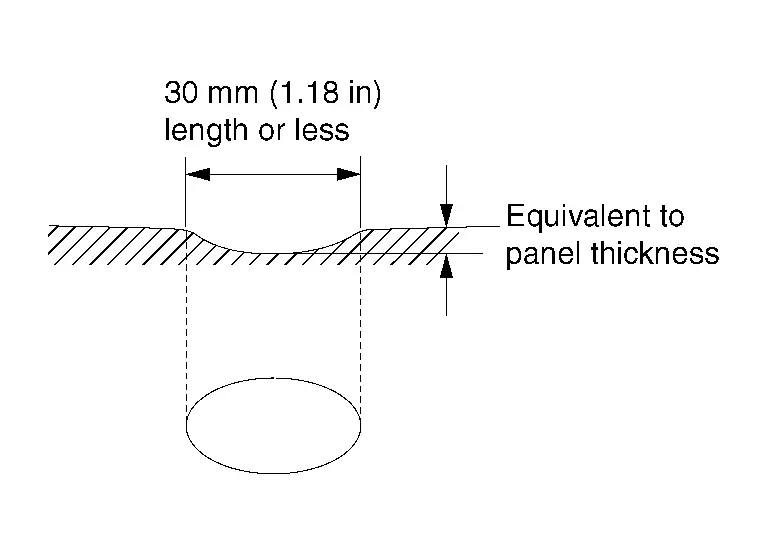
При проверке выпуклости/вогнутости определите, возможен ли безокрасочный ремонт вмятины. Также важно определить наиболее подходящий метод ремонта.
| Пример круглой выпуклости/вогнутости | Пример овальной выпуклости/вогнутости |
|---|---|
 |
 |
Световая подставка
С годами световая система эволюционировала от одной неоновой лампы к многолинейным, а затем к рефлекторным источникам света.
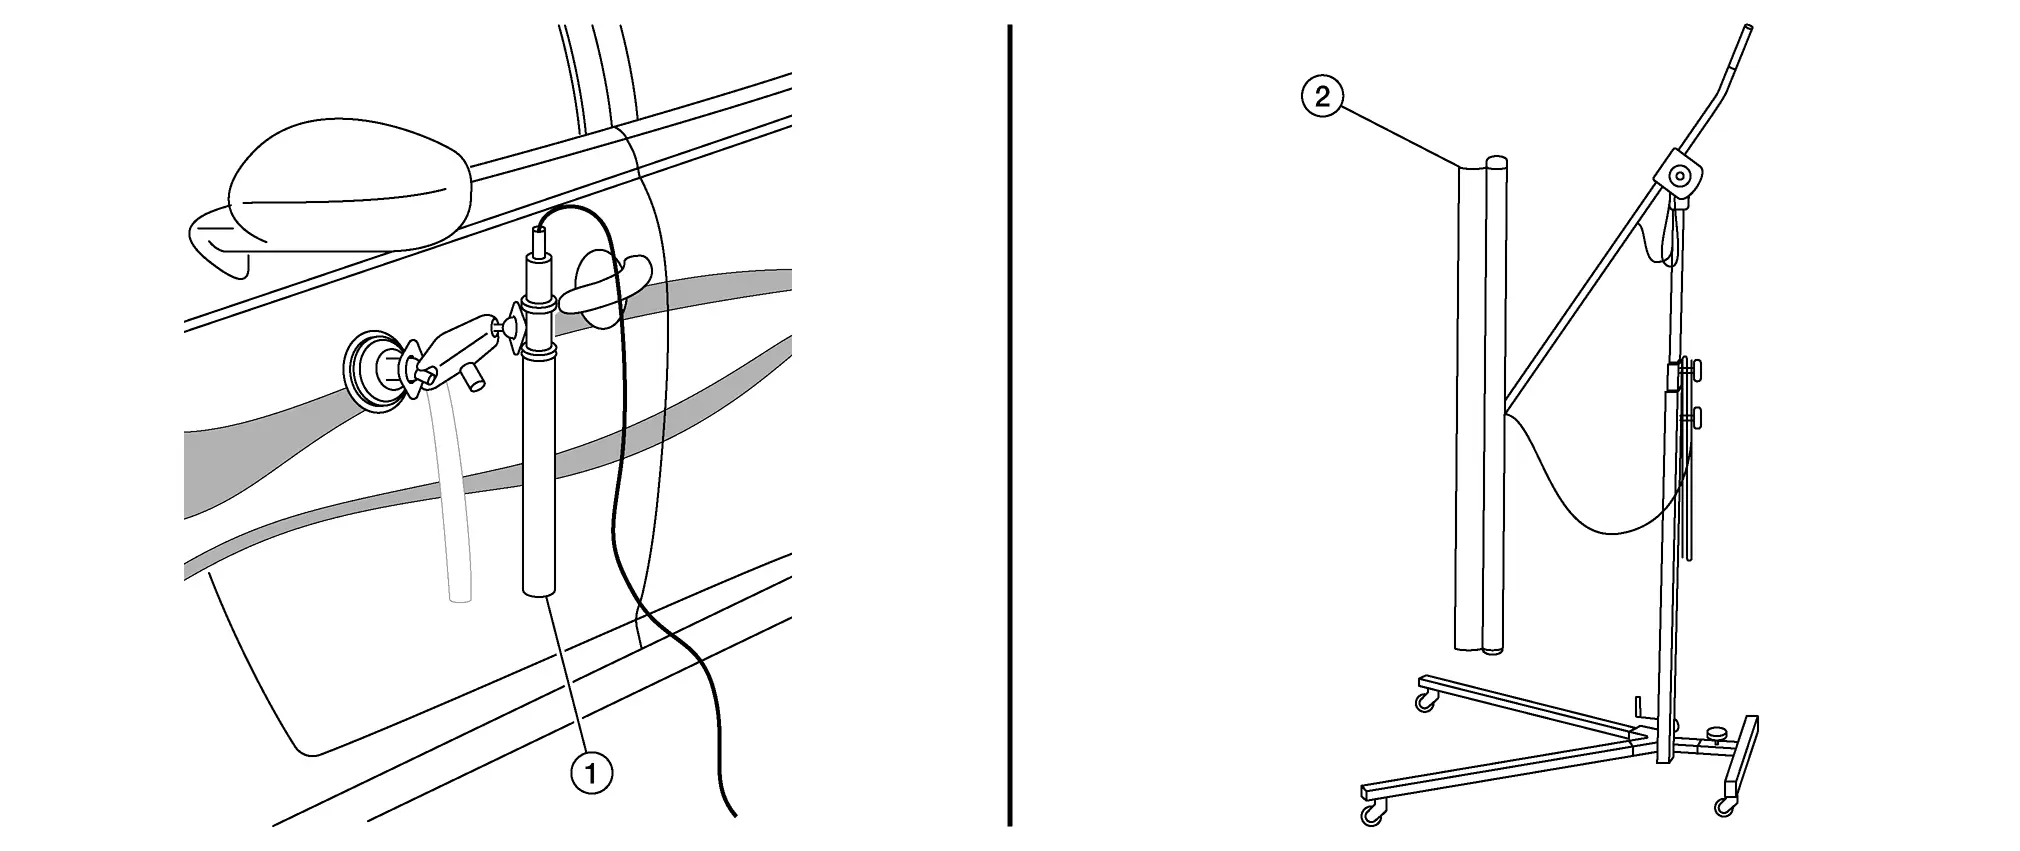
| Малый источник света (1) | Большой источник света (2) | ||
| Преимущество | Недостаток | Преимущество | Недостаток |
|
|
|
|
Большинство специалистов используют большой источник света из-за его многочисленных преимуществ.
Положение света: 3 точки
При настройке света необходимо учитывать несколько аспектов. Это основная проблемная область для начинающих. Кажется, что это просто, но это не так. Мы рассмотрим три аспекта настройки, которые имеют решающее значение для качественного ремонта.
Расстояние (угол)
Начинающие часто располагают свет слишком близко.
Точного расстояния для расположения не существует. При ремонте свет всегда следует располагать на двух расстояниях. Сначала близко, чтобы немного лучше видеть инструмент и иметь возможность видеть внутреннюю часть вмятины. Однако если вмятина слишком глубокая или большая, центр повреждения не виден в отражении света.
Обычное расстояние: первое положение
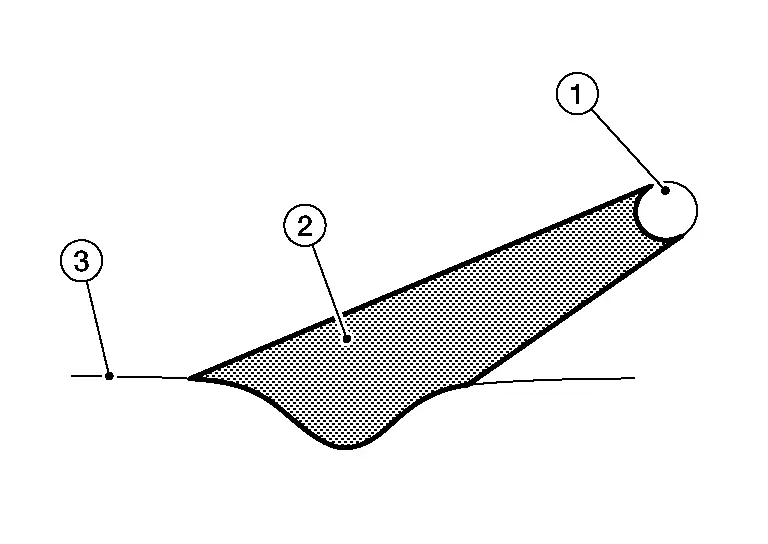
- :Источник света
- :Свет
- :Поверхность
Расстояние для финишной обработки: второе положение для финиша
На финишных этапах ремонта свет следует переместить на большее расстояние, так как это гораздо лучше показывает мелкие дефекты и общий участок.
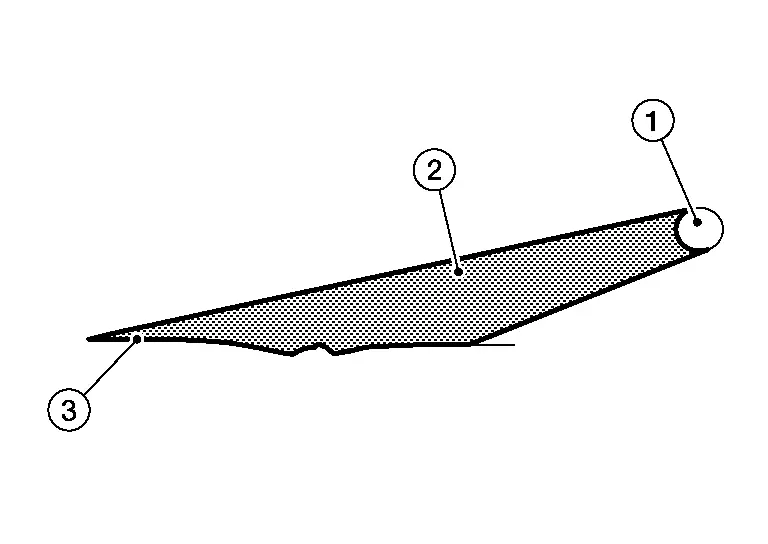
- :Источник света
- :Свет
- :Поверхность
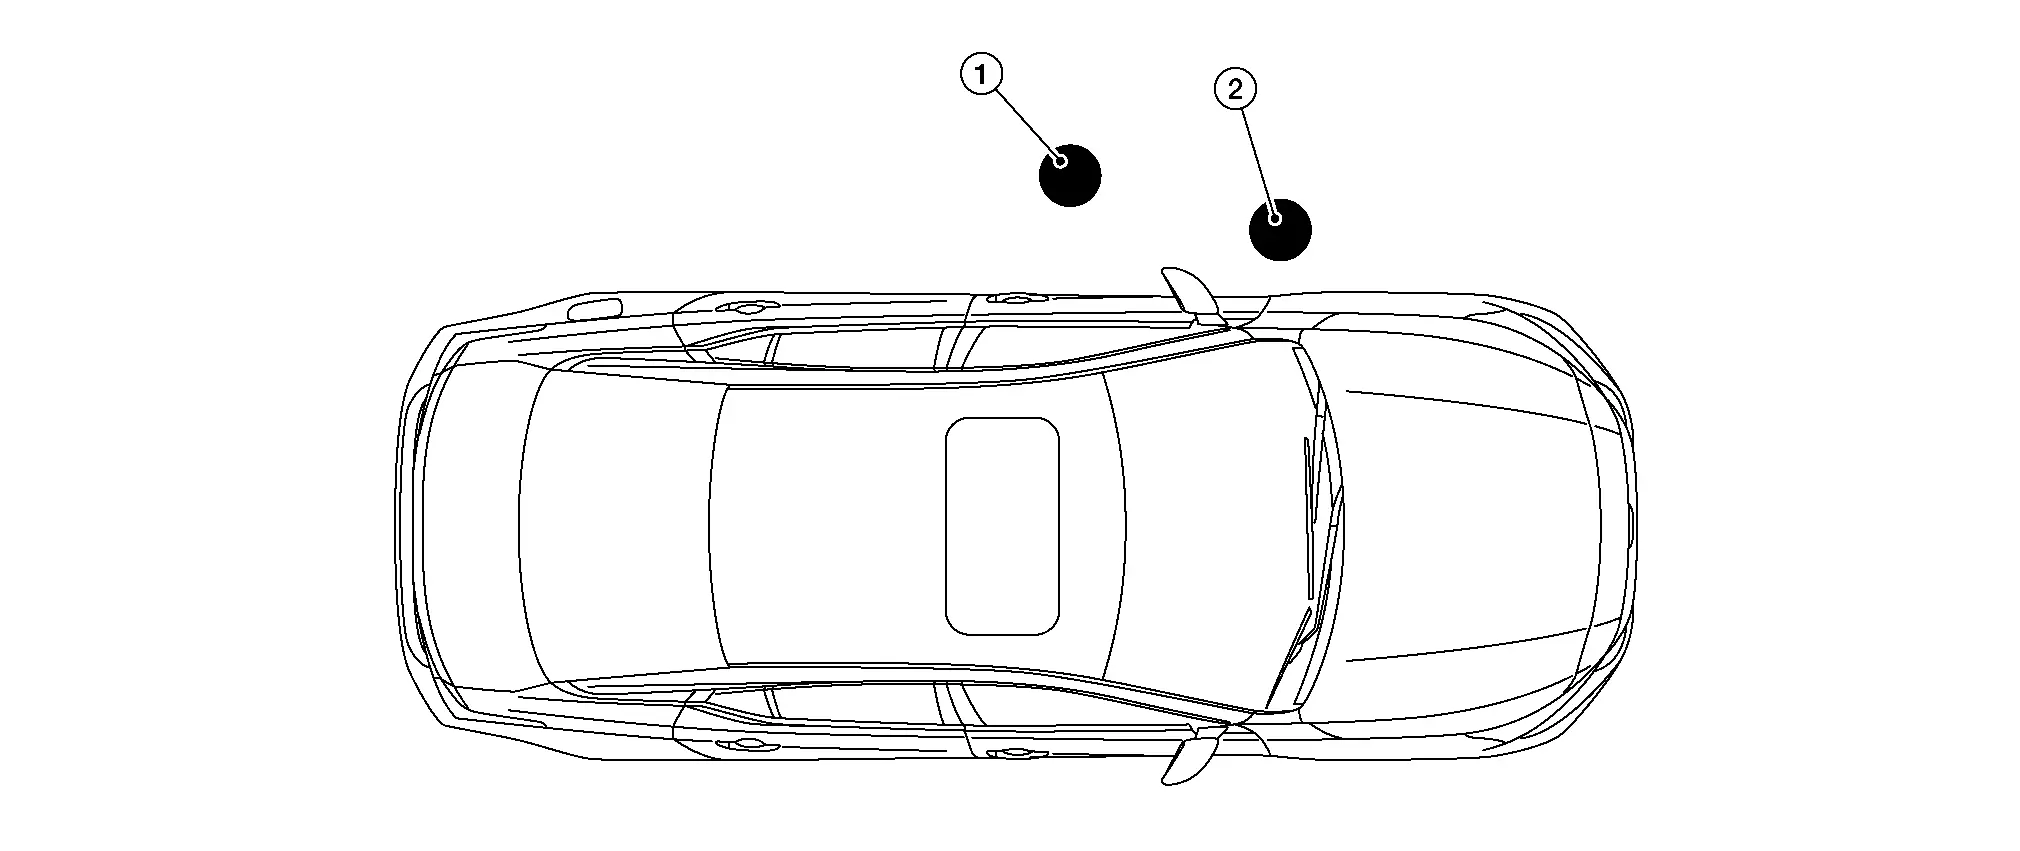
- :Обычное или начальное положение
- :Финишное положение
Параллельное положение света
Всегда следите за тем, чтобы свет (1) был параллелен поверхности (2), которую вы ремонтируете.
Верхняя или плоская поверхность

Боковая или криволинейная поверхность
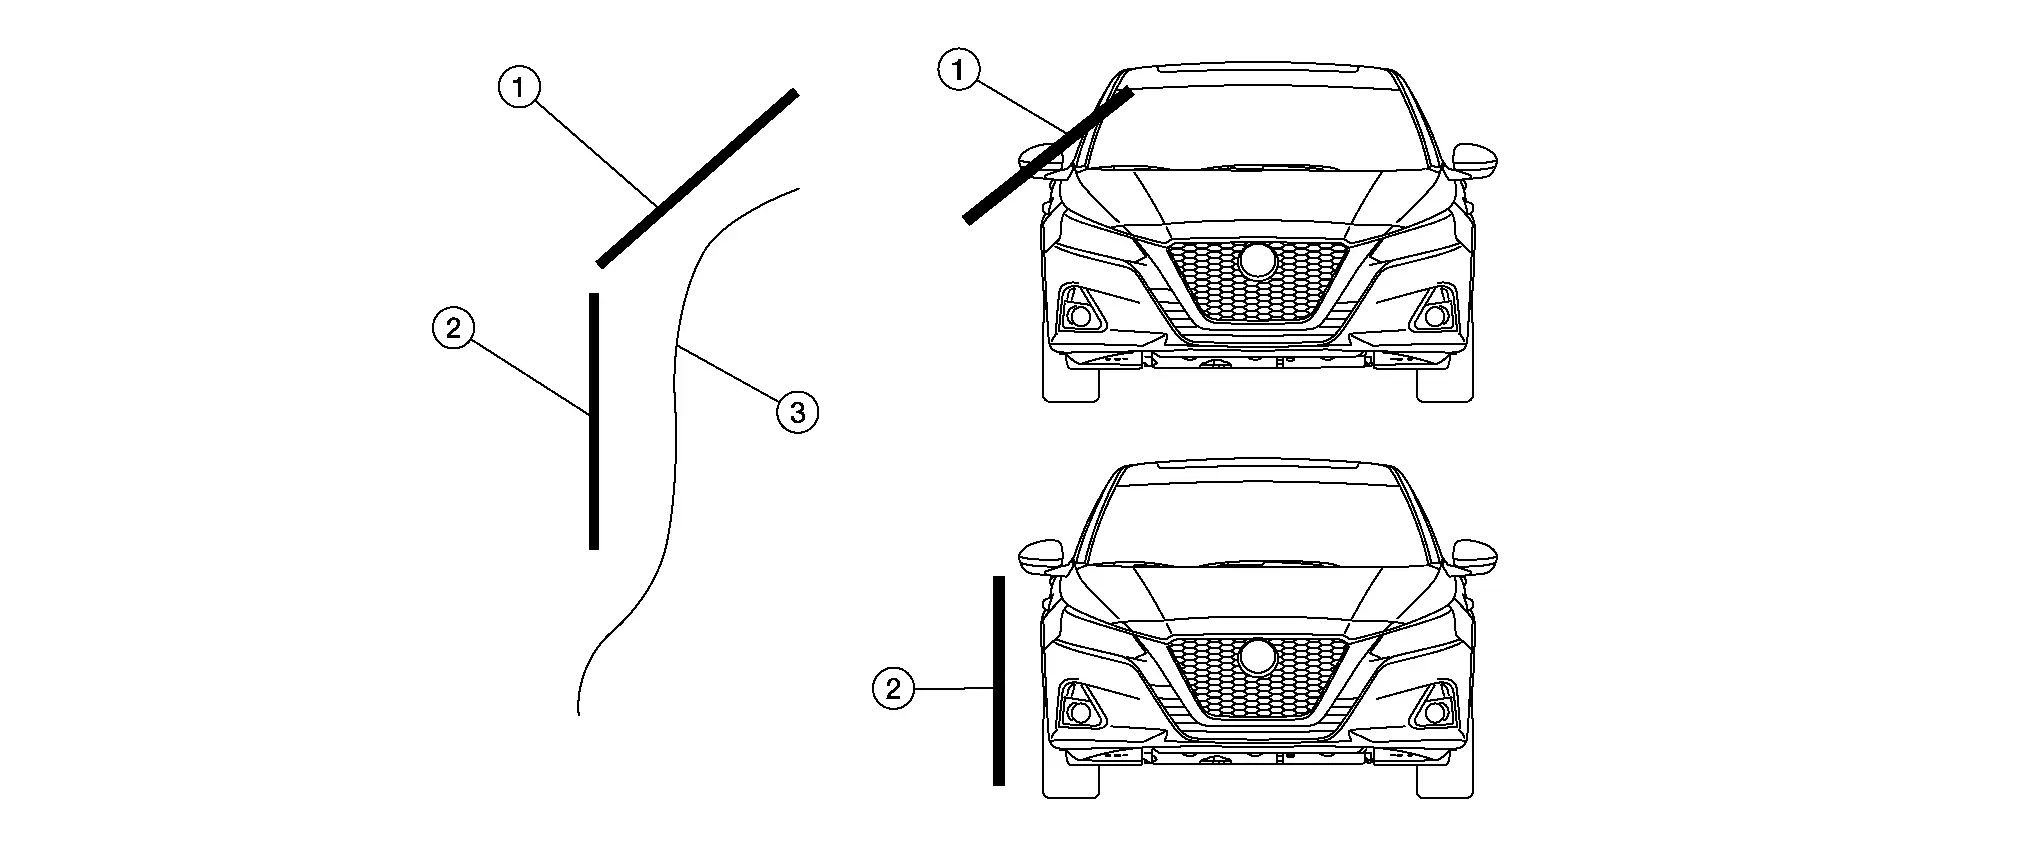
- :Источник света на криволинейной поверхности
- :Источник света на боковой поверхности
- :Поверхность
Идеально, если используемую световую систему легко регулировать, чтобы она соответствовала контуру кузова автомобиля.
Определите, в каком направлении изогнут металл.
Если панель или участок плоский, не имеет значения, с какой стороны ремонтировать вмятину.
Но если панель (1) или участок изогнут, важно работать перпендикулярно изгибу. Причина в том, что спереди вмятину (2) не видно хорошо в полном размере.
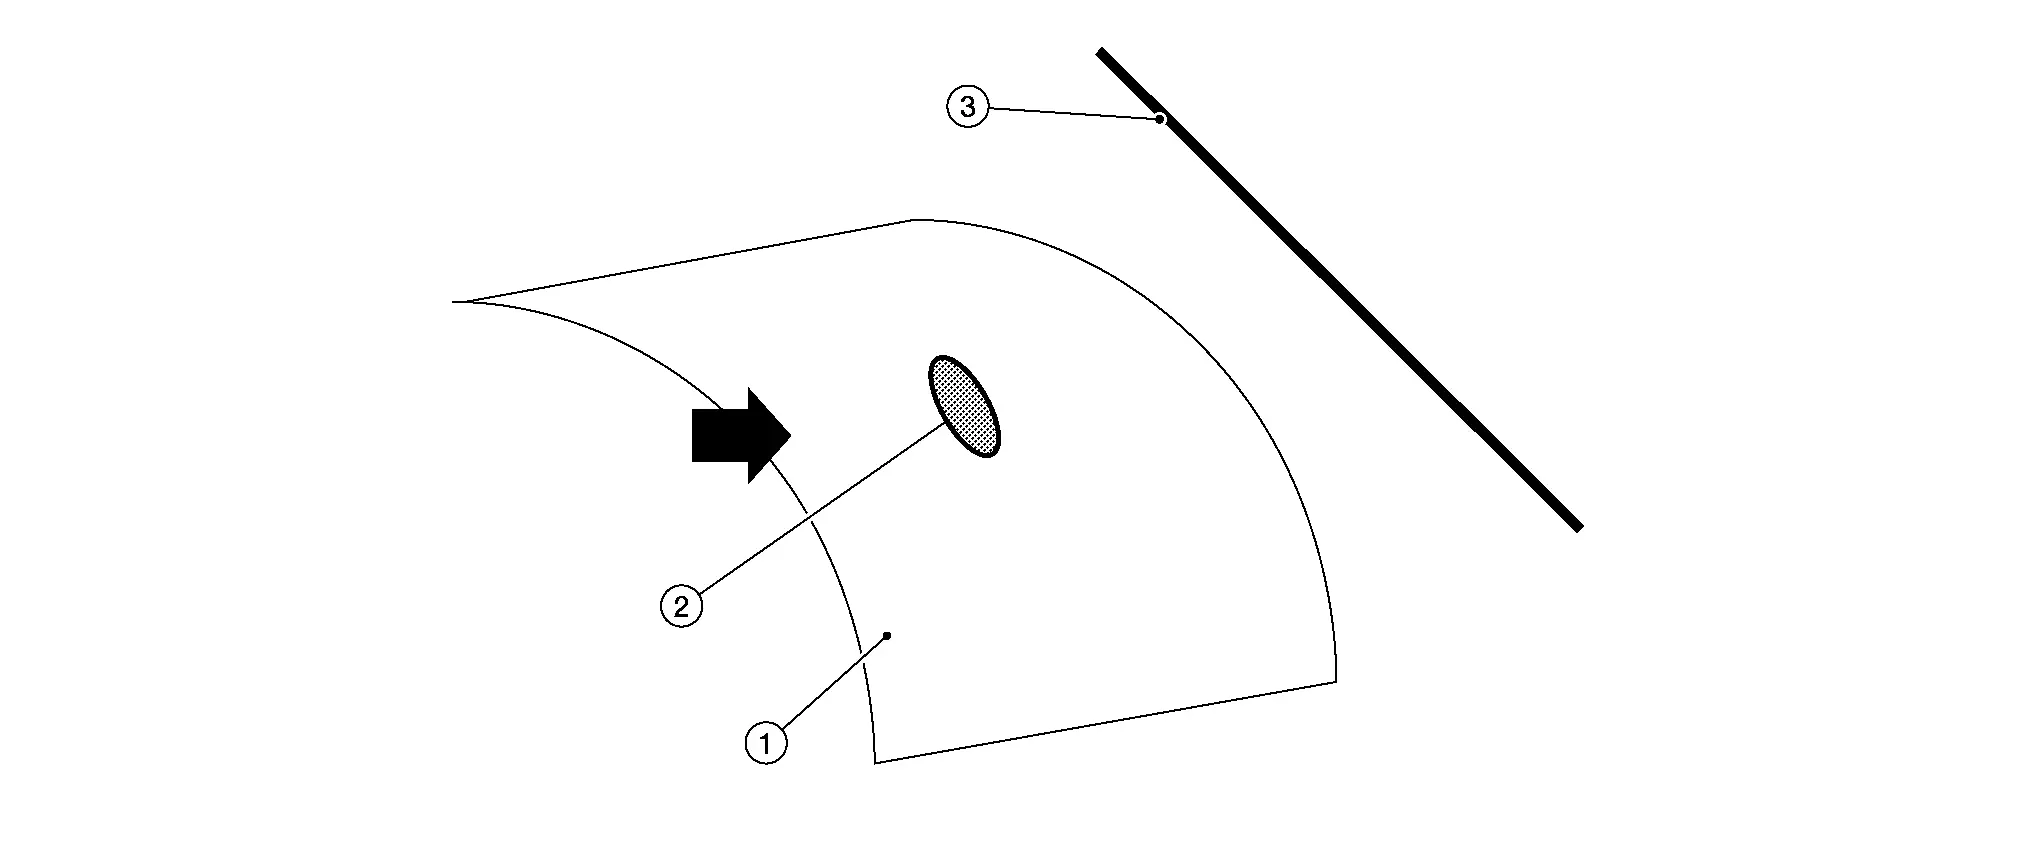
- :Источник света
Перекрёстное положение света
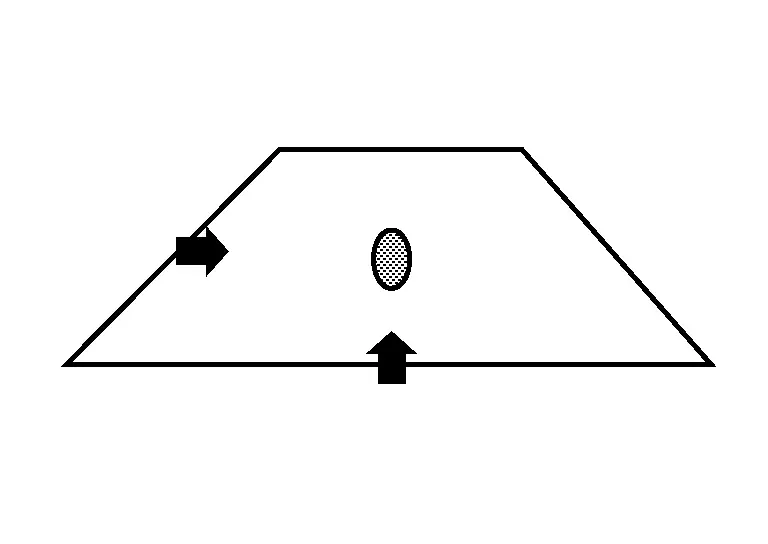
Всегда важно обрабатывать вмятину (1) с двух сторон (A и B). Это в основном относится к верхним панелям, таким как капот, крыша и крышка багажника. Причина в том, что вмятину нельзя полностью увидеть с одной стороны. Поэтому сначала работайте с одной стороны. Обычно это делается при обычном угле света (A), и вмятину выправляют примерно до 80%. Затем переходите к углу (B), в идеале 90°, и доводите вмятину с другой стороны, сохраняя свет на расстоянии.

Выбор ремонтных инструментов
Инструменты для безокрасочного ремонта вмятин – молотки, ложки, наковальни и пуансоны. Ниже описаны некоторые популярные ручные инструменты для безокрасочного ремонта вмятин и примеры их применения.

Выберите подходящие инструменты для ремонта панели.
Используются три основных инструмента: рычаги, клеевая система и Hotbox. Выбор инструмента зависит от доступа к повреждению и уровня подготовки специалиста.
| Рычаги (безокрасочный ремонт вмятин) | Клеевая система | Hotbox | |
| Доступ | 95% (рейлинг крыши) | 30% | 10% |
| Опыт | 6 месяцев | 2 дня | ½ дня |
| Обучение/практика | 2 дня (6 месяцев практики) | ½ дня | ½ дня |
Сложные для ремонта участки вмятин
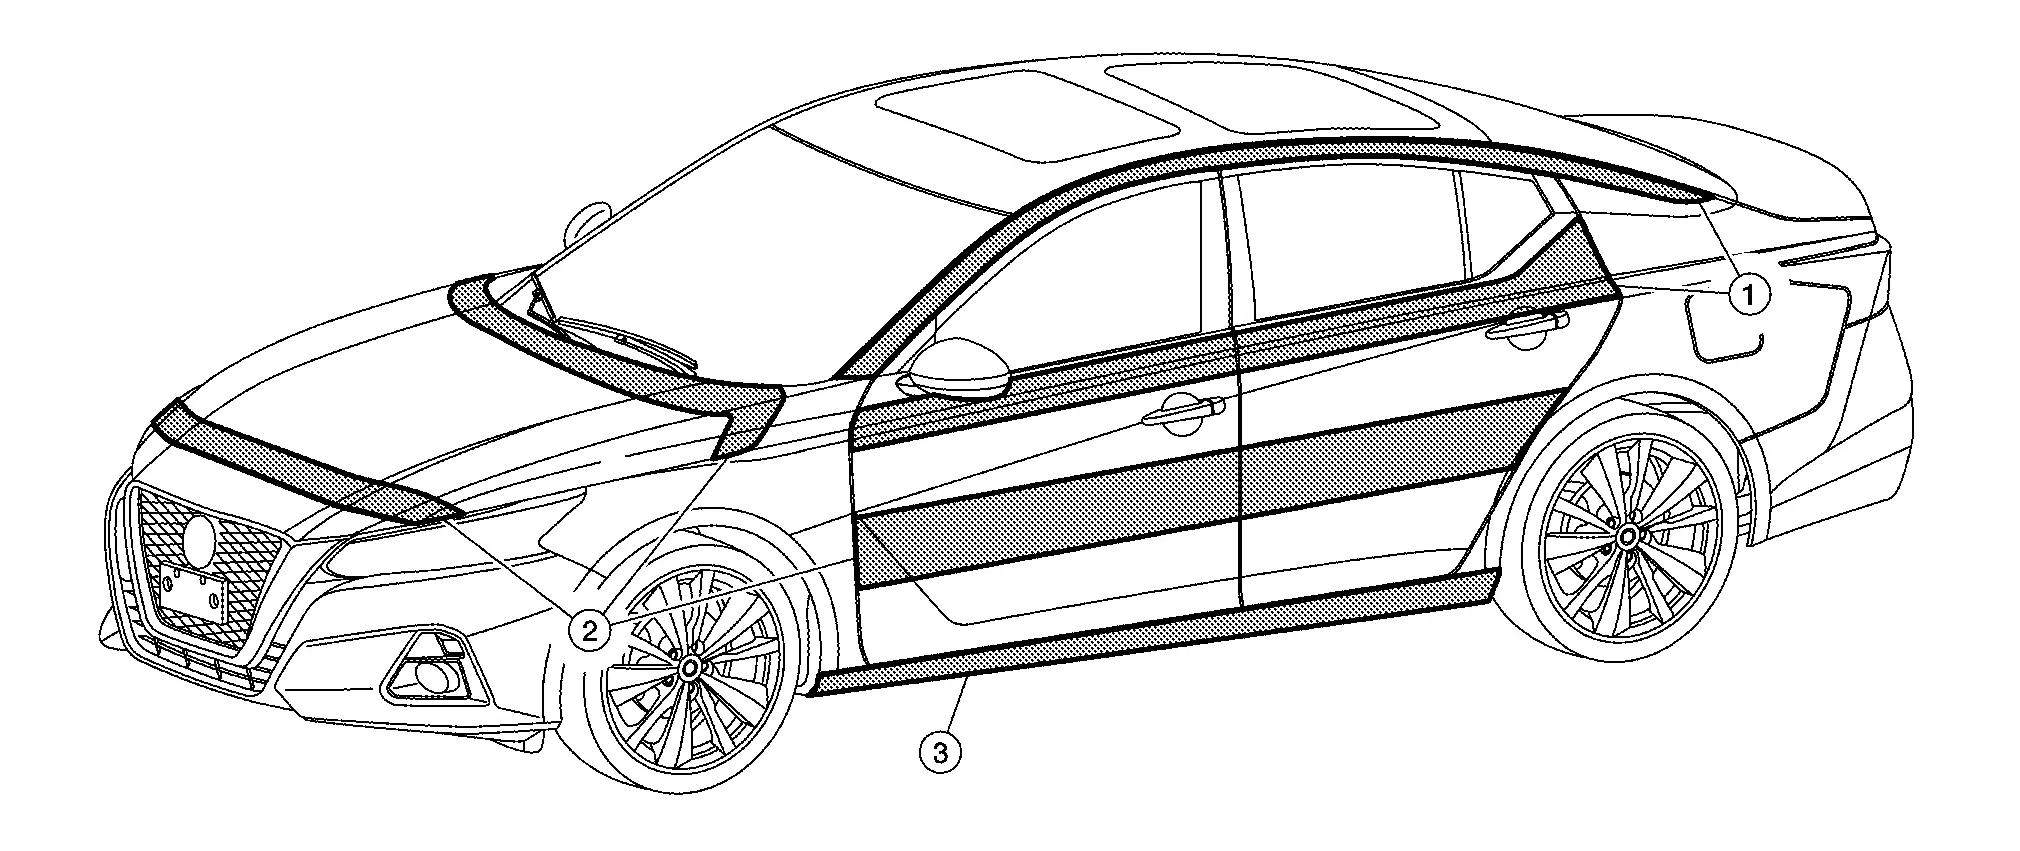
| Индекс | Пояснение |
| 1 | Этот участок трудно ремонтировать из-за доступа. Часто приходится использовать клей или Hotbox, а при острых вмятинах возможности ограничены. |
| 2 | Этот участок сложен из-за усилителей. Можно выполнить безокрасочный ремонт, но часто усилитель мешает. |
| 3 | Этот участок также трудно ремонтировать из-за двойного усилителя в рейлинге. В большинстве случаев такой участок ремонтируют клеевой системой. |
Рычаги
Рычаги (1) применяются на открытых участках, например на капотах, крышах, а также на боковых панелях без ребер жесткости.
Стандартные рычаги
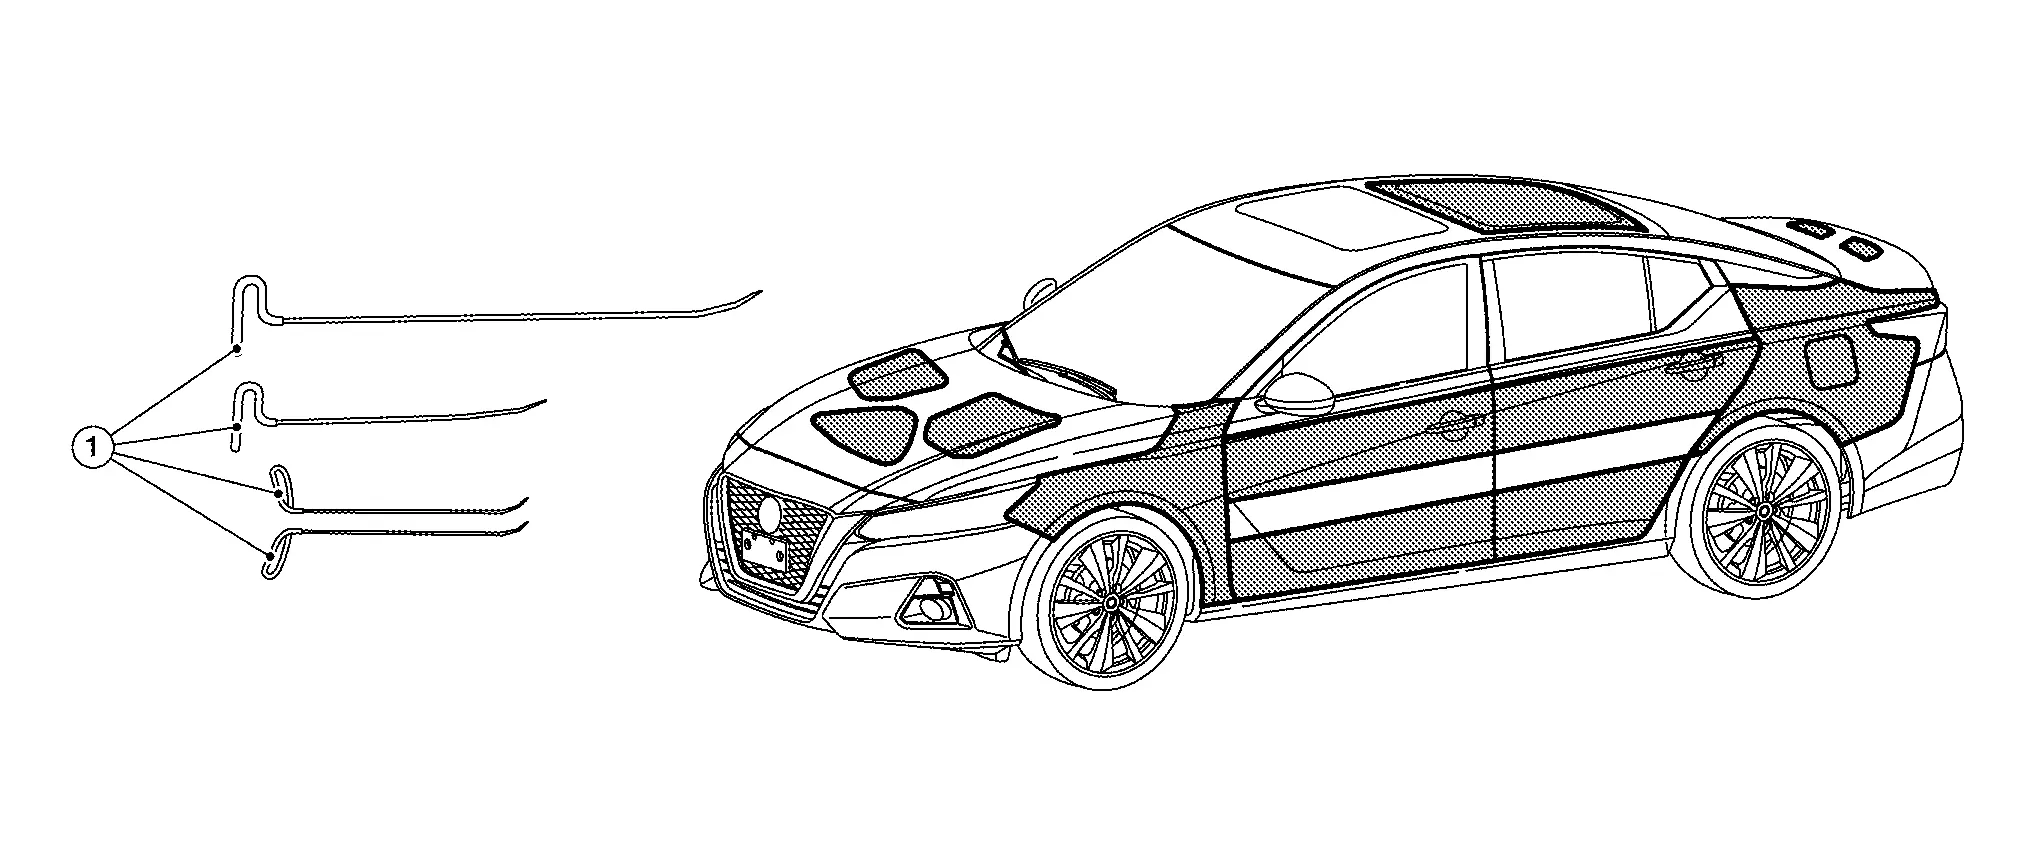
Кроме того, есть инструменты смешанного типа, например крючковые инструменты.
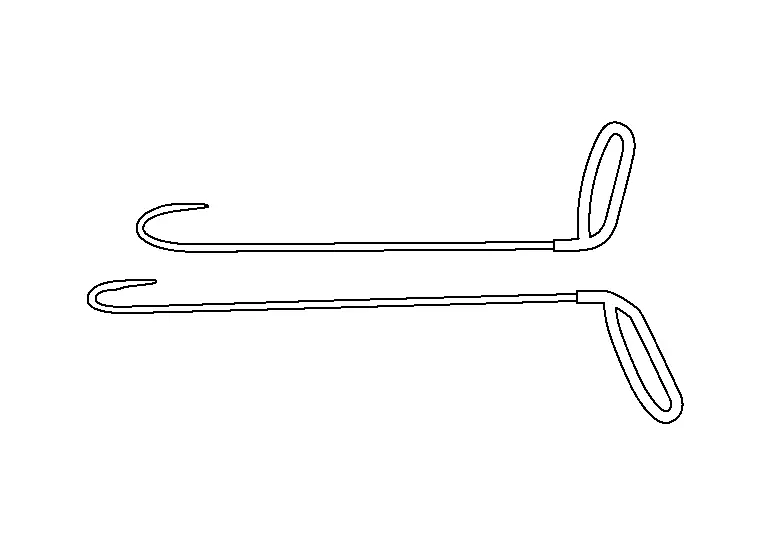
Также существуют специальные рычажные инструменты с различными наконечниками.

Проволочные инструменты
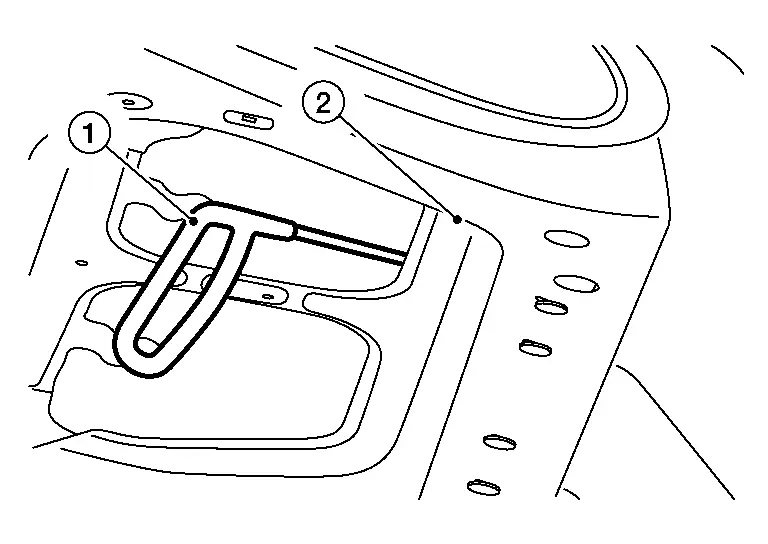
Проволочные инструменты (1) применяются в местах, до которых нельзя дотянуться рычажными инструментами. Чаще всего это участки за ребрами жесткости или труднодоступные места.
Стандартные проволочные инструменты
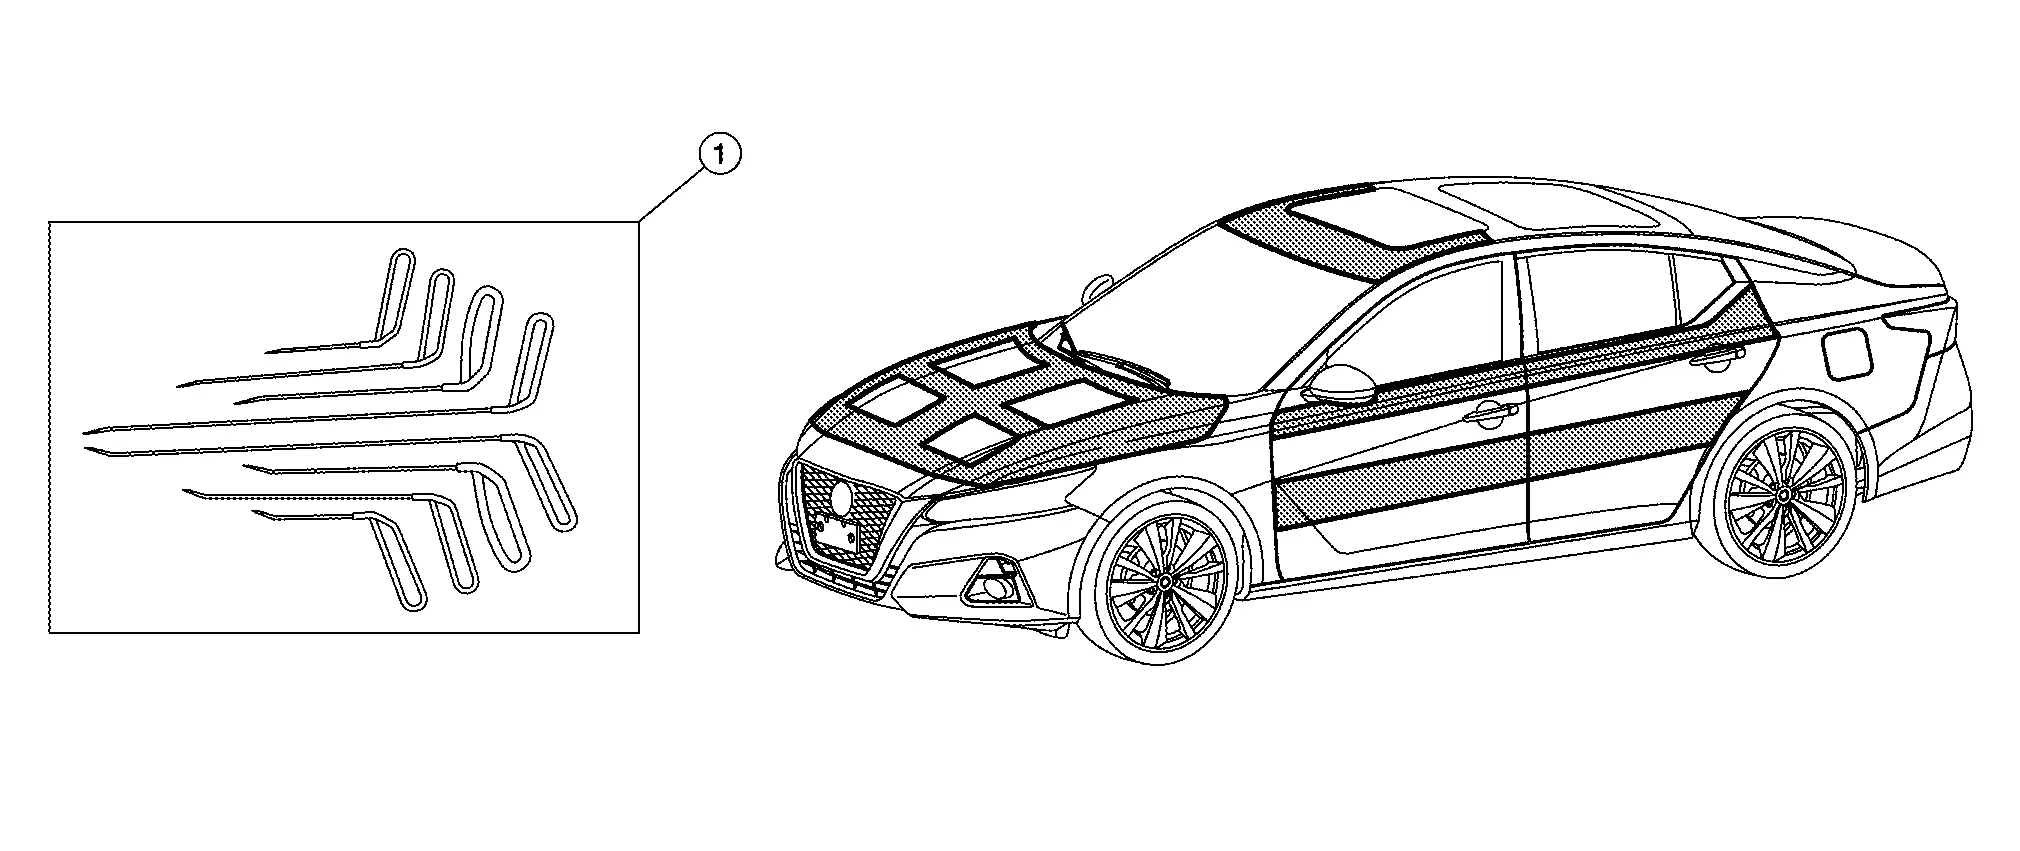
Длинные проволочные инструменты
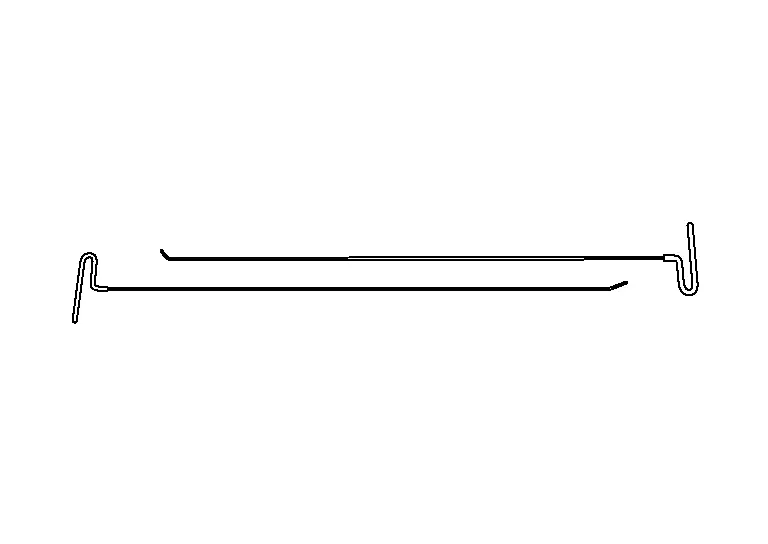
Наконечники проволочных инструментов
Большинство наконечников проволочных инструментов очень похожи по конструкции. Площадь контакта составляет около 1 мм. Для смягчения контакта часто используется изолента.
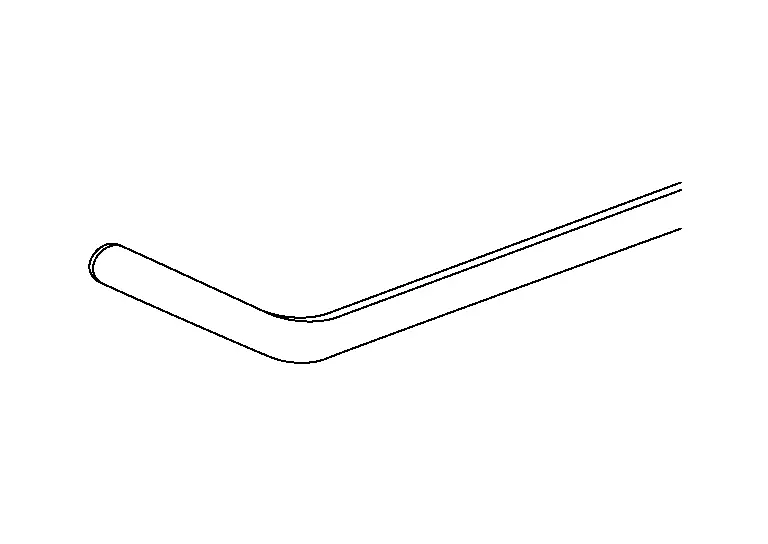
Еще один важный момент — скругление вдоль стержня инструмента (1). Оно значительно облегчает доступ за ребра жесткости (2).
Методы ремонта панелей
(1) ПРАВКА ВОГНУТОЙ ПАНЕЛИ ЛОЖКАМИ
Выпуклые панели можно ремонтировать молотком и выколоткой. Вогнутые панели можно ремонтировать ложкой при соблюдении следующих условий:
Ложку必须 можно ввести за вогнутую панель. Закрытые конструктивные участки или сопрягаемые панели отремонтировать нельзя.
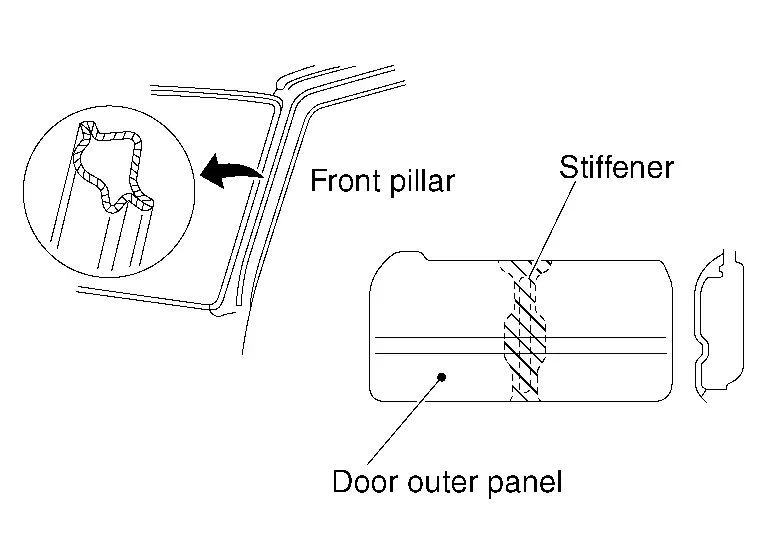
Допускается использование рычажного воздействия.
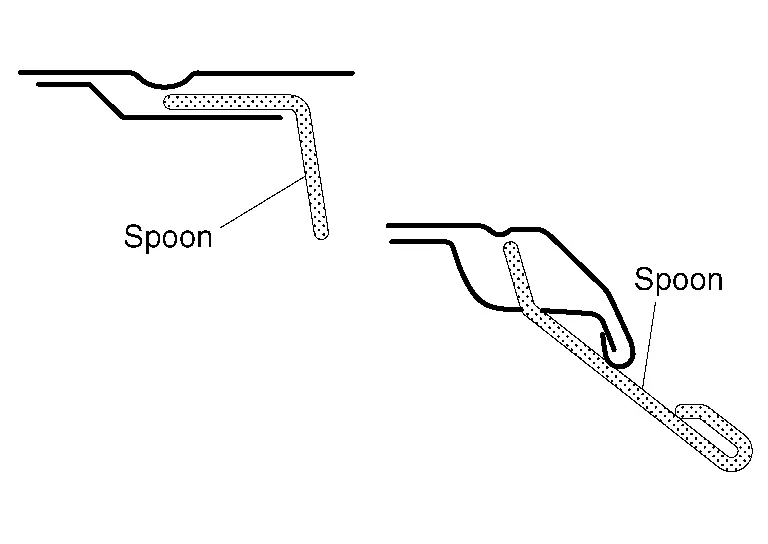
Если окружающий участок панели может служить опорой для ложки в качестве рычага, вогнутую зону можно отремонтировать. В противном случае корректирующее усилие не передастся на нужный участок.
Вогнутый участок должен быть виден снаружи.
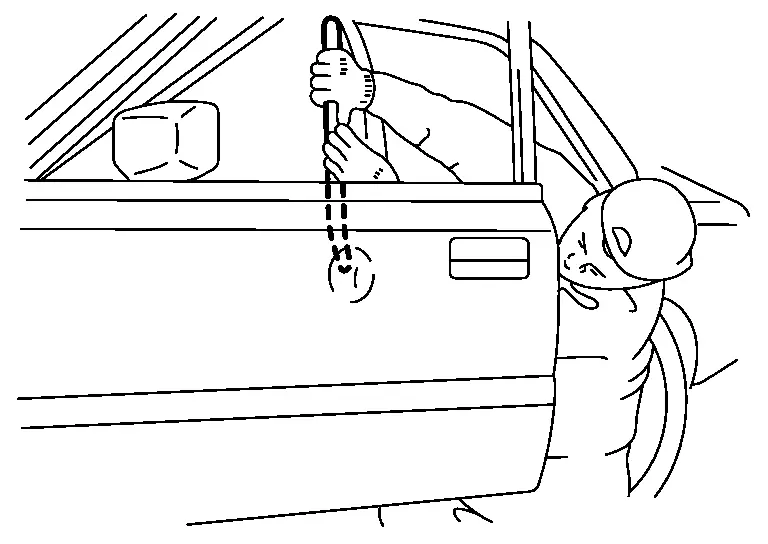
Работа выполняется визуально, вмятины в скрытых местах отремонтировать нельзя.
(2) КЛЮЧЕВЫЕ МОМЕНТЫ БЕСКРАСОЧНОГО РЕМОНТА ВМЯТИН
Ремонт крупных повреждений:
Особенно при больших вмятинах или вмятинах на металле изогнутой формы повреждение образует гребень.
Это означает, что металл был смещен в сторону и деформирован. Сначала вытяните центральную часть примерно на 50%. Найдите гребень и выправьте его. Затем снова вытяните повреждение. В зависимости от характера повреждения это нужно повторять несколько раз, чередуя вытяжку и выправку.
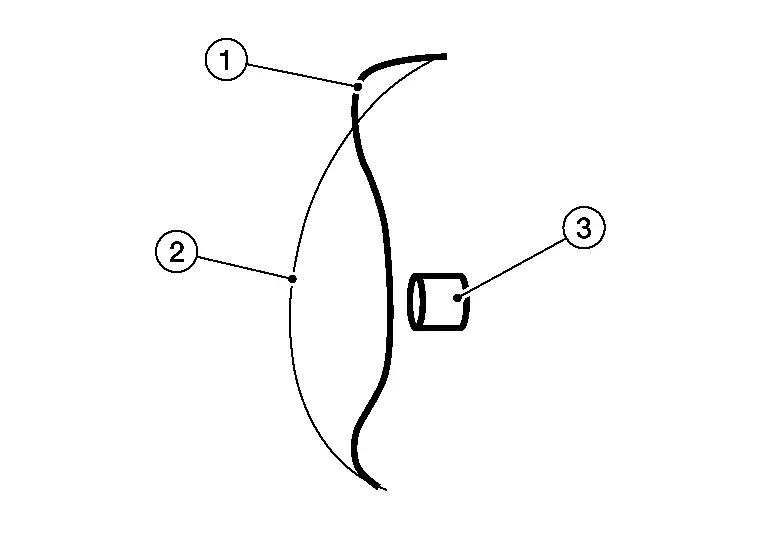
- :Исходное повреждение
- :Конечное расстояние вытяжки
- :Инструмент
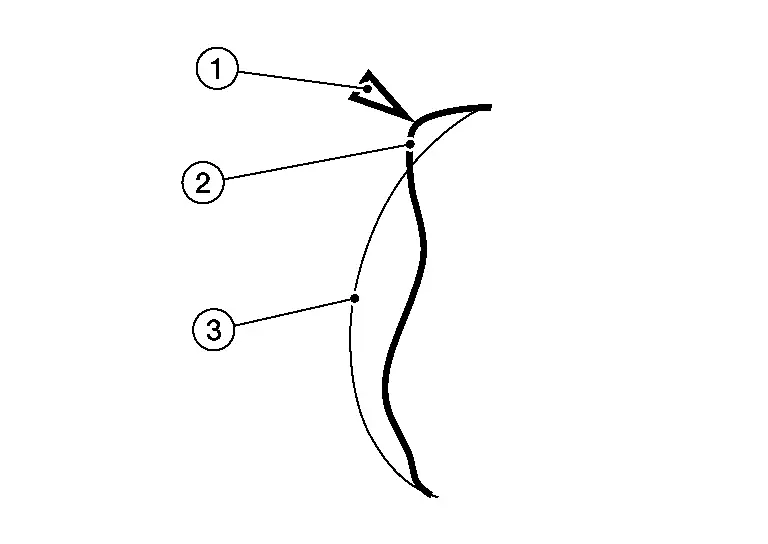
- :Выправить гребень
- :Исходное повреждение
- :Конечное расстояние вытяжки

- :Конечное расстояние вытяжки
- :Инструмент
Ремонт вмятин над ребрами:
Исходное положение (A).
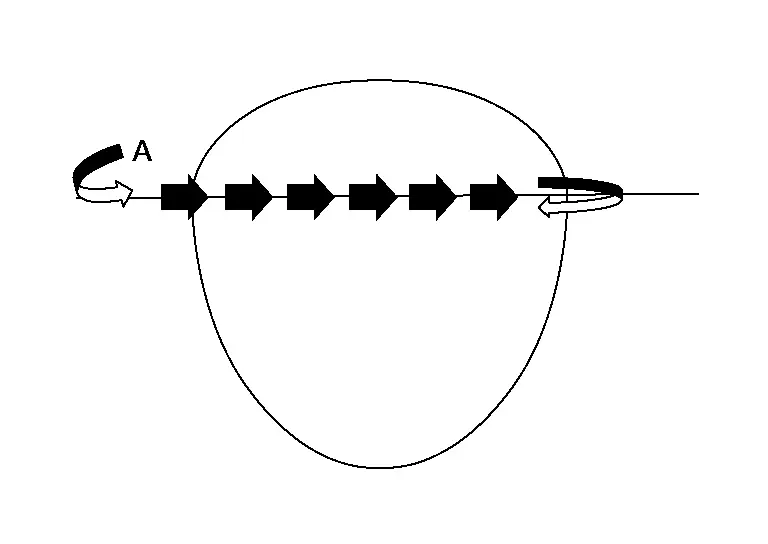
Встаньте снаружи, на открытом месте
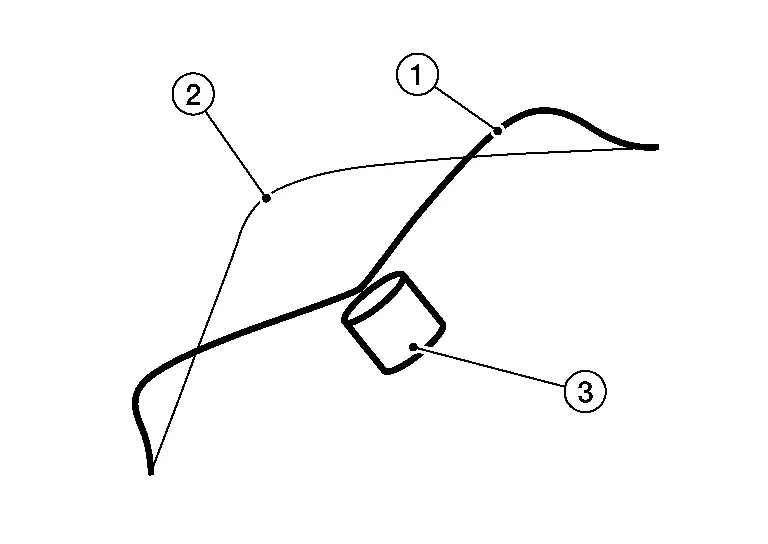
- :Исходное повреждение
- :Конечное расстояние вытяжки
- :Инструмент
Перейдите к ребру
Медленно двигайтесь вдоль ребра вперед и назад.
Ребро должно сначала выправиться.
Выправьте гребни (1)

- :Исходное повреждение
- :Конечное расстояние вытяжки
Выправьте оставшуюся часть
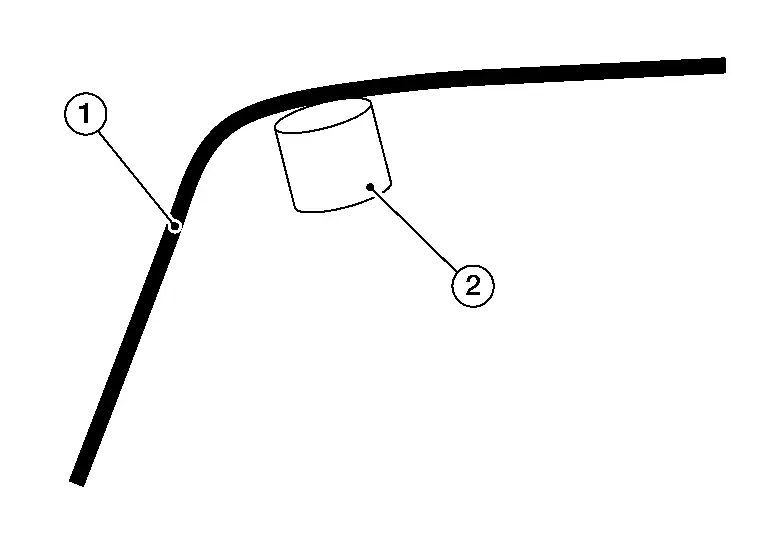
- :Конечное расстояние вытяжки
- :Инструмент
Ремонт вмятин полукруглой формы или вдали от ребер:
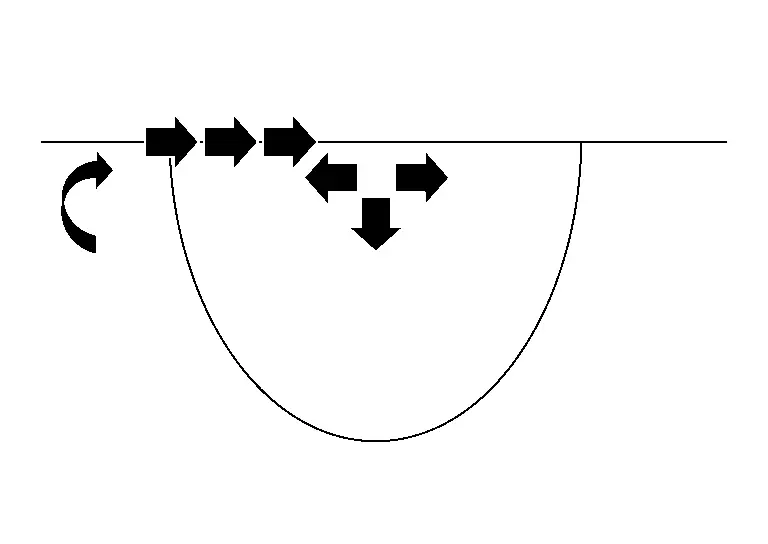
Встаньте снаружи
Перейдите к ребру
Перейдите к центру
Вытягивайте от ребра и центра к внешней стороне
Ремонт плавно закругленного вогнутого участка:
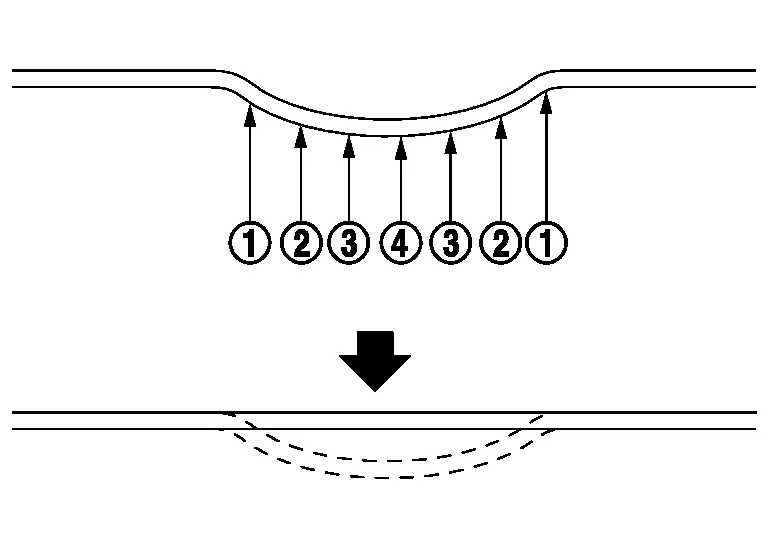
Постепенно выправляйте вогнутый участок, начиная с внешнего края.
Ремонт вогнутого участка, резко изогнутого в центре:
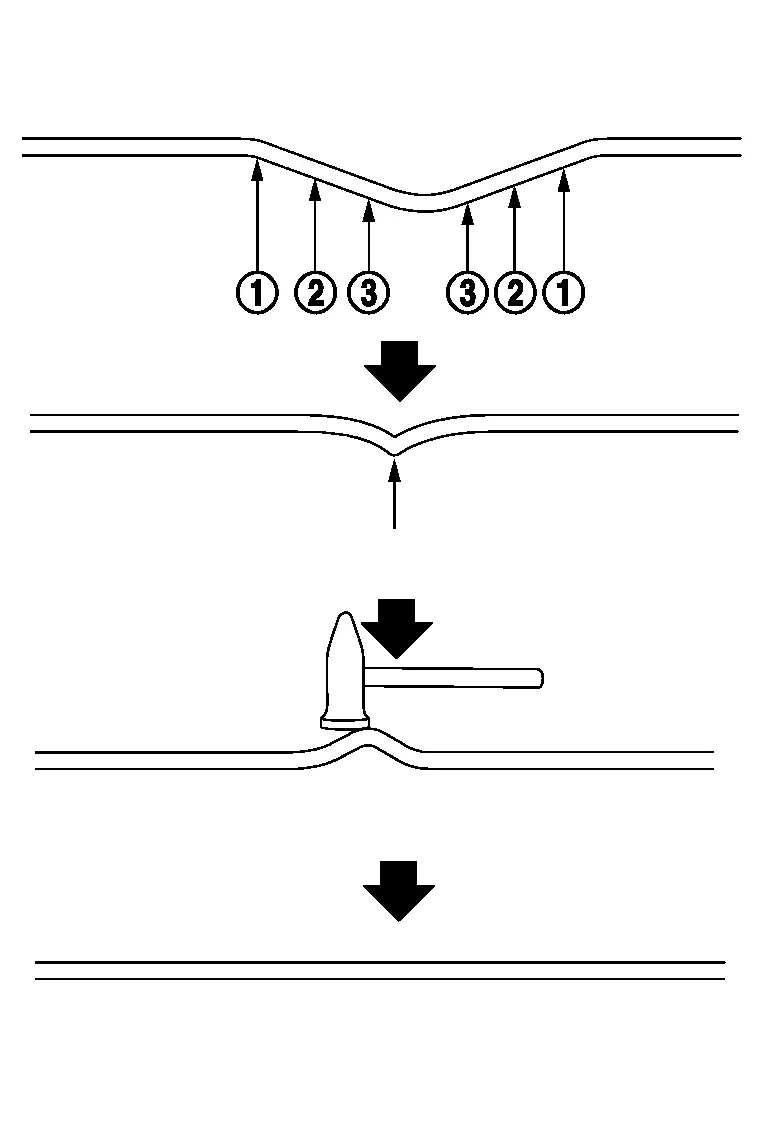
Сначала выправьте вогнутый участок на 60–70%, начиная с внешнего края. Затем слегка приподнимите резко изогнутый участок выше поверхности окружающей панели.
Затем выровняйте высшую точку, постукивая молотком.
Не пытайтесь выправить деформацию панели за один раз.
Используйте поэтапный метод ремонта: черновая правка → выравнивание → чистовая правка.
После ремонта визуально осмотрите отремонтированный участок со всех сторон.
Полировка поверхности панели и антикоррозийная обработка
(1) ФИНИШНАЯ ПОЛИРОВКА ОТРЕМОНТИРОВАННОЙ ПОВЕРХНОСТИ
Если окрашенная поверхность поцарапана в процессе ремонта, отполируйте ее полировочной пастой для удаления царапин.
(2) АНТИКОРРОЗИЙНАЯ ОБРАБОТКА ОБРАТНОЙ СТОРОНЫ ПАНЕЛИ
Ложки могут оставлять царапины. Нанесите антикоррозийный воск на обратную сторону панели.
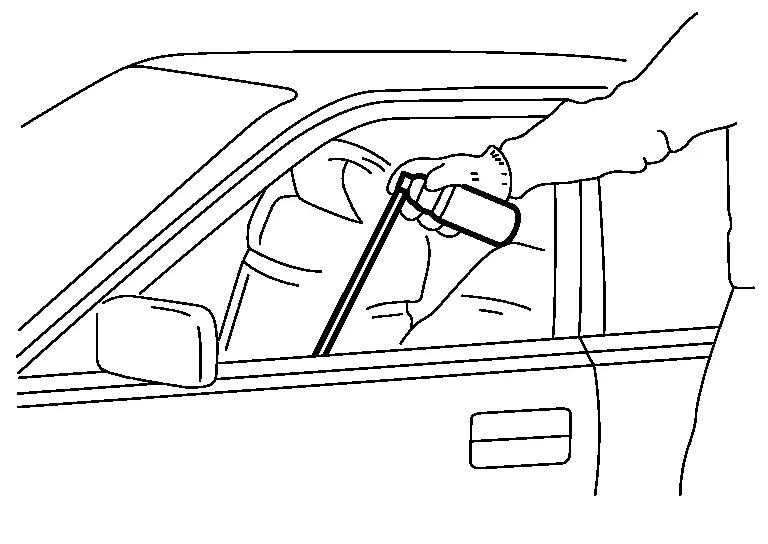
Используйте воск 3M 8852 Cavity Wax + набор аппликаторов 3M 8851 Applicator Wand Kit или аналог.
Осмотр панели
Неровности панели необходимо тщательно осмотреть, чтобы определить, можно ли их отремонтировать, и выбрать наиболее подходящий метод ремонта.
См. раздел «Осмотр повреждений панели».
Направление работы на автомобиле
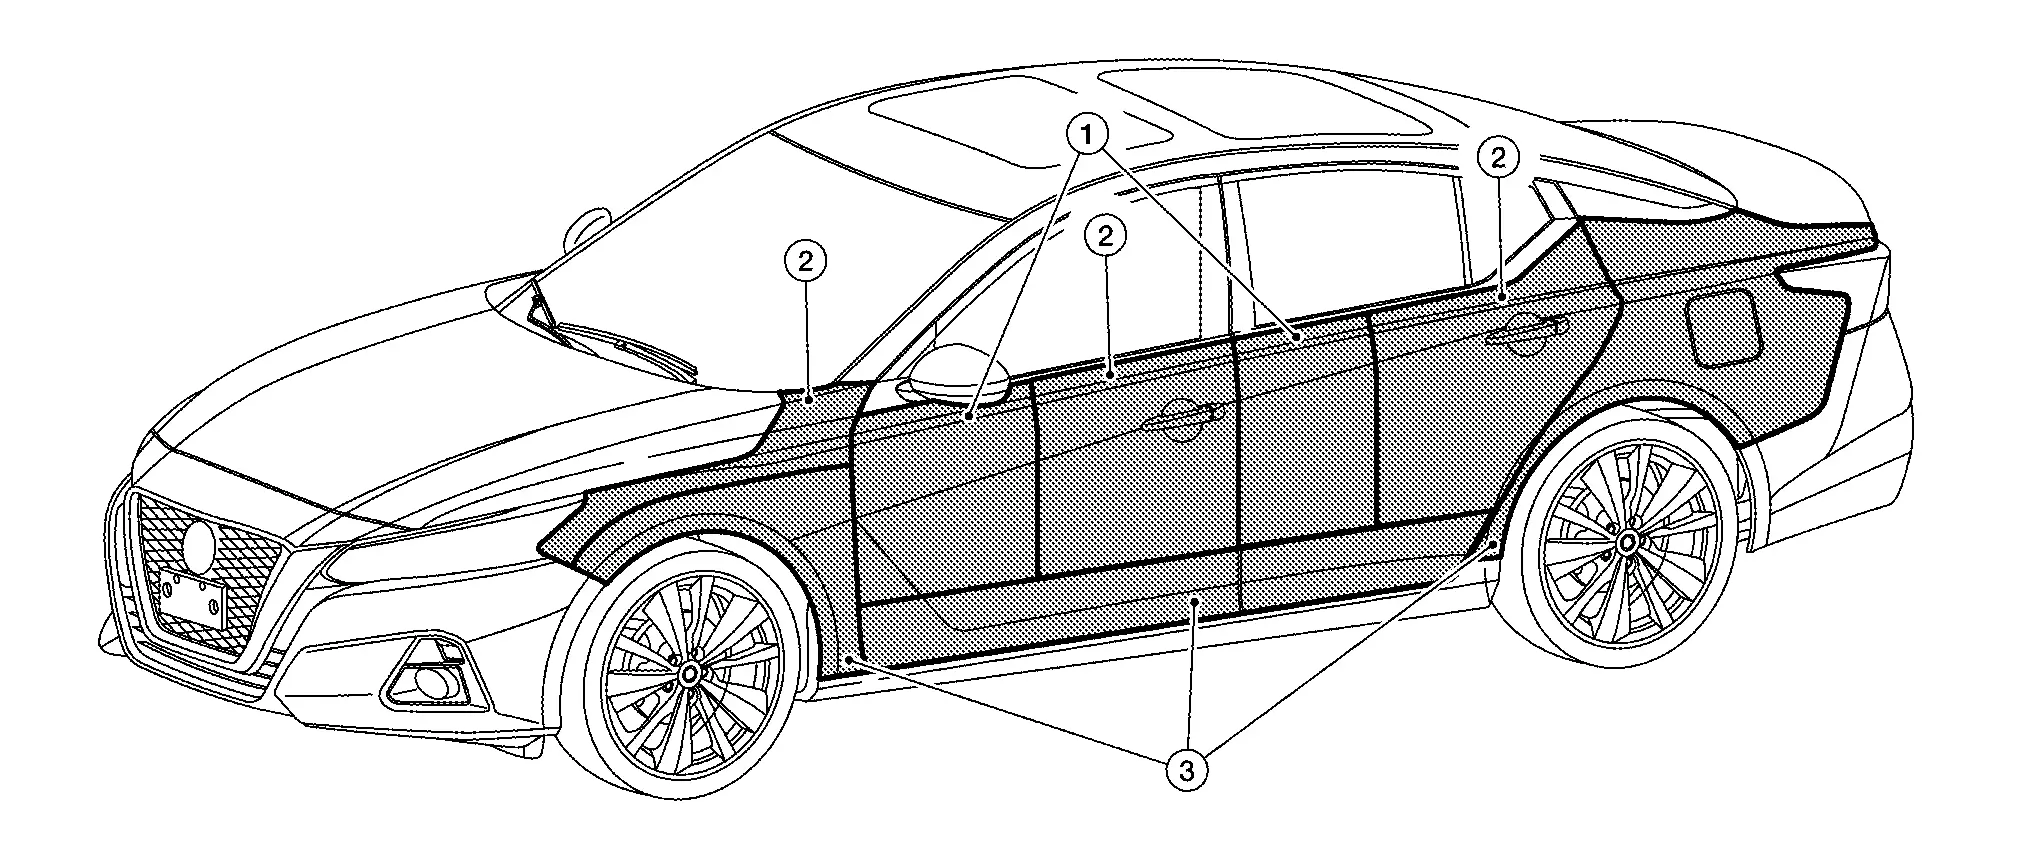
- Участок, к которому в основном осуществляется доступ сзади, спереди
- Участок, к которому в основном осуществляется доступ спереди, сзади
- Участок, к которому в основном осуществляется доступ снизу
Для каждой панели и каждого общего участка панели важно учитывать положение источника света, направление его падения и направление работы.
Клеевая система
Клеевая система позволяет вытягивать вмятины там, где участок труднодоступен, например водосточный желоб крыши или места за ребрами жесткости. Это также одна из самых простых систем для освоения. Однако она в основном применяется для мягких вмятин.
На вытягивание клеем влияют следующие факторы:
Термостойкость

Диаметр и размер тянущей насадки (кнопки)

Применение
Правильно установите насадку.
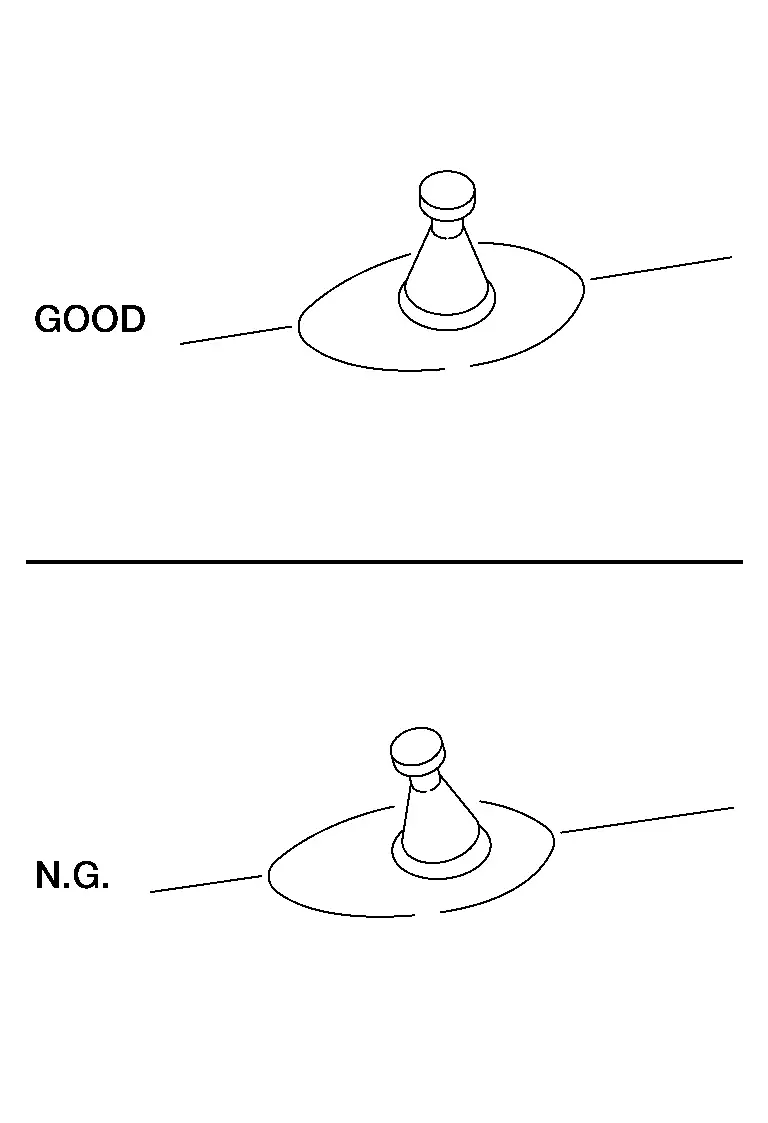
Время остывания
Время остывания зависит от температуры поверхности, а также от типа используемого клея. Клей выходит из клеевого пистолета при температуре от 120 до 140 °C в зависимости от пистолета. Затем клею требуется некоторое время, чтобы остыть. Момент вытягивания также зависит от типа клея и выбирается по нескольким способам.
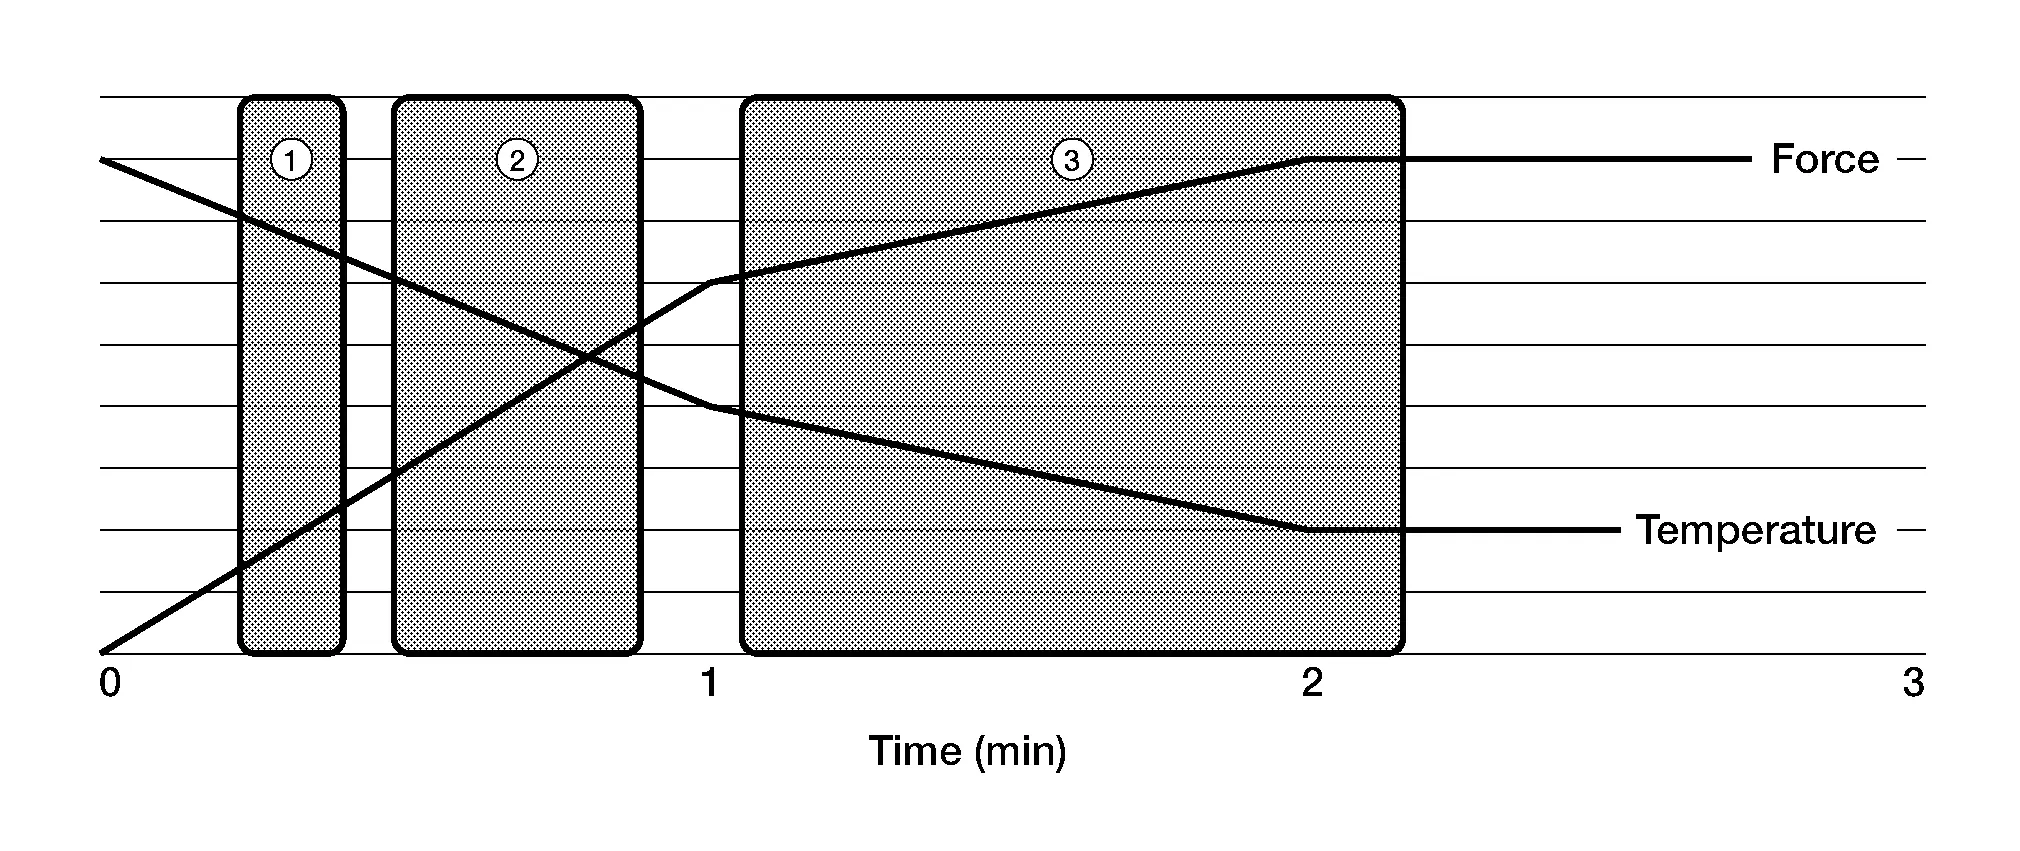
Индекс Пояснение 1 Через 15 секунд: в этом диапазоне вытягивание можно выполнять, если не требуется большое тянущее усилие, например при небольших вмятинах. 2 Через 25 секунд: в этом диапазоне тепло клея может еще сохраняться в металле, что облегчает вытягивание. Это применимо только к вмятинам с острыми краями. Для некоторых клеев это может быть оптимальное время остывания. 3 Через 60 секунд: это стандартный диапазон для получения стабильных результатов. Тип вытягивания
Существует два основных способа вытягивания: ручным экстрактором и слайд-молотком.
Как правило, ручной экстрактор (1) проще для начинающих, а также подходит для более глубоких повреждений. Слайд-молоток (2) работает немного быстрее. Выбор зависит от того, к чему вы привыкли.

Область применения
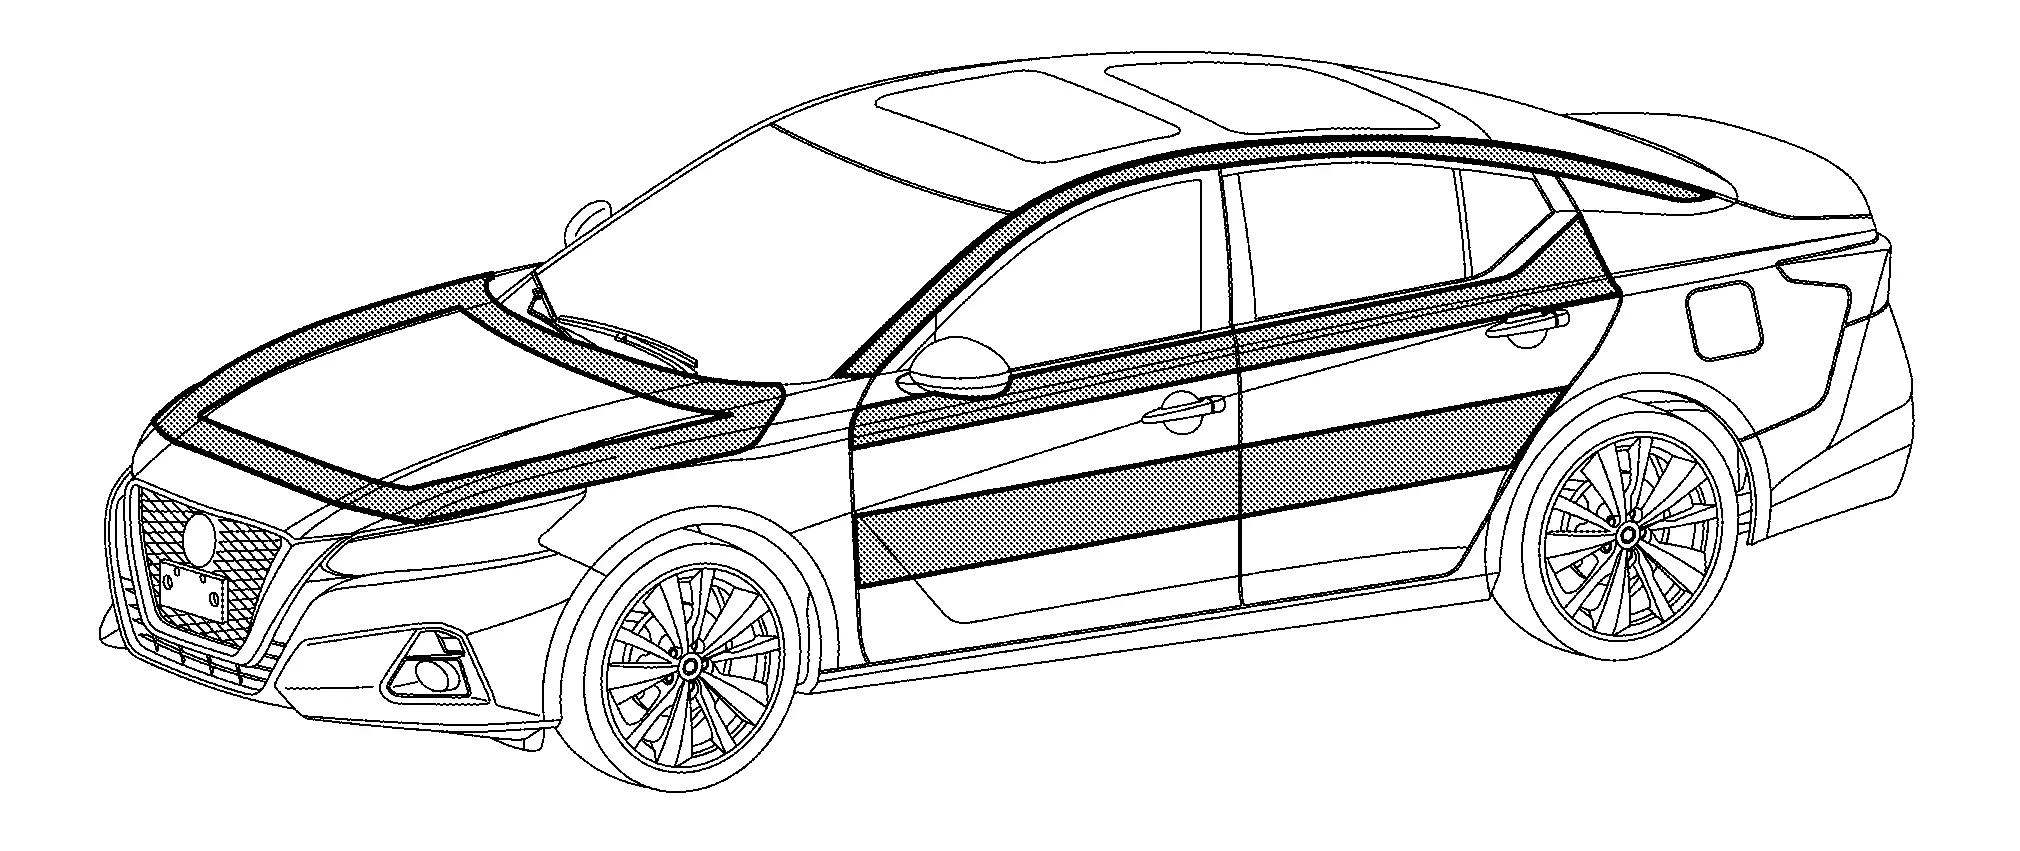
Клеевая система может применяться на всех участках. Она идеально подходит для мягких и средних вмятин. Однако на участках, где доступ PDR-инструментами затруднен, ее часто используют.
Ремонт пластика
Сварка пластика может применяться как метод ремонта только для термопластов.
Подготовка к работе
Ремонт всегда должен выполняться от внутренней стороны детали к наружной, поэтому в большинстве случаев необходимо демонтировать поврежденный элемент кузова.
Перед любым ремонтом зона ремонта должна быть тщательно очищена.
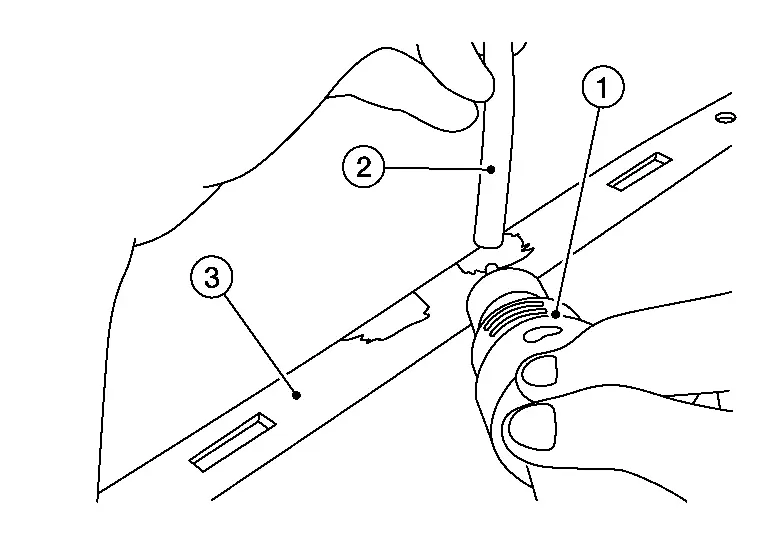
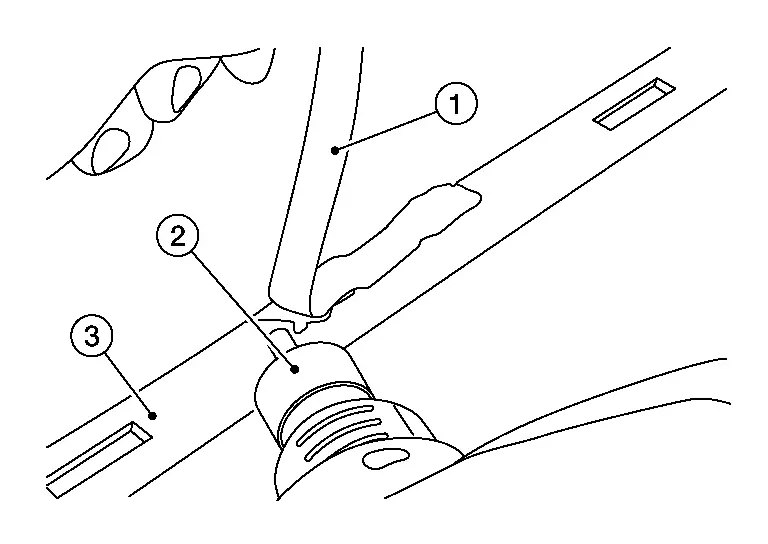
Чтобы обеспечить хорошее сцепление между пластиком и присадочным материалом, кромки разлома необходимо зачистить на внутренней и наружной сторонах до формы «клина» или «V». Кроме того, с зоны повреждения необходимо удалить краску. Для этого можно использовать шлифовальный инструмент с низкой скоростью и абразивом P120, так как иначе пластик может перегреться и размазаться.
Обзор процедуры

- :Пластиковый сварочный аппарат
- :Присадочный пруток
- :Поврежденная поверхность
Ремонт только с одной стороны не сможет полностью герметизировать повреждение и приведет к повторному появлению дефекта вскоре после ремонта. Поэтому необходимо всегда заваривать пластиковую деталь с обеих сторон.
Ремонт всегда начинается с внутренней стороны детали. Пластиковая деталь и присадочный материал расплавляются и соединяются струей горячего воздуха. В процессе можно наложить несколько слоев присадочного материала и сварить их между собой. Как правило, на наружной стороне достаточно одного сварного шва.
Выступающий присадочный материал на наружной стороне пластиковой детали зашлифовывается. Затем деталь готовится к окраске.
Защитите окружающую зону:
Защитите зону рядом с повреждением маскировочной и/или армированной лентой.
Подготовка зоны:
Снимите краску с окружающей зоны с обеих сторон. Важно не допускать сильного нагрева зоны, так как это может вызвать выход пластиковых масляных остатков. Лучше всего на финальном этапе зачистить поверхность вручную, чтобы удалить грязь и остатки. Можно использовать как скребок, так и наждачную бумагу (зернистость 80/120).
Этапы ремонта методом плавления пластика
Для надежного сплавления оба материала должны находиться в расплавленном состоянии, то есть присадочный пруток и свариваемый материал. Каждый пластик имеет свою температуру плавления и собственный показатель текучести расплава (MFI). Это означает, что в процессе производства температура и давление плавления придают материалу его свойства. При сварке пластика методом плавления используется высокая температура сварки и небольшой расход воздуха. Это позволяет получить контролируемую сварочную ванну без деформации окружающей зоны. При процессе сплавления необходимо учитывать три момента.
Сварочная ванна
Угол наклона присадочного прутка
Давление на пруток
При сплавлении пластика используется одна заданная температура 480 градусов для всех видов пластика, независимо от их температуры плавления. Разные виды пластика начинают плавиться при разных температурах, что видно по сварочной ванне. Сварочная ванна видна перед прутком в виде небольшого скатанного валика пластика.
Во время сварки угол присадочного прутка относительно ремонтируемой детали должен быть менее 90° (острый угол). Также важно слегка прижимать пруток вниз, так как это создает правильное давление в сварочной ванне. Без правильного угла и давления сварочная ванна не образуется должным образом.
Присадочный пруток и шов
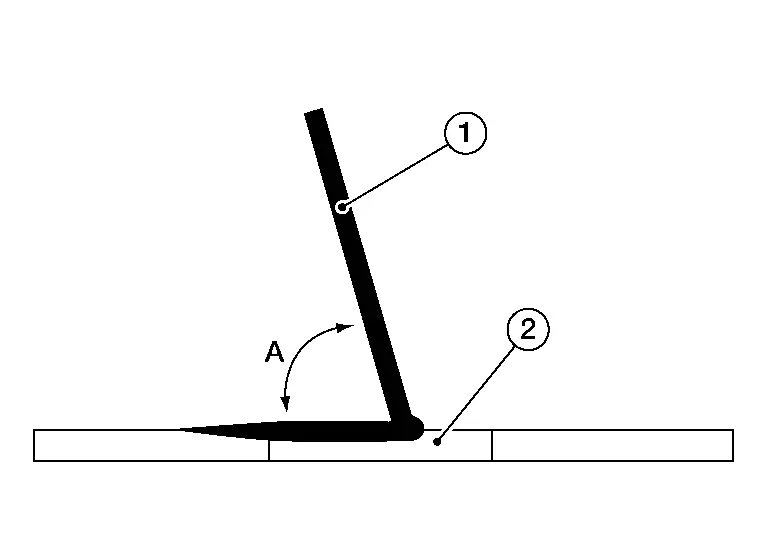
1 :Присадочный пруток 2 :Сварочная ванна A :Угол наклона присадочного прутка менее 90°
Необходимо правильно подобрать тип пластика. Мы используем стандартный пруток, который идеально подходит для следующих материалов. Это основные виды пластика, применяемые в наружных панелях современных автомобилей Nissan Ariya. Существуют исключения, а также возможны особенности сцепления с пластиками из-за небольших добавок в составе материалов.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Для следующих материалов требуются другие прутки:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Ремонт трещины или пореза
Медленно снимите краску с обеих сторон шлифовальной машиной. Убедитесь, что зона очищена от грязи и других материалов. Сделайте небольшую канавку в зоне повреждения.
- :Трещина или порез
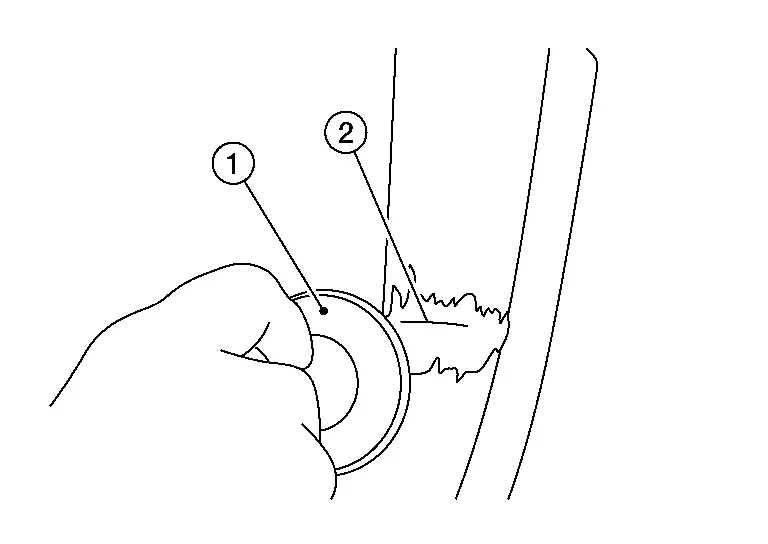
- :Шлифовальная машина
- :Трещина или порез
Прихватите (2) конец поврежденной зоны (1) сзади, так как это не даст зоне деформироваться в процессе сплавления. Прихватывайте как можно ближе к краю.
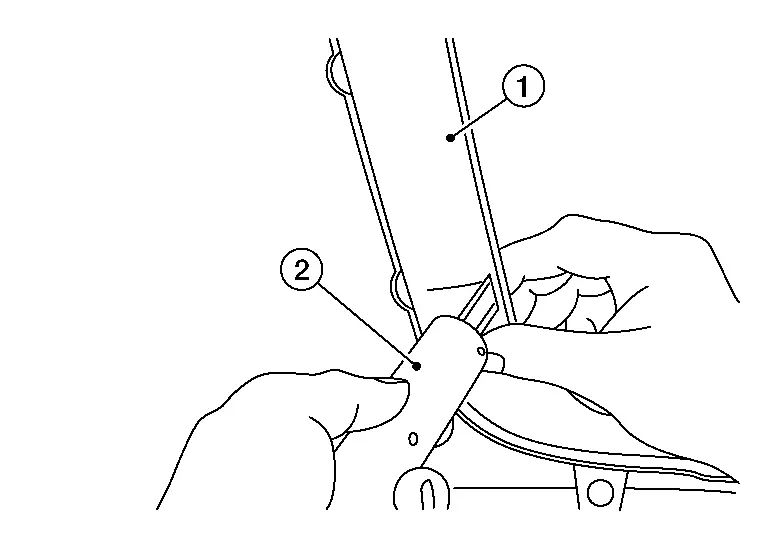
Начните процесс сплавления сначала сзади. Всегда начинайте на расстоянии 1 см за фактическим повреждением.
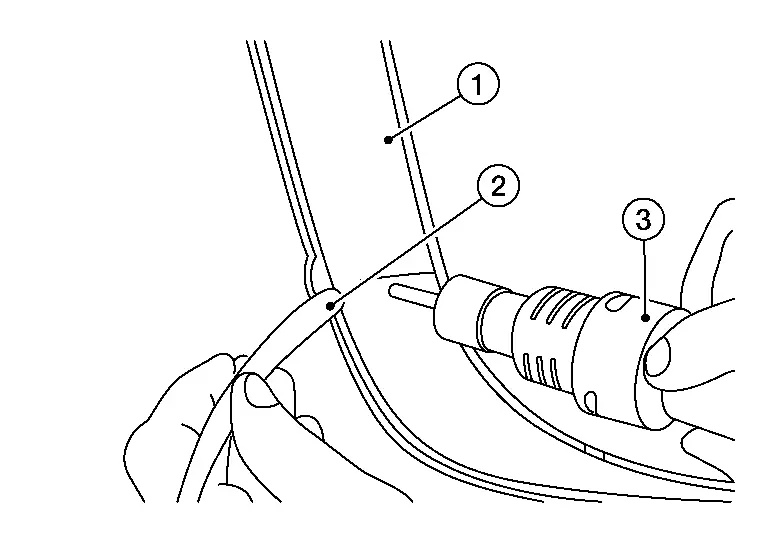
- :Трещина или порез
- :Присадочный пруток
- :Пластиковый сварочный аппарат
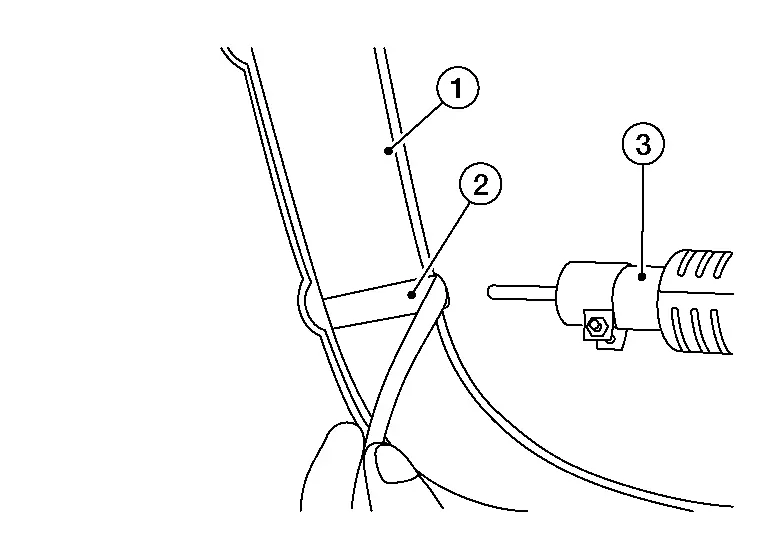
- :Трещина или порез
- :Присадочный пруток
- :Пластиковый сварочный аппарат
Повторите процесс спереди.

- :Трещина или порез
- :Пластиковый сварочный аппарат
- :Присадочный пруток

- :Трещина или порез
- :Шлифовальная машина
Ремонт сломанной лапки
Снимите краску с обеих сторон. Сделайте небольшую канавку на сломанных кромках.
Начните сплавление с одной стороны. Убедитесь, что с этой стороны материал хорошо сцепился. Когда одна сторона соединилась, дайте материалу остыть и сформируйте перемычку. Затем быстро прогрейте заднюю часть сварочной полоски, чтобы ее можно было согнуть. После этого сварите другую сторону, обеспечив хорошее сцепление.
- :Пластиковый сварочный аппарат
- :Присадочный пруток
- :Сломанная лапка
- :Присадочный пруток
- :Пластиковый сварочный аппарат
- :Сломанная лапка
 :Сломанная лапка
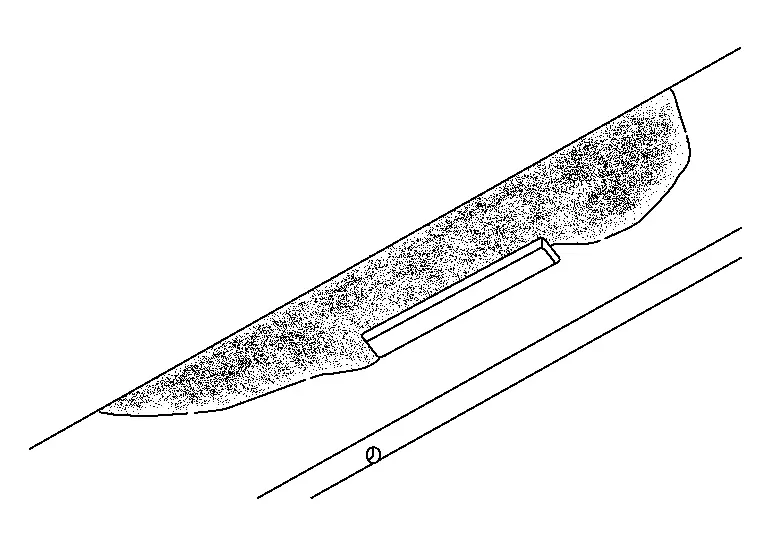
Медленно сошлифуйте лишний материал, чтобы не расплавить его.
Ремонт или заполнение пластикового зазора
Наждачной бумагой P120 зачистите кромки разлома до формы «V» или клина.
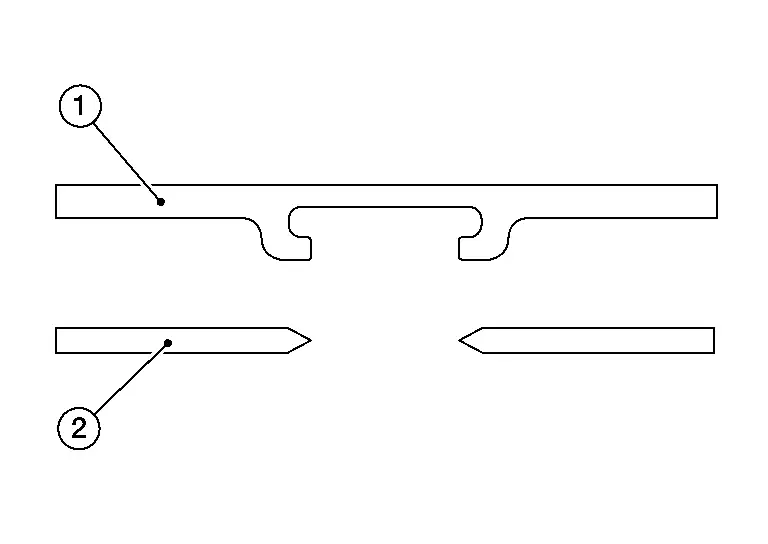
- :Исходная поврежденная пластиковая деталь
- :Поврежденный пластик, подготовленный к ремонту
Приварите полоску с одного конца.
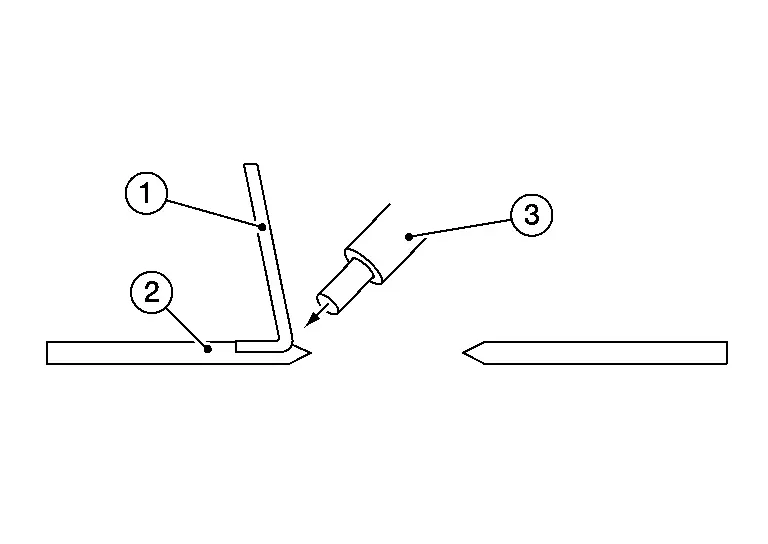
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
- :Пластиковый сварочный аппарат
Уложите полоску поверх зазора и продолжите сварку с другой стороны.
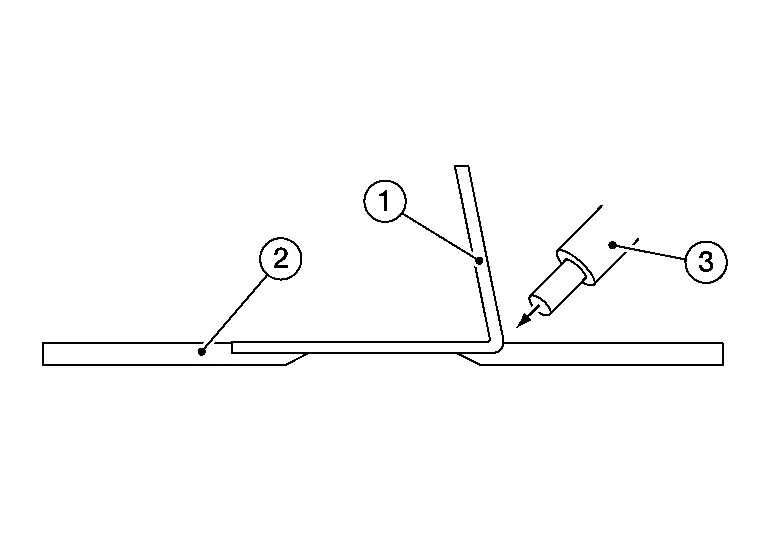
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
- :Пластиковый сварочный аппарат
Приварите новую полоску с нижней стороны.
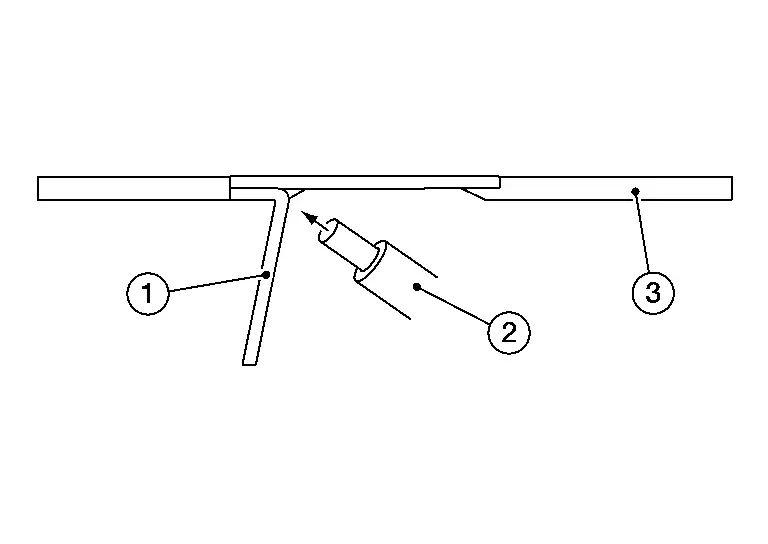
- :Присадочный материал
- :Пластиковый сварочный аппарат
- :Исходная поврежденная пластиковая деталь
Измените угол пластикового сварочного аппарата (2) и сварите оба присадочных материала вместе.

- :Присадочный материал
- :Исходная поврежденная пластиковая деталь
Измените угол пластикового сварочного аппарата (2) и завершите сварку с другой стороны.
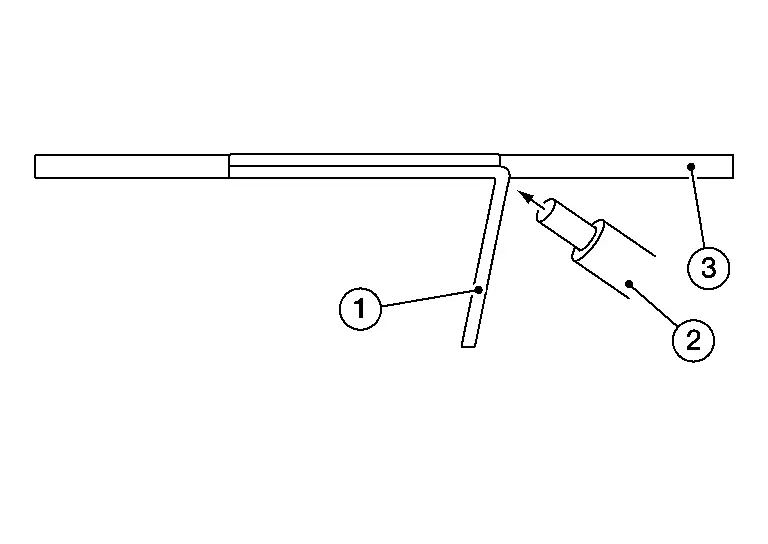
- :Присадочный материал
- :Исходная поврежденная пластиковая деталь