Lavorazione della lamiera
- Attrezzi per la lavorazione della lamiera
- Restringimento della lamiera
- Correzione di un pannello esterno della carrozzeria deformato
- Riparazione di ammaccature senza verniciatura
Attrezzi per la lavorazione della lamiera Nissan Ariya: FE0
Attrezzi per la lavorazione della lamiera
Questa sezione descrive i vari attrezzi utilizzati nei lavori di riparazione della carrozzeria.
Martelli
Il martello viene utilizzato per correggere ammaccature, sporgenze o altre deformazioni. Sono state progettate diverse forme in base alla loro funzione.
(1) TIPI E CARATTERISTICHE DEI MARTELLI
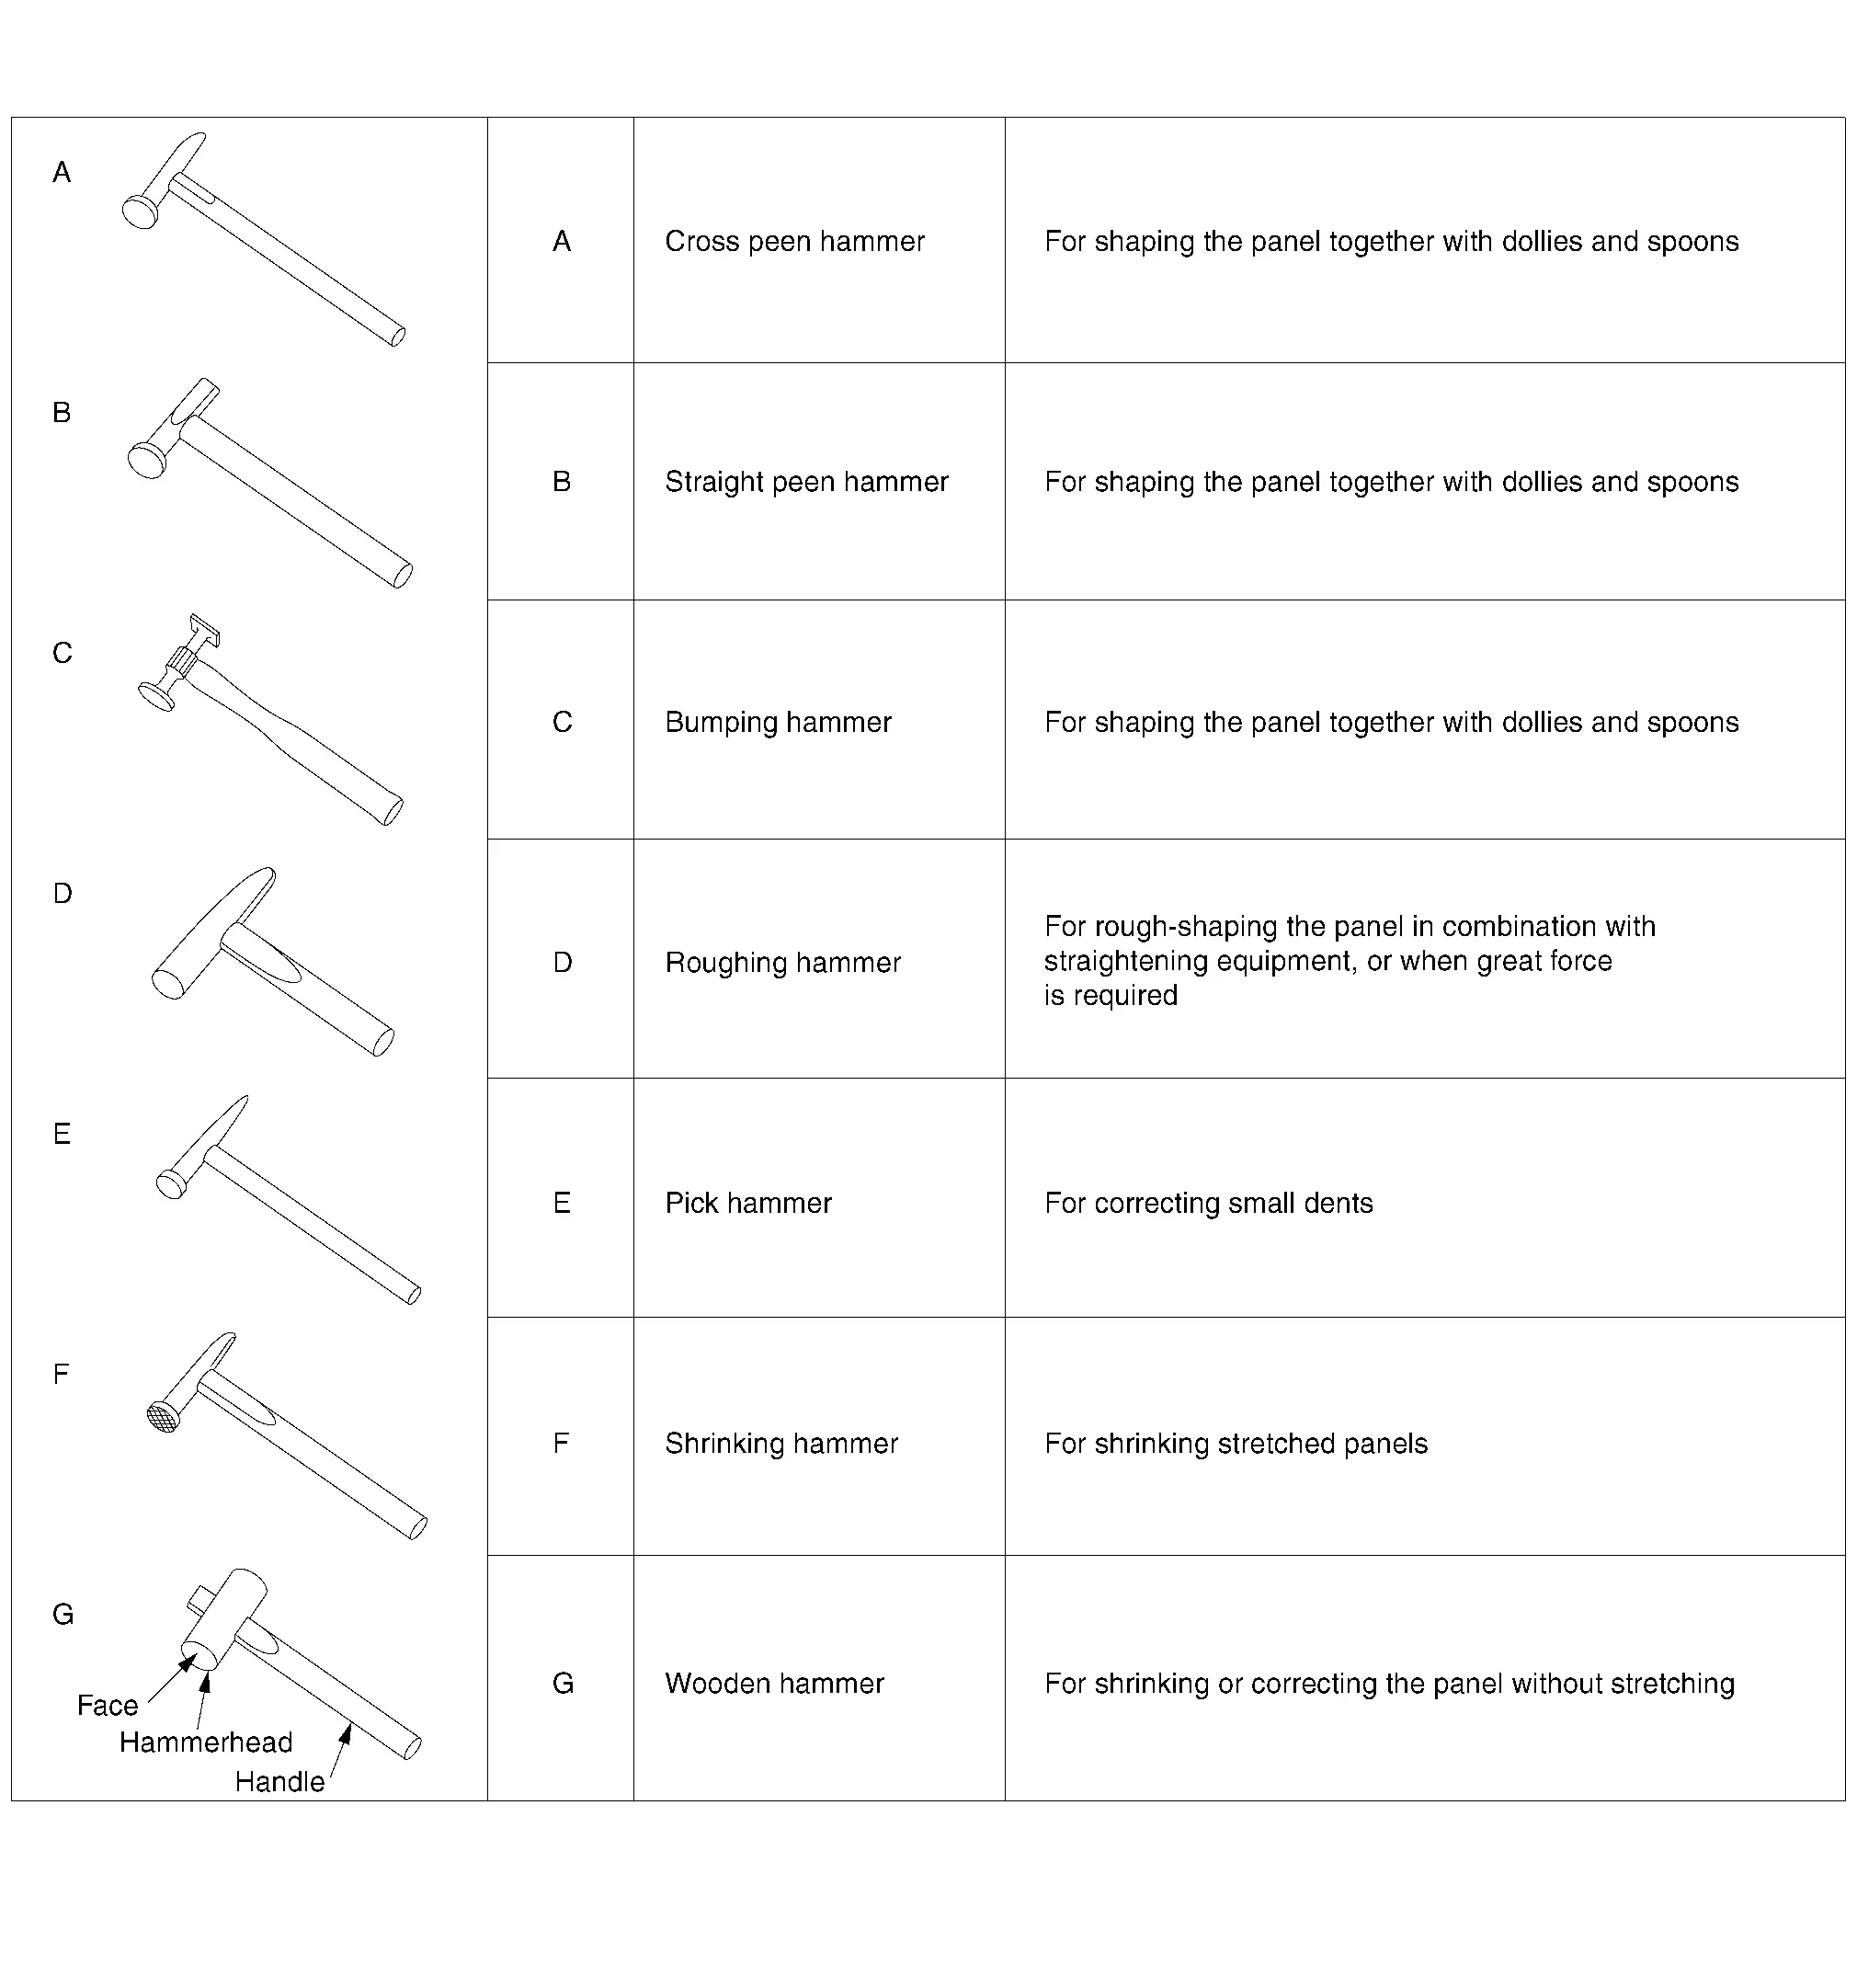
(2) SCELTA E MANUTENZIONE DEI MARTELLI
È necessario scegliere martelli più leggeri o più pesanti in base all'applicazione o allo scopo.
Il peso del martello deve essere scelto in base alla forza fisica dell'utente.
La manutenzione del martello è importante. In particolare, la testa del martello deve essere sempre mantenuta pulita. Una testa deformata o danneggiata causa deformazioni dei pannelli.
Pertanto, i martelli per la lavorazione della lamiera non devono essere usati per colpire altri oggetti, come uno scalpello. Non mischiare i martelli per lamiera con i martelli ordinari.
La riparazione della testa di un martello per lamiera è spiegata di seguito.
(a) Fissare il martello in una morsa con la testa rivolta verso l'alto.
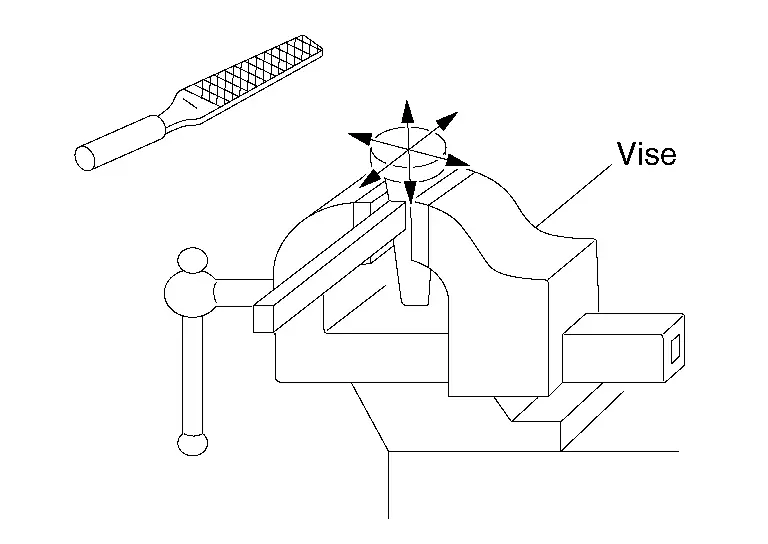
Se la testa del martello è deformata, usare una lima manuale per levigarla.
(b) Limare la faccia in tutte le direzioni. Non limare in una sola direzione.
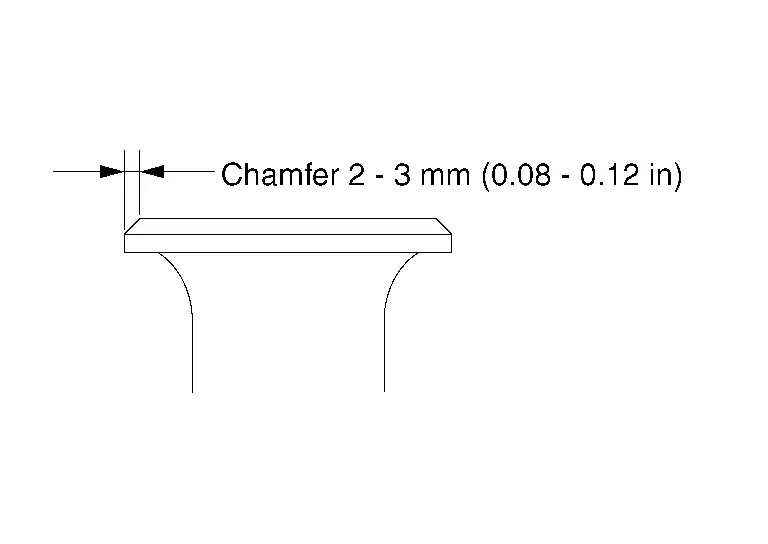
(c) Smussare il bordo della faccia per evitare che intacchi o deformi la lamiera.
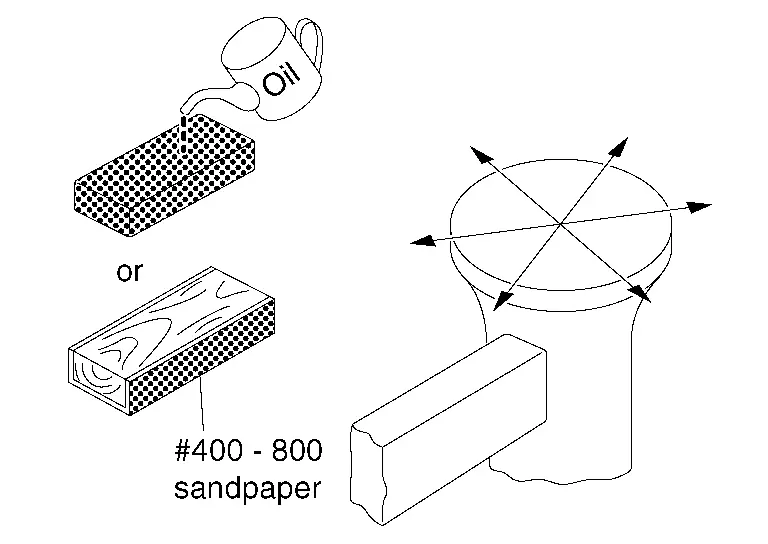
(d) Dopo aver levigato la faccia del martello, lucidarla con una pietra ad olio o con carta abrasiva n. #400 - #800 avvolta attorno a un blocchetto di legno. Lucidare la faccia in tutte le direzioni.
(e) Per verificare la finitura, applicare vernice marcatrice sulla faccia del martello. Colpire un pezzo di lamiera piana su una superficie piana.
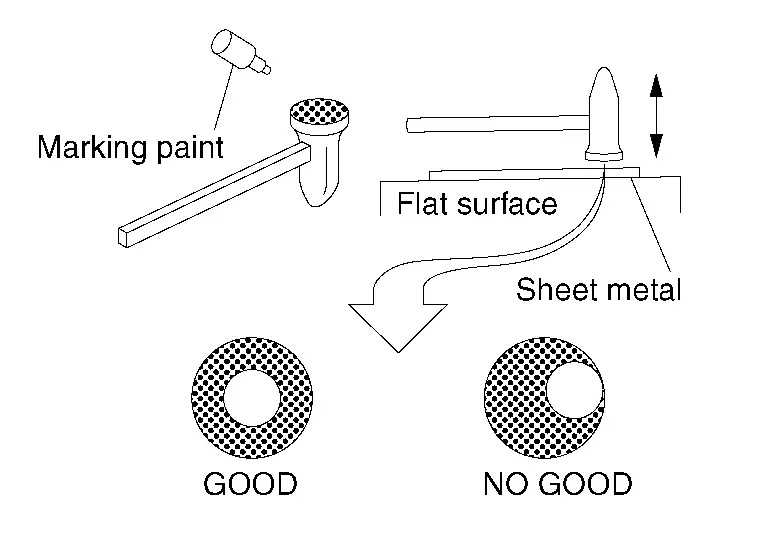
| BUONO | : La vernice si stacca al centro della faccia. |
| NON BUONO | : La vernice si stacca in una zona diversa dal centro della faccia. Rettificare nuovamente la superficie. |
(3) IMPUGNATURA E COLPI CON IL MARTELLO
(a) Impugnatura del martello
Stringere saldamente il manico del martello con il medio, l'anulare e il mignolo, in modo che non scivoli durante l'oscillazione.
Tenere leggermente i lati del manico del martello con il pollice e l'indice per evitare movimenti laterali.

(b) Martellatura
Per la raddrizzatura grossolana, colpire con forza.
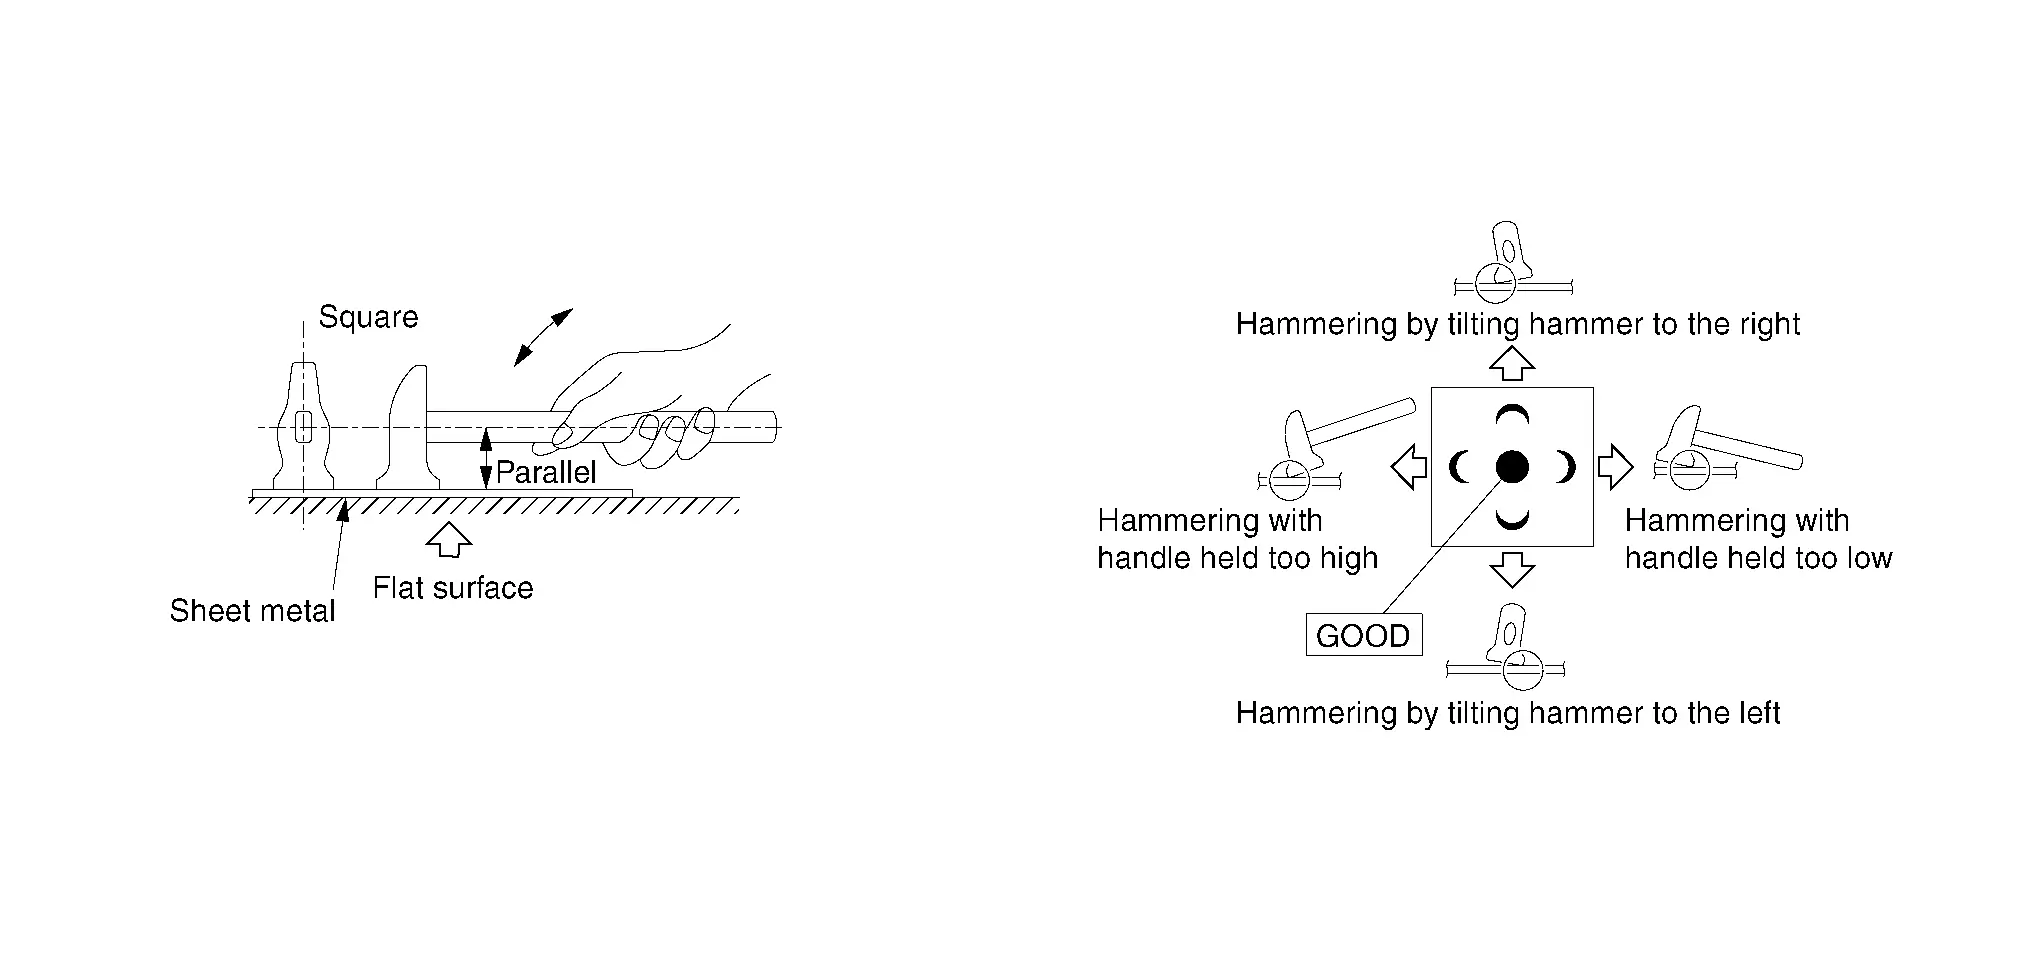
Per le normali operazioni di correzione, far oscillare il martello usando il polso. In questo caso, il braccio funge da guida per determinare la direzione del martello.

Durante il colpo, la faccia del martello deve essere a filo con la superficie del pannello. Se il bordo del martello colpisce la superficie, intaccherà il pannello.
La martellatura deve avvenire a circa 100 colpi al minuto e deve essere mantenuta costante. Un ritmo irregolare produce una forza di colpo non uniforme. La lamiera si allunga quando viene martellata. Una martellatura irregolare rende inoltre più difficile la correzione della lamiera.
Tasselli di battuta
I tasselli di battuta vengono usati in combinazione con il martello. Sono blocchi di acciaio da 1 kg - 2 kg (2 lb - 4 lb), più pesanti di un martello, con diverse curvature e superfici piane.
(1) USO DEI TASSELLI DI BATTUTA
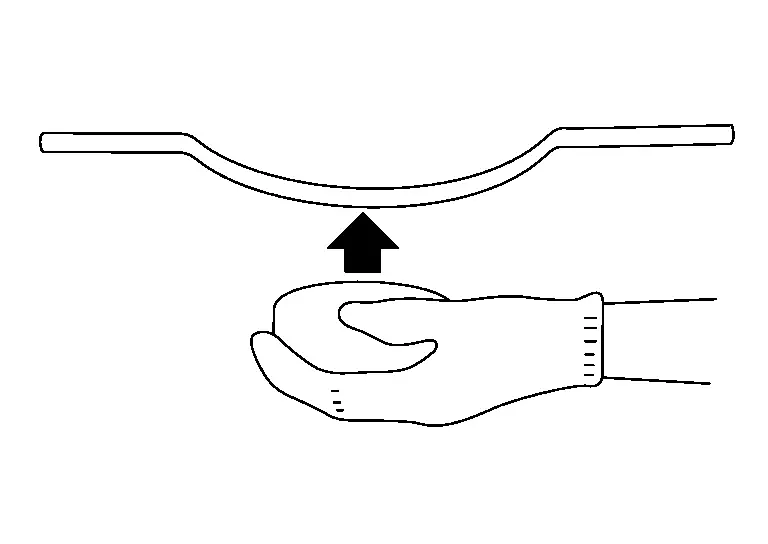
(a) Posizionare il tassello di battuta sul lato interno della lamiera deformata.
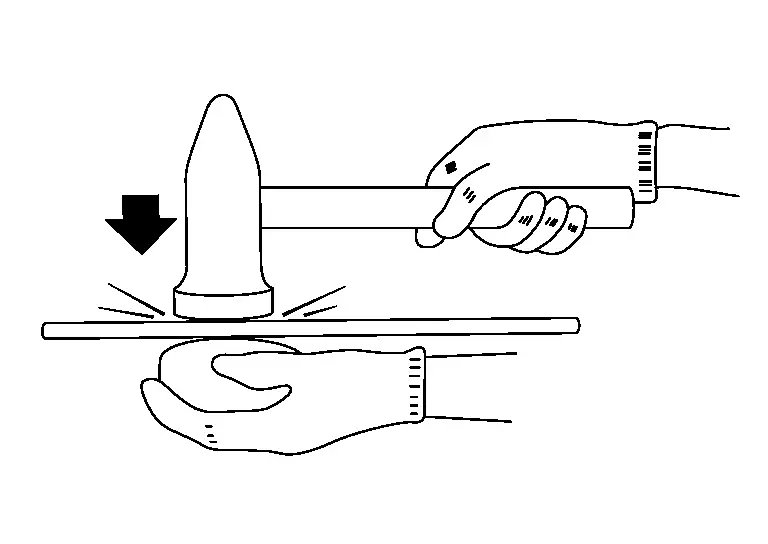
Colpire con il martello la zona deformata della lamiera per allungarla.
(b) Spostare il martello e il tassello di battuta secondo necessità, e dirigere i colpi del martello in modo da piegare la lamiera.

(c) Se la martellatura ordinaria è impossibile per mancanza di spazio, sostituire il martello con un tassello di battuta e colpire la parte ammaccata con il tassello.
(2) TIPI E CARATTERISTICHE DEI TASSELLI DI BATTUTA
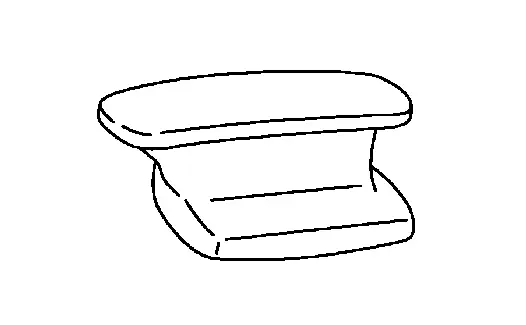 |
Tassello di uso generale | Viene chiamato anche tassello a rotaia. Ha facce curve sia larghe sia strette. |
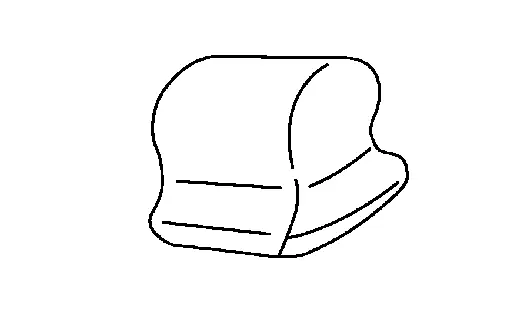 |
Tassello universale | Questo tipo di tassello presenta diverse superfici curve ed è adatto a un'ampia gamma di lavori di carrozzeria. Può essere maneggiato facilmente in spazi ristretti. |
 |
Tassello a tallone | Un lato è piano e l'altro è leggermente curvo. È adatto per correggere superfici piane e leggermente curve. |
 |
Tassello a punta | Questo tassello è formato da due superfici piane e da una superficie curva di raccordo. Può essere usato in spazi ristretti. |
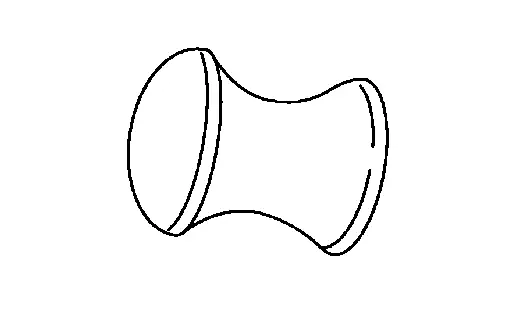 |
Tassello tondo | Entrambi i lati sono curvi. Questo tassello viene usato per riparare piccole ammaccature. |
 |
Tassello a cuneo | Questo tassello ha una superficie curva che passa gradualmente da stretta a dolce. La sua estremità appuntita può essere inserita in zone ristrette. |
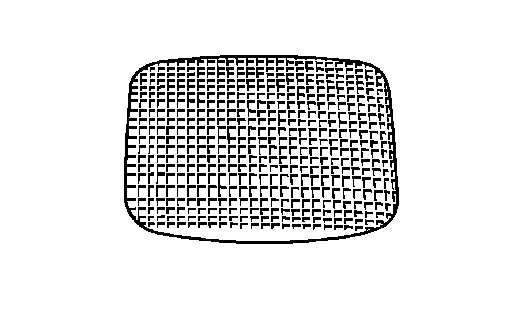 |
Tassello per restringimento | La superficie è simile a una lima. Questo tassello viene usato in combinazione con un martello per restringimento. |
(3) SCELTA E MANUTENZIONE DEI TASSELLI DI BATTUTA
Idealmente, si dovrebbe usare un tassello la cui superficie curva corrisponda esattamente alla curvatura del pannello. Tuttavia, ciò è spesso difficile. Nella maggior parte dei casi, va scelto un tassello con curvatura leggermente inferiore a quella del pannello.
In generale, per la normale lavorazione dei pannelli sono sufficienti quattro tipi di tasselli (uso generale, universale, a tallone e a punta). Tuttavia, può essere progettato un tassello speciale per modellature particolari.
Le dimensioni e il peso del tassello devono essere facili da maneggiare.

Le procedure di manutenzione e le precauzioni descritte per il martello valgono anche per il tassello.
L'intera superficie del tassello deve essere priva di danni.
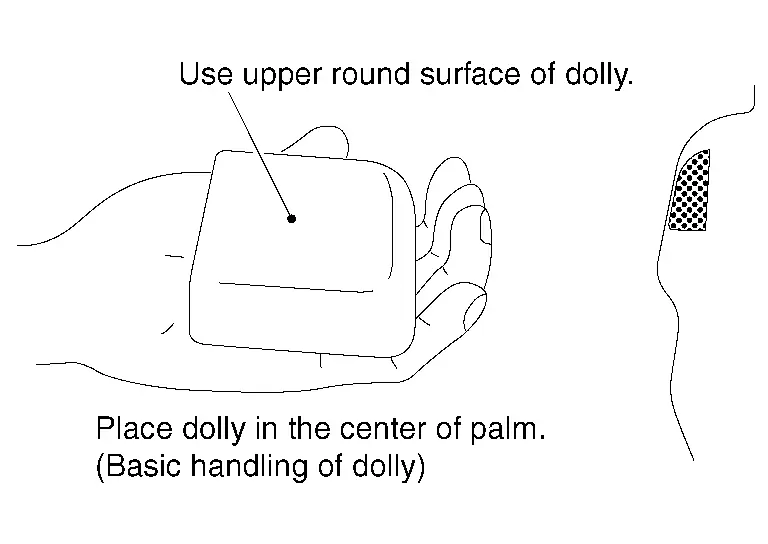
(4) COME IMPUGNARE IL TASSELLO
Impugnatura di base del tassello.
(a) PARTE SUPERIORE:
Appoggiare il tassello nel palmo della mano.
Tenendolo leggermente, appoggiare la superficie curva contro la superficie curva del pannello.
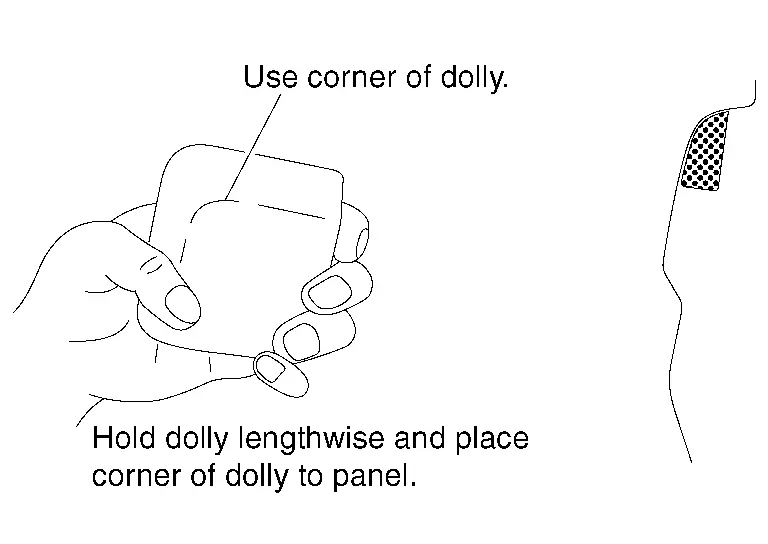
(b) SPIGOLO:
Tenere il tassello in senso longitudinale e posizionare lo spigolo nella zona fortemente piegata del pannello.
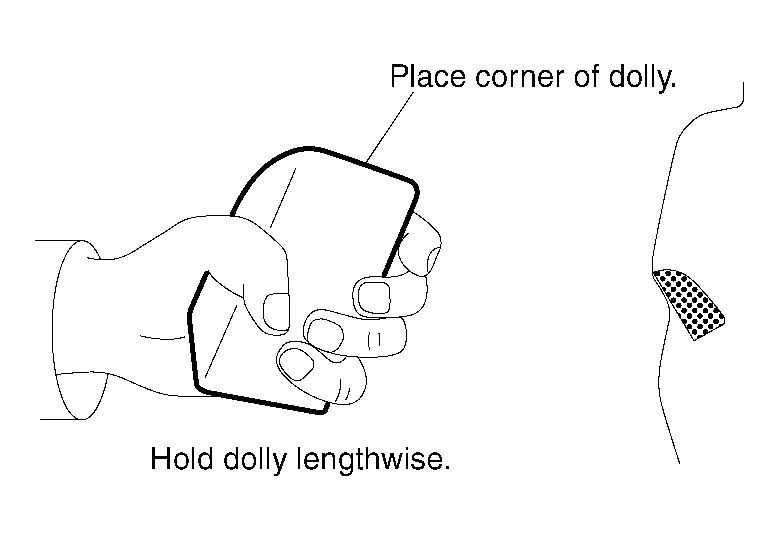
(c) BORDO:
Tenere il tassello con il bordo rivolto verso l'alto.
Posizionare questo bordo sulla linea di imbutitura del pannello.
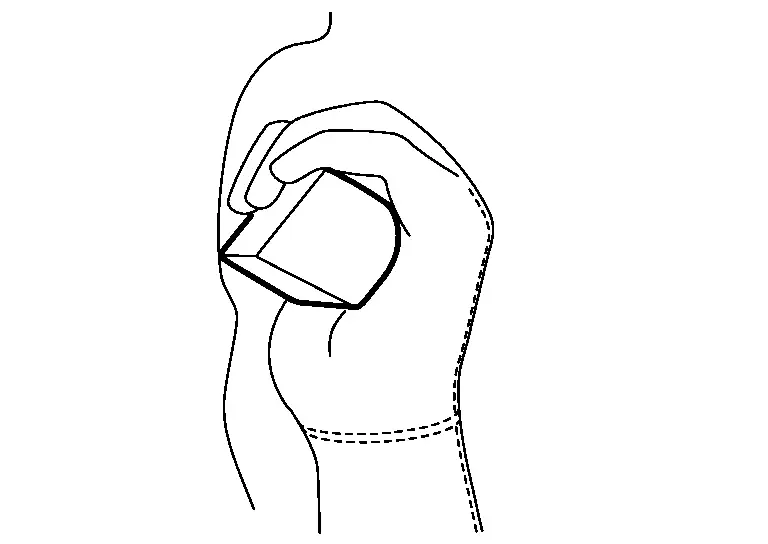
(d) CORREZIONE DELLA LINEA DI IMBUTITURA:
Per correggere una linea di imbutitura concava in uno spazio ristretto sul retro del pannello, usare un tassello come mostrato in figura e colpire con esso la linea di imbutitura.
Come usare martello e tassello
(1) MARTELLO SU TASSELLO
Questa tecnica è nota anche come martellatura su tassello. Il tassello viene tenuto direttamente sotto la zona colpita dal martello. La martellatura spiana la lamiera ammaccata tra il tassello e il martello. Questo metodo provoca l'allungamento della lamiera.

La martellatura su tassello è più efficace per riparare ammaccature poco profonde.
(a) Il martello colpisce la lamiera, facendo rimbalzare il tassello contro la superficie metallica. In questo modo la zona danneggiata viene lavorata sia dall'interno sia dall'esterno.
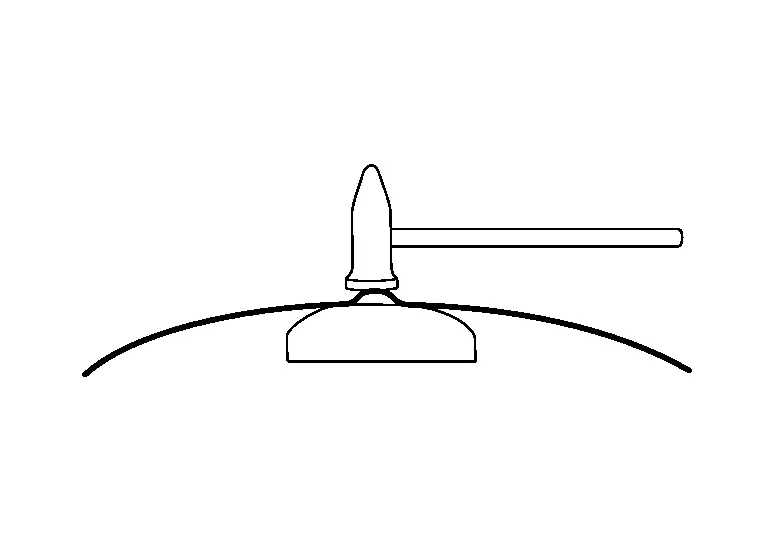
(b) La lamiera si allunga tra il martello e il tassello, e la deformazione si distribuisce attorno alla zona colpita.
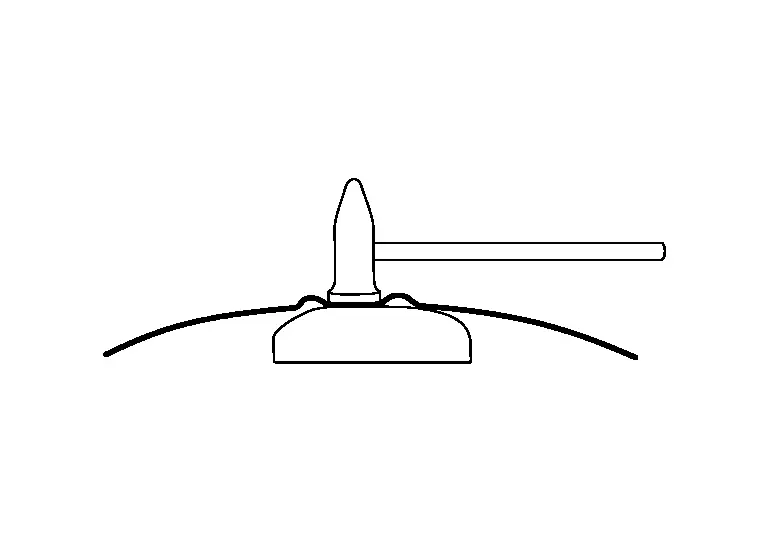
(c) Spostare continuamente il tassello sotto la deformazione in movimento in modo da poterla colpire correttamente.

(d) La lamiera si allunga gradualmente e torna alla forma originale.
(2) MARTELLO FUORI DAL TASSELLO
Questa tecnica è nota anche come martellatura fuori dal tassello.
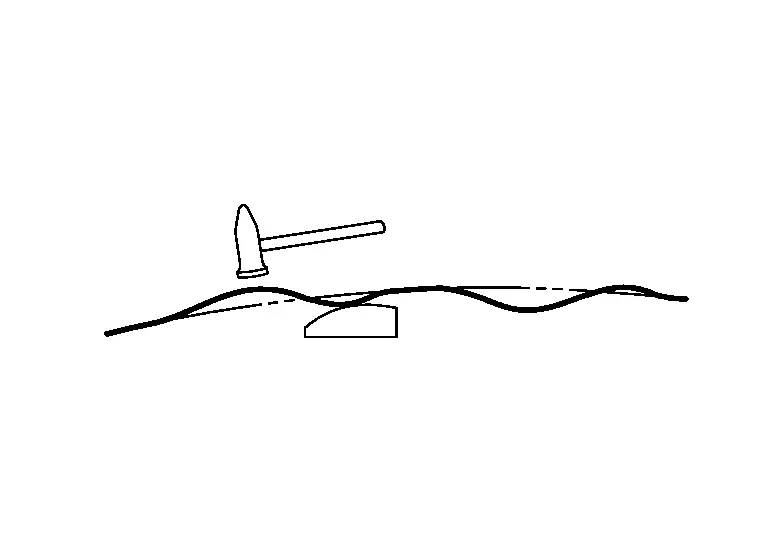
Posizionare il tassello direttamente sotto un'ammaccatura e colpire il bordo dell'ammaccatura con il martello. Il martello spinge verso il basso una zona mentre la reazione del tassello spinge verso l'alto la zona adiacente.
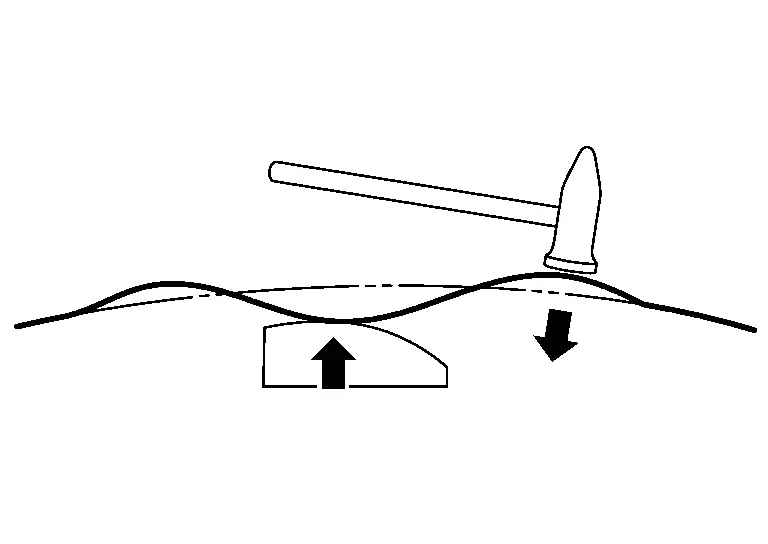
Di seguito è riportato un esempio dell'operazione di martello fuori dal tassello.
(a) Posizionare il tassello sotto l'ammaccatura più profonda e colpire la parte più alta della superficie superiore.
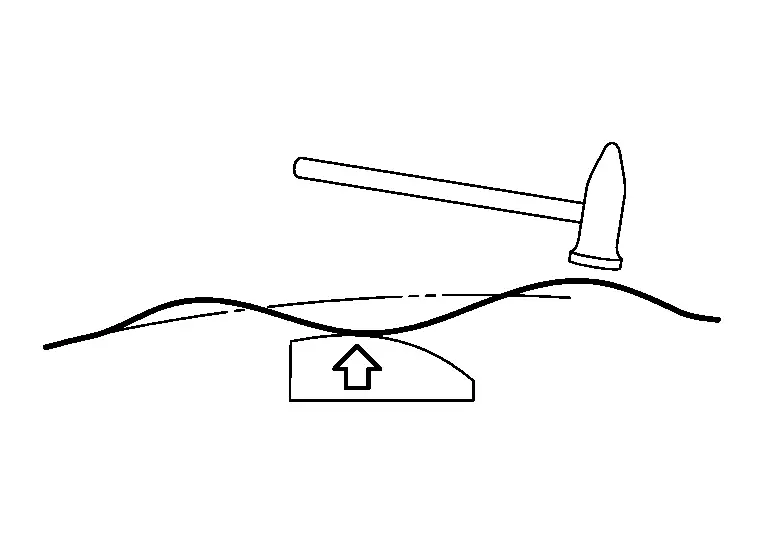
(b) La parte sollevata della superficie si abbassa man mano che viene colpita dal martello.

(c) I colpi del martello si trasmettono al tassello, generando una forza di reazione.
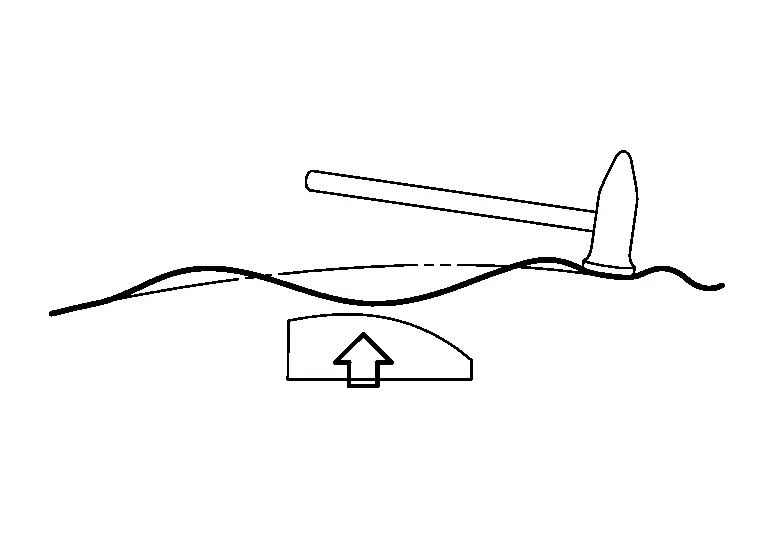
(d) Questa forza di reazione spinge l'ammaccatura verso l'esterno.
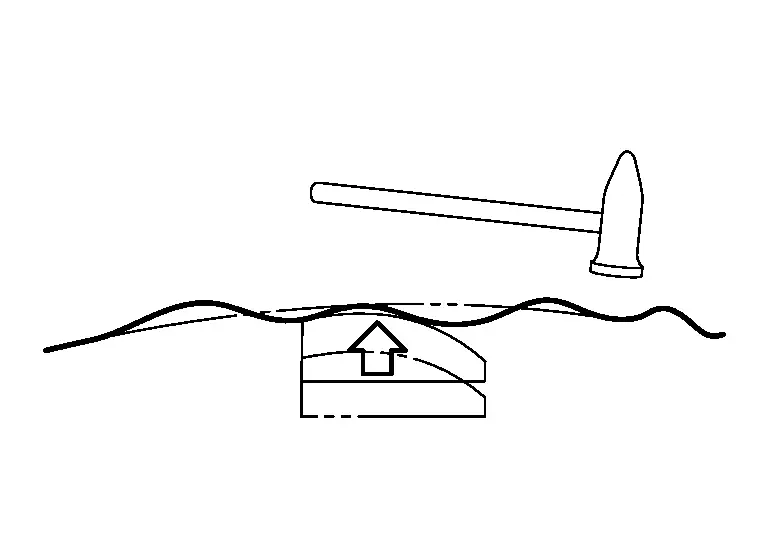
(e) Ripetere le operazioni (a) - (d) finché la superficie non risulta liscia.
Cucchiai
I cucchiai sono in acciaio, con una o entrambe le estremità piane. Vengono usati come tasselli in spazi ristretti o come leve.
(1) TIPI E CARATTERISTICHE DEI CUCCHIAI
 |
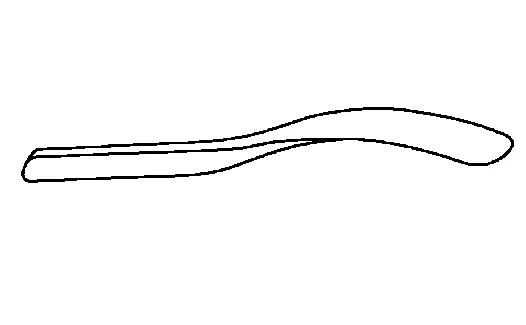
Cucchiaio di uso generale | Questo cucchiaio ha una superficie leggermente curva e estremità fortemente curvate. È ampiamente utilizzato nei lavori di carrozzeria. |
 |
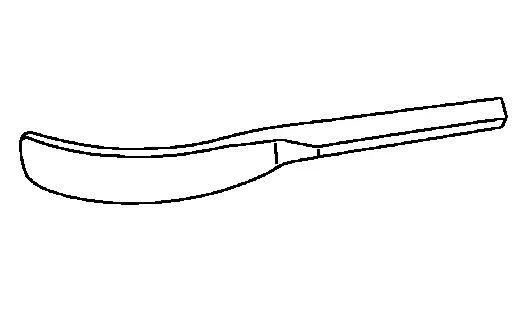
Cucchiaio lungo | Questo cucchiaio ha un manico lungo e facce sottili e rigide. Viene usato principalmente per fare leva. |
 |
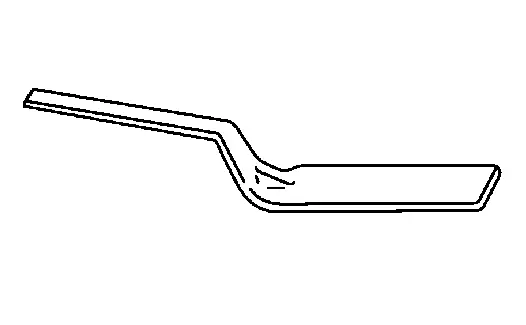
Cucchiaio curvo | Il manico di questo cucchiaio è relativamente corto. Ha una lama larga e curva. Questo cucchiaio viene usato per lisciare. |
 |
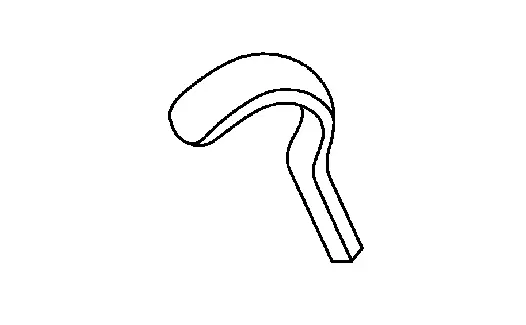
Cucchiaio piatto | Questo cucchiaio ha un manico corto e una lama larga e piatta. Quando il cucchiaio viene appoggiato sul pannello e colpito con il martello, la forza si distribuisce su un'area ampia. |
 |
Cucchiaio a sella alta | Questo cucchiaio ha una lama larga e uncinata. Viene usato per riparare spazi stretti della carrozzeria, come l'interno del longherone esterno. |
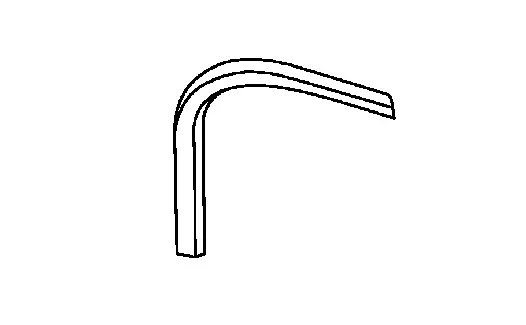 |
Cucchiaio a falce | Questo cucchiaio ha una superficie larga, leggermente curva, con un'estremità sottile. Può essere inserito in fessure molto strette tra i pannelli. |
(2) SCELTA E MANUTENZIONE DEI CUCCHIAI
Scegliere cucchiai adatti alla particolare forma del pannello e alla struttura interna.
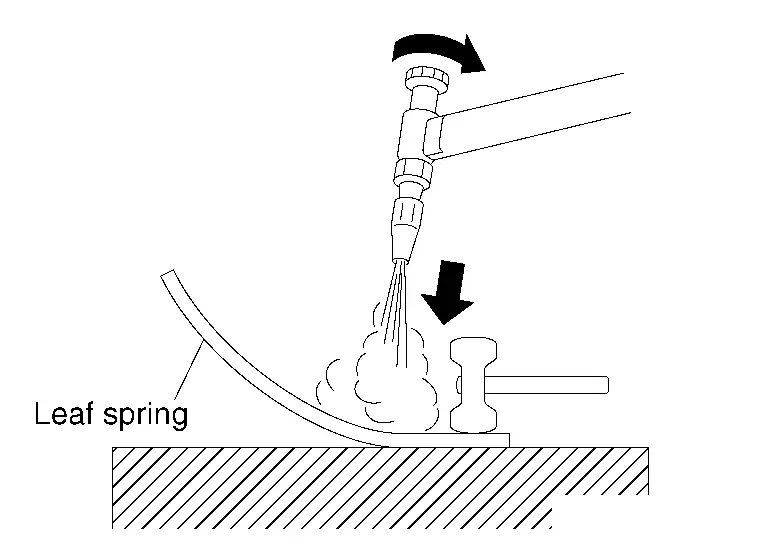
Le precauzioni descritte per il martello e la spalla valgono anche per i cucchiai. Non danneggiare la superficie che entra in contatto diretto con il pannello durante la riparazione.
(3) COME USARE I CUCCHIAI
(a) Inserire il cucchiaio in spazi stretti, come l'interno della portiera, e usarlo come spalla.
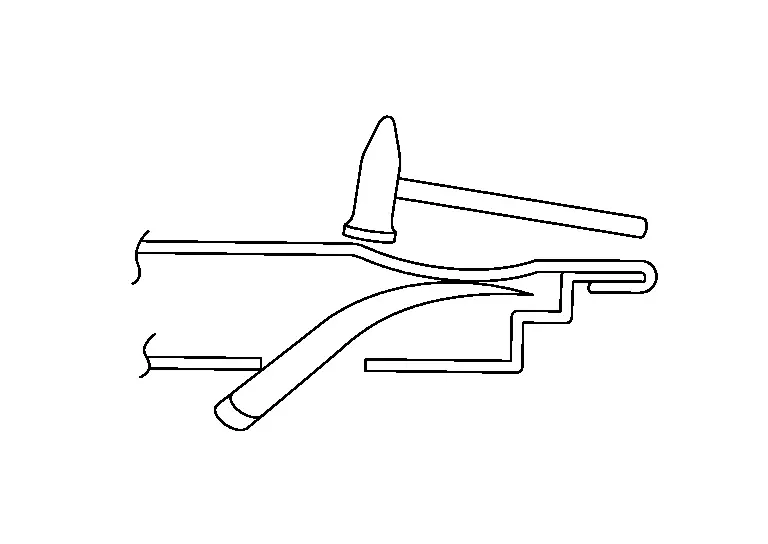
(b) Posizionare un cucchiaio tra due pannelli e fare leva per estrarre la parte concava.
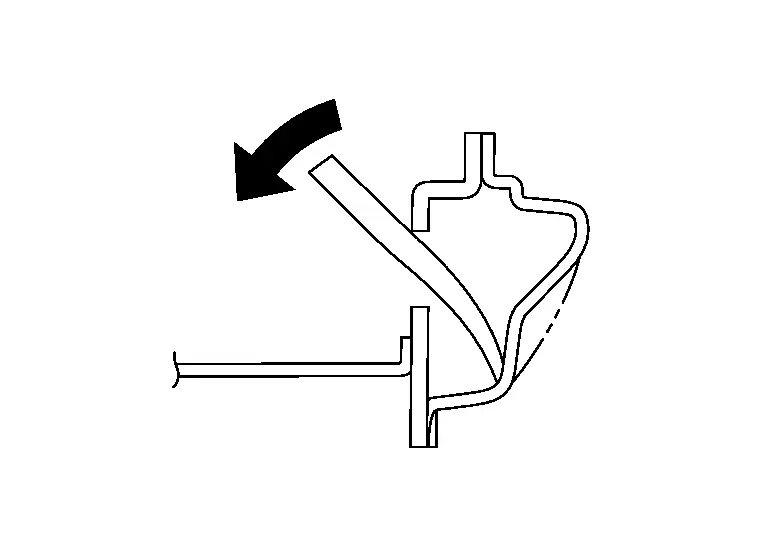
(c) Colpire direttamente il cucchiaio per distribuire la forza dei colpi di martello.
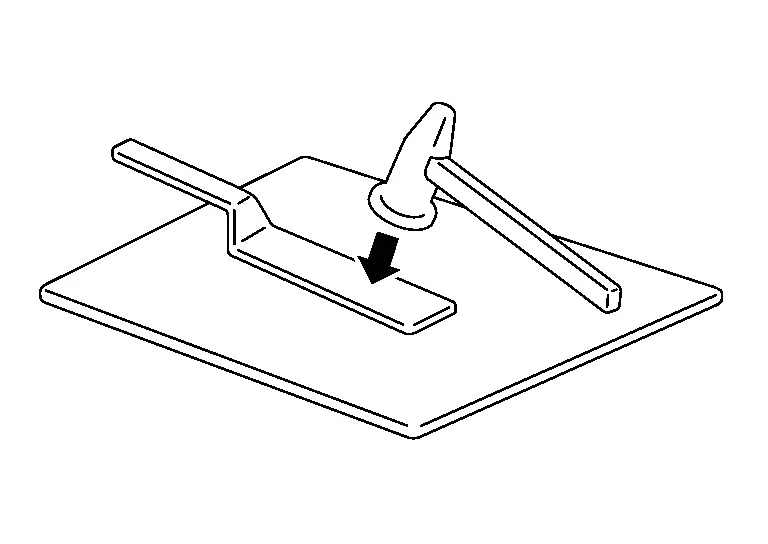
(d) La figura mostra un esempio di uso scorretto del cucchiaio. Non c'è un punto di appoggio per il cucchiaio.
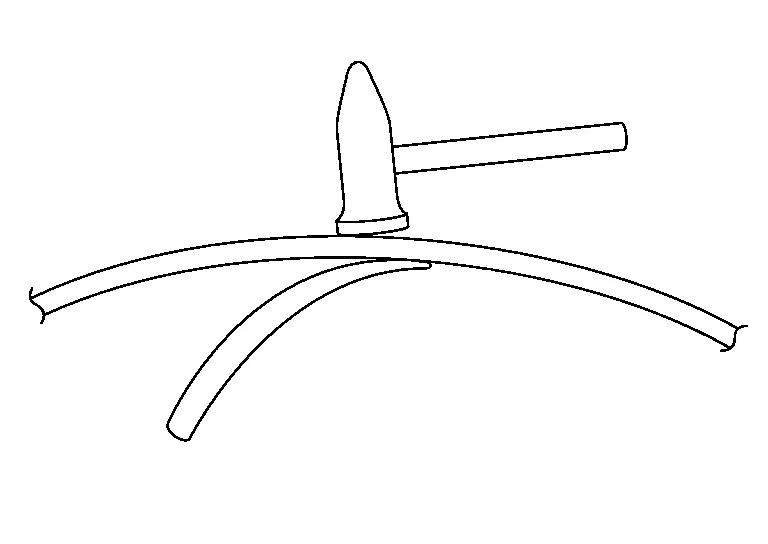
Se il cucchiaio viene usato in questo modo, sulla superficie di contatto si applica una forza insufficiente e il cucchiaio non può funzionare da spalla.
Scalpelli a punta tonda
Gli scalpelli vengono generalmente usati per tagliare la lamiera.
Vengono utilizzati anche nella riparazione della carrozzeria. Esistono numerosi tipi di scalpelli. Questa sezione, tuttavia, descrive gli scalpelli a punta tonda utilizzati esclusivamente per piegare la lamiera o per modellare le linee di stampaggio del pannello.
Questo tipo di scalpello deve avere un bordo arrotondato, come mostrato in figura. Se il bordo è affilato, il pannello della carrozzeria si graffierà.
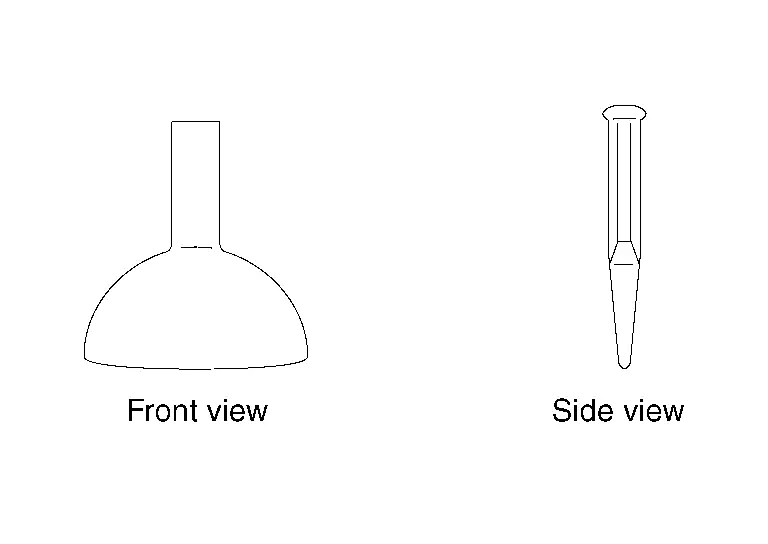
COME USARE GLI SCALPELLI A PUNTA TONDA
(a) Per piegare la lamiera
Tracciare innanzitutto una linea sulla lamiera.
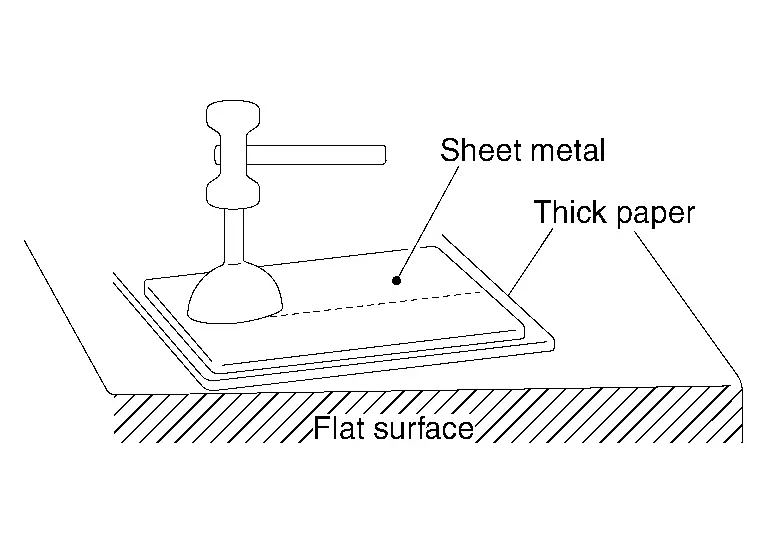
Posizionare della carta spessa o del cartone sotto la lamiera.
Appoggiare lo scalpello a punta tonda sulla linea e colpirlo con il martello.
Appoggiare la lamiera su una superficie piana e inclinata, con il lato tracciato rivolto verso il basso, e piegare la lamiera con un martello di legno.
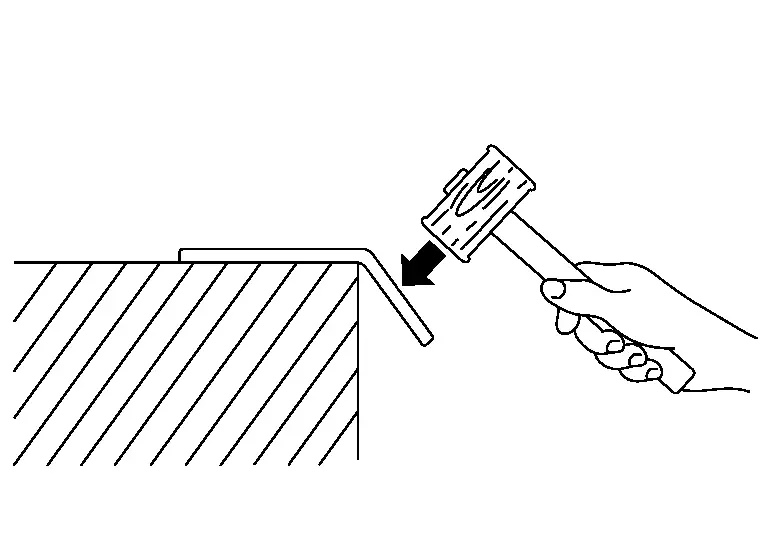
Usando un martello e lo scalpello a punta tonda, piegare la lamiera in modo netto e squadrato. Non piegare tutto in una volta.
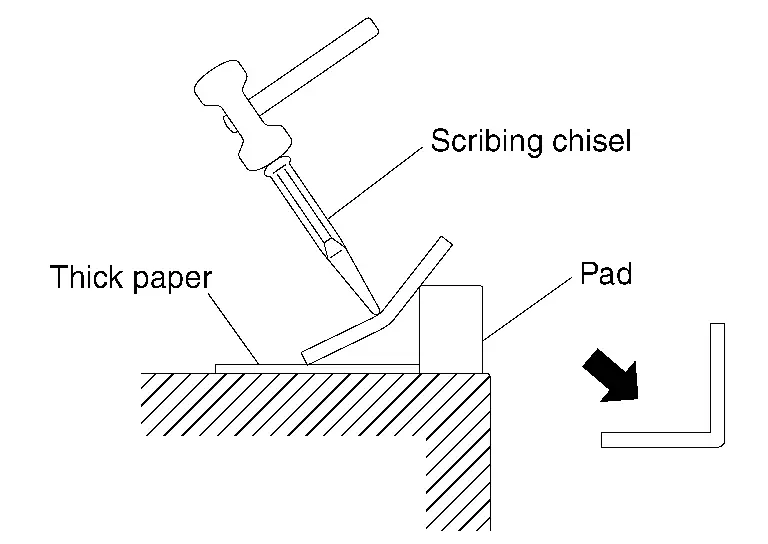
Piegare gradualmente la lamiera colpendo delicatamente la testa dello scalpello.
(b) Modellatura della linea di stampaggio
Se l'ammaccatura nella linea di stampaggio è più piccola della larghezza dello scalpello, applicare lo scalpello al centro dell'ammaccatura. Colpire per appiattire. Colpire con delicatezza in modo da eliminare l'ammaccatura gradualmente.
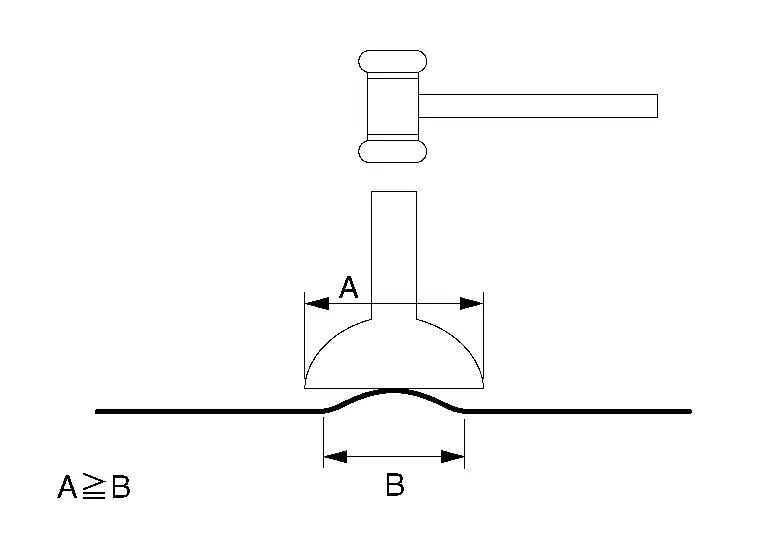
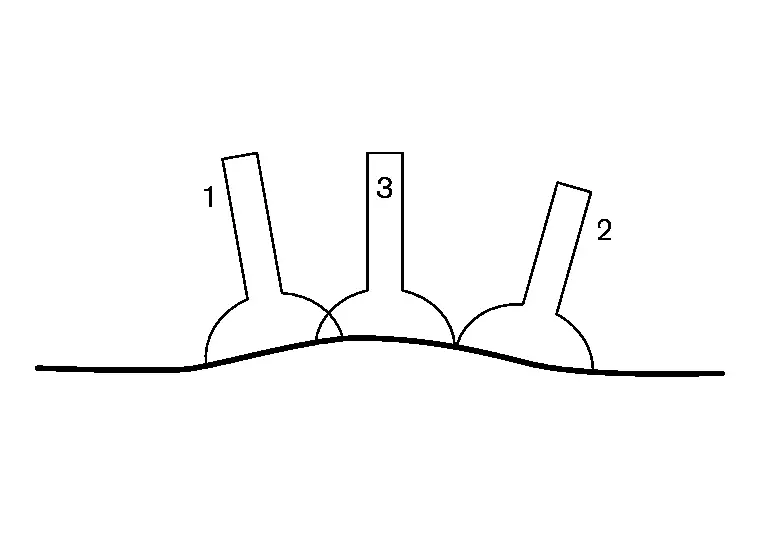
Se l'ammaccatura è più larga della larghezza dello scalpello, non colpire al centro dell'ammaccatura. Applicare lo scalpello ai bordi dell'ammaccatura.
Tipi e usi delle cesoie per lamiera
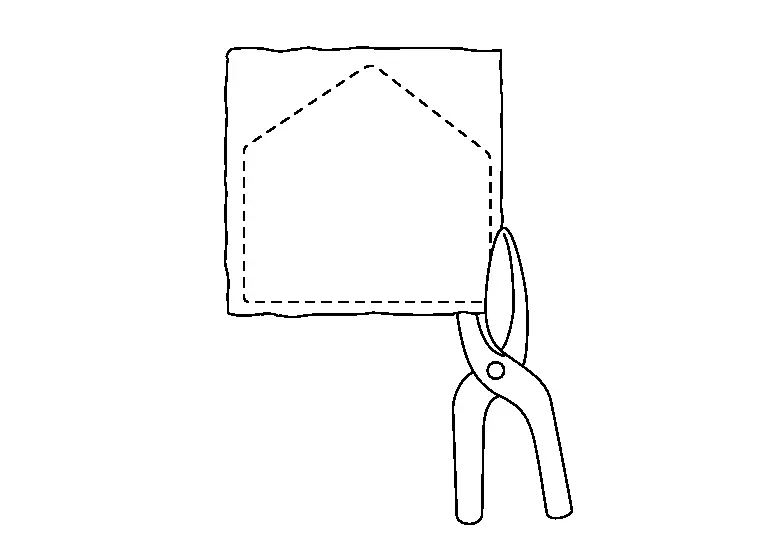
(1) CESOIE A LAMA DRITTA
Per tagli in linea retta.
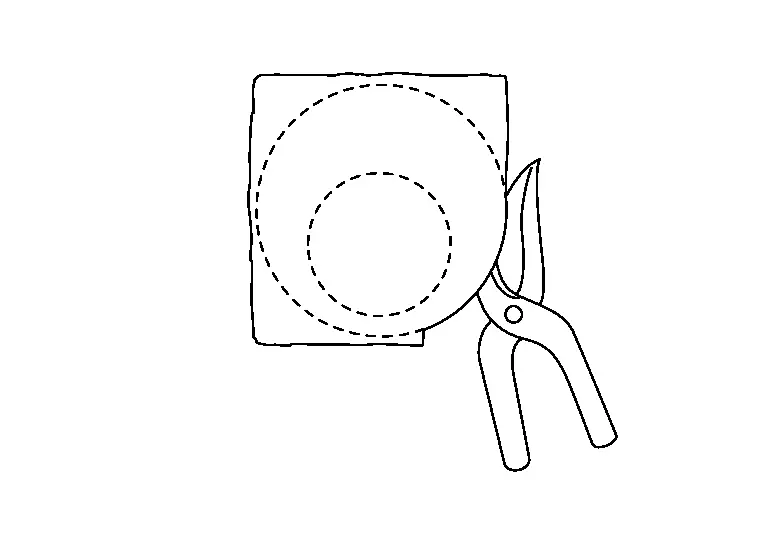
(2) CESOIE A LAMA CURVA
Le lame sono curvate in modo regolare. Adatte per tagli rettilinei o curvi.
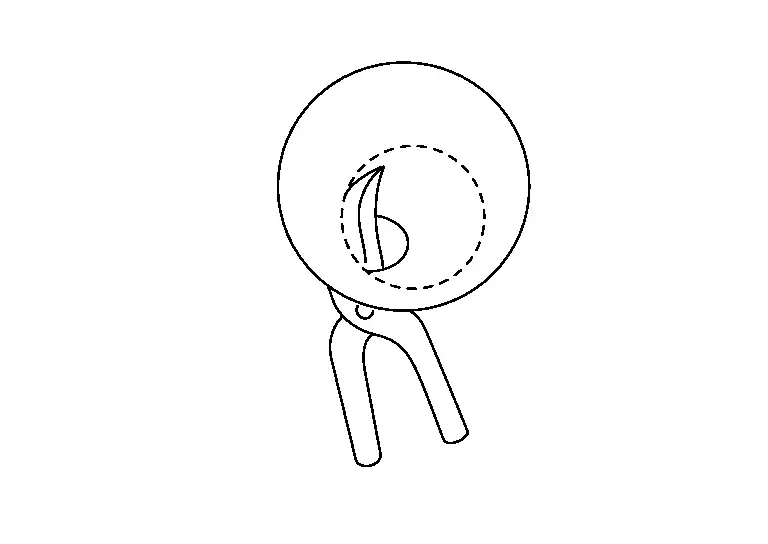
(3) CESOIE A LAMA A CUCCHIAIO
L'intera lama è piegata verso un lato. Adatta per tagli lungo linee fortemente curve.
Attrezzi per la trazione
Se è impossibile accedere all'area danneggiata, le ammaccature possono essere estratte e riparate.
METODI
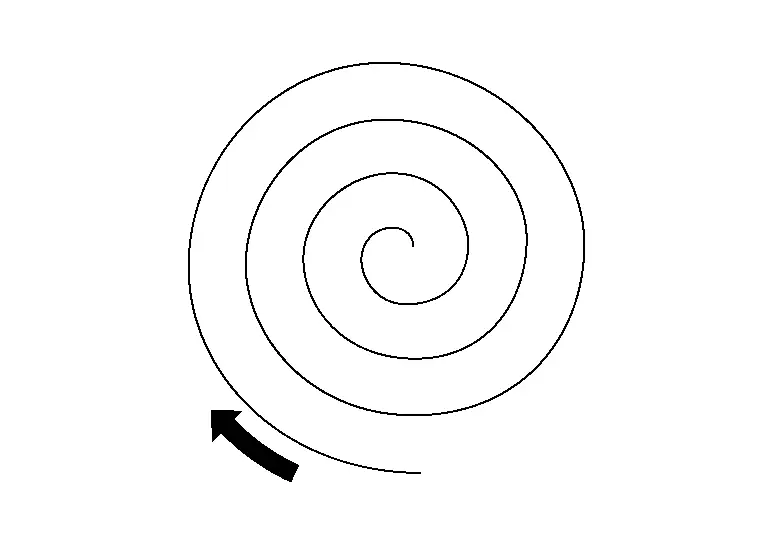
Esistono molte tecniche per riparare un'ammaccatura, ma fondamentalmente due metodi. Entrambi i metodi possono essere usati a seconda del tipo di danno. Ogni metodo ha i propri vantaggi e svantaggi.
| Dall'esterno verso l'interno | Dall'interno verso l'esterno |
 |
 |
| Il metodo tradizionale va dall'esterno verso l'interno, a spirale. Questo metodo ha il vantaggio che i singoli punti si induriscono e stabilizzano l'area man mano che si lavora verso il centro. Lo svantaggio è che il centro risulta irrigidito e non è facile da riportare in forma. | Il metodo dall'interno verso l'esterno consiste nel partire dal centro e, man mano che l'ammaccatura si distende, lavorare sull'area circostante. Inoltre, il martello può essere usato contemporaneamente per distendere le tensioni del metallo circostante. |
Se il danno è influenzato o interessato da un bordo o da una linea della carrozzeria, bisogna allontanarsi dal bordo, procedendo gradualmente con piccole trazioni singole.

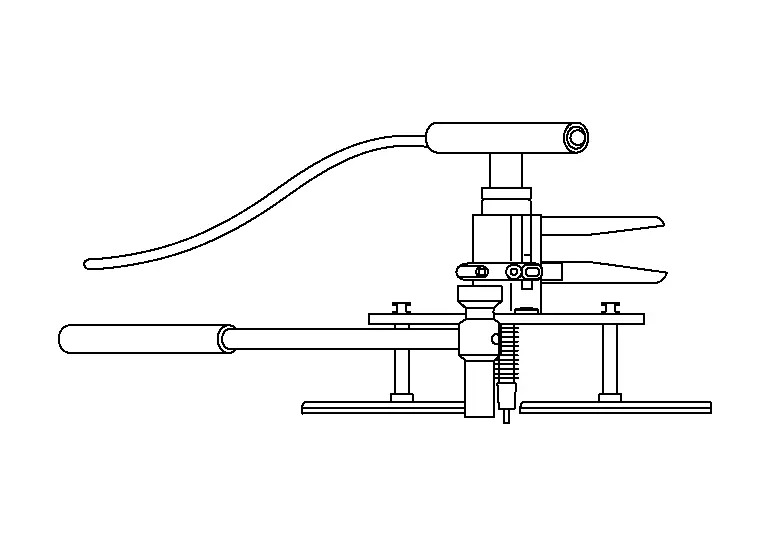
ATTREZZI PER L'ESTRAZIONE DELLE AMMACCATURE
| Livello del danno | Attrezzo consigliato | |
|---|---|---|
| Grave | 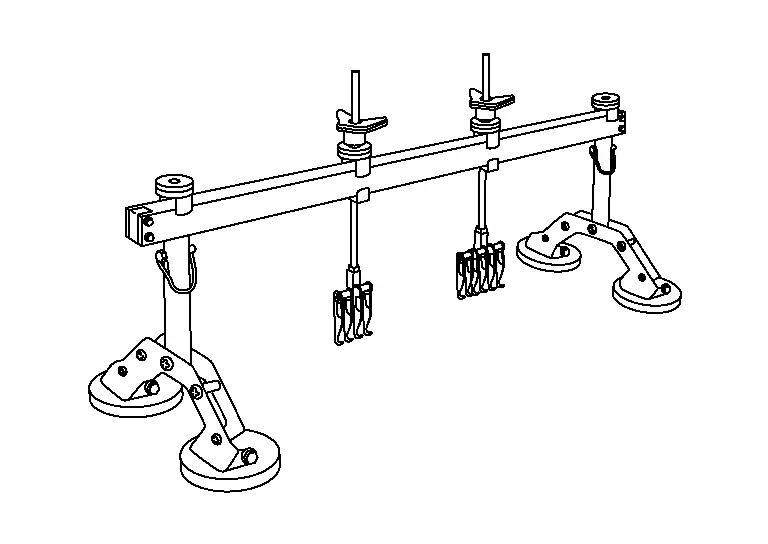 |
Barra per estrazione ammaccature |
 |
Barra per estrazione ammaccature Ponte lungo |
|
| Medio | 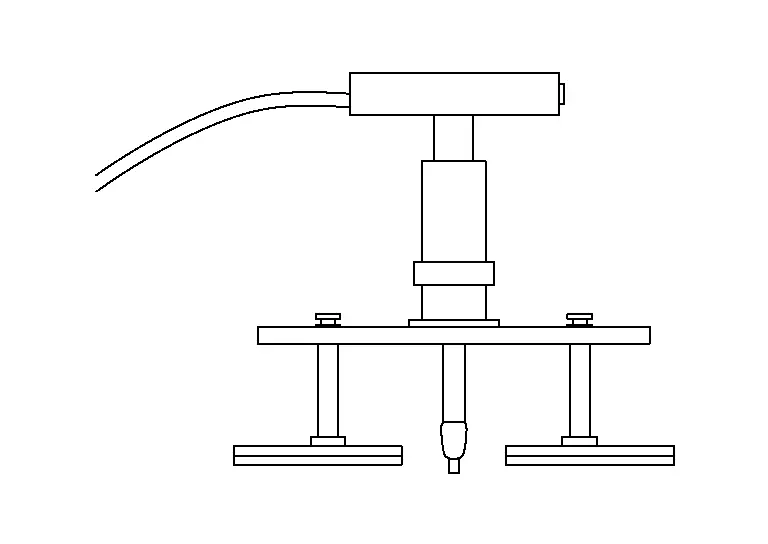 |
Barra per estrazione ammaccature Ponte corto |
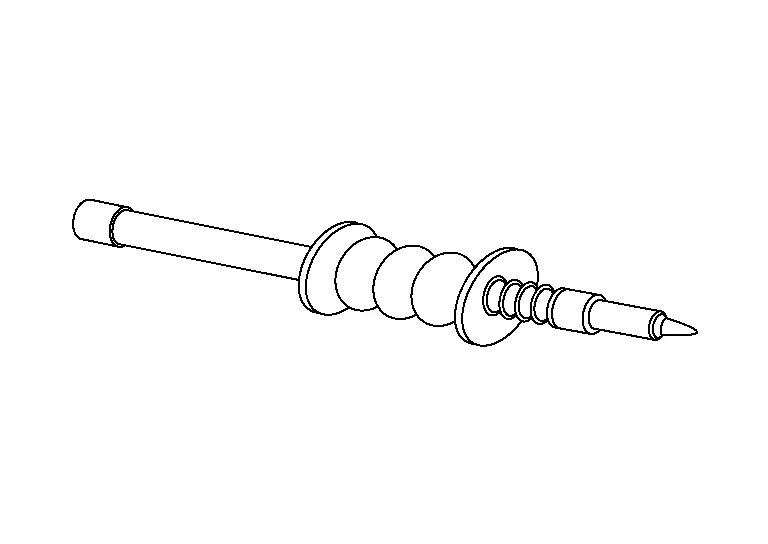 |
Martello scorrevole | |
| Luce | 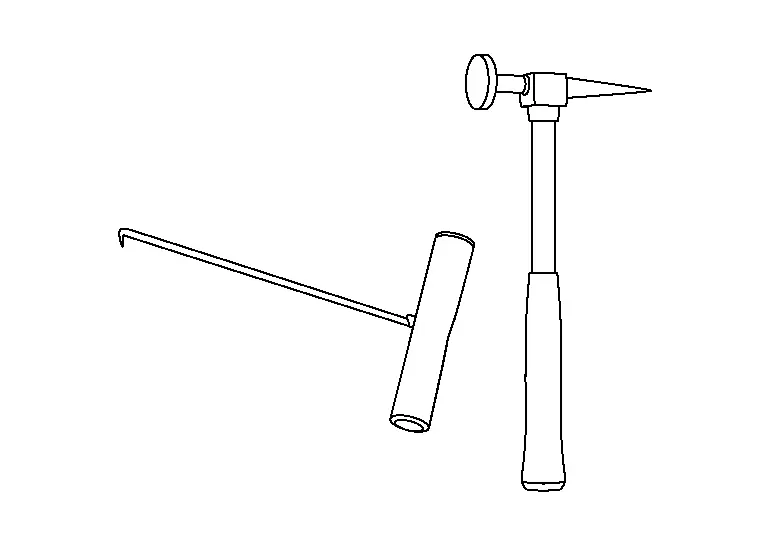 |
Asta e martello per estrazione ammaccature |
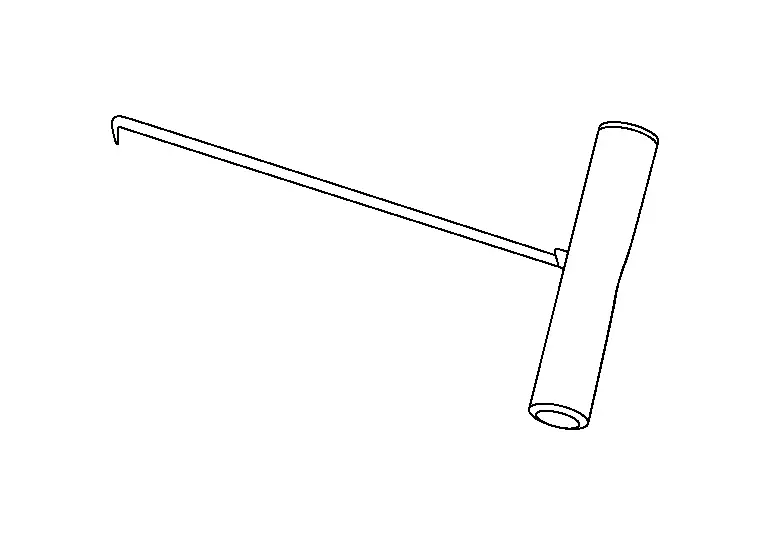 |
Asta per estrazione ammaccature | |
(1) MARTELLO SCORREVOLE
Il martello scorrevole viene usato per riparare ammaccature grandi e profonde. Poiché fornisce una forza maggiore di un martello normale, viene usato per riparare ammaccature in pannelli spessi.
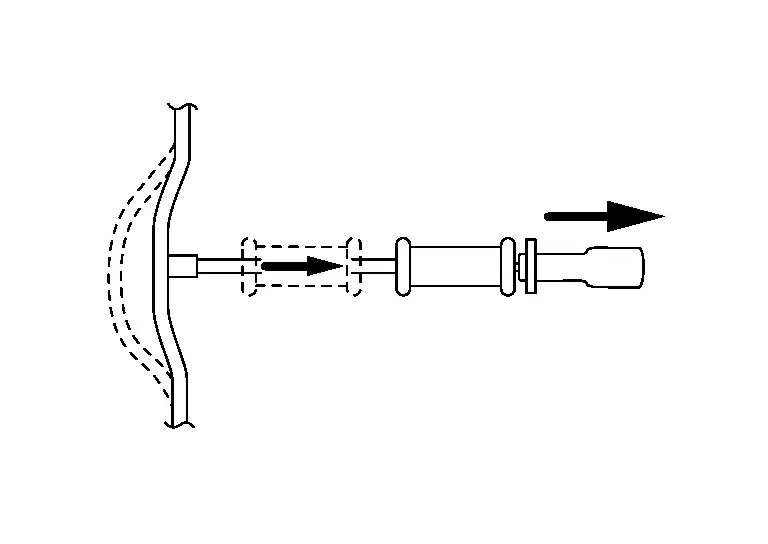
(a) Quando il pannello è sottile. Invece di un foro, sul pannello viene saldato un perno metallico o una rondella. Per la trazione si può applicare una forza elevata.
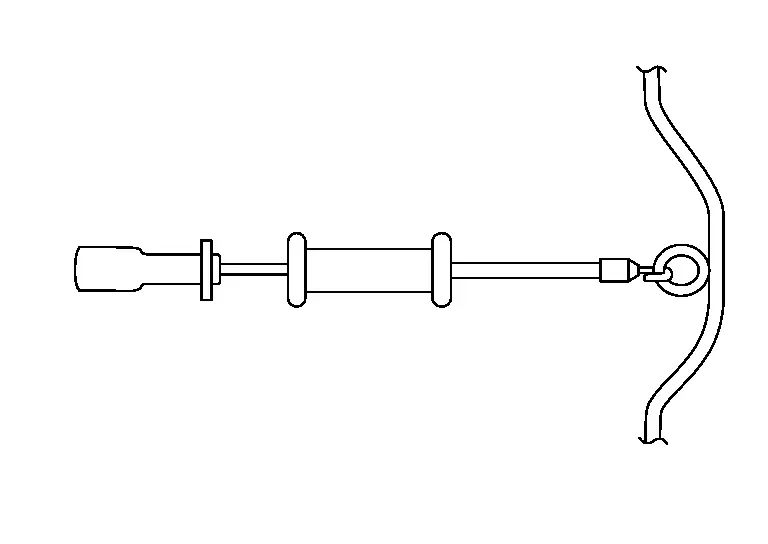
(b) Quando l'ammaccatura è profonda e stretta, estrarla con un singolo colpo.
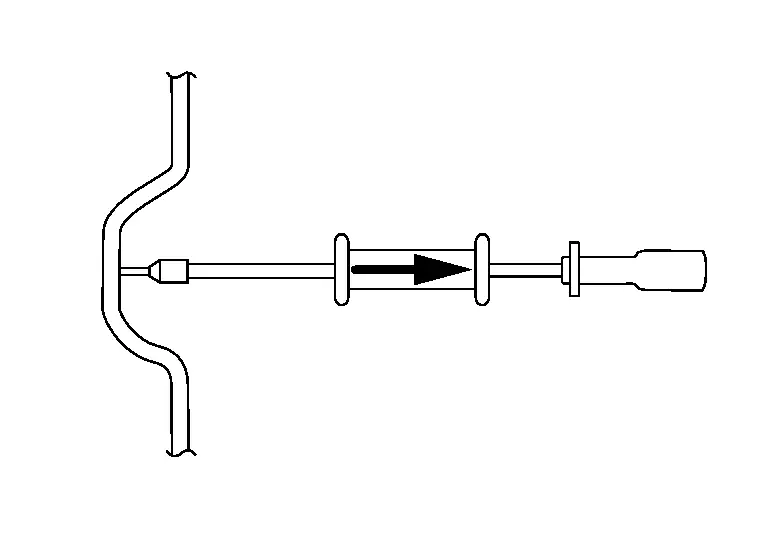
(c) Quando l'ammaccatura del pannello è poco profonda e ampia, tenere l'estremità del manico scorrevole. Riparare l'ammaccatura battendo gradualmente sul bordo della stessa.
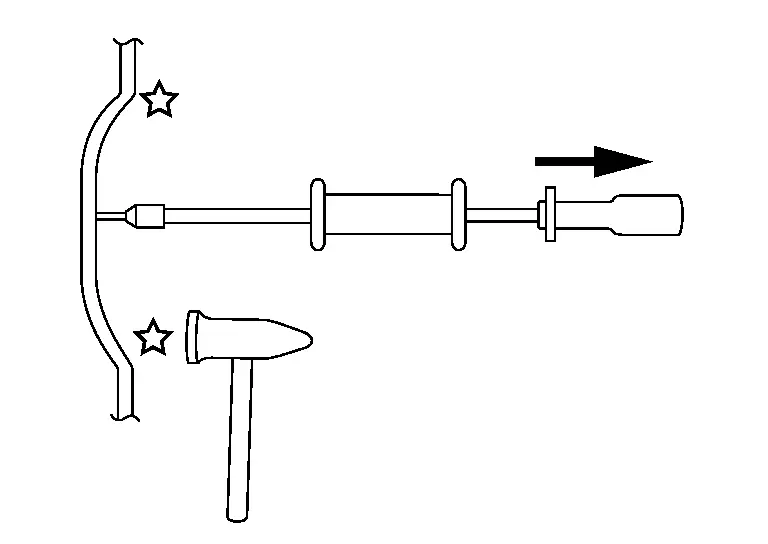
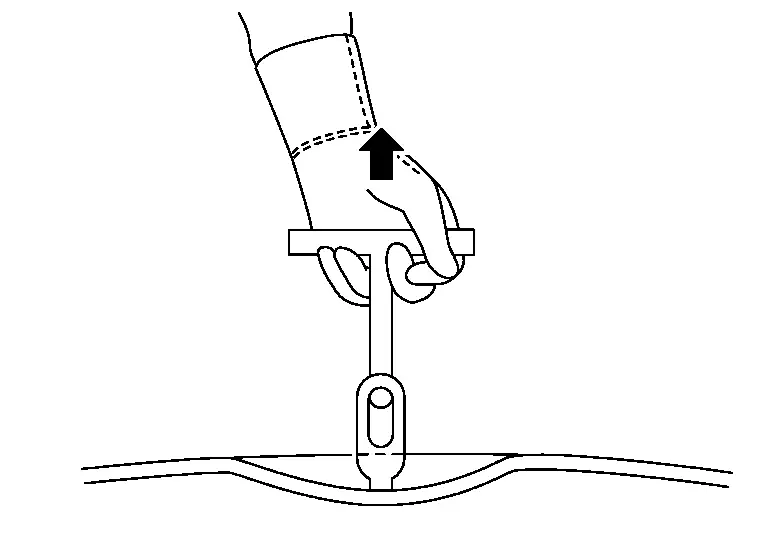
(d) Le ammaccature più profonde si estraggono con un estrattore a mano. Consente un controllo maggiore e permette di applicare pressione, mentre allo stesso tempo si può applicare pressione con il martello.
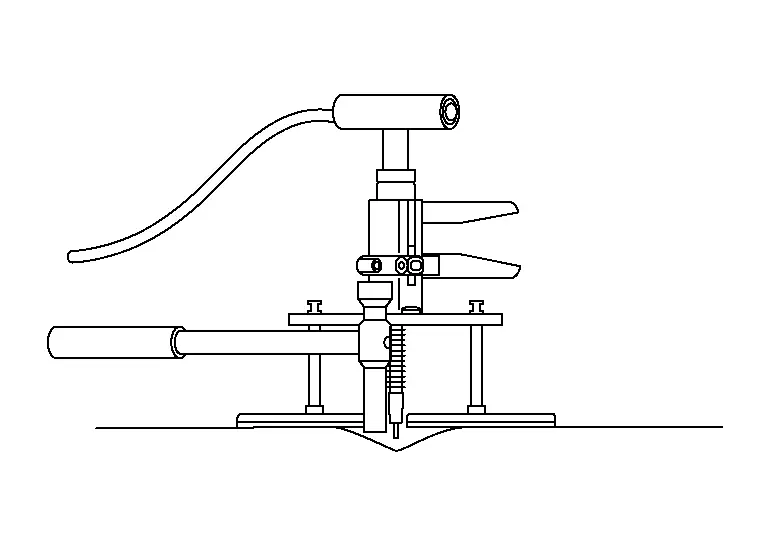
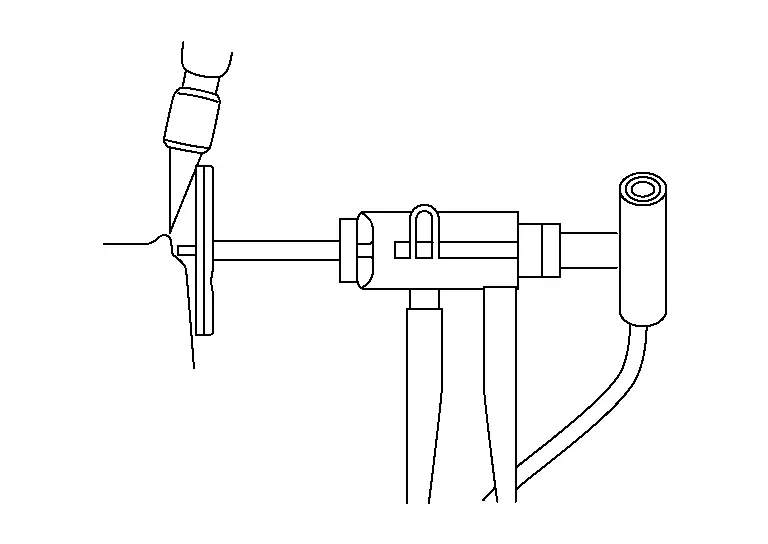
L'estrattore a mano ha il vantaggio nei danni lineari. Il danno può essere tirato con più controllo e ridurrà l'area di riparazione.
Riparazione di ammaccature lunghe o profonde
Se il danno è profondo, non cercare di estrarlo completamente in una volta. Procedere per gradi fino a raggiungere il livello desiderato.

- :Superficie del pannello
- :Distanza della prima trazione
- :Distanza della trazione finale
Tirare prima al centro con una trazione leggera. Continuare poi dimezzando la distanza tra le trazioni, tirando sempre un po' ogni volta. Non cercare di tirare tutto in una volta, perché alla fine il metallo risulterebbe troppo alto.
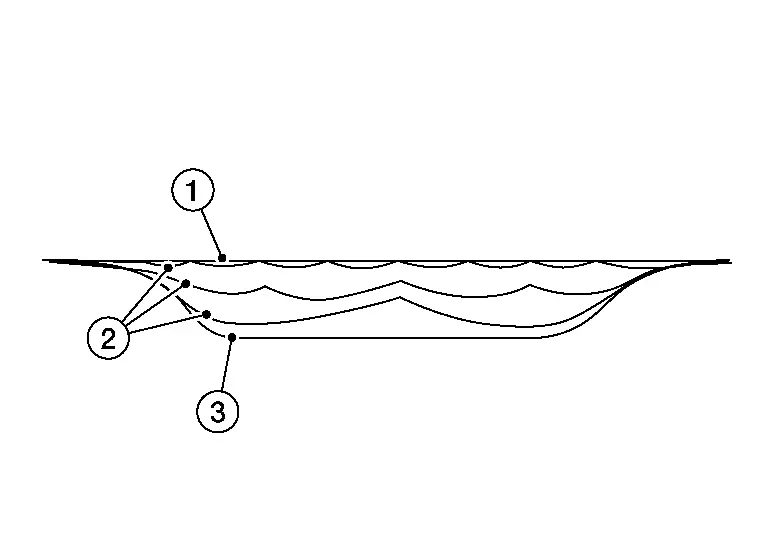
- :Distanza della trazione finale
- :Distanza di trazione dimezzata
- :Superficie del pannello
Quando si usa l'estrattore a mano, posizionare i piedini incrociati rispetto alla linea della carrozzeria.
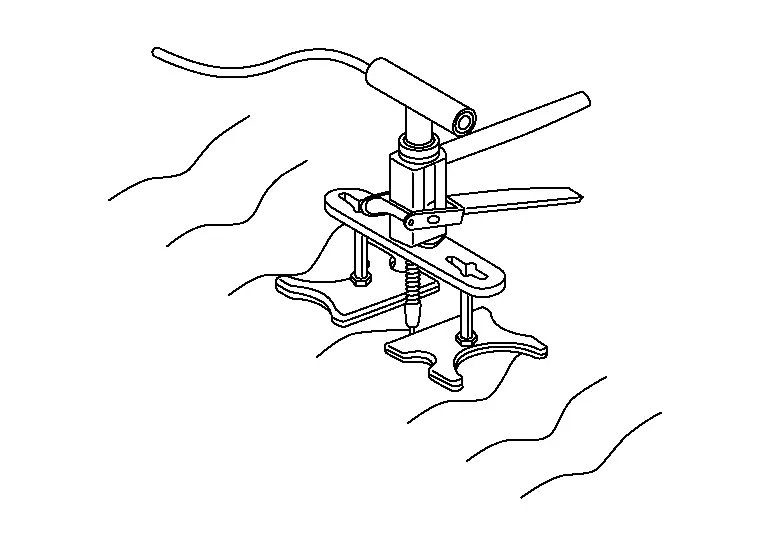
(2) SALDATRICE A PERNI (STAZIONE DI RIPARAZIONE CARROZZERIA)
Un perno o una rondella viene saldato direttamente sull'ammaccatura della carrozzeria senza forare. L'area ammaccata viene poi tirata verso l'esterno con il martello scorrevole. Poiché non è necessaria alcuna foratura, la resistenza del pannello non viene compromessa. Si riducono anche i problemi di corrosione.
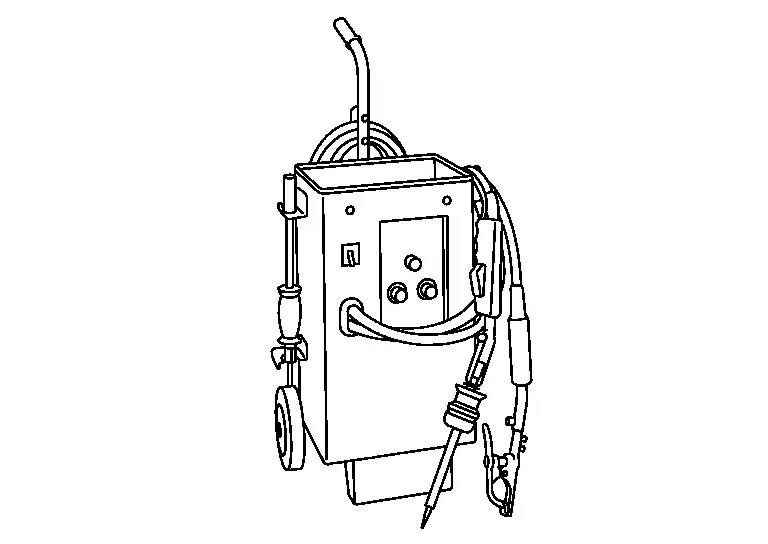
L'applicazione della pinza di massa aumenta l'area verniciata durante la riparazione. Si può usare una massa diversa, applicata accanto al danno, che riduce l'area di riparazione.

Poiché la saldatrice a perni salda i perni direttamente, la vernice deve essere rimossa dall'area circostante l'ammaccatura e dall'area in cui viene stabilita la massa della carrozzeria.
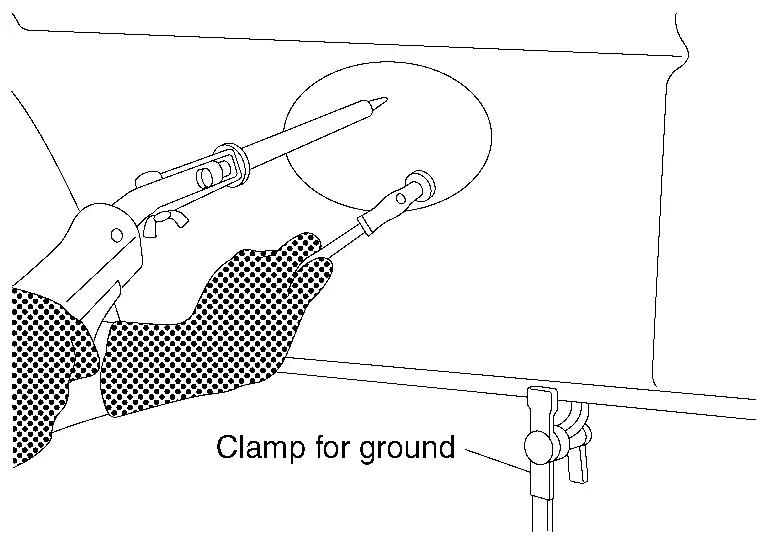
Come mostrato in figura, la messa a terra può essere effettuata nell'area della flangia o nell'area circostante l'ammaccatura, utilizzando un magnete.
(3) PERNO O RONDELLA SALDATA
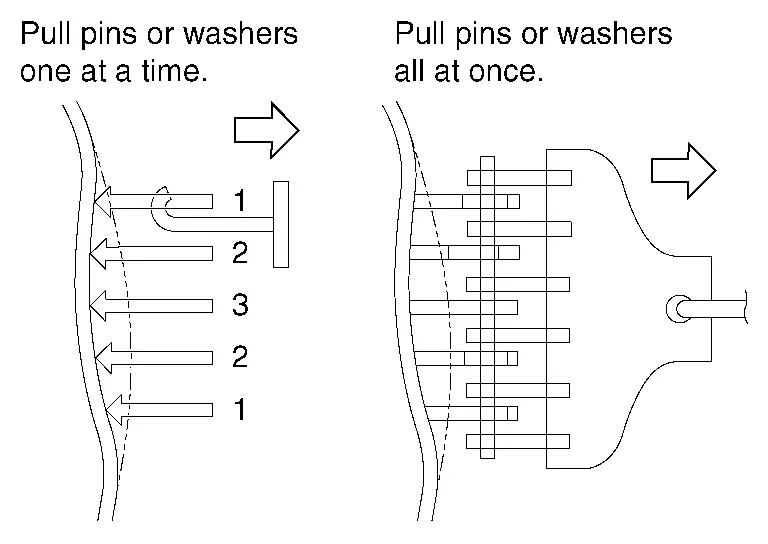
Un perno o una rondella vengono saldati sull'ammaccatura senza forarla. Quindi si tira per riparare l'ammaccatura.
Più perni o rondelle vengono saldati sull'ammaccatura. Quindi vengono tirati insieme o separatamente per riparare l'ammaccatura.
Analisi
Osservare il danno. Individuare la direzione da cui proviene l'urto e l'entità del danno. Cercare anche le diverse zone.

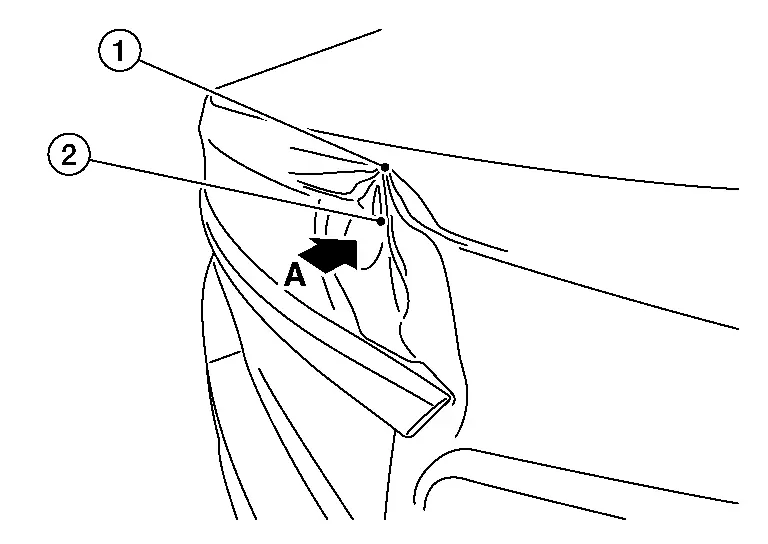
| 1 | :Cresta (metallo spinto verso l'alto) |
| 2 | :Danno |
| A | :Direzione dell'urto |
Se nell'area del danno è presente un bordo o una linea di carrozzeria, è importante concentrarsi prima sulla sua raddrizzatura, come mostrato.

- :Distanza della trazione finale
- :Superficie del pannello
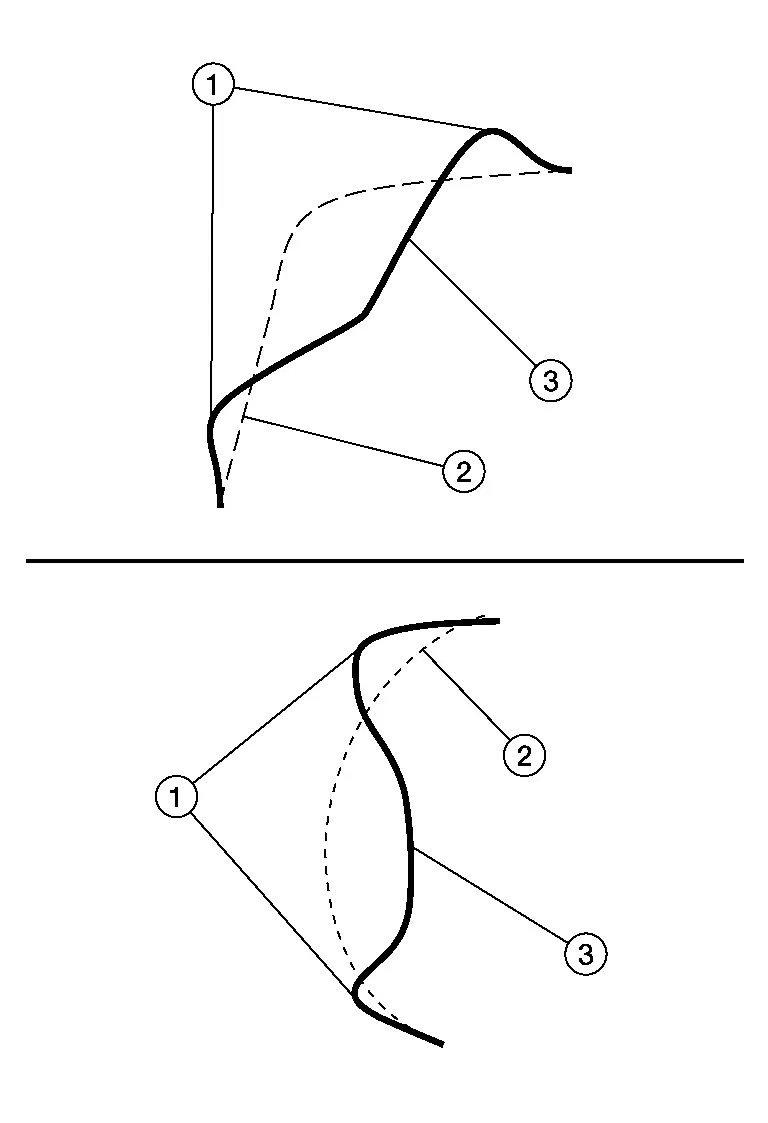
Nella maggior parte dei casi, nel danno è presente anche una cresta (1). La cresta è l'area in cui il metallo è stato spinto verso l'esterno. In base alla forma del metallo e alla direzione dell'urto, le creste si trovano in aree diverse.
- :Distanza della trazione finale
- :Superficie del pannello
Per portare in evidenza il bordo o la linea di carrozzeria è ideale un sistema a ponte. Il vantaggio del sistema a ponte è che permette di far emergere prima il bordo e di scaricare la pressione sulla cresta.
Saldatura dei bit
È importante saldare sulla linea. Pertanto, tracciare prima la linea utilizzando la barra di trazione e fare un graffio sul metallo nudo. È anche possibile utilizzare il Flatliner Laser per tracciare la linea. La saldatura dei bit viene eseguita nella maggior parte dei casi sul punto di tangenza (2) della linea. Ciò dipende dalla direzione dell'urto. Evitare di saldare nell'area del raggio (1) o nell'area arrotondata della linea di carrozzeria. Ciò aumenterebbe il rischio di praticare un foro nel pannello.
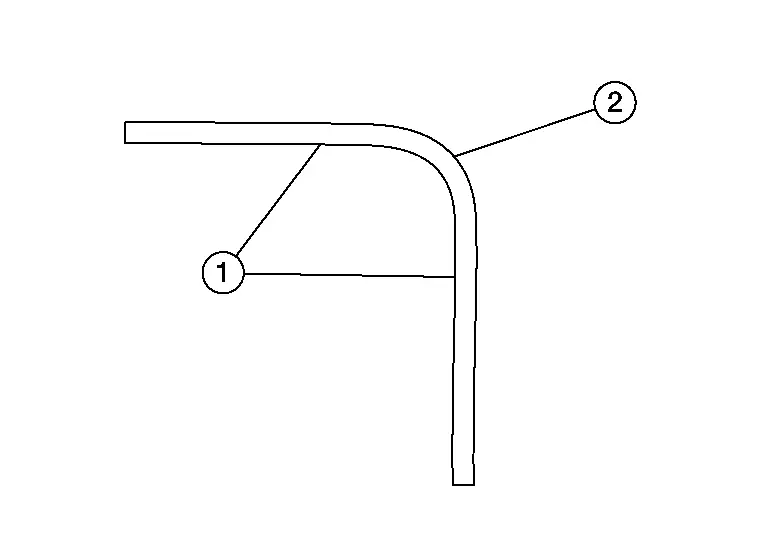
La saldatura dei bit è più semplice con la pistola per bit. È anche possibile eseguire una saldatura singola. Sul Digispot, passare alla modalità di saldatura manuale: in questo modo è possibile posizionare prima il bit e poi saldare. Nelle aree in cui non è necessaria una forza di trazione elevata, i bit possono essere posizionati più distanti tra loro. Al centro, dove è necessaria maggiore forza di trazione, cercare di saldare i bit il più possibile ravvicinati. Più bit vengono saldati e più sono vicini, minori saranno le ondulazioni nella riparazione.
Inserire la barra di trazione (1). Esistono 6 diversi tipi di barre di trazione (2): tre lunghezze diverse, dritte oppure piegate all'estremità. Le barre di trazione piegate sono destinate alle applicazioni verticali.
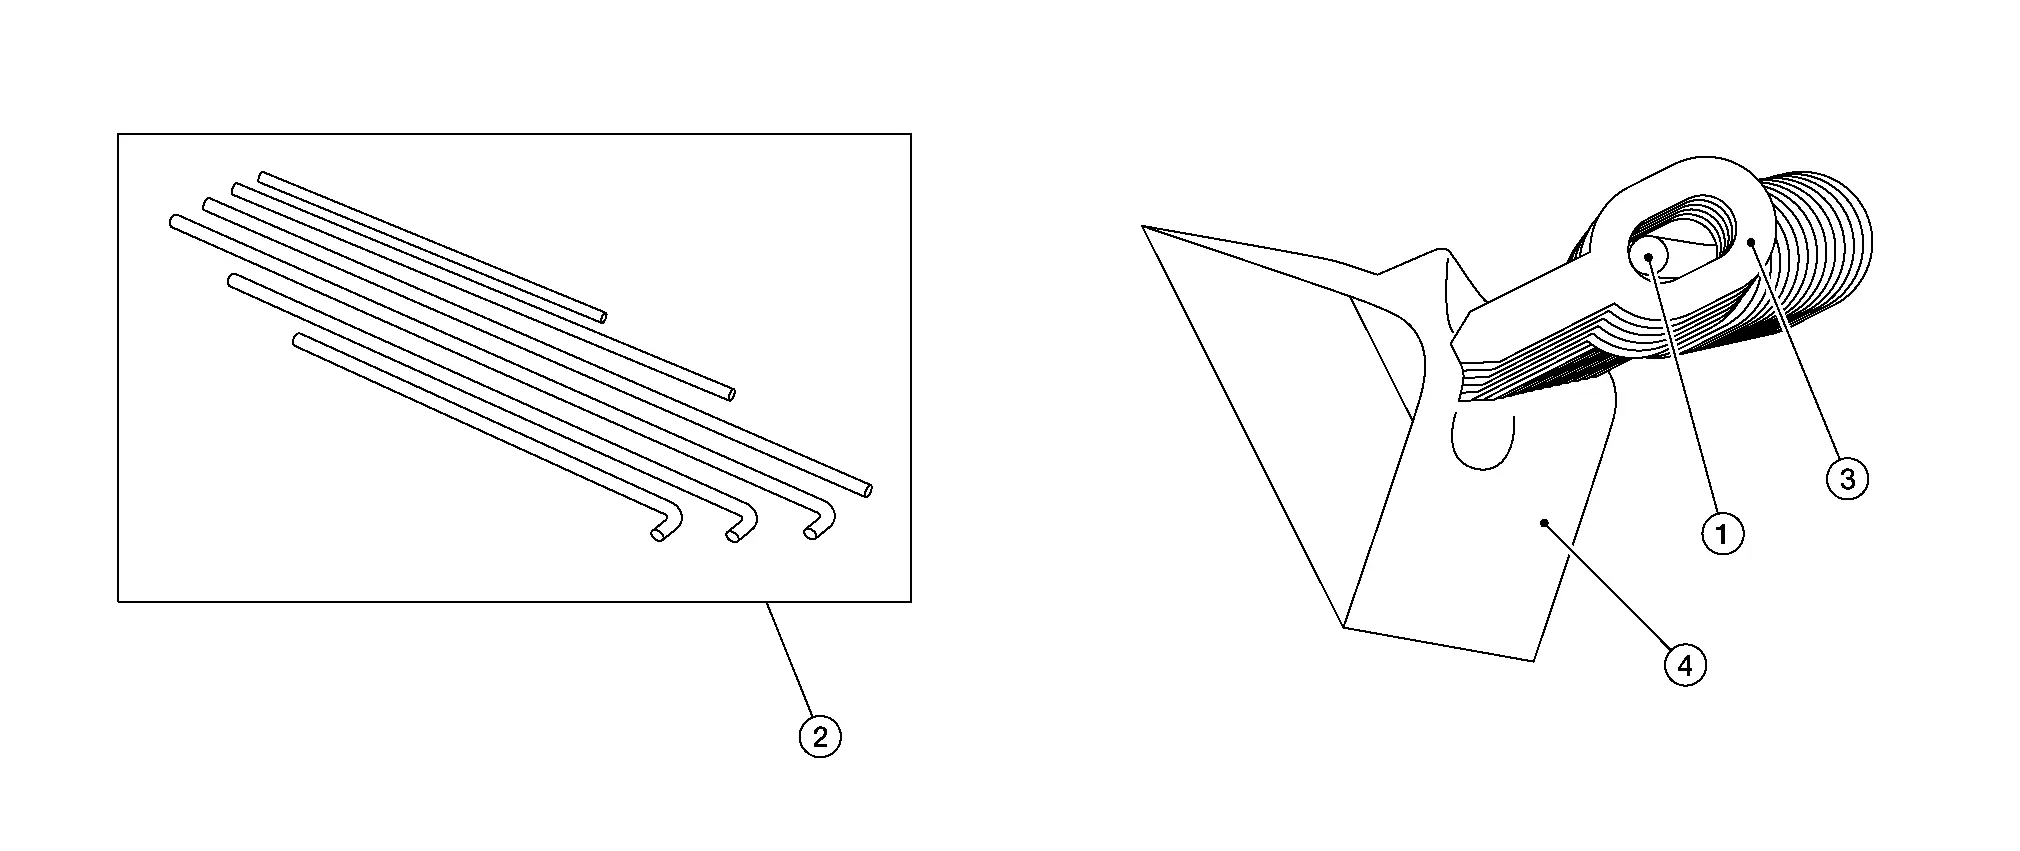
- :Superficie del pannello
Applicazione del ponte
Per piccole aree è consigliabile utilizzare il ponte FL80. Utilizzare inoltre i 2 piedini angolari direzionali (1). In questo modo il ponte non si inclinerà verso il basso durante la trazione.

- : Superficie del pannello
- :Linguette saldate
Creare uno spazio per la barra di trazione (1) al centro della superficie del pannello (2).
Posizionare i piedini all'esterno dell'area danneggiata e applicare una leggera pressione ruotando il meccanismo di trazione.
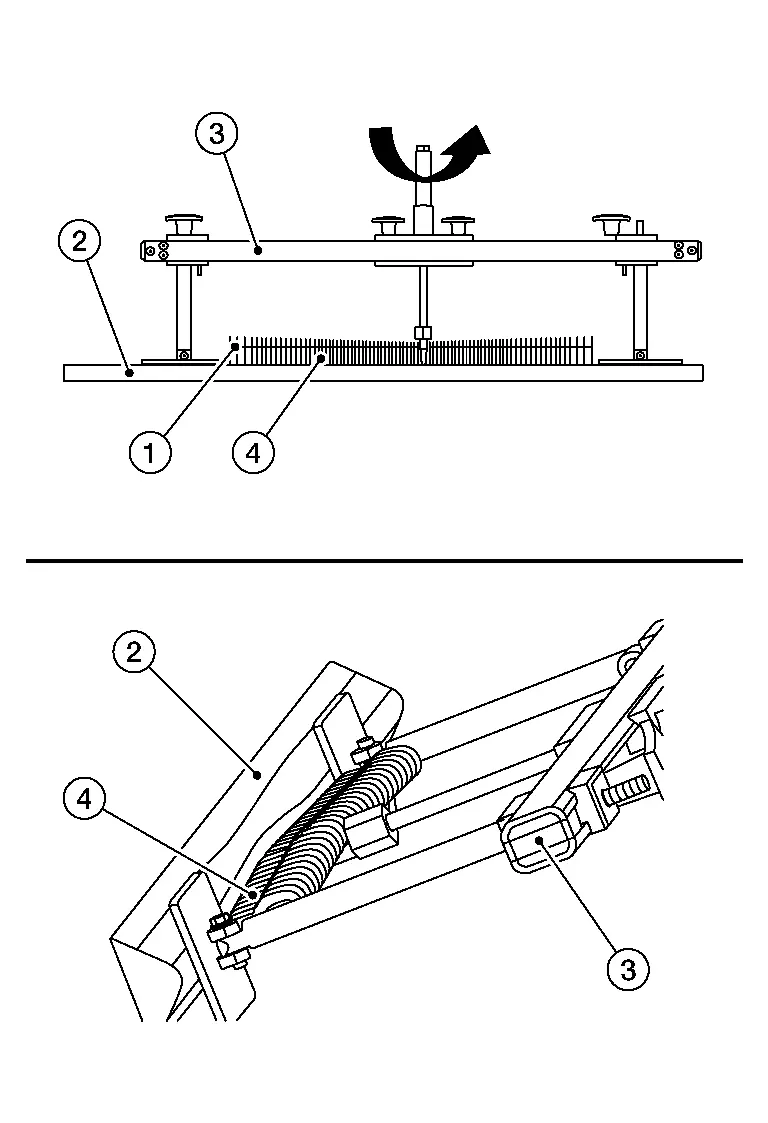
- : Ponte
- : Linguette saldate
Quando si tira il danno, non tirarlo completamente. Una volta che il meccanismo di trazione è leggermente in tensione, è importante iniziare ad alleggerire la tensione sulla cresta. Ciò significa tirare leggermente e battere sulla cresta nella direzione indicata.
- :Superficie del pannello
- :Distanza della trazione finale
È più semplice utilizzare contemporaneamente due martelli (1). Uno serve per posizionare e l'altro per battere. Se si utilizza l'aletta verticale del martello e la si posiziona sulla cresta (2), la cresta si vede molto meglio di lato, anche se è piccola. L'altro vantaggio dell'uso di due martelli è che riduce le vibrazioni, che possono allentare i bit.
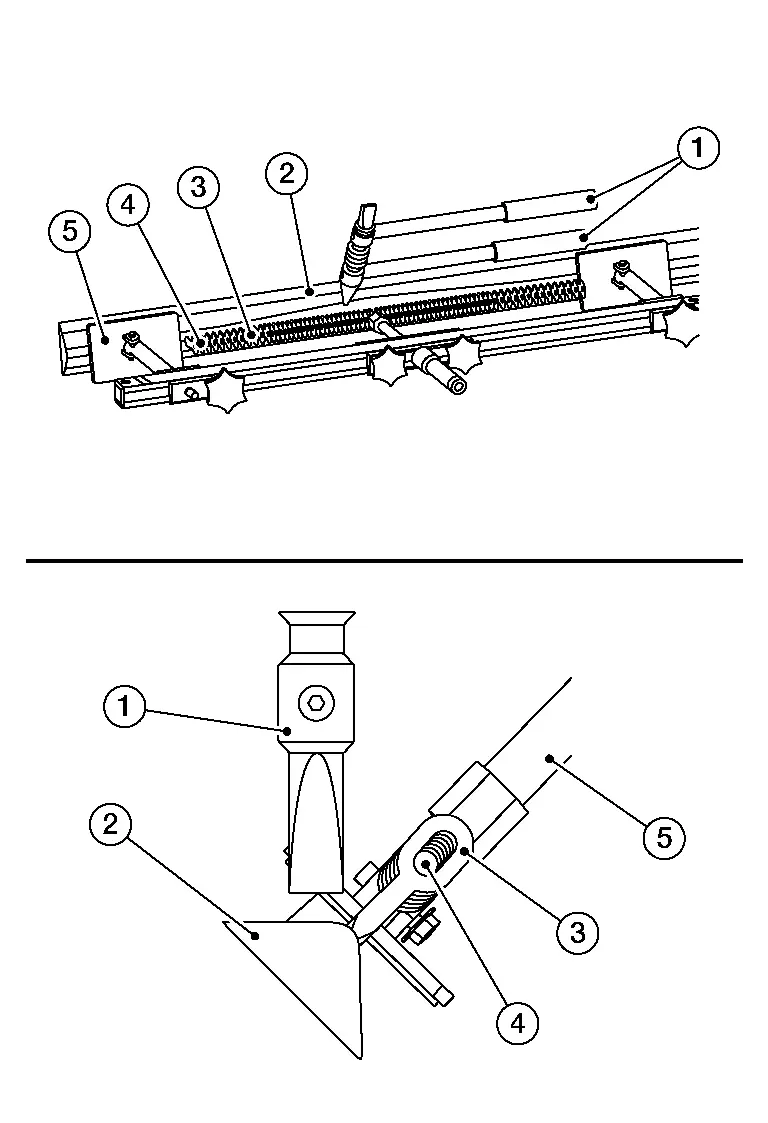
- : Linguette saldate
- : Barra di trazione
- : Piedino del ponte
Cercare di tirare leggermente il danno e battere di nuovo la cresta. Si sentirà la pressione sul meccanismo di trazione allentarsi una volta tolta la tensione dalla cresta.
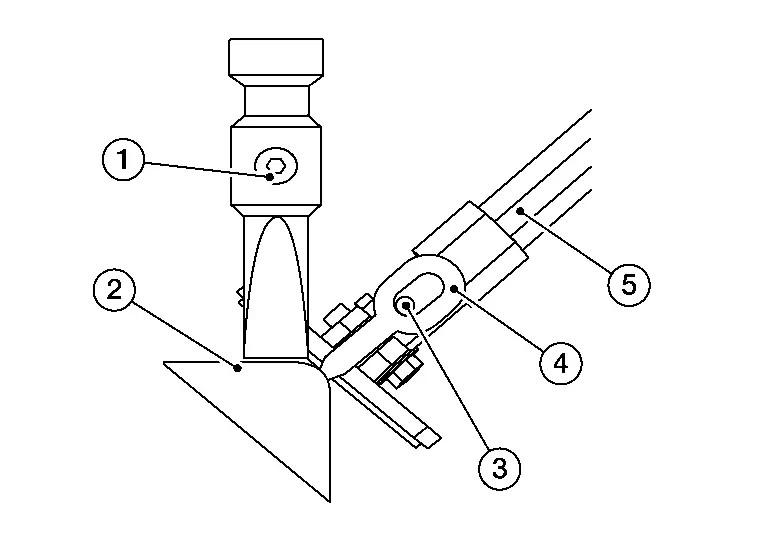
- : Martello
- : Superficie del pannello
- : Barra di trazione
- : Linguette saldate
- : Piedino del ponte
Una volta tirata la maggior parte del danno e appiattita la cresta, verificare che la linea sia dritta. È possibile farlo con una barra di trazione o con il laser.
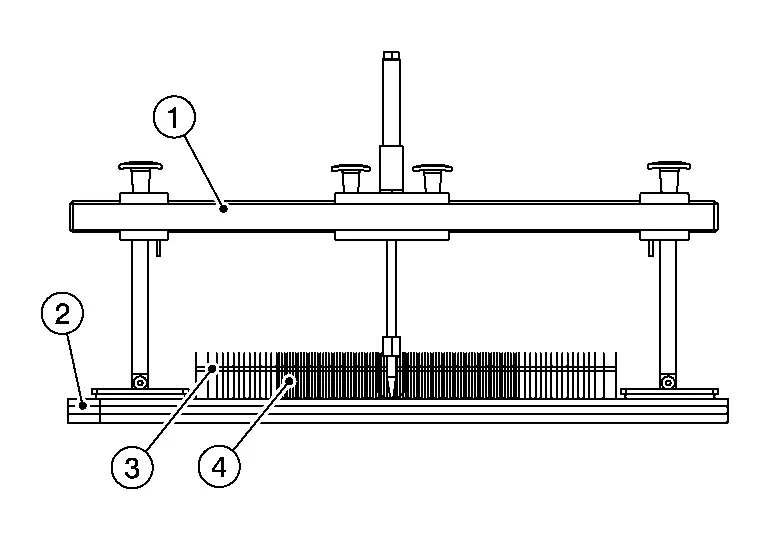
- : Ponte
- : Superficie del pannello
- : Barra di trazione
- : Linguette saldate
Il passo successivo consiste nel far emergere la restante area e stabilizzare il bordo. Questa operazione viene normalmente eseguita su entrambi i lati del danno, mentre il ponte è ancora in posizione. Il ponte mantiene la linea e facilita il processo di riparazione dell'area.
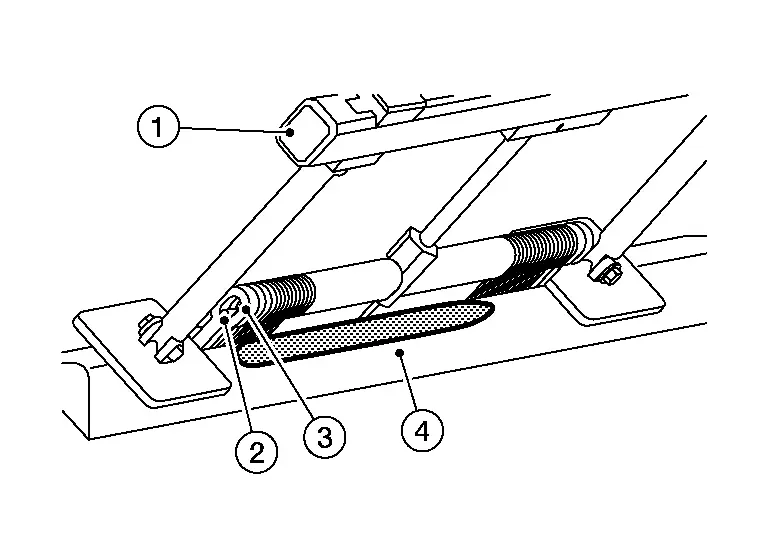
- : Ponte
- : Barra di trazione
- : Linguette saldate
- : Superficie del pannello
In base alla profondità e all'entità dell'area danneggiata residua (1) possono essere utilizzati strumenti diversi. È consigliabile utilizzare l'impugnatura a T (2) oppure, se necessario, il piccolo martello scorrevole dell'Innopuller. Di norma non serve molta forza.
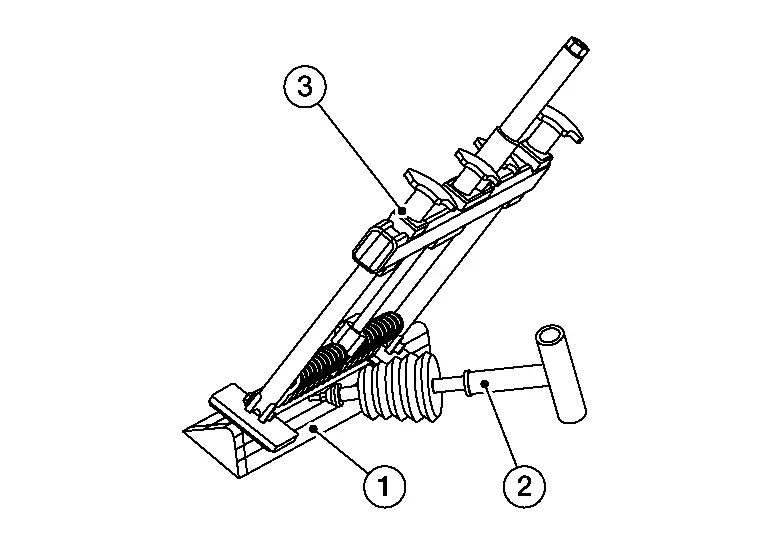
- : Ponte
La finitura può essere completata con l'Innopuller o con l'estrattore manuale (1). Un'altra opzione, se il danno (2) è ancora profondo, consiste nell'usare l'Innopuller con il martello (3).
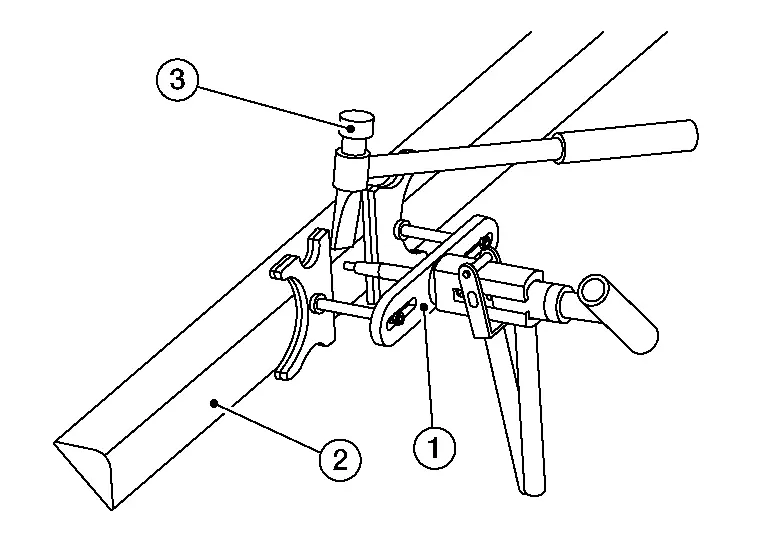
Applicazione del ponte corto
Su minigonne e bordi o in spazi ridotti si utilizza nella maggior parte dei casi il ponte FL80.
Applicazione del ponte lungo
Su aree più grandi o quando il danno si trova al centro del pannello si utilizza il ponte FL120.

(4) SALDATURA A MARTELLO A PUNTI
Le punte del martello scorrevole vengono saldate sull'ammaccatura.
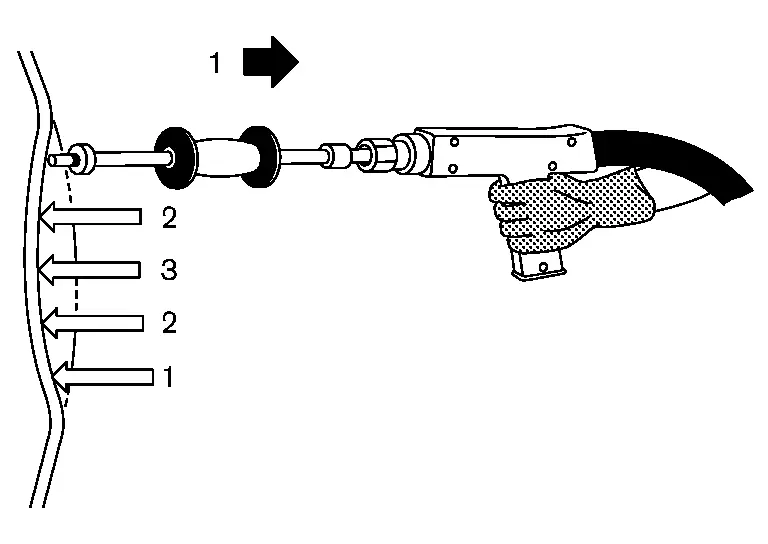
Vengono quindi tirate separatamente per riparare l'ammaccatura.
Dopo aver tirato le punte, le si ruota per separarle dal pannello.
(5) ESTRATTORE MANUALE
L'estrattore manuale (1) può essere utilizzato anche insieme al martello (2). Applicando una leggera pressione sull'impugnatura e con piccoli colpi del martello, lo stress può essere alleviato. Ciò può aiutare anche con le ondulazioni/l'effetto oil canning nel metallo.
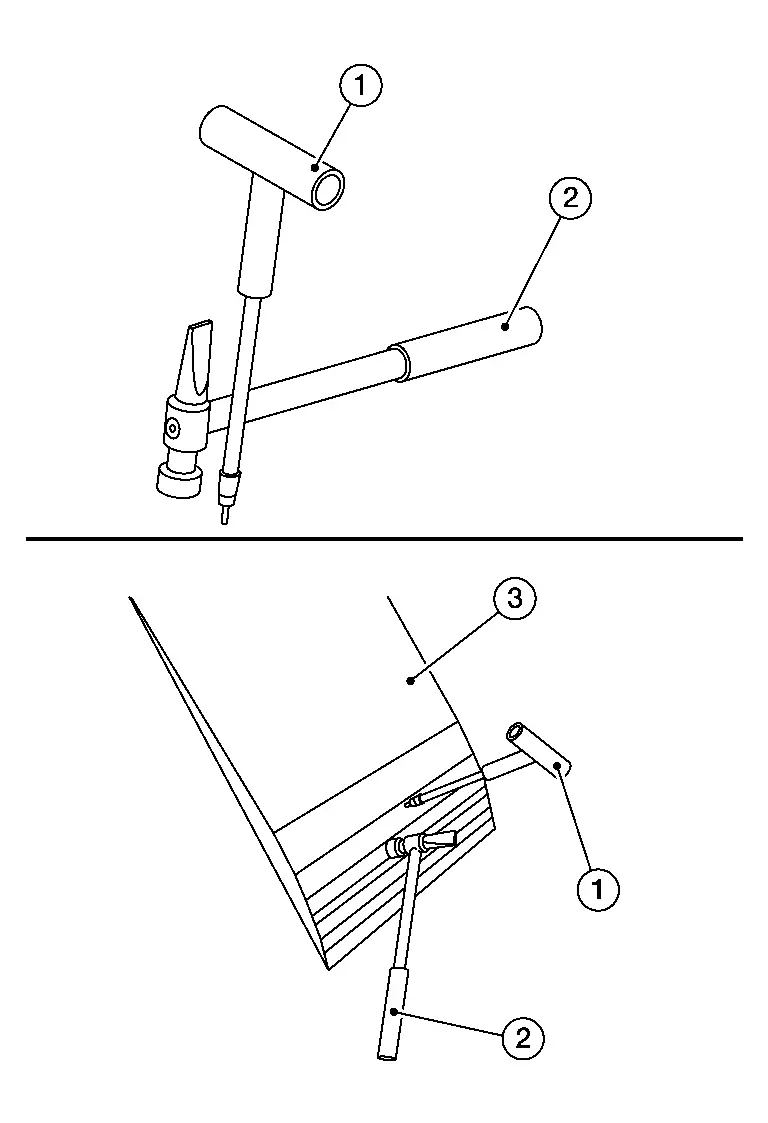
- :Superficie del pannello
La finitura è meglio eseguirla con l'estrattore manuale/barra a T e il martello. Iniziare dall'esterno e procedere verso il centro. È utile anche posizionare il Flatliner Laser più lontano e far scorrere la luce sulla superficie.
Rimozione ammaccature con Hotbox
La rimozione delle ammaccature mediante riscaldamento a induzione funziona sulla base del riscaldamento superficiale della lamiera (1). Utilizzando una determinata frequenza, la superficie (2) della lamiera viene attivata, in modo che lo strato superficiale superiore della lamiera si riscaldi e quindi si espanda. L'altra funzione di lavoro fondamentale è l'impulso vibrante dello strumento, che facilita il processo.
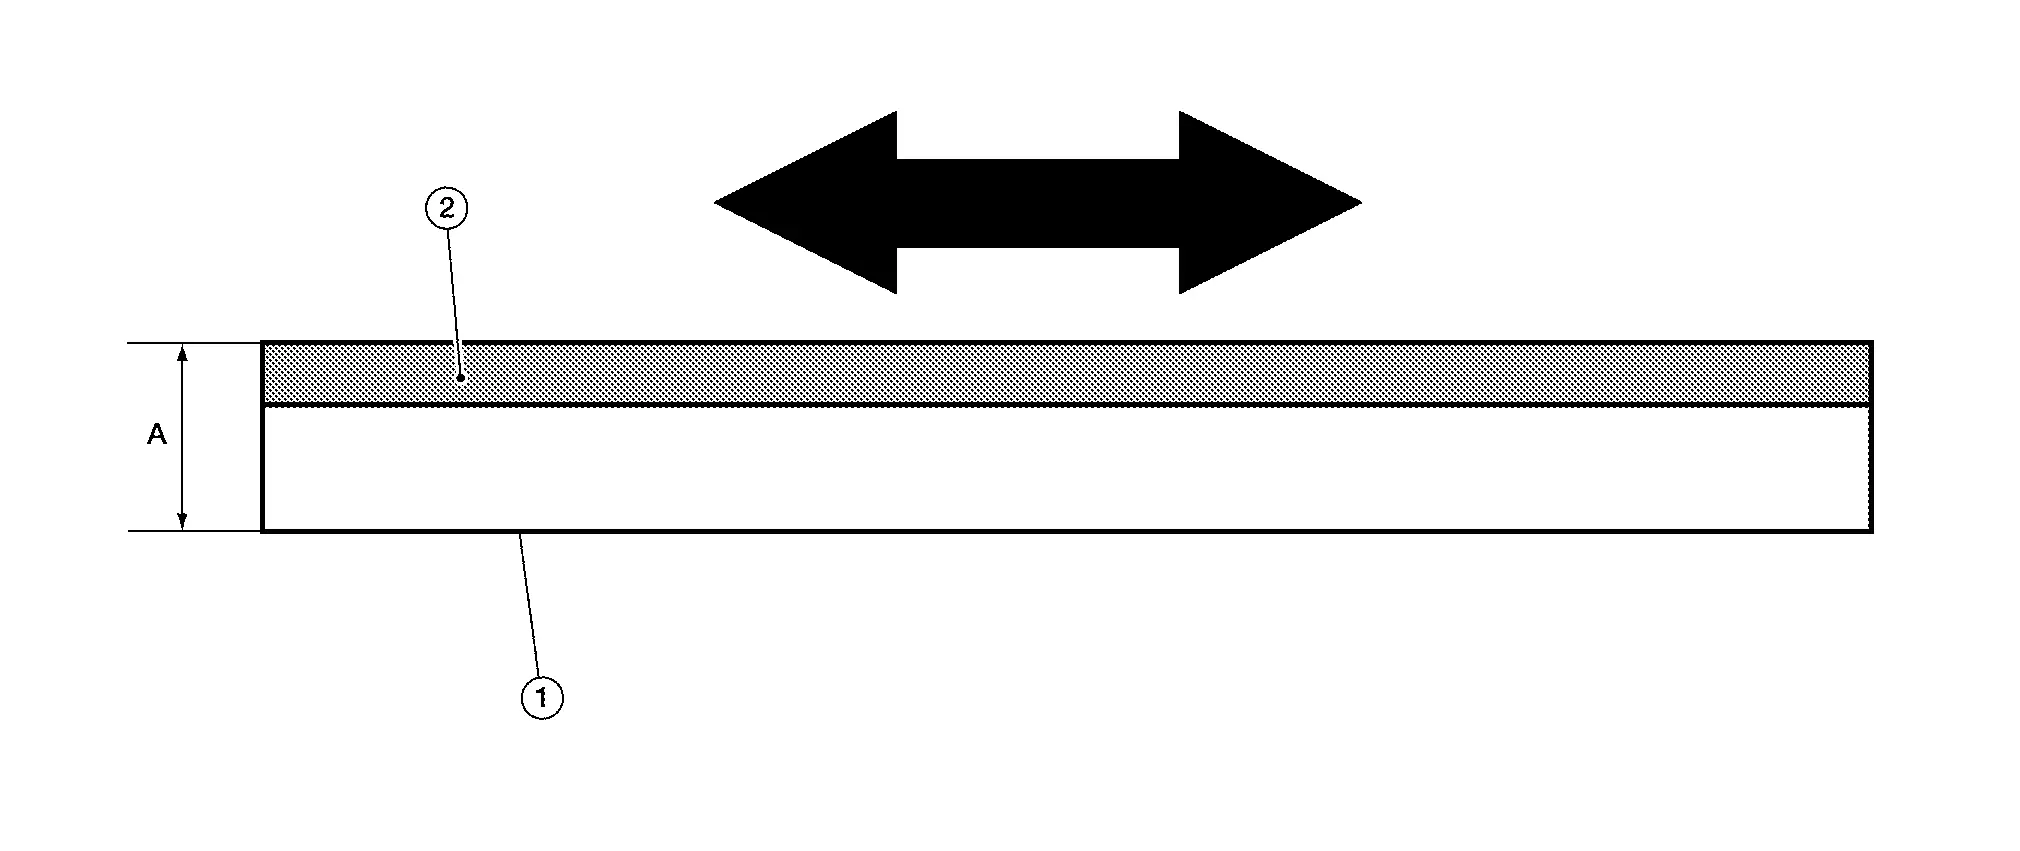
| A | 0,7 mm (0,028 in) |
Questo effetto lo rende ideale per il sollevamento di danni morbidi.
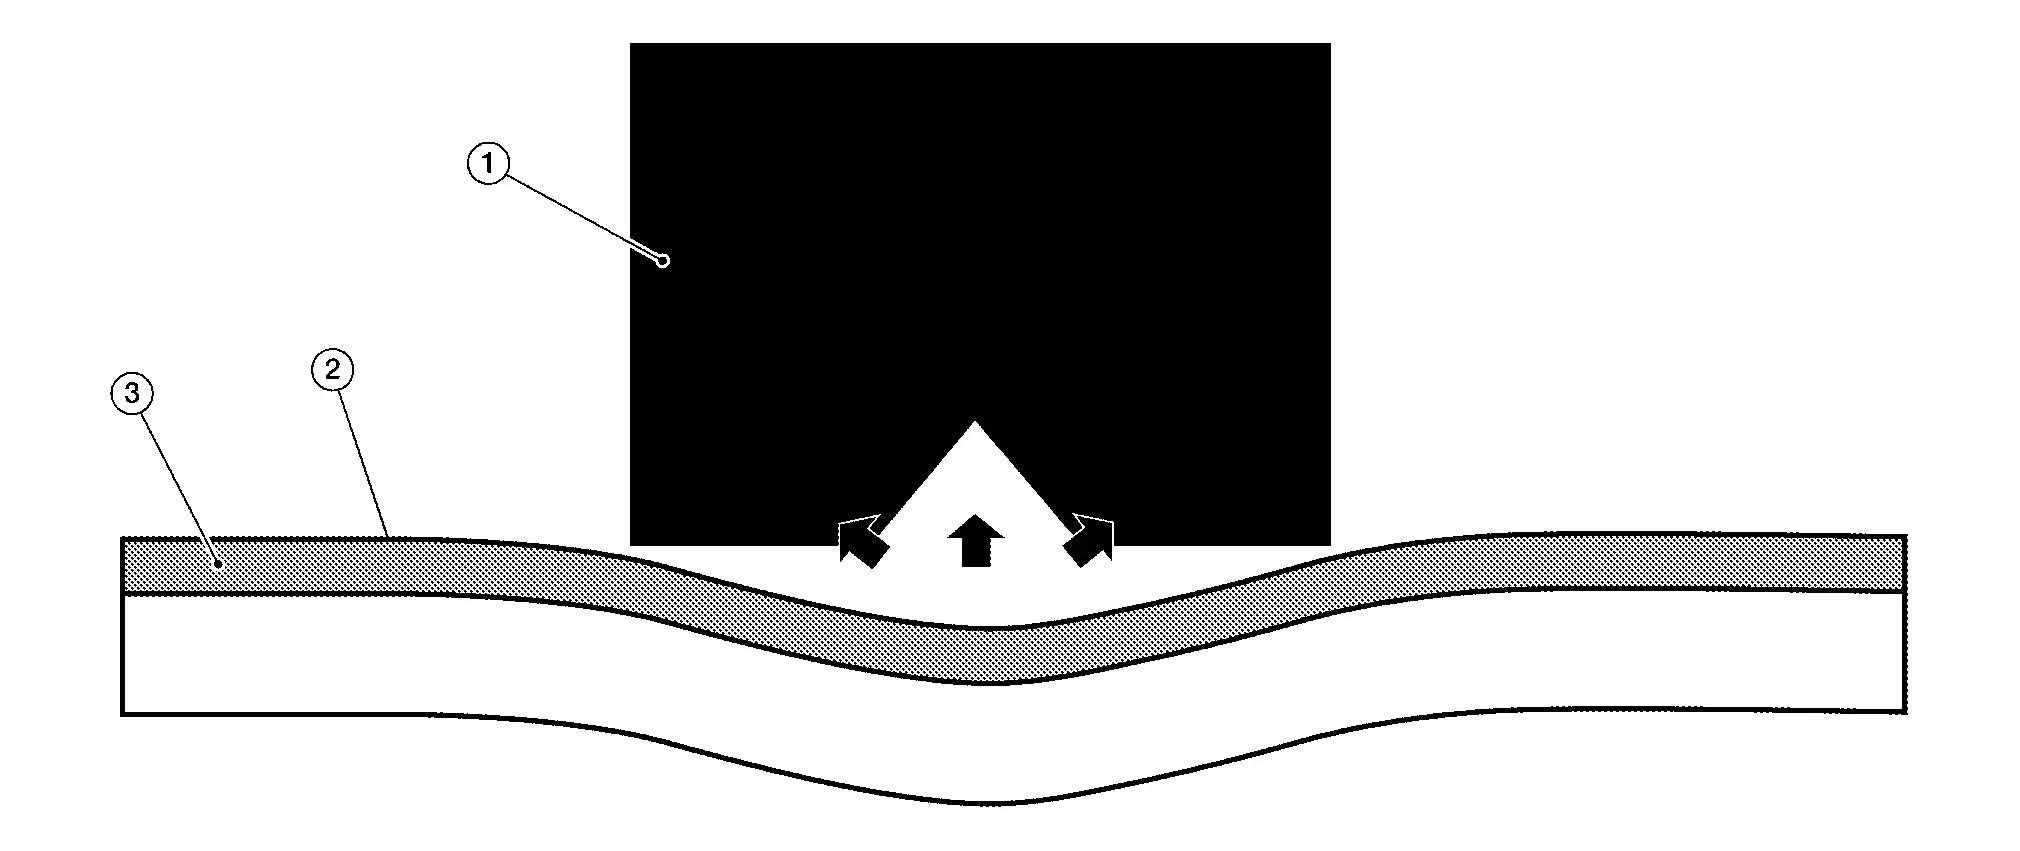
- :Hotbox
- :Lamiera
- :Superficie
Esistono quattro applicazioni
- Ammaccature morbide
- Riduzione di ammaccature più grandi o più acute
- Lavorazione di area o pulizia di un'area riparata con gli strumenti per la rimozione delle ammaccature o con il sistema a colla.
- Restringimento o irrigidimento del metallo
Utilizzo di ciascuna applicazione
Le ammaccature morbide o elastiche possono essere riparate purché il metallo non sia stirato e/o purché la sollecitazione principale sul metallo non sia superiore alla forza di trazione dell'effetto Hotbox.
Nel caso di ammaccature con deformazione plastica, ammaccature più grandi o ammaccature il cui centro è stirato, la parte di energia (deformazione plastica) dell'ammaccatura non può essere eliminata, purché la sollecitazione principale sul metallo non sia superiore alla forza di trazione dell'Hotbox.
Dopo che un'ammaccatura è stata riparata con gli attrezzi per ammaccature o con il sistema di incollaggio, spesso l'area generale risulta ancora bassa e può presentare alcune ondulazioni. In tal caso, quest'area può essere facilmente sollevata con l'Hotbox.
Se nelle ammaccature di grandi dimensioni il danno è tale da aver indebolito la resistenza meccanica del materiale, l'Hotbox può essere usato per restringere quest'area. Il metodo migliore consiste nell'applicare l'attrezzo al centro, riscaldare fino al massimo e poi raffreddare con aria fredda o acqua. È consigliabile ripetere l'operazione più di 3 volte per conferire rigidità al metallo.
L'impostazione della potenza dell'unità è sempre al 100% con l'Hotbox. Con il T-Hotbox l'impostazione della potenza è sempre al 100% se si utilizza la funzione temporizzata.
Applicazioni
Applicazione (piccole ammaccature morbide)
Non premere la penna termica (1) sul metallo (2). Tenerla semplicemente appoggiata sopra e, man mano che il metallo risale, sollevare la testina dell'attrezzo.
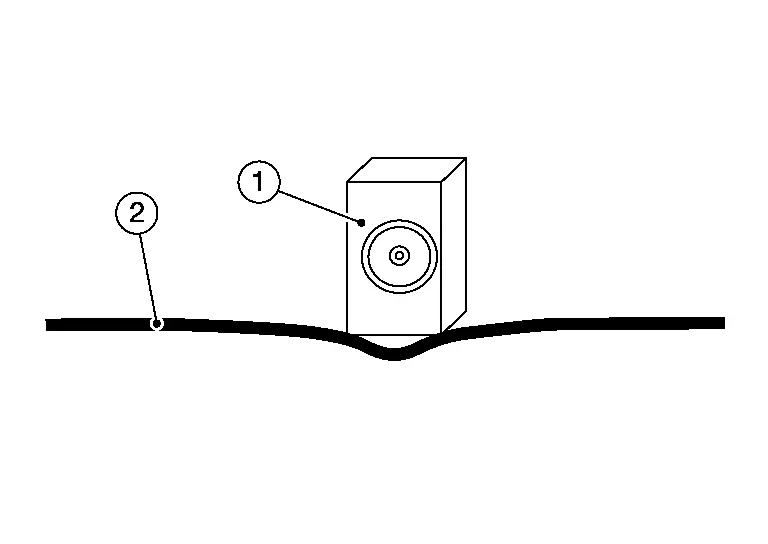
Applicazione (grandi ammaccature morbide)
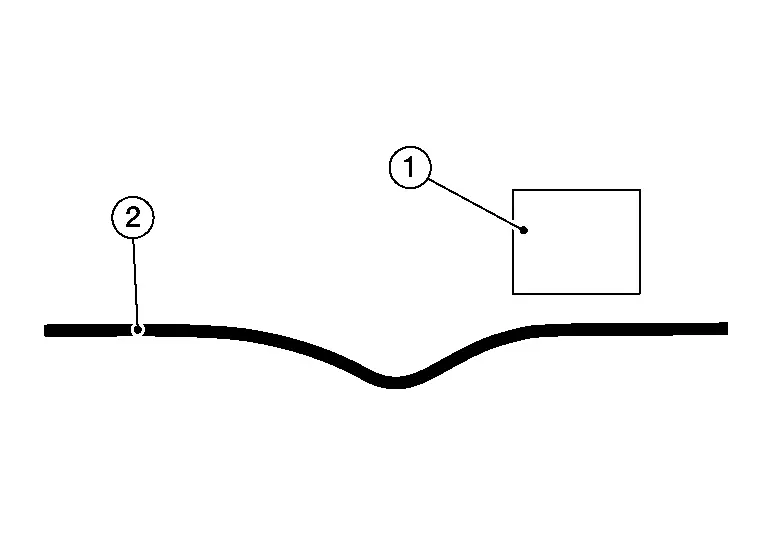
- :Hotbox
- :Lamiera
Iniziare dal lato con un breve impulso. A seconda delle dimensioni del danno può essere necessario iniziare lontano dal centro dell'ammaccatura, come mostrato. L'impulso deve suonare come un bip-bip (2 bip). Corrisponde a circa 0,1 secondi di pressione del pulsante rosso dell'Hotbox (1). Usare sempre la luce e osservare la superficie per verificare come si comporta il metallo (2).
Se il metallo si abbassa, allontanarsi ulteriormente. Verificare anche se dietro vi sia un rinforzo o se il danno sia troppo esteso.
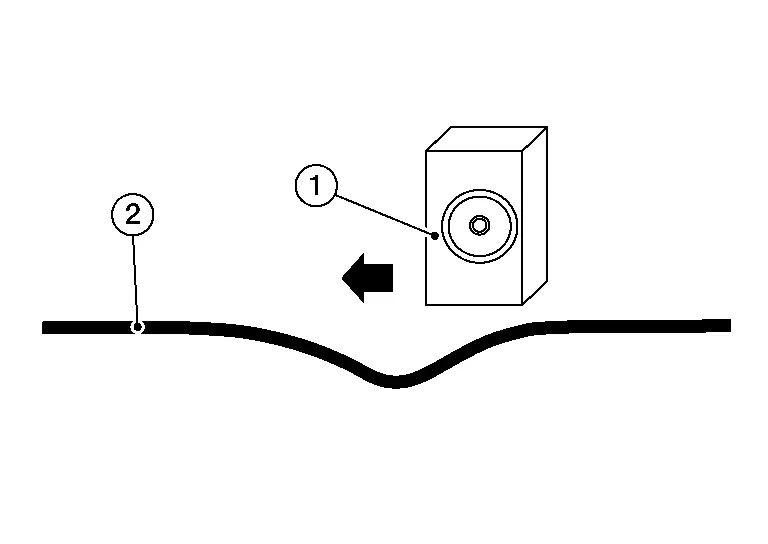
- :Hotbox
Quindi avvicinarsi all'ammaccatura e applicare di nuovo un breve impulso (bip-bip). È importante eseguire l'impulso sul bordo o quasi fino al centro dell'ammaccatura.
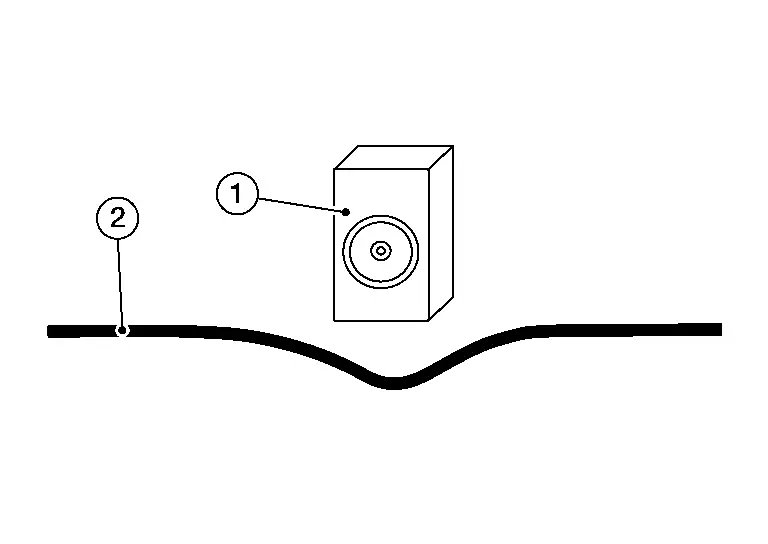
- :Hotbox
- :Lamiera
Una volta che il metallo è risalito, sollevare il centro riscaldando per almeno 0,6 secondi. Il metallo deve essere sovra-estratto. Il sollevamento del metallo può essere eseguito anche con brevi impulsi; sollevare sempre l'attrezzo per verificare come si comporta il metallo. Ci vorrà un po' di pratica.
Restringimento della lamiera Nissan Ariya: FE0
Restringimento della lamiera
La deformazione plastica può causare una riduzione dello spessore del pannello e uno stiramento dello stesso. Anche quando viene riparato con martello e spalla, il pannello tende a deformarsi, perdendo la sua forma originale.
In tali casi, deve essere restringito fino a riportarlo alla forma originale. Questa operazione è detta restringimento della lamiera.
Metodi di restringimento
(1) SALDATRICE ELETTRICA
Il pannello della carrozzeria è collegato al morsetto negativo dell'alimentazione e la punta è collegata al morsetto positivo. Quindi viene fatta passare una corrente elettrica per riscaldare il pannello. Il principio di restringimento è lo stesso della saldatura a gas. Questo metodo non prevede martellatura ed è più pratico della saldatura a gas; è adatto alla riparazione di deformazioni localizzate del pannello.
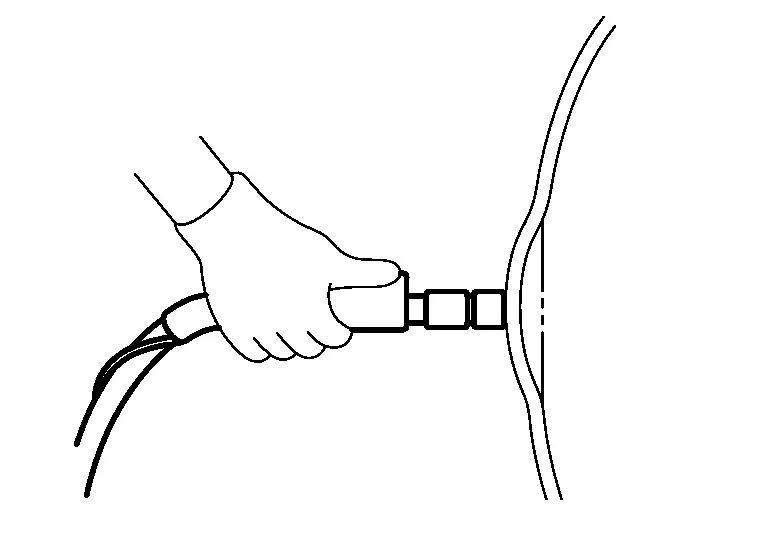
(2) ELETTRODO IN CARBONIO
Il pannello è collegato al morsetto negativo dell'alimentazione e un elettrodo in carbonio è collegato al morsetto positivo. Il pannello viene riscaldato in modo che il calore si trasmetta dall'esterno verso il centro dell'ammaccatura. Quindi si applicano stracci bagnati per raffreddarlo rapidamente, restringendo così il pannello.

Questo metodo è adatto alla riparazione di deformazioni del pannello ampie e poco profonde.
(3) SALDATURA A GAS (CANNELLO OSSIACETILENICO)
(a) Riscaldamento e dilatazione
Quando la lamiera viene riscaldata con un cannello per saldatura a gas, si allunga.
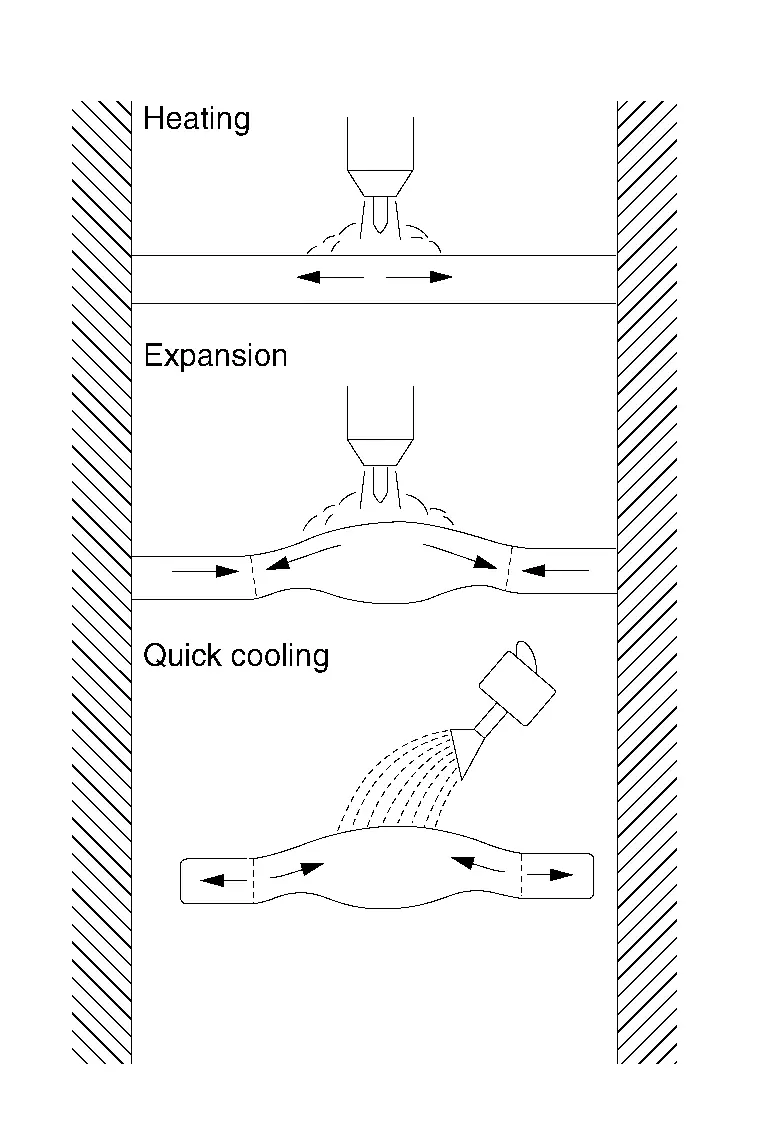
Tuttavia, l'allungamento è limitato nella porzione circostante non riscaldata. Di conseguenza, la porzione riscaldata si rigonfia.
(b) Raffreddamento rapido
Quando il rigonfiamento viene raffreddato rapidamente, si restringe.
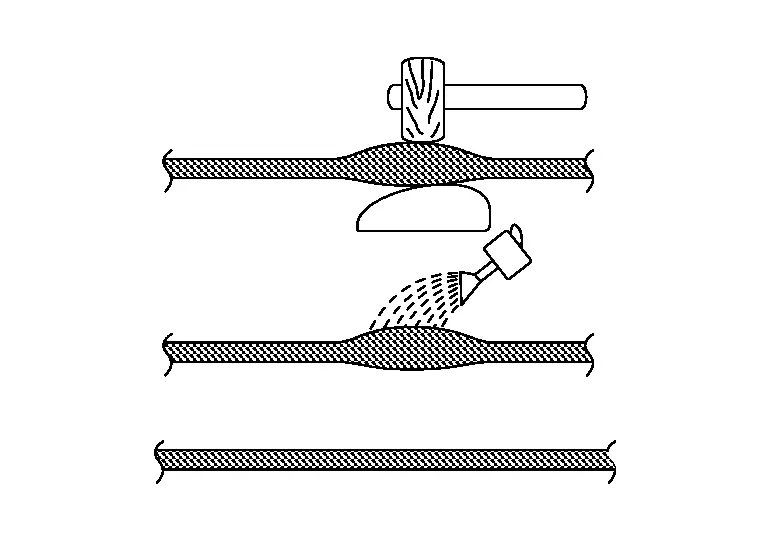
Questo restringimento è accelerato battendo con un martello in legno.
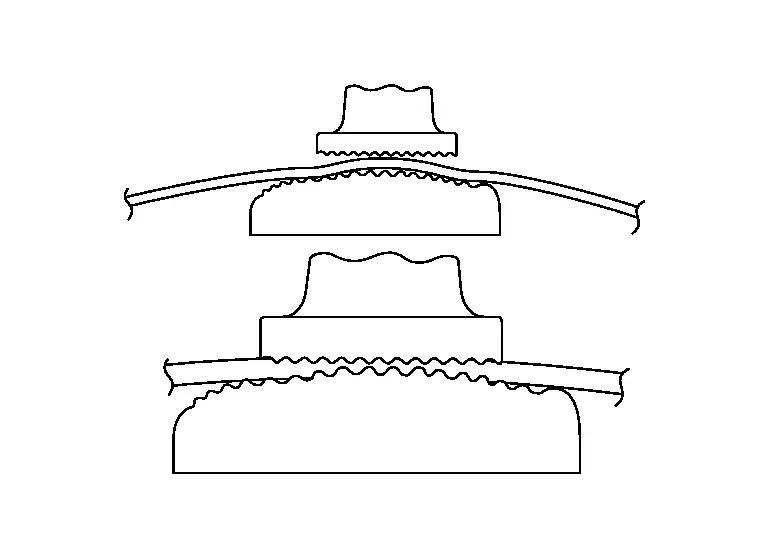
(4) MARTELLO E SPALLA
Il restringimento con il metodo martello su spalla si esegue con un martello e una spalla di restringimento. Sulla superficie del pannello si formano numerosi piccoli avvallamenti. Questo metodo è adatto al restringimento di deformazioni del pannello relativamente piccole.
Come riscaldare la lamiera
Usare una fiamma carburante per restringere la lamiera con un cannello per saldatura a gas.
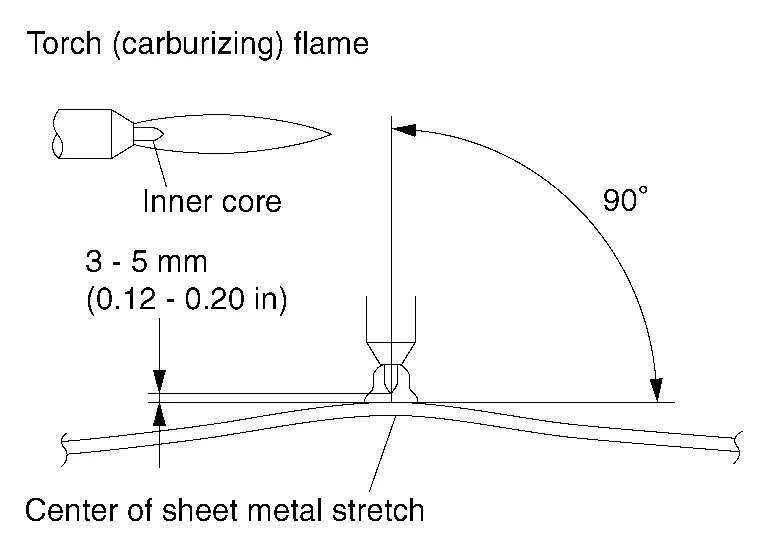
Tenere il cannello perpendicolare al centro della lamiera.
Mantenere una distanza di 3 mm - 5 mm (0,12 in - 0,20 in) tra il cono interno e la lamiera.
Riscaldare la lamiera fino a circa 800 °C (finché la parte riscaldata non diventa rossa). Aumentare la temperatura se l'allungamento della lamiera è insufficiente.
Individuare la porzione allungata del pannello.

Premere la superficie da riparare in diversi punti.
Il punto in cui si forma l'ammaccatura elastica più grande è il centro, dove l'allungamento è massimo. La parte più alta del pannello da riparare può anch'essa essere considerata la porzione più allungata.
L'area riscaldata con il cannello per saldatura deve avere un diametro di circa 3 mm - 5 mm (0,12 in - 0,20 in) se la forma del pannello è complessa, e di circa 6 mm - 15 mm (0,24 in - 0,59 in) se è piatta.
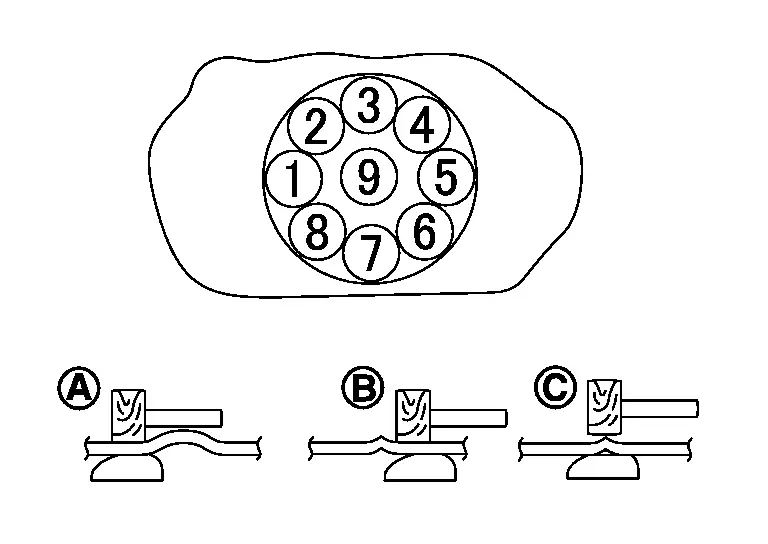
Allungamento leggero
Applicare una spalla sul retro del pannello riscaldato. Battere il pannello con un martello in legno, con il metodo martello su spalla, seguendo la sequenza mostrata in figura.
(A) e (B) → 1 - 8 (C) → 9 Allungamento eccessivo

Restringere il pannello partendo dalla porzione più allungata e procedere verso il bordo dell'ammaccatura, in modo che la superficie dell'ammaccatura risulti più bassa della superficie originale.
L'uso di un cannello per saldatura a gas rende concavo il pannello.
Per correggere questo difetto, colpire la porzione concava con il metodo martello su spalla per allungare gradualmente il pannello, fino a ripristinare la superficie originale.
Applicare panni bagnati sulla porzione restringita del pannello per raffreddarla rapidamente.
Correzione di un pannello carrozzeria deformato Nissan Ariya
Determinazione del danno al pannello
Il danno al pannello deve essere esaminato con attenzione per scegliere il metodo di riparazione più adatto.
(A) Nella figura, l'area deformata plasticamente è quella in cui le porzioni circostanti presentano deformazione elastica.
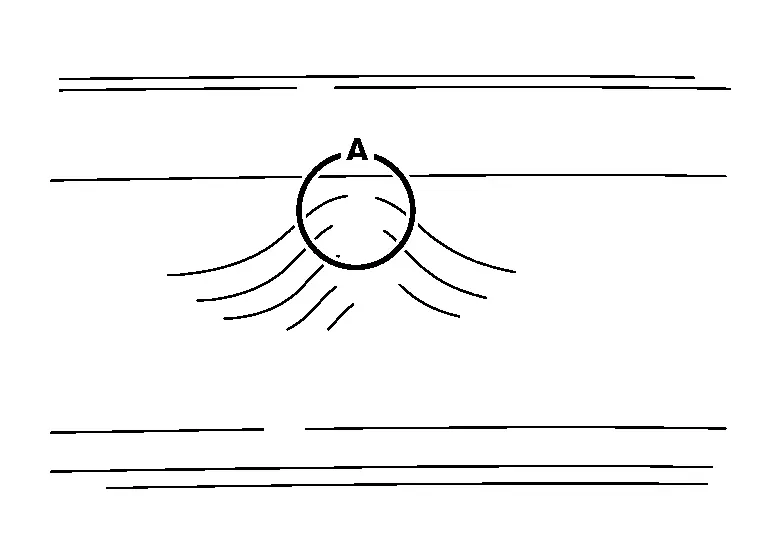
La correzione di (A) eliminerà automaticamente la deformazione elastica.
Eliminare la causa dell'ammaccatura può semplificare l'intera operazione di riparazione. La deformazione plastica può essere riconosciuta da piegature nette, tacche o vernice incrinata o staccata.
ANALISI DELLA DEFORMAZIONE DELLA LAMIERA
(a) Quando viene applicata una forza esterna, la lamiera inizia a deformarsi. Si genera una deformazione elastica attorno al punto in cui viene applicata la forza esterna.
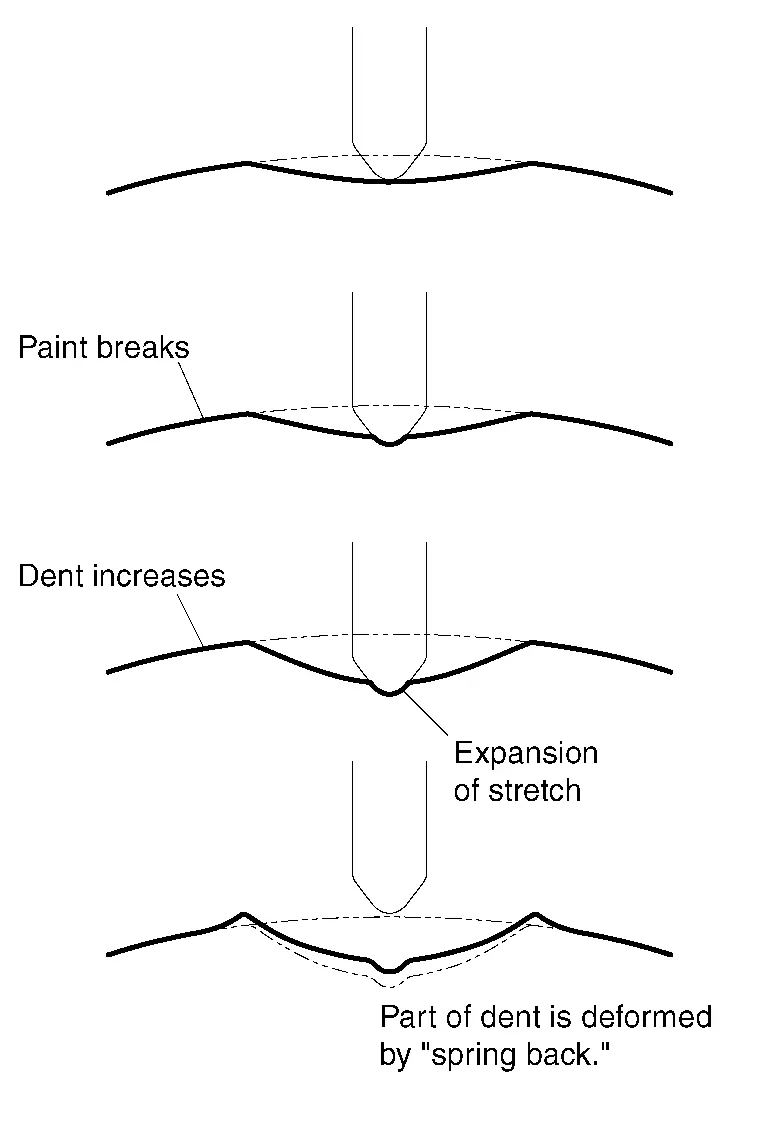
(b) All'aumentare della forza esterna, le aree circostanti l'ammaccatura cedono alla pressione e si verificano incrinature localizzate o piccole rotture della vernice. Ciò indica una deformazione plastica.
(c) Se la forza esterna continua ad aumentare, le rotture attorno all'ammaccatura si allargano e la lamiera al centro dell'ammaccatura si allunga.
(d) Quando la forza esterna viene rimossa, il "ritorno elastico" fa sì che la parte deformata plasticamente dell'ammaccatura si sollevi sopra la superficie originale.
Tipi di danno di base
La prima cosa da osservare è l'ammaccatura. Lo stesso vale quando si ripara un'ammaccatura. Occorre sempre osservare prima il danno. L'aspetto importante da controllare è il centro dell'ammaccatura. La profondità dell'ammaccatura è la parte importante. Essa indica quanto segue:
- Difficoltà della riparazione
- Tempo di riparazione
- Tipo di metodo di riparazione
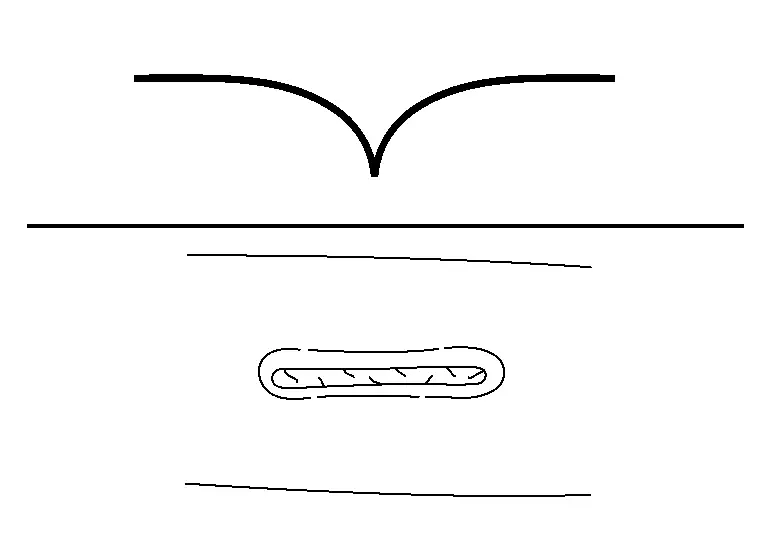
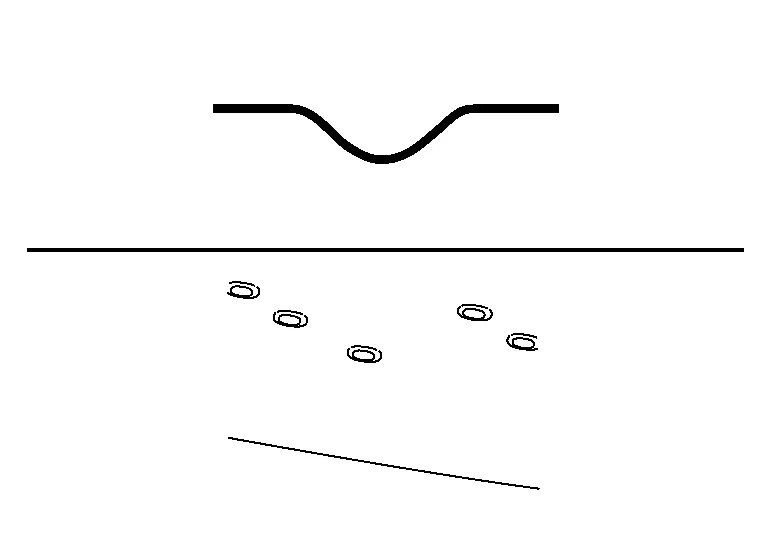
Le ammaccature presentano molti aspetti diversi, ma la profondità è la parte più importante. Da un lato c'è la profondità, dall'altro la nettezza della piega; nella maggior parte dei casi, però, un'ammaccatura profonda è anche netta. In sostanza esistono due tipi di ammaccature.
In base al tipo di ammaccatura da riparare, considerare le seguenti informazioni:| Ammaccature nette | Ammaccature morbide | |
 |
 |
|
| Tempo di riparazione: | 2x (il doppio del tempo delle ammaccature morbide) | x |
| Metodo di riparazione: | Leve | PDR, sistema a colla |
| Esperienza tecnica: | Da media ad alta | Da bassa a media |
| Causa del danno: | Parcheggio, grandine da media a grossa | Parcheggio morbido, grandine da piccola a media |
Ammaccatura morbida o superficiale
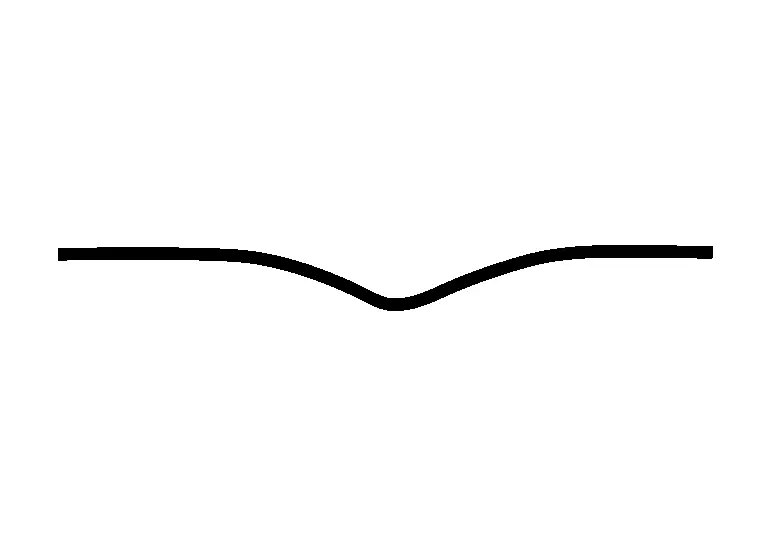
La maggior parte delle ammaccature superficiali ha una profondità ridotta. Sono anche chiamate ammaccature elastiche.
Ammaccatura netta
Un'ammaccatura netta è composta da due parti: il centro (A), formato dall'oggetto che ha causato l'ammaccatura (metallo allungato), e la seconda parte dell'ammaccatura (B), derivante dall'energia dell'urto.
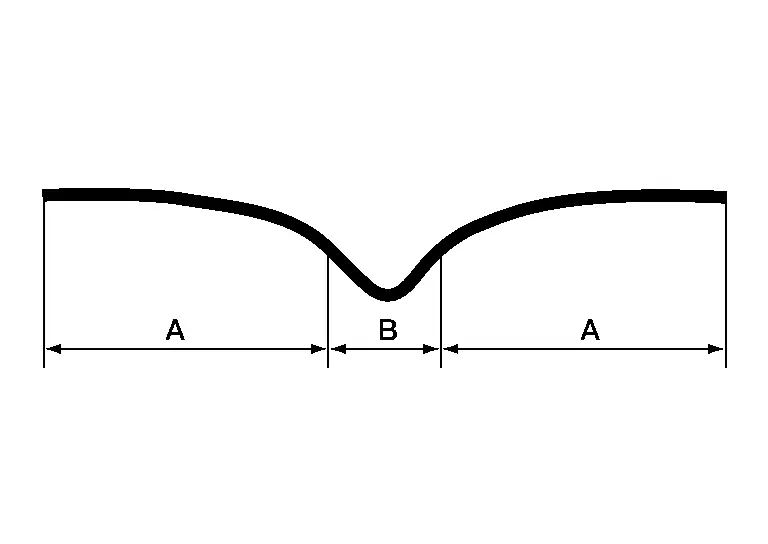
Energia dell'urto
A: Danno primario - deformazione plastica del centro allungato B: Danno secondario - deformazione elastica dovuta all'energia dell'urto
La parte esterna (A) dell'ammaccatura viene rimossa rapidamente. È la parte facile. Rimuovere il centro (B) è più difficile e richiede più esperienza.
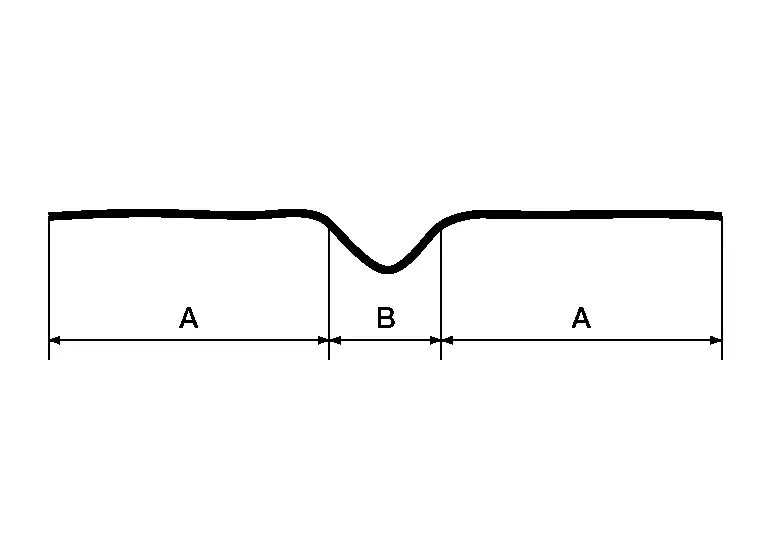
La deformazione plastica si forma al centro della parte (A) dell'ammaccatura. L'area circostante rimane in deformazione elastica.
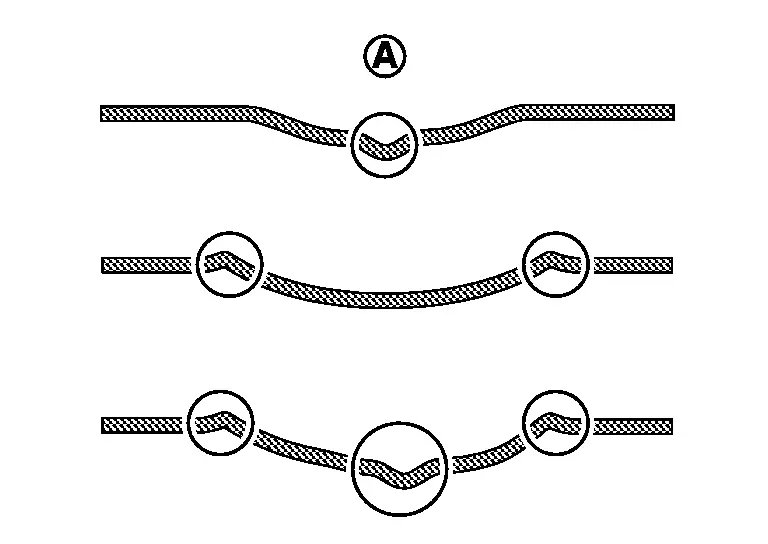
La deformazione plastica si verifica in una o più parti attorno all'ammaccatura. Le altre aree rimangono in deformazione elastica.
Sia la deformazione plastica sia quella elastica si generano in tutto il pannello danneggiato.
Esame del danno al pannello
È difficile individuare deformazioni minori o irregolarità del pannello, in particolare nella fase finale della riparazione. Questa sezione spiega come stabilire se un veicolo Nissan Ariya presenta una deformazione minore del pannello.
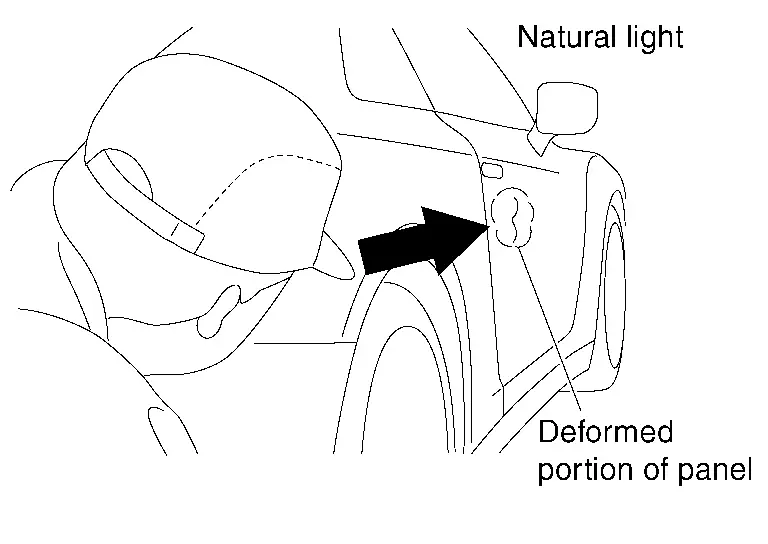
(1) CONTROLLO VISIVO
Controllare la parte interessata del pannello osservando attentamente la deformazione nella luce riflessa sulla superficie.
(2) Che cos'è la luce? (contrasto generale)
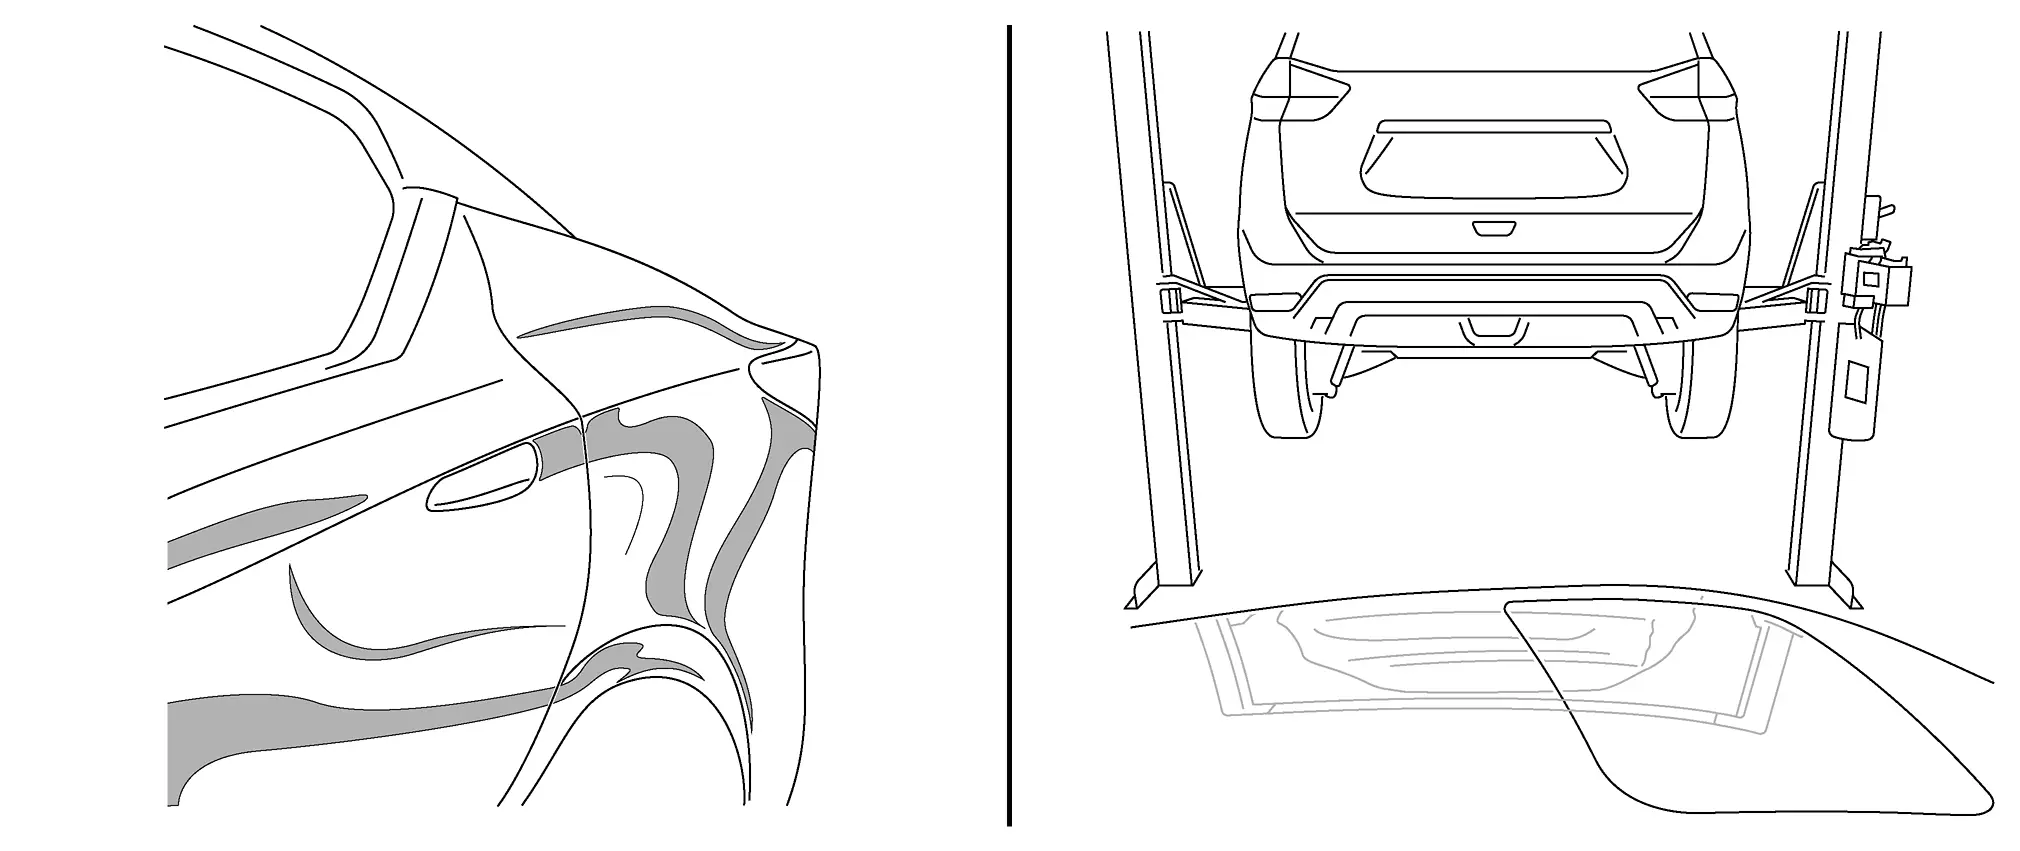
Uno dei principali punti deboli consiste nel non riuscire a vedere l'entità del danno e nell'analizzare correttamente il danno e il processo di riparazione.
Per questo è necessario osservare correttamente il pannello.
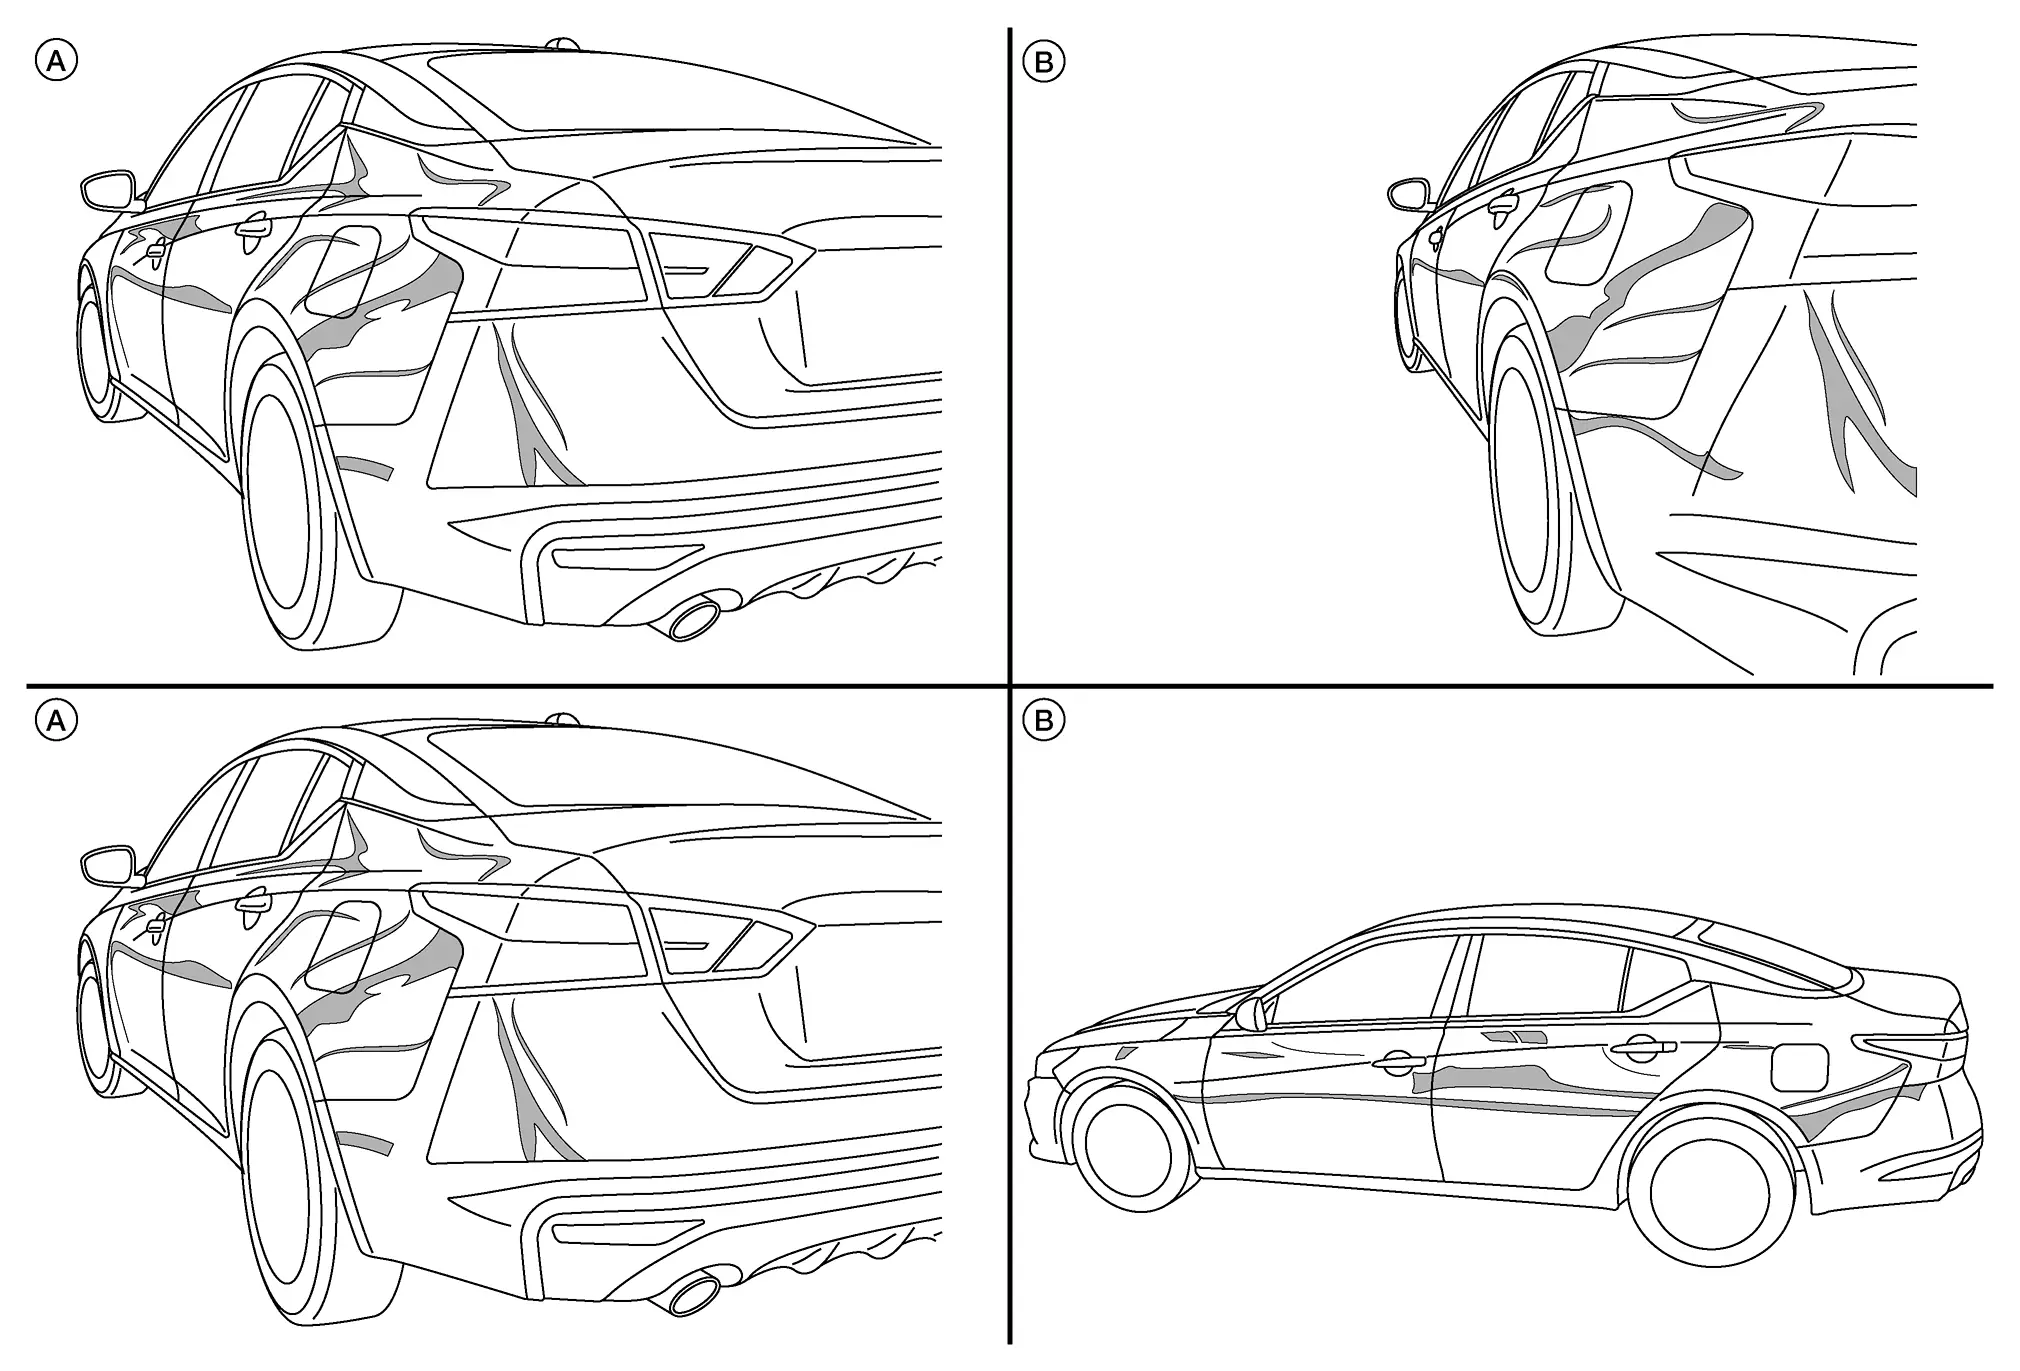
La base di una luce è il contrasto e una linea. Maggiore è il contrasto, migliore è la visibilità del danno. Inizialmente usare un contrasto luminoso a distanza per vedere il danno. Usare il contrasto come uno scanner da far scorrere sulla superficie.
Una volta individuata una buona linea di contrasto (A), può essere usata per vedere il danno con precisione (B). La soluzione ideale è una luce di tipo PDR, con la quale sarà possibile vedere l'intera estensione del danno.
Inizialmente usare un contrasto luminoso a distanza per vedere il danno.
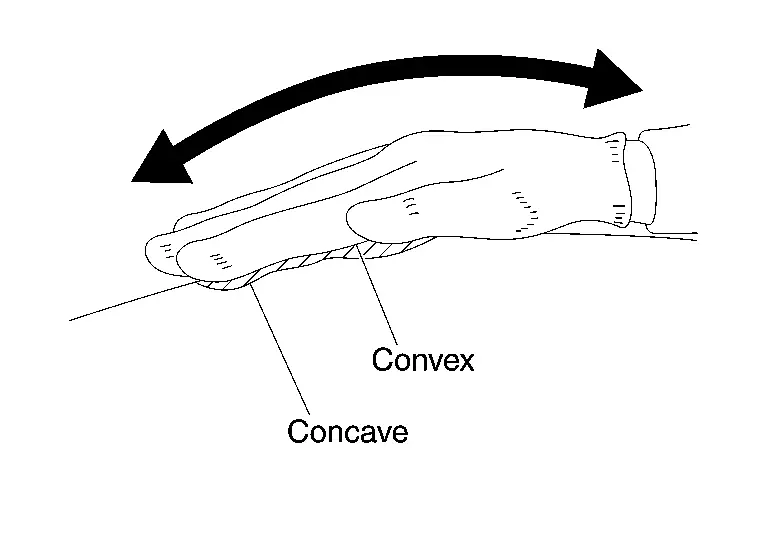
(3) CONTROLLO TATTILE
Appoggiare leggermente una mano sulla superficie del pannello e muoverla avanti/indietro e destra/sinistra per valutare al tatto con il palmo della mano. Far scorrere la mano da una superficie non danneggiata fino alla parte danneggiata, fino alla superficie non danneggiata sull'altro lato.
(3) CONTROLLO CON LUCE PDR (PAINTLESS DENT REPAIR)
Vedere Supporto luce.
Deformazione elastica e plastica a confronto
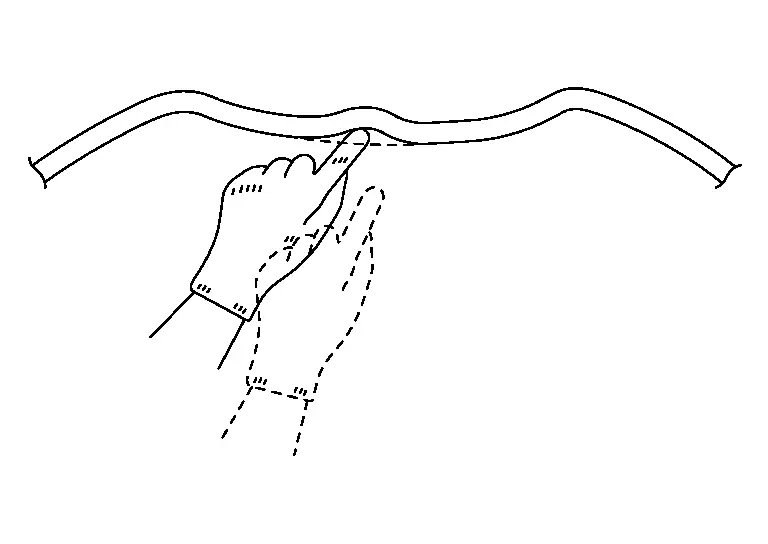
Deformazione elastica: se premuta, la parte deformata si sposta o si deforma ulteriormente.
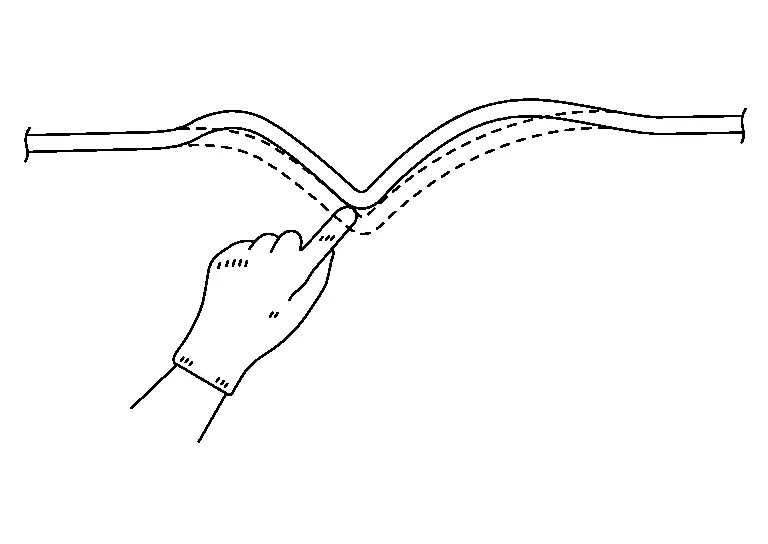
Deformazione plastica: se premuta, la parte deformata rimane invariata e le altre parti si spostano.
Procedura di riparazione di base
(1) QUANDO LA DEFORMAZIONE PLASTICA SI VERIFICA AL CENTRO DELLA PARTE DANNEGGIATA
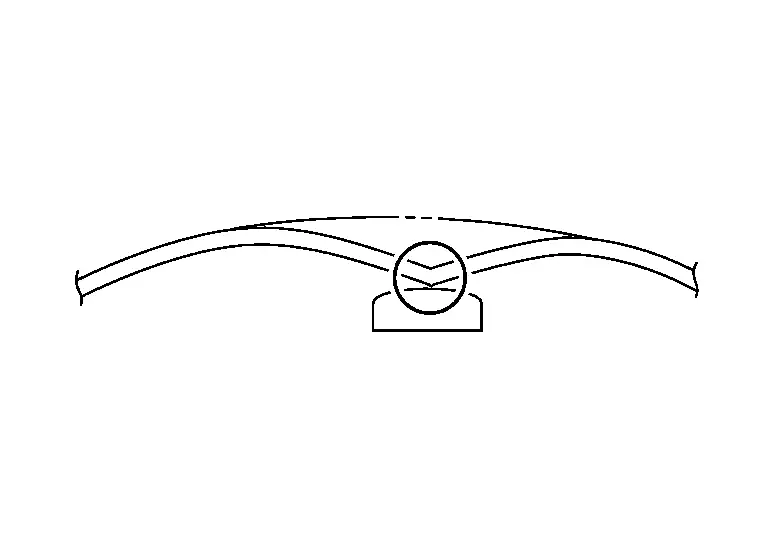
(a) Usando un martello o una spalla, colpire la parte più bassa dell'ammaccatura da dietro finché non diventa piana.
(b) Usando il metodo martello-contro-spalla come mostrato in figura, sollevare la parte concava e abbassare la parte convessa.
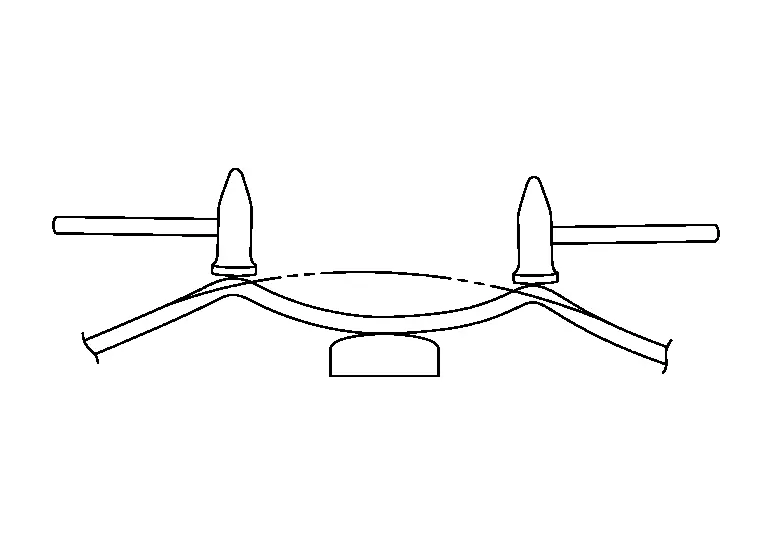
Quindi levigare la superficie leggermente al di sotto dell'originale. Usando un martello di legno e una spalla, correggere le irregolarità del pannello.
(c) L'esistenza di una deformazione plastica può essere determinata dal pannello allungato. La superficie originale può essere ripristinata restringendo quella parte con una torcia per saldatura a gas.
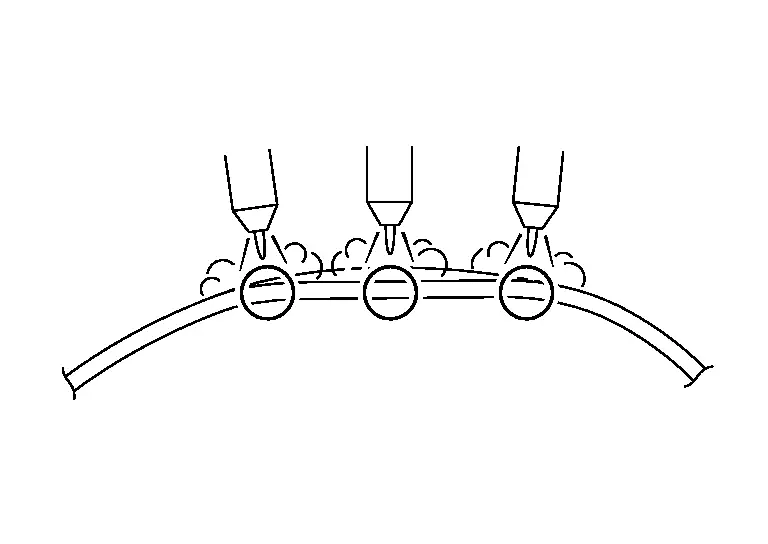
(d) Usare martello e spalla con il metodo martello-su-spalla. Allungare il pannello colpendo l'area esterna del punto danneggiato. L'intera superficie del pannello deve essere formata leggermente più in alto dell'originale. In questo caso, si noti che la parte allungata del pannello non deve essere colpita con il martello.

Se la parte concava è poco profonda e la superficie di lavoro del martello di legno vi corrisponde, la riparazione può essere completata rapidamente restringendo direttamente la parte con una torcia per saldatura a gas.
(2) QUANDO LA DEFORMAZIONE PLASTICA È PRESENTE INTORNO ALLA PARTE DANNEGGIATA
(a) Appoggiare la spalla sull'area di deformazione elastica sul retro del pannello. Colpire l'area di deformazione plastica con un martello in modo che l'area di deformazione elastica risulti più bassa della superficie originale.
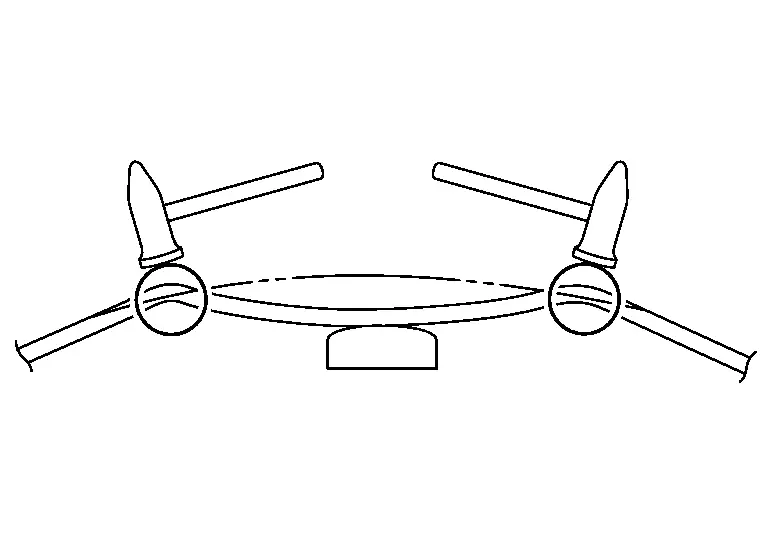
(b) Riparare la parte deformata plasticamente usando il metodo martello-contro-spalla. Se è disponibile un martello di restringimento, la parte allungata può essere restretta facilmente.
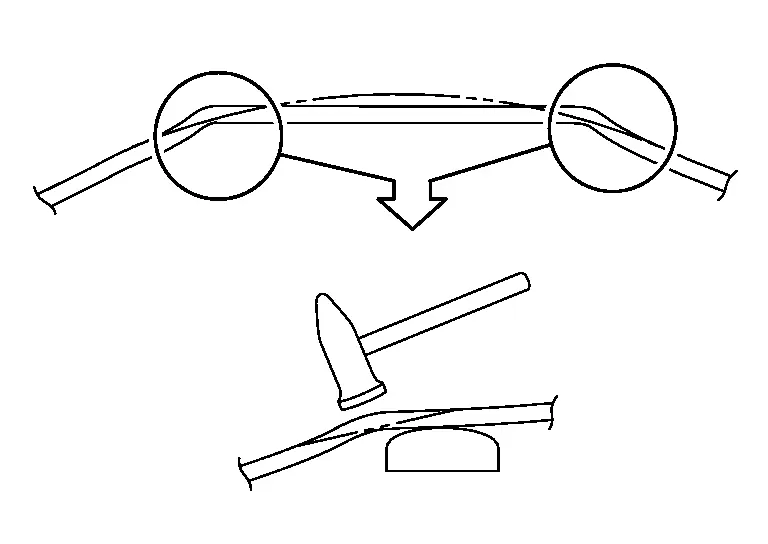
(3) QUANDO LA DEFORMAZIONE PLASTICA È PRESENTE AL CENTRO E INTORNO ALLA PARTE DANNEGGIATA
(a) Usando martello e spalla, appiattire la parte più bassa (A) dove è presente la deformazione plastica, in modo che la superficie appiattita non risulti più alta della superficie originale.
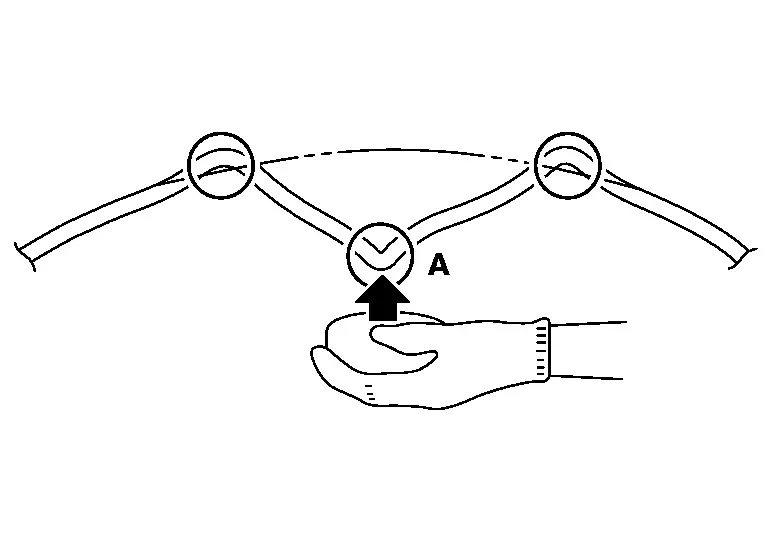
(b) Appiattire i punti più alti (B) in cui è presente deformazione plastica.
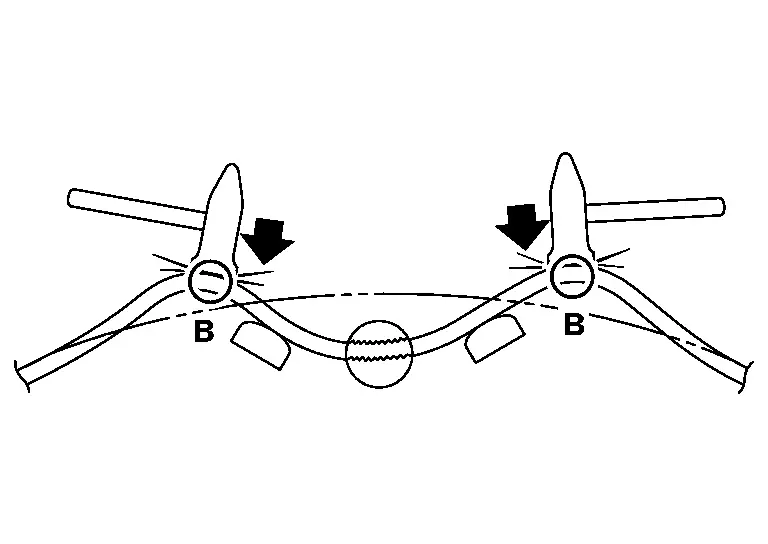
(c) Appiattire la porzione (A) in modo che la superficie del pannello non sia più alta della superficie originale.
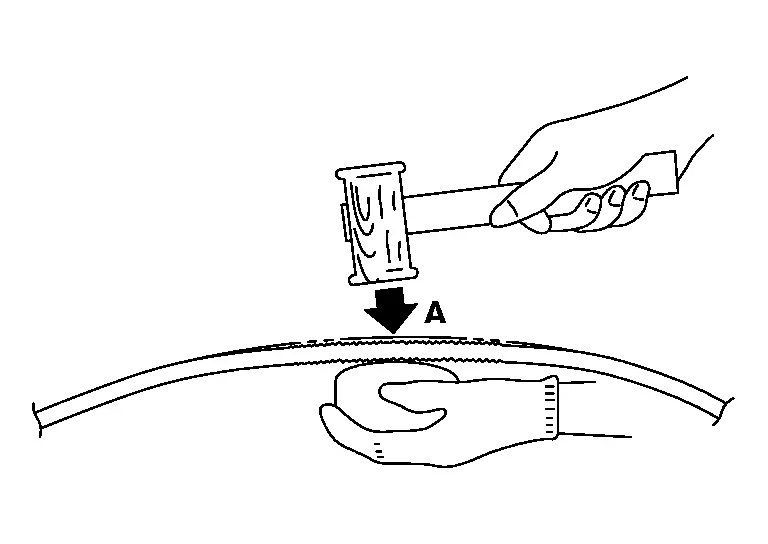
Correggere le irregolarità usando un martello di legno e una spalla. Se il pannello è stato allungato, riparare mediante restringimento.
(4) CORREZIONE DELLA DISTORSIONE DEL PANNELLO
(a) La distorsione del pannello si verifica quando si ripara il danno al pannello. Il pannello è deformato entro il campo della deformazione elastica. Se premuto con un dito, l'area deformata si piega verso l'interno e verso l'esterno. Irregolarità del pannello che si estendono su un'ampia area al di fuori della porzione riparata possono anch'esse indicare una distorsione del pannello.
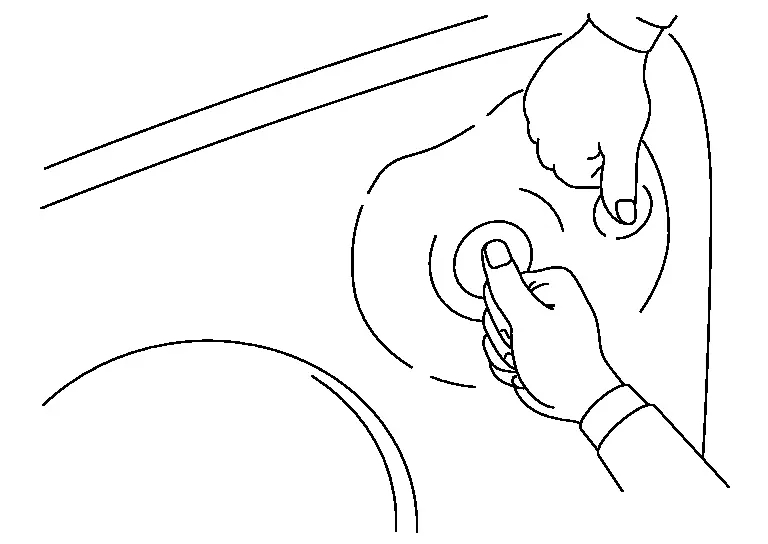
(b) Causa della distorsione del pannello
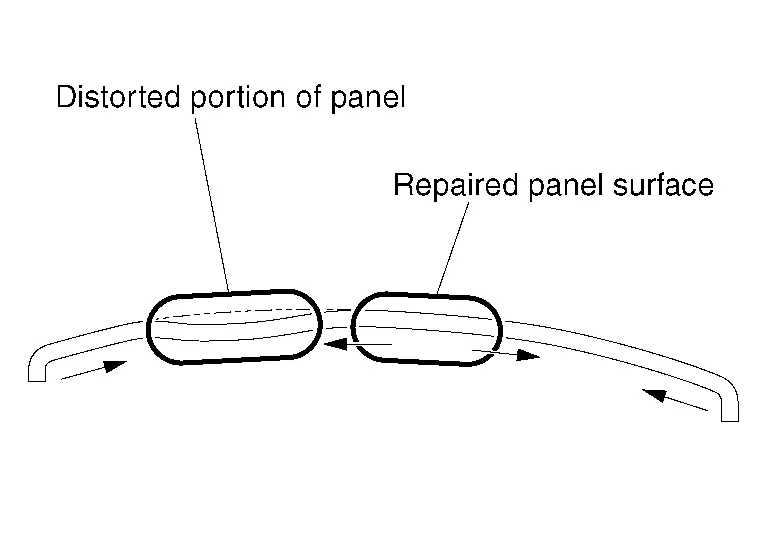
Lo stress di espansione dovuto alla riparazione del danno è confinato all'interno del pannello, poiché l'area esterna è piegata e incrudita. Pertanto, non consente al pannello di espandersi. Lo stress viene rilasciato sotto forma di distorsione del pannello.
(c) Come correggere la distorsione del pannello
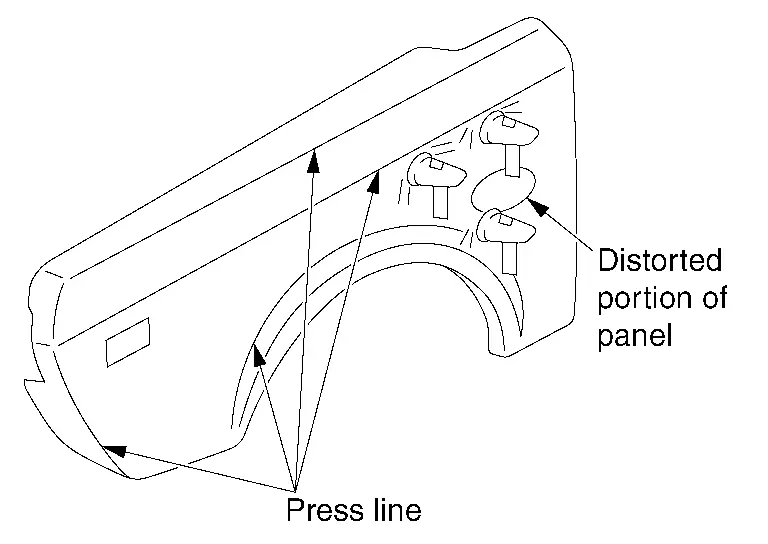
La distorsione del pannello può essere eliminata restringendo la porzione allungata oppure allungando il lato della linea di pressatura mediante il metodo martello-su-spalla.
La procedura di riparazione del parafango anteriore è spiegata di seguito:

Quando si ripara il pannello della carrozzeria, la vernice e la cera anticorrosiva devono essere completamente rimosse dall'area danneggiata mediante carteggiatura.
Riparazione senza verniciatura delle ammaccature Nissan Ariya 2026
Riparazione di ammaccature senza verniciatura
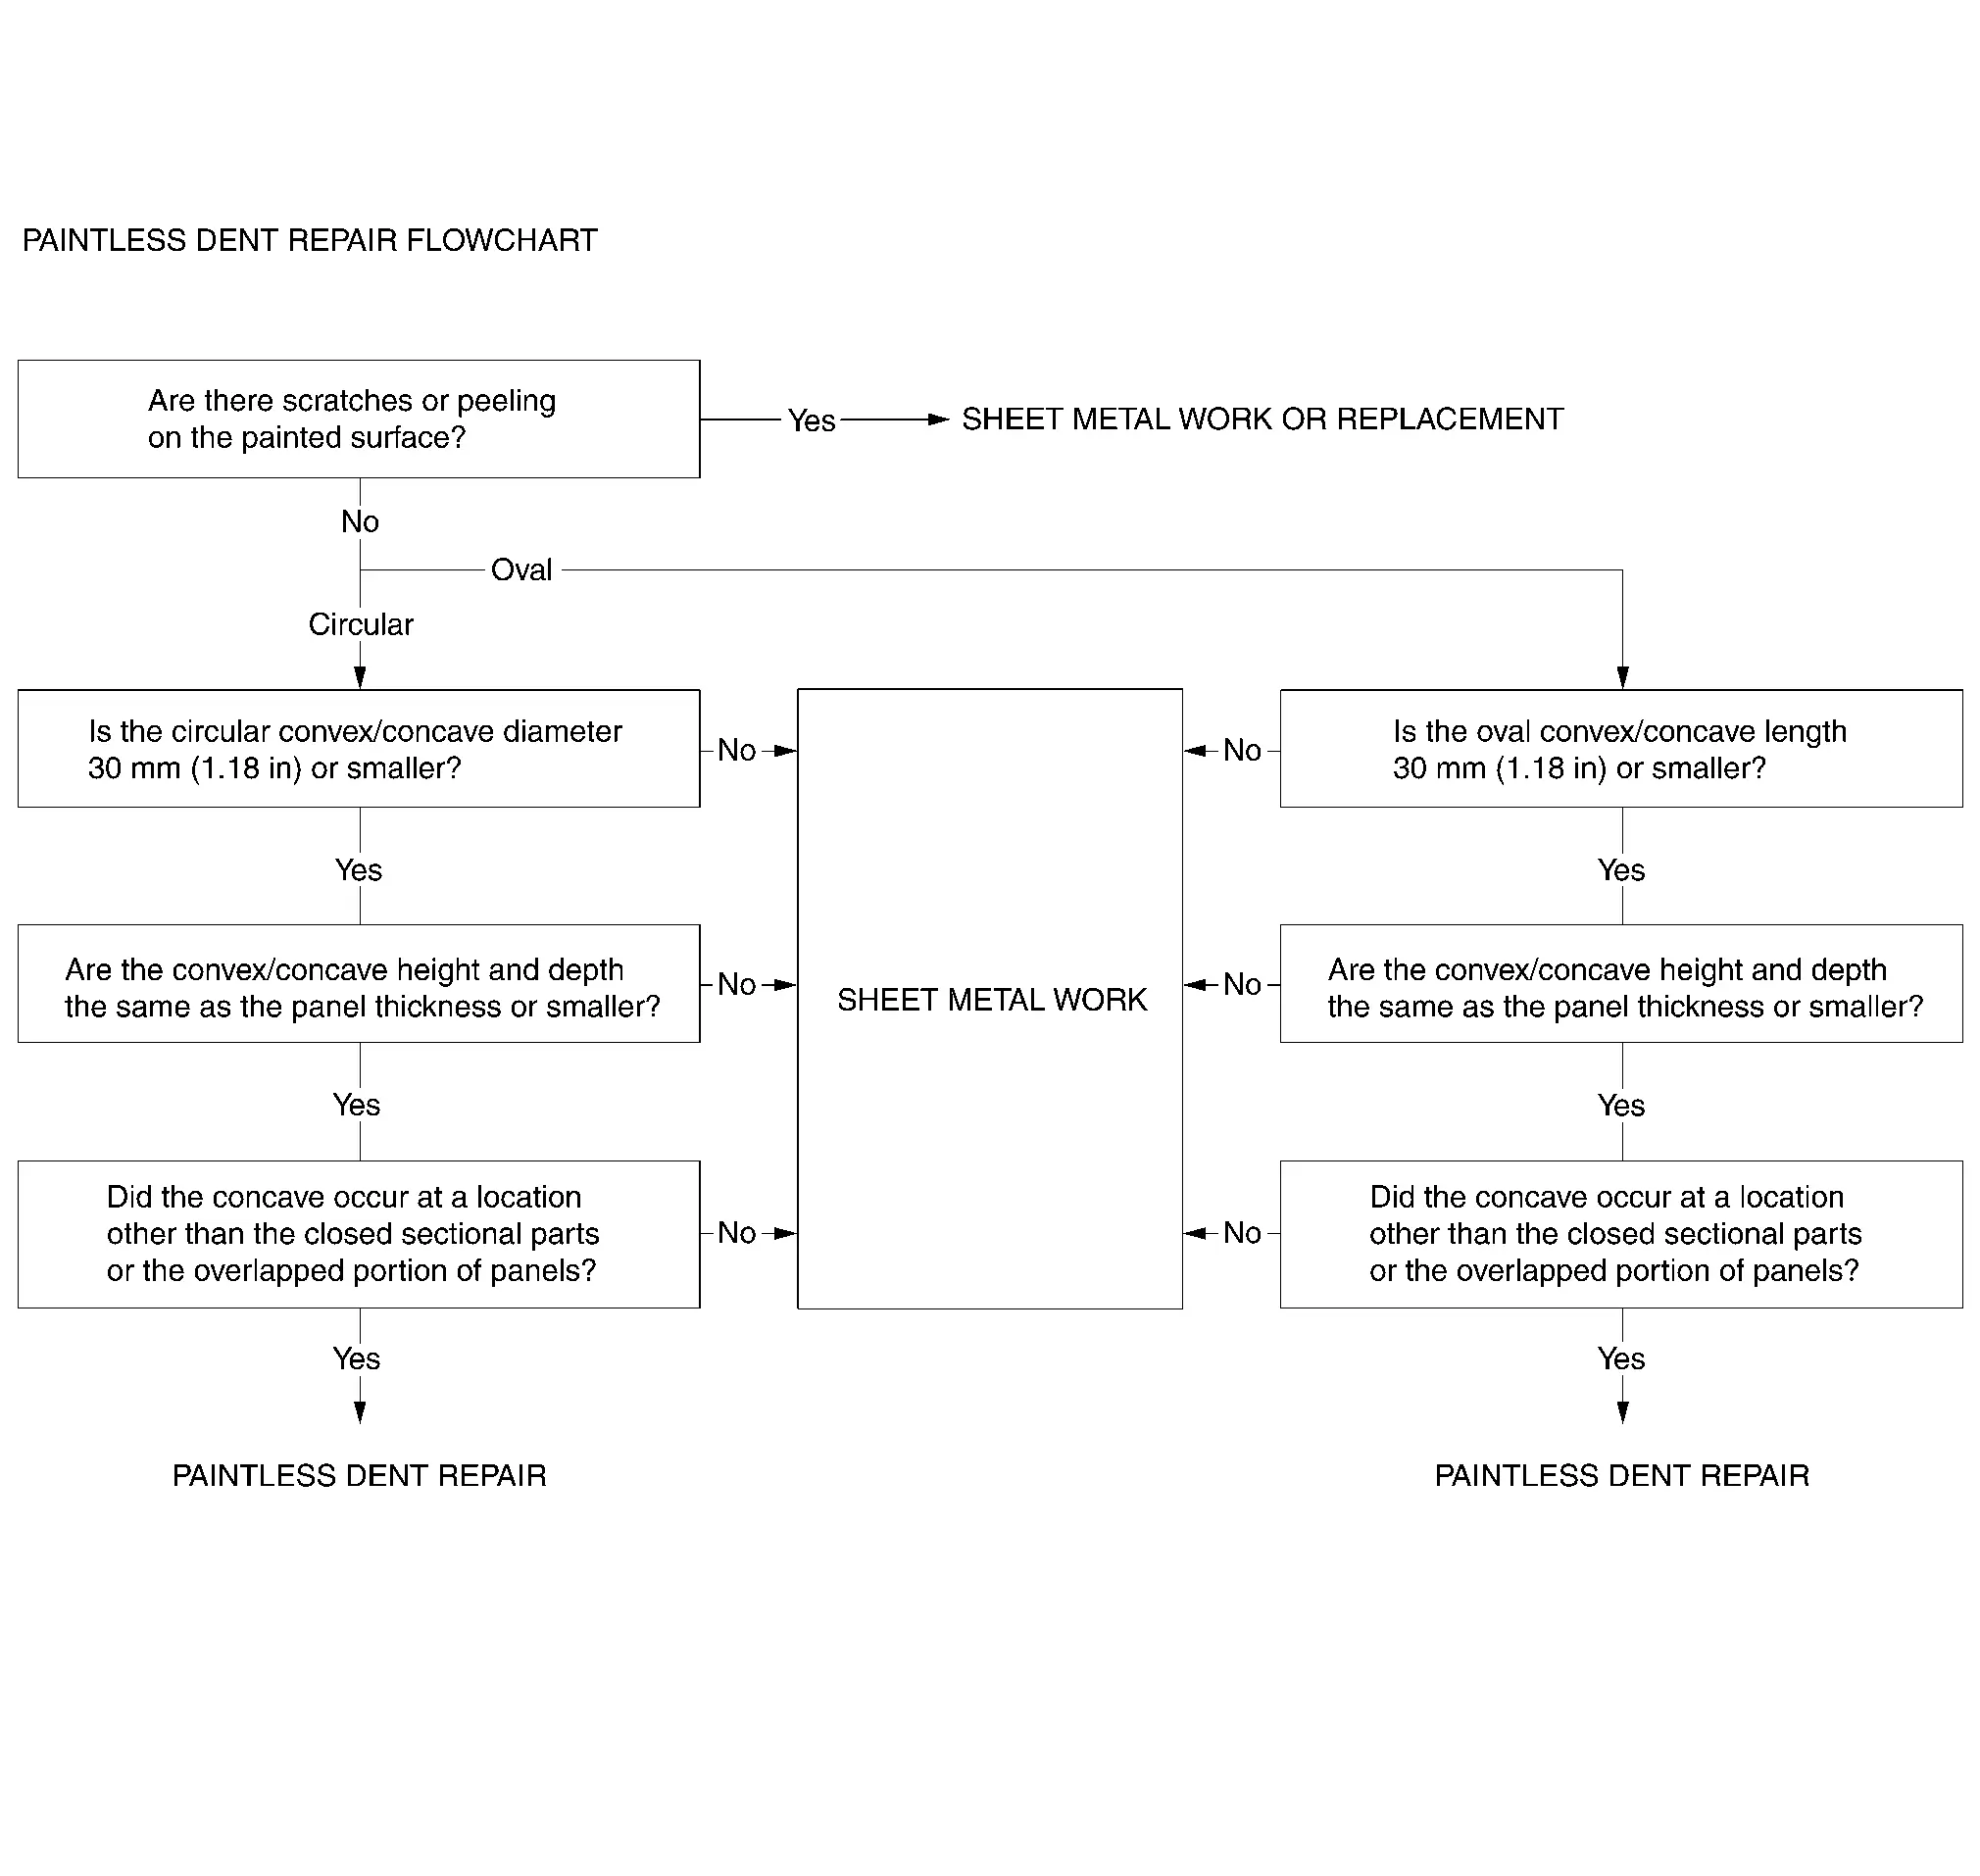
La riparazione delle ammaccature senza verniciatura è un tipo di tecnica di riparazione dei pannelli. Questa tecnica viene utilizzata per riparare le irregolarità sui pannelli esterni verniciati senza danneggiare la superficie verniciata.
Verifica del pannello
Non è possibile correggere tutte le porzioni convesse/concave con la riparazione delle ammaccature senza verniciatura.
Per ogni punto di riparazione occorre verificare se è necessario rimuovere/installare i componenti e se gli attrezzi da inserire possono essere utilizzati.
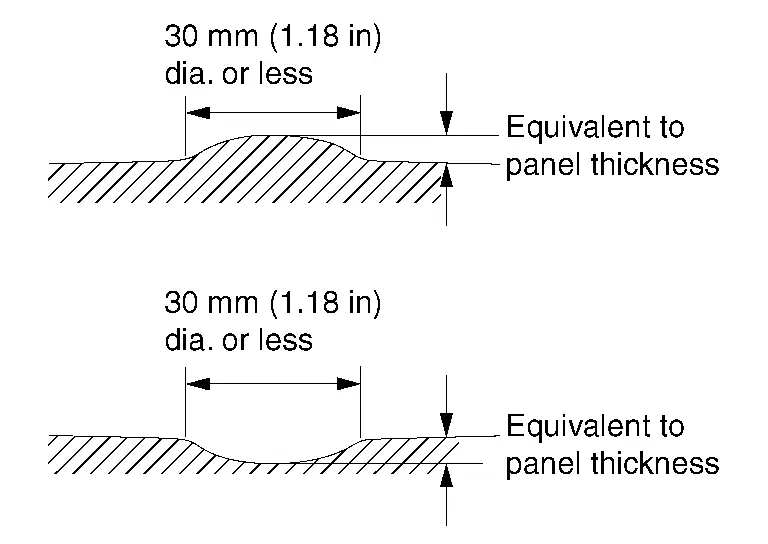
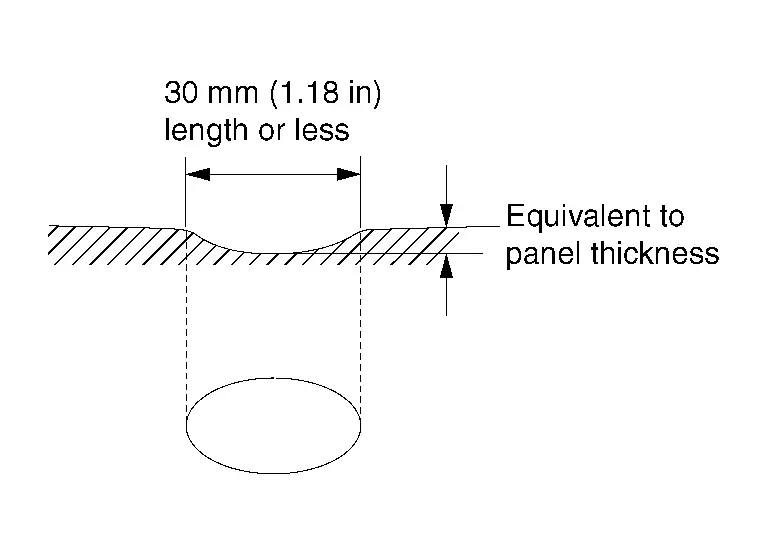
Quando si controlla la posizione della porzione convessa/concava, determinare se la riparazione senza verniciatura delle ammaccature è possibile. È inoltre importante stabilire il metodo di riparazione più adatto.
| Esempio di porzione convessa/concava circolare | Esempio di porzione convessa/concava ovale |
|---|---|
 |
 |
Supporto della luce
Nel corso degli anni il sistema di illuminazione si è evoluto da un singolo neon a più linee, fino ad arrivare al tipo a riflettore.
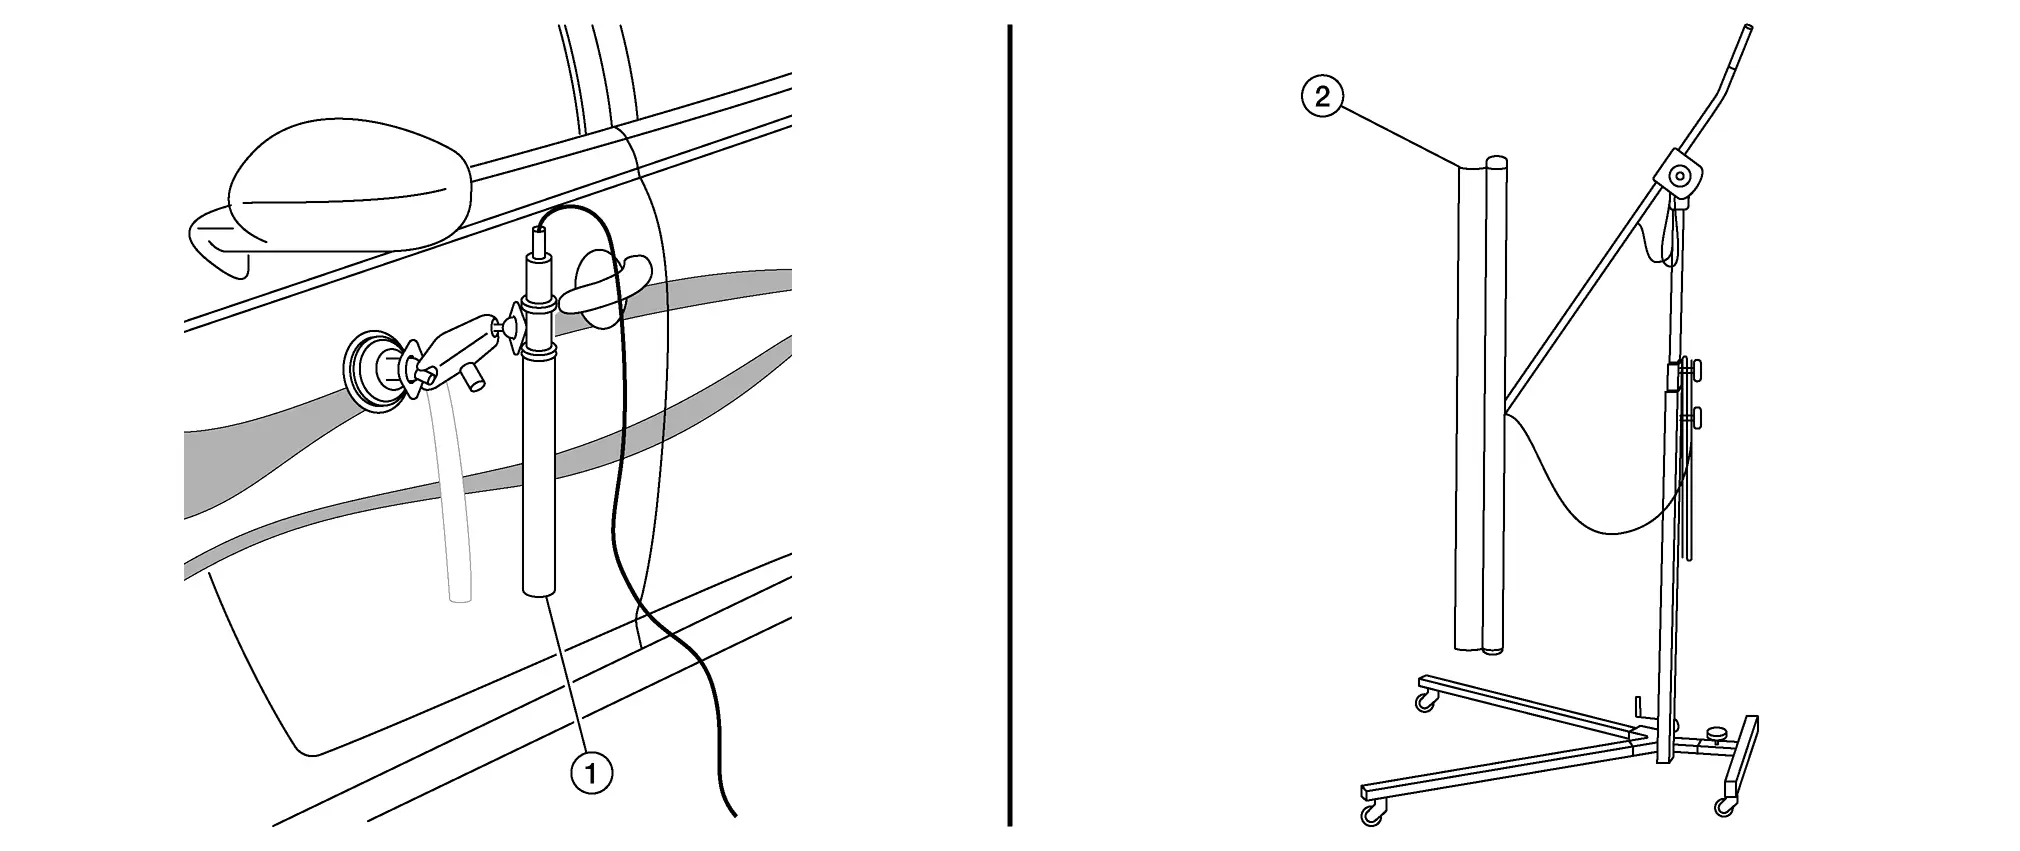
| Luce piccola (1) | Luce grande (2) | ||
| Vantaggio | Svantaggio | Vantaggio | Svantaggio |
|
|
|
|
La maggior parte dei professionisti utilizza una luce grande grazie ai suoi numerosi vantaggi.
Posizione della luce: 3 punti
Vi sono diversi aspetti da considerare nella configurazione della luce. Questo è il principale punto critico per i principianti. Sembra facile, ma non lo è. Esaminiamo tre aspetti della configurazione, fondamentali per il successo di una riparazione corretta.
Distanza (angolo)
I principianti spesso posizionano la luce troppo vicina.
Non esiste una distanza precisa per il posizionamento. Durante una riparazione la luce deve essere sempre posizionata a due distanze. Prima vicina, per vedere meglio l'attrezzo e per poter vedere all'interno dell'ammaccatura. Tuttavia, se l'ammaccatura è troppo profonda o estesa, il centro del danno potrebbe non essere visibile nel riflesso della luce.
Distanza normale: prima posizione
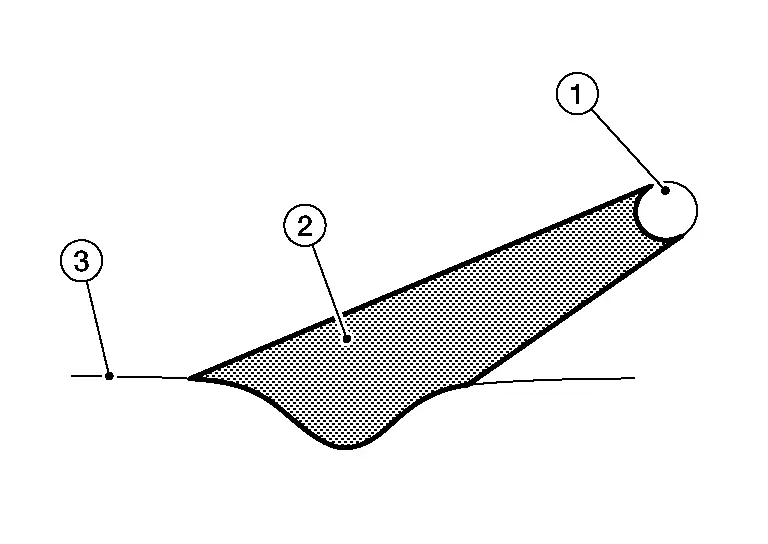
- :Sorgente luminosa
- :Luce
- :Superficie
Distanza di finitura: seconda posizione per la finitura
Nelle fasi di finitura della riparazione la luce deve essere spostata alla distanza indicata, poiché in questo modo le piccole imperfezioni e l'area generale risultano molto più visibili.
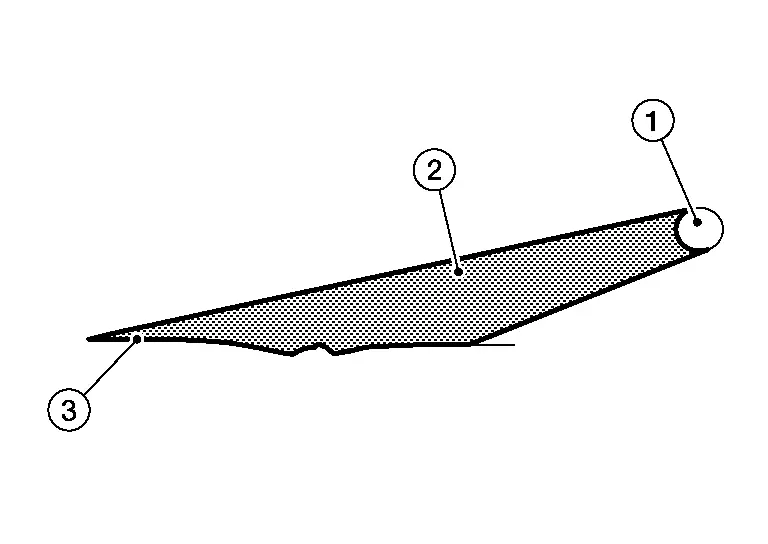
- :Sorgente luminosa
- :Luce
- :Superficie
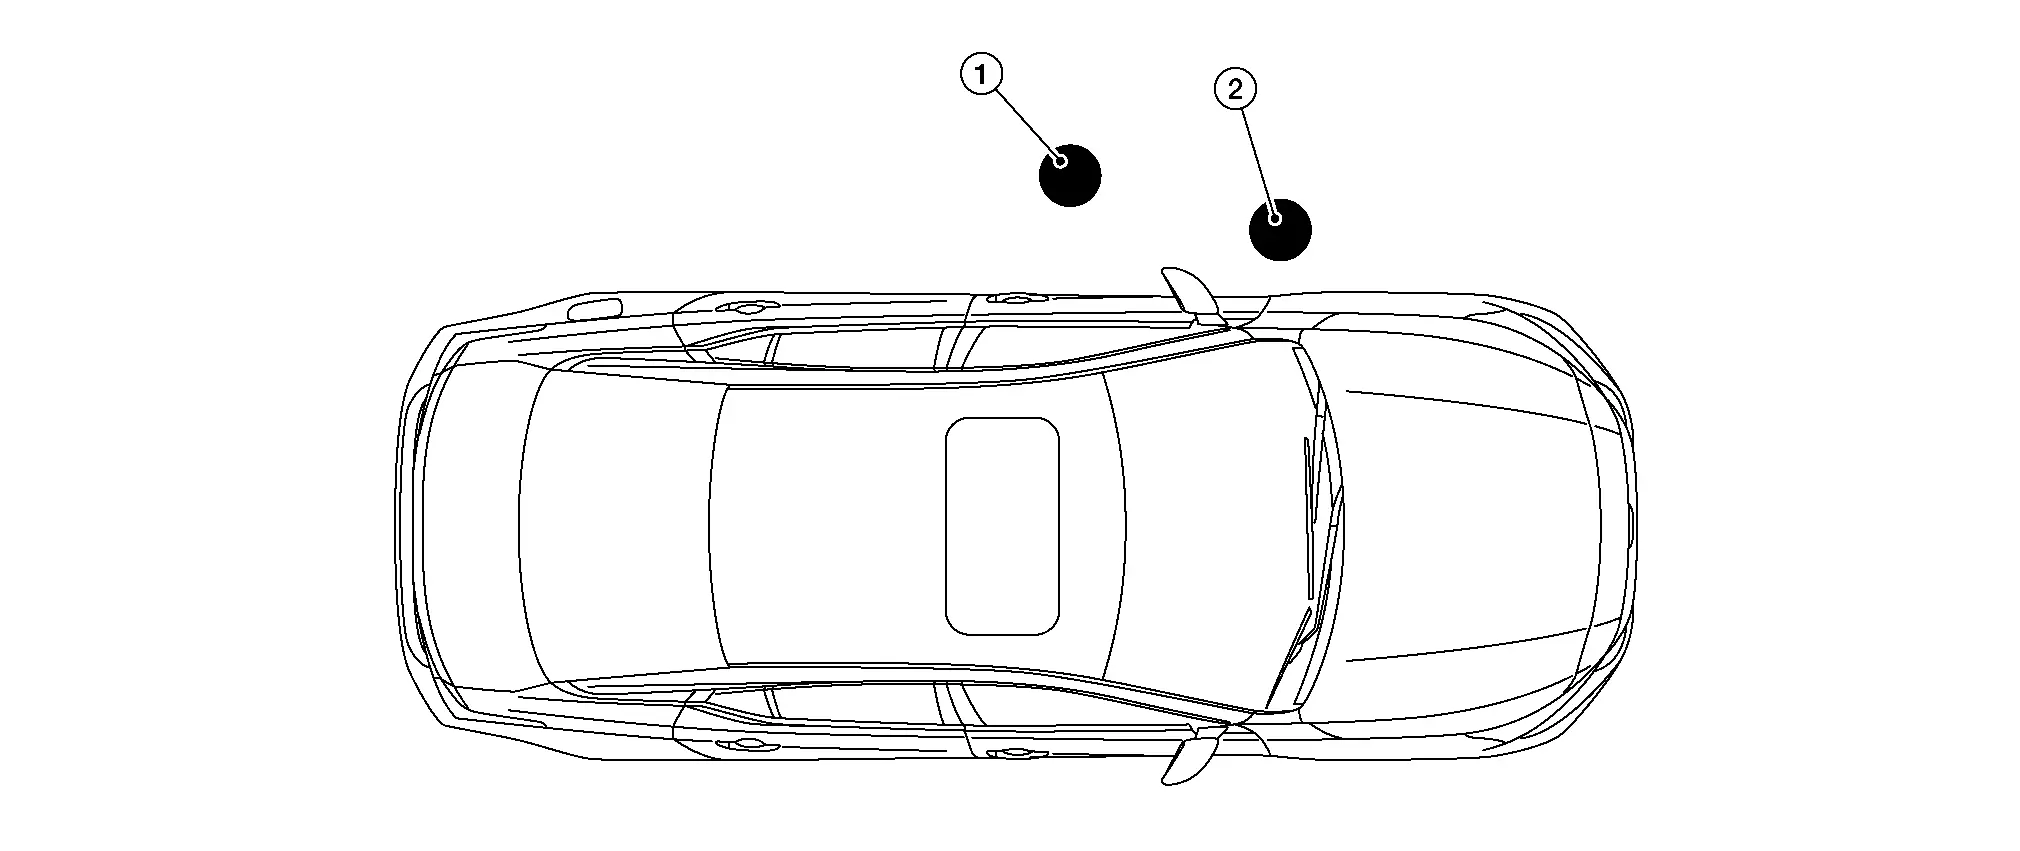
- :Posizione normale o iniziale
- :Posizione di finitura
Posizione della luce parallela
Assicurarsi sempre che la luce (1) sia parallela alla superficie (2) da riparare.
Superficie superiore o piana

Superficie laterale o curva
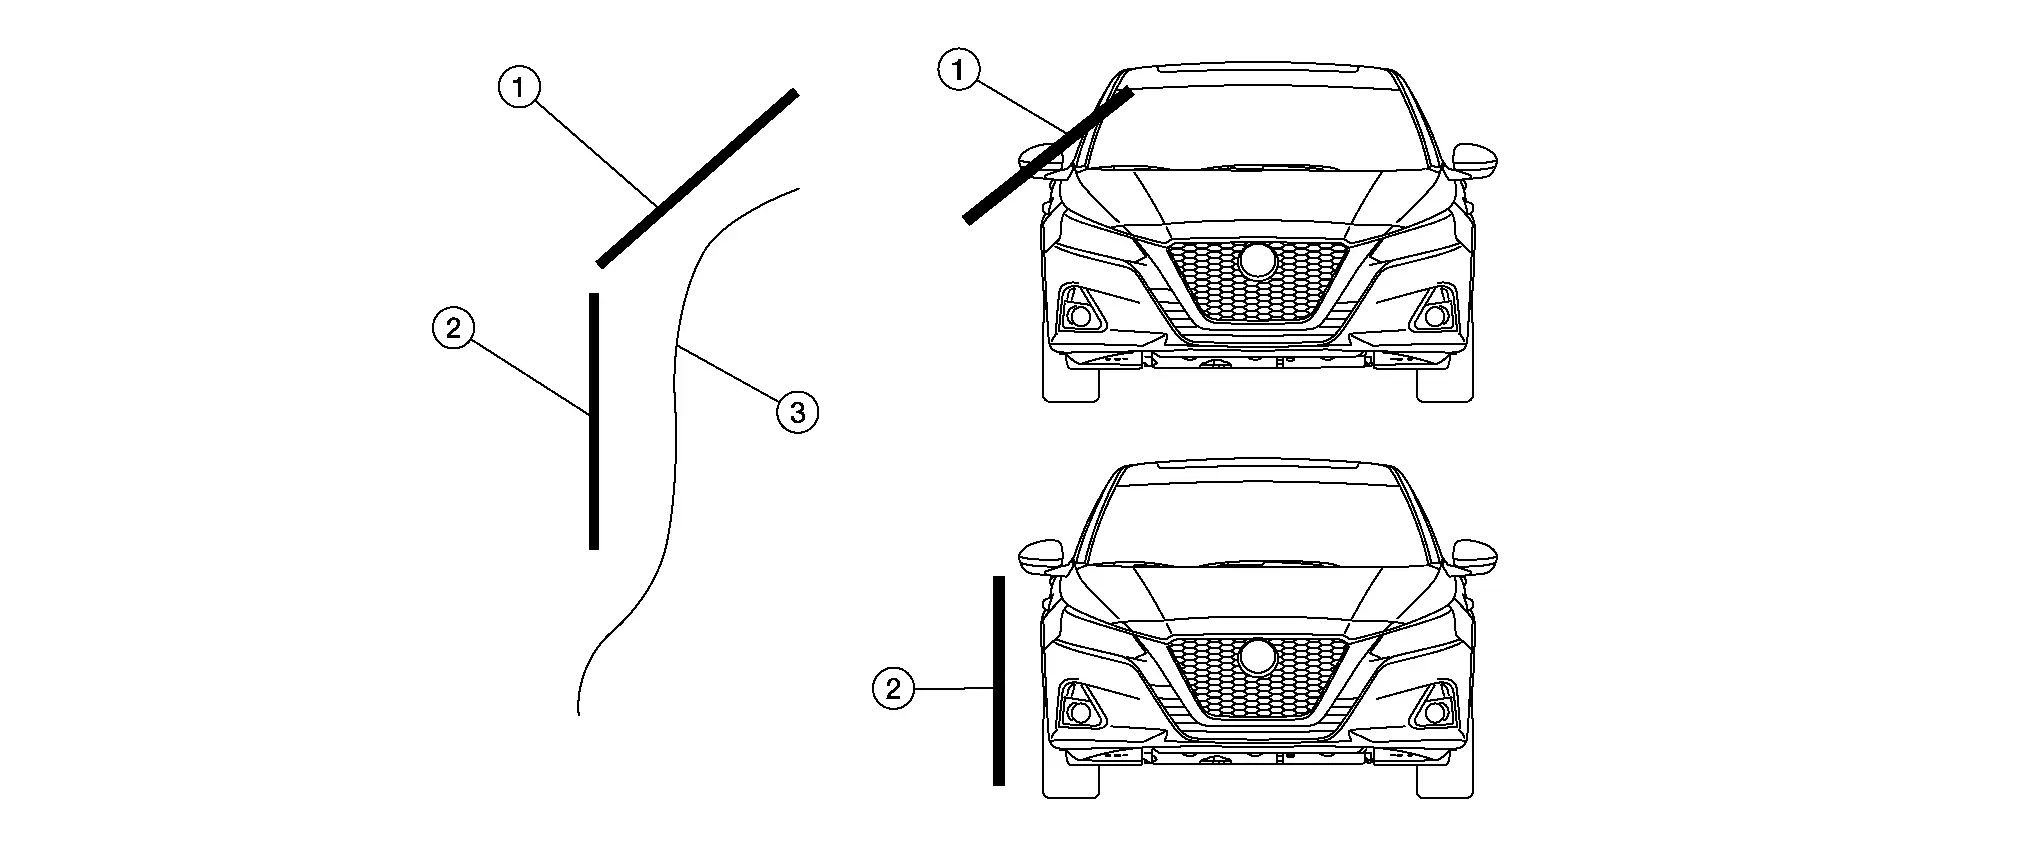
- :Sorgente luminosa su superficie curva
- :Sorgente luminosa su superficie laterale
- :Superficie
È ideale se il sistema di illuminazione utilizzato può essere regolato facilmente per adattarsi al profilo della carrozzeria.
Considerare in quale direzione il metallo è piegato.
Se il pannello o l'area è piano, non importa da quale direzione si ripara l'ammaccatura.
Ma se il pannello (1) o l'area è piegato, è importante lavorare perpendicolarmente alla piega. Il motivo è che, guardando dal lato anteriore, l'ammaccatura (2) non può essere vista bene nella sua dimensione reale.
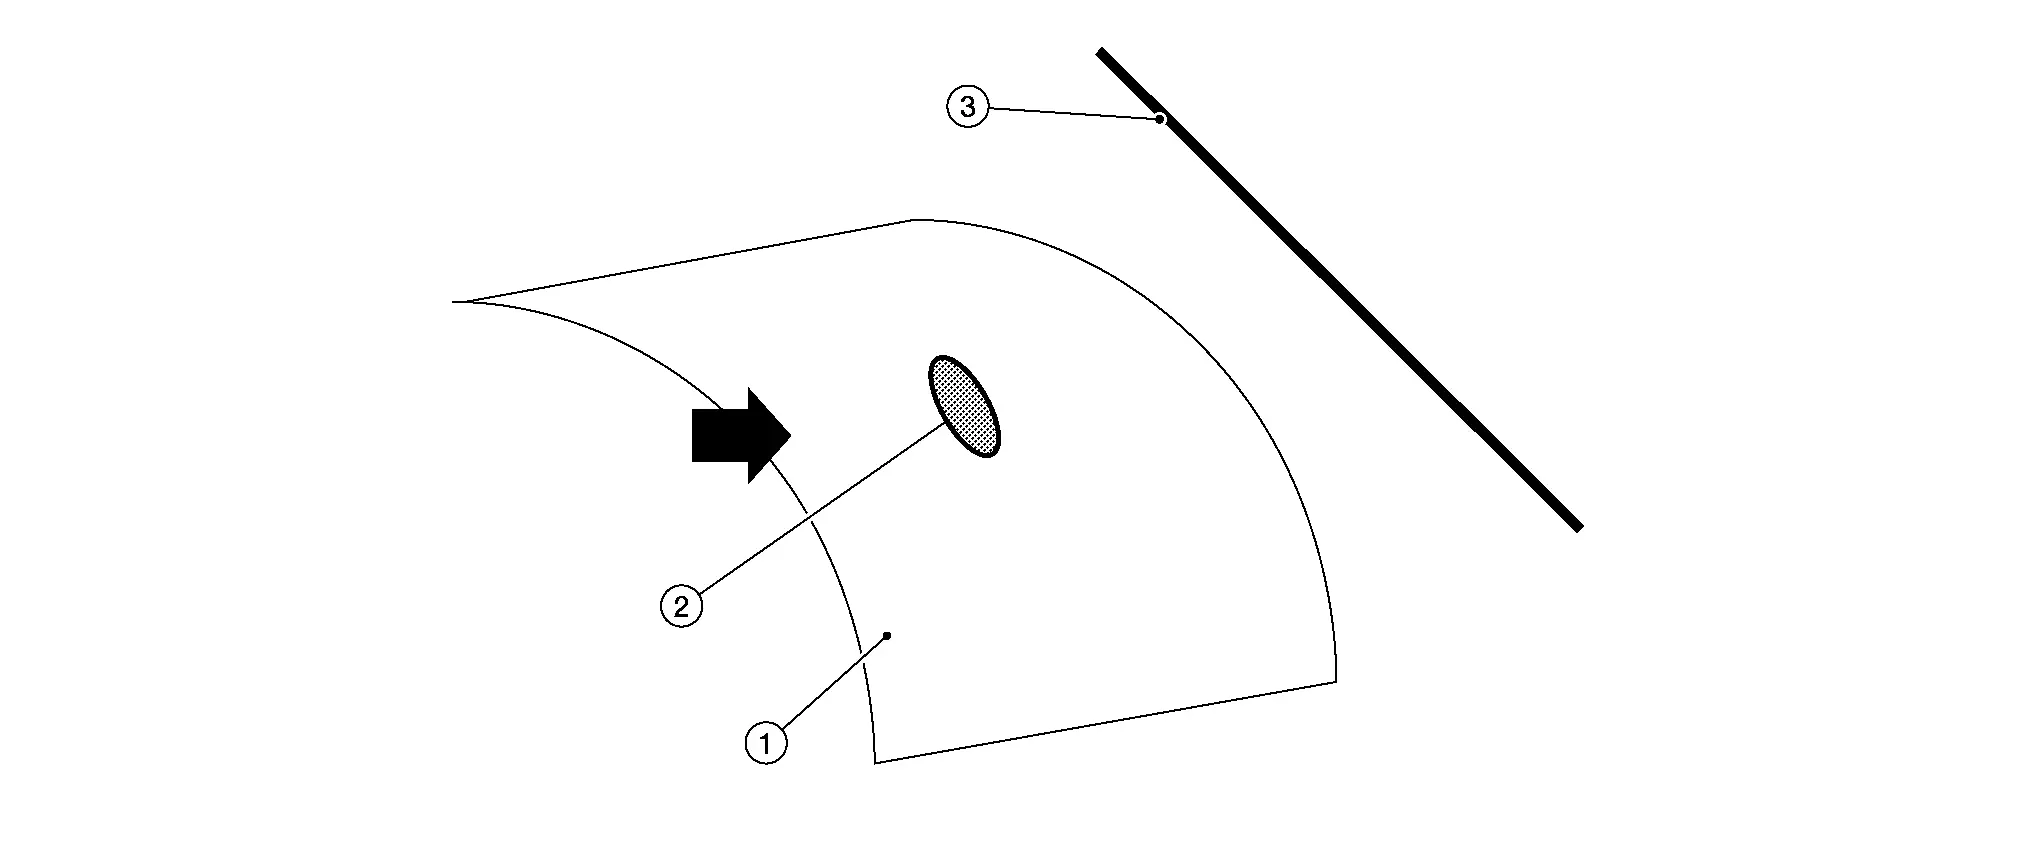
- :Sorgente luminosa
Posizione della luce incrociata
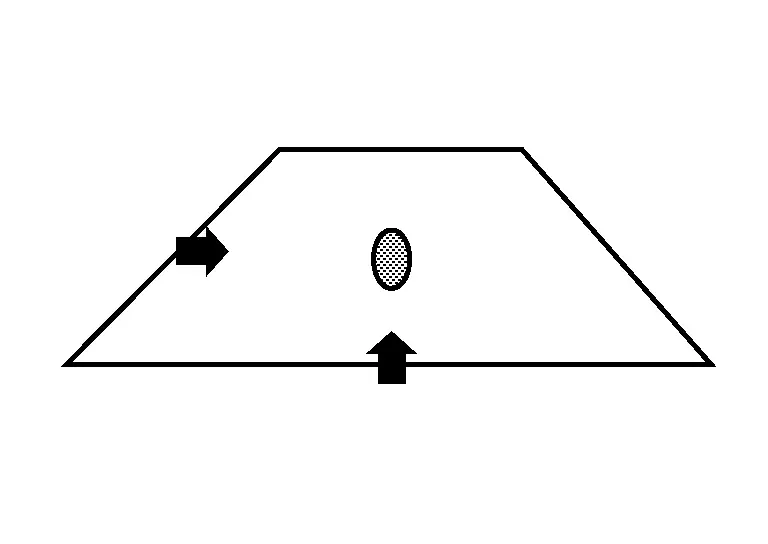
È sempre importante lavorare l'ammaccatura (1) da due angolazioni (A e B). Ciò vale soprattutto per i pannelli superiori come cofano, tetto e portellone. Il motivo è che l'ammaccatura non può essere vista completamente da un solo lato. Pertanto si lavora prima da un lato. Di norma ciò si fa con la luce posizionata ad angolo normale (A), correggendo l'ammaccatura fino all'80%. Poi si passa all'angolo (B), idealmente di 90°, e si completa l'ammaccatura dall'altro lato, mantenendo la luce a distanza.

Scelta degli attrezzi di riparazione
Gli attrezzi per la riparazione senza verniciatura delle ammaccature sono martelli, cucchiai, spalle e punzoni. Di seguito sono descritti alcuni attrezzi manuali diffusi per la riparazione senza verniciatura e i relativi esempi di applicazione.

Scegliere gli attrezzi adatti per riparare il pannello.
Vengono utilizzati tre attrezzi di base: leve, sistema a colla e Hotbox. La scelta dell'attrezzo dipende dall'accessibilità del danno e dal livello di esperienza del tecnico.
| Leve (riparazione senza verniciatura delle ammaccature) | Sistema a colla | Hotbox | |
| Accessibilità | 95% (longherone del tetto) | 30% | 10% |
| Esperienza | 6 mesi | 2 giorni | ½ giorno |
| Formazione/pratica | 2 giorni (6 mesi di pratica) | ½ giorno | ½ giorno |
Aree difficili da riparare dalle ammaccature
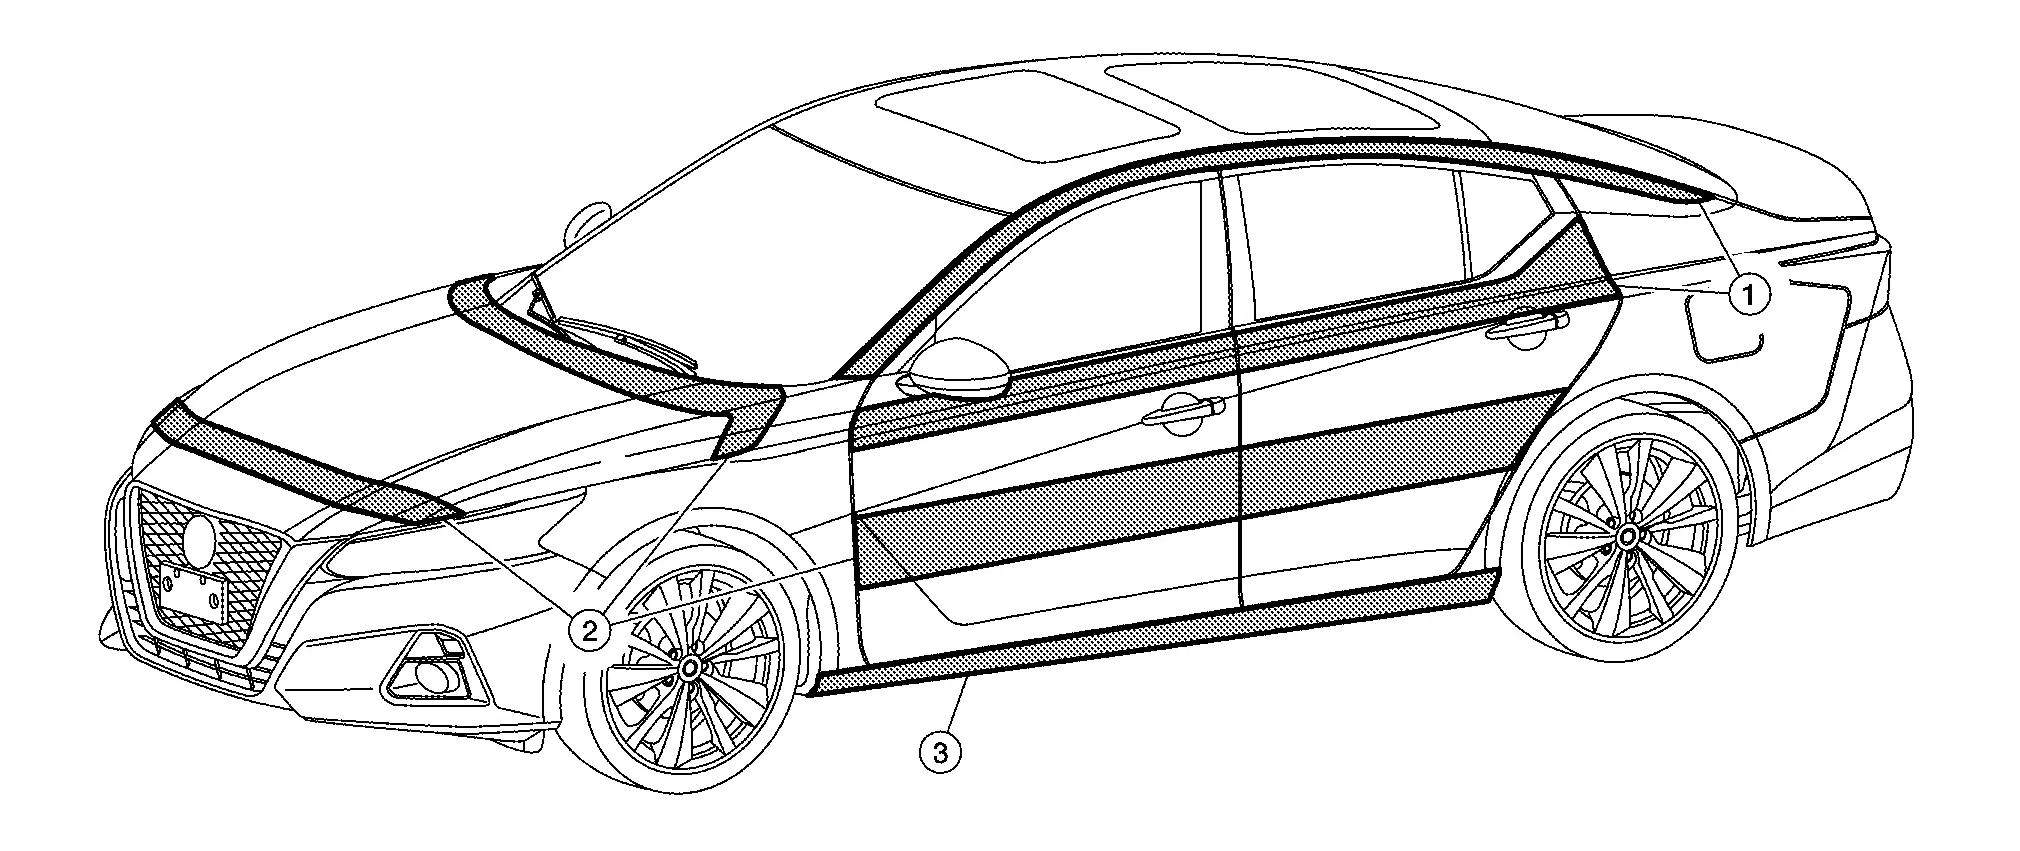
| Indice | Spiegazione |
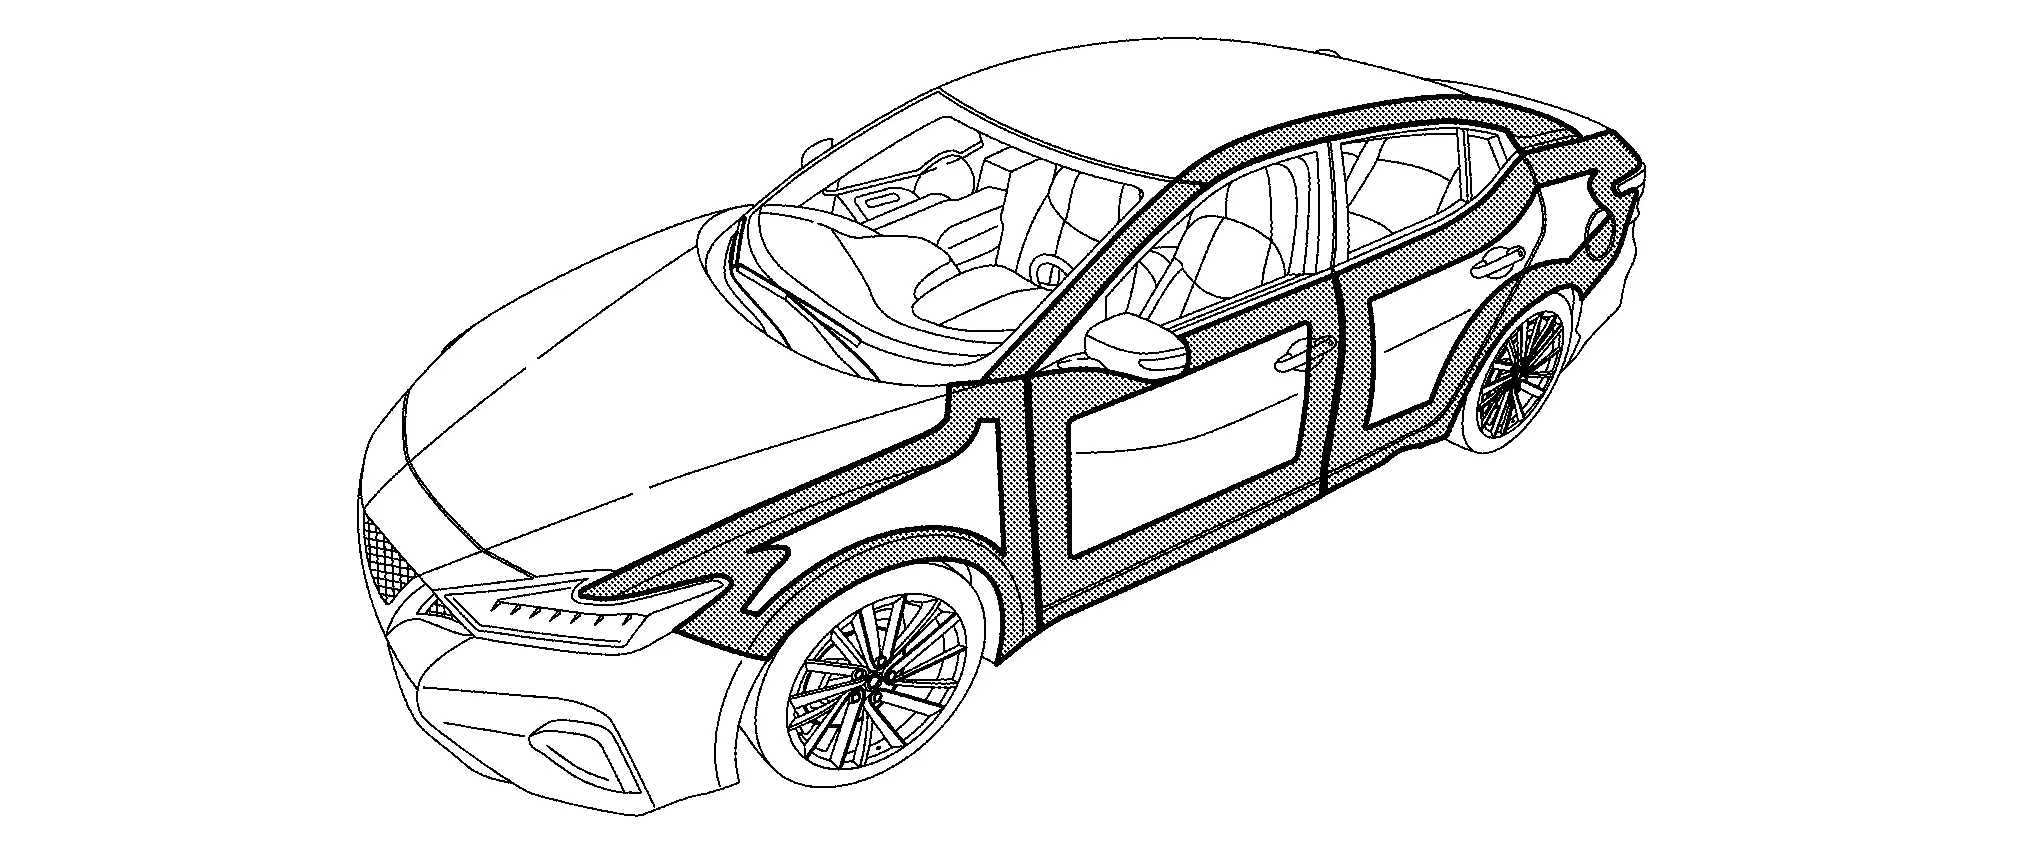
| 1 | Quest'area è difficile da riparare a causa dell'accessibilità. Spesso è necessario usare la colla o l'Hotbox e, nel caso di ammaccature acute, il metodo è limitato. |
| 2 | Quest'area è difficile a causa dei rinforzi. Può essere riparata con la PDR, ma spesso il rinforzo è di ostacolo. |
| 3 | Quest'area è difficile da riparare anche a causa del doppio rinforzo nel longherone. Nella maggior parte dei casi questa area viene riparata con il sistema a colla. |
Leve
Le leve (1) vengono utilizzate nelle aree aperte, come cofani, tetti e anche pannelli laterali privi di rinforzi.
Leve standard
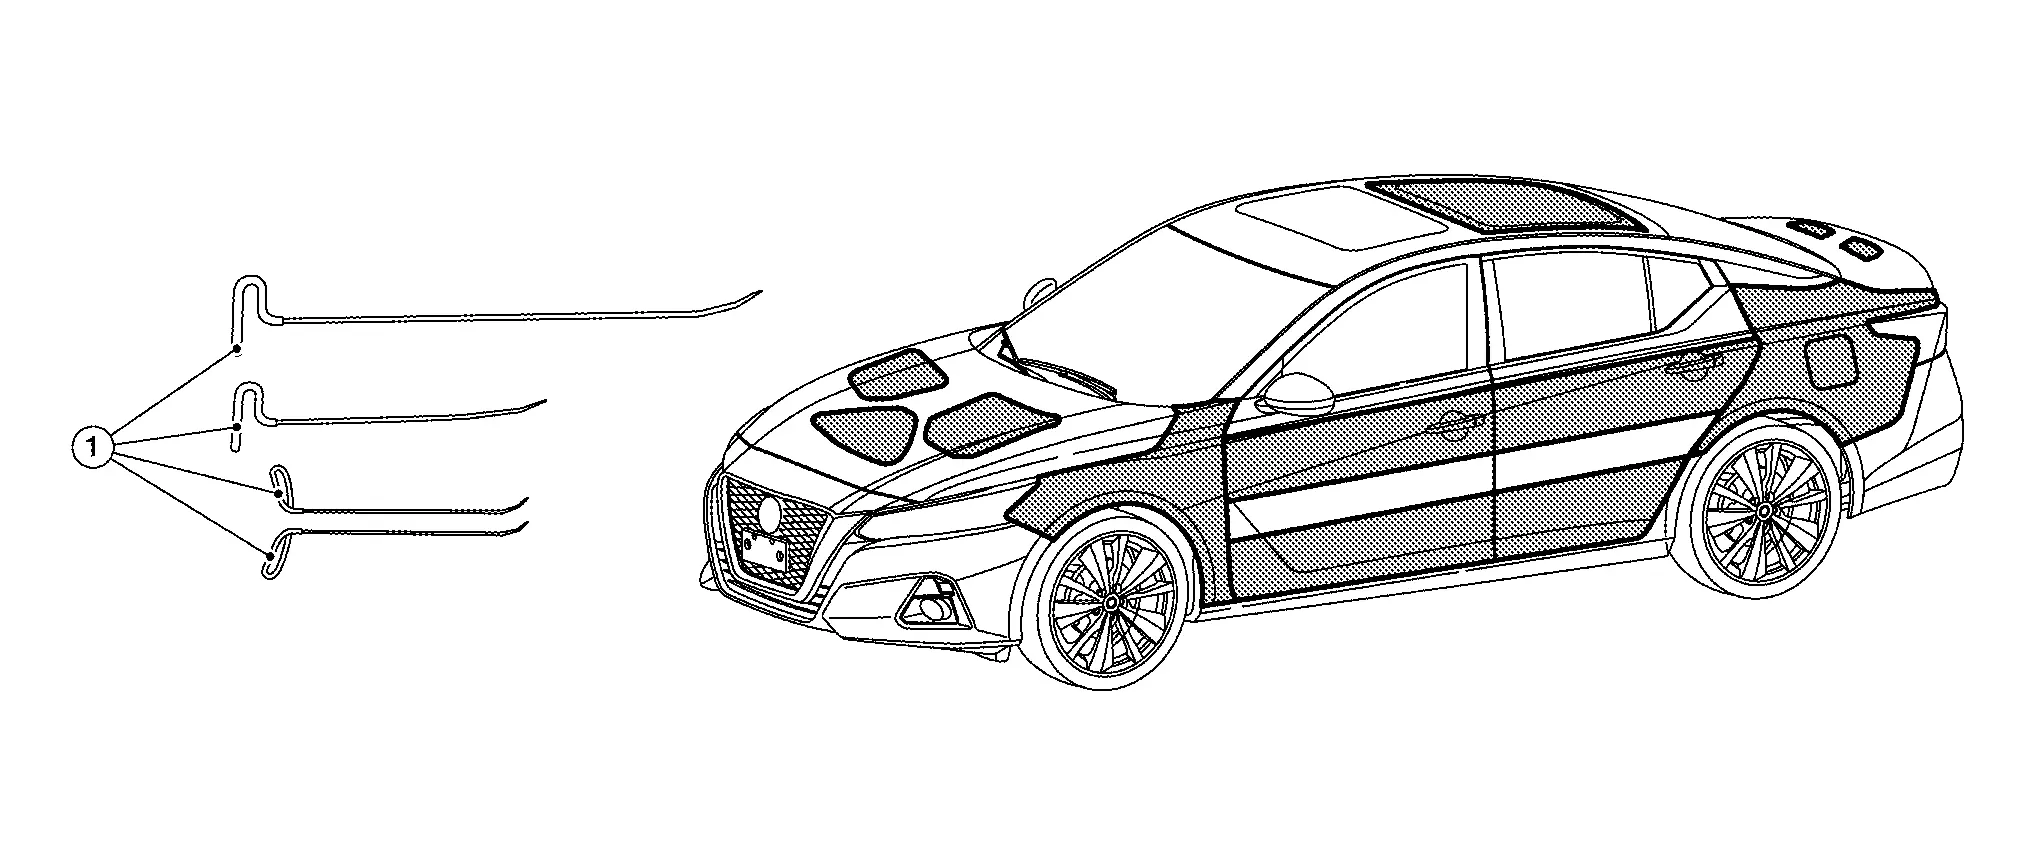
Oltre a queste ci sono utensili misti, come gli utensili a gancio.
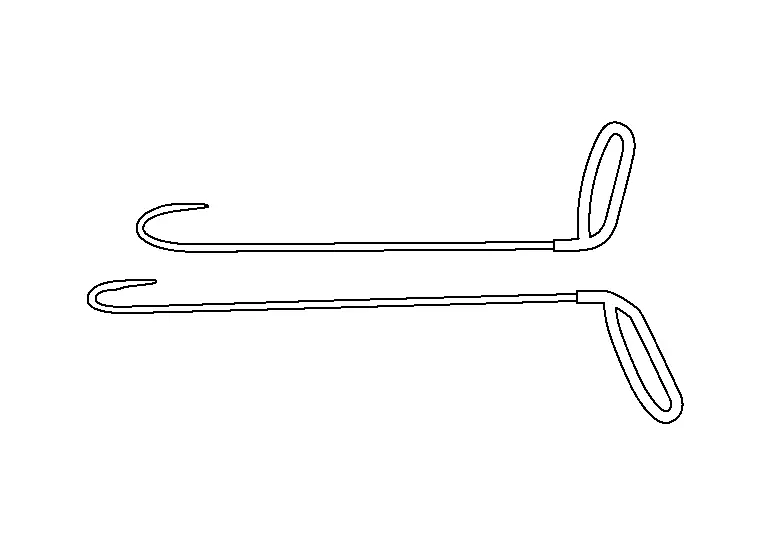
Ci sono inoltre utensili a leva speciali con diverse punte.

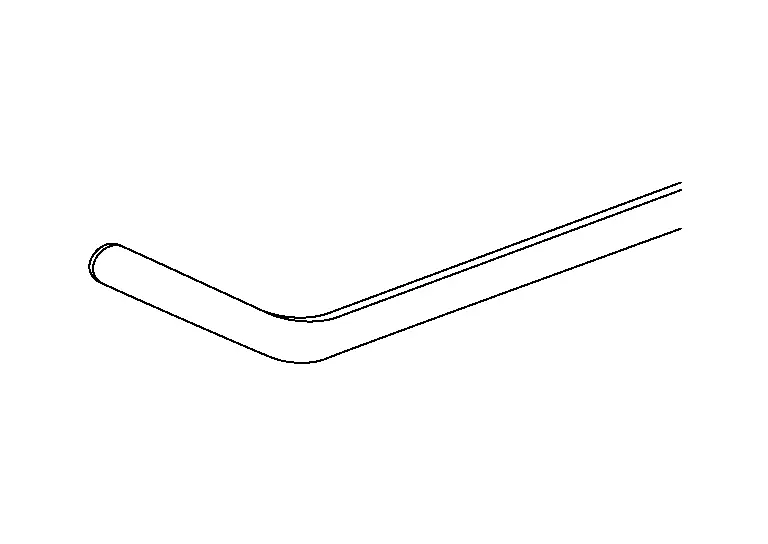
Utensili a filo
Gli utensili a filo (1) vengono utilizzati in aree non raggiungibili con gli utensili a leva. Questo avviene soprattutto dietro i rinforzi o in spazi ristretti.
Fili standard
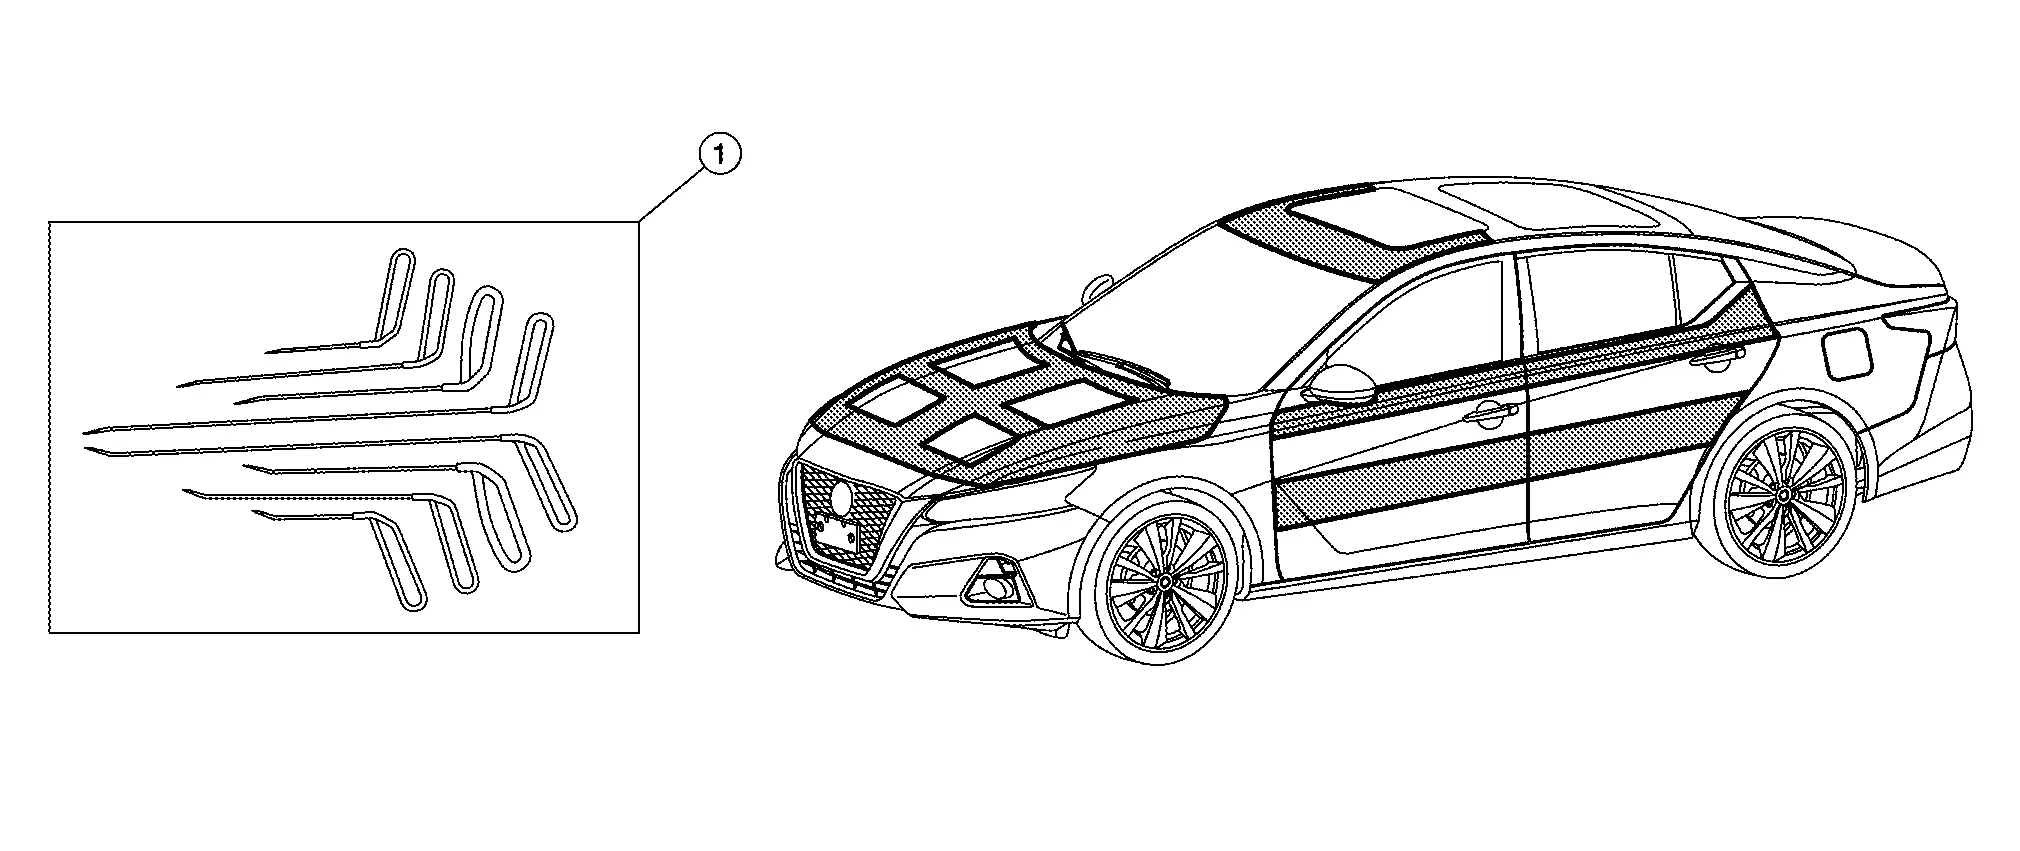
Fili lunghi
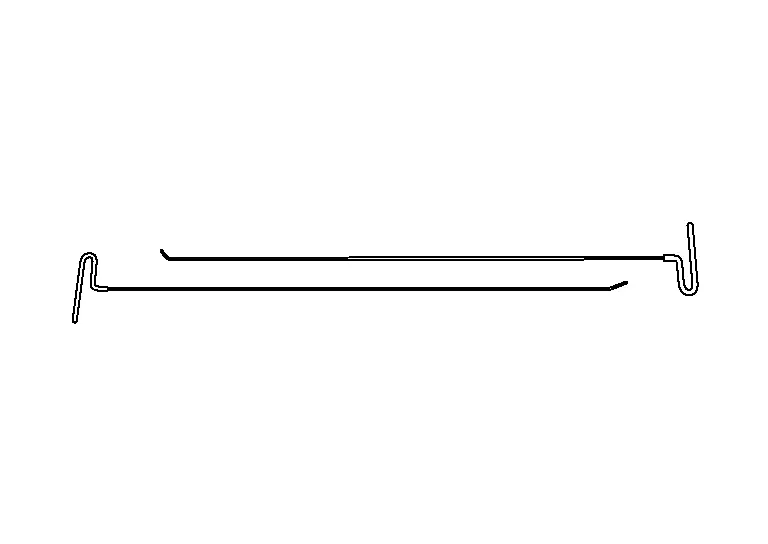
Punte degli utensili a filo
La maggior parte delle punte degli utensili a filo è molto simile a causa della costruzione. L'area di contatto è di circa 1 mm. Per renderla più morbida, si utilizza spesso del nastro adesivo.
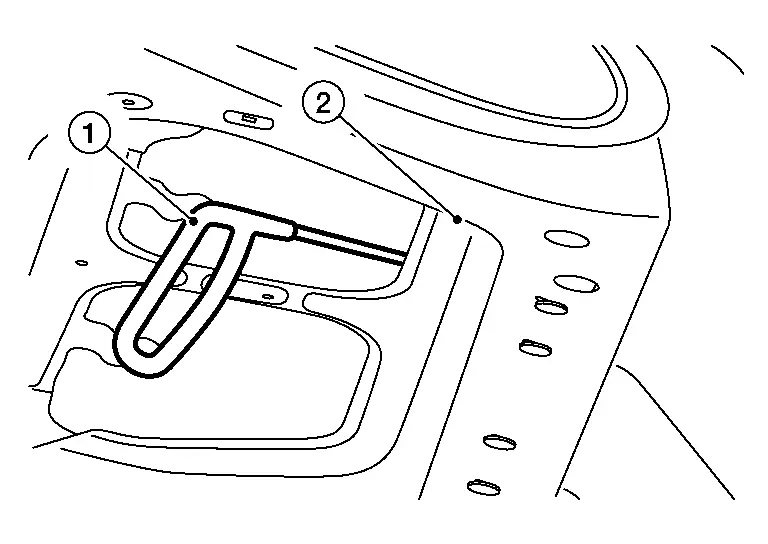
Un altro punto importante è la sagomatura lungo l'asta (1) dell'utensile. Essa facilita notevolmente l'accesso dietro i rinforzi (2).
Metodi di riparazione dei pannelli
(1) CORREZIONE DI PANNELLO CONCAVO CON CUCCHIAI
I pannelli convessi possono essere riparati con martello e punzone. I pannelli concavi possono essere riparati con un cucchiaio se sono soddisfatte le seguenti condizioni:
Il cucchiaio deve poter essere inserito dietro al pannello concavo. Una struttura chiusa o un pannello accoppiato non possono essere riparati.
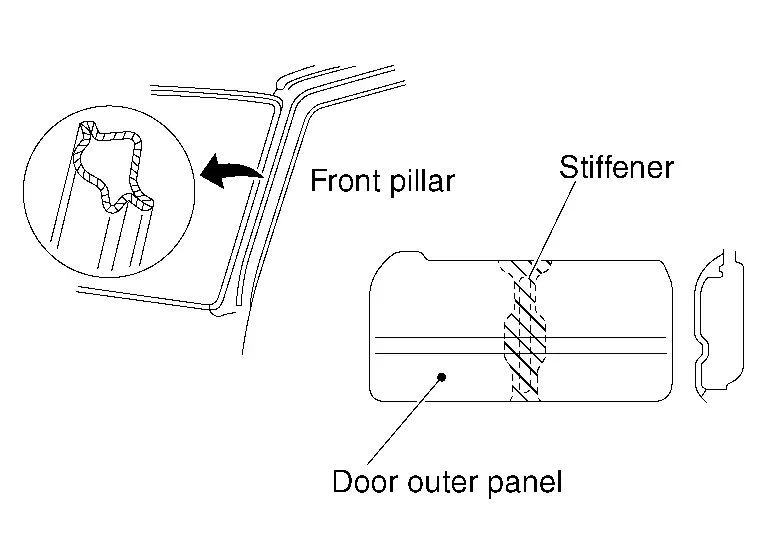
Deve essere consentito l'uso dell'azione a leva.
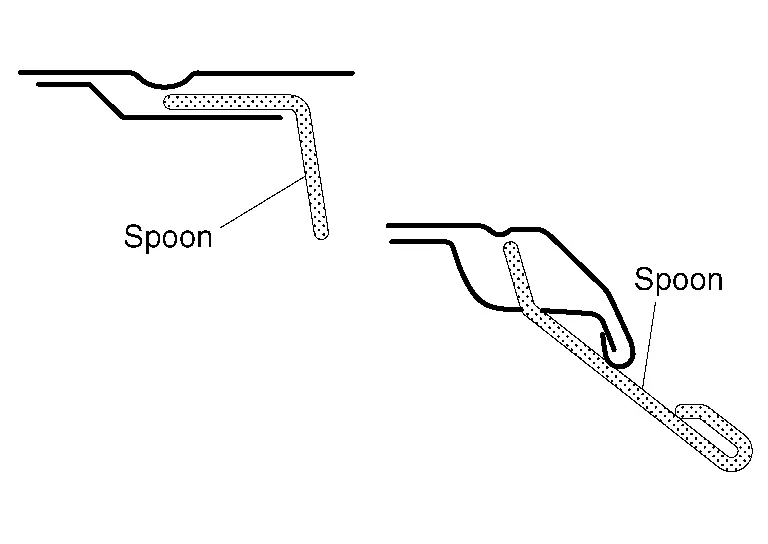
Se la porzione di pannello circostante può essere utilizzata per appoggiare il cucchiaio come leva, l'area concava può essere riparata. In caso contrario, la forza correttiva non può essere trasmessa alla porzione desiderata.
La porzione concava deve essere visibile dall'esterno.
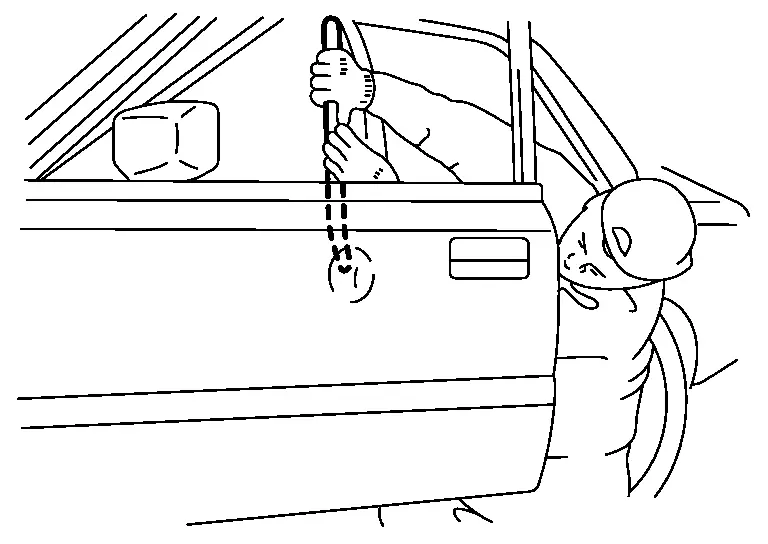
Questo lavoro viene eseguito visivamente, e le ammaccature in aree nascoste non possono essere riparate.
(2) PUNTI CHIAVE NELLA RIPARAZIONE SENZA VERNICIATURA DELLE AMMACCATURE
Riparazione di danni di grandi dimensioni:
Soprattutto nel caso di ammaccature grandi o di ammaccature su metallo con forma piegata, il danno ha creato una cresta.
Ciò significa che il metallo è stato spinto lateralmente e deformato. Per prima cosa, estrarre una parte del centro (50%). Individuare la cresta e colpirla per ribassarla. Quindi estrarre di nuovo il danno. A seconda del danno, questa operazione va ripetuta più volte, alternando estrazione e ribassamento della cresta.
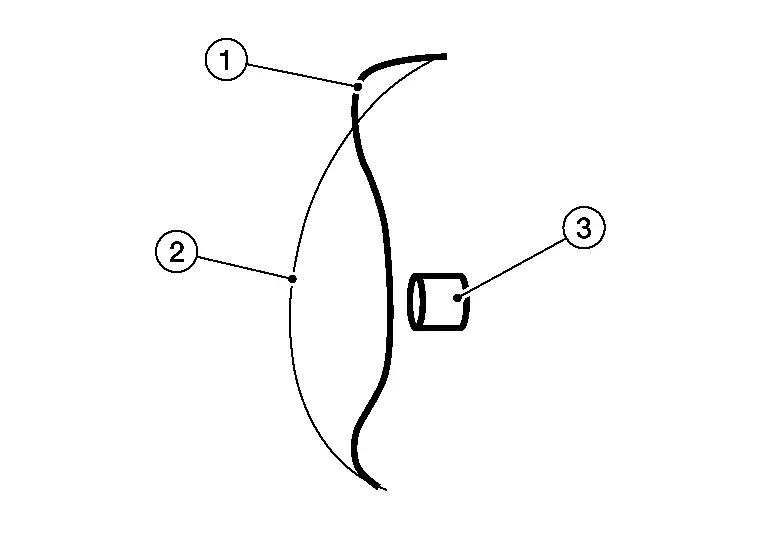
- :Danno originale
- :Distanza di trazione finale
- :Utensile
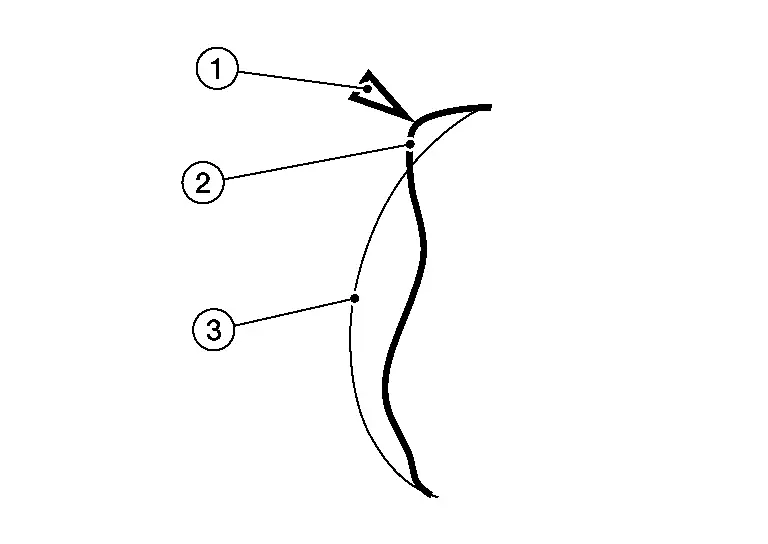
- :Ribassare la cresta
- :Danno originale
- :Distanza di trazione finale

- :Distanza di trazione finale
- :Utensile
Riparazione di ammaccature sopra i bordi:
Posizione di partenza (A).
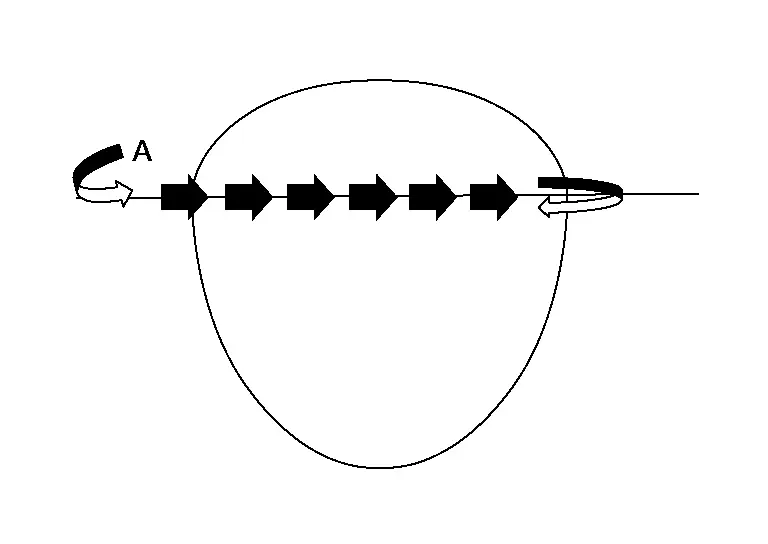
Posizionarsi all'esterno, in area aperta
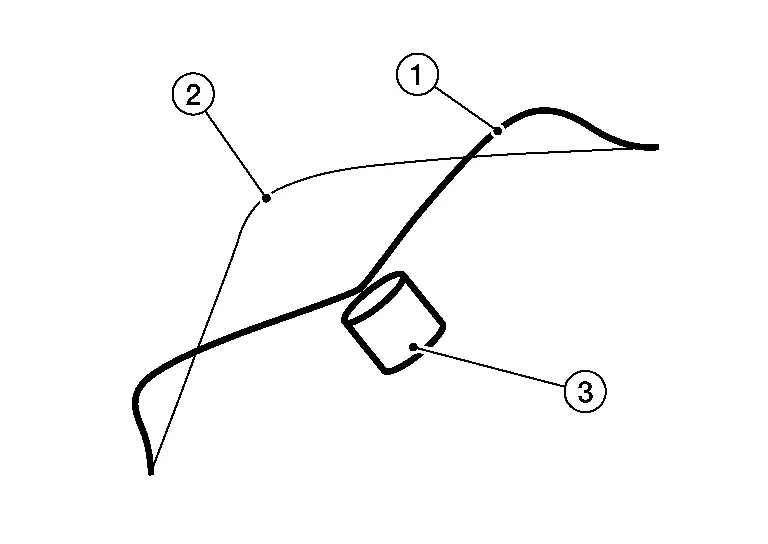
- :Danno originale
- :Distanza di trazione finale
- :Utensile
Spostarsi verso il bordo
Muoversi lentamente lungo il bordo, avanti e indietro.
Il bordo deve essere sollevato per primo.
Ribassare le creste (1)

- :Danno originale
- :Distanza di trazione finale
Spingere verso l'alto il resto
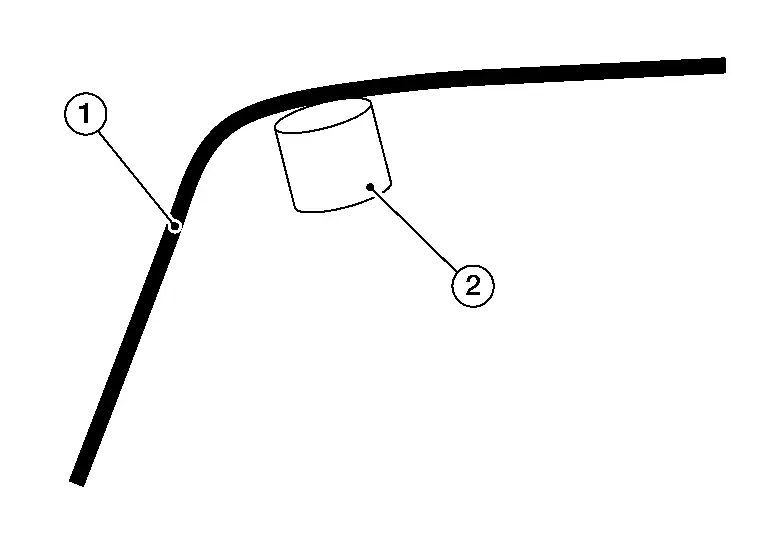
- :Distanza di trazione finale
- :Utensile
Riparazione di ammaccature a mezzaluna o lontane dai bordi:
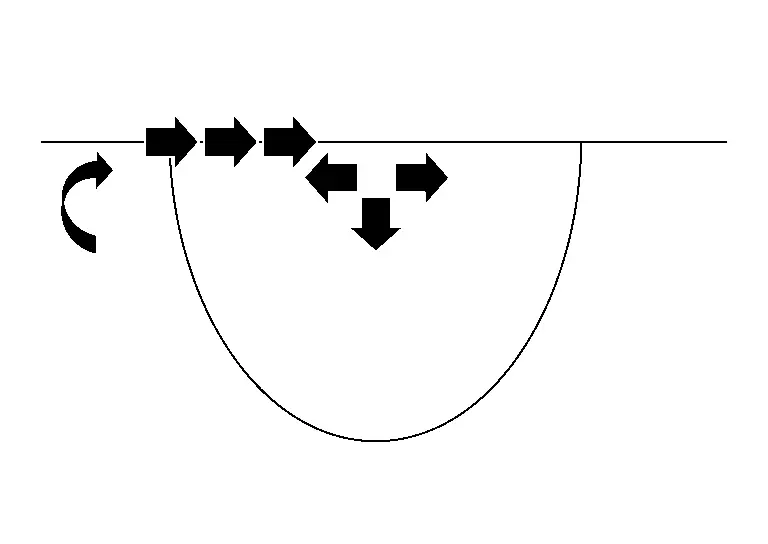
Posizionarsi all'esterno
Spostarsi verso il bordo
Spostarsi verso il centro
Spingere verso l'esterno partendo dal bordo e dal centro
Riparazione di una sezione concava dolcemente arrotondata:
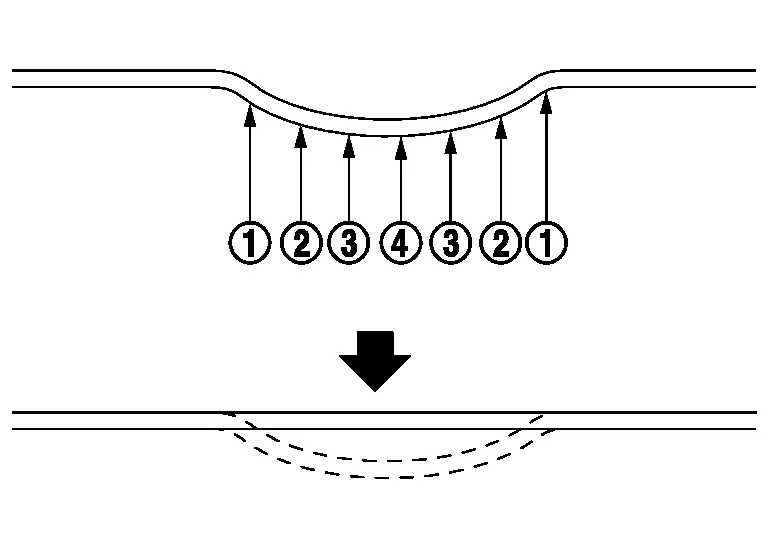
Sollevare gradualmente la porzione concava, iniziando dall'esterno.
Riparazione di una sezione concava piegata bruscamente al centro:
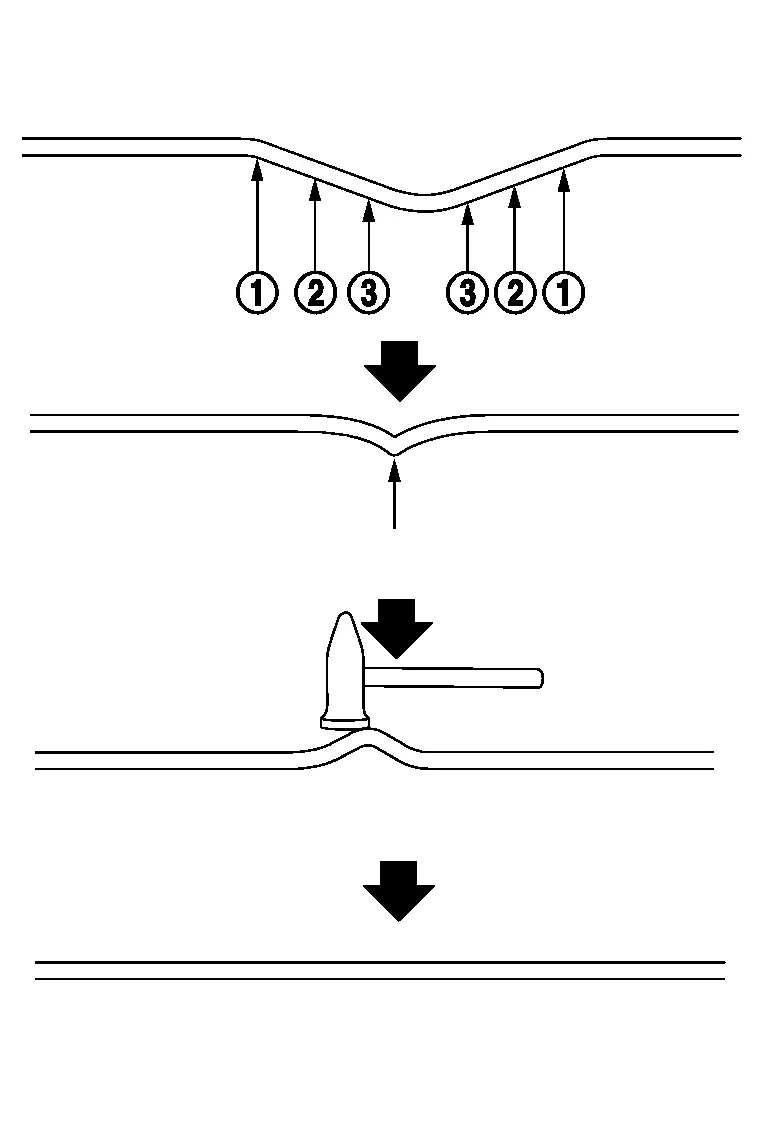
Innanzitutto, sollevare la porzione concava del 60% - 70%, iniziando dall'esterno. Quindi sollevare la parte piegata bruscamente leggermente oltre la superficie circostante del pannello.
Appiattire quindi il punto alto battendo con un martello.
Non cercare di correggere la deformazione del pannello tutta in una volta.
Utilizzare il metodo di riparazione graduale, come sgrossatura → levigatura → finitura.
Dopo la riparazione, controllare visivamente la parte riparata da tutte le direzioni.
Lucidatura della superficie del pannello e trattamento anticorrosivo
(1) LUCIDATURA DI FINITURA DELLA SUPERFICIE CORRETTA
Se la superficie verniciata viene graffiata durante la riparazione, lucidare con pasta abrasiva per eliminare i graffi.
(2) TRATTAMENTO ANTICORROSIVO DEL RETRO DEL PANNELLO
I cucchiai possono causare graffi. Applicare cera anticorrosiva sul retro del pannello.
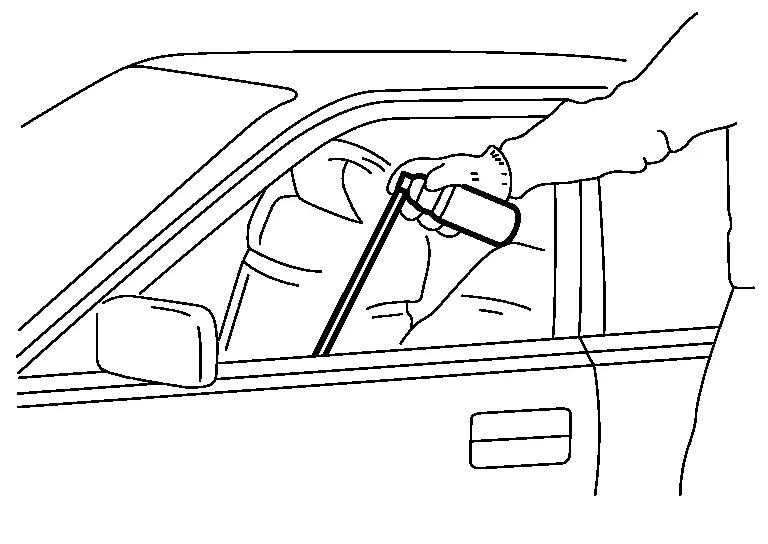
Utilizzare 3M 8852 Cavity Wax + kit applicatore 3M 8851, o equivalente.
Esame del pannello
Le irregolarità del pannello devono essere esaminate attentamente per verificare se possono essere riparate e per determinare il metodo di riparazione più adatto.
Fare riferimento a "Esame del danno al pannello".
Direzione di lavoro sul veicolo
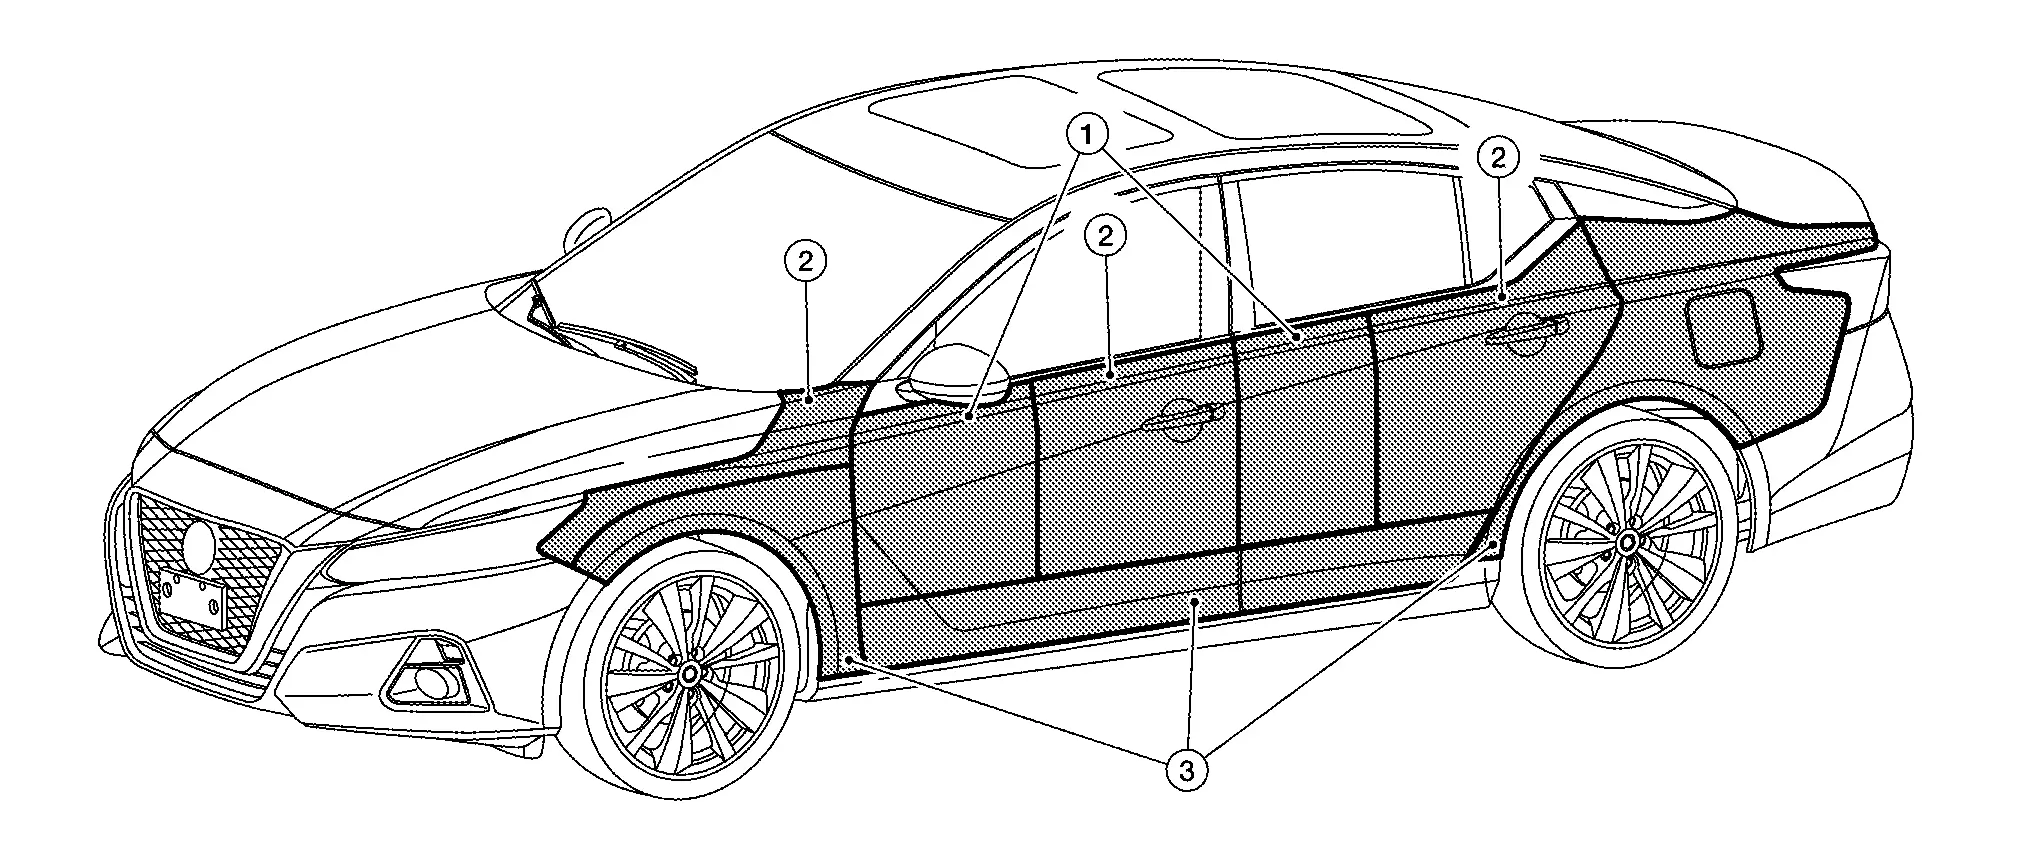
- Area accessibile principalmente da dietro verso davanti
- Area accessibile principalmente da davanti verso dietro
- Area accessibile principalmente dal basso
Per ogni pannello e per ogni parte generale di un pannello è importante considerare la posizione della luce, la direzione della luce e la direzione di lavoro.
Sistema a colla
Il sistema a colla consente di estrarre quando un'area non è facilmente accessibile, come il portapacchi del tetto o la zona sotto i rinforzi. È anche uno dei sistemi più facili da apprendere. Tuttavia, è utilizzato principalmente per ammaccature leggere.
Alcuni fattori influenzano l'estrazione con colla:
Temperatura

Il diametro e le dimensioni del pomello di trazione

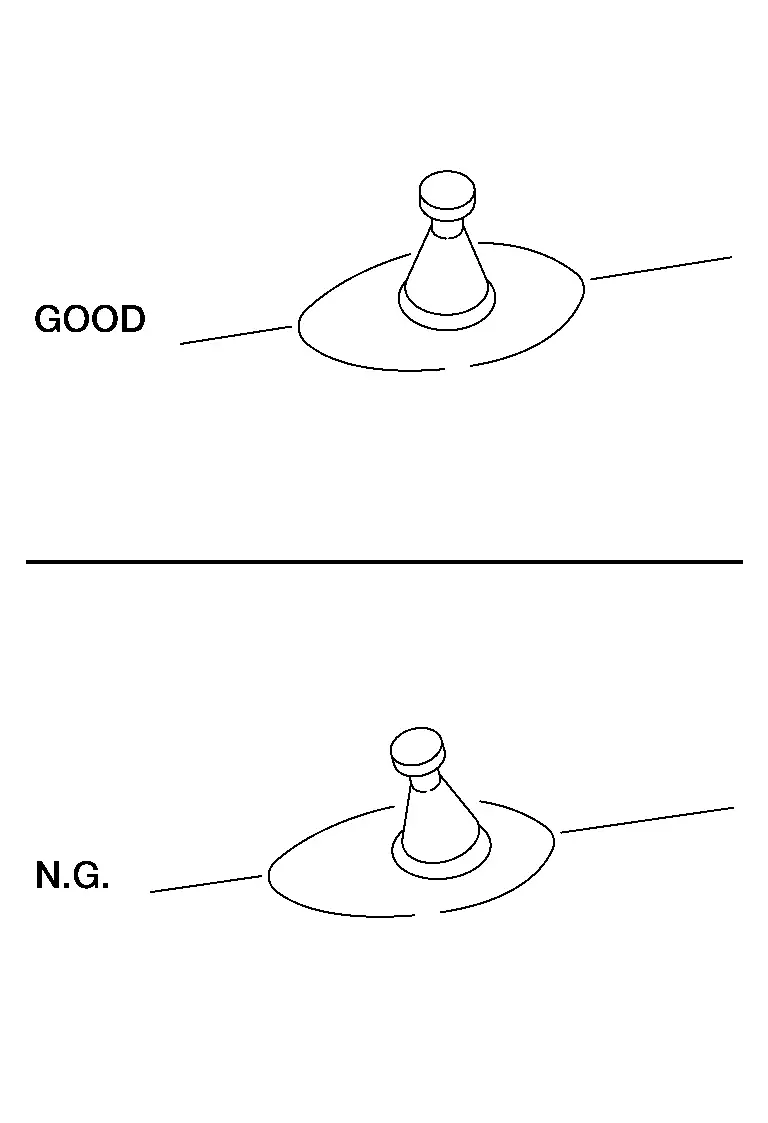
Applicazione
Posizionare correttamente il pomello.
Tempo di raffreddamento
Il tempo di raffreddamento dipende dalla temperatura superficiale e dal tipo di colla utilizzata. La colla esce dalla pistola a una temperatura compresa tra 120 e 140 gradi, a seconda della pistola. Poi la colla necessita di tempo per raffreddarsi. Esistono diversi metodi per stabilire quando tirare, anch'essi in funzione del tipo di colla.
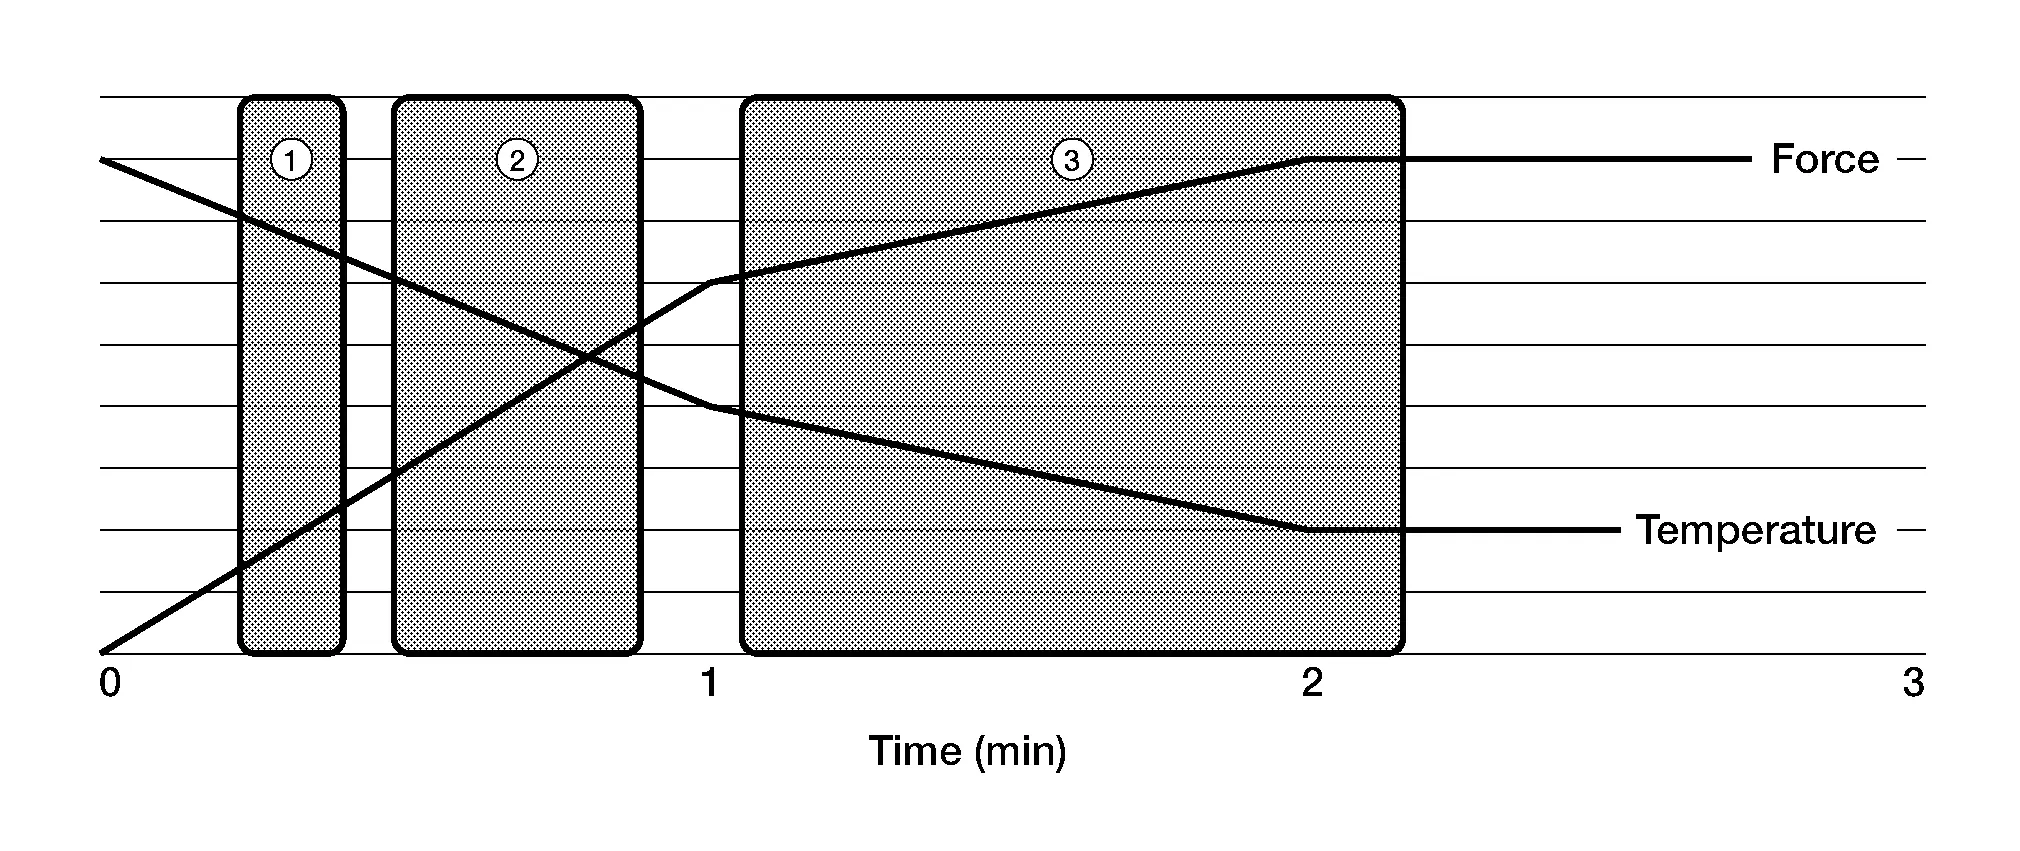
Indice Spiegazione 1 Dopo 15 secondi: in questo intervallo è possibile eseguire la trazione se non è richiesta una forza elevata, ad esempio per ammaccature piccole. 2 Dopo 25 secondi: in questo intervallo il calore della colla può essere ancora presente nel metallo, facilitando così la trazione. Può essere fatto solo con ammaccature più nette. Con alcune colle, questo può essere il tempo di raffreddamento ideale. 3 Dopo 60 secondi: questo è l'intervallo standard se si desiderano risultati costanti. Tipo di trazione
Esistono due metodi di trazione di base: uno con estrattore manuale e l'altro con martello a inerzia.
In generale, l'estrattore manuale (1) è più facile per i principianti e anche per danni più profondi. Il martello a inerzia (2) è un po' più veloce nell'applicazione. Dipende soprattutto da ciò a cui si è abituati.

Area di applicazione
Il sistema a colla può essere utilizzato su tutte le aree. È ideale per ammaccature leggere e medie. Viene tuttavia utilizzato frequentemente anche in aree in cui l'accesso con gli utensili PDR è difficile.
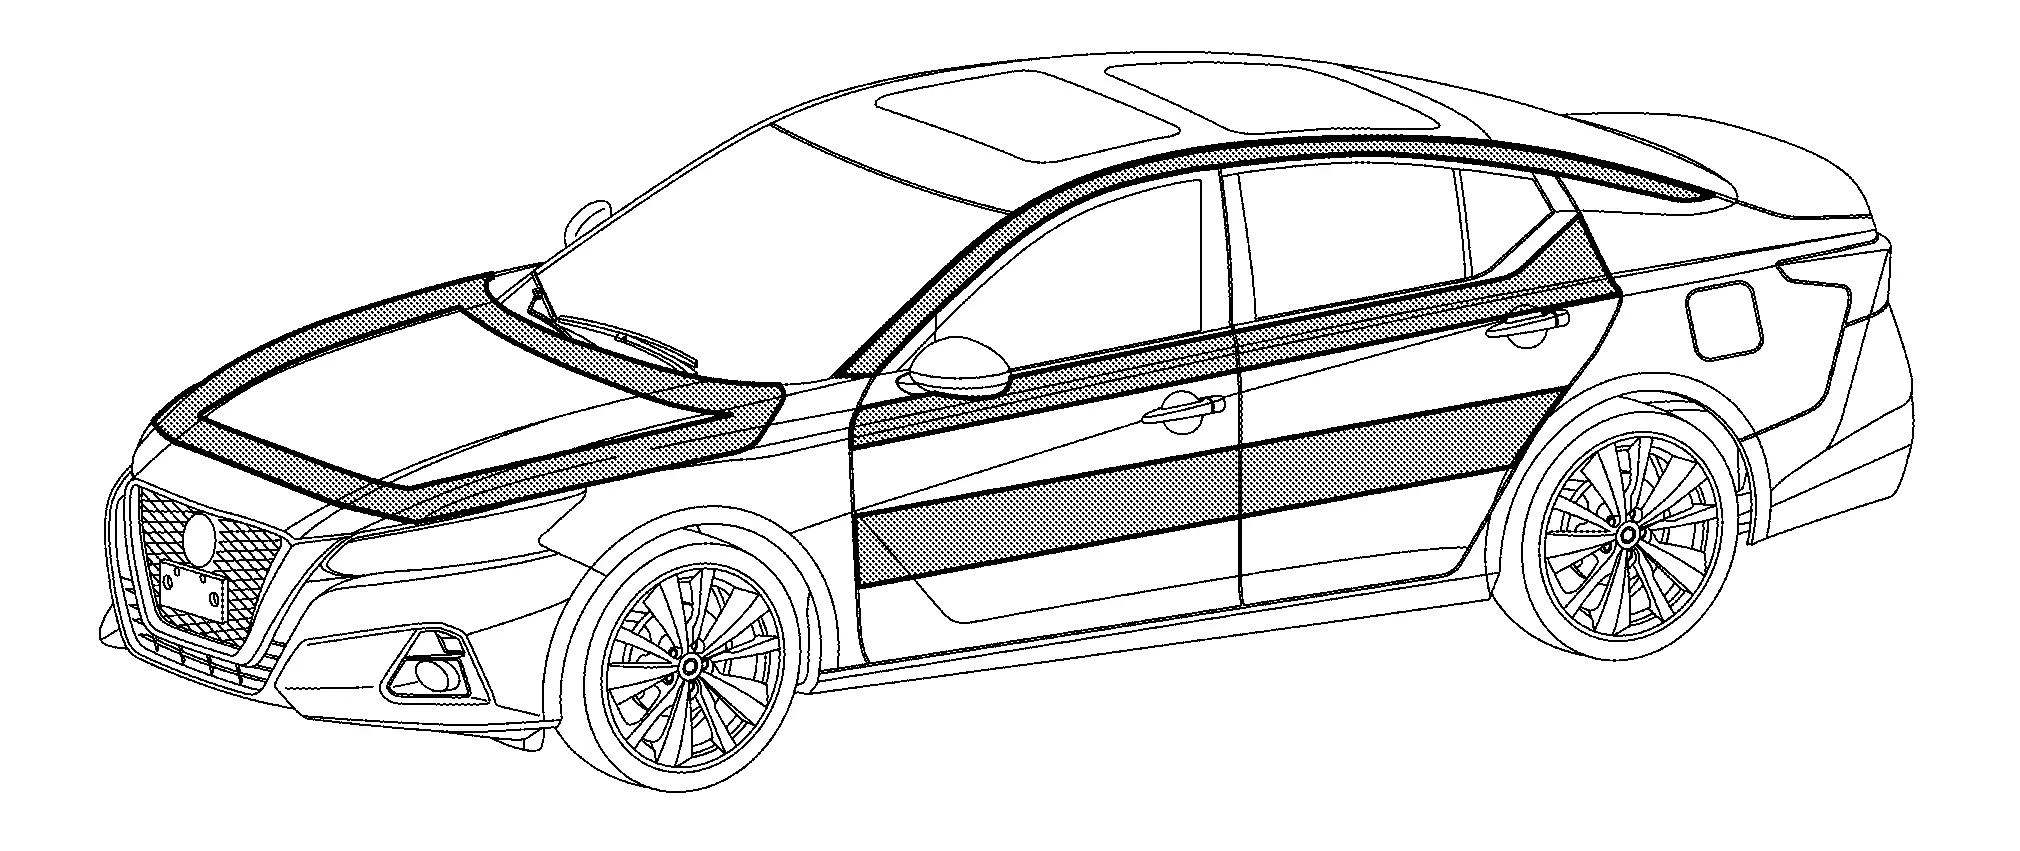
Riparazione della plastica
La saldatura della plastica può essere utilizzata come metodo di riparazione solo sui termoplastici.
Preparazione del lavoro
Le riparazioni devono sempre essere eseguite dal lato interno a quello esterno del componente, il che significa che nella maggior parte dei casi è necessario smontare il componente della carrozzeria danneggiato.
L'area di riparazione deve sempre essere accuratamente pulita prima di qualsiasi riparazione.
Per garantire una buona adesione tra la plastica e il materiale di riempimento, i bordi della rottura devono essere carteggiati a forma di cuneo o "V" sul lato interno ed esterno. Inoltre, la vernice deve essere rimossa dall'area danneggiata. Qui si può utilizzare un utensile di carteggiatura a bassa velocità con abrasivo P120, poiché altrimenti la plastica potrebbe surriscaldarsi e spalmarsi.
Panoramica della procedura

- :Saldatrice per plastica
- :Bacchetta di riempimento
- :Superficie danneggiata
Una riparazione su un solo lato non sarà in grado di sigillare completamente il danno e porterebbe alla ricomparsa del danno poco dopo la riparazione. Per questo motivo, entrambi i lati del componente in plastica devono sempre essere saldati.
La riparazione inizia sempre dal lato interno del componente. La parte in plastica e il materiale di riempimento vengono fusi e saldati insieme con un getto d'aria calda. Durante il processo, diversi strati del materiale di riempimento possono essere sovrapposti e saldati tra loro. Normalmente, un singolo cordone di saldatura è sufficiente sul lato esterno.
Il materiale di riempimento sporgente sul lato esterno del componente in plastica viene rimosso mediante carteggiatura. Il componente viene quindi preparato per la verniciatura.
Proteggere l'area circostante:
Proteggere l'area circostante il danno con nastro di mascheratura e/o nastro adesivo.
Preparazione dell'area:
Rimuovere la vernice dall'area circostante, su entrambi i lati, mediante carteggiatura. È importante non trasmettere troppo calore all'area, poiché questo potrebbe far affiorare residui oleosi della plastica. Il metodo migliore è carteggiare a mano alla fine, in modo da rimuovere eventuali residui di sporco dalla superficie. Si può utilizzare un raschietto o carta abrasiva (80/120 grana).
Fasi di riparazione per fusione della plastica
Affinché si realizzi una corretta fusione, entrambi i materiali devono trovarsi allo stato di fusione, cioè la bacchetta di saldatura e il materiale da saldare. Ogni plastica ha una diversa temperatura di fusione e un proprio MFI (indice di fluidità in fusione). Ciò significa che durante il processo di produzione la temperatura di fusione e la pressione conferiscono al materiale le sue proprietà. Con la fusione della plastica si utilizza un'elevata temperatura di saldatura e un basso volume d'aria. Ciò presenta il vantaggio di ottenere un bagno di saldatura controllato senza deformare l'area circostante. Durante il processo di fusione vi sono tre punti da considerare.
Bagno di saldatura
Angolo della bacchetta di saldatura
Pressione sulla bacchetta
La fusione della plastica utilizza una temperatura impostata unica di 480 gradi per tutte le plastiche, indipendentemente dalla loro temperatura di fusione. I diversi tipi di plastica iniziano a fondere a temperature diverse, e ciò è visibile nel bagno di fusione. Il bagno di fusione è visibile con un piccolo rotolino di plastica davanti alla bacchetta.
Durante la saldatura, l'angolo della bacchetta di riempimento rispetto al componente da riparare deve essere inferiore a 90° (angolo acuto). Una leggera pressione verso il basso sulla bacchetta di riempimento è importante anche perché crea la pressione corretta nel bagno di saldatura. Senza il corretto angolo e la corretta pressione della bacchetta, il bagno di saldatura non si formerà correttamente.
Bacchetta di saldatura e saldatura
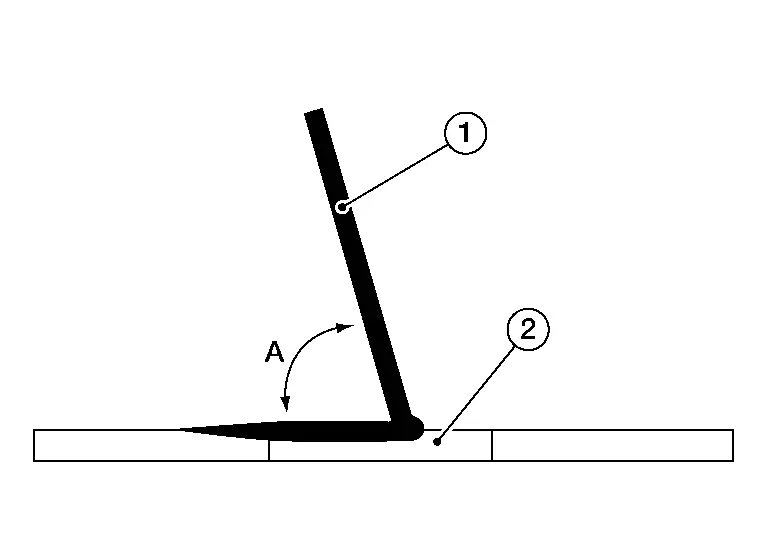
1 :Bacchetta di riempimento 2 :Bagno di saldatura A :Angolo della bacchetta di riempimento inferiore a 90°
È necessario scegliere correttamente il tipo di plastica. Utilizziamo una bacchetta standard, ideale per i seguenti materiali. Si tratta delle principali plastiche utilizzate oggi nelle carrozzerie esterne di un veicolo Nissan Ariya. Esistono sempre delle eccezioni, così come le adesioni alle plastiche dovute ai piccoli additivi presenti nei materiali.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Per i seguenti materiali sono necessarie bacchette diverse:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Riparazione di una crepa o di un taglio
Rimuovere lentamente la vernice con la smerigliatrice da entrambi i lati. Assicurarsi che l'area sia pulita da sporco o altro materiale. Praticare una leggera scanalatura nell'area danneggiata.
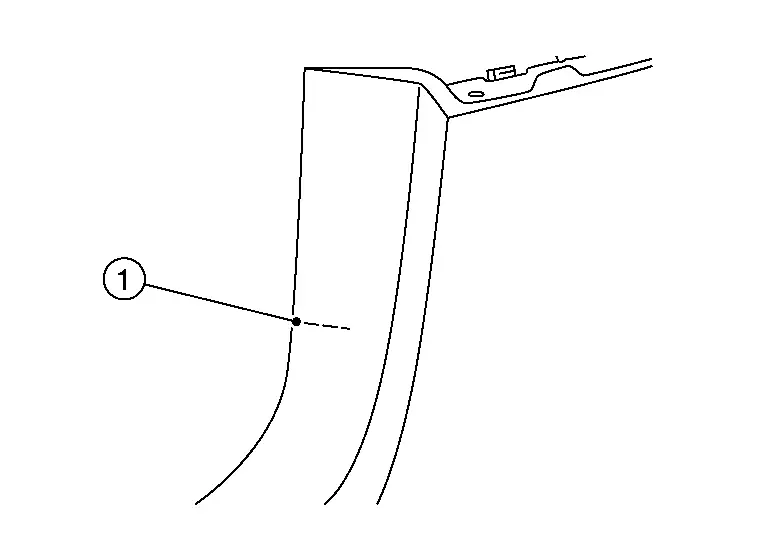
- :Crepa o taglio
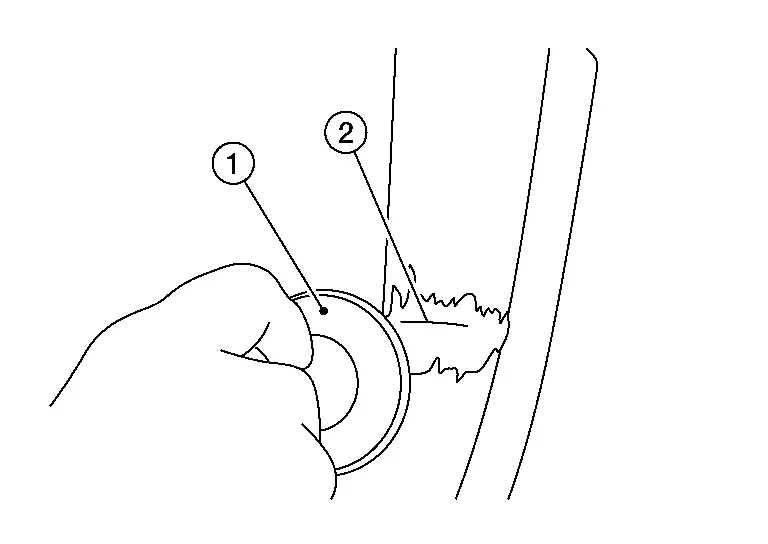
- :Smerigliatrice
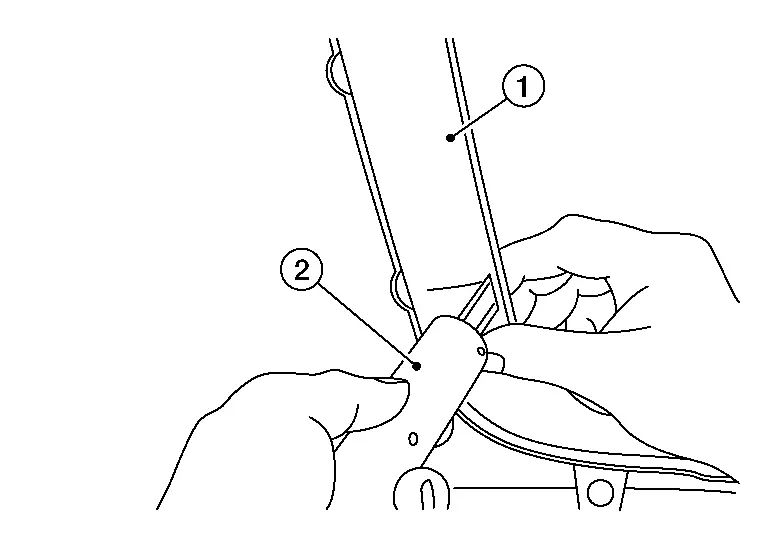
- :Crepa o taglio
Punzonare (2) l'estremità posteriore dell'area danneggiata (1), in quanto ciò impedirà la deformazione dell'area danneggiata durante il processo di fusione. Eseguire la puntatura il più vicino possibile al bordo.
Iniziare il processo di fusione dal lato posteriore. Iniziare sempre 1 cm dietro il danno effettivo.
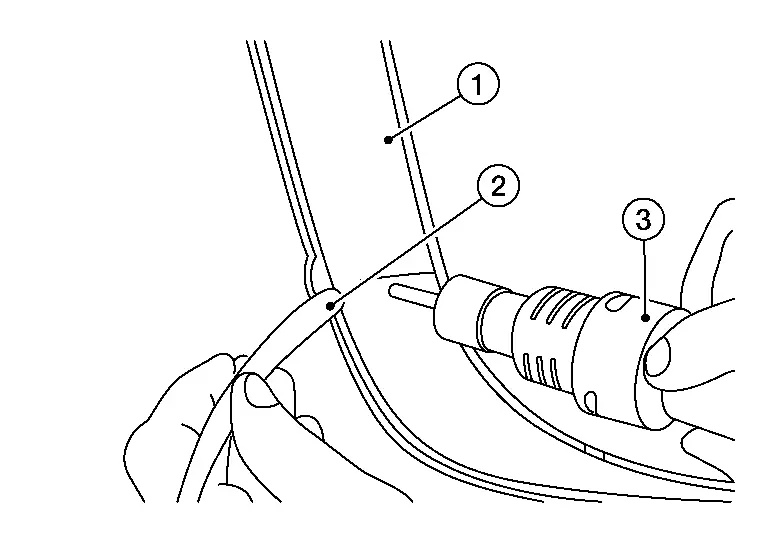
- :Crepa o taglio
- :Bacchetta di riempimento
- :Saldatrice per plastica
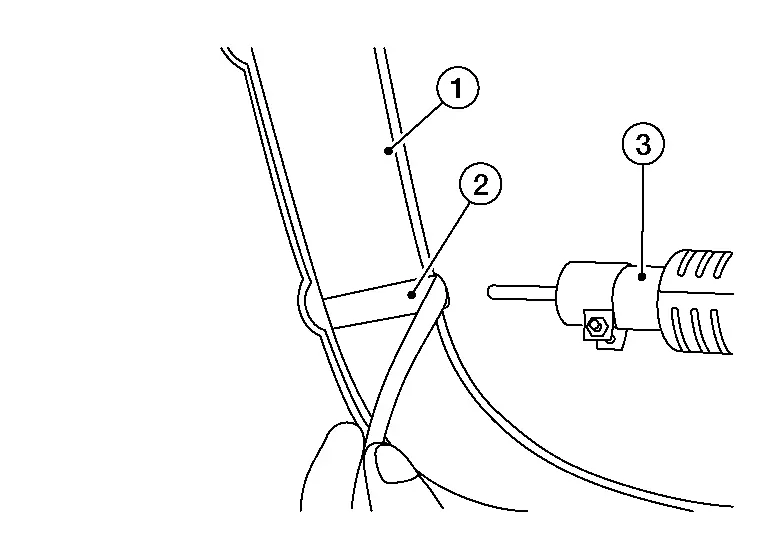
- :Crepa o taglio
- :Bacchetta di riempimento
- :Saldatrice per plastica
Ripetere il processo sul lato anteriore.

- :Crepa o taglio
- :Saldatrice per plastica
- :Bacchetta di riempimento

- :Crepa o taglio
- :Smerigliatrice
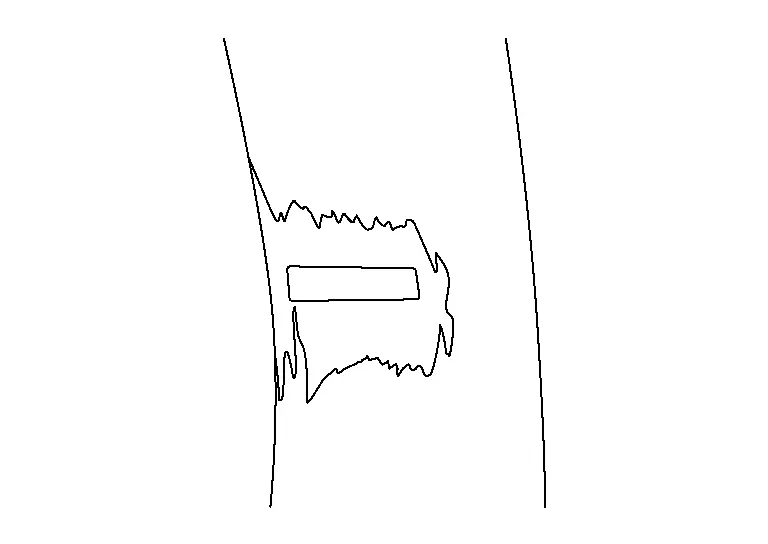
Riparazione di una linguetta rotta
Rimuovere la vernice da entrambi i lati. Praticare una leggera scanalatura sui bordi rotti.
Avviare il processo di fusione su un lato. Assicurarsi che su quel lato il materiale sia ben aderente. Una volta fissato un lato, lasciare raffreddare il materiale e creare un ponte. Quindi riscaldare rapidamente il retro della striscia di saldatura per poterla piegare. Saldare poi l'altro lato, assicurandosi di ottenere una buona adesione.
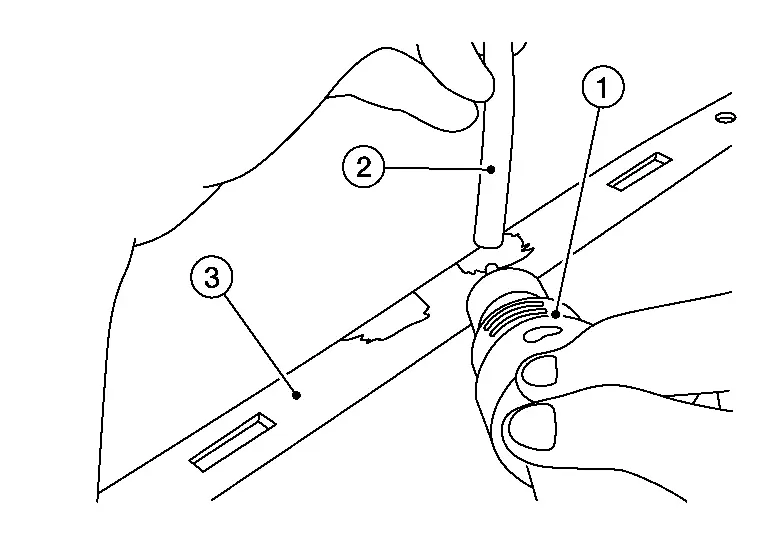
- :Saldatrice per plastica
- :Bacchetta di riempimento
- :Linguetta rotta
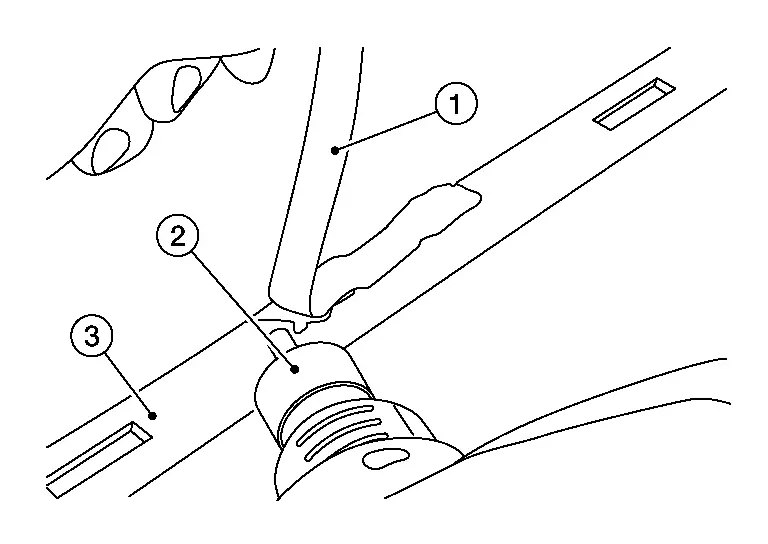
- :Bacchetta di riempimento
- :Saldatrice per plastica
- :Linguetta rotta
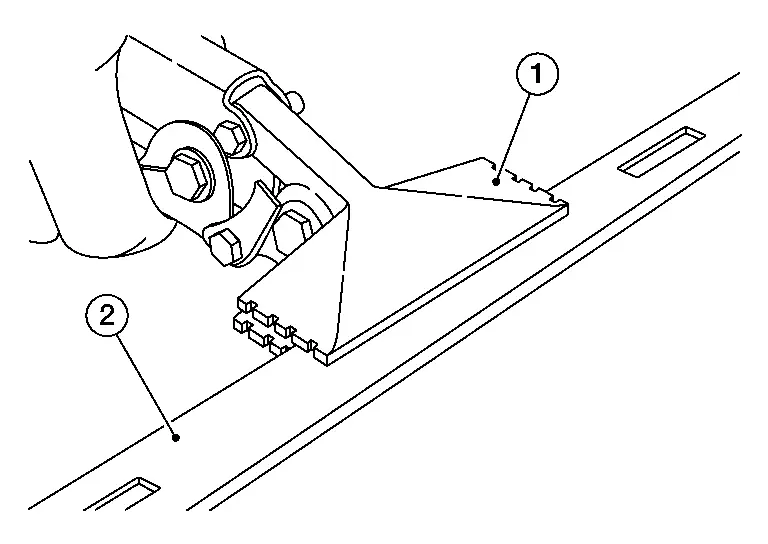 :Linguetta rotta
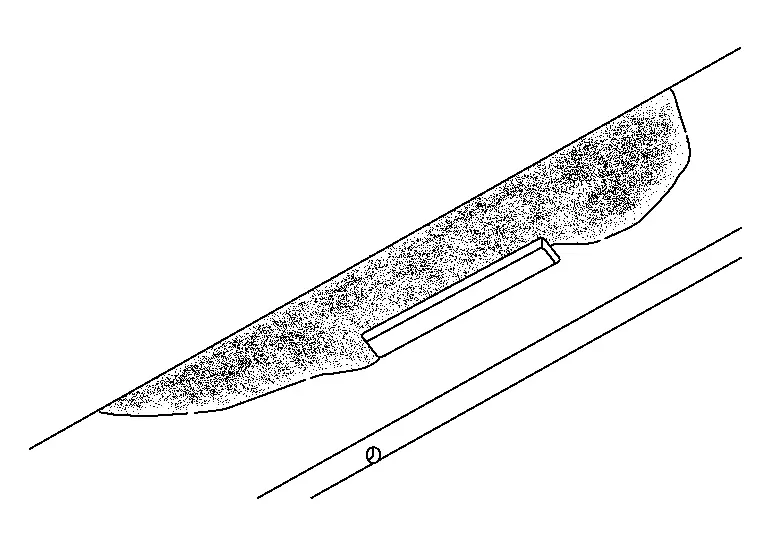
Rimuovere lentamente il materiale non necessario con la smerigliatrice, per non farlo fondere.
Riparazione o riempimento di una fessura nella plastica
Utilizzando carta P120, carteggiare i bordi della rottura in modo da formare una "V" o una forma a cuneo.
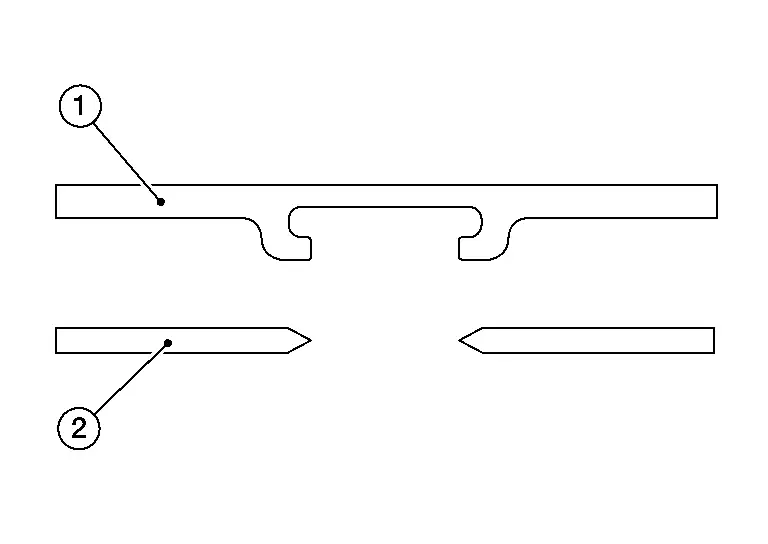
- :Plastica danneggiata originale
- :Plastica danneggiata preparata per la riparazione
Saldare la striscia su un'estremità.
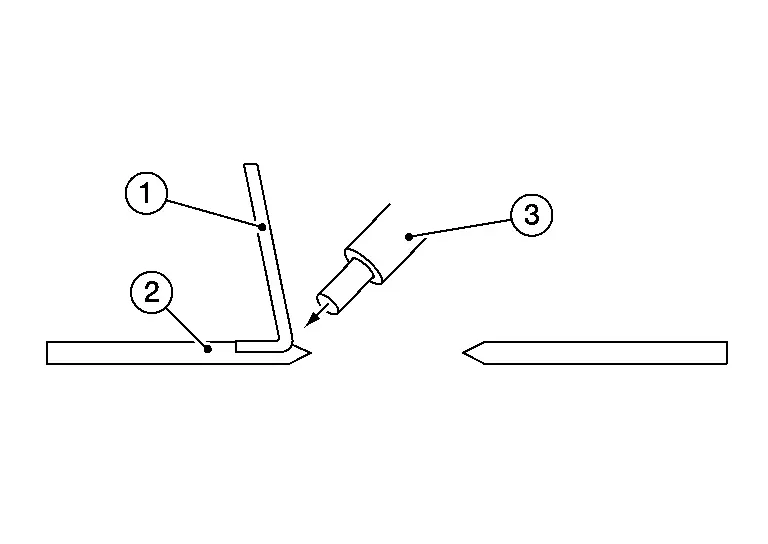
- :Materiale di riempimento
- :Plastica danneggiata originale
- :Saldatrice per plastica
Posizionare la striscia sulla fessura e continuare la saldatura sull'altro lato.
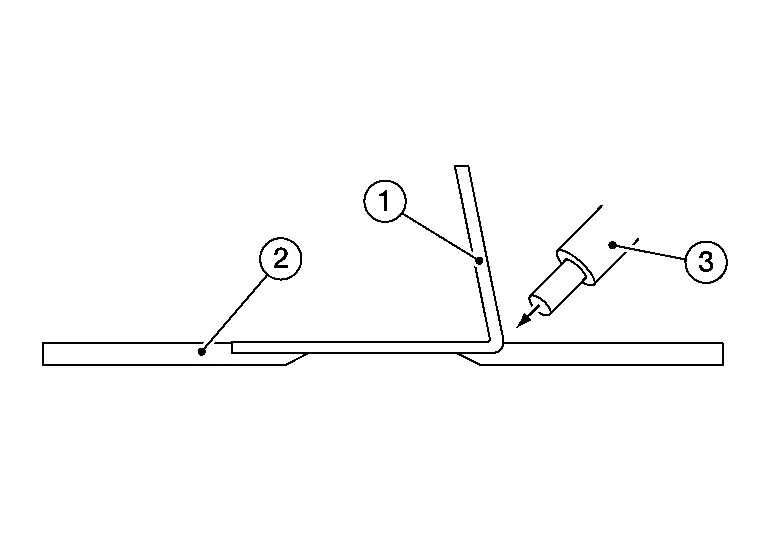
- :Materiale di riempimento
- :Plastica danneggiata originale
- :Saldatrice per plastica
Saldare una nuova striscia sul lato inferiore.
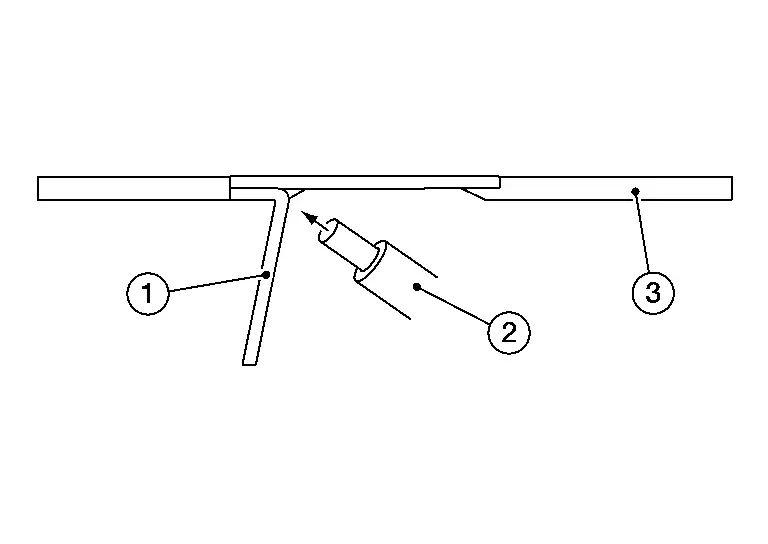
- :Materiale di riempimento
- :Saldatrice per plastica
- :Plastica danneggiata originale
Cambiare l'angolazione della saldatrice per plastica (2) e saldare insieme i due materiali di riempimento.

- :Materiale di riempimento
- :Plastica danneggiata originale
Cambiare l'angolazione della saldatrice per plastica (2) e completare la saldatura sull'altro lato.
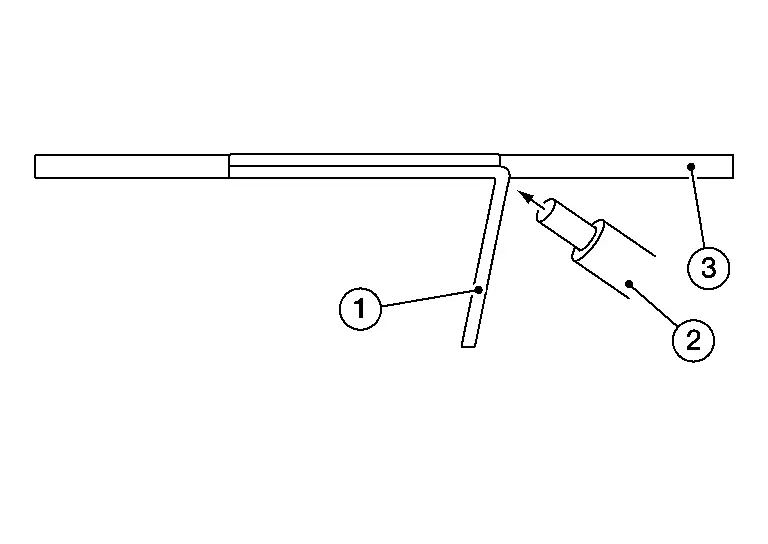
- :Materiale di riempimento
- :Plastica danneggiata originale