Trabajos de chapistería
- Herramientas de chapistería
- Contracción de la chapa
- Corrección de un panel exterior de carrocería deformado
- Reparación de abolladuras sin pintura
Herramientas de chapistería Nissan Ariya: FE0
Herramientas de chapistería
En esta sección se explican las distintas herramientas utilizadas en los trabajos de reparación de carrocería.
Martillos
El martillo se utiliza para corregir abolladuras, salientes u otras deformaciones. Se han diseñado varias formas según su finalidad.
(1) TIPOS Y CARACTERÍSTICAS DE LOS MARTILLOS
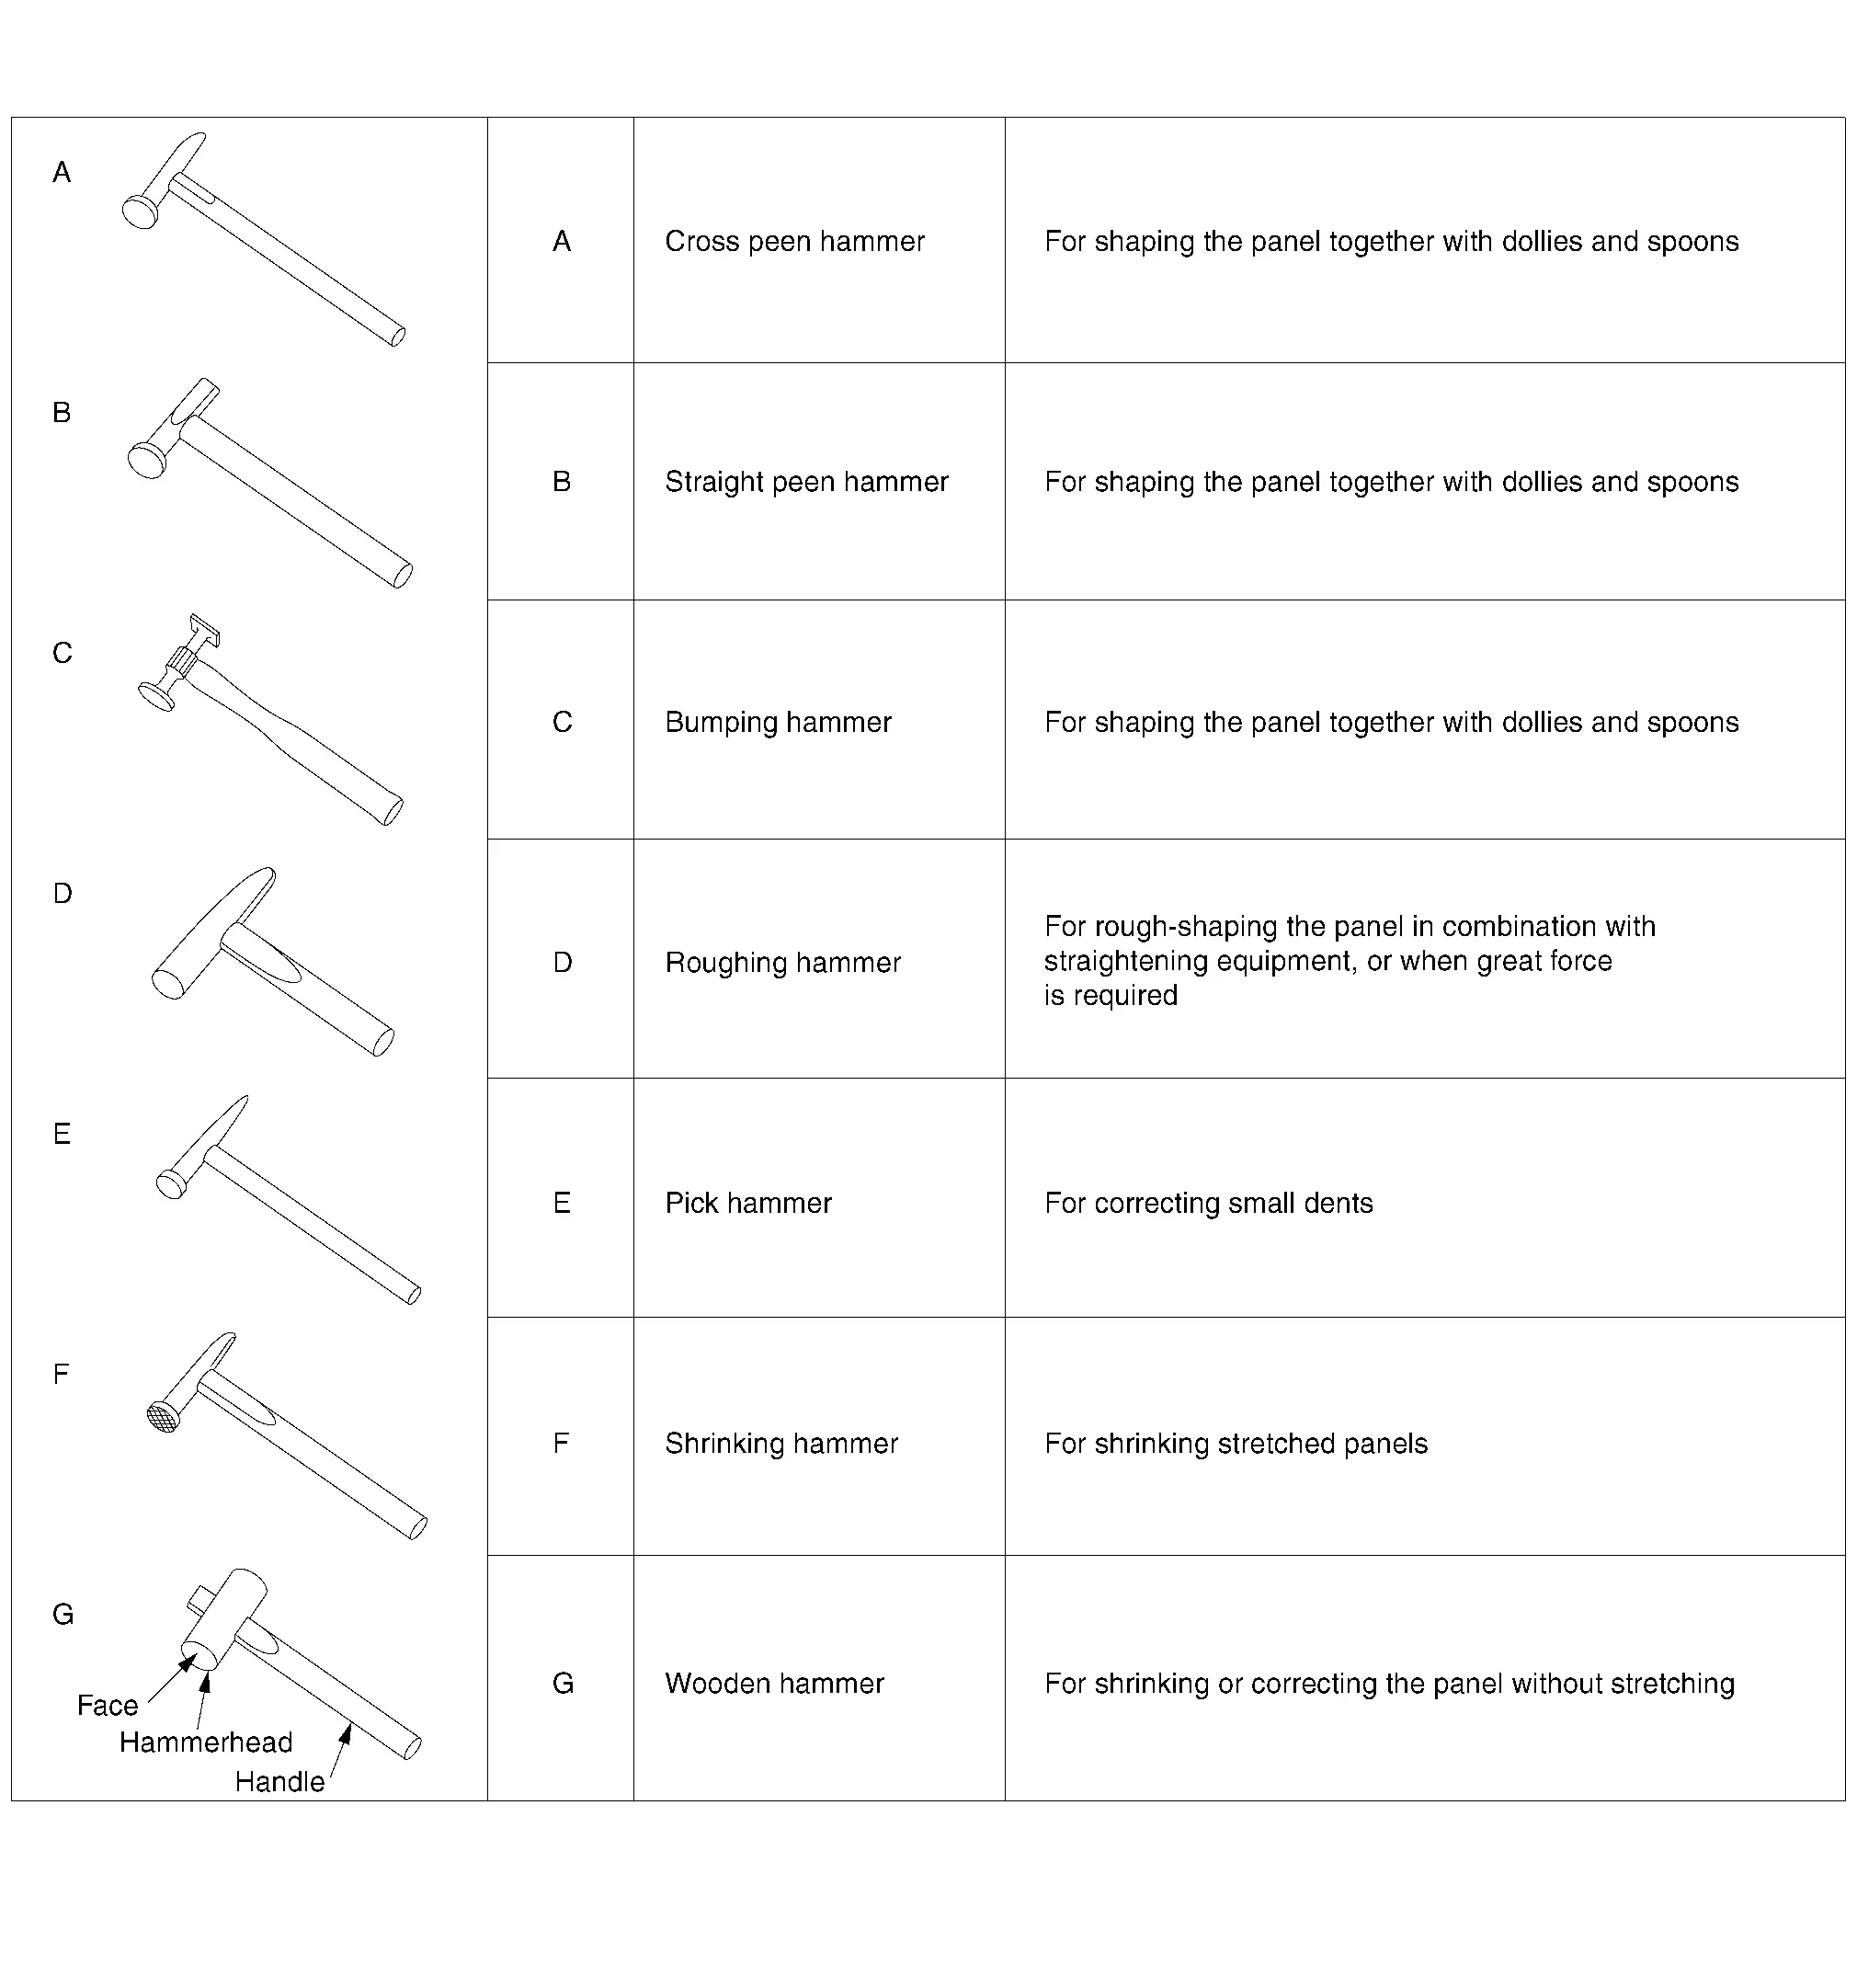
(2) SELECCIÓN Y MANTENIMIENTO DE LOS MARTILLOS
Es necesario elegir martillos más ligeros o más pesados según la aplicación o la finalidad.
El peso del martillo debe seleccionarse según la fuerza física del usuario.
El mantenimiento del martillo es importante. En particular, la cara del martillo debe mantenerse siempre limpia. Una cara del martillo deformada o dañada provocará paneles deformados.
Por ello, los martillos para trabajos de chapistería no deben utilizarse para golpear otros objetos, como un cincel. No mezcle los martillos de chapistería con martillos ordinarios.
A continuación se explica cómo reparar la cara de un martillo de chapistería.
(a) Sujete el martillo en un tornillo de banco con la cara del martillo hacia arriba.
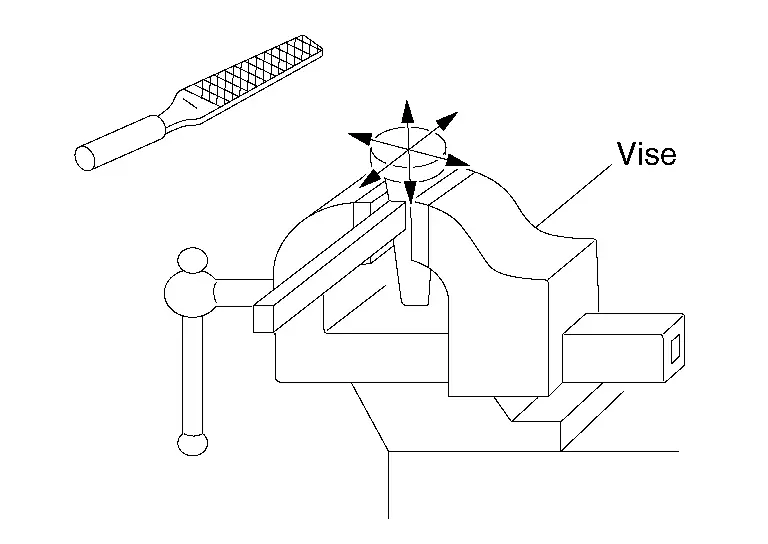
Si la cara del martillo está deformada, utilice una lima manual para alisarla.
(b) Lime la cara en todas las direcciones. No lime solo en una dirección.
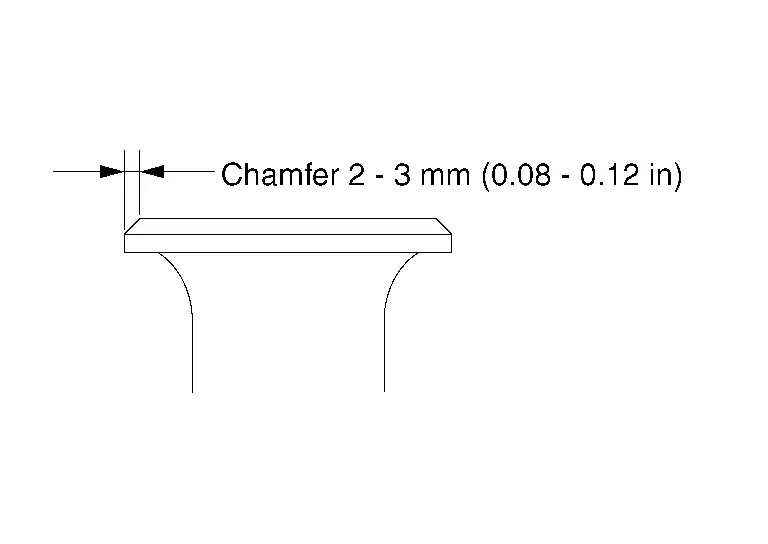
(c) Biselar el borde de la cara para evitar que muerda o deforme la chapa.
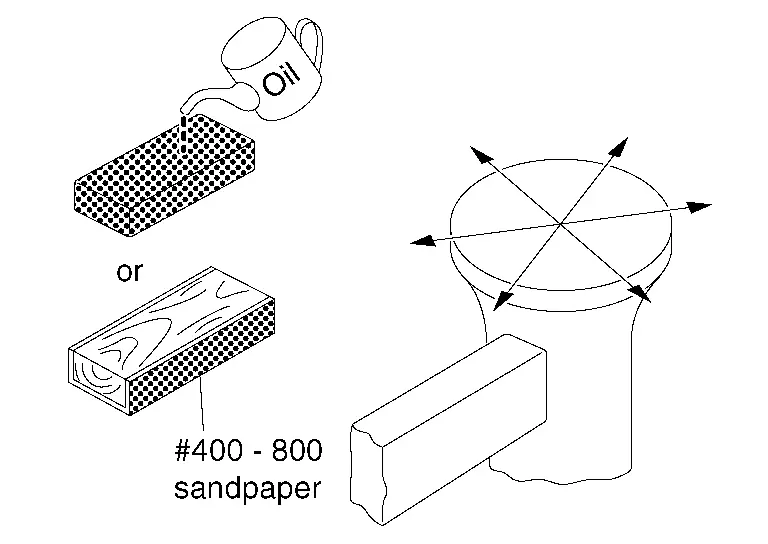
(d) Después de alisar la cara del martillo, púlala con una piedra de aceite o papel abrasivo n.º 400 - n.º 800 envuelto alrededor de un bloque de madera. Pula la cara en todas las direcciones.
(e) Para comprobar el acabado, aplique pintura de marcar en la cara del martillo. Golpee una pieza de chapa plana sobre una superficie plana.
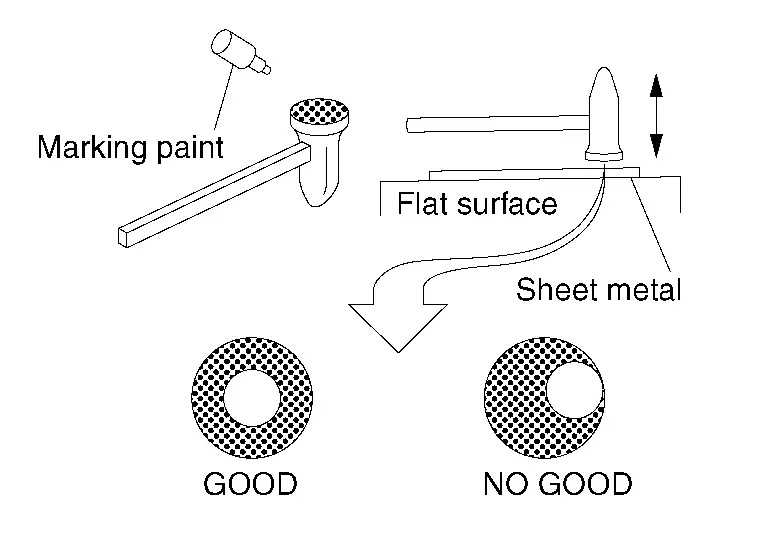
| BIEN | : La pintura se desprende del centro de la cara. |
| MAL | : La pintura se desprende en una zona distinta del centro de la cara. Vuelva a rectificar la superficie. |
(3) SUJECIÓN Y GOLPEO CON EL MARTILLO
(a) Sujeción del martillo
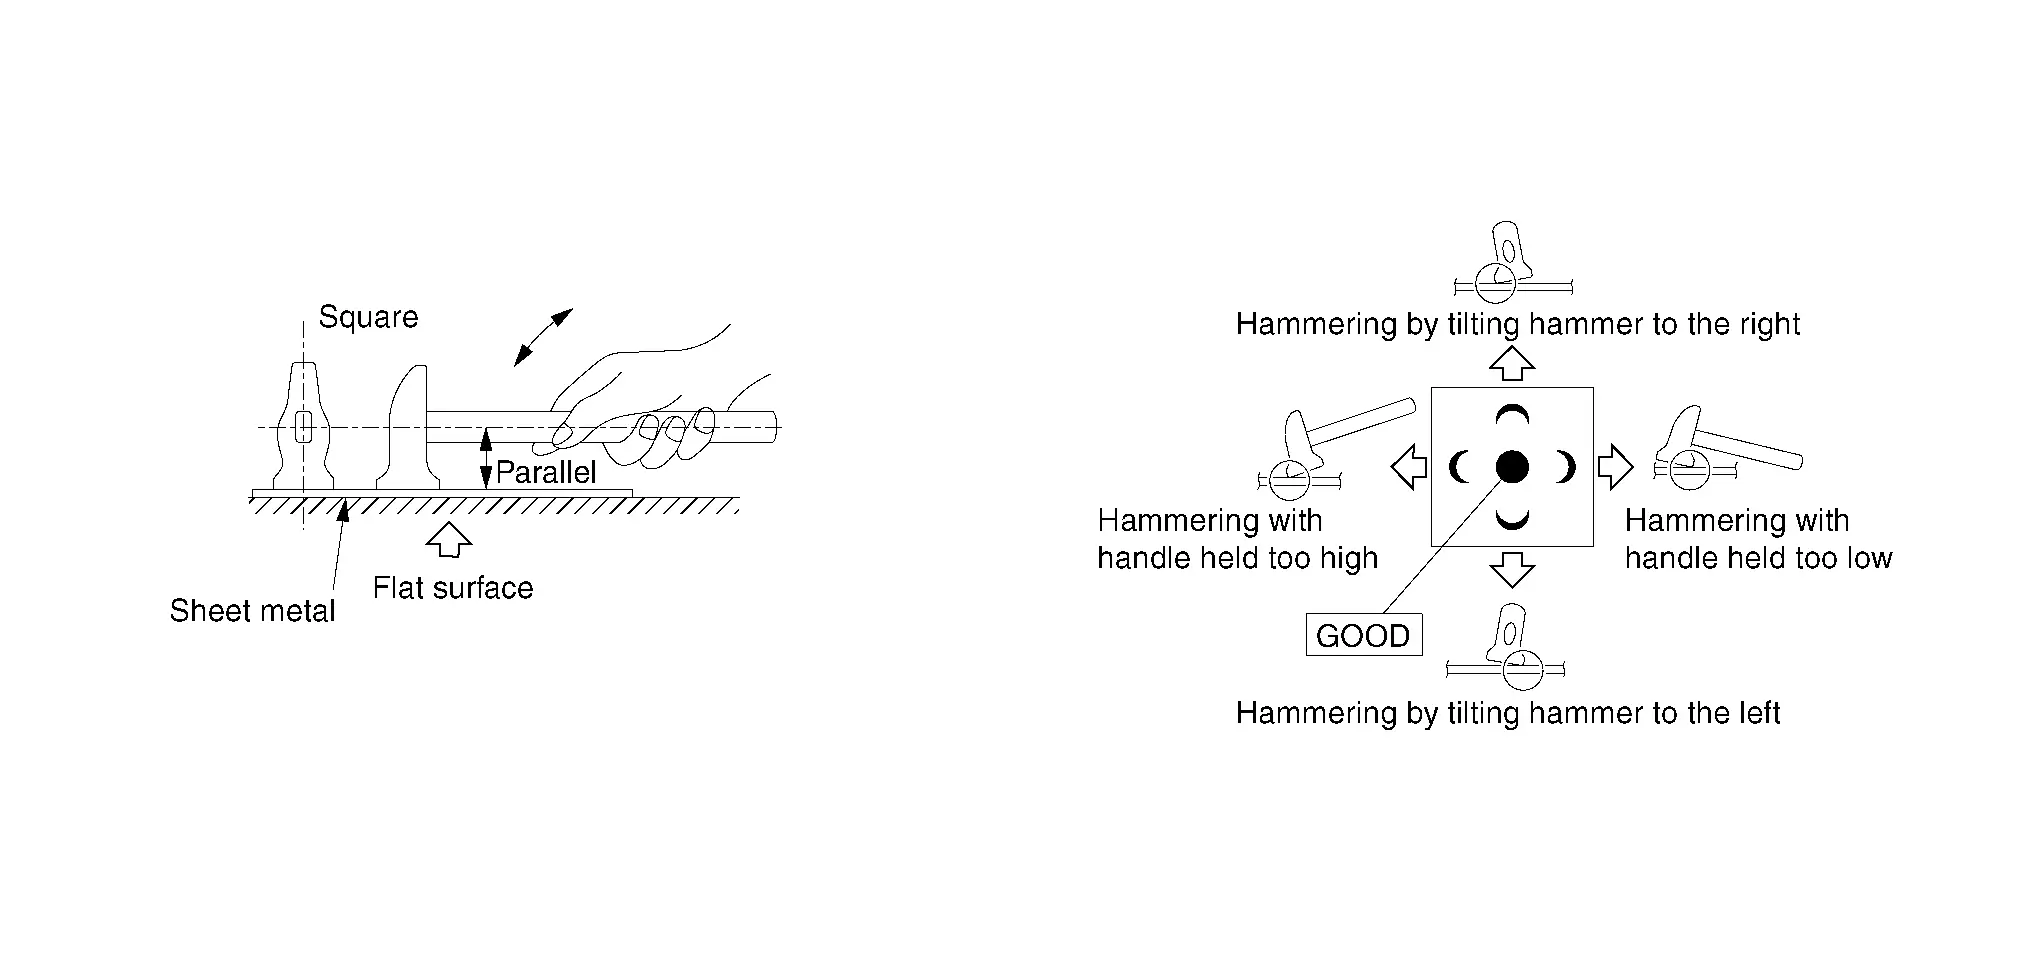
Sujete firmemente el mango del martillo con el dedo medio, el anular y el meñique para que no resbale al balancearlo.
Sujete ligeramente los lados del mango del martillo con el pulgar y el índice para evitar el movimiento lateral.

(b) Golpeo con el martillo
Para el enderezado bruto, golpee con fuerza.
Para el trabajo de corrección normal, balancee el martillo con la muñeca. En este caso, el brazo sirve de guía para determinar la dirección del martillo.

La cara del martillo debe quedar a ras de la superficie del panel al golpear. Si el borde del martillo golpea la superficie, morderá el panel.
El golpeo debe ser de aproximadamente 100 golpes por minuto y mantenerse constante. Un ritmo de golpeo irregular provoca una fuerza de golpe desigual. La chapa se estira al golpearla. El golpeo irregular también dificulta la corrección de la chapa.
Yunques
Los yunques se usan en combinación con el martillo. Son bloques de acero de 1 kg - 2 kg (2 lb - 4 lb), más pesados que el martillo, con diversas curvas y planos.
(1) USO DE LOS YUNQUES
(a) Coloque el yunque en la parte inferior de la chapa deformada.
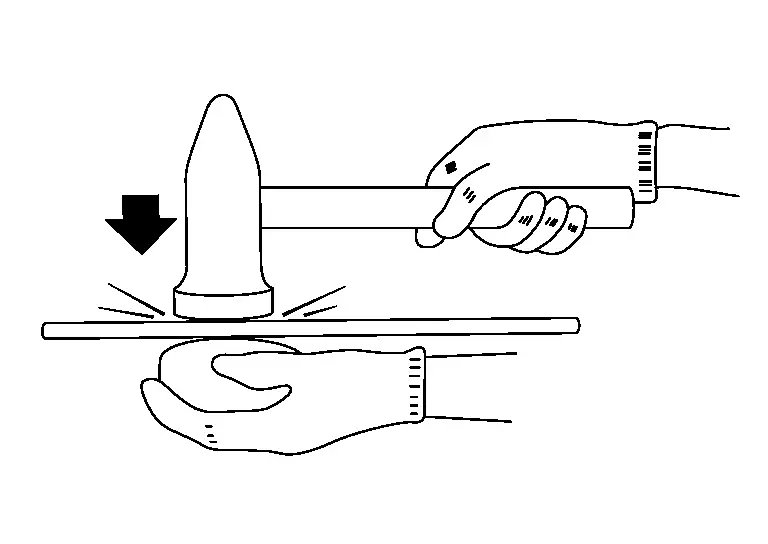
Golpee con el martillo la zona deformada de la chapa para estirarla.
(b) Mueva el martillo y el yunque según sea necesario, y dirija los golpes del martillo de forma que doblen la chapa.

(c) Si no es posible el golpeo normal por falta de espacio, sustituya el martillo por el yunque y golpee la zona abollada con el yunque.
(2) TIPOS Y CARACTERÍSTICAS DE LOS YUNQUES
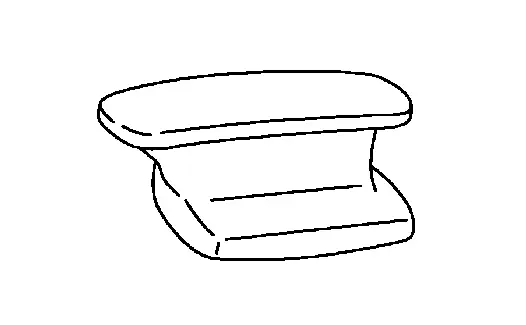 |
Yunque de uso general | También se denomina yunque de carril. Tiene caras curvas anchas y estrechas. |
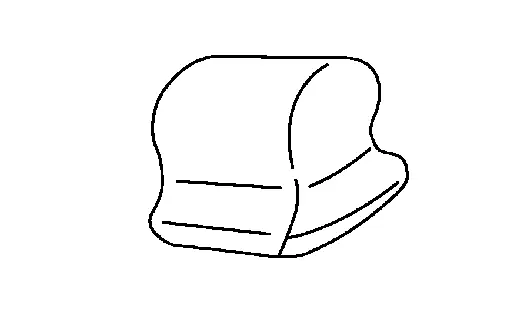 |
Yunque universal | Este tipo de yunque presenta diversas superficies curvas y es muy versátil en la reparación de carrocerías. Se maneja con facilidad en espacios estrechos. |
 |
Yunque de talón | Un lado es plano y el otro ligeramente curvo. Es adecuado para corregir superficies planas y ligeramente curvas. |
 |
Yunque de punta | Este yunque está formado por dos superficies planas y una superficie curva de unión. Puede usarse en lugares estrechos. |
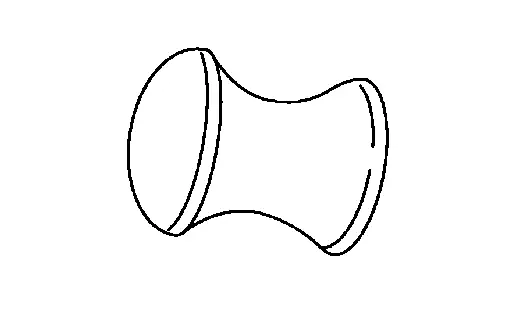 |
Yunque redondo | Ambos lados son curvos. Este yunque se usa para reparar abolladuras pequeñas. |
 |
Yunque de cuña | Este yunque tiene una superficie curva que cambia gradualmente de aguda a suave. Su extremo afilado puede introducirse en zonas estrechas. |
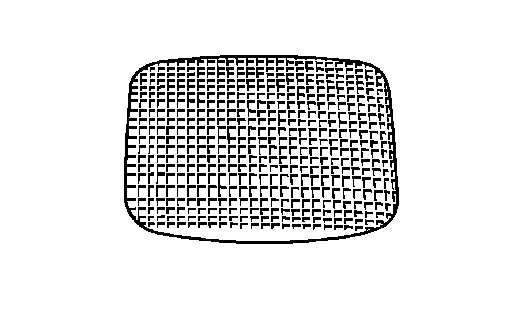 |
Yunque de encogimiento | La superficie es similar a una lima. Este yunque se usa en combinación con un martillo de encogimiento. |
(3) SELECCIÓN Y MANTENIMIENTO DE LOS YUNQUES
Lo ideal es usar un yunque cuya superficie curva se ajuste exactamente a la curvatura del panel. Sin embargo, esto suele ser difícil. En la mayoría de los casos, debe seleccionarse un yunque cuya curvatura sea ligeramente menor que la del panel.
En términos generales, cuatro tipos de yunques (de uso general, universal, de talón y de punta) son suficientes para el trabajo habitual en paneles. No obstante, puede diseñarse un yunque especial para conformados concretos.
El tamaño y el peso del yunque deben ser fáciles de manejar.

Los procedimientos de mantenimiento y las precauciones descritos para el martillo también se aplican al yunque.
Toda la superficie del yunque debe estar libre de daños.
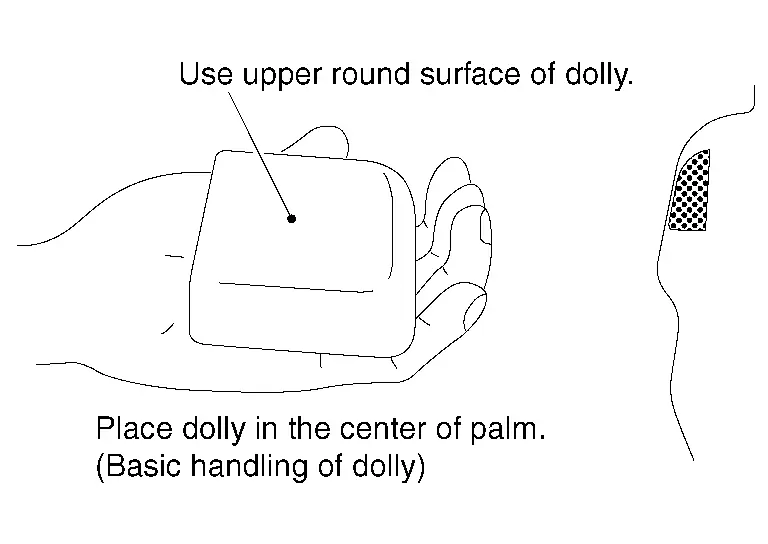
(4) CÓMO SUJETAR EL YUNQUE
Manejo básico del yunque.
(a) SUPERIOR:
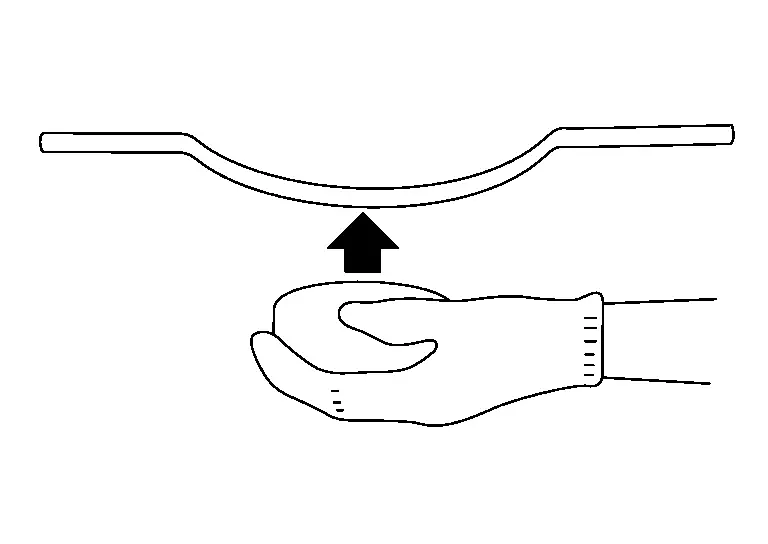
Coloque el yunque en la palma de la mano.
Sujetándolo ligeramente, apoye la superficie curva contra la superficie curva del panel.
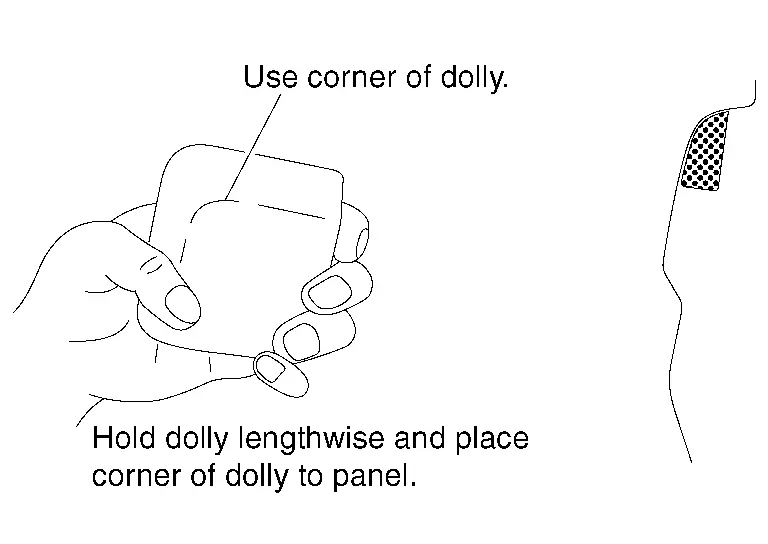
(b) ESQUINA:
Sujete el yunque en sentido longitudinal y coloque la esquina en la zona de doblez pronunciado del panel.
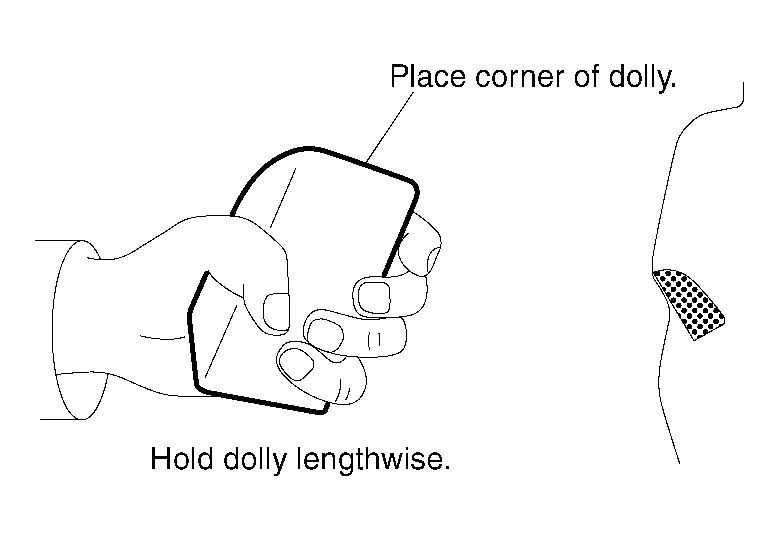
(c) BORDE:
Sujete el yunque con el borde hacia arriba.
Coloque este borde sobre la línea de prensado del panel.
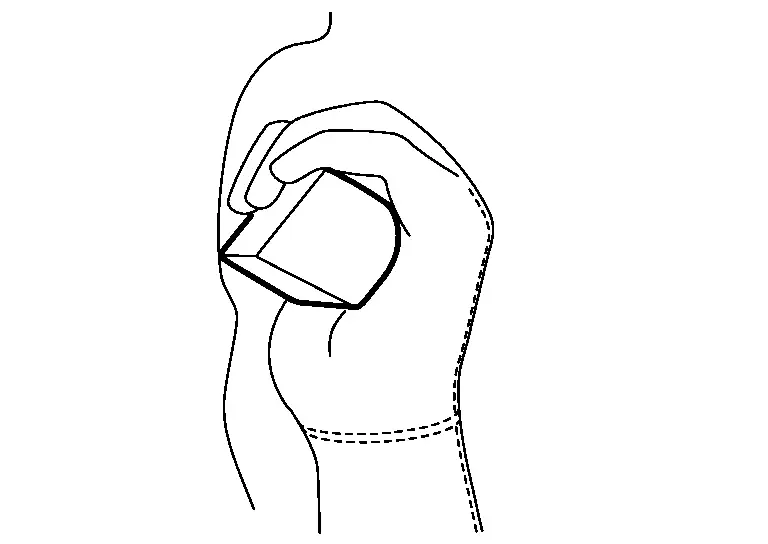
(d) CORRECCIÓN DE LA LÍNEA DE PRENSADO:
Para corregir una línea de prensado cóncava en un espacio estrecho en la parte posterior del panel, use un yunque como se muestra en la figura y golpee la línea de prensado con él.
Cómo usar el martillo y el yunque
(1) MARTILLO SOBRE YUNQUE
También se conoce como golpear sobre el yunque. El yunque se sujeta directamente debajo de la zona golpeada con el martillo. El golpeo alisa el metal abollado entre el yunque y el martillo. Este método provoca el estiramiento de la chapa.

El golpeo sobre yunque es más eficaz para reparar abolladuras poco profundas.
(a) El martillo golpea la chapa, lo que hace que el yunque rebote contra la superficie metálica. Así, la zona dañada se trabaja tanto por el interior como por el exterior.
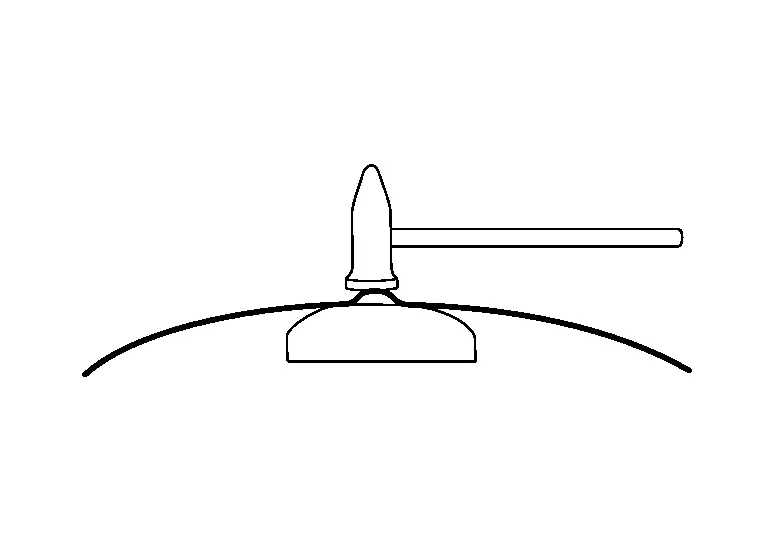
(b) La chapa se estira entre el martillo y el yunque, y la deformación se distribuye alrededor de la zona golpeada.
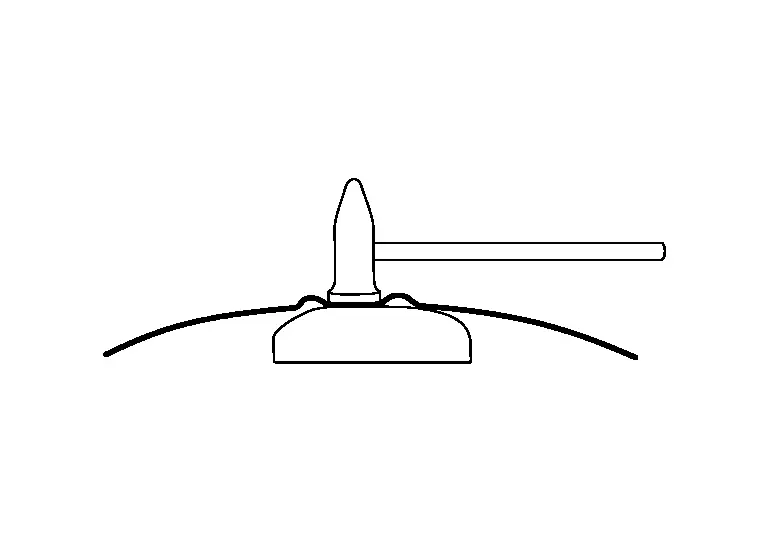
(c) Mueva continuamente el yunque bajo la deformación cambiante para que pueda golpearse correctamente.

(d) La chapa se estira gradualmente y recupera su forma original.
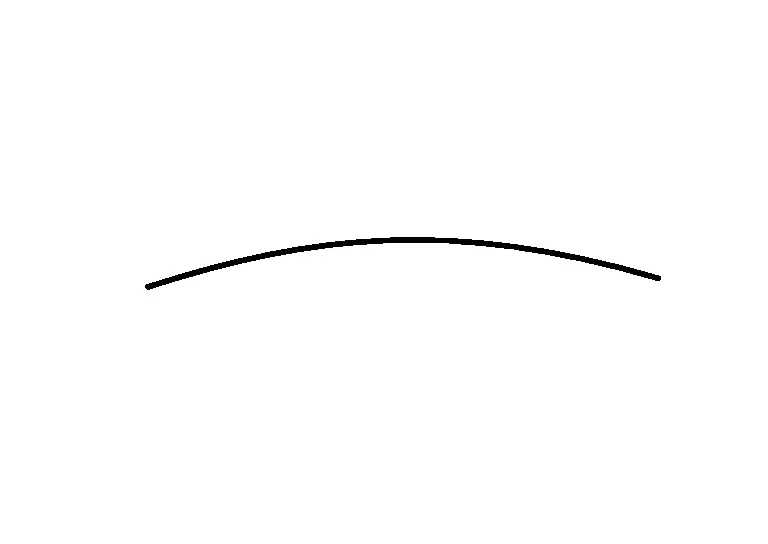
(2) MARTILLO FUERA DEL YUNQUE
También se conoce como golpear fuera del yunque.
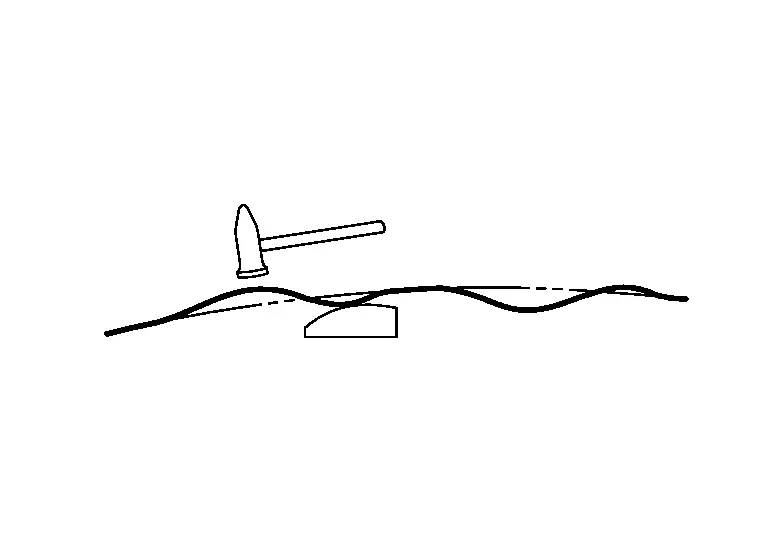
Coloque el yunque directamente debajo de una abolladura y golpee contra el borde de la abolladura. El martillo empuja una zona hacia abajo mientras la reacción del yunque empuja la zona adyacente hacia arriba.
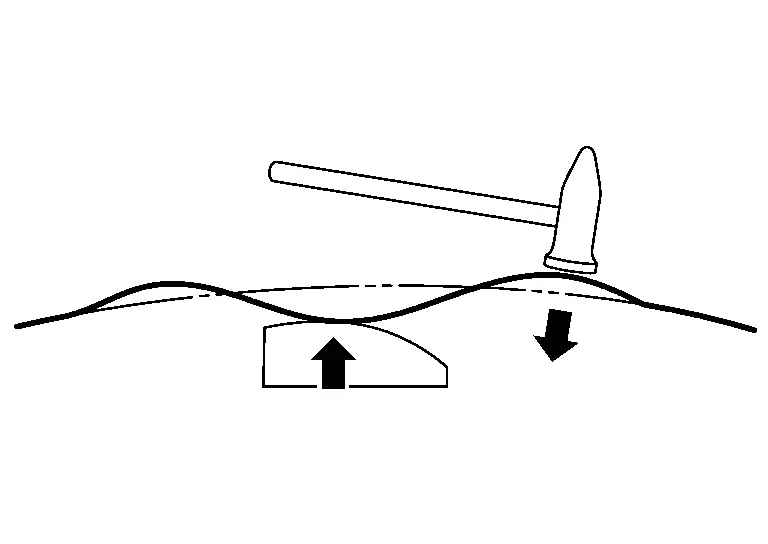
A continuación se muestra un ejemplo de la operación de martillo fuera del yunque.
(a) Coloque el yunque bajo la abolladura más profunda y golpee la parte más alta de la superficie superior.
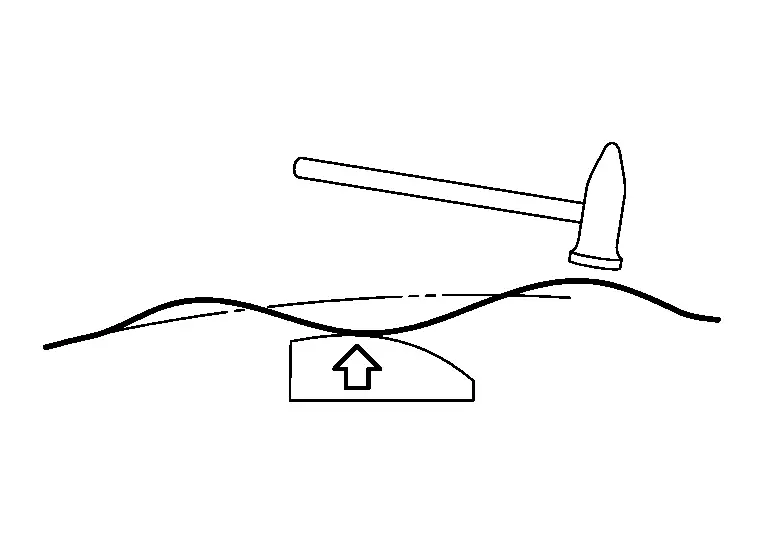
(b) La zona elevada de la superficie baja a medida que se golpea con el martillo.

(c) Los golpes del martillo se transmiten al yunque, creando una fuerza de reacción.
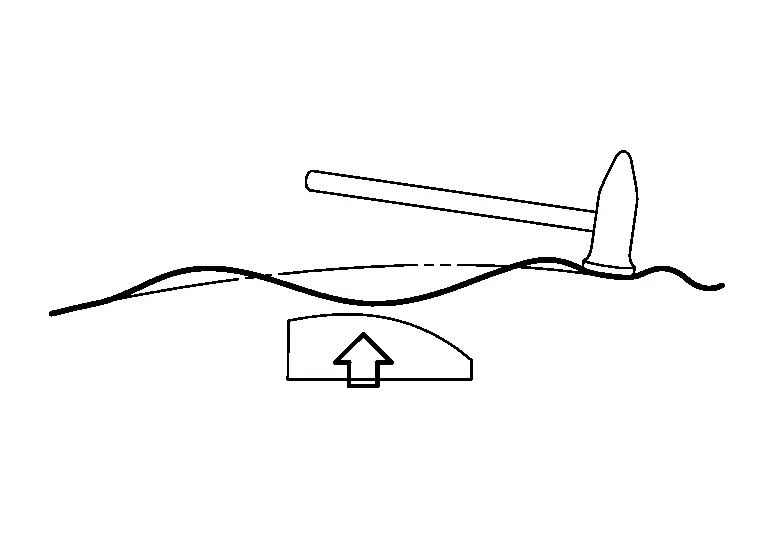
(d) Esta fuerza de reacción empuja la abolladura.
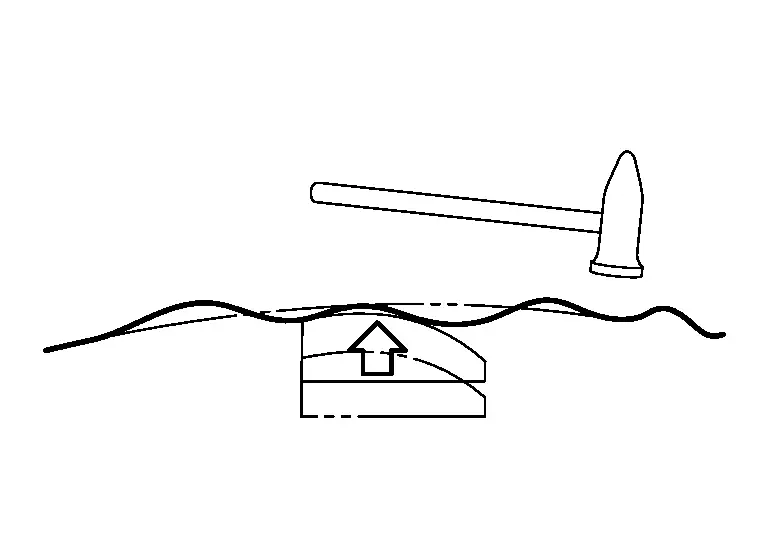
(e) Repita los pasos (a) - (d) hasta que la superficie quede lisa.
Cucharas
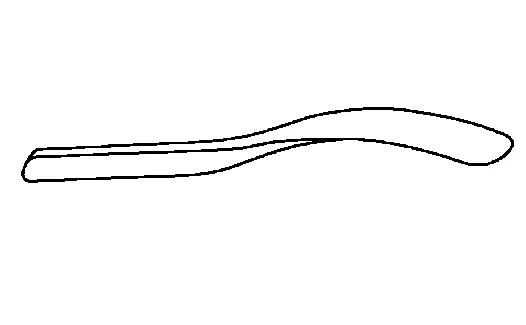
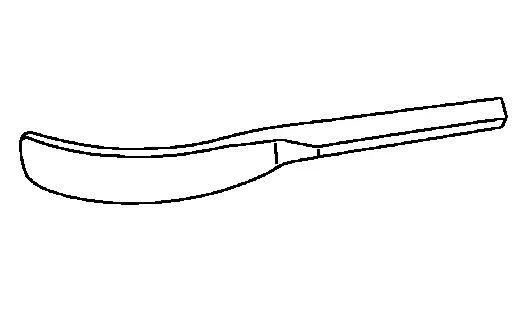
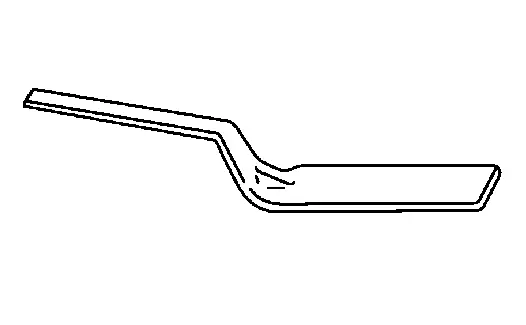
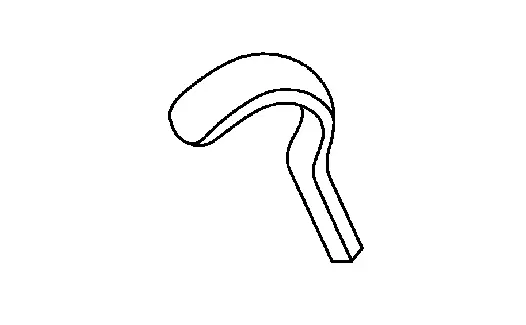
Las cucharas son de acero y uno o ambos extremos son planos. Se usan como yunques en espacios estrechos o como palancas.
(1) TIPOS Y CARACTERÍSTICAS DE LAS CUCHARAS
 |
Cuchara de uso general | Esta cuchara tiene una superficie suavemente curvada y extremos muy curvados. Se utiliza ampliamente en la reparación de carrocerías. |
 |
Cuchara larga | Esta cuchara tiene un mango largo y caras finas y rígidas. Se utiliza principalmente para hacer palanca. |
 |
Cuchara curvada | El mango de esta cuchara es relativamente corto. Tiene una hoja ancha y curvada. Esta cuchara se utiliza para alisar. |
 |
Cuchara plana | Esta cuchara tiene un mango corto y una hoja ancha y plana. Cuando la cuchara se coloca sobre el panel y se golpea con el martillo, la fuerza se distribuye sobre una superficie amplia. |
 |
Cuchara de alta curvatura | Esta cuchara tiene una hoja ancha con forma de gancho. Se utiliza para reparar espacios estrechos de la carrocería, como el interior del panel exterior del larguero. |
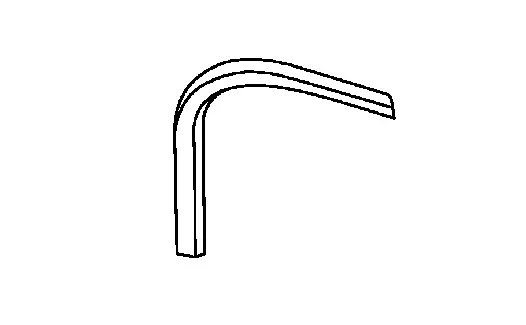 |
Cuchara en forma de hoz | Esta cuchara tiene una superficie ancha y ligeramente curvada con un extremo delgado. Puede introducirse en huecos muy estrechos entre paneles. |
(2) SELECCIÓN Y MANTENIMIENTO DE LAS CUCHARAS
Seleccione cucharas adecuadas para la forma particular del panel y para su estructura interna.
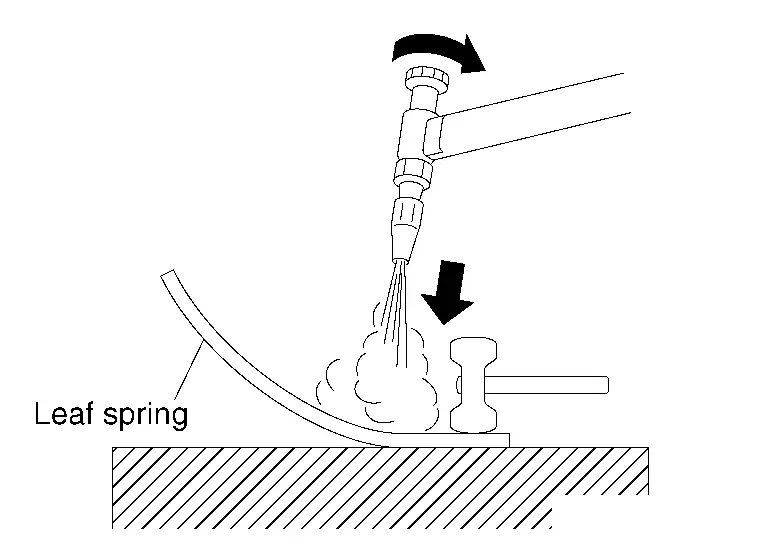
Las precauciones descritas para el martillo y el tas también se aplican a las cucharas. No dañe la superficie que entra en contacto directo con el panel durante el trabajo de reparación.
(3) CÓMO UTILIZAR LAS CUCHARAS
(a) Introduzca la cuchara en espacios reducidos, como el interior de la puerta, y utilícela como tas.
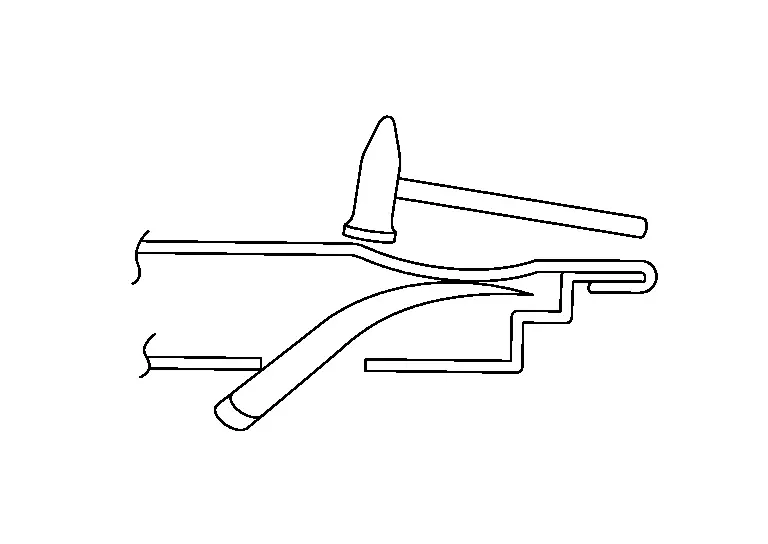
(b) Coloque una cuchara entre dos paneles y haga palanca para extraer la parte cóncava.
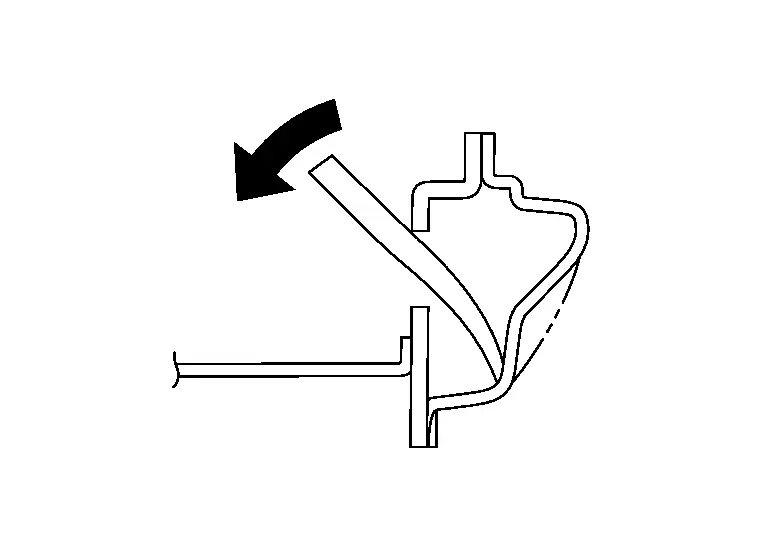
(c) Golpee directamente sobre la cuchara para distribuir la fuerza de los golpes del martillo.
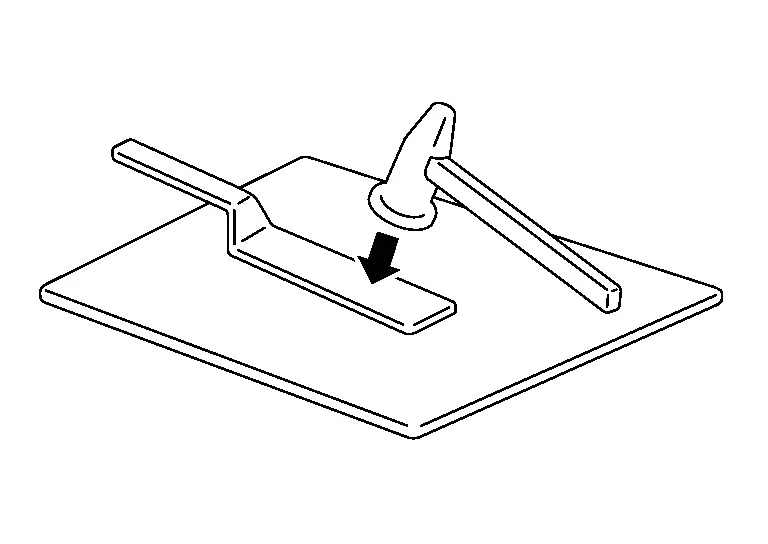
(d) La figura muestra un ejemplo de uso incorrecto de la cuchara. La cuchara no tiene punto de apoyo.
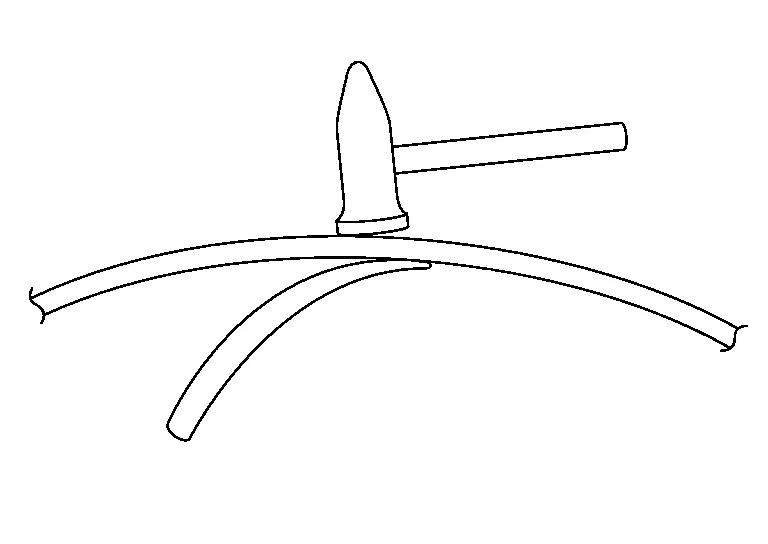
Si la cuchara se utiliza de esta manera, se aplica una fuerza insuficiente a la superficie de contacto y la cuchara no puede actuar como tas.
Cinceles de trazado
Los cinceles se utilizan generalmente para cortar chapa metálica.
También se utilizan en trabajos de reparación de carrocería. Existen numerosos tipos de cinceles. Sin embargo, esta sección describe los cinceles de trazado utilizados exclusivamente para doblar chapa metálica o para dar forma a las líneas de prensado del panel.
Este tipo de cincel debe tener un borde redondeado y suave, como se muestra en la figura. Si el borde es afilado, se dañará el panel de la carrocería con muescas.
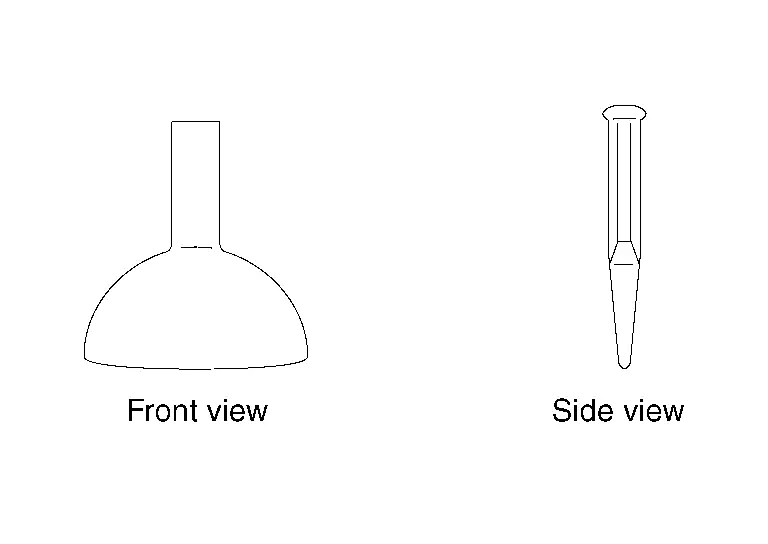
CÓMO UTILIZAR LOS CINCELES DE TRAZADO
(a) Para doblar chapa metálica
Primero trace una línea sobre la chapa metálica.
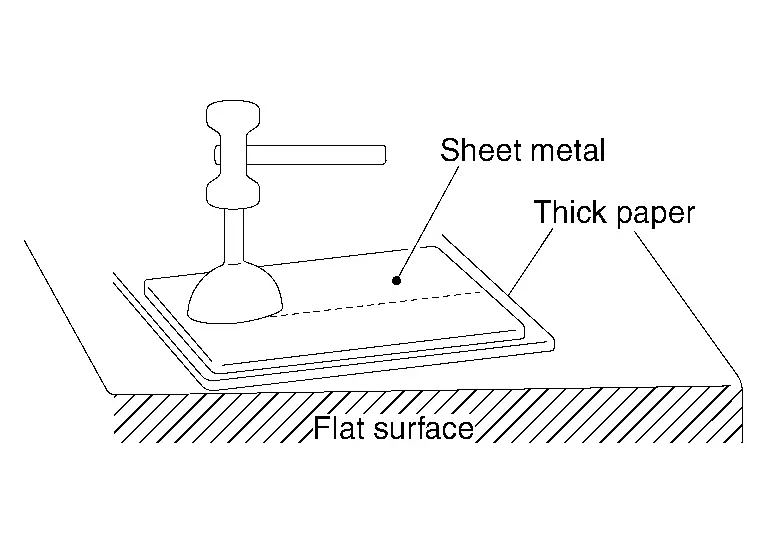
Coloque papel grueso o cartón debajo de la chapa metálica.
Coloque el cincel de trazado sobre la línea y golpéelo con el martillo.
Coloque la chapa metálica sobre una superficie plana e inclinada con el lado trazado hacia abajo, y doble la chapa con un martillo de madera.
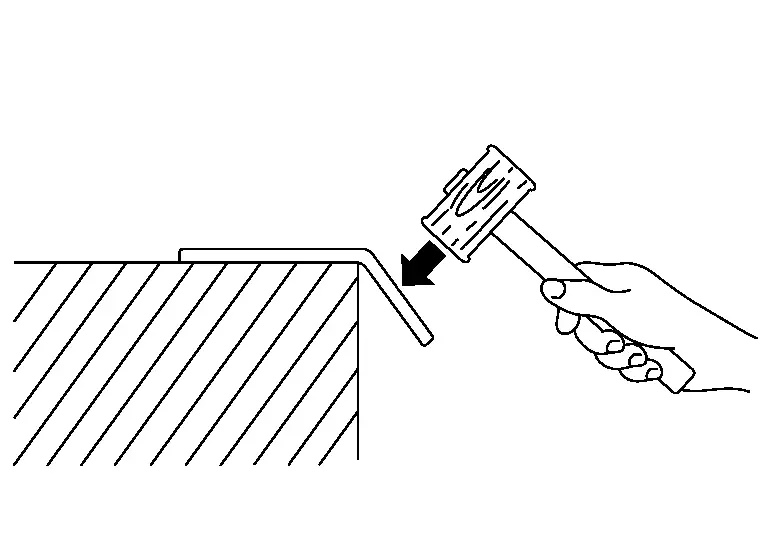
Utilizando un martillo y el cincel de trazado, doble la chapa metálica limpiamente y en ángulo recto. No la doble de una sola vez.
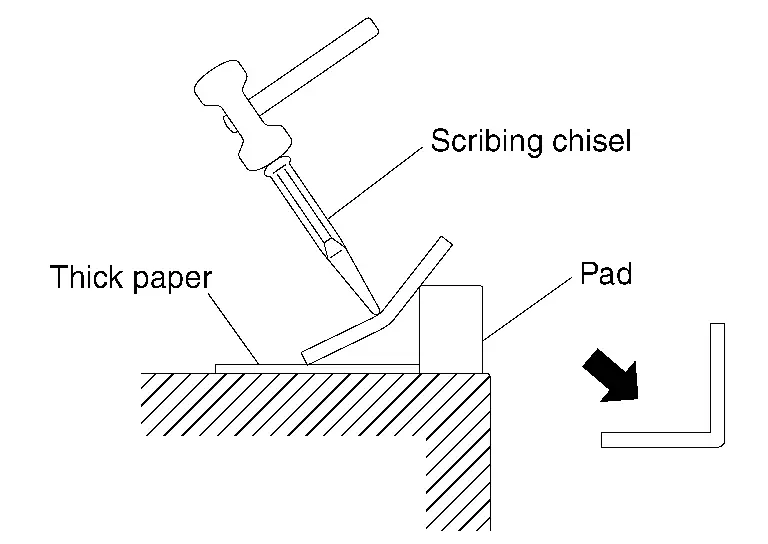
Doble la chapa metálica gradualmente golpeando suavemente contra la cabeza del cincel.
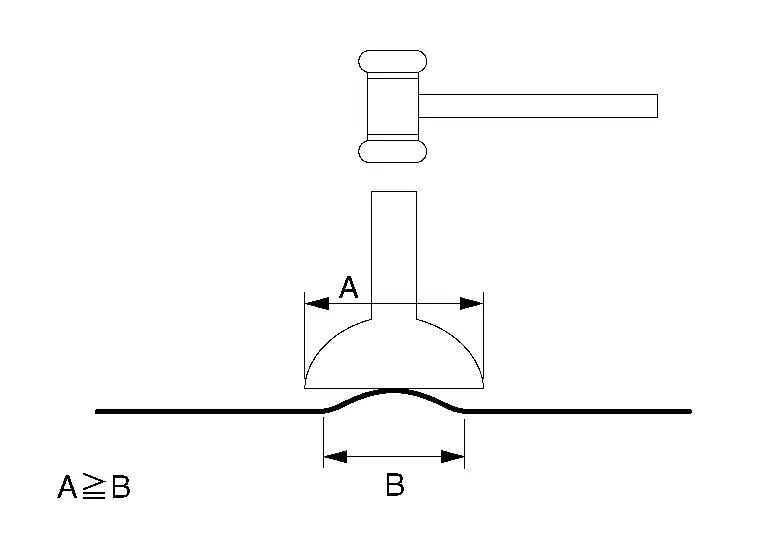
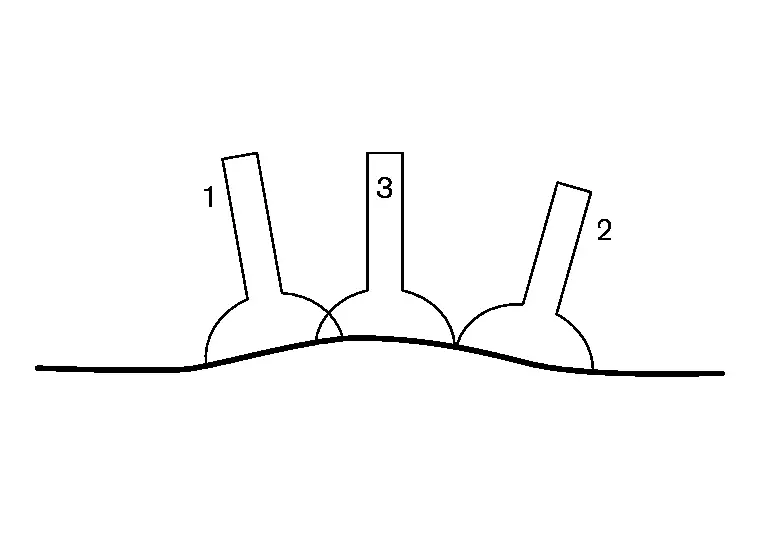
(b) Conformado de la línea de prensado
Si la abolladura de la línea de prensado es más pequeña que el ancho del cincel, aplique el cincel en el centro de la abolladura. Golpee para aplanar. Golpee suavemente para que la abolladura se elimine gradualmente.
Si la abolladura es más grande que el ancho del cincel, no golpee en el centro de la abolladura. Aplique el cincel en los bordes de la abolladura.
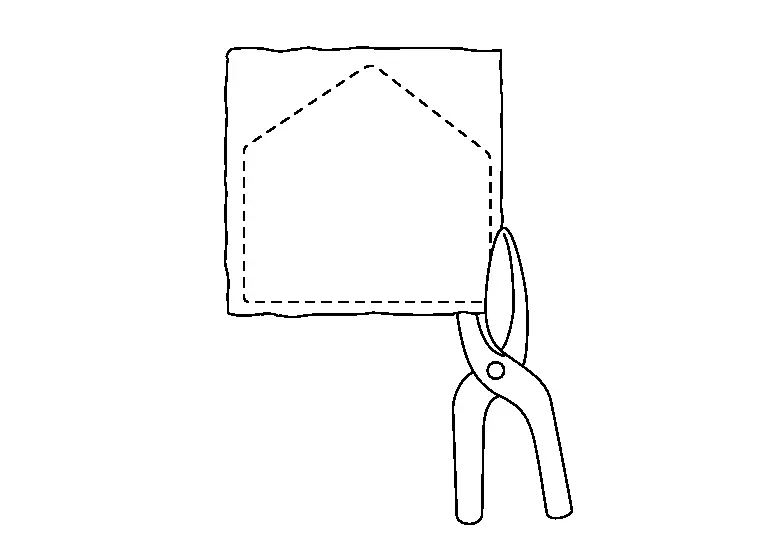
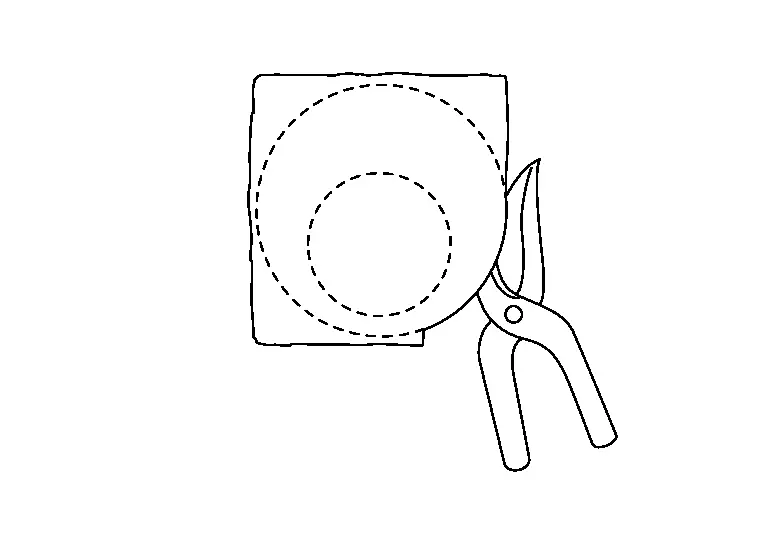
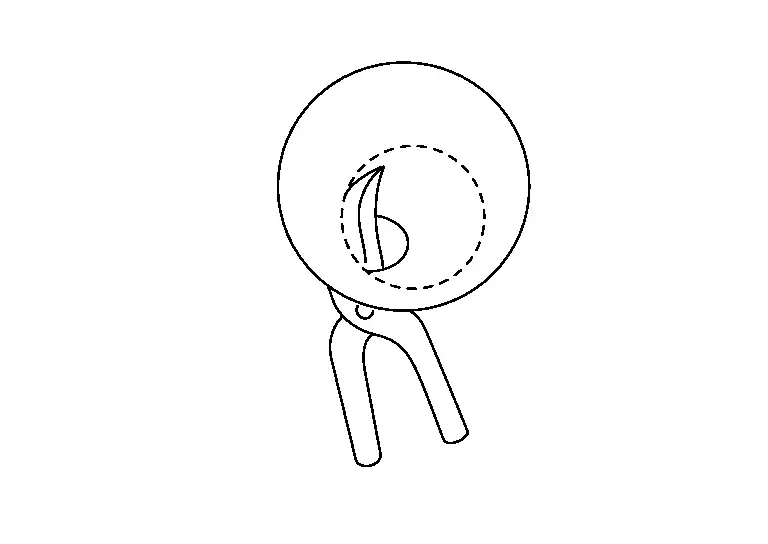
Tipos y usos de las tijeras para hojalatería
(1) TIJERAS DE HOJA RECTA
Para cortar líneas rectas.
(2) TIJERAS DE HOJA CURVA
Las hojas están suavemente curvadas. Adecuadas para cortes rectos o curvos.
(3) TIJERAS DE HOJA ACANALADA
Toda la hoja está doblada hacia un lado. Adecuadas para cortar a lo largo de una línea muy curvada.
Herramientas para tirar
Si es imposible acceder a la zona dañada, las abolladuras pueden extraerse y repararse.
MÉTODOS
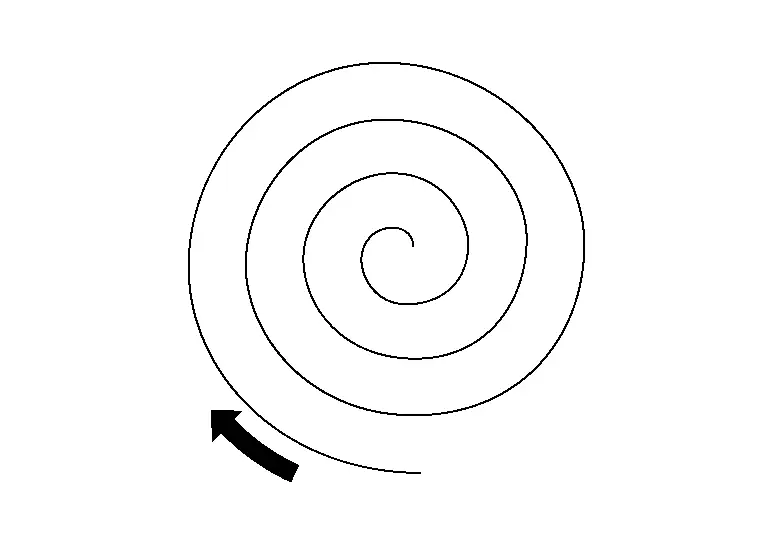
Existen muchas técnicas para reparar una abolladura, pero básicamente hay dos métodos. Ambos métodos pueden utilizarse según el tipo de daño. Cada método tiene sus propias ventajas e inconvenientes.
| De fuera hacia dentro | De dentro hacia fuera |
 |
 |
| El método tradicional consiste en trabajar desde el exterior hacia el interior, en espiral. Este método tiene la ventaja de que los puntos individuales endurecen y estabilizan la zona a medida que se avanza hacia el centro. La desventaja es que el centro queda rigidizado y no es fácil de sacar. | El método de dentro hacia fuera consiste en empezar por el centro y, a medida que sale, trabajar la zona circundante. Además, el martillo puede usarse al mismo tiempo para aliviar las tensiones del metal que lo rodea. |
Si el daño está influido o afectado por un borde o una línea de carrocería, debe alejarse del borde: avance alejándose del borde con tirones pequeños y individuales.

HERRAMIENTAS PARA EXTRAER ABOLLADURAS
| Nivel de daño | Herramienta recomendada | |
|---|---|---|
| Grave | 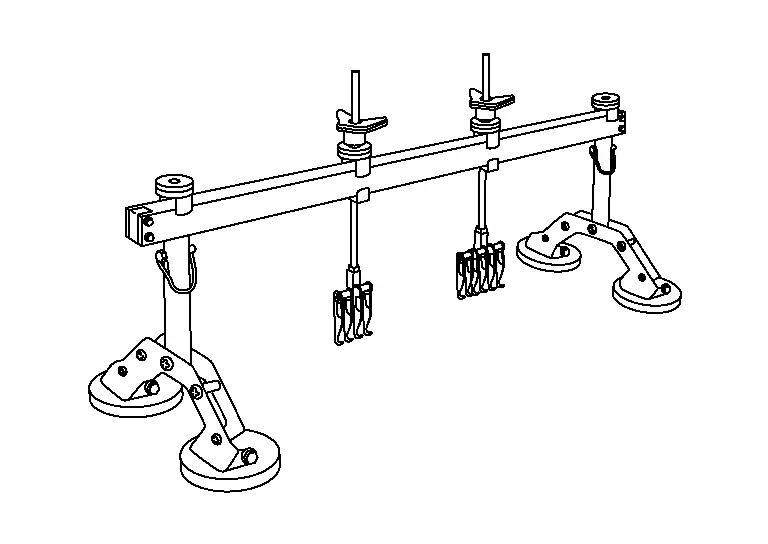 |
Barra extractora de abolladuras |
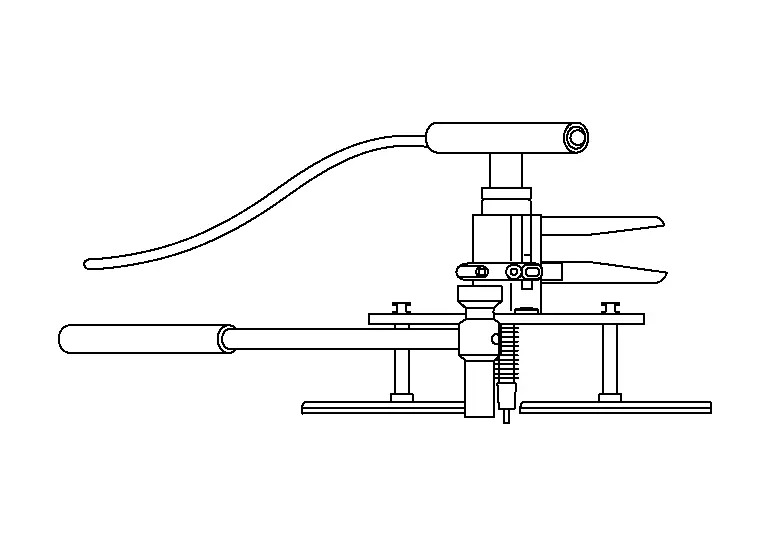 |
Barra extractora de abolladuras Puente largo |
|
| Moderado | 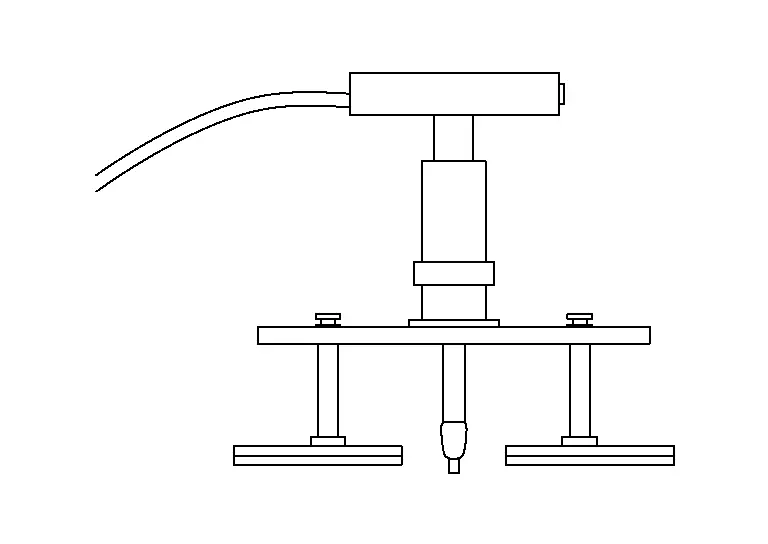 |
Barra extractora de abolladuras Puente corto |
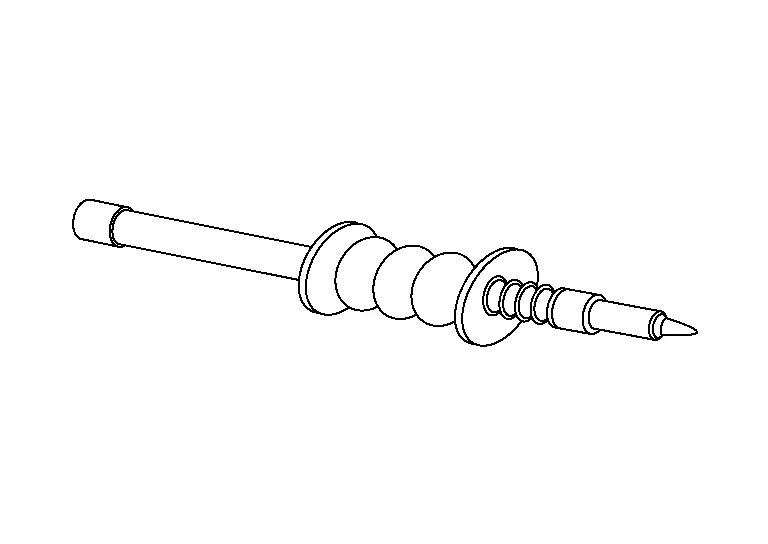 |
Martillo deslizante | |
| Luz | 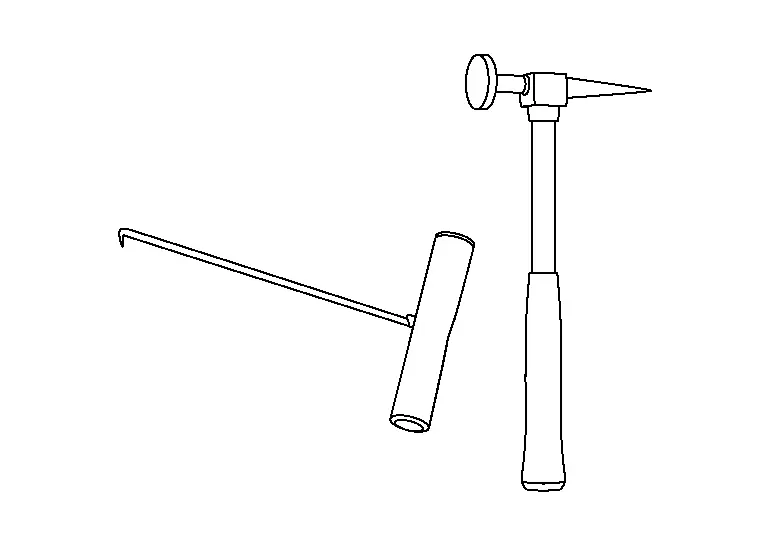 |
Varilla extractora de abolladuras y martillo |
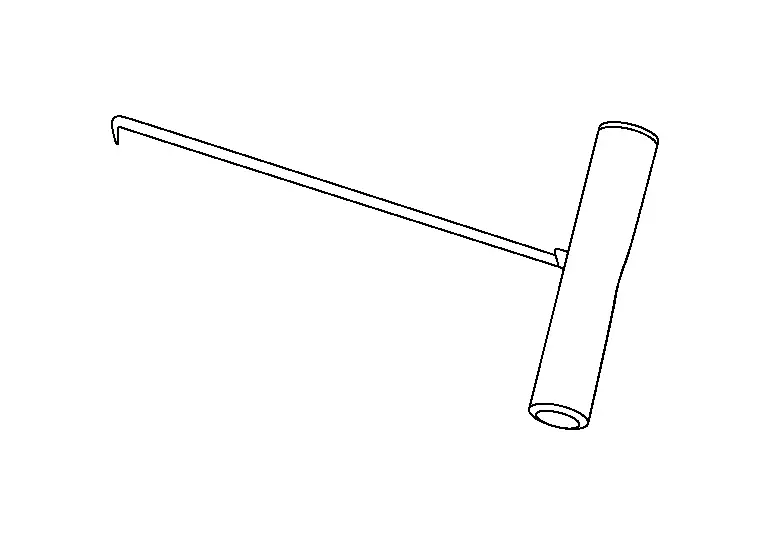 |
Varilla extractora de abolladuras | |
(1) MARTILLO DESLIZANTE
El martillo deslizante se utiliza para reparar abolladuras grandes y profundas. Como proporciona más fuerza que un martillo normal, se utiliza para reparar abolladuras en paneles gruesos.
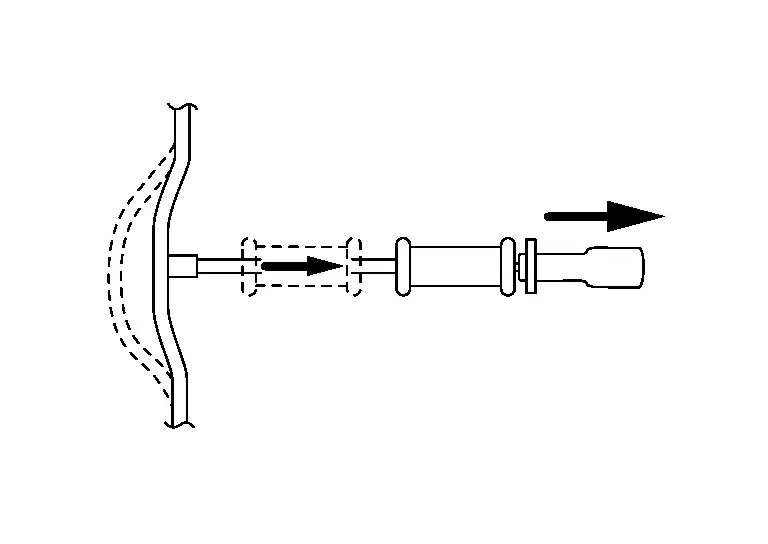
(a) Cuando el panel es delgado. En lugar de un orificio, se suelda un pasador metálico o una arandela al panel. Puede aplicarse una gran fuerza para tirar.
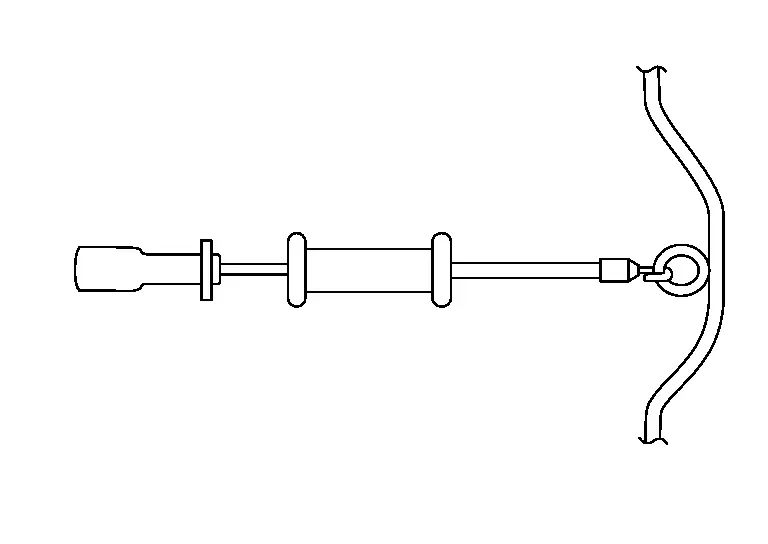
(b) Cuando la abolladura es profunda y estrecha, tírela con un solo golpe.
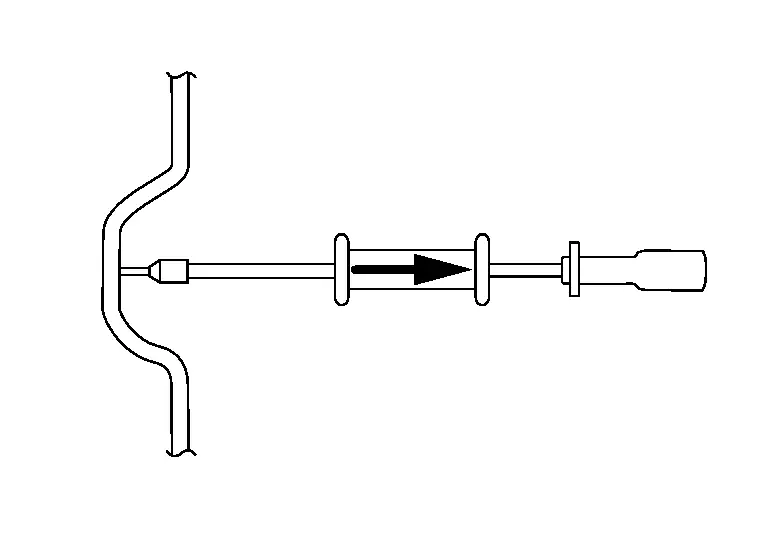
(c) Cuando la abolladura del panel es poco profunda y ancha, sujete el extremo del mango deslizante. Repare la abolladura golpeando gradualmente el borde de la abolladura.
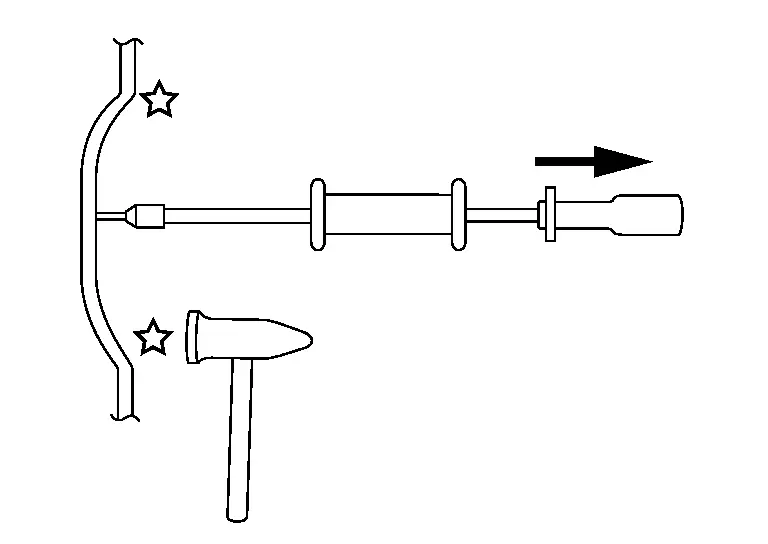
(d) Los daños más profundos se extraen con un extractor manual. Permite un mayor control y se puede aplicar presión al mismo tiempo que con el martillo.
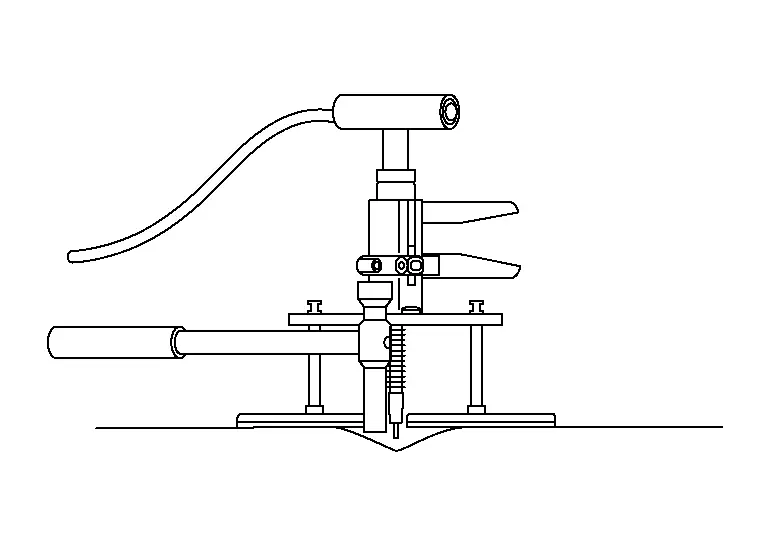
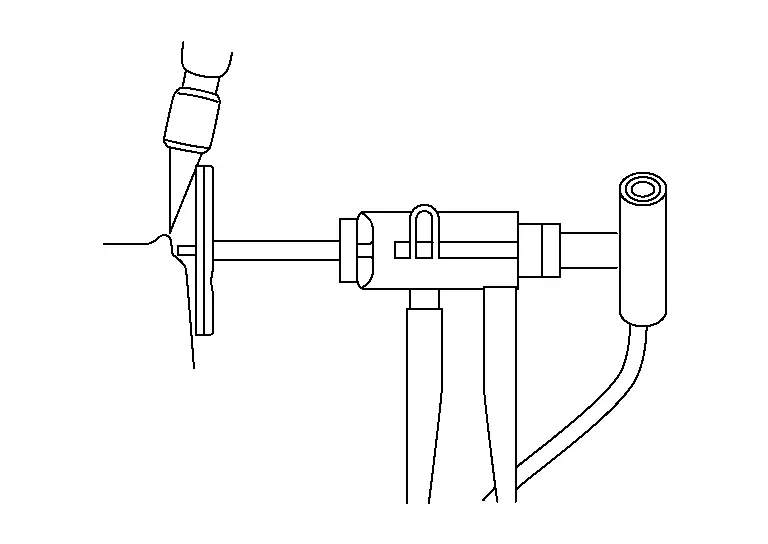
El extractor manual tiene la ventaja en daños lineales. El daño puede tirarse hacia arriba con más control y se reducirá la zona a reparar.
Reparación de abolladuras largas o profundas
Si el daño es profundo, no intente extraerlo por completo. Hágalo por incrementos hasta alcanzar el nivel deseado.

- :Superficie del panel
- :Distancia del primer tirón
- :Distancia del tirón final
Tire primero en el centro con un tirón ligero. Luego continúe reduciendo a la mitad la distancia entre los tirones, tirando siempre un poco cada vez. No intente tirar de todo de una vez, porque el metal quedará demasiado alto al final.
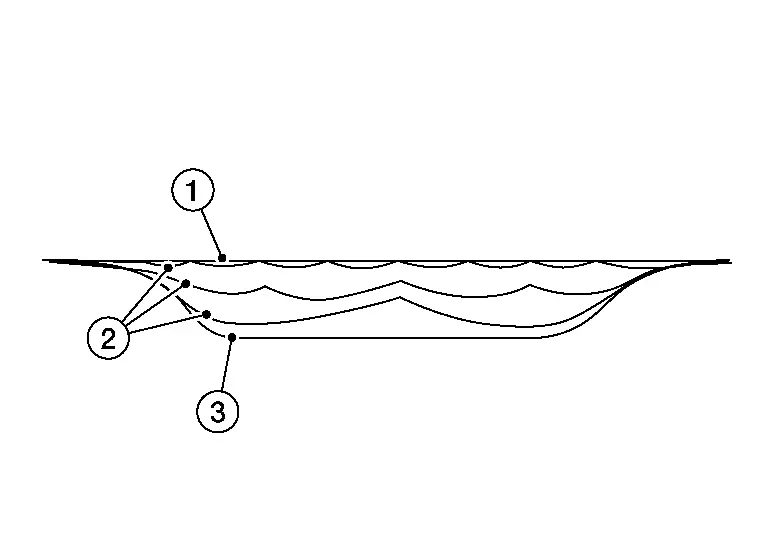
- :Distancia del tirón final
- :Distancia de tirón reduciendo a la mitad
- :Superficie del panel
Al utilizar el extractor manual, coloque los pies cruzados respecto a la línea de la carrocería.
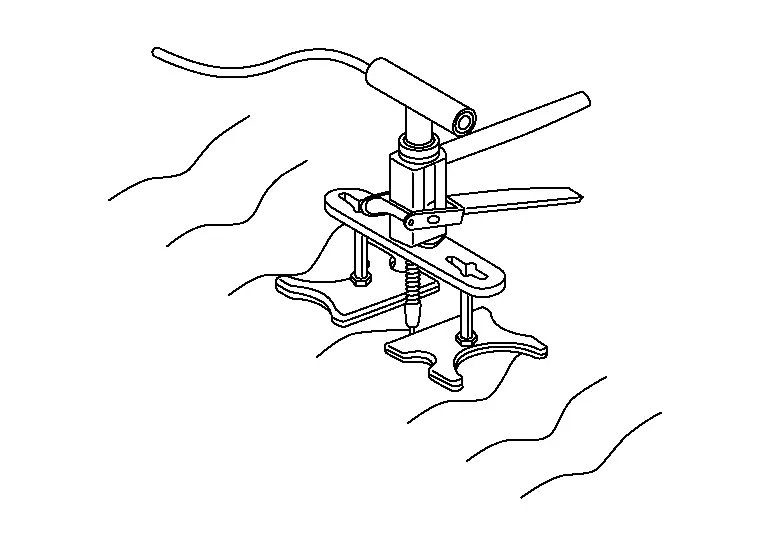
(2) SOLDADORA DE PERNOS (ESTACIÓN DE REPARACIÓN DE CARROCERÍA)
Un pasador o una arandela se suelda directamente sobre la abolladura de la carrocería sin taladrar. A continuación, la zona abollada se tira hacia fuera con el martillo deslizante. Como no es necesario taladrar, la resistencia del panel no se ve afectada. También se reducen los problemas de corrosión.
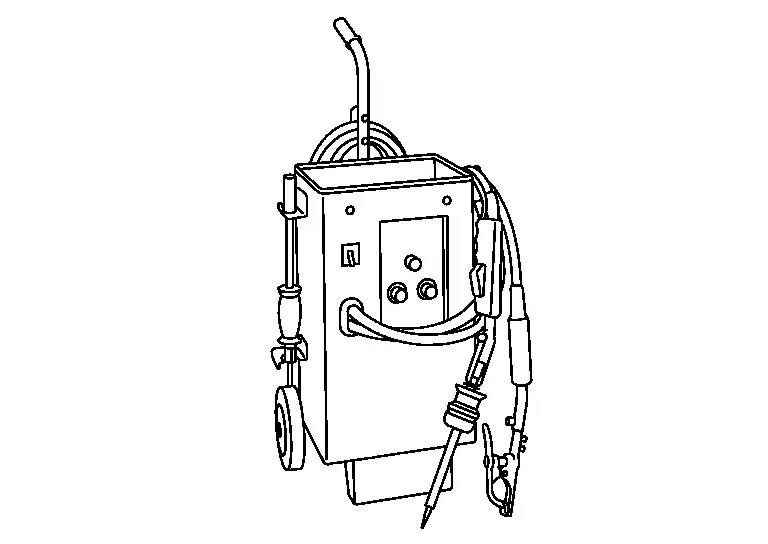
La aplicación de la pinza de masa aumentará la zona de pintura en el proceso de reparación. Puede utilizarse una masa diferente que se aplique junto al daño y que reducirá la zona de reparación.

Como la soldadora de pernos suelda los pasadores directamente, la pintura debe eliminarse de la zona que rodea la abolladura y del lugar donde se establece la masa de la carrocería.
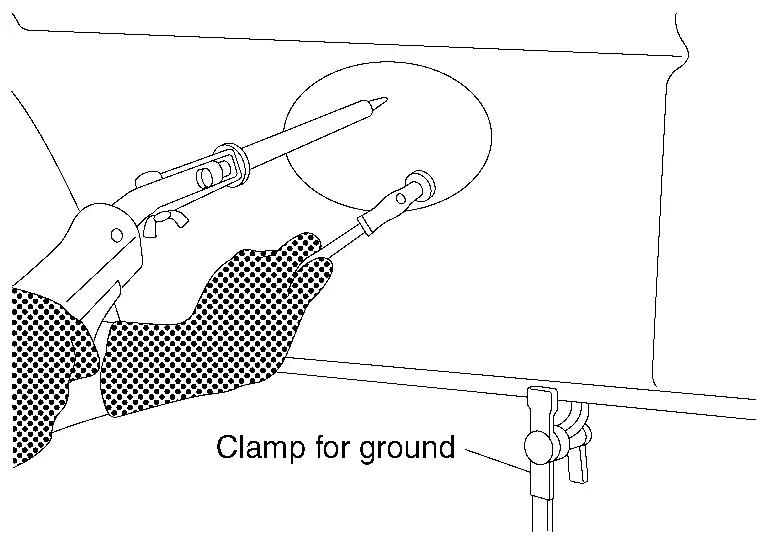
Como se muestra en la figura, la masa se puede conectar en la zona de la brida o en el área alrededor de la abolladura usando un imán.
(3) PASADOR O ARANDELA SOLDADA
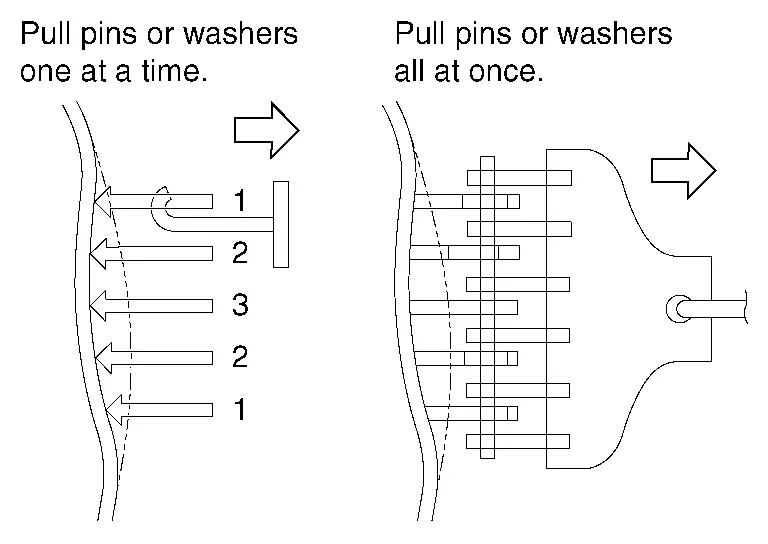
Se suelda un pasador o una arandela a la abolladura sin perforar. Después se tira de ella para reparar la abolladura.
Se sueldan varios pasadores o arandelas a la abolladura. Después se tira de ellos juntos o por separado para reparar la abolladura.
Analizar
Observe el daño. Vea desde qué dirección se produjo el golpe y la extensión del daño. Busque también las distintas zonas.

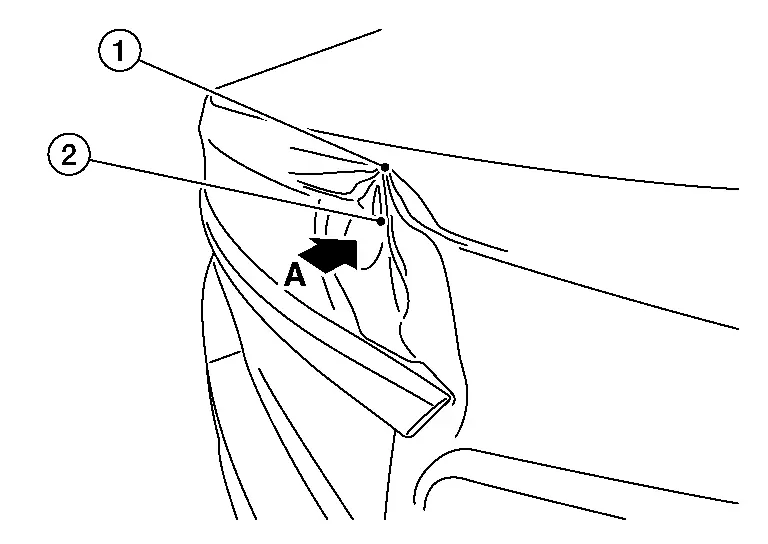
| 1 | :Cresta (metal empujado hacia arriba) |
| 2 | :Daño |
| A | :Dirección del impacto |
Si hay un borde o una línea de carrocería dentro del área dañada, es importante enderezarlo primero, como se muestra.

- :Distancia del tirón final
- :Superficie del panel
En la mayoría de los casos, también hay una cresta (1) en el daño. La cresta es la zona donde el metal ha sido empujado hacia afuera. Según la forma del metal y la dirección del golpe, las crestas se encuentran en distintas zonas.
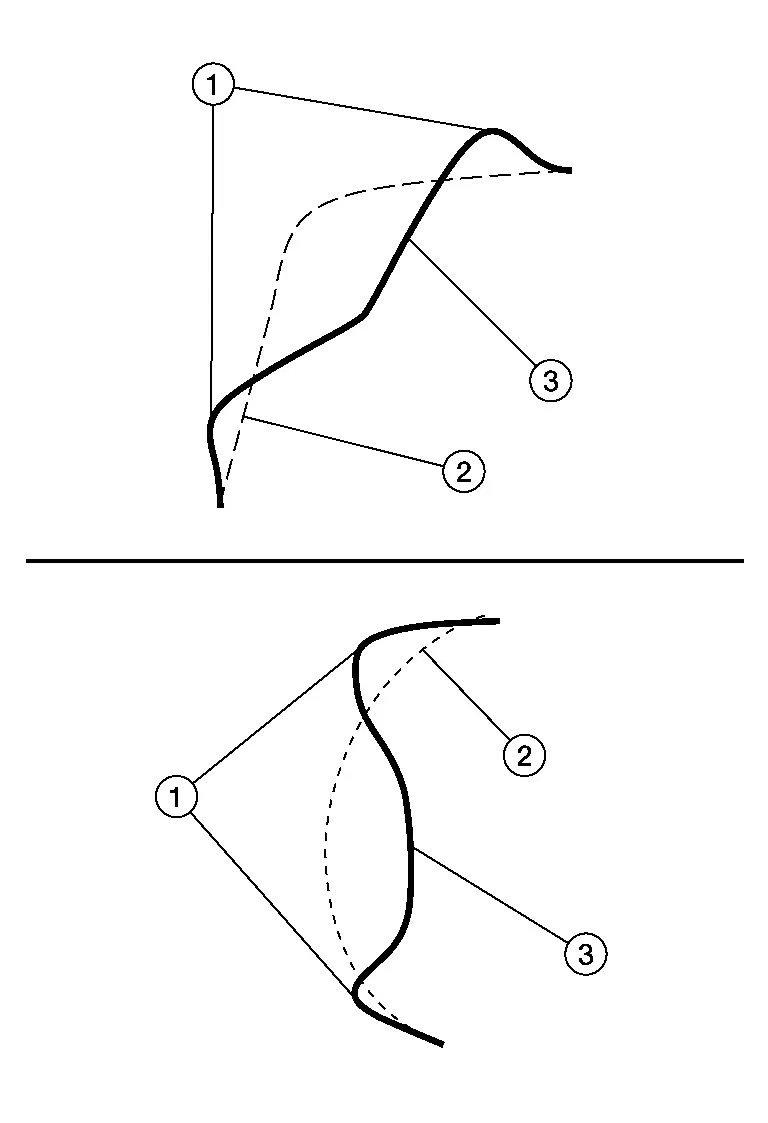
- :Distancia del tirón final
- :Superficie del panel
Para sacar el borde o la línea de carrocería, un sistema de puente es ideal. La ventaja de un sistema de puente es que puede sacar primero el borde y aliviar la presión sobre la cresta.
Soldadura de los pernos (bits)
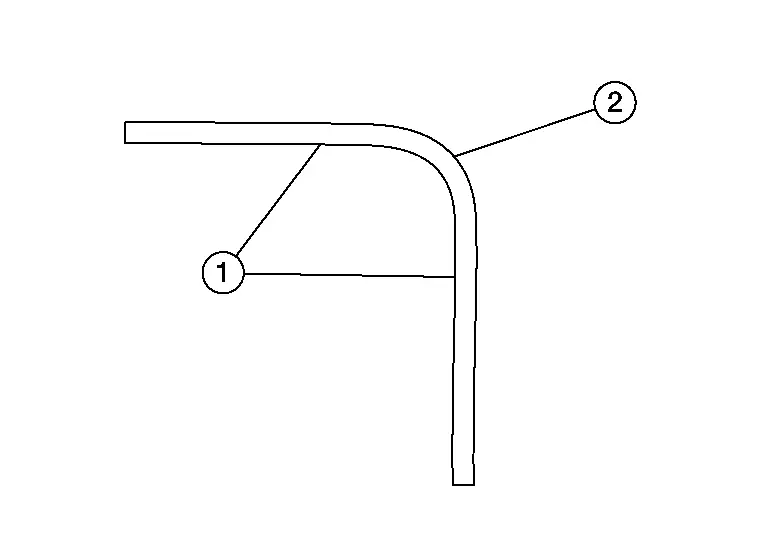
Es importante soldar sobre la línea. Por ello, primero marque la línea usando la barra de tiro y haciendo un rayado en el metal desnudo. También puede usar el Flatliner Laser para trazar la línea. La soldadura de los pernos se realiza en la mayoría de los casos en el punto tangente (2) de la línea. Esto depende de la dirección del golpe. Evite soldar en el área del radio (1) o en la zona redondeada de la línea de carrocería, ya que aumenta el riesgo de hacer un agujero en el panel.
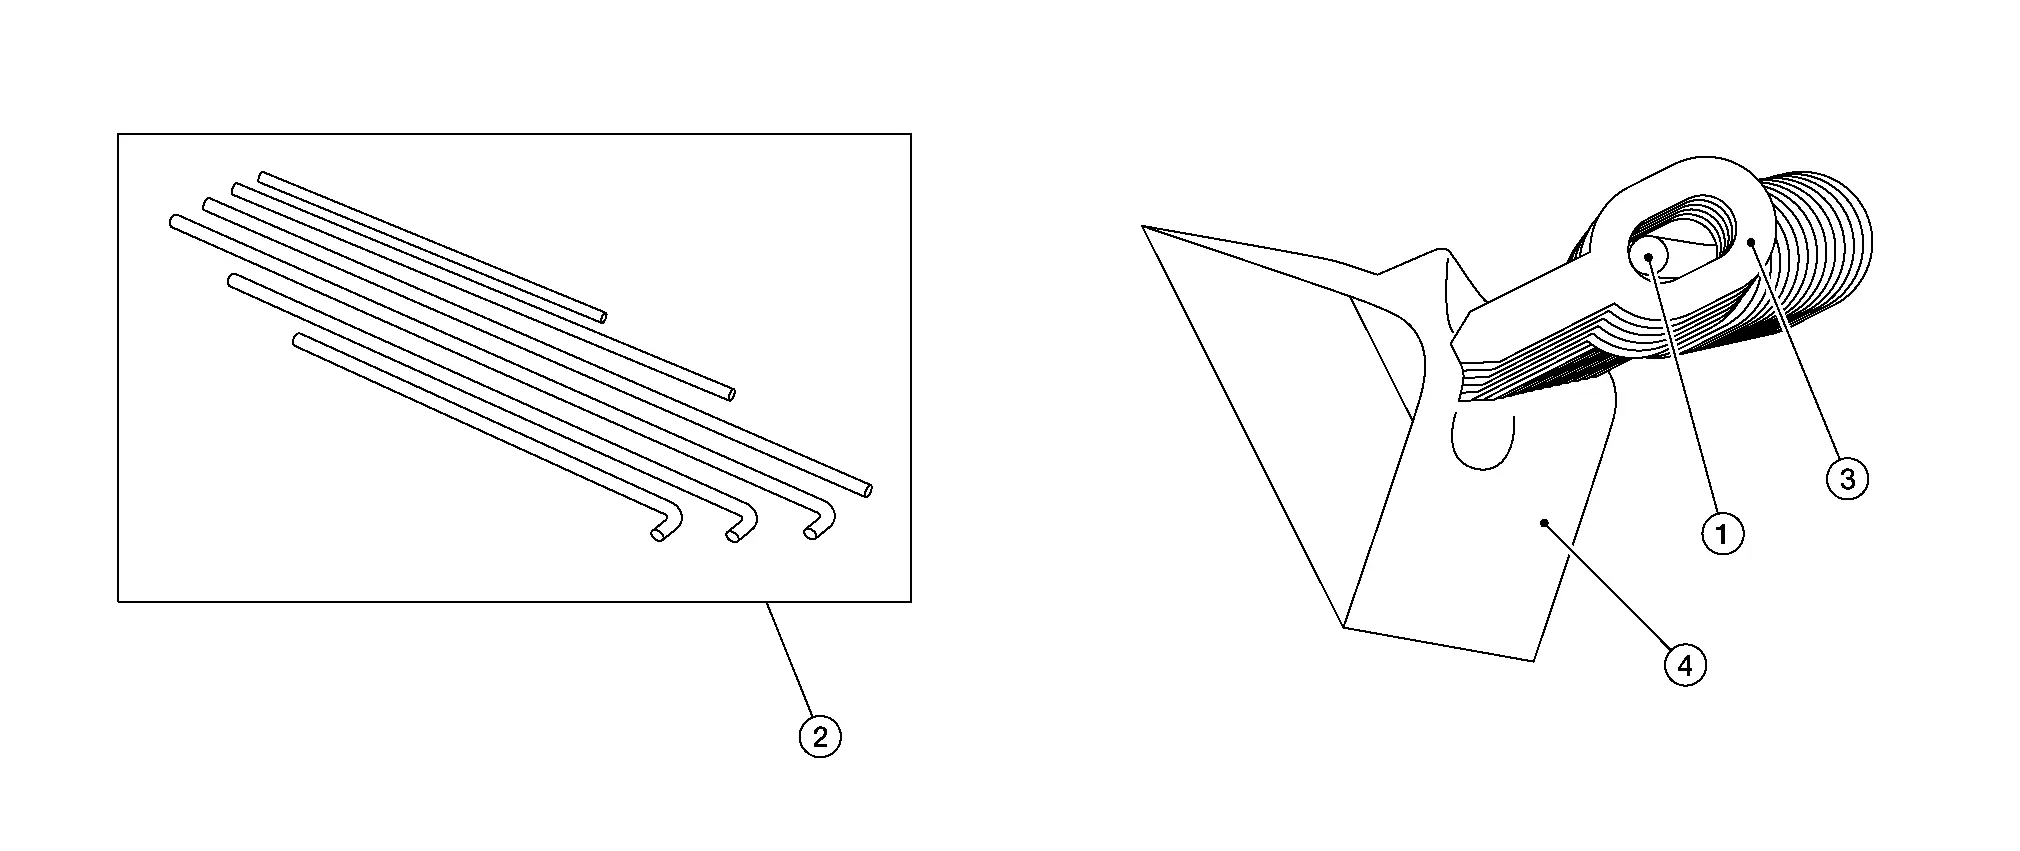
La soldadura de los pernos se realiza más fácilmente con la pistola para pernos. También puede soldarlos de forma individual. En el Digispot, cambie al modo de soldadura manual; de este modo puede colocar primero el perno y después soldar. En las zonas donde no necesita mucha fuerza de tiro, puede colocar los pernos más separados. En el centro, donde se necesita más fuerza de tiro, intente soldar los pernos lo más juntos posible. Cuantos más pernos suelde y cuanto más juntos estén, menos ondulaciones quedarán en la reparación.
Inserte la barra de tiro (1). Existen 6 tipos diferentes de barras de tiro (2): tres longitudes distintas y rectas o dobladas en el extremo. Las barras de tiro dobladas son para aplicaciones verticales.
- :Superficie del panel
Aplicación del puente
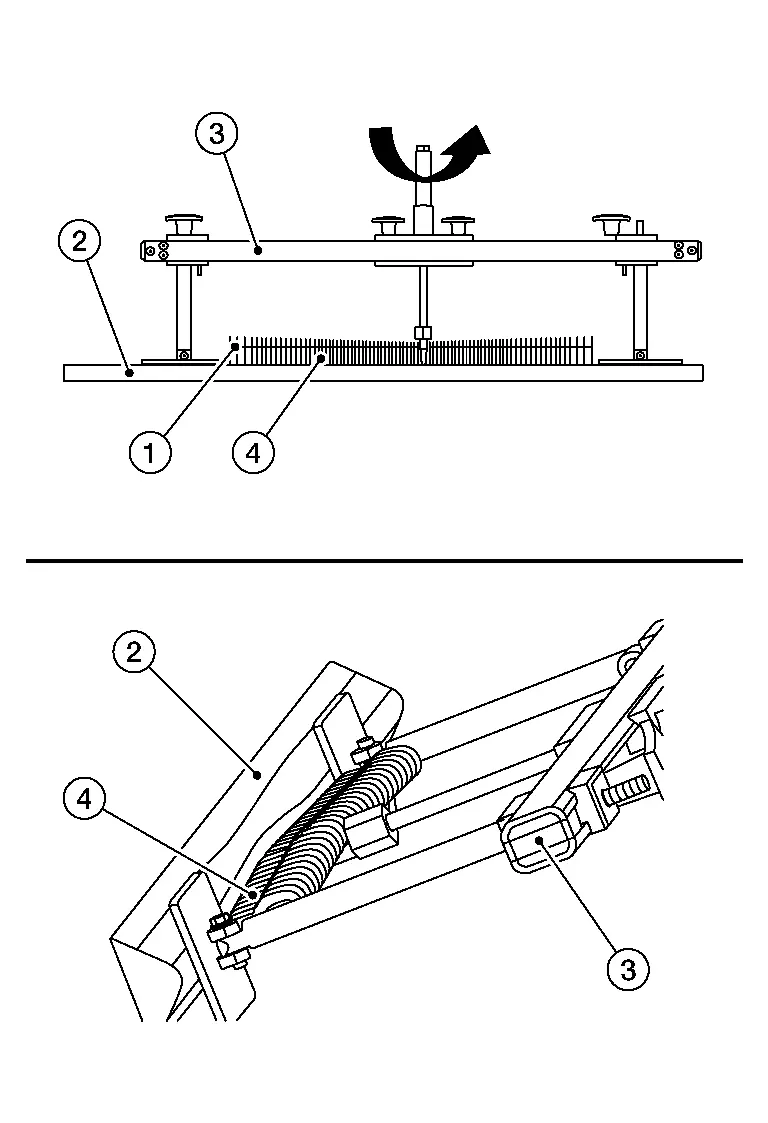
Para áreas pequeñas, lo mejor es usar el puente FL80. Use también las 2 patas direccionales en ángulo (1). Así el puente no se inclinará hacia abajo durante el tiro.

- : Superficie del panel
- :Pestañas soldadas
Deje un espacio para la barra de tiro (1) en el centro de la superficie del panel (2).
Coloque las patas en el exterior del área dañada y aplique una ligera presión girando el mecanismo de tiro.
- : Puente
- : Pestañas soldadas
Al levantar el daño, no lo saque por completo. Una vez que note cierta tensión en el mecanismo de tiro, es importante empezar a aliviar la tensión sobre la cresta. Esto significa que tira un poco y golpea la cresta en la dirección mostrada.
- :Superficie del panel
- :Distancia del tirón final
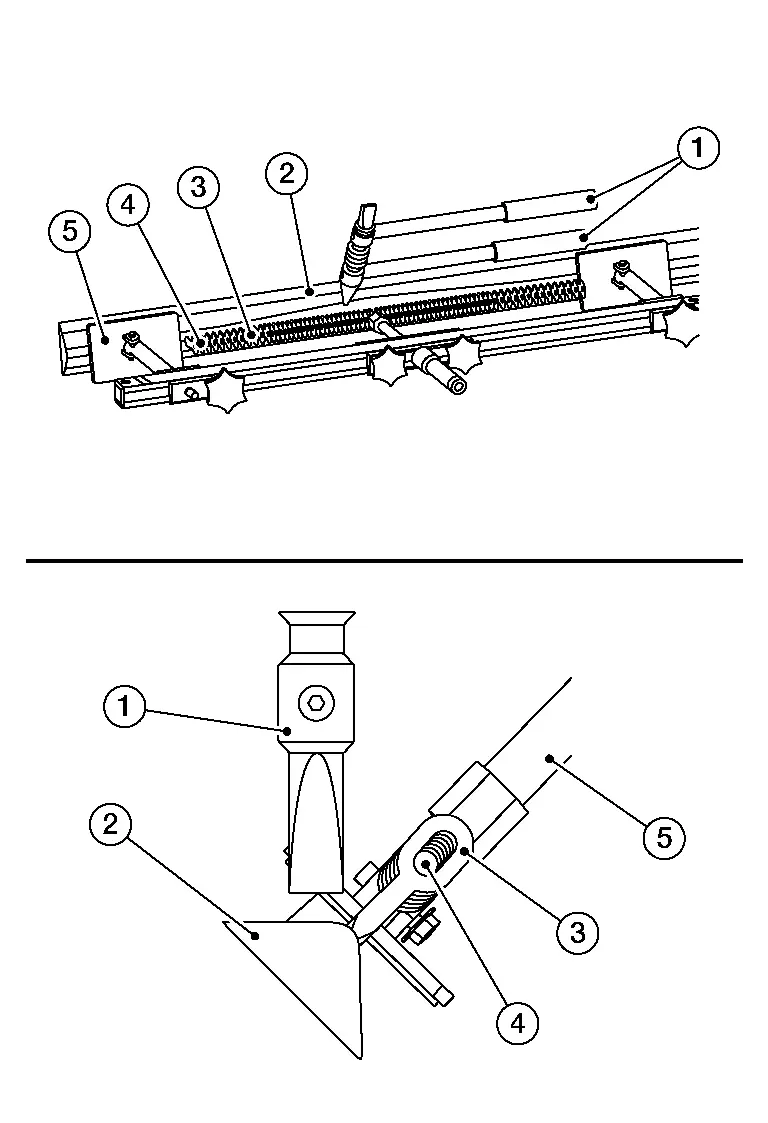
Lo más fácil es usar dos martillos (1) al mismo tiempo. Uno sirve para apoyar y el otro para golpear. Si usa la aleta vertical del martillo y la coloca sobre la cresta (2), podrá ver la cresta mucho mejor desde el lateral, incluso si es pequeña. Otra ventaja de usar dos martillos es que reduce la vibración, que puede aflojar los pernos.
- : Pestañas soldadas
- : Barra de tiro
- : Pata del puente
Intente sacar un poco el daño y vuelva a golpear la cresta. Notará que la presión del mecanismo de tiro se libera al quitar la tensión de la cresta.
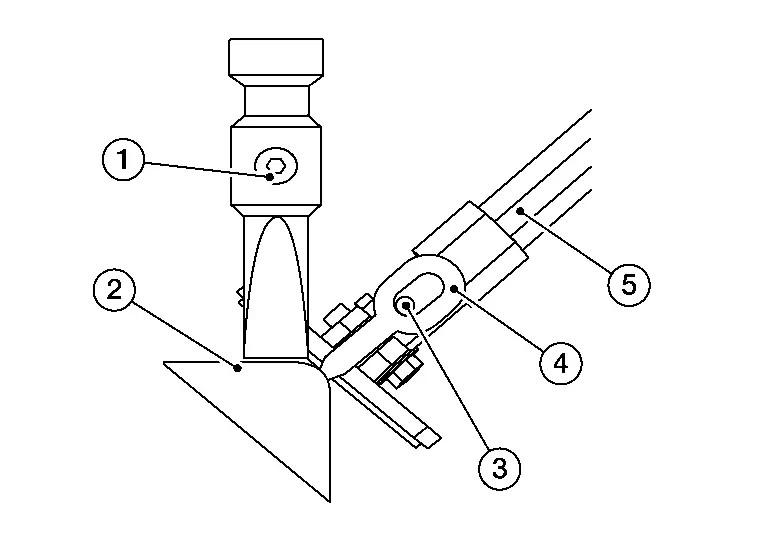
- : Martillo
- : Superficie del panel
- : Barra de tiro
- : Pestañas soldadas
- : Pata del puente
Una vez que la mayor parte del daño esté levantada y la cresta golpeada, compruebe si la línea está recta. Puede hacerlo con una barra de tiro o con el láser.
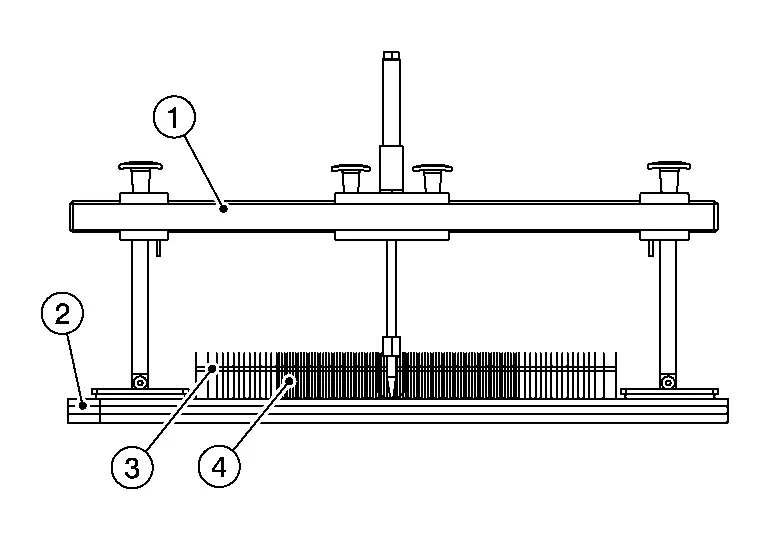
- : Puente
- : Superficie del panel
- : Barra de tiro
- : Pestañas soldadas
El siguiente paso es sacar el área restante y estabilizar el borde. Normalmente se hace en ambos lados del daño, mientras el puente sigue colocado. Esto mantendrá la línea y facilitará el proceso de reparación de la zona.
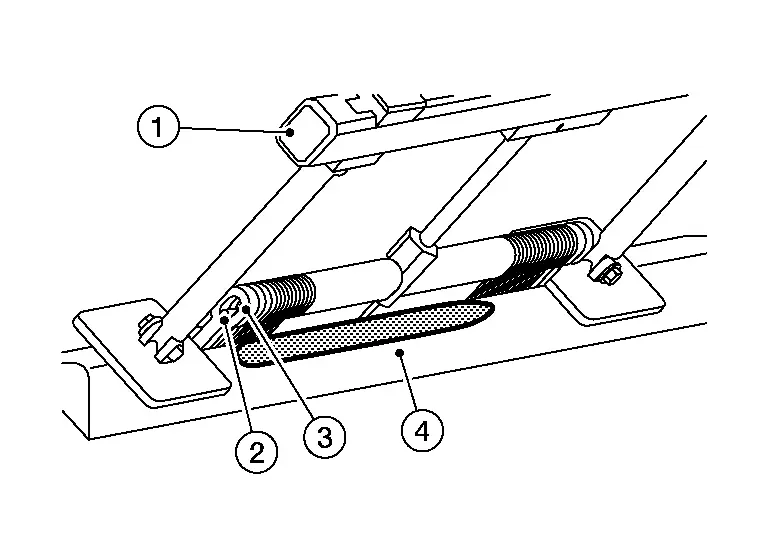
- : Puente
- : Barra de tiro
- : Pestañas soldadas
- : Superficie del panel
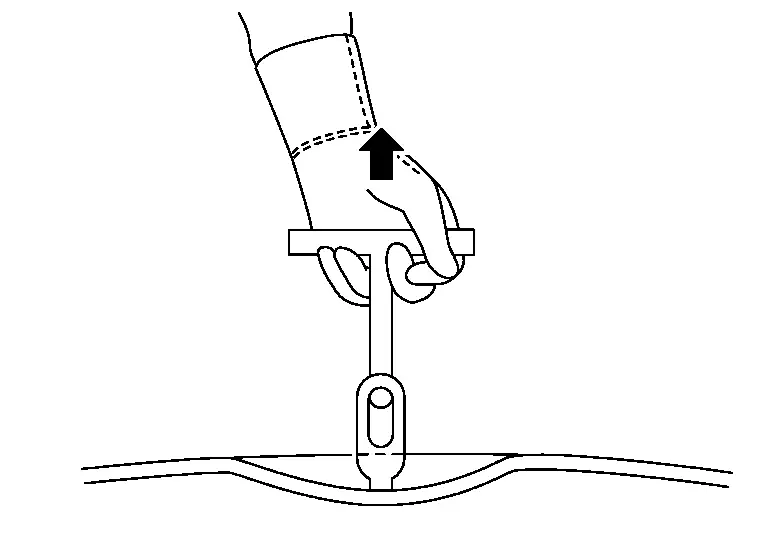
Según la profundidad y la resistencia del área dañada restante (1), pueden utilizarse distintas herramientas. Lo mejor es usar el mango en T (2) o, si es necesario, el pequeño martillo deslizante del Innopuller. Normalmente no se requiere mucha fuerza.
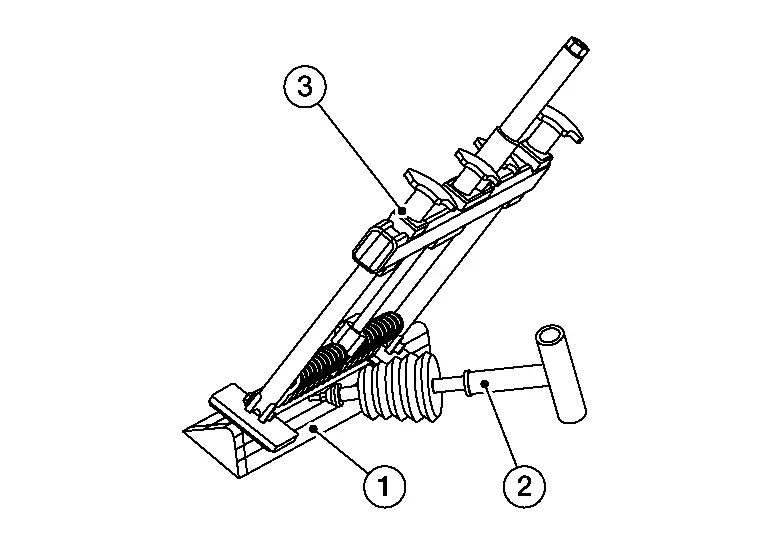
- : Puente
El acabado restante puede hacerse con el Innopuller o el extractor manual (1). Otra opción, si el daño (2) todavía es profundo, es usar el Innopuller con el martillo (3).
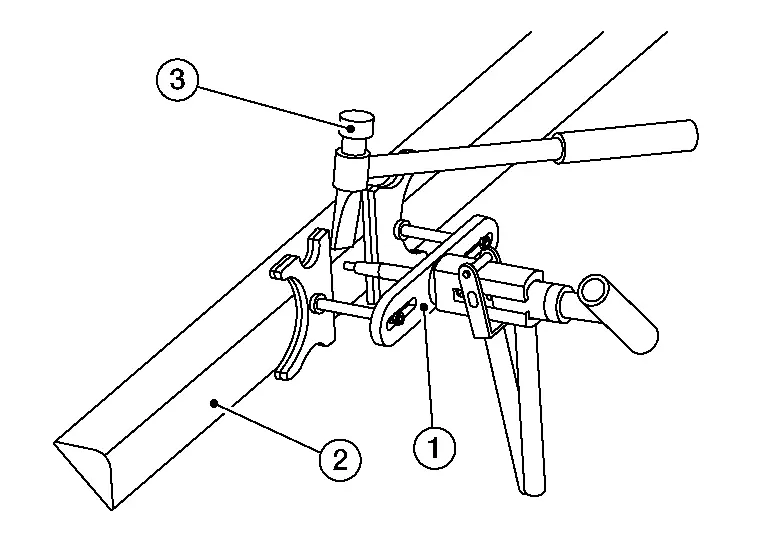
Aplicación del puente corto
En los largueros y bordes, o en lugares pequeños, normalmente se utiliza el puente FL80.
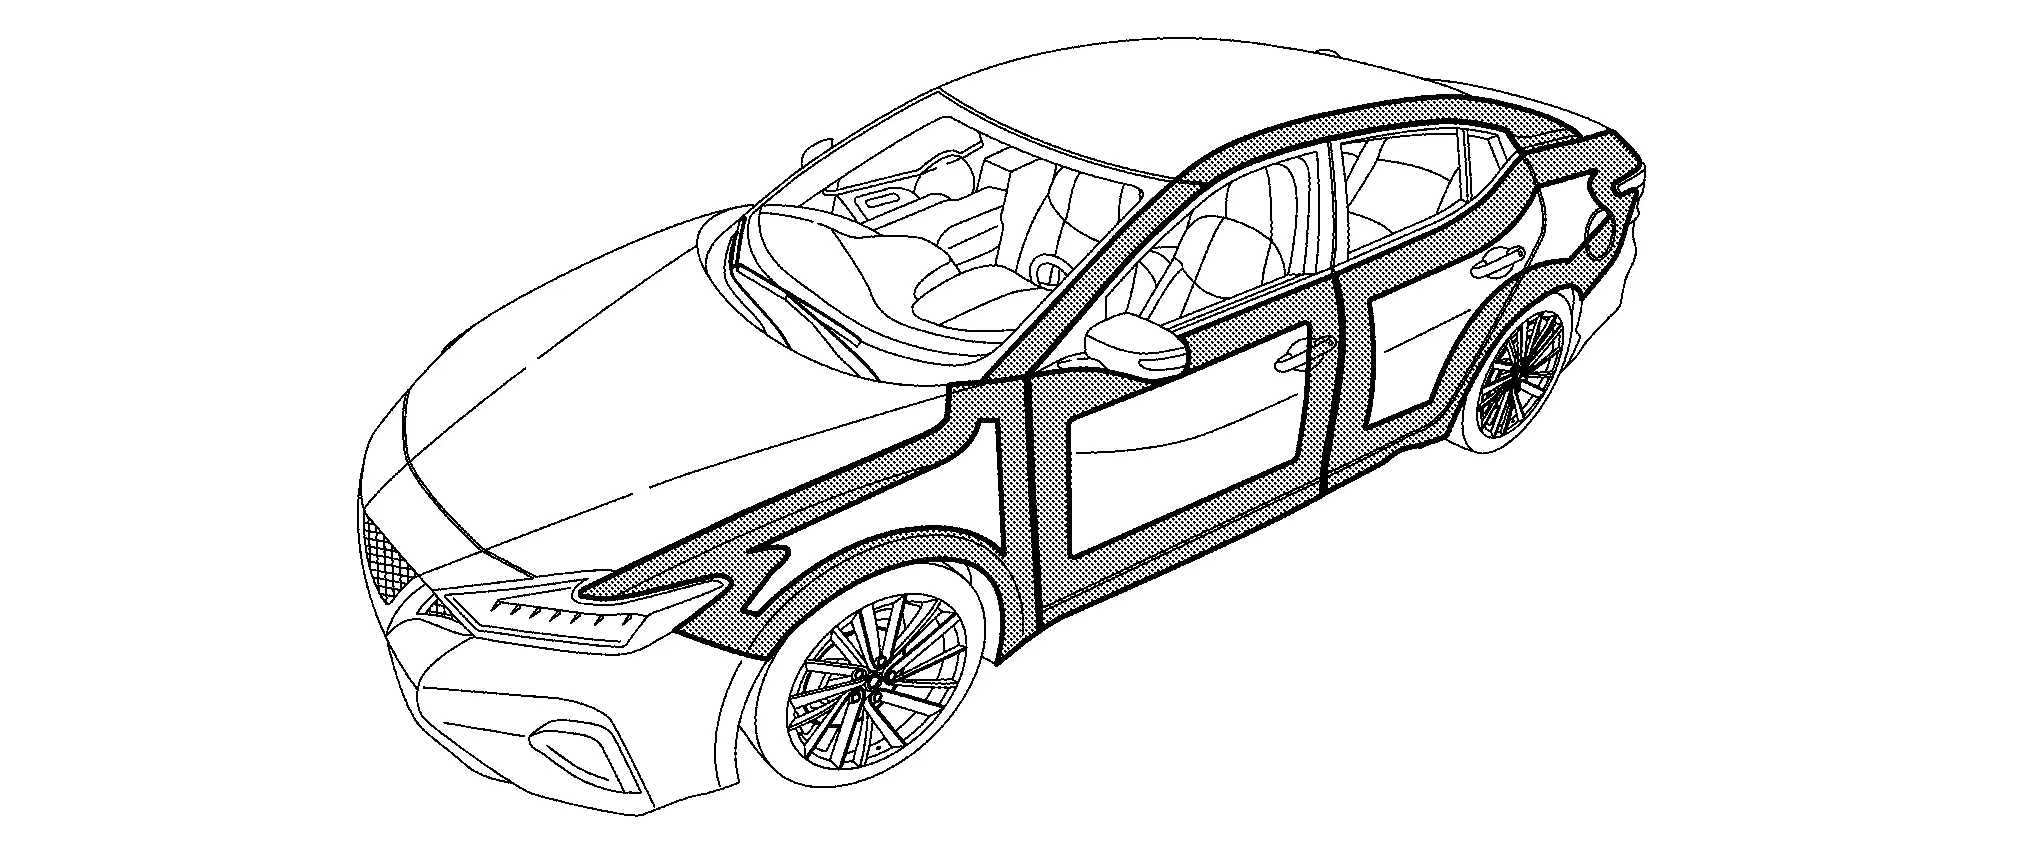
Aplicación del puente largo
En áreas más grandes o cuando el daño está en el centro del panel, se utiliza el puente FL120.

(4) SOLDADURA CON MARTILLO DE IMPACTO PUNTUAL
Las puntas del martillo deslizante se sueldan a la abolladura.
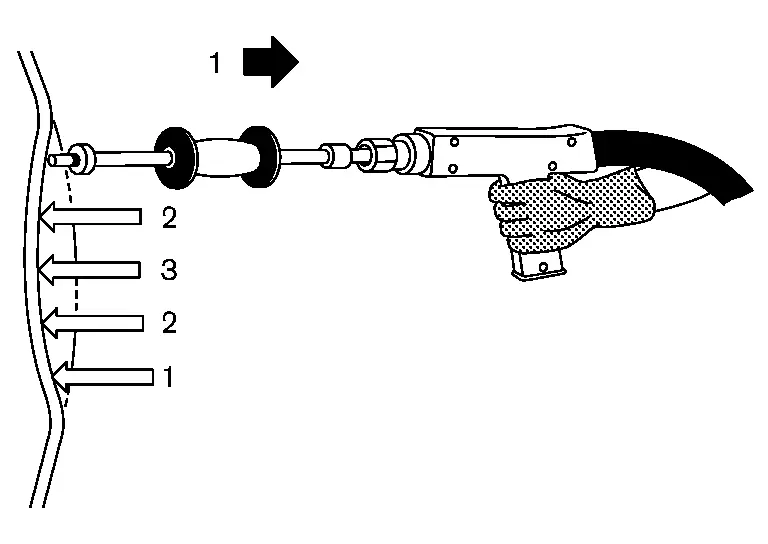
Después se tiran por separado para reparar la abolladura.
Después de tirar de las puntas, se giran para separarlas del panel.
(5) EXTRACTOR MANUAL
El extractor manual (1) también puede usarse junto con el martillo (2). Aplicando una ligera presión en el mango y con pequeños golpes del martillo se puede aliviar la tensión. Esto también puede ayudar con las ondulaciones o el efecto oil canning del metal.
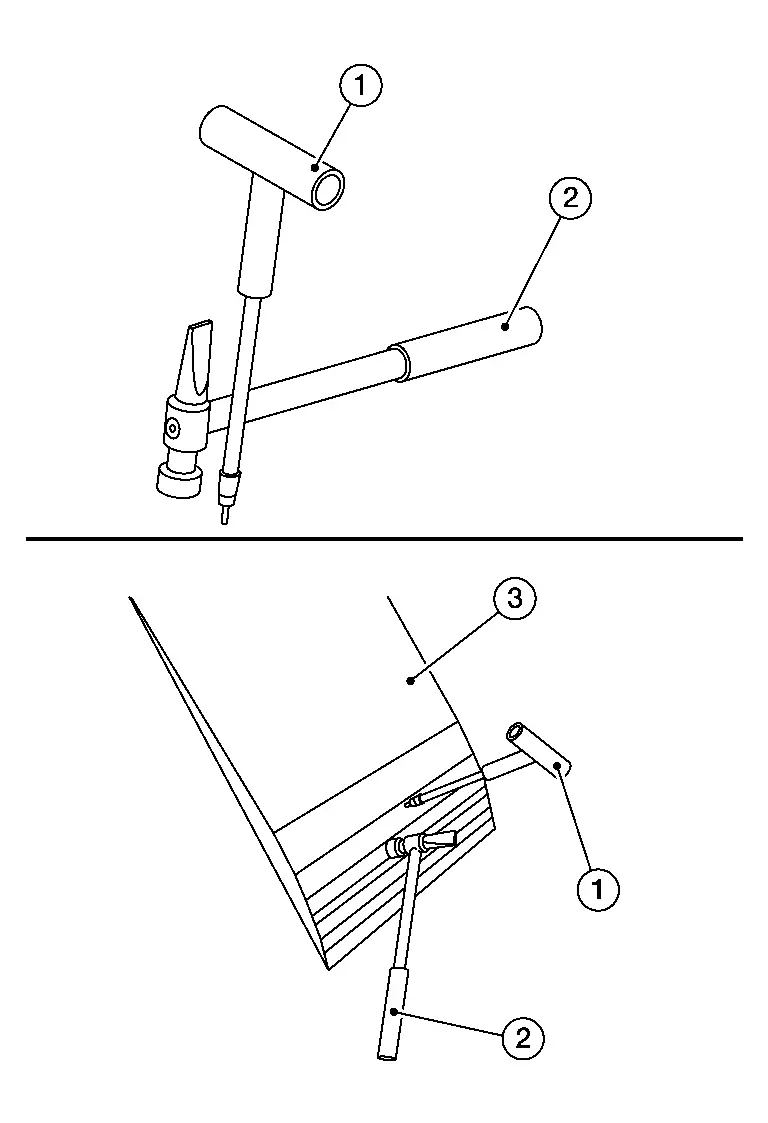
- :Superficie del panel
El acabado se hace mejor con el extractor manual/barra en T y el martillo. Empiece desde el exterior y avance hacia el centro. También es útil colocar el Flatliner Laser más alejado y pasar la luz sobre la superficie.
Eliminación de abolladuras con Hotbox
La eliminación de abolladuras con calentamiento por inducción funciona calentando la superficie de la chapa metálica (1). Usando una frecuencia determinada, la superficie (2) de la chapa se activa, de modo que la capa superior se calienta y, por tanto, se expande. La otra función clave de la herramienta es el impulso vibratorio, que ayuda al proceso.
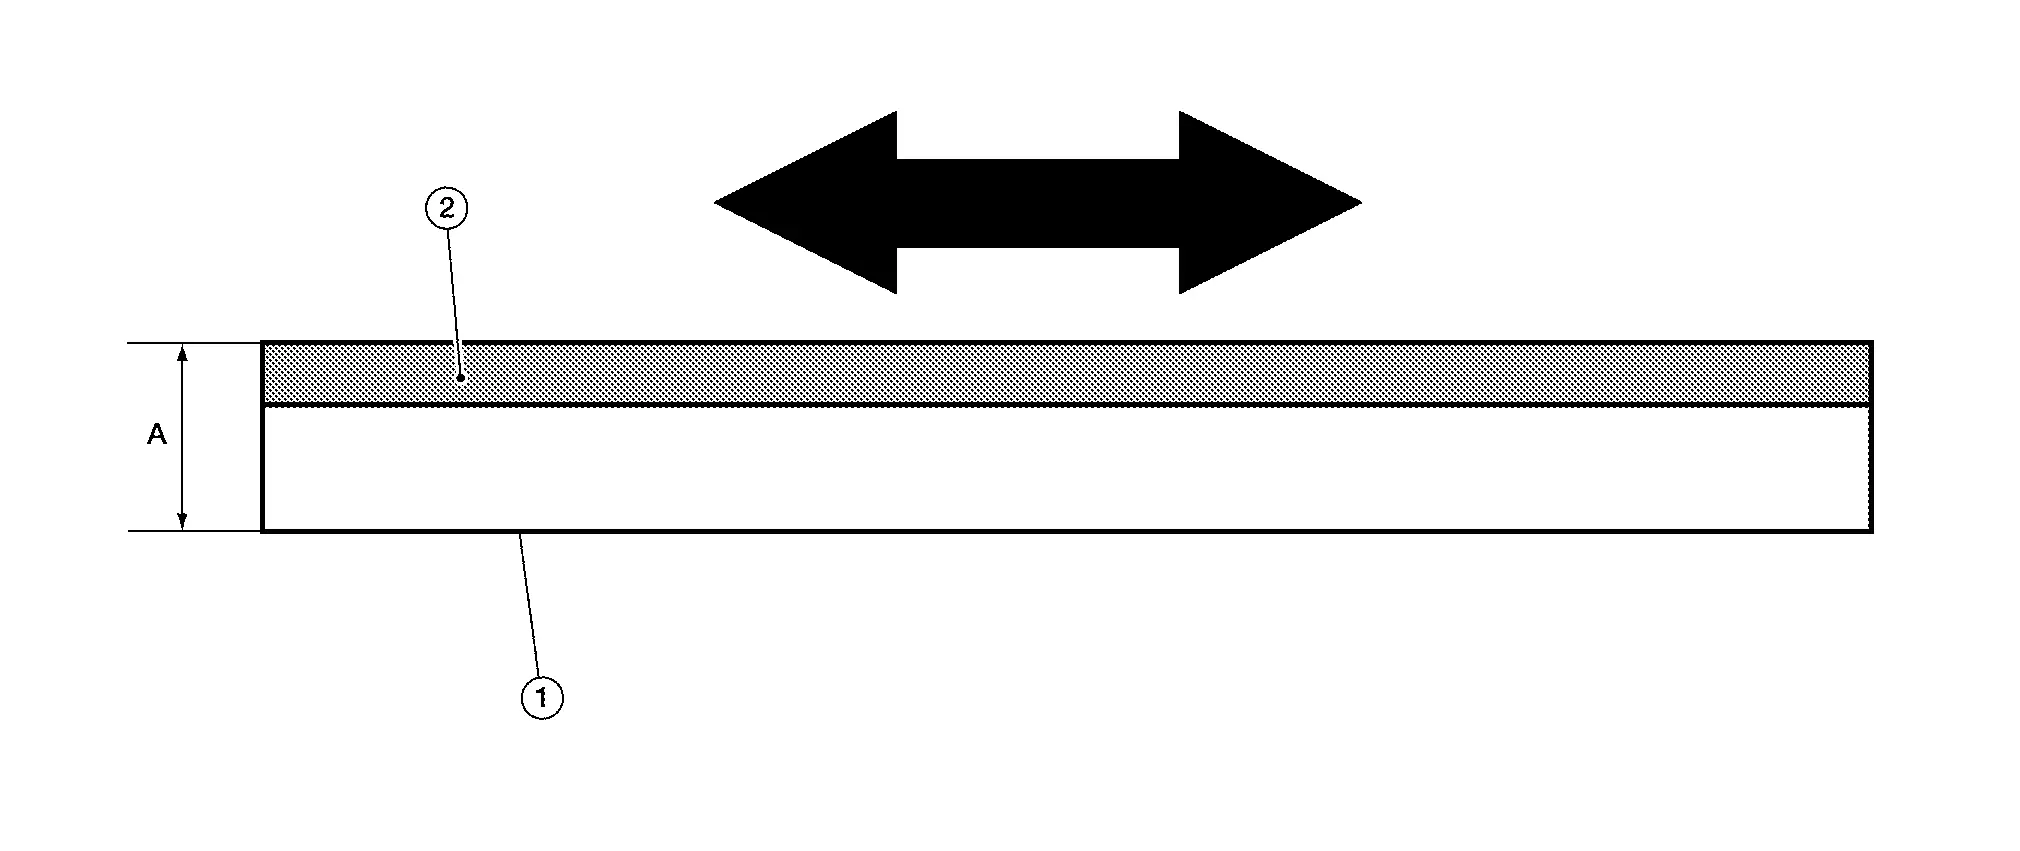
| A | 0,7 mm (0,028 in) |
Este efecto hace que sea ideal para levantar daños blandos.
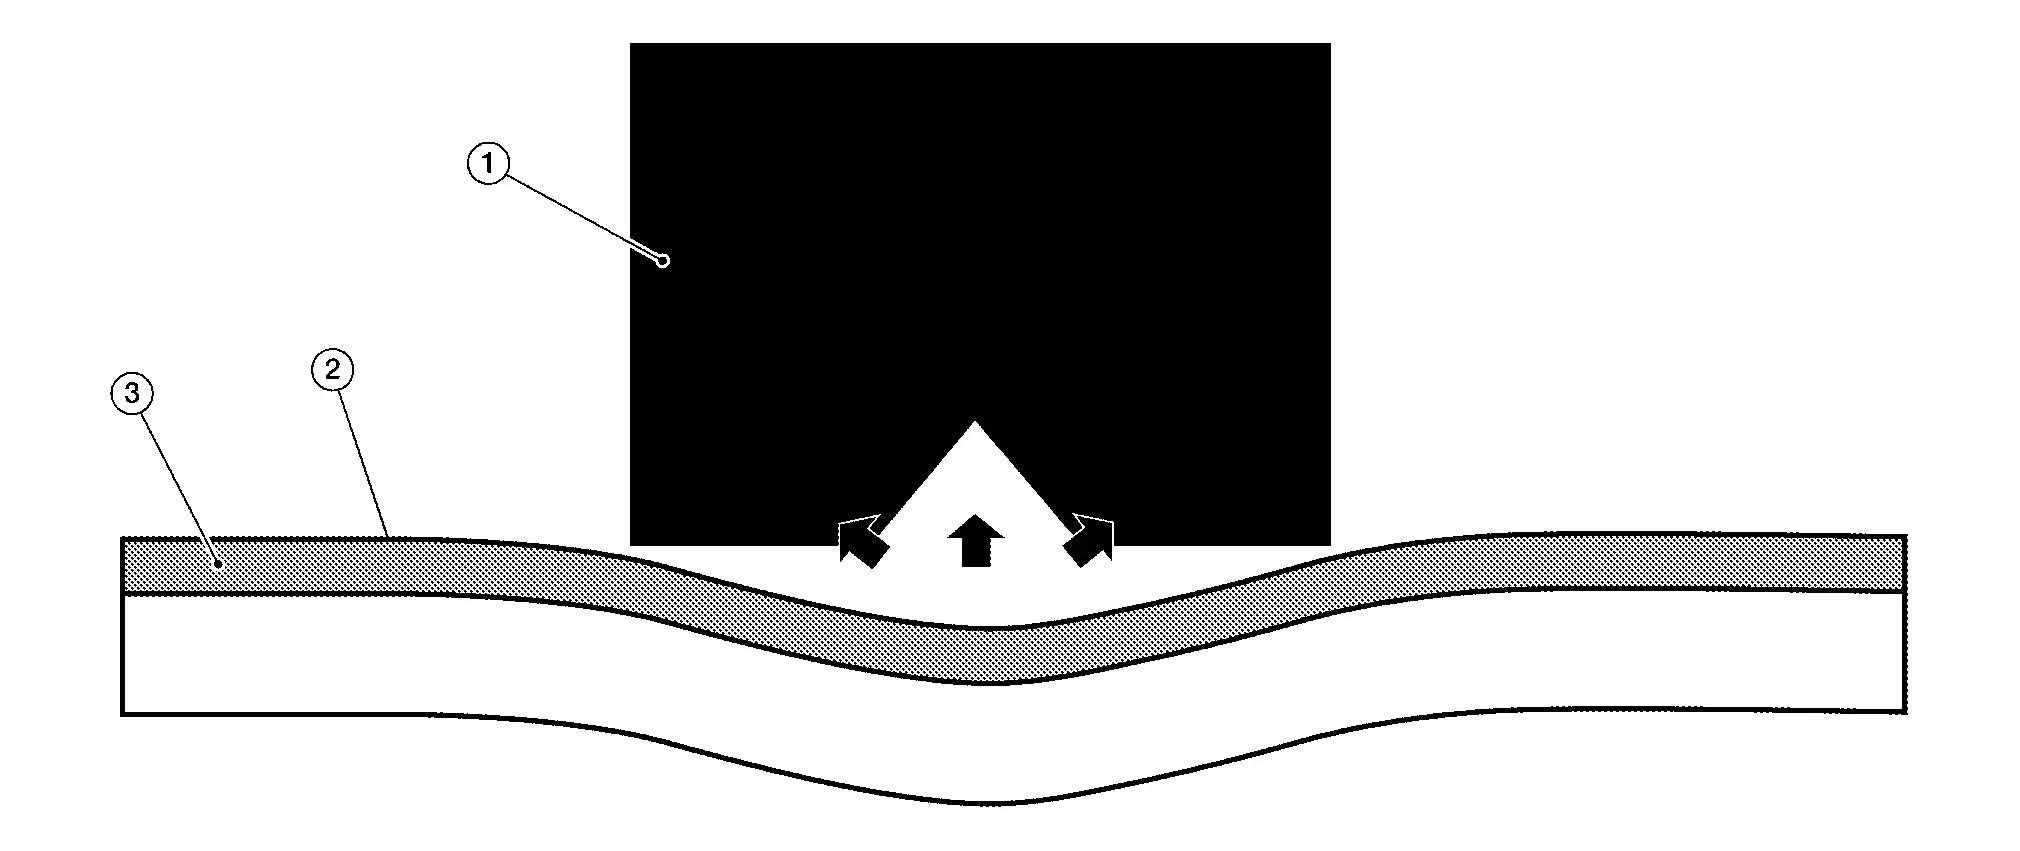
- :Hotbox
- :Chapa metálica
- :Superficie
Existen cuatro aplicaciones
- Abolladuras blandas
- Reducción de abolladuras grandes o más marcadas
- Trabajo de zona o limpieza de un área que ha sido reparada con las herramientas de eliminación de abolladuras o con el sistema de pegado.
- Encogimiento o endurecimiento del metal
Uso de cada aplicación
Las abolladuras blandas o elásticas pueden repararse siempre que el metal no esté estirado y/o que la tensión principal en el metal no sea mayor que la fuerza de tracción del efecto Hotbox.
En las abolladuras con deformación plástica, o en las abolladuras más grandes o donde el centro está estirado, la parte de energía (deformación plástica) de la abolladura no puede eliminarse, siempre que la tensión principal en el metal no sea mayor que la fuerza de tracción del Hotbox.
Después de reparar una abolladura con las herramientas de extracción o con el sistema de pegamento, a menudo ocurre que la zona general sigue hundida y puede presentar algunas ondulaciones. En ese caso, esta zona puede elevarse fácilmente con el Hotbox.
Si en abolladuras grandes el daño ha sido tan grande que la resistencia mecánica del material se ha debilitado, el Hotbox puede utilizarse para contraer esta zona. Lo mejor es aplicar la herramienta en el centro, calentarla al máximo y después enfriarla con aire frío o agua. Conviene repetir esta operación más de 3 veces para devolver rigidez al metal.
El ajuste de potencia de la unidad es siempre del 100 % con el Hotbox. Con el T-Hotbox, el ajuste de potencia es siempre del 100 % si se utiliza la función de tiempo.
Aplicaciones
Aplicación (abolladuras blandas pequeñas)
No presione el lápiz de calor (1) contra el metal (2). Sostenga la herramienta encima y, a medida que el metal sube, tire del cabezal de la herramienta hacia arriba.
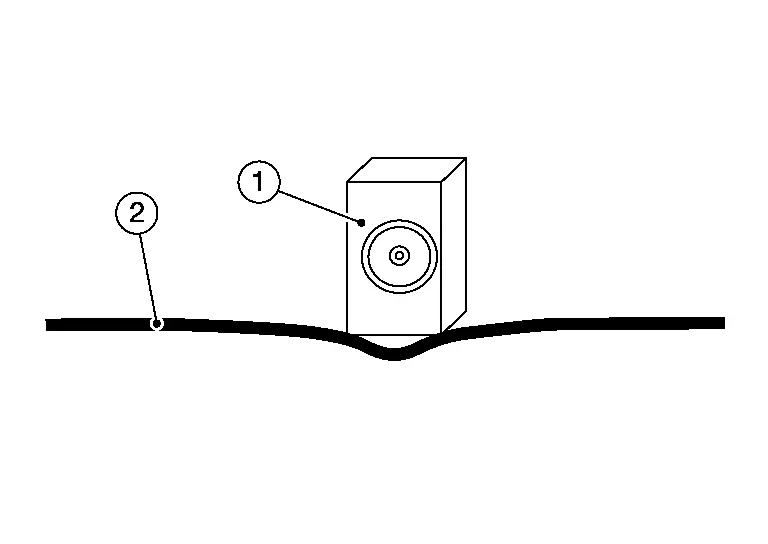
Aplicación (abolladuras blandas grandes)
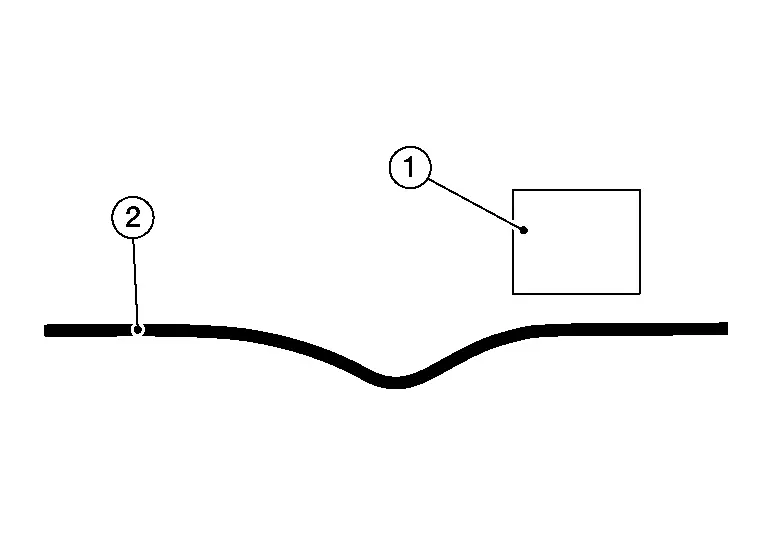
- :Hotbox
- :Chapa metálica
Comience por el lateral con un impulso corto. Según el tamaño del daño, puede ser necesario empezar lejos del centro de la abolladura, como se muestra. El impulso debe sonar como un pitido doble (2 pitidos). Equivale a unos 0,1 s pulsando el botón rojo del Hotbox (1). Utilice siempre la luz y observe la superficie para ver cómo se comporta el metal (2).
Si el metal baja, aléjese más. Compruebe también si puede haber un refuerzo detrás o si el daño puede ser demasiado grande.
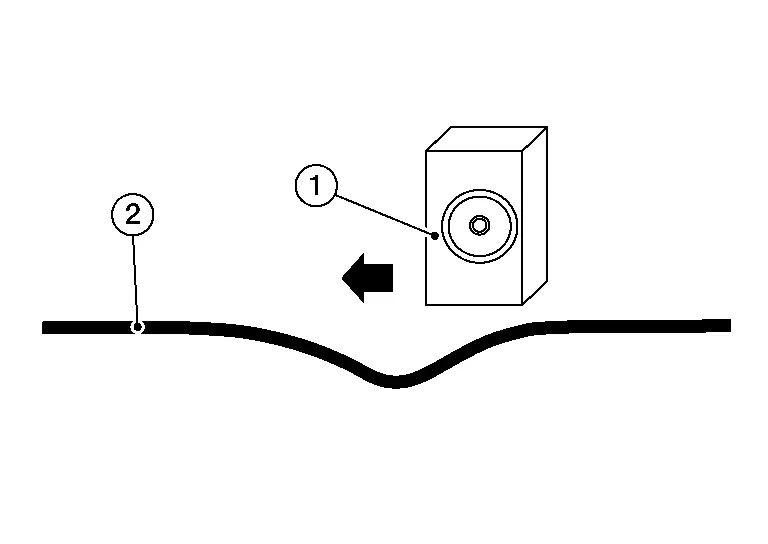
- :Hotbox
A continuación, acérquese a la abolladura y vuelva a aplicar un impulso corto (pitido doble). Es importante aplicar el impulso en el borde o casi hasta el centro de la abolladura.
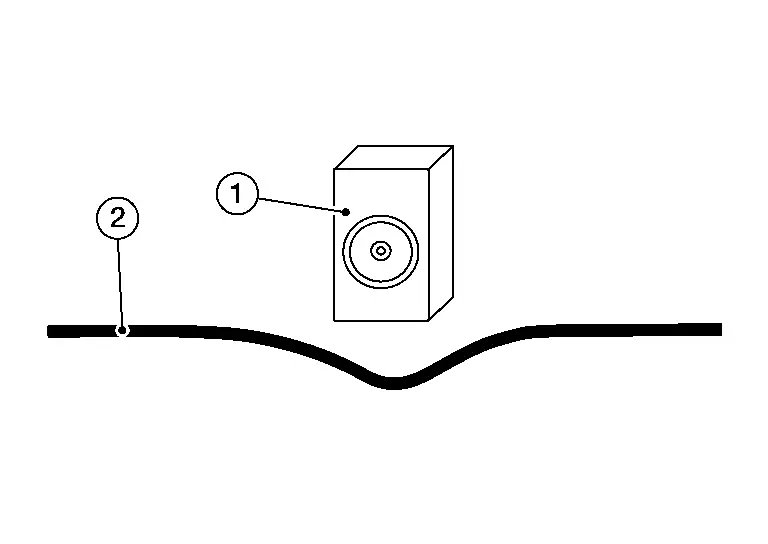
- :Hotbox
- :Chapa metálica
Una vez que el metal haya subido, eleve el centro calentando durante al menos 0,6 s. El metal debe sobreextenderse. La elevación del metal también puede realizarse con impulsos cortos; levante siempre la herramienta para ver cómo responde el metal. Se necesita algo de práctica.
Contracción de la chapa Nissan Ariya: FE0
Contracción de la chapa
La deformación plástica puede reducir el espesor del panel y provocar que se estire. Incluso cuando se repara con martillo y tas, el panel tiende a abombarse, perdiendo su forma original.
En tales casos, debe contraerse hasta recuperar su forma original. Esto se denomina contracción de la chapa.
Métodos de contracción
(1) MÁQUINA DE SOLDADURA ELÉCTRICA
El panel de carrocería se conecta al terminal negativo de la fuente de alimentación y la punta al terminal positivo. A continuación, se suministra corriente eléctrica para calentar el panel. El principio de contracción es el mismo que en la soldadura a gas. Este método no requiere martilleo y ofrece mayor facilidad de trabajo que la soldadura a gas, siendo adecuado para reparar deformaciones locales del panel.
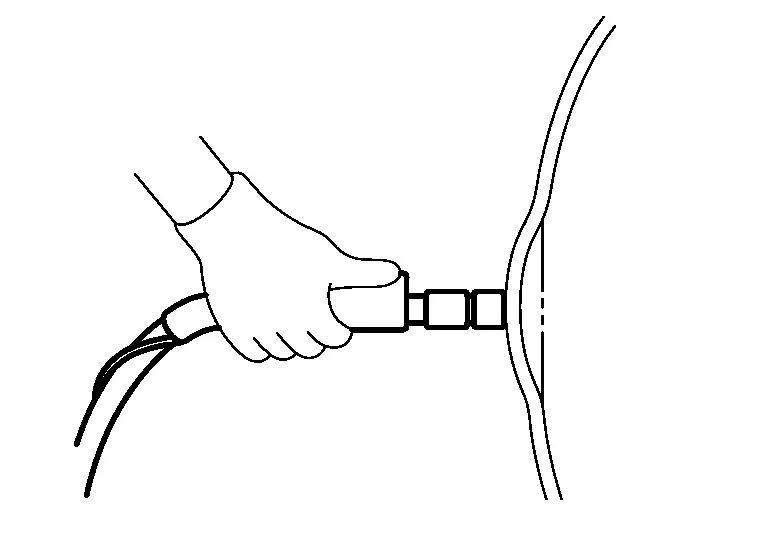
(2) VARILLA DE CARBONO
El panel se conecta al terminal negativo de la fuente de alimentación y una varilla de carbono al terminal positivo. Se calienta el panel de modo que el calor se conduzca desde el exterior hacia el centro de la abolladura. Después se aplican trapos húmedos para enfriarlo rápidamente, contrayendo así el panel.

Este método es adecuado para reparar deformaciones anchas y poco profundas del panel.
(3) SOLDADURA A GAS (SOPLETE OXIACETILÉNICO)
(a) Calentamiento y expansión
Al calentar la chapa con un soplete de soldadura a gas, la chapa se estira.
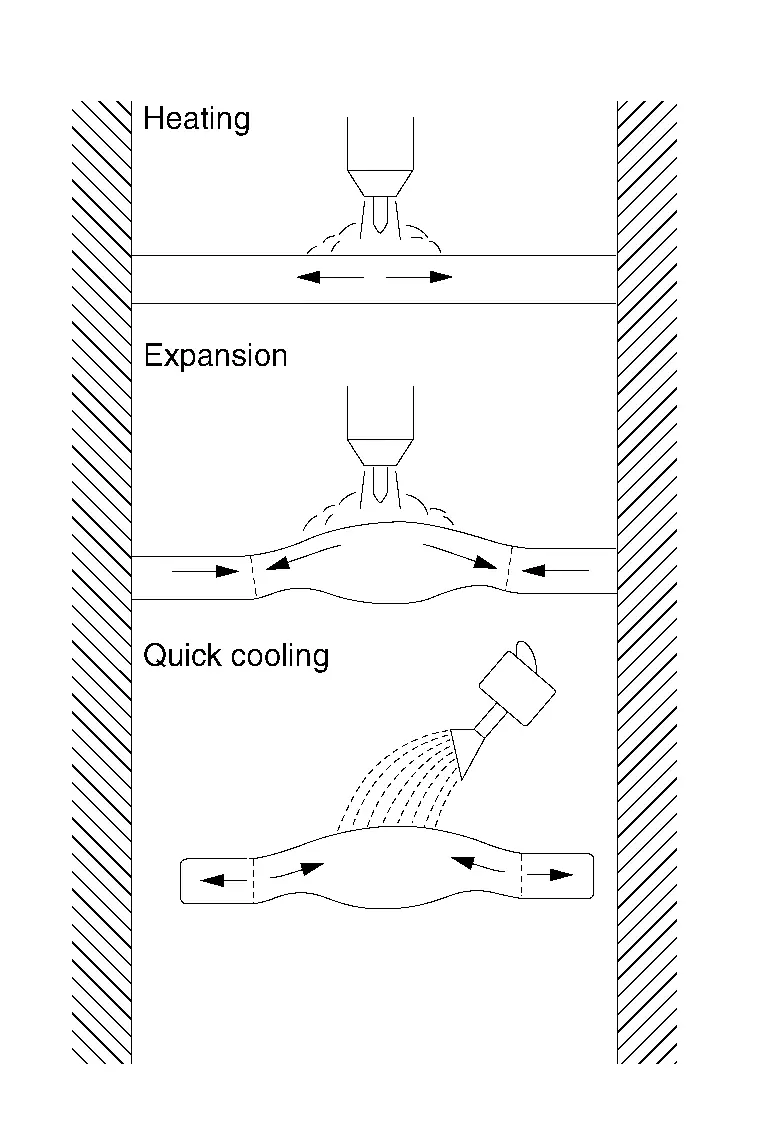
Sin embargo, el estiramiento se restringe en la zona circundante no calentada. Como resultado, la zona calentada se abomba.
(b) Enfriamiento brusco
Cuando el abombamiento se enfría bruscamente, se contrae.
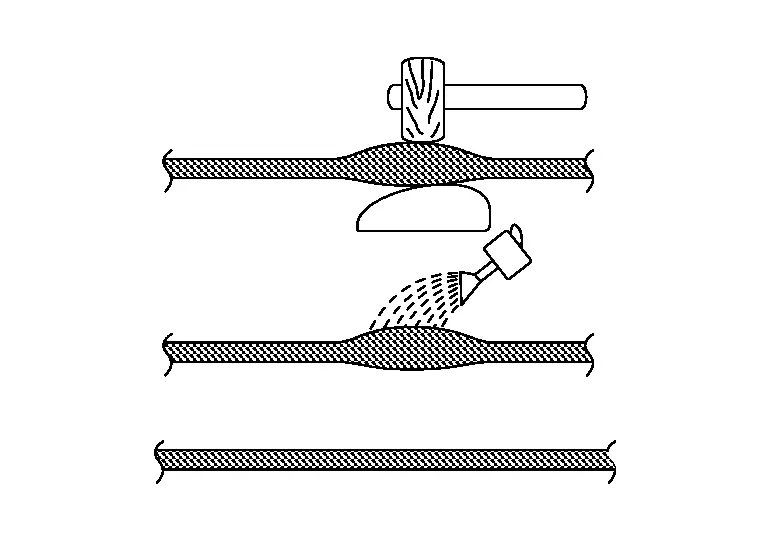
Esta contracción se acelera golpeando con un martillo de madera.
(4) MARTILLO Y TAS
Se utilizan un martillo de contracción y un tas de contracción en el método de martillo sobre tas. Se forman muchas pequeñas marcas en la superficie del panel. Este método es adecuado para contraer zonas de deformación relativamente pequeñas.
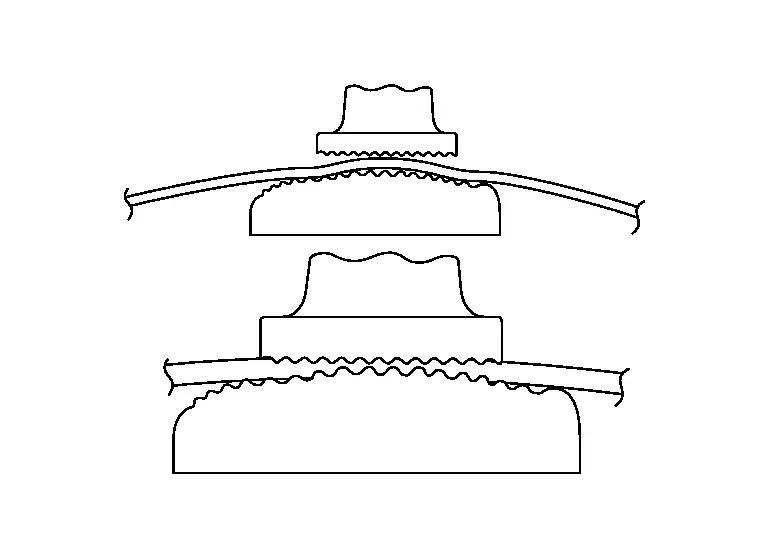
Cómo calentar la chapa
Utilice una llama carburante al contraer la chapa con un soplete de soldadura a gas.
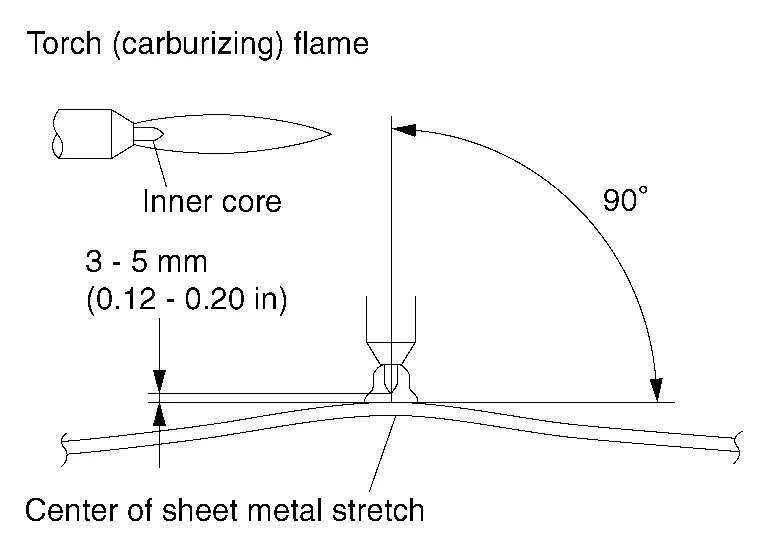
Sostenga el soplete en ángulo recto con respecto al centro de la chapa.
Mantenga una distancia de 3 mm - 5 mm (0,12 in - 0,20 in) entre el núcleo interior y la chapa.
Caliente la chapa hasta aproximadamente 800 °C (hasta que la zona calentada adquiera color rojo). Aumente la temperatura si el estiramiento de la chapa es insuficiente.
Localice la zona estirada del panel.

Presione la superficie que se va a reparar en varios puntos.
El punto donde se forma la mayor abolladura elástica es el centro, donde el estiramiento es máximo. La zona más elevada del panel que se repara también puede considerarse la parte más estirada.
La zona calentada con el soplete debe tener aproximadamente 3 mm - 5 mm (0,12 in - 0,20 in) de diámetro si la forma del panel es compleja, y aproximadamente 6 mm - 15 mm (0,24 in - 0,59 in) de diámetro si es plana.
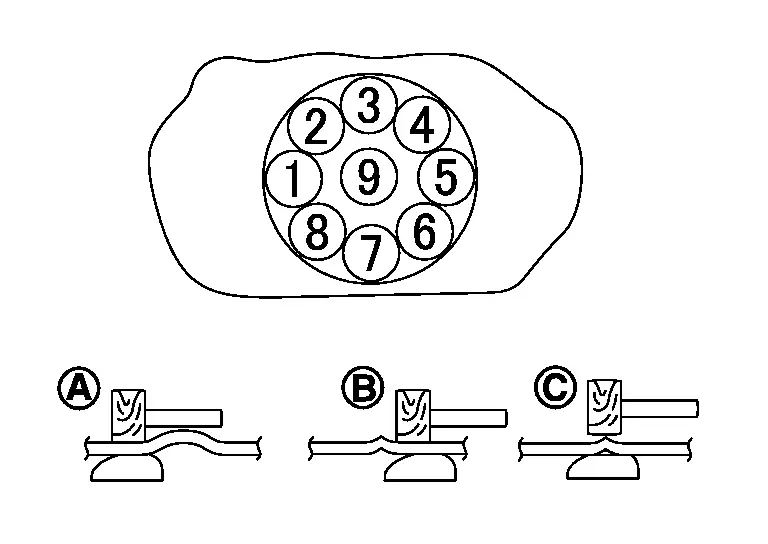
Estiramiento leve
Aplique un tas en la parte posterior del panel calentado. Golpee el panel con un martillo de madera mediante el método de martillo sobre tas, siguiendo la secuencia mostrada en la figura.
(A) y (B) → 1 - 8 (C) → 9 Estiramiento excesivo

Contraiga el panel empezando por la zona más estirada y avance hacia el borde de la abolladura, de forma que la superficie quede más baja que la superficie original.
Utilizar un soplete de soldadura a gas hace que el panel quede cóncavo.
Para corregirlo, golpee la zona cóncava con el método de martillo sobre tas para estirar el panel poco a poco hasta recuperar la superficie original.
Aplique paños húmedos en la zona contraída del panel para enfriarla rápidamente.
Corrección de un panel exterior de carrocería deformado Nissan Ariya
Determinación del daño del panel
El daño del panel debe examinarse cuidadosamente para seleccionar el método de reparación más adecuado.
(A) En la figura se muestra la zona con deformación plástica, y las zonas circundantes son zonas con deformación elástica.
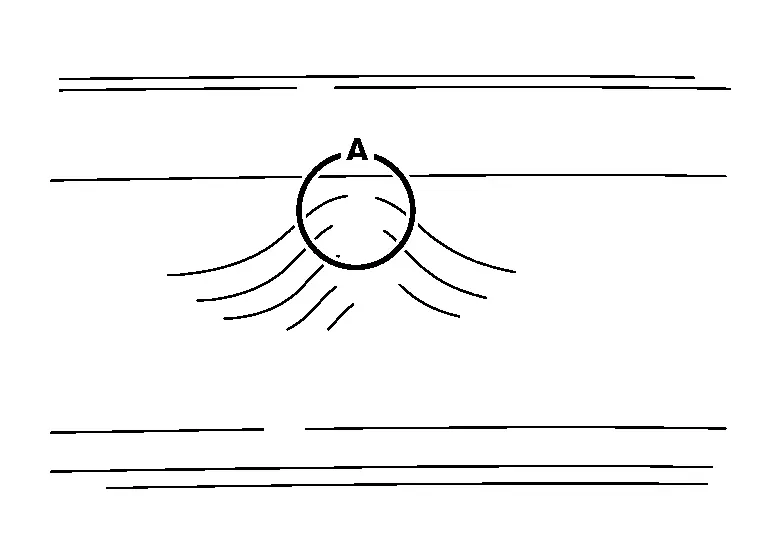
La corrección de (A) eliminará automáticamente la deformación elástica.
Eliminar la causa de la abolladura puede simplificar toda la operación de reparación. La deformación plástica se puede reconocer por una curvatura pronunciada, una muesca o pintura agrietada o desprendida.
ANÁLISIS DE DEFORMACIÓN DE LA CHAPA
(a) Cuando se aplica una fuerza externa, comienza la deformación de la chapa. Se genera deformación elástica alrededor del punto donde se aplica la fuerza externa.
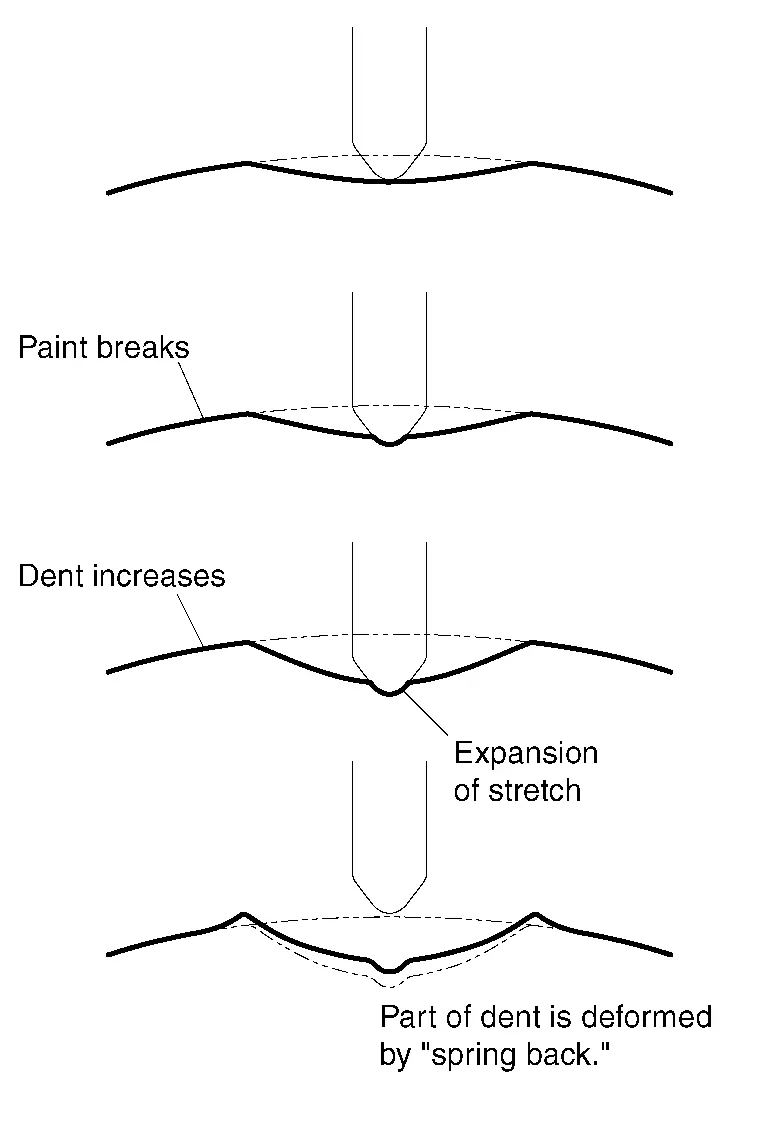
(b) A medida que aumenta la fuerza externa, las zonas que rodean la abolladura ceden a la presión y se producen grietas locales o pequeñas roturas en la pintura. Esto indica deformación plástica.
(c) Si la fuerza externa sigue aumentando, las roturas alrededor de la abolladura se amplían y la chapa del centro de la abolladura se estira.
(d) Cuando se retira la fuerza externa, el "efecto rebote" hace que la zona con deformación plástica de la abolladura sobresalga por encima de la superficie original.
Tipos básicos de daño
Lo primero que se observa es la abolladura. Esto también ocurre al reparar una abolladura. Siempre hay que revisar primero el daño. Lo importante es observar el centro de la abolladura. La profundidad de la abolladura es lo más relevante. Indica lo siguiente:
- Dificultad de la reparación
- Tiempo de la reparación
- Tipo de método de reparación
Las abolladuras tienen muchos aspectos diferentes, pero la profundidad es lo más importante. Por un lado está la profundidad y por otro la agudeza, aunque en la mayoría de los casos una abolladura profunda también es aguda. Básicamente existen dos tipos de abolladuras.
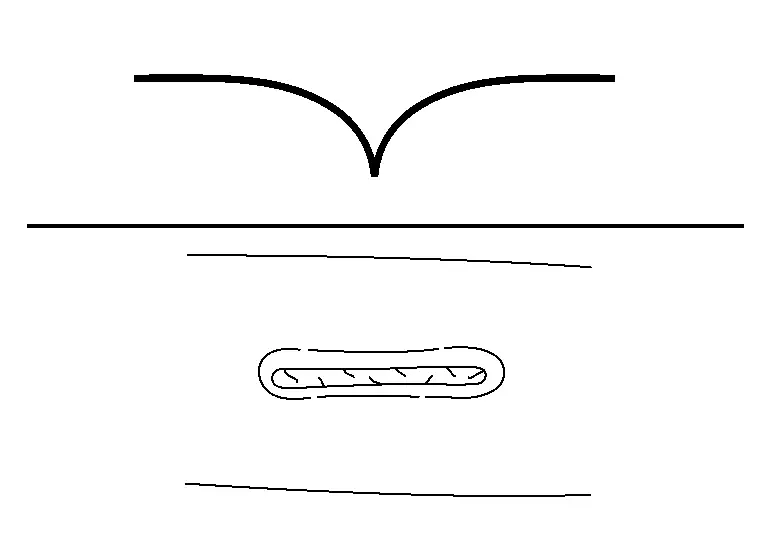
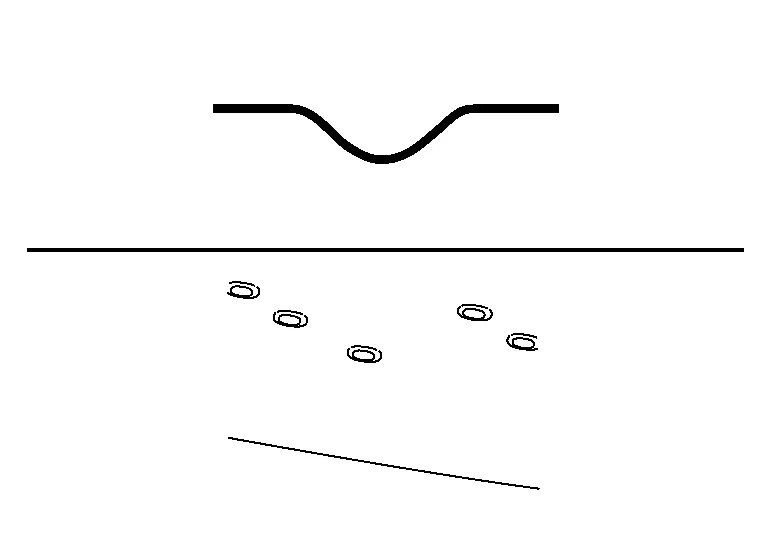
Según el tipo de abolladura que vaya a reparar, tenga en cuenta la siguiente información:| Abolladuras agudas | Abolladuras blandas | |
 |
 |
|
| Tiempo de reparación: | 2x (el doble de tiempo que las abolladuras blandas) | x |
| Método de reparación: | Palancas | PDR, sistema de pegado |
| Experiencia técnica: | Media a alta | Baja a media |
| Causa del daño: | Granizo de tamaño medio a grande en aparcamiento | Granizo pequeño a mediano en aparcamiento blando |
Abolladura blanda o superficial
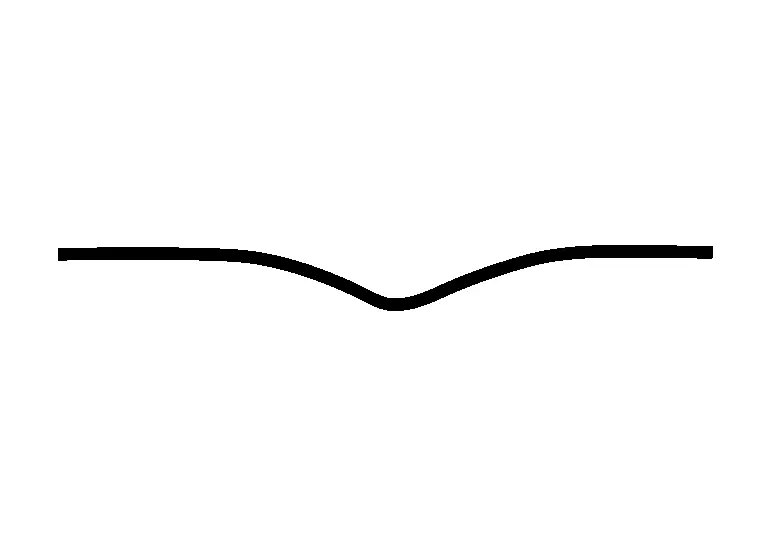
La mayoría de las abolladuras superficiales tienen poca profundidad. También se llaman abolladuras elásticas.
Abolladura aguda
Una abolladura aguda se compone de dos partes: el centro (A), que se forma por el objeto que causó la abolladura (chapa estirada), y la segunda parte de la abolladura (B), que procede de la energía del golpe.
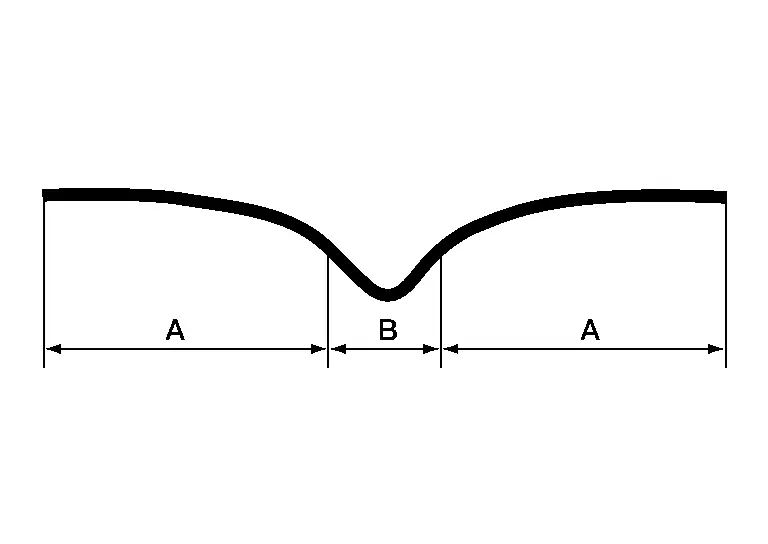
Energía del golpe
A: Daño primario: deformación plástica del centro estirado B: Daño secundario: deformación elástica por la energía del golpe
La parte exterior (A) de la abolladura se retira rápidamente. Esa es la parte fácil. Retirar el centro (B) es más difícil y requiere más experiencia.
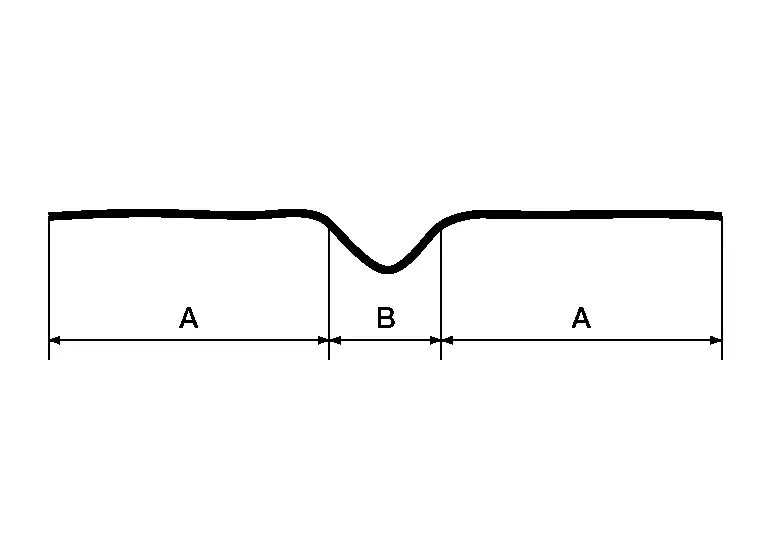
La deformación plástica se forma en el centro de la parte (A) de la abolladura. La zona circundante permanece en deformación elástica.
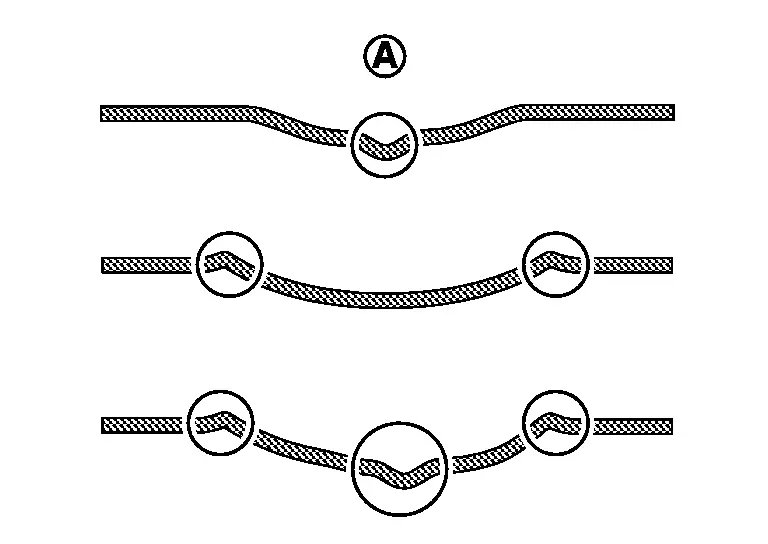
La deformación plástica se produce en una o varias zonas alrededor de la abolladura. Las demás zonas permanecen en deformación elástica.
Tanto la deformación plástica como la elástica se generan en todo el panel dañado.
Revisión del daño del panel
Es difícil detectar deformaciones leves o irregularidades del panel, en particular en la fase final de la reparación. Esta sección explica cómo determinar si un vehículo Nissan Ariya presenta una deformación leve del panel.
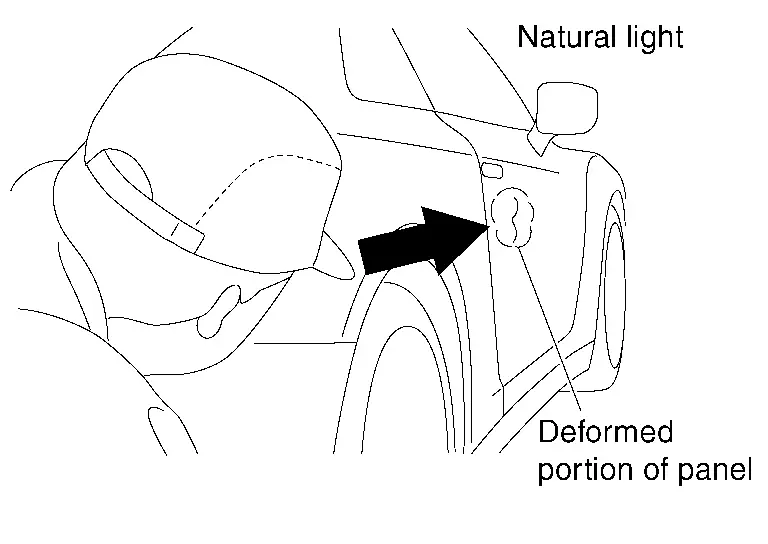
(1) COMPROBACIÓN VISUAL
Compruebe la zona afectada del panel examinando con atención la deformación en la luz reflejada en la superficie.
(2) ¿Qué es la luz? (contraste general)
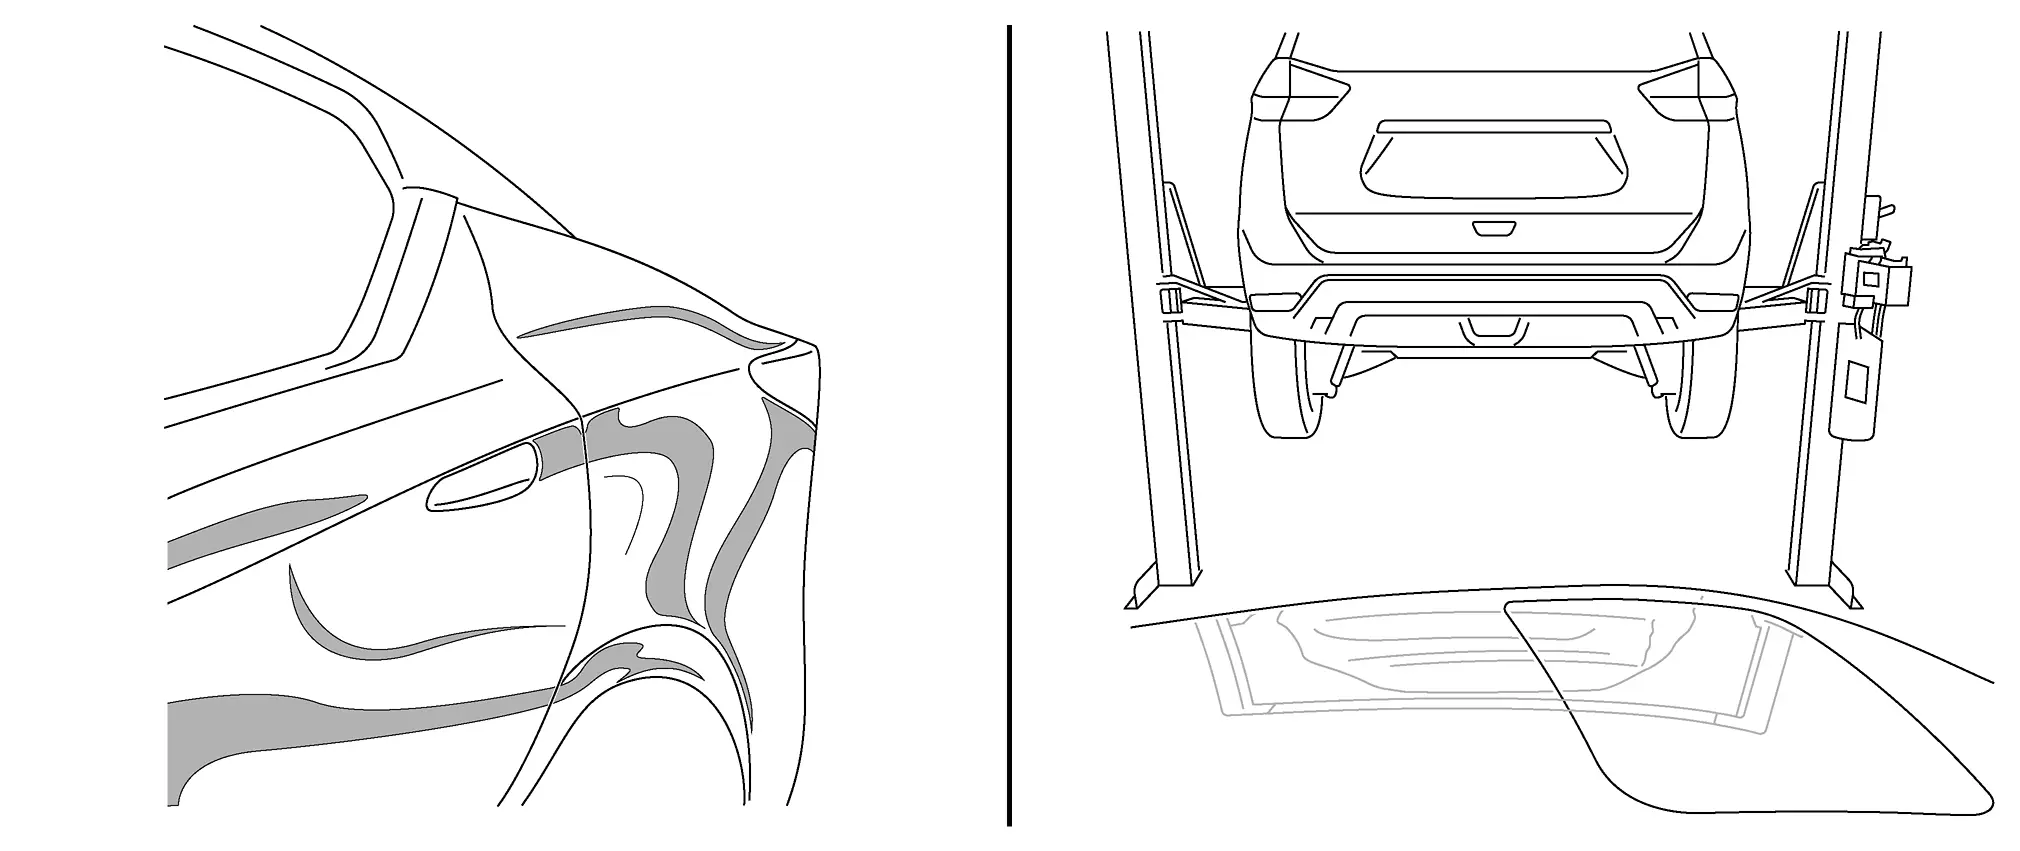
Uno de los principales puntos débiles es no poder ver el alcance del daño ni analizarlo y el proceso de reparación correctamente.
Para ello es necesario observar el panel correctamente.
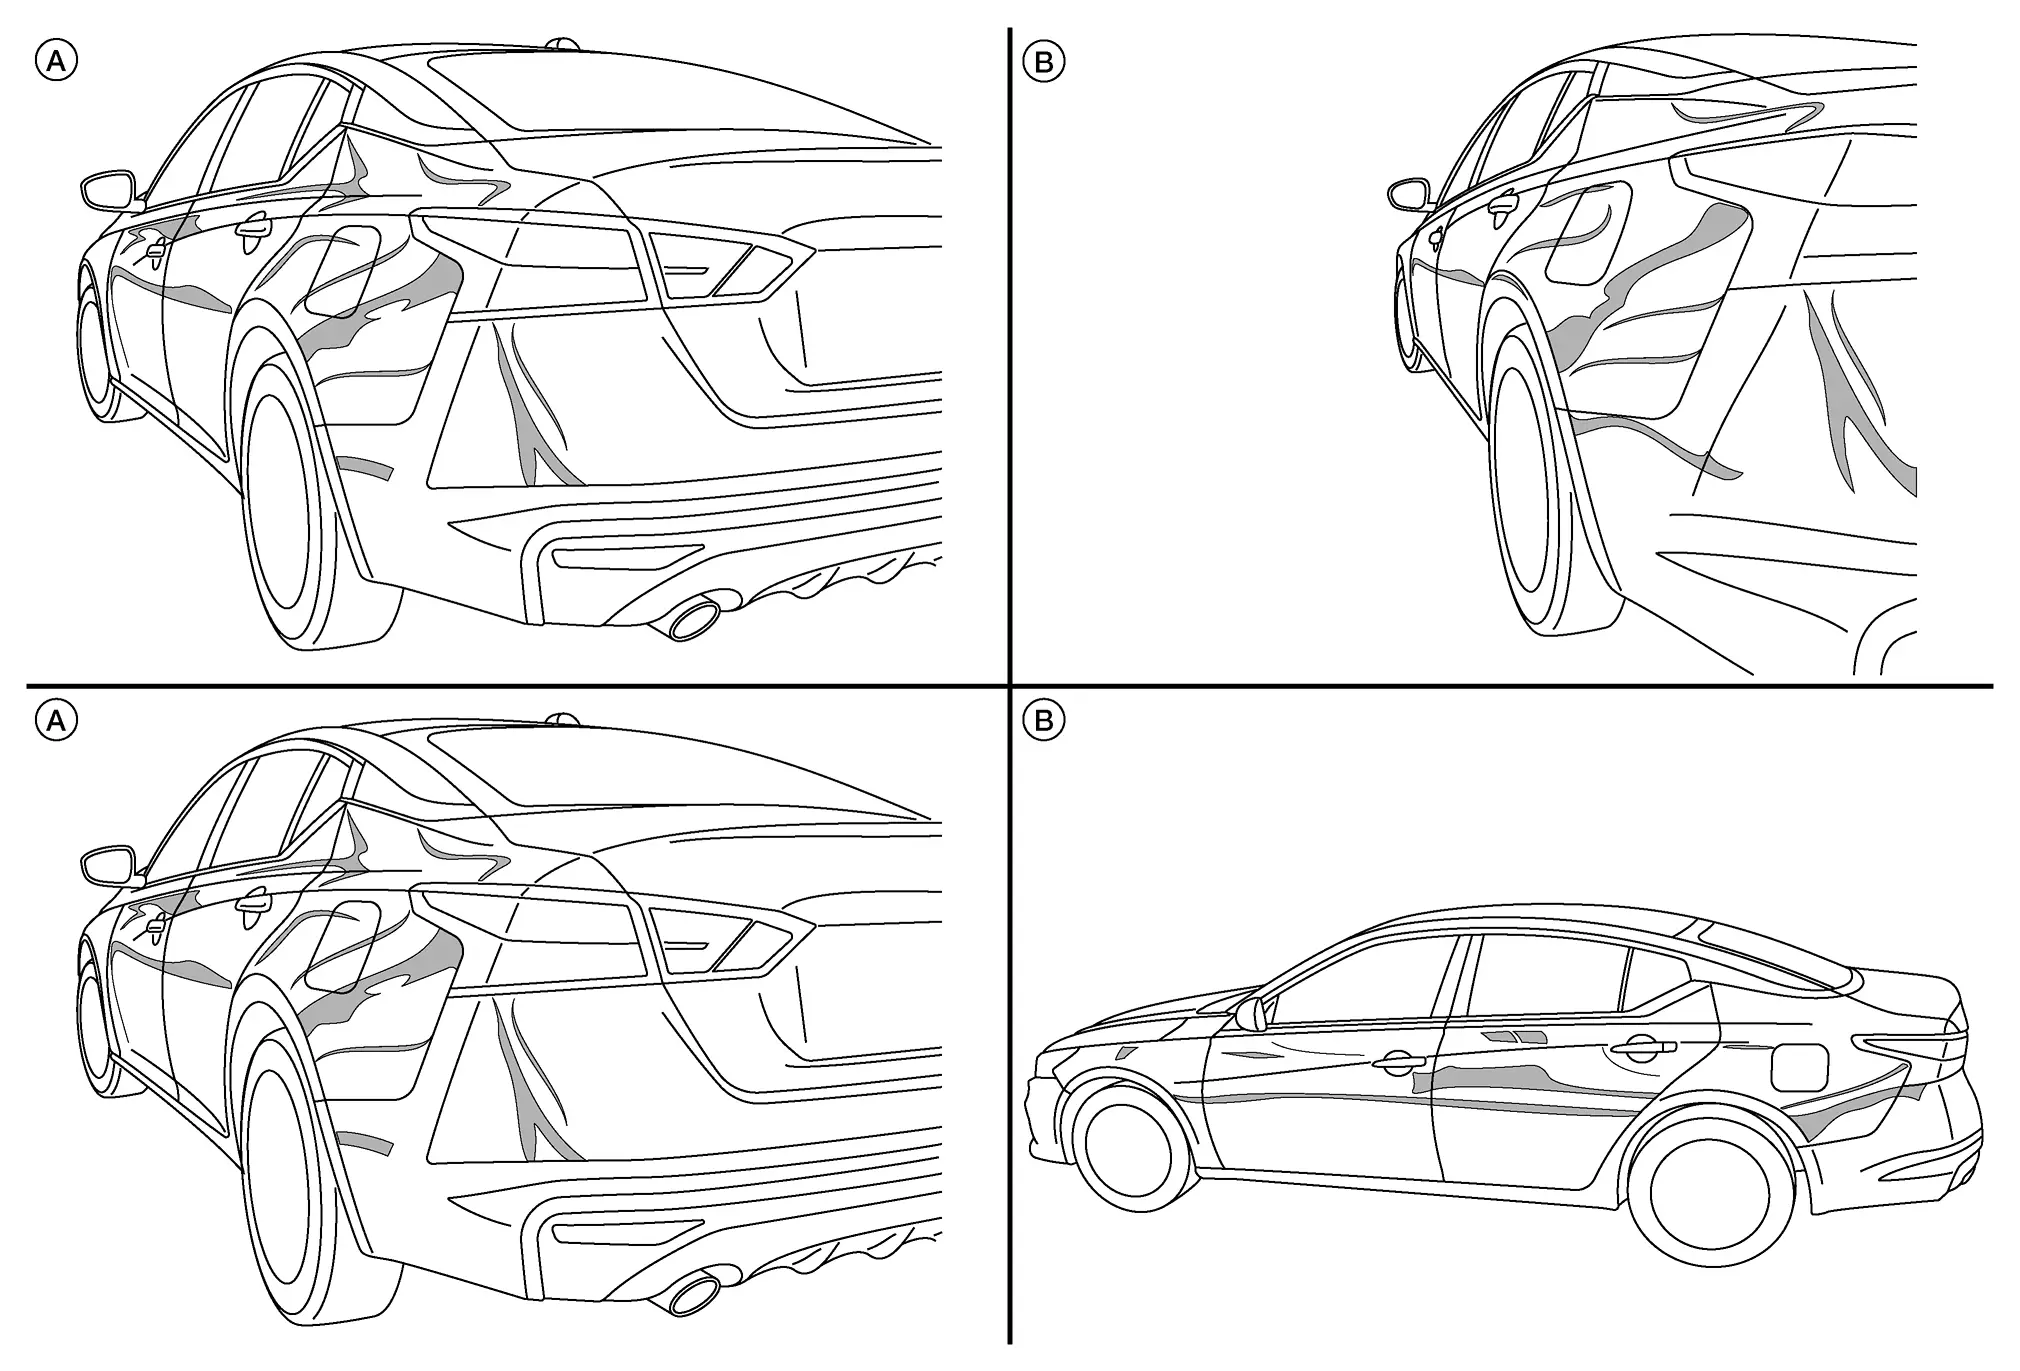
La base de una luz es el contraste y una línea. Cuanto mayor sea el contraste, mejor se verá el daño. Al principio utilice un contraste ligero a distancia para ver el daño. Use el contraste como un escáner que puede desplazar sobre la superficie.
Una vez encontrada una buena línea de contraste (A), se puede utilizar para ver el daño con precisión (B). Lo ideal sería usar una luz de tipo PDR, ya que con ella podrá ver el alcance completo del daño.
Al principio utilice un contraste ligero a distancia para ver el daño.
(3) COMPROBACIÓN TÁCTIL
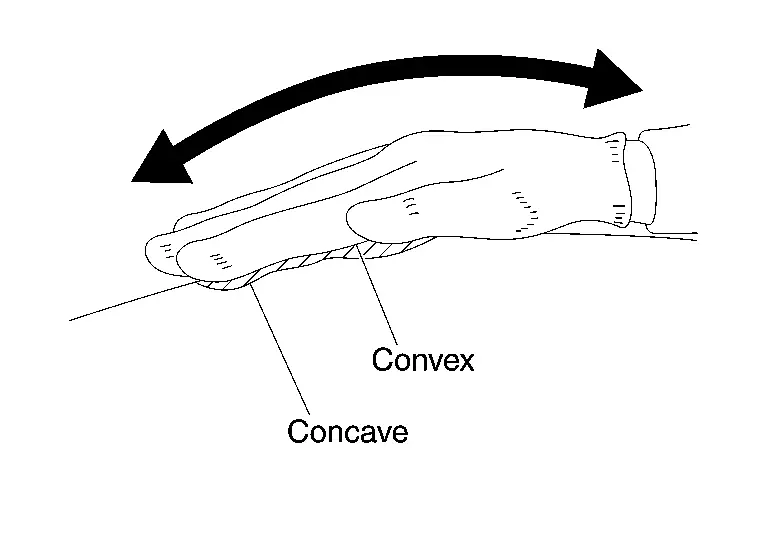
Coloque ligeramente una mano sobre la superficie del panel y muévala hacia delante/atrás y hacia la derecha/izquierda para juzgar al tacto con la palma de la mano. Deslice la mano desde una superficie no dañada hasta la zona dañada, y después hasta la superficie no dañada del otro lado.
(3) COMPROBACIÓN CON LUZ DE REPARACIÓN DE ABOLLADURAS SIN PINTURA (PDR)
Consulte el soporte de luz.
Deformación elástica frente a plástica
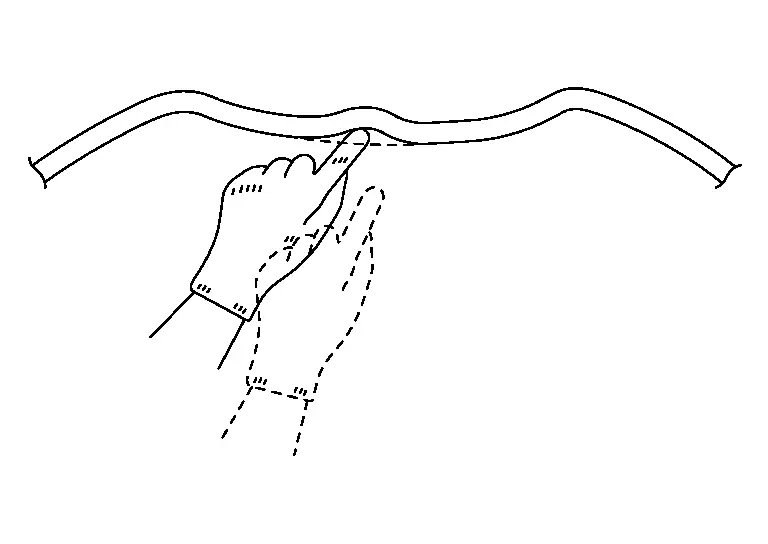
Deformación elástica: al presionar, la zona deformada se desplaza o se deforma aún más.
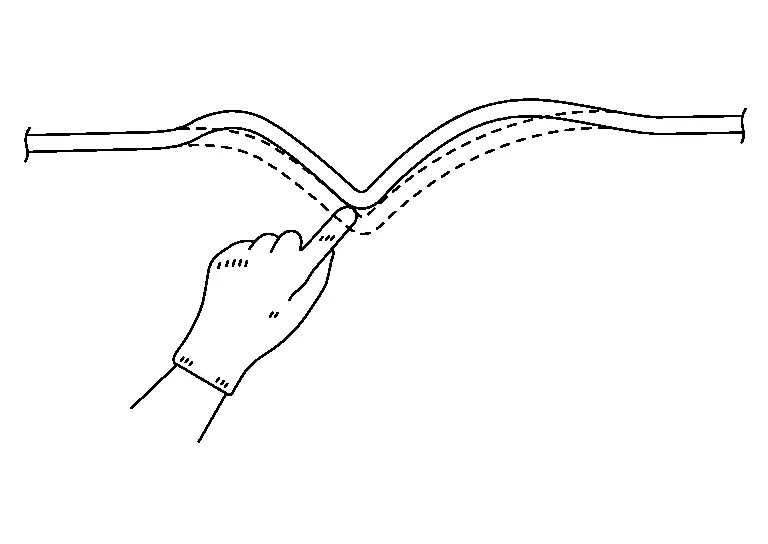
Deformación plástica: al presionar, la zona deformada permanece igual y las demás zonas se desplazan.
Procedimiento básico de reparación
(1) CUANDO SE PRODUCE DEFORMACIÓN PLÁSTICA EN EL CENTRO DE LA ZONA DAÑADA
(a) Con un martillo o un tas, golpee desde la parte posterior la zona más baja de la abolladura hasta que quede plana.
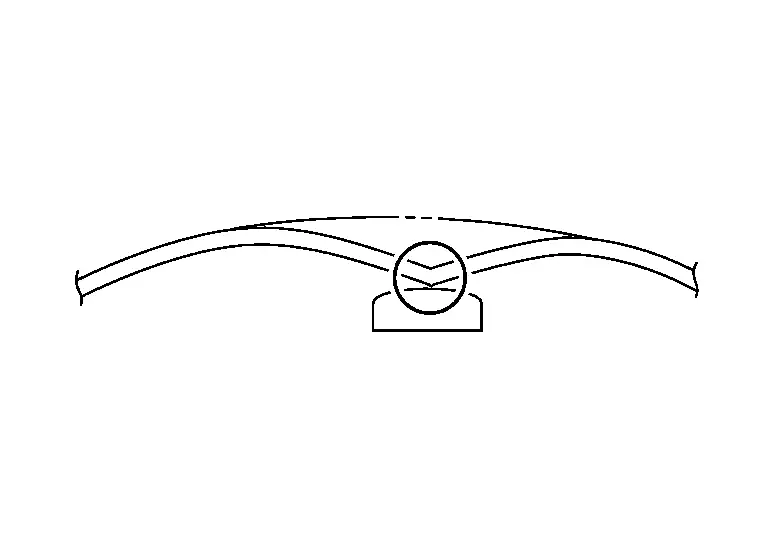
(b) Utilizando el método de martillo sobre tas, como se muestra en la figura, eleve la zona cóncava y baje la zona convexa.
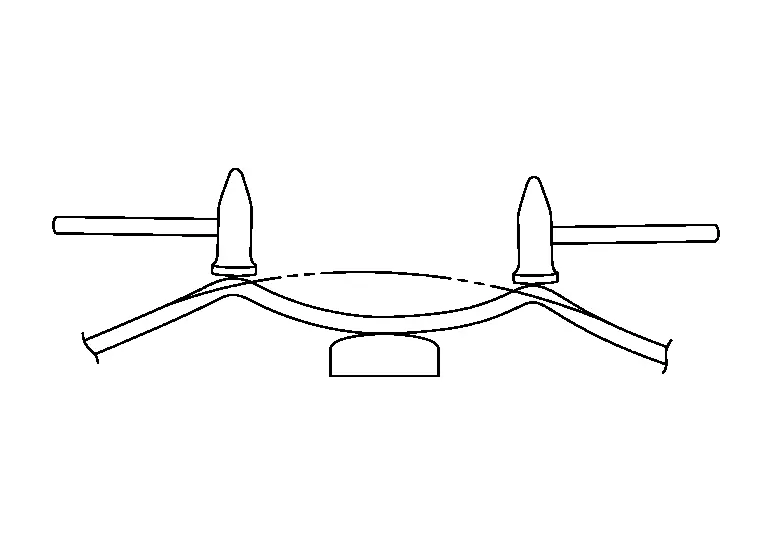
Después, alise la superficie un poco por debajo del original. Con un martillo de madera y un tas, corrija las irregularidades del panel.
(c) La existencia de deformación plástica se puede determinar por el panel estirado. La superficie original puede recuperarse contrayendo esa zona con un soplete de soldadura a gas.
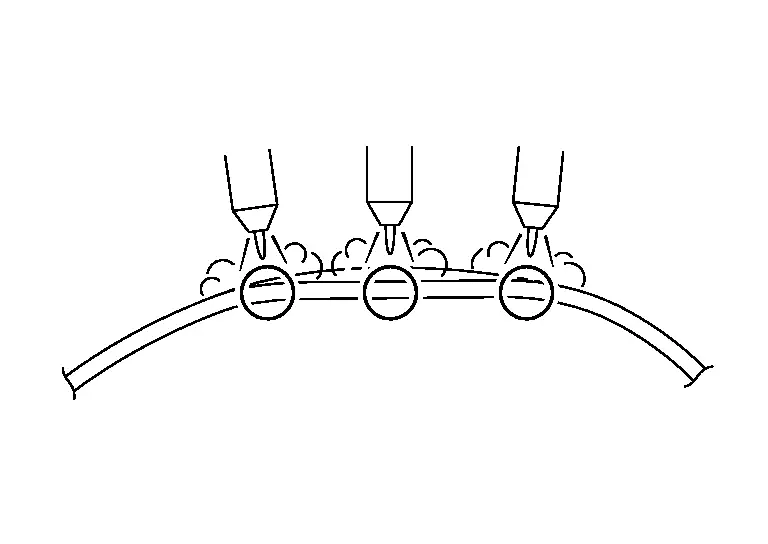
(d) Use un martillo y un tas con el método de martillo en tas. Estire el panel golpeando la zona exterior del área dañada. Toda la superficie del panel debe quedar algo más alta que la original. Tenga en cuenta que, en este caso, no se debe golpear con el martillo la zona estirada del panel.

Si la zona cóncava es poco profunda y la cara de trabajo del martillo de madera coincide con ella, la reparación puede completarse rápidamente contrayendo directamente la zona con un soplete de soldadura a gas.
(2) CUANDO EXISTE DEFORMACIÓN PLÁSTICA ALREDEDOR DE LA ZONA DAÑADA
(a) Apoye el tas en la zona de deformación elástica detrás del panel. Golpee la zona de deformación plástica con un martillo para que la zona de deformación elástica quede por debajo de la superficie original.
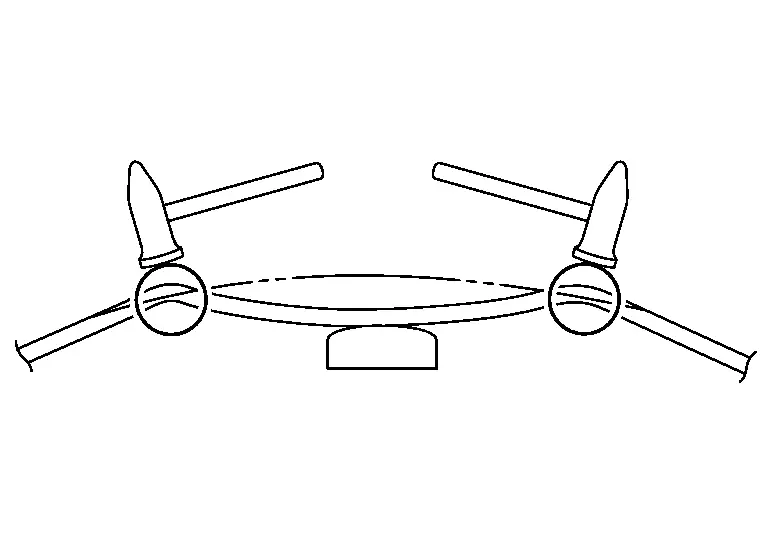
(b) Repare la zona con deformación plástica usando el método de martillo sobre tas. Si se dispone de un martillo de contracción, la zona estirada puede contraerse fácilmente.
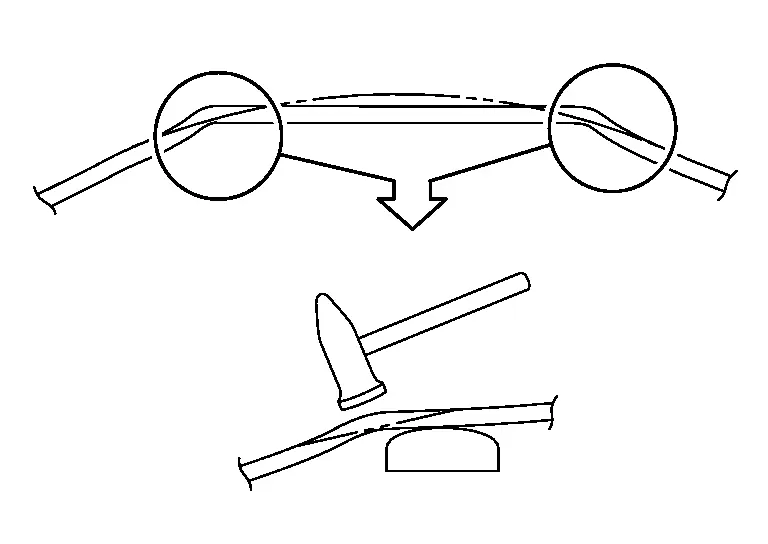
(3) CUANDO EXISTE DEFORMACIÓN PLÁSTICA EN EL CENTRO Y ALREDEDOR DE LA ZONA DAÑADA
(a) Con un martillo y un tas, aplane la zona más baja (A) donde existe deformación plástica, de modo que la superficie aplanada no quede por encima de la superficie original.
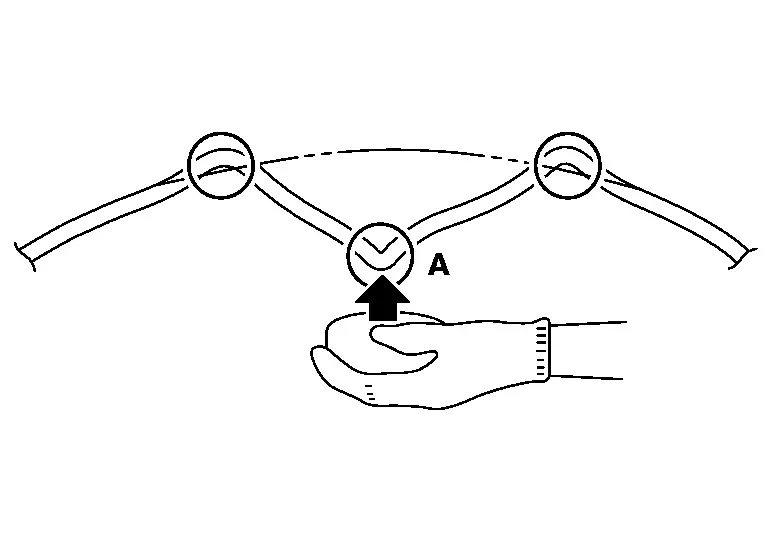
(b) Aplane los puntos más altos (B) donde exista deformación plástica.
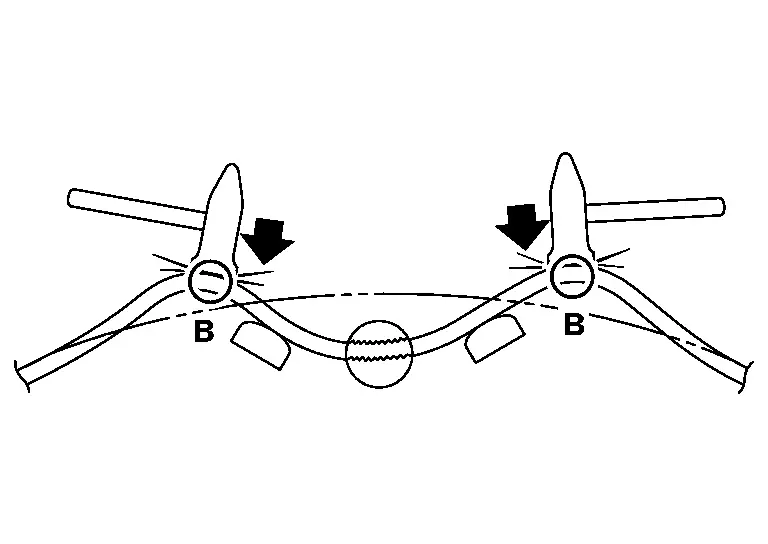
(c) Aplane la zona (A) de forma que la superficie del panel no quede más alta que la superficie original.
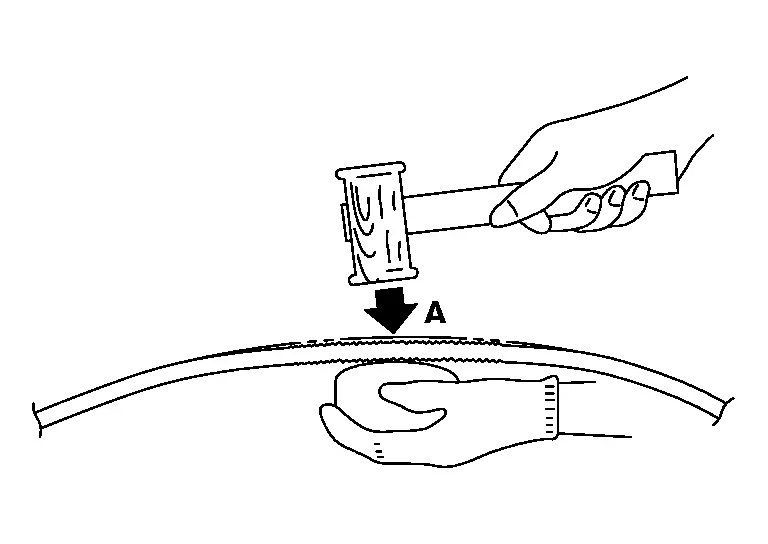
Corrija las irregularidades usando un martillo de madera y un tas. Si el panel se ha estirado, repárelo por encogimiento.
(4) CORRECCIÓN DE LA DISTORSIÓN DEL PANEL
(a) La distorsión del panel se produce al reparar el daño del panel. El panel se deforma dentro del rango de deformación elástica. Si se presiona con un dedo, la zona deformada se dobla hacia dentro y hacia fuera. Las irregularidades del panel que aparecen en una zona amplia, distinta de la zona reparada, también pueden indicar distorsión del panel.
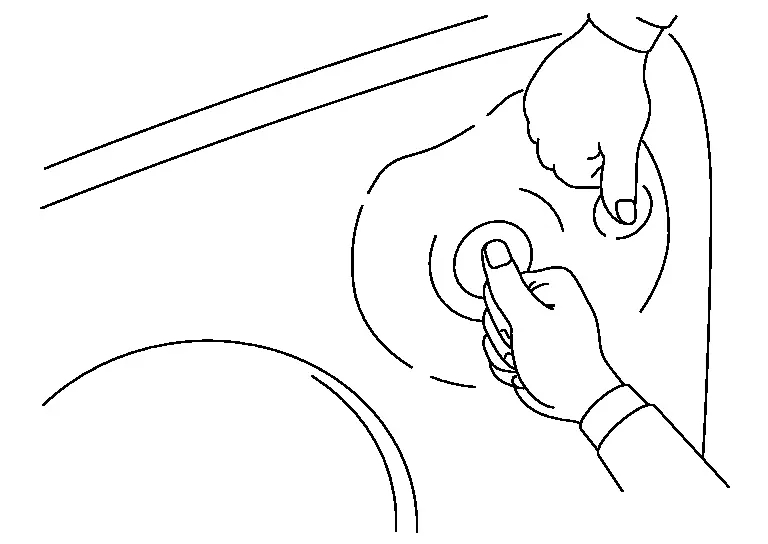
(b) Causa de la distorsión del panel
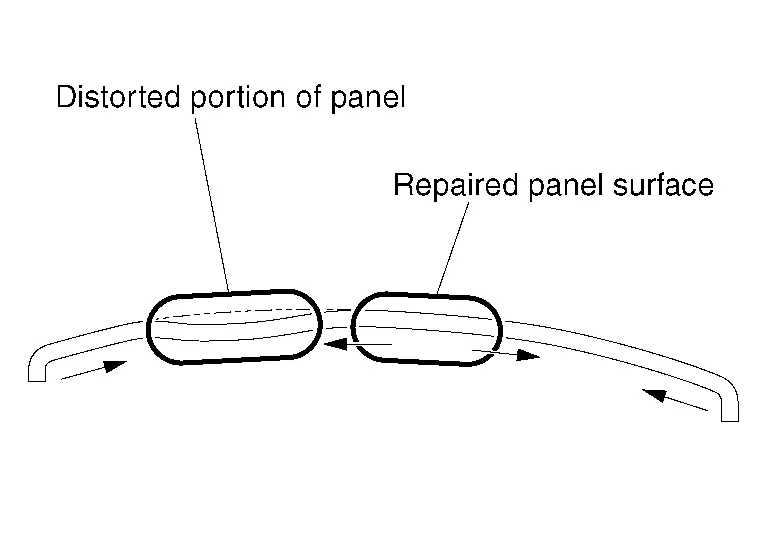
La tensión de expansión debida a la reparación del daño queda confinada dentro del panel, porque la zona exterior está doblada y endurecida por trabajo. Por tanto, no permite que el panel se expanda. La tensión se libera en forma de distorsión del panel.
(c) Cómo corregir la distorsión del panel
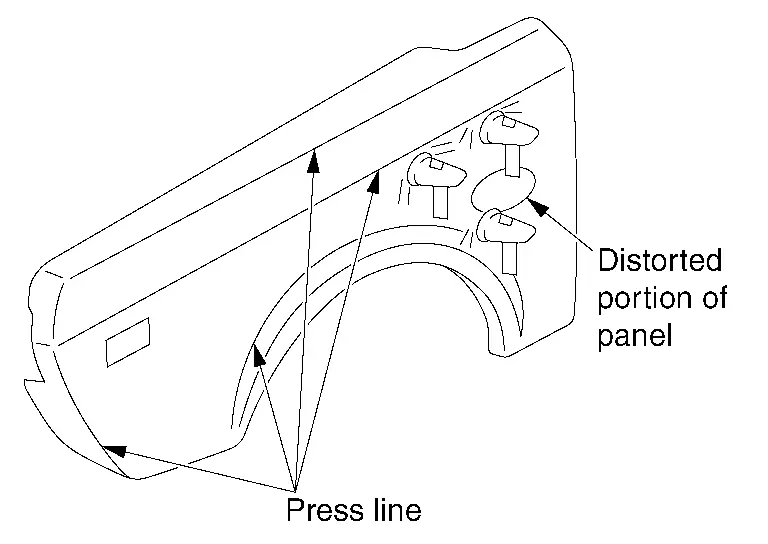
La distorsión del panel puede eliminarse encogiendo la zona estirada o estirando el lateral de la línea de prensado mediante el método de martillo sobre tas.
El procedimiento de reparación del guardabarros delantero se explica a continuación:

Al reparar el panel de carrocería, la pintura y la cera anticorrosiva deben eliminarse completamente de la zona dañada mediante lijado.
Reparación de abolladuras sin pintura Nissan Ariya 2026
Reparación de abolladuras sin pintura
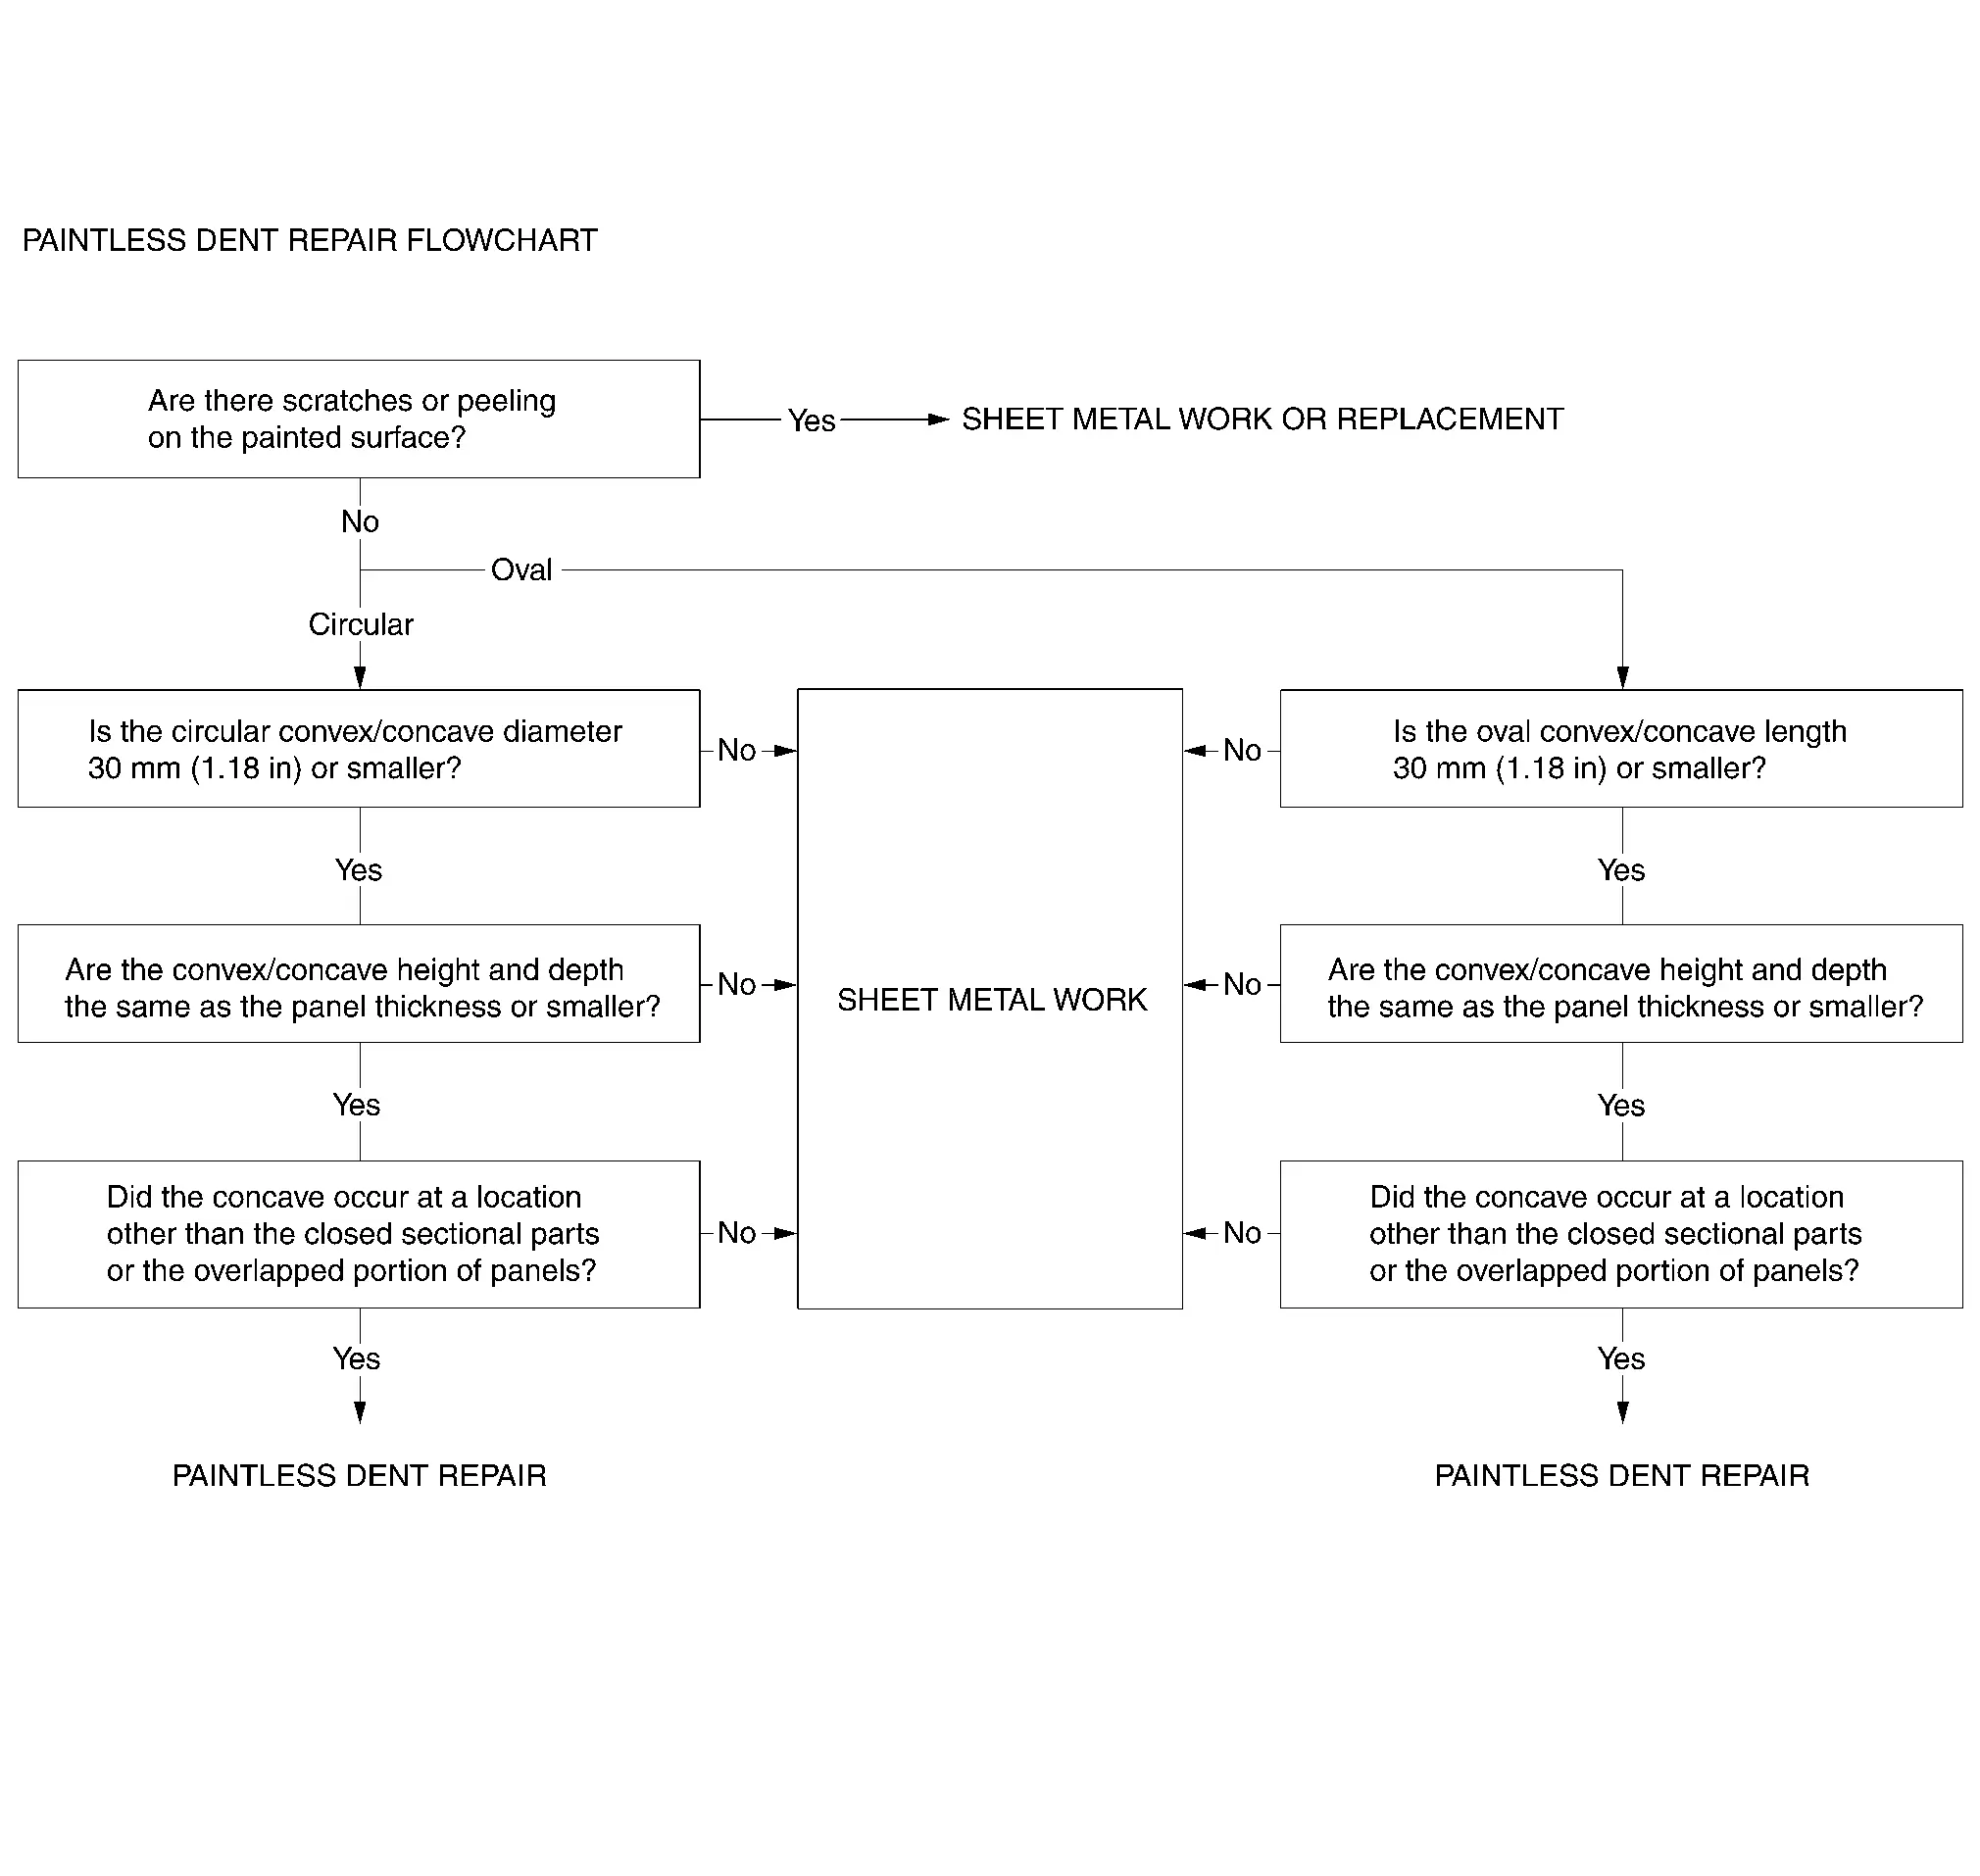
La reparación de abolladuras sin pintura es un tipo de técnica de reparación de paneles. Esta técnica se utiliza para reparar irregularidades en paneles exteriores pintados sin dañar la superficie pintada.
Comprobación del panel
No es posible corregir todas las zonas convexas/cóncavas mediante la reparación de abolladuras sin pintura.
Para cada punto de reparación debe comprobarse si es necesario desmontar/montar las piezas y si las herramientas pueden introducirse.
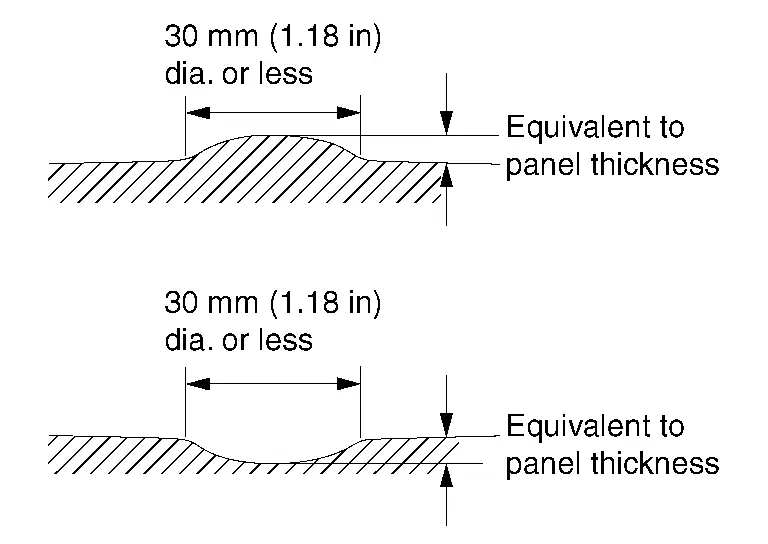
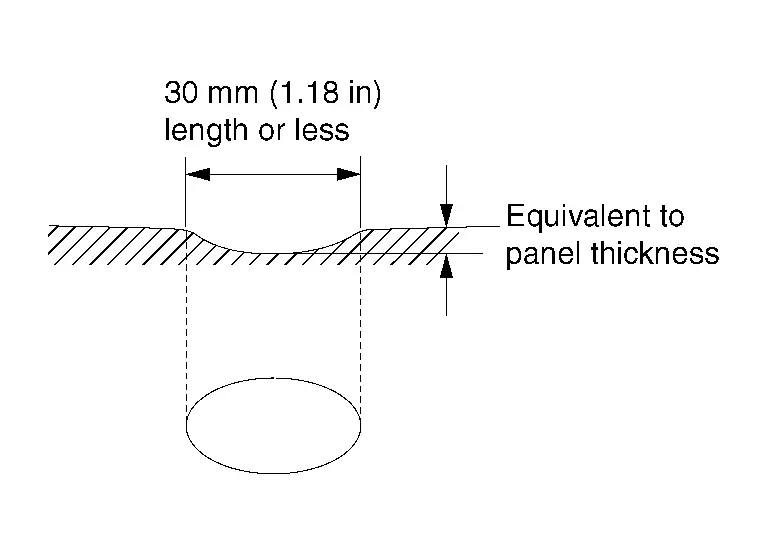
Al comprobar la ubicación de la zona convexa/cóncava, determine si es posible la reparación de abolladuras sin pintura. También es importante determinar el método de reparación más adecuado.
| Ejemplo de zona convexa/cóncava circular | Ejemplo de zona convexa/cóncava ovalada |
|---|---|
 |
 |
Soporte de luz
Con los años, el sistema de luz ha evolucionado de un único neón a múltiples líneas y, después, al tipo de luz con reflector.
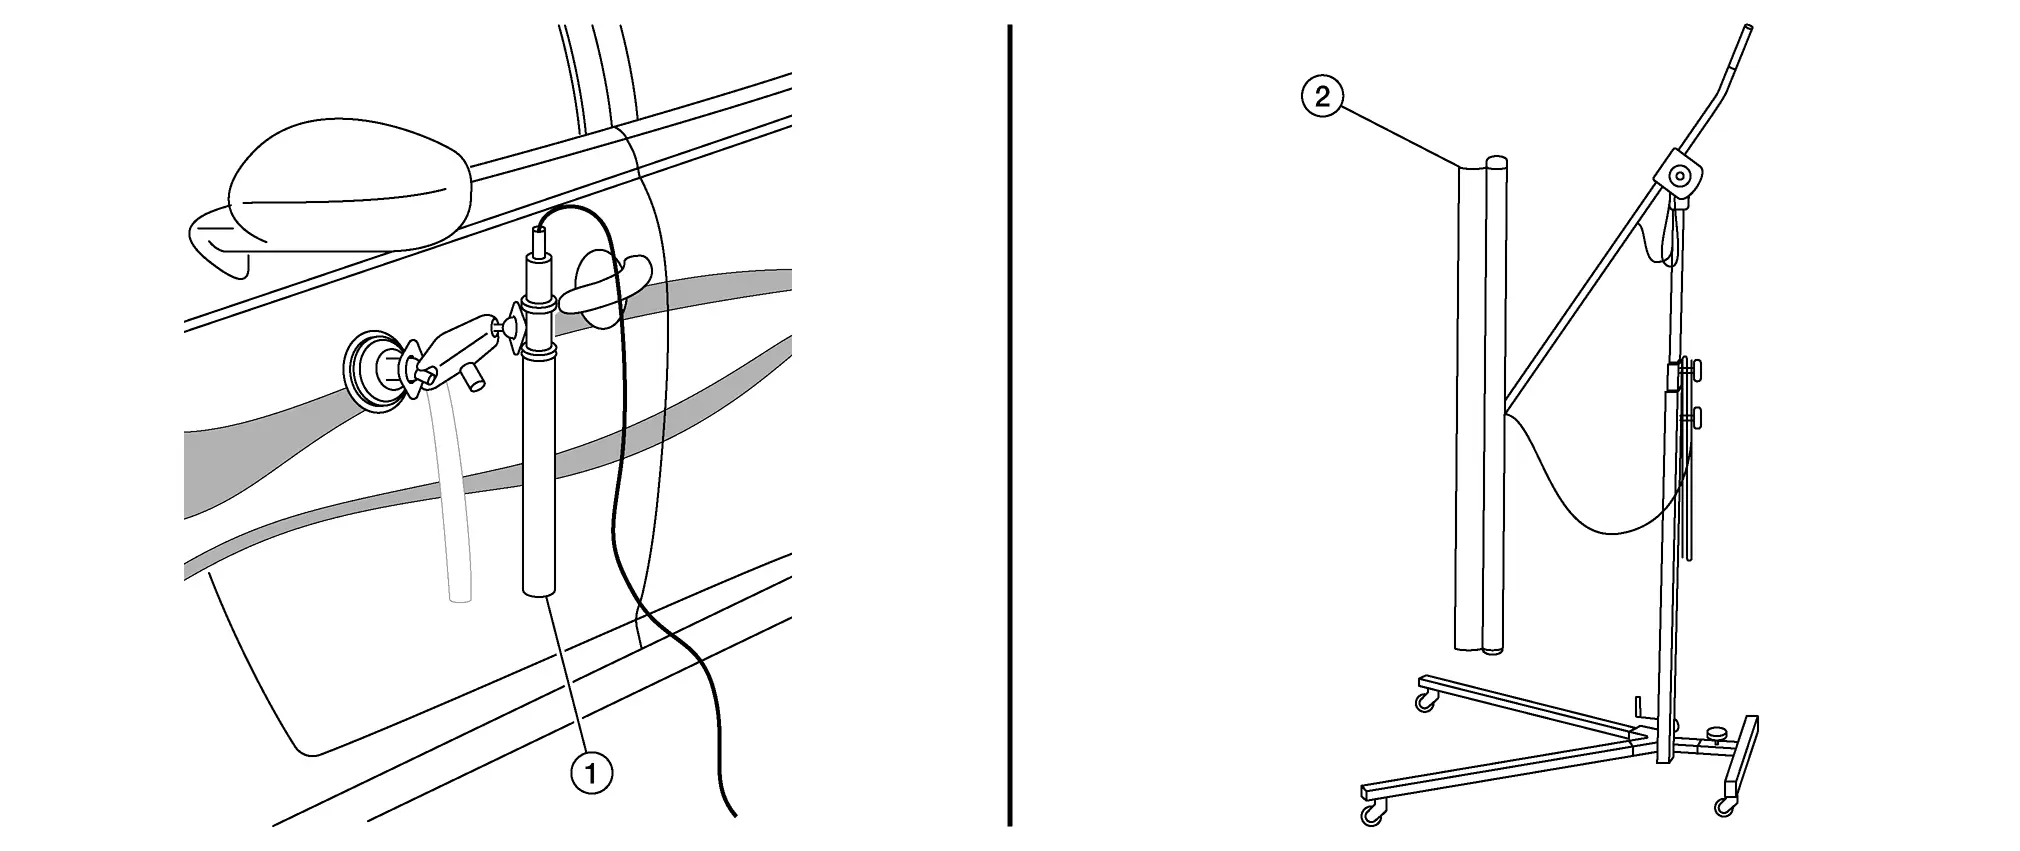
| Luz pequeña (1) | Luz grande (2) | ||
| Ventaja | Desventaja | Ventaja | Desventaja |
|
|
|
|
La mayoría de los profesionales utilizan una luz grande por sus numerosas ventajas.
Posición de la luz: 3 puntos
Hay varios aspectos que considerar al colocar la luz. Es el principal punto problemático para los principiantes. Parece fácil, pero no lo es. Analizamos tres aspectos de la colocación, que son fundamentales para el éxito de una reparación correcta.
Distancia (ángulo)
Los principiantes suelen colocar la luz demasiado cerca.
No existe una distancia precisa para la colocación. En una reparación, la luz debe colocarse siempre en dos distancias. Primero cerca, para ver un poco mejor la herramienta y también para poder ver el interior de la abolladura. Aunque si la abolladura es demasiado profunda o grande, el centro del daño no puede verse en el reflejo de la luz.
Distancia normal: primera posición
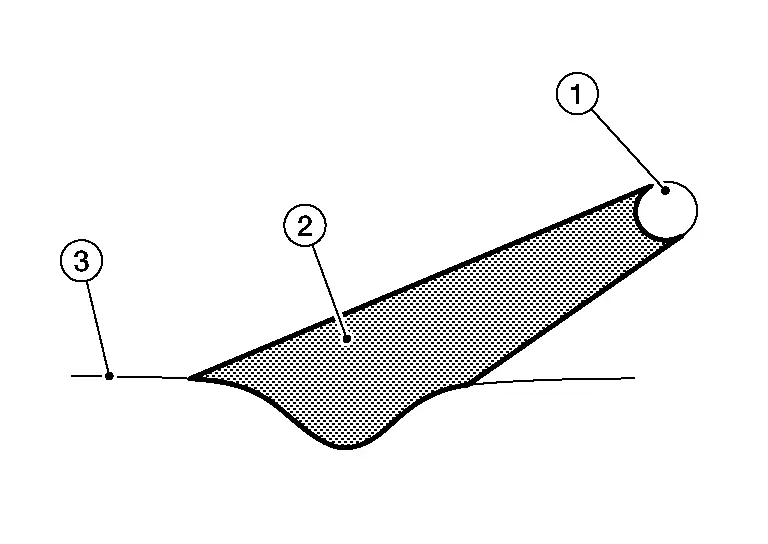
- :Fuente de luz
- :Luz
- :Superficie
Distancia de acabado: segunda posición para el acabado
En las fases finales de la reparación, la luz debe moverse a la distancia de acabado, ya que así se verán mucho mejor las imperfecciones menores y la zona general.
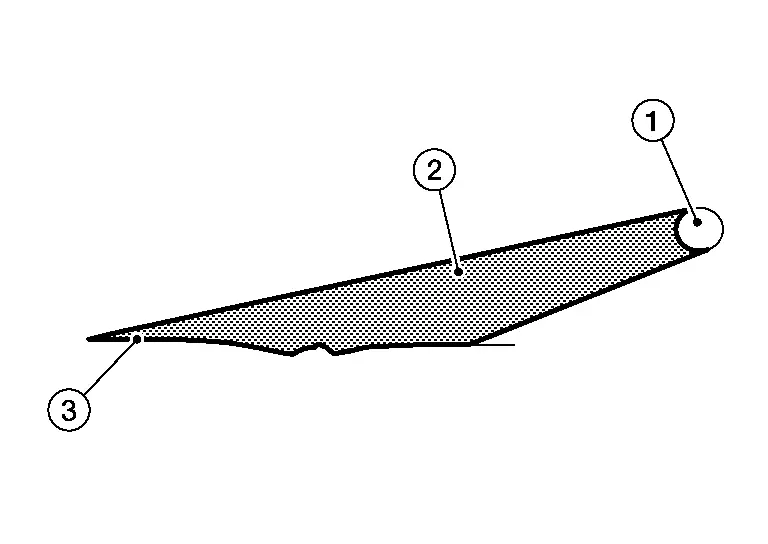
- :Fuente de luz
- :Luz
- :Superficie
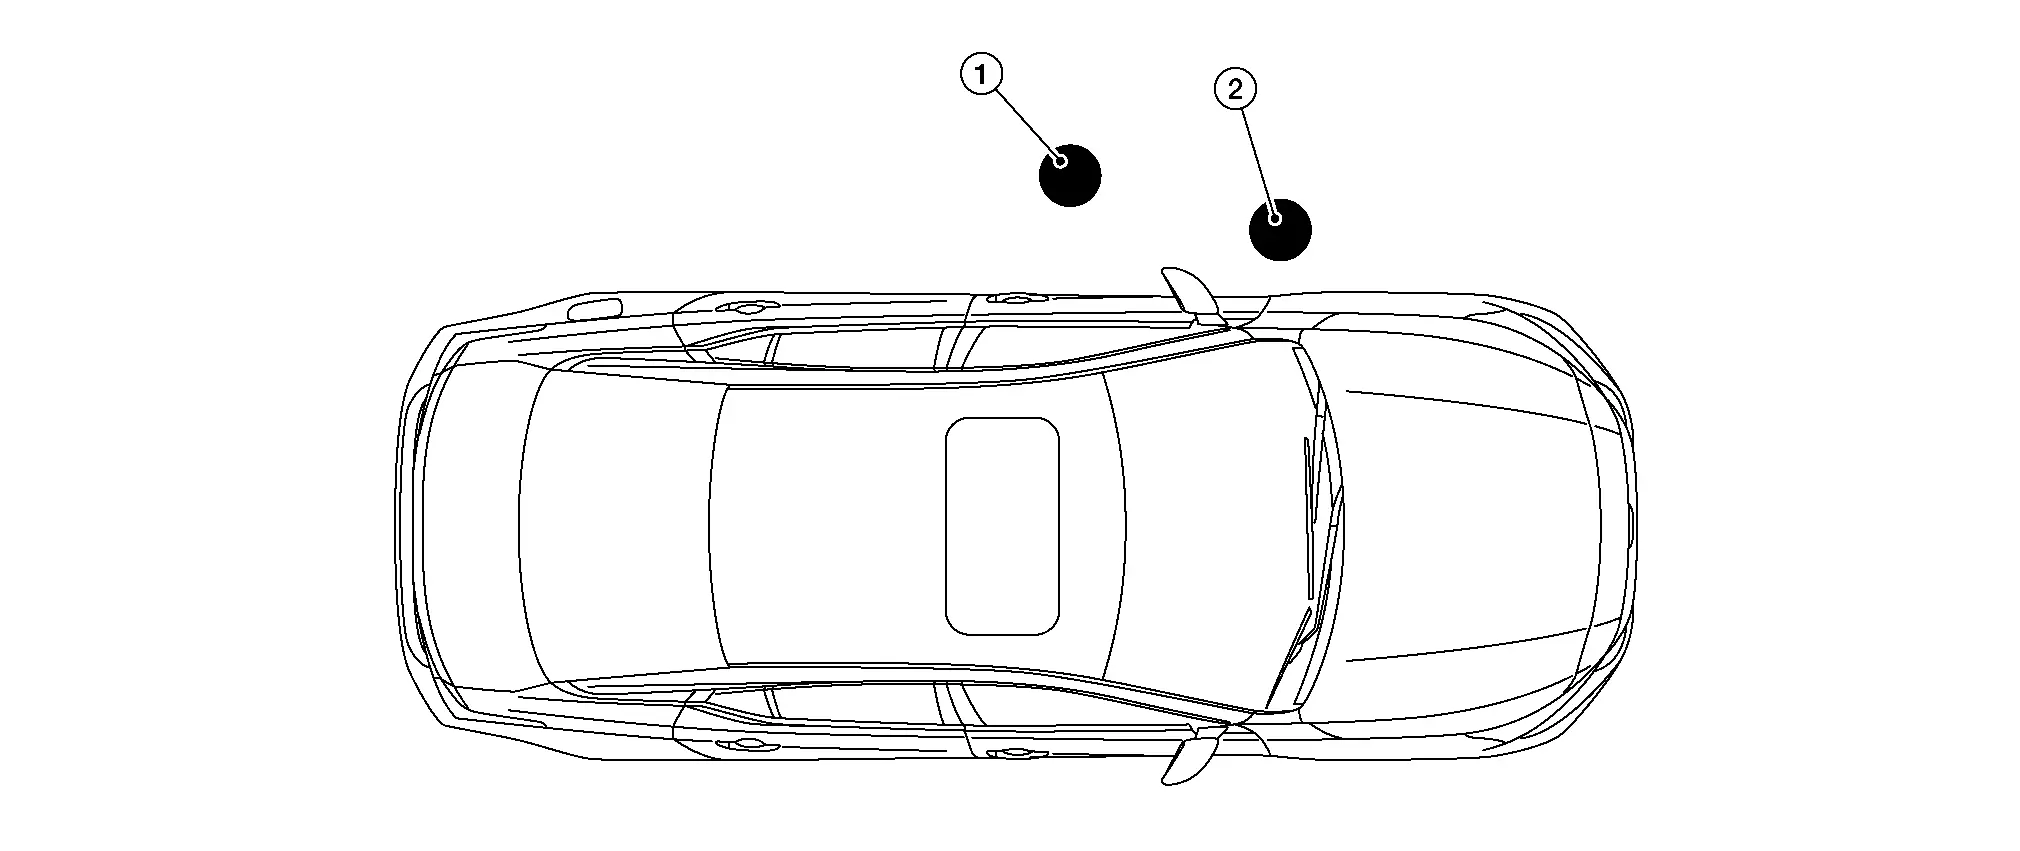
- :Posición normal o inicial
- :Posición de acabado
Posición de la luz paralela
Asegúrese siempre de que la luz (1) quede paralela a la superficie (2) que está reparando.
Superficie superior o plana

Superficie lateral o curva
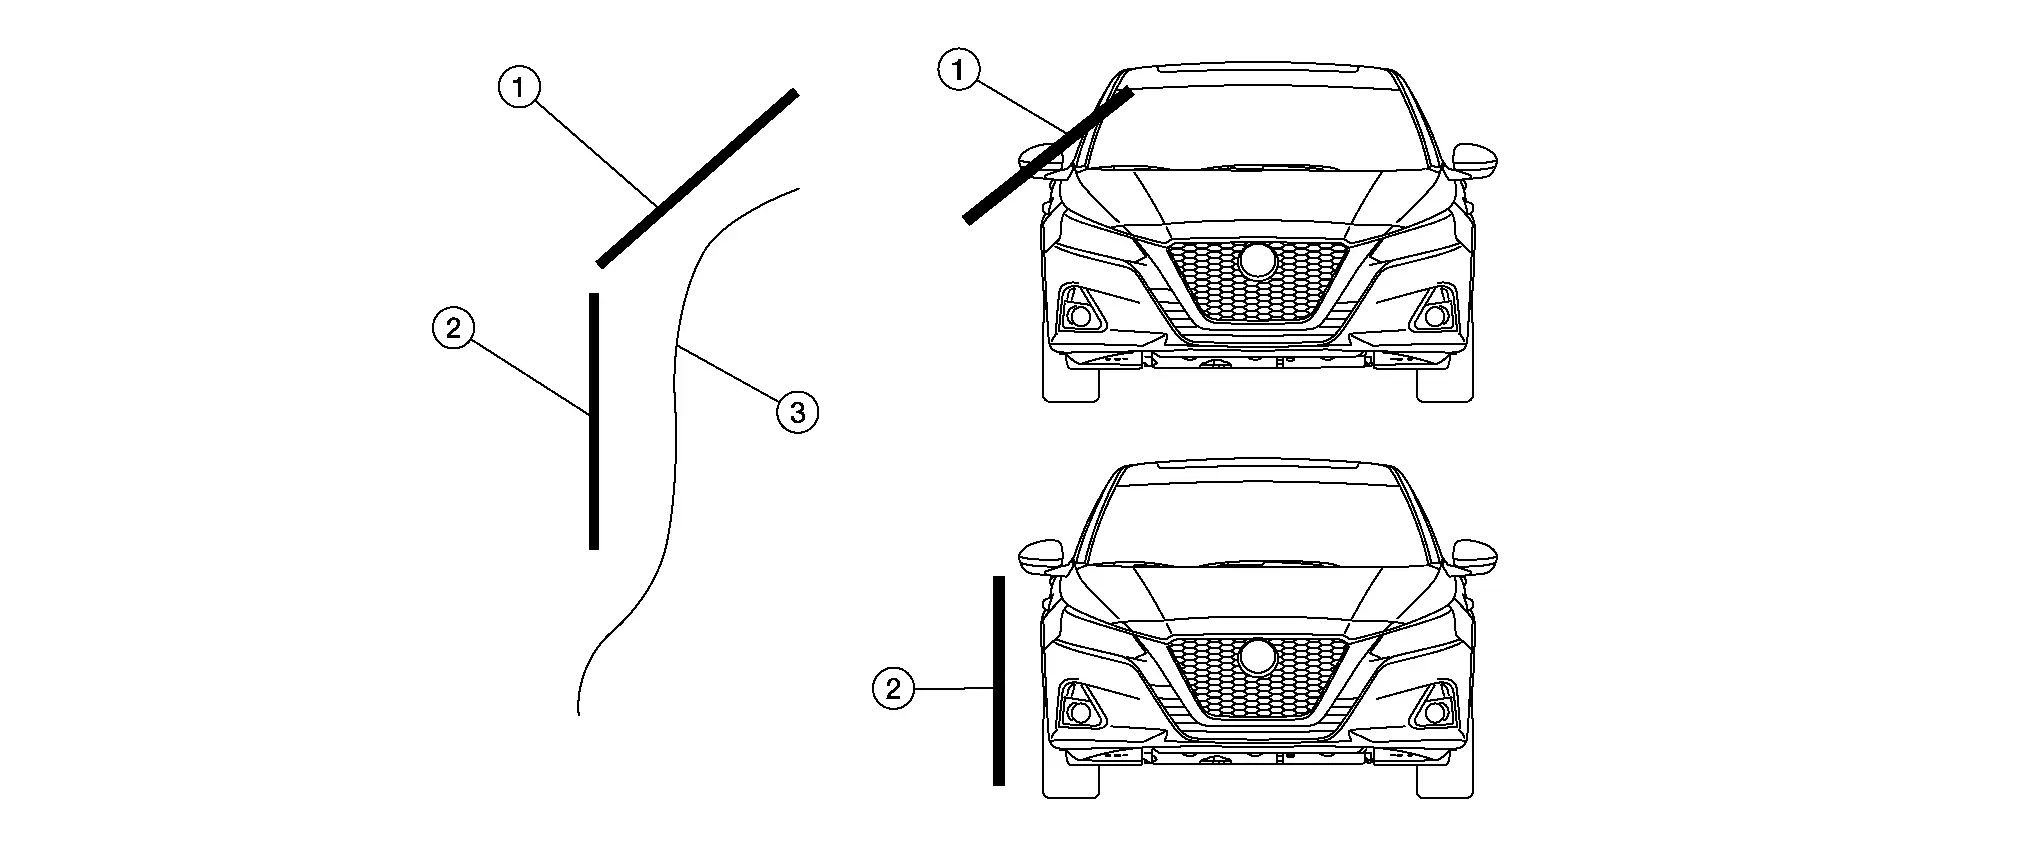
- :Fuente de luz sobre superficie curva
- :Fuente de luz sobre superficie lateral
- :Superficie
Lo ideal es que el sistema de luz utilizado pueda ajustarse fácilmente para adaptarse al contorno de la carrocería.
Considere en qué dirección está doblado el metal.
Si el panel o la zona es plana, no importa desde qué dirección se repare la abolladura.
Pero si el panel (1) o la zona están doblados, es importante trabajar perpendicularmente al doblez. La razón es que, desde el frente, la abolladura (2) no puede verse bien en su tamaño completo.
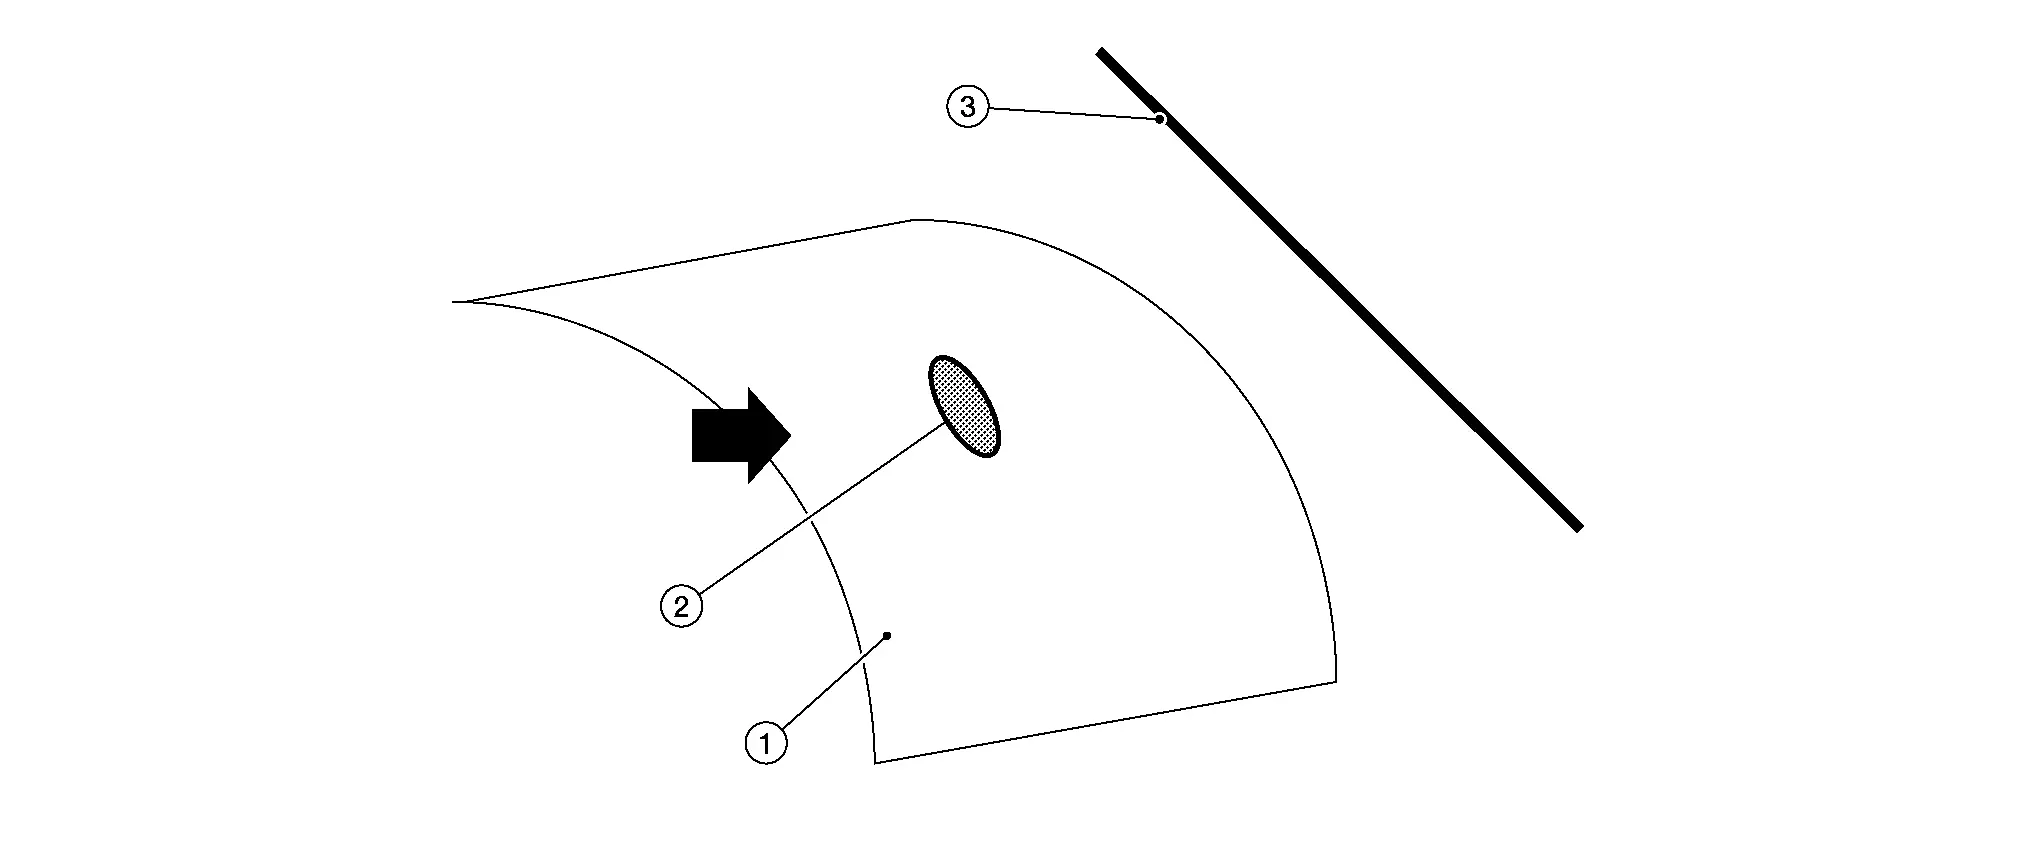
- :Fuente de luz
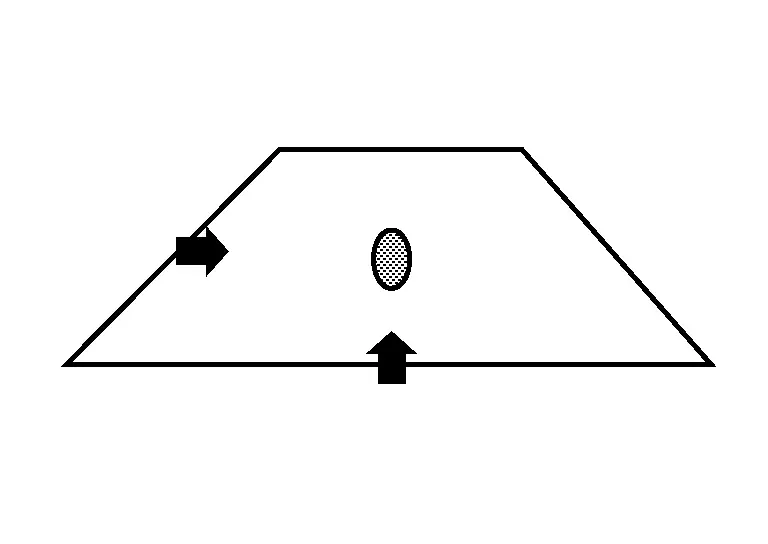
Posición de la luz en cruz
Es siempre importante trabajar la abolladura (1) desde dos ángulos (A y B). Esto ocurre principalmente en paneles superiores como el capó, el techo y la tapa del maletero. La razón es que la abolladura no puede verse completamente desde un solo lado. Por ello, primero se trabaja desde un lado. Normalmente se hace con la luz en un ángulo normal (A) y se corrige la abolladura hasta un 80%. Después, cambie al ángulo (B), idealmente 90°, y termine la abolladura desde el otro lado manteniendo la luz a distancia.

Selección de herramientas de reparación
Las herramientas para la reparación de abolladuras sin pintura son martillos, cucharas, tases y punzones. A continuación se describen algunas herramientas manuales habituales para la reparación de abolladuras sin pintura y ejemplos de aplicación.

Elija herramientas adecuadas para reparar el panel.
Se utilizan tres herramientas básicas: palancas, sistema de pegado y Hotbox. La elección de las herramientas dependerá del acceso al daño y del nivel de experiencia del técnico.
| Palancas (reparación de abolladuras sin pintura) | Sistema de pegado | Hotbox | |
| Acceso | 95% (larguero del techo) | 30% | 10% |
| Experiencia | 6 meses | 2 días | ½ día |
| Formación/práctica | 2 días (6 meses de práctica) | ½ día | ½ día |
Zonas difíciles de reparar las abolladuras
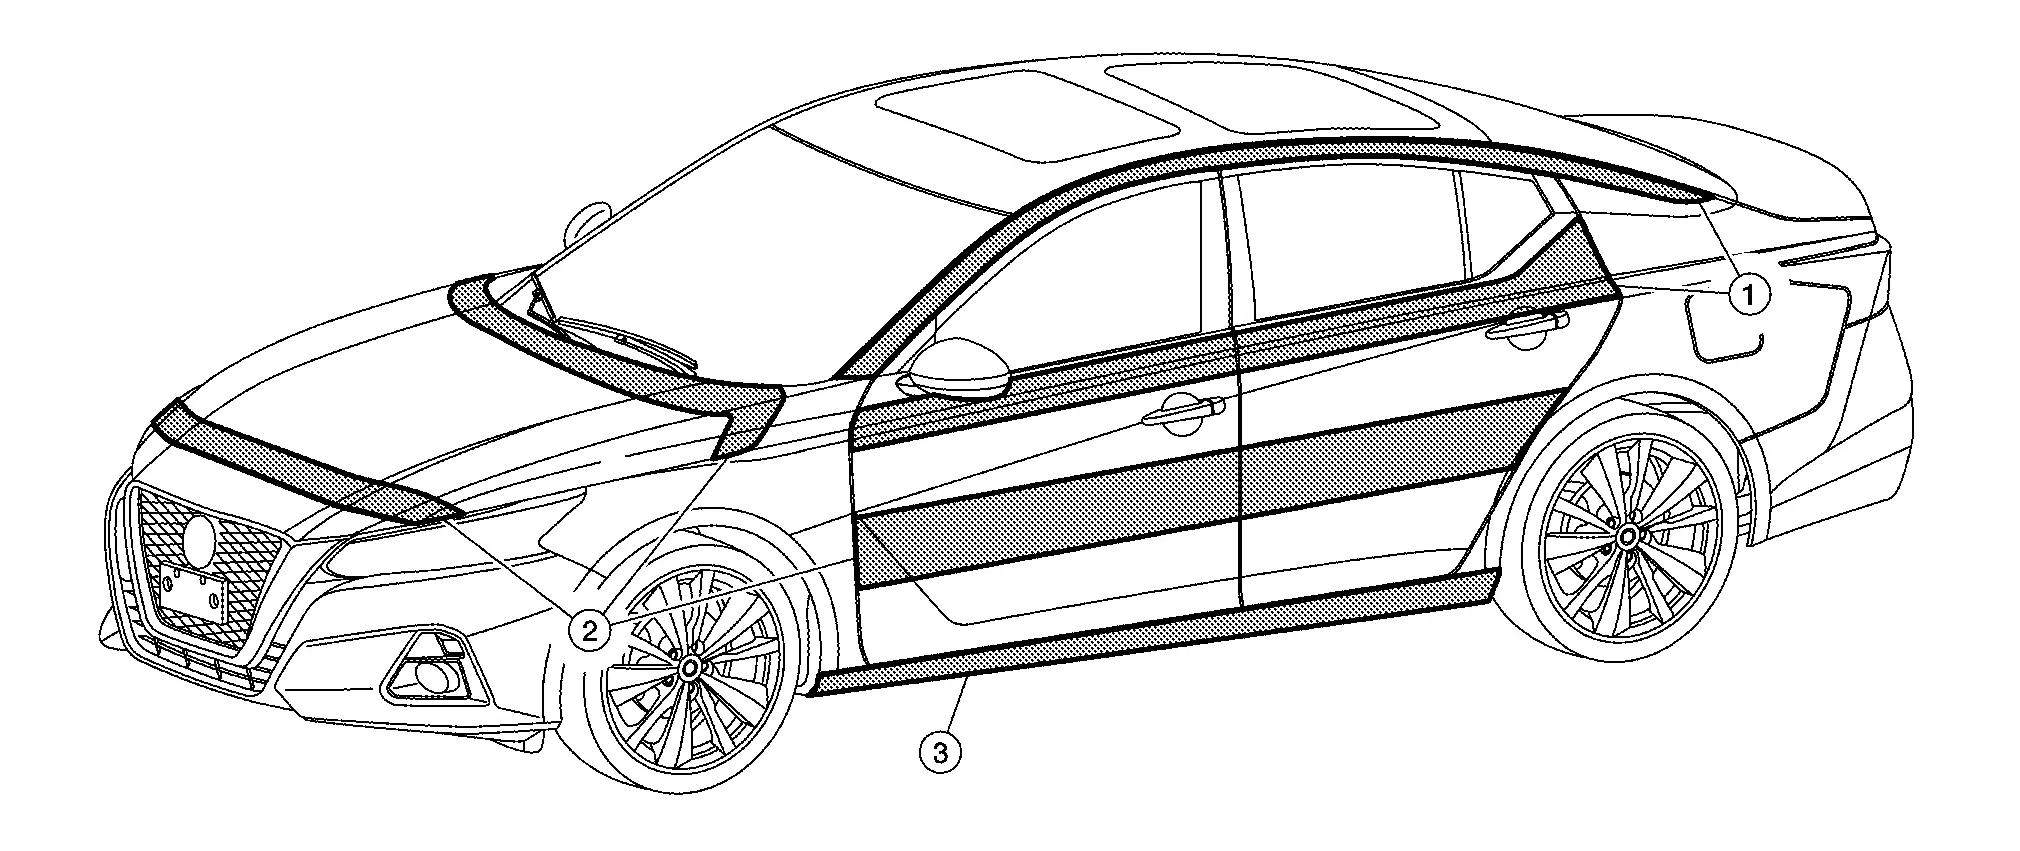
| Índice | Explicación |
| 1 | Esta zona es difícil de reparar por su acceso. A menudo hay que usar el pegado o el Hotbox, y en abolladuras afiladas esta opción es limitada. |
| 2 | Esta zona es difícil por los refuerzos. Puede hacerse con PDR, pero a menudo el refuerzo estorba. |
| 3 | Esta zona también es difícil de reparar por el doble refuerzo del larguero. La mayoría de las veces esta zona se repara con el sistema de pegado. |
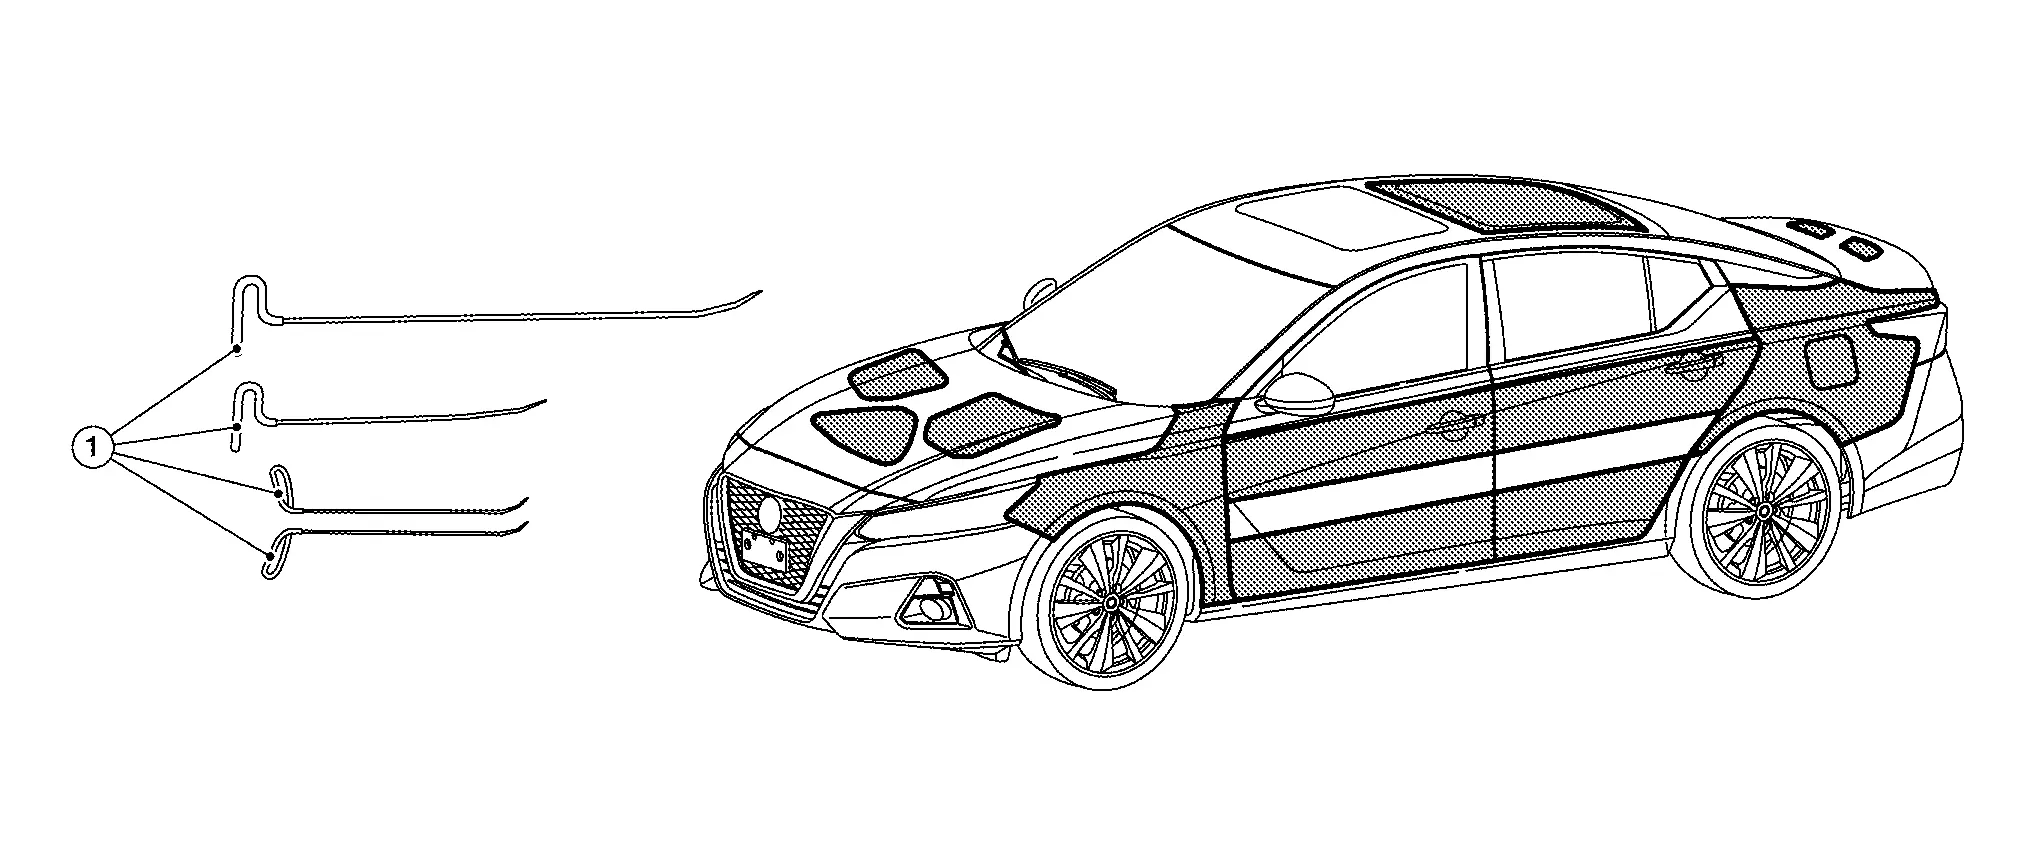
Palancas
Las palancas (1) se utilizan en zonas abiertas, como capós, techos y también en paneles laterales sin refuerzos.
Palancas estándar
Además, existen herramientas combinadas, como las herramientas de gancho.
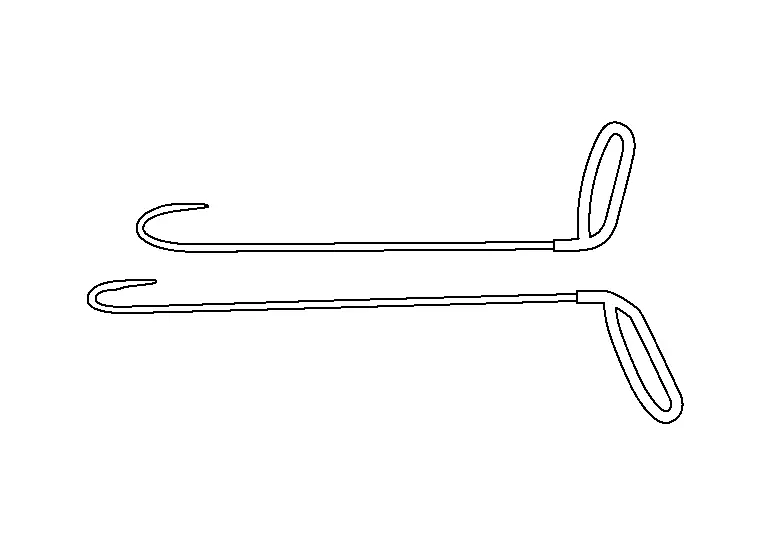
También hay herramientas de palanca especiales con diferentes puntas.

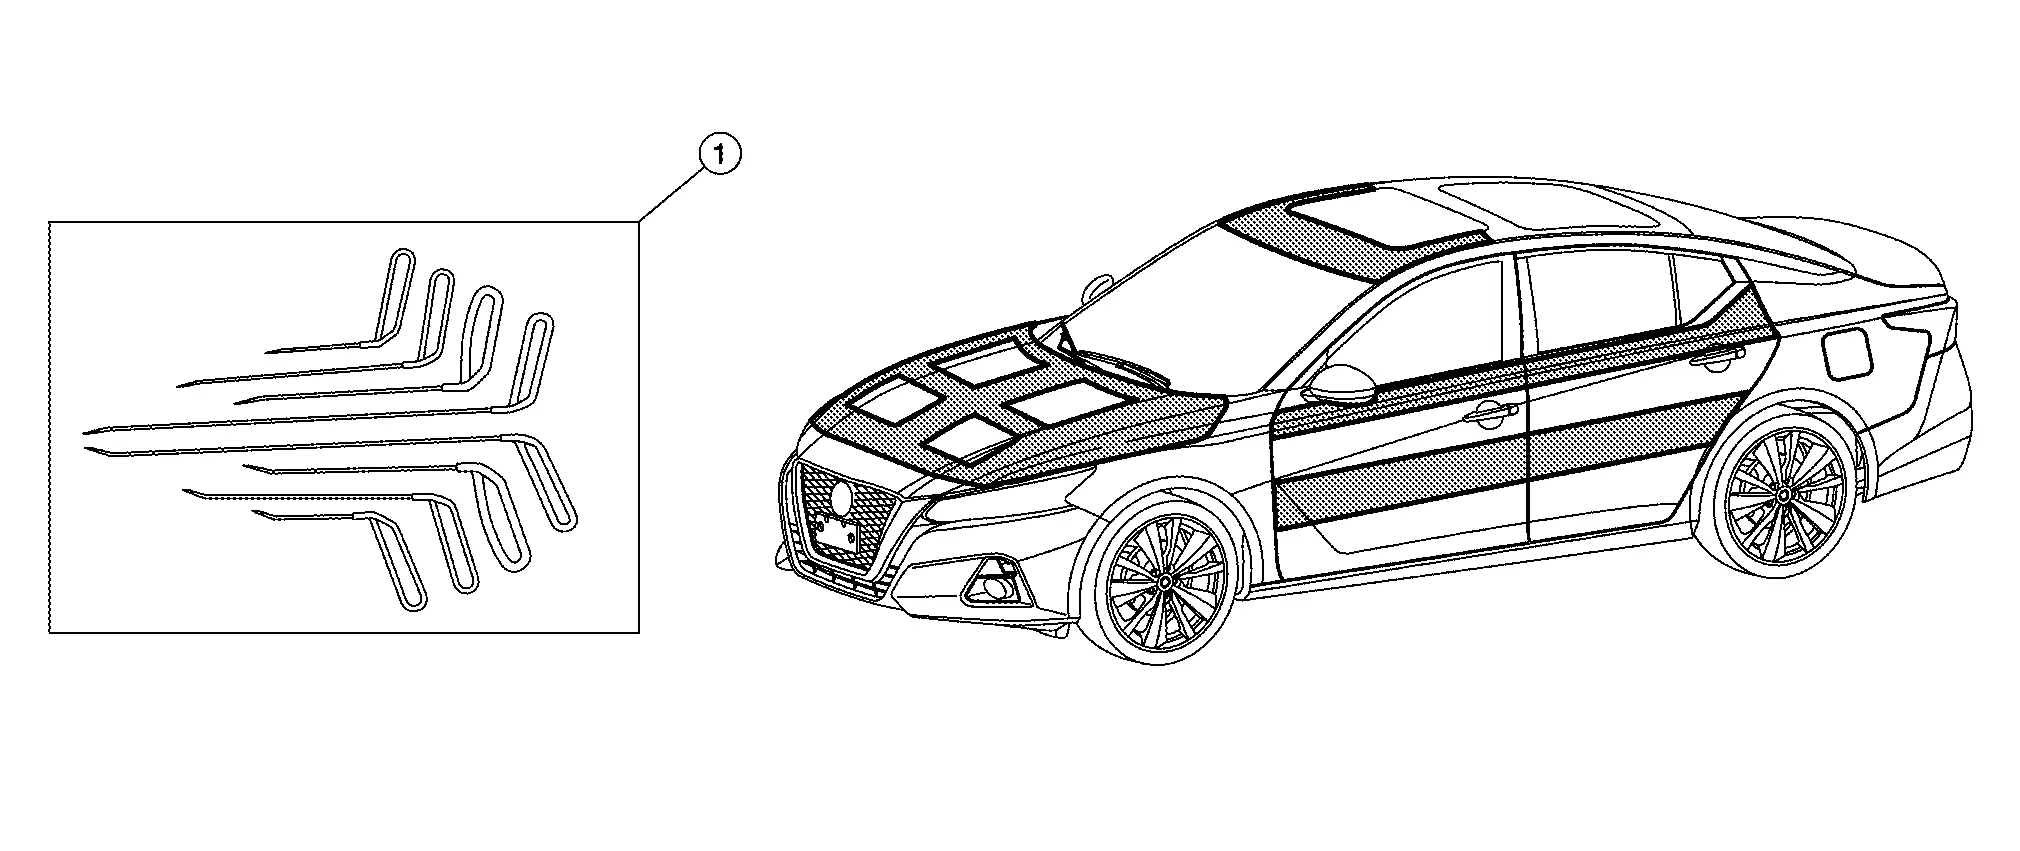
Herramientas de alambre
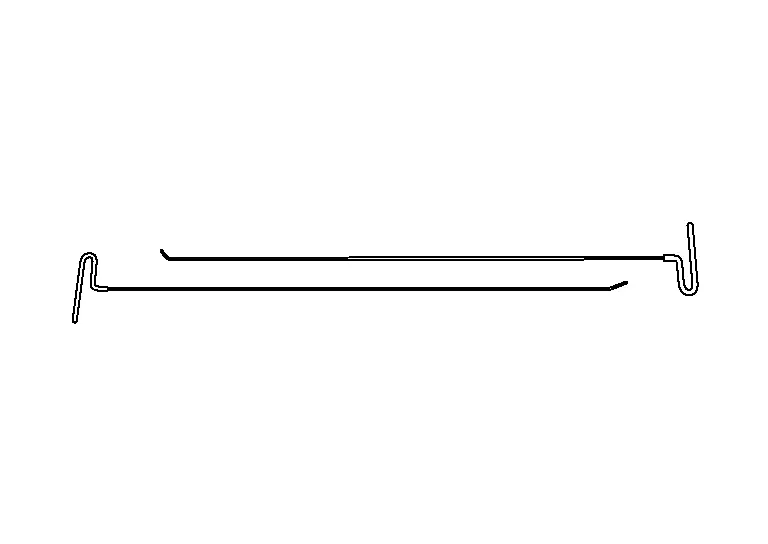
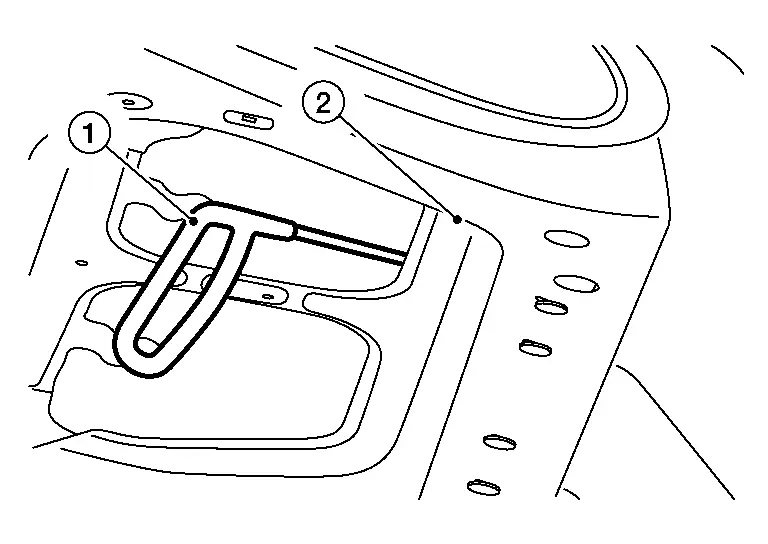
Las herramientas de alambre (1) se utilizan en zonas a las que no se puede acceder con las herramientas de palanca. Esto ocurre sobre todo detrás de refuerzos o en espacios reducidos.
Alambres estándar
Alambres largos
Puntas de las herramientas de alambre
La mayoría de las puntas de las herramientas de alambre son muy similares debido a su construcción. El área de contacto es de aproximadamente 1 mm. Para suavizarla, a menudo se utiliza cinta adhesiva.
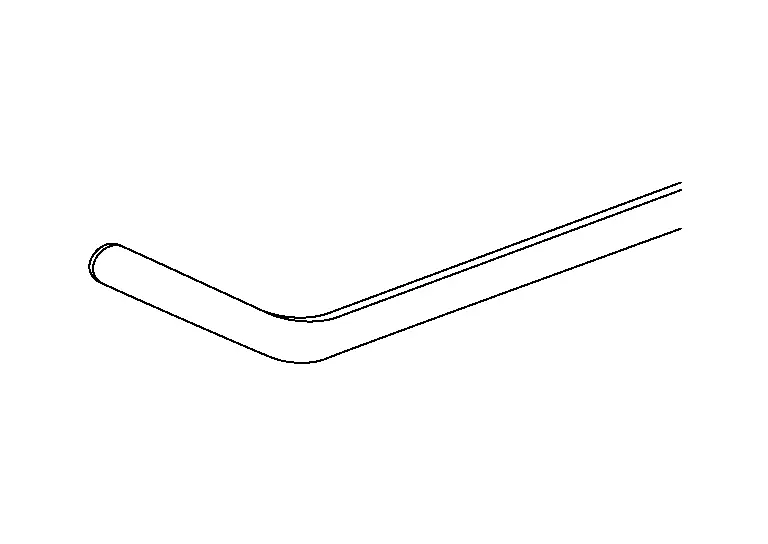
Otro punto importante es el rebaje a lo largo del vástago de la herramienta (1). Facilita mucho el acceso a los refuerzos (2).
Métodos de reparación de paneles
(1) CORRECCIÓN DE PANEL CÓNCAVO CON CUCHARAS
Los paneles convexos pueden repararse con martillo y punzón. Los paneles cóncavos pueden repararse con una cuchara si se cumplen las siguientes condiciones:
La cuchara debe poder introducirse detrás del panel cóncavo. No se pueden reparar zonas de construcción cerrada ni paneles de unión.
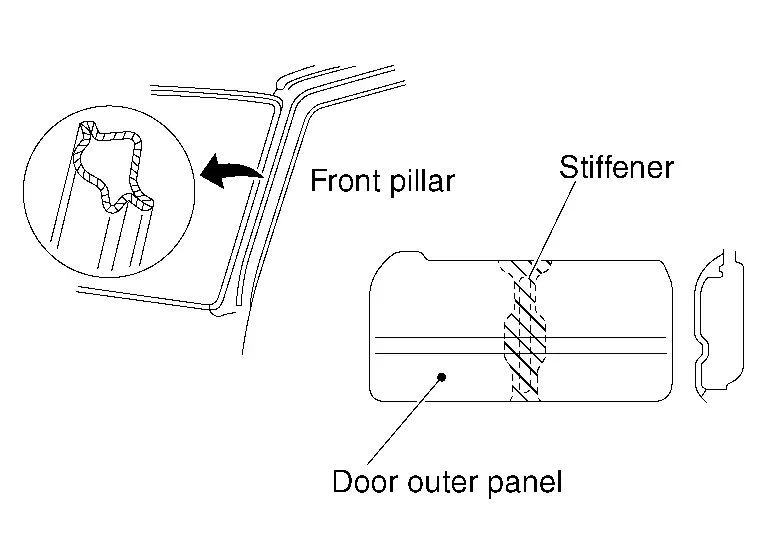
Debe permitirse el uso de la acción de palanca.
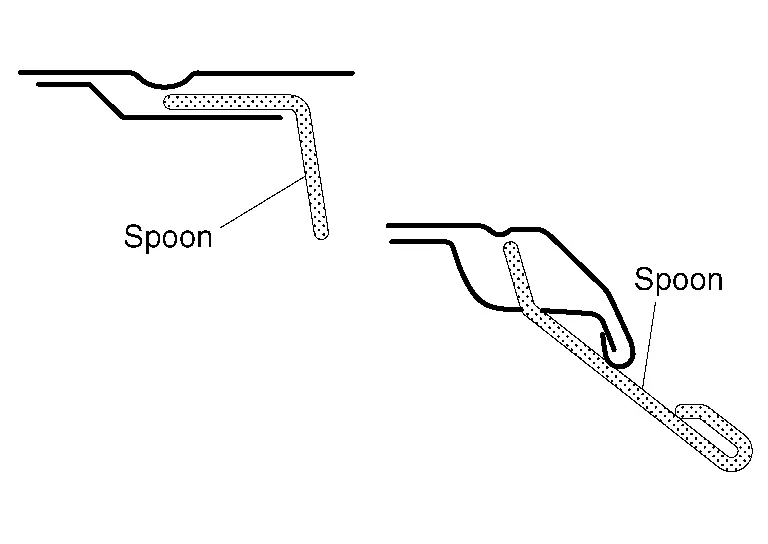
Si la zona circundante del panel puede utilizarse como apoyo para que la cuchara actúe como palanca, puede repararse el área cóncava. De lo contrario, la fuerza correctora no llegará a la zona deseada.
La zona cóncava debe ser visible desde el exterior.
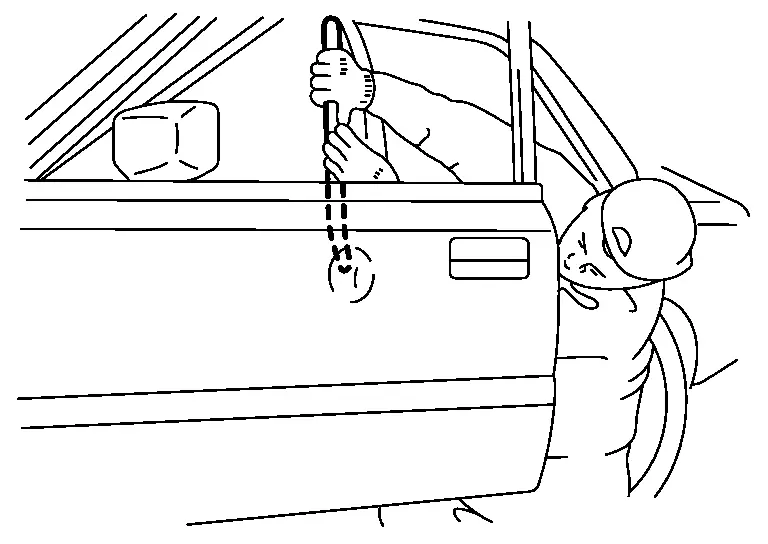
Este trabajo se realiza visualmente, y las abolladuras en zonas ocultas no pueden repararse.
(2) PUNTOS CLAVE EN LA REPARACIÓN DE ABOLLADURAS SIN PINTURA
Reparación de daños grandes:
Especialmente en abolladuras grandes o en abolladuras sobre metal con forma doblada, el daño ha generado una corona.
Es decir, el metal fue empujado hacia un lado y se deformó. Primero, extraiga una parte del centro (50 %). Busque la corona y golpéela hacia dentro. Después, extraiga de nuevo el daño. Según el daño, esto debe repetirse varias veces, alternando extracción y golpeo.
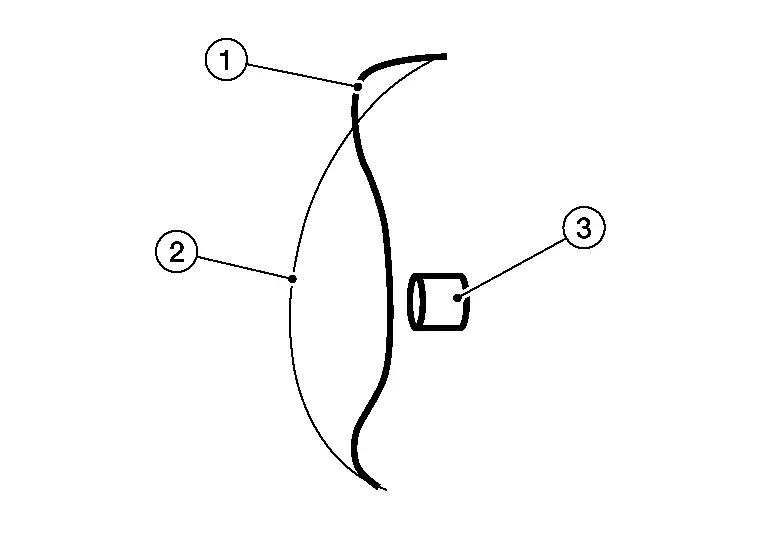
- :Daño original
- :Distancia de tiro final
- :Herramienta
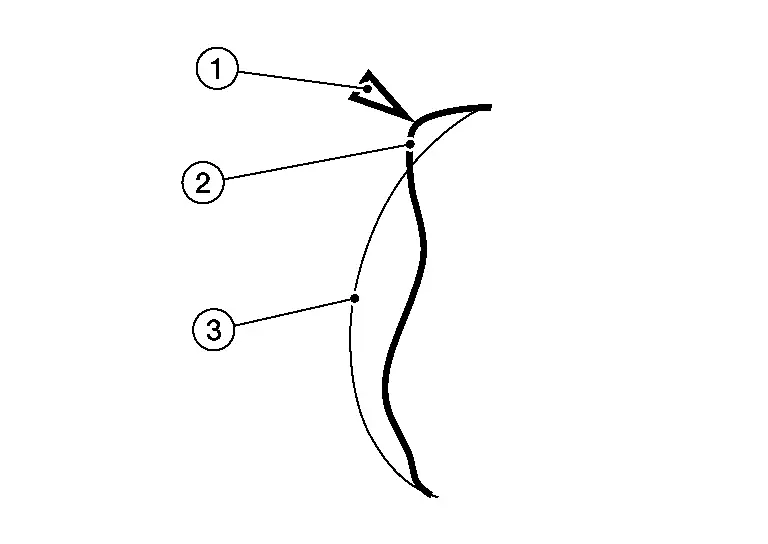
- :Golpear la corona hacia dentro
- :Daño original
- :Distancia de tiro final

- :Distancia de tiro final
- :Herramienta
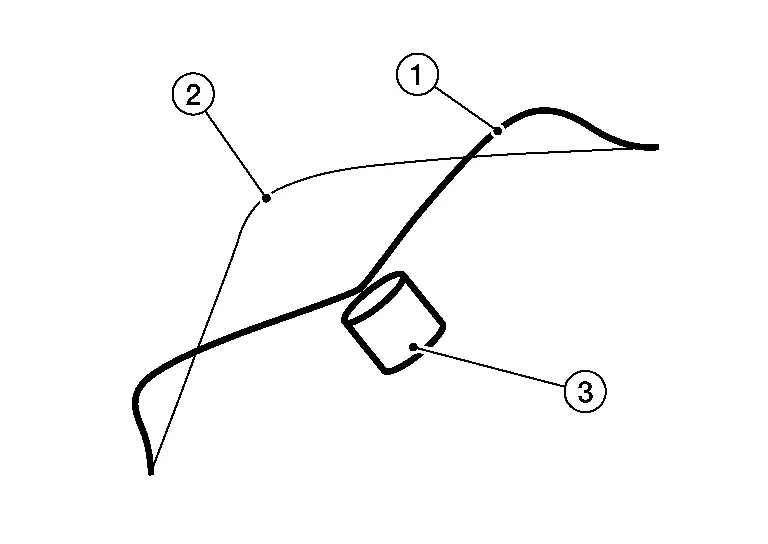
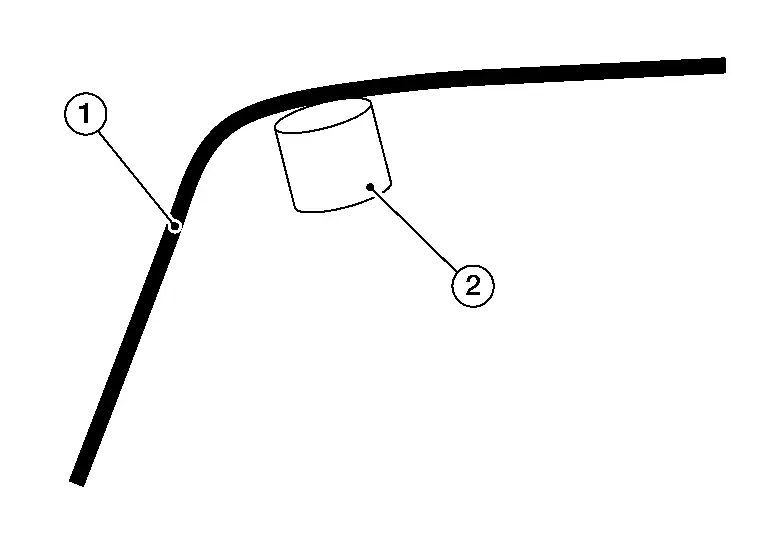
Reparación de abolladuras sobre bordes:
Posición inicial (A).
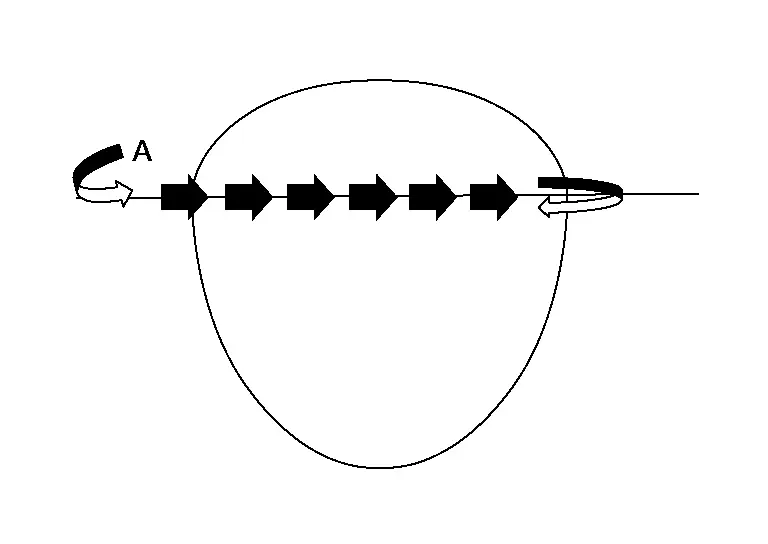
Colóquese por el exterior, en zona abierta
- :Daño original
- :Distancia de tiro final
- :Herramienta
Desplácese hasta el borde
Desplácese lentamente a lo largo del borde, hacia adelante y hacia atrás.
El borde debe levantarse primero.
Golpee hacia dentro las coronas (1)

- :Daño original
- :Distancia de tiro final
Empuje hacia arriba el resto
- :Distancia de tiro final
- :Herramienta
Reparación de abolladuras en forma de media luna o alejadas de los bordes:
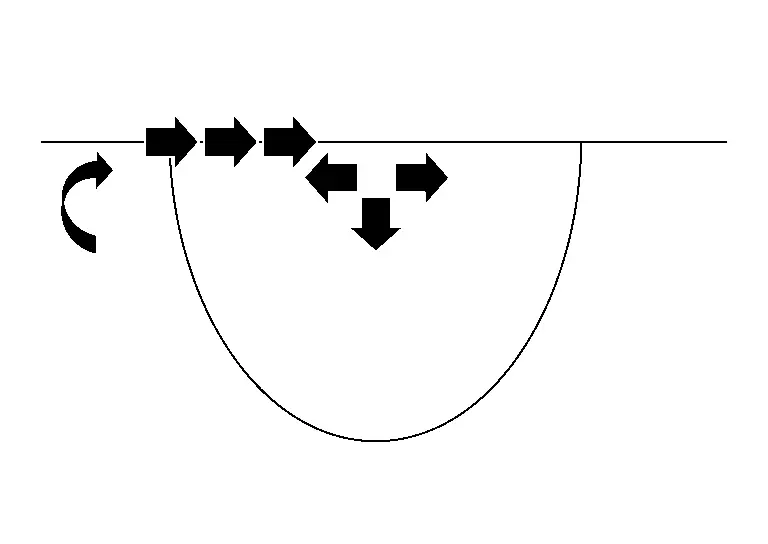
Colóquese por el exterior
Desplácese hasta el borde
Diríjase al centro
Empuje hacia el exterior desde el borde y el centro
Reparación de una sección cóncava de curva suave:
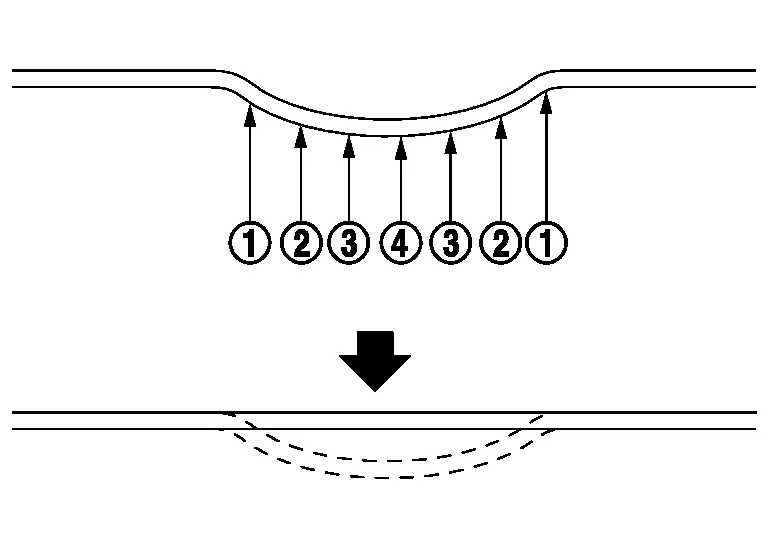
Levante la parte cóncava poco a poco, empezando por el exterior.
Reparación de una sección cóncava con un doblez pronunciado en el centro:
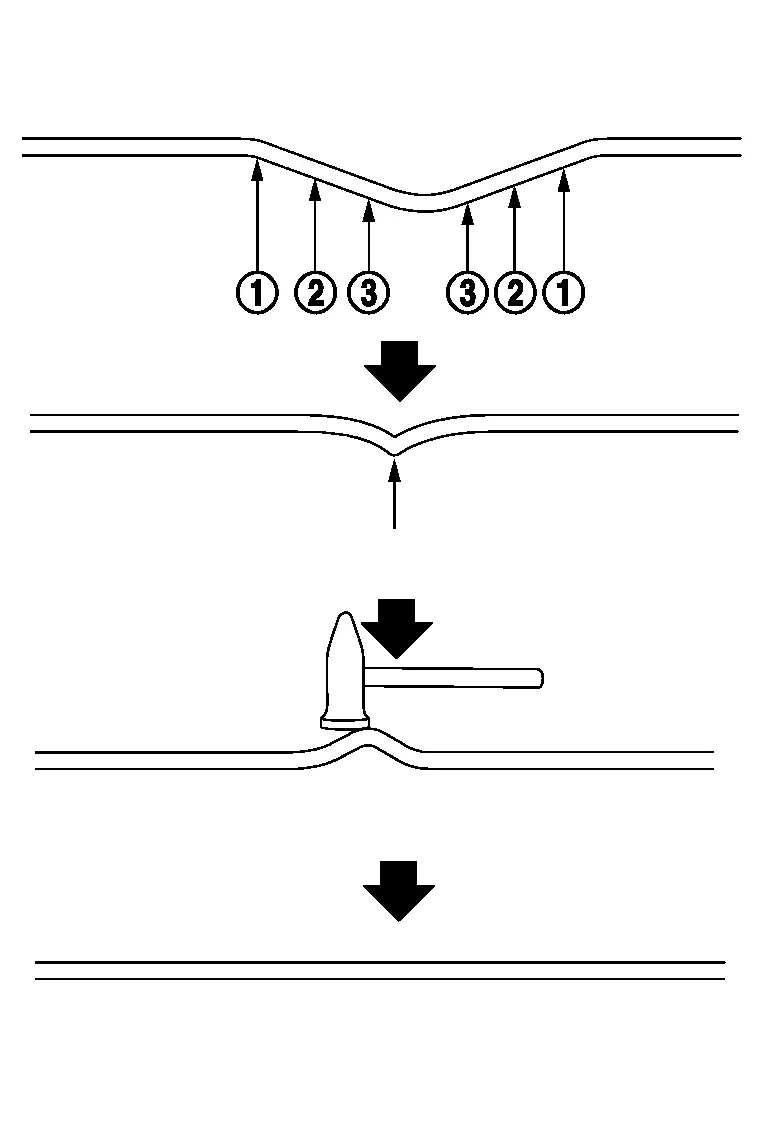
Primero, levante la parte cóncava un 60 % - 70 %, empezando por el exterior. A continuación, levante la zona con doblez pronunciado ligeramente por encima de la superficie del panel circundante.
Después, aplane el punto alto golpeando con un martillo.
No intente corregir la deformación del panel de una sola vez.
Utilice el método de reparación paso a paso, como desbastado → alisado → acabado.
Tras la reparación, compruebe visualmente la zona reparada desde todas las direcciones.
Pulido de la superficie del panel y tratamiento anticorrosivo
(1) PULIDO DE ACABADO DE LA SUPERFICIE CORREGIDA
Si la superficie pintada se raya durante la reparación, pula con pasta abrasiva para eliminar los arañazos.
(2) TRATAMIENTO ANTICORROSIVO DE LA PARTE POSTERIOR DEL PANEL
Las cucharas pueden causar arañazos. Aplique cera anticorrosiva en la parte posterior del panel.
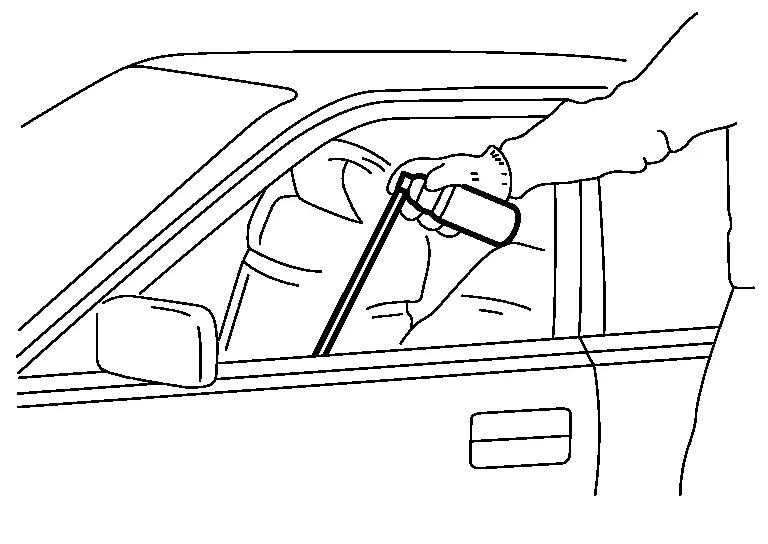
Utilice 3M 8852 Cavity Wax + kit de aplicador 3M 8851, o equivalente.
Examen del panel
Las irregularidades del panel deben examinarse cuidadosamente para determinar si pueden repararse y cuál es el método de reparación más adecuado.
Consulte "Examen de daños en el panel".
Dirección de trabajo en el vehículo
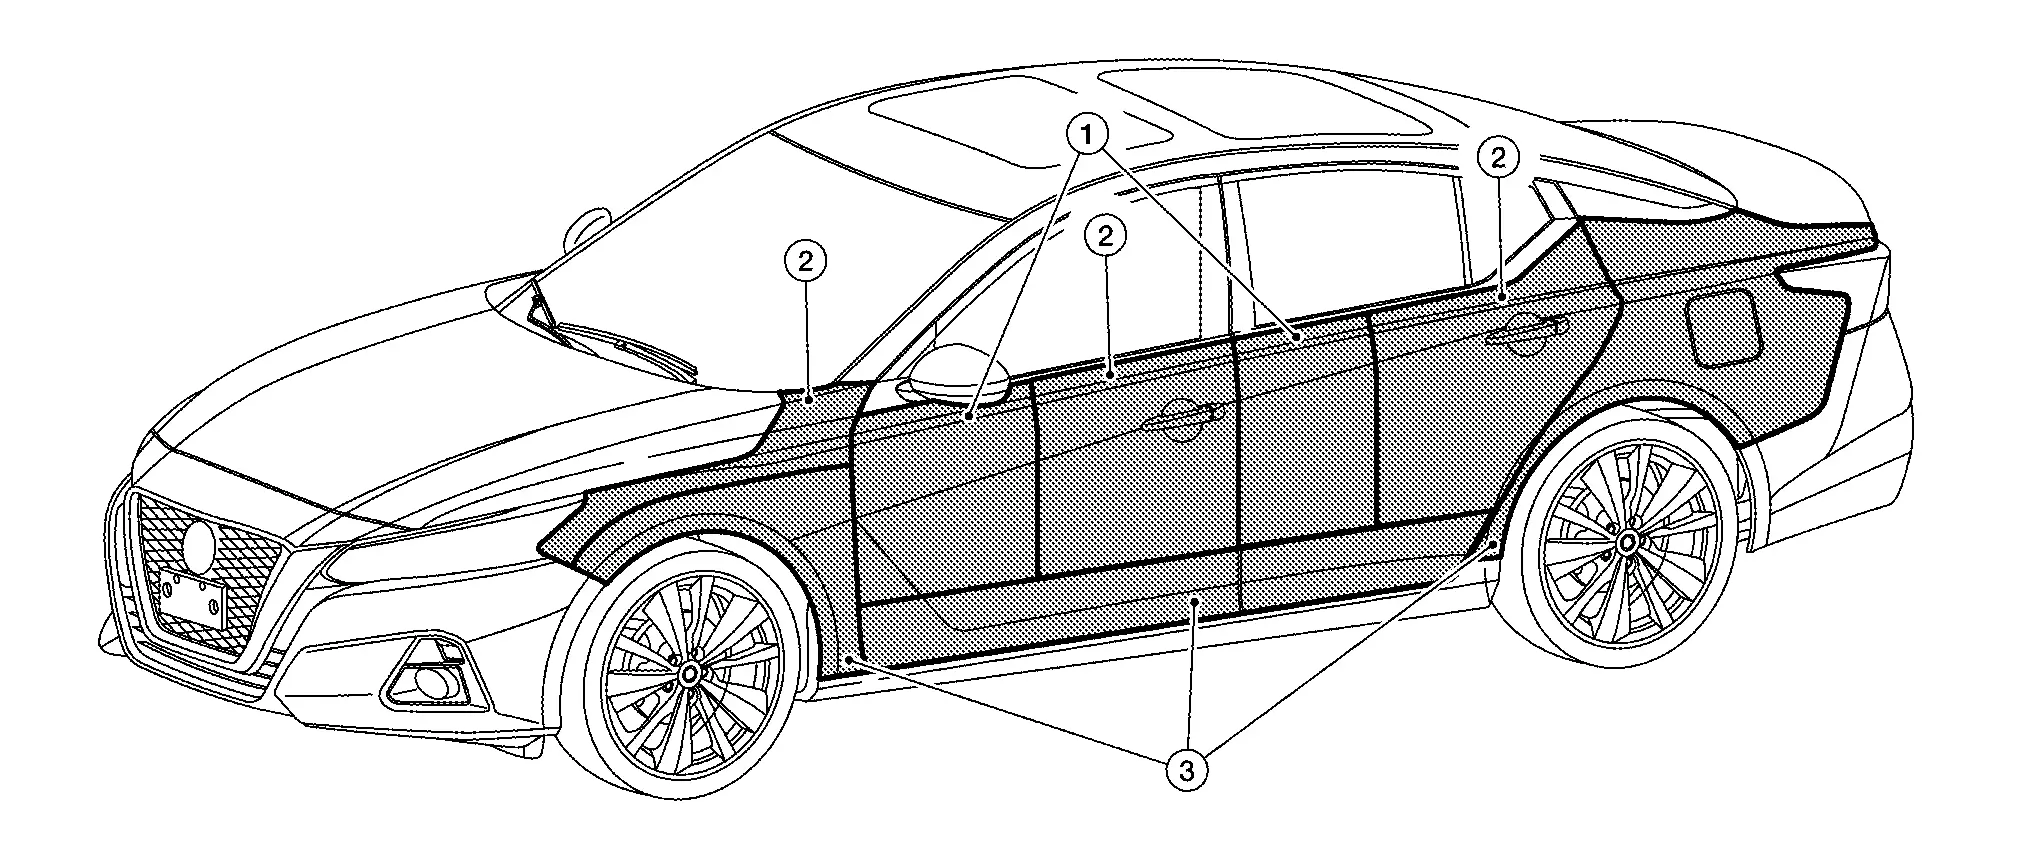
- Zona accesible principalmente desde la parte trasera hacia la delantera
- Zona accesible principalmente desde la parte delantera hacia la trasera
- Zona accesible principalmente desde la parte inferior
Para cada panel y cada parte general de un panel es importante considerar la posición de la luz, la dirección de la posición de la luz y la dirección de trabajo.
Sistema de pegamento
Los sistemas de pegamento permiten tirar cuando una zona no es fácilmente accesible, como los largueros del techo o zonas situadas debajo de refuerzos. También es uno de los sistemas más fáciles de aprender. Sin embargo, se limita principalmente a abolladuras blandas.
Algunos factores que afectan al tiro con pegamento:
Temperatura

El diámetro y el tamaño del botón de tiro

Aplicación
Coloque el botón correctamente.
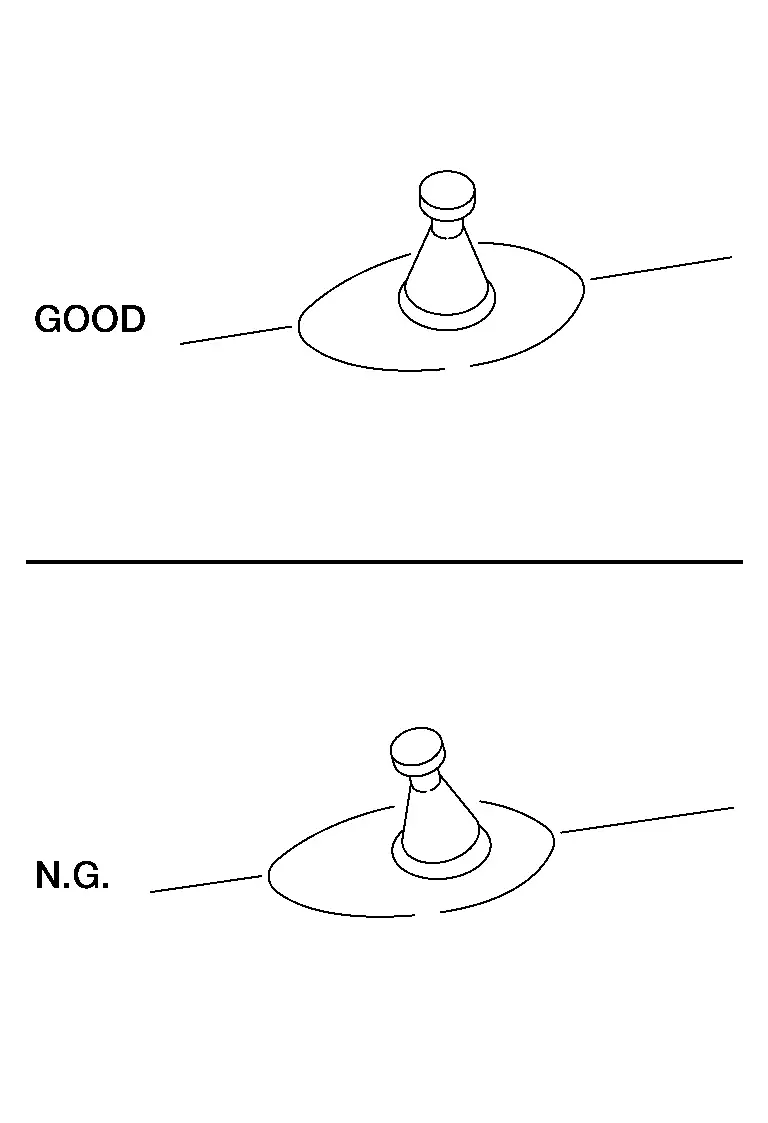
Tiempo de enfriamiento
El tiempo de enfriamiento depende de la temperatura superficial y del tipo de pegamento utilizado. El pegamento sale de la pistola a una temperatura de 120 °C a 140 °C, según la pistola. Después, el pegamento necesita algo de tiempo para enfriarse. Existen varios métodos para determinar cuándo tirar, dependiendo también del tipo de pegamento.
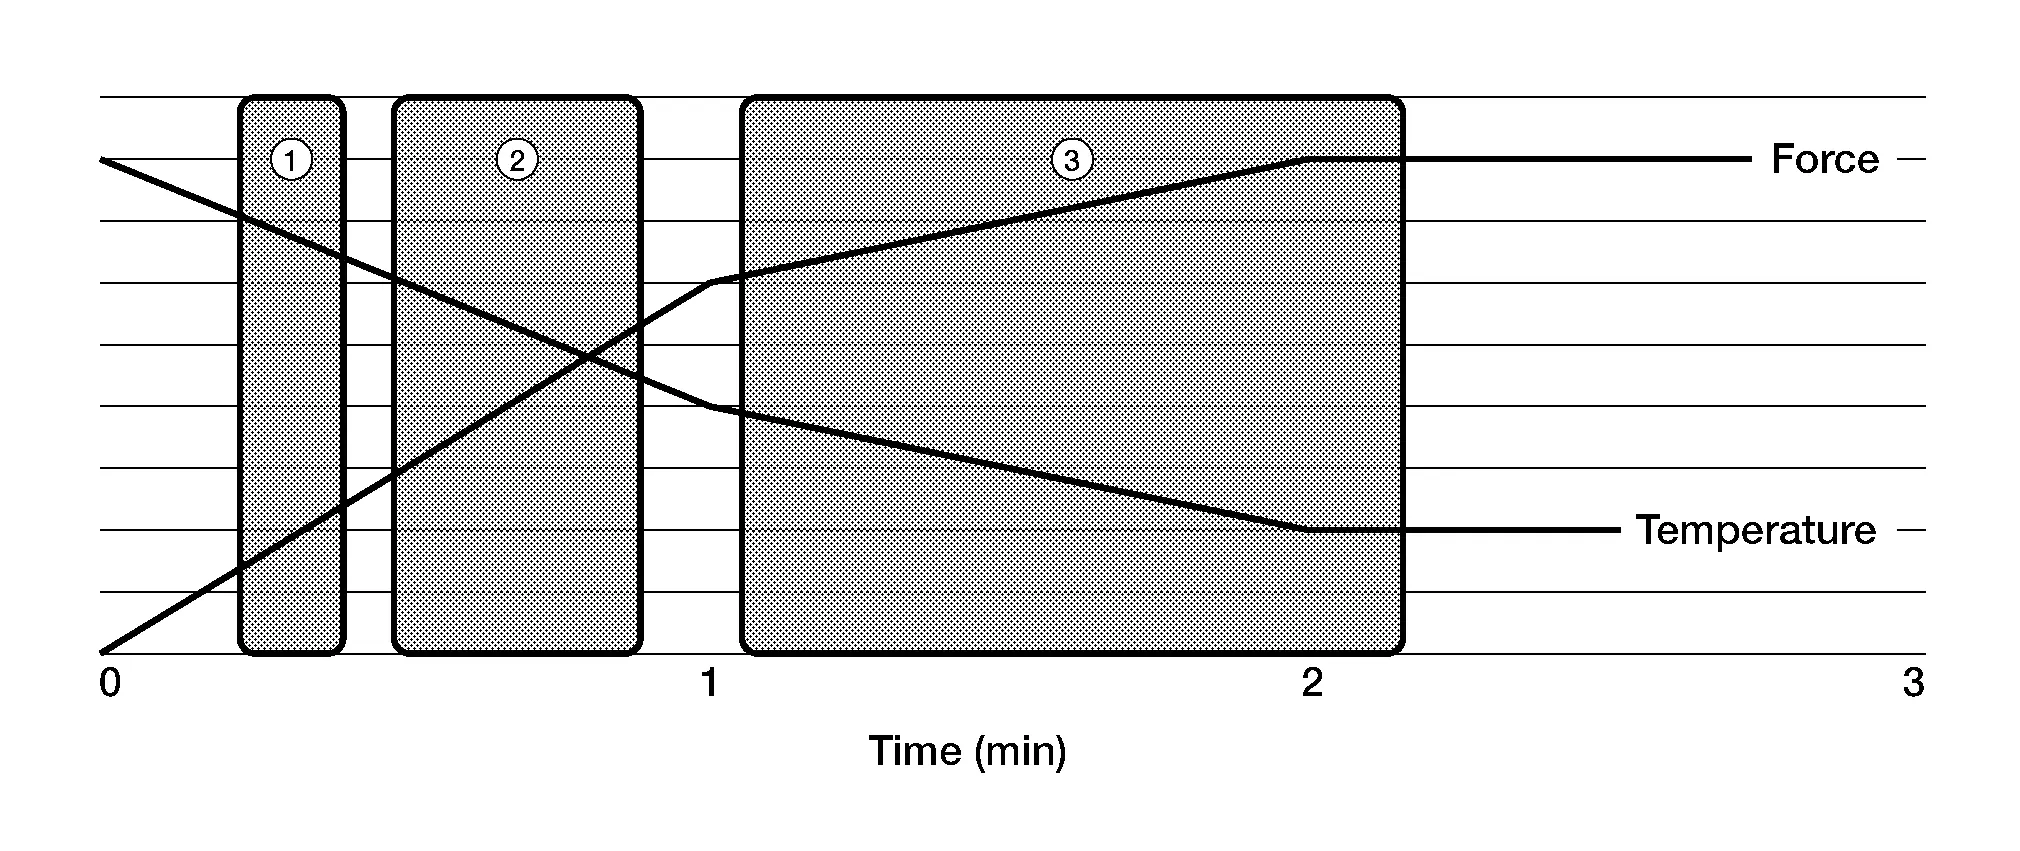
Índice Explicación 1 Después de 15 segundos: en este intervalo puede realizarse un tiro si no se requiere una fuerza de tiro elevada, por ejemplo, en abolladuras pequeñas. 2 Después de 25 segundos: en este intervalo el calor del pegamento todavía puede estar en el metal, lo que facilita el tiro. Solo puede hacerse en abolladuras más marcadas. Con algunos pegamentos, este puede ser el tiempo de enfriamiento ideal. 3 Después de 60 segundos: este es el intervalo estándar si se desean resultados uniformes. Tipo de tiro
Existen dos métodos básicos de tiro: uno con extractor manual y otro con martillo deslizante.
En general, el extractor manual (1) es más fácil para principiantes y también para daños más profundos. El martillo deslizante (2) es algo más rápido en la aplicación. Depende más de lo que esté acostumbrado a usar.

Área de aplicación
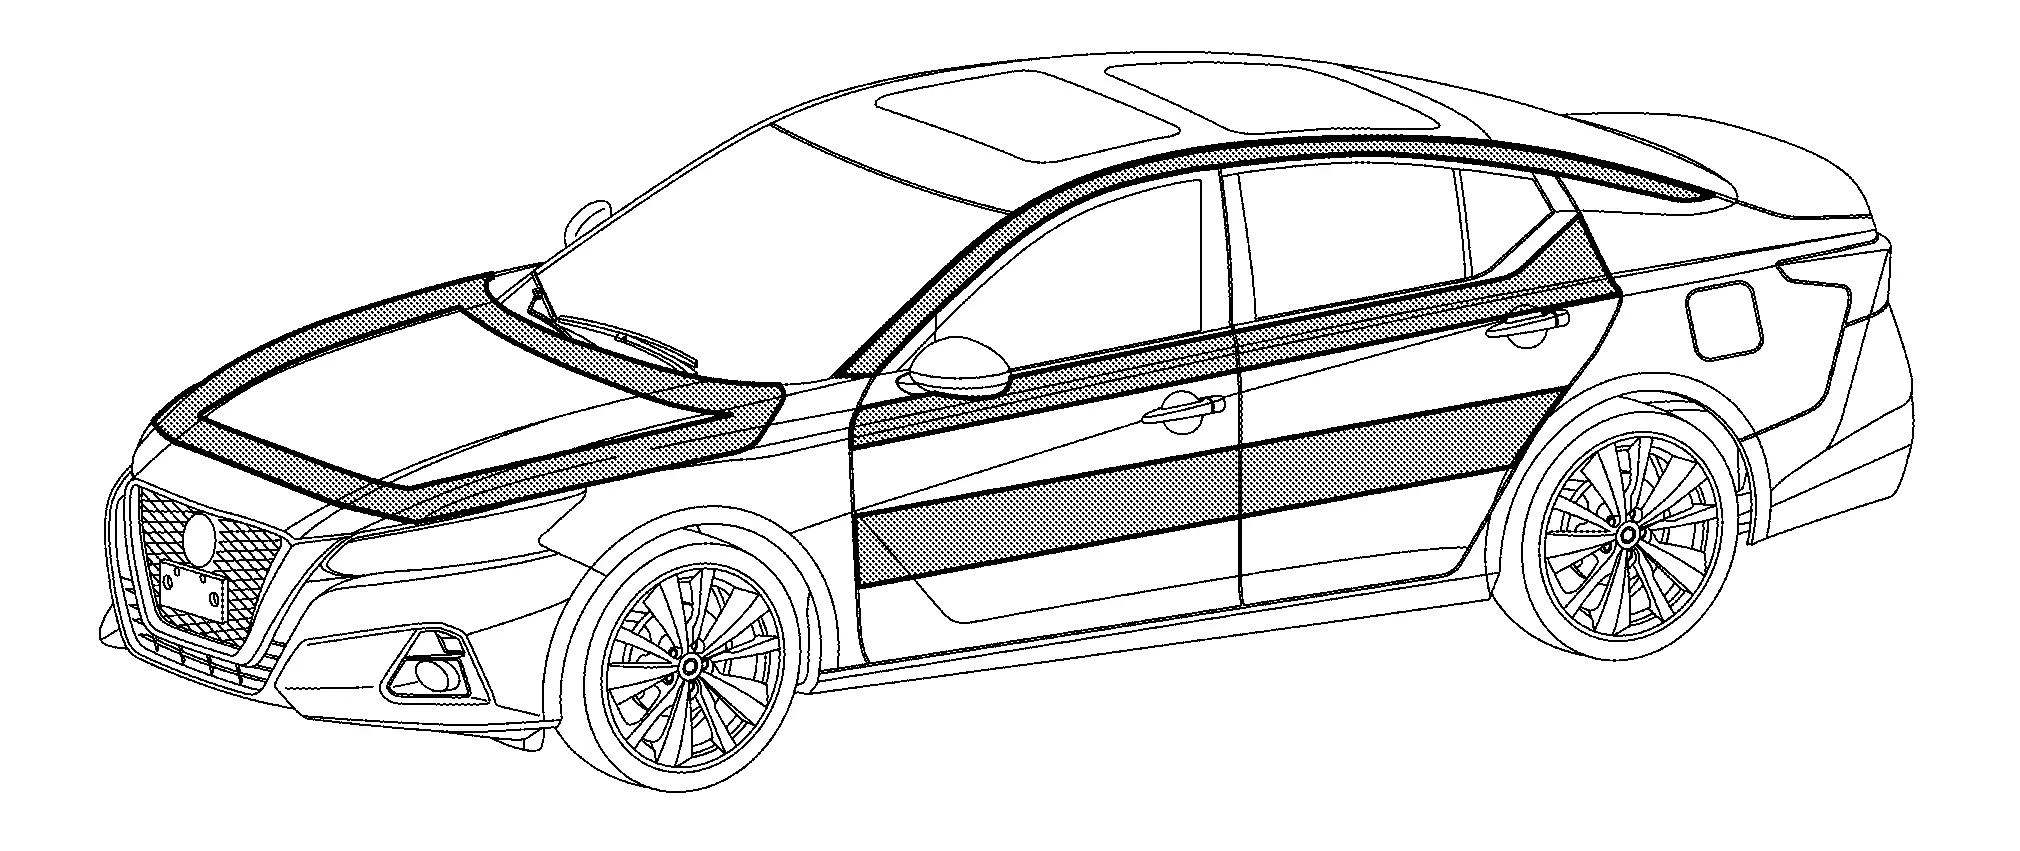
El sistema de pegamento puede utilizarse en todas las zonas. Es ideal en abolladuras blandas y medianas, aunque en algunas zonas donde el acceso con las herramientas PDR es difícil se utiliza con frecuencia.
Reparación de plásticos
La soldadura de plásticos solo puede utilizarse como método de reparación en termoplásticos.
Preparación del trabajo
Las reparaciones deben realizarse siempre desde el lado interior hacia el exterior del componente, lo que significa que, en la mayoría de los casos, es necesario desmontar el componente de carrocería dañado.
La zona de reparación siempre debe limpiarse a fondo antes de cualquier reparación.
Para garantizar una buena unión entre el plástico y el material de aportación, los bordes de la rotura deben lijarse en forma de cuña o de "V" por la cara interior y por la exterior. Además, hay que eliminar la pintura de la zona dañada. Aquí se puede utilizar una herramienta de lijado de baja velocidad con abrasivo de grano P120, ya que de lo contrario el plástico podría sobrecalentarse y emborronarse.
Resumen del procedimiento

- :Soldador de plástico
- :Varilla de aportación
- :Superficie dañada
Una reparación por un solo lado no sellará completamente el daño y provocaría que volviera a aparecer poco después de la reparación. Por ello, siempre hay que soldar ambos lados de la pieza de plástico.
La reparación siempre comienza por el interior del componente. La pieza de plástico y el material de aportación se funden y se sueldan entre sí mediante un chorro de aire caliente. En el proceso pueden superponerse y soldarse entre sí varias capas del material de aportación. Normalmente basta con un solo cordón de soldadura en la cara exterior.
El material de aportación que sobresalga por la cara exterior de la pieza de plástico se lija. Después, la pieza se prepara para el repintado.
Proteja la zona circundante:
Proteja la zona circundante del daño con cinta de enmascarar y/o cinta adhesiva para conductos.
Preparación de la zona:
Lije la pintura de la zona circundante, por ambos lados. Es importante no transmitir demasiado calor a la zona, ya que esto puede hacer salir aceite residual del plástico. Lo mejor es lijar a mano al final para eliminar los residuos de suciedad de la superficie. Puede utilizar una rasqueta o papel de lija (80/120).
Pasos de reparación por fusión de plástico
Para que se produzca una fusión correcta, ambos materiales deben estar en estado de fusión: la varilla de aportación y el material que se va a soldar. Cada plástico tiene una temperatura de fusión diferente y su propio MFI (índice de flujo de fusión). Esto significa que, durante el proceso de fabricación, la temperatura de fusión y la presión confieren al material sus propiedades. En la fusión de plástico se utiliza una temperatura de soldadura alta y un volumen de aire bajo. Esto tiene la ventaja de obtener un baño de soldadura controlado sin deformar la zona circundante. Hay tres puntos que considerar durante el proceso de fusión.
Baño de soldadura
Ángulo de la varilla de aportación
Presión sobre la varilla
La fusión de plástico utiliza una temperatura fija de 480 grados para todos los plásticos, sin importar su temperatura de fusión. Los distintos tipos de plástico empiezan a fundirse en momentos diferentes, lo que puede observarse en el baño de fusión. El baño de fusión se aprecia con un pequeño rollo de plástico delante de la varilla.
Durante la soldadura, el ángulo de la varilla de aportación respecto a la pieza de reparación debe ser inferior a 90° (ángulo agudo). También es importante aplicar una ligera presión hacia abajo sobre la varilla, ya que así se crea la presión adecuada en el baño de soldadura. Sin el ángulo y la presión correctos, el baño de soldadura no se formará correctamente.
Varilla de aportación y cordón de soldadura
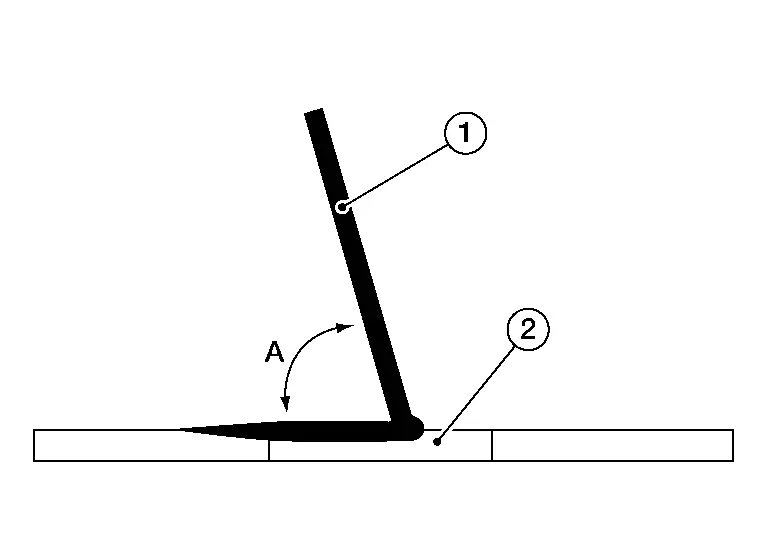
1 :Varilla de aportación 2 :Baño de soldadura A :Ángulo de la varilla de aportación inferior a 90°
Es necesario elegir el plástico adecuado. Utilizamos una varilla estándar, ideal para los siguientes materiales, que son los principales plásticos empleados hoy en día en las carrocerías exteriores de un Nissan Ariya. Siempre existen excepciones, así como adherencias en los plásticos debido a pequeños aditivos en los materiales.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Para los siguientes materiales se necesitan otras varillas:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Reparación de una grieta o un corte
Retire la pintura lentamente de ambos lados con la amoladora. Asegúrese de que la zona esté libre de suciedad o de cualquier otro material. Haga una ligera ranura en la zona dañada.
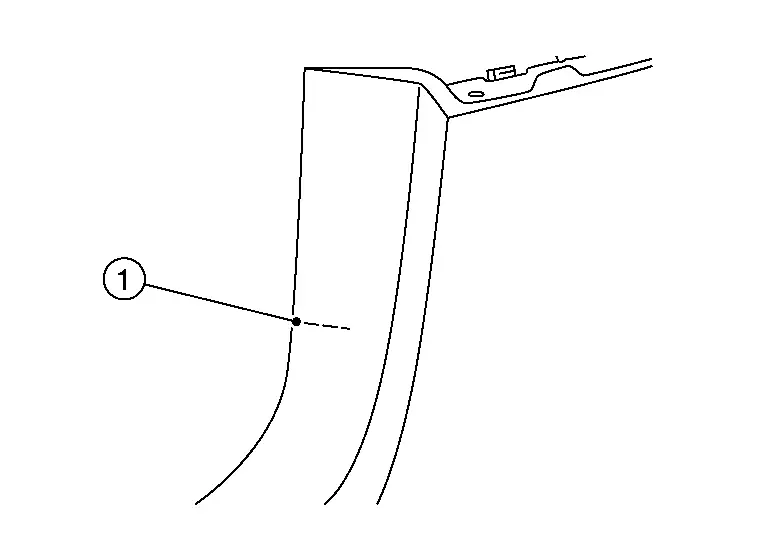
- :Grieta o corte
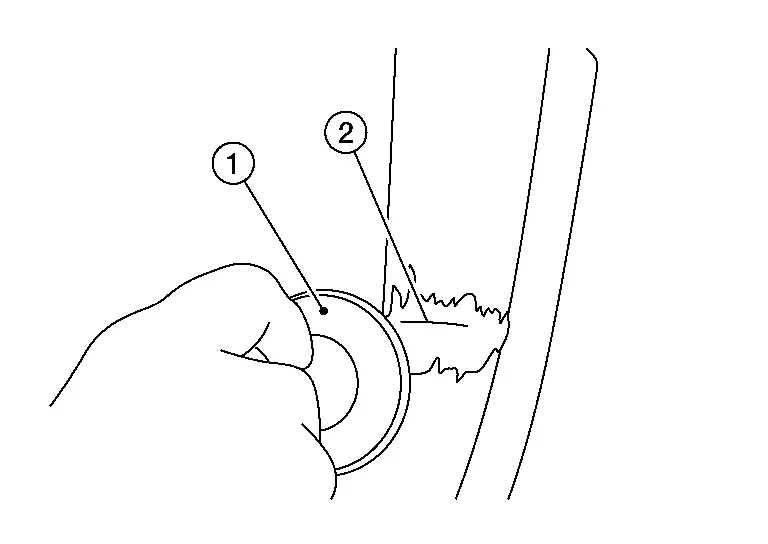
- :Amoladora
- :Grieta o corte
Fije con puntos (2) el extremo trasero de la zona dañada (1), ya que esto evitará que la zona se deforme durante el proceso de fusión. Intente fijar los puntos lo más cerca posible del borde.
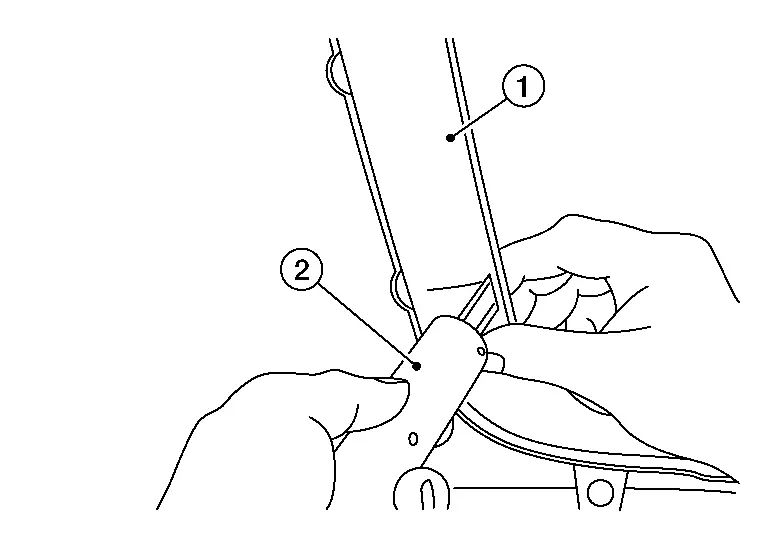
Comience el proceso de fusión por la parte trasera primero. Empiece siempre a 1 cm por detrás del daño real.
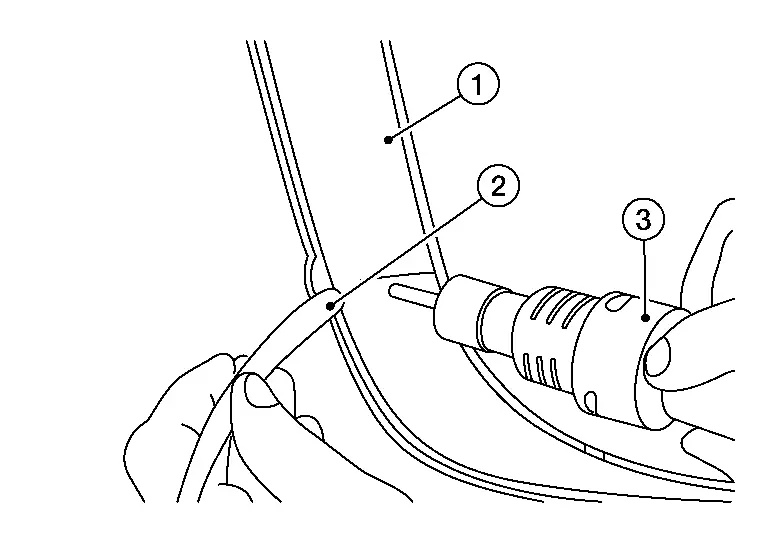
- :Grieta o corte
- :Varilla de aportación
- :Soldador de plástico
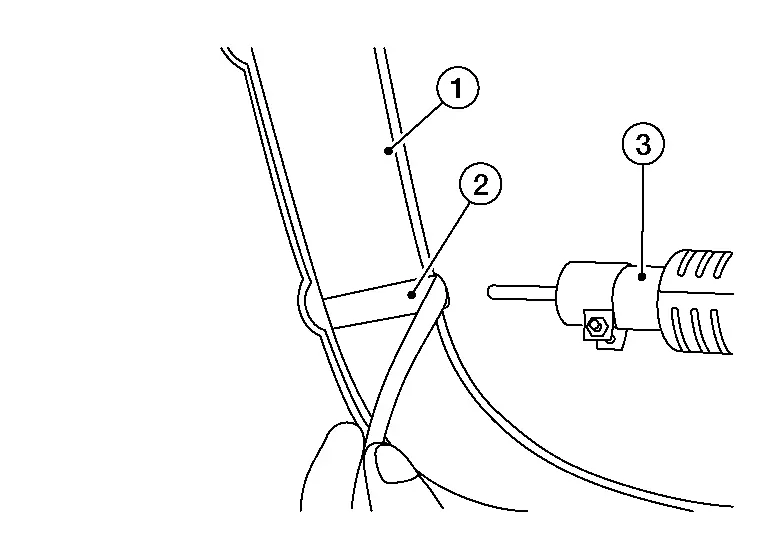
- :Grieta o corte
- :Varilla de aportación
- :Soldador de plástico
Repita el proceso por la parte delantera.

- :Grieta o corte
- :Soldador de plástico
- :Varilla de aportación

- :Grieta o corte
- :Amoladora
Reparación de una lengüeta rota
Retire la pintura de ambos lados con la amoladora. Haga una ligera ranura en los bordes rotos.
Inicie el proceso de fusión por un lado. Asegúrese de que el material quede bien unido en ese lado. Una vez unido un lado, deje que el material se enfríe y forme un puente. Después, caliente rápidamente la parte posterior de la tira de soldadura para poder doblarla. A continuación, suelde el otro lado asegurándose de obtener una buena unión.
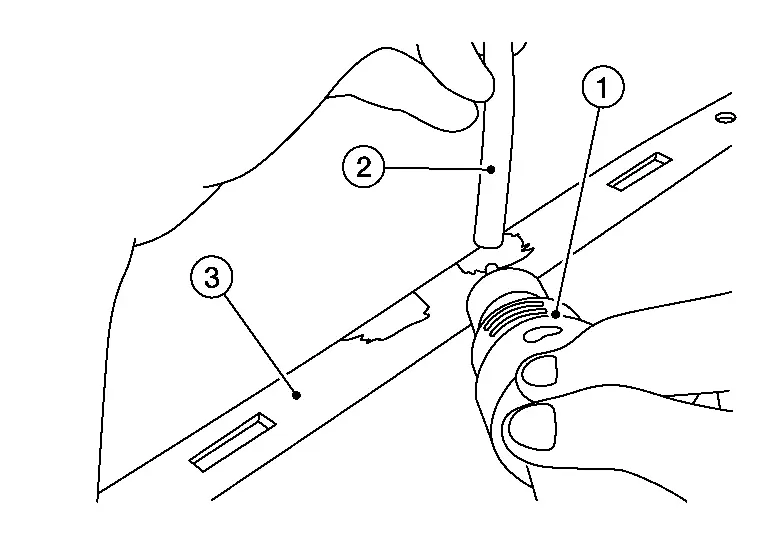
- :Soldador de plástico
- :Varilla de aportación
- :Lengüeta rota
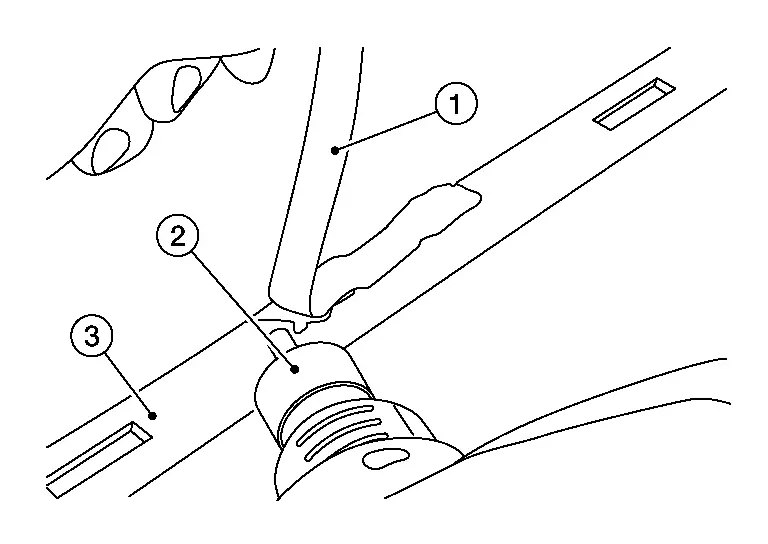
- :Varilla de aportación
- :Soldador de plástico
- :Lengüeta rota
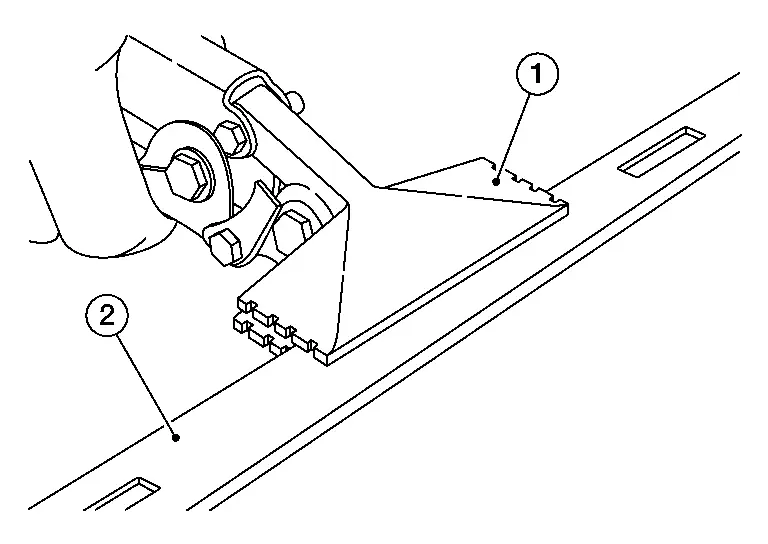 :Lengüeta rota
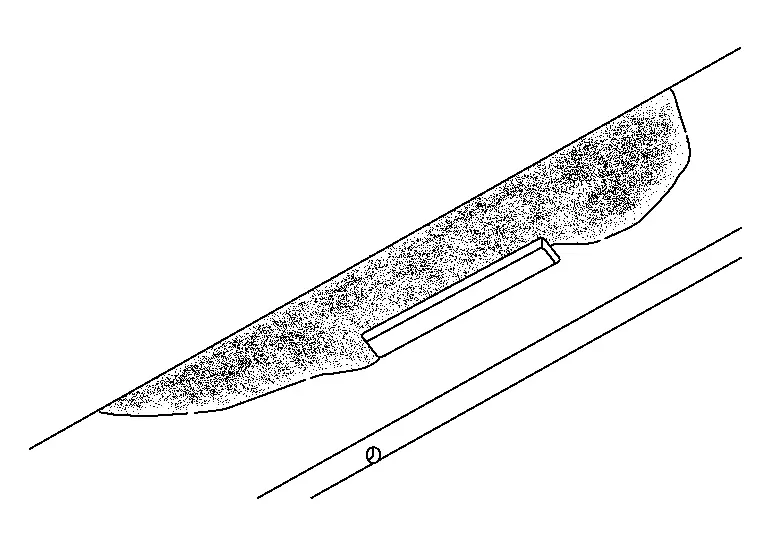
Retire lentamente el material innecesario con la amoladora para no fundir el material.
Reparación o relleno de una junta de plástico
Con papel P120, lije los bordes de la rotura para formar una "V" o una cuña.
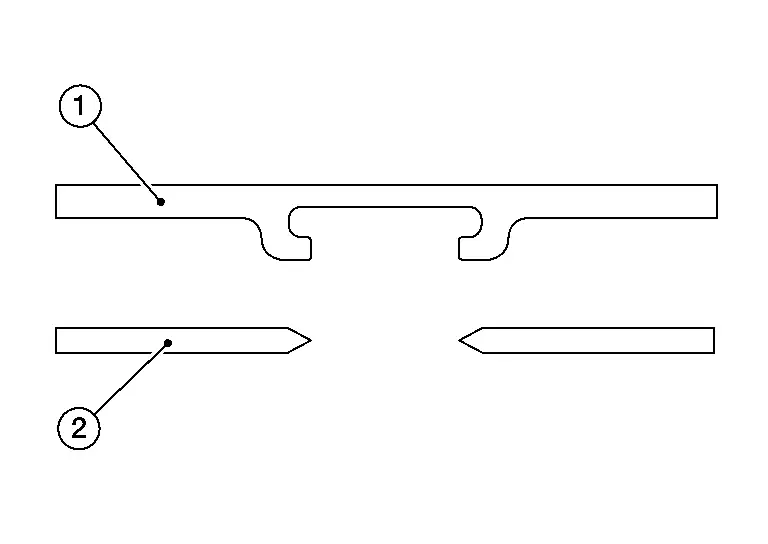
- :Plástico original dañado
- :Plástico dañado preparado para la reparación
Suelde la tira por un extremo.
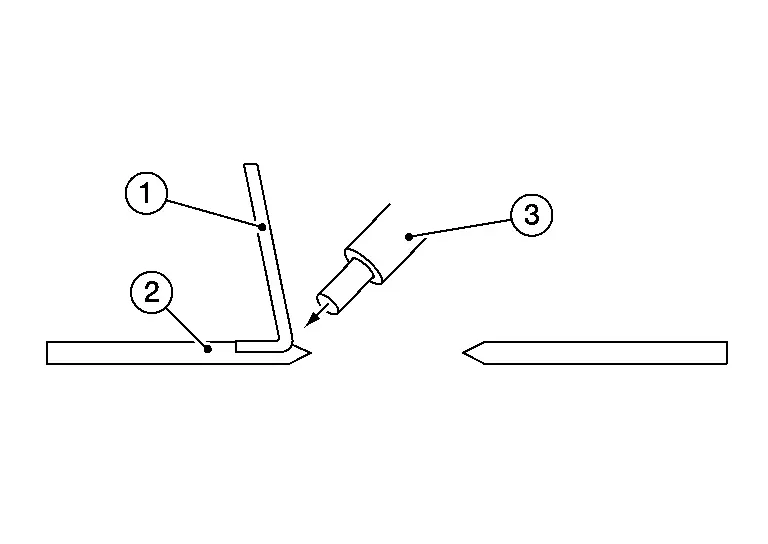
- :Material de aportación
- :Plástico original dañado
- :Soldador de plástico
Coloque la tira sobre la junta y continúe soldando por el otro lado.
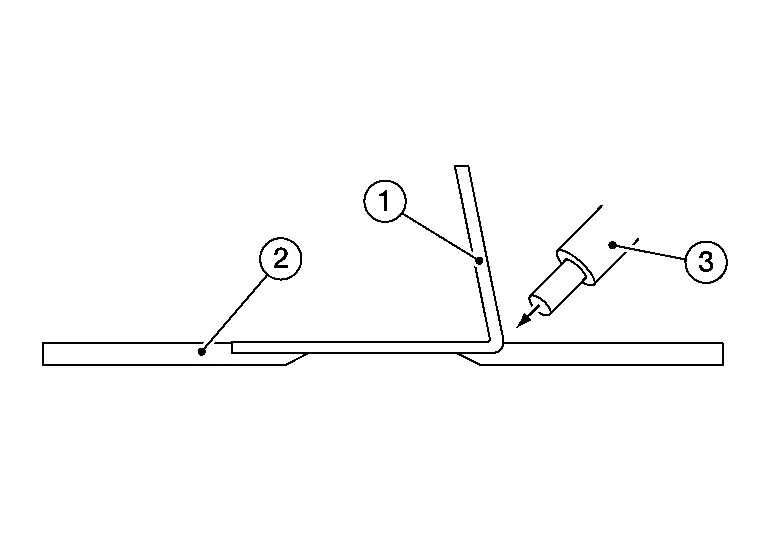
- :Material de aportación
- :Plástico original dañado
- :Soldador de plástico
Suelde una tira nueva en la cara inferior.
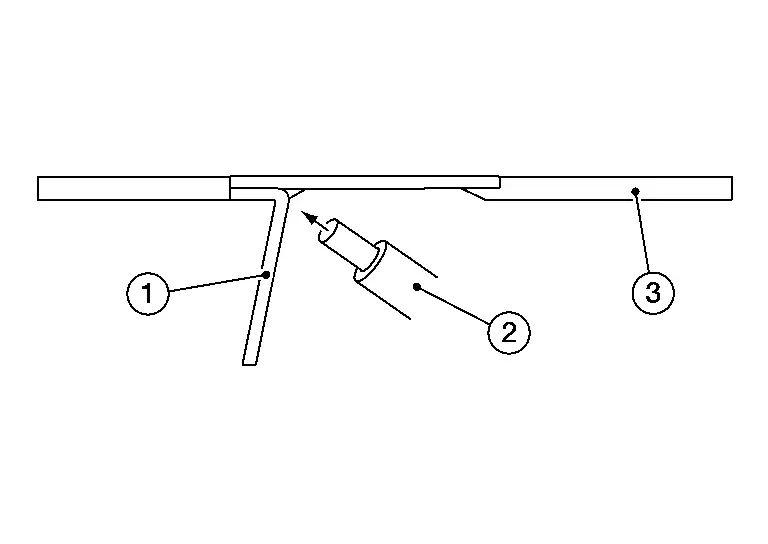
- :Material de aportación
- :Soldador de plástico
- :Plástico original dañado
Cambie el ángulo del soldador de plástico (2) y suelde ambos materiales de aportación entre sí.

- :Material de aportación
- :Plástico original dañado
Cambie el ángulo del soldador de plástico (2) y termine de soldar por el otro lado.
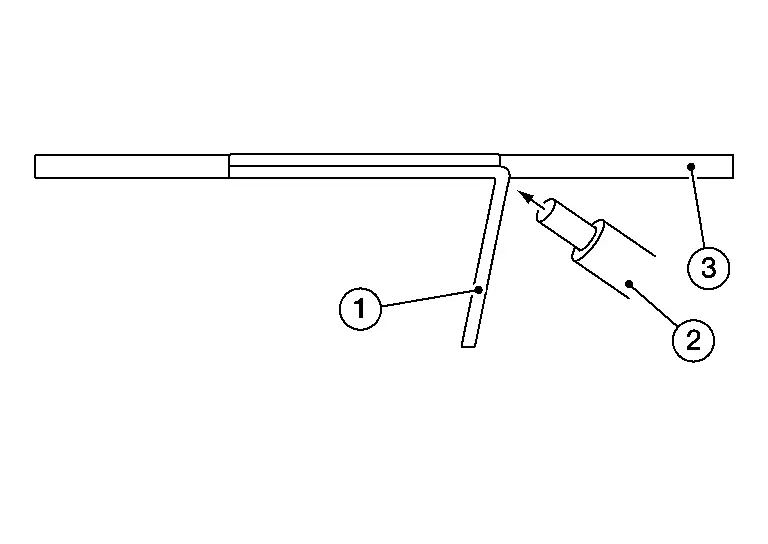
- :Material de aportación
- :Plástico original dañado