Ремонт
РЕМОНТ
ПОРЯДОК РАБОТЫ
1. РЕМОНТ СЕДЛА ВПУСКНОГО КЛАПАНА
ПРИМЕЧАНИЕ:
- При ремонте седла впускного клапана постоянно проверяйте ширину фаски седла и положение посадки клапана.
- Постепенно уменьшайте нажим на шарошку, чтобы получить ровную поверхность седла впускного клапана.
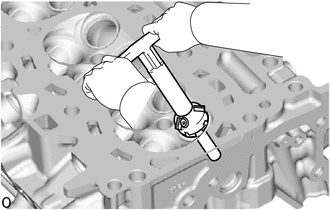
(a) Используя шарошку 45°, прошлифуйте седло впускного клапана так, чтобы ширина седла впускного клапана стала больше стандартной. |
 |
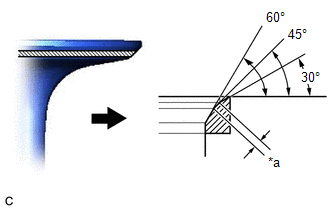
(b) Используя шарошки 30° и 60°, выполните коррекцию седла впускного клапана так, чтобы впускной клапан прилегал по всей окружности седла. Контакт должен находиться в центре седла впускного клапана, а ширина седла впускного клапана по всей окружности должна соответствовать указанной. Стандартная ширина: 1,0–1,4 мм (0,0394–0,0551 дюйм.) |
|
(c) Притрите впускной клапан и седло впускного клапана вручную с использованием абразивной пасты.
(d) Проверьте положение посадки впускного клапана.
2. РЕМОНТ СЕДЛА ВЫПУСКНОГО КЛАПАНА
ПРИМЕЧАНИЕ:
- При ремонте седла выпускного клапана постоянно проверяйте ширину фаски седла и положение посадки клапана.
- Постепенно уменьшайте нажим на шарошку, чтобы получить ровную поверхность седла выпускного клапана.
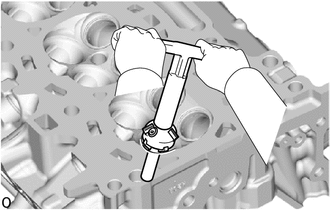
(a) Используя шарошку 45°, прошлифуйте седло выпускного клапана так, чтобы ширина седла выпускного клапана стала больше стандартной. |
 |
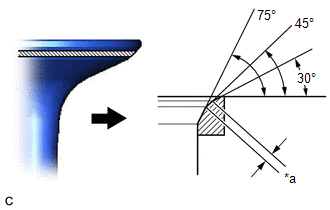
(b) Используя шарошки 30° и 75°, выполните коррекцию седла выпускного клапана так, чтобы выпускной клапан прилегал по всей окружности седла. Контакт должен находиться в центре седла выпускного клапана, а ширина седла выпускного клапана по всей окружности должна соответствовать указанной. Стандартная ширина: От 1.2 до 1.6 мм (от 0.0472 до 0.0630 дюйм.) |
|
(c) Притрите выпускной клапан и седло выпускного клапана вручную с использованием абразивной пасты.
(d) Проверьте положение посадки выпускного клапана.