Reparatur
REPARATUR
ARBEITSSCHRITTE
1. EINLASSVENTILSITZ INSTANDSETZEN
HINWEIS:
- Beim Instandsetzen des Einlassventilsitzes ständig die Ventilsitzbreite und die Position des Ventilsitzes prüfen.
- Den Fräser nach und nach zurückziehen, damit der Einlassventilsitz glatt wird.
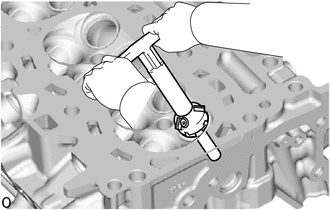
(a) Mit einem 45°-Fräser den Einlassventilsitz nachfräsen, sodass die Einlassventilsitzbreite größer als der Sollwert ist. |
 |
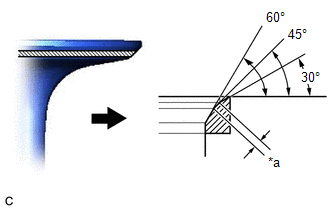
(b) Mit 30°- und 60°-Fräsern den Einlassventilsitz so korrigieren, dass das Einlassventil am gesamten Umfang des Einlassventilsitzes anliegt. Der Kontakt sollte in der Mitte des Einlassventilsitzes liegen, und die Einlassventilsitzbreite sollte am gesamten Umfang dem Sollwert entsprechen. Standardbreite: 1,0 bis 1,4 mm (0,0394 bis 0,0551 in.) |
|
(c) Einlassventil und Einlassventilsitz mit Schleifpaste von Hand einschleifen.
(d) Position des Einlassventilsitzes prüfen.
2. AUSLASSVENTILSITZ INSTANDSETZEN
HINWEIS:
- Beim Instandsetzen des Auslassventilsitzes ständig die Ventilsitzbreite und die Position des Ventilsitzes prüfen.
- Den Fräser nach und nach zurückziehen, damit der Auslassventilsitz glatt wird.
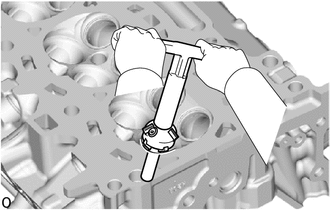
(a) Mit einem 45°-Fräser den Auslassventilsitz nachfräsen, sodass die Auslassventilsitzbreite größer als der Sollwert ist. |
 |
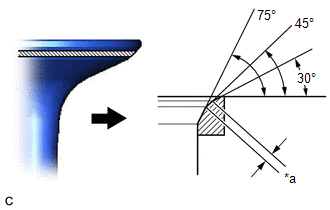
(b) Mit 30°- und 75°-Fräsern den Auslassventilsitz so korrigieren, dass das Auslassventil am gesamten Umfang des Auslassventilsitzes anliegt. Der Kontakt sollte in der Mitte des Auslassventilsitzes liegen, und die Auslassventilsitzbreite sollte am gesamten Umfang dem Sollwert entsprechen. Standardbreite: 1,2 bis 1,6 mm (0,0472 bis 0,0630 in.) |
|
(c) Auslassventil und Auslassventilsitz mit Schleifpaste von Hand einschleifen.
(d) Position des Auslassventilsitzes prüfen.