Reparar
REPARACIÓN
PROCEDIMIENTO
1. REPARAR EL ASIENTO DE LA VÁLVULA DE ADMISIÓN
AVISO:
- Mientras repara el asiento de la válvula de admisión, asegúrese de verificar constantemente el ancho del asiento de la válvula y la posición de asentamiento de la válvula.
- Libere la fresa gradualmente para dejar liso el asiento de la válvula de admisión.
(a) Usando una fresa de 45°, rectifique el asiento de la válvula de admisión para que el ancho del asiento sea mayor que el estándar. |
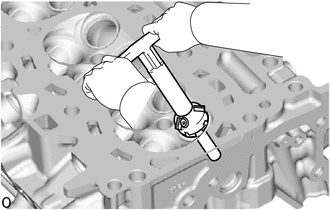 |
(b) Usando fresas de 30° y 60°, corrija el asiento de la válvula de admisión para que la válvula de admisión haga contacto con toda la circunferencia del asiento. El contacto debe estar en el centro del asiento de la válvula de admisión, y el ancho del asiento debe ser el especificado en toda la circunferencia. Ancho estándar: 1.0 a 1.4 mm (0.0394 a 0.0551 pulg.) |
|
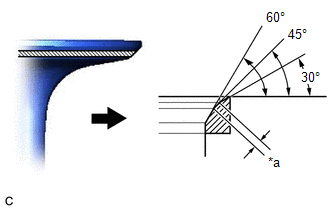
(c) Esmerile a mano la válvula de admisión y su asiento con pasta abrasiva.
(d) Verifique la posición de asentamiento de la válvula de admisión.
2. REPARAR EL ASIENTO DE LA VÁLVULA DE ESCAPE
AVISO:
- Mientras repara el asiento de la válvula de escape, asegúrese de verificar constantemente el ancho del asiento de la válvula y la posición de asentamiento de la válvula.
- Libere la fresa gradualmente para dejar liso el asiento de la válvula de escape.
(a) Usando una fresa de 45°, rectifique el asiento de la válvula de escape para que el ancho del asiento sea mayor que el estándar. |
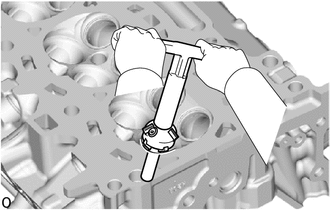 |
(b) Usando fresas de 30° y 75°, corrija el asiento de la válvula de escape para que la válvula de escape haga contacto con toda la circunferencia del asiento. El contacto debe estar en el centro del asiento de la válvula de escape, y el ancho del asiento debe ser el especificado en toda la circunferencia. Ancho estándar: 1.2 a 1.6 mm (0.0472 a 0.0630 pulg.) |
|
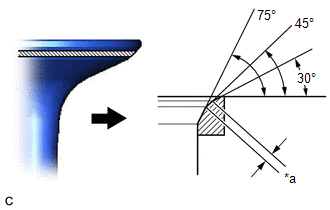
(c) Esmerile a mano la válvula de escape y su asiento con pasta abrasiva.
(d) Verifique la posición de asentamiento de la válvula de escape.