Reparaturverfahren Kolben und Pleuelstange
Demontage
Hochvoltkreis abschalten.
(Siehe Motormechanik – „Abschaltverfahren Hochvolt“)
Motor-Baugruppe aus dem Fahrzeug ausbauen.
(Siehe Motor- und Getriebebaugruppe – „Motor- und Getriebebaugruppe“)
Doppelkupplungsgetriebe ausbauen.
(Siehe Doppelkupplungsgetriebe (DCT) – "Doppelkupplungsgetriebe-Baugruppe")
Motor zur Zerlegung auf den Motorenständer montieren.
Ansaugkrümmer ausbauen.
(Siehe Ansaug- und Abgassystem – "Ansaugkrümmer")
Abgaskrümmer ausbauen.
(Siehe Ansaug- und Abgassystem – „Abgaskrümmer“)
Hybrid-Starter-Generator (HSG) ausbauen.
(Siehe Hybrid-Motorsystem (HSG) – „Hybrid-Starter-Generator (HSG)“)
Steuerkette ausbauen.
(Siehe Steuerungssystem – „Steuerkette“)
Zylinderkopfbaugruppe ausbauen.
(Siehe Zylinderkopfbaugruppe – „Zylinderkopf“)
Schwungrad ausbauen.
(Siehe Zylinderblock – „Schwungrad“)
Das Thermostat ausbauen.
(Siehe Kühlsystem – „Thermostat“)
Wasserpumpenbaugruppe ausbauen.
(Siehe Kühlsystem – „Wasserpumpe“)
Klimakompressor ausbauen.
(Siehe Heizung, Lüftung, Klimaanlage – „Kompressor“)
Ölfilter ausbauen.
(Siehe Schmiersystem – „Motoröl“)
Ölsieb ausbauen.
(Siehe Schmiersystem – „Ölwanne“)
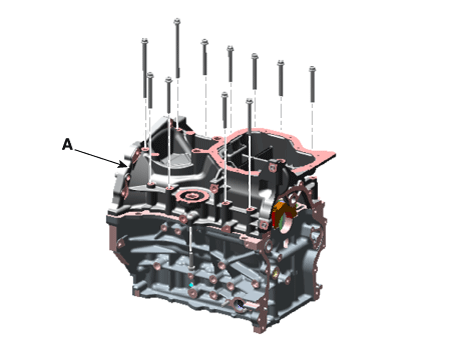
Befestigungsschraube des Leiterrahmens ausbauen.
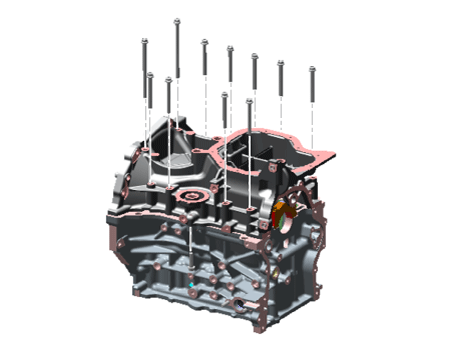
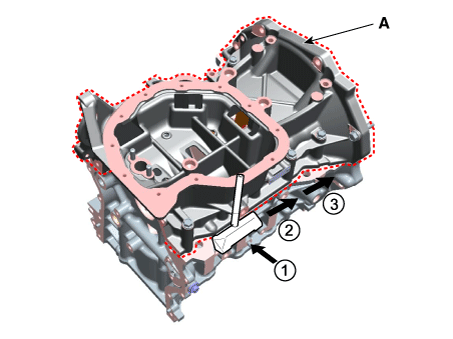
Leiterrahmen (A) mit dem SST (09215-3C000) ausbauen.
Das Pleuelseitenspiel prüfen.
Öllaufspiel des Pleuellagerdeckels prüfen.
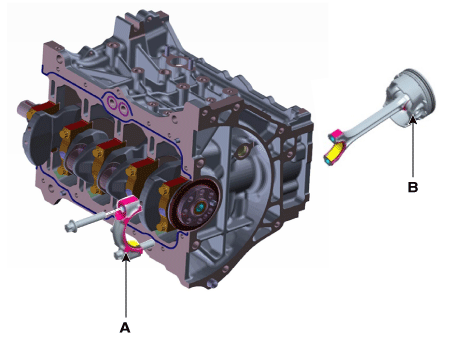
Kolben-Pleuel-Baugruppe ausbauen.
Mit einem Ridge-Reamer (Ringsteg-Entferner) den gesamten Ruß von der Oberseite des Zylinders entfernen.
Pleuellagerdeckel (A) ausbauen.
Kolben-Pleuel-Baugruppe (B) mit oberem Lager durch die Oberseite des Zylinderblocks herausdrücken.
Passung zwischen Kolben und Kolbenbolzen prüfen.
Den Kolben auf dem Kolbenbolzen vor und zurück bewegen. Ist Spiel spürbar, Kolben und Kolbenbolzen als Satz ersetzen.
Kolbenringe demontieren.
Mit einer Kolbenringspreizzange die beiden Verdichtungsringe entfernen.
Die beiden Ölabstreifschienen und die Spiralfeder entfernen.
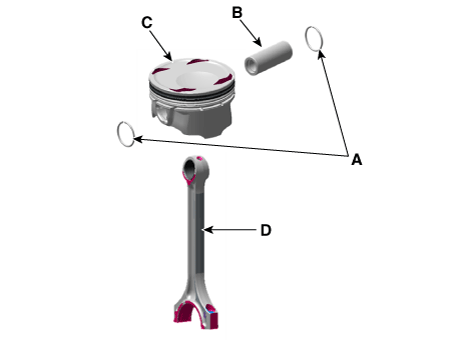
Pleuelstange vom Kolben demontieren.
Sicherungsring (A) vom Kolben entfernen.
Kolbenbolzen (B) vom Kolben entfernen.
Kolben (C) und Pleuelstange (D) demontieren.
Prüfung
Pleuelstange
Das Pleuelseitenspiel prüfen.
Mit einer Fühlerlehre das Seitenspiel messen, während die Pleuelstange vor und zurück bewegt wird.
Liegt das Maß außerhalb der Toleranz, eine neue Pleuelstange einbauen.
Liegt das Maß weiterhin außerhalb der Toleranz, die Kurbelwelle ersetzen.
Seitenspiel: Standard: 0,10 - 0,25 mm (0,0039 - 0,0098 Zoll)
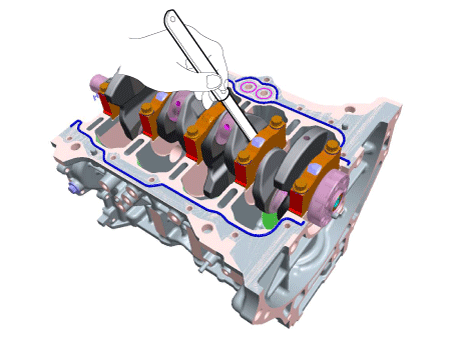
Öllaufspiel des Pleuellagers prüfen.
Prüfen, ob die Markierungen an Pleuelstange und Deckel übereinstimmen, um eine korrekte Montage sicherzustellen.
2 Pleuellagerdeckelschrauben ausbauen.
Pleuellagerdeckel und unteres Lager abnehmen.
Hubzapfen und Lager reinigen.
Plastigage über den Kurbelwellen-Hubzapfen legen.
Unteres Lager und Deckel wieder einbauen und die Schrauben anziehen.
Anzugsdrehmoment:
[10.8 - 14,7 N·m] + [88 - 92°]
Pleuellagerdeckel und unteres Lager abnehmen.
Die Breite des Plastigage an der breitesten Stelle messen.
Lagerspiel
Standard :
0.018 - 0.036 mm (0.0007 - 0.0014 Zoll)
Grenzwert :
0,030 - 0,056 mm (0.0012 - 0.0022 in.)
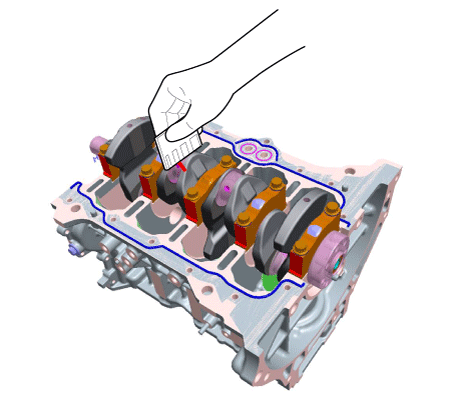
Liegt das mit Plastigage gemessene Spiel zu groß oder zu klein, das obere und untere Lager ausbauen und neue Lager mit derselben Farbmarkierung einbauen. Lagerspiel erneut prüfen.
Ist das Spiel laut Plastigage immer noch falsch, das nächstgrößere oder nächstkleinere Lager verwenden. Lagerspiel erneut prüfen.
Pleuel-Kennzeichnung
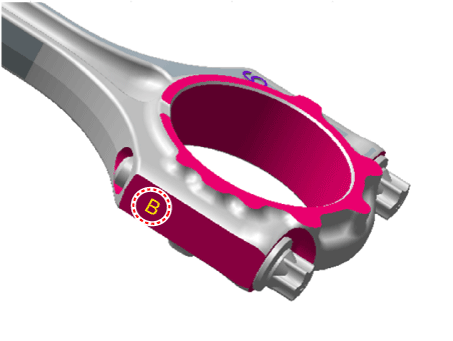
Pleuel-Spezifikationen
Klasse Kennzeichnung Innendurchmesser 0 A 42.000 - 42.006 mm
(1.65354 - 1.65378 in.)1 B 42.006 - 42.012 mm
(1.65378 - 1.65402 in.)2 C 42.012 - 42.018 mm
(1.65402 - 1.65425 in.)Kennzeichnung Hubzapfen
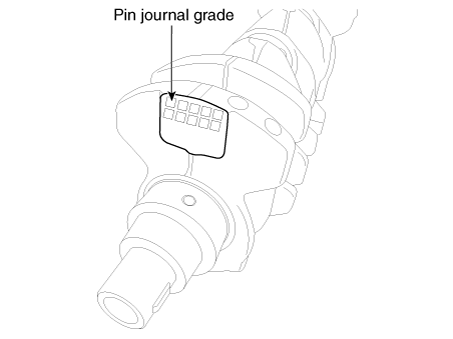
Kurbelwellen-Spezifikationen
Klasse Kennzeichnung Außendurchmesser Hubzapfen I 1 38.966 - 38.972 mm
(1.53409 - 1.53433 in.)II 2 38.960 - 38.966 mm
(1.53386 - 1.53409 in.)III 3 38.954 - 38.960 mm
(1.53362 - 1.53386 in.)Kennzeichnung Pleuellager

Pleuellager-Spezifikationen
Klasse Kennzeichnung Dicke Pleuellager A Blau 1.514 - 1.517 mm
(0.0596 - 0.0597 in)B Schwarz 1.511 - 1.514 mm
(0.0595 - 0.0596 in)C Keine 1.508 - 1.511 mm
(0.0594 - 0.0595 in)D Grün 1.505 - 1.508 mm
(0.0593 - 0.0594 in)E Gelb 1.502 - 1.505 mm
(0.0591 - 0.0593 in)Pleuellager anhand der Auswahltabelle wählen.
Auswahltabelle für Pleuellager
Zuordnung der Lagerklassen Pleuel-Kennzeichnung 0 (A) 1 (B) 2(C) Kennzeichnung Kurbelwelle I (1) E
(Gelb)D (Grün) C (keine) II (2) D (Grün) C (keine) B (Schwarz) III (3) C (keine) B (Schwarz) A (Blau)
Pleuel prüfen.
Beim Wiedereinbau darauf achten, dass die bei der Demontage markierten Zylindernummern an Pleuel und Deckel übereinstimmen. Beim Einbau eines neuen Pleuels darauf achten, dass die Aussparungen zur Lagerfixierung auf derselben Seite liegen.
Das Pleuel ersetzen, wenn die Anlaufflächen an einem der beiden Enden beschädigt sind. Ebenso ersetzen, wenn an der Innenbohrung des kleinen Pleuelauges Stufenverschleiß oder eine stark raue Oberfläche erkennbar ist.
Mit einem Pleuelausrichtwerkzeug Verbiegung und Verdrehung des Pleuels prüfen. Liegt der Messwert nahe am Reparaturgrenzwert, das Pleuel in einer Presse korrigieren. Stark verbogene oder verzogene Pleuel sind zu ersetzen.
Zulässige Verbiegung des Pleuels :
0,05 mm (0.0020 in.) oder weniger auf 100 mm (3.94 in.)
Zulässige Verdrehung des Pleuels :
0,10 mm (0.0039 in.) oder weniger auf 100 mm (3.94 in.)
Kolben
Kolben reinigen.
Mit einem Dichtungsschaber die Kohleablagerungen von der Kolbenoberseite entfernen.
Mit einem Nutenreinigungswerkzeug oder einem gebrochenen Kolbenring die Kolbenringnuten reinigen.
Den Kolben mit Lösungsmittel und einer Bürste gründlich reinigen.
Das Kolbenspiel berechnen, indem die Differenz zwischen Innendurchmesser der Zylinderbohrung und Außendurchmesser des Kolbens gebildet wird.
Kolbenspiel zum Zylinder : 0.025 - 0.045 mm (0.0010 - 0.0018 in.)
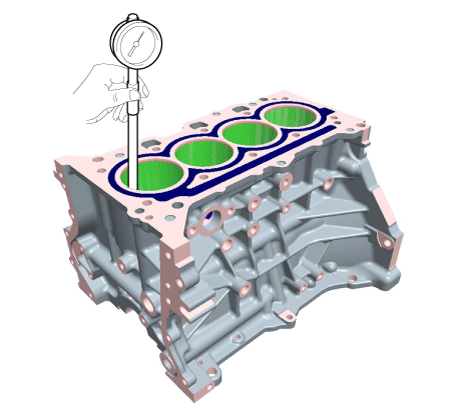
Den Durchmesser der Zylinderbohrung mit einer Zylinderbohrungs-Messuhr in Querrichtung (Kolbenschubrichtung) und in Achsrichtung an den vorgegebenen Positionen messen.
Durchmesser Zylinderbohrung : 72.00 - 72.03 mm (2.8346 - 2.8358 in.)
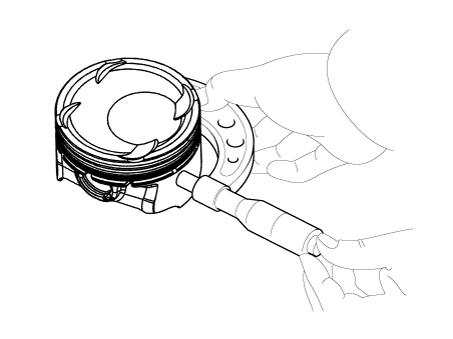
Den Kolbenaußendurchmesser 30 mm (1.1811 in) unterhalb des oberen Kolbenstegs messen.
Kolbenaußendurchmesser : 71.965 - 71.995 mm (2.8333 - 2.8344 in.)
Den Kolben auswählen, der zur Klasse der Zylinderbohrung passt.
Kolbenspiel zum Zylinder : 0.025 - 0.045 mm (0.0010 - 0.0018 in.)
Die Größenkennzeichnung der Zylinderbohrung an der Seitenfläche des Zylinderblocks prüfen.
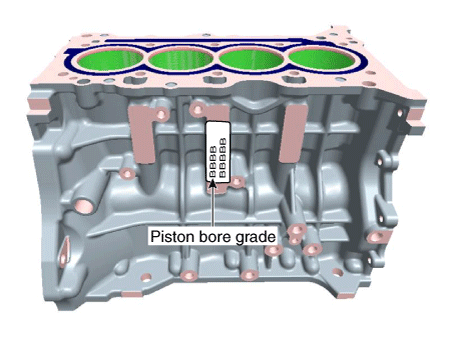
Zylinderbohrung Innendurchmesser
Größenkennzeichnung Kennzeichnung Innendurchmesser a A 71.00 - 71.01 mm
(2.79528 - 2.79567 in.)b B 71.01 - 71.02 mm
(2.79567 - 2.79606 in.)c C 71.02 - 71.03 mm
(2.79606 - 2.79646 in.)Die Kolbengrößen-Kennzeichnung auf der Kolbenoberseite prüfen.
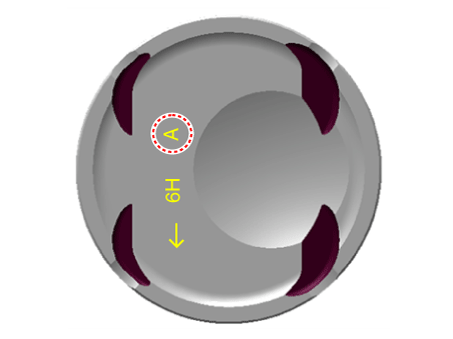
Kolbenaußendurchmesser
Klasse Innendurchmesser a A 70.965 - 70.975 mm
(2.79390 - 2.79429 in.)b B 70.975 - 70.985 mm
(2.79429 - 2.79469 in.)c C 70.985 - 70.995 mm
(2.79469 - 2.79508 in.)
Kolbenringe
Das Seitenspiel der Kolbenringe prüfen.
Mit einer Fühlerlehre das Spiel zwischen dem neuen Kolbenring und der Wand der Ringnut messen.
Wenn das Spiel größer als der Maximalwert ist, den Kolben ersetzen.
Kolbenringseitenspiel :
[Standard]
1. Kolbenring :
0.05 - 0.08 mm (0.0020 - 0.0031 Zoll)
2. Kolbenring :
0.04 - 0.08 mm (0.0016 - 0.0031 Zoll)
Ölabstreifring :
0.050 - 0.125 mm (0.0020 - 0.0049 Zoll)
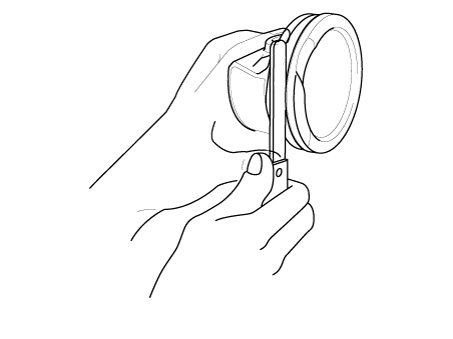
Wenn das Spiel größer als der Maximalwert ist, den Kolben ersetzen.
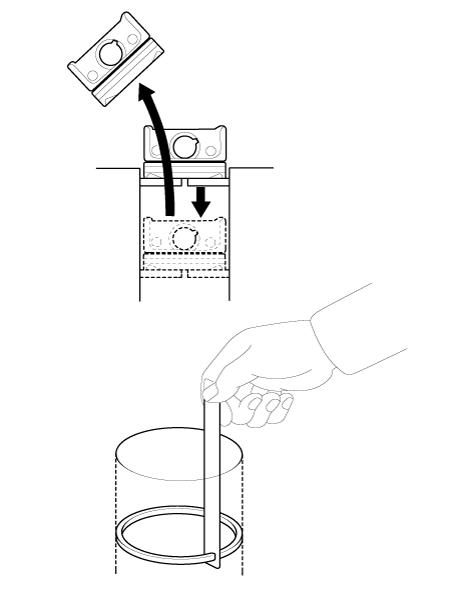
Kolbenringstoßspiel prüfen.
Zum Messen des Kolbenringstoßspiels einen Kolbenring in die Zylinderbohrung einsetzen. Den Ring mit einem Kolben vorsichtig nach unten drücken, sodass er im rechten Winkel zur Zylinderwand steht. Den Spalt mit einer Fühlerlehre messen.
Wenn der Spalt die Verschleißgrenze überschreitet, die Kolbenringe ersetzen. Ist der Spalt zu groß, den Innendurchmesser der Zylinderbohrung erneut prüfen. Liegt die Bohrung über der Verschleißgrenze, muss der Zylinderblock ersetzt werden.
Kolbenringstoßspiel :
[Standard]
1. Kolbenring: 0.13 - 0.18 mm (0.0051 - 0.0071 Zoll)
2. Kolbenring: 0.25 - 0.40 mm (0.0098 - 0.0157 Zoll)
Ölabstreifring : 0.10 - 0.40 mm (0.0039 - 0.0157 Zoll)
Kolbenbolzen
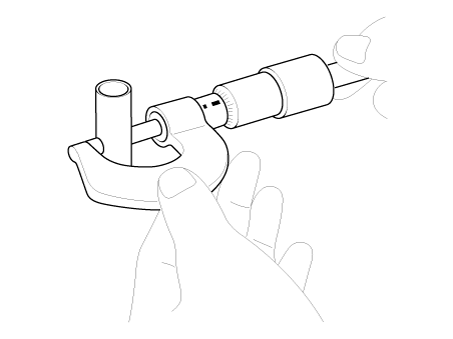
Den Durchmesser des Kolbenbolzens messen.
Kolbenbolzendurchmesser : 17.997 - 18.000 mm (0.70854 - 0.70866 Zoll)
Das Spiel zwischen Kolbenbolzen und Kolben messen.
Spiel Kolbenbolzen zu Kolben : 0.005 - 0.012 mm (0.00020 - 0.00047 Zoll)
Das Spiel zwischen dem Außendurchmesser des Kolbenbolzens und dem Innendurchmesser des Pleuel-Kleinendes prüfen.
Spiel Kolbenbolzen zu Pleuel :
0.005 - 0.014 mm (0.00002 - 0.00055 Zoll)
Zusammenbau
Kolben und Pleuel montieren.
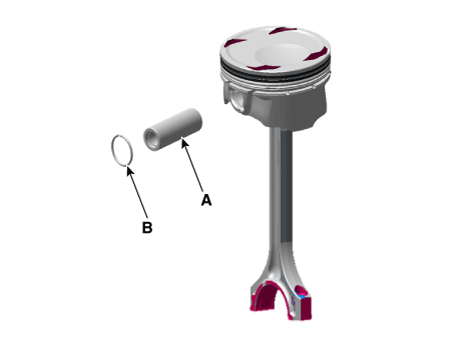
Den Sicherungsring (A) auf einer Seite der Kolbenbolzenbohrung einsetzen.
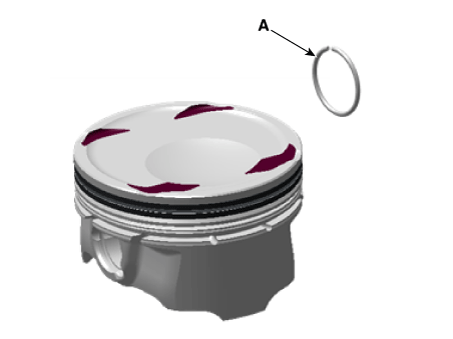
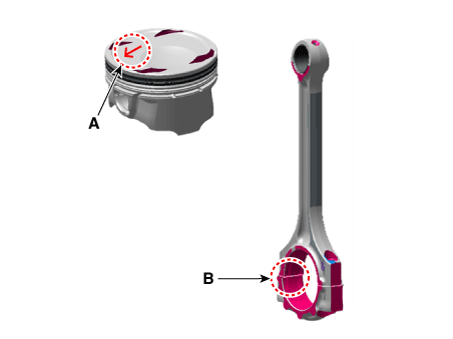
Die Vorderseitenmarkierung des Kolbens (A) und die Vorderseitenmarkierung des Pleuels (B) ausrichten.
Den Kolbenbolzen (A) in die Kolbenbolzenbohrung und die Pleuel-Kleinendbohrung einschieben.
Nach dem Einschieben des Kolbenbolzens den Sicherungsring (B) auf der anderen Seite einsetzen.
Kolbenringe einbauen.
Den Ölabstreifring-Distanzring und die beiden Schienen von Hand einbauen.
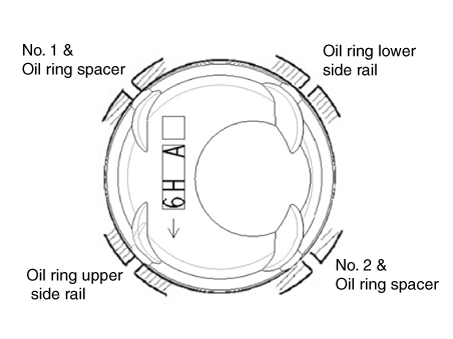
Mit einer Kolbenringzange die beiden Verdichtungsringe einbauen, wobei die Herstellermarkierung nach oben zeigt.
Die Kolbenringe so positionieren, dass die Ringstöße wie dargestellt liegen. (Der 1. Kolbenring sollte gegenüber dem 2. Kolbenring liegen.)
Beispiel)
Pleuellagerschalen einbauen.
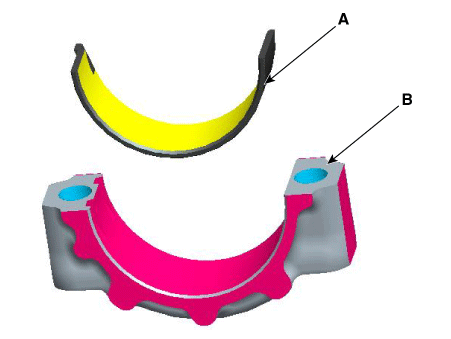
Die Lagernase mit der Nut des Pleuels oder des Pleuellagerdeckels ausrichten.
Die Lagerschalen (A) in Pleuel und Pleuellagerdeckel (B) einbauen.
Kolben und Pleuel-Baugruppen einbauen.
Vor dem Einbau des Kolbens die Ringnuten und Zylinderbohrungen mit Motoröl benetzen.
Die Kolben-Pleuel-Baugruppe mit den Vorderseitenmarkierungen zur Motorvorderseite zeigend einbauen.
Den Kolbenringspanner anbringen, prüfen, ob die Ringe sicher sitzen, anschließend den Kolben in die Zylinderbohrung einsetzen und mit dem Holzgriff eines Hammers einschlagen.
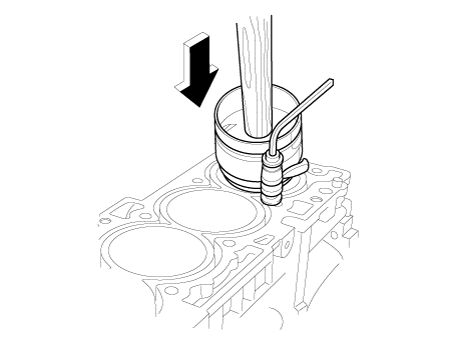
Nach dem Lösen des Kolbenringspanners anhalten und die Ausrichtung von Pleuel zu Kurbelzapfen prüfen, bevor der Kolben weiter eingeschoben wird.
Die Gewinde der Schrauben mit Motoröl benetzen. Die Pleuellagerdeckel mit Lagern montieren und die Schrauben festziehen.
Anzugsdrehmoment:
[10.8 - 14,7 N·m] + [88 - 92°]
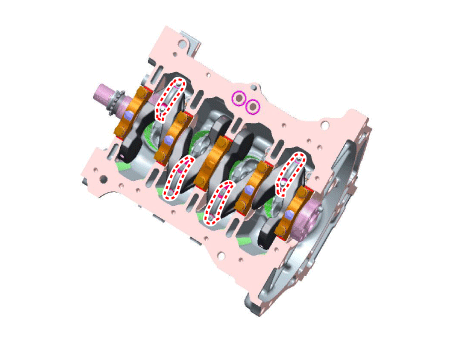
Das Axialspiel des Pleuels prüfen.
Leiterrahmen einbauen.
Die Dichtfläche vor der Montage von Leiterrahmen und Zylinderblock reinigen.
Den neuen O-Ring (A) am Zylinderblock einsetzen.
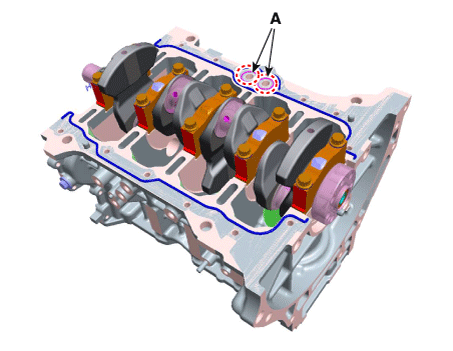
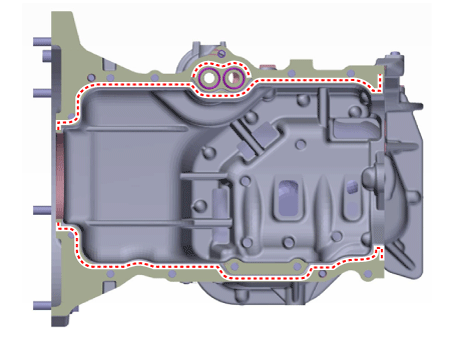
Flüssigdichtmittel TB 1217H auf die Ölwanne auftragen. Die Teile innerhalb von 5 Minuten nach dem Auftragen des Dichtmittels montieren.
Raupenbreite : 2.5 mm (0.098 Zoll) - 3.5 mm (0.138 Zoll)
Leiterrahmen (A) einbauen.
Anzugsmoment : 18.6 - 24 N·m
Die übrigen Teile in umgekehrter Reihenfolge des Ausbaus montieren.