Antriebsritzel
Explosionsdarstellung
 |
Sicherungsmutter des Antriebsritzels |  |
Gelenkflansch |  |
Vorderer Wellendichtring |
 |
Vorderes Ritzellager |  |
Distanzhülse |  |
Dichtung |
 |
Einfüllschraube |  |
Ablassschraube |  |
Domlager |
 |
Differentialträger |  |
Domlager |  |
Entlüfteranschluss |
 |
Seitenwellenlager |  |
Sicherungsring |  |
Sicherungsring |
 |
Seitlicher Simmerring |  |
Seitenwelle |  |
Hinteres Ritzellager |
 |
Ausgleichsscheibe Ritzelhöhe |  |
Antriebsritzel |  |
Tellerrad |
 |
Differentialbaugruppe |  |
Gehäusedeckel |  |
Lagerdeckel |
 |
Differentiallager |  |
Ausgleichsscheibe Seitenlager |  |
Distanzstück |
 |
Seitlicher Simmerring | ||||
 |
Schraubenloch |  |
Beim Anziehen die Montagereihenfolge einhalten. Siehe Zerlegen und Zusammenbauen. | ||
 : N·m (kg-m, ft-lb) |
|||||
 : Nach jeder Demontage immer ersetzen. |
|||||
 : Mit passender Dicke auswählen. |
|||||
 : Originales Flüssigdichtmittel, Three Bond 1217 oder gleichwertig auftragen. Siehe Empfohlene chemische Produkte und Dichtmittel. |
|||||
 : Originales hochfestes Schraubensicherungsmittel, Loctite 270 oder gleichwertig auftragen. Siehe Empfohlene chemische Produkte und Dichtmittel. |
|||||
Zerlegen und Zusammenbauen
AUSBAU
Seitenwellenbaugruppe entfernen. Siehe Ausbau und Einbau.
Differential-Baugruppe ausbauen. Siehe Demontage und Montage.
Mitnehmerflansch mit dem Flanschschlüssel (A) (handelsübliches Werkstattwerkzeug) festhalten und die Ritzelmutter ausbauen.
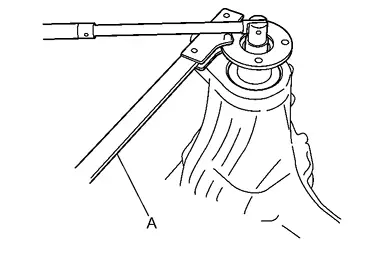
Passmarkierung anbringenam Ende des Antriebsritzels. Die Markierung muss mit der Markierung fluchtenam Gelenkflansch fluchten.

Mitnehmerflansch mit dem geeigneten Abzieher (A) (handelsübliches Werkstattwerkzeug) abziehen.
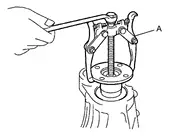
Ritzelbaugruppe herauspressen und ausbauen.

Vorderen Simmerring mit dem Simmerringabzieher (A) (handelsübliches Werkstattwerkzeug) ausbauen.
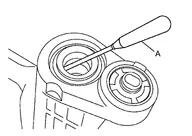
Vorderen Lagerinnenring des Ritzels ausbauen.
Quetschhülse ausbauen.
Innenring des hinteren Ritzellagers und die Ritzelhöhen-Einstellscheibe mit dem Abstreifer (A) (handelsübliches Werkstattwerkzeug) ausbauen.

Außenring des vorderen Ritzellagers antippenund Außenring des hinteren Ritzellagersgleichmäßig mit einem Messingstab oder Gleichwertigem antippen, um sie auszubauen.
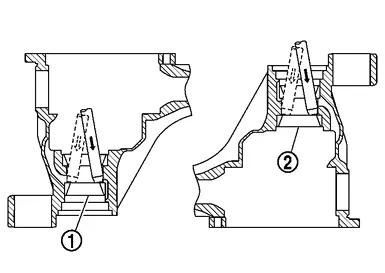
Nach dem Zerlegen Prüfung durchführen. Siehe Prüfung.
EINBAU
Außenring des vorderen Ritzellagers einbauenmit dem Dorn (A) [SST: KV38100200 (NI-26233)].

Außenring des hinteren Ritzellagers einbauenmit dem Dorn (A) und der Dornstange (B).
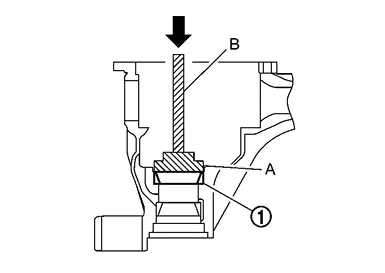
| A | : Dorn [SST: ST30613000 (NI-25742-3)] |
| B | : Dornstange [SST: ST30611000 (NI-25742-1)] |
Ritzelhöhen-Einstellscheibe vorläufig einbauen.

Wenn der Hypoid-Zahnradsatz ersetzt wurde
Ritzelhöhen-Einstellscheibe auswählen. Siehe Einstellung.
Wenn der Hypoid-Zahnradsatz weiterverwendet wird
Die ausgebaute Ritzelhöhen-Einstellscheibe oder eine gleich dicke Scheibe vorläufig am Antriebsritzel montieren.
Innenring des hinteren Ritzellagers einbauenauf das Antriebsritzel mit dem Dorn (A) [SST: ST30901000 (NI-26010-01)] aufpressen.
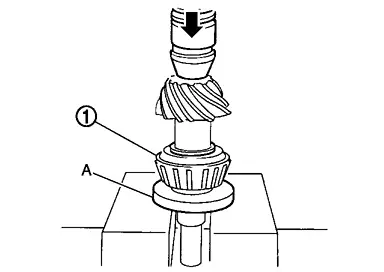
Zahnkontakt und Flankenspiel zwischen Tellerrad und Antriebsritzel gemäß folgendem Verfahren prüfen und einstellen. Antriebsritzel in das Achsgehäuse einbauen.
Innenring des vorderen Ritzellagers auf die Antriebsritzelbaugruppe montieren. Mit dem Treibdorn (A) [SST: ST33200000 (NI-26082)] den Innenring des vorderen Ritzellagers so weit auf das Antriebsritzel pressen, bis die Ritzel-Sicherungsmutter angezogen werden kann.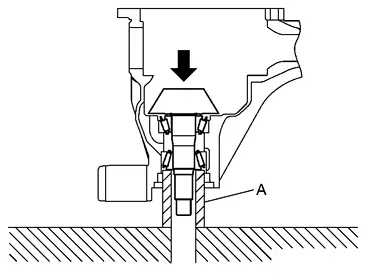

Vorspannung des Ritzellagers (ohne Simmerring) |
: 1.08 - 1,7 N·m |
Quetschhülse montierenauf das Antriebsritzel.
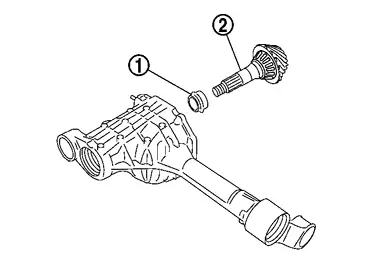
Antriebsritzel in das Achsgehäuse einbauen.
Den vorderen Lagerinnenring des Ritzels an der Antriebsritzel-Baugruppe montieren.
Mit dem Dorn (A) [SST: ST33200000 (NI-26082)] den Innenring des vorderen Ritzellagers so weit auf das Antriebsritzel pressen, bis die Antriebsritzelmutter angezogen werden kann.
Vorderen Simmerring mit den Dornen (A und B) wie in der Abbildung gezeigt einbauen, bis er bündig mit dem Ende des Achsgehäuses abschließt.
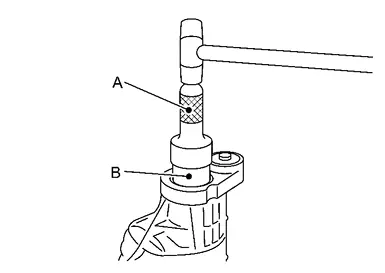
| A | : Treibdorn [SST: ST30720000 (NI-25405)] |
| B | : Treibdorn [SST: ST27863000 ( — )] |
Gegenflansch einbauen.
Sicherungsmutter des Antriebsritzels vorläufig auf das Antriebsritzel aufschrauben.
Mitnehmerflansch mit dem Flanschschlüssel (A) (handelsübliches Werkstattwerkzeug) festhalten und die Antriebsritzelmutter innerhalb des vorgegebenen Anzugsmoments anziehen, sodass die Vorspannung des Ritzellagers innerhalb der Sollwerte liegt, mit dem Vorspannungsmessgerät (B) [SST: ST3127S000 (NI-25765-A)].
| Vorspannung des Ritzellagers | : Siehe Vorspannmoment. |
Differentialbaugruppe einbauen. Siehe Aus- und Einbau.
Rundlauf des Tellerrads, Zahnflankentragbild und Flankenspiel zwischen Tellerrad und Antriebsritzel prüfen und einstellen. Siehe Einstellung.
Schlag des Gelenkflansches prüfen. Siehe Einstellung.
Gesamtvorspannmoment prüfen. Siehe Einstellung.
Seitenwellenbaugruppe einbauen. Siehe Ausbau und Einbau.
Achsgehäusedeckel montieren. Siehe Ausbau und Einbau.
Einstellung
RITZELHÖHE
Wenn der Hypoid-Radsatz ersetzt wurde, die Einstellscheibe für Ritzelhöhe auswählen.
Die Dicke der Ritzelhöhen-Einstellscheibe mit der folgenden Formel berechnen.
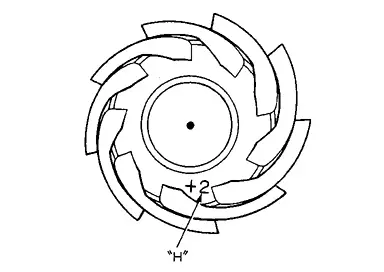
| Formel zur Scheibenauswahl: | |||
| T = T0 + (t1− t2) | |||
| T: | Korrekte Scheibendicke | ||
| T0: | Dicke der ausgebauten Scheibe | ||
| t1: | Alter Ritzelkopf-Kennbuchstabe „H × 0,01“ („H“: Fertigungstoleranz 1/100 mm × 100) |
||
| t2: | Neuer Ritzelkopf-Kennbuchstabe „H × 0,01“ („H“: Fertigungstoleranz 1/100 mm × 100) |
||
| Beispiel: | |||
| T = 3.21 + [(2 × 0.01) − (−1 × 0.01)] = 3.24 | |||
| T0: | 3.21 | ||
| t1: | +2 | ||
| t2: | −1 | ||
Die passende Ritzelhöhen-Einstellscheibe auswählen. Zur Auswahl der Einstellscheibe die aktuellen Teileinformationen beachten.
| Beispiel: | ||
| Berechneter Wert... T = 3,22 mm | ||
| Verwendete Scheibe... T = 3,21 mm | ||
SCHLAG DES KARDANFLANSCHES
Eine Messuhr an der Stirnfläche des Gelenkwellenflansches anbringen (innere Seite der Bohrungen für die Gelenkwellenbefestigungsschrauben).
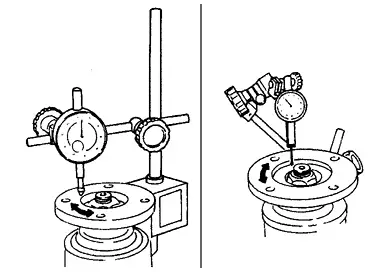
Gelenkwellenflansch drehen, um den Rundlauf zu prüfen.
| Rundlauf der Stirnfläche des Gelenkwellenflansches | : Siehe Rundlauf des Gelenkwellenflansches. |
Eine Messuhr an der Innenseite des Gelenkwellenflansches anbringen (Aufnahmedurchmesser).
Gelenkwellenflansch drehen, um den Rundlauf zu prüfen.
| Rundlauf der Innenseite des Gelenkwellenflansches | : Siehe Rundlauf des Gelenkwellenflansches. |
Liegt der Schlag außerhalb des Grenzwerts, folgendes Verfahren zur Einstellung durchführen. Den Schlag prüfen, während die Phasenlage zwischen Mitnehmerflansch und Antriebsritzel in 90°-Schritten verändert wird, und die Position mit dem geringsten Schlag suchen. Liegt der Schlagwert nach der Phasenänderung weiterhin außerhalb des Grenzwerts, sind die Ursachen möglicherweise eine fehlerhafte Montage von Antriebsritzel und Ritzellager oder ein Defekt am Ritzellager. Diese Punkte prüfen und bei Bedarf instand setzen. Liegt der Schlagwert nach Prüfung und Instandsetzung weiterhin außerhalb des Grenzwerts, den Mitnehmerflansch ersetzen.
Prüfung
PRÜFUNG NACH DER DEMONTAGE
Tellerrad und Antriebsritzel
Die demontierten Teile reinigen.
Greifen die Zähne nie richtig ineinander oder fluchten sie nicht, Ursache ermitteln und je nach Bedarf einstellen oder ersetzen.
Sind die Zahnräder verschlissen, gerissen, beschädigt, narbig oder deutlich durch Reibung ausgebrochen, Tellerrad und Antriebsritzel nur als Satz durch neue ersetzen.
Simmerring
Bei jeder Demontage ersetzen.
Werden Verschleiß, nachlassende Anpressung (Dichtkraft der Lippen) oder Beschädigungen an den Lippen festgestellt, ersetzen.
Gelenkflansch
Die demontierten Teile reinigen.
Werden Ausbrüche [ca. 0,1 mm (0,004 Zoll)] oder andere Beschädigungen an den Dichtflächen der Lippen des Gelenkflansches festgestellt, ersetzen.
Achsgehäuse
Bei Verschleiß oder Riss an der Gleitfläche des Achsgehäuses ersetzen.