Werkzeuge für die Blechbearbeitung
Dieser Abschnitt erläutert verschiedene Werkzeuge, die bei Karosseriearbeiten verwendet werden.
HämmerEin Hammer wird verwendet, um Beulen, Vorsprünge oder andere Verformungen zu korrigieren. Es gibt verschiedene Formen, die je nach Verwendungszweck gestaltet sind.
(1) ARTEN UND MERKMALE VON HÄMMERN
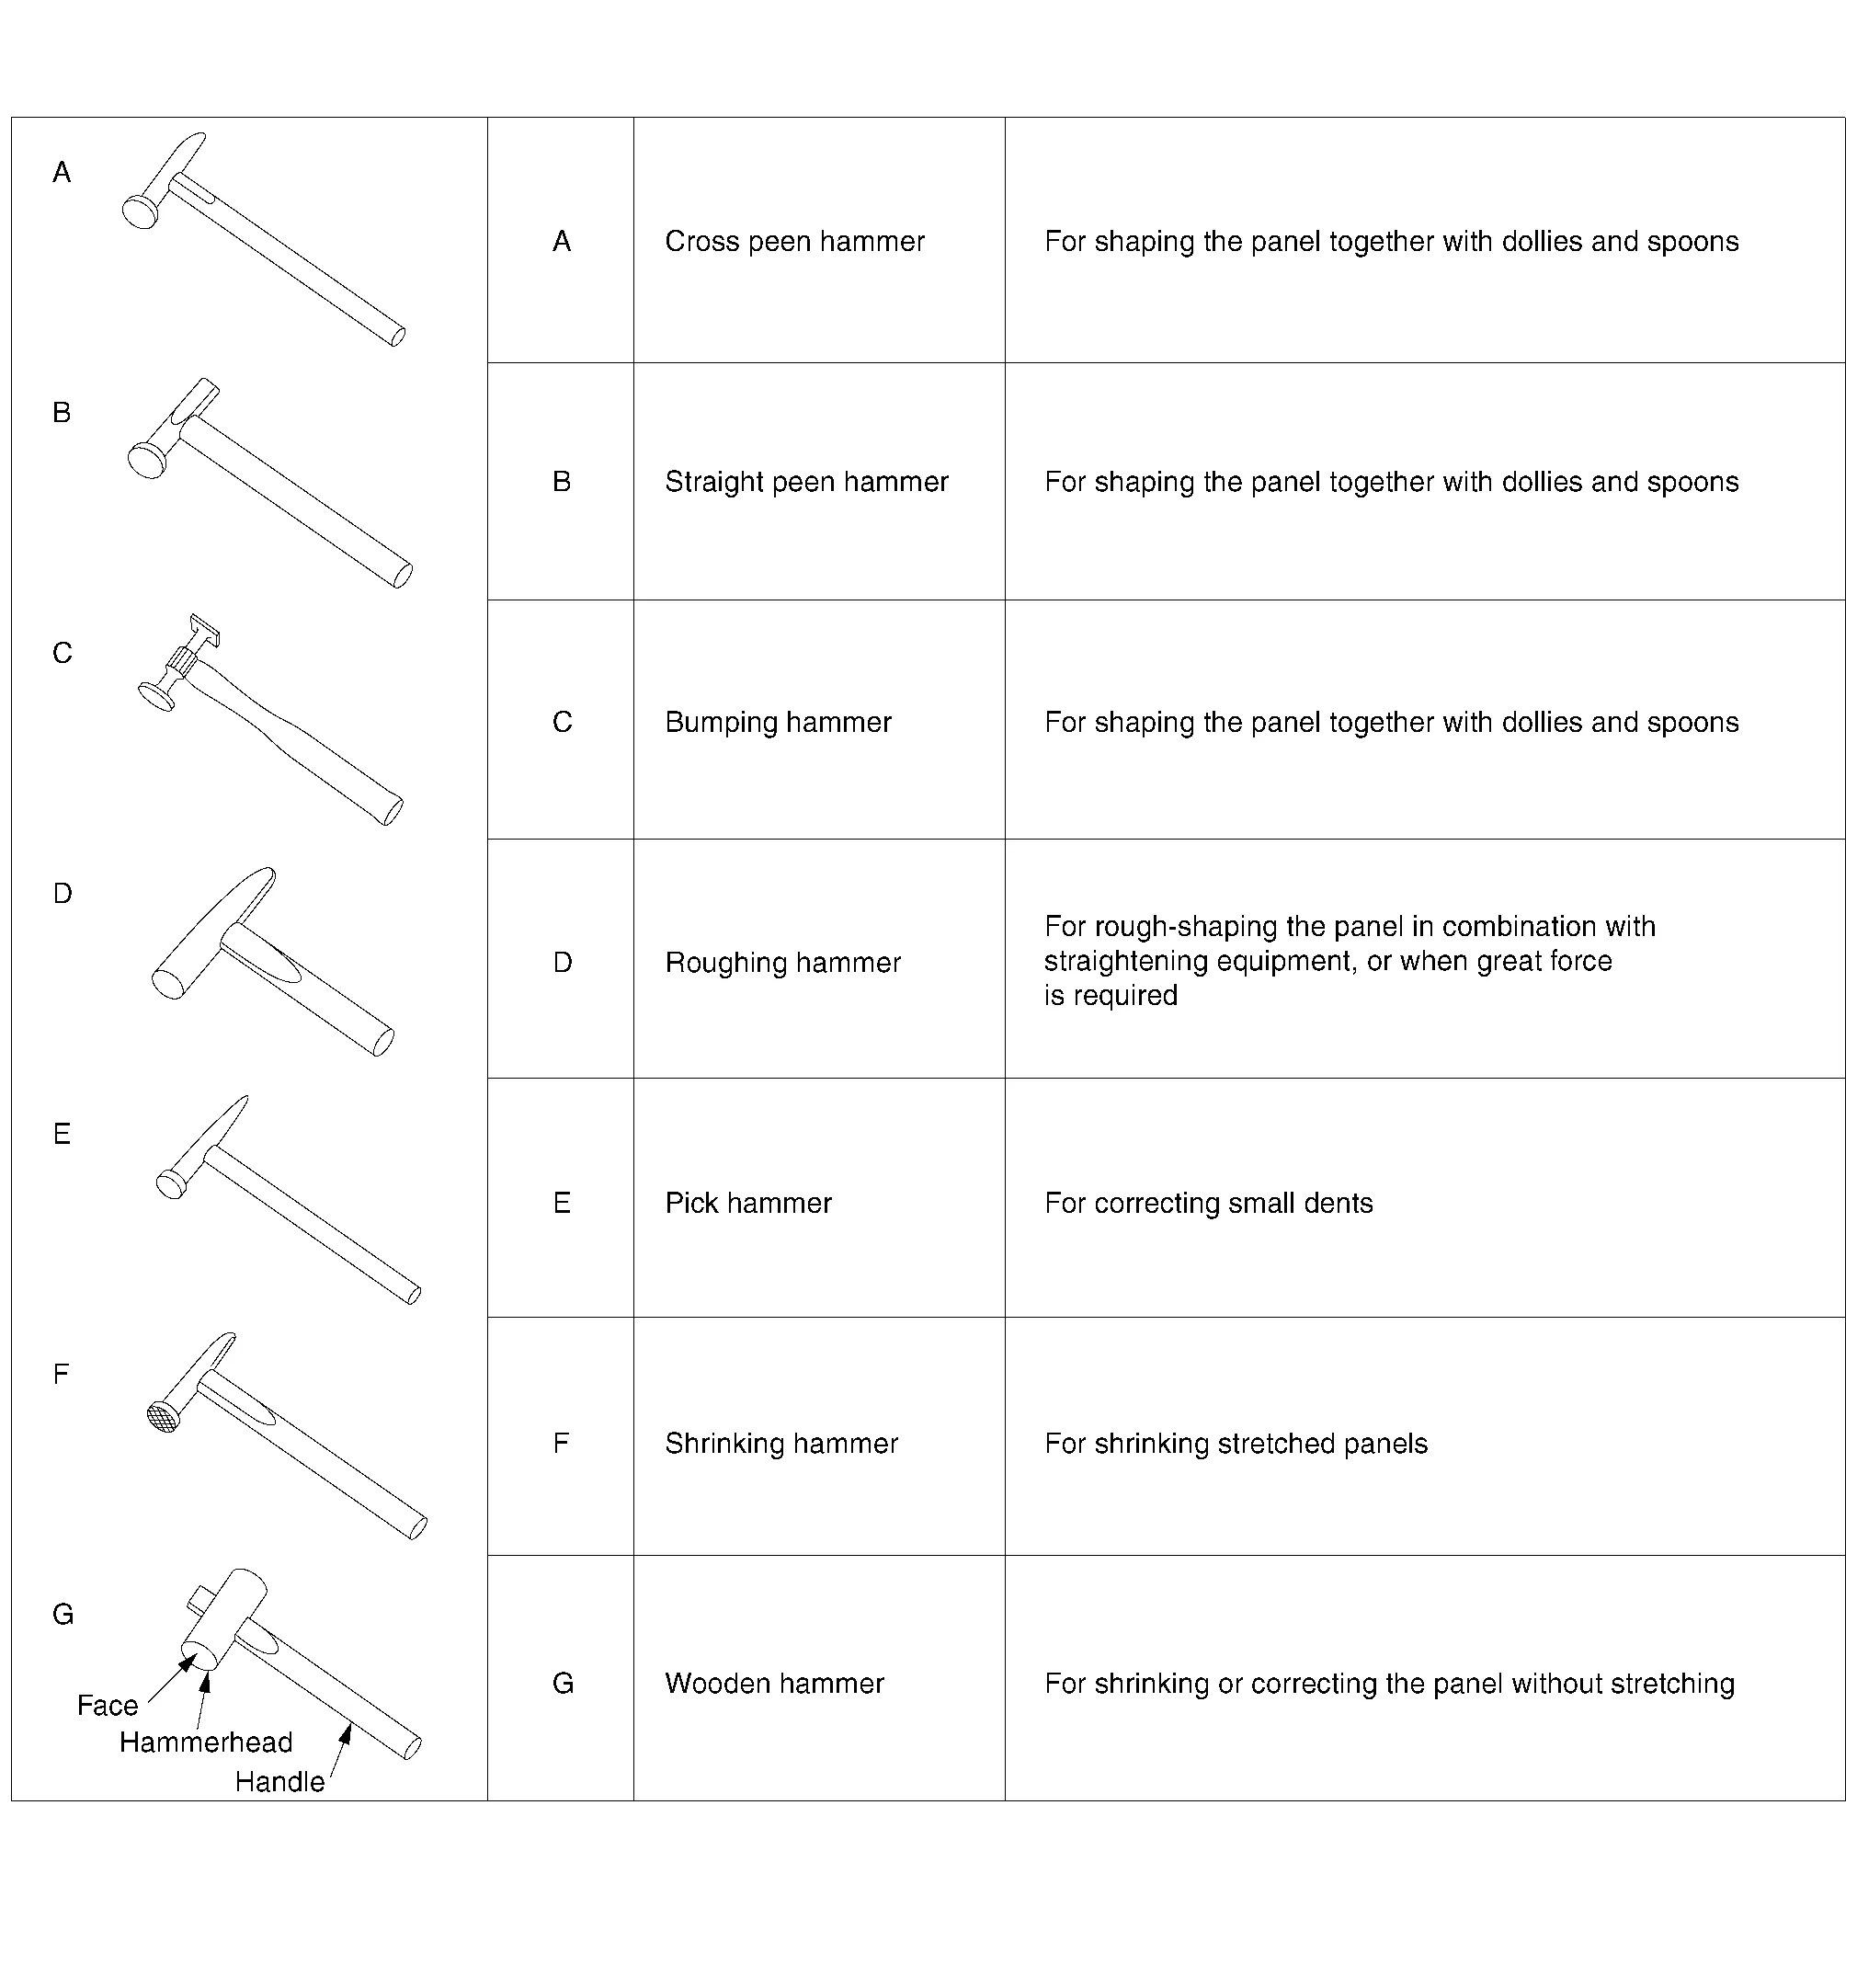
(2) AUSWAHL UND PFLEGE VON HÄMMERN
Je nach Anwendung oder Verwendungszweck sind leichtere oder schwerere Hämmer zu wählen.
Das Gewicht des Hammers ist entsprechend der körperlichen Kraft des Anwenders zu wählen.
Die Pflege der Hämmer ist wichtig. Insbesondere die Hammerbahn muss stets sauber gehalten werden. Eine verformte oder beschädigte Hammerbahn führt zu verformten Blechteilen.
Blechhämmer dürfen daher nicht zum Schlagen auf andere Gegenstände, etwa einen Meißel, verwendet werden. Blechhämmer nicht mit gewöhnlichen Hämmern vermischen.
Das Nacharbeiten der Bahn eines Blechhammers wird im Folgenden erläutert.
(a) Den Hammer mit der Bahn nach oben in einem Schraubstock einspannen.

Ist die Hammerbahn verformt, mit einer Handfeile glätten.
(b) Die Bahn in alle Richtungen feilen. Nicht nur in eine Richtung feilen.
(c) Die Kante der Bahn anfasen, damit das Blech nicht eingekerbt oder verzogen wird.

(d) Nach dem Glätten der Hammerbahn mit einem Ölstein oder Schleifpapier der Körnung #400 - #800, um einen Holzklotz gewickelt, polieren. Die Bahn in alle Richtungen polieren.

(e) Zur Prüfung der Oberfläche Markierfarbe auf die Hammerbahn auftragen. Ein Stück flaches Blech auf einer ebenen Fläche schlagen.
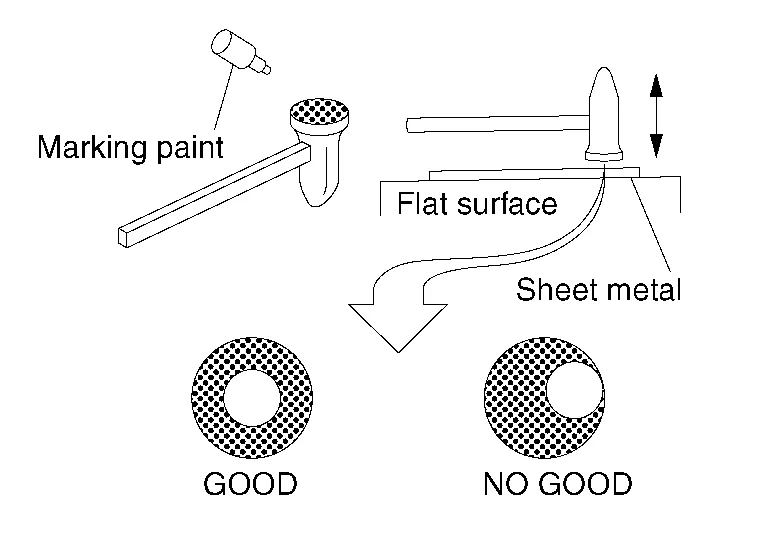
| GUT | : Die Farbe wird aus der Mitte der Bahn abgetragen. |
| NICHT GUT | : Die Farbe wird an einer anderen Stelle als der Mitte der Bahn abgetragen. Die Bahn erneut schleifen. |
(3) HALTEN UND SCHLAGEN MIT DEM HAMMER
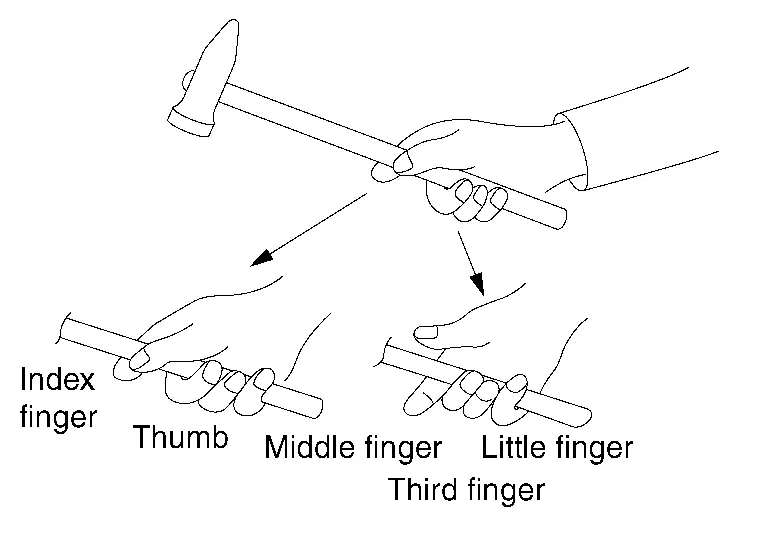
(a) Hammer halten
Den Hammergriff fest mit Mittel-, Ring- und kleinem Finger umfassen, damit er beim Schwingen nicht abrutscht.
Die Seiten des Hammergriffs locker mit Daumen und Zeigefinger umfassen, um seitliche Bewegungen zu verhindern.
(b) Hämmern
Bei groben Richtarbeiten kräftig zuschlagen.
Bei normalen Richtarbeiten den Hammer aus dem Handgelenk schwingen. Dabei dient der Arm als Führung für die Richtung des Hammers.
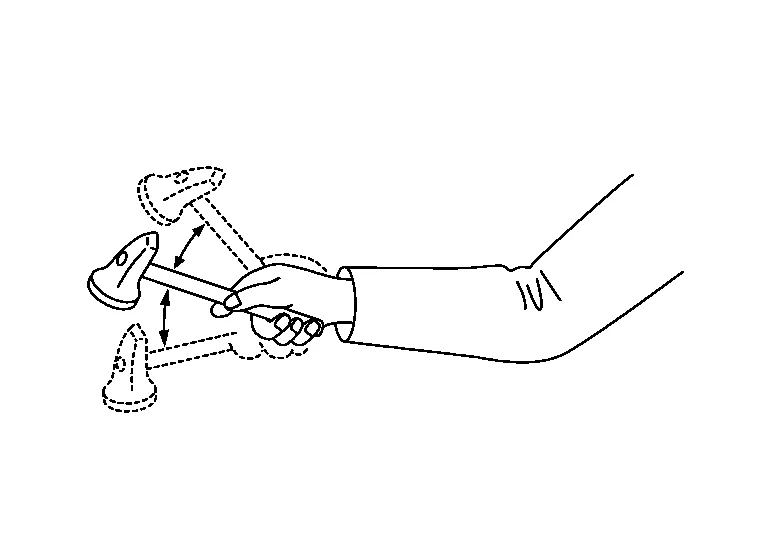
Beim Schlagen soll die Hammerbahn bündig mit der Blechoberfläche liegen. Trifft die Hammerkante die Oberfläche, entstehen Kerben im Blech.
Das Hämmern sollte etwa 100 Schläge pro Minute betragen und gleichmäßig erfolgen. Ein unregelmäßiger Schlagrhythmus führt zu ungleichmäßiger Schlagkraft. Blech dehnt sich beim Hämmern. Unregelmäßiges Hämmern erschwert außerdem das Richten des Blechs.

Dollys werden in Kombination mit einem Hammer verwendet. Sie sind 1 kg - 2 kg (2 lb - 4 lb) schwere Stahlblöcke, schwerer als ein Hammer, mit verschiedenen Wölbungen und Ebenen.
(1) VERWENDUNG DER DOLLYS
(a) Den Dolly an der Unterseite des verformten Blechs ansetzen.
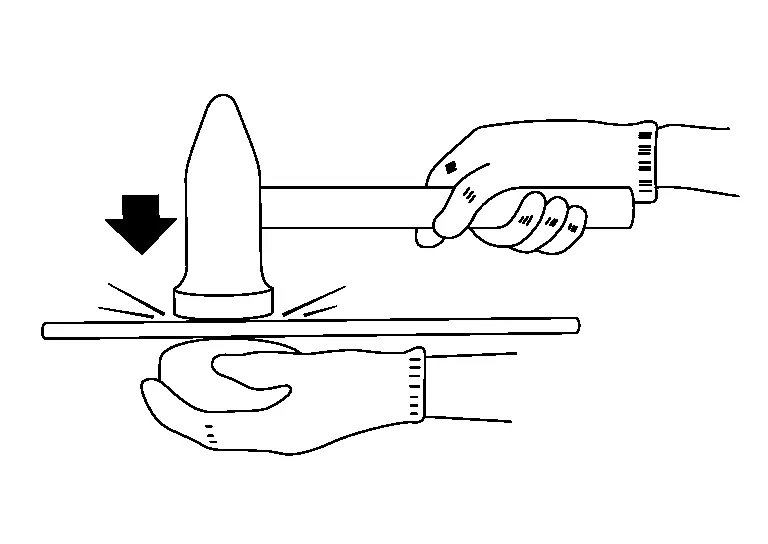
Den verformten Bereich des Blechs mit dem Hammer schlagen, um ihn zu strecken.
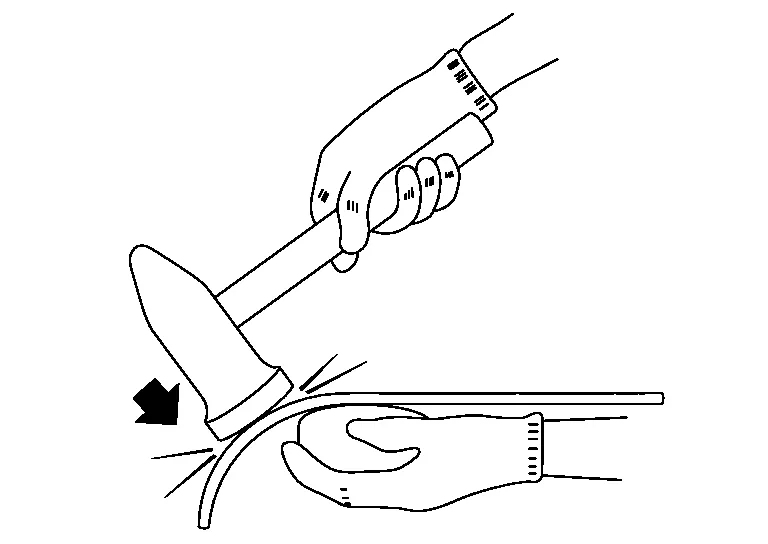
(b) Hammer und Dolly nach Bedarf versetzen und die Hammerschläge so lenken, dass sich das Blech biegt.
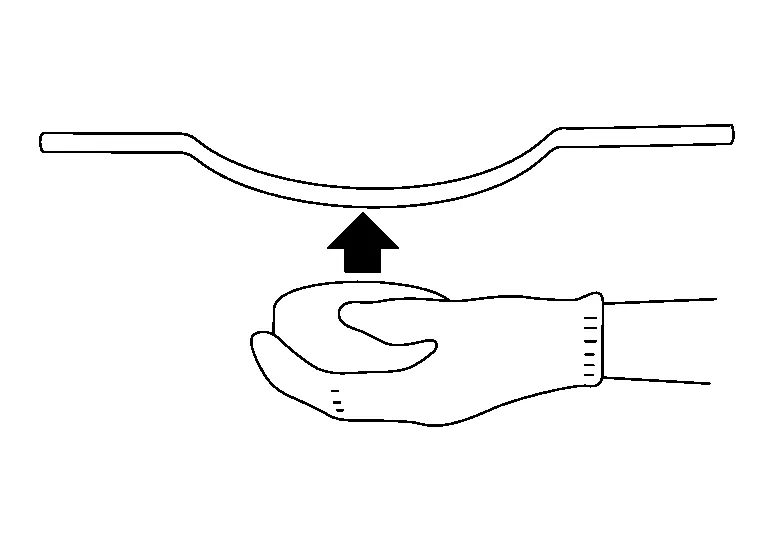
(c) Ist normales Hämmern wegen begrenzter Platzverhältnisse nicht möglich, den Dolly anstelle des Hammers verwenden und die Beule mit dem Dolly schlagen.
(2) ARTEN UND EIGENSCHAFTEN DER DOLLYS
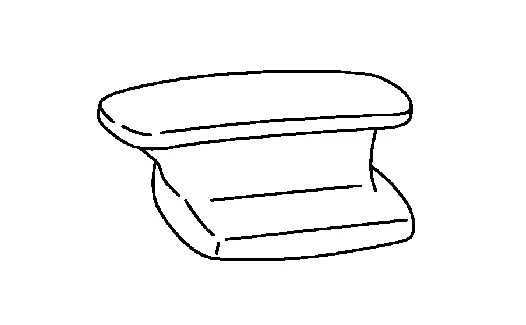 |
Universal-Dolly | Dieser wird auch Schienen-Dolly genannt. Er hat breite und schmale gewölbte Flächen. |
 |
Vielzweck-Dolly | Dieser Typ hat verschiedene gewölbte Flächen und ist für viele Karosseriearbeiten geeignet. Er lässt sich auch in engen Bereichen leicht handhaben. |
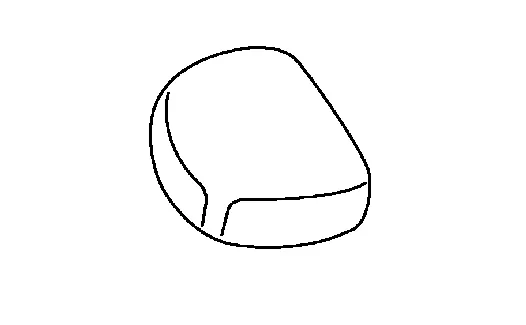 |
Fersen-Dolly | Eine Seite ist flach, die andere leicht gewölbt. Er eignet sich zum Richten flacher und leicht gewölbter Flächen. |
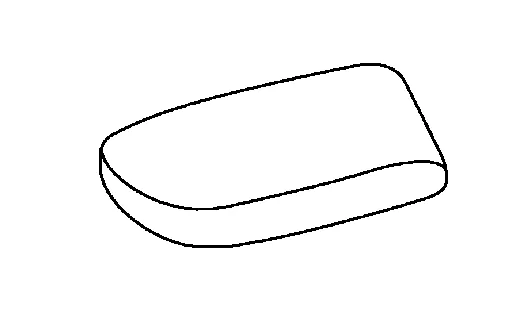 |
Spitzen-Dolly | Dieser Dolly besteht aus zwei ebenen Flächen und einer verbindenden gewölbten Fläche. Er kann in engen Bereichen eingesetzt werden. |
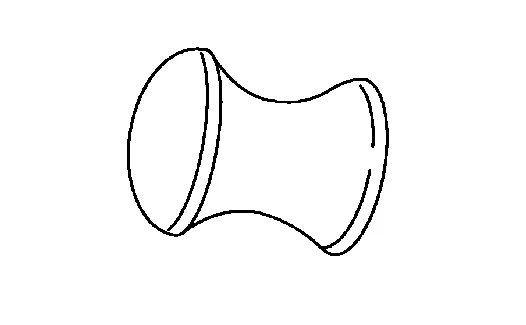 |
Runder Dolly | Beide Seiten sind gewölbt. Dieser Dolly dient zum Ausbessern kleiner Beulen. |
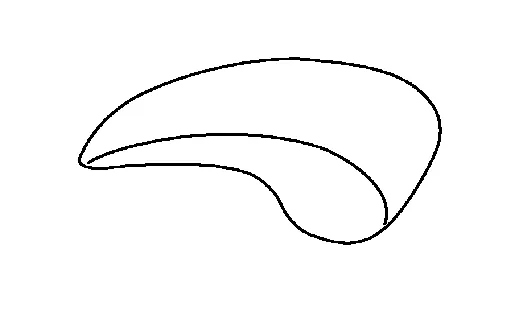 |
Keil-Dolly | Dieser Dolly hat eine gewölbte Fläche, die allmählich von scharf zu sanft übergeht. Sein spitzes Ende kann in enge Bereiche eingeführt werden. |
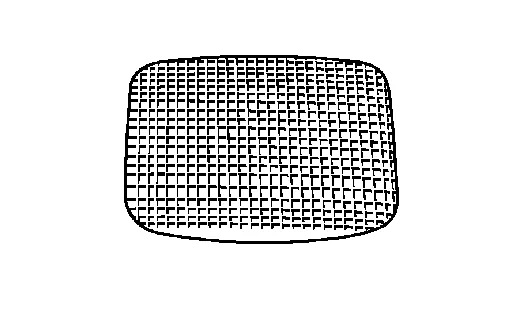 |
Stauch-Dolly | Die Oberfläche ist wie eine Feile gestaltet. Dieser Dolly wird in Kombination mit einem Stauchhammer verwendet. |
(3) AUSWAHL UND PFLEGE DER DOLLYS
Idealerweise sollte ein Dolly verwendet werden, dessen gewölbte Fläche genau der Krümmung des Blechs entspricht. Dies ist jedoch oft schwierig. In den meisten Fällen sollte ein Dolly gewählt werden, dessen Krümmung etwas kleiner ist als die des Blechs.
Im Allgemeinen reichen vier Dolly-Typen (Universal-, Vielzweck-, Fersen- und Spitzen-Dolly) für übliche Blecharbeiten aus. Für besondere Formgebungen kann jedoch ein Spezial-Dolly angefertigt werden.
Größe und Gewicht des Dollys müssen gut handhabbar sein.
Die für den Hammer beschriebenen Pflege- und Sicherheitshinweise gelten auch für den Dolly.
Die gesamte Oberfläche des Dollys muss frei von Beschädigungen sein.
(4) HALTEN DES DOLLYS
Grundlegende Handhabung des Dollys.
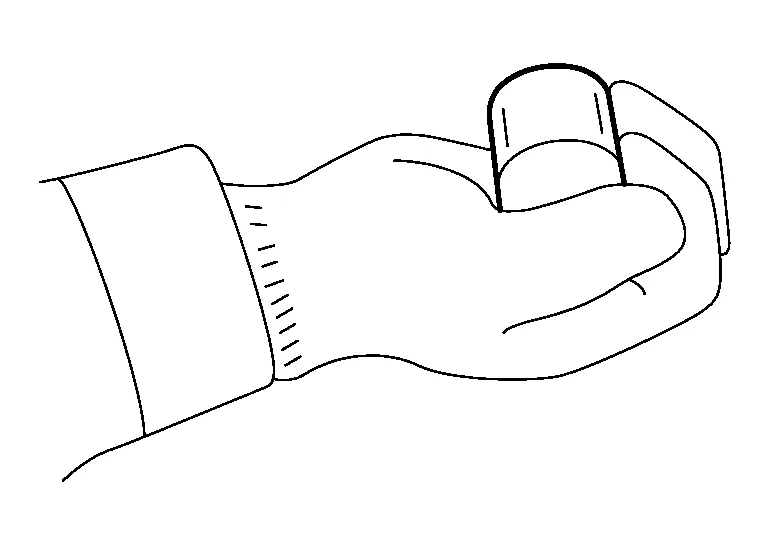
(a) OBERSEITE:
Den Dolly in die Handfläche legen.
Den Dolly leicht halten und die gewölbte Fläche an die gewölbte Fläche des Blechs anlegen.

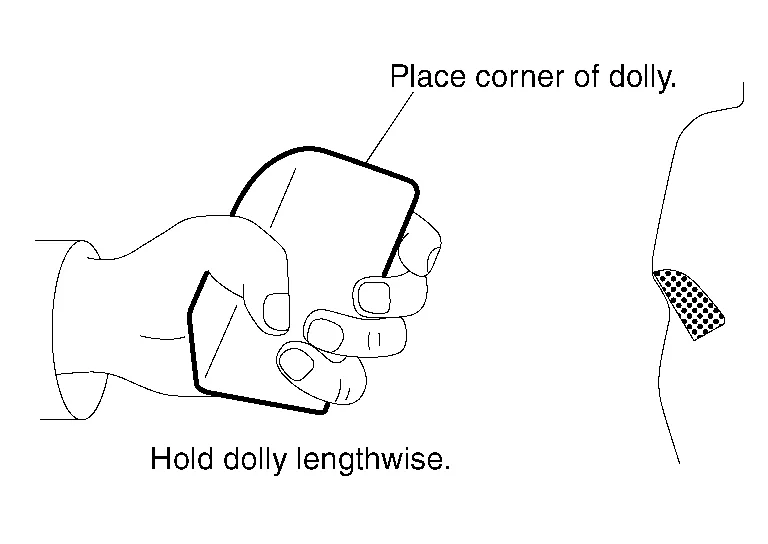
(b) ECKE:
Den Dolly längs halten und die Ecke in den scharf gebogenen Bereich des Blechs setzen.

(c) KANTE:
Den Dolly so halten, dass die Kante nach oben zeigt.
Diese Kante an die Sicke des Blechs ansetzen.
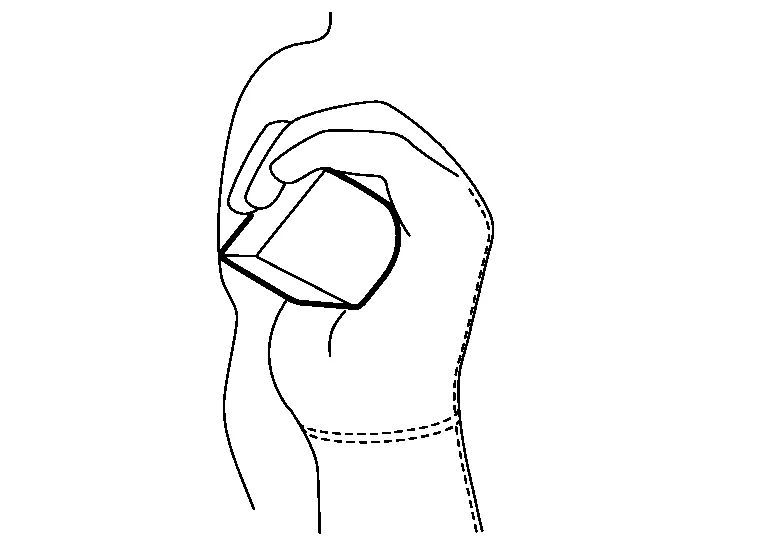
(d) KORREKTUR DER SICKE:
Um eine konkave Sicke in einem engen Bereich auf der Rückseite des Blechs zu richten, den Dolly wie in der Abbildung verwenden und die Sicke damit schlagen.
(1) HAMMER-AUF-DOLLY
Dies wird auch als Ausbeulen auf dem Dolly bezeichnet. Der Dolly wird direkt unter dem mit dem Hammer geschlagenen Bereich gehalten. Durch Hämmern wird das verbeulte Metall zwischen Dolly und Hammer geglättet. Bei diesem Verfahren dehnt sich das Blech.
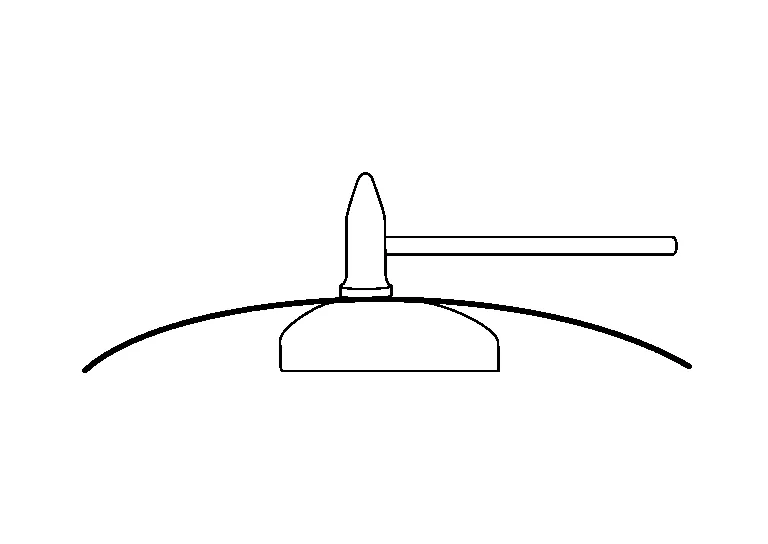
Hämmern auf dem Dolly ist am wirkungsvollsten bei der Reparatur flacher Beulen.
(a) Der Hammer schlägt auf das Blech, wodurch der Dolly gegen die Blechoberfläche springt. So wird der beschädigte Bereich von innen und außen ausgearbeitet.
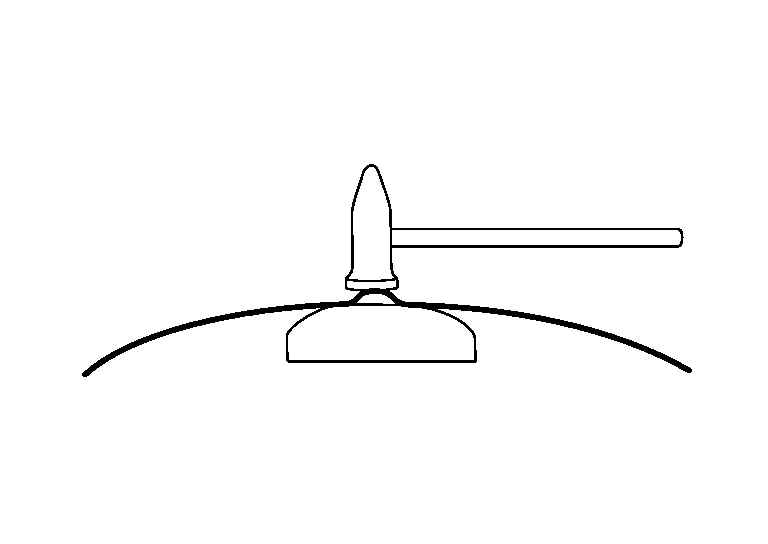
(b) Das Blech dehnt sich zwischen Hammer und Dolly, und die Verformung verteilt sich um den Schlagbereich.
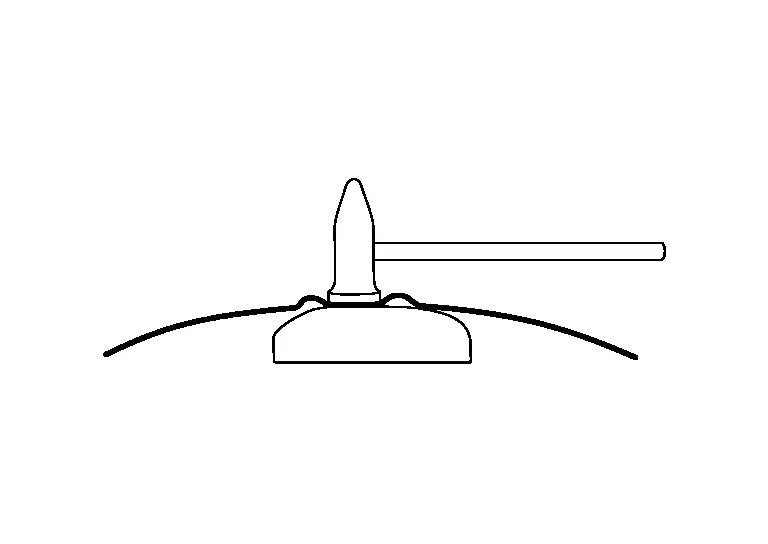
(c) Den Dolly laufend unter die sich verlagernde Verformung bewegen, damit er richtig getroffen werden kann.
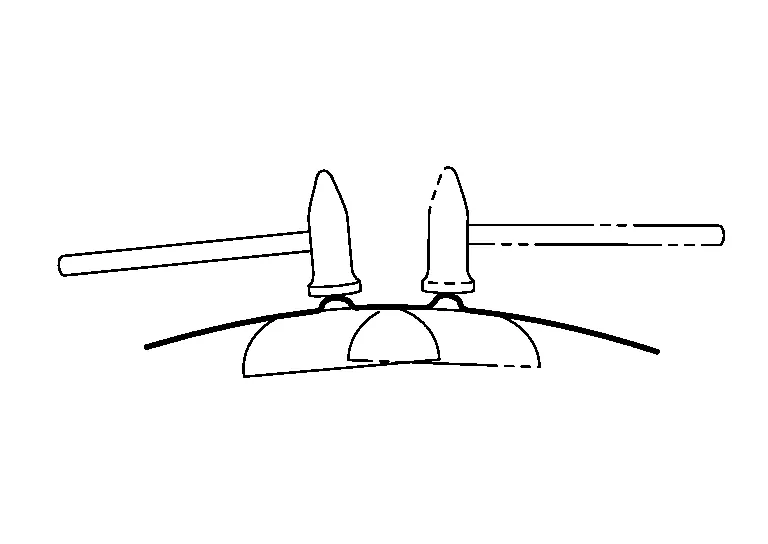
(d) Das Blech dehnt sich allmählich und nimmt seine ursprüngliche Form wieder an.
(2) HAMMER-NEBEN-DOLLY
Dies wird auch als Ausbeulen neben dem Dolly bezeichnet.
Den Dolly direkt unter eine Beule setzen und gegen den Rand der Beule schlagen. Der Hammer drückt einen Bereich nach unten, während die Gegenkraft des Dollys den angrenzenden Bereich nach oben drückt.

Ein Beispiel für das Hammer-neben-Dolly-Verfahren ist unten dargestellt.
(a) Den Dolly unter die tiefste Beule setzen und den höchsten Punkt der Oberseite schlagen.
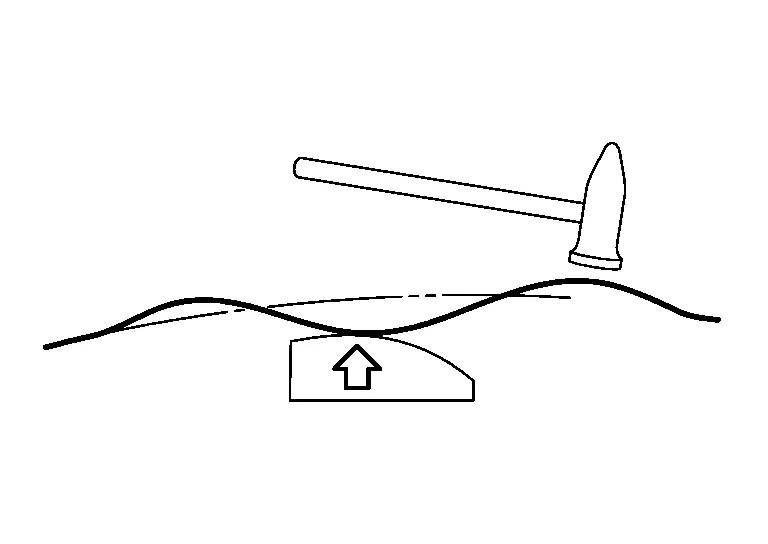
(b) Der erhöhte Bereich der Oberfläche senkt sich, wenn er mit dem Hammer geschlagen wird.
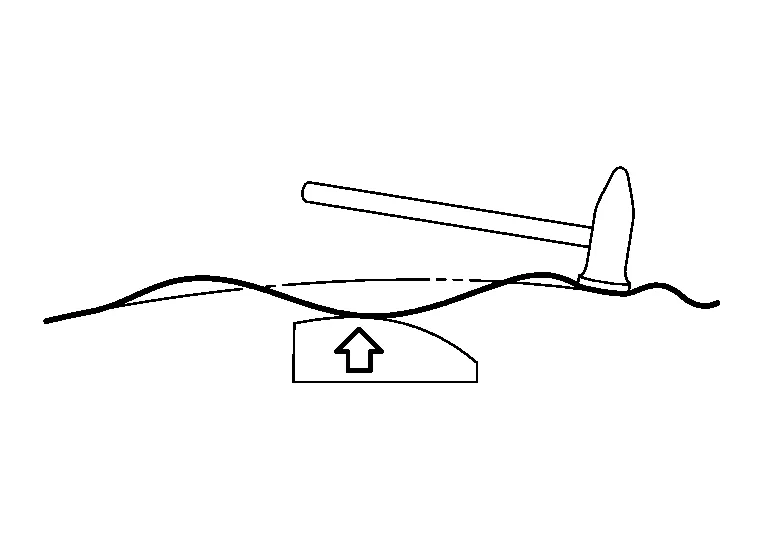
(c) Die Hammerschläge werden auf den Dolly übertragen und erzeugen eine Gegenkraft.
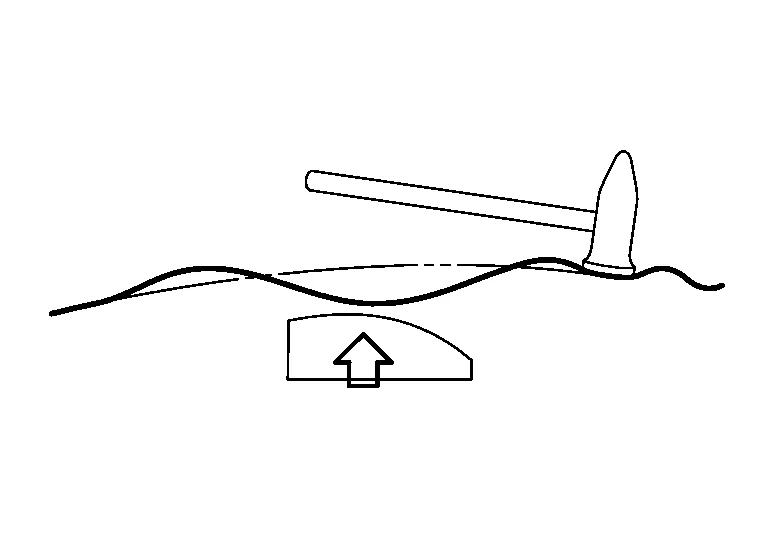
(d) Diese Gegenkraft drückt die Beule heraus.

(e) Die Schritte (a) bis (d) wiederholen, bis die Oberfläche glatt ist.

Löffel bestehen aus Stahl, ein Ende oder beide Enden sind flach. Löffel werden in engen Bereichen als Dolly oder als Hebelwerkzeug verwendet.
(1) ARTEN UND EIGENSCHAFTEN DER LÖFFEL
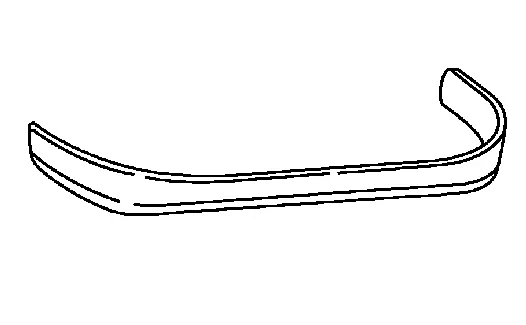 |
Universal-Löffel | Dieser Löffel hat eine sanft gewölbte Fläche und stark gekrümmte Enden. Er wird bei Karosseriearbeiten vielfach verwendet. |
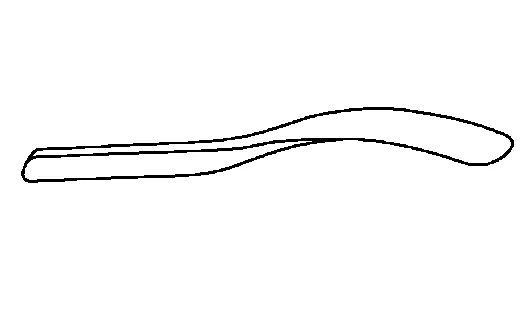 |
Langer Löffel | Dieser Löffel hat einen langen Griff und dünne, steife Flächen. Er wird hauptsächlich zum Hebeln verwendet. |
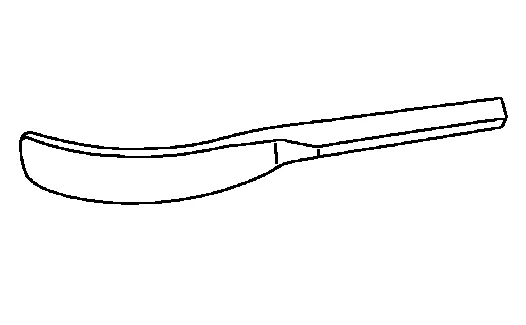 |
Gebogener Löffel | Der Griff dieses Löffels ist vergleichsweise kurz. Er hat ein breites, gebogenes Blatt. Dieser Löffel wird zum Glätten verwendet. |
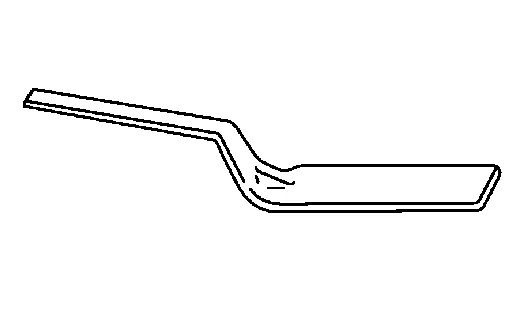 |
Flacher Löffel | Dieser Löffel hat einen kurzen Griff und ein breites, flaches Blatt. Wird der Löffel auf das Blech gesetzt und geschlagen, verteilt sich die Kraft über eine große Fläche. |
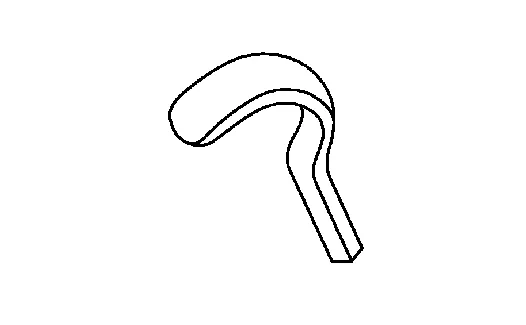 |
Hochgewölbter Löffel | Dieser Löffel hat ein breites, hakenförmiges Blatt. Er wird zur Reparatur schmaler Karosseriebereiche verwendet, z. B. im Inneren des Außenschwellers. |
 |
Sichelförmiger Löffel | Dieser Löffel hat eine breite, leicht gebogene Fläche mit dünnem Ende. Er kann in sehr schmale Spalte zwischen Blechen eingeführt werden. |
(2) AUSWAHL UND PFLEGE DER LÖFFEL
Wählen Sie Löffel, die zur jeweiligen Blechform und zur inneren Struktur passen.
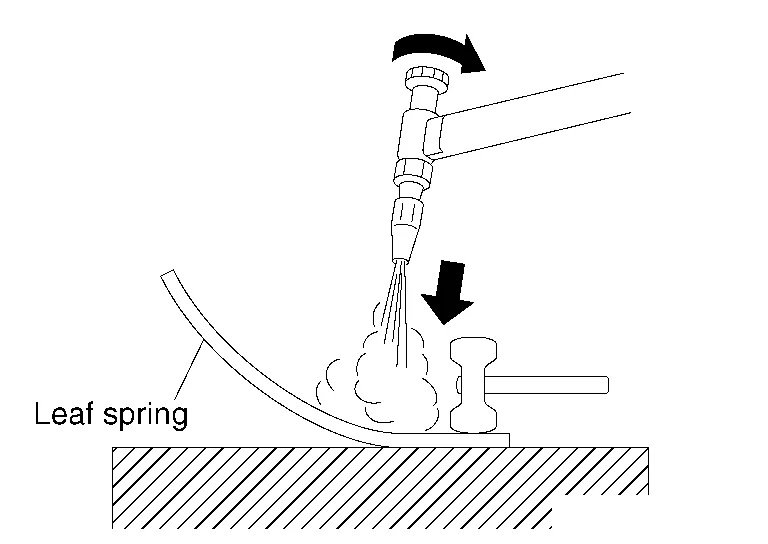
Die für Hammer und Gegenhalter beschriebenen Vorsichtsmaßnahmen gelten auch für Löffel. Beschädigen Sie während der Reparatur nicht die Oberfläche, die direkt mit dem Blech in Berührung kommt.
(3) VERWENDUNG DER LÖFFEL
(a) Führen Sie den Löffel in enge Bereiche ein, z. B. ins Innere der Tür, und verwenden Sie ihn als Gegenhalter.
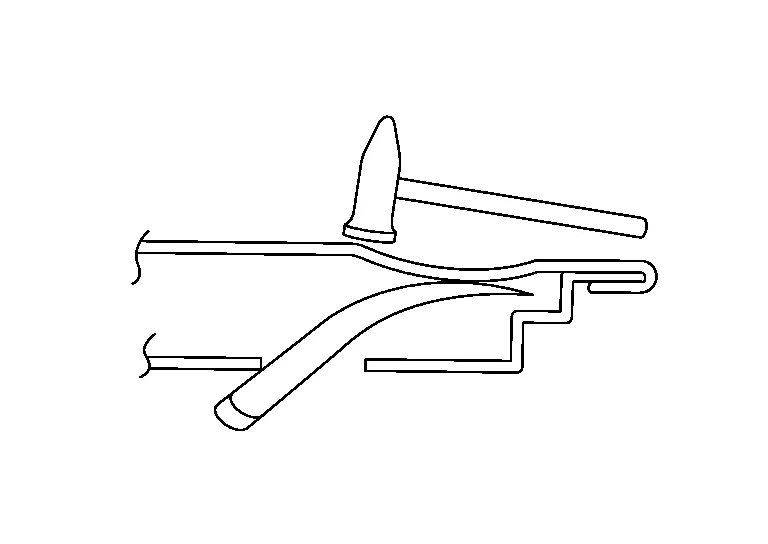
(b) Setzen Sie einen Löffel zwischen zwei Bleche und hebeln Sie den konkaven Bereich heraus.
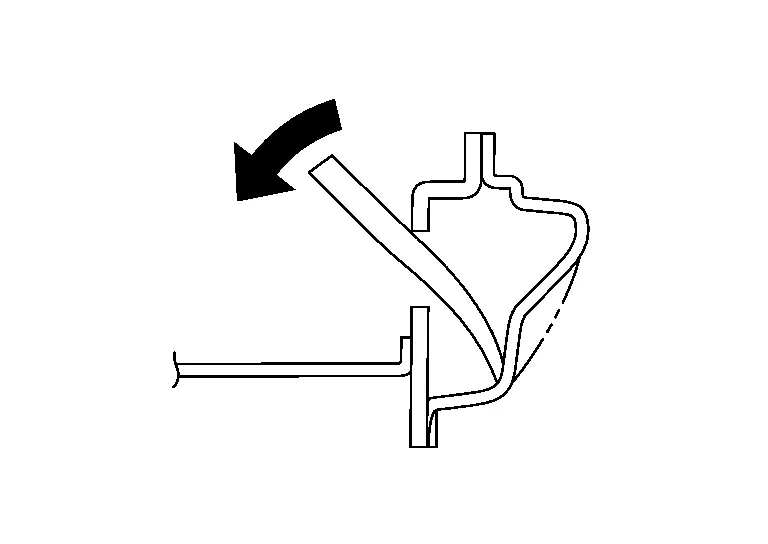
(c) Schlagen Sie direkt auf den Löffel, um die Kraft der Hammerschläge zu verteilen.
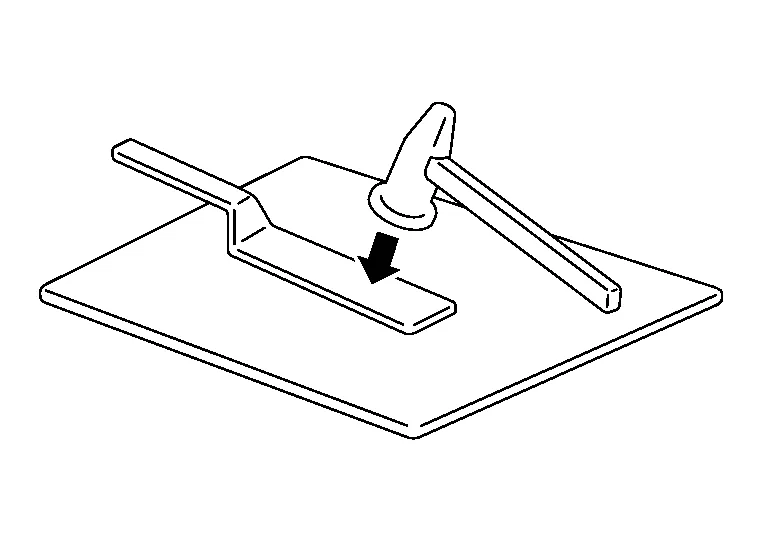
(d) Die Abbildung zeigt ein Beispiel für falsche Verwendung des Löffels. Der Löffel hat keinen Drehpunkt.

Wird der Löffel so verwendet, wirkt zu wenig Kraft auf die Anlagefläche, und der Löffel kann nicht als Gegenhalter wirken.
AnreißmeißelMeißel werden allgemein zum Schneiden von Blech verwendet.
Sie werden auch bei Karosseriearbeiten eingesetzt. Es gibt zahlreiche Meißelarten. Dieser Abschnitt beschreibt jedoch ausschließlich Anreißmeißel, die zum Biegen von Blech oder zum Formen von Pressnähten verwendet werden.
Diese Meißelart muss eine glatt abgerundete Schneide haben, wie in der Abbildung gezeigt. Ist die Schneide scharf, wird das Karosserieblech eingekerbt.
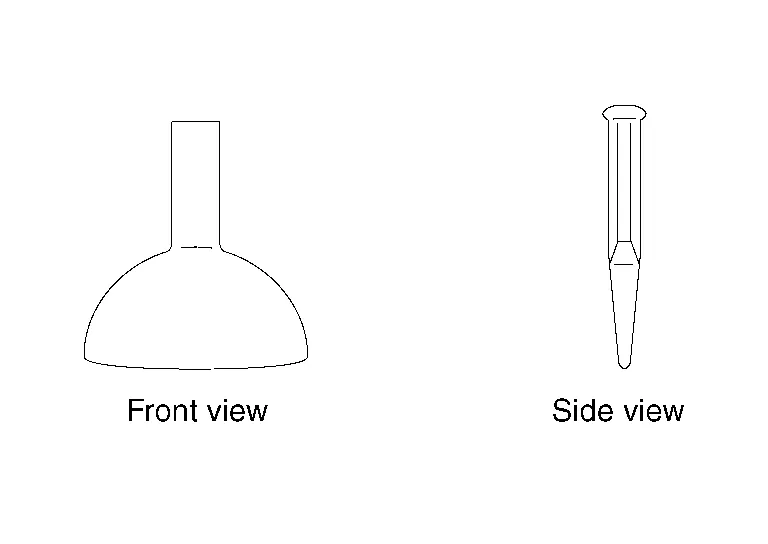
VERWENDUNG DER ANREISSMEISSEL
(a) Biegen von Blech
Reißen Sie zuerst eine Linie auf das Blech an.
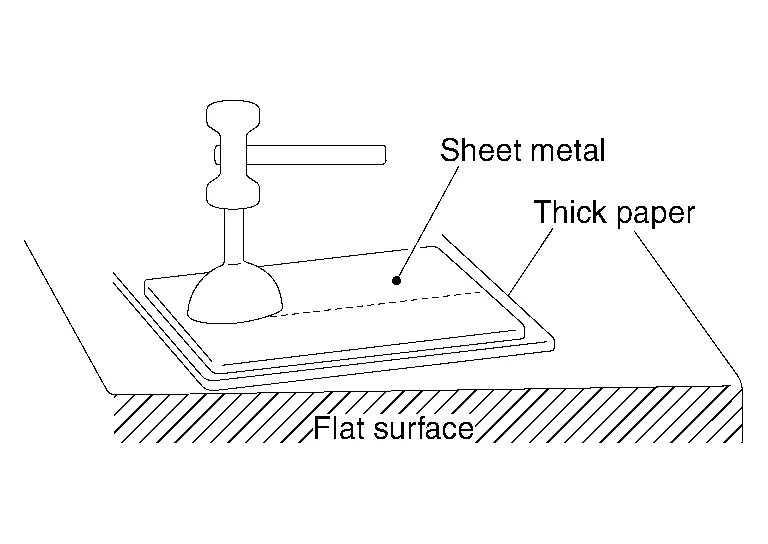
Legen Sie dickes Papier oder Pappe unter das Blech.
Setzen Sie den Anreißmeißel auf die Linie und schlagen Sie darauf.
Legen Sie das Blech mit der angerissenen Seite nach unten auf eine ebene, schräge Fläche und biegen Sie es mit einem Holzhammer.
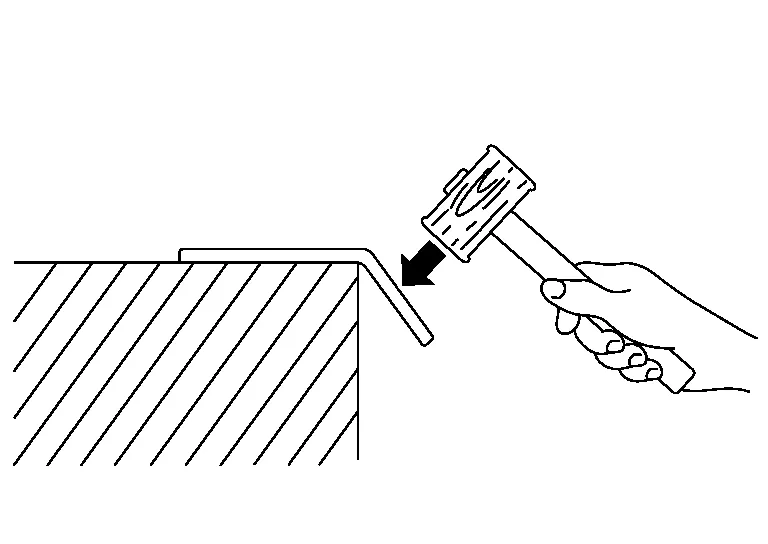
Biegen Sie das Blech mit Hammer und Anreißmeißel sauber und rechtwinklig. Biegen Sie nicht alles auf einmal.
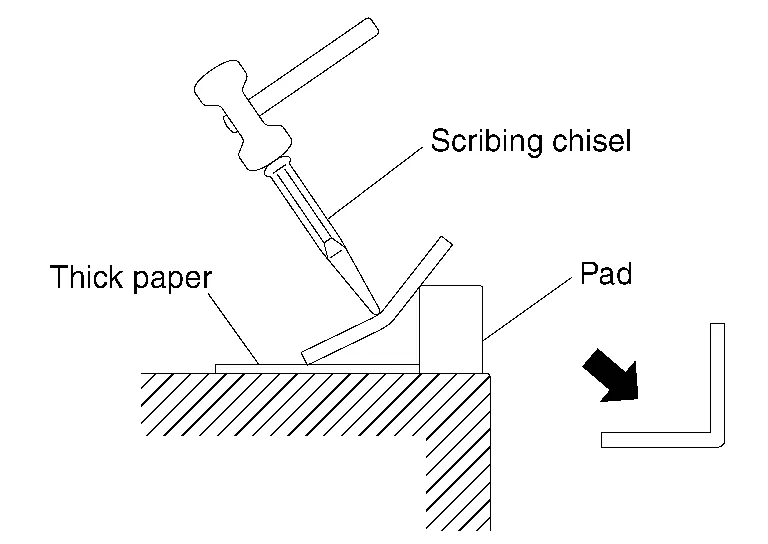
Biegen Sie das Blech schrittweise, indem Sie vorsichtig gegen den Meißelkopf schlagen.
(b) Formen der Pressnaht
Ist die Beule in der Pressnaht schmaler als die Breite des Meißels, setzen Sie den Meißel in die Mitte der Beule. Schlagen Sie ihn flach. Schlagen Sie vorsichtig, damit sich die Beule nach und nach entfernen lässt.
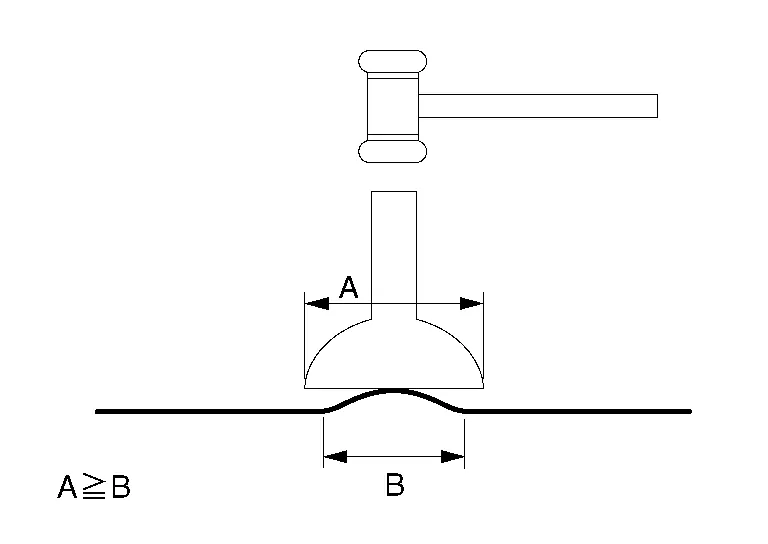
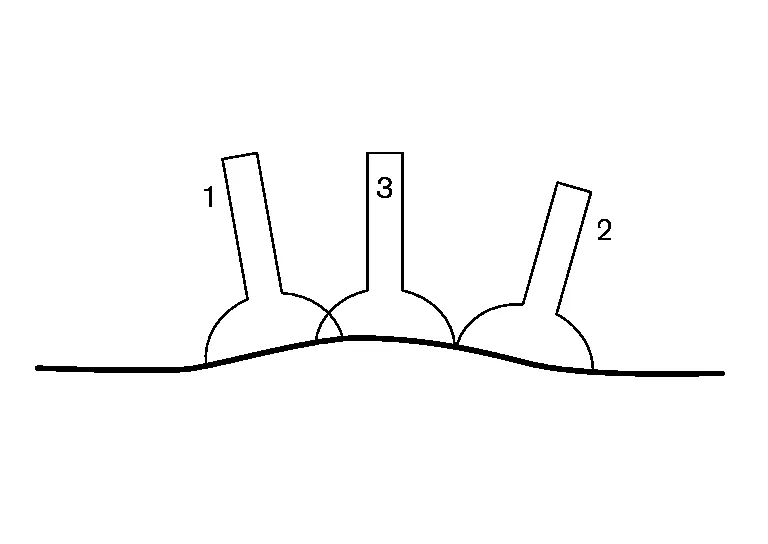
Ist die Beule breiter als die Meißelbreite, schlagen Sie nicht in die Mitte der Beule. Setzen Sie den Meißel an den Rändern der Beule an.
(1) GERADE SCHNEIDEN
Zum Schneiden gerader Linien.
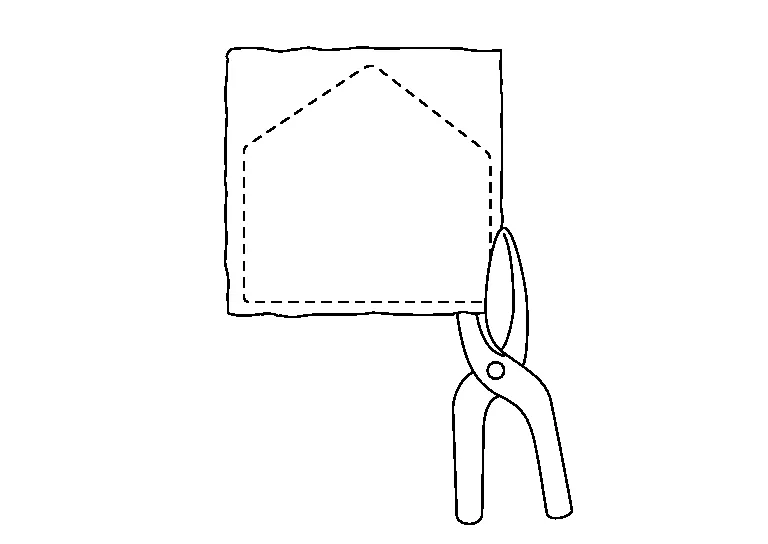
(2) GEBOGENE SCHNEIDEN
Die Schneiden sind gleichmäßig gebogen. Geeignet zum Schneiden gerader oder gekrümmter Linien.
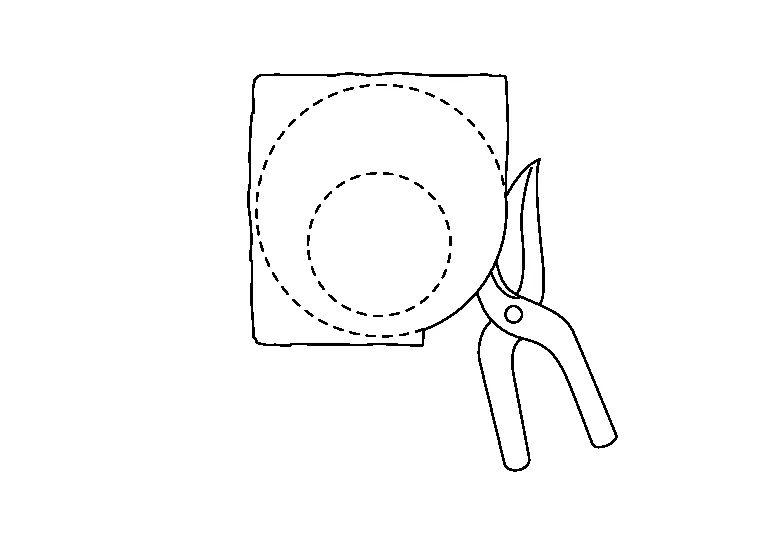
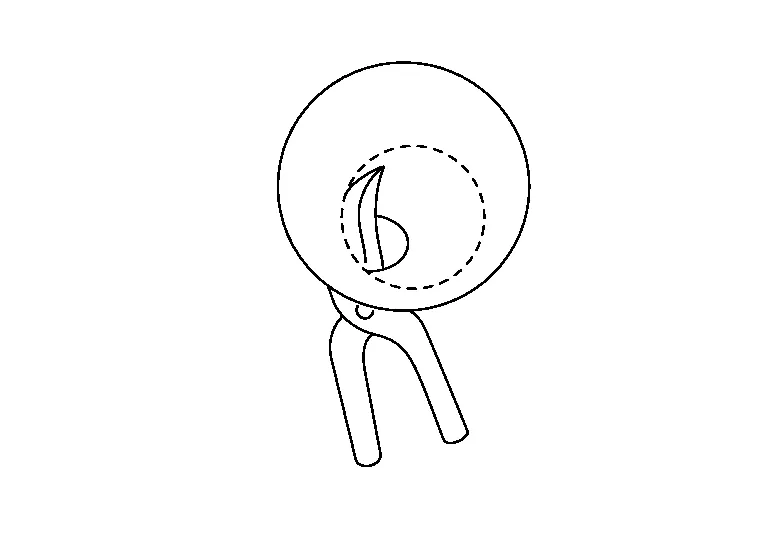
(3) MULDENSCHNEIDEN
Die gesamte Schneide ist zu einer Seite gebogen. Geeignet zum Schneiden entlang stark gekrümmter Linien.
Ist der beschädigte Bereich nicht zugänglich, können Beulen herausgezogen und repariert werden.
VERFAHREN
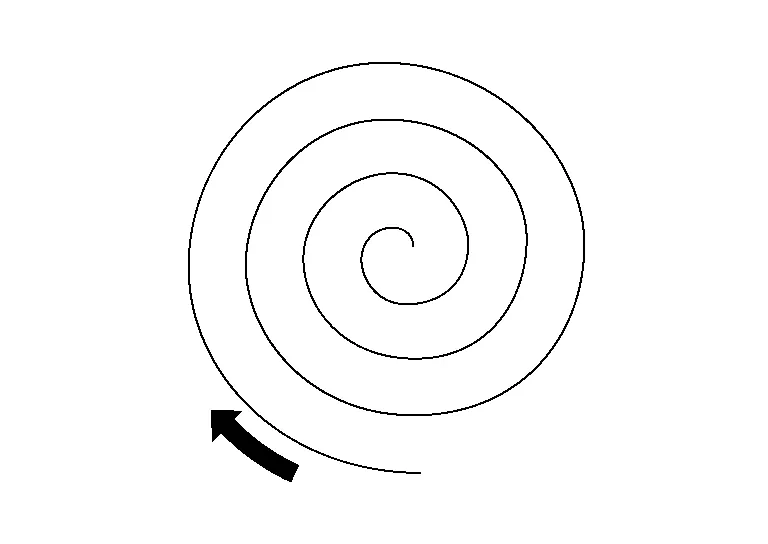
Es gibt viele Techniken zur Beulenreparatur, grundsätzlich aber zwei Verfahren. Je nach Schadensart können beide Verfahren angewendet werden. Jedes Verfahren hat eigene Vor- und Nachteile.
| Von außen nach innen | Von innen nach außen |
 |
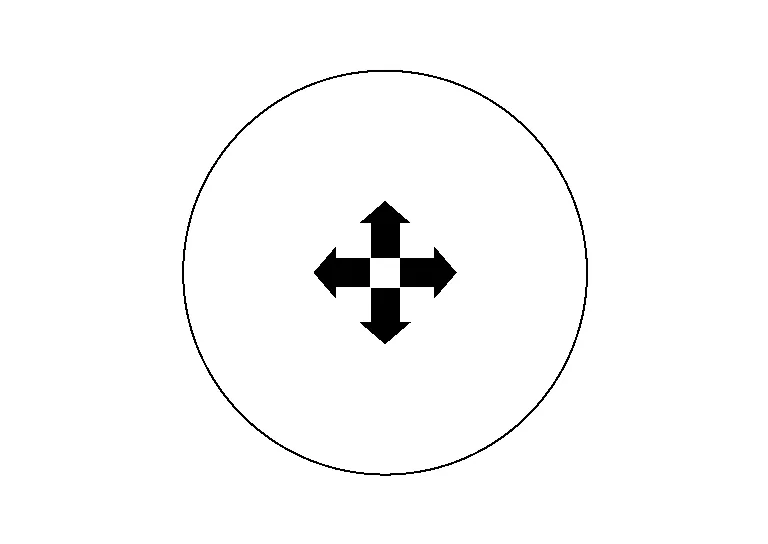 |
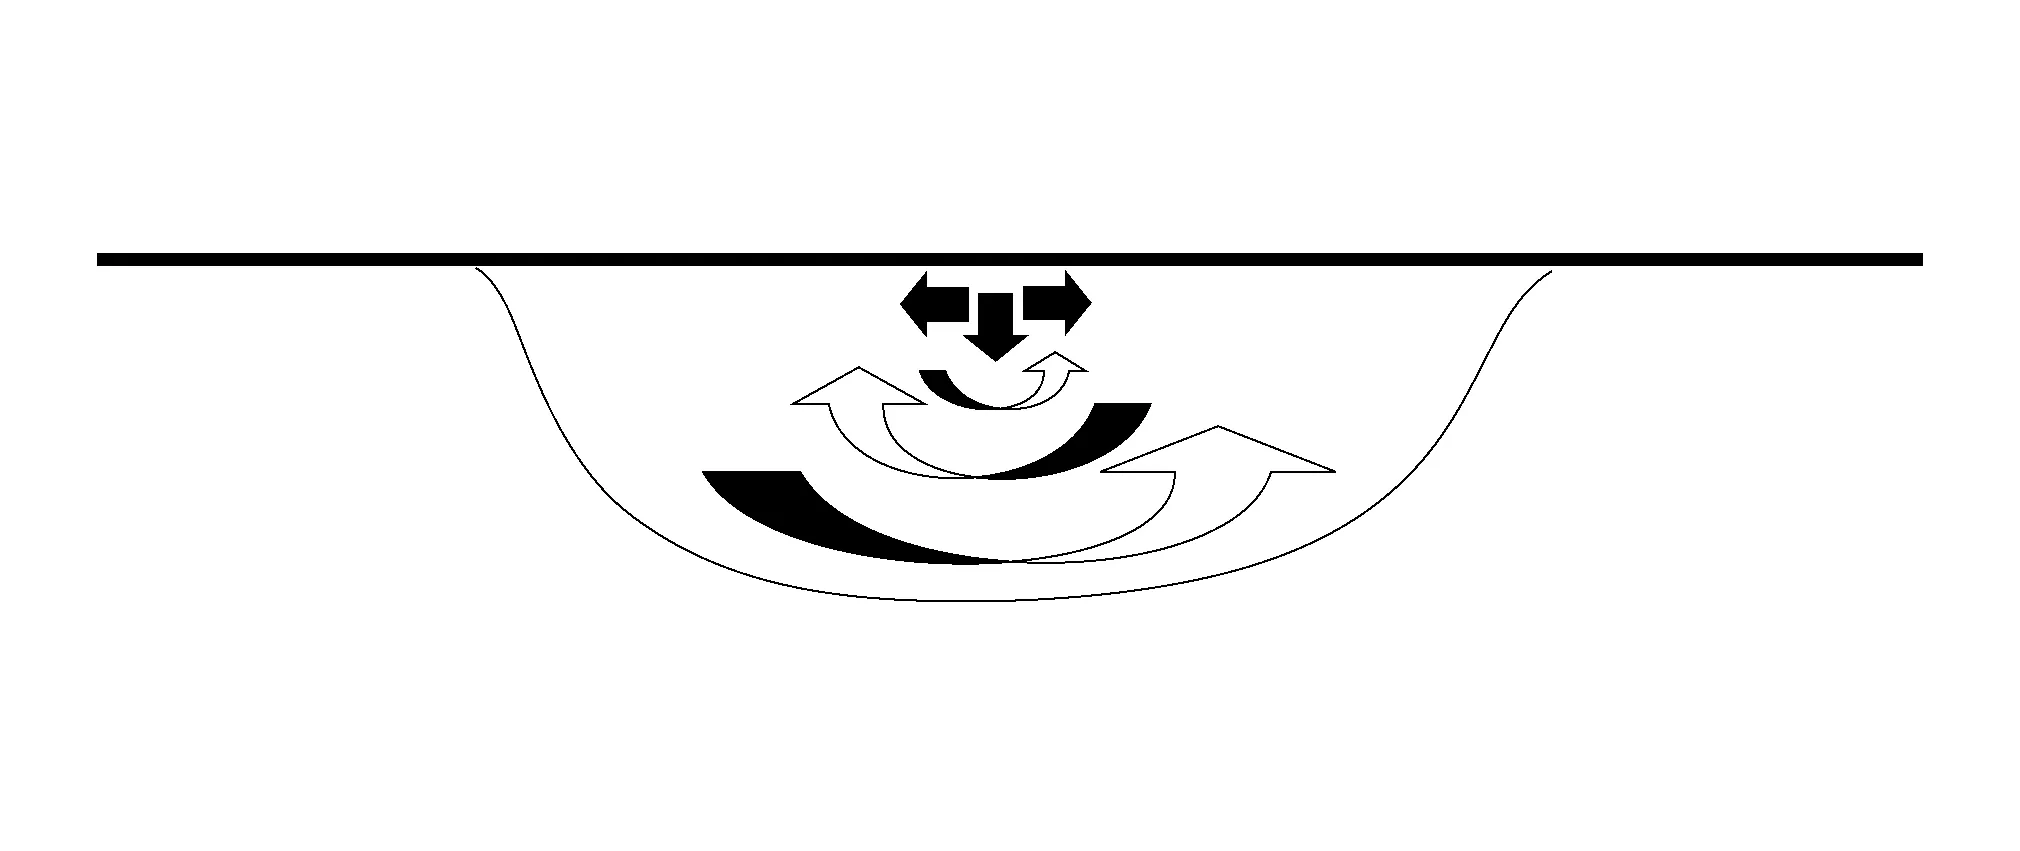
| Das traditionelle Verfahren geht spiralförmig von außen nach innen. Vorteil: Die einzelnen Stellen verfestigen und stabilisieren den Bereich, während man sich zur Mitte vorarbeitet. Nachteil: Die Mitte wird versteift und lässt sich nur schwer herausziehen. | Beim Verfahren von innen nach außen beginnt man in der Mitte, und während sich die Beule herausarbeiten lässt, kann der umgebende Bereich bearbeitet werden. Außerdem kann mit dem Hammer gleichzeitig das Metall ringsum spannungsarm gemacht werden. |
Wird der Schaden durch eine Kante oder Karosseriesicke beeinflusst, arbeiten Sie von der Kante weg, also vom Rand weg ausarbeiten, mit kleinen Einzelzügen.
WERKZEUGE ZUM AUSBEULEN
| Schadensstufe | Empfohlenes Werkzeug | |
|---|---|---|
| Schwer |  |
Ausbeulstange |
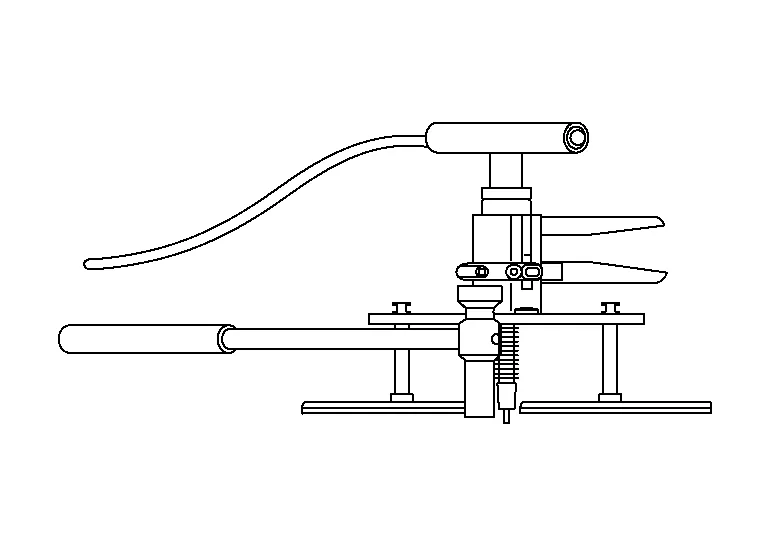 |
Ausbeulstange Langbrücke |
|
| Mittel | 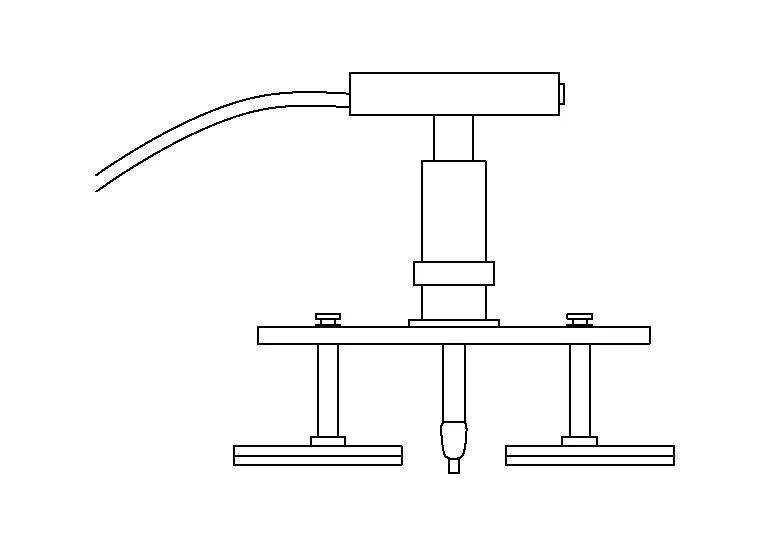 |
Ausbeulstange Kurzbrücke |
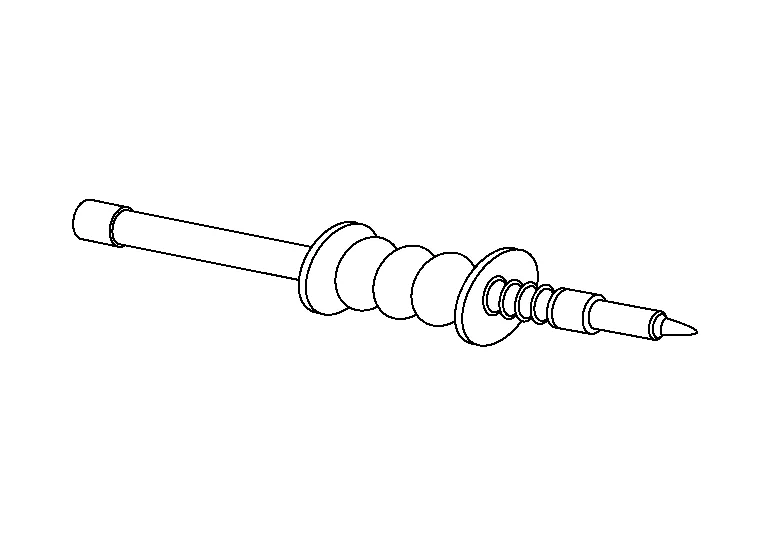 |
Gleithammer | |
| Licht | 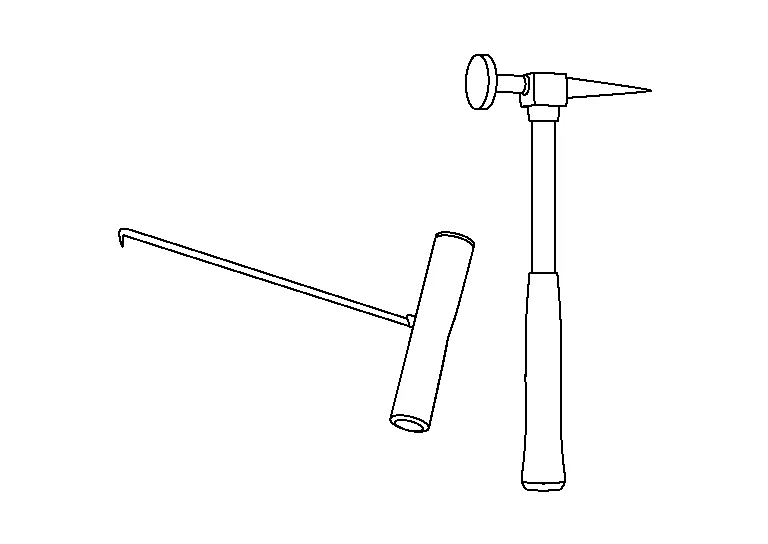 |
Ausbeulstab und Hammer |
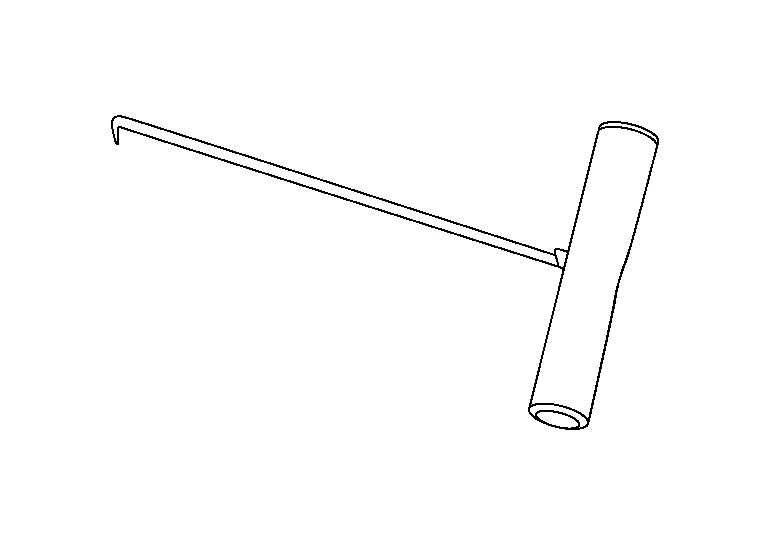 |
Ausbeulstab | |
(1) GLEITHAMMER
Der Gleithammer wird zur Reparatur großer, tiefer Beulen verwendet. Da er mehr Kraft als ein normaler Hammer aufbringt, dient er zur Reparatur von Beulen in dicken Blechen.
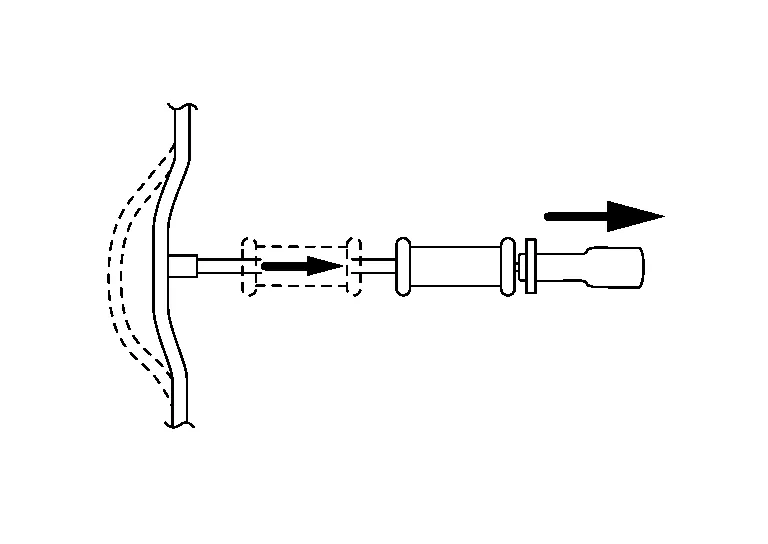
(a) Bei dünnem Blech. Anstelle eines Lochs wird ein Metallstift oder eine Scheibe auf das Blech geschweißt. Es kann eine große Kraft zum Ziehen aufgebracht werden.
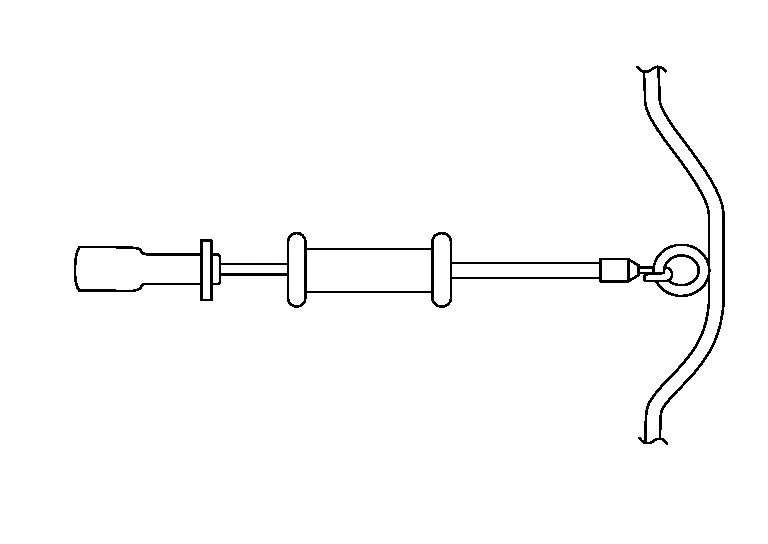
(b) Ist die Beule tief und schmal, ziehen Sie sie mit einem einzigen Schlag heraus.
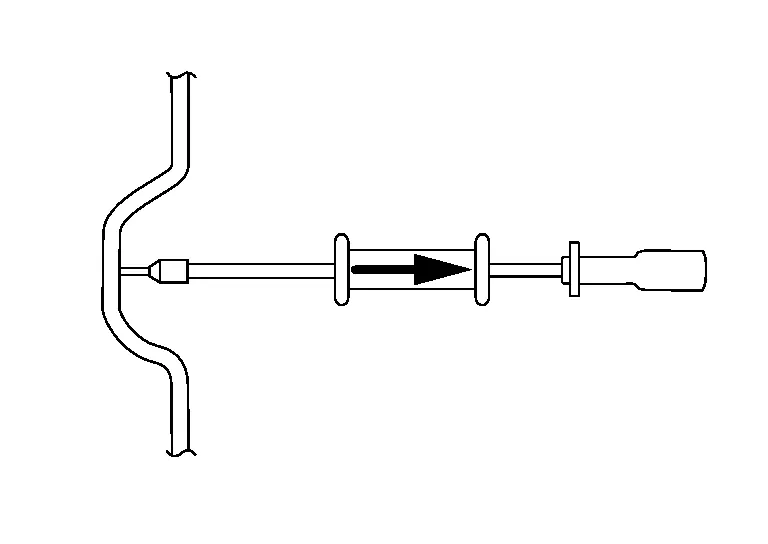
(c) Ist die Beule flach und breit, halten Sie das Ende des Gleitgriffs. Reparieren Sie die Beule, indem Sie den Rand der Beule nach und nach abklopfen.
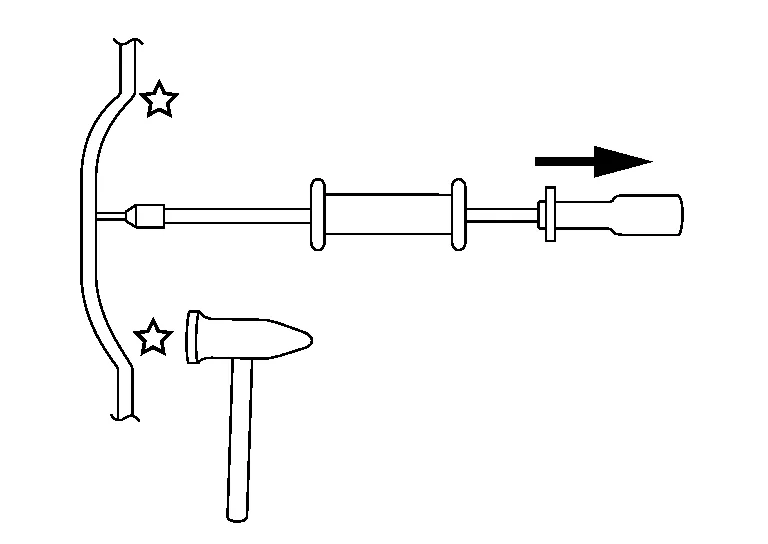
(d) Tiefere Schäden werden mit einem Handauszieher herausgezogen. Dies erlaubt mehr Kontrolle, und der Druck kann gleichzeitig mit dem Hammer aufgebracht werden.
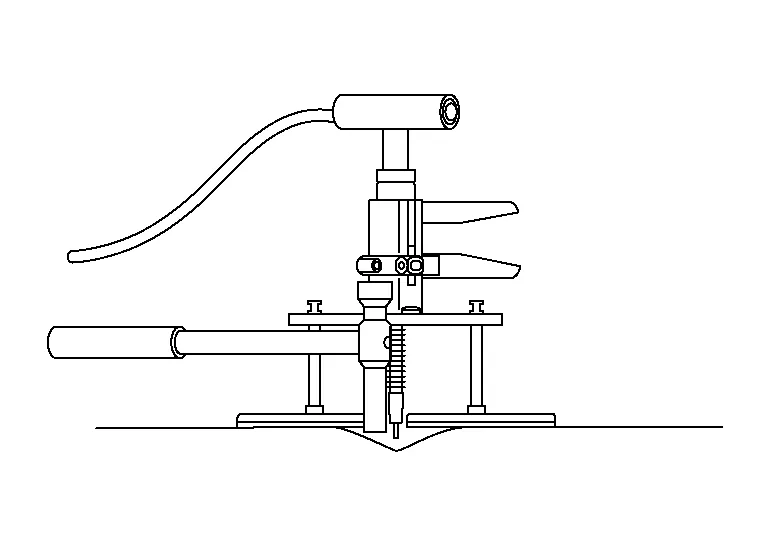
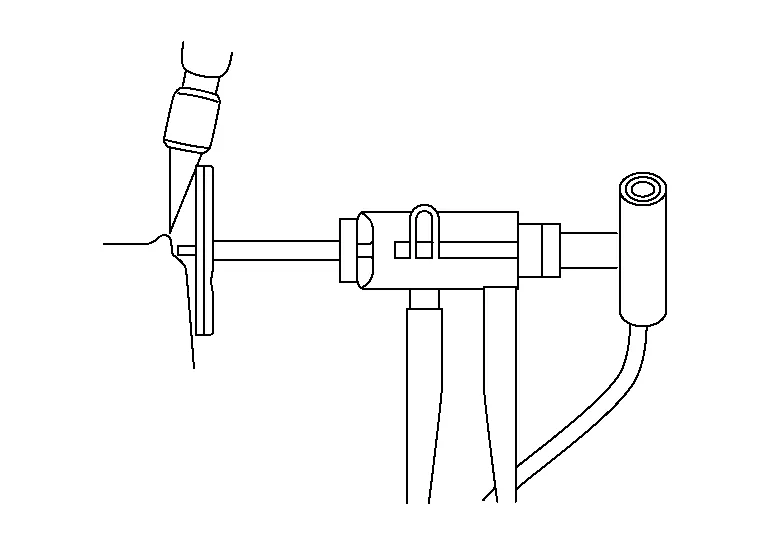
Ein Handauszieher hat Vorteile bei Linienschäden. Der Schaden lässt sich mit mehr Kontrolle herausziehen, und der Reparaturbereich wird kleiner.
Reparatur langer oder tiefer Beulen
Ist der Schaden tief, versuchen Sie nicht, ihn in einem Zug vollständig herauszuziehen. Arbeiten Sie in Schritten, bis die gewünschte Höhe erreicht ist.
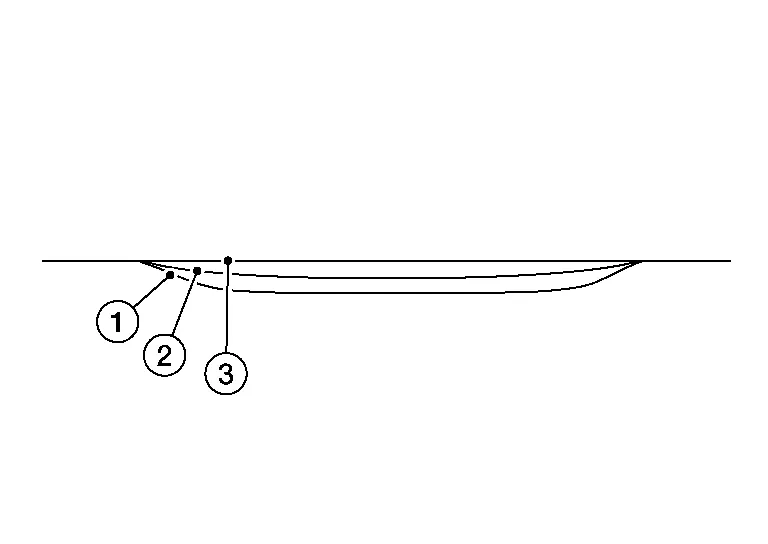
- :Blechoberfläche
- :Erster Zugweg
- :Zugweg für das Finish
Ziehen Sie zuerst in der Mitte mit einem leichten Zug. Halbieren Sie dann den Abstand zwischen den Zügen und ziehen Sie jedes Mal ein wenig. Versuchen Sie nicht, alles auf einmal herauszuziehen, da das Metall am Ende sonst zu hoch steht.
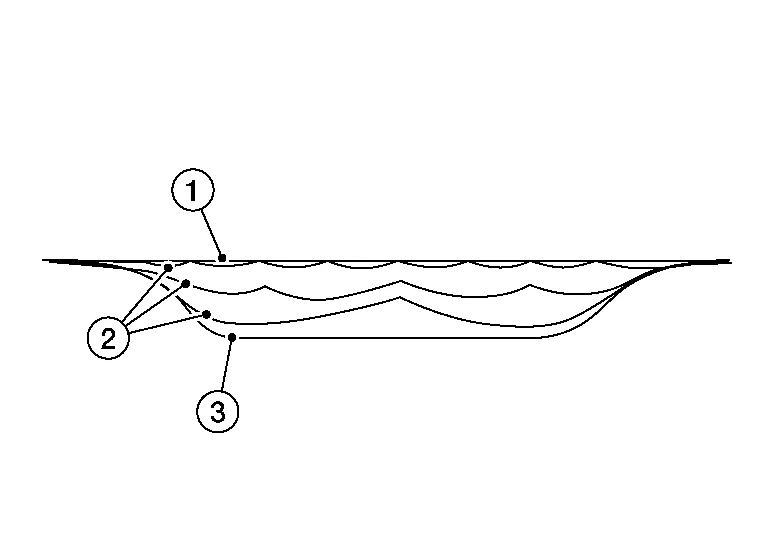
- :Zugweg für das Finish
- :Zugweg durch Halbierung
- :Blechoberfläche
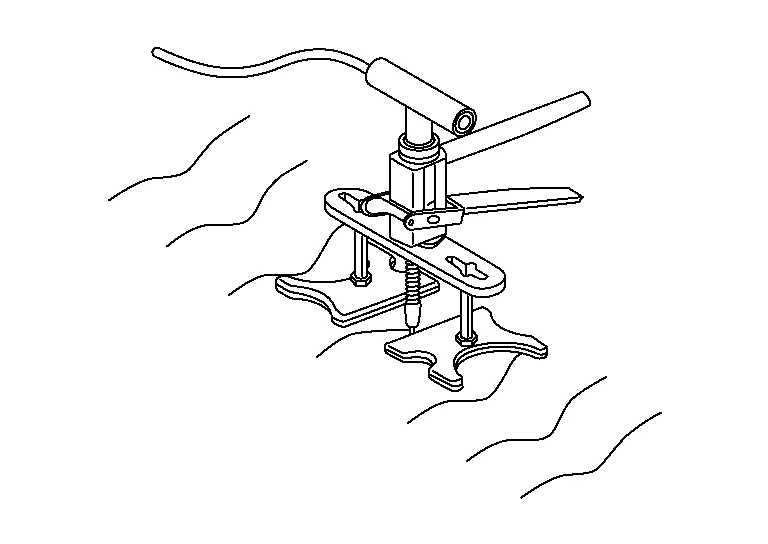
Setzen Sie beim Verwenden des Handauszieherss die Füße kreuzweise zur Karosseriekante auf.
(2) BOLZENSCHWEISSGERÄT (KAROSSERIEARBEITSPLATZ)
Ein Stift oder eine Scheibe wird ohne Bohren direkt auf die Karosseriebeule geschweißt. Anschließend wird der Beulenbereich mit dem Gleithammer nach außen gezogen. Da nicht gebohrt werden muss, bleibt die Festigkeit des Blechs erhalten. Auch Korrosionsprobleme werden verringert.
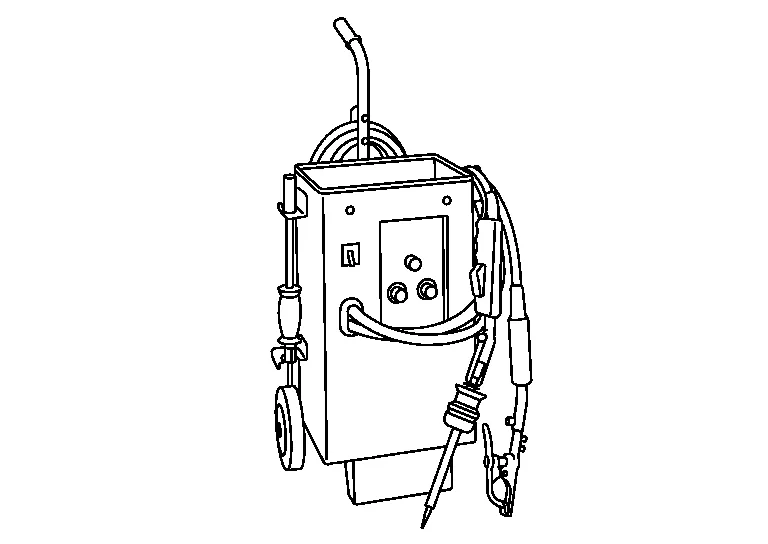
Der Einsatz der Massenklemme vergrößert in der Reparatur den Lackierbereich. Eine andere Masseverbindung, die direkt neben dem Schaden angebracht werden kann, verringert den Reparaturbereich.

Da das Bolzenschweißgerät die Stifte direkt aufschweißt, muss der Lack im Beulenbereich und an der Stelle, an der die Karosseriemasse angeschlossen wird, entfernt werden.
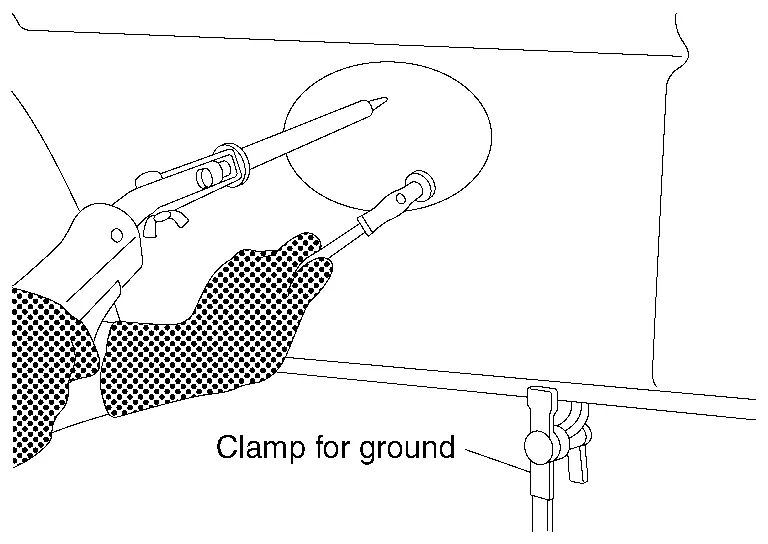
Wie in der Abbildung gezeigt, kann die Masse im Bereich des Flansches oder im Bereich um die Beule mithilfe eines Magneten hergestellt werden.
(3) GESCHWEISSTER STIFT ODER SCHEIBE
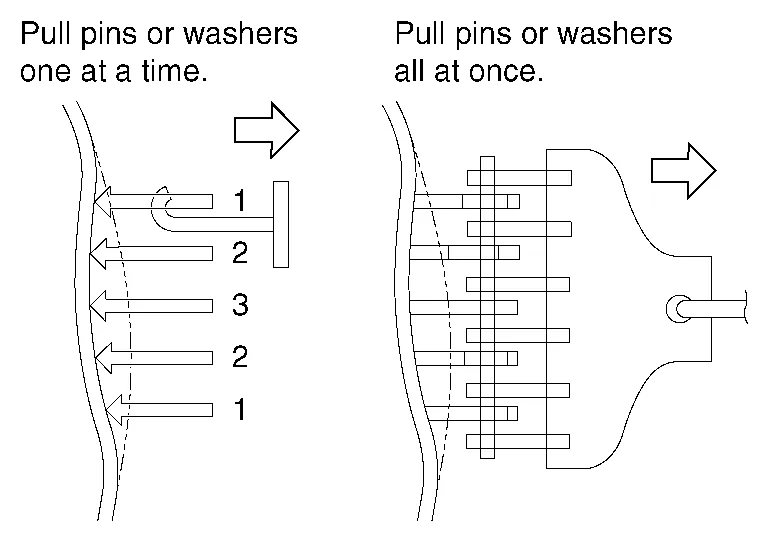
Ein Stift oder eine Scheibe wird ohne Bohren an die Beule geschweißt. Anschließend wird daran gezogen, um die Beule auszubessern.
Mehrere Stifte oder Scheiben werden an die Beule geschweißt. Anschließend werden sie gemeinsam oder einzeln gezogen, um die Beule auszubessern.
Analysieren
Betrachten Sie den Schaden. Prüfen Sie, aus welcher Richtung der Schlag kam, und das Ausmaß des Schadens. Achten Sie außerdem auf die verschiedenen Zonen.
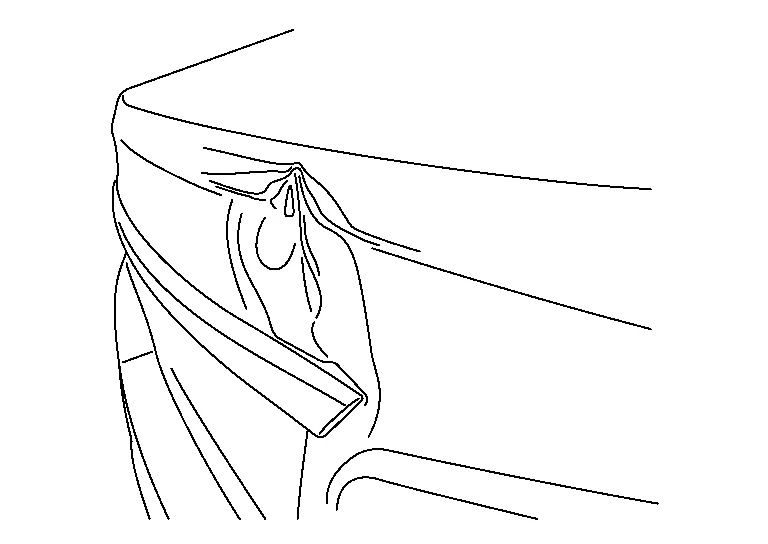
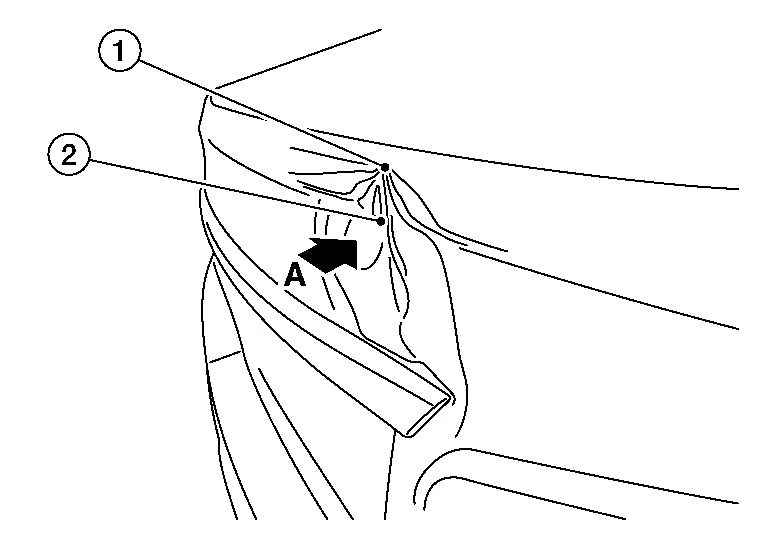
| 1 | :Wölbung (Metall nach oben gedrückt) |
| 2 | :Schaden |
| A | :Stoßrichtung |
Befindet sich eine Kante oder Sicken-/Karosserielinie im Schadensbereich, ist es wichtig, diese zuerst wie gezeigt auszurichten.

- :Zugweg für das Finish
- :Blechoberfläche
In den meisten Fällen gibt es auch eine Wölbung (1) im Schaden. Die Wölbung ist der Bereich, in dem das Metall nach außen gedrückt wurde. Je nach Form des Metalls und Richtung des Schlags liegen die Wölbungen in unterschiedlichen Bereichen.
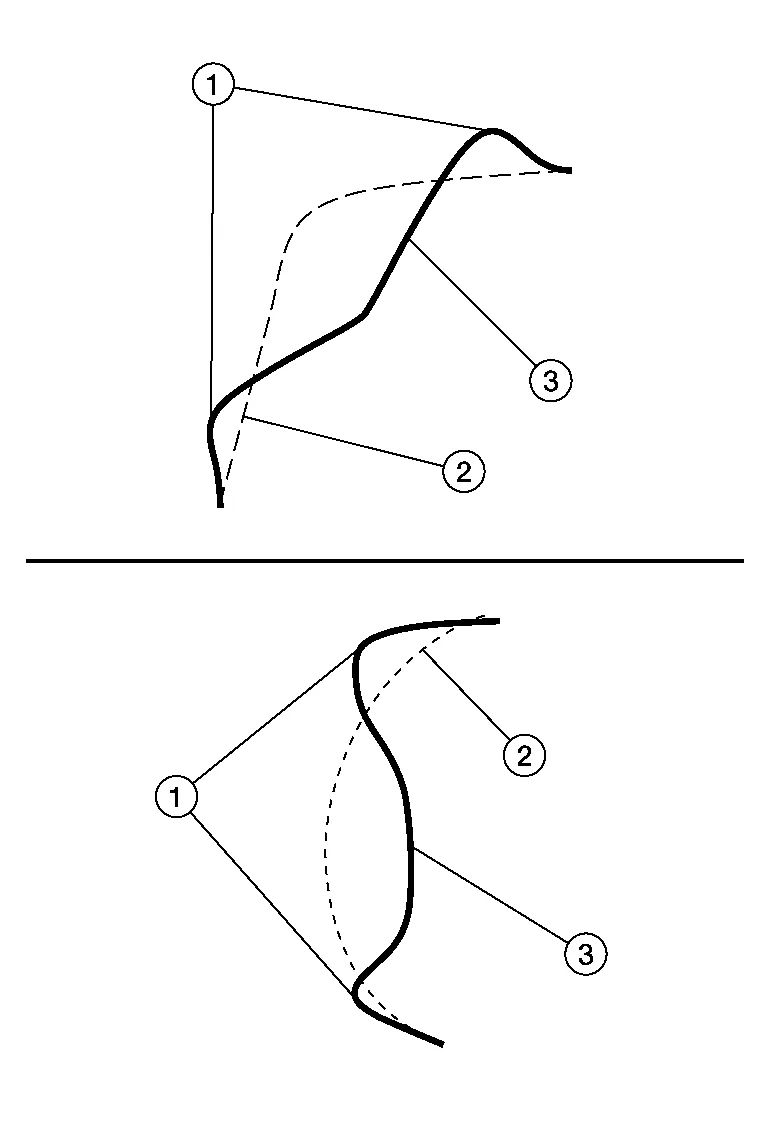
- :Zugweg für das Finish
- :Blechoberfläche
Zum Herausziehen einer Kante oder Karosserielinie eignet sich ein Brückensystem ideal. Der Vorteil eines Brückensystems ist, dass die Kante zuerst herausgezogen und der Druck auf die Wölbung verringert werden kann.
Aufschweißen der Zieheinsätze
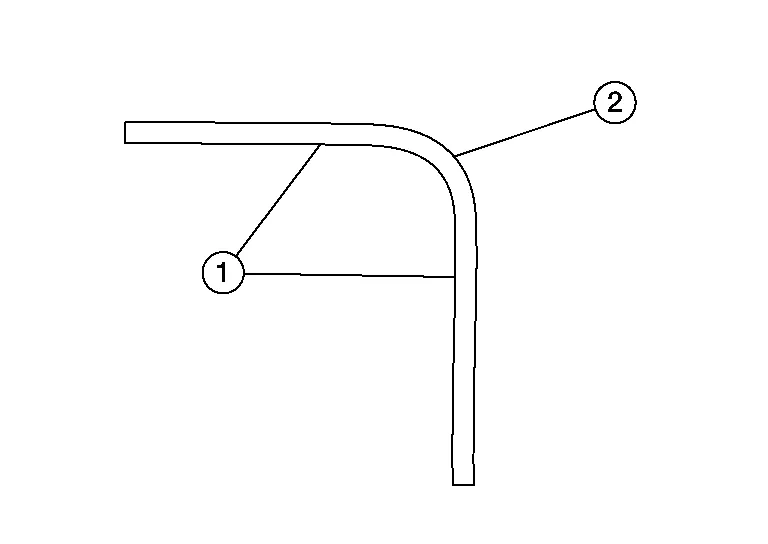
Es ist wichtig, entlang der Linie zu schweißen. Markieren Sie daher zuerst die Linie mit der Ziehstange, indem Sie einen Strich auf das blanke Metall ritzen. Alternativ können Sie den Flatliner Laser verwenden, um die Linie darzustellen. Das Aufschweißen der Zieheinsätze erfolgt meist am Tangentenpunkt (2) der Linie. Dies hängt von der Stoßrichtung ab. Vermeiden Sie das Schweißen im Radiusbereich (1) oder im gerundeten Bereich der Karosserielinie. Dies erhöht das Risiko, ein Loch in das Blech zu schweißen.
Das Aufschweißen der Zieheinsätze gelingt am einfachsten mit der Bit Gun. Sie können auch einzeln schweißen. Schalten Sie am Digispot in den manuellen Schweißmodus; so können Sie den Einsatz zuerst platzieren und anschließend schweißen. In Bereichen, in denen wenig Zugkraft benötigt wird, können Sie die Einsätze weiter auseinander setzen. In der Mitte, wo mehr Zugkraft nötig ist, schweißen Sie die Einsätze möglichst eng nebeneinander. Je mehr Einsätze Sie aufschweißen und je enger sie sitzen, desto weniger Wellen entstehen bei der Reparatur.
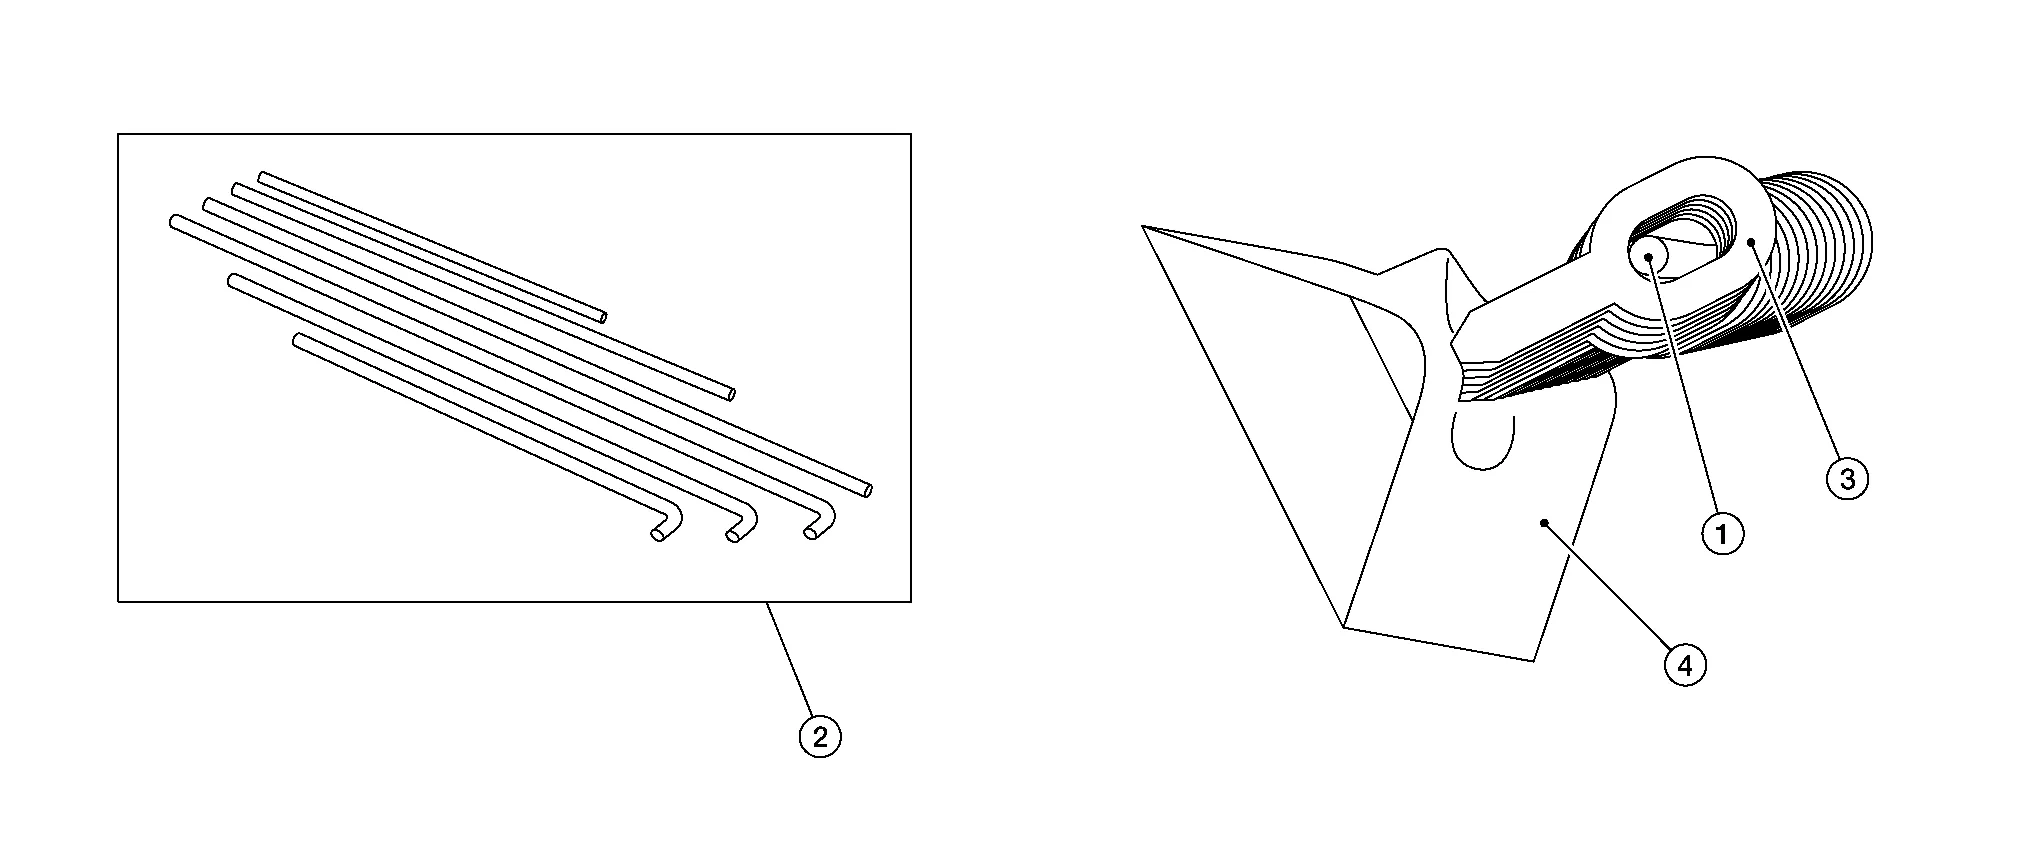
Setzen Sie die Ziehstange (1) ein. Es gibt 6 verschiedene Ziehstangen (2): drei unterschiedliche Längen, jeweils gerade oder am Ende gebogen. Die gebogenen Ziehstangen sind für vertikale Anwendungen vorgesehen.
- :Blechoberfläche
Anbringen der Brücke
Bei kleinen Bereichen ist die Brücke FL80 am besten geeignet. Verwenden Sie außerdem die 2 winkligen Richtungsfüße (1). So kippt die Brücke beim Ziehen nicht nach unten.

- : Blechoberfläche
- :Aufgeschweißte Ziehlaschen
Schaffen Sie in der Mitte der Blechoberfläche (2) Platz für die Ziehstange (1).
Setzen Sie die Füße außerhalb des beschädigten Bereichs auf und üben Sie durch Drehen am Zugmechanismus leichten Druck aus.

- : Brücke
- : Aufgeschweißte Ziehlaschen
Ziehen Sie die Beule nicht vollständig heraus, wenn Sie sie anheben. Sobald am Zugmechanismus eine leichte Spannung entsteht, ist es wichtig, die Spannung an der Wölbung zu lösen. Das bedeutet, dass Sie leicht ziehen und gleichzeitig in der gezeigten Richtung auf die Wölbung schlagen.
- :Blechoberfläche
- :Zugweg für das Finish
Am einfachsten verwenden Sie gleichzeitig zwei Hämmer (1). Einer dient zum Aufsetzen, der andere zum Schlagen. Wenn Sie die vertikale Schneide des Hammers verwenden und auf die Wölbung (2) setzen, sehen Sie die Wölbung seitlich deutlich besser, auch wenn sie klein ist. Ein weiterer Vorteil zweier Hämmer ist, dass die Vibration reduziert wird, die die Schweißeinsätze lösen könnte.
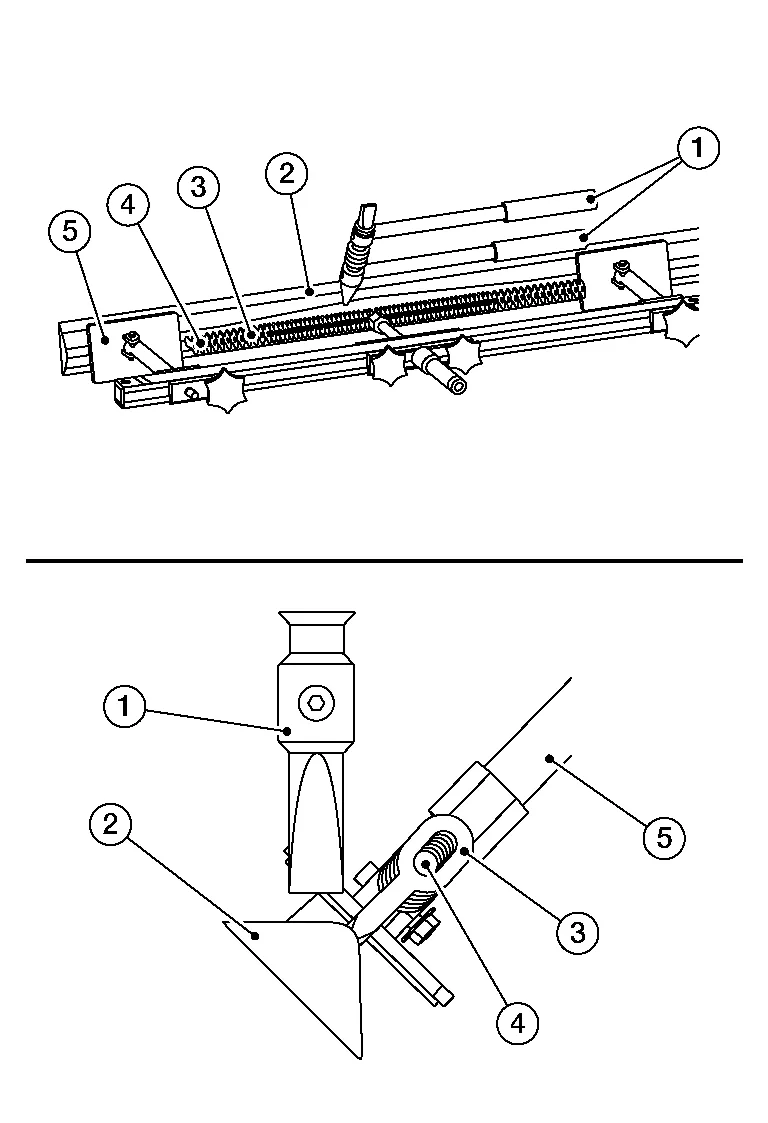
- : Aufgeschweißte Ziehlaschen
- : Ziehstange
- : Brückenfuß
Ziehen Sie den Schaden etwas heraus und schlagen Sie die Wölbung erneut ein. Sie spüren, wie der Druck am Zugmechanismus nachlässt, sobald Sie die Spannung von der Wölbung nehmen.
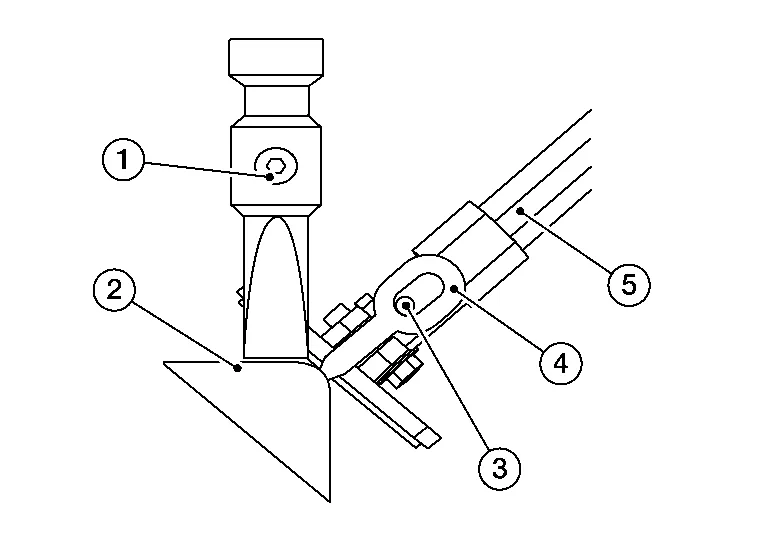
- : Hammer
- : Blechoberfläche
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
- : Brückenfuß
Sobald der Großteil des Schadens herausgezogen und die Wölbung eingeschlagen ist, prüfen Sie, ob die Linie gerade ist. Dies können Sie mit einer Ziehstange oder mit dem Laser tun.

- : Brücke
- : Blechoberfläche
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
Im nächsten Schritt wird der verbleibende Bereich herausgearbeitet und die Kante stabilisiert. Dies erfolgt in der Regel auf beiden Seiten des Schadens, während die Brücke noch angebracht ist. Sie hält die Linie und erleichtert die Reparatur des Bereichs.
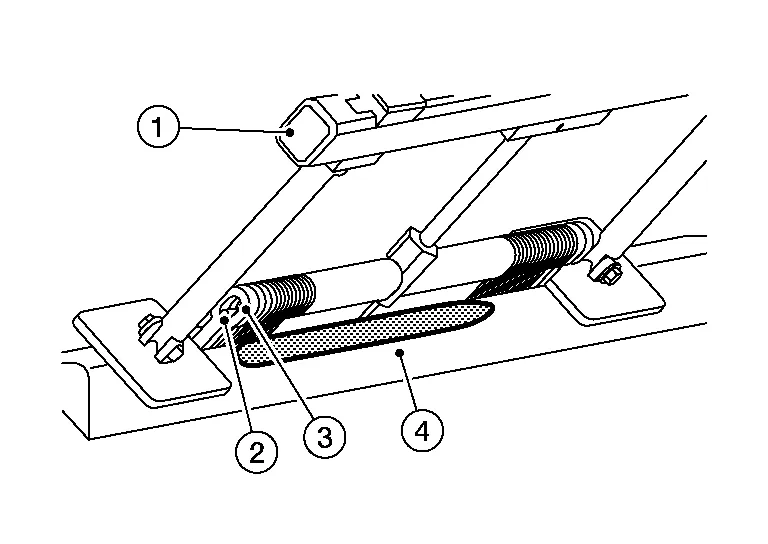
- : Brücke
- : Ziehstange
- : Aufgeschweißte Ziehlaschen
- : Blechoberfläche
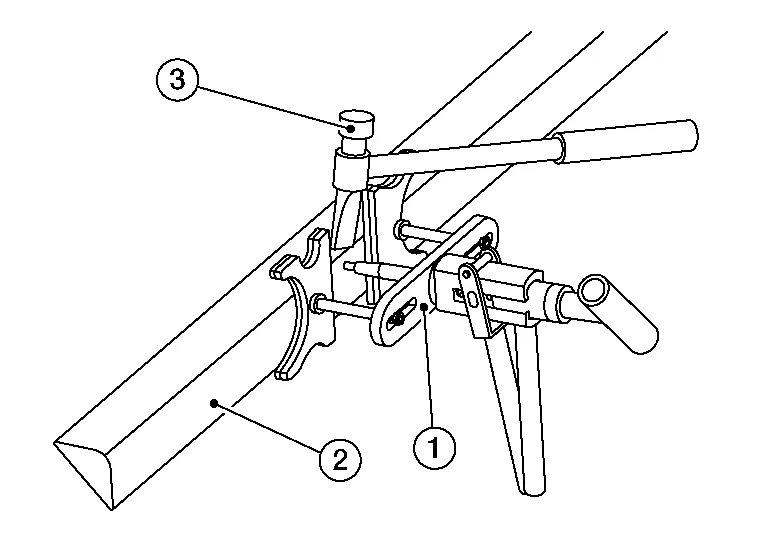
Je nach Tiefe und Festigkeit des verbleibenden beschädigten Bereichs (1) können verschiedene Werkzeuge verwendet werden. Am besten verwenden Sie den T-Griff (2) oder bei Bedarf den kleinen Gleithammer des Innopullers. Normalerweise ist nicht viel Kraft erforderlich.

- : Brücke
Die restliche Feinarbeit kann mit dem Innopuller oder dem Handzieher (1) erfolgen. Eine weitere Möglichkeit, falls der Schaden (2) noch tief ist, ist der Einsatz des Innopullers mit dem Hammer (3).
Brückenanwendung kurz
Bei Schwellern, Kanten und an kleinen Stellen wird meist die Brücke FL80 verwendet.
Brückenanwendung lang
Bei größeren Flächen oder wenn der Schaden in der Mitte des Blechs liegt, wird die Brücke FL120 verwendet.

(4) PUNKTSCHWEISSEN MIT GLEITHAMMER
Die Spitzen des Gleithammers werden an die Beule geschweißt.
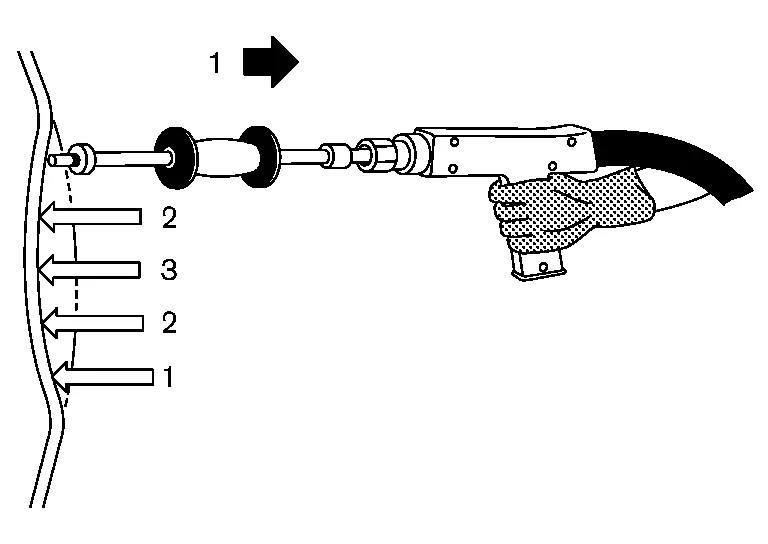
Sie werden anschließend einzeln gezogen, um die Beule auszubessern.
Nach dem Ziehen werden die Spitzen gedreht, um sie vom Blech zu lösen.
(5) HANDZIEHER
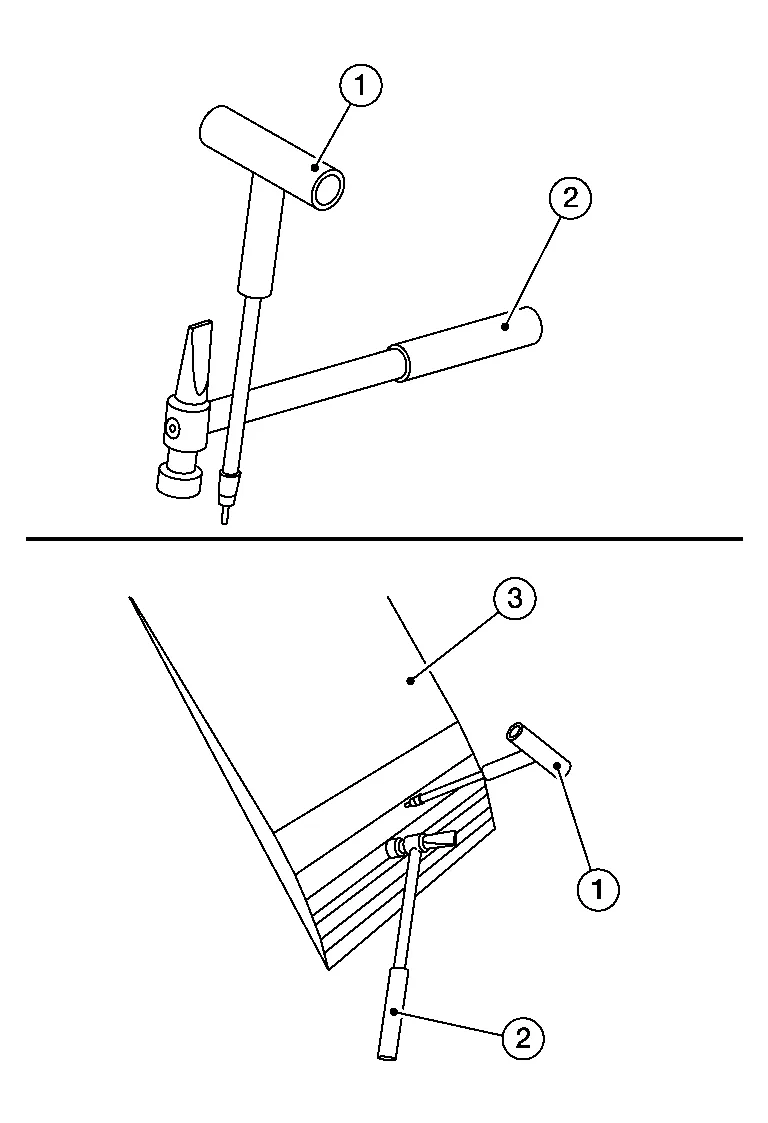
Der Handzieher (1) kann auch zusammen mit dem Hammer (2) verwendet werden. Durch leichten Druck am Griff und vorsichtige Schläge mit dem Hammer lässt sich die Spannung abbauen. Dies kann auch bei Beulenbildung (Oil-Canning) im Metall helfen.
- :Blechoberfläche
Die Feinarbeit erfolgt am besten mit dem Handzieher/T-Griff und dem Hammer. Beginnen Sie außen und arbeiten Sie sich nach innen vor. Hilfreich ist außerdem, den Flatliner Laser weiter entfernt aufzustellen und das Licht über die Oberfläche laufen zu lassen.
Hotbox-Beulenentfernung
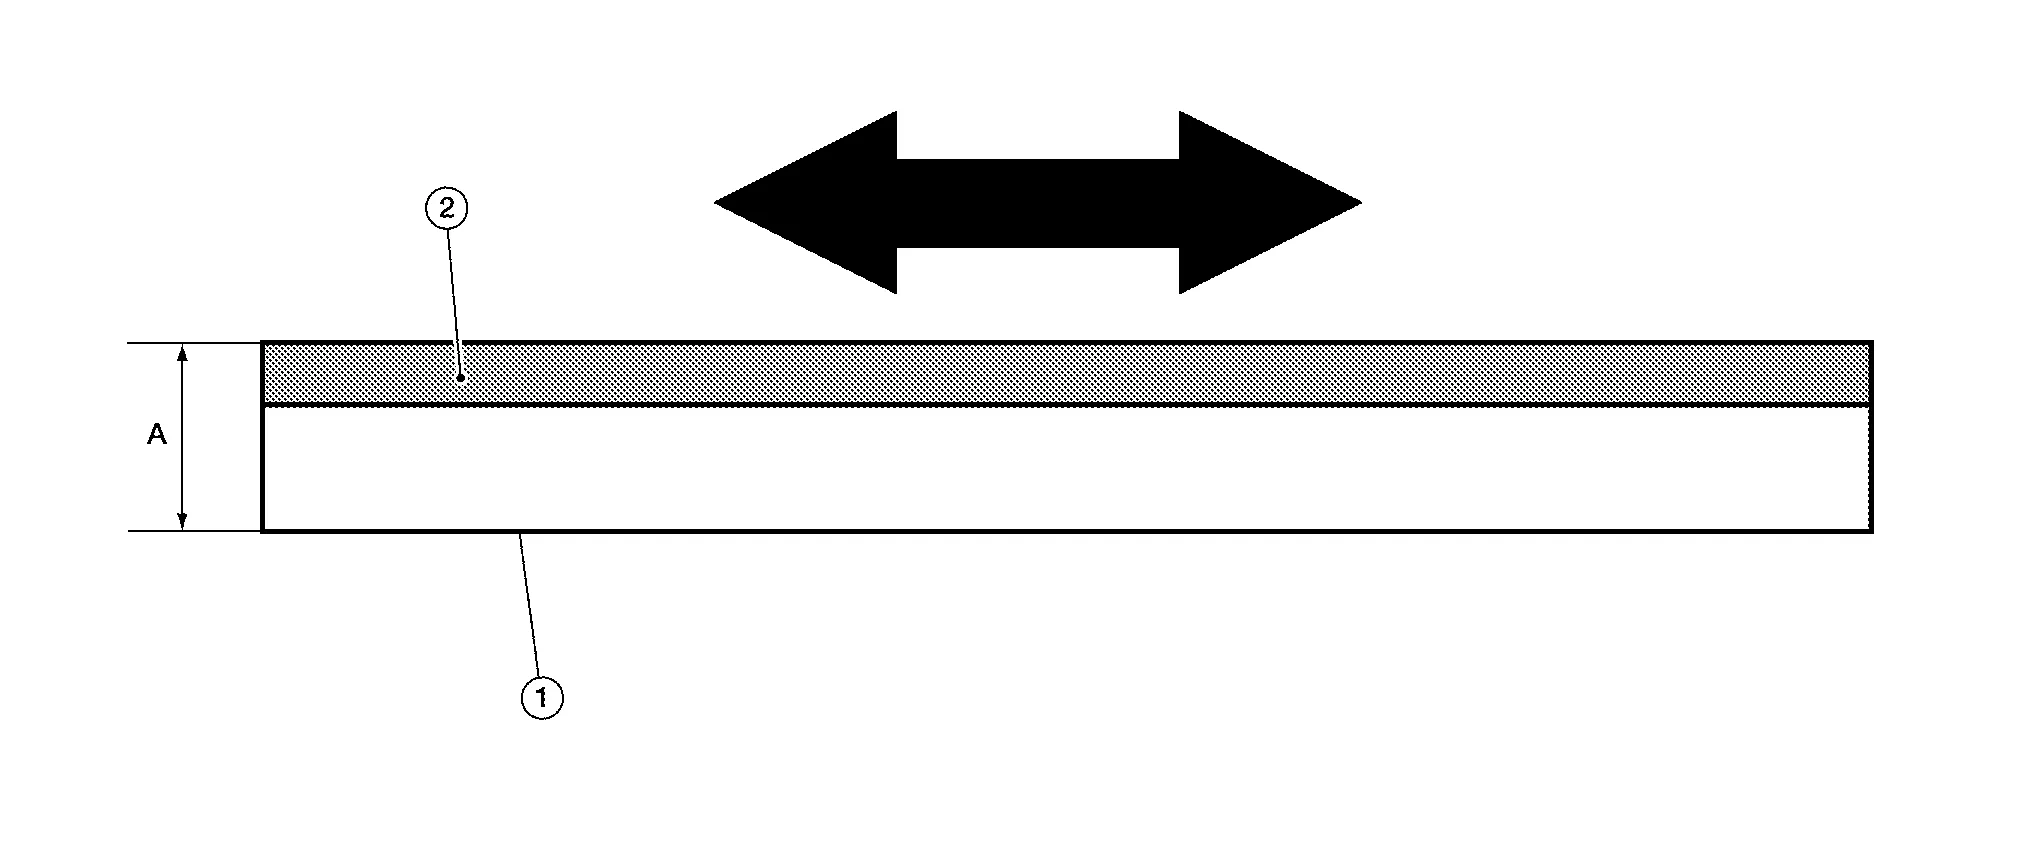
Die Beulenentfernung mit Induktionserwärmung beruht auf der Oberflächenerwärmung des Blechs (1). Durch eine bestimmte Frequenz wird die Oberfläche (2) des Blechs aktiviert, sodass die obere Blechschicht erwärmt wird und sich dadurch ausdehnt. Die zweite wichtige Funktion ist der Vibrationsimpuls im Werkzeug, der den Vorgang unterstützt.
| A | 0.7mm (0.028 in) |
Dieser Effekt macht das Verfahren ideal zum Ausheben weicher Schäden.
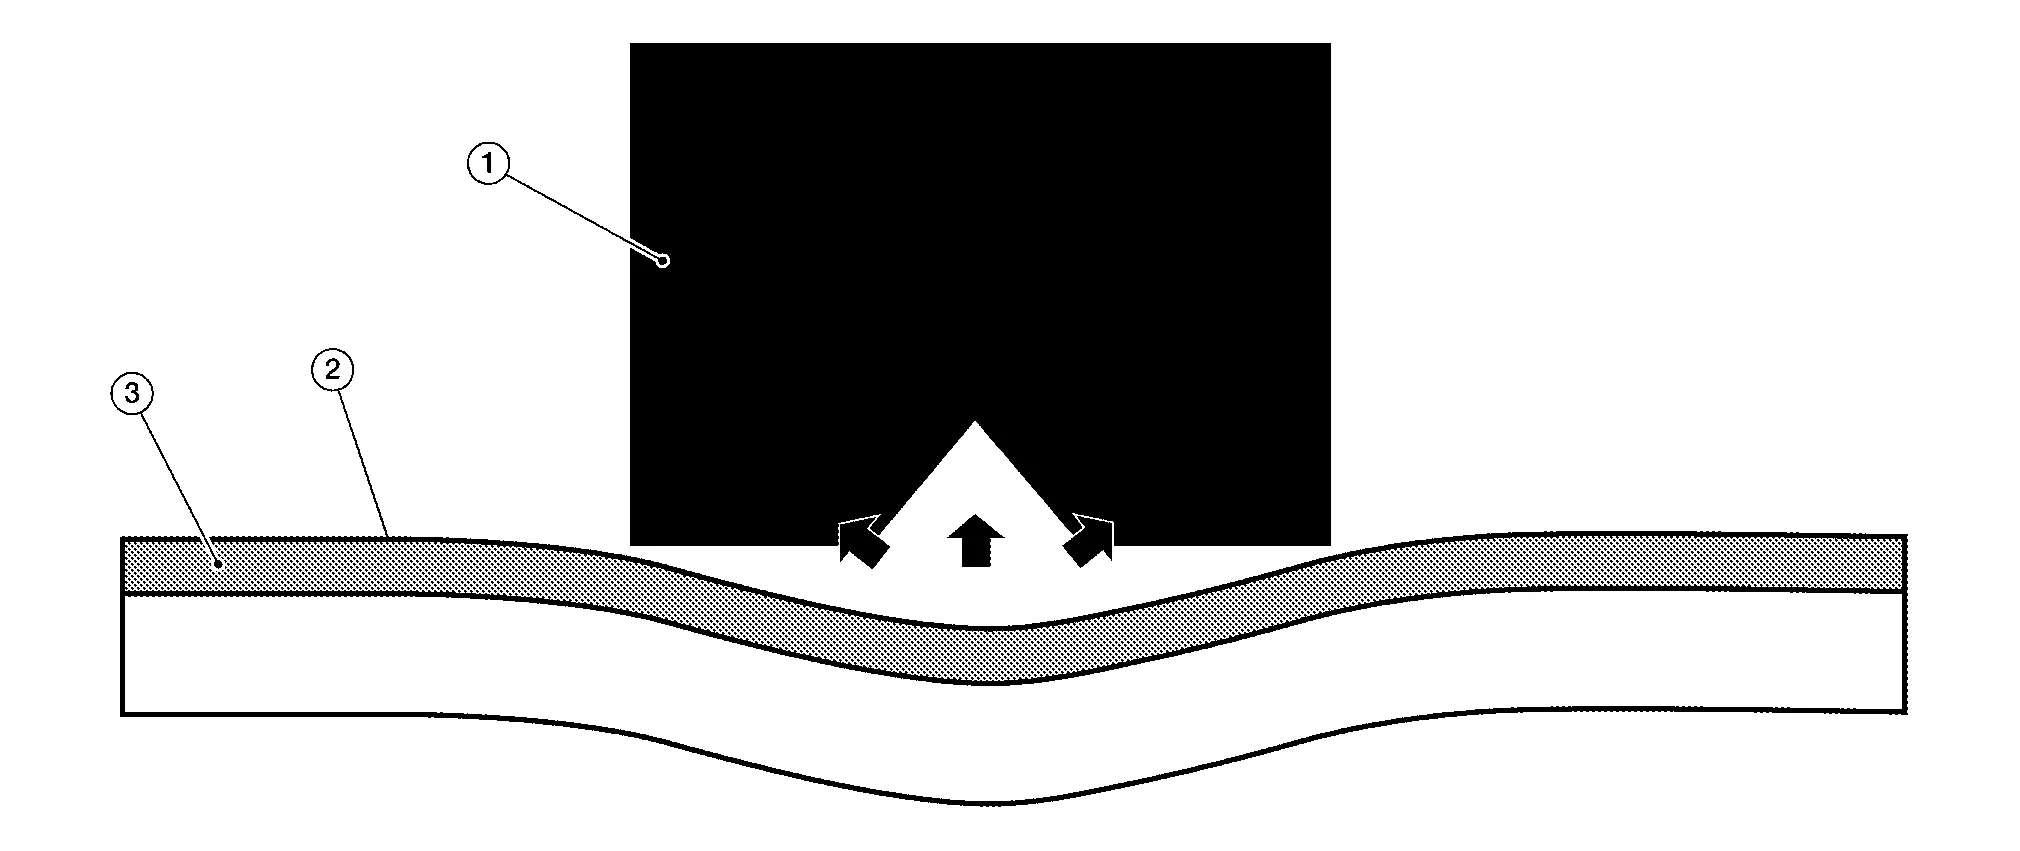
- :Hotbox
- :Blech
- :Oberfläche
Es gibt vier Anwendungen
Weiche Beulen
Ausbeulen größerer oder schärferer Beulen
Feinarbeit oder Nacharbeit an einem Bereich, der mit den Werkzeugen zur Beulenentfernung oder dem Klebesystem repariert wurde.
Schrumpfen oder Versteifen des Metalls
Einsatz der einzelnen Anwendungen
Weiche oder elastische Dellen können repariert werden, solange das Metall nicht gedehnt ist und/oder die Hauptspannung im Metall nicht größer ist als die Zugkraft des Hotbox-Effekts.
Bei Dellen mit plastischer Verformung oder bei größeren Dellen bzw. wenn die Mitte gedehnt ist, kann der Energieanteil (plastische Verformung) der Delle nicht entfernt werden, solange die Hauptspannung im Metall nicht größer ist als die Zugkraft der Hotbox.
Nachdem eine Delle mit den Dellenwerkzeugen oder dem Klebesystem repariert wurde, bleibt der allgemeine Bereich oft noch tief und kann Wellen aufweisen. Dann lässt sich dieser Bereich mit der Hotbox leicht anheben.
Wenn bei großen Dellen die Beschädigung so stark war, dass die mechanische Festigkeit des Materials geschwächt wurde, kann die Hotbox verwendet werden, um diesen Bereich zu schrumpfen. Am besten setzt man das Werkzeug in der Mitte an, erhitzt es bis zum Maximum und kühlt dann mit kalter Luft oder Wasser ab. Dies sollte möglichst mehr als 3-mal wiederholt werden, um dem Metall Steifigkeit zu verleihen.
Die Leistungseinstellung des Geräts ist bei der Hotbox immer auf 100 %. Bei der T-Hotbox ist die Leistungseinstellung immer 100 %, wenn die Zeitfunktion verwendet wird.
Die Anwendungen
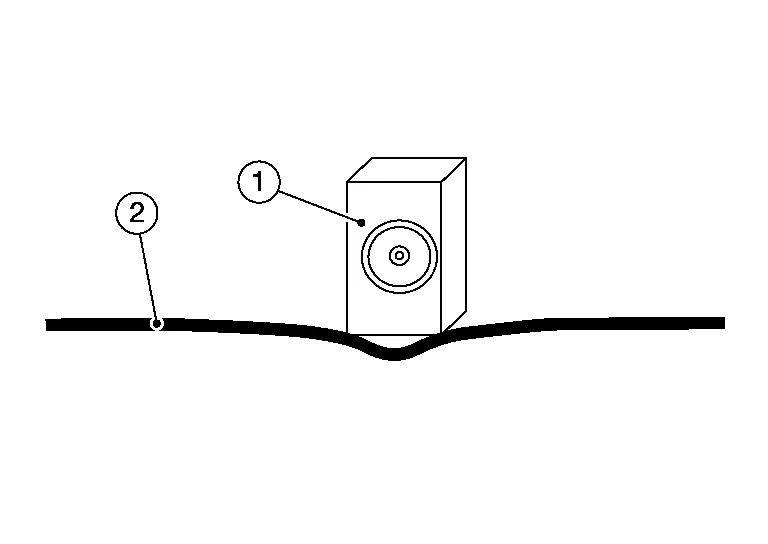
Anwendung (kleine weiche Dellen)
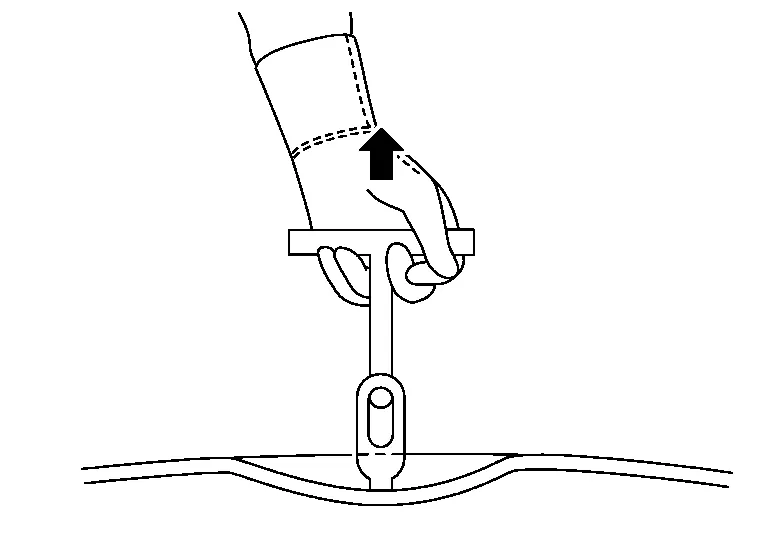
Den Wärmestift (1) nicht auf das Metall (2) drücken. Nur von oben halten und den Werkzeugkopf nach oben ziehen, sobald das Metall nach oben kommt.
Anwendung (große weiche Dellen)
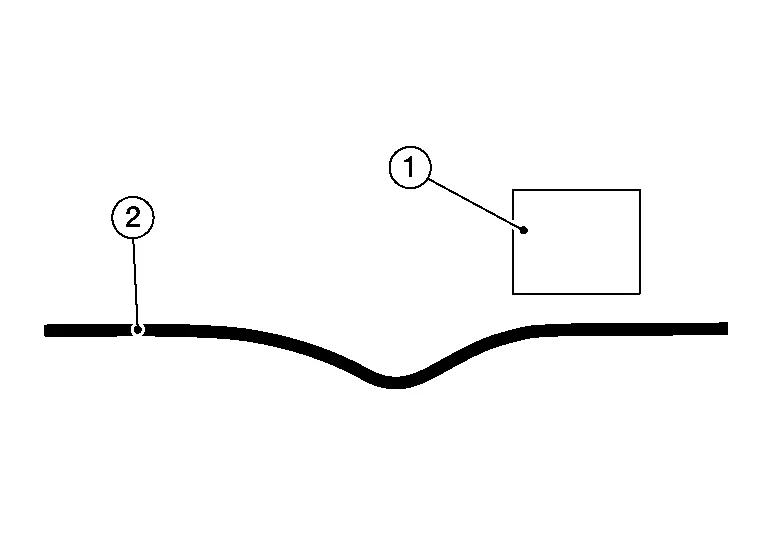
- :Hotbox
- :Blech
An der Seite mit einem kurzen Impuls beginnen. Je nach Größe des Schadens kann es notwendig sein, weit entfernt von der Mitte der Delle zu beginnen, wie abgebildet. Der Impuls sollte wie ein „piep-piep“ (2 Pieptöne) klingen. Dies entspricht etwa 0,1 s Drücken der roten Taste an der Hotbox (1). Immer das Licht verwenden und die Oberfläche betrachten, um zu sehen, was das Metall (2) macht.
Wenn das Metall nach unten geht, weiter entfernt ansetzen. Außerdem prüfen, ob sich dahinter eine Stütze befindet oder ob der Schaden möglicherweise zu groß ist.
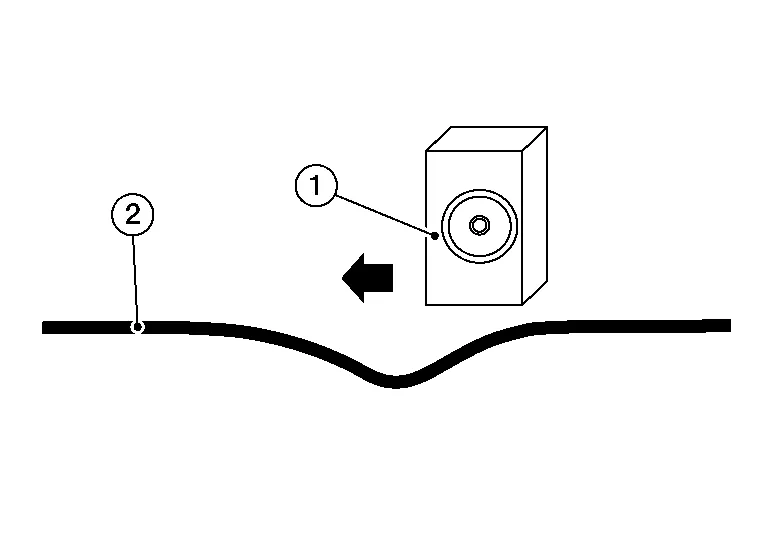
- :Hotbox
Dann näher an die Delle herangehen und erneut einen kurzen Impuls (piep-piep) geben. Wichtig ist, den Impuls am Rand oder knapp vor der Mitte der Delle abzugeben.
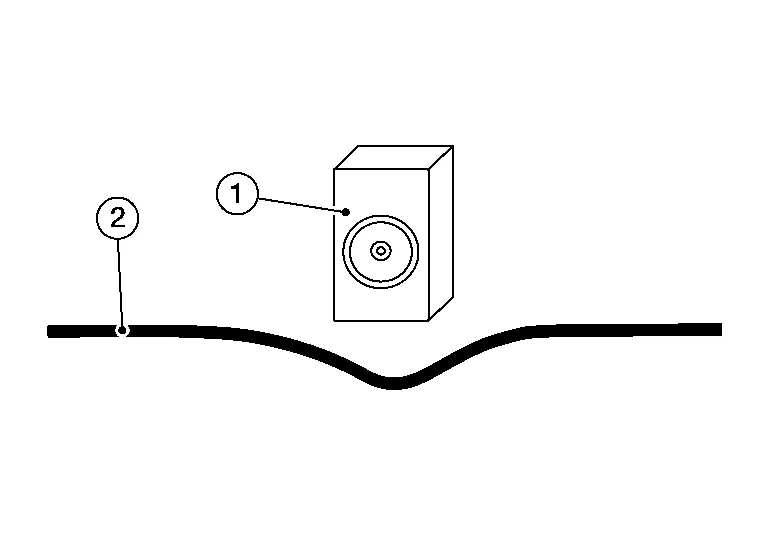
- :Hotbox
- :Blech
Sobald das Metall angehoben ist, die Mitte durch Erwärmung für mindestens 0,6 s anheben. Das Metall sollte überdehnt werden. Das Anheben des Metalls kann auch durch kurze Impulse erfolgen; das Werkzeug immer wieder anheben, um zu sehen, was das Metall macht. Dies erfordert etwas Übung.