Dellenreparatur ohne Lackbeschädigung
Die lackschonende Beulenreparatur ist eine Methode der Blechinstandsetzung. Mit dieser Technik werden Unebenheiten an lackierten Außenblechen beseitigt, ohne die Lackoberfläche zu beschädigen.
Prüfung des BlechsBei der lackschonenden Beulenreparatur lassen sich nicht alle konvexen/konkaven Bereiche korrigieren.
Für jede Reparaturstelle muss geprüft werden, ob Bauteile aus- bzw. eingebaut werden müssen und ob Werkzeuge eingeführt werden können.
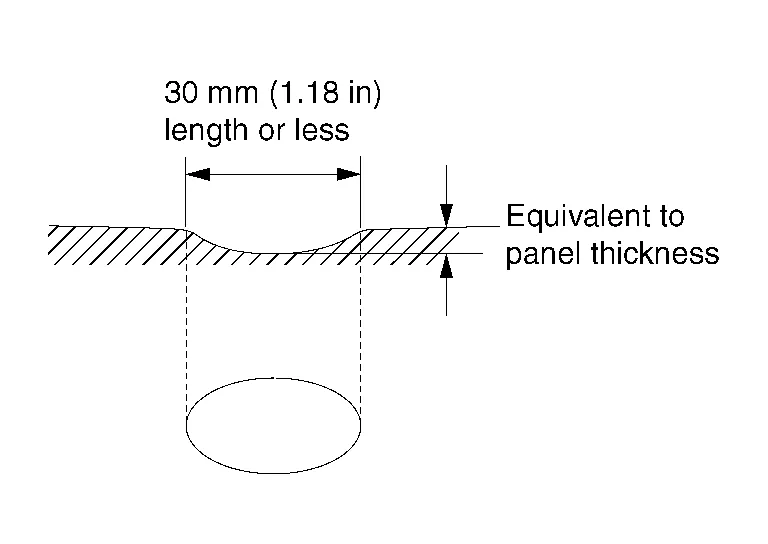
Bei der Prüfung der konvexen/konkaven Stelle ist festzustellen, ob die lackschonende Beulenreparatur möglich ist. Ebenso wichtig ist es, die am besten geeignete Reparaturmethode zu bestimmen.
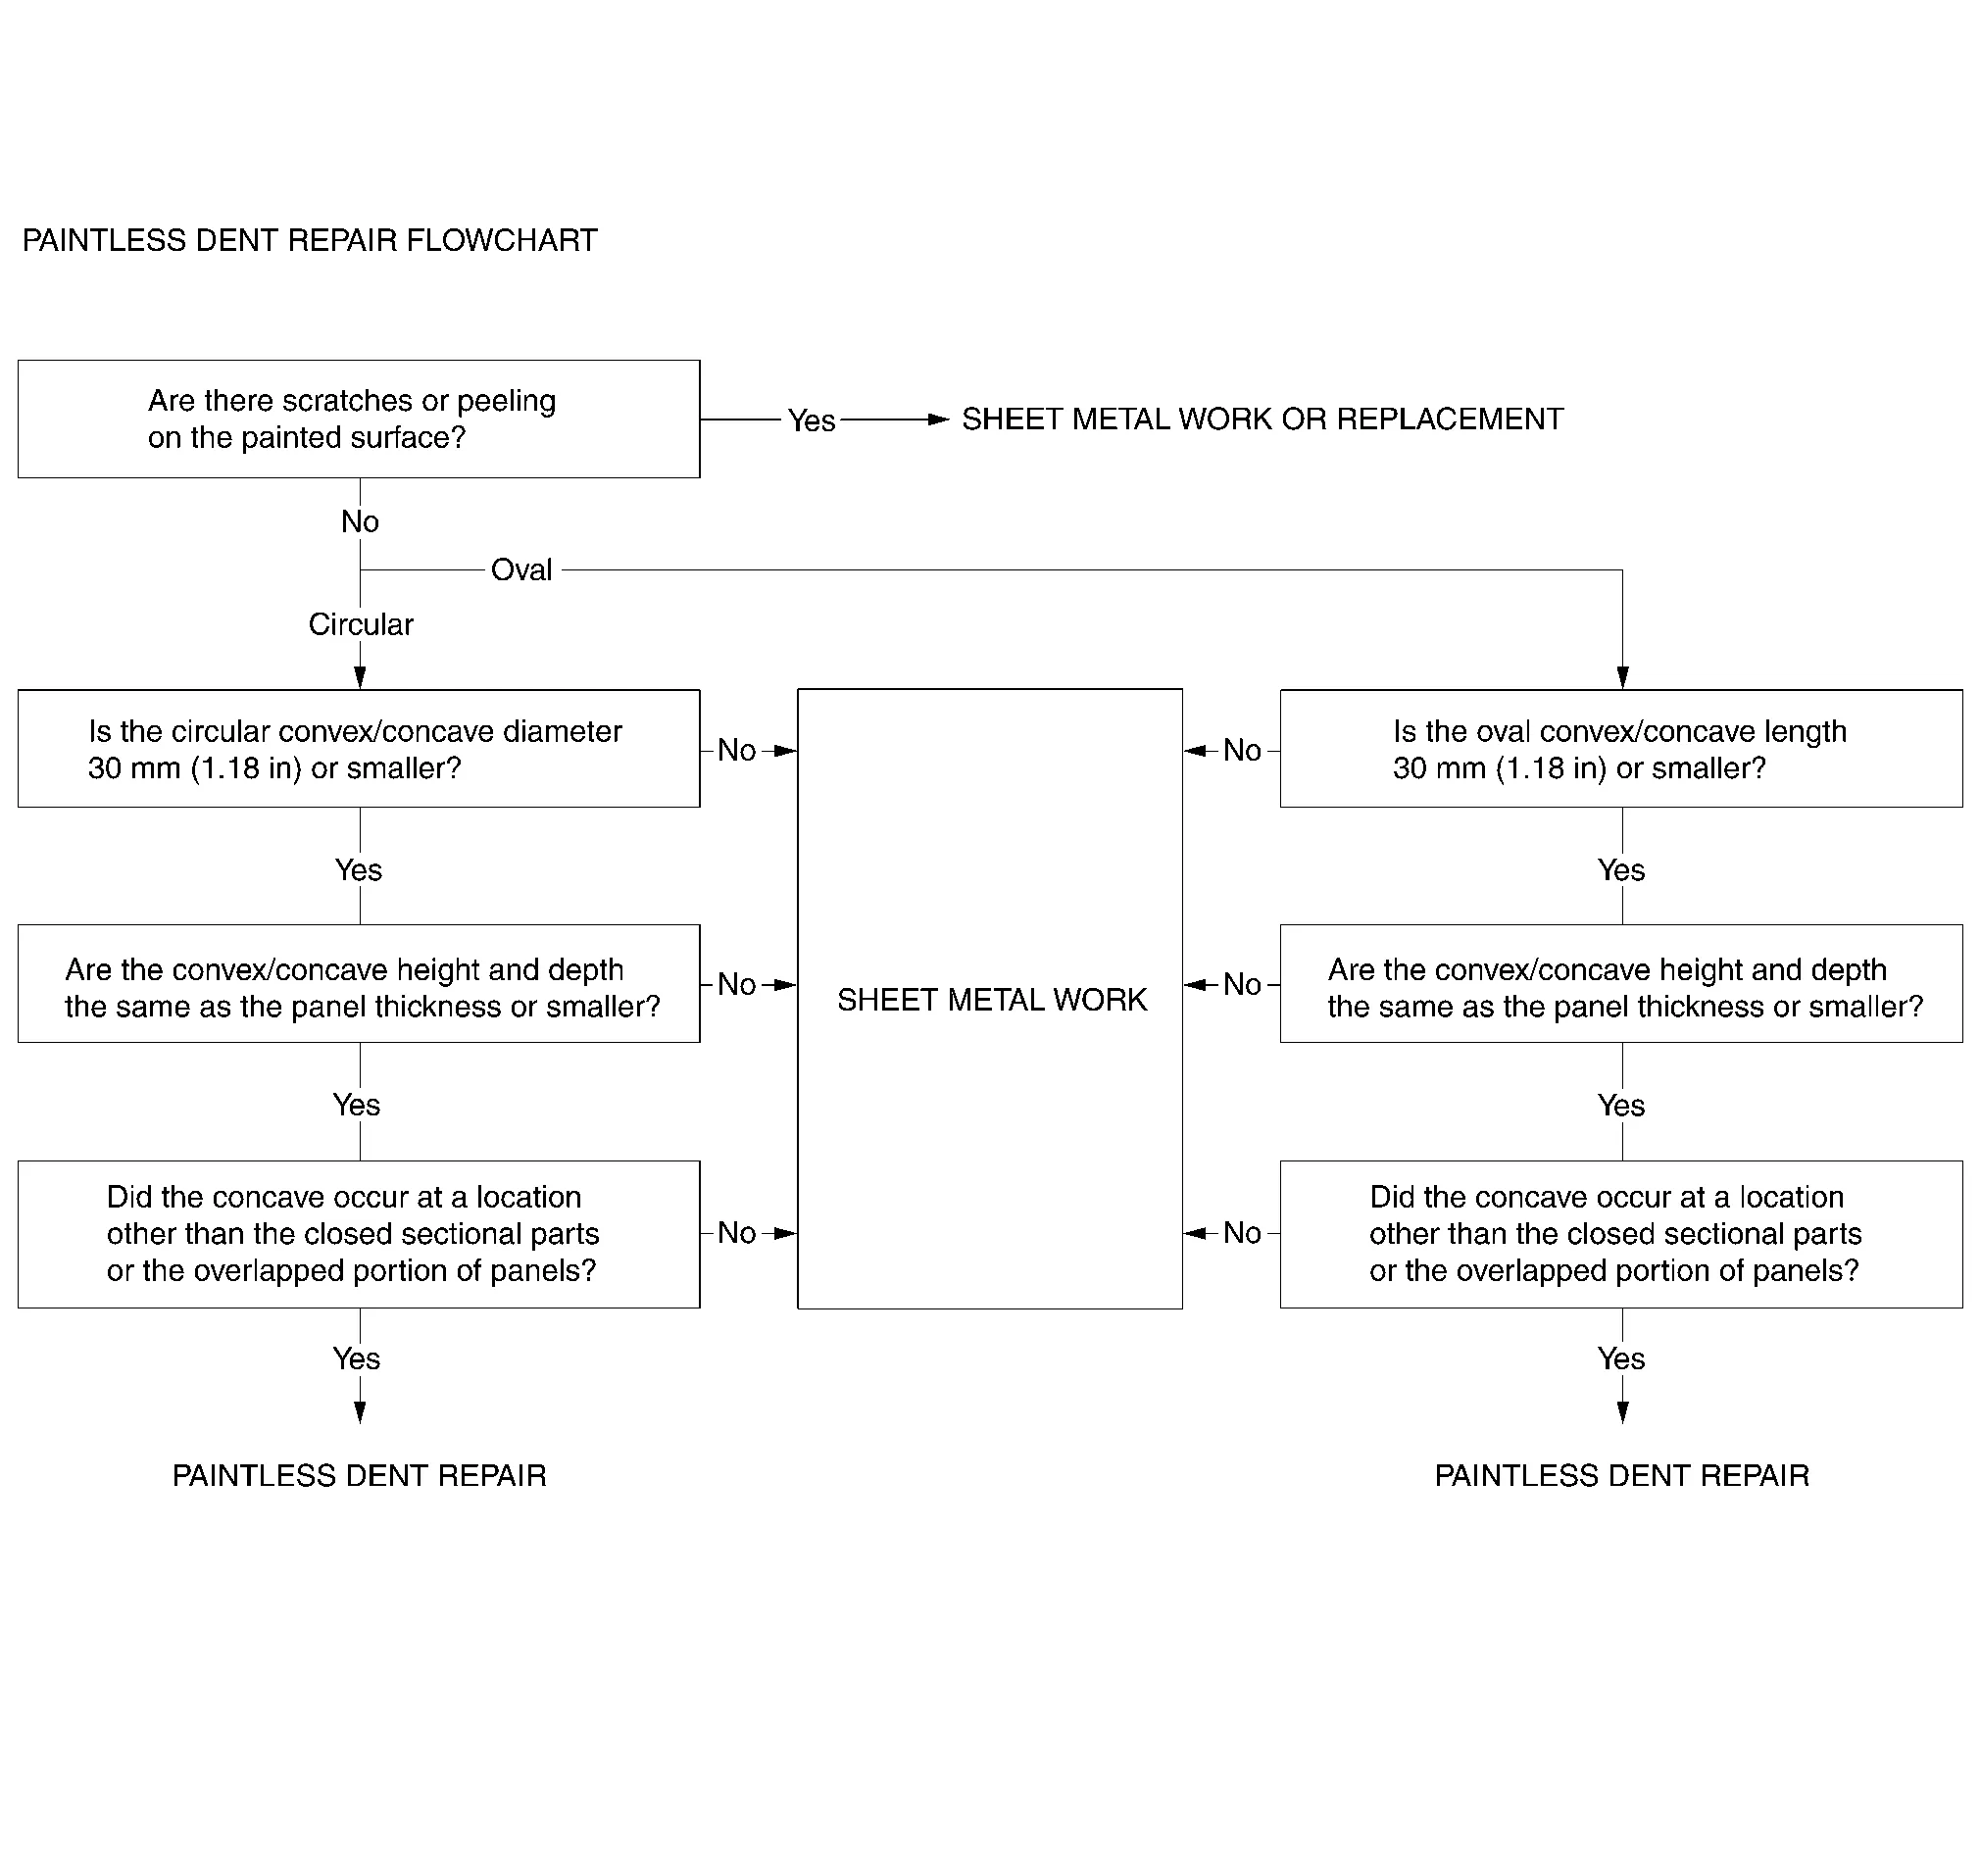
| Beispiel einer kreisförmigen konvexen/konkaven Stelle | Beispiel einer ovalen konvexen/konkaven Stelle |
|---|---|
 |
 |
Im Laufe der Jahre hat sich das Lichtsystem von einer einzelnen Neonröhre über Mehrfachlinien bis hin zum Reflektorlicht weiterentwickelt.
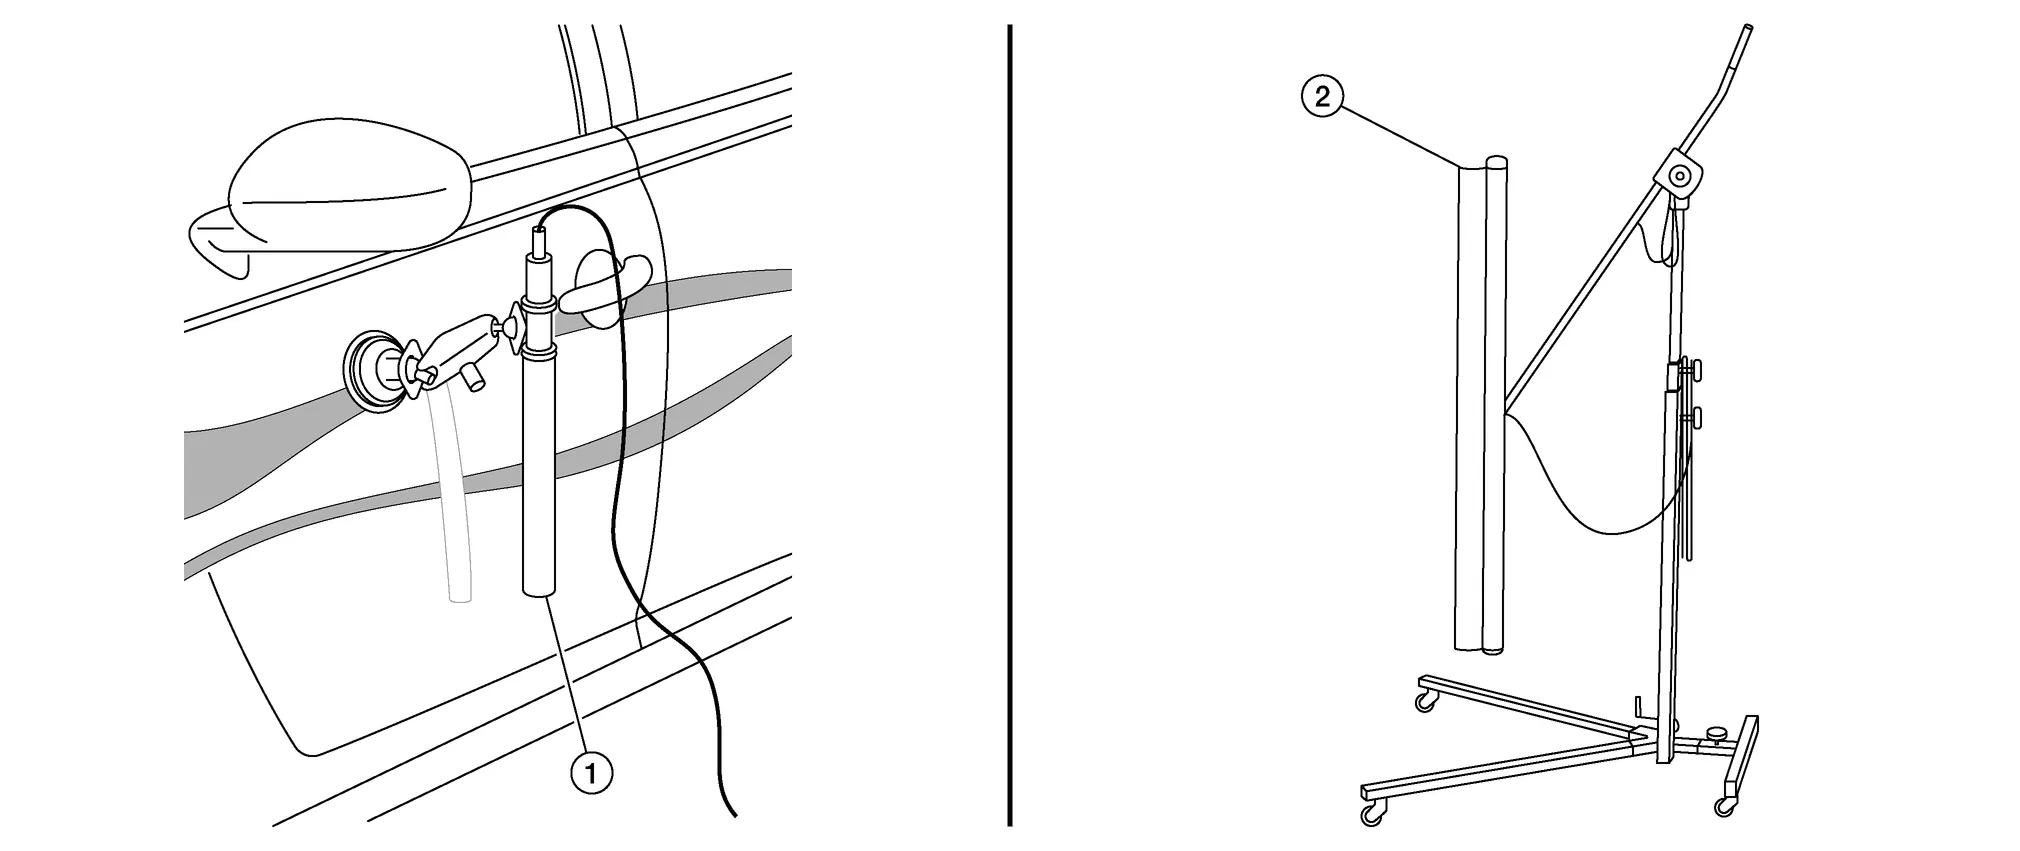
| Kleine Lichtquelle (1) | Große Lichtquelle (2) | ||
| Vorteil | Nachteil | Vorteil | Nachteil |
|
|
|
|
Die meisten Profis verwenden wegen seiner vielen Vorteile eine große Lichtquelle.
Lichtposition: 3 Punkte
Bei der Einrichtung des Lichts sind mehrere Aspekte zu beachten. Für Einsteiger ist dies der größte Problembereich. Es sieht einfach aus, ist es aber nicht. Wir betrachten drei Aspekte der Einrichtung, die für eine ordnungsgemäße Reparatur entscheidend sind.
Abstand (Winkel)
Einsteiger stellen das Licht häufig zu nah auf.
Für die Positionierung gibt es keinen genauen Abstand. Bei einer Reparatur sollte das Licht immer in zwei Abständen positioniert werden. Zuerst nah, damit das Werkzeug besser zu sehen ist und man auch in die Beule hineinsehen kann. Ist die Beule jedoch zu tief oder zu groß, ist die Mitte der Beschädigung im Lichtreflex nicht zu erkennen.
Normaler Abstand: erste Position
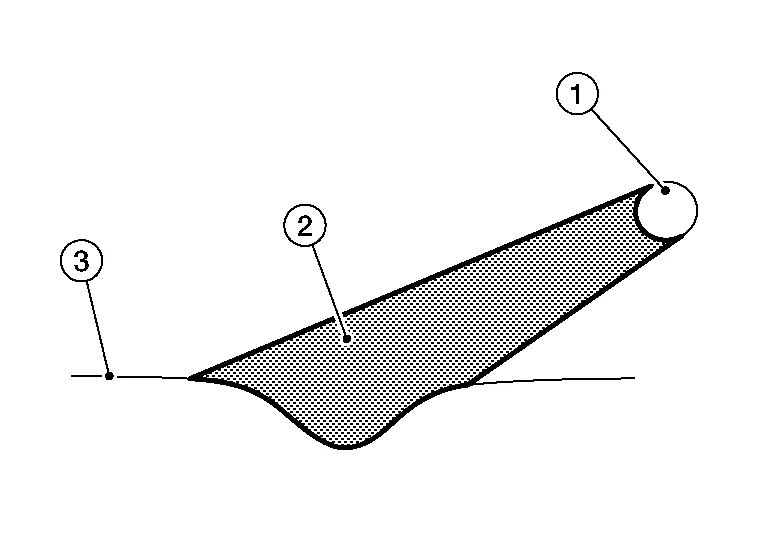
- :Lichtquelle
- :Licht
- :Oberfläche
Feinabstand: zweite Position für die Endbearbeitung
In der Endphase der Reparatur sollte das Licht auf den Feinabstand gebracht werden, da so kleinste Unebenheiten und der allgemeine Bereich deutlich besser sichtbar werden.
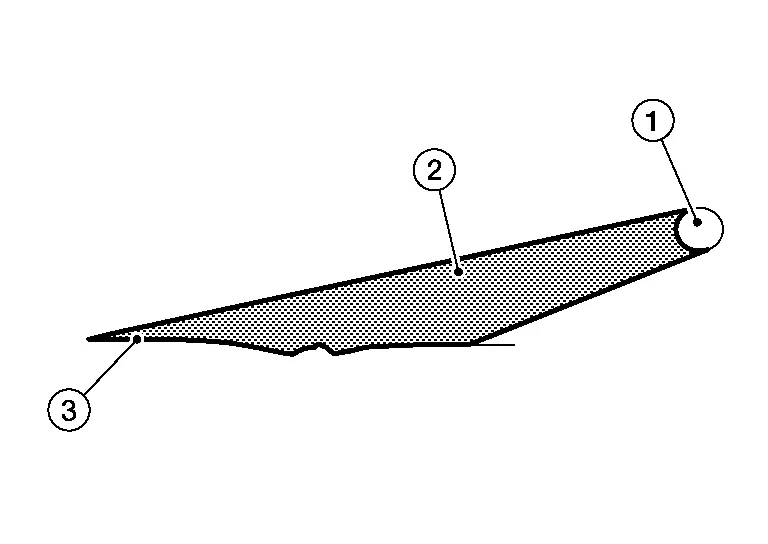
- :Lichtquelle
- :Licht
- :Oberfläche
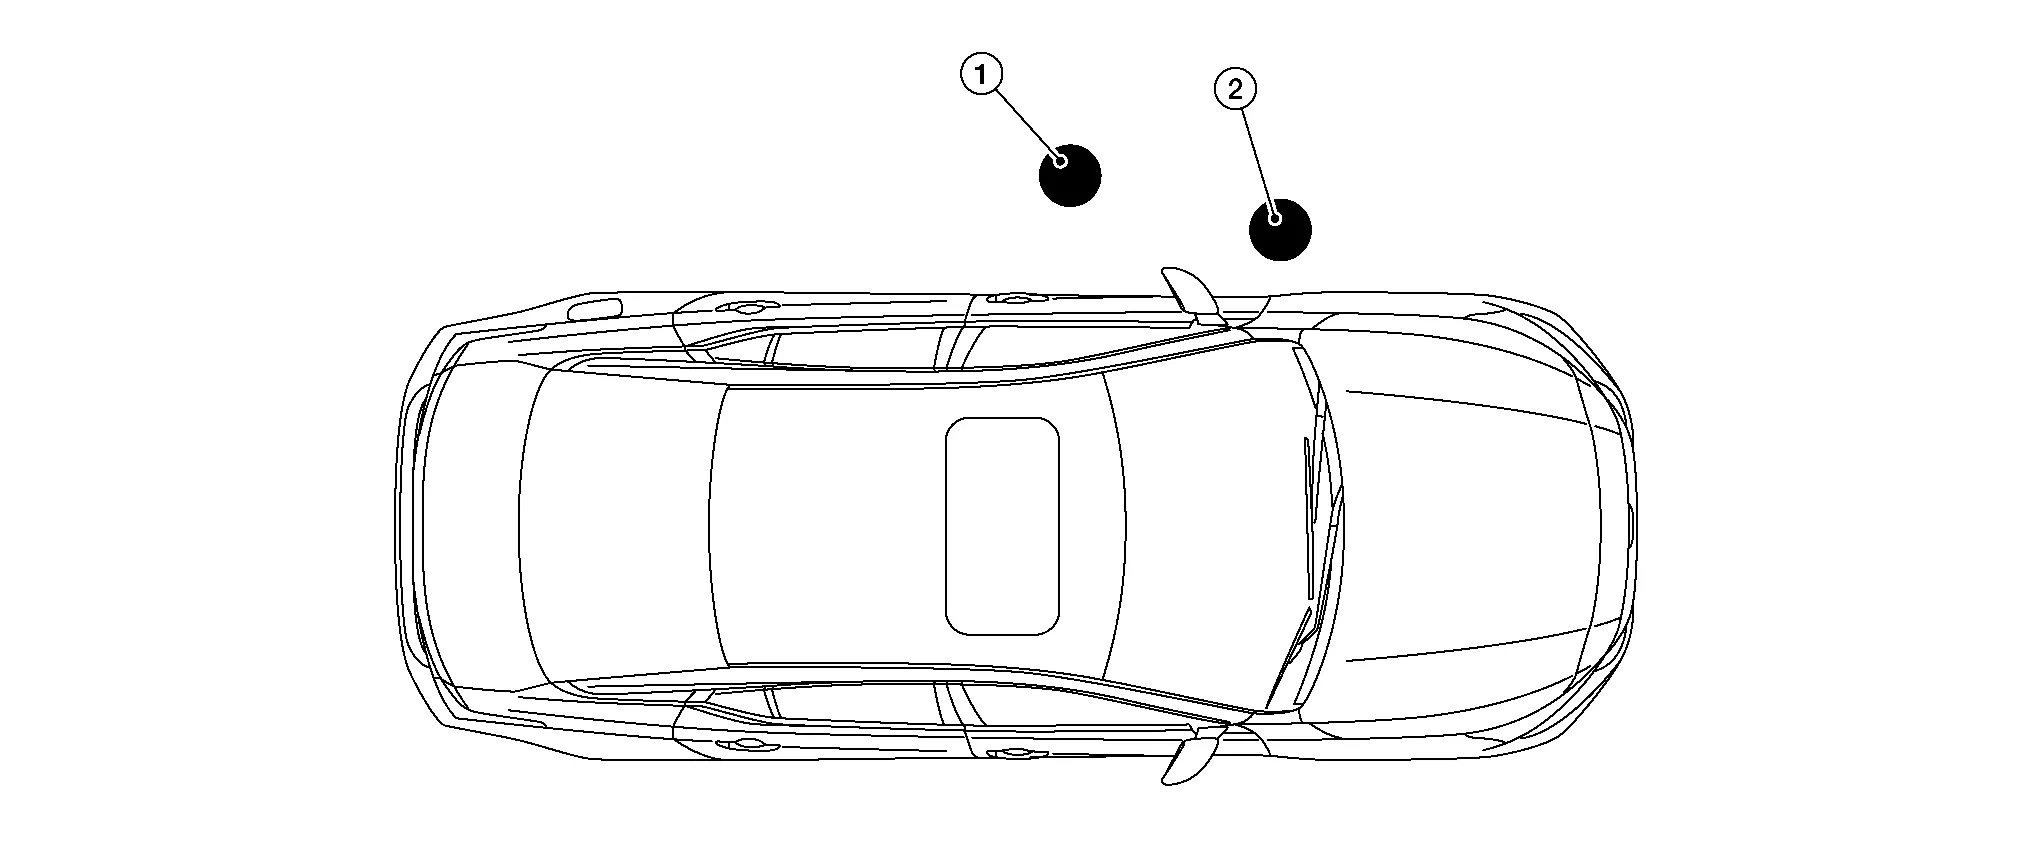
- :Normal- bzw. Ausgangsposition
- :Endposition
Lichtposition parallel
Das Licht (1) muss immer parallel zu der Fläche (2) stehen, an der repariert wird.
Obere oder ebene Fläche
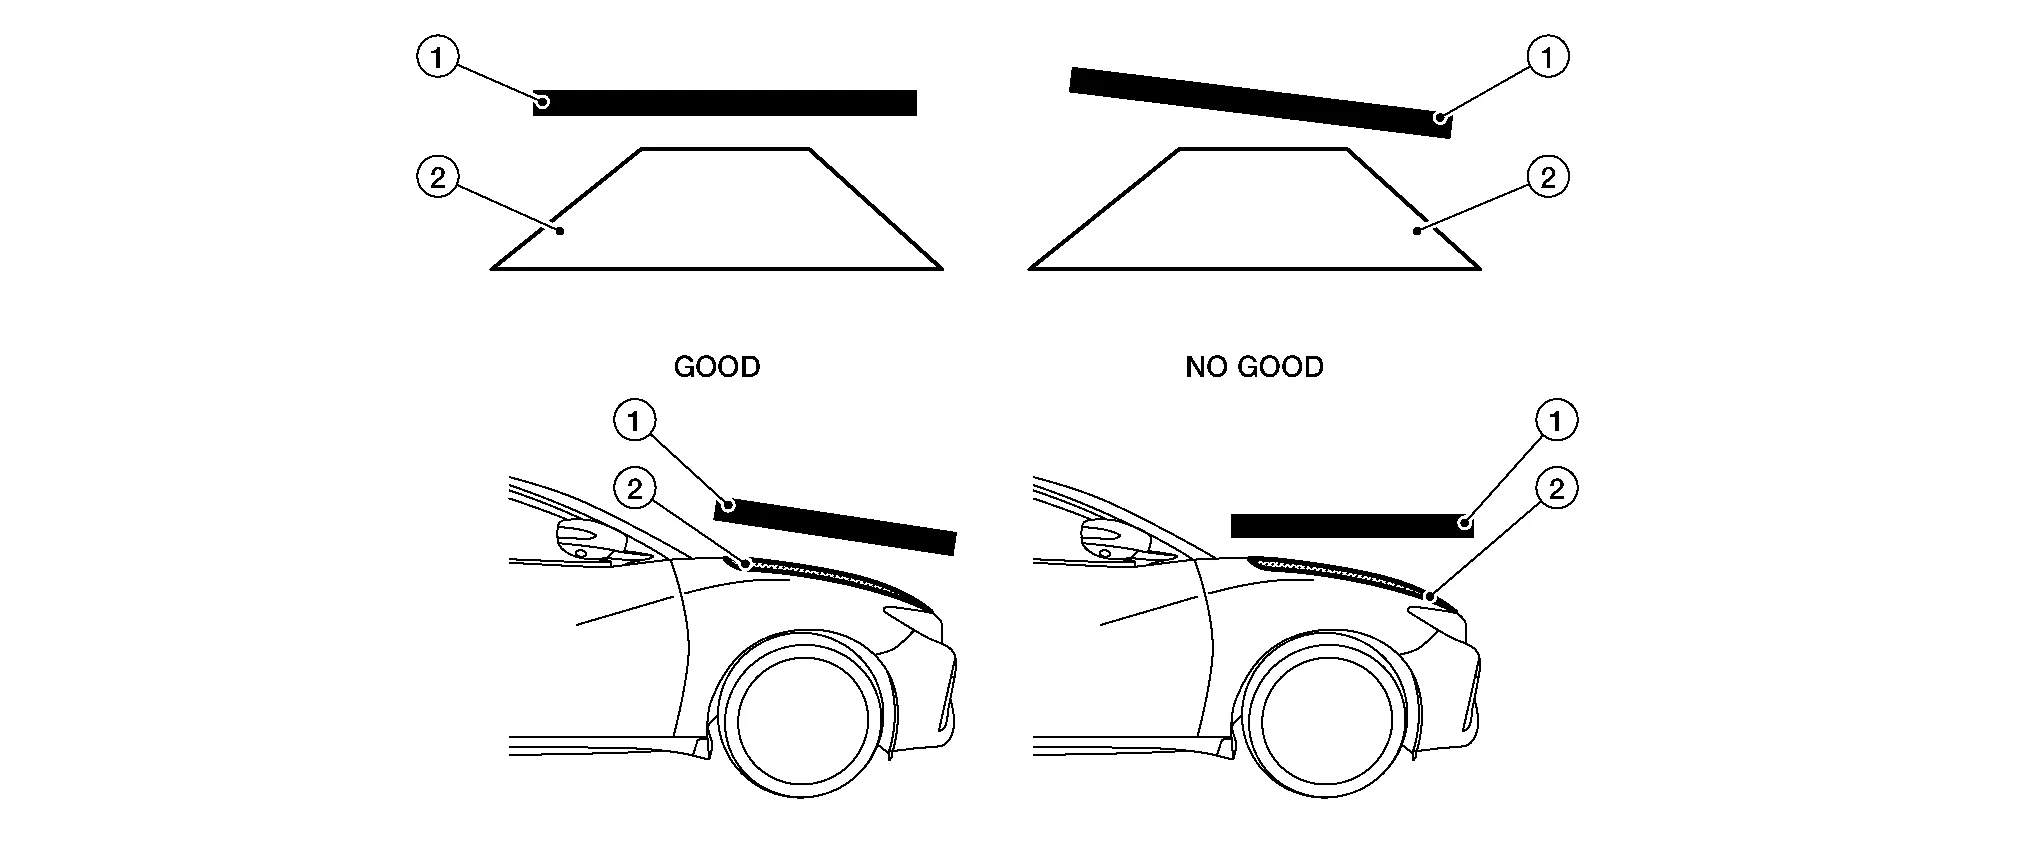
Seitliche oder gewölbte Fläche
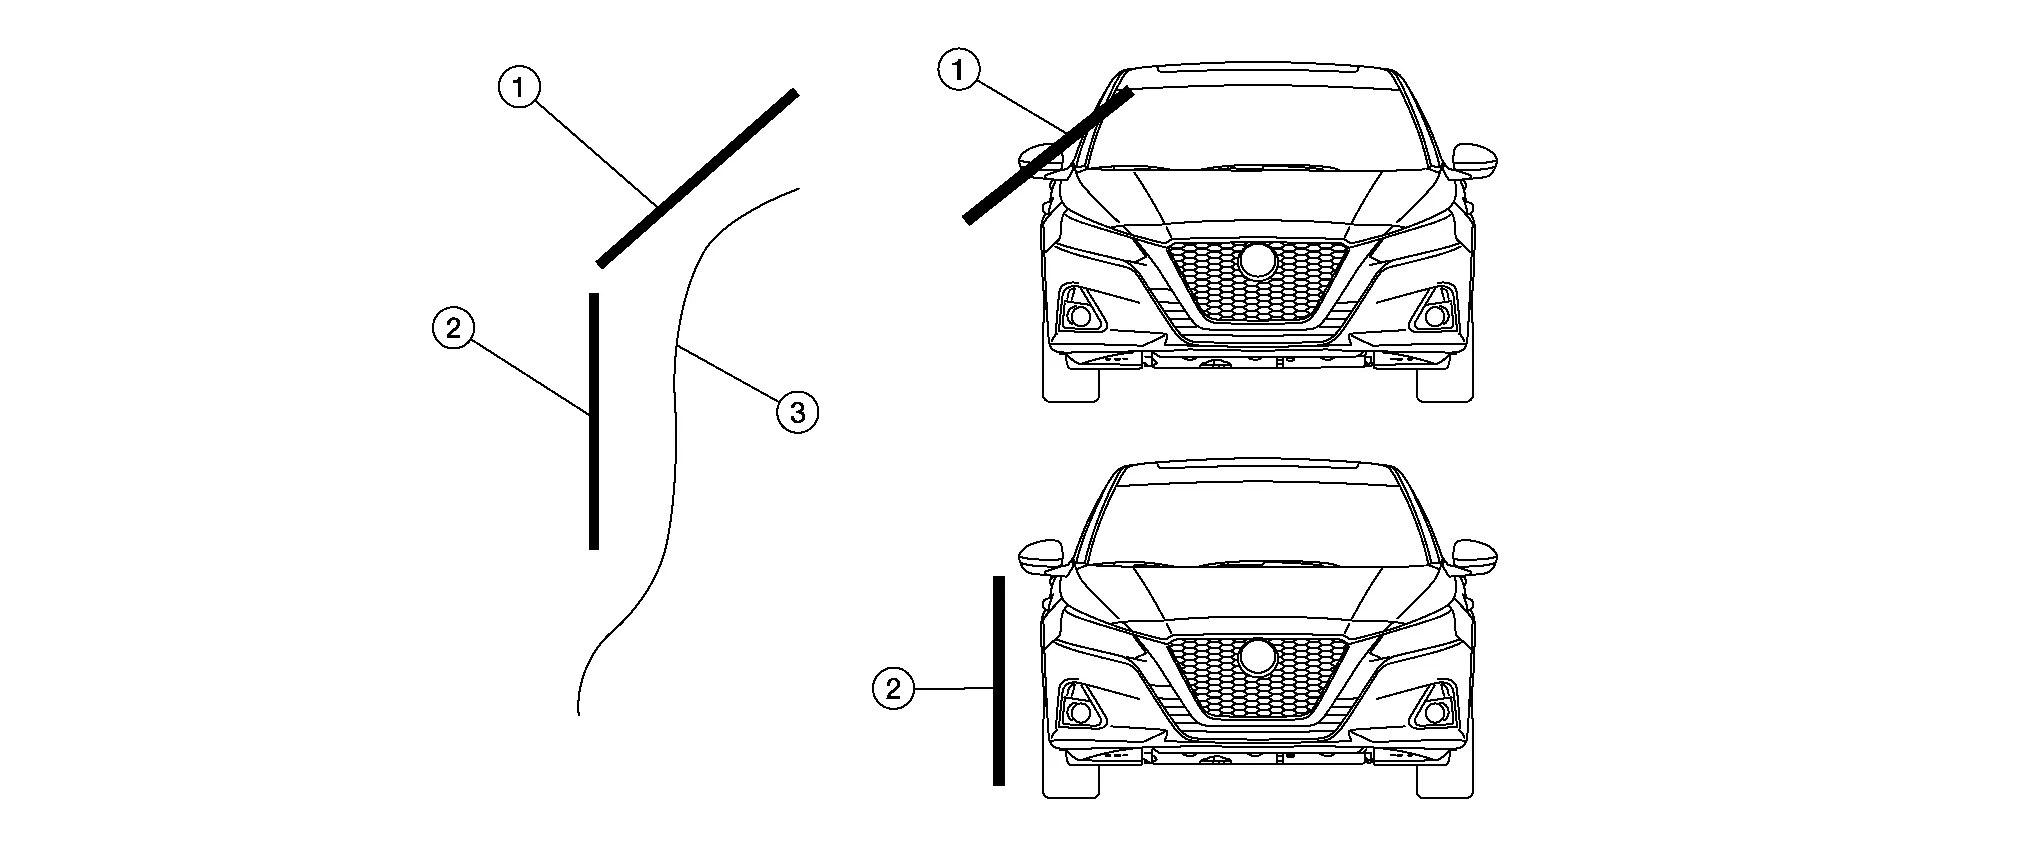
- :Lichtquelle an einer gewölbten Fläche
- :Lichtquelle an einer Seitenfläche
- :Oberfläche
Ideal ist ein Lichtsystem, das sich leicht so einstellen lässt, dass es der Kontur der Karosserie folgt.
Beachten Sie, in welche Richtung das Metall gebogen ist.
Ist das Blech oder der Bereich eben, spielt es keine Rolle, aus welcher Richtung die Beule instand gesetzt wird.
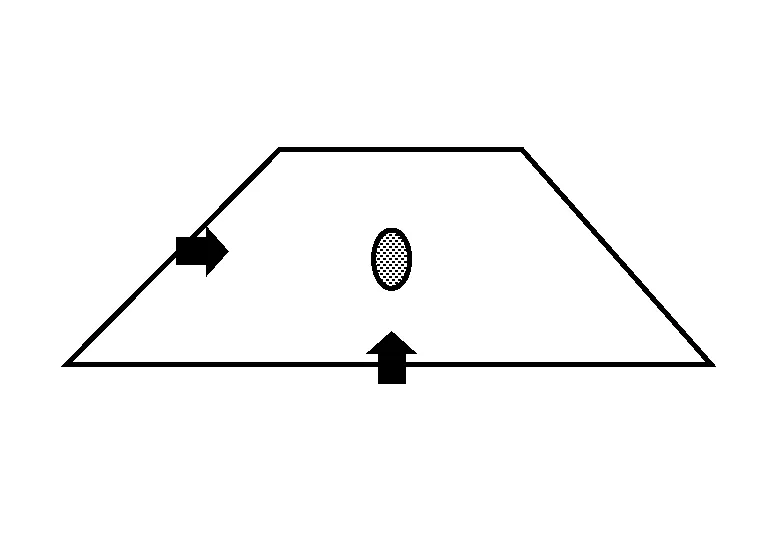
Ist das Blech (1) oder der Bereich jedoch gebogen, ist es wichtig, senkrecht zur Biegung zu arbeiten. Der Grund dafür: Von vorne ist die Beule (2) nicht in ihrer vollen Größe zu erkennen.
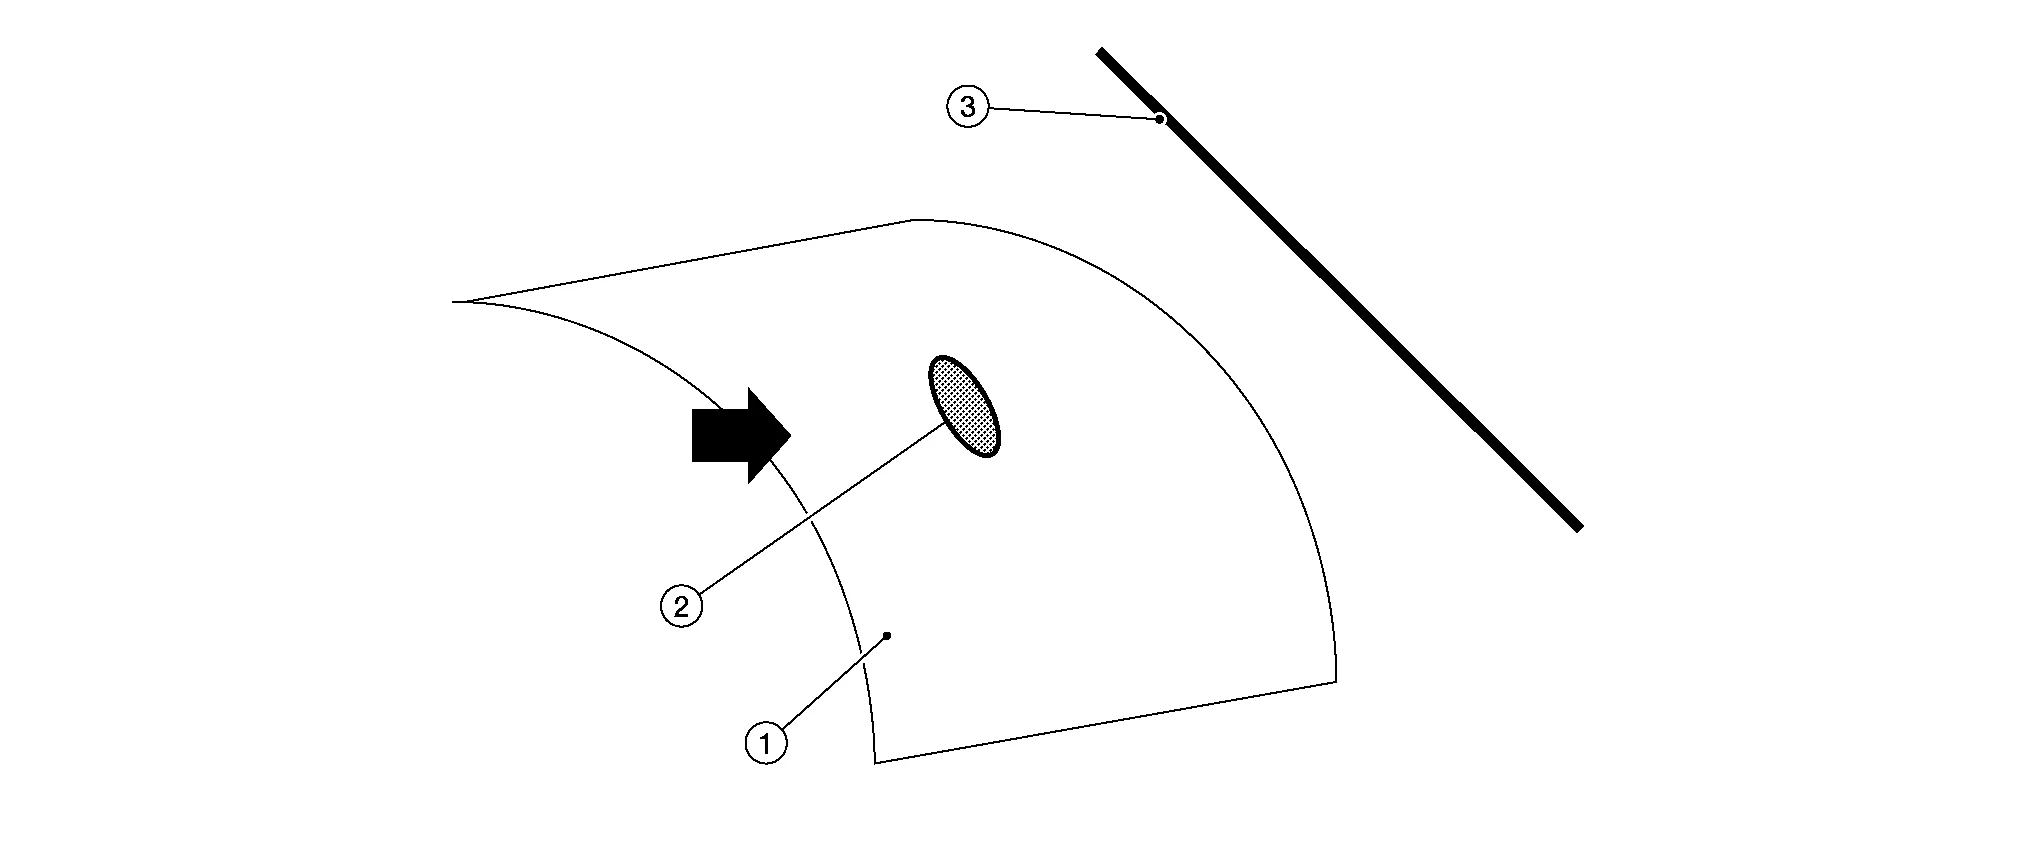
- :Lichtquelle
Lichtposition kreuzweise
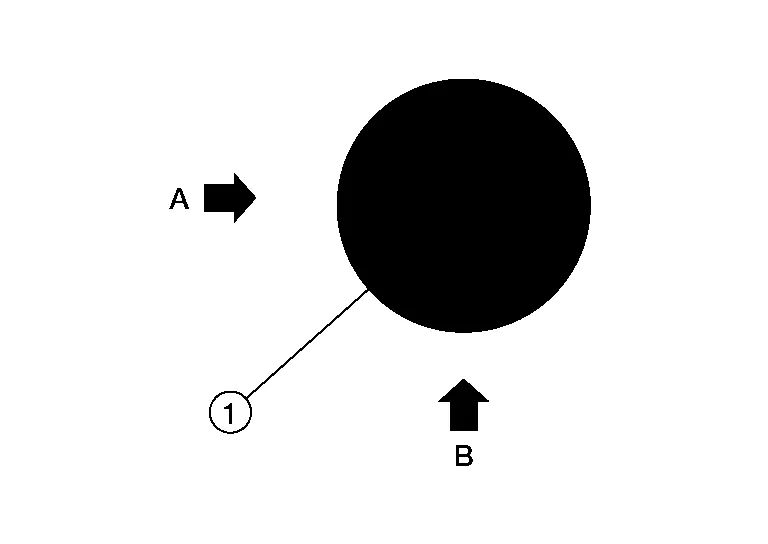
Es ist immer wichtig, die Beule (1) aus zwei Winkeln (A und B) zu bearbeiten. Das gilt vor allem für obere Bleche wie Motorhaube, Dach und Kofferraumdeckel. Der Grund: Die Beule ist von einer Seite nicht vollständig zu sehen. Daher arbeitet man zuerst von einer Seite. Dies geschieht in der Regel mit einer Lichtposition in normalem Winkel (A), wobei die Beule bis zu 80 % ausgearbeitet wird. Danach wechselt man zu Winkel (B), idealerweise 90°, und beendet die Beule von der anderen Seite, wobei das Licht im Feinabstand bleibt.
Werkzeuge für die lackschonende Beulenreparatur sind Hämmer, Löffel, Ambosse und Körner. Einige gebräuchliche Handwerkzeuge für die lackschonende Beulenreparatur und Anwendungsbeispiele werden im Folgenden beschrieben.
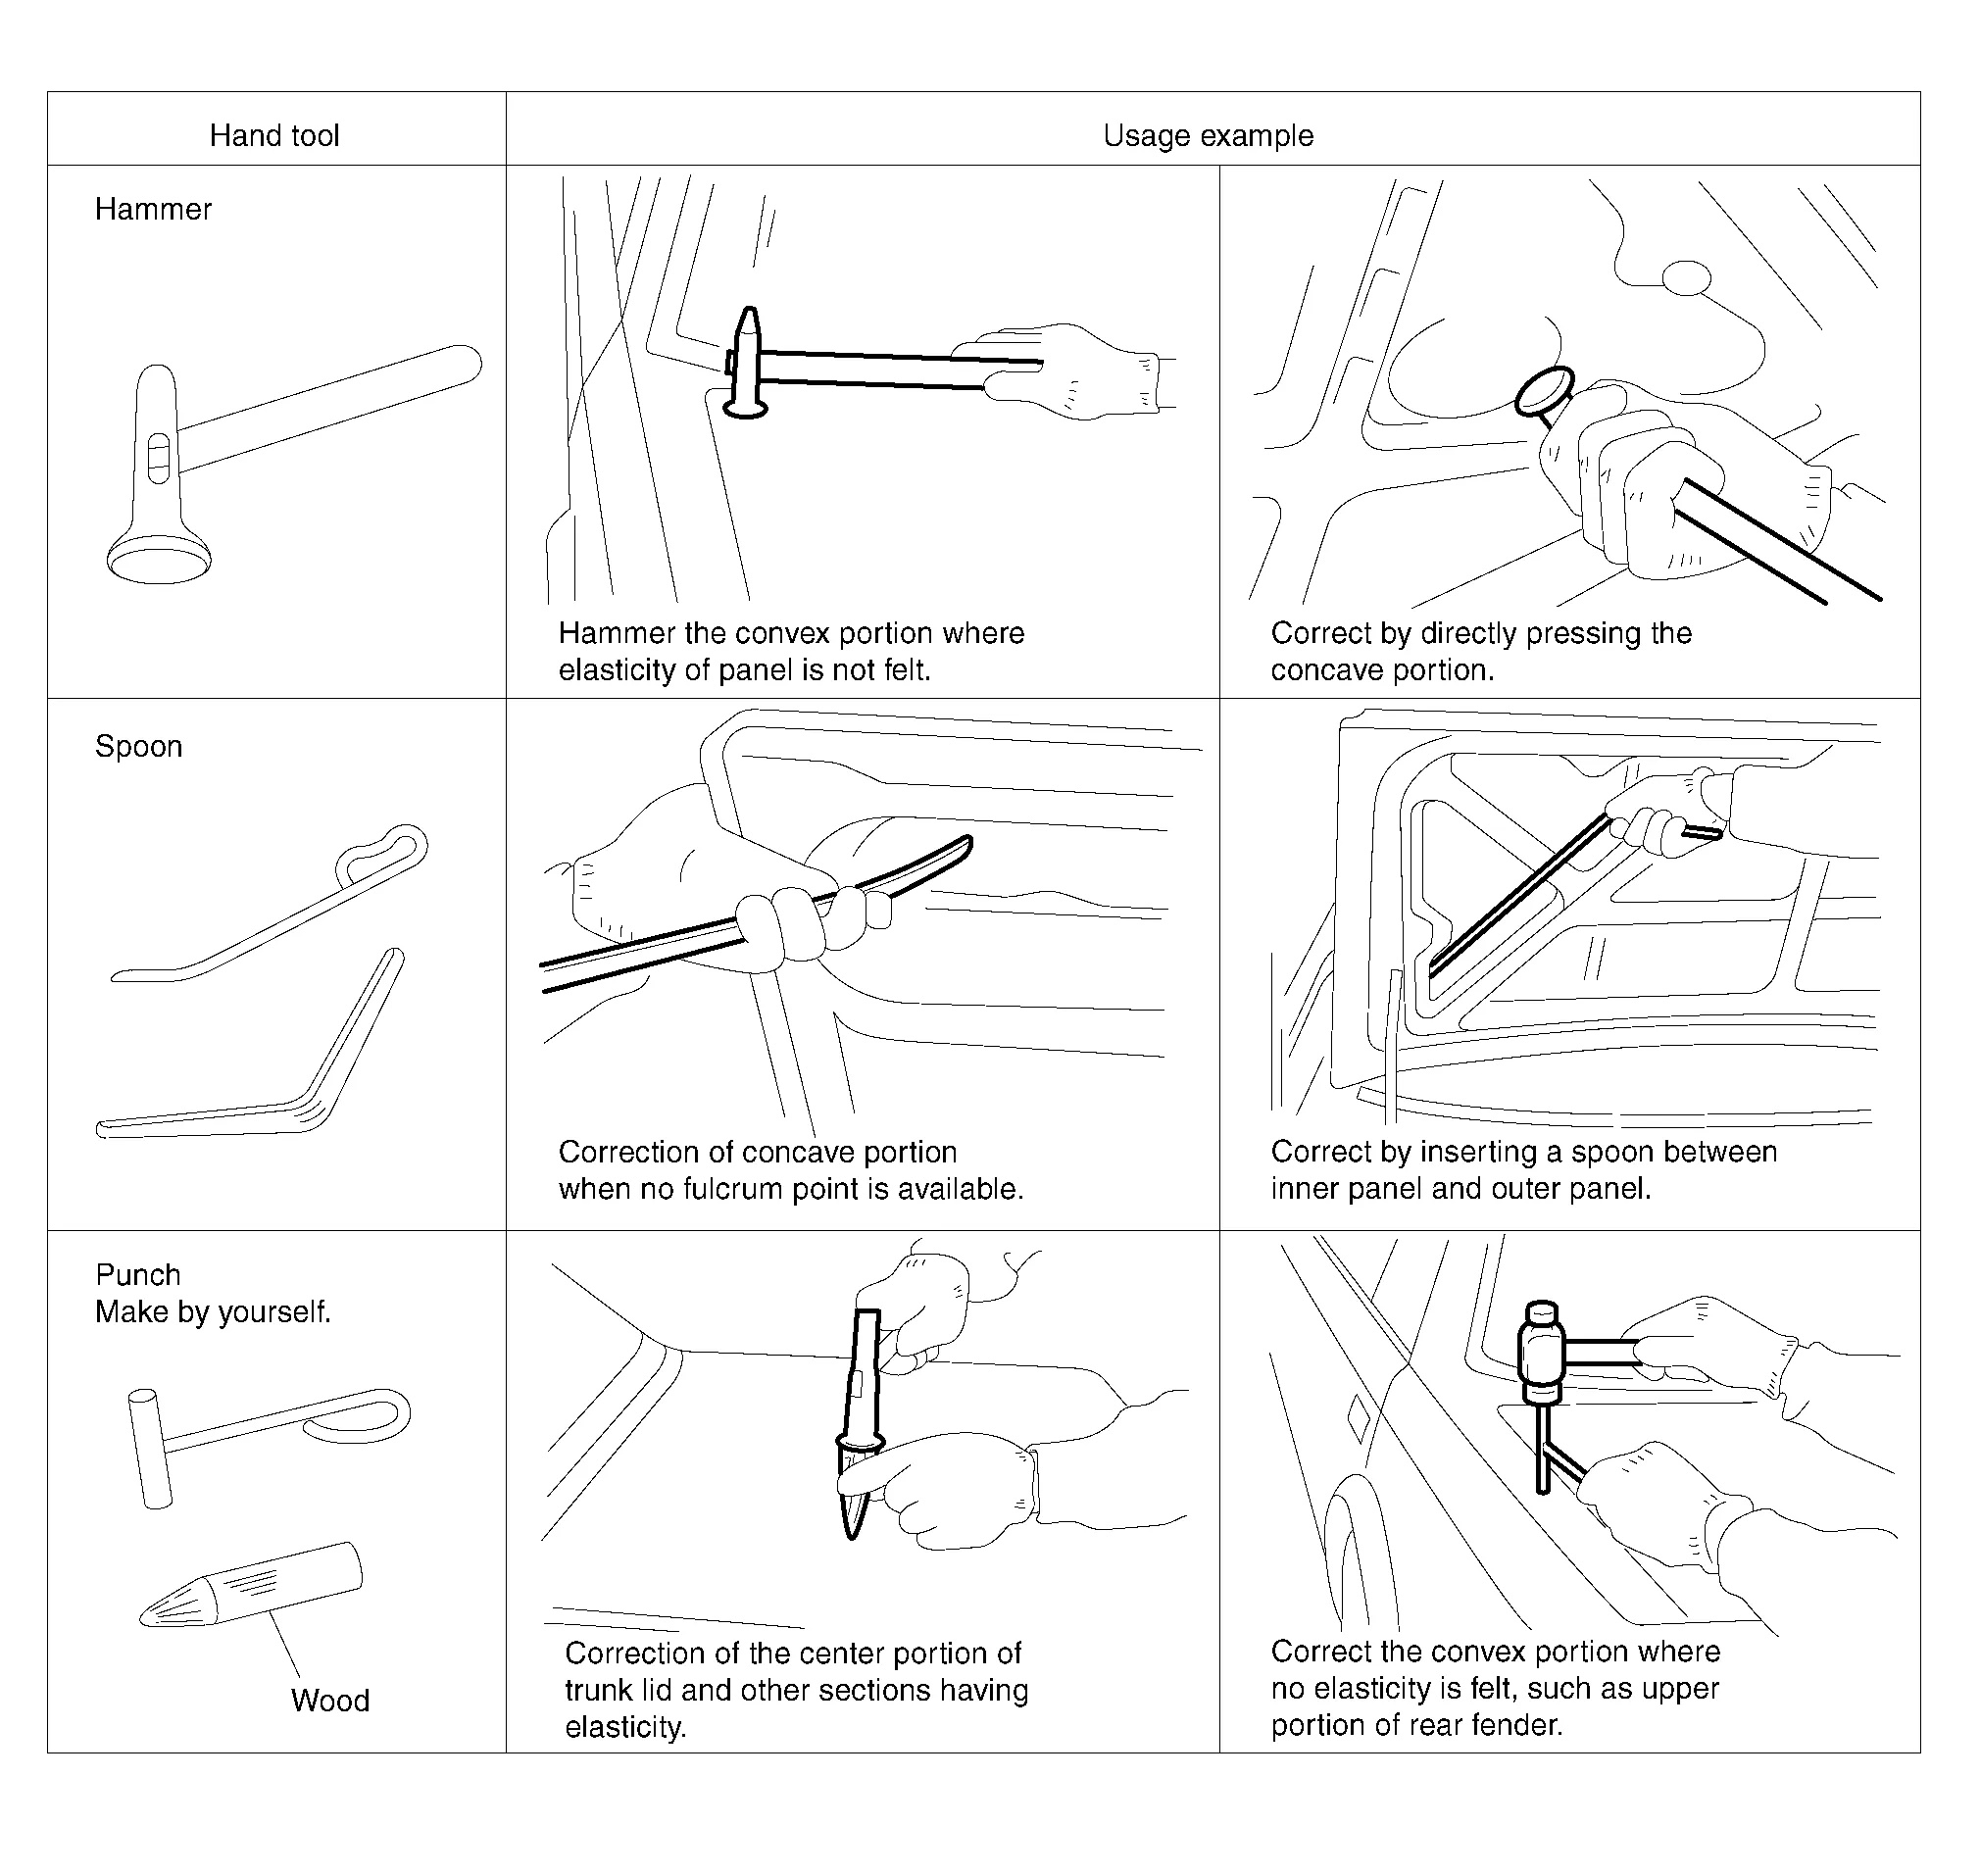
Wählen Sie geeignete Werkzeuge für die Instandsetzung des Blechs.
Es werden drei grundlegende Werkzeuge verwendet: Hebel, Klebesystem und Hotbox. Die Wahl der Werkzeuge hängt vom Zugang zur Beschädigung und vom Erfahrungsstand des Technikers ab.
| Hebel (lackschonende Beulenreparatur) | Klebesystem | Hotbox | |
| Zugänglichkeit | 95 % (Dachrahmen) | 30% | 10% |
| Erfahrung | 6 Monate | 2 Tage | ½ Tag |
| Schulung/Übung | 2 Tage (6 Monate Übung) | ½ Tag | ½ Tag |
Schwer zu reparierende Beulenbereiche
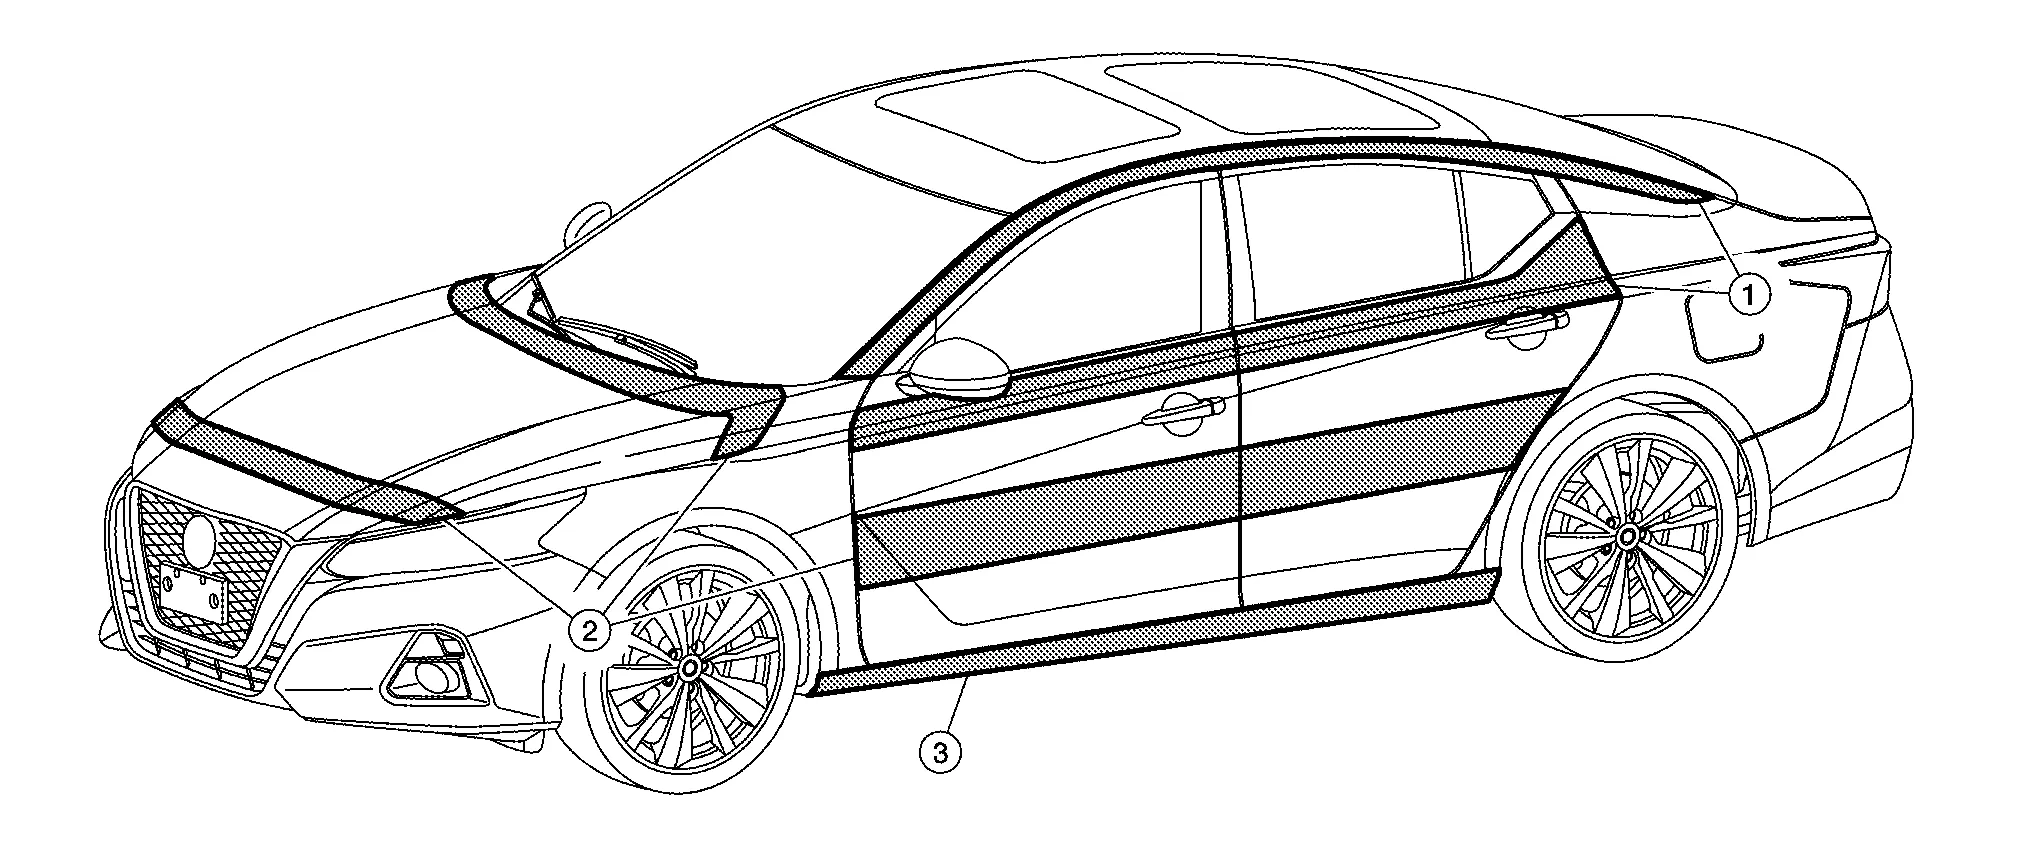
| Index | Erläuterung |
| 1 | Dieser Bereich ist aufgrund der Zugänglichkeit schwer zu reparieren. Häufig muss Kleber oder die Hotbox verwendet werden, und bei scharfkantigen Beulen ist die Methode eingeschränkt. |
| 2 | Dieser Bereich ist aufgrund von Verstrebungen schwierig. Er kann mit lackschonender Beulenreparatur bearbeitet werden, oft steht die Verstrebung jedoch im Weg. |
| 3 | Dieser Bereich ist aufgrund der doppelten Verstrebung im Holm ebenfalls schwierig. Meistens wird dieser Bereich mit dem Klebesystem bearbeitet. |
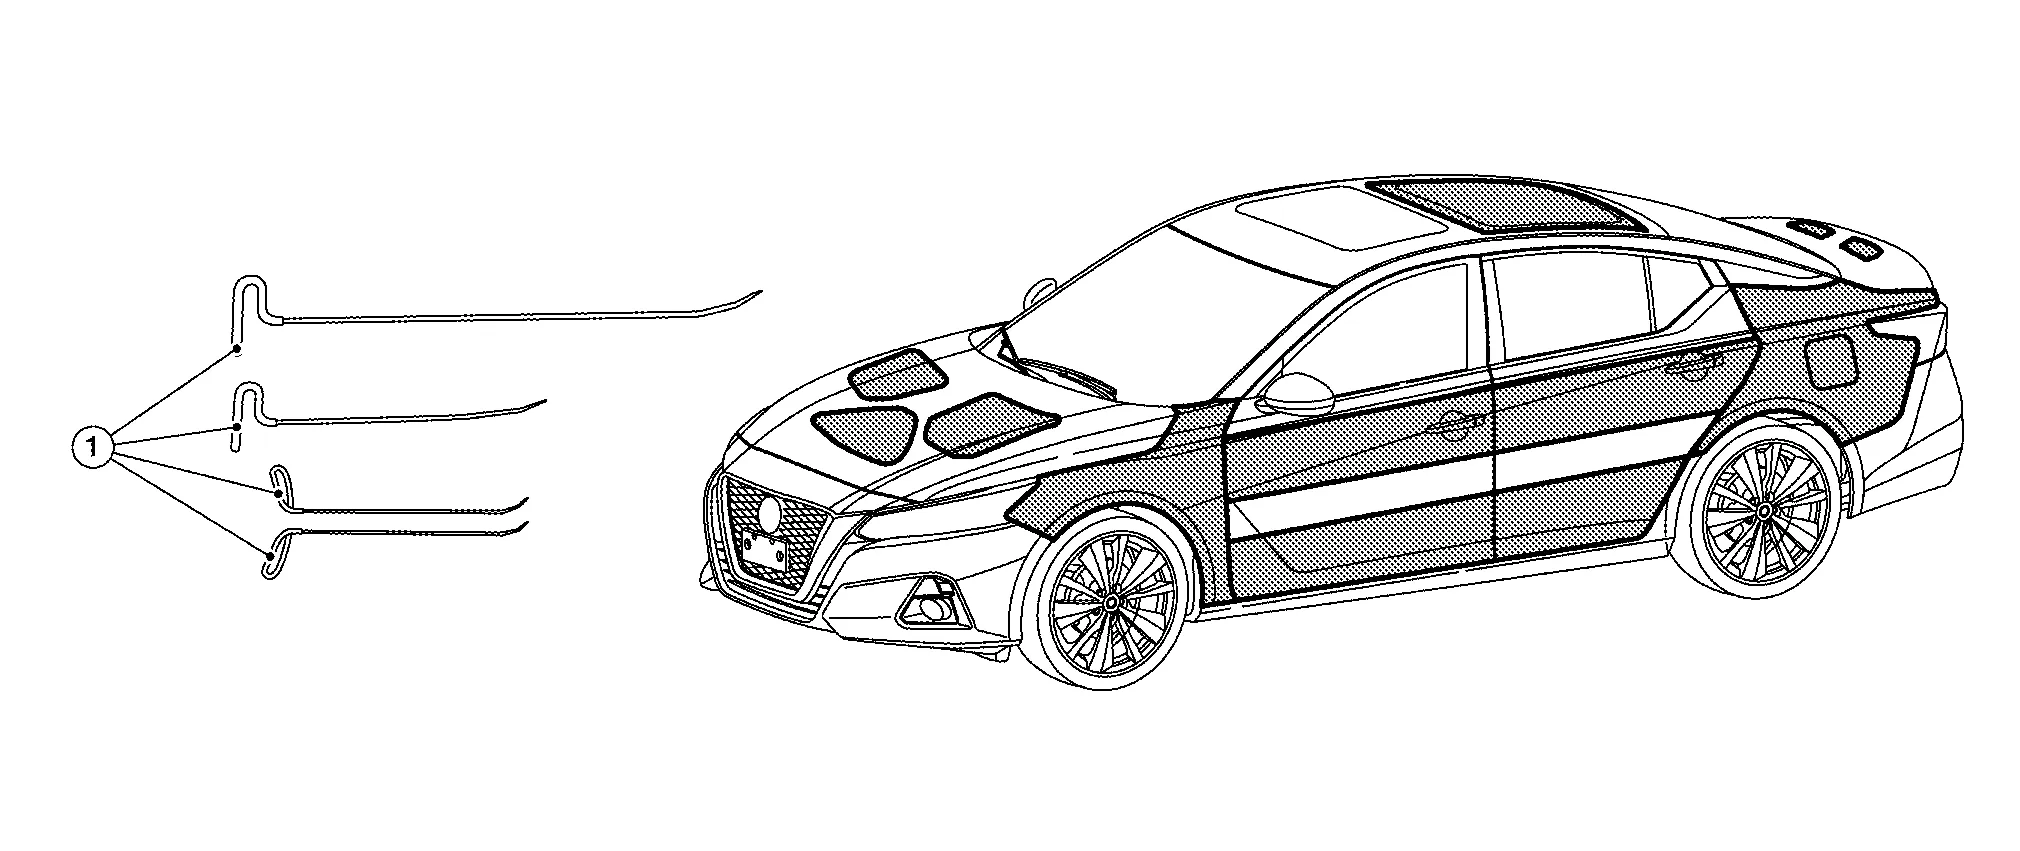
Hebel
Hebel (1) werden in offenen Bereichen eingesetzt, etwa an Motorhauben, Dächern und auch an Seitenteilen ohne Verstrebungen.
Standardhebel
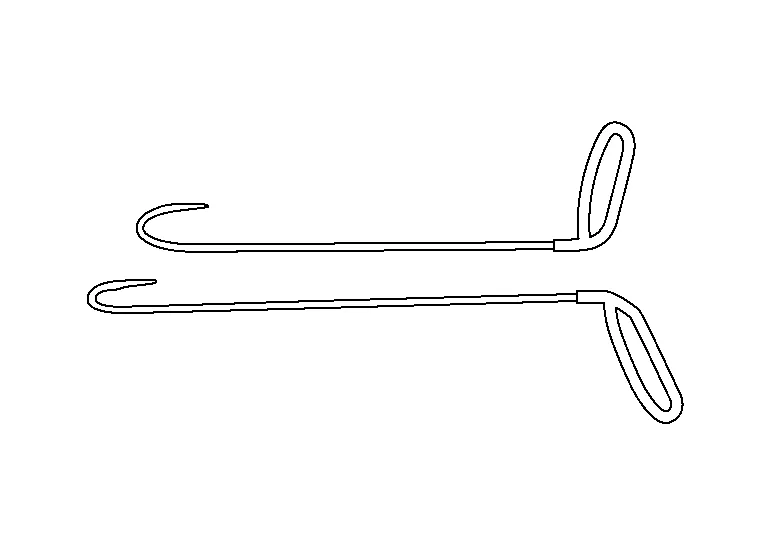
Daneben gibt es gemischte Werkzeuge wie die Hakenwerkzeuge.
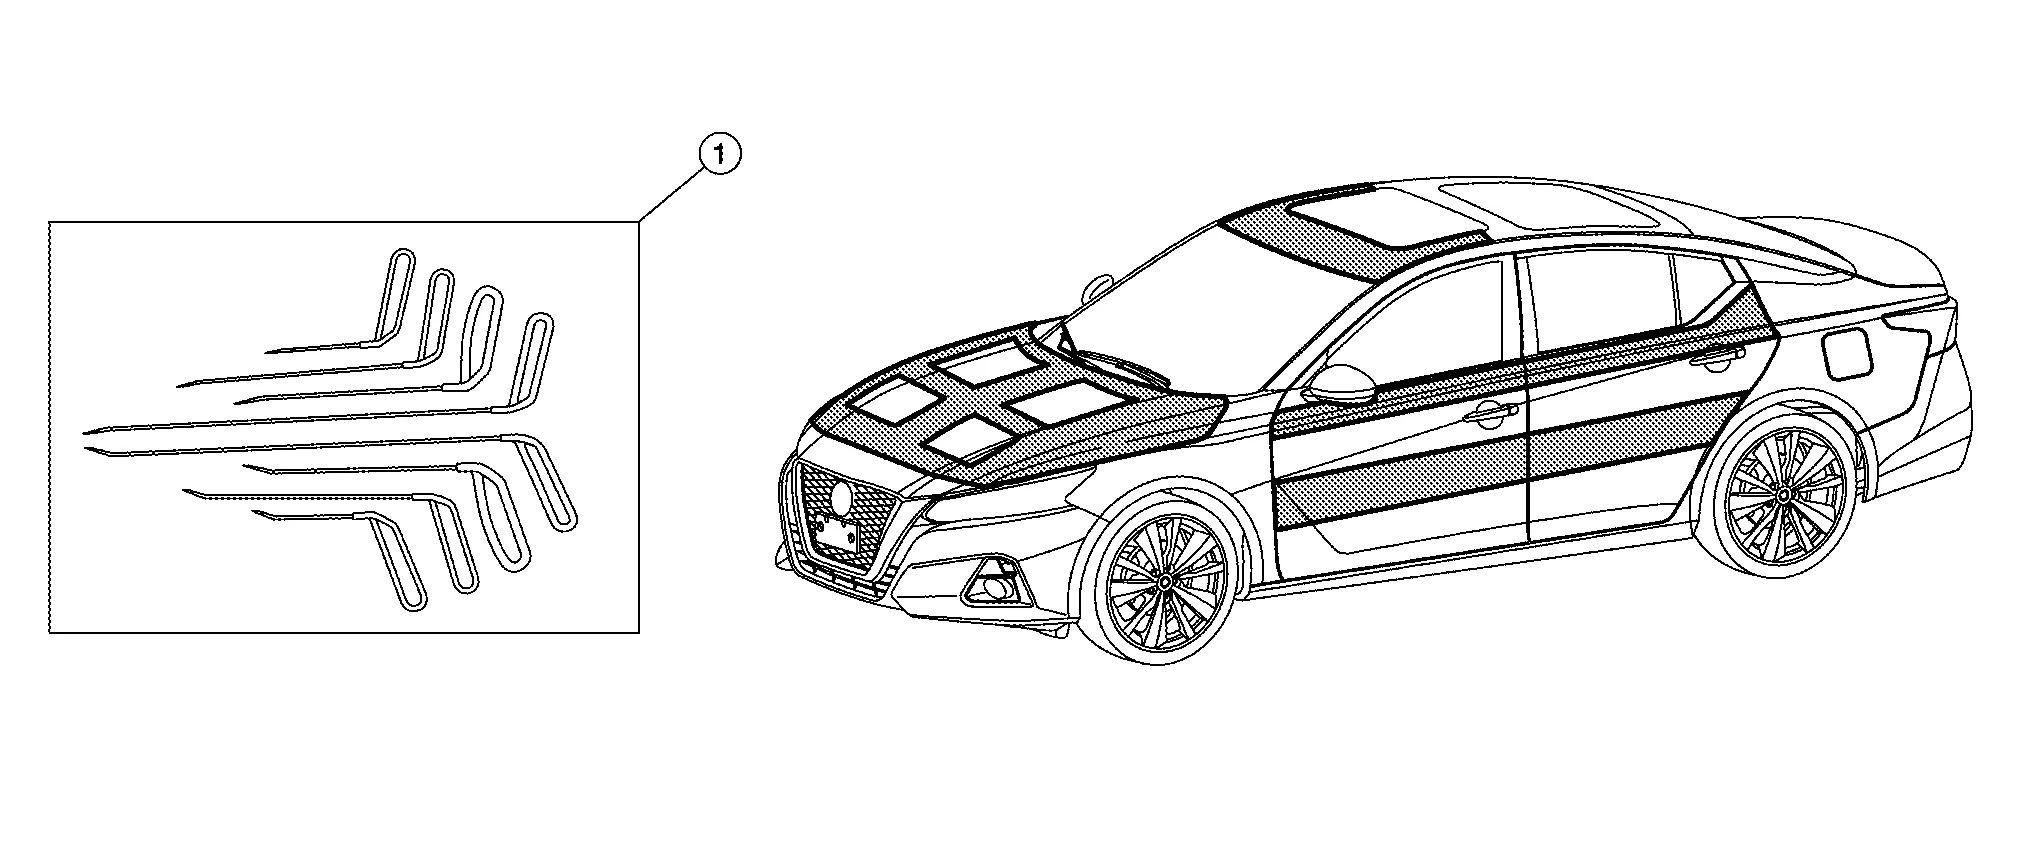
Außerdem gibt es Spezialhebelwerkzeuge mit verschiedenen Spitzen.

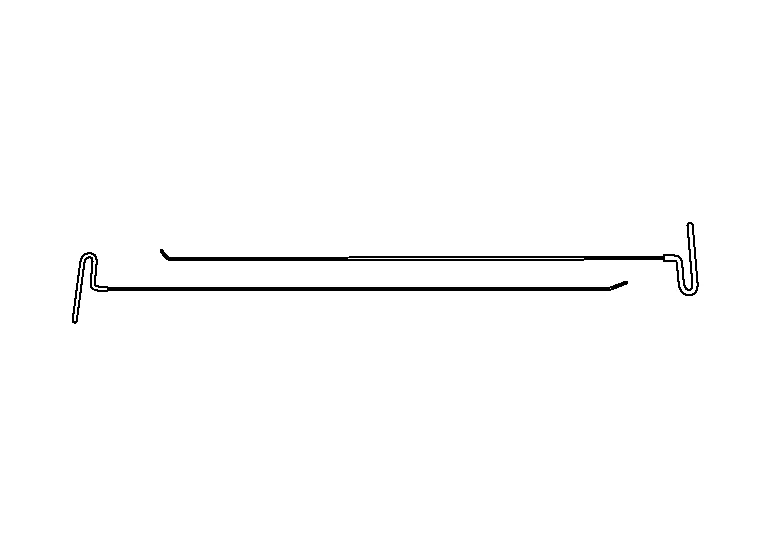
Drahtwerkzeuge
Drahtwerkzeuge (1) werden in Bereichen eingesetzt, die mit Hebelwerkzeugen nicht erreichbar sind. Das betrifft meist Stellen hinter Verstrebungen oder enge Stellen.
Standarddrähte
Lange Drähte
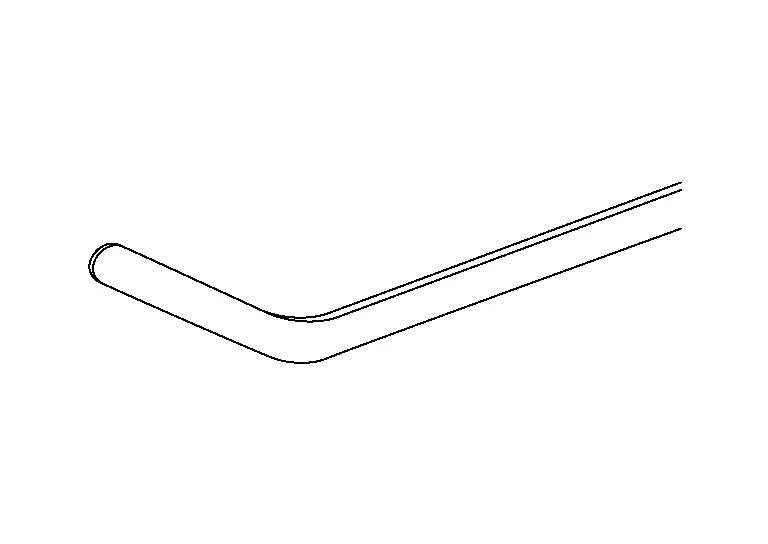
Spitzen der Drahtwerkzeuge
Die meisten Spitzen der Drahtwerkzeuge ähneln sich aufgrund der Bauart. Die Auflagefläche beträgt etwa 1 mm. Um sie weich zu machen, wird häufig Klebeband verwendet.
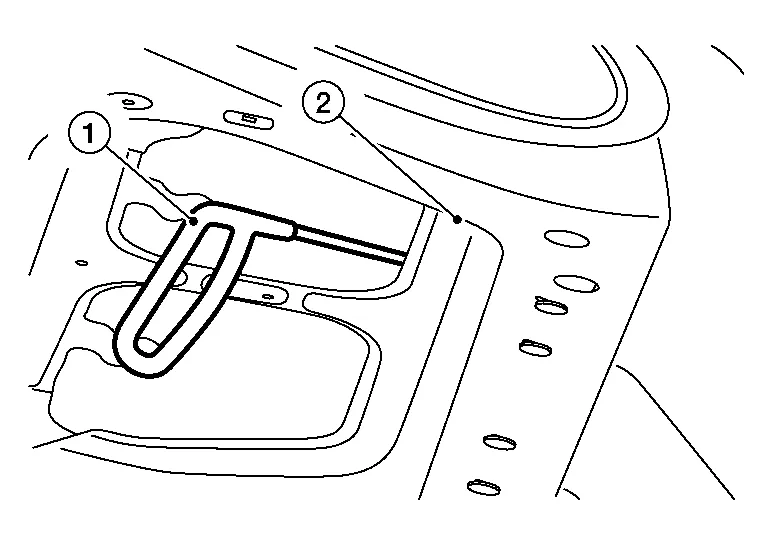
Ein weiterer wichtiger Punkt ist das Abschleifen entlang des Werkzeugschafts (1). Es erleichtert den Zugang zu den Verstrebungen (2) deutlich.
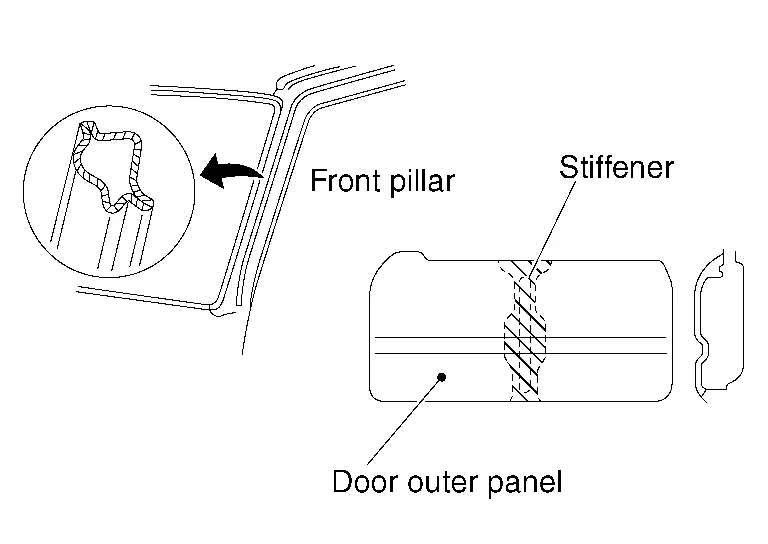
(1) KORREKTUR KONKAVER BLECHE MIT LÖFFELN
Konvexe Bleche können mit Hammer und Döpper repariert werden. Konkave Bleche können mit einem Löffel repariert werden, wenn die folgenden Bedingungen erfüllt sind:
Der Löffel muss hinter das konkave Blech eingeführt werden können. Ein geschlossener Konstruktionsbereich oder ein angrenzendes Blech kann nicht repariert werden.
Die Hebelwirkung muss zulässig sein.

Wenn der umgebende Blechbereich als Auflage für den Löffel als Hebel genutzt werden kann, kann die konkave Stelle repariert werden. Andernfalls kann die Korrekturkraft nicht an die gewünschte Stelle übertragen werden.
Die konkave Stelle muss von außen sichtbar sein.
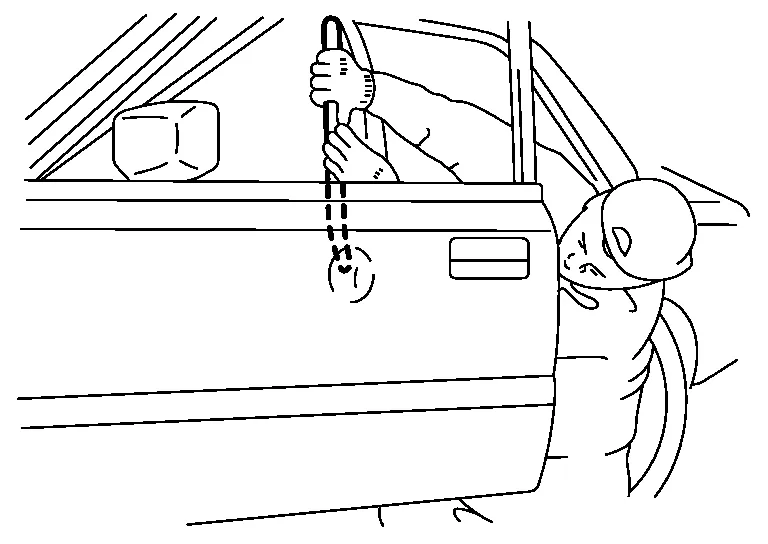
Diese Arbeit erfolgt optisch; Dellen in verdeckten Bereichen können nicht repariert werden.
(2) WICHTIGE PUNKTE BEI DER LACKSCHONENDEN DELLENREPARATUR
Reparatur größerer Schäden:
Besonders bei großen Dellen oder bei Dellen in Metall mit gebogener Form entsteht durch den Schaden eine Wölbung.
Das bedeutet, das Metall wurde zur Seite gedrückt und verformt. Zuerst etwa die Hälfte der Mitte herausziehen (50 %). Die Wölbung suchen und einschlagen. Danach den Schaden erneut herausziehen. Je nach Schaden muss dies mehrmals wiederholt werden, abwechselnd Ziehen und Einschlagen.
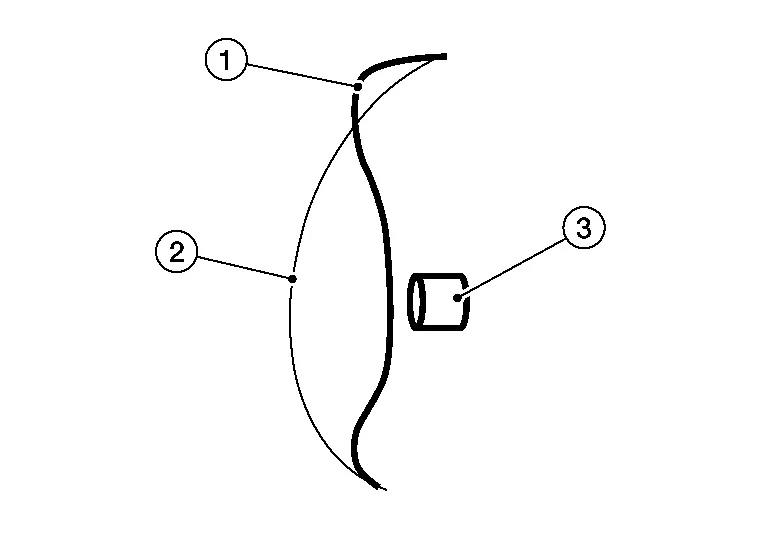
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
- :Werkzeug
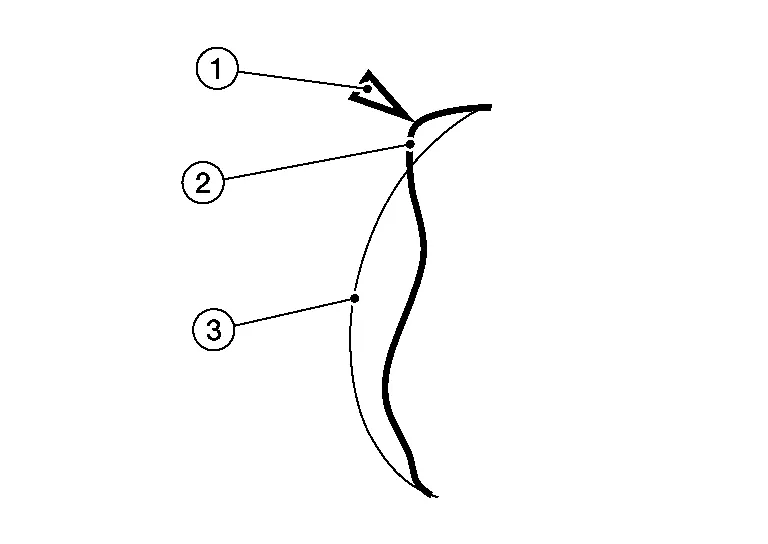
- :Wölbung einschlagen
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
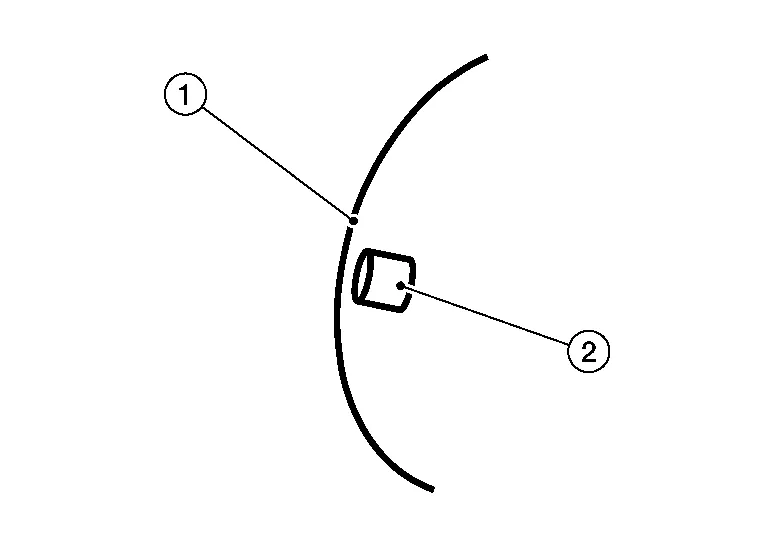
- :Endgültiger Ziehweg
- :Werkzeug
Reparatur von Dellen über Kanten:
Startposition (A).
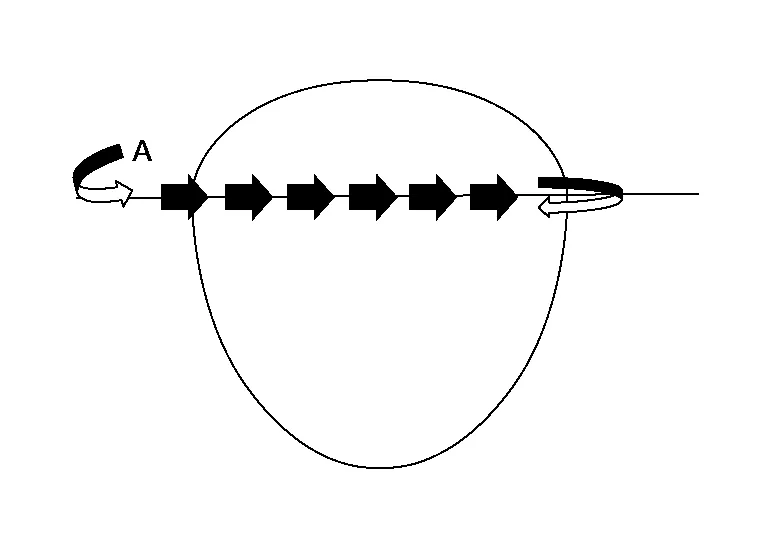
Außen im offenen Bereich positionieren
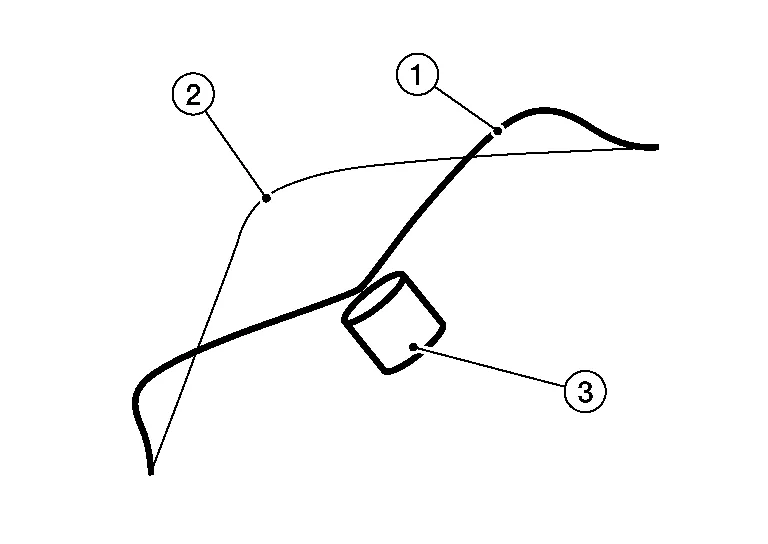
- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
- :Werkzeug
Zur Kante wechseln
Langsam entlang der Kante hin und her bewegen.
Die Kante muss zuerst hochgezogen werden.
Wölbungen einschlagen (1)

- :Ursprünglicher Schaden
- :Endgültiger Ziehweg
Rest hochdrücken
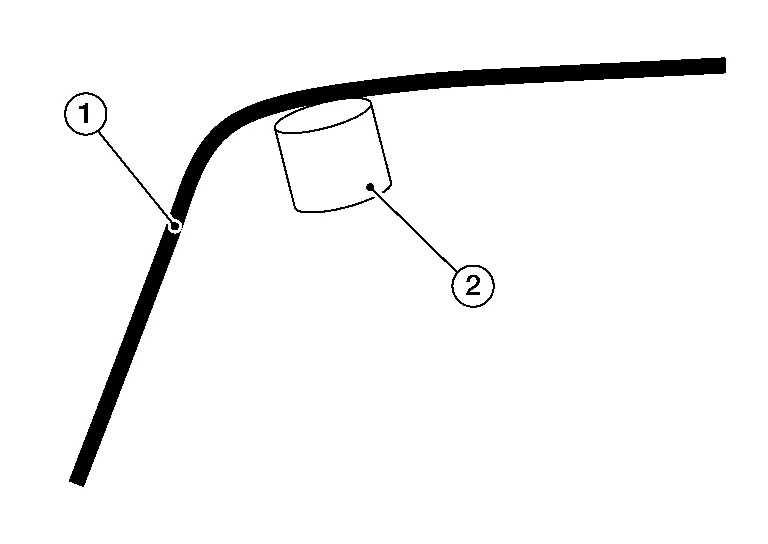
- :Endgültiger Ziehweg
- :Werkzeug
Reparatur halbmondförmiger Dellen oder Dellen abseits der Kanten:
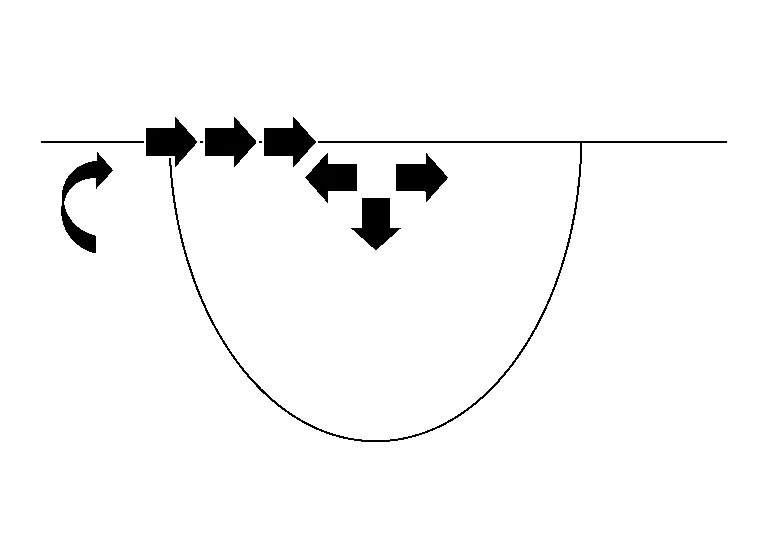
Auf der Außenseite positionieren
Zur Kante wechseln
Zur Mitte wechseln
Von der Kante und der Mitte nach außen herausziehen
Reparatur eines sanft gerundeten konkaven Bereichs:

Den konkaven Bereich nach und nach anheben, beginnend außen.
Reparatur eines konkaven Bereichs mit scharfer Knickung in der Mitte:
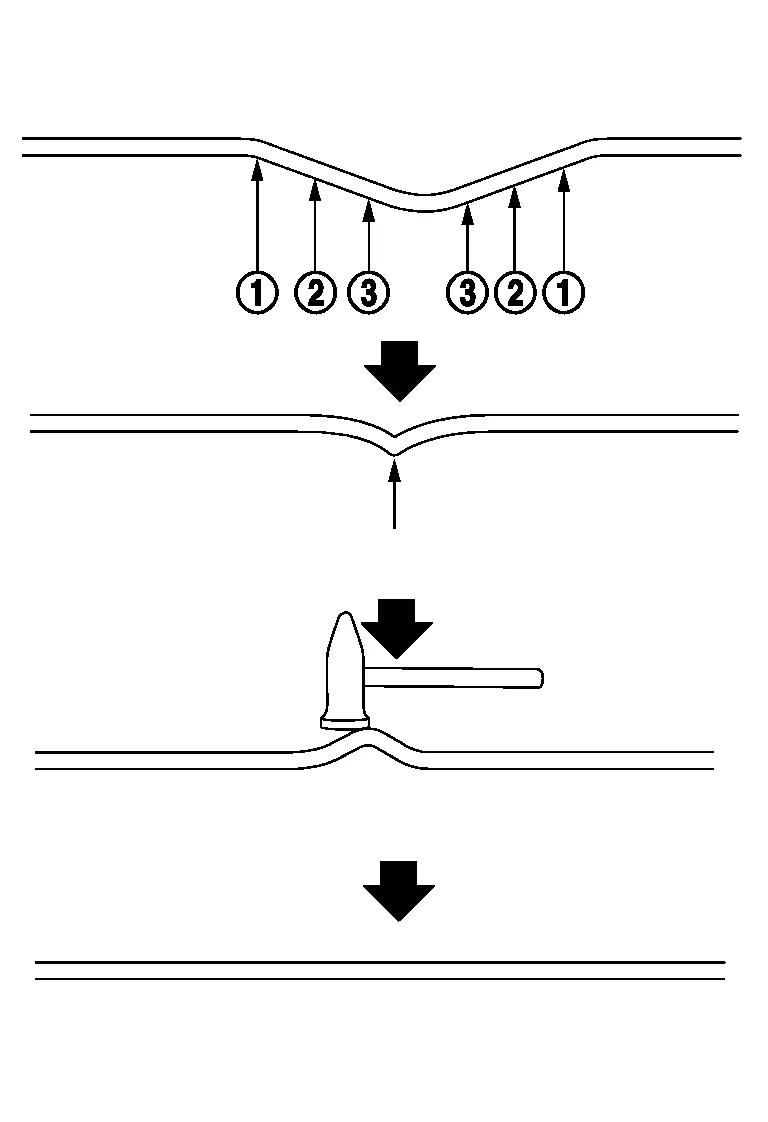
Zuerst den konkaven Bereich zu 60 % bis 70 % anheben, beginnend außen. Danach die scharf geknickte Stelle etwas höher als die umgebende Blechoberfläche anheben.
Anschließend den höchsten Punkt mit einem Hammer abflachen.
Die Blechverformung nicht auf einmal korrigieren.
Die schrittweise Reparaturmethode anwenden, z. B. Grobformung → Glätten → Feinformung.
Nach der Reparatur die reparierte Stelle aus allen Richtungen optisch prüfen.
(1) FEINPOLIEREN DER KORRIGIERTEN OBERFLÄCHE
Wurde die lackierte Oberfläche bei der Reparatur verkratzt, mit Schleifpaste polieren, um die Kratzer zu entfernen.
(2) KORROSIONSSCHUTZ DER BLECHRÜCKSEITE
Die Löffel können Kratzer verursachen. Korrosionsschutzwachs auf die Blechrückseite auftragen.

3M 8852 Hohlraumwachs + 3M 8851 Applikator-Set oder gleichwertig verwenden.
Prüfung des BlechsUnregelmäßigkeiten im Blech müssen sorgfältig geprüft werden, um festzustellen, ob sie repariert werden können, und um die geeignetste Reparaturmethode zu bestimmen.
Siehe "Prüfung von Blechschäden".
Arbeitsrichtung am Fahrzeug

- Zugang hauptsächlich von hinten nach vorne
- Zugang hauptsächlich von vorne nach hinten
- Zugang hauptsächlich von unten
Bei jedem Blech und jedem allgemeinen Blechbereich ist es wichtig, die Lichtposition, die Richtung der Lichtposition und die Arbeitsrichtung zu berücksichtigen.
KlebesystemKlebesysteme ermöglichen das Ziehen, wenn ein Bereich nicht leicht zugänglich ist, etwa eine Dachreling oder ein Bereich hinter Verstrebungen. Es ist auch eines der einfachsten Systeme zum Erlernen. Es ist jedoch hauptsächlich auf weiche Dellen beschränkt.
Einige Faktoren beeinflussen das Kleben und Ziehen:
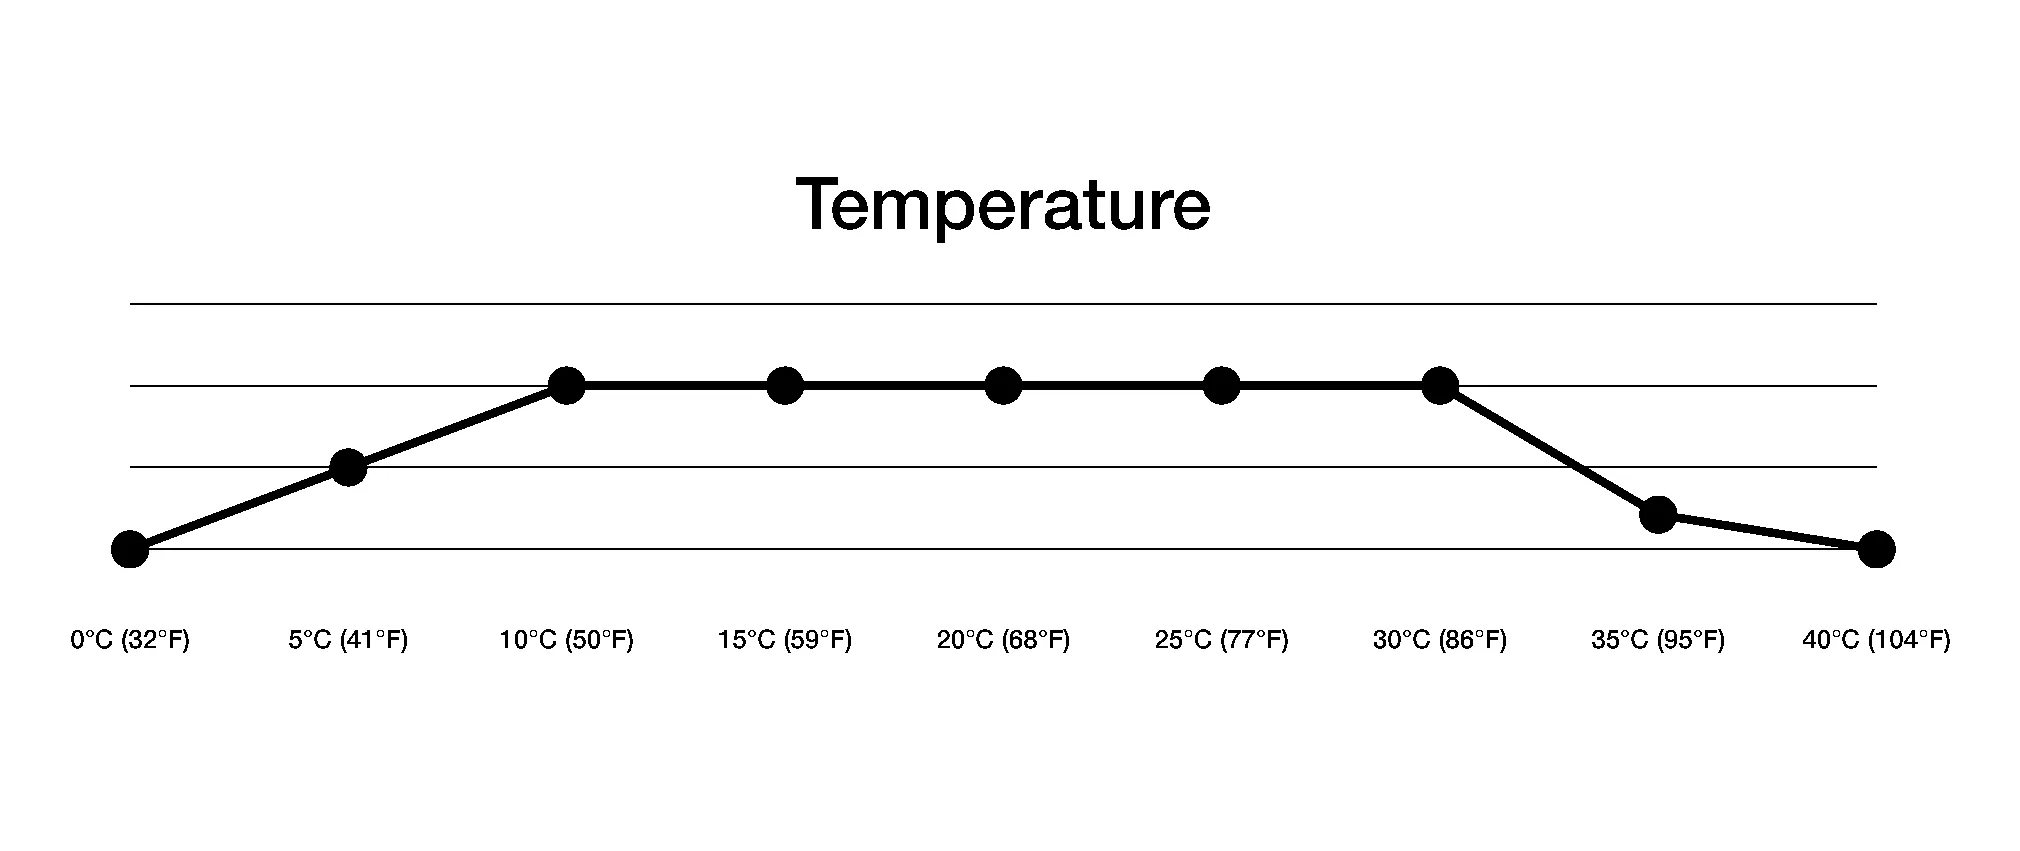
Temperatur
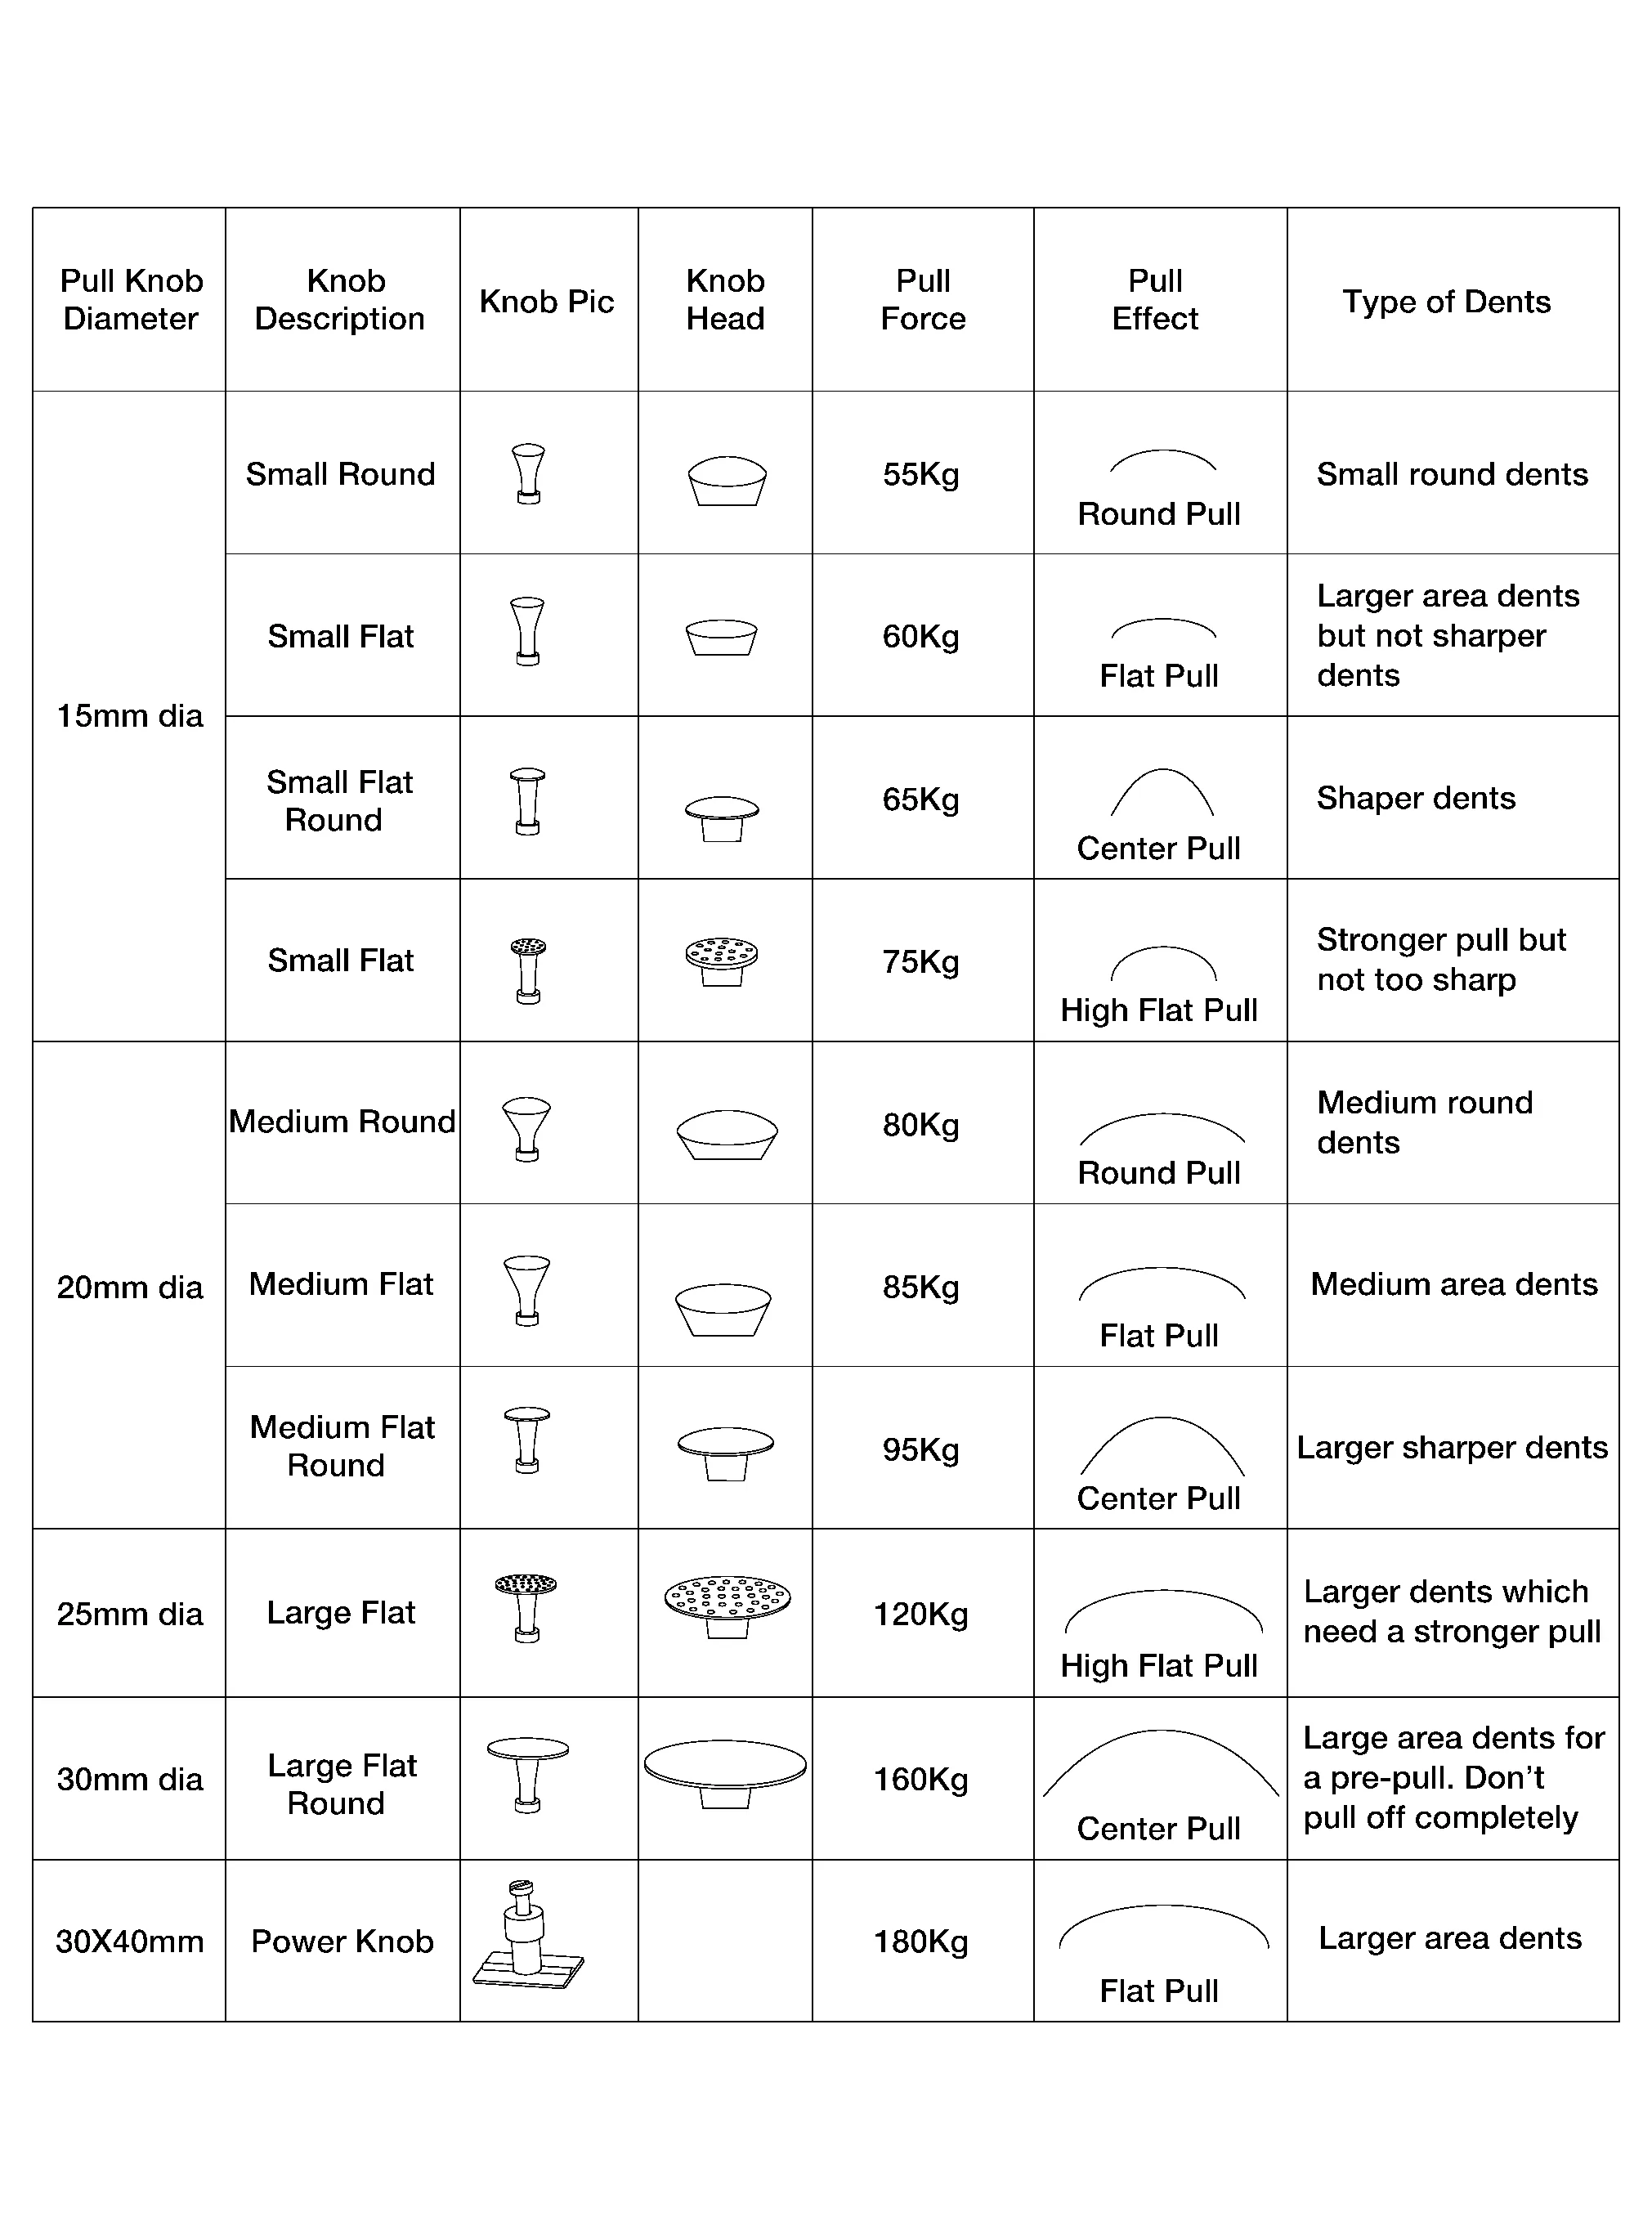
Durchmesser und Größe des Zugknopfs
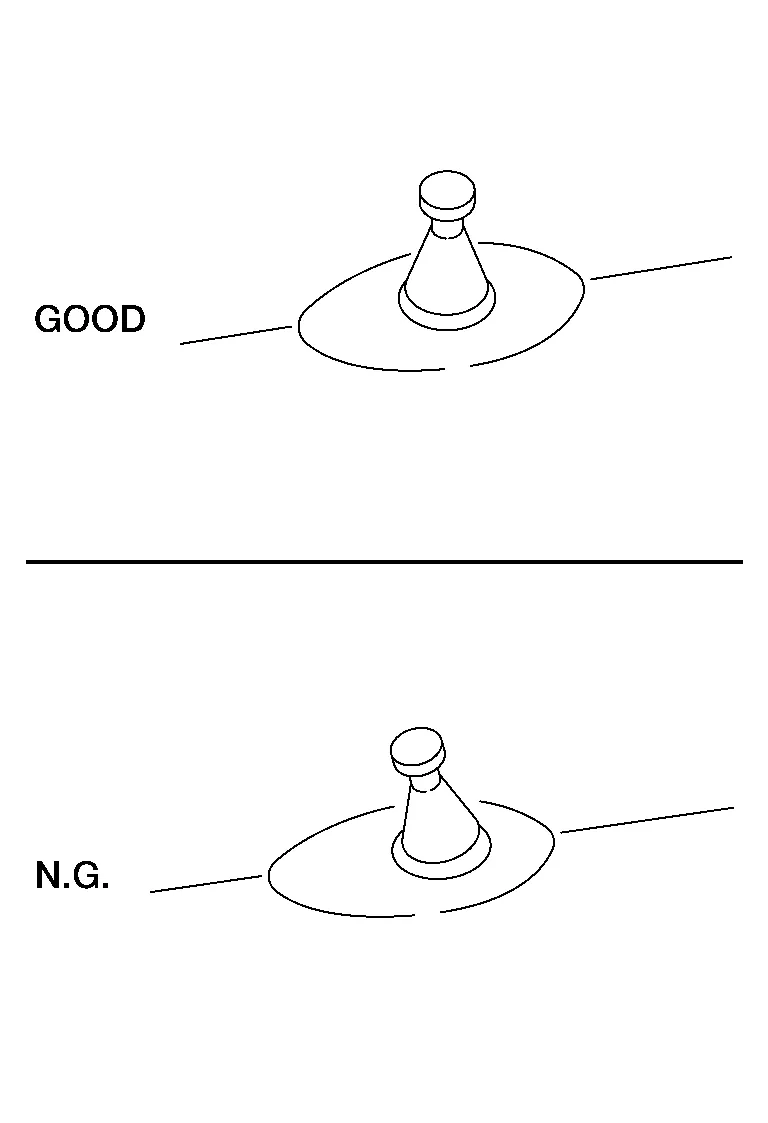
Anwendung
Den Knopf korrekt platzieren.
Abkühlzeit
Die Abkühlzeit hängt von der Oberflächentemperatur sowie von der verwendeten Klebstoffart ab. Der Klebstoff tritt je nach Klebepistole mit 120 °C bis 140 °C aus. Danach benötigt der Klebstoff etwas Zeit zum Abkühlen. Abhängig von der Klebstoffart gibt es mehrere Methoden, wann gezogen werden kann.
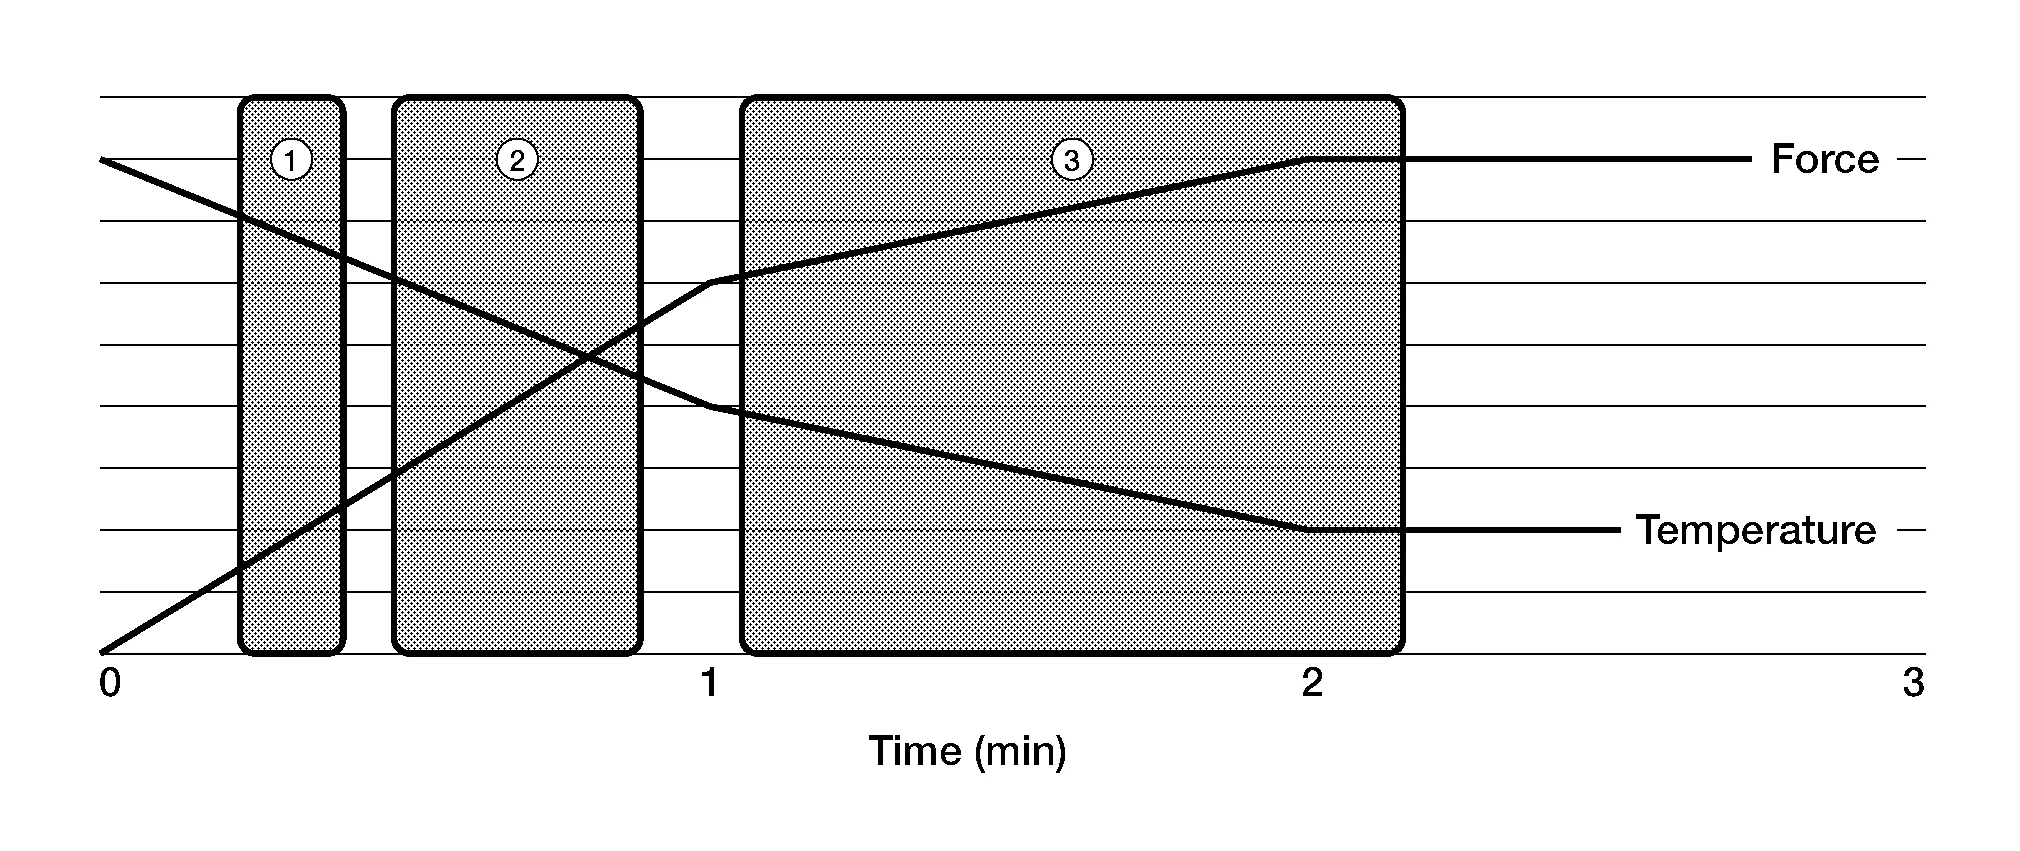
Index Erläuterung 1 Nach 15 Sekunden: In diesem Bereich kann gezogen werden, wenn keine hohe Zugkraft benötigt wird, beispielsweise bei kleinen Dellen. 2 Nach 25 Sekunden: In diesem Bereich kann die Wärme des Klebstoffs noch im Metall sein und so das Ziehen erleichtern. Dies ist nur bei schärferen Dellen möglich. Bei manchen Klebstoffen kann dies die ideale Abkühlzeit sein. 3 Nach 60 Sekunden: Dies ist der Standardbereich, wenn gleichmäßige Ergebnisse erzielt werden sollen. Zugart
Es gibt zwei grundlegende Zugmethoden. Die eine erfolgt mit einem Handzieher, die andere mit dem Gleithammer.
Allgemein ist der Handzieher (1) für Einsteiger und auch für tiefere Schäden einfacher zu handhaben. Der Gleithammer (2) ist bei der Anwendung etwas schneller. Es kommt mehr darauf an, woran man gewöhnt ist.

Anwendungsbereich
Das Klebesystem kann an allen Bereichen eingesetzt werden. Es ist ideal bei weichen und mittleren Dellen. Es wird jedoch in Bereichen, in denen der Zugang mit den PDR-Werkzeugen schwierig ist, häufig verwendet.
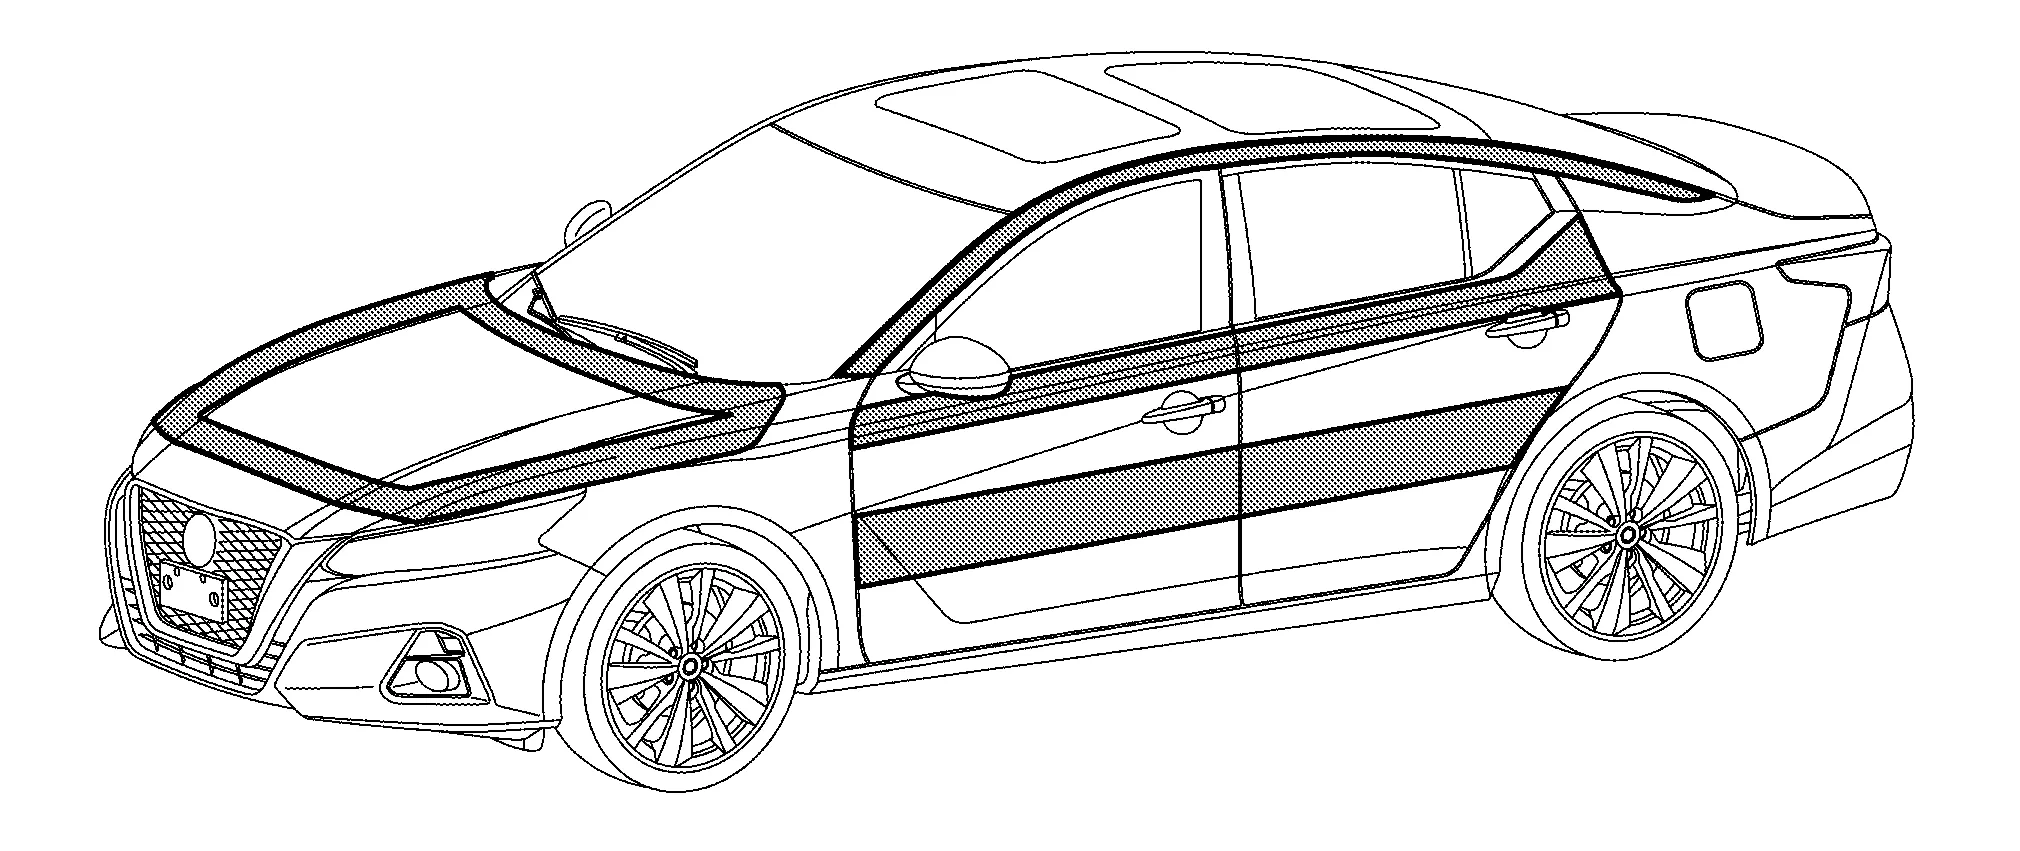
Kunststoffschweißen kann als Reparaturmethode nur bei Thermoplasten angewendet werden.
Arbeitsvorbereitung
Reparaturen müssen immer von der Innen- zur Außenseite des Bauteils ausgeführt werden. Das bedeutet, dass das beschädigte Karosserieteil in den meisten Fällen ausgebaut werden muss.
Der Reparaturbereich muss vor jeder Reparatur immer gründlich gereinigt werden.
Damit eine gute Verbindung zwischen dem Kunststoff und dem Füllmaterial entsteht, müssen die Ränder des Bruchs auf der Innen- und Außenseite keilförmig bzw. "V"-förmig angeschliffen werden. Außerdem muss die Lackierung im Schadensbereich entfernt werden. Hierfür kann ein Schleifwerkzeug mit niedriger Drehzahl und Schleifmittel P120 verwendet werden, da sich der Kunststoff sonst überhitzen und verschmieren könnte.
Verfahrensübersicht
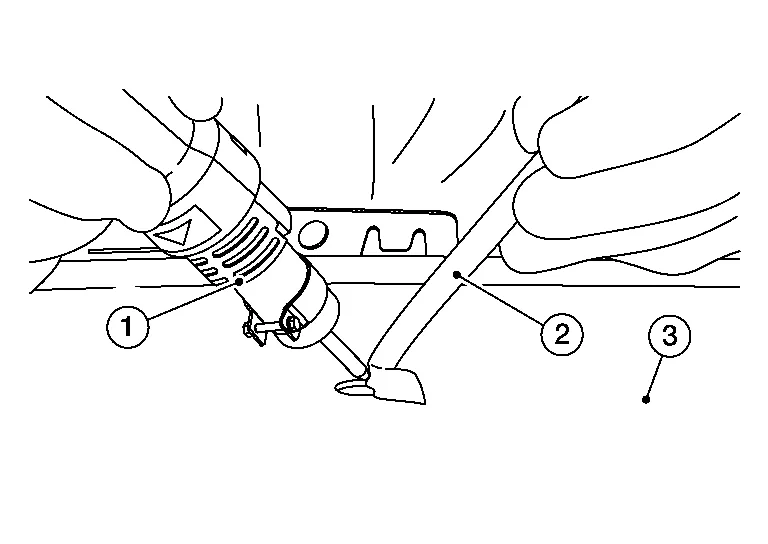
- :Kunststoffschweißgerät
- :Schweißstab
- :Beschädigte Oberfläche
Eine einseitige Reparatur kann den Schaden nicht vollständig abdichten und führt kurz nach der Reparatur zu einem erneuten Schaden. Daher müssen immer beide Seiten des Kunststoffteils verschweißt werden.
Die Reparatur beginnt immer auf der Innenseite des Bauteils. Das Kunststoffteil und das Füllmaterial werden mit einem Heißluftstrahl angeschmolzen und miteinander verschweißt. Dabei können mehrere Lagen des Füllmaterials übereinandergelegt und miteinander verschweißt werden. Auf der Außenseite genügt in der Regel eine einzige Schweißnaht.
Überstehendes Füllmaterial auf der Außenseite des Kunststoffteils wird abgeschliffen. Das Teil wird anschließend für die Lackierung vorbereitet.
Umgebung schützen:
Den Bereich um die Beschädigung mit Abdeckband und/oder Klebeband schützen.
Bereich vorbereiten:
Den Lack im umliegenden Bereich auf beiden Seiten abschleifen. Es ist wichtig, die Temperatur im Bereich nicht zu stark ansteigen zu lassen, da sonst Ölrückstände aus dem Kunststoff austreten können. Am besten zum Schluss von Hand schleifen, um Schmutzrückstände von der Oberfläche zu entfernen. Verwenden Sie dazu entweder einen Schaber oder Schleifpapier (80/120er Körnung).
Reparaturschritte für das Kunststoffschweißen
Für eine ordnungsgemäße Verschmelzung müssen beide Werkstoffe in den schmelzflüssigen Zustand gebracht werden. Das bedeutet, dass der Schweißstab und das zu schweißende Material gleichzeitig schmelzen müssen. Jeder Kunststoff hat eine andere Schmelztemperatur sowie einen eigenen MFI-Wert (Schmelze-Fließindex). Das bedeutet, dass Schmelztemperatur und Druck im Herstellungsprozess die Eigenschaften des Werkstoffs bestimmen. Beim Kunststoffschweißen wird eine hohe Schweißtemperatur und eine geringe Luftmenge verwendet. Dies hat den Vorteil, dass ein kontrolliertes Schweißbad entsteht, ohne dass der umliegende Bereich verformt wird. Beim Schweißvorgang sind drei Punkte zu beachten.
Schweißbad
Winkel des Schweißstabs
Druck auf den Schweißstab
Beim Kunststoffschweißen wird unabhängig vom jeweiligen Schmelzpunkt des Kunststoffs eine einheitliche Temperatur von 480 Grad verwendet. Die verschiedenen Kunststoffarten beginnen bei unterschiedlichen Temperaturen zu schmelzen, was im Schweißbad zu erkennen ist. Das Schweißbad lässt sich an einer kleinen aufgerollten Kunststoffwulst vor dem Schweißstab erkennen.
Beim Schweißen sollte der Winkel des Schweißstabs zum Reparaturteil kleiner als 90° (spitzer Winkel) sein. Ein leichter Druck nach unten auf den Schweißstab ist ebenfalls wichtig, da dadurch der richtige Druck im Schweißbad entsteht. Ohne den richtigen Stabwinkel und Druck kann das Schweißbad nicht erfolgreich entstehen.
Schweißstab und Schweißnaht
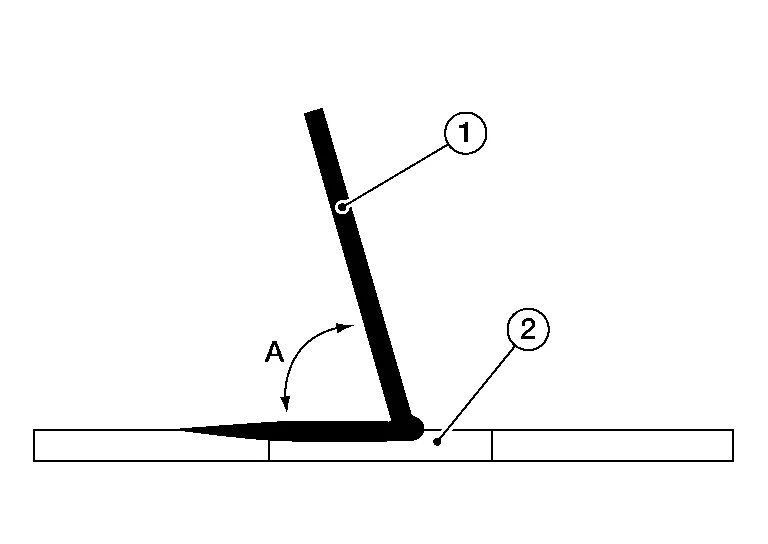
1 :Schweißstab 2 :Schweißbad A :Stabwinkel kleiner als 90°
Die richtige Auswahl des Kunststoffs ist erforderlich. Wir verwenden einen Standardstab, der für die folgenden Materialien ideal ist. Dies sind die wichtigsten Kunststoffe in den heutigen Außenhäuten eines Nissan Murano. Es gibt immer Ausnahmen sowie Haftungsunterschiede bei Kunststoffen aufgrund geringer Zusätze in den Materialien.
PP+E/P
PP
PP/EPDM
P/E
TPO
TSOP
PC
Für die folgenden Werkstoffe werden andere Stäbe benötigt:
ABS
HDPE
PA
Xenoy/PC /PTB
LDPE
PVC
Xenoy/PC /PTB
Reparatur eines Risses oder Schnitts
Den Lack auf beiden Seiten langsam abschleifen. Sicherstellen, dass der Bereich frei von Schmutz und anderen Materialien ist. Im beschädigten Bereich eine leichte Nut anbringen.
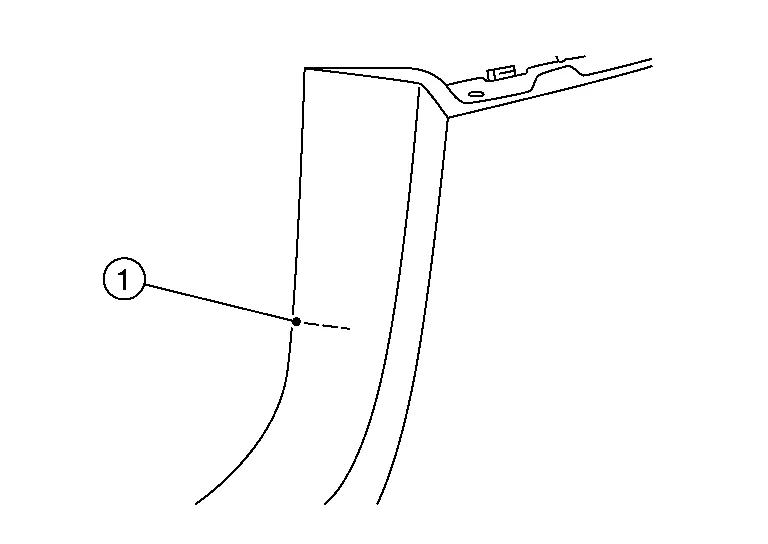
- :Riss oder Schnitt
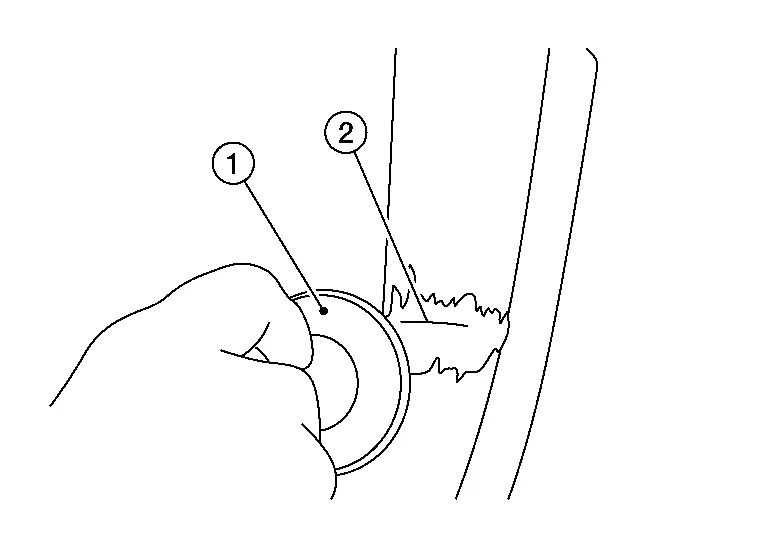
- :Schleifgerät
- :Riss oder Schnitt
Das hintere Ende des beschädigten Bereichs (1) mit Heftpunkten (2) fixieren, da dies verhindert, dass sich der beschädigte Bereich während des Schweißvorgangs verformt. Heftpunkte möglichst nah am Rand setzen.
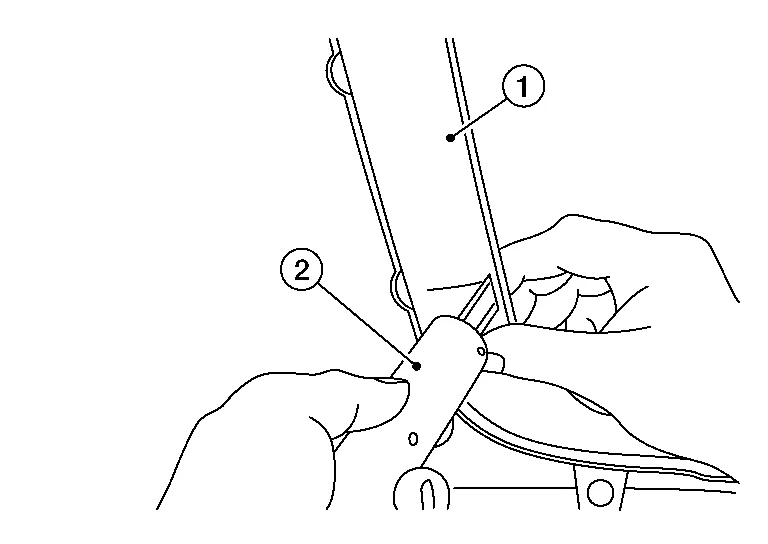
Den Schweißvorgang zuerst hinten beginnen. Immer 1 cm hinter der eigentlichen Beschädigung starten.
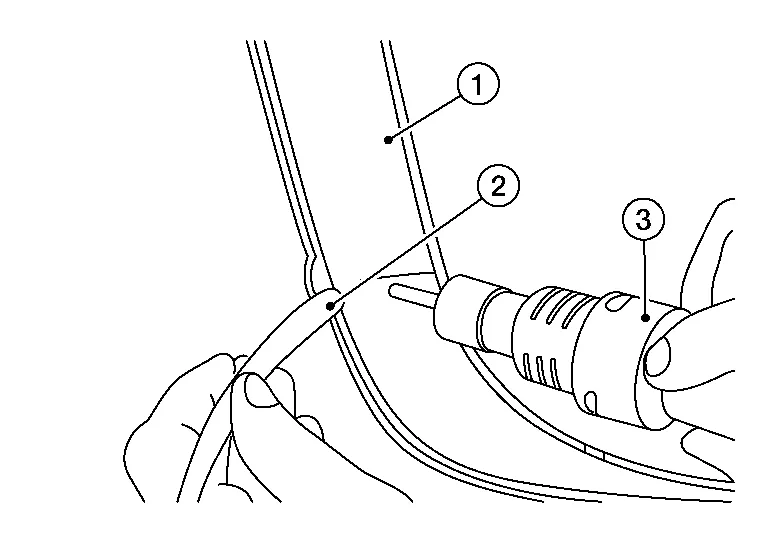
- :Riss oder Schnitt
- :Schweißstab
- :Kunststoffschweißgerät
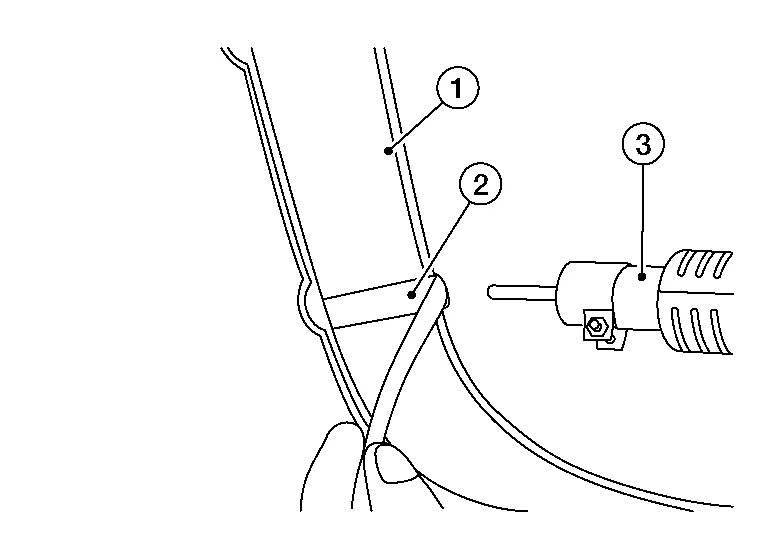
- :Riss oder Schnitt
- :Schweißstab
- :Kunststoffschweißgerät
Den Vorgang vorne wiederholen.
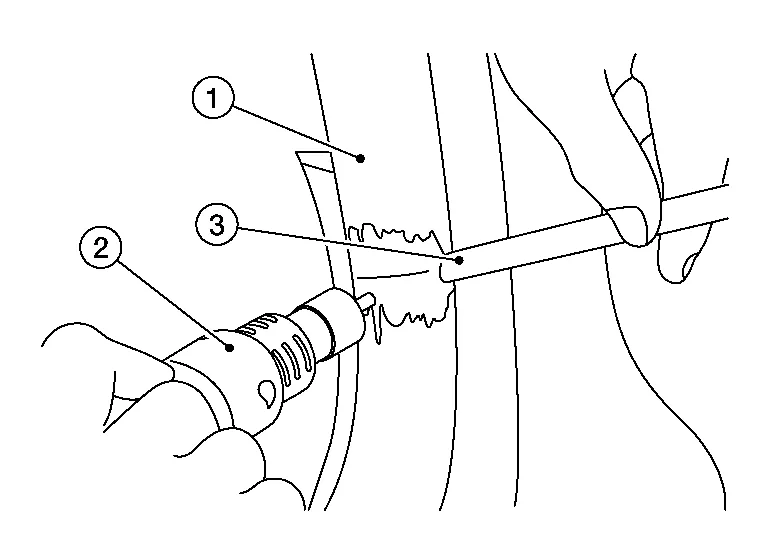
- :Riss oder Schnitt
- :Kunststoffschweißgerät
- :Schweißstab
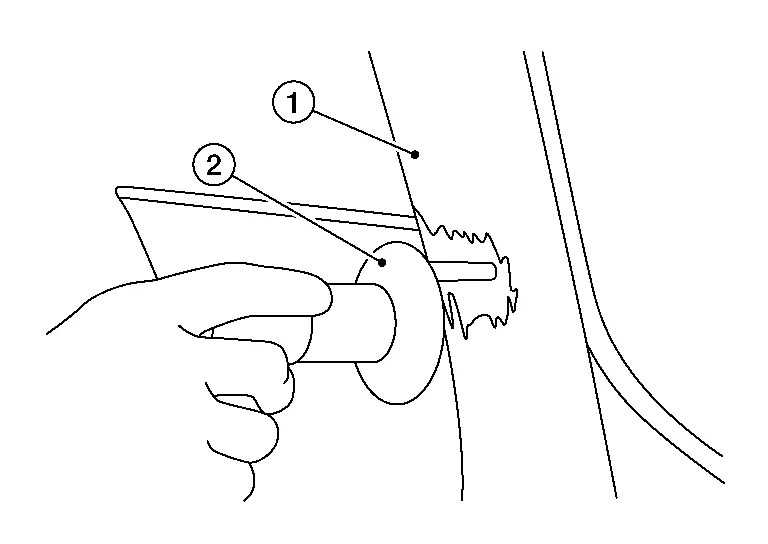
- :Riss oder Schnitt
- :Schleifgerät
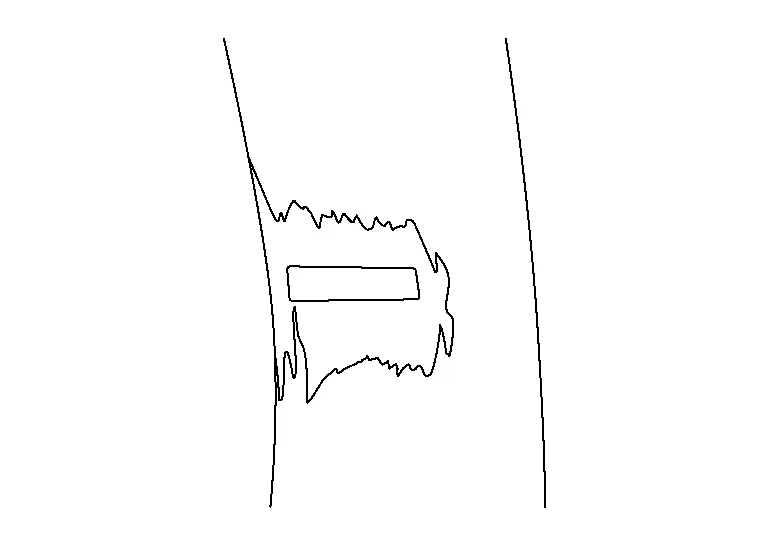
Reparatur einer abgebrochenen Lasche
Den Lack auf beiden Seiten abschleifen. An den gebrochenen Kanten eine leichte Nut anbringen.
Den Schweißvorgang auf einer Seite beginnen. Sicherstellen, dass das Material auf dieser Seite gut verbunden ist. Sobald eine Seite verbunden ist, das Material abkühlen lassen und eine Brücke bilden. Anschließend die Rückseite des Schweißstreifens kurz erhitzen, damit er sich biegen lässt. Dann die andere Seite verschweißen und auf eine gute Verbindung achten.
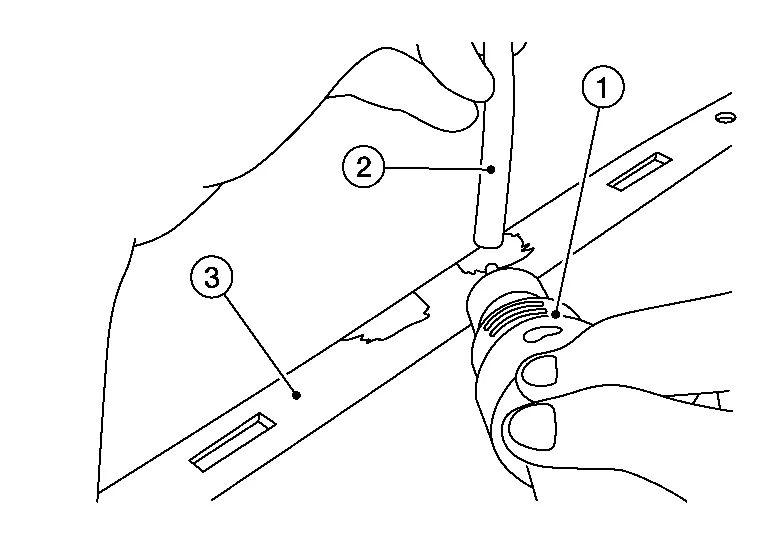
- :Kunststoffschweißgerät
- :Schweißstab
- :Abgebrochene Lasche
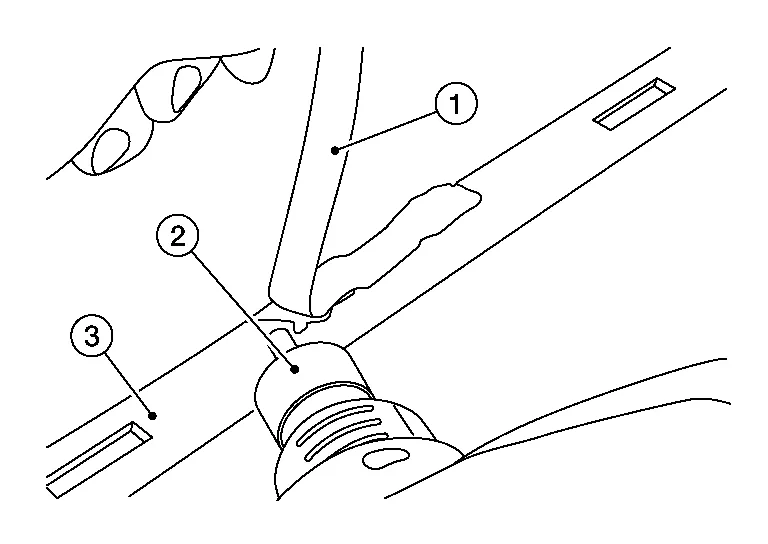
- :Schweißstab
- :Kunststoffschweißgerät
- :Abgebrochene Lasche
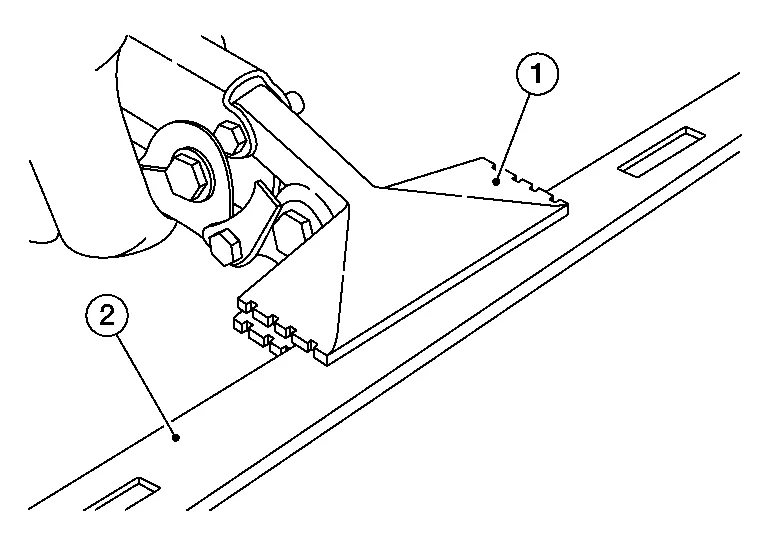 :Abgebrochene Lasche
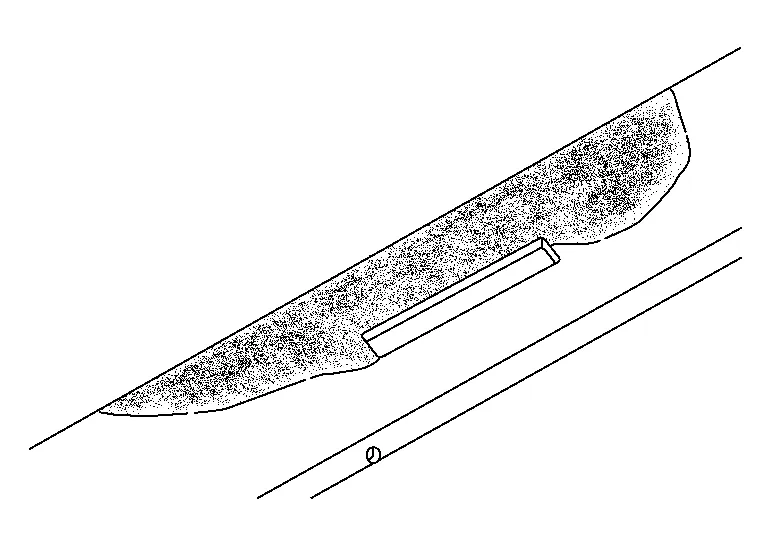
Nicht benötigtes Material langsam abschleifen, damit es nicht schmilzt.
Reparatur oder Auffüllen eines Kunststoffspalts
Die Ränder des Bruchs mit Schleifpapier P120 keilförmig bzw. "V"-förmig anschleifen.
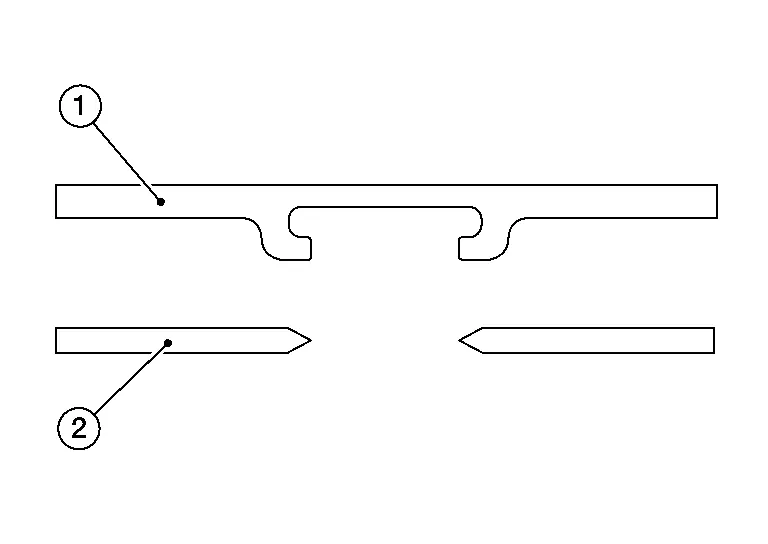
- :Ursprünglich beschädigtes Kunststoffteil
- :Beschädigtes Kunststoffteil für die Reparatur vorbereitet
Schweißstreifen an einem Ende anschweißen.
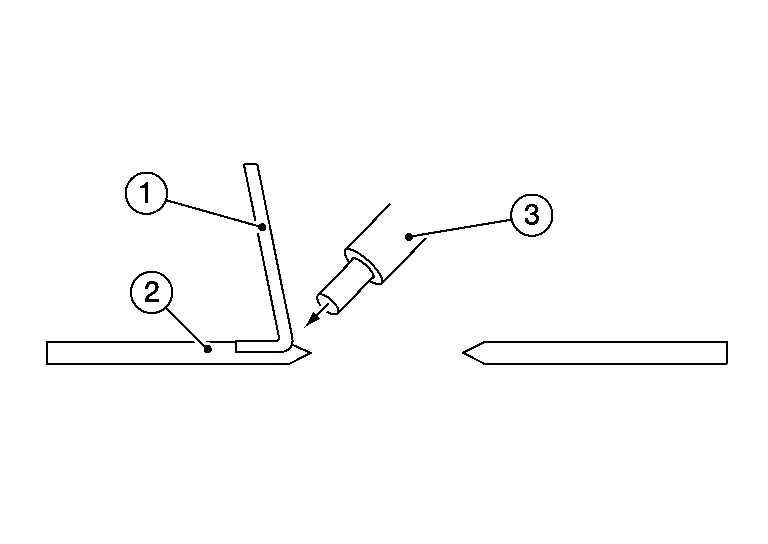
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
- :Kunststoffschweißgerät
Streifen über den Spalt legen und auf der anderen Seite weiterschweißen.
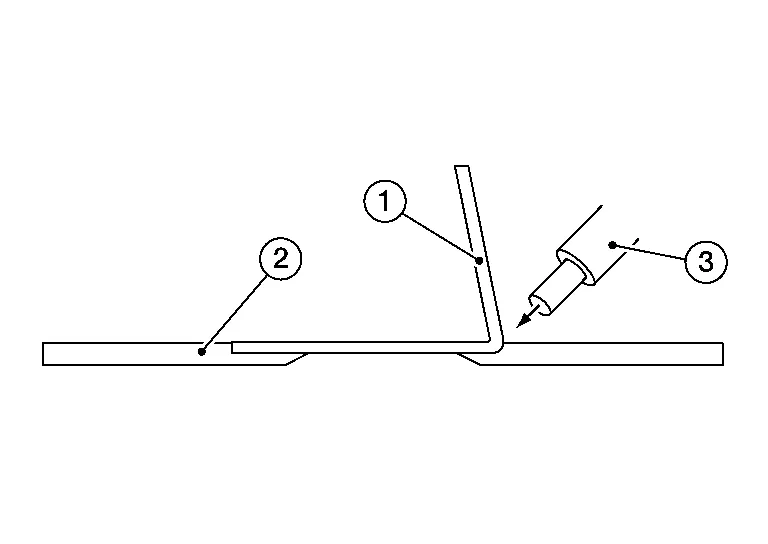
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
- :Kunststoffschweißgerät
Neuen Streifen auf der Unterseite anschweißen.
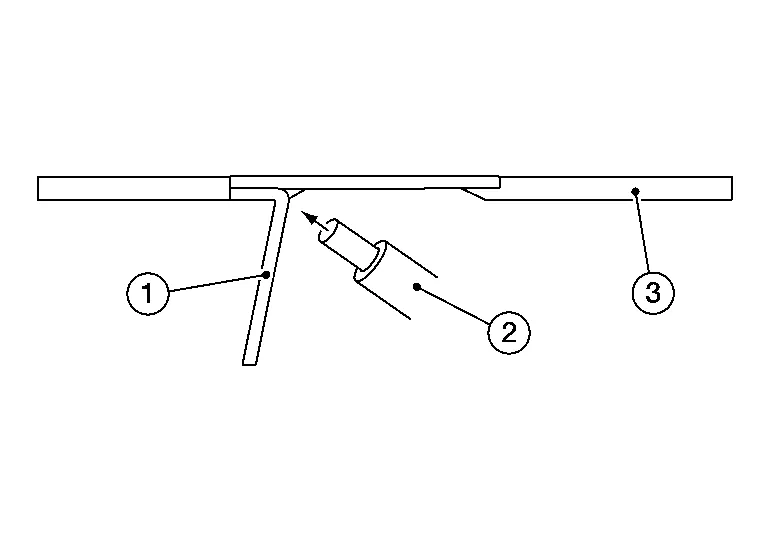
- :Füllmaterial
- :Kunststoffschweißgerät
- :Ursprünglich beschädigtes Kunststoffteil
Winkel des Kunststoffschweißgeräts (2) ändern und beide Füllmaterialien miteinander verschweißen.
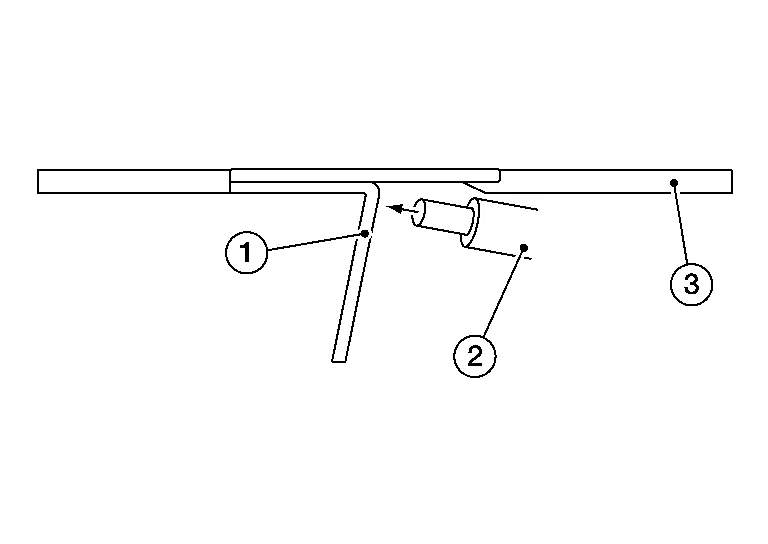
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil
Winkel des Kunststoffschweißgeräts (2) ändern und das Schweißen auf der anderen Seite abschließen.
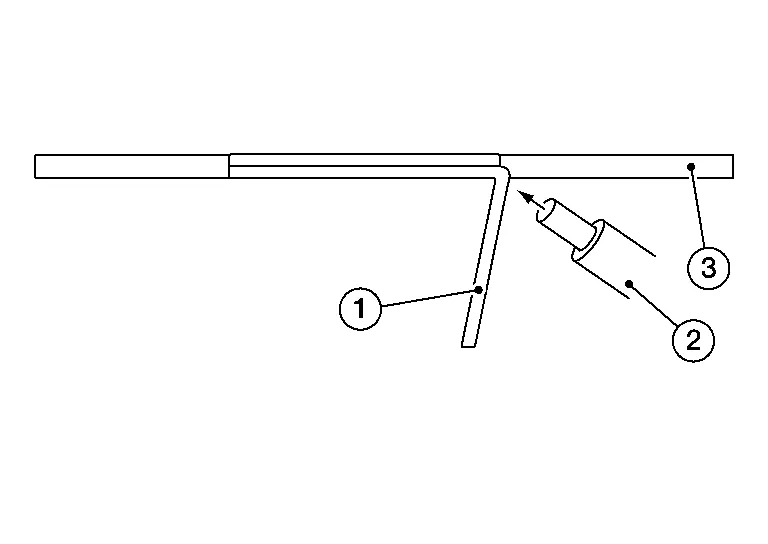
- :Füllmaterial
- :Ursprünglich beschädigtes Kunststoffteil