Blech stauchen
Plastische Verformung kann zu einer verringerten Blechdicke führen, und das Blech kann sich dehnen. Selbst wenn es mit Hammer und Dolly repariert wird, neigt das Blech zum Aufwölben und verliert seine ursprüngliche Form.
In solchen Fällen muss es auf seine ursprüngliche Form zurückgeschrumpft werden. Dies wird als Schrumpfen des Blechs bezeichnet.
Schrumpfverfahren(1) ELEKTROSCHWEISSGERÄT
Das Karosserieblech wird an den negativen Pol der Stromversorgung angeschlossen und die Spitze an den positiven Pol. Anschließend wird elektrischer Strom zugeführt, um das Blech zu erwärmen. Das Schrumpfprinzip entspricht dem des Gasschweißens. Dieses Verfahren kommt ohne Hämmern aus und ist besser handhabbar als Gasschweißen; es eignet sich zur Reparatur lokaler Blechverformungen.
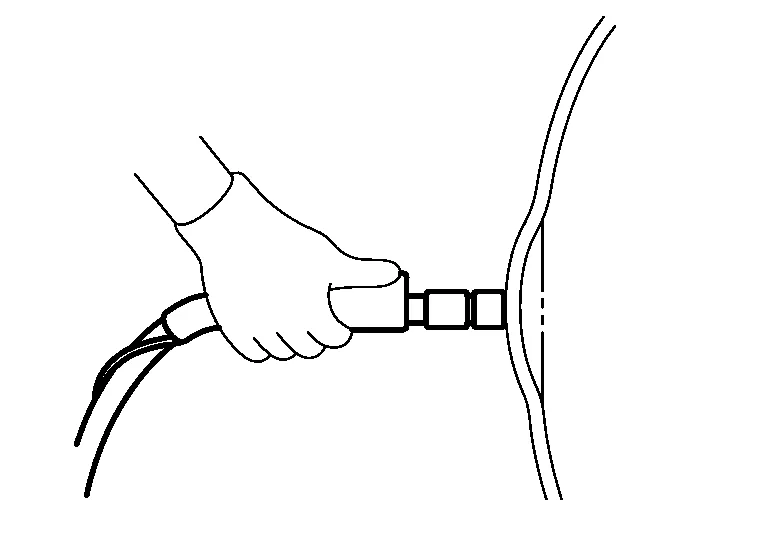
(2) KOHLESTAB
Das Blech wird an den negativen Pol der Stromversorgung angeschlossen und ein Kohlestab an den positiven Pol. Das Blech wird so erhitzt, dass die Wärme von außen zur Mitte der Delle geleitet wird. Anschließend werden nasse Tücher aufgelegt, um es schnell abzukühlen und so das Blech zu schrumpfen.
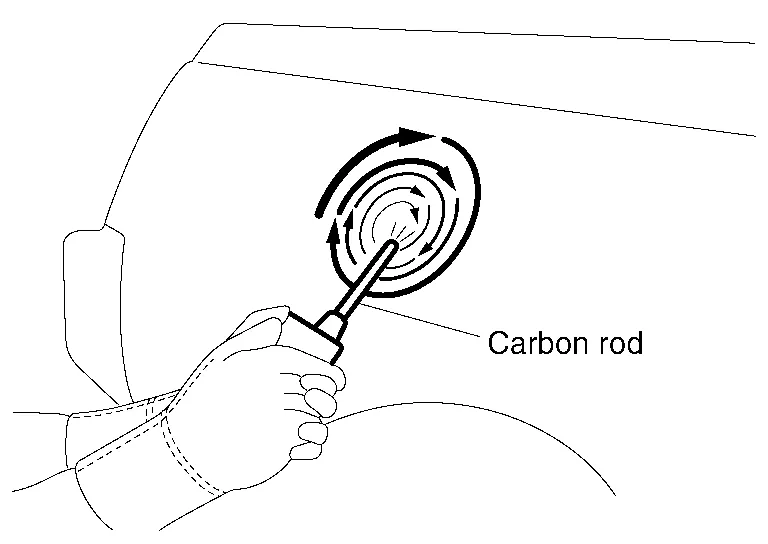
Dieses Verfahren eignet sich zur Reparatur breiter, flacher Blechverformungen.
(3) GASSCHWEISSEN (SAUERSTOFF-ACETYLEN-BRENNER)
(a) Erhitzen und Ausdehnung
Wenn das Blech mit einem Gasschweißbrenner erhitzt wird, dehnt es sich aus.
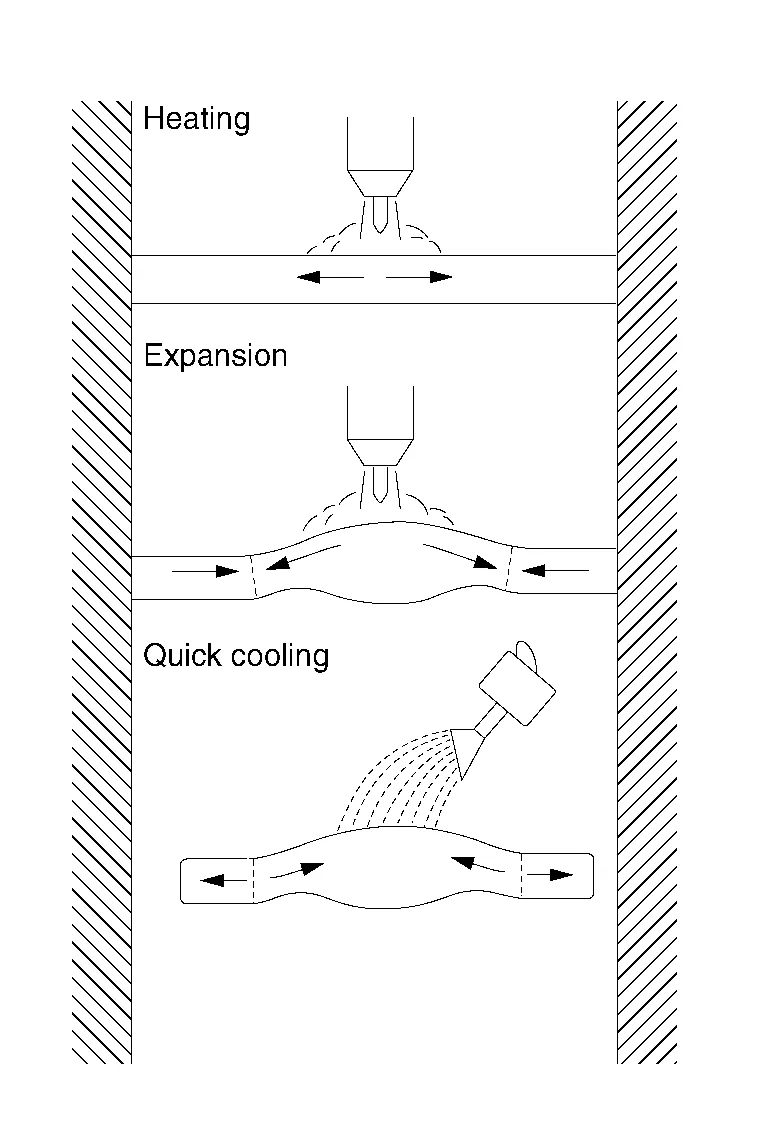
Die Dehnung wird jedoch im nicht erhitzten umgebenden Bereich behindert. Dadurch wölbt sich der erhitzte Bereich auf.
(b) Plötzliches Abkühlen
Wenn die Wölbung plötzlich abgekühlt wird, schrumpft sie.
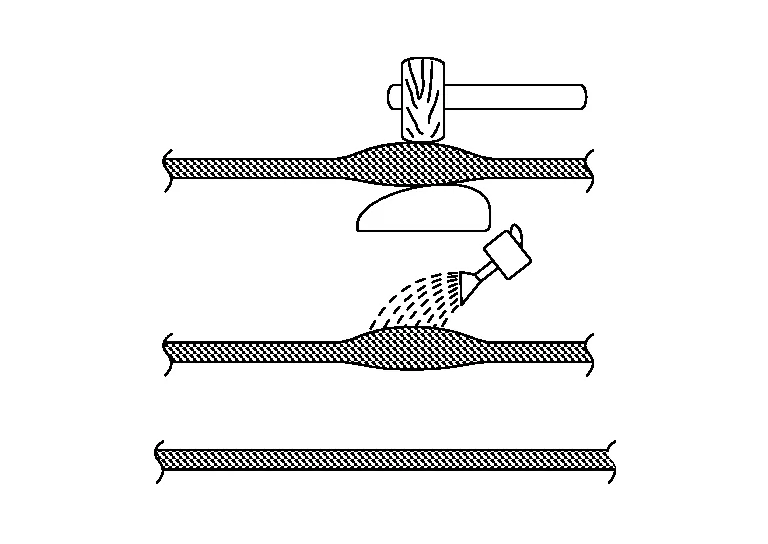
Dieses Schrumpfen wird durch Klopfen mit einem Holzhammer beschleunigt.
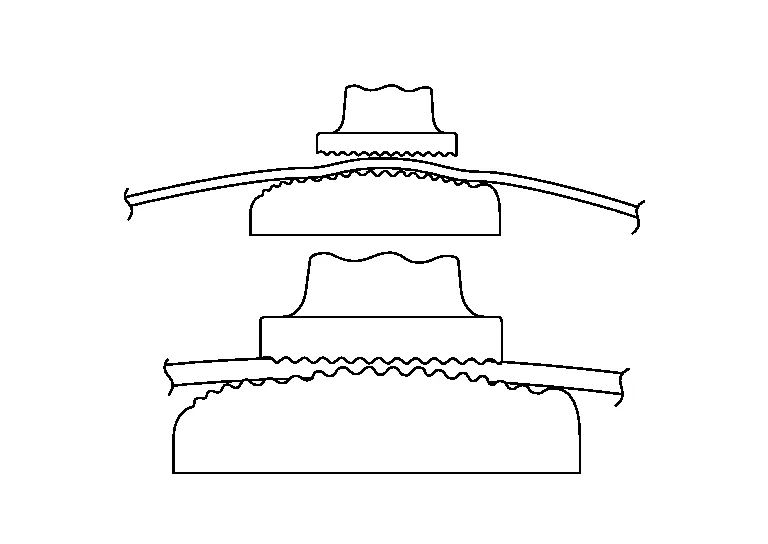
(4) HAMMER UND DOLLY
Beim Hammer-auf-Dolly-Verfahren werden ein Schrumpfhammer und ein Schrumpf-Dolly verwendet. Auf der Blechoberfläche entstehen viele kleine Dellen. Dieses Verfahren eignet sich zum Schrumpfen vergleichsweise kleiner Verformungsbereiche.
Beim Schrumpfen von Blech mit einem Gasschweißbrenner eine aufkohlende Flamme verwenden.
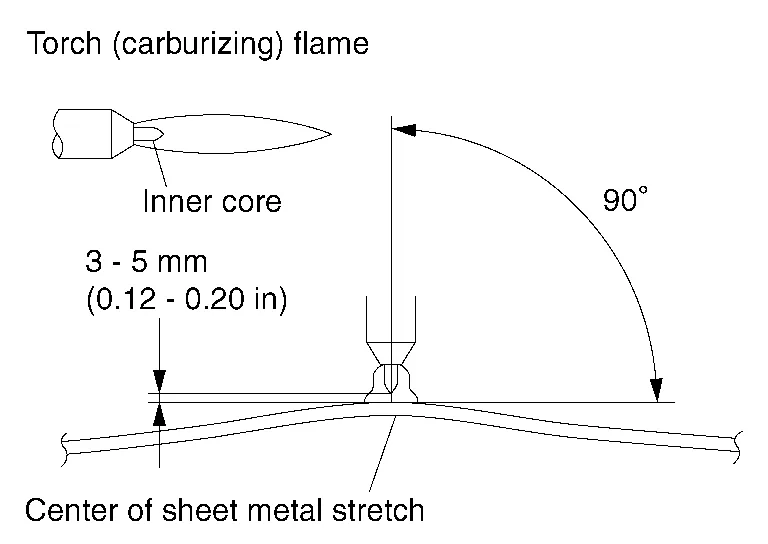
Den Brenner im rechten Winkel zur Mitte des Blechs halten.
Einen Abstand von 3 mm - 5 mm (0,12 in - 0,20 in) zwischen Flammenkern und Blech einhalten.
Das Blech auf ca. 800 °C erhitzen (bis der erhitzte Bereich rot wird). Die Temperatur erhöhen, wenn die Dehnung des Blechs nicht ausreicht.
Den gedehnten Bereich des Blechs lokalisieren.
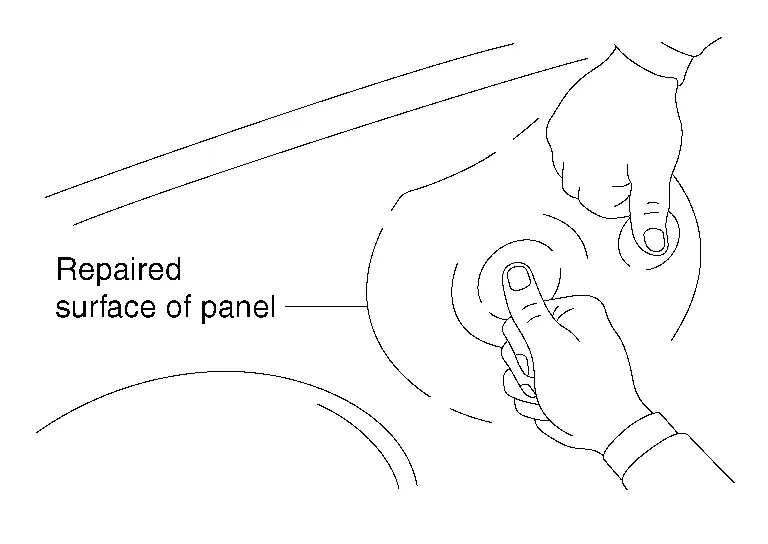
Die zu reparierende Oberfläche an mehreren Stellen drücken.
Der Punkt, an dem die größte elastische Delle entsteht, ist die Mitte, wo die Dehnung am größten ist. Der höchste Bereich des zu reparierenden Blechs kann ebenfalls als der am stärksten gedehnte Bereich betrachtet werden.
Der mit dem Schweißbrenner erhitzte Bereich muss etwa 3 mm - 5 mm (0,12 in - 0,20 in) Durchmesser haben, wenn die Blechform komplex ist, und etwa 6 mm - 15 mm (0,24 in - 0,59 in), wenn sie flach ist.

Geringe Dehnung
Einen Dolly an die Rückseite des erhitzten Blechs ansetzen. Das Blech mit einem Holzhammer im Hammer-auf-Dolly-Verfahren in der in der Abbildung gezeigten Reihenfolge abklopfen.
(A) und (B) → 1 - 8 (C) → 9 Starke Dehnung
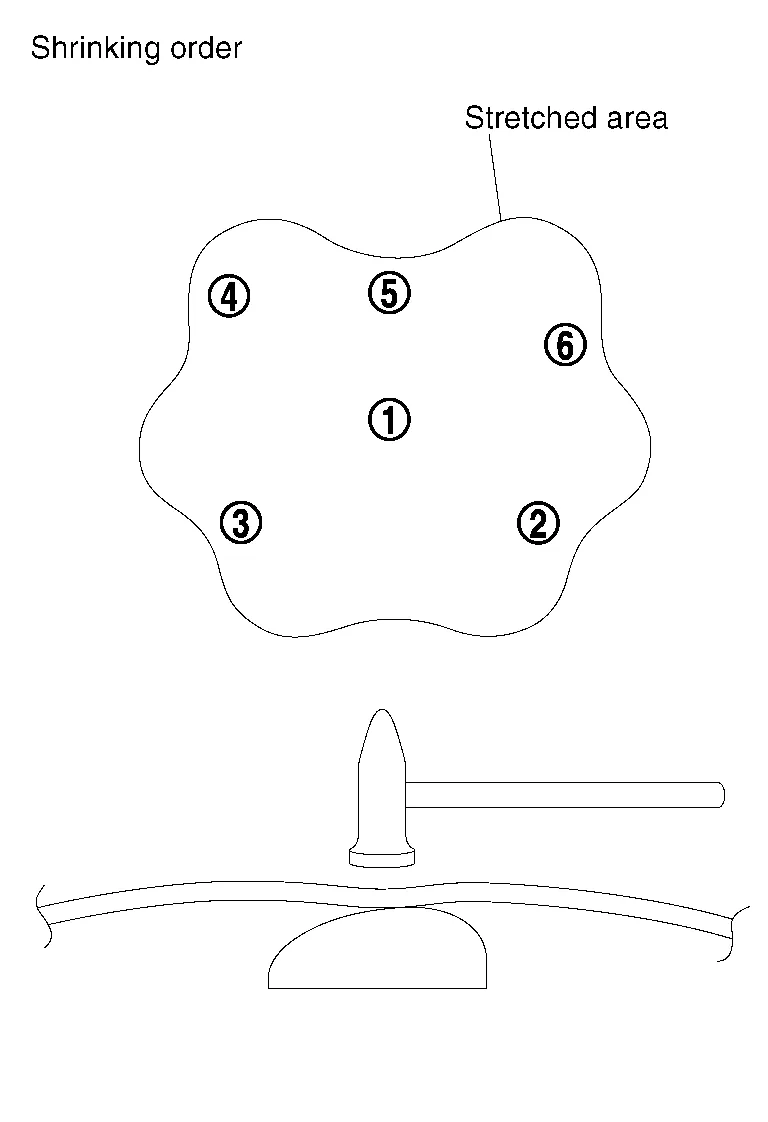
Das Blech schrumpfen, beginnend mit dem am stärksten gedehnten Bereich, und zum Rand der Delle vorgehen, sodass die Dellenoberfläche tiefer liegt als die ursprüngliche Oberfläche.
Die Verwendung eines Gasschweißbrenners führt dazu, dass das Blech konkav wird.
Um dies zu korrigieren, den konkaven Bereich im Hammer-auf-Dolly-Verfahren bearbeiten, um das Blech Stück für Stück zu dehnen, bis die ursprüngliche Oberfläche wiederhergestellt ist.
Nasse Tücher auf den geschrumpften Blechbereich legen, um ihn schnell abzukühlen.