Verwendung von Karosseriefüller (Spachtel) und Schleifen
Unebenheiten des Blechs können mit Hammer und Döpper ausgebessert werden. Die exakte Wiederherstellung der ursprünglichen Form mit diesen Werkzeugen dauert jedoch lange. Zur Wiederherstellung des ursprünglichen Blechprofils kann Karosseriespachtel verwendet werden. Dazu wird die Blechoberfläche etwas tiefer als die ursprüngliche Oberfläche bearbeitet.
Spachtelmasse wird zum Ausformen aufgetragen und verkürzt außerdem die Reparaturzeit.
In Karosseriewerkstätten werden am häufigsten Karosseriespachtel, Polyesterspachtel und Feinspachtel verwendet.
Dieser Abschnitt beschreibt hauptsächlich den Karosseriespachtel.
Polyesterspachtel ist im Lackierhandbuch beschrieben.
Arten von Spachtel und Spachtelmasse| Typ (Standard-Dickengrenzen) | Eigenschaften | |
|---|---|---|
Karosseriespachtel (Zum Ausbessern großer Dellen oder Kratzer) [10 mm (0,39 Zoll)] |
Surform-Typ |
|
| Leichttyp |
|
|
| Glasfaser- oder Aluminiumpulver-Typ |
|
|
Zwischenspachtel [10 mm (0,39 Zoll)] (Zum Ausbessern großer Dellen oder Kratzer) |
|
|
Polyesterspachtel (Zum Füllen von Poren und Schleifriefen im Karosseriespachtel) |
Spachteltyp [3 mm (0,12 Zoll)] |
|
Spritztyp [1 mm (0,04 Zoll)] |
|
|
Lackspachtel [0,1 mm (0,004 Zoll)] (Feinspachtel) |
|
|
| UV-härtende Spachtelmasse |
|
|
(1) ENTFERNEN DER LACKSCHICHT
Alten Lack mit einer Druckluftschleifmaschine entfernen und die Blechoberfläche zur besseren Haftung des Spachtels „anschleifen“. Auf der Blechoberfläche einen Anschliff von etwa 20 mm (0,79 in) über den Ausbesserungsbereich hinaus erstellen, um Spuren des Spachtelauftrags zu vermeiden.
(2) CHEMISCHE KONVERSIONSSCHICHT
Karosserie-Außenbleche von NISSAN-Fahrzeugen bestehen aus korrosionsgeschütztem Stahl. Diese Bleche sind vor dem Auftragen von handelsüblichem Karosseriespachtel mit einer selbstätzenden Grundierung zu beschichten.
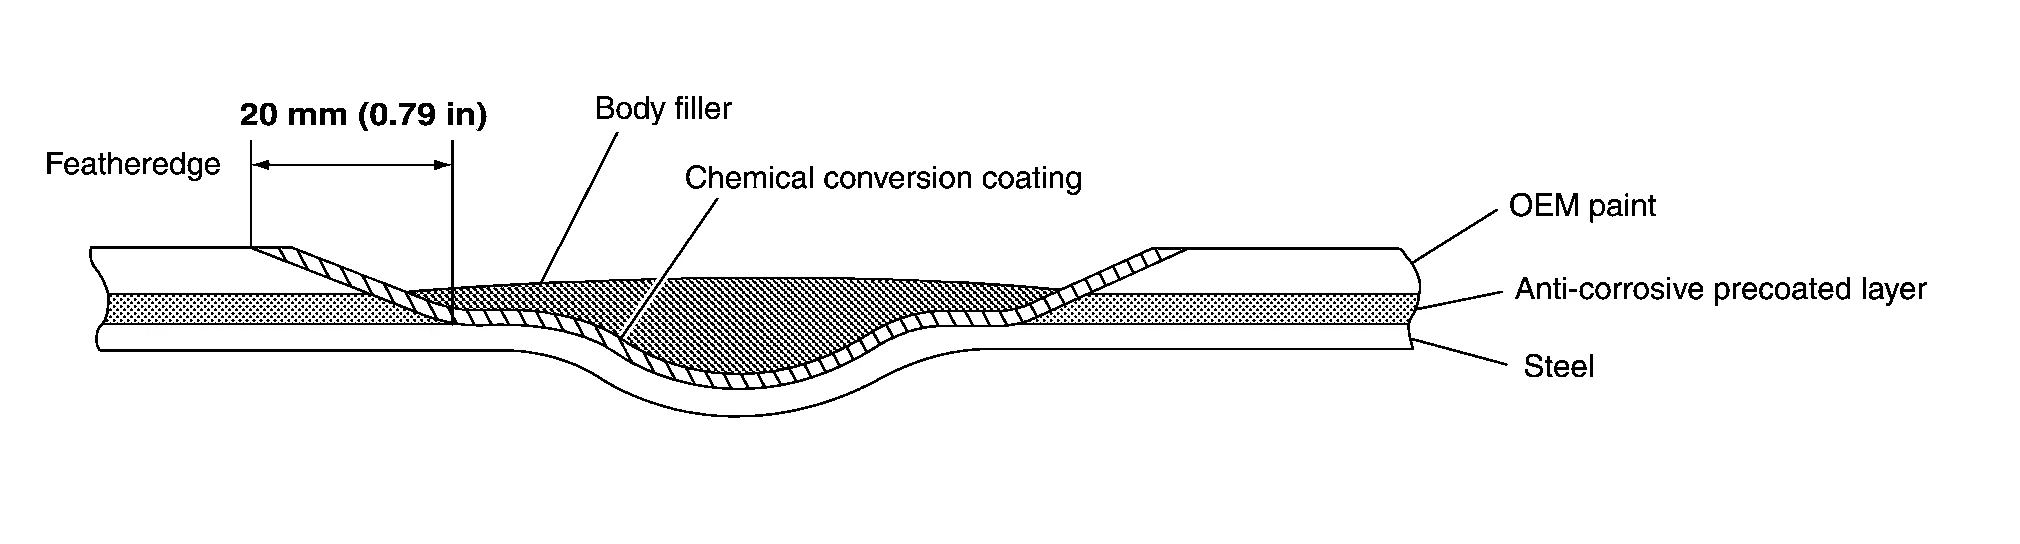
Wurde der Karosseriespachtel für korrosionsgeschützten Stahl entwickelt, ist keine chemische Konversionsschicht erforderlich. (Dies bitte beim Lieferanten des Karosseriespachtels bestätigen.)
(3) BEWEGUNG DES SPACHTELS
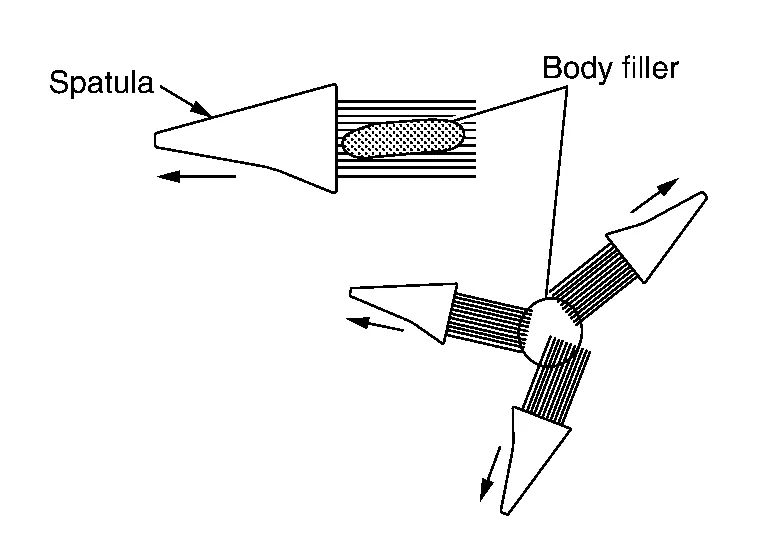
Bei ovalen Flächen den Spachtel längs bewegen. Bei runden Flächen den Spachtel in mehrere Richtungen bewegen, wie in der Abbildung gezeigt.
(4) AUFTRAGSTECHNIK
Karosseriespachtel in mehreren dünnen Schichten auftragen.
(a) Spachtel ausgewogen und leicht schräg stehend halten, dann die Spachtelmasse in die Kratzer drücken.
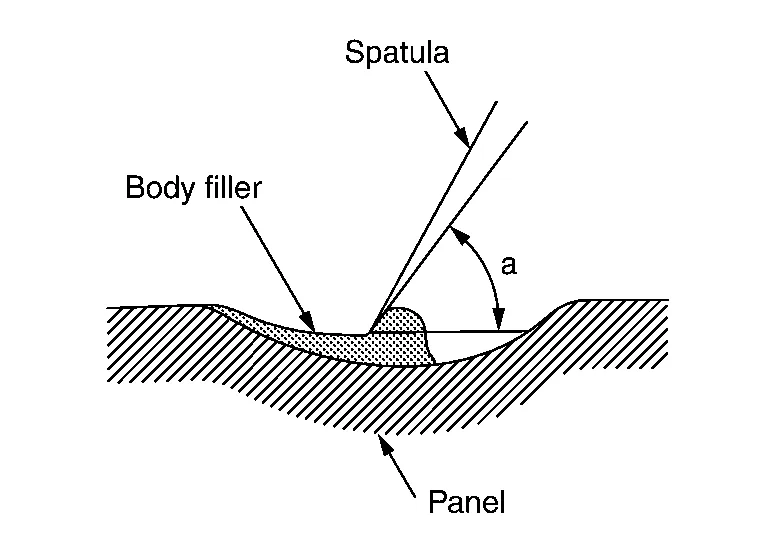
| a | : 60°– 90° |
(b) Eine große Menge Spachtelmasse auf den Spachtel geben.
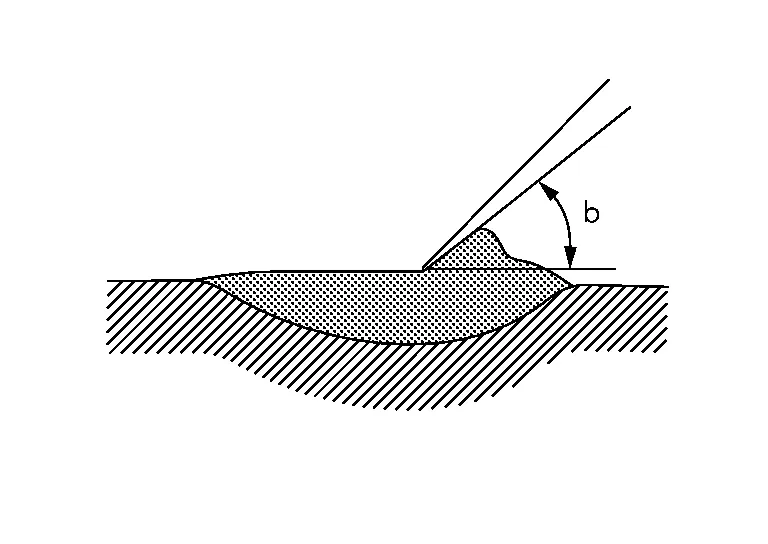
Spachtel leicht schräg halten und mehrmals auftragen (nicht viel auf einmal), bis die Fläche über das Bezugsniveau hinaus abgedeckt ist.
| b | : 30°– 45° |
(c) Mit dem Spachtel die aufgetragene Masse glätten.
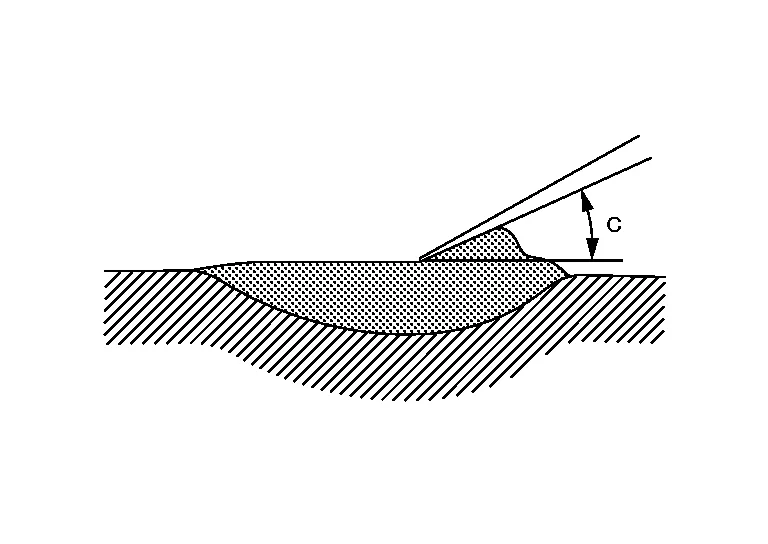
Finisharbeiten zum Glätten der Oberfläche durchführen. Die Spachteloberfläche sollte etwas über der Blechoberfläche liegen.
| c | : Weniger als 30° |
(5) VORSICHTSMASSNAHMEN BEIM AUFTRAGEN
Karosseriespachtel nicht über die Kante des Basislacks auftragen. Dies würde den Basislack anlösen und zu Lackabzeichnungen sowie einem sichtbaren Ring um den Reparaturbereich führen. Die Spachtelkante sollte auf blankem Metall oder auf der KTL-Schicht enden, um dies zu vermeiden.
(6) AUFTRAGEN VON KAROSSERIESPACHTEL AUF EBENE FLÄCHEN
(a) Spachtel so auftragen, dass die ausgebesserte Fläche bündig mit der umgebenden Blechfläche ist.
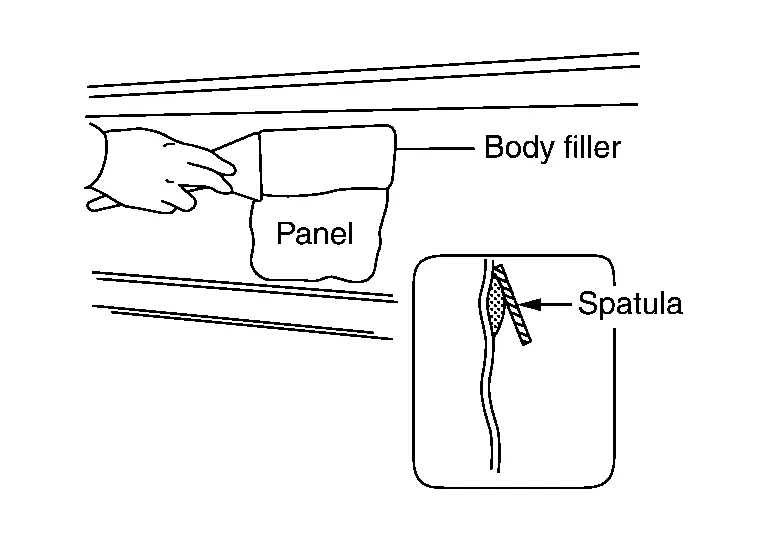
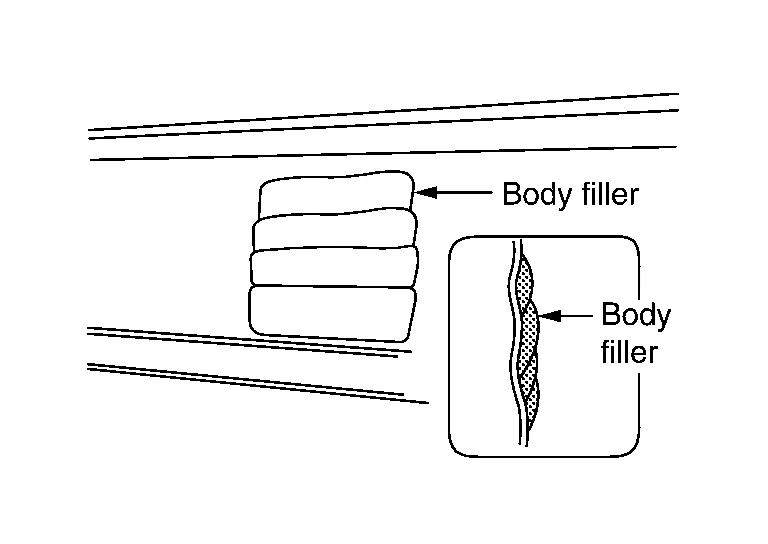
(b) Eine weitere Schicht Spachtel auftragen, die die vorherige Auftragsfläche zu 1/3 bis 2/3 überlappt, um die Stufe zu beseitigen.

(c) (b) wiederholen, bis der Spachtel im gewünschten Bereich korrekt aufgetragen ist.
(7) AUFTRAGEN VON KAROSSERIESPACHTEL AUF GEWÖLBTE FLÄCHEN
Für gewölbte Flächen wird die Verwendung eines flexiblen Gummispachtels empfohlen.
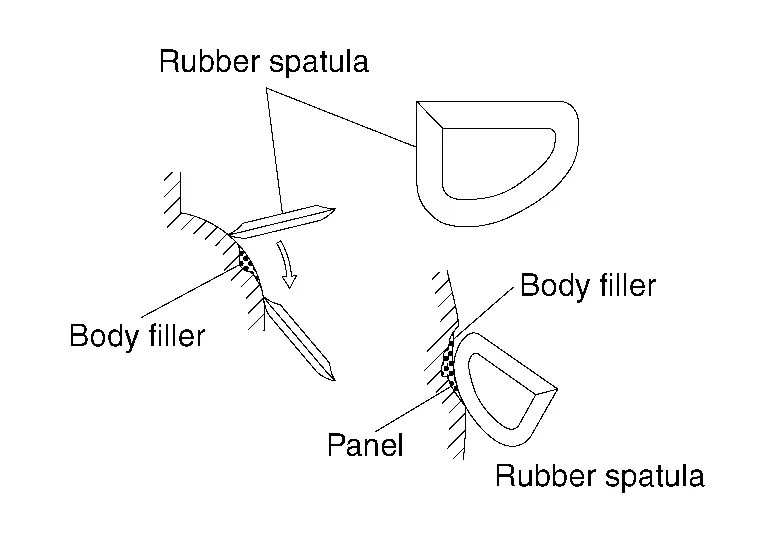
(8) AUFTRAGEN VON KAROSSERIESPACHTEL AUF SICKENLINIEN
(A) Klebeband entlang der Sickenlinie anbringen. Dann Spachtel nur auf einer Seite der Sickenlinie auftragen.

(B) Klebeband vom halb getrockneten Spachtel abziehen.
(C) Klebeband entlang der gespachtelten und halb getrockneten Spachtelkante anbringen.
(D) Spachtel auf der anderen Seite der Sickenlinie auftragen.
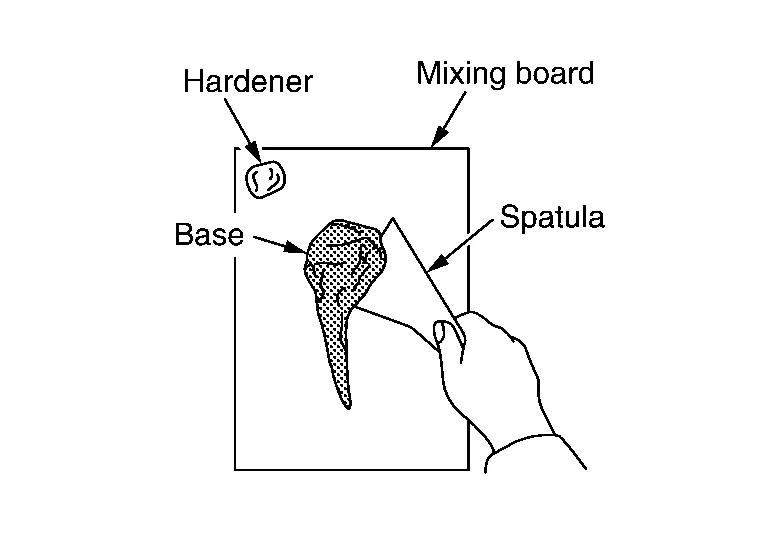
Trocknen des KarosseriespachtelsBeim Mischen des Härters mit der Grundmasse beginnt der Spachtel zu härten. Dabei entsteht Wärme, die die Härtung beschleunigt. Deshalb hängt die Trocknungsgeschwindigkeit des Spachtels von der maximal zulässigen Schichtdicke ab.
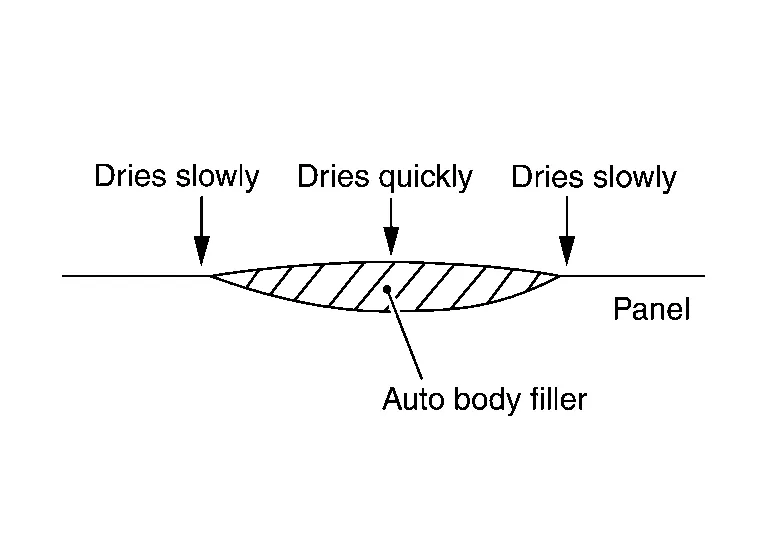
Wird eine dicke Spachtelschicht aufgetragen, bleibt die entstehende Wärme im Inneren, daher härtet sie schnell aus.
Bei nicht so dicker Spachtelschicht härtet sie eher langsam aus, da die Wärme nach außen abgegeben wird.
Etwa 10 - 20 Minuten nach dem Auftragen (bei 20 °C bzw. 68°F) ist der Spachtel ausreichend hart, um mit einer Surform-Feile geschliffen zu werden. Bei niedriger Umgebungstemperatur einen Blechheizer verwenden oder die Trocknungszeit anpassen. Zur Prüfung, ob der Spachtel trocken ist, eine dünne Stelle mit dem Finger drücken. Ist er trocken, ist er zum Schleifen geeignet.
Schleifen der gespachtelten FlächeDen Spachtel im halb getrockneten Zustand schleifen. Halb getrockneter Spachtel bedeutet, dass beim leichten Schleifen mit einer Surform-Feile zusammenhängende, lineare Späne entstehen. Nach vollständigem Aushärten des Spachtels ist das Schleifen mit der Surform-Feile schwierig.
(1) GROBSCHLIFF MIT SURFORM-FEILE
Die Spachteloberfläche mit der Surform-Feile oder ähnlichem Werkzeug glätten. In vielen verschiedenen Richtungen schleifen. Bessere Ergebnisse werden erzielt, wenn die Surform-Feile um 30° - 40° zur Bewegungsrichtung geneigt wird. Die umgebende Blechfläche nicht beschädigen.

(2) GROBSCHLIFF MIT DRUCKLUFTSCHLEIFER
Die Spachteloberfläche mit dem Exzenterschleifer oder Schwingschleifer glätten. In vielen verschiedenen Richtungen schleifen.
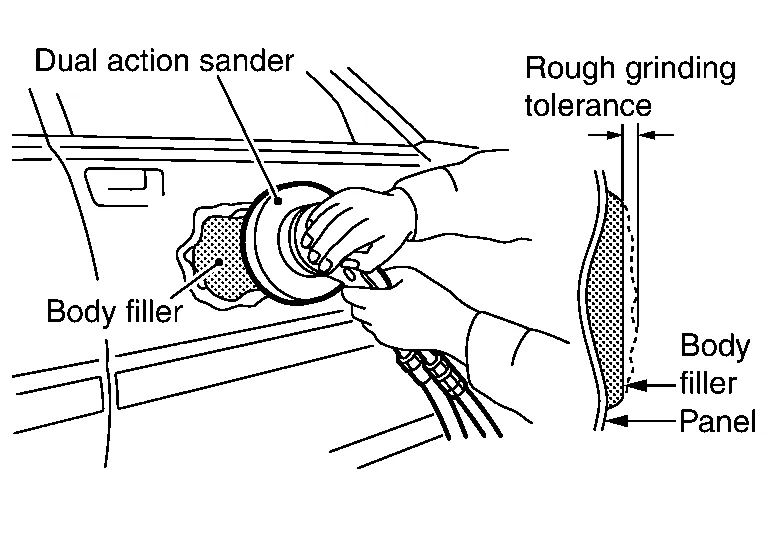
Diese Schleifmethode ist schneller als die Methode mit der Surform-Feile. Wenn der Arbeiter mit dieser Art des Schleifens nicht vertraut ist, kann übermäßiges Schleifen zu einer unebenen Oberfläche führen. Es wird Schleifpapier der Körnung #80 - #120 verwendet.
(3) FORMGEBUNG DES GESAMTEN BLECHTEILS
Das gespachtelte Blechteil mit einem Schwingschleifer oder Exzenterschleifer in Form bringen. Das für die Endbearbeitung erforderliche Maß stehen lassen. Es wird Schleifpapier der Körnung #120 - #180 verwendet.
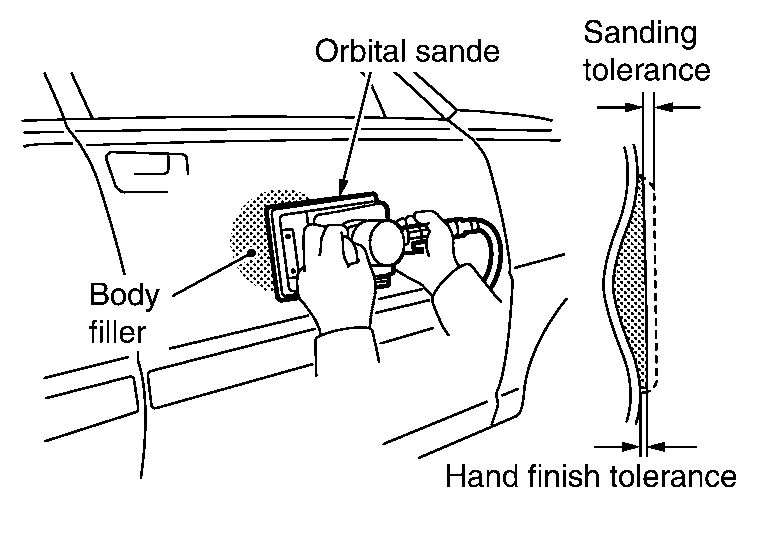
(4) ENDBEARBEITUNG MIT DER HANDFEILE
Mit einer Handfeile, einem Schwingschleifer oder Exzenterschleifer die Spachteloberfläche glätten und einen Anschliff erstellen, bis sie bündig mit dem umgebenden Blech ist. Es wird Schleifpapier der Körnung #240 - #320 verwendet.

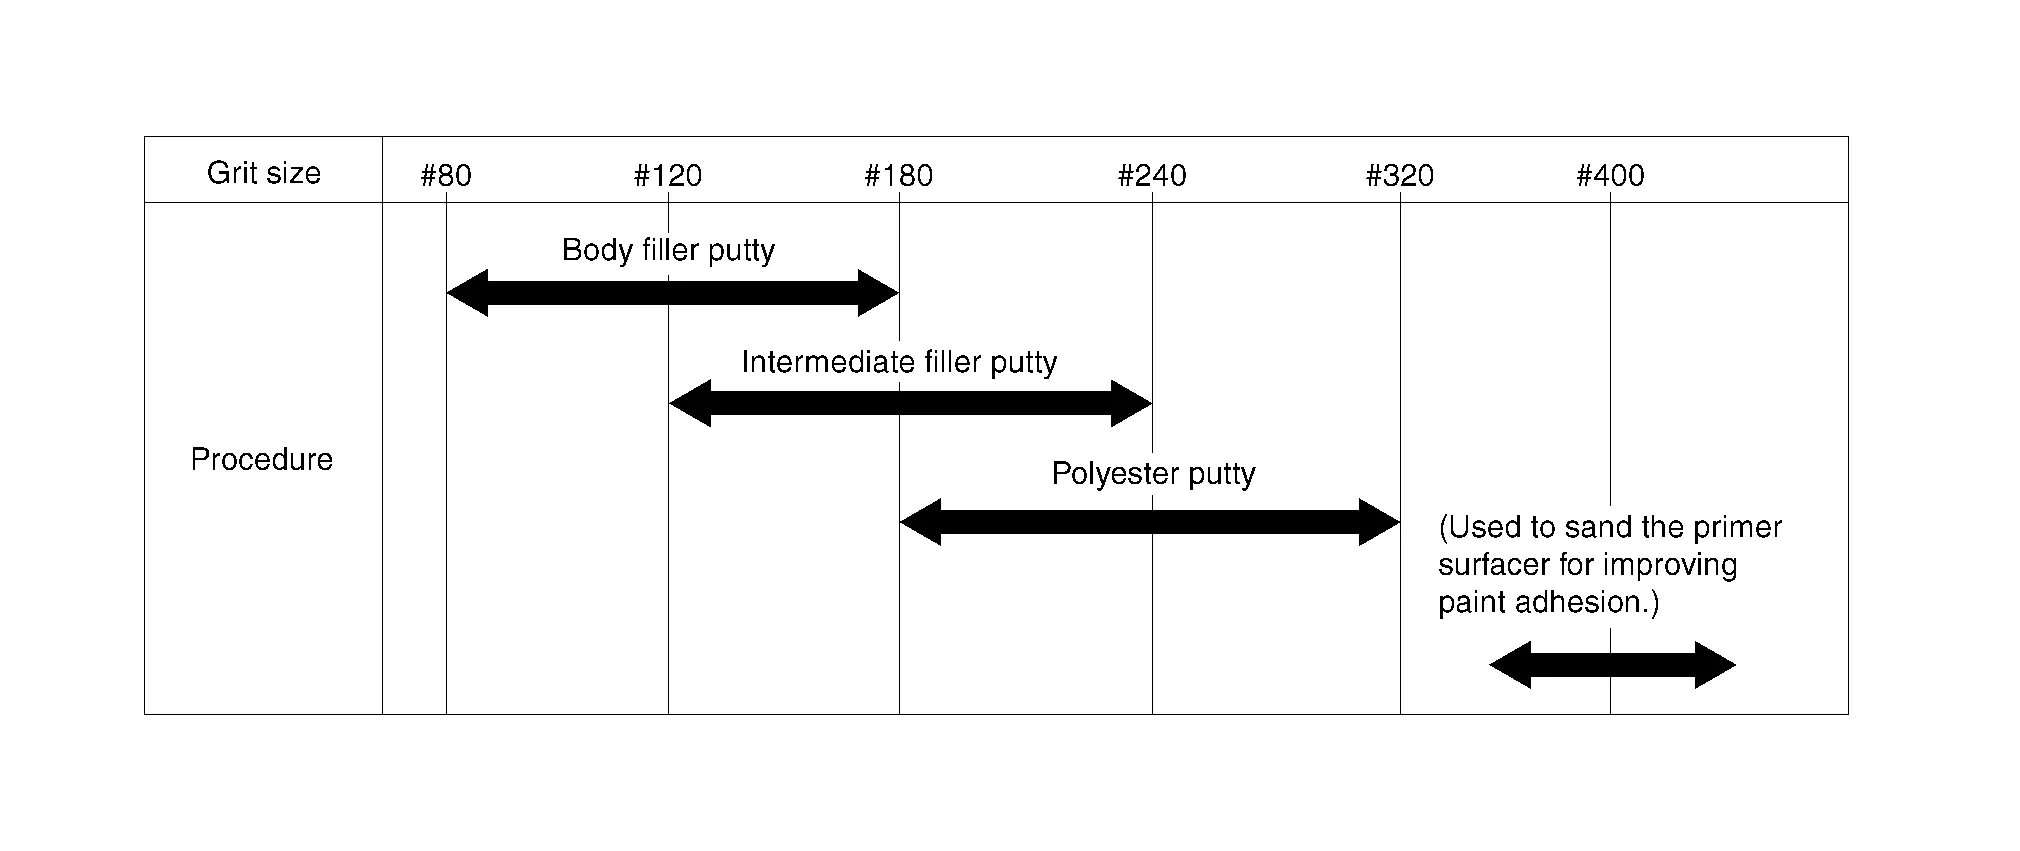
Ein Schleifpapier mit einer zum verwendeten Spachtel passenden Körnung wählen. Durch das Schleifen entstandene Schleifspuren werden durch weiteres Schleifen entfernt.
WECHSEL AUF SCHLEIFPAPIER EINER ANDEREN KÖRNUNG
Schleifspuren, die beim Schleifen entstehen, werden mit Schleifpapier der nächstfeineren Körnung geschliffen. Dabei kein Schleifpapier verwenden, dessen Körnung zwei oder mehr Stufen feiner ist als das zuvor verwendete Schleifpapier.
| NG | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Hinweis: Beim Schleifen mit einem Schleifpapier, dessen Körnung zwei oder mehr Stufen feiner ist als das zuletzt verwendete, kann das Entfernen tiefer Schleifspuren, die beim Schleifen mit gröberem Schleifpapier entstanden sind, sowie das Entfernen verbleibender tiefer Schleifspuren länger dauern.
| OK | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
Der Durchmesser (in der Abbildung dargestellt) des Kreises, den ein Teil des Exzenterschleifers oder Schwingschleifers beschreibt, wird als Hubdurchmesser bezeichnet. Je größer die schraffierte Fläche, desto größer ist die Schleifleistung.
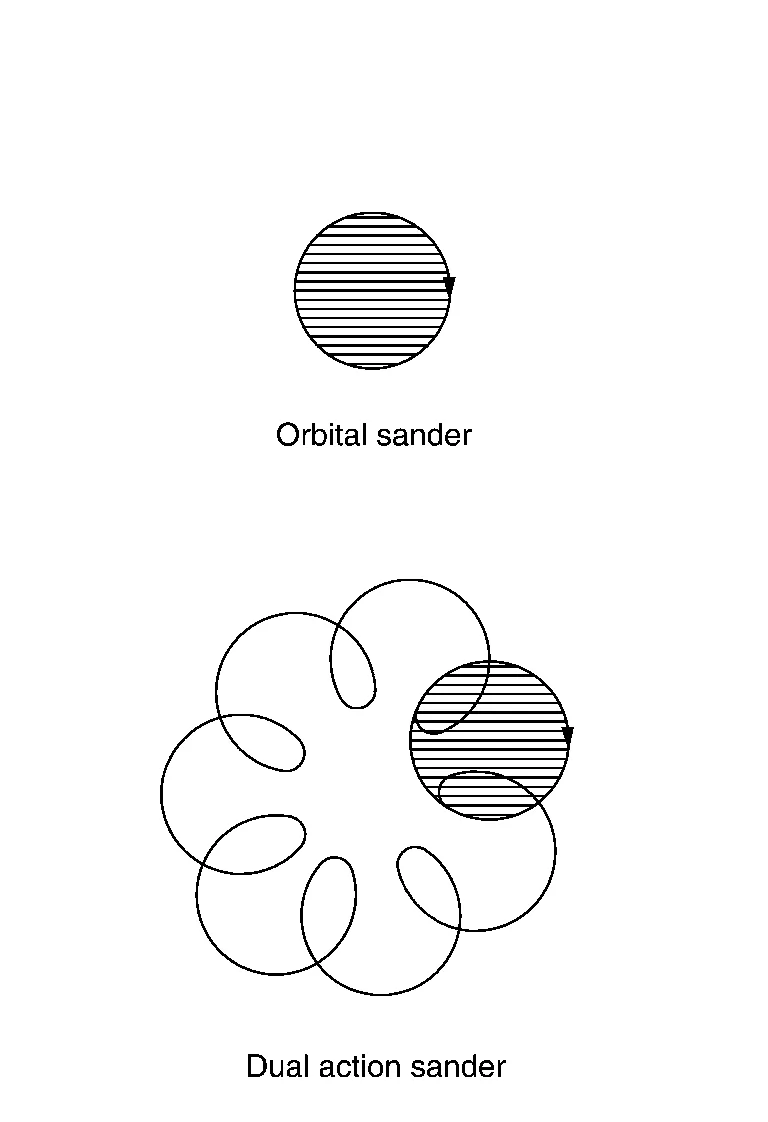
Wenn Oberflächengenauigkeit erforderlich ist, sollte ein Schleifer mit kleinerem Hubdurchmesser gewählt werden. Wenn Schleifleistung erforderlich ist, sollte ein Schleifer mit größerem Hubdurchmesser gewählt werden.
| Arbeitsinhalt | Hubdurchmesser |
| Schleifen von Karosseriespachtel | 7 mm - 10 mm (0.28 in - 0.39 in) |
| Schleifen von Füllerspachtel | 4 mm - 5 mm (0.16 in - 0.20 in) |
| Aufrauen der Oberfläche vor dem Decklackieren | 3 mm - 4.5 mm (0.118 in - 0.177 in) |