Uso de masilla (putty) para carrocería y lijado
Las irregularidades del panel pueden corregirse con martillo y sufridera. Sin embargo, restaurar con exactitud la forma original con estas herramientas requiere mucho tiempo. Puede utilizarse masilla de carrocería para restaurar el perfil original del panel. Para ello, la superficie del panel se deja ligeramente por debajo de la superficie original.
La masilla se aplica para dar acabado a la forma y también para reducir el tiempo necesario para la reparación.
En los talleres de reparación de carrocería, los materiales más utilizados son la masilla de carrocería, el plaste de poliéster y la masilla de detalle.
Esta sección describe principalmente la masilla de carrocería.
El plaste de poliéster se describe en el manual de pintura.
Tipos de masilla y plaste| Tipo (límites de espesor estándar) | Características | |
|---|---|---|
Masilla de carrocería (Para reparar abolladuras o rayones grandes) [10 mm (0,39 in)] |
Tipo para surform |
|
| Tipo ligero |
|
|
| Tipo de fibra de vidrio o polvo de aluminio |
|
|
Plaste intermedio [10 mm (0,39 in)] (Para reparar abolladuras o rayones grandes) |
|
|
Plaste de poliéster (Para rellenar poros y marcas de lija en la masilla de carrocería) |
Tipo espátula [3 mm (0,12 in)] |
|
Tipo pulverizado [1 mm (0,04 in)] |
|
|
Masilla laca [0,1 mm (0,004 in)] (Masilla de detalle) |
|
|
| Masilla de curado ultravioleta |
|
|
(1) ELIMINACIÓN DE LA PINTURA
Con una lijadora neumática, elimine la pintura antigua y raspe la superficie del panel para mejorar la adherencia de la masilla. Forme un borde degradado en la superficie del panel de aproximadamente 20 mm (0,79 in) más ancho que la zona a corregir, a fin de eliminar las huellas de la aplicación de masilla.
(2) RECUBRIMIENTO DE CONVERSIÓN QUÍMICA
Los paneles de carrocería de los vehículos NISSAN utilizan acero anticorrosivo. Estos paneles deben recubrirse con una imprimación de autograbado antes de aplicar la masilla de carrocería convencional.
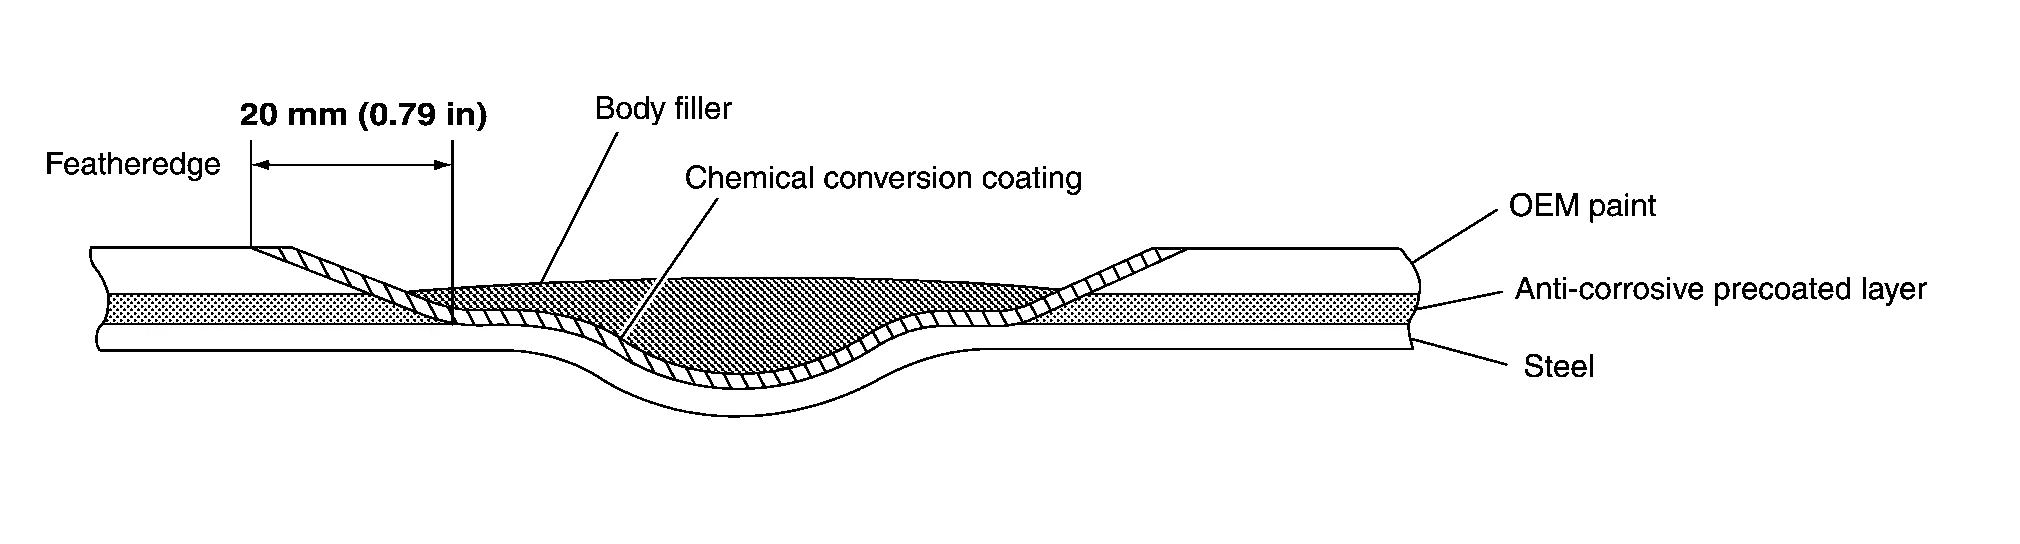
Si la masilla de carrocería ha sido desarrollada para acero anticorrosivo, no será necesario el recubrimiento de conversión química. (Confirme esto con el proveedor de la masilla de carrocería.)
(3) MOVIMIENTO DE LA ESPÁTULA
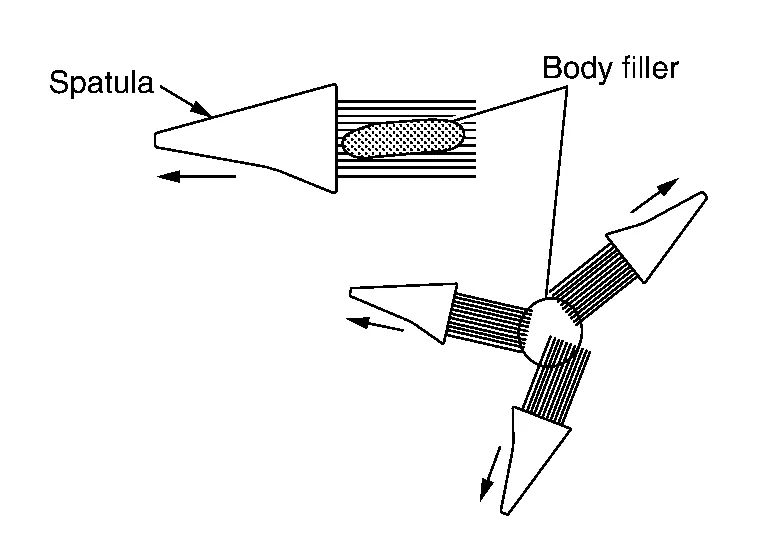
Mueva la espátula a lo largo cuando aplique en una zona ovalada. Si aplica en una zona redonda, mueva la espátula en varias direcciones como se muestra en la figura.
(4) TÉCNICA DE APLICACIÓN
Aplique la masilla de carrocería en varias capas finas.
(a) Sostenga la espátula bien equilibrada y en una posición ligeramente vertical; luego presione la masilla dentro de los arañazos.
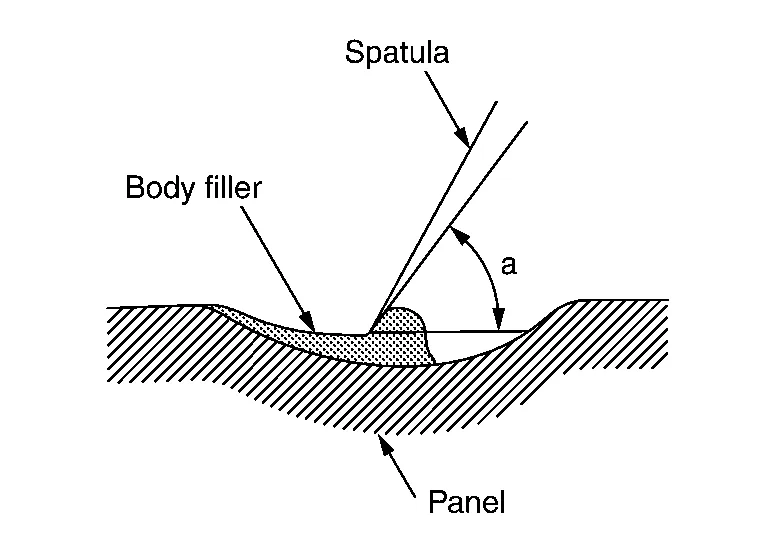
| a | : 60°– 90° |
(b) Coloque una cantidad grande de masilla en la espátula.
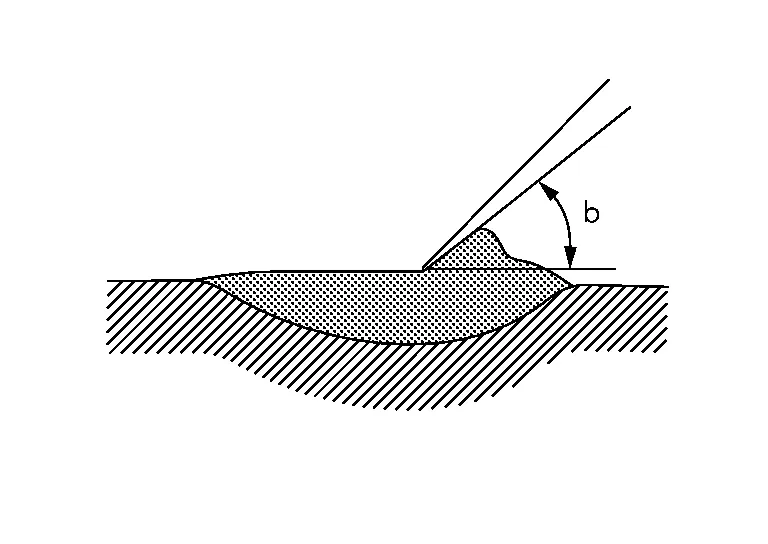
Sostenga la espátula ligeramente inclinada y aplique varias veces (no coloque mucha de una sola vez) hasta cubrir por encima del nivel de referencia.
| b | : 30°– 45° |
(c) Use la espátula para alisar la masilla aplicada.
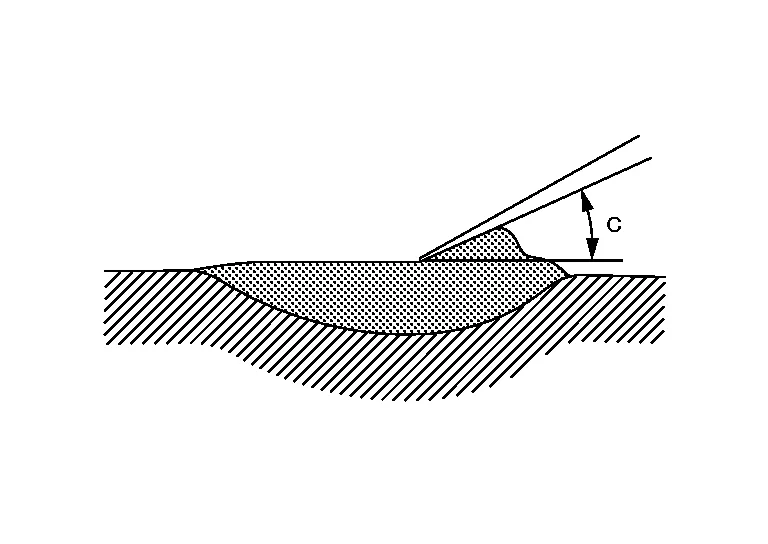
Realice el acabado para suavizar la superficie. La superficie de la masilla debe quedar ligeramente por encima de la superficie del panel.
| c | : Menos de 30° |
(5) PRECAUCIÓN AL APLICAR
Tenga cuidado de no colocar masilla de carrocería sobre el borde de la capa base. Esto reblandecerá la capa base y causará un mapeado de la reparación y un anillo visible alrededor de la zona reparada. El borde de la masilla debe terminar en metal desnudo o en e-coat para evitar esta condición.
(6) APLICACIÓN DE MASILLA DE CARROCERÍA EN SUPERFICIE PLANA
(a) Aplique la masilla de forma que la superficie corregida quede al ras con la superficie del panel circundante.
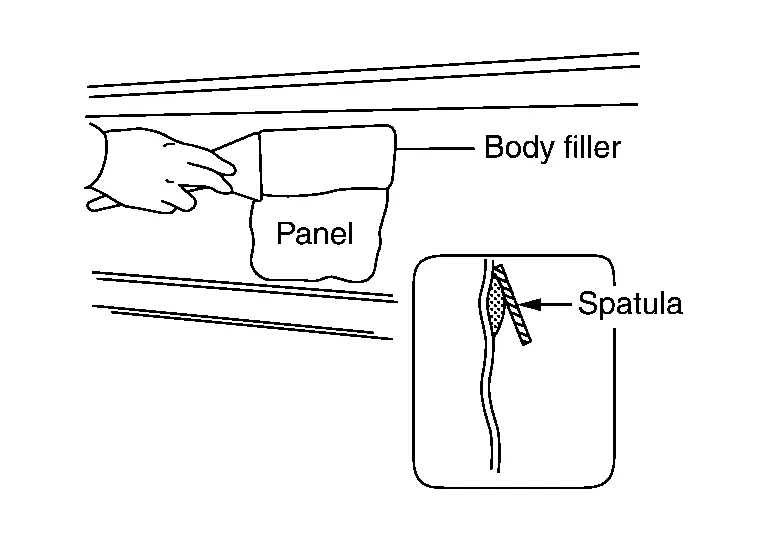
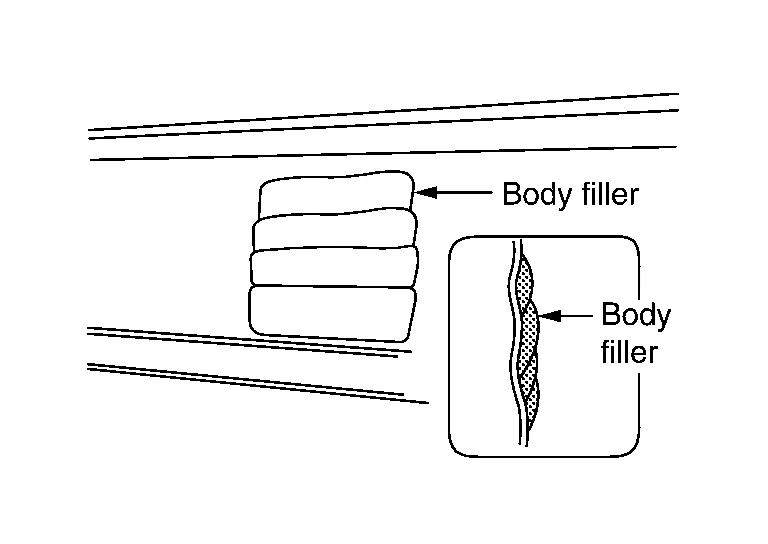
(b) Aplique otra capa de masilla solapando entre 1/3 y 2/3 de la aplicación anterior para eliminar el escalón.

(c) Repita (b) hasta que la masilla quede correctamente aplicada en la zona deseada.
(7) APLICACIÓN DE MASILLA DE CARROCERÍA EN SUPERFICIE CURVA
Se recomienda usar una espátula de goma flexible para aplicar en superficies curvas.
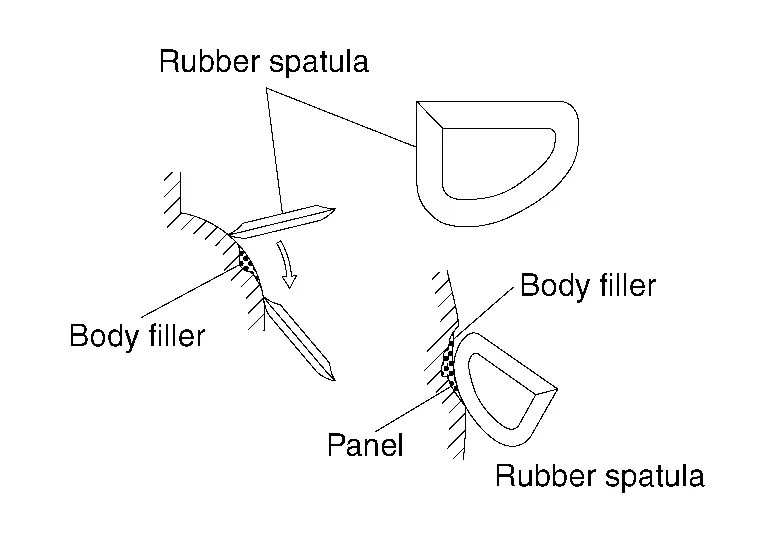
(8) APLICACIÓN DE MASILLA DE CARROCERÍA EN LÍNEA DE PRENSADO
(A) Coloque cinta adhesiva a lo largo de la línea de prensado. Luego aplique masilla solo en un lado de la línea de prensado.

(B) Retire la cinta adhesiva de la masilla semiseca.
(C) Coloque cinta adhesiva a lo largo de la línea de masilla aplicada y semiseca.
(D) Aplique masilla en el otro lado de la línea de prensado.
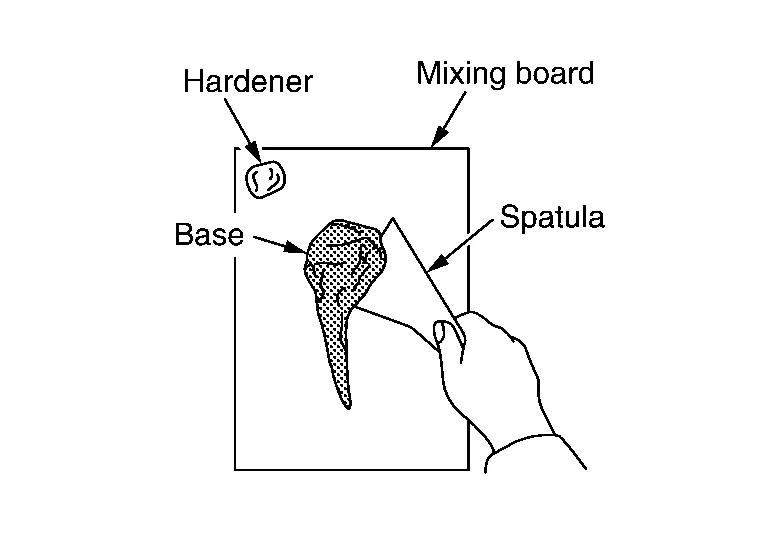
Secado de la masilla de carroceríaCuando el endurecedor se mezcla con la base, la masilla comienza a endurecerse. También se genera calor, que acelera el endurecimiento. Por esta razón, la velocidad de secado de la masilla varía según el espesor máximo permitido.
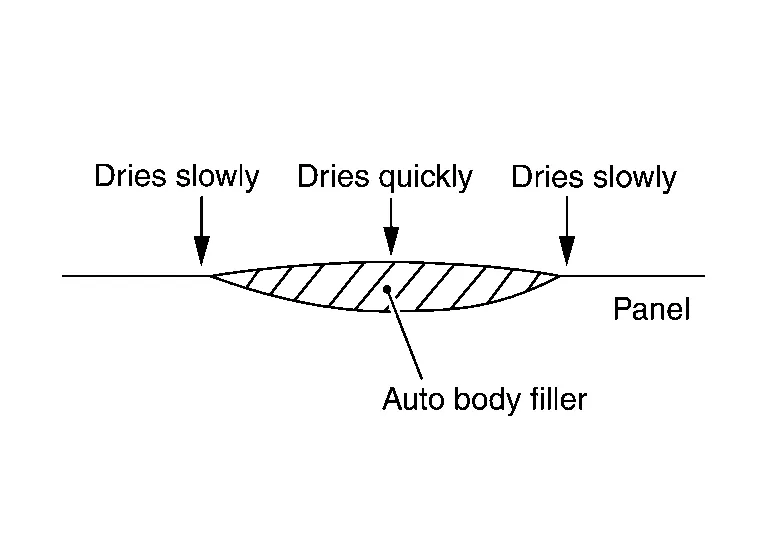
Si se aplica una capa gruesa de masilla, el calor generado permanece en el interior, por lo que endurece rápidamente.
Cuando la masilla no es tan gruesa, endurece más lentamente porque el calor se disipa hacia el exterior.
Aproximadamente 10 - 20 minutos (a 20 °C o 68°F) después de la aplicación, la masilla se endurece lo suficiente para permitir el lijado con una escofina de superficie (surform). Cuando la temperatura ambiente es baja, use un calentador de paneles o ajuste el tiempo de secado. Para comprobar si la masilla está seca, presione con el dedo una zona fina. Si está seca, es adecuada para lijar.
Lijado de la zona masilladaLije la masilla cuando esté semiseca. La masilla semiseca significa la condición en la que la superficie, si se lija ligeramente con una escofina de superficie, produce virutas lineales continuas. Lijar con la escofina será difícil una vez que la masilla se endurezca por completo.
(1) LIJADO BASTO CON ESCOFINA DE SUPERFICIE
Alise la superficie de la masilla lijando con la escofina de superficie u otra herramienta similar. Lije en muchas direcciones distintas. Se pueden obtener mejores resultados si la escofina se inclina entre 30° y 40° respecto a la dirección del movimiento. Tenga cuidado de no dañar la superficie del panel circundante.

(2) LIJADO BASTO CON LIJADORA NEUMÁTICA
Alise la superficie de la masilla lijando con la lijadora de doble acción u orbital. Lije en muchas direcciones distintas.
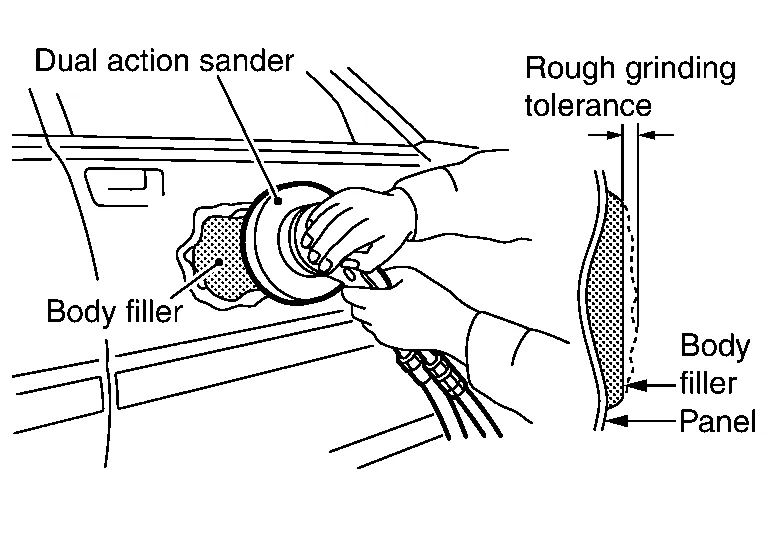
Este método de lijado es más rápido que el método con escofina de superficie. Sin embargo, si el operario no está acostumbrado a este tipo de lijado, puede quedar una superficie irregular por un lijado excesivo. Se utiliza papel de lija de grano #80 - #120.
(3) CONFORMADO DE TODO EL PANEL
Con una lijadora orbital o de doble acción, recorte la forma del panel masillado. Deje la cantidad necesaria para el acabado final. Se utiliza papel de lija de grano #120 - #180.
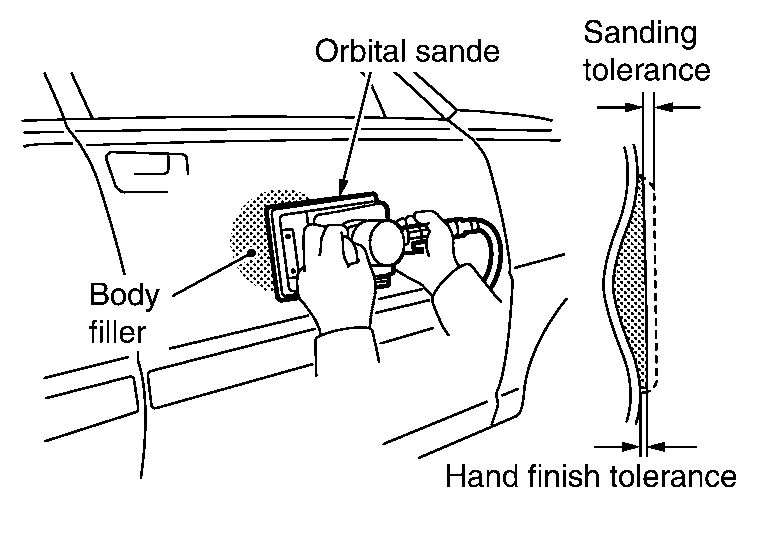
(4) ACABADO FINAL CON LIMA MANUAL
Con una lima manual, una lijadora orbital o de doble acción, alise y forme un borde degradado en la superficie de la masilla hasta que quede al ras con el panel circundante. Se utiliza papel de lija de grano #240 - #320.

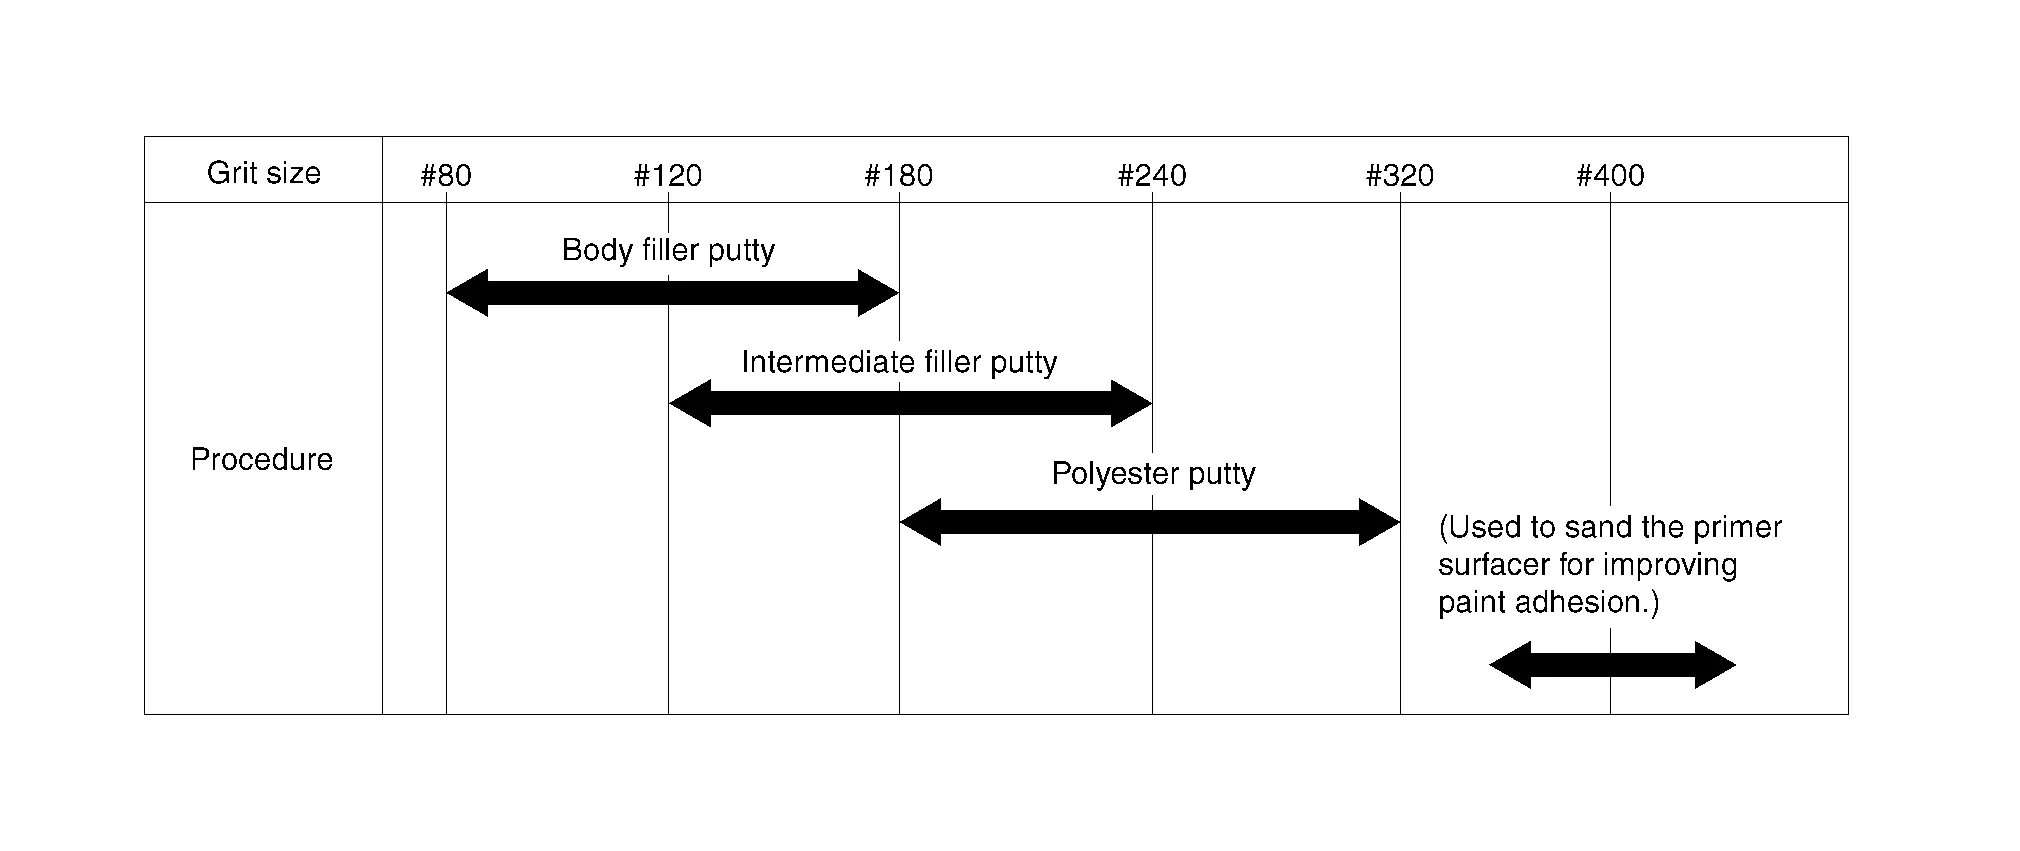
Seleccione un papel de lija con un grano adecuado para la masilla utilizada. Las marcas de lijado producidas durante el lijado se eliminan con un lijado posterior.
CAMBIO A UN PAPEL DE LIJA DE OTRO GRANO
Las marcas de lijado que aparecen durante el lijado se lijan con un papel de lija de grano inmediatamente más fino. Al hacerlo, no lije con un papel de lija de dos o más grados más fino que el papel utilizado anteriormente.
| NG | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Tenga en cuenta que, si se lija con un papel de lija de dos o más grados más fino que el último utilizado, eliminar las marcas de lijado profundas producidas con un papel más grueso, así como cualquier marca profunda restante, puede llevar más tiempo.
| OK | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
El diámetro (mostrado en la figura) de un círculo trazado por una parte de la lijadora de doble acción y de la lijadora orbital se denomina diámetro de órbita. Cuanto mayor sea la superficie mostrada con líneas diagonales, mayor es la potencia de lijado.
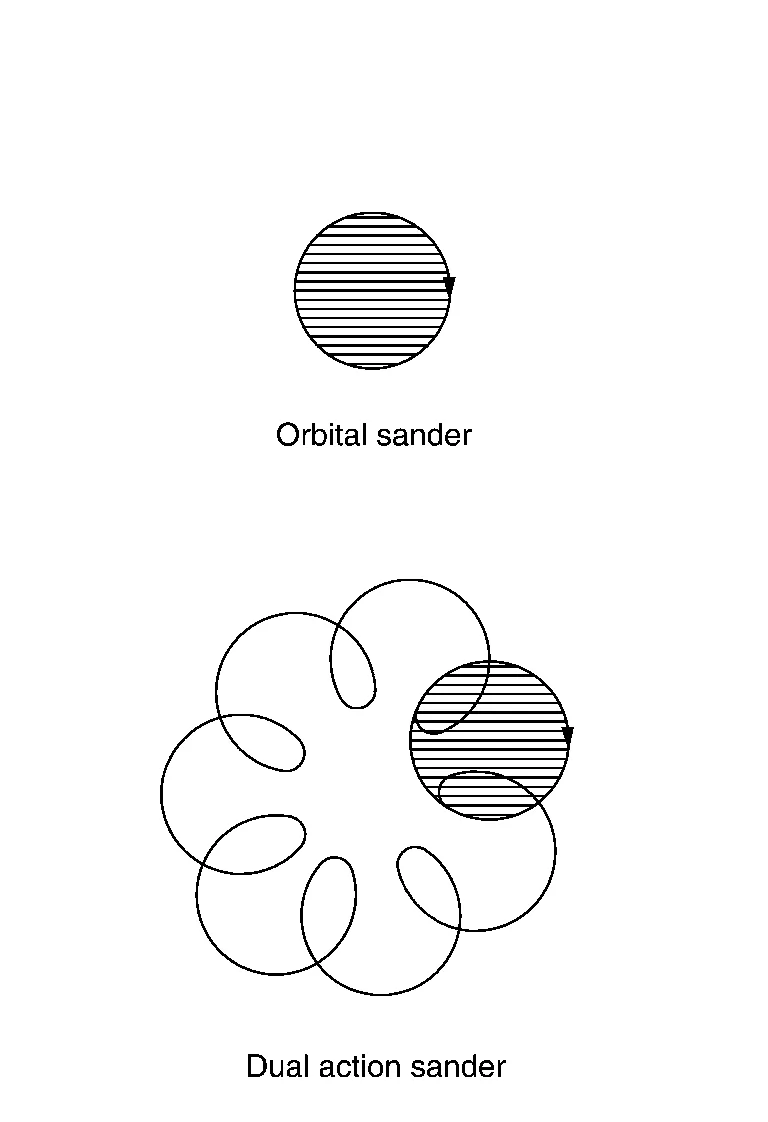
Cuando se requiere precisión de superficie, debe seleccionarse una lijadora con un diámetro de órbita menor. Cuando se requiere potencia de lijado, debe seleccionarse una lijadora con un diámetro de órbita mayor.
| Contenido del trabajo | Diámetro de órbita |
| Lijado de masilla | 7 mm - 10 mm (0.28 pulg - 0.39 pulg) |
| Lijado de imprimación de relleno | 4 mm - 5 mm (0.16 pulg - 0.20 pulg) |
| Desbaste de la superficie antes del acabado final | 3 mm - 4.5 mm (0.118 pulg - 0.177 pulg) |