Teilweiser Austausch von Blechteilen (geschweißtes Blechteil)
Wenn ein geschweißtes Blech beschädigt ist, kann es komplett durch ein Ersatzteil ersetzt werden, oder es kann ein Teilersatz erfolgen, indem der beschädigte Bereich abgetrennt und durch ein Ersatzblech ersetzt wird.
Ablauf Austausch geschweißter Bleche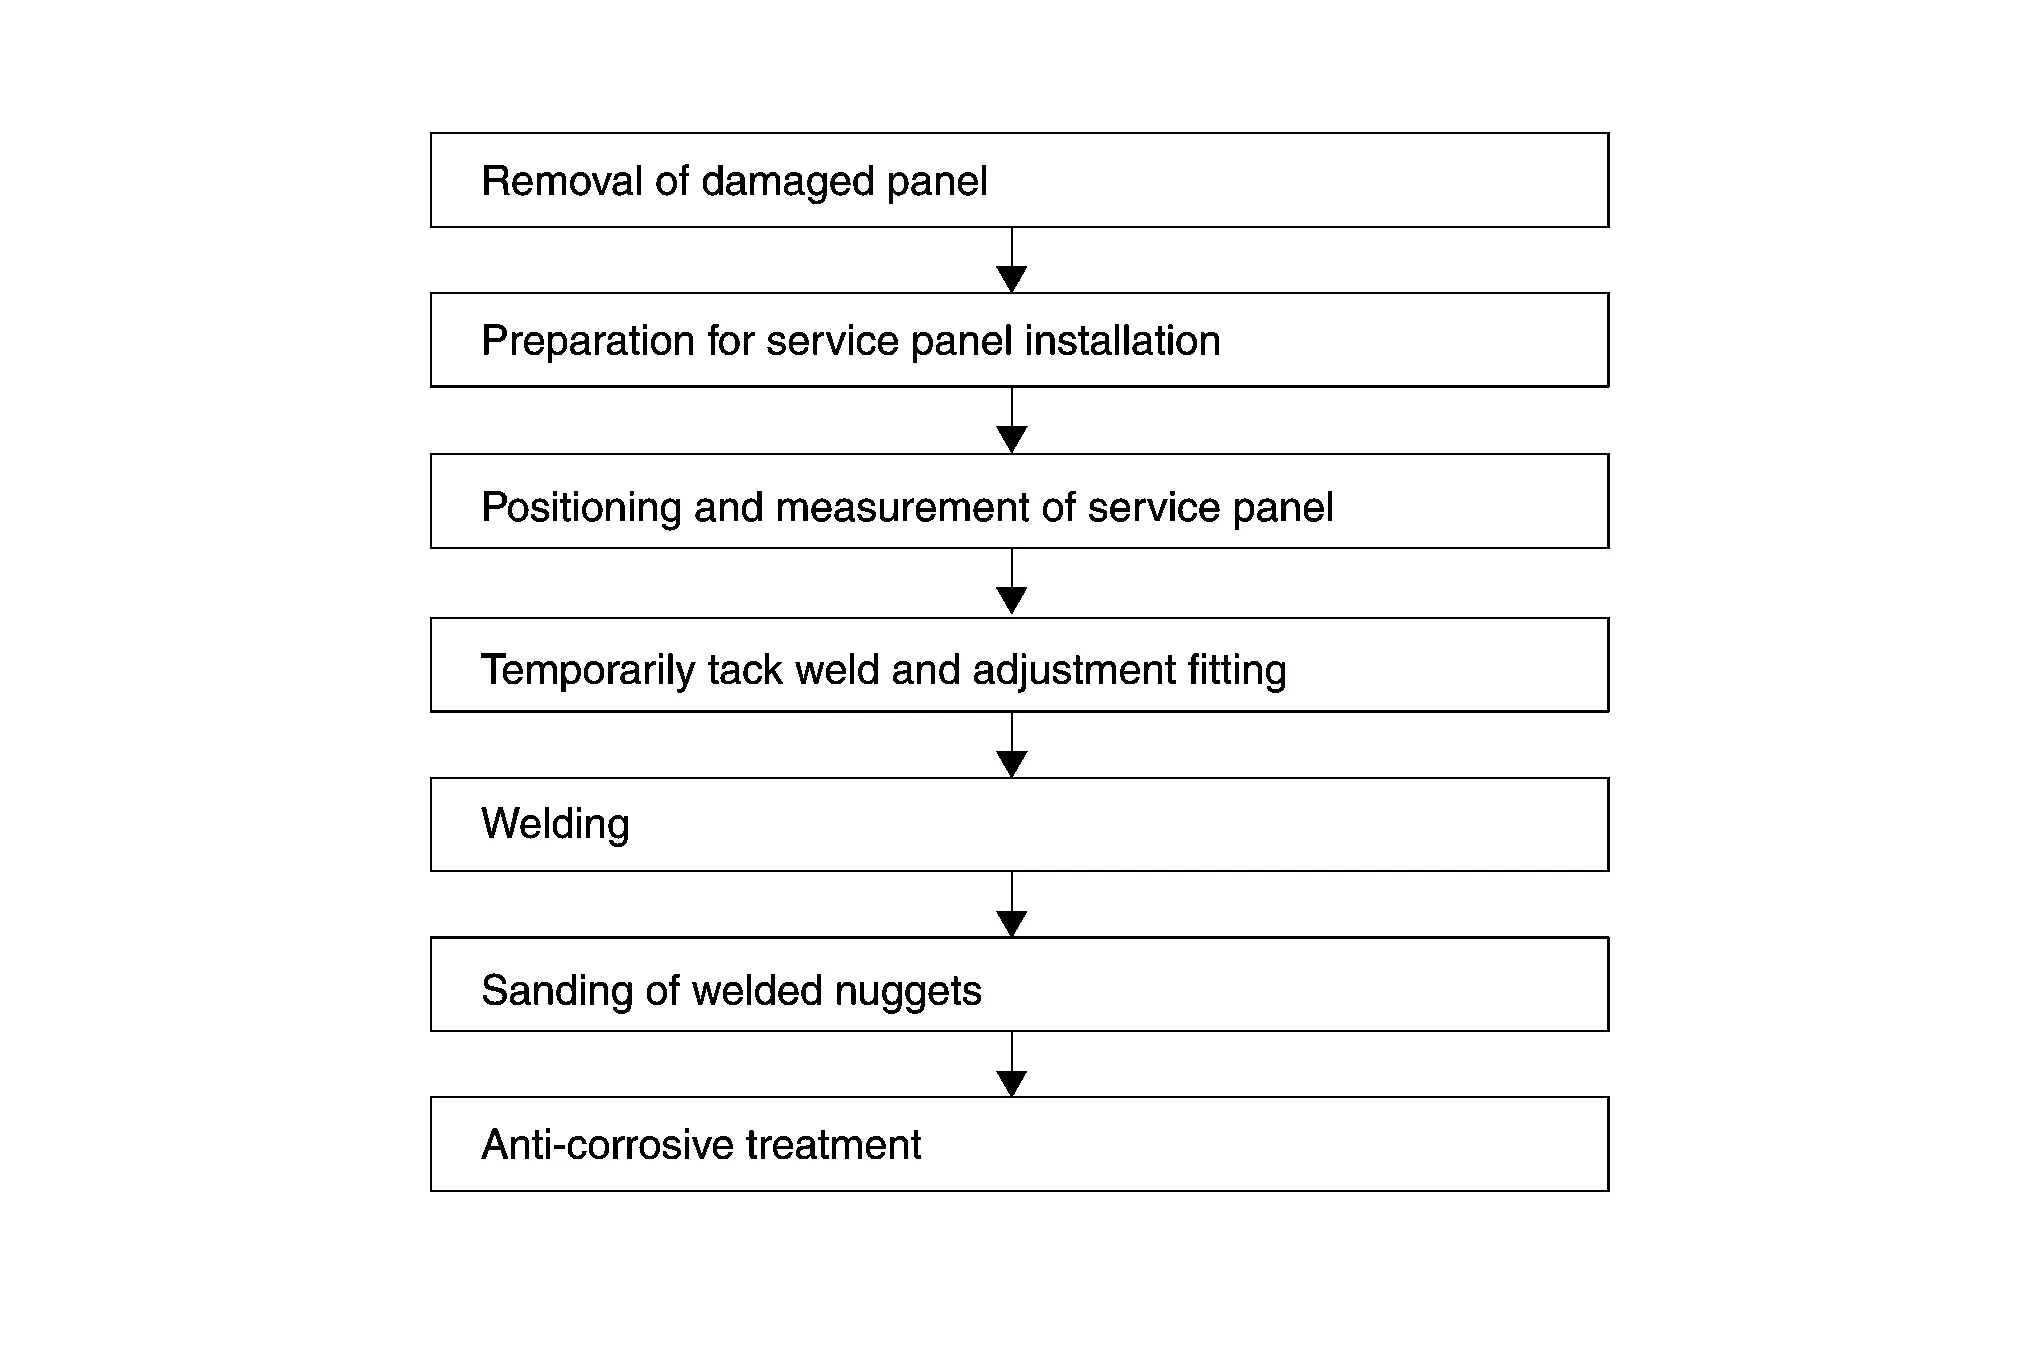
Austausch von Baugruppenblechen oder Teilersatz von Blechen
Der Austausch von Baugruppenblechen bedeutet den Ersatz eines kompletten Blechs durch Abtrennen aller Schweißstellen.
Teilersatz ist ein Verfahren, bei dem nur der beschädigte Bereich eines Blechs ersetzt wird. Teilersatz kann angewendet werden, wenn der Austausch der Baugruppe zu kostspielig und zeitaufwendig ist und die Beschädigung örtlich begrenzt ist.
Schnittpositionen für den Teilersatz
Die Abbildung dient nur als Beispiel, Details siehe jeweilige Karosserie-Reparaturanleitung.
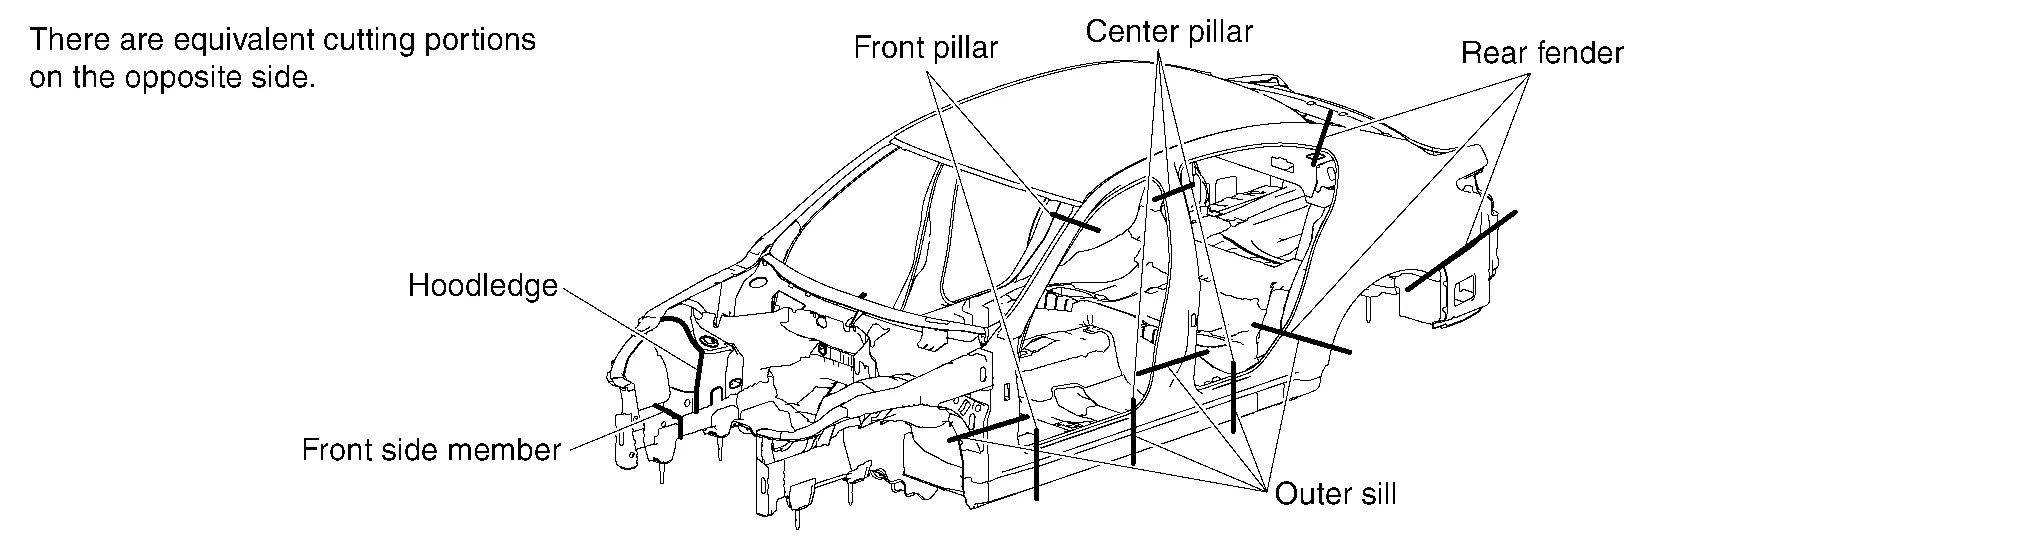
Das Trennen von Blechen für den Teilersatz ist an einigen Bereichen nicht zulässig. Werden Bleche an ungeeigneten Stellen getrennt, kann die Karosseriesteifigkeit nicht erhalten werden. Die zulässigen Positionen variieren je nach Karosseriestruktur, Blechfestigkeit oder Form und unterscheiden sich von Modell zu Modell. Sie sind in der Karosserie-Reparaturanleitung des jeweiligen Modells angegeben. Grundsätzlich dürfen folgende Bereiche getrennt werden:
Bereiche ohne Verstärkung oder Versteifung
Bereiche, in denen keine Spannungskonzentration auftritt
Bereiche mit geringem Nacharbeitsaufwand, in denen die Nachbearbeitung einfach durchgeführt werden kann (wo die angrenzenden Bereiche durch Zierleisten oder Verkleidungen abgedeckt werden können)
Bereiche, in denen der Arbeitsaufwand bzw. das Demontieren von Teilen minimiert wird
Die meisten Karosseriebleche sind durch Punktschweißung verbunden. Ein Trennen an der Schweißstelle ist schwierig.
Um die Arbeitszeit zu verkürzen, den beschädigten Bereich grob ausrichten, dann vorab nahe der Blechverbindung schneiden, damit Werkzeuge zum Trennen der punktgeschweißten Stelle sinnvoll eingesetzt werden können. Es wird häufig bei Blechen mit komplizierter Struktur angewendet.
Das Trennen von Karosserieblechen und Ersatzblechen unter Belassung eines Überlappungsaufmaßes wird ebenfalls als grobes Trennen bezeichnet.
Die Trennwerkzeuge je nach zu trennendem Bereich, Blechdicke und Blechstruktur richtig einsetzen.
Die dafür üblicherweise verwendeten Werkzeuge und ihre Eigenschaften werden im Folgenden beschrieben:
(1) GROBES TRENNEN MIT EINER DRUCKLUFTSÄGE
(a) Haupteinsatzbereich
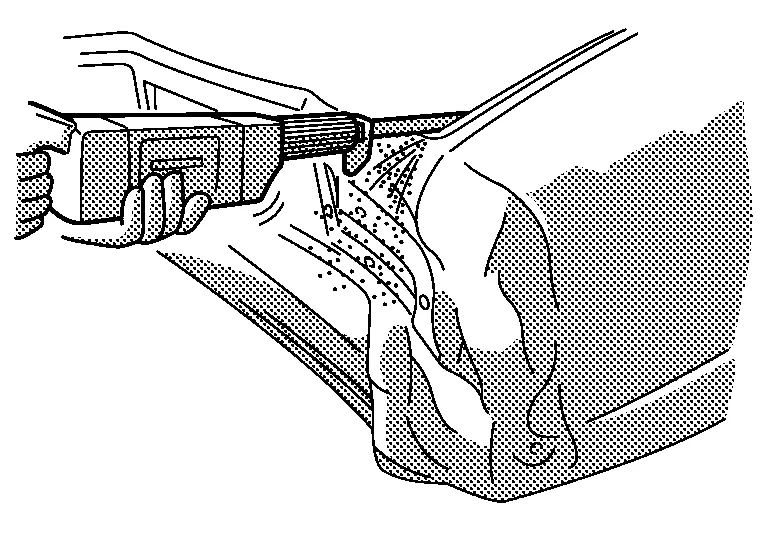
Träger und Säulen, einschließlich Längsträger, Querträger, hintere Säule usw.
(b) Eigenschaften
Saubere Schnittlinie. Geeignet zum Trennen von dünnen und vergleichsweise dicken Blechen.
(2) GROBES TRENNEN MIT EINEM DRUCKLUFTMEISSEL
(a) Haupteinsatzbereich
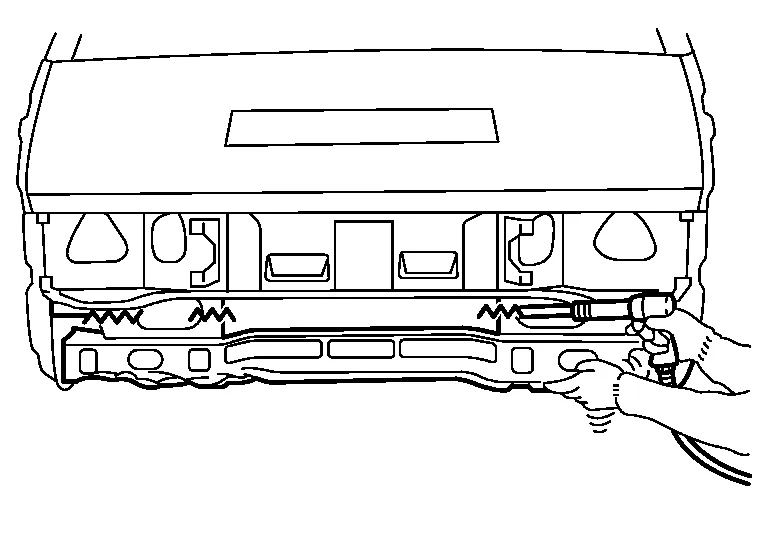
Dünne Bleche, einschließlich hinterer Kotflügel und hinterem Bodenblech
(b) Eigenschaften
Höhere Schnittgeschwindigkeit
Hoher Geräuschpegel
Nicht geeignet für dicke Bleche
Unregelmäßige Schnittlinie
Starke Funkenbildung
(3) GROBES TRENNEN MIT EINEM SAUERSTOFF-ACETYLEN-SCHNEIDBRENNER
(a) Haupteinsatzbereich
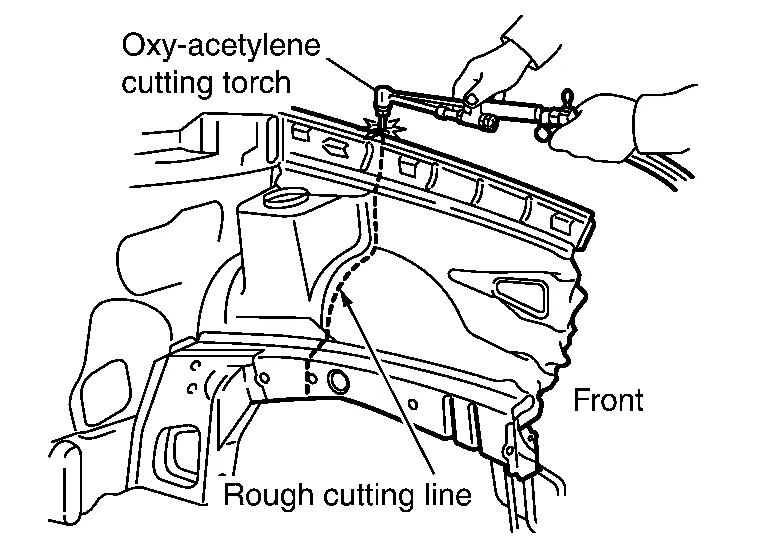
Dicke Bleche, einschließlich Längsträger, Querträger, Haubenträger usw.
(b) Eigenschaften
Höhere Schnittgeschwindigkeit
Abtrennen von SchweißstellenEine Fahrzeugkarosserie wird mit drei verschiedenen Schweißverfahren hergestellt [Punktschweißen, MAG-Schweißen und Hartlöten]. Das Trennen der Schweißstellen mit diesen Verfahren wird im Folgenden beschrieben.
Punktschweißen wird im Allgemeinen an zwei oder mehr überlappenden Blechen angewendet. Das Werkzeug bzw. das Trennverfahren muss je nachdem gewechselt werden, ob das zu entfernende Blech oben, in der Mitte oder unten liegt.
(1) PRÜFEN DER PUNKTSCHWEISSSTELLE
Farbe, Unterbodenschutz und Dichtmasse vom Blech entfernen, um die Punktschweißstellen zu erkennen.
(a) Mit Druckluft-Schleifer, Drahtbürste oder Feilband-Schleifer:

Bei diesem Verfahren das Blech nicht zu stark abschleifen. Das Blech schleifen oder bürsten und dabei die Punktschweißstelle prüfen.
(b) Mit einem Meißel:
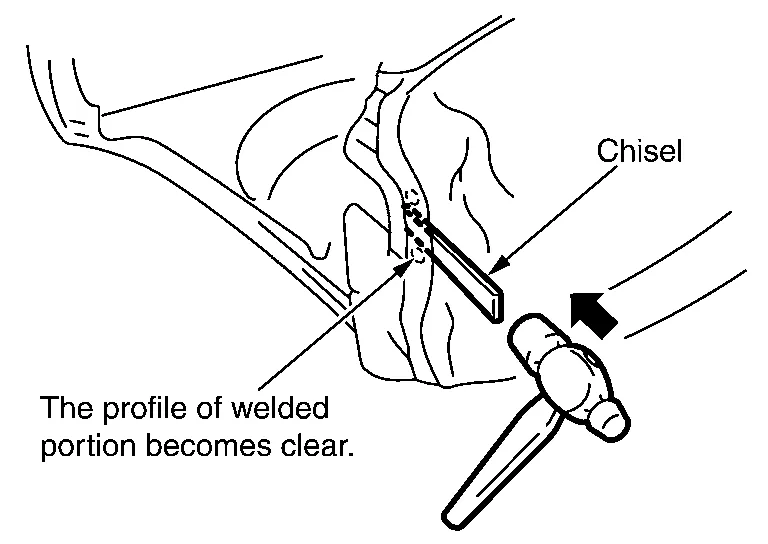
Ist die Punktschweißstelle auch nach dem Entfernen der Farbe nicht erkennbar, die Meißelklinge zwischen die Bleche setzen und zur Prüfung leicht mit einem Hammer anschlagen.
(2) ABTRENNEN DER PUNKTSCHWEISSSTELLE
(a) Mit einem Punktschneider:
Es gibt zwei Arten von Punktschneidern (Bohrtyp und Lochsägetyp). Beim Einsatz des Punktschneiders darauf achten, das untere Blech nicht zu durchtrennen.
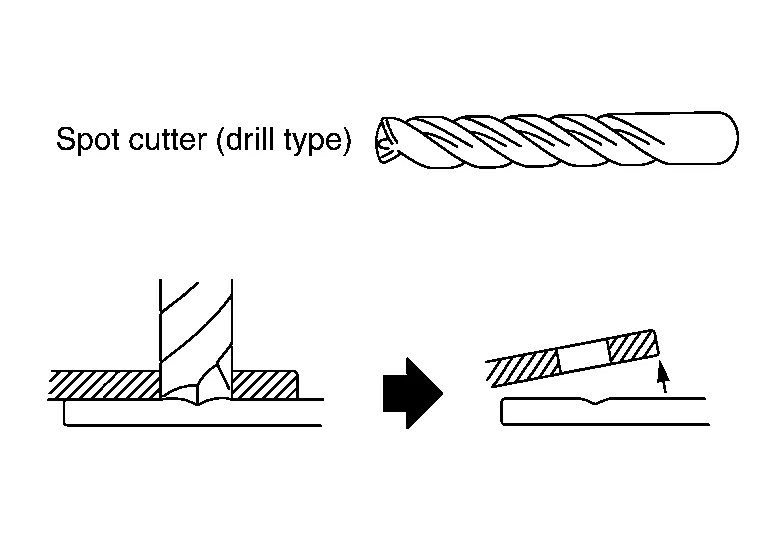 |
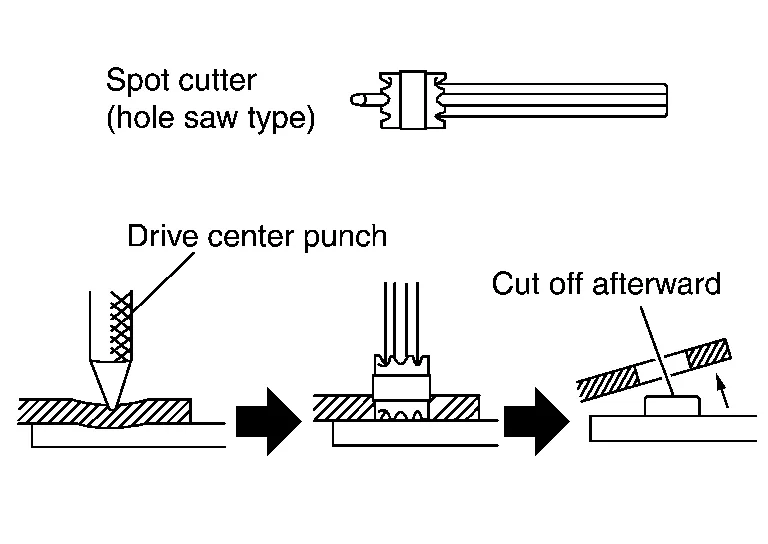 |
Ist es schwierig, von hinten am unteren Blech zu schweißen, kann der Punktschneider verwendet werden, um die Punktschweißstellen zu trennen, ohne das untere Blech zu bohren.
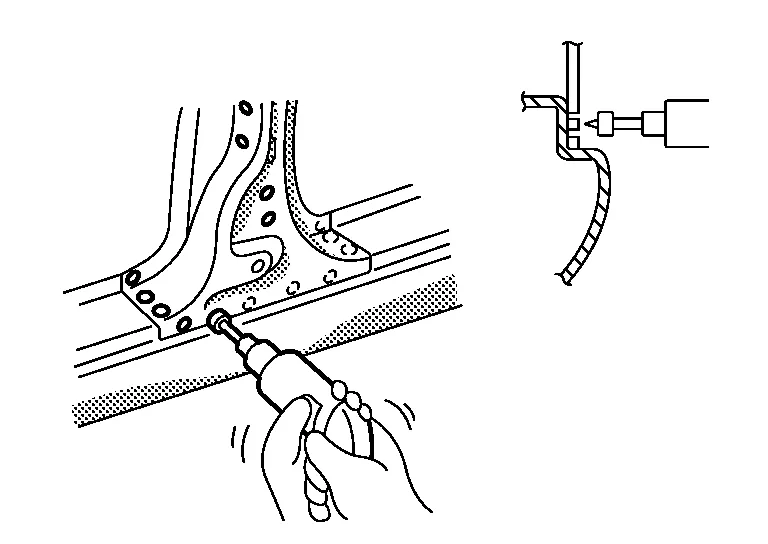
Der Punktschneider vom Lochsägetyp erfordert nach dem Trennen ein Nachschleifen der Punktschweißstelle. Dies erfordert zusätzliche Arbeitszeit.
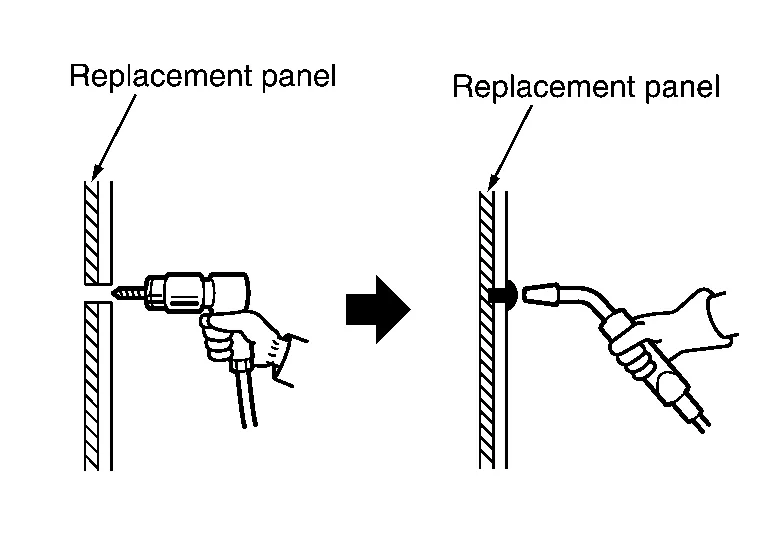
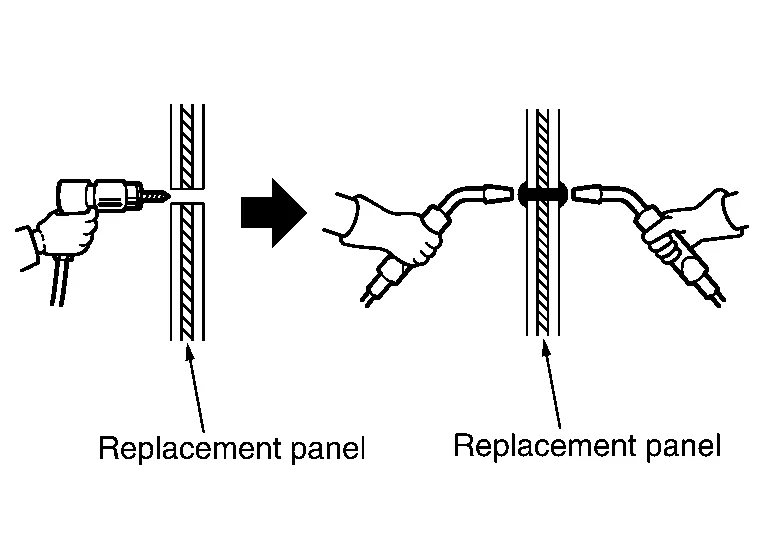
(b) Mit Bohrer:
Der Bohrer kann verwendet werden, um Schweißungen an jeder Stelle zu trennen, die durch Lochschweißung verbunden ist, indem die lochgeschweißte Stelle aufgebohrt wird.
 |
 |
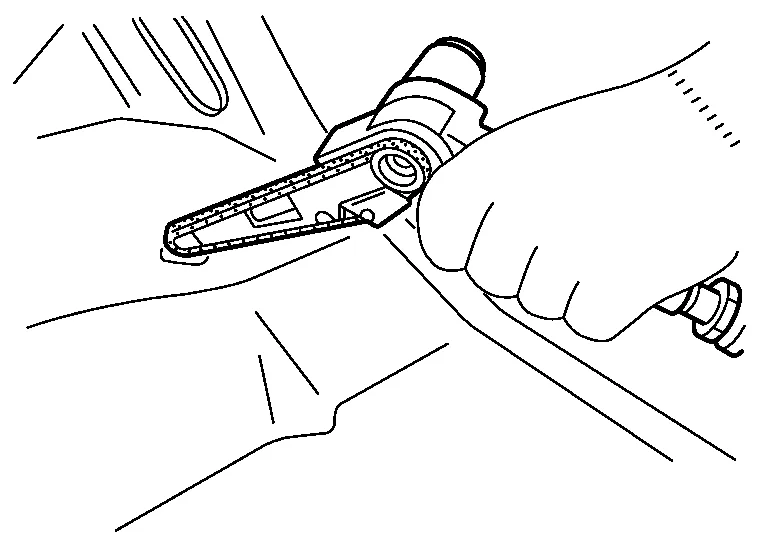
(3) ABTRENNEN DER PUNKTSCHWEISSSTELLEN MIT EINEM DRUCKLUFT-SCHLEIFER
Wenn der Punktschneider nicht verwendet werden kann, den Druckluft-Schleifer (oder Bandschleifer) zum Abtrennen der Punktschweißstelle verwenden. Verwenden Sie 3M File Belt Sander #33573 und Cubitron II File Belt Grade 60+ #33445 oder Gleichwertiges.
(4) ENTFERNEN DES BLECHS MIT EINEM MEISSEL
Nach dem Abtrennen der Punktschweißstellen das Blech mit dem Meißel trennen.
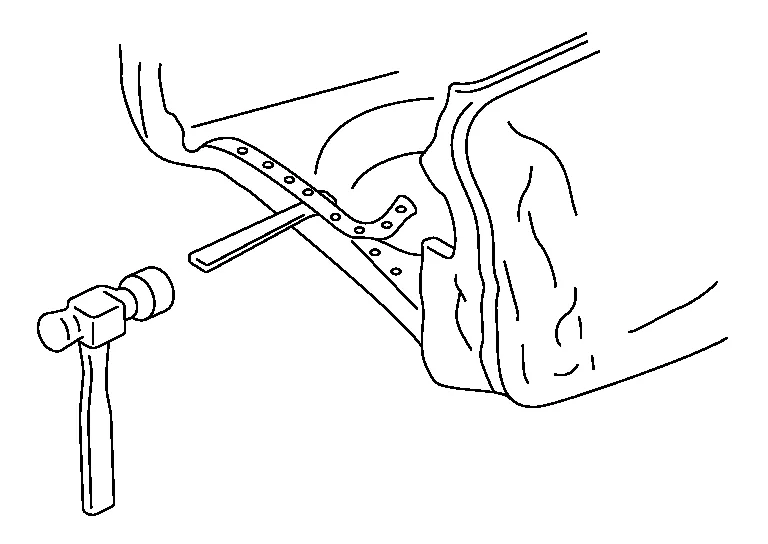
Dadurch lösen sich die Punktschweißstellen von ihren Gegenflächen. So kann die Arbeit unter Kontrolle der Trennung der Punktschweißstellen fortgesetzt werden.
(5) ABTRENNEN VON MAG-SCHWEISSSTELLEN
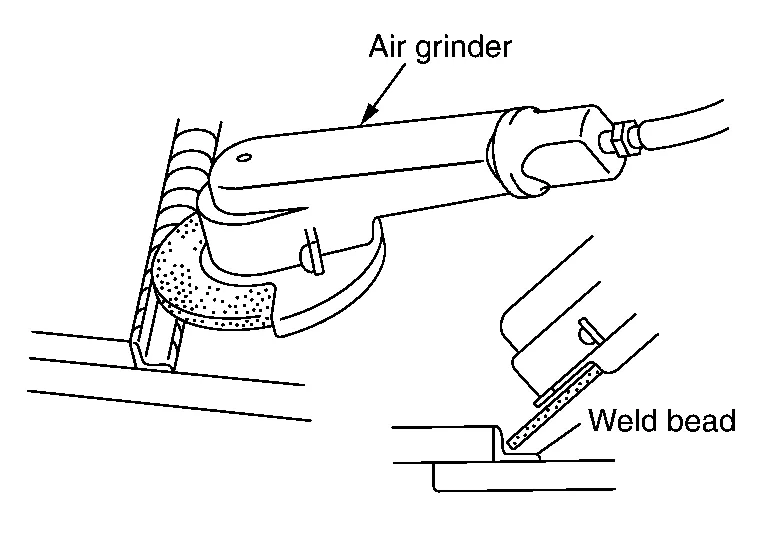
Das MAG-Schweißverfahren wird in zwei Arten unterteilt (Lochschweißung und Nahtschweißung). Die Lochschweißstelle kann mit einem Punktschneider o. Ä. abgetrennt werden. Zum Abtrennen der Nahtschweißung die Nahtraupe mit einem Druckluftschleifer abschleifen. Darauf achten, vom Ersatzblech aus zu schleifen. Das wiederverwendete Blech nicht übermäßig schleifen.
(6) ABTRENNEN DER GELÖTETEN STELLE DES BLECHS
Hartlöten wird eingesetzt, um das äußere Erscheinungsbild der verbundenen Bereiche (Dach und Kotflügel) der Karosserieaußenhaut zu verbessern sowie die Abdichtung zu verbessern. Hartgelötete Verbindungen lassen sich im Allgemeinen lösen, indem das Hartlot mit einem Sauerstoff-Acetylen-Brenner aufgeschmolzen wird.
Wurde Lichtbogenlöten angewendet, den geschweißten Bereich mit einer Druckluftschleifmaschine o. Ä. abtrennen. Die Schmelztemperatur von lichtbogengelötem Metall ist höher als bei normalem Hartlöten, und das Blech kann durch diese hohe Temperatur beschädigt werden. Normales Hartlöten und Lichtbogenlöten lassen sich anhand der Farbe des Lötmetalls unterscheiden. Normales Hartlöten sieht aus wie Messing, Lichtbogenlöten hat eine kupferfarbene Färbung.
(a) Trennen mit Druckluftsäge und Feilbandschleifen.
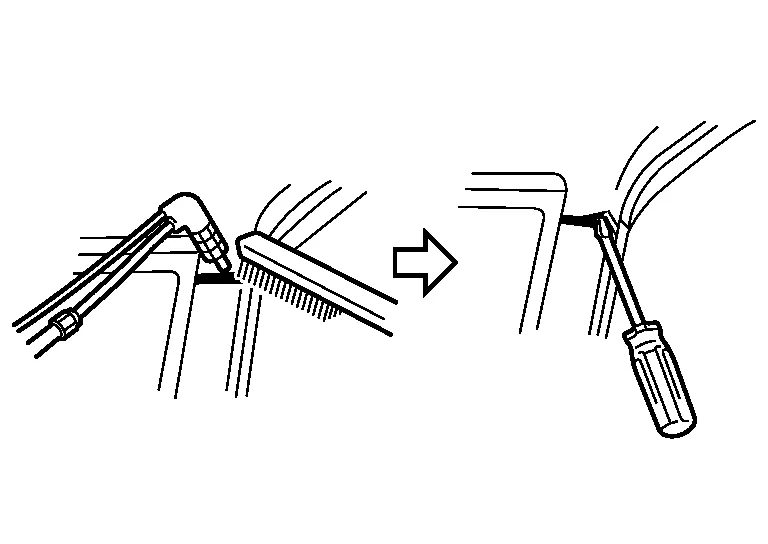
Das Metall mit einer Drahtbürste entfernen und das Blech trennen. Solange das Zusatzmetall noch warm ist, die Spitze eines Schraubendrehers o. Ä. zwischen die Bleche schieben, um ein erneutes Verkleben zu verhindern.
(b) Trennen mit einer Druckluft-Winkelschleifmaschine, 3M 01991 Schweißschleifscheibe verwenden (oder gleichwertig).

Den hartgelöteten Bereich mit der Druckluft-Winkelschleifmaschine abtrennen. Das weiter zu verwendende Blech nicht übermäßig abschleifen.
Hinweise zu hochfesten Stählen (HSS) und ultrahochfesten Stählen (UHSS)Hochfester Stahl (HSS) bezeichnet Stahl mit 440 MPa bis 979 MPa.
Ultrahochfester Stahl (UHSS) bezeichnet Stahl über 980 MPa.
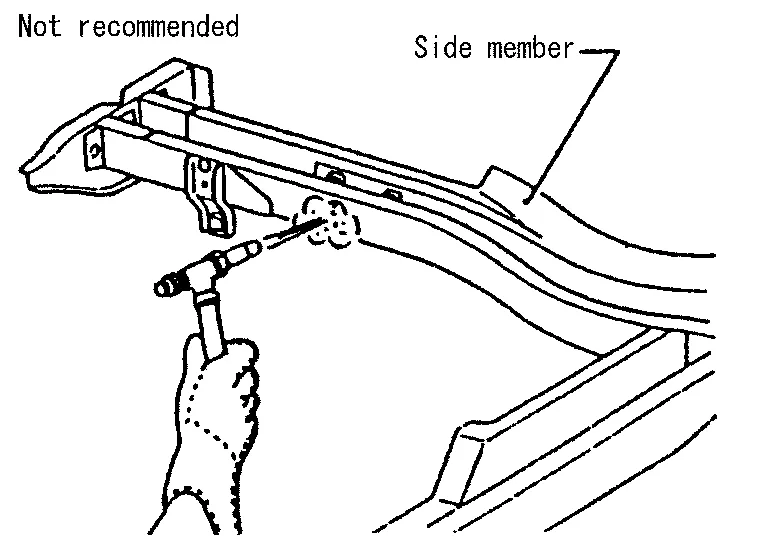
(a) Die Reparatur von Verstärkungen (z. B. Längsträgern) durch Erwärmen wird nicht empfohlen, da das Bauteil dadurch geschwächt werden kann. Ist Erwärmen unvermeidbar, HSS-Teile nicht über 550 °C erwärmen. Die Erwärmungstemperatur mit einem Thermometer überprüfen. (Temperaturmalstifte und ähnliche Thermometer sind geeignet.)
Werden HSS- oder UHSS-Teile über 550 °C erwärmt, müssen sie durch neue Teile ersetzt werden.
(b) Beim Richten von Karosserieblechen beim Ziehen an HSS-Blechen vorsichtig sein. Da HSS sehr fest ist, kann Ziehen zu Verformungen an angrenzenden Karosseriebereichen führen. In diesem Fall die Anzahl der Messpunkte erhöhen und das HSS-Blech vorsichtig ziehen.
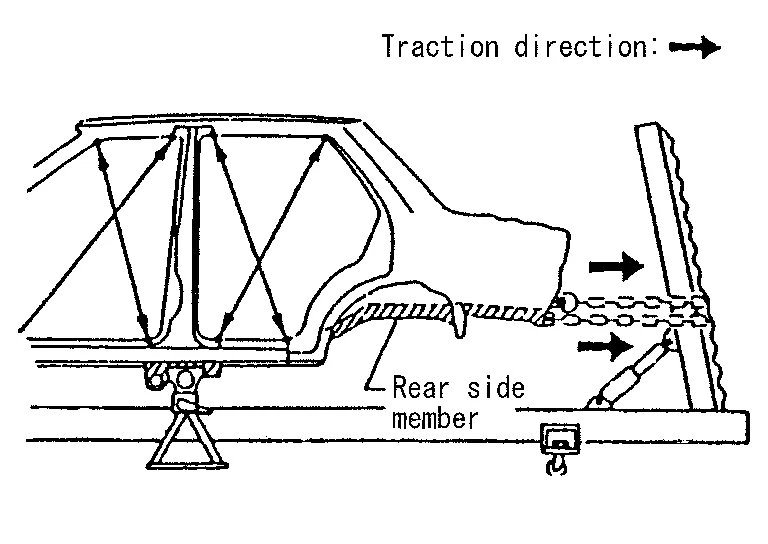
(c) Beim Trennen von HSS-Blechen nach Möglichkeit das Gasschneiden (Brenner) vermeiden. Stattdessen eine Säge verwenden, um eine Schwächung der umliegenden Bereiche durch Hitze zu vermeiden. Ist Gasschneiden (Brenner) unvermeidbar, ist ein Mindestabstand von 50 mm (1,97 in) einzuhalten.
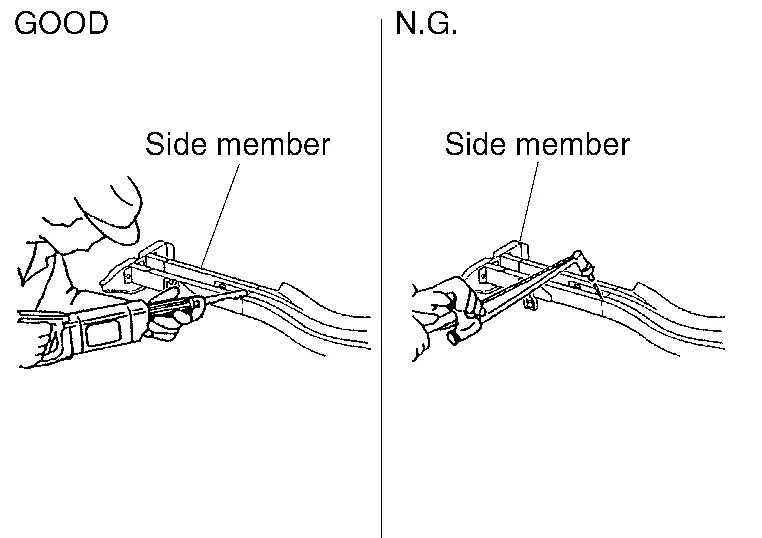
(d) Beim Schweißen von HSS-Blechen nach Möglichkeit Punktschweißen verwenden, um eine Schwächung der umliegenden Bereiche durch Hitze zu minimieren.
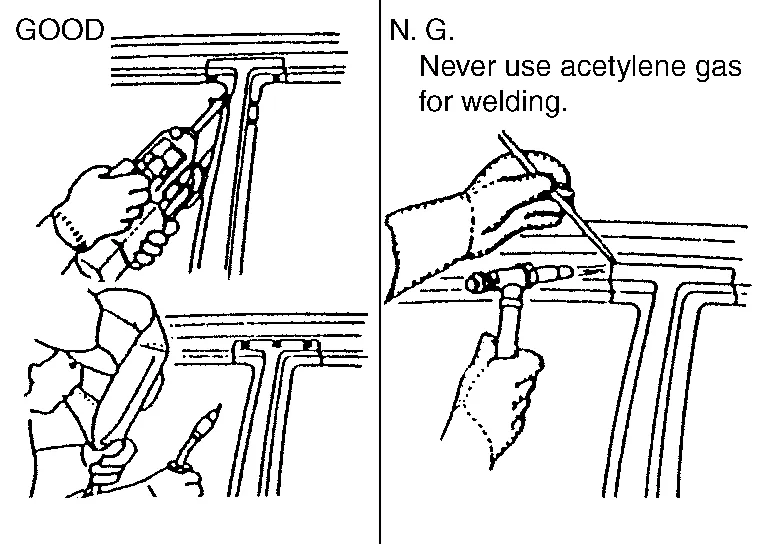
Ist Punktschweißen nicht möglich, MAG-Schweißen verwenden. Gasschweißen (Brenner) nicht verwenden, da es eine geringere Schweißfestigkeit aufweist.
(e) Die Punktschweißverbindung an HSS-Blechen ist härter als die eines normalen Stahlblechs.
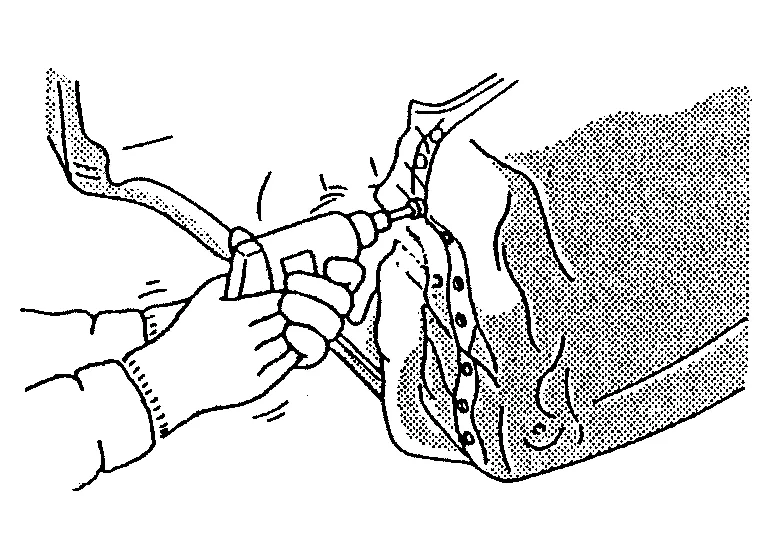
Beim Trennen von Punktschweißverbindungen an HSS-Blechen daher einen langsam laufenden Bohrer mit hohem Drehmoment (1.000 U/min bis 1.200 U/min) verwenden, um die Standzeit des Bohrers zu erhöhen und die Arbeit zu erleichtern.
Verbot für ultrahochfesten Stahl (UHSS)Ultrahochfester Stahl (UHSS) bezeichnet Stahl ab 980 MPa.
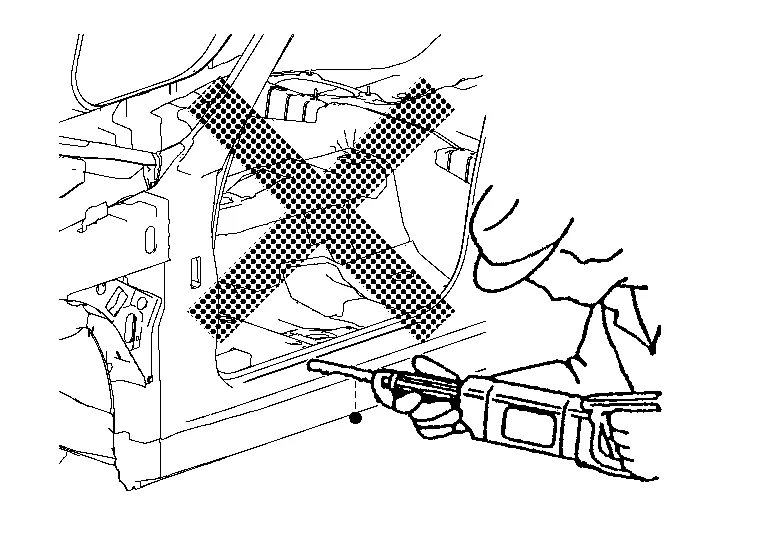
Blech, Platten und Verstärkungen aus ultrahochfestem Stahl (UHSS) niemals trennen und fügen.
Ist ein solches Teil beschädigt, das Teil ersetzen.
Bördelvorgang am hinteren KotflügelSind der hintere Kotflügel und die äußere Radhausverkleidung mit Klebstoff verbunden, wird das nachfolgend beschriebene Verfahren zum Austausch des Blechs angewendet.
Ein Radlauf wird über der linken und rechten äußeren Radhausverkleidung montiert und gebördelt.
Zum Bördeln des Radlaufs müssen beschädigte oder fehlerhafte Bereiche um die äußere Radhausverkleidung instand gesetzt werden.
Ablauf des Bördelvorgangs
(a) Alle Beschichtungen, Klebstoffreste und Korrosion aus dem Klebebereich entfernen. Schleifmittel verwenden, die das Metall nicht dünner schleifen.
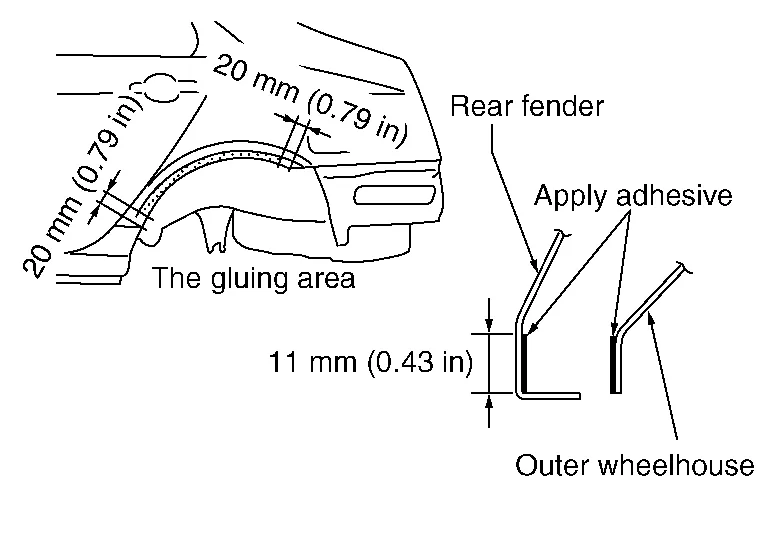
(b) Alle Beschichtungen, Klebstoffreste und Korrosion aus dem Klebebereich entfernen. Schleifmittel verwenden, die das Metall (das Ersatzteil) nicht dünner schleifen.
(c) Neuen Klebstoff auf beide vorgegebenen Bereiche der äußeren Radhausverkleidung und des hinteren Kotflügels auftragen.
| <Klebstoff> | 3M™ 08115 Panel Bonding Adhesive oder gleichwertiger Klebstoff |
(d) Den hinteren Kotflügel an der Karosserie anbringen und den erforderlichen Bereich außer dem Bördelbereich schweißen.

(e) Den geschweißten Bereich ausgehend von der Mitte des Radlaufs mit Hammer und Döpper schrittweise umbiegen. (Auch das Ende des Flansches bördeln.)
(f) Das Bördeln mit dem Hammer wird bis zu einem Winkel von etwa 80° durchgeführt.
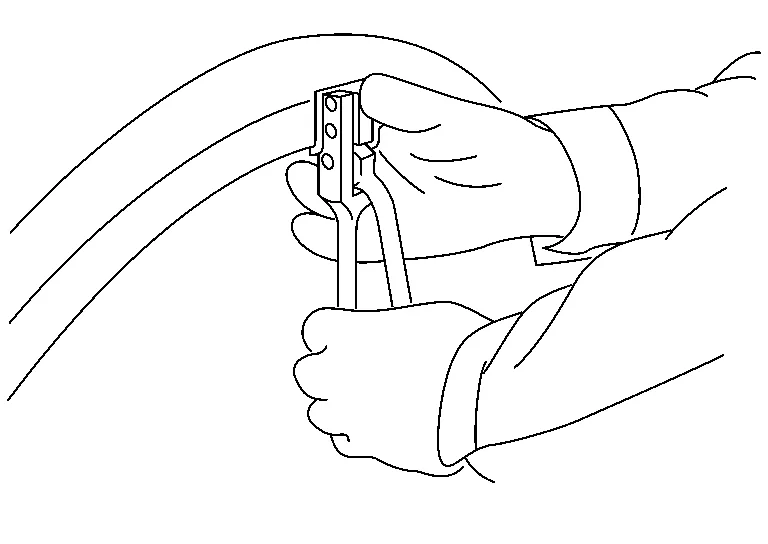
(g) Ausgehend von der Mitte den Radlauf schrittweise mit leichten Hin- und Herbewegungen mit einem Bördelwerkzeug [SST: KV991-10000] bördeln.
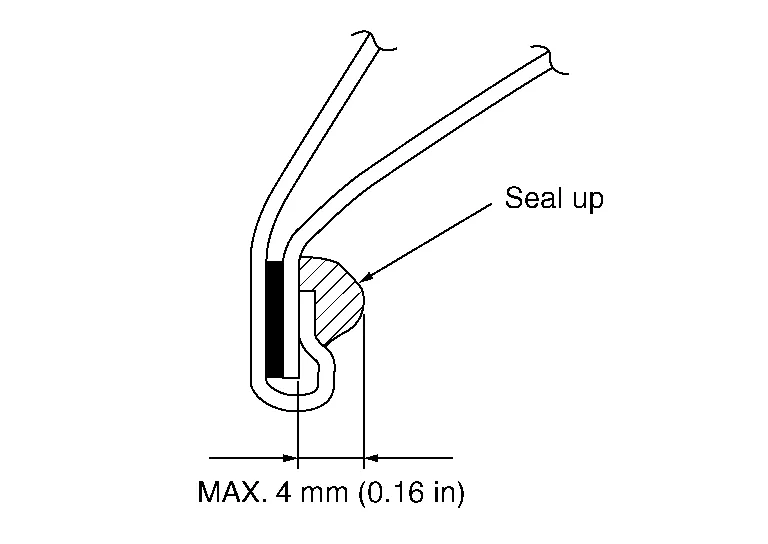
(h) Den Bereich um das gebördelte Flanschende abdichten.
Werden Stehbolzen und Schweißmuttern nicht am Reparaturteil angeschweißt, sondern als separate Teile geliefert, ist das folgende Verfahren zum Schweißen anzuwenden.
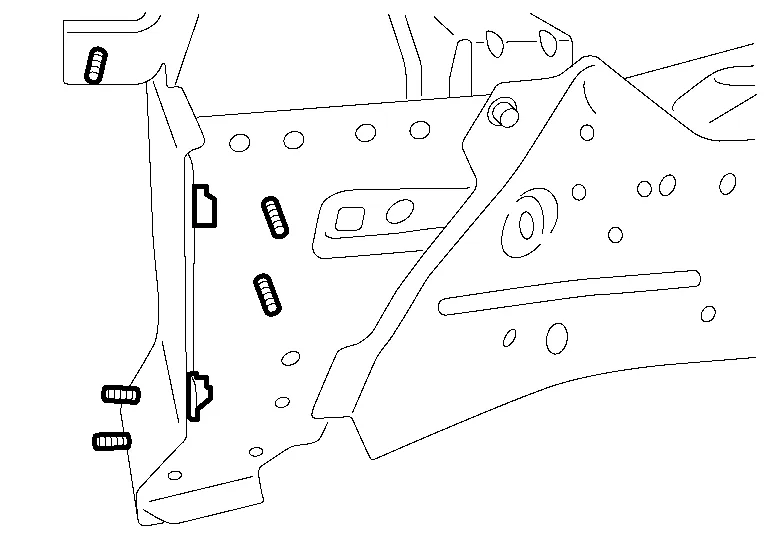
(1) FLANSCHSCHRAUBE
Farbe, Rost oder Öl von der Oberfläche des Blechs entfernen.
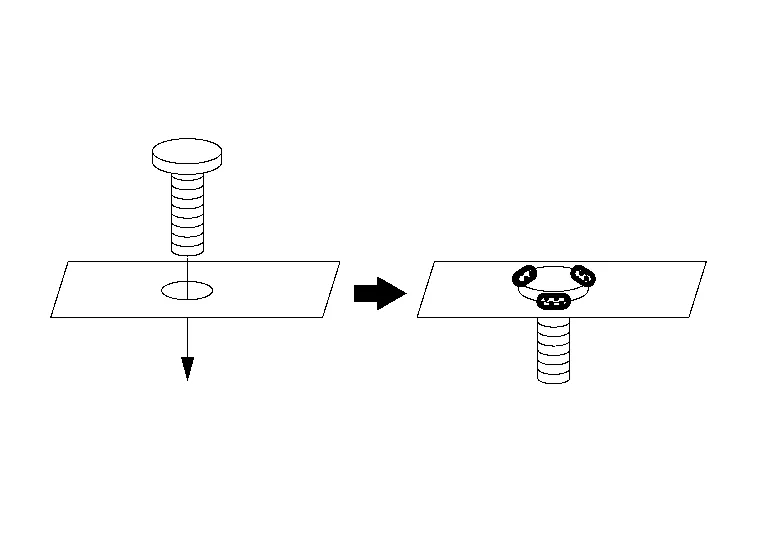
Die Schraube einsetzen, die zugehörige Mutter provisorisch anziehen und zentrieren.
Zinkschweißgrund auf die zu schweißenden Flächen auftragen.
Mit MAG-Schweißen 3 Punkte gleichmäßig schweißen. [etwa 3 mm (0,12 in)]
An den jeweiligen Stellen eine geeignete Korrosionsschutzbehandlung durchführen.
(2) SCHWEISSMUTTER
Farbe, Rost oder Öl von der Oberfläche des Blechs entfernen.
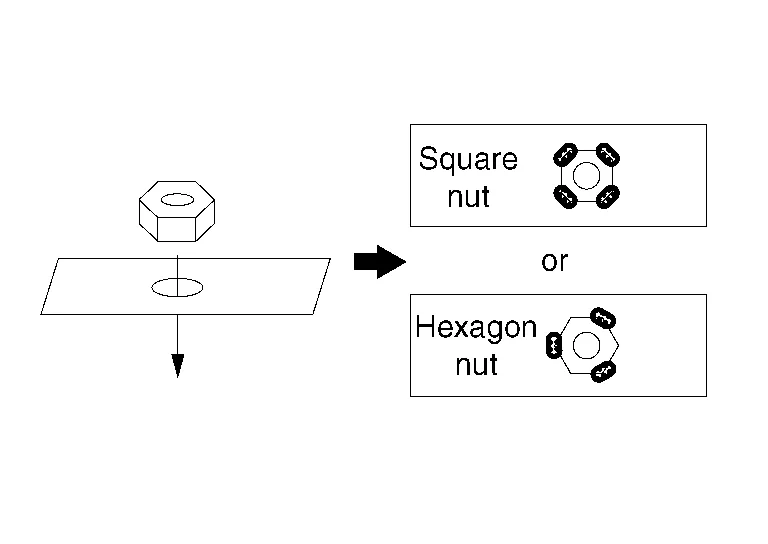
Die Mutter mittig über die Bohrung auf das Blech setzen, die zugehörige Schraube provisorisch in die Mutter einschrauben und zentrieren.
Mit MAG-Schweißen 3 oder 4 Punkte gleichmäßig schweißen. [etwa 3 mm (0,12 in)]
An den jeweiligen Stellen eine geeignete Korrosionsschutzbehandlung durchführen.
Nach dem Entfernen des beschädigten Blechs sind zwei Arbeitsschritte erforderlich: die Vorbereitung für den Einbau des Ersatzblechs und die Nachbearbeitung des Blechanbauteils der Karosserie.
(1) KAROSSERIE NACHARBEITEN
(a) Den Bereich um die entfernte punktgeschweißte Blechpartie sauber schleifen. Rost und andere Verunreinigungen an der Anlagefläche gründlich entfernen.
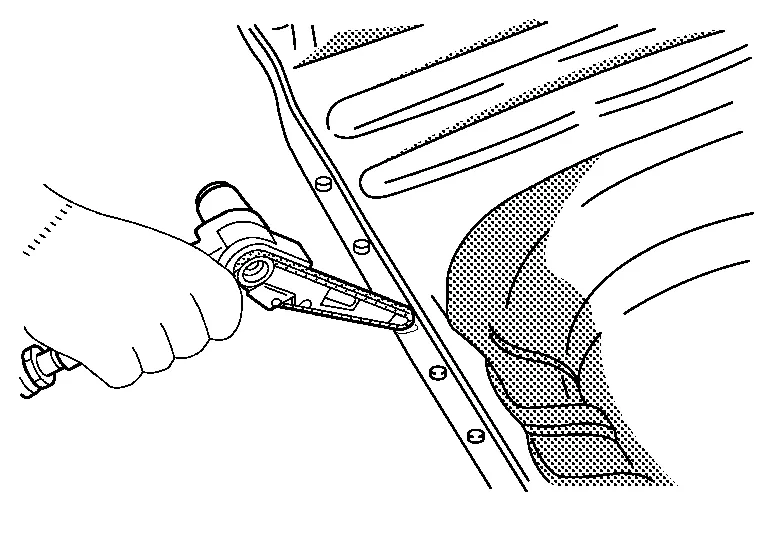
Außerdem die Farbe am zu schweißenden Bereich entfernen.
Lötmetall muss vollständig entfernt werden, da das Schweißen sonst beeinträchtigt wird.
(b) Unebenheiten an der Anlagefläche des Blechs verhindern ein korrektes Verschweißen des Blechs. Die Form der Anlagefläche mit Hammer und Döpper korrigieren.
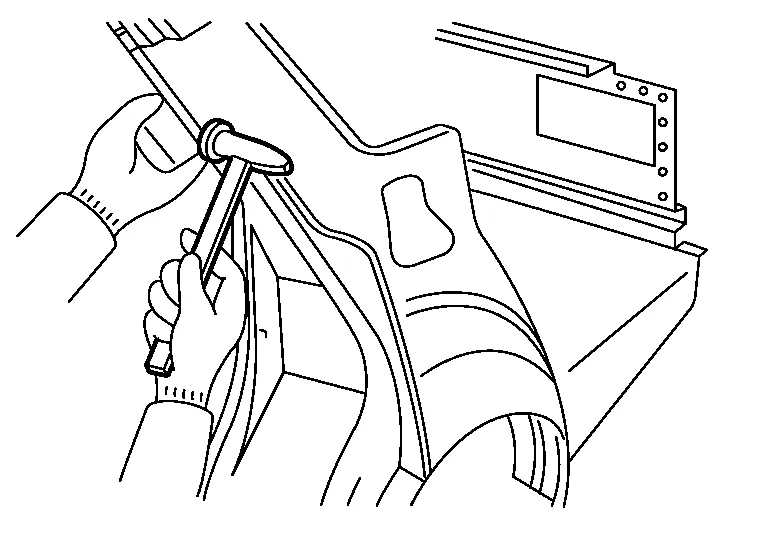
(c) Schweißdurchgangsprimer auf die Flansche oder die Bereiche auftragen, an denen geschweißt wird. 3M 5917 Weld-Thru II (oder gleichwertig) auftragen und die Produktangaben für das MAG-Schweißen befolgen, an Stellen, die im anschließenden Lackierprozess nicht lackiert werden können.
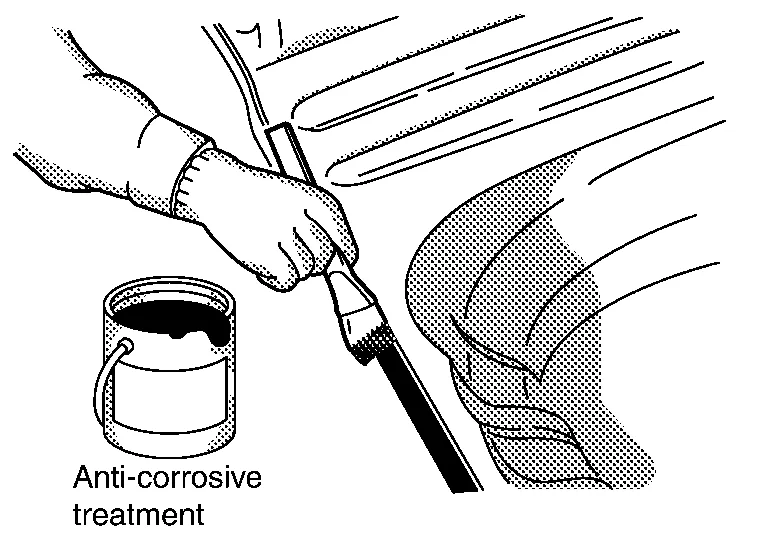
(d) Ist es nach dem Schweißen des Ersatzteilblechs nicht möglich, Dichtmasse aufzutragen, ist die Dichtmasse vor dem Schweißen aufzutragen.
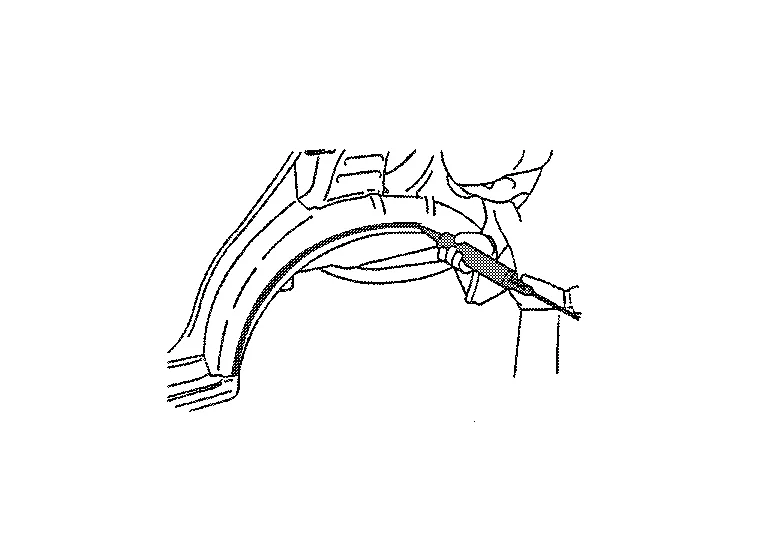
(2) VORBEREITUNG FÜR DEN EINBAU DES ERSATZTEILBLECHS
(a) Das Ersatzteilblech ist mit Grundierung beschichtet. Grundierung an den zu schweißenden Stellen entfernen und Punktnahtdichtmasse auftragen. Die Punktnahtdichtmasse nicht aus der Fügefläche des Blechs herausdrücken lassen.

(b) Das Ersatzteilblech bei Bedarf für das Lochschweißen bohren.
Die Anzahl der Bohrungen für das Lochschweißen dem Karosserie-Reparaturhandbuch des jeweiligen Modells entnehmen. Die Anzahl der Bohrungen muss der Anzahl der ursprünglichen Punktschweißstellen entsprechen. Die Bohrungen müssen gleichmäßig verteilt sein. Der Bohrungsdurchmesser ist entsprechend der Blechdicke zu wählen, um die Schweißfestigkeit zu erhalten.
| Blechdicke | Lochdurchmesser |
|---|---|
| Unter 1,0 mm (0,039 Zoll) | Unter 5 mm (0,20 Zoll) |
1,0 mm - 2,4 mm (0,039 Zoll - 0,094 Zoll) |
6,5 mm - 10 mm (0,256 Zoll - 0,394 Zoll) |
| Über 2,4 mm (0,094 Zoll) | Über 10 mm (0,39 Zoll) |

(3) VERSTÄNDNIS DER ERSATZTEILE
Dies ist wichtig, um zu beurteilen, wann das Blech ersetzt werden sollte, oder um die Bedingungen für einen effizienten Betrieb festzulegen.
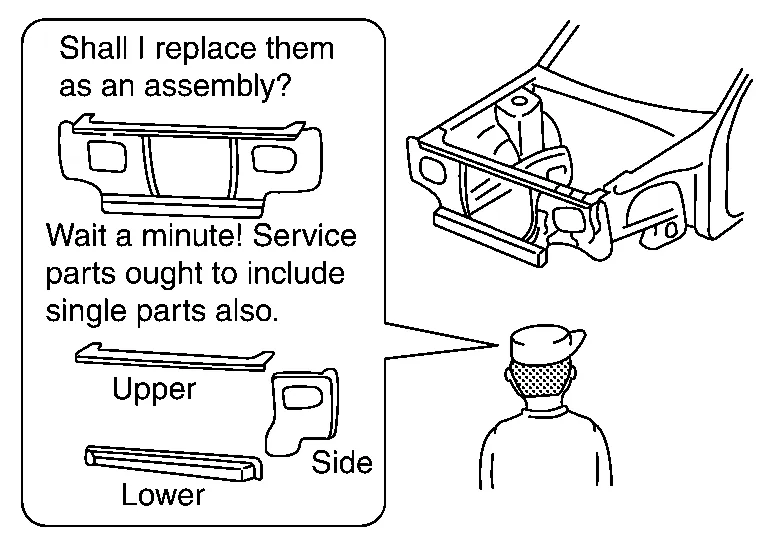
Ersatzteile sind anhand des Teilekatalogs für das jeweilige Modell zusammenzustellen.
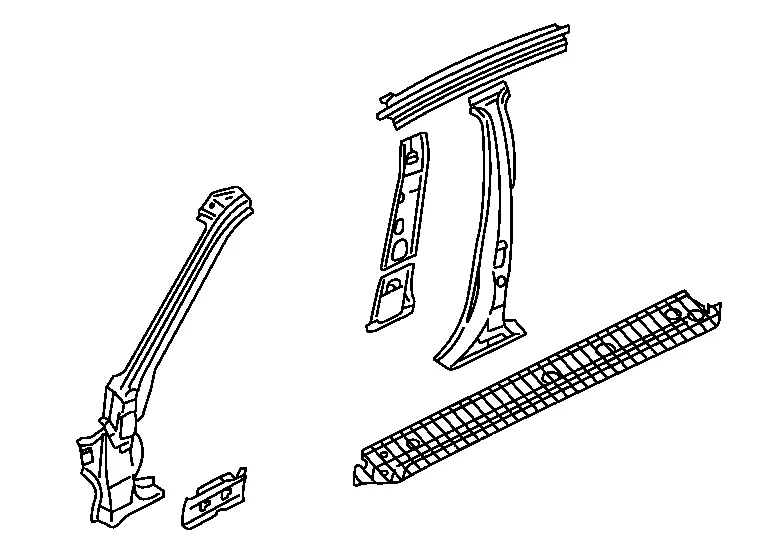
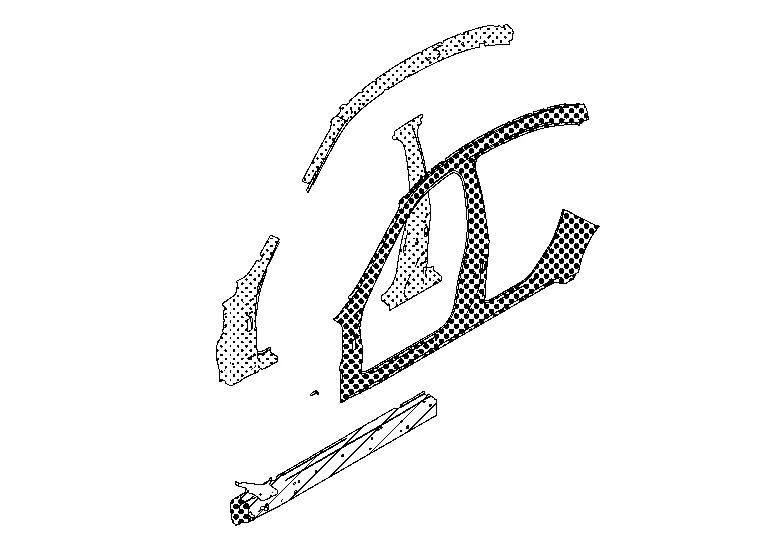
Das integrale Außenseitenblech der Karosserie besteht aus zwei Arten von Ersatzteilblechen. Diese Ersatzteilbleche müssen je nach Lage und Ausmaß der Beschädigung zugeschnitten werden.
| Separates Außenseitenblech der Karosserie | Integrales Außenseitenblech der Karosserie |
|---|---|
 |
 |
Der Korrosionsschutz kann zu drei verschiedenen Zeitpunkten durchgeführt werden (vor dem Schweißen, vor dem Lackieren und nach dem Lackieren). Dieser Abschnitt erläutert den Korrosionsschutz für die beiden letztgenannten Zeitpunkte.
(1) KORROSIONSSCHUTZ VOR DEM LACKIEREN
Auftragen von Karosseriedichtmasse
Karosseriedichtmasse verhindert, dass Wasser oder Schmutz durch die Fügefläche des Blechs eindringen. Sie verhindert außerdem die Bildung von Korrosion. Die Düsenöffnung der Dichtmassenpistole sollte klein sein. Die aufgetragene Dichtmasse mit einem Finger oder Pinsel formen. Die Stellen für das Auftragen der Karosseriedichtmasse sind dem Karosserie-Reparaturhandbuch zu entnehmen.
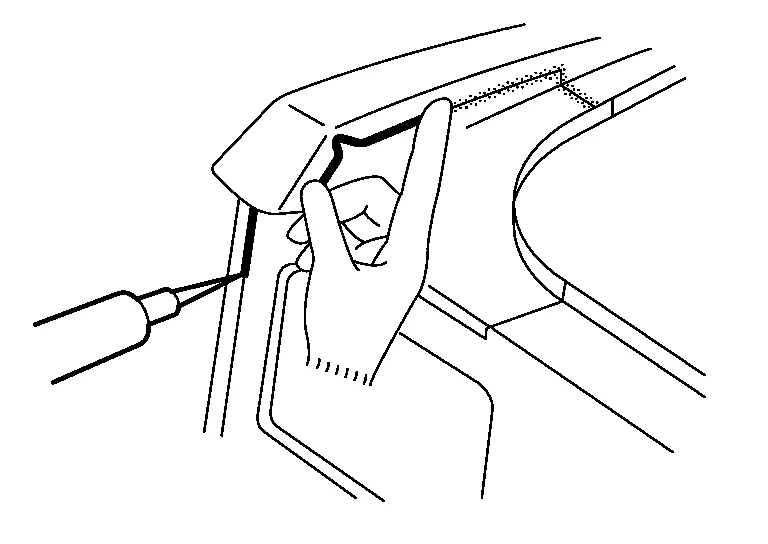
Auftragen von Unterbodenschutz:
Unterbodenschutz auf den Unterboden und die Innenseite der Radhäuser auftragen. Nicht auf Abgasrohr, Fahrwerk oder Antriebsteile auftragen. Zugelassene Produkte verwenden: 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, 18 oz Aerosoldose 4 08851 Applikator-Set 8", 24" und 34" Rohre.
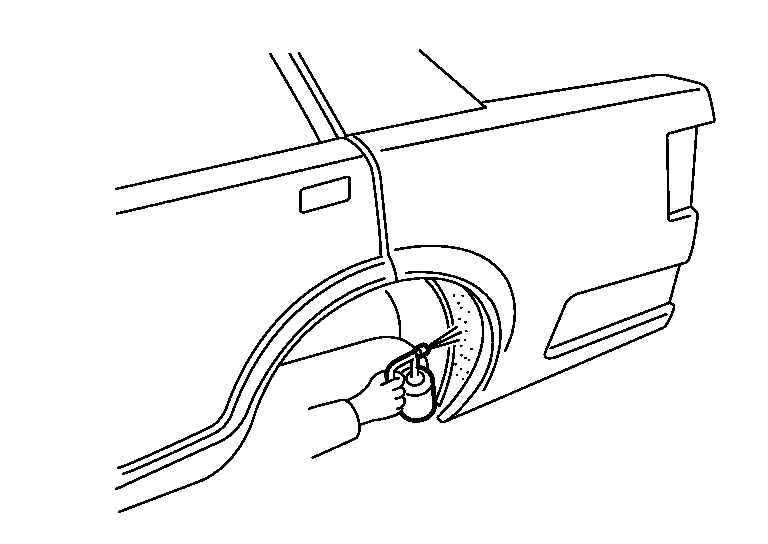
(2) KORROSIONSSCHUTZWACHS NACH DEM LACKIEREN
Korrosionsschutzwachs an der Rückseite des Blechs auftragen, wo das Lackieren schwierig ist. Die Düse des Korrosionsschutzwachses in die Bohrungen des inneren Blechs einführen. Auftragen, bis das Korrosionsschutzwachs an der Fügefläche des Blechs austritt.
