Sustitución parcial de panel (panel soldado)
Si se produce un daño en un panel soldado, puede sustituirse completamente por un panel de servicio, o puede realizarse una sustitución parcial cortando y reemplazando la zona dañada con un panel de servicio.
Procedimiento de sustitución de panel soldado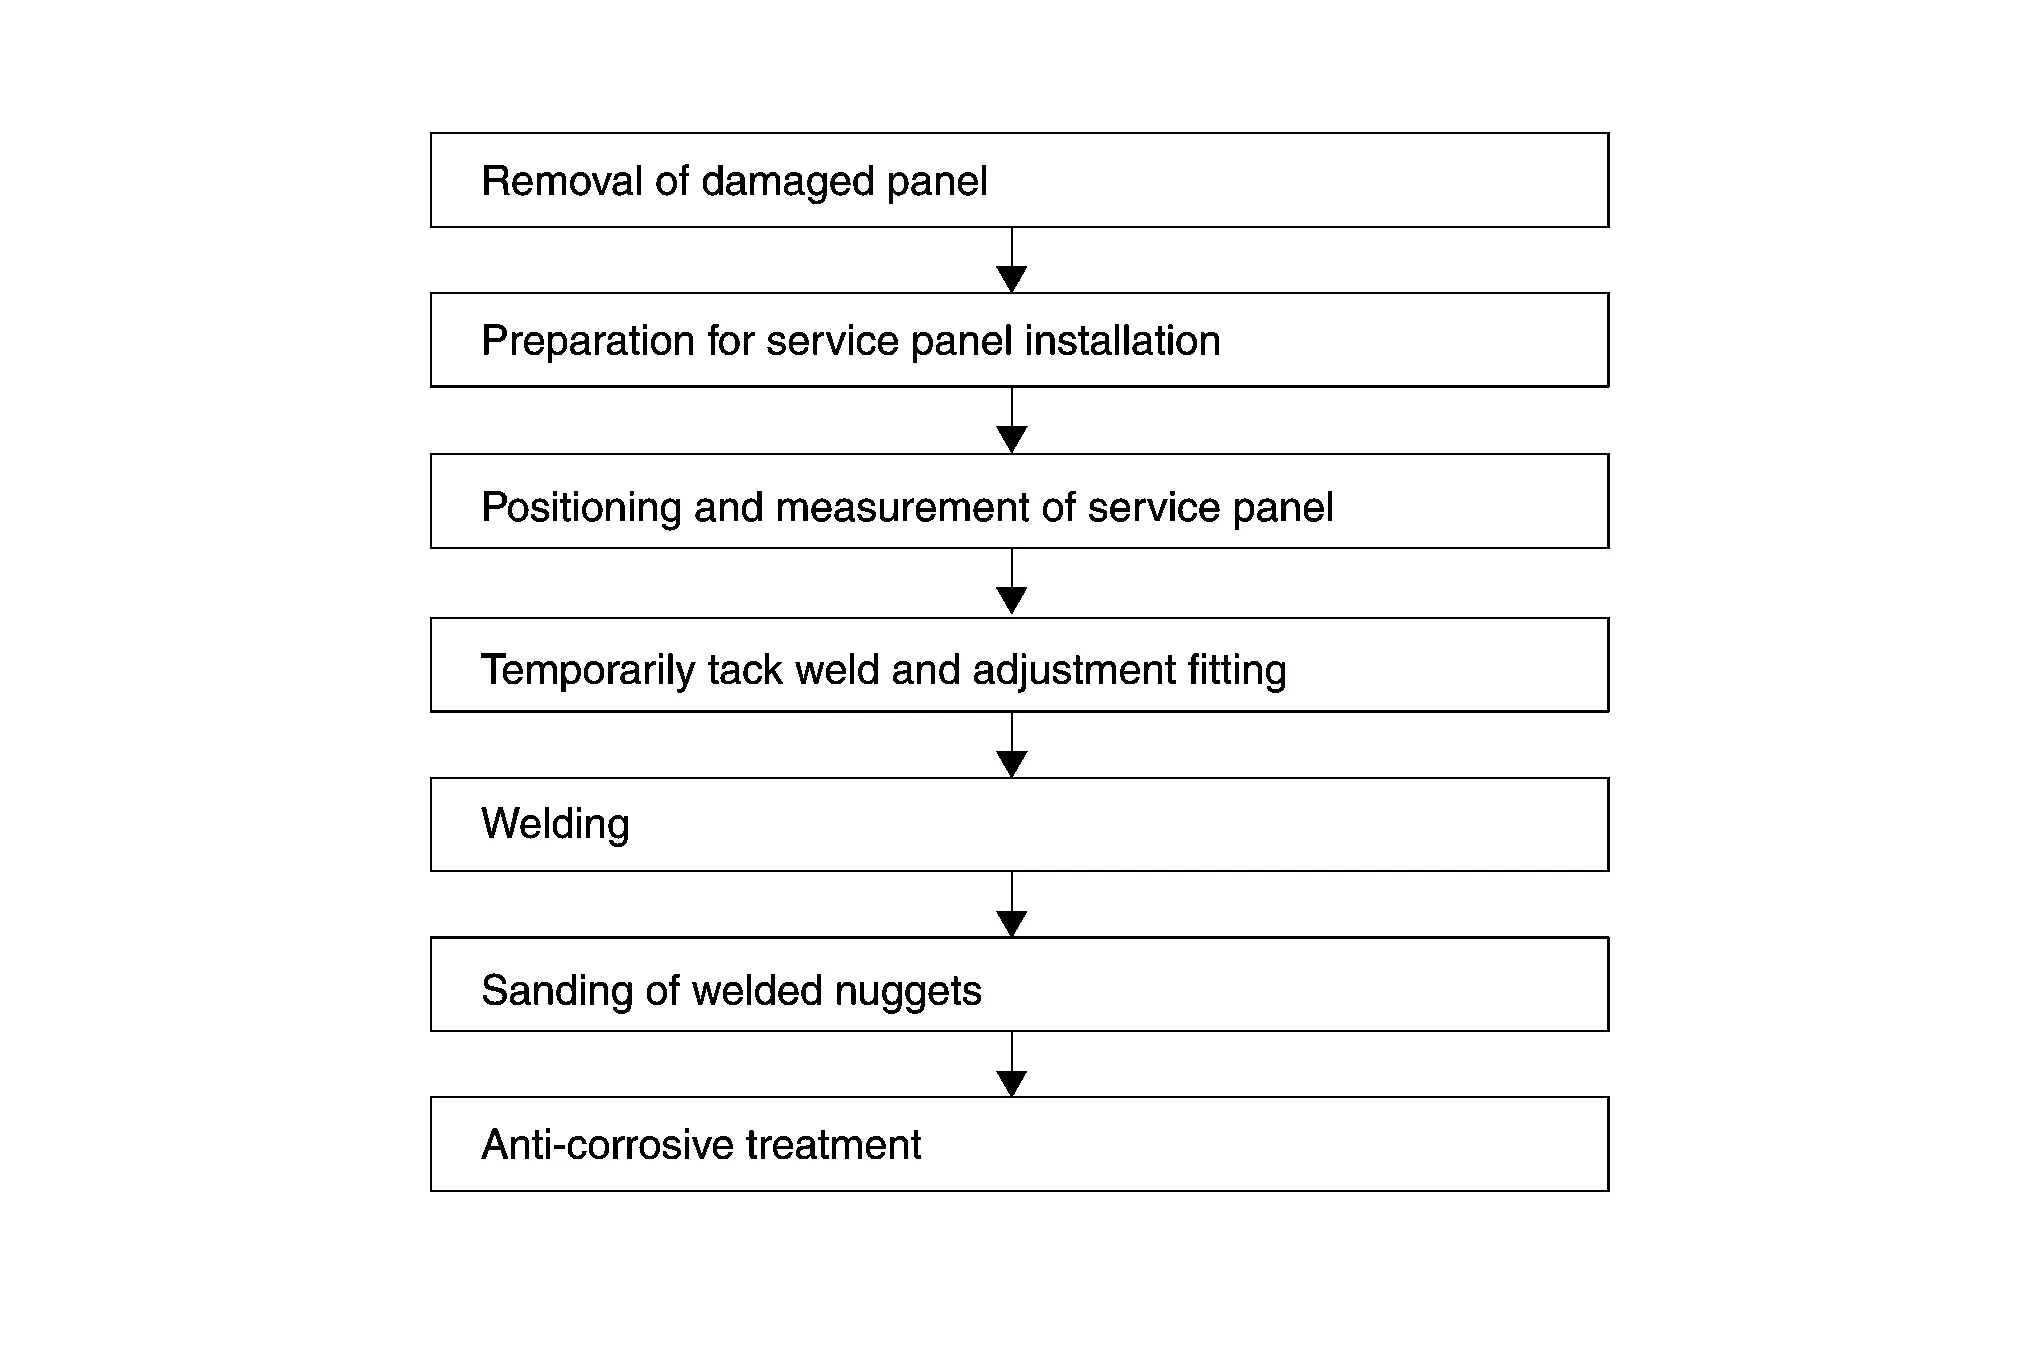
Sustitución de panel completo o sustitución parcial de panel
La sustitución de panel completo consiste en reemplazar un panel completo cortando todas las uniones soldadas.
La sustitución parcial de panel es un método en el que solo se reemplaza la zona dañada de un panel. La sustitución parcial puede utilizarse cuando la sustitución de panel completo resulta demasiado costosa y lenta, y cuando el daño está localizado.
Posiciones de corte para la sustitución parcial
La ilustración es solo un ejemplo; consulte el Manual de Reparación de Carrocería de cada modelo para obtener más detalles.
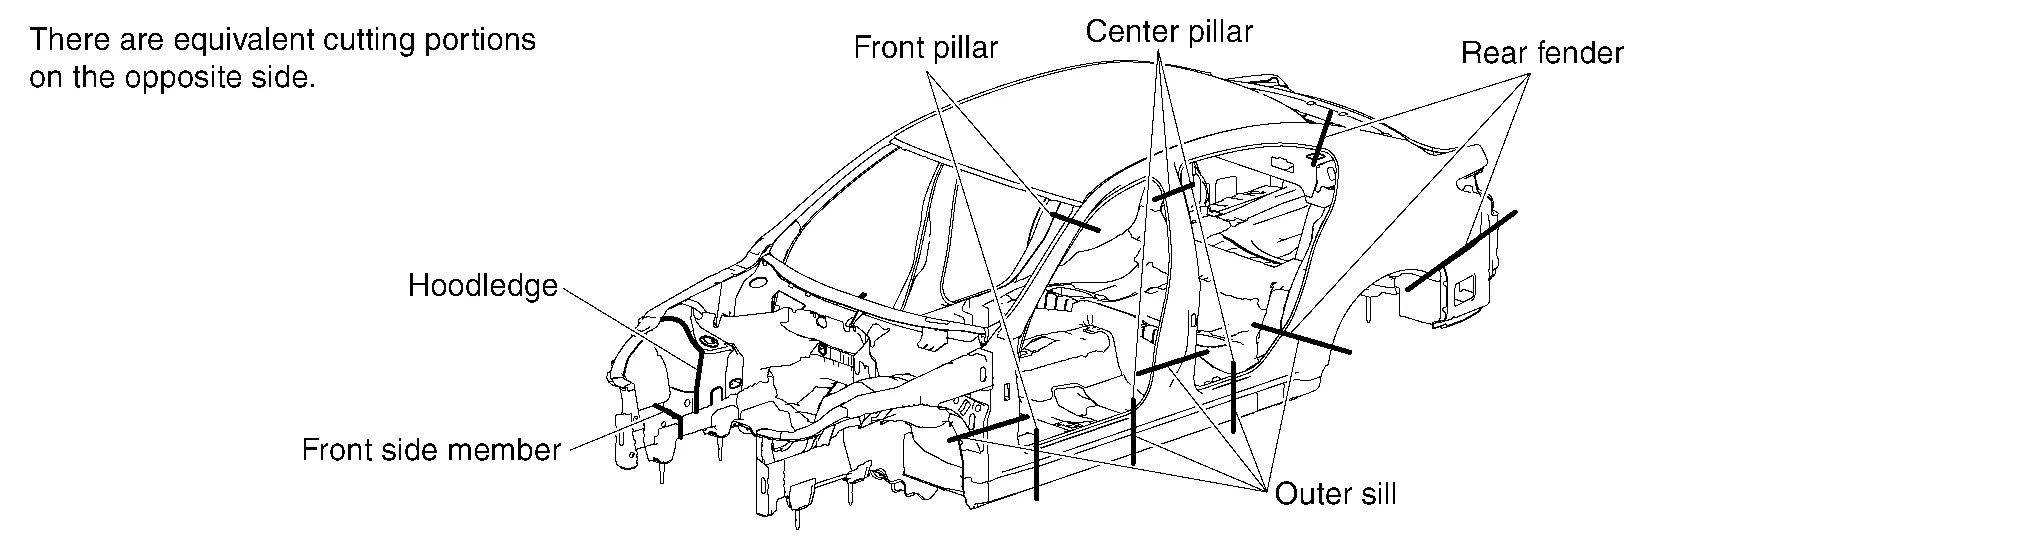
No se permite cortar paneles para la sustitución parcial en algunas zonas. Si los paneles se cortan en zonas inadecuadas, no se puede mantener la resistencia de la carrocería. Las posiciones permitidas varían según la estructura de la carrocería, la resistencia o la forma del panel, y son diferentes de un modelo a otro. Se indican en el Manual de Reparación de Carrocería de cada modelo. En principio, se pueden cortar las siguientes zonas:
Zonas sin refuerzo ni conductos
Zonas donde no se produce concentración de tensiones
Zonas con una superficie de acabado pequeña, donde el acabado puede realizarse fácilmente (donde las piezas conectadas pueden cubrirse con adornos o molduras)
Zonas donde se minimiza el área de trabajo o el desmontaje de piezas
La mayoría de los paneles de carrocería están unidos por soldadura por puntos. Es difícil cortarlos en la zona soldada.
Para reducir el tiempo de trabajo, enderece aproximadamente la zona dañada y, a continuación, corte cerca de la unión del panel con antelación para que las herramientas puedan utilizarse correctamente para cortar la zona soldada por puntos. Se utiliza habitualmente en paneles con estructuras complicadas.
El corte de la carrocería y de los paneles de servicio dejando un margen de solape también se denomina corte basto.
Utilice las herramientas de corte correctamente según la zona que se va a cortar, el espesor del panel y la estructura del panel.
Las herramientas habituales para este fin y sus características se describen a continuación:
(1) CORTE BASTO CON SIERRA NEUMÁTICA
(a) Aplicación principal
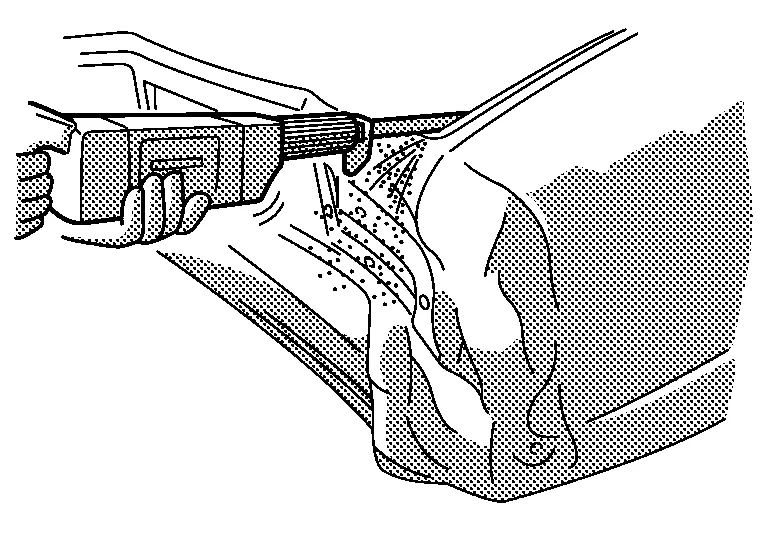
Largueros y pilares, incluidos el larguero lateral, el travesaño, el pilar trasero, etc.
(b) Características
Línea de corte limpia. Adecuada para cortar chapa tanto fina como relativamente gruesa.
(2) CORTE BASTO CON CINCEL NEUMÁTICO
(a) Aplicación principal
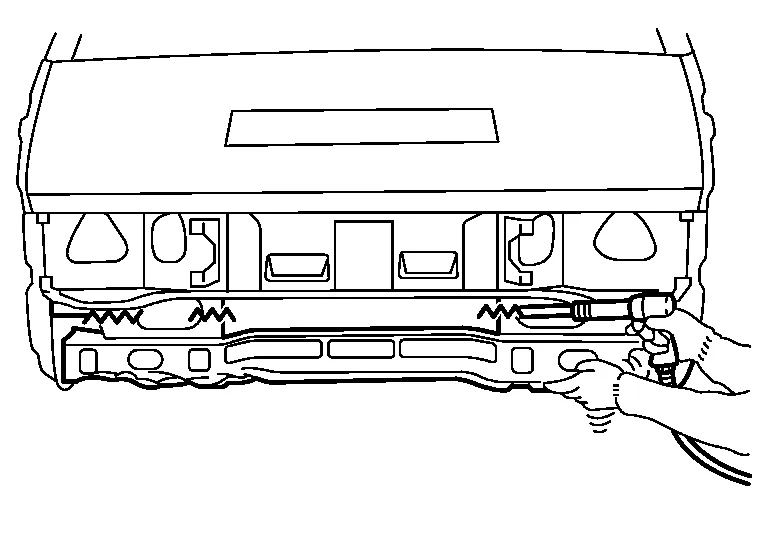
Chapa fina, incluidos el guardabarros trasero y el piso trasero
(b) Características
Velocidad de corte más alta
Nivel de ruido elevado
No apto para chapa gruesa
Línea de corte irregular
Chispas excesivas
(3) CORTE BASTO CON SOPLETE DE CORTE OXIACETILÉNICO
(a) Aplicación principal
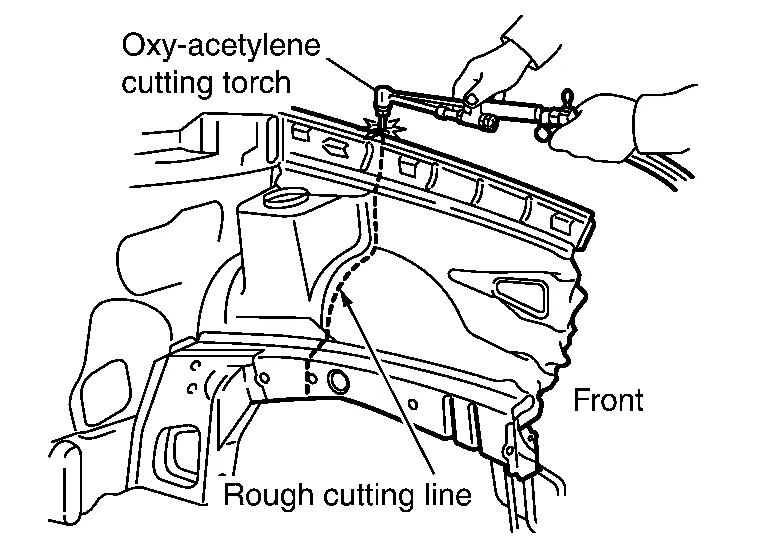
Chapa gruesa, incluidos el larguero lateral, el travesaño, el refuerzo del capó, etc.
(b) Características
Velocidad de corte más alta
Corte de las zonas soldadasLa carrocería del vehículo se construye utilizando tres métodos de soldadura diferentes [soldadura por puntos, MAG y soldadura fuerte]. A continuación se describe el corte de las zonas soldadas con estos métodos.
La soldadura por puntos se utiliza generalmente en dos o más paneles superpuestos. La herramienta o el método de corte deben cambiarse según si el panel que se va a retirar está en la capa superior, en el medio o en la capa inferior.
(1) IDENTIFICACIÓN DE LOS PUNTOS DE SOLDADURA
Retire la pintura, la imprimación y el sellador del panel para identificar las posiciones de los puntos de soldadura.
(a) Con lijadora neumática, cepillo rotativo de alambre o banda de lija para lima:

Con este método, no rebaje demasiado el panel. Lije o cepille el panel mientras confirma la zona soldada por puntos.
(b) Con cincel:
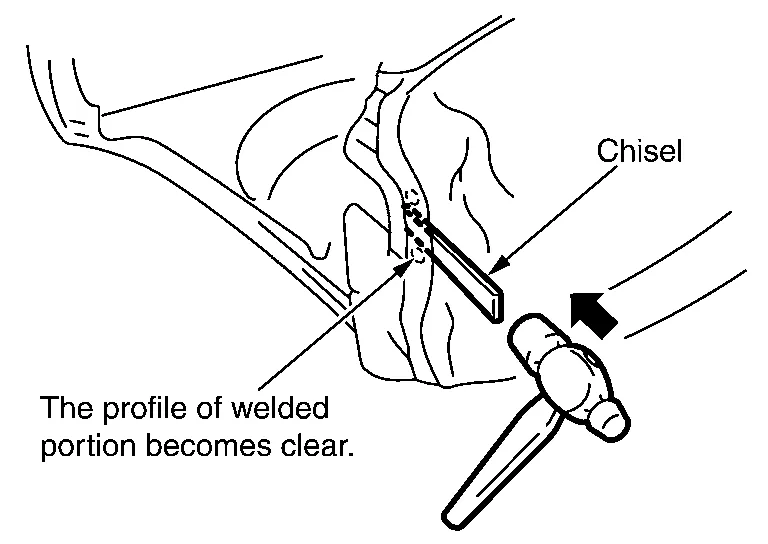
Si el punto de soldadura no es identificable incluso después de retirar la pintura, introduzca la hoja del cincel entre los paneles y golpee ligeramente con un martillo para confirmarlo.
(2) CORTE DE LA ZONA SOLDADA POR PUNTOS
(a) Con fresa para puntos:
Existen dos tipos de fresas para puntos (de tipo broca y de tipo sierra perforadora). Al usar la fresa para puntos, tenga cuidado de no cortar el panel inferior.
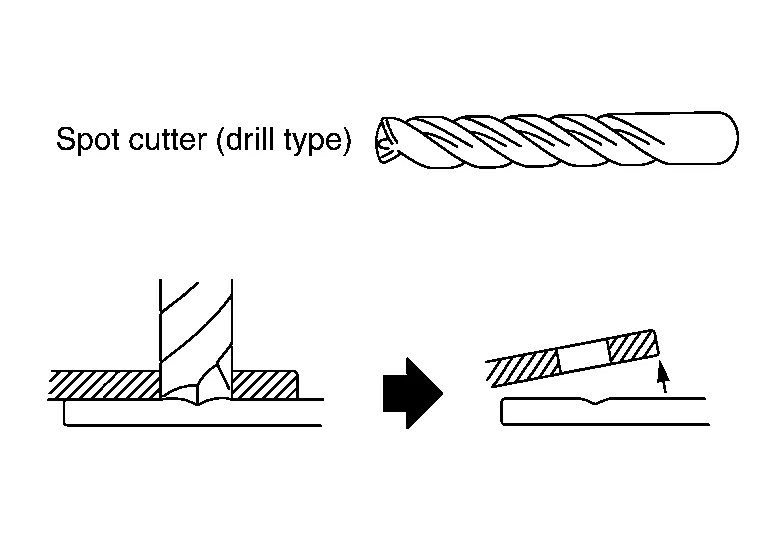 |
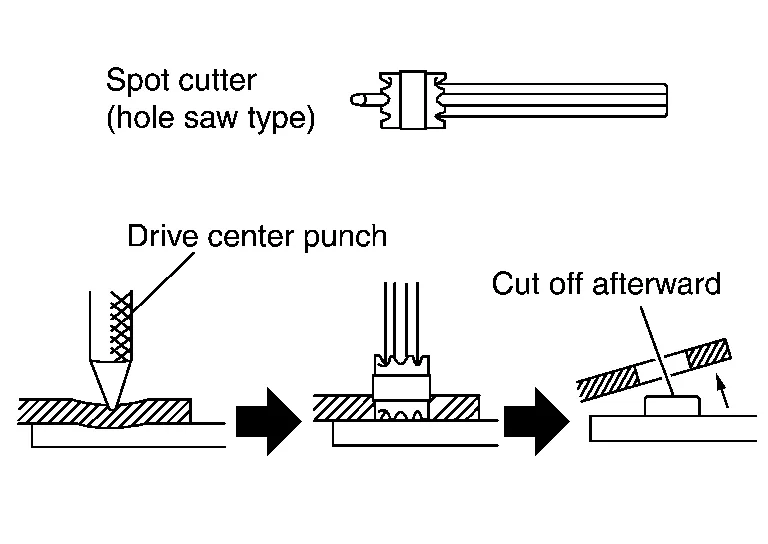 |
Si resulta difícil soldar desde detrás del panel inferior, puede utilizarse la fresa para puntos para cortar las zonas soldadas por puntos sin taladrar el panel inferior.
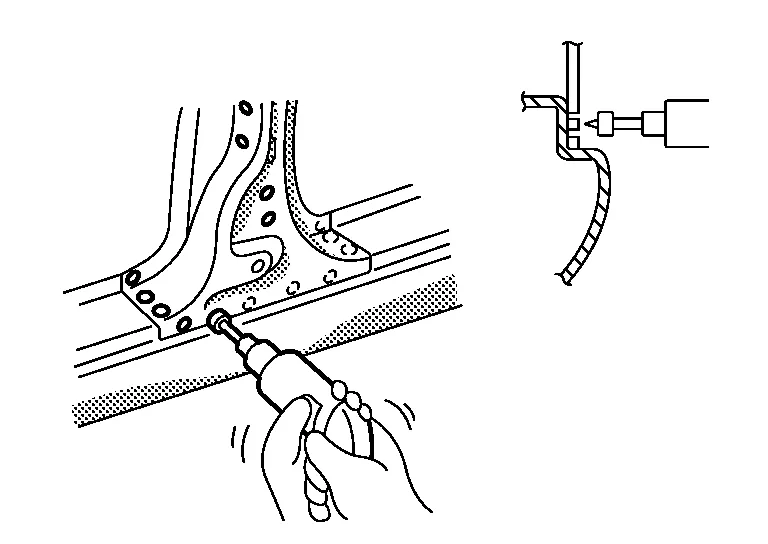
La fresa de tipo sierra perforadora requiere rectificar la soldadura por puntos después del corte. Esto requiere tiempo de trabajo adicional.
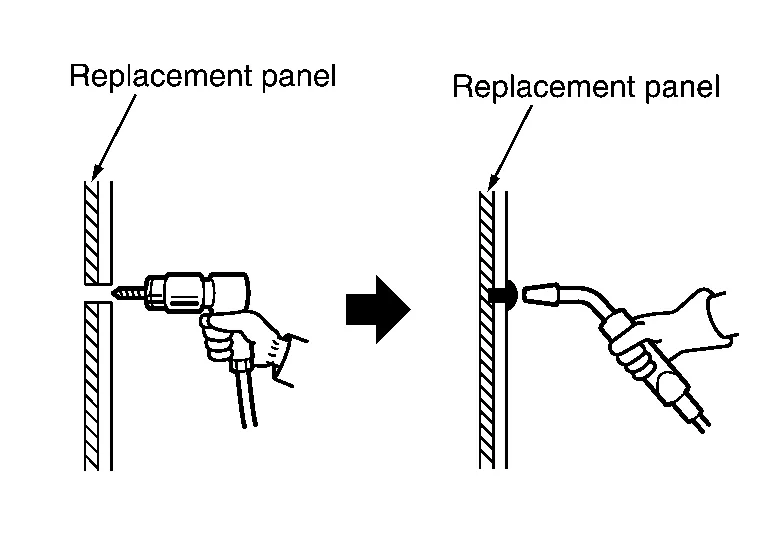
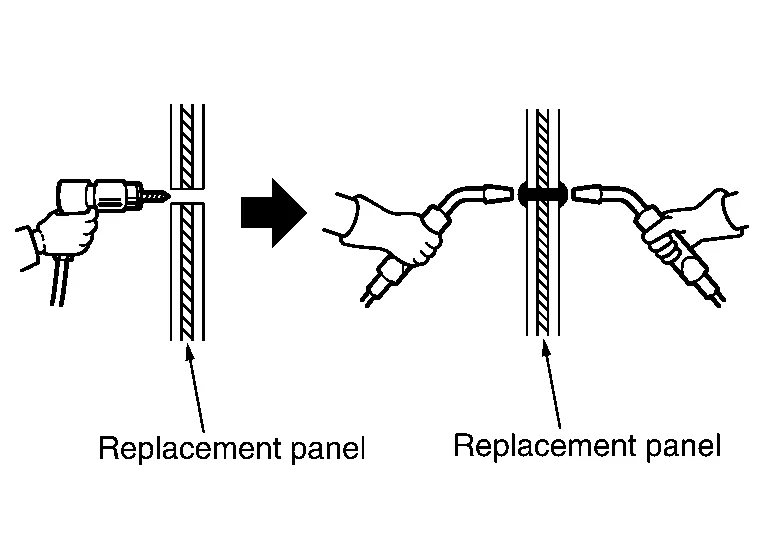
(b) Con taladro:
Puede utilizarse el taladro para cortar las soldaduras de cualquier zona soldada por tapón, taladrando la zona soldada por tapón.
 |
 |
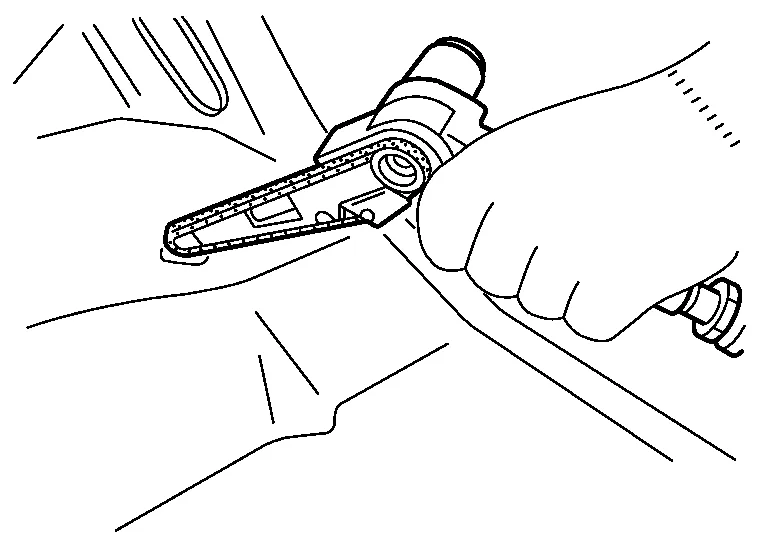
(3) CORTE DE LAS ZONAS SOLDADAS POR PUNTOS CON LIJADORA NEUMÁTICA
Si no se puede utilizar la fresa para puntos, utilice la lijadora neumática (o lijadora de banda) para cortar la zona soldada por puntos. Utilice la banda de lijado 3M File Belt Sander #33573 y la Cubitron II File Belt Grade 60+ #33445, o equivalente.
(4) RETIRADA DEL PANEL CON CINCEL
Después de cortar las zonas soldadas por puntos, separe el panel con el cincel.
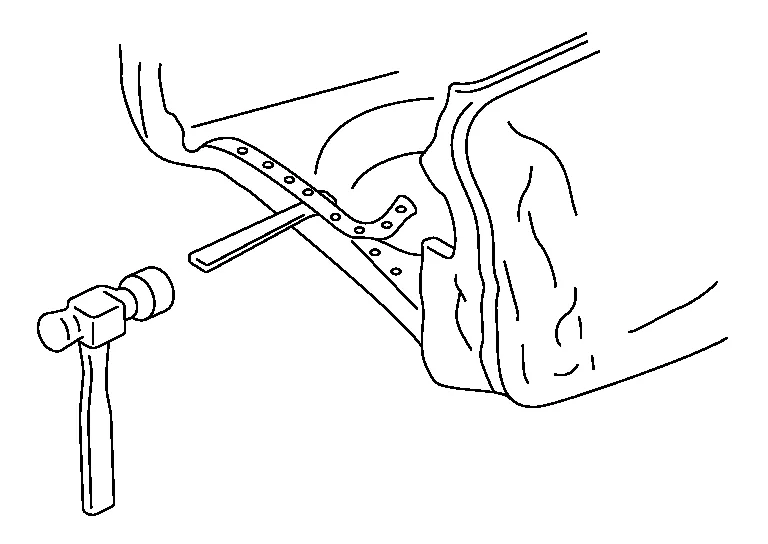
De este modo, las zonas soldadas por puntos se separarán de sus superficies de unión. Así, el trabajo puede avanzar confirmando la separación de las zonas soldadas por puntos.
(5) CORTE DE LAS ZONAS SOLDADAS CON MAG
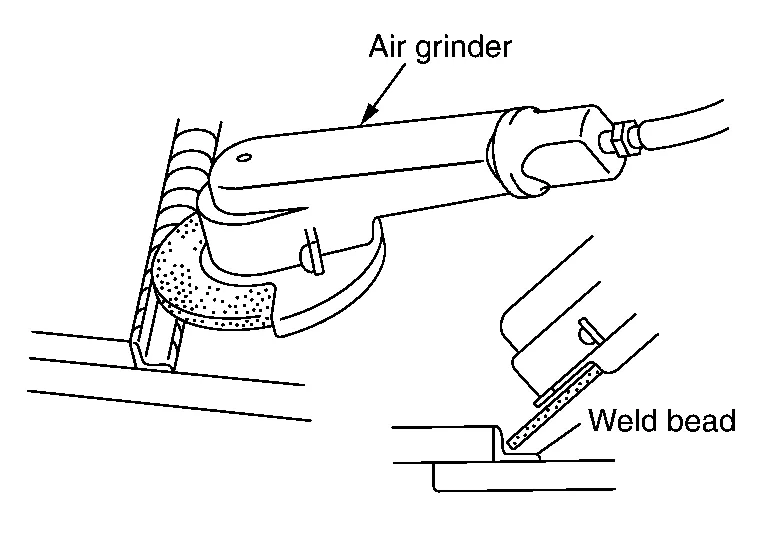
El método de soldadura MAG se divide en dos tipos (soldadura por tapón y soldadura por cordón continuo). La zona soldada por tapón puede cortarse con una fresa para puntos o similar. Para cortar la zona soldada por cordón, rectifique el cordón de soldadura con una rectificadora neumática para cortar la zona soldada. Tenga cuidado de rectificar desde el panel de sustitución. No rectifique excesivamente el panel reutilizado.
(6) CORTE DE LA ZONA SOLDADA CON SOLDADURA FUERTE DEL PANEL
La soldadura fuerte se utiliza para mejorar el aspecto exterior de la zona unida (techo y guardabarros) del panel exterior de la carrocería, así como para mejorar la estanqueidad. Las zonas soldadas con soldadura fuerte generalmente pueden separarse disolviendo la soldadura con un soplete oxiacetilénico.
Si se utilizó soldadura fuerte por arco, corte la zona soldada con una lijadora neumática o similar. La temperatura de fusión del metal de soldadura fuerte por arco es superior a la de la soldadura fuerte normal, y el panel puede dañarse por esta alta temperatura. La soldadura fuerte normal y la soldadura fuerte por arco pueden distinguirse observando el color del metal soldado. La soldadura fuerte normal tiene aspecto de latón, mientras que la soldadura fuerte por arco tiene color cobre.
(a) Corte con sierra neumática y lijado con lija de banda.
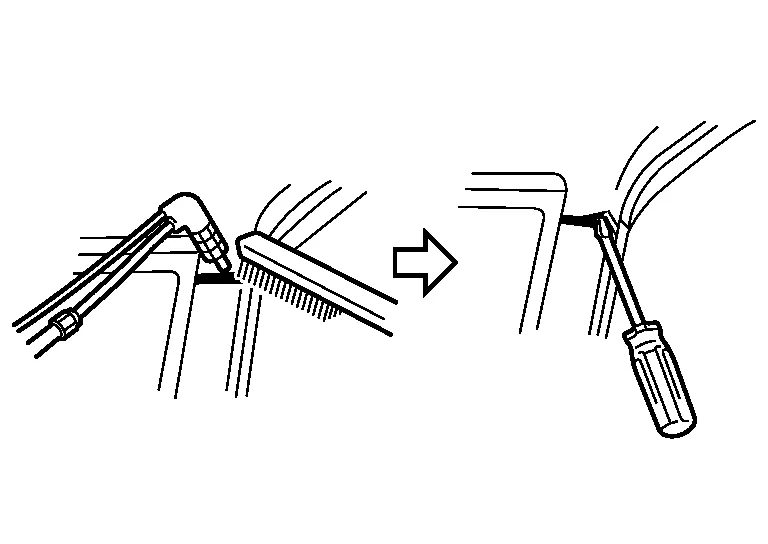
Retire el metal con un cepillo de alambre y separe el panel. Mientras el metal de aportación siga caliente, introduzca la punta de un destornillador o similar entre los paneles para evitar que vuelvan a adherirse.
(b) Corte con esmeriladora neumática utilice la muela de soldadura 3M 01991 (o equivalente).

Corte la zona soldada con soldadura fuerte con la esmeriladora neumática. No esmerile en exceso el panel que vaya a reutilizarse.
Precauciones para el acero de alta resistencia (HSS) y el acero de muy alta resistencia (UHSS)El acero de alta resistencia (HSS) es el acero de 440 MPa a 979 MPa.
El acero de muy alta resistencia (UHSS) es el acero por encima de 980 MPa.
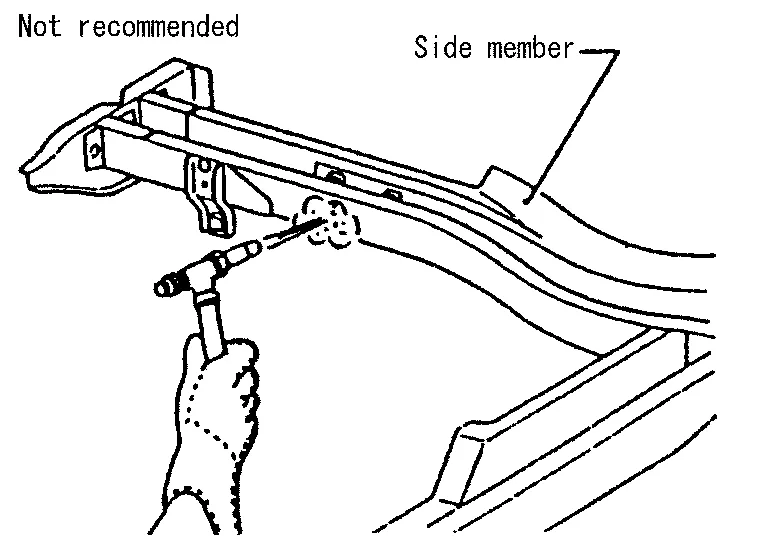
(a) No se recomienda reparar los refuerzos (como los largueros laterales) mediante calor, ya que puede debilitar el componente. Cuando el calentamiento sea inevitable, no caliente las piezas de HSS por encima de 550 °C. Verifique la temperatura de calentamiento con un termómetro (son adecuados los termómetros tipo lápiz u otros similares).
Cuando caliente piezas de HSS o UHSS por encima de 550 °C, deben sustituirse por piezas nuevas.
(b) Al enderezar paneles de carrocería, tenga cuidado al tirar de cualquier panel de HSS. Debido a que el HSS es muy resistente, tirar de él puede causar deformaciones en las zonas adyacentes de la carrocería. En este caso, aumente el número de puntos de medición y tire del panel de HSS con cuidado.
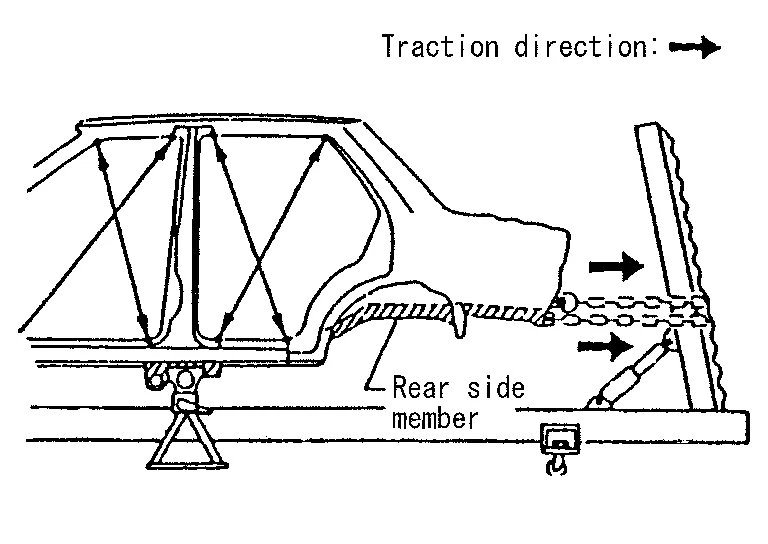
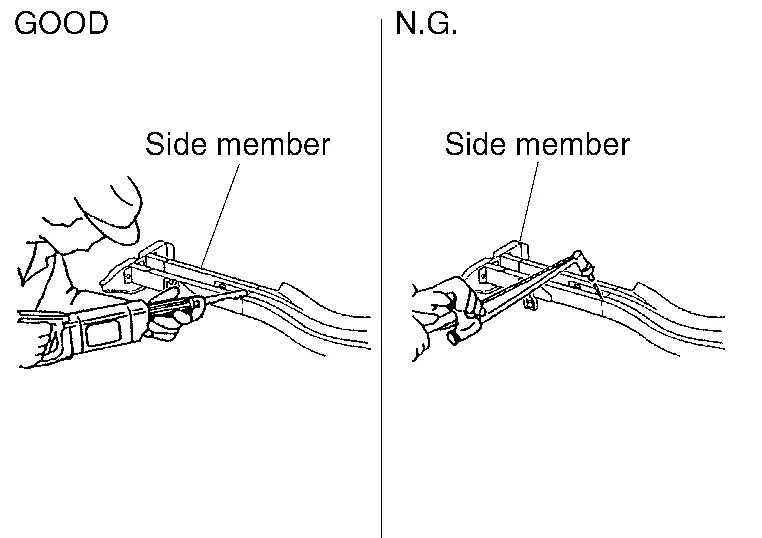
(c) Al cortar paneles de HSS, evite en lo posible el corte con gas (soplete). En su lugar, utilice una sierra para evitar debilitar las zonas circundantes por el calor. Si el corte con gas (soplete) es inevitable, deje un margen mínimo de 50 mm (1,97 in).
(d) Al soldar paneles de HSS, utilice soldadura por puntos siempre que sea posible, para minimizar el debilitamiento de las zonas circundantes por el calor.
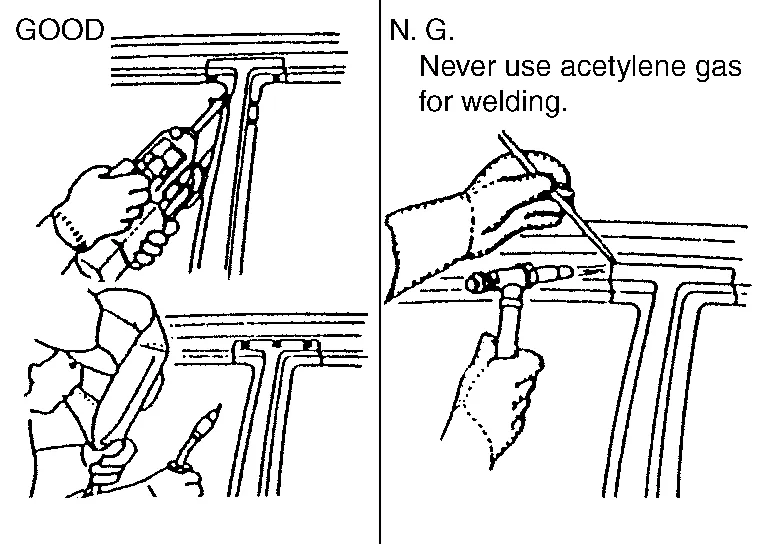
Si la soldadura por puntos no es posible, utilice soldadura MAG. No utilice soldadura con gas (soplete), ya que tiene menor resistencia de soldadura.
(e) El punto de soldadura en paneles de HSS es más duro que el de un panel de acero convencional.
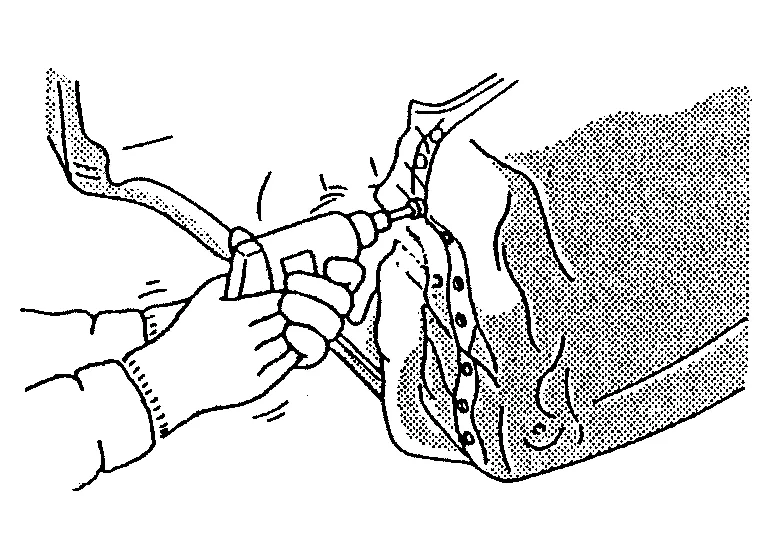
Por lo tanto, al cortar puntos de soldadura en un panel de HSS, utilice un taladro de bajas revoluciones y alto par (1.000 rpm - 1.200 rpm) para aumentar la durabilidad de la broca y facilitar la operación.
Prohibición para el acero de muy alta resistencia (UHSS)El acero de muy alta resistencia (UHSS) es el acero de 980 MPa o superior.
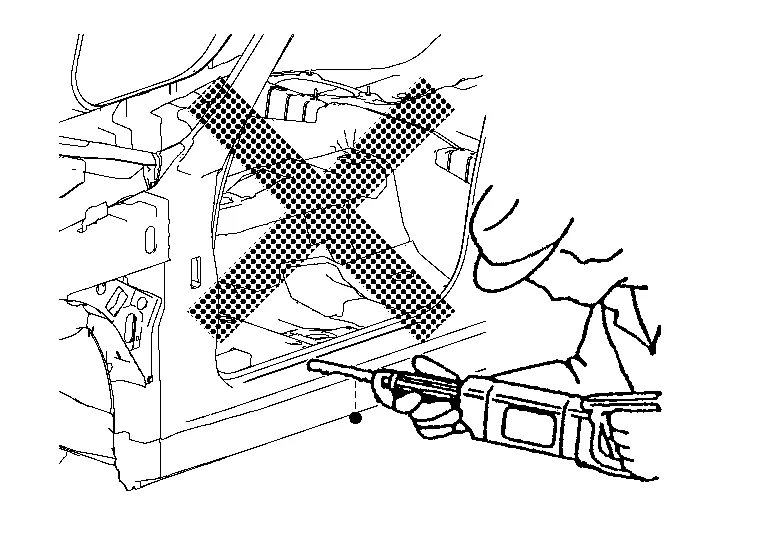
Nunca corte ni una el panel, la chapa y el refuerzo fabricados con acero de muy alta resistencia (UHSS).
Si esta pieza está dañada, sustituya la pieza.
Proceso de engatillado del guardabarros traseroCuando el guardabarros trasero y el pasaruedas exterior se han unido con adhesivo, se utiliza el método de sustitución de panel que se describe a continuación.
Se debe instalar y engatillar un paso de rueda sobre el pasaruedas exterior izquierdo y derecho.
Para engatillar el paso de rueda, es necesario reparar las piezas dañadas o deterioradas alrededor del pasaruedas exterior.
Procedimiento del proceso de engatillado
(a) Retire todos los recubrimientos, adhesivo y corrosión de la zona de unión. Utilice un abrasivo que no adelgace el metal.
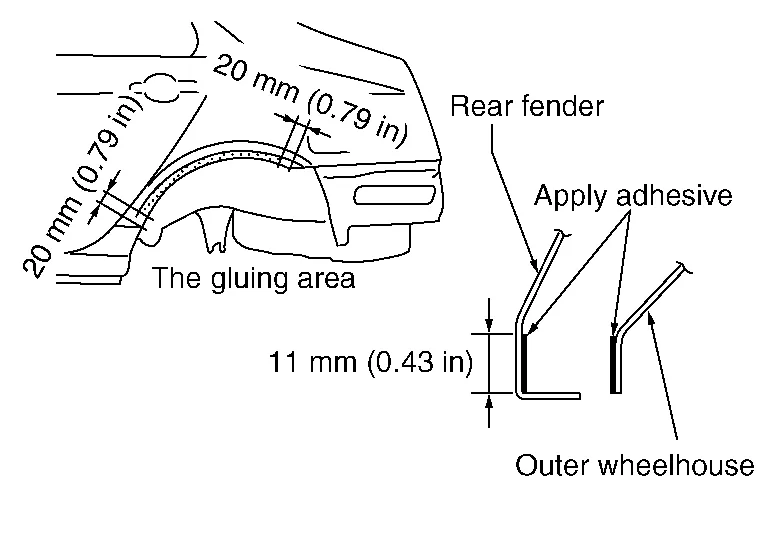
(b) Retire todos los recubrimientos, adhesivo y corrosión de la zona de unión. Utilice abrasivos que no adelgacen el metal (la pieza de recambio).
(c) Aplique adhesivo nuevo en ambas zonas especificadas del pasaruedas exterior y del guardabarros trasero.
| Adhesivo para unión de paneles 3M™ 08115 o equivalente |
(d) Coloque el guardabarros trasero en la carrocería del vehículo y suelde la parte necesaria, excepto la parte de engatillado.

(e) Doble la parte soldada comenzando desde el centro del paso de rueda gradualmente con un martillo y un mazo de embutir. (Engatille también el extremo de la brida.)
(f) El engatillado con martillo se realiza hasta un ángulo aproximado de 80°.
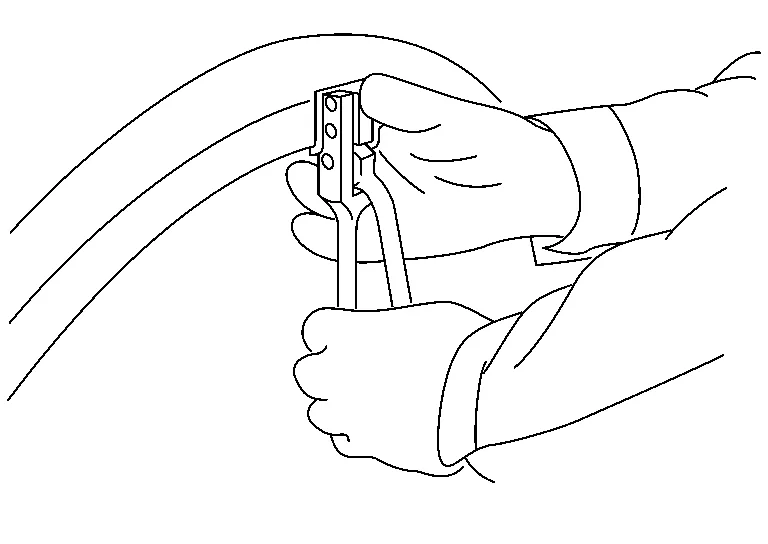
(g) Comenzando desde el centro, engatille el paso de rueda gradualmente, con un ligero movimiento de vaivén, utilizando una herramienta de engatillado [SST: KV991-10000].
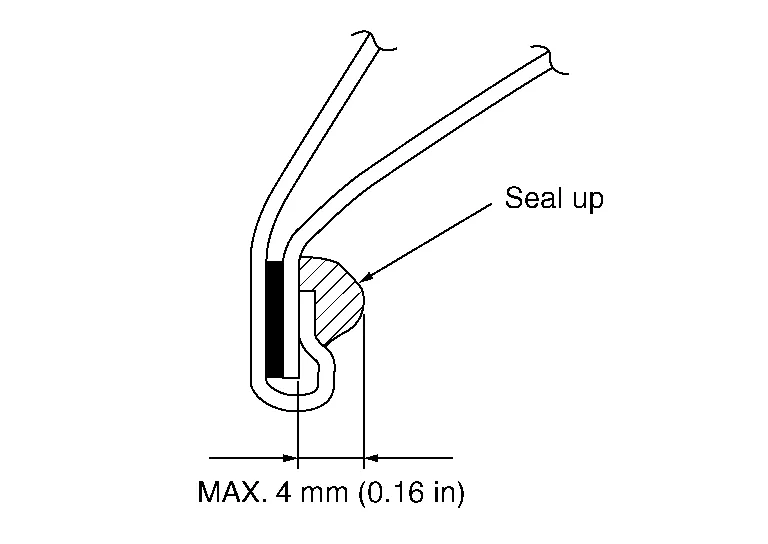
(h) Selle la zona alrededor del extremo engatillado de la brida.
Cuando los espárragos y las tuercas soldadas no están soldados en la pieza adquirida para la reparación, y se suministran como piezas separadas, utilice el siguiente método para realizar la soldadura.
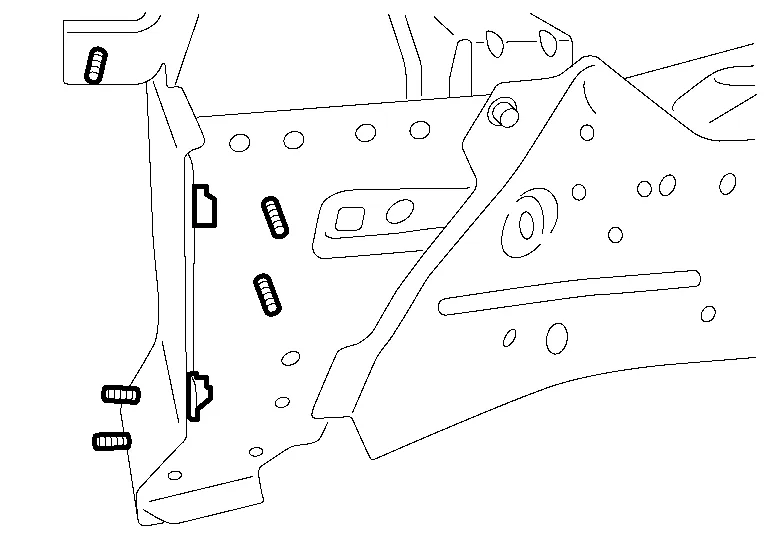
(1) PERNO CON BRIDA
Retire la pintura, el óxido o los aceites de la superficie del panel.
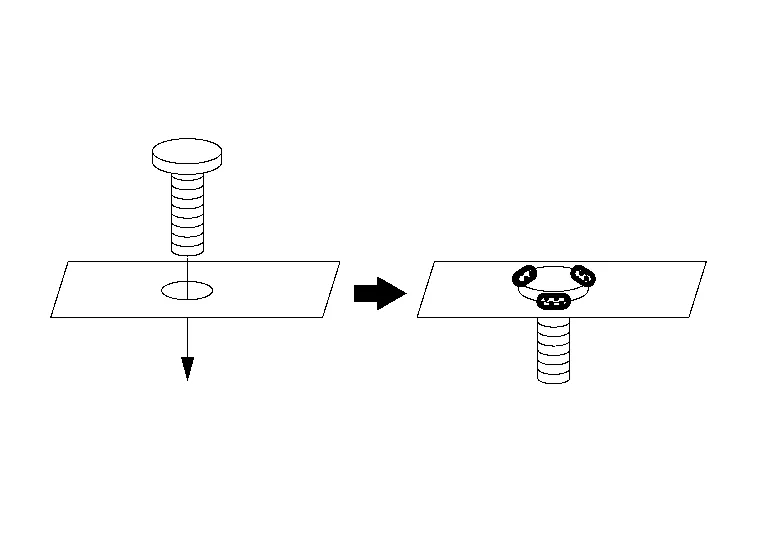
Introduzca el perno, apriete temporalmente la tuerca correspondiente al perno y centre.
Aplique imprimación de soldadura de zinc a las superficies que se van a soldar.
Suelde 3 puntos de forma uniforme mediante soldadura MAG. [aproximadamente 3 mm (0,12 in)]
Aplique un tratamiento anticorrosivo adecuado en las respectivas zonas.
(2) TUERCA SOLDABLE
Retire la pintura, el óxido o los aceites de la superficie del panel.
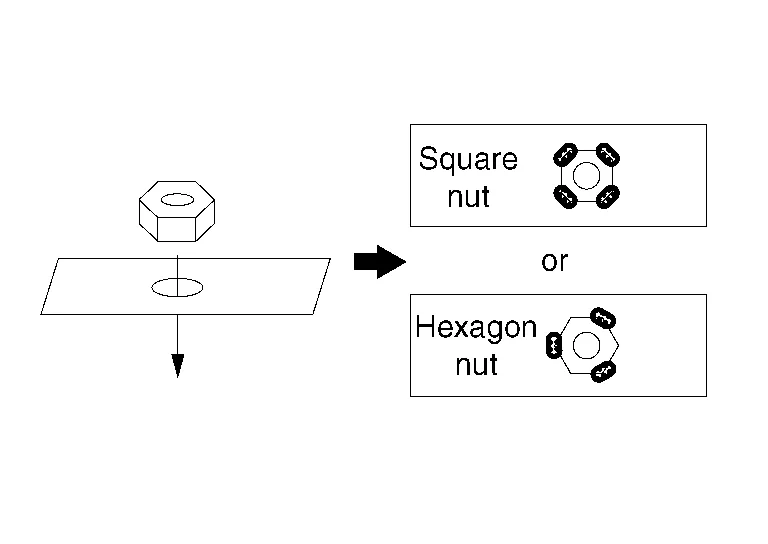
Coloque la tuerca en el centro del orificio del panel, apriete temporalmente el perno correspondiente a la tuerca y centre.
Suelde 3 o 4 puntos de forma uniforme mediante soldadura MAG. [aproximadamente 3 mm (0,12 in)]
Aplique un tratamiento anticorrosivo adecuado en las respectivas zonas.
Tras retirar el panel dañado, son necesarias dos operaciones: la preparación para la instalación del panel de recambio y el acabado de la zona de montaje del panel de la carrocería.
(1) ACABADO DE LA CARROCERÍA
(a) Esmerile y limpie la zona alrededor de donde se ha retirado el panel soldado por puntos. Elimine completamente el óxido y otros contaminantes de la superficie de contacto.
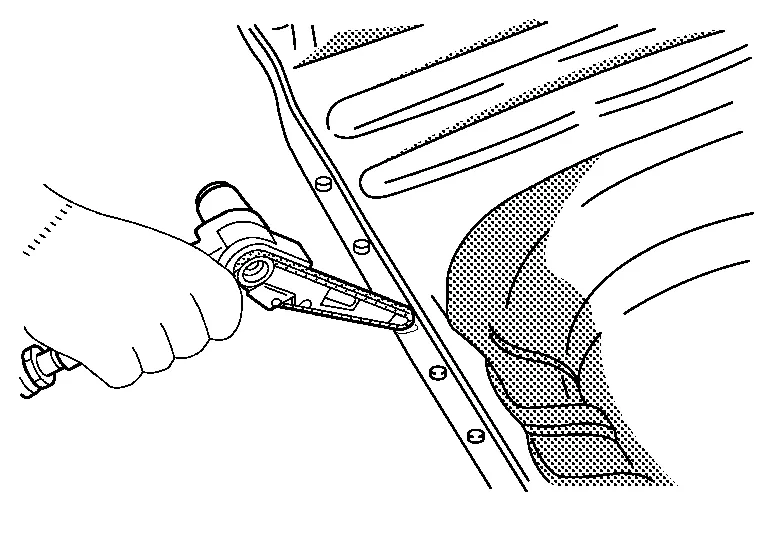
Además, retire la pintura de la zona que se va a soldar.
Cualquier metal de soldadura fuerte debe eliminarse completamente, de lo contrario la soldadura se verá afectada.
(b) Las irregularidades en la superficie de contacto del panel impiden que el panel se suelde correctamente. Con un martillo y un mazo de embutir, corrija la forma de la superficie de contacto.
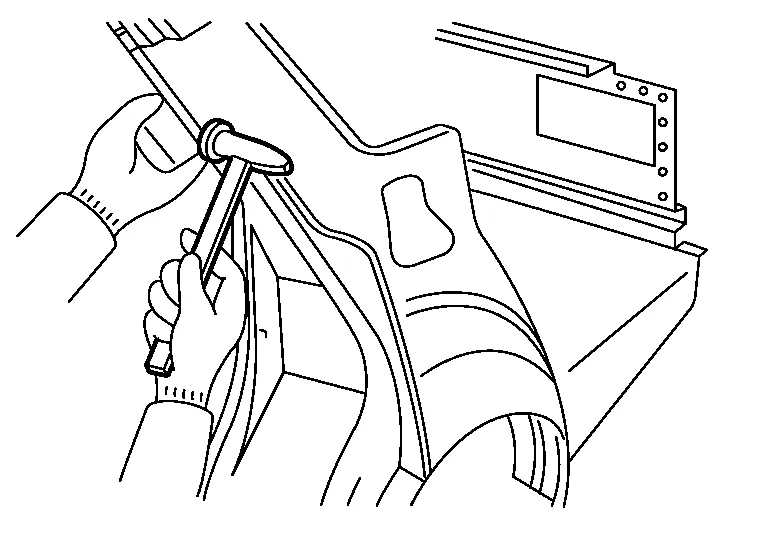
(c) Aplique imprimación de soldadura (weld through primer) en las bridas o en las zonas donde se realizará la soldadura. Aplique 3M 5917 Weld-Thru II (o equivalente) y siga las instrucciones del producto para soldadura MAG en los lugares que no puedan pintarse en el proceso de pintura posterior.
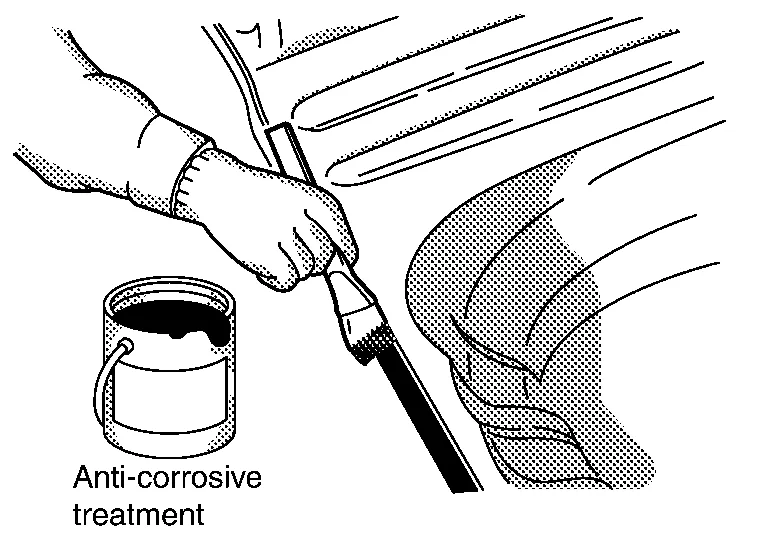
(d) Si no es posible aplicar sellador después de soldar el panel de servicio, el sellador debe aplicarse antes de soldar.
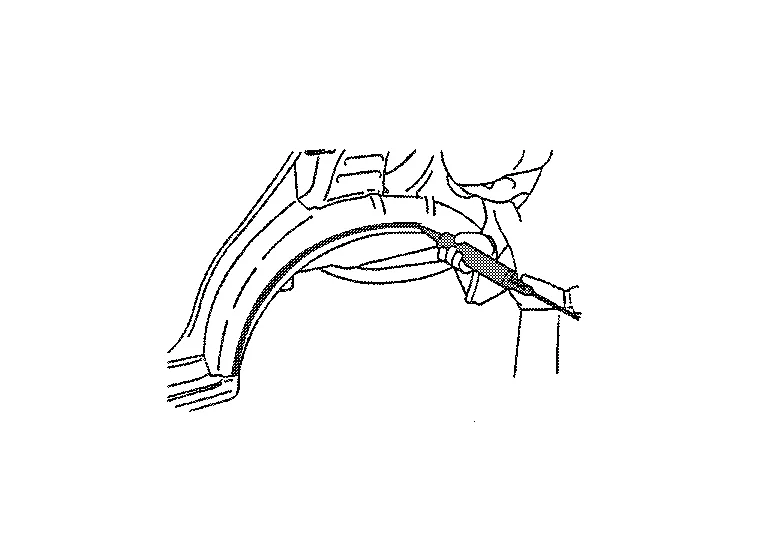
(2) PREPARACIÓN PARA LA INSTALACIÓN DEL PANEL DE SERVICIO
(a) El panel de servicio viene recubierto con imprimación. Retire la imprimación y aplique sellador de puntos en las zonas que se van a soldar. No deje que el sellador de puntos salga por la superficie de contacto del panel.

(b) Taladre el panel de servicio para soldadura por tapón, si es necesario.
Consulte el Manual de Reparación de Carrocería del modelo correspondiente para conocer el número de orificios que deben taladrarse para la soldadura por tapón. El número de orificios debe ser igual al número de puntos de soldadura originales. Los orificios deben estar espaciados de manera uniforme. El diámetro del orificio debe ajustarse según el espesor del panel para mantener la resistencia de la soldadura.
| Espesor del panel | Diám. del orificio de tapón |
|---|---|
| Inferior a 1,0 mm (0,039 in) | Inferior a 5 mm (0,20 in) |
1,0 mm - 2,4 mm (0,039 in - 0,094 in) |
6,5 mm - 10 mm (0,256 in - 0,394 in) |
| Superior a 2,4 mm (0,094 in) | Superior a 10 mm (0,39 in) |

(3) CONOCIMIENTO DE LAS PIEZAS DE RECAMBIO
Esto es importante para determinar cuándo debe sustituirse el panel o para establecer las condiciones de un funcionamiento eficiente.
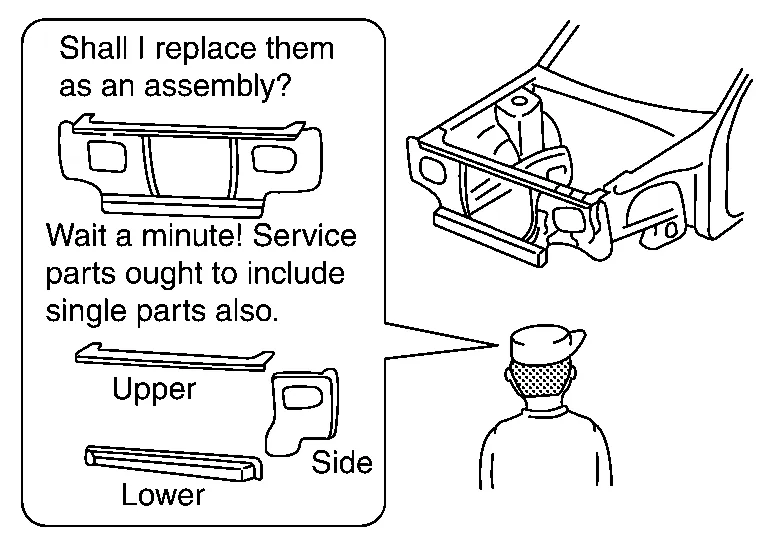
Las piezas de recambio deben prepararse con referencia al Catálogo de Piezas de cada modelo.
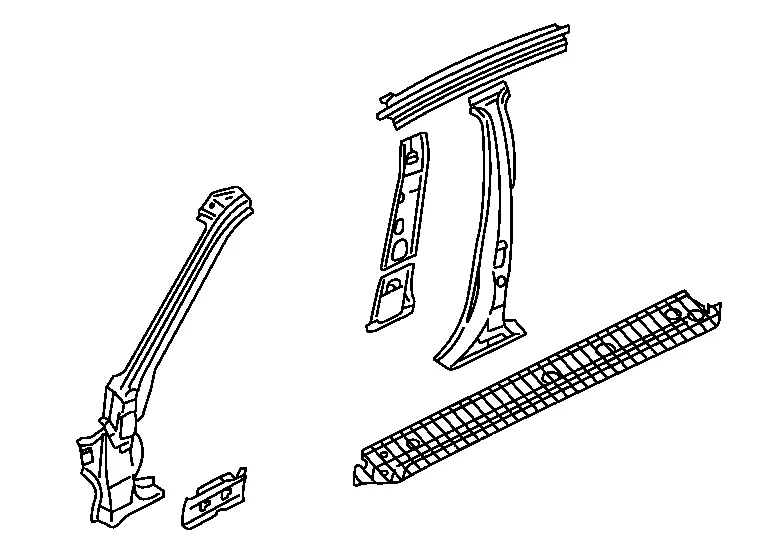
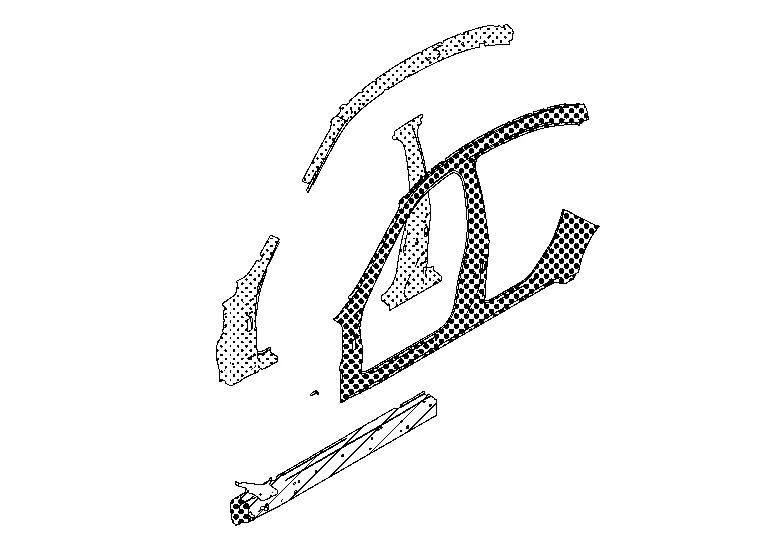
El panel lateral exterior de carrocería de tipo integral consta de dos tipos de paneles de servicio. Estos paneles de servicio deben cortarse para su uso según la ubicación y el grado del daño.
| Panel lateral exterior de carrocería de tipo separado | Panel lateral exterior de carrocería de tipo integral |
|---|---|
 |
 |
El tratamiento anticorrosivo puede realizarse en tres momentos diferentes (antes de soldar, antes de pintar y después de pintar). En esta sección se explica el tratamiento anticorrosivo para los dos últimos momentos.
(1) TRATAMIENTO ANTICORROSIVO ANTES DE PINTAR
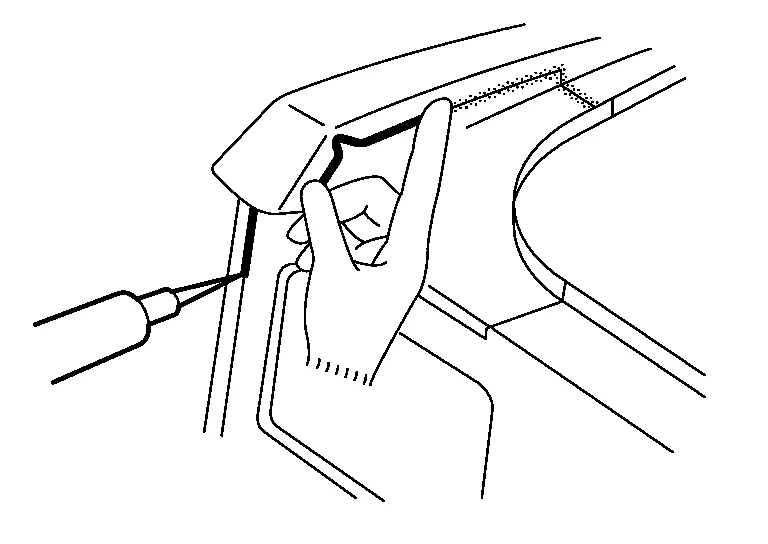
Aplicación de sellador de carrocería
El sellador de carrocería evita que entren agua o barro por la superficie de contacto del panel. También evita la formación de corrosión. El orificio de la boquilla del sellador debe ser pequeño. Use un dedo o un pincel para dar forma al sellador aplicado. Consulte el Manual de Reparación de Carrocería para conocer los puntos de aplicación del sellador de carrocería.
Aplicación de recubrimiento de bajos:
Aplique recubrimiento de bajos en la parte inferior de la carrocería y en el interior de los pasos de rueda. No lo aplique en el tubo de escape, la suspensión ni las partes de transmisión. Utilice los productos aprobados 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, aerosol de 18 oz 4 08851 Kit de varilla aplicadora, tubos de 8", 24" y 34".
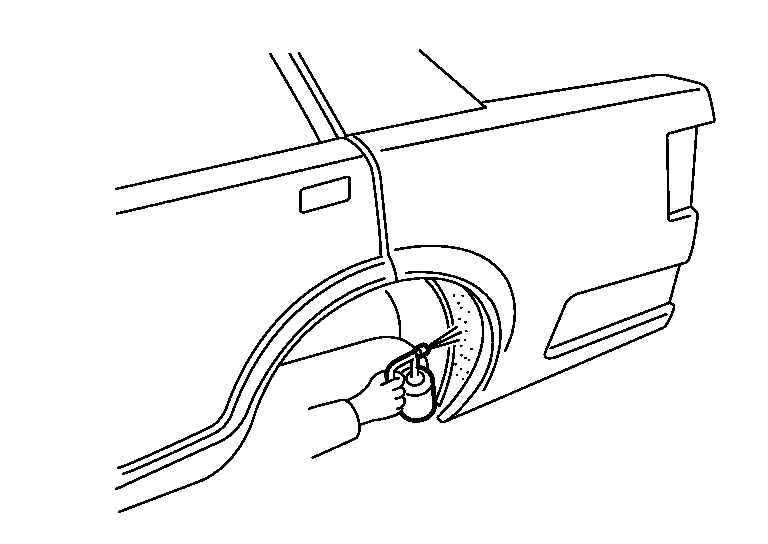
(2) CERA ANTICORROSIVA DESPUÉS DE PINTAR
Aplique cera anticorrosiva en la parte posterior del panel donde la pintura resulta difícil. Introduzca la boquilla de la cera anticorrosiva en los orificios del panel interior. Aplique hasta que la cera anticorrosiva salga por la superficie de contacto del panel.
