Inspección
INSPECCIÓN
PROCEDIMIENTO
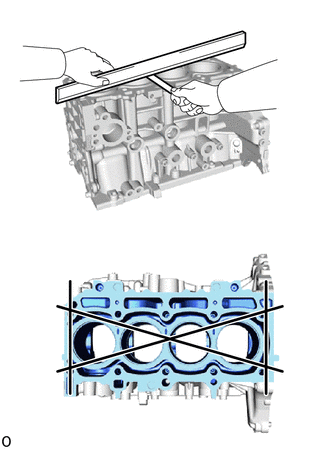
1. INSPECCIONAR LA DEFORMACIÓN DEL BLOQUE DE CILINDROS
(a) Con una regla de precisión y un calibrador de espesores, revise en busca de deformación la superficie que hace contacto con la junta de la culata. Alabeo máximo: 0.05 mm (0.00197 in.) NOTA: Si la deformación es superior al máximo, reemplace el subconjunto del bloque de cilindros. |
 |
2. INSPECCIONAR EL CILINDRO
(a) Utilizando un calibrador de cilindros, mida el diámetro del cilindro en las posiciones (A) y (B) en la dirección de empuje y en la dirección axial.
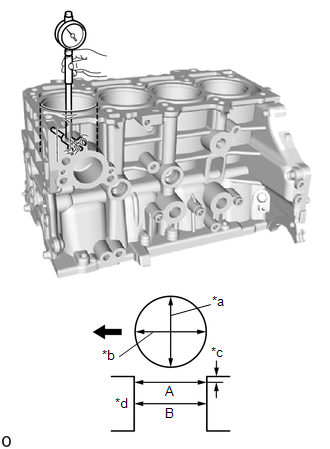
*a |
Dirección de empuje |
*b |
Dirección axial |
*c |
10 mm (0.394 in.) |
*d |
Central |
 |
Parte delantera del motor |
Diámetro de referencia (piezas nuevas):
80.500 a 80.513 mm (3.16929 a 3.16980 pulg.)
Diámetro máximo:
80.633 mm (3.17452 pulg.)
NOTA:
Si el diámetro promedio de 4 posiciones es superior al máximo, reemplace el subconjunto del bloque de cilindros.
3. INSPECCIONAR EL PISTÓN
NOTA:
El tipo A y el tipo B se distinguen por la marca en el pistón.
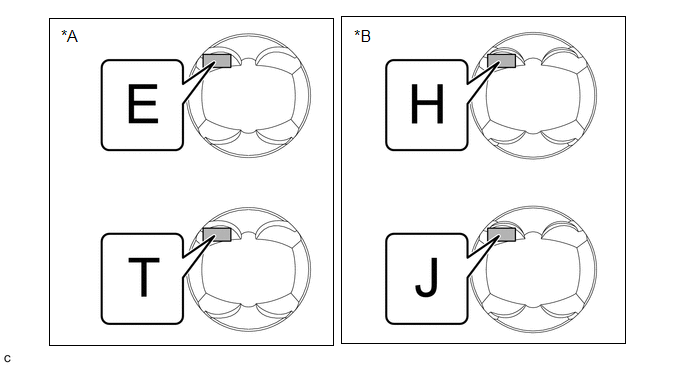
*A |
Tipo A |
*B |
Tipo B |
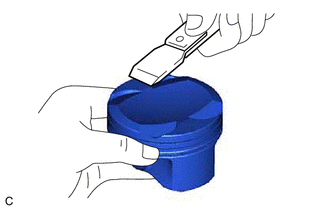
(a) Con un raspador de juntas, retire cualquier resto de carbón de la parte superior del pistón. |
 |
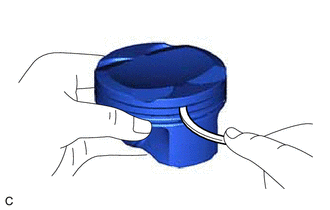
(b) Con una herramienta para limpiar ranuras o un segmento roto, limpie las ranuras de los segmentos del pistón. |
 |
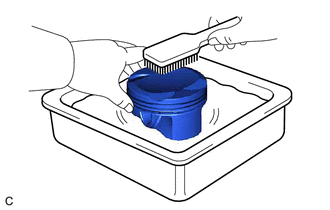
(c) Con un cepillo y disolvente, limpie completamente el pistón. AVISO: No utilice un cepillo de alambre. |
 |
(d) Tipo A:
(1) Con un micrómetro, mida el diámetro del pistón en ángulo recto con el eje central del pistón, a la distancia especificada desde la parte inferior del pistón. Distancia: 10 mm (0.394 in.) Diámetro de referencia del pistón (piezas nuevas): 80,472 a 80,502 mm (3,16818 a 3,16936 pulg.) NOTA: Si el diámetro es menor que el mínimo, reemplace el pistón y el pasador de pistón como un juego. |
|
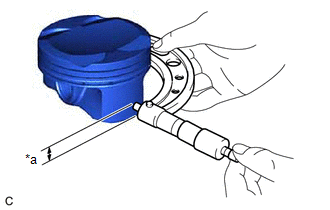
(e) Tipo B:
(1) Con un micrómetro, mida el diámetro del pistón en ángulo recto con el eje central del pistón, a la distancia especificada desde la parte inferior del pistón. Distancia: 8.5 mm (0.335 pulg.) Diámetro de referencia del pistón (piezas nuevas): 80,466 a 80,496 mm (3,16795 a 3,16913 pulg.) NOTA: Si el diámetro es menor que el mínimo, reemplace el pistón y el pasador de pistón como un juego. |
|
4. INSPECCIONE LA HOLGURA DEL PISTÓN EN EL CILINDRO
NOTA:
El tipo A y el tipo B se distinguen por la marca en el pistón.
*A |
Tipo A |
*B |
Tipo B |
(a) Tipo A:
(1) Reste la medición del diámetro del pistón de la medición del diámetro interior del cilindro.
Holgura de aceite de referencia (piezas nuevas):
-0,002 a 0,041 mm (-0,0000787 a 0,00161 pulg.)
Holgura de aceite máxima:
0,081 mm (0,00319 pulg.)
NOTA:
Si la holgura de aceite del pistón es mayor que el máximo, reemplace todos los pistones con pasadores de pistón. Si es necesario, reemplace el subconjunto del bloque de cilindros.
(b) Tipo B:
(1) Reste la medición del diámetro del pistón de la medición del diámetro interior del cilindro.
Holgura de aceite de referencia (piezas nuevas):
0,004 a 0,047 mm (0,000157 a 0,00185 pulg.)
Holgura de aceite máxima:
0,081 mm (0,00319 pulg.)
NOTA:
Si la holgura de aceite del pistón es mayor que el máximo, reemplace todos los pistones con pasadores de pistón. Si es necesario, reemplace el subconjunto del bloque de cilindros.
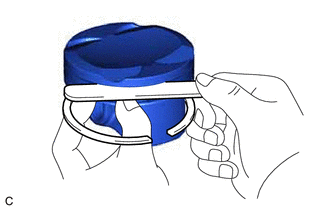
5. INSPECCIONE LA HOLGURA DE LA RANURA DEL ANILLO
(a) Utilizando un calibrador de espesores, mida la holgura entre un juego nuevo de segmentos del pistón y la pared de la ranura del segmento. Holgura estándar de la ranura del segmento:
NOTA: Si la holgura de la ranura no es la especificada, reemplace el pistón y el pasador de pistón como un juego. |
 |
6. INSPECCIONE LA HOLGURA DE LA PUNTA DEL ANILLO DEL PISTÓN
(a) Introduzca el anillo del pistón en el cilindro. |
|
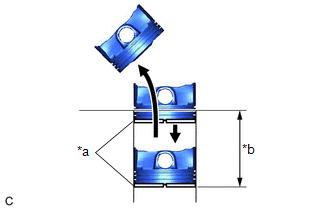
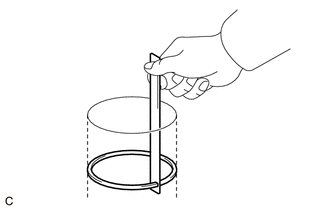
(b) Usando un pistón, empuje el anillo del pistón un poco más allá del fondo del recorrido del anillo, a 70 mm (2,76 pulg.) desde la parte superior del subconjunto del bloque de cilindros.
(c) Usando un calibrador de espesores, mida la holgura de la punta. Separación en los extremos estándar:
Holgura máxima de la punta:
NOTA: Si la holgura de la punta es mayor que el máximo, reemplace el juego de anillos del pistón. Si la holgura de la punta sigue siendo mayor que el máximo incluso con un juego de anillos nuevo, reemplace el subconjunto del bloque de cilindros. |
 |
7. INSPECCIONE LA HOLGURA DEL PASADOR DEL PISTÓN
NOTA:
Al reemplazar el pistón y el pasador del pistón con piezas de repuesto, hay varios tamaños de diámetro de pistón para elegir, pero solo hay un tamaño de diámetro de pasador del pistón.
(a) Confirme cada marca en el pistón, el pasador del pistón y la biela.
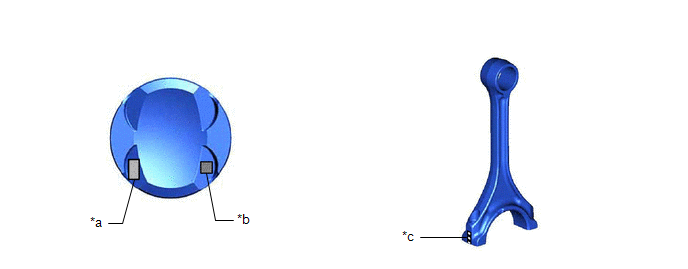
*a |
Marca delantera |
*b |
Marca del diámetro interior del orificio del pasador del pistón |
*c |
Marca del diámetro interior del buje del pie de biela |
- |
- |
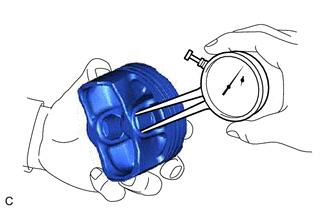
(b) Usando un calibrador de interiores, mida el diámetro interior del orificio del pasador del pistón. Diámetro interior estándar del orificio del pasador del pistón: 19,006 a 19,015 mm (0,74827 a 0,74862 pulg.)
NOTA: Si el diámetro no es el especificado, reemplace el pistón y el pasador de pistón como un juego. |
 |
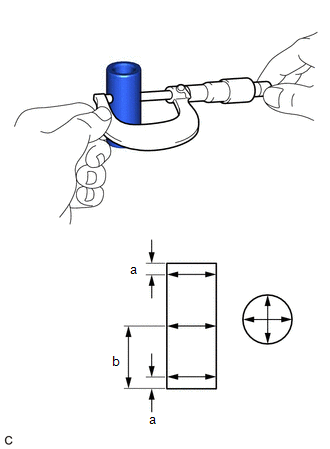
(c) Usando un micrómetro, mida el diámetro del pasador del pistón. Diámetro estándar del pasador del pistón: 19,004 a 19,013 mm (0,74819 a 0,74854 pulg.)
NOTA: Si el diámetro no es el especificado, reemplace el pistón y el pasador de pistón como un juego. Posición de medición:
|
 |
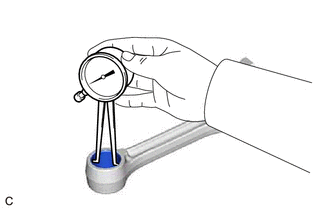
(d) Usando un calibrador de interiores, mida el diámetro interior del buje del pie de biela. Diámetro interior estándar del buje del pie de biela: 19,012 a 19,021 mm (0,74850 a 0,74886 pulg.)
NOTA: Si el diámetro interior no es el especificado, reemplace el subconjunto de la biela. |
 |
(e) Reste la medida del diámetro del pasador del pistón de la medida del diámetro interior del orificio del pasador del pistón.
Holgura de aceite estándar:
-0,001 a 0,005 mm (-0,0000394 a 0,000197 pulg.)
Holgura de aceite máxima:
0,015 mm (0,000591 pulg.)
NOTA:
Si la holgura de aceite es mayor que el máximo, reemplace el pistón y el pasador de pistón como un juego.
(f) Reste la medida del diámetro del pasador del pistón de la medida del diámetro interior del buje del pie de biela.
Holgura de aceite estándar:
0,005 a 0,011 mm (0,000197 a 0,000433 in.)
Holgura de aceite máxima:
0,021 mm (0,000827 pulg.)
NOTA:
Si la holgura de aceite es mayor que el máximo, reemplace el subconjunto de la biela. Si es necesario, reemplace el subconjunto de la biela y el pasador de pistón como un juego.
8. INSPECCIONE LA BIELA
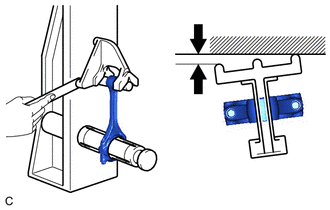
(a) Usando un alineador de bielas y un calibrador de espesores, verifique la alineación de la biela.
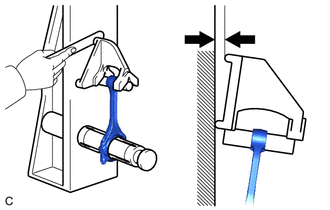
(1) Verifique si hay desalineación.
Desalineación máxima:
0,05 mm (0,00197 pulg.) por cada 100 mm (3,94 pulg.)
Si la desalineación es mayor que el máximo, reemplace la biela.
(2) Verifique si hay torsión. Torsión máxima: 0,15 mm (0,00591 pulg.) por cada 100 mm (3,94 pulg.) Si la torsión es mayor que el máximo, reemplace la biela. |
 |
9. INSPECCIONE EL CIGÜEÑAL
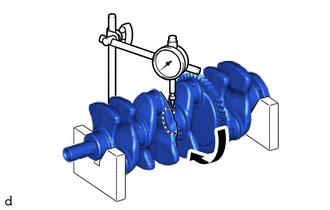
(a) Inspeccione el descentramiento.
(1) Limpie el muñón de bancada.
(2) Coloque el cigüeñal sobre bloques en V.
(3) Usando un reloj comparador y bloques en V, mida el descentramiento como se muestra en la ilustración. Excentricidad máxima: 0,03 mm (0,00118 pulg.) NOTA: Si el descentramiento es mayor que el máximo, reemplace el cigüeñal. |
 |
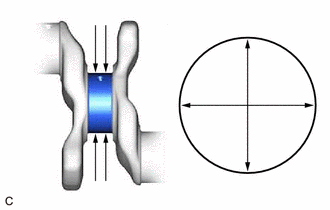
(b) Inspeccione los muñones principales.
(1) Con un micrómetro, mida el diámetro de cada muñón principal.
Diámetro estándar del muñón de bancada principal:
51,988 a 52,000 mm (2,04677 a 2,04724 pulg.)
NOTA:
Si el diámetro no es el especificado, verifique la holgura de aceite del cigüeñal. Si es necesario, reemplace el cigüeñal.
(2) Verifique cada muñón de bancada principal por conicidad y ovalamiento como se muestra en la ilustración. Conicidad y ovalamiento máximos: 0,003 mm (0,000118 pulg.) NOTA: Si la conicidad o el ovalamiento es mayor que el máximo, reemplace el cigüeñal. |
 |
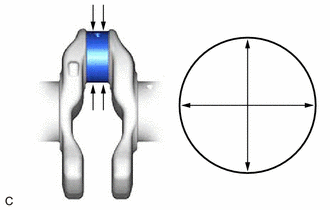
(c) Inspeccione las muñequillas.
(1) Con un micrómetro, mida el diámetro de cada muñequilla.
Diámetro estándar del muñón de biela:
47.992 a 48.000 mm (1.88945 a 1.88976 pulg.)
NOTA:
Si el diámetro no es el especificado, verifique la holgura de aceite de la biela. Si es necesario, reemplace el cigüeñal.
(2) Inspeccione cada muñón de biela por conicidad y ovalamiento como se muestra en la ilustración. Conicidad y ovalamiento máximos: 0,003 mm (0,000118 pulg.) NOTA: Si la conicidad o el ovalamiento es mayor que el máximo, reemplace el cigüeñal. |
 |
10. INSPECCIONE LA HOLGURA DE ACEITE DEL CIGÜEÑAL
(a) Instale los cojinetes del cigüeñal.
Haga clic aquí
(b) Instale las arandelas de empuje del cigüeñal.
Haga clic aquí
(c) Coloque el cigüeñal en el subconjunto del bloque de cilindros.
(d) Coloque una tira de Plastigage sobre cada muñón. |
|
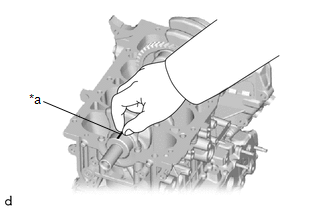
(e) Instale las tapas de los cojinetes del cigüeñal.
Haga clic aquí
AVISO:
No gire el cigüeñal.
(f) Retire las tapas de los cojinetes del cigüeñal.
Haga clic aquí
(g) Mida el Plastigage en su punto más ancho.
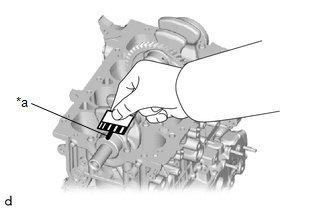
*a |
Plastigage |
Holgura de aceite estándar:
para el muñón n.º 3
0,024 a 0,040 mm (0,00094 a 0,00157 pulg.)
excepto el muñón n.º 3
0,012 a 0,028 mm (0,00047 a 0,00110 pulg.)
Holgura de aceite máxima:
para el muñón n.º 3
0,040 mm (0,00157 pulg.)
excepto el muñón n.º 3
0,028 mm (0,00110 pulg.)
AVISO:
Retire por completo el Plastigage después de la medición.
Si la holgura de aceite es superior al máximo, reemplace el cojinete del cigüeñal. Si es necesario, reemplace el cigüeñal.
NOTA:
Si va a reemplazar un cojinete del cigüeñal, seleccione uno nuevo con el mismo número. Si no se puede determinar el número del cojinete del cigüeñal, calcúlelo sumando los números grabados en el subconjunto del bloque de cilindros y en el cigüeñal. Luego consulte la siguiente tabla para obtener el número de cojinete del cigüeñal adecuado. Hay 4 tamaños de cojinetes estándar, marcados respectivamente como "1", "2", "3", "4", "5" o "6".
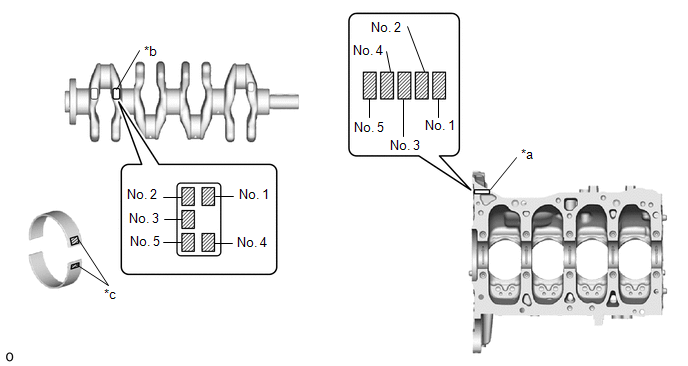
*a |
Marca de número del bloque de cilindros (A) |
*b |
Marca de número del cigüeñal (B) |
*c |
Marca de diámetro |
- |
- |
- EJEMPLO
para el muñón n.º 3:
Subconjunto del bloque de cilindros (A) "3" + Cigüeñal (B) "4" = Total "7".
Seleccione el cojinete del cigüeñal marcado con "3".
excepto el muñón n.º 3:
Subconjunto del bloque de cilindros (A) "3" + Cigüeñal (B) "4" = Total "7".
Seleccione el cojinete del cigüeñal marcado con "5".
Tabla de cojinetes del cigüeñal (para el muñón n.º 3):
(A) + (B)
Utilice el cojinete del cigüeñal
0 a 2
1
3 a 5
2
6 a 8
3
9 a 11
4
Tabla de cojinetes del cigüeñal (excepto el muñón n.º 3):
(A) + (B)
Utilice el cojinete del cigüeñal
0 a 2
3
3 a 5
4
6 a 8
5
9 a 11
6
Diámetro interior estándar del muñón del bloque de cilindros (A):
Marca
Condición especificada
0
56,000 a 56,003 mm (2,20472 a 2,20484 pulg.)
1
56,003 a 56,005 mm (2,20484 a 2,20492 pulg.)
2
56,005 a 56,007 mm (2,20492 a 2,20500 pulg.)
3
56,007 a 56,010 mm (2,20500 a 2,20511 pulg.)
4
56,010 a 56,012 mm (2,20511 a 2,20519 pulg.)
5
56,012 a 56,014 mm (2,20519 a 2,20527 pulg.)
6
56,014 a 56,016 mm (2,20527 a 2,20535 pulg.)
Diámetro estándar del muñón principal del cigüeñal (B):
Marca
Condición especificada
0
51,998 a 52,000 mm (2,04716 a 2,04724 pulg.)
1
51,996 a 51,998 mm (2,04708 a 2,04716 pulg.)
2
51,994 a 51,996 mm (2,04700 a 2,04708 pulg.)
3
51,992 a 51,994 mm (2,04693 a 2,04700 pulg.)
4
51,990 a 51,992 mm (2,04685 a 2,04693 pulg.)
5
51,988 a 51,990 mm (2,04677 a 2,04685 pulg.)
Espesor estándar de la pared central del cojinete del cigüeñal:
Marca
Condición especificada
1
1,985 a 1,988 mm (0,07815 a 0,07827 pulg.)
2
1,988 a 1,991 mm (0,07827 a 0,07839 pulg.)
3
1,991 a 1,994 mm (0,07839 a 0,07850 in.)
4
1,994 a 1,997 mm (0,07850 a 0,07862 pulg.)
5
1,997 a 2,000 mm (0,07862 a 0,07874 pulg.)
6
2,000 a 2,003 mm (0,07874 a 0,07886 pulg.)
(h) Realice la inspección de cada muñón.
11. INSPECCIONE EL PERNO DEL CONJUNTO DE TAPA DEL COJINETE DEL CIGÜEÑAL
(a) Con un calibrador vernier, mida el diámetro exterior en la posición (A) que se muestra en la ilustración.
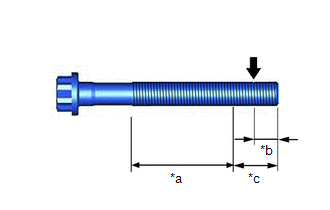
*a |
Área de medición (B) |
*b |
5,0 mm (0,197 pulg.) |
*c |
10 mm (0.394 in.) |
|
Ubicación de medición (A) |
Diámetro estándar:
10,73 a 10,97 mm (0,422 a 0,432 pulg.)
(b) Con un calibrador vernier, mida el diámetro exterior dentro del rango (B) que se muestra en la ilustración en varios puntos.
NOTA:
- Realice la medición dentro del rango (B) en varios puntos.
- Si las roscas del perno del conjunto de tapa del cojinete del cigüeñal están dañadas, reemplace el perno por uno nuevo.
(c) Calcule la diferencia entre la medición en la posición (A) y en la posición (B).
Diámetro mínimo:
La diferencia de diámetro exterior es de 0,3 mm (0,0118 pulg.)
NOTA:
- Diferencia de diámetro exterior = Diámetro exterior en la posición (A) - Diámetro exterior en la posición (B) (valor más pequeño)
- Si el diámetro exterior está por debajo del mínimo, el motor puede resultar dañado.
Por lo tanto, reemplace el perno del conjunto de tapa del cojinete del cigüeñal por uno nuevo.
12. INSPECCIONE EL PERNO DE LA BIELA
(a) Con un calibrador vernier, mida el diámetro exterior en la posición (A) que se muestra en la ilustración.
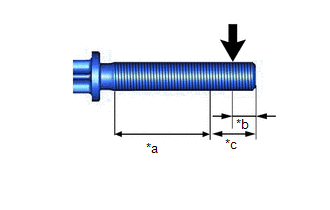
*a |
Área de medición (B) |
*b |
5,0 mm (0,197 pulg.) |
*c |
10 mm (0.394 in.) |
|
Ubicación de medición (A) |
Diámetro estándar:
8,36 a 8,5 mm (0,329 a 0,335 pulg.)
(b) Con un calibrador vernier, mida el diámetro exterior dentro del rango (B) que se muestra en la ilustración en varios puntos.
NOTA:
- Realice la medición dentro del rango (B) en varios puntos.
- Si las roscas del perno de la biela están dañadas, reemplace el perno por uno nuevo.
(c) Calcule la diferencia entre la medición en la posición (A) y en la posición (B).
Diámetro mínimo:
La diferencia de diámetro exterior es de 0,05 mm (0,00197 pulg.)
NOTA:
- Diferencia de diámetro exterior = Diámetro exterior en la posición (A) - Diámetro exterior en la posición (B) (valor más pequeño)
- Si el diámetro exterior está por debajo del mínimo, el motor puede resultar dañado.
Por lo tanto, reemplace el perno de la biela por uno nuevo.
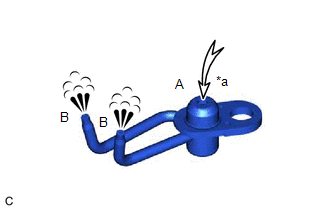
13. INSPECCIONE EL SUBCONJUNTO DE TOBERA DE ACEITE N.º 1
(a) Sople aire en el lado (A) y compruebe que el aire pasa fácilmente por (B). NOTA: Si el resultado no es el especificado, reemplace el subconjunto de tobera de aceite n.º 1. |
|
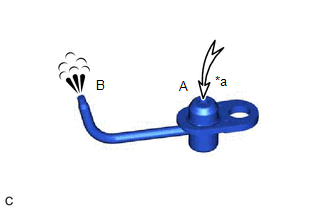
14. INSPECCIONE EL SUBCONJUNTO DE TOBERA DE ACEITE N.º 2
(a) Sople aire en el lado (A) y compruebe que el aire pasa fácilmente por (B). NOTA: Si el resultado no es el especificado, reemplace el subconjunto de tobera de aceite n.º 2. |
|