Сварка пластиковых деталей
Место в руководстве: Сварка пластиковых деталей
~6мин чтения
- Сварка трещины длиной до 100 мм
- Сварочная лапка
Сварка трещины длиной до 100 мм
- ⇒ Ремонтная группа 52 ; Ремонт деформаций .
Важно
- Обе стороны трещины должны прилегать друг к другу в ненапряжённом состоянии.
- ⇒ Ремонтная группа 52 ; Подготовка пластикового ремонта .
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
Окрашенные пластиковые детали
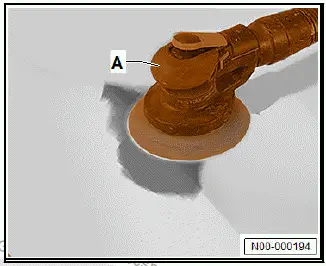
- Зашлифуйте ремонтируемый участок имеющейся в продаже эксцентриковой шлифовальной машиной -A- и шлифовальной шкуркой P120.
- Продуйте остатки шлифовальной пыли.
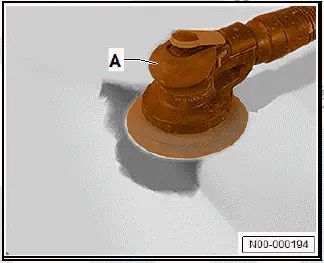
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты
Все автомобили (продолжение)
Если пластиковая деталь не имеет малой толщины
- Используйте имеющуюся в продаже коническую фрезу -B-, чтобы профрезеровать V-образную фаску с внутренней и наружной стороны вдоль трещины -стрелка-.
- Продуйте остатки фрезерования.
- Выровняйте трещину -стрелка- заподлицо.
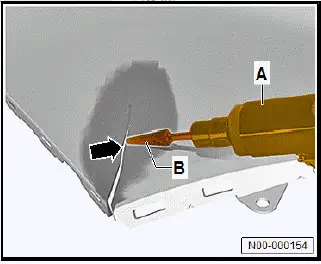
Продолжение
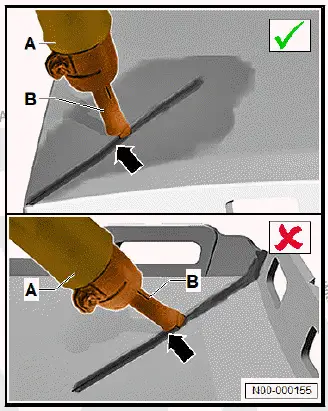
- Вставьте клиновидное сварочное сопло -B- в термовоздуходувку -A-.
- При температуре сварки используйте клиновидное сварочное сопло -B- для точечной сварки пластиковой детали вдоль трещины -стрелка-.
Важно
- Контактная линия клиновидного сварочного сопла -B- должна вестись параллельно поверхности.
- Если контактная линия клиновидного сварочного сопла -B- ведётся не параллельно поверхности, материал будет снят.
Указание
Первый проход сварки выполняется без подачи материала, чтобы создать соединительную линию между кромками трещины. Соединительная линия является основой для подачи материала.
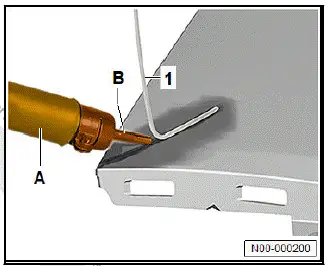
- Используйте имеющийся в продаже нож -A-, чтобы скосить конец сварочного прутка -1-.
- Убедитесь, что сварочный пруток -1- чистый и в хорошем состоянии.

- Вставьте переходное сопло для сварки -B- в термовоздуходувку -A-.
- Установите сварочный пруток -1- скошенной стороной к концу трещины.
- Перемещайте термовоздуходувку -A- покачивающими движениями.
- Прогрейте термовоздуходувкой -A- сварочный пруток -1- и деталь кузова до тех пор, пока сварочный пруток -1- и деталь кузова не станут мягкими одновременно.
- Вдавите сварочный пруток -1- в зону трещины для нанесения материала.

Важно
- Давление на сварочный пруток -1- должно быть достаточным, чтобы он мог соединиться с деталью кузова.
Сварочный пруток -1- не должен деформировать или разрушить V-образную фаску.
- Направляйте сварочный пруток -1- вертикально по трассе трещины.
Важно
- Сварочный пруток -1- должен удерживаться под углом 80º–90º к поверхности.
- Перемещайте термовоздуходувку -A- вдоль трещины.
- Выбирайте скорость сварки так, чтобы:
- материал не разлагался и не деформировался.
- сварочный пруток -1- соединился с деталью кузова.
После сварки трещины:
- Дайте детали кузова остыть.
- Отделите излишек сварочного прутка.
Продолжение
- Повторите процедуру с другой стороны детали кузова.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
- Используйте имеющуюся в продаже коническую фрезу -B-, чтобы удалить излишки материала со сварного шва -стрелка-.
- Продуйте остатки шлифовальной пыли.
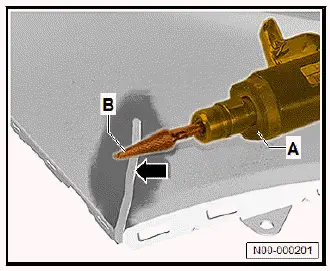
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
- Зашлифуйте ремонтируемый участок имеющейся в продаже эксцентриковой шлифовальной машиной -A- и шлифовальной шкуркой P120.
- Продуйте остатки шлифовальной пыли.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
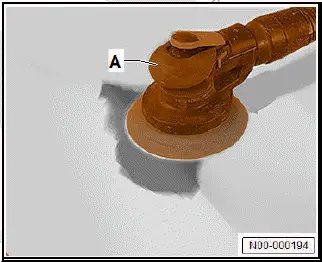
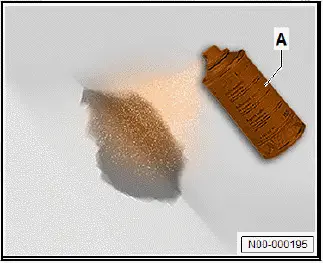
- Нанесите грунтовку -A- ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
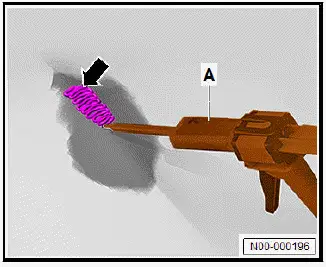
- Нанесите валик клея длиной 2 см -стрелка- на пробную деталь.
- Убедитесь, что оба компонента пластикового клея -A- полностью перемешаны.
- Нанесите пластиковый клей -A- ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
- Используйте имеющийся в продаже шпатель, чтобы распределить валик клея -стрелка-.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
- Зашлифуйте ремонтируемый участок имеющейся в продаже эксцентриковой шлифовальной машиной -A- и шлифовальной шкуркой P150.
- Продуйте остатки шлифовальной пыли.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
Сварочная лапка
- ⇒ Ремонтная группа 52 ; Подготовка пластиковых ремонтов
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты
- Используйте имеющуюся в продаже коническую фрезу -B-, чтобы профрезеровать V-образную фаску с внутренней и наружной стороны вдоль трещины -1-.
- Продуйте остатки фрезерования.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
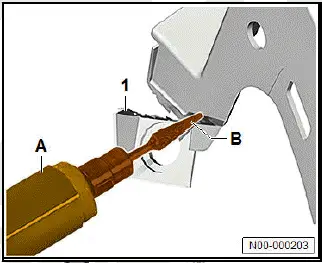
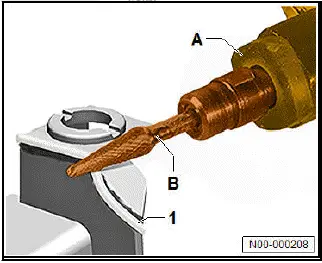
- Вставьте клиновидное сварочное сопло -B- в термовоздуходувку -A-.
- Выровняйте планку -1- заподлицо.
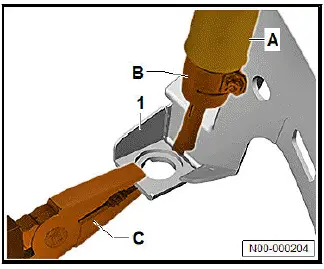
- При температуре сварки используйте клиновидное сварочное сопло -B- и термовоздуходувку -A- для точечной сварки планки по всей её длине.
Важно
- Контактная линия клиновидного сварочного сопла -B- должна вестись параллельно поверхности.
- Если контактная линия клиновидного сварочного сопла -B- ведётся не параллельно поверхности, материал будет снят.

Указание
Первый проход сварки выполняется без подачи материала, чтобы создать соединительную линию между кромками. Соединительная линия является основой для подачи материала.
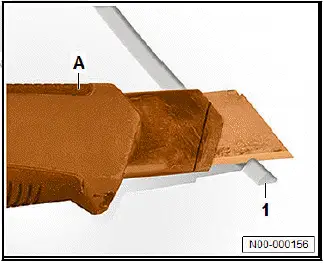
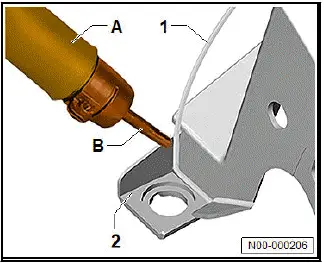
- Используйте имеющийся в продаже нож -A-, чтобы скосить конец сварочного прутка -1-.
- Убедитесь, что сварочный пруток -1- чистый и в хорошем состоянии.
- Вставьте переходное сопло для сварки -B- в термовоздуходувку -A-.
- Установите сварочный пруток -1- скошенной стороной.
- Перемещайте термовоздуходувку -A- покачивающими движениями.
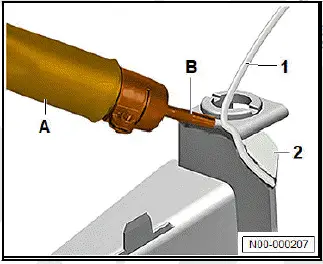
- Нагрейте горячим воздухом из фена -A- сварочный пруток -1- и вкладку -2-, пока сварочный пруток -1- и вкладка -2- не станут мягкими одновременно.
- Вдавите сварочный пруток -1- в зону трещины для нанесения материала.

Важно
- Давление на сварочный пруток -1- должно быть достаточным, чтобы он мог соединиться с деталью кузова.
Сварочный пруток -1- не должен деформировать или разрушить V-образную фаску.
- Направляйте сварочный пруток -1- вертикально по трассе трещины.
Важно
- Сварочный пруток -1- должен удерживаться под углом 80º–90º к поверхности.
- Перемещайте термовоздуходувку -A- вдоль трещины.
- Выбирайте скорость сварки так, чтобы:
- материал не разлагался и не деформировался.
- сварочный пруток -1- соединился с деталью кузова.
После полной сварки трещины:
- Дайте детали кузова остыть.
- Отделите излишек сварочного прутка.
Продолжение
- Повторите процедуру с другой стороны детали кузова.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
- Используйте стандартную коническую фрезу -B- (имеется в продаже), чтобы удалить излишки материала со сварного шва -1-.
- Продуйте остатки шлифовальной пыли.
- Очистите ремонтируемый участок средством для очистки пластика ⇒ Ремонтная группа 52 ; Инструкции по обработке - оригинальные продукты .
Страница помогла?