Saldatura di componenti in plastica
In questo manuale: Saldatura di componenti in plastica
~6min di lettura
- Saldatura di crepe fino a una lunghezza di 100 mm
- Linguetta di saldatura
Saldatura di crepe fino a una lunghezza di 100 mm
- ⇒ Rep. gr. 52 ; Riparazione di deformazioni .
Importante
- Entrambi i lati della crepa devono essere affacciati l'uno all'altro in condizione non sollecitata.
- ⇒ Rep. gr. 52 ; Preparazione della riparazione in plastica .
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
Componenti in plastica verniciati
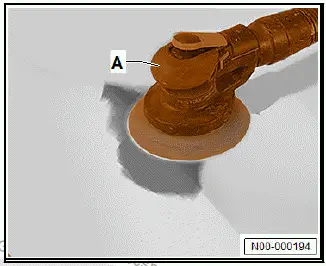
- Carteggiare l'area da riparare con una levigatrice orbitale disponibile in commercio -A- e carta abrasiva P120.
- Soffiare via i residui di carteggiatura.
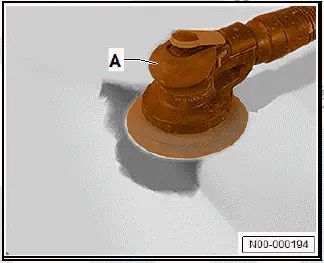
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali
Tutti i veicoli (continua)
Se il componente in plastica non ha uno spessore ridotto
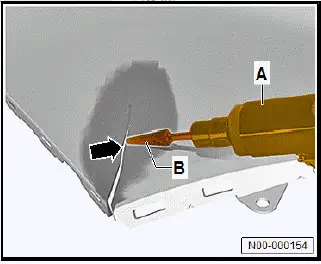
- Usare una fresa conica disponibile in commercio -B- per fresare uno smusso a V all'interno e all'esterno lungo la crepa -freccia-.
- Soffiare via i residui di fresatura.
- Allineare la crepa -freccia- a filo.
Continua
- Inserire l'ugello di saldatura a cuneo -B- nel phon ad aria calda -A-.
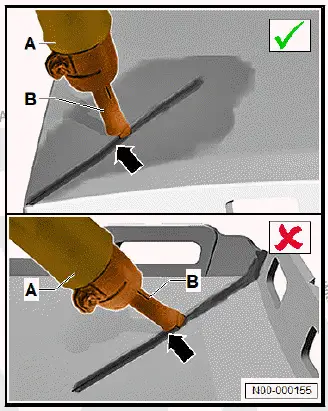
- Usare l'ugello di saldatura a cuneo -B- alla temperatura di saldatura per saldare a punti il componente in plastica lungo la crepa -freccia-.
Importante
- La linea di contatto dell'ugello di saldatura a cuneo -B- deve essere guidata parallelamente alla superficie.
- Se la linea di contatto dell'ugello di saldatura a cuneo -B- non è guidata parallelamente alla superficie, il materiale verrà asportato.
Nota
Il primo passaggio di saldatura viene eseguito senza apporto di materiale per creare una linea di collegamento tra i bordi della crepa. La linea di collegamento è la base per l'apporto di materiale.
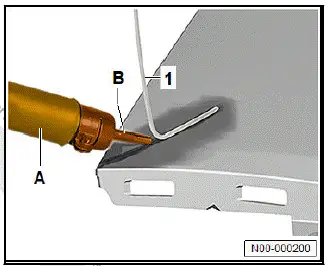
- Usare un coltello disponibile in commercio -A- per smussare l'estremità della bacchetta di saldatura -1-.
- Assicurarsi che la bacchetta di saldatura -1- sia pulita e in buone condizioni.

- Inserire l'ugello adattatore per saldatura -B- nel phon ad aria calda -A-.
- Posizionare la bacchetta di saldatura -1- con il lato smussato all'estremità della crepa.
- Muovere il phon ad aria calda -A- con un movimento oscillatorio.
- Usare il phon ad aria calda -A- per riscaldare la bacchetta di saldatura -1- e il componente della carrozzeria finché la bacchetta di saldatura -1- e il componente della carrozzeria non diventano morbidi contemporaneamente.
- Spingere la bacchetta di saldatura -1- nell'area della crepa per applicare materiale.

Importante
- La pressione sulla bacchetta di saldatura -1- deve essere sufficiente affinché la bacchetta di saldatura -1- possa legarsi al componente della carrozzeria.
La bacchetta di saldatura -1- non deve deformare o rompere lo smusso a V.
- Guidare la bacchetta di saldatura -1- verticalmente lungo il percorso della crepa.
Importante
- La bacchetta di saldatura -1- deve essere tenuta con un angolo di 80º–90º rispetto alla superficie.
- Muovere il phon ad aria calda -A- lungo la crepa.
- Selezionare la velocità di saldatura in modo che:
- il materiale non si decomponga o non si deformi.
- la bacchetta di saldatura -1- si leghi al componente della carrozzeria.
Dopo aver saldato la cricca:
- Lasciare raffreddare il componente della carrozzeria.
- Separare l'eccesso di bacchetta di saldatura.
Continua
- Ripetere la procedura sull'altro lato del componente della carrozzeria.
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
- Usare una fresa conica disponibile in commercio -B- per rimuovere il materiale in eccesso dal cordone di saldatura -freccia-.
- Soffiare via i residui di carteggiatura.
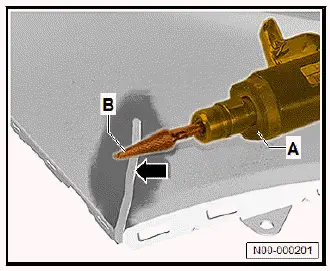
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
- Carteggiare l'area da riparare con una levigatrice orbitale disponibile in commercio -A- e carta abrasiva P120.
- Soffiare via i residui di carteggiatura.
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
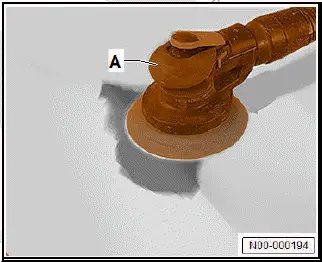
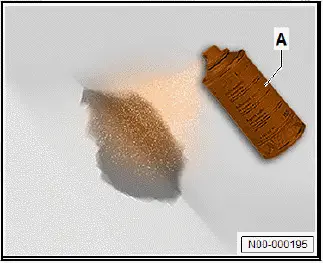
- Applicare il primer -A- ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
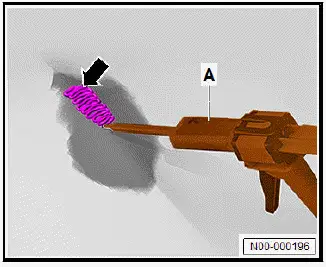
- Applicare un cordone di adesivo di 2 cm -freccia- su un pezzo di prova.
- Assicurarsi che i due componenti dell'adesivo per plastica -A- siano miscelati completamente.
- Applicare l'adesivo per plastica -A- ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
- Usare una spatola disponibile in commercio per stendere il cordone di adesivo -freccia-.
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
- Carteggiare l'area da riparare con una levigatrice orbitale disponibile in commercio -A- e carta abrasiva P150.
- Soffiare via i residui di carteggiatura.
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
Linguetta di saldatura
- ⇒ Rep. gr. 52 ; Preparazione delle riparazioni in plastica
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali
- Usare una fresa conica disponibile in commercio -B- per fresare uno smusso a V all'interno e all'esterno lungo la crepa -1-.
- Soffiare via i residui di fresatura.
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
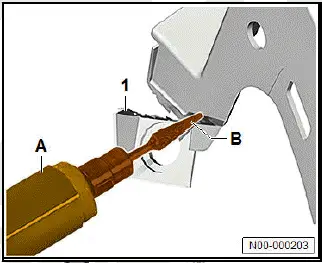
- Inserire l'ugello di saldatura a cuneo -B- nel phon ad aria calda -A-.
- Allineare la linguetta -1- a filo.
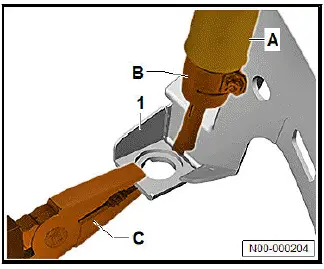
- Usare l'ugello di saldatura a cuneo -B- e il phon ad aria calda -A- alla temperatura di saldatura per saldare a punti la linguetta lungo tutta la sua lunghezza.
Importante
- La linea di contatto dell'ugello di saldatura a cuneo -B- deve essere guidata parallelamente alla superficie.
- Se la linea di contatto dell'ugello di saldatura a cuneo -B- non è guidata parallelamente alla superficie, il materiale verrà asportato.

Nota
Il primo passaggio di saldatura viene eseguito senza apporto di materiale per creare una linea di collegamento tra i bordi. La linea di collegamento è la base per l'apporto di materiale.
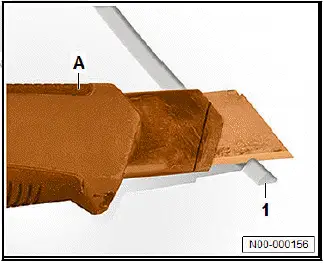
- Usare un coltello disponibile in commercio -A- per smussare l'estremità della bacchetta di saldatura -1-.
- Assicurarsi che la bacchetta di saldatura -1- sia pulita e in buone condizioni.
- Inserire l'ugello adattatore per saldatura -B- nel phon ad aria calda -A-.
- Posizionare la bacchetta di saldatura -1- con il lato smussato.
- Muovere il phon ad aria calda -A- con un movimento oscillatorio.
- Riscaldare la bacchetta di saldatura -1- e la linguetta -2- con il termosoffiatore -A- finché la bacchetta di saldatura -1- e la linguetta -2- non diventano morbide contemporaneamente.
- Spingere la bacchetta di saldatura -1- nell'area della crepa per applicare materiale.

Importante
- La pressione sulla bacchetta di saldatura -1- deve essere sufficiente affinché la bacchetta di saldatura -1- possa legarsi al componente della carrozzeria.
La bacchetta di saldatura -1- non deve deformare o rompere lo smusso a V.
- Guidare la bacchetta di saldatura -1- verticalmente lungo il percorso della crepa.
Importante
- La bacchetta di saldatura -1- deve essere tenuta con un angolo di 80º–90º rispetto alla superficie.
- Muovere il phon ad aria calda -A- lungo la crepa.
- Selezionare la velocità di saldatura in modo che:
- il materiale non si decomponga o non si deformi.
- la bacchetta di saldatura -1- si leghi al componente della carrozzeria.
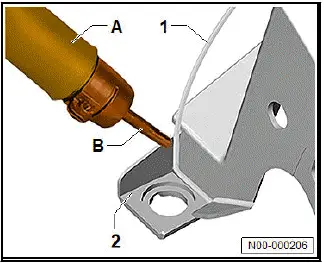
Dopo aver saldato completamente la cricca:
- Lasciare raffreddare il componente della carrozzeria.
- Separare l'eccesso di bacchetta di saldatura.
Continua
- Ripetere la procedura sull'altro lato del componente della carrozzeria.
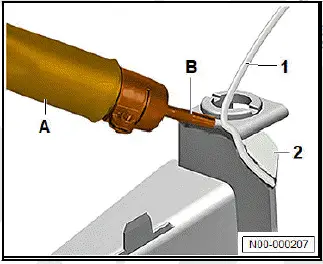
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
- Utilizzare una fresa conica disponibile in commercio -B- per rimuovere il materiale in eccesso dal cordone di saldatura -1-.
- Soffiare via i residui di carteggiatura.
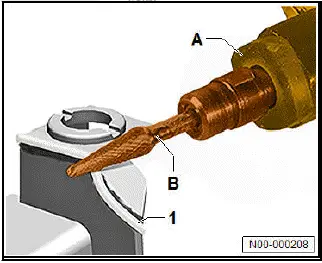
- Pulire l'area da riparare con detergente per plastica ⇒ Rep. gr. 52 ; Istruzioni di lavorazione - prodotti originali .
Questa pagina ti è stata utile?