Контактная точечная сварка
При выполнении сварки в качестве ремонтной операции кузова основной принцип состоит в том, чтобы максимально точно восстановить исходное сварное соединение.
Важно
- При кузовном ремонте доступ к точкам сварки отличается.
Поэтому必须 должен быть в наличии полный комплект наиболее распространённых типов электродов.
- Соблюдайте инструкцию по эксплуатации и указания по настройке производителя сварочного аппарата.
Для восстановления исходных сварных соединений должны выполняться следующие требования:
- Положения исходных точек сварки должны быть перенесены на новую деталь.
- Свариваемые панели должны перекрывать друг друга.
- К точке сварки электроды должны иметь доступ с обеих сторон.
- Электроды должны устанавливаться под прямым углом.
- Мощности точечного сварочного аппарата достаточно для получения заводского диаметра точки сварки.
Контактная точечная сварка оцинкованных панелей
При точечной сварке оцинкованных панелей учитывайте следующее:
- Не допускайте поверхностного разбрызгивания, то есть брызг на стороне электрода.
- Не допускайте прожогов в точках сварки.
- Не допускайте поверхностных трещин.
- Фланцы, которые подвергаются точечной сварке, должны плотно прилегать друг к другу.
- Может потребоваться использовать зажимы для прижима фланцев. Это особенно важно для высокопрочных панелей, поскольку иначе усилия электродов будет недостаточно.
- Не располагайте сварочный пистолет непосредственно рядом с зажимами, так как из-за шунтирования значительная часть сварочного тока уходит в сторону.
- При малом расстоянии между точками сварки выполняйте их последовательно в ряд или сначала провариваете каждую третью точку, а затем остальные. Это снижает влияние шунтирования.
- Если точка сварки дефектна, можно выполнить новую точку на максимально возможном расстоянии (20 мм).
Испытание точки сварки на срез
- Определите требуемый диаметр среза точки сварки для пакета панелей по параметрам настройки толщины панели на сварочном аппарате и проверьте их на образцах.
- Качественные точки сварки никогда не отрываются по плоскости контакта, а срезаются.
Расчёт диаметра среза -d-:
- √d = T1 × 3.5 × 1.15
T1 — самая тонкая панель в пакете панелей, например пакет 1,5 мм и 0,8 мм. Пример расчёта: квадратный корень из 0,8 × 3,5 × 1,15 = 3,6 мм как диаметр среза точки сварки.
В этом случае узкая сваренная контрольная полоса отрывается или отслаивается от второй полосы панели, при этом усилие прикладывается перпендикулярно поверхности панели.
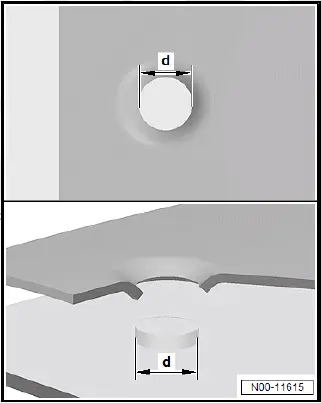
- Просверлите/пробейте верхнюю панель для заварки пробкой (диаметр отверстия см. в руководстве по кузовному ремонту для конкретного автомобиля).
- Очистите фланцы и удалите оксидный слой.
- Выполняйте заварку пробкой от середины к краям.
Роликовая шовная сварка и сварка прерывистым швом в защитном газе
Сварка SG непрерывным швом или прерывистым швом применяется для соединения встык или внахлёст. Из-за очень высоких температур сварки и вытекающего отсюда изменения свойств современных материалов область применения этого способа соединения становится всё более ограниченной. См. руководство по ремонту кузова для конкретного автомобиля.
МИГ-пайка
Пайка MIG отличается от сварки SG непрерывным и прерывистым швом главным образом значительно более низкими температурами.
МИГ-пайка
- Метод пайки, также называемый сваркой в среде защитного газа (MIG-пайка).
- Защитный газ не участвует активно в процессах между электрической дугой и присадочным металлом.
- В качестве защитных газов применяются аргон или гелий в смеси с углекислым газом или кислородом.
- Основной материал (панель кузова) не плавится, припой смачивает кромки и соединяет детали.
Преимущества пайки MIG:
- Снижение деформации материала.
- Лишь незначительные конструктивные изменения деталей.
- Меньшее повреждение антикоррозионной защиты, выполненной на заводе
- Сохранение цинкового покрытия на деталях.
Сварка алюминия
Производитель и сервисные службы применяют сварку в среде инертного газа (MIG).
В качестве защитного газа используется аргон.
- Перед сваркой снимите подкладочное покрытие и краску с деталей.
- Затем с помощью стальной щётки из нержавеющей стали удалите оксидный слой шириной около 40 мм с обеих сторон.
- Чтобы избежать образования трещин, всегда выводите сварной шов в обход углов профиля.
Установите подкладную пластину с обратной стороны:
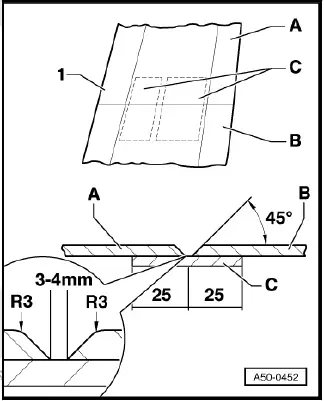
- Подкладная пластина -C- изготавливается из остатков новой детали -B- или старой детали -A-. Подкладная пластина также должна устанавливаться под отбортованными кромками панелей. Для малых сечений или больших кромок панелей подкладная пластина разрезается.
- Снимите фаску 45° с обеих панелей. Скруглите наружную кромку (радиус = -R3-) и снимите фаску с внутренней кромки.
- Концы панелей должны находиться на расстоянии 3–4 мм друг от друга.