Общие сведения, кузов. Технологии соединения и разделения
- Сверление
- Пиление
- Шлифование
- Фрезерование
- Разделение клеевых соединений
- Выдергивание заклепок, доступных только с одной стороны
- Контактная точечная сварка
- Точечная сварка в отверстия (пробочная сварка) в защитном газе
- Роликовая шовная сварка и сварка прерывистым швом в защитном газе
- МИГ-пайка
- Сварка алюминия
- Сплошная заклепка
- Вытяжная заклепка
- Неправильная клепка
- Пробивные заклепки
- Обзор крепежа для клепки
- Винты с фрикционным сверлением (flow-drill)
- Выполнение соединения винтом с фрикционным сверлением, предварительно просверленное отверстие в верхней детали
- Выполнение соединения винтом с фрикционным сверлением, без предварительно просверленного отверстия в верхней детали
- Выполнение соединения винтом с фрикционным сверлением, с заменой верхней и нижней деталей
- Замена соединений, выполненных фрикционной сваркой элементом
Сверление
Сверление
Сверление применяется для разделения точечных сварных соединений и заклепок. При сверлении убедитесь, что не повреждены детали, расположенные за обрабатываемой зоной. При разделении сварных соединений из двух и более слоев листовой металл, оставшийся на автомобиле, не должен ослабляться. После сверления тщательно удалите стружку из полостей пылесосом.
Защищайте магнитные компоненты от стружки.
Пиление
Пиление
После пиления тщательно удалите стружку из полостей пылесосом.
Защищайте магнитные компоненты от стружки.
Пневматическая пила с коротким ходом:
♦ Быстрый процесс резки.
♦ Возможно пиление радиусных участков.
♦ Может применяться также для профилей с острыми изгибами.
Качающаяся пила (осцилляционная)
♦ Точные прямые резы.
♦ Небольшая глубина проникновения, поэтому особенно подходит для двухслойных листовых панелей.
Шлифование
Шлифование
Шлифование может быть альтернативой сверлению, особенно для разделения высокопрочных сварных соединений. Точечные сварные швы, лазерные сварные соединения и паяные швы можно разделить шлифованием. Однако убедитесь, что материал, расположенный за обрабатываемой зоной, не ослаблен и не поврежден.
Защищайте магнитные компоненты от стружки.
♦ Из-за летящих искр требуются обширные меры по защите автомобиля и окружающих предметов.
♦ Температура выше, чем при сверлении, поэтому возрастает повреждение оставшегося материала и антикоррозионной защиты.
Фрезерование
Фрезерование
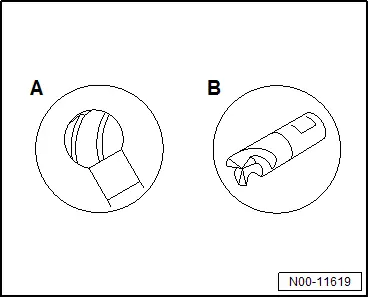
При ремонте кузова различают фрезу со сферическим торцом -A- и фрезу BTR -B-.
Фрезы со сферическим торцом применяются, если фрезы BTR невозможно использовать для разделения точечных сварных швов из-за ограничений пространства.
При работе с резцом BTR следите за тем, чтобы режущие кромки оставались прямыми в высокопрочной стали. Закалённые режущие кромки могут очень легко сломаться. Всегда работайте подходящим инструментом (не ручной дрелью).
Защищайте магнитные компоненты от стружки.
Разделение клеевых соединений
Разделение клеевых соединений
Клеевые соединения кузова можно разъединить нагревом.
♦ Надевайте защитные перчатки и защитные очки.
♦ Не допускайте прямого контакта клея с кожей.
♦ Не вдыхайте пары растворителя.
♦ Используйте клеи только в хорошо проветриваемых помещениях.
♦ Необходимо соблюдать предупреждения об опасности, указанные производителем.
♦ Кроме того, необходимо соблюдать действующие в каждой стране правила техники безопасности.
♦ Соблюдайте соответствующие паспорта безопасности материалов (MSDS) на клеи.
Выдергивание заклепок, доступных только с одной стороны
Выдергивание заклепок, доступных только с одной стороны
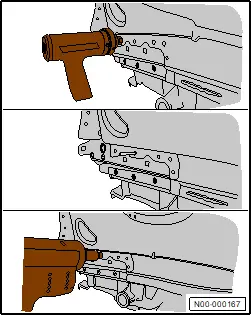
♦ Удалите краску и оксидный слой с головки заклёпки и с места крепления массовых зажимов.
♦ Установите массовые зажимы как можно ближе к заклёпкам.
♦ Приварите шпильку к заклёпке.
♦ Используйте приварную шпильку для выдергивания заклёпки.
Контактная точечная сварка
Контактная точечная сварка
При выполнении сварки в качестве ремонтной операции кузова основной принцип состоит в том, чтобы максимально точно восстановить исходное сварное соединение.
Важно
● При ремонте кузова доступ к точкам сварки различен. Поэтому должен быть в наличии полный набор наиболее распространённых типов электродов.
● Соблюдайте инструкцию по эксплуатации и указания по настройке, предоставленные производителем сварочного аппарата.
Для восстановления исходных сварных соединений должны выполняться следующие требования:
♦ Положения исходных точек сварки должны быть перенесены на новую деталь.
♦ Свариваемые панели должны перекрывать друг друга.
♦ Точка сварки должна быть доступна для электродов с обеих сторон.
♦ Электроды должны иметь возможность располагаться под прямым углом.
♦ Мощности аппарата точечной сварки должно быть достаточно для получения заводского диаметра точки сварки.
Контактная точечная сварка оцинкованных панелей
При точечной сварке оцинкованных панелей учитывайте следующее:
♦ Не допускайте поверхностных брызг, то есть брызг на стороне электрода.
♦ Не допускайте прожогов точек сварки.
♦ Не допускайте поверхностных трещин.
♦ Фланцы, подлежащие точечной сварке, должны плотно прилегать друг к другу.
♦ Может потребоваться использование зажимов для натяжения фланцев; это особенно важно для высокопрочных панелей, так как усилие электродов в ином случае будет недостаточным.
♦
♦ Не располагайте сварочный пистолет непосредственно рядом с зажимами, так как значительная часть сварочного тока уходит на шунтирование.
♦ При малых расстояниях между точками сварки выполняйте сварку точек подряд либо сначала зафиксируйте каждую третью точку, а затем сварите остальные. Это уменьшает влияние шунтирования.
♦ Если точка сварки неисправна, новую точку можно поставить на наибольшем возможном расстоянии (20 мм).
Испытание точки сварки на срез
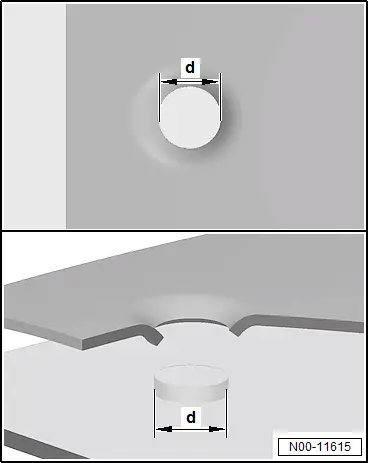
♦ Определите требуемый диаметр среза точки сварки для комбинации панелей по параметрам настройки толщины панели на сварочном аппарате и проверьте их на образцах.
♦ Качественные точки сварки никогда не разрываются по плоскости контакта, а срезаются.
Расчёт диаметра среза -d-:
♦ √d = T1 × 3.5 × 1.15
T1 — самая тонкая панель в комбинации панелей, например комбинация 1,5 мм и 0,8 мм. Пример расчёта: квадратный корень из 0,8 × 3,5 × 1,15 = 3,6 мм как диаметр среза точки сварки. При этом узкая сварная испытательная полоса отделяется или отрывается от полосы второй панели, а усилие прикладывается перпендикулярно поверхности панели.
Точечная сварка в отверстия (пробочная сварка) в защитном газе
Точечная сварка в отверстия (пробочная сварка) в защитном газе
Пробочная сварка SG применяется, когда заводские точки контактной сварки не могут быть восстановлены (например, из-за ограниченного доступа).
♦ Удалите точки сварки с помощью резака для точек сварки или сошлифуйте их.
♦ Снимите повреждённую деталь.
♦ Сошлифуйте выступы.
♦ Подгоните новую деталь.
♦ Просверлите/пробейте верхнюю панель для пробочной сварки (диаметр отверстия см. в руководстве по ремонту кузова для конкретного автомобиля).
♦ Очистите фланцы и удалите оксидный слой.
♦ Выполняйте пробочную сварку от середины к краям.
Роликовая шовная сварка и сварка прерывистым швом в защитном газе
Роликовая шовная сварка и сварка прерывистым швом в защитном газе
Сварка SG непрерывным швом или прерывистым швом применяется для соединения встык или внахлёст. Из-за очень высоких температур сварки и вытекающего отсюда изменения свойств современных материалов область применения этого способа соединения становится всё более ограниченной. См. руководство по ремонту кузова для конкретного автомобиля.
МИГ-пайка
МИГ-пайка
Пайка MIG отличается от сварки SG непрерывным и прерывистым швом главным образом значительно более низкими температурами.
МИГ-пайка
♦ Способ пайки, также называемый сваркой в среде инертного газа (MIG).
♦ Инертный газ не участвует активно в процессах между электрической дугой и присадочным металлом.
♦ В качестве защитных газов применяются аргон или гелий, смешанные с углекислым газом или кислородом.
♦ Основной материал (панель кузова) не плавится, припой смачивает кромки и соединяет детали.
Преимущества пайки MIG:
♦ Уменьшенная деформация материала.
♦ Лишь незначительное изменение конструкции деталей.
♦ Меньшее повреждение антикоррозионной защиты, нанесённой на заводе.
♦ Сохранение цинкового покрытия деталей.
Сварка алюминия
Сварка алюминия
Производитель и сервисные службы применяют сварку в среде инертного газа (MIG).
В качестве защитного газа используется аргон.
♦ Перед сваркой удалите антикоррозионную мастику и краску с деталей.
♦ Затем с помощью щётки из нержавеющей стали удалите оксидный слой шириной примерно 40 мм с обеих сторон.
♦ Чтобы избежать образования трещин, всегда проводите сварные швы в обход углов профиля.
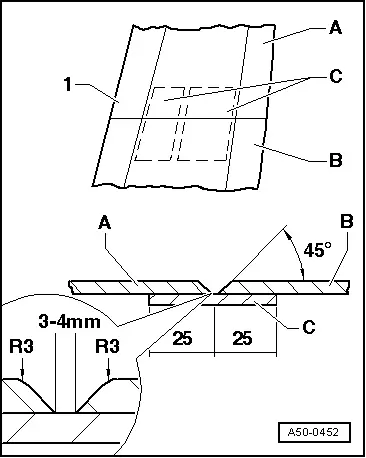
Установите подкладную пластину с обратной стороны:
♦ Подкладная пластина -C- изготавливается из остатков новой детали -B- или старой детали -A-. Подкладная пластина также должна быть установлена под отбортованными кромками панелей. При малых сечениях или больших кромках панелей подкладная пластина разрезается.
♦ Снимите фаску 45° с обеих панелей. Скруглите внешнюю кромку (радиус = -R3-) и снимите фаску с внутренней кромки.
♦ Кончики панелей должны иметь зазор 3–4 мм друг от друга.
Сплошная заклепка
Сплошная заклепка
Важно
● Для всех работ настройте клепальный инструмент на соответствующую толщину материала. Вставьте скобы в пробитые отверстия, чтобы фланцы не разошлись после пробивки.
Извлечение сплошной заклёпки
♦ При необходимости выполните разделительные разрезы.
♦ Сошлифуйте загибленную головку и с помощью клепального инструмента выбейте сплошную заклёпку.
♦ Снимите повреждённую деталь. При необходимости используйте зубило для разделения.
Установка сплошной заклёпки
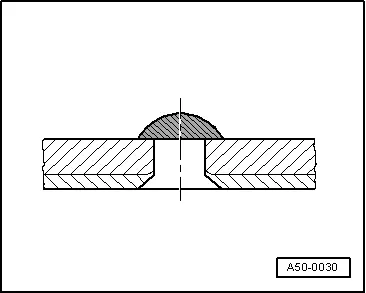
♦ Подгоните новые детали, нанесите клей, установите новую деталь на кузов и зафиксируйте её в нужном положении.
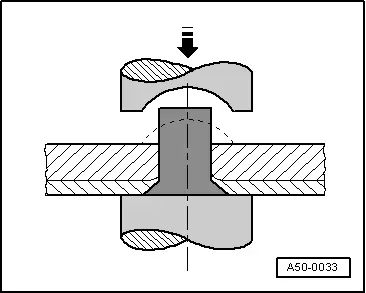
♦ Используйте клепальный инструмент для пробивки фланцев.
♦ В ходе пробивки перфорация и тиснение выполняются за один этап.

♦ Вставьте сплошную заклёпку и сформируйте загибаемую головку с помощью клепального инструмента.
♦ Клепальный инструмент оснащён соответствующими вставками для заклёпок различного диаметра.
Вытяжная заклепка
Вытяжная заклепка
Удаление вытяжной заклёпки
Важно
● Соберите все остатки вытяжной заклёпки. Если остатки попали в полости и их больше нельзя удалить, их необходимо залить полостным воском.
♦ При необходимости сначала выполните разделительные резы.
♦ Высверлите вытяжную заклёпку, диаметр сверла: 4,5 мм.
♦ Снимите повреждённую деталь. При необходимости используйте зубило для разделения.
Установка вытяжной заклёпки
Важно
● Для всех работ настройте клепальный инструмент на соответствующую толщину материала. При тиснении диаметр увеличивается до 4,8 мм. Тиснение должно быть направлено внутрь у всех деталей.
● Тиснение профилей с вытяжкой невозможно. Зенкуйте новую деталь с профилем с вытяжкой, снимите новую деталь и высверлите профиль с вытяжкой до Ø 4,8 мм.

Доступны различные вытяжные заклёпки.
♦ Подгоните новые детали, установите новую деталь на кузов и зафиксируйте её в требуемом положении.
♦ Просверлите новую и старую деталь или опорную пластину за один проход, Ø 2,5 мм.
♦ Снимите новые детали.
♦ С помощью клепального инструмента выполните тиснение просверленных отверстий во всех деталях.
♦ Нанесение клея
♦ Вставьте вытяжную заклёпку и с помощью клепального инструмента вытяните шток.

Неправильная клепка
Неправильная клепка
Открытые фаски
♦ Открытые фаски по всему периметру недопустимы. Частично открытые фаски с шириной зазора до 0,04 мм допустимы.
♦ Дополнительная подгибка, например, с помощью штампа с тиснением, допустима, если соблюдены допуски на замковое соединение и головку заклёпки.
Головки заклёпок без контакта

♦ Свободно сидящие заклёпки, как правило, недопустимы.
♦ Частичный зазор до 0,05 мм допустим.
Выпуклость в клёпаном соединении
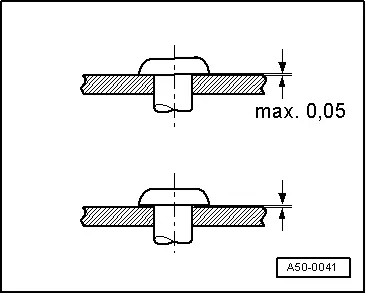
♦ При клёпке материал заклёпки вдавливается в зазор, что вызывает напряжение изгиба заклёпки.
♦ Выпуклость такого типа недопустима.
Выпуклость между клёпаными соединениями
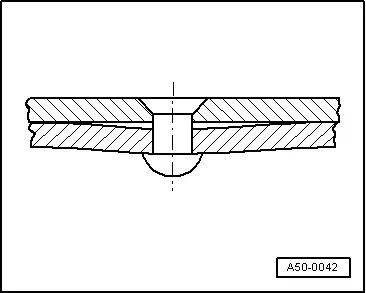
♦ Выпуклости не должны превышать ширину зазора 0,3 мм.
Срезающие трещины
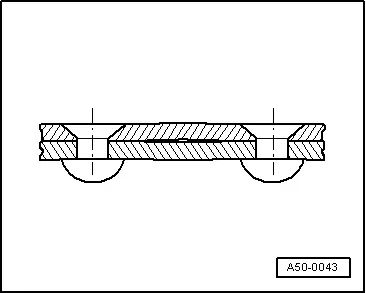
♦ Трещины, которые не перекрывают друг друга, допустимы (см. выше).
Надрезы
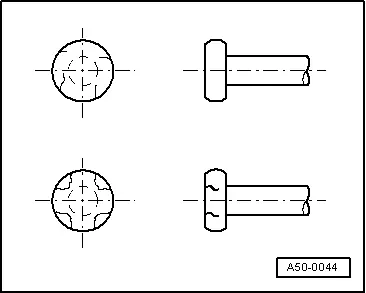
♦ Допустимая глубина надреза составляет 1/4 × высота головки -k-.
Кольцевые следы
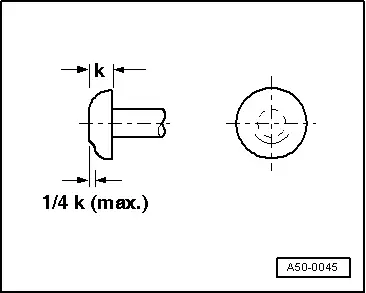
♦ Кольцевые следы на замковой головке возникают при использовании слишком маленького штампа.
♦ Допустимая глубина кольцевого следа составляет 1/4 × высота головки -k-.
♦ Образование кольцевого следа по всему периметру недопустимо.
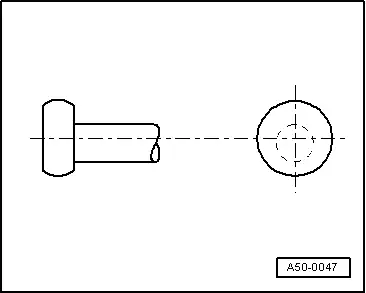
Смещённая замковая головка

♦ Смещённая замковая головка недопустима, как только она касается окружности стержня и видно отверстие заклёпки.
Пробивные заклепки
Пробивные заклепки
Важно
● Заклёпки из нержавеющей стали нельзя высверливать или шлифовать из-за риска коррозии.
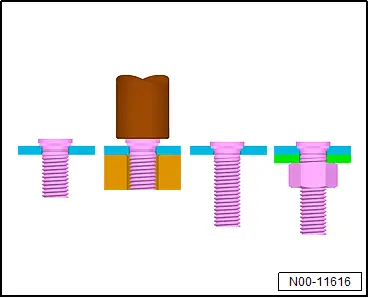
Последовательность клёпки (слева направо)
♦ Установка заклёпки
♦ Запрессовка
♦ Формовка и пробивка
♦ Готовое клёпаное соединение
Обзор крепежа для клепки
Обзор крепежа для клепки
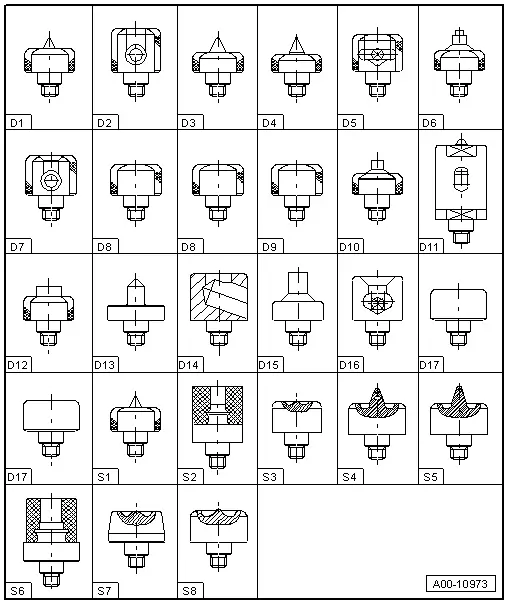
Указанные пары служат только ориентиром. Описание порядка работ и области применения см. в прилагаемых инструкциях по эксплуатации.
Важно
● Для продления срока службы штампов используйте имеющуюся в продаже охлаждающую смазочно-охлаждающую жидкость.
♦ D 1 + D 2 – Выпрессовка вытяжной заклёпки Ø 3,2 мм
♦ D 2 + D 3 – Выпрессовка вытяжной заклёпки Ø 3,2 мм
♦ D 2 + D 5 – Выпрессовка вытяжной заклёпки Ø 5 мм
♦ D 3 + D 5 – Выпрессовка вытяжной заклёпки Ø 5 мм
♦ D 4 + D 5 – Выпрессовка вытяжной заклёпки Ø 5 мм
♦ D 5 + D 12 – Пробивка отверстия Ø 8 мм для сварного соединения
♦ D 6 + D 7 – Штамповка отверстия для вытяжной заклёпки Ø 4,8 мм
♦ D 8 + D 8 – Возврат панели в исходную форму
♦ D 8 + D 9 – Штамповка отверстия для сплошной заклёпки Ø 4 мм
♦ D 8 + D 9 – Пробивка и штамповка отверстий для сплошных заклёпок Ø 4 мм
♦ D 13 + D 14 – Выпрессовка вытяжной заклёпки Ø 5,3 × 7,5 мм
♦ D 17 + D 17 – Возврат панели в исходную форму
♦ D 15 + D 16 – Штамповка отверстия для сплошной заклёпки Ø 6,0 мм
♦ D 17 + D 17 – Штамповка отверстия для сплошной заклёпки Ø 6,0 мм
♦ S 1 + D 2 – Выпрессовка вытяжной заклёпки Ø 3,2 мм
♦ S 2 + S 3 – Установка вытяжной заклёпки Ø 3,2 мм
♦ S 4 + D 5 – Выпрессовка вытяжной заклёпки Ø 5,3 × 5,5 мм
♦ S 5 + D 5 – Выпрессовка вытяжной заклёпки Ø 5,3 × 6,5 мм
♦ S 6 + S 7 – Установка вытяжной заклёпки Ø 5,3 × 5,5 мм
♦ S 6 + S 8 – Установка вытяжной заклёпки Ø 5,3 × 6,5 мм
Винты с фрикционным сверлением (flow-drill)
Винты с фрикционным сверлением (flow-drill)
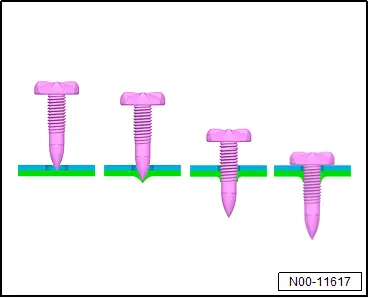
При использовании винтов с сверлящим наконечником (FDS) нижний элемент нагревается за счёт трения вращающегося винта, а самонарезающий винт врезается в мягкий алюминий.
Ремонт соединений винтами с сверлящим наконечником (FDS)
♦ → Гр. ремонта 52; Выполнение соединения винтом с сверлящим наконечником, предварительно просверленное отверстие в верхней части
♦ → Гр. ремонта 52; Выполнение соединения винтом с сверлящим наконечником, без предварительно просверленного отверстия в верхней части
♦ → Гр. ремонта 52; Выполнение соединения винтом с сверлящим наконечником, замена верхней и нижней частей
Выполнение соединения винтом с фрикционным сверлением, предварительно просверленное отверстие в верхней детали
Выполнение соединения винтом с фрикционным сверлением, предварительно просверленное отверстие в верхней детали
♦ Ослабьте соединение винтом с сверлящим наконечником с помощью торцевой головки для таких винтов.
♦ Снимите верхнюю часть.
♦ Подготовьте соединения для нанесения клея.
♦ Очистите склеиваемую поверхность очистителем.
♦ Нанесите двухкомпонентный эпоксидный клей на всю зону.
♦ Установите новую деталь и зафиксируйте её, затянув новые винты с помощью торцевой головки для винтов FDS до 7 Н·м.
Выполнение соединения винтом с фрикционным сверлением, без предварительно просверленного отверстия в верхней детали
Выполнение соединения винтом с фрикционным сверлением, без предварительно просверленного отверстия в верхней детали
♦ Ослабьте соединение винтом с сверлящим наконечником с помощью торцевой головки для таких винтов.
♦ Снимите верхнюю часть.
♦ Вставьте детекторы отверстий в существующую резьбу FDS. Учитывайте смещение из-за детекторов отверстий: при необходимости выполните разметку для каждой зоны.
♦ Установите новую деталь.
♦ Легкими ударами резинового молотка аккуратно разметьте отверстия в новой детали.
♦ Снимите верхнюю часть.
♦ Просверлите отверстия Ø 7 мм в новой детали.
♦ Подготовьте соединения для нанесения клея.
♦ Очистите склеиваемую поверхность очистителем.
♦ Нанесите двухкомпонентный эпоксидный клей на всю зону.
♦ Установите новую деталь и зафиксируйте её, затянув новые винты с помощью торцевой головки для винтов FDS до 7 Н·м.
Выполнение соединения винтом с фрикционным сверлением, с заменой верхней и нижней деталей
Выполнение соединения винтом с фрикционным сверлением, с заменой верхней и нижней деталей
♦ Ослабьте соединение винтом с сверлящим наконечником с помощью торцевой головки для таких винтов.
♦ Снимите обе детали.
♦ Просверлите отверстия диаметром 4 мм через обе детали на том же расстоянии друг от друга, что и в оригинальном соединении.
♦ Снимите новые детали.
♦ Рассверлите отверстия диаметром 4 мм в верхней детали до диаметра 7 мм.
♦ Подготовьте соединения для нанесения клея.
♦ Очистите склеиваемую поверхность очистителем.
♦ Нанесите двухкомпонентный эпоксидный клей на всю зону.
♦ Установите новую деталь и зафиксируйте её, затянув новые винты с помощью торцевой головки для винтов FDS до 7 Н·м.
Замена соединений, выполненных фрикционной сваркой элементом
Замена соединений, выполненных фрикционной сваркой элементом
Сварка фрикционными элементами применяется при производстве кузова из нескольких материалов для соединения сверхвысокопрочной стали с алюминиевыми компонентами. Различают стандартные фрикционные элементы и фрикционные элементы с потайной головкой.