Общие сведения, кузов. Ремонт пластмассовых деталей
- Введение
- Различие типов пластмасс
- Пояснение терминов, относящихся к временам обработки
- Двухкомпонентный герметик для ремонта пластмасс D 180 KU1 A1
- Грунт D 822 150 A1
- Подготовка к ремонту пластмассовых деталей
- Ремонт деформаций
- Склеивание трещины длиной до 100 мм
- Склеивание царапин
- Склеивание отверстий диаметром до 30 мм
Введение
Введение
Для ремонта многих пластмассовых деталей кузова требуются знания свойств материала и технологий ремонта.
Существует 2 способа ремонта пластмассовых деталей кузова:
♦ Сварка
♦ Клеевое соединение
Вид ремонта пластмассы зависит от типа повреждения и типа пластмассы. Поэтому важно знать различные типы пластмасс и связанные с ними особенности технологий ремонта.
Пластмассовые детали с фактурной поверхностью можно ремонтировать. Качество поверхности после ремонта пластмассы не может полностью достичь качества новой детали.
Различие типов пластмасс
Различие типов пластмасс
Пластмассы классифицируют на термопласты, реактопласты и эластомеры по их химическому строению и поведению при нагревании.
Термопласты и реактопласты часто применяются в автомобильной промышленности.
Эластомеры в настоящее время применяются в автомобилестроении в ограниченном объёме.
Кроме того, в автомобилестроении применяются композитные материалы.
Идентификация
Большинство пластмассовых деталей имеют маркировку по стандарту -5-. Маркировка -5- указывает состав и расположена с внутренней стороны пластмассовой детали.
Важно
● Для просмотра маркировки -5- может потребоваться снять пластмассовую деталь.
Маркировка -5- указывает тип пластмассы, добавки или армирующие наполнители. Маркировка -5- состоит из символа «>», сокращения типа пластмассы и заканчивается символом «<». Сокращения означают:
♦ Базовый полимер
♦ Особые свойства
♦ Тип, свойства и содержание армирующего наполнителя
Базовый полимер
Обозначает полимер или полимерную смесь, из которых изготовлена пластмассовая деталь.
Для полимерных смесей отдельные полимеры разделяются символом «+» и указываются в порядке убывания их массовой доли.
Пример >PP+EPDM<:
Смесь полипропилена (PP) и этилен-пропилен-диенового каучука (EPDM). Основной компонент — полипропилен.
Все автомобили (продолжение)
Особые свойства
Особые свойства базового полимера, такие как вспененный, хлорированный, высокопрочный или низкой плотности, указываются после базового полимера через дефис («-»).
Пример: >PE-HD<:
Полиэтилен высокой плотности (HD). Сокращения особых свойств также могут указываться после самого полимера, например >HDPE<.
Все автомобили (продолжение)
Тип, свойства и содержание армирующего наполнителя
Армирующие добавки обозначаются 1 или 2 буквами после полимера. Буквы отделяются от базового полимера дефисом «-». Первая буква обозначает тип добавки, вторая — её свойства.
Сокращения добавок, армирующих наполнителей и свойств:
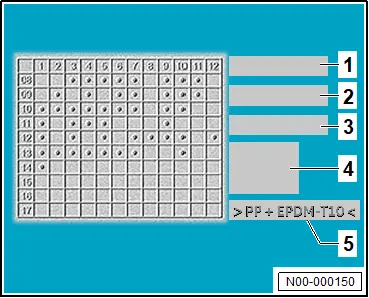 Сокращение1-я буква2-я буква BB или
♦ Шарики
♦ Гранулы
♦ Шары CУглерод
♦ Кусочки
♦ Чипсы DТригидрат алюминияПорошокEОксид алюминия- → Примечание F-a) ВолокноGСтеклоИзмельчённый материалH-a) Монокристаллическое короткое волокноKКарбонат кальцияСетчатая тканьLЦеллюлозаслойM
♦ Минеральный
♦ Металлический войлокN-a) Нетканый (материал)PСлюдаБумагаQСиликат-a) RАрамидНамотанныйSОрганический синтетический
♦ Чешуйки
♦ Жалюзи TТалькКрученая или плетёная ткань, шнурV-a) Листовой металлWДревесинаТканьXНе указаноY-a) ПряжаZПрочее
Пластмасса, армированная стекловолокном, обозначается буквами «GF» и массовой долей добавки.
Пример >UPGF30<:
Ненасыщенный полиэстер (UP), содержащий 30 % стекловолокна в качестве армирующего наполнителя.
Все автомобили (продолжение)
Тальк — ещё одна добавка. Тальк обозначается буквой «T» или «TD» (тальк в порошкообразной форме).
Пример >PP-T10<:
Полипропилен (PP), содержащий 10 % талька в качестве армирующего наполнителя.
Все автомобили (продолжение)
Термопласт
Термопласты — это при нормальной температуре хрупкие или вязкопластичные пластмассы, которые при нагревании могут размягчаться и деформироваться. После охлаждения термопласты затвердевают и восстанавливают исходные свойства.
При контакте термопластов с растворителями они могут растворяться или набухать.
Важно
● При сварке термопластов необходимо определить материал, чтобы подобрать подходящий материал сварочного прутка и температуру сварки.
При сварке по сравнению со склеиванием можно добиться более высокой механической прочности. Рекомендуется сваривать разломы и трещины в термопластах.
Свойства и области применения:
Обозначение Сокращение Свойства Области применения Полиэтилен PE
♦ отличные электрические свойства
♦ высокая стойкость к воде и влаге
♦ низкая температурная стойкость Топливный бак, облицовки колёсных арок, облицовка бампера, воздуховоды Полипропилен PP
♦ высокая химическая стойкость
♦ хорошие механические и электрические свойства
♦ более высокая термостойкость по сравнению с полиэтиленом Бампер, корпус фары, подкрылки колёсных арок, корпус аккумуляторной батареи, корпус отопителя и блока кондиционера Акрилонитрилбутадиенстирол ABS
♦ высокая жёсткость, поверхностная твёрдость и вязкость
♦ возможно нанесение металлического покрытия и армирование стекловолокном Воздуховоды, колпаки колёс, козырьки солнцезащитные, корпус наружного зеркала заднего вида Полиамид PA
♦ высокая стойкость к усталостному разрушению материала
♦ высокая ударная вязкость и износостойкость
♦ хорошие механические характеристики
♦ возможно армирование стекловолокном Воздуховоды, колпаки колёс, корпус наружного зеркала заднего вида Поликарбонат PC
♦ высокая жёсткость, вязкость и ударопрочность
♦ в исходном состоянии прозрачен Бампер, спойлер, воздуховоды, фара Сополимер полипропилена и полиэтилена P/E
♦ благодаря добавлению этилена полипропилен достигает значительно более высокой ударной вязкости Бампер Акрилонитрил-стирол-акрилат ASA
♦ высокая прочность и поверхностная твёрдость
Важно
● Акрилонитрил-стирол-акрилат нельзя сваривать. Воздуховоды, корпус наружного зеркала заднего вида
Реактопласты
Реактопласты являются хрупкими и вязкопластичными пластмассами, которые не размягчаются и не плавятся при нагревании. После превышения температуры разложения реактопласты разлагаются и обугливаются без изменения формы.
При воздействии достаточно большой внешней силы из-за их повышенной жёсткости реактопласты разрушаются сразу, без предварительной деформации.
Реактопласты обладают высокой стойкостью к химическим веществам, поэтому почти не набухают и не растворяются в растворителях.
Важно
● Ввиду своих свойств реактопласты допускается склеивать только при ремонте.
Свойства и области применения:
Обозначение Сокращение Свойства Области применения Эпоксидная смола EP
♦ отличная адгезия к пластмассам
♦ возможно добавление упрочнителей Клеи для ремонта пластмасс Ненасыщенный полиэфир → Примечание UP
♦ отличные механические характеристики
♦ высокая стойкость к химическим веществам
♦ часто армируются стекловолокном Бампер, решётка радиатора, заслонки, наружные навесные детали коммерческого транспорта
Эластомеры
Эластомеры характеризуются высокой эластичностью в широком диапазоне температур.
Эластомеры деформируются под действием внешнего давления. Без давления эластомеры возвращаются к исходной форме. При нагревании эластомеры размягчаются, но не плавятся. При превышении температуры разложения эластомеры разлагаются или обугливаются.
Важно
● Ввиду своих свойств эластомеры допускается склеивать только при ремонте.
Полиуретан и этилен-пропилен-диеновый каучук являются эластомерами, наиболее часто применяемыми в автомобильной промышленности.
Полиуретан
Полиуретан (PUR или PU) может иметь различную структуру цепей в зависимости от процесса производства и может быть термопластом, реактопластом или эластомером.
Эластомеры могут производиться в виде пены и подходят для армирования бамперов, панелей приборов или рулевых колёс.
Этилен-пропилен-диеновый каучук:
Этилен-пропилен-диеновый каучук (EPDM) часто используется при производстве бамперов в сочетании с полипропиленом или сополимером полипропилена и полиэтилена для достижения более высокой эластичности и ударной вязкости.
1) Не назначено
2) Ненасыщенный полиэфир, как правило армированный стекловолокном, редко используется в автомобильной промышленности.
Пояснение терминов, относящихся к временам обработки
Пояснение терминов, относящихся к временам обработки
Время реакции
Период времени до растворения поверхности исходным продуктом.
Эффективное время
Период времени, в течение которого поверхность растворяется и нанесённый исходный продукт может соединиться с деталью.
Время испарения
Период времени, необходимый для испарения содержащихся растворителей.
Время обработки / жизнеспособность
Период времени, в течение которого исходный продукт должен быть использован до начала отверждения. За это время необходимо нанести исходный продукт и соединить деталь, например стекло. Другие операции соединения в зоне склеивания, например клёпка или болтовое соединение, также должны выполняться в пределах этого времени.
Минимальное время высыхания
Время, необходимое для перехода исходного продукта из жидкого состояния в твёрдое.
Минимальное время высыхания может меняться в зависимости от температуры и влажности в помещении.
Важно
● Во время минимального времени высыхания не допускается выполнять какие-либо работы на автомобиле.
Эксплуатировать автомобиль можно только по истечении минимального времени отверждения.
Конструкционная прочность
Конструкционная прочность достигается по истечении минимального времени высыхания.
Двухкомпонентный герметик для ремонта пластмасс D 180 KU1 A1
Двухкомпонентный герметик для ремонта пластмасс D 180 KU1 A1
Рабочая температура
Клей для пластмасс необходимо наносить при температурах от 15 °C до 30 °C.
Время обработки
Время обработки при 23 °C составляет прибл. 10 мин при относительной влажности 50 %.
Минимальное время высыхания
Важно
● Клей для пластмасс должен отверждаться прибл. 5 ч при 23 °C.
С помощью имеющегося в продаже инфракрасного нагревателя время отверждения можно сократить до 15 мин при 60 °C–70 °C.
Важно
● Необходимо соблюдать расстояние от инфракрасного нагревателя до пластмассовой детали 70–80 см.
Очистка
Свежий, не отверждённый клей для пластмасс можно удалить сухим способом и подходящим растворителем. После окончательного отверждения клей для пластмасс можно удалить только механическим способом.
Грунт D 822 150 A1
Грунт D 822 150 A1
Температура обработки
Грунт необходимо наносить при температурах от 15 °C до 30 °C.
Время реакции
Время реакции грунта составляет 10 мин.
Эффективное время
Эффективное время грунта составляет 24 ч.
Важно
● Если эффективное время грунта истекло до нанесения клея для пластмасс, грунт необходимо нанести повторно.
Подготовка к ремонту пластмассовых деталей
Подготовка к ремонту пластмассовых деталей
Необходимые специальные инструменты и оборудование мастерской
♦ Строительный фен -V.A.G 1416-
Очиститель для пластмасс D 195 850 A1 далее именуется «очиститель для пластмасс».
Клей для пластмасс AMV 195 KD1 01 далее именуется «клей для пластмасс».
– Снять пластмассовую деталь.
– Определить тип пластмассы → Ремонтная группа 52; Различие типов пластмасс.
– Оценить, целесообразен ли ремонт пластмассовой детали с экономической, эстетической и технической точек зрения.
Важно
● Ответственные пластмассовые детали, например бамперы, не должны ремонтироваться, если после ремонта их функция не может быть гарантирована.
– Удалить пыль, глину или остатки смазки с детали водой и мылом.
– Установить подходящую сварочную насадку в термофен -V.A.G 1416-.
Важно
● Термофен необходимо настроить в соответствии с пластмассой и используемой сварочной насадкой:
– Установить температуру термофена согласно таблице:
Температура для ремонта пластиковых деталей зависит от типа ремонтируемого пластика.
Сокращение термопласта Температура сварки Установки регулятора на потенциометре Адаптерное сопло для сварки Быстросварочное сопло, 5 мм Клиновидное сварочное сопло PA 400 °C 4.3 4.8 4.3 PC+ABS 350 °C 3.6 4.1 3.6 ABS 350 °C 3.6 4.1 3.6 PC 350 °C 3.6 4.1 3.6 P/E 300 °C 3.0 3.5 3.0 PP 300 °C 3.0 3.5 3.0 PP+EPDM 300 °C 3.0 3.5 3.0 PE 280 °C 2.8 3.3 2.8
– Дождитесь достижения заданной температуры сварки.
Если пластиковая деталь имеет разрыв:
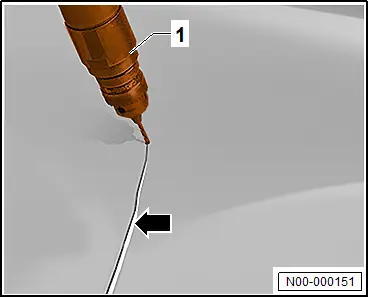
– Просверлите конец трещины обычным сверлом -1- на малых оборотах.
Указание
Это снимет напряжение внутри материала и предотвратит дальнейшее распространение трещины -стрелка-.
– Очистите кромки трещины очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Нанесите клей на одну кромку трещины → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Соедините кромки трещины.
Ремонт деформаций
Ремонт деформаций
Необходимые специальные инструменты и оборудование мастерской
♦ Строительный фен -V.A.G 1416-
– → Рем. гр.52; Подготовка к ремонту пластика.
– Установите фен -V.A.G 1416- -1- на 200 °C, повернув регулятор -2- в положение 3.3 шкалы -стрелка-.
Важно
● Фен -1- должен использоваться без сопла.

– Нагрейте зону ремонта феном -A- до состояния, при котором материал становится податливым.
– Перемещайте фен -A- круговыми движениями.
Важно
● Пластиковая деталь не должна расплавиться.
– Чтобы избежать появления следов и деформаций, прогрейте обратную сторону зоны ремонта.
Важно
● Обе стороны зоны ремонта должны прогреваться равномерно круговыми движениями.
● Струю воздуха нельзя долго направлять в одну точку.
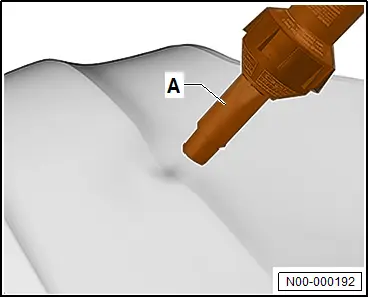
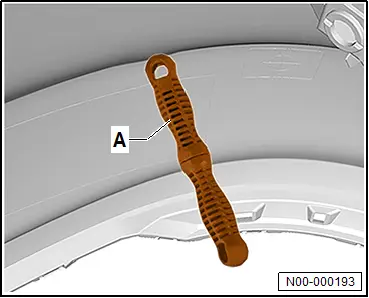
– Прижмите стандартный инструмент для удаления вмятин -A- в направлении, противоположном деформации, до восстановления первоначальной формы пластиковой детали.
Важно
● Должен использоваться стандартный инструмент для удаления вмятин -A- из термостойкого материала.
– Используйте стандартный инструмент для удаления вмятин, чтобы разминать пластиковую деталь.
– Для охлаждения зоны ремонта нанесите воду из стандартного распылителя или приложите смоченную чистящую салфетку к поверхности.
– Удерживайте давление на деформированном участке до остывания материала.
– Повторяйте нагрев и приложение давления до восстановления первоначальной формы пластиковой детали.
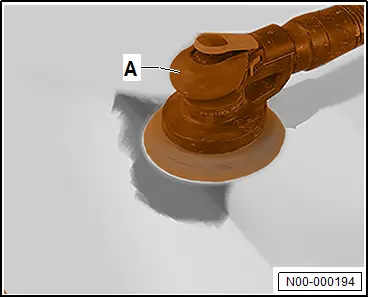
Если на пластиковой детали есть незначительные неровности:
– Очистите деталь очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
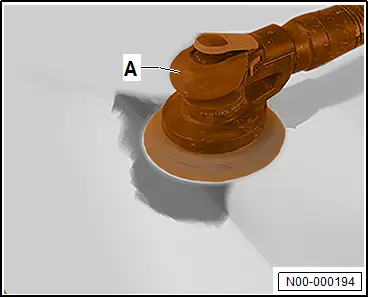
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
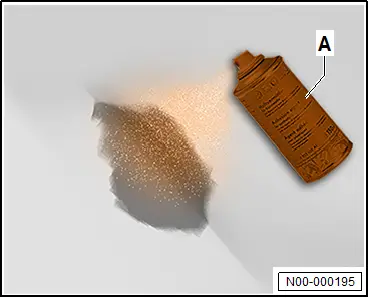
Продолжение
– Нанесите грунт -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
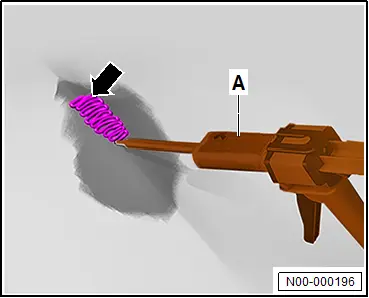
– Нанесите валик клея длиной 2 см на контрольный образец.
– Убедитесь, что оба компонента пластикового клея -A- полностью перемешаны.
– Нанесите пластиковый клей -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P150.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.

Склеивание трещины длиной до 100 мм
Склеивание трещины длиной до 100 мм
– → Рем. гр.52; Устранение деформаций.
Важно
● Обе стороны трещины должны быть сведены друг к другу в разгруженном состоянии.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
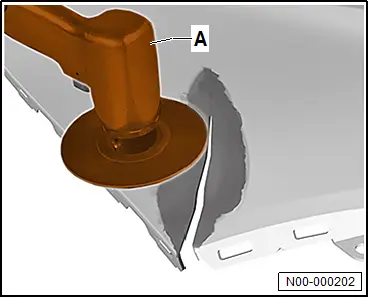
– Зашлифуйте зону ремонта обычной угловой шлифмашиной -A- и наждачной бумагой зернистостью P80.
Указание
Размер расширяемой поверхности зависит от размера и толщины материала детали кузова.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
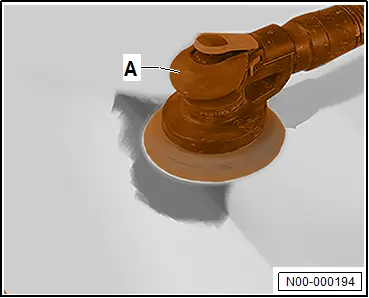
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
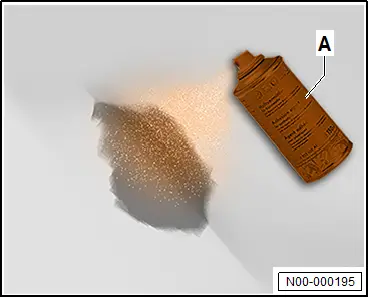
– Нанесите грунт -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
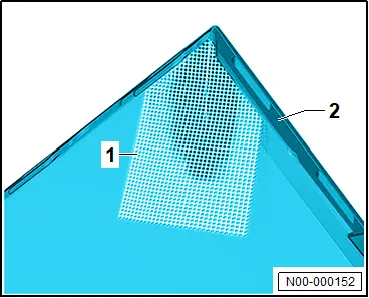
– Отмерьте и подгоните ткань -1-.
Важно
● Ткань -1- должна с запасом перекрывать трещину в детали кузова -2-.
– Нанесите валик клея длиной 2 см на контрольный образец.
– Убедитесь, что оба компонента пластикового клея -A- полностью перемешаны.
– Нанесите пластиковый клей -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
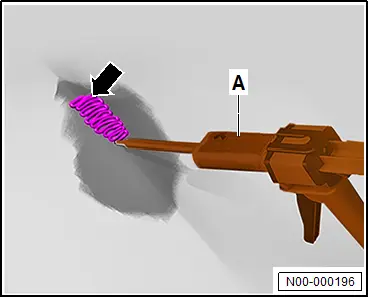
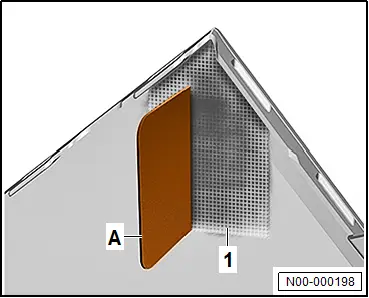
– Расположите ткань -1-, прижмите ее обычным шпателем -A- и распределите нанесенный пластиковый клей.
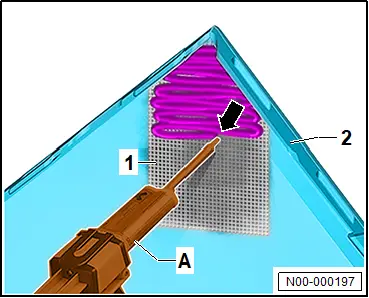
– Нанесите пластиковый клей -A- на ткань -1- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Распределите валик клея -стрелка- обычным шпателем.
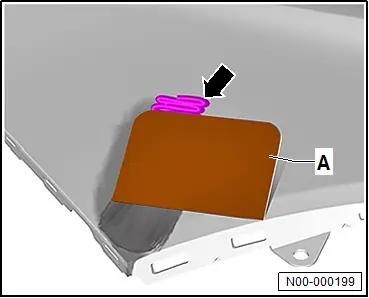
– Очистите наружную сторону зоны ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Нанесите пластиковый клей и распределите валик клея -стрелка- обычным шпателем -A-.
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P150.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
Склеивание царапин
Склеивание царапин
Если пластиковые детали деформированы:
– → Рем. гр.52; Устранение деформаций.
Продолжение
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
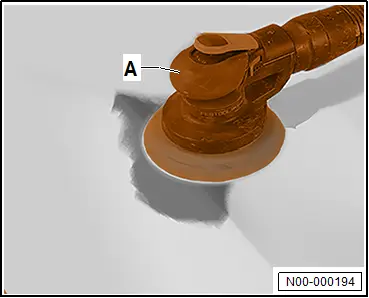
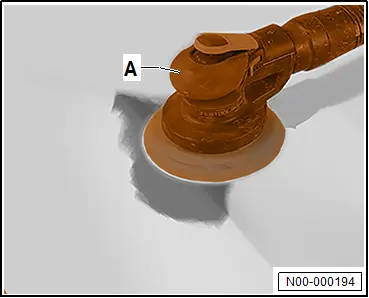
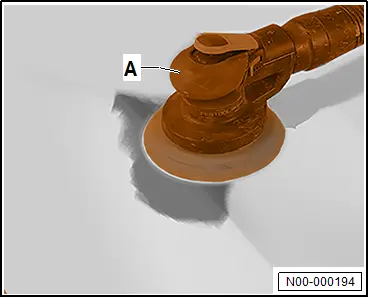
– Зашлифуйте зону ремонта орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
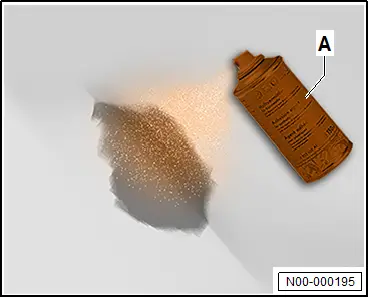
– Нанесите грунт -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
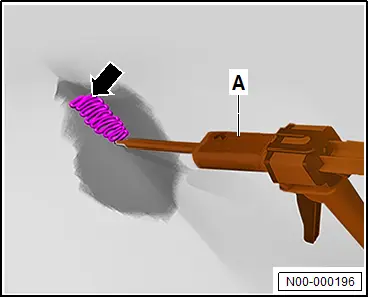
– Нанесите валик клея длиной 2 см на контрольный образец.
– Убедитесь, что оба компонента пластикового клея -A- полностью перемешаны.
– Нанесите пластиковый клей -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Распределите валик клея -стрелка- обычным шпателем.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Зашлифуйте зону ремонта орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P150.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
Склеивание отверстий диаметром до 30 мм
Склеивание отверстий диаметром до 30 мм
– → Рем. гр.52; Подготовка к ремонту пластика.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
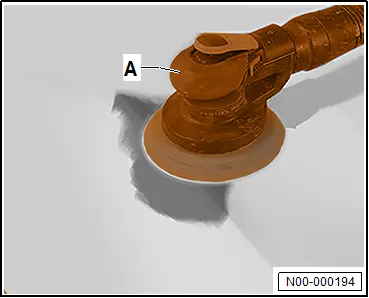
– Зашлифуйте зону ремонта орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P120.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
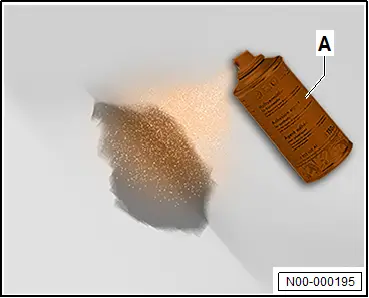
– Нанесите грунт -A- → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Нанесите валик клея длиной 2 см на контрольный образец.
– Убедитесь, что оба компонента пластикового клея полностью перемешаны.
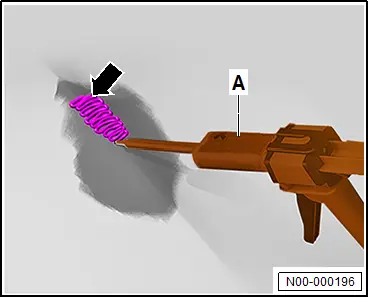
– Нанесите пластиковый клей → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Распределите валик клея -стрелка- обычным шпателем.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.
– Зашлифуйте зону ремонта обычной орбитальной шлифмашиной -A- и наждачной бумагой зернистостью P150.
– Сдуйте остатки шлифовальной пыли.
– Очистите зону ремонта очистителем для пластика → Рем. гр.52; Инструкции по обработке – оригинальные материалы.