Operazioni di sostituzione
Precauzioni per la riparazione della carrozzeria
Descrizione
Si raccomanda ai tecnici di leggere il Manuale di riparazione della carrozzeria (Fondamenti) per garantire il mantenimento delle funzioni originali e della qualità del veicolo. Il Manuale di riparazione della carrozzeria (Fondamenti) contiene informazioni aggiuntive, comprese avvertenze e attenzioni, che non sono incluse in questo manuale. I tecnici devono consultare entrambi i manuali per garantire una riparazione corretta.
Si noti che queste informazioni sono predisposte per l'uso in tutto il mondo e, pertanto, alcune procedure potrebbero non essere applicabili in alcune regioni o paesi.
I simboli utilizzati in questa sezione per le operazioni di saldatura sono illustrati di seguito.
| Simboli | Descrizione | |
|---|---|---|
| ″Numero″ | Il ″numero″ indicato dopo il simbolo è il numero totale di saldature da eseguire. Esempio 1:  ″1″× 20 (0.79) = 1 saldatura continua MIG per una lunghezza di 20 mm (0.79 in). |
|
 |
Saldatura a punti su 2 pannelli |  |
 |
Saldatura a punti su 3 pannelli | |
 |
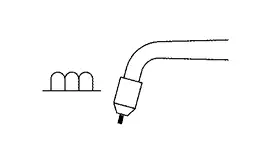
Saldatura a tappo MIG |  |
Per il metodo di saldatura a tappo su 3 pannelli 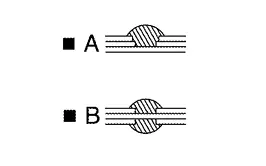 |
||
 |
Saldatura continua MIG / Saldatura a punti | 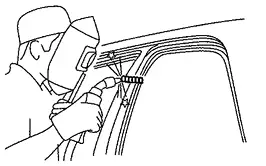 |
 |
Rivetto | 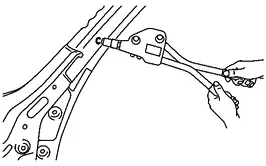 |
 ″4″A = 4 saldature a tappo MIG per il metodo di saldatura a tappo su 3 pannelli.
Il giunto di testa del montante anteriore può essere previsto in qualsiasi punto dell'area ombreggiata come mostrato in figura. La posizione migliore per il giunto di testa è nel punto A, in ragione della costruzione del veicolo.
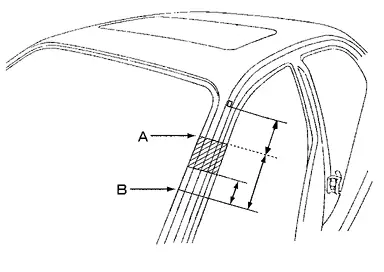
Determinare la posizione di taglio e registrare la distanza dall'intaglio di riferimento. Usare questa distanza durante il taglio del ricambio. Tagliare il montante anteriore esterno a più di 60 mm (2.36 in) sopra la posizione di taglio del montante anteriore interno.
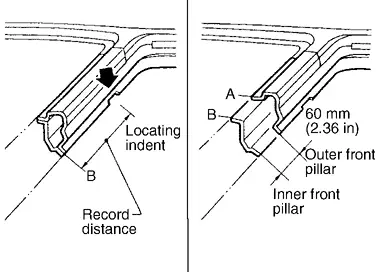
Preparare una dima di taglio per facilitare il taglio del montante esterno. Inoltre, questa consente di tagliare il ricambio con precisione nella posizione del giunto.
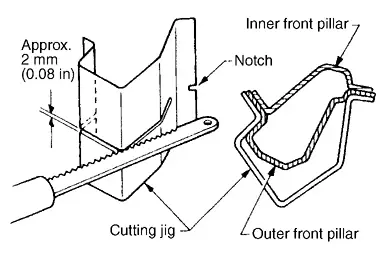
Di seguito è riportato un esempio di operazione di taglio con l'uso di una dima.
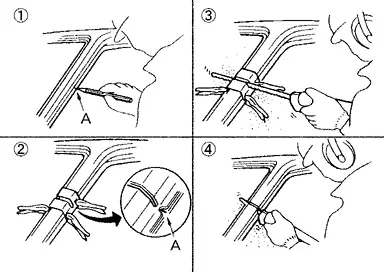
Tracciare le linee di taglio.
A: Posizione di taglio del montante esterno
B: Posizione di taglio del montante interno
Allineare la linea di taglio con la tacca della dima. Bloccare la dima sul montante.
Tagliare il montante esterno lungo la scanalatura della dima (in posizione A).
Rimuovere la dima e tagliare le parti rimanenti.
Tagliare il montante interno in posizione B allo stesso modo.
Saldatura di acciaio ad altissima resistenza
SALDATURA A PUNTI
La saldatura a punti è limitata all'acciaio ad altissima resistenza (resistenza a trazione: 980 MPa) secondo le condizioni di saldatura riportate di seguito.
| Diametro della punta della pinza di saldatura | 6 mm |
| Pressione di saldatura (forza della pinza) | 3300 N |
| Configurazione dei pannelli | Combinazione di una lamiera con resistenza a trazione di 980 MPa e di una con resistenza a trazione inferiore a 980 MPa. (Fino a 3 lamiere) |
Corrente di saldatura e tempo di saldatura  |
|
| Corrente di saldatura | Tempo di saldatura | Pressione di saldatura (forza della pinza) | Descrizione | |||
| 50 Hz | 60 Hz | |||||
 |
Prima della saldatura | 0 A | - | - | 0 N | - |
 |
Prima alimentazione di corrente | 7000 A | 0,04 s (2 cicli) |
0.05 s (3 cicli) |
3300 N | Assicurare un percorso per la corrente |
 |
Raffreddamento | 0 A | 0.02 s (1 ciclo) |
0.02 s (1 ciclo) |
3300 N | - |
 |
Seconda alimentazione di corrente | 7500 A | 0,12 s (6 cicli) |
0,12 s (7 cicli) |
3300 N | Alimentazione principale per la formazione del nugget |
 |
Mantenere la pressione | 0 A | 0.10 s (5 cicli) |
0.08 s (5 cicli) |
3300 N | - |
 |
Dopo la saldatura | 0 A | - | - | 0 N | - |
SALDATURA A TAPPO
Per saldare acciaio ad altissima resistenza con resistenza a trazione di 980 MPa o superiore, eseguire la saldatura a tappo rispettando il diametro del foro di saldatura indicato nel manuale.
ESEMPIO
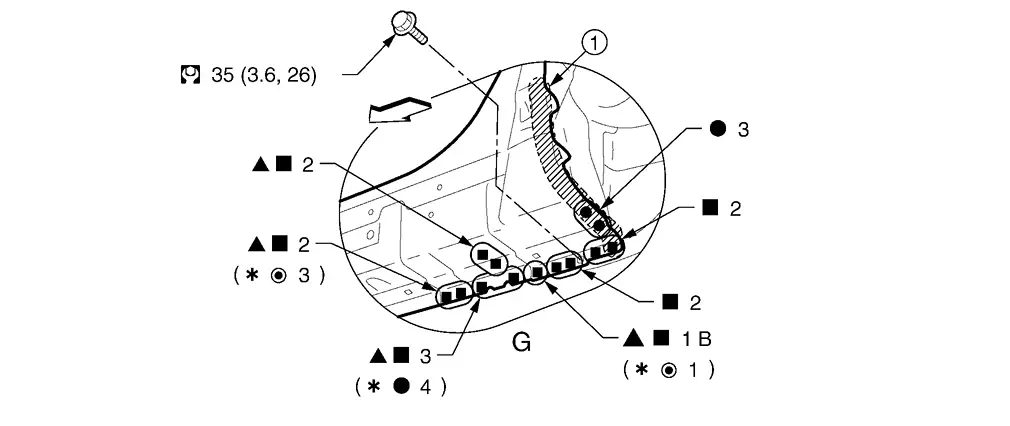
 |
Sigillatura carrozzeria | ||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
 : Per la saldatura a punti di lamiera in acciaio con resistenza a trazione di 980 MPa, rispettare le condizioni di saldatura indicate. Fare riferimento a ″Saldatura di acciaio ad altissima resistenza″. |
|||||
Supporto laterale del radiatore
: Anteriore del veicolo  : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Supporto laterale radiatore | ||||
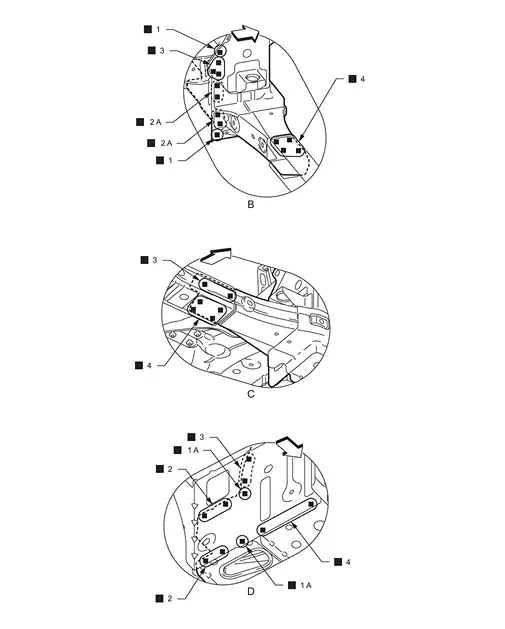
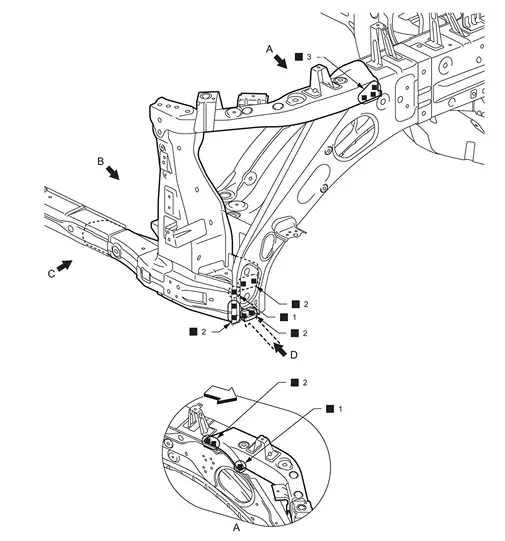
: Anteriore del veicolo
: Saldare i componenti sul retro del pezzo.Supporto principale del nucleo del radiatore
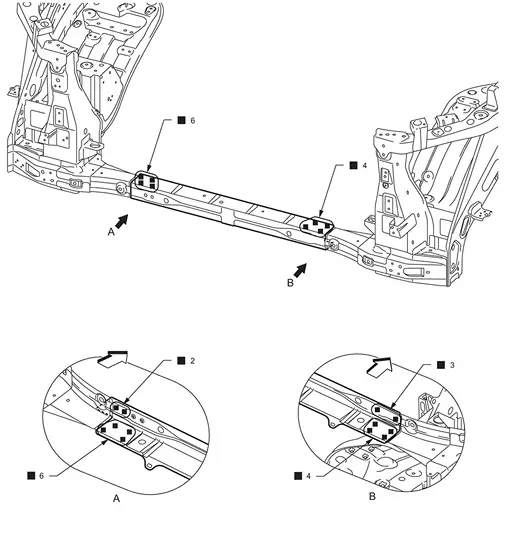
| : Anteriore del veicolo | |||||
| Ricambio | |||||
| • | Gruppo principale del nucleo del radiatore di supporto | ||||
Bordo cofano
Operazioni da eseguire dopo la rimozione del supporto laterale del radiatore.
 |
Schiuma di poliuretano |  |
Sigillatura carrozzeria | ||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
 : N•m (kg-m, ft-lb) |
|||||
| Ricambio | |||||
| • | Gruppo bordo cofano | • | Rinforzo bordo cofano | ||
|
Schiuma di poliuretano | ||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: Saldare i componenti sul retro del pezzo. |
|||||
SOSTITUZIONE PARZIALE
Operazioni da eseguire dopo la rimozione del supporto laterale del radiatore.
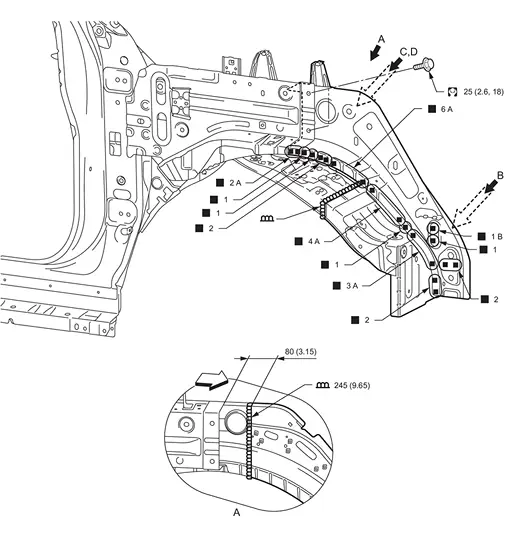
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : N•m (kg-m, ft-lb) |
|||||
| Ricambio | |||||
| • | Gruppo bordo cofano | ||||
Vista A: prima di installare il gruppo staffa di collegamento del bordo cofano
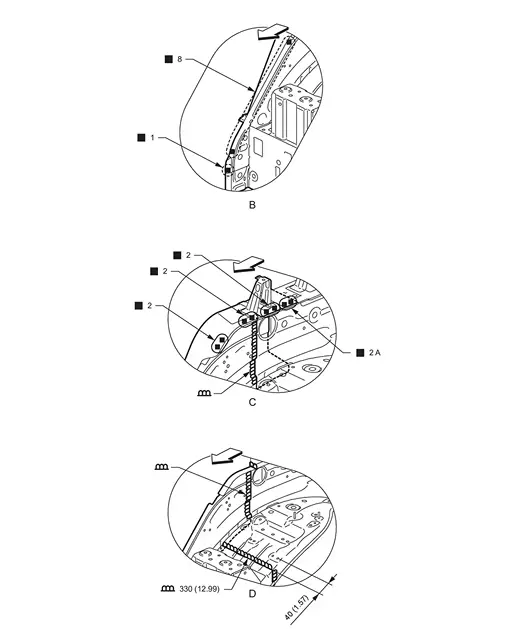
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
Vista D: prima di installare il gruppo staffa di collegamento del bordo cofano
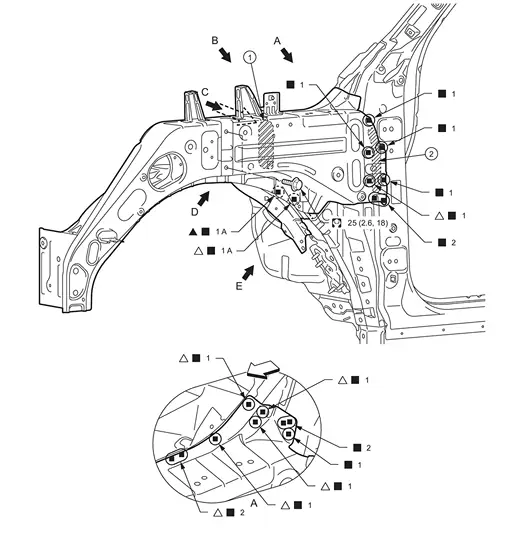
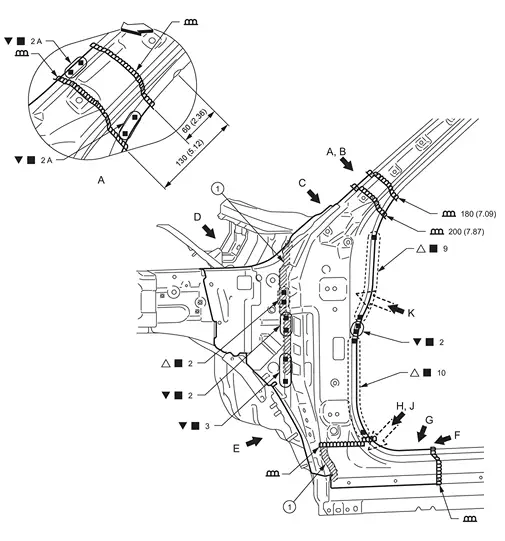
Montante anteriore
Eseguire dopo aver rimosso il rinforzo del bordo del cofano e il tetto.
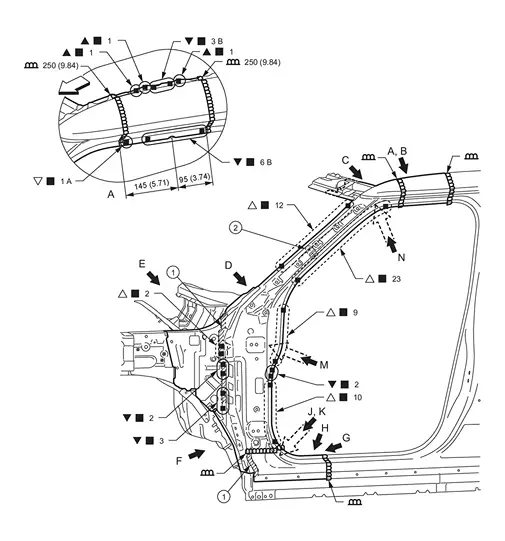
|
Sigillatura carrozzeria | |
Schiuma di poliuretano | ||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Gruppo fiancata laterale | • | Cruscotto laterale | • | Montante anteriore interno superiore |
| • | Gruppo inferiore del cruscotto laterale | ||||
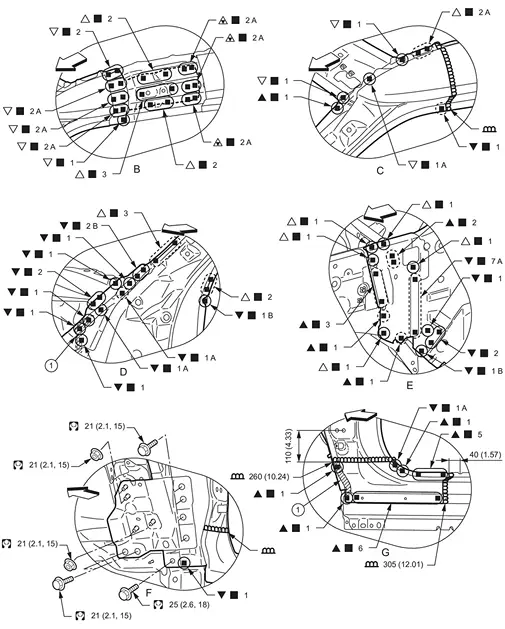
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: N•m (kg-m, ft-lb) |
|||||
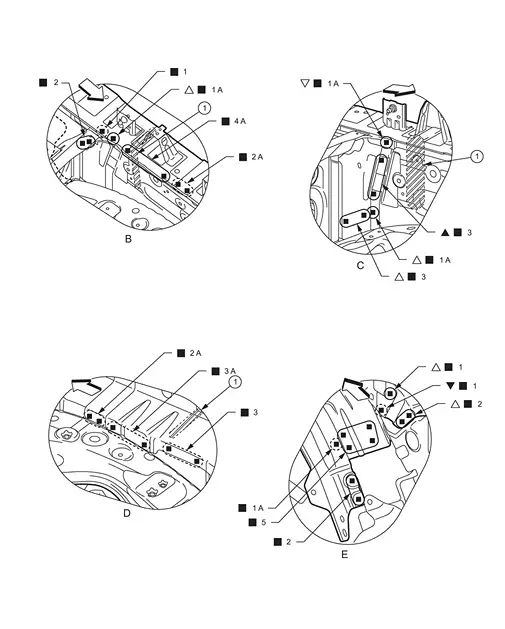
 : Forare con punta da φ12 mm (0,47 in) il foro per la saldatura a punti (acciaio ad altissima resistenza).
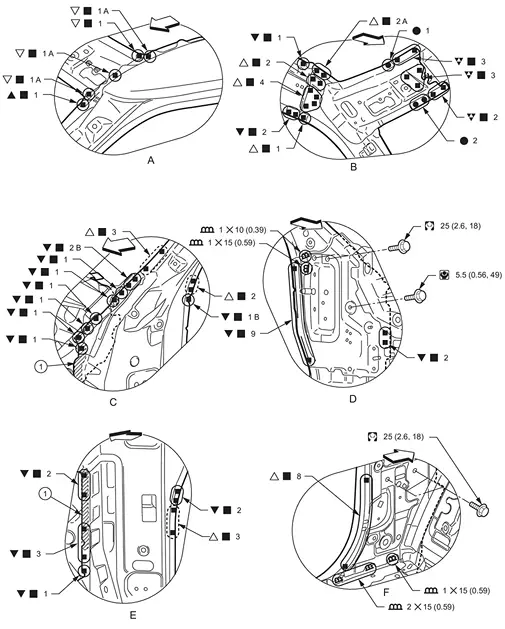
Vista B: prima di installare la minigonna anteriore esterna
Vista E: prima di installare la carrozzeria esterna laterale anteriore e il rinforzo del montante anteriore
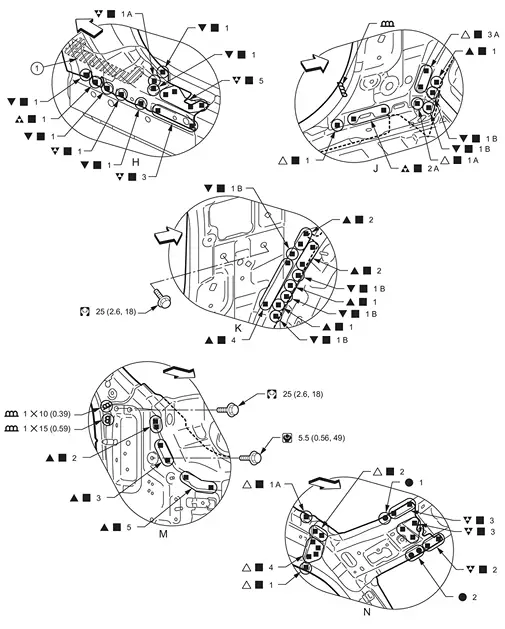
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
 : N•m (kg-m, in-lb) |
|||||
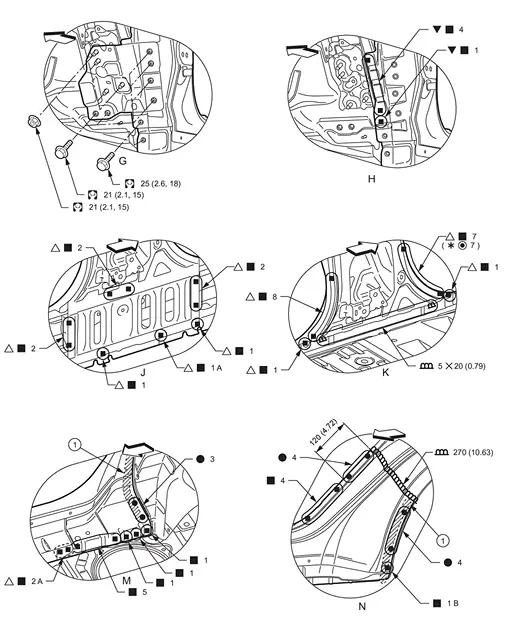
Vista H: prima di installare la carrozzeria esterna laterale anteriore
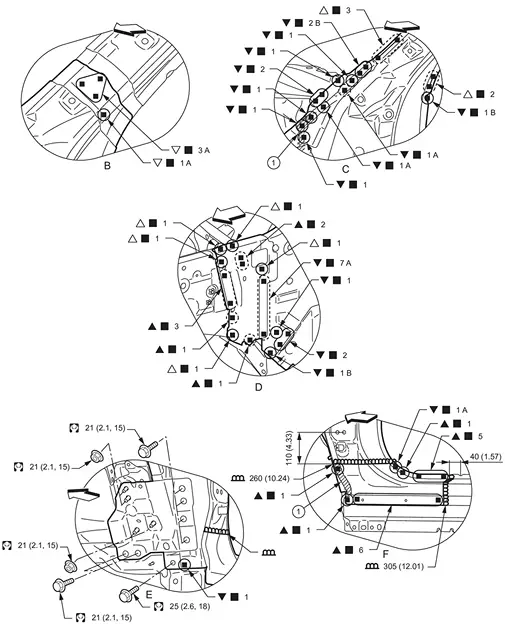
SOSTITUZIONE PARZIALE
Eseguire dopo aver rimosso il rinforzo del bordo del cofano.
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo
: Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Gruppo fiancata laterale | • | Cruscotto laterale | • | Gruppo inferiore del cruscotto laterale |
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: N•m (kg-m, ft-lb) |
|||||
Vista B: prima di installare la minigonna anteriore esterna
Vista D: prima di installare la carrozzeria esterna laterale anteriore e il rinforzo del montante anteriore
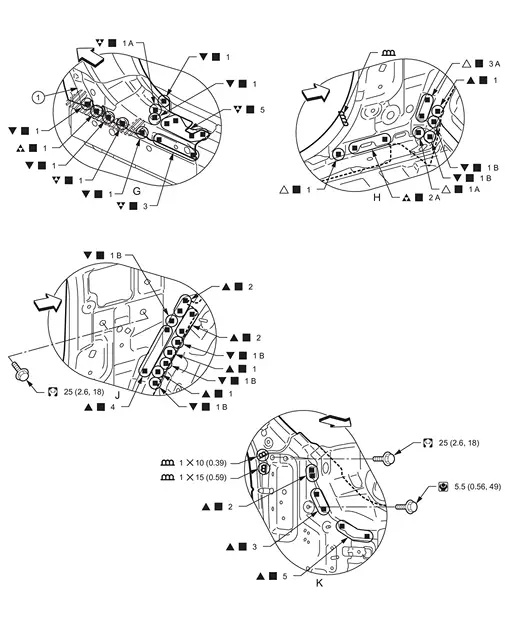
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: N•m (kg-m, in-lb) |
|||||
Vista G: prima di installare la carrozzeria esterna laterale anteriore
Cruscotto superiore
Operazioni da eseguire dopo la rimozione del supporto principale del nucleo del radiatore, del supporto laterale del radiatore e del bordo cofano.
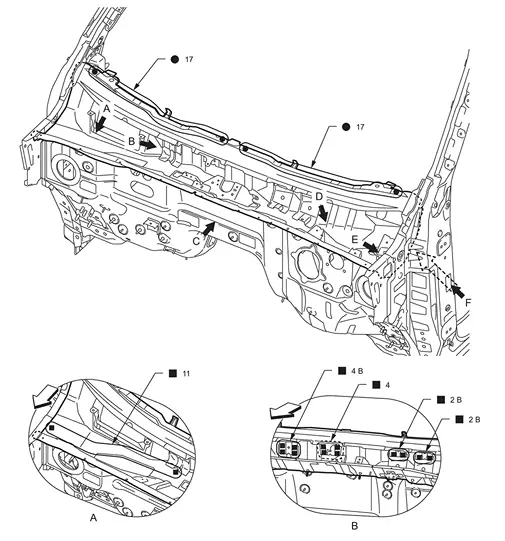
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Gruppo cruscotto superiore | • | Gruppo traversa superiore parabrezza | ||
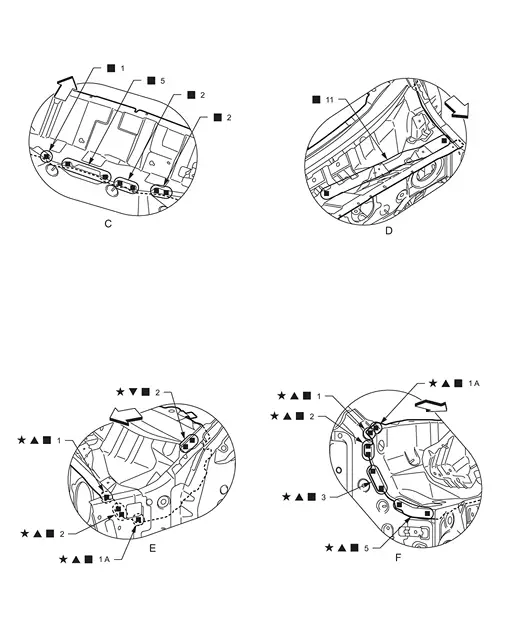
: Anteriore del veicolo
: Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
 : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza).
: Saldare i componenti sul retro del pezzo.
 : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo.
Cruscotto inferiore
Operazioni da eseguire dopo la rimozione del supporto principale del nucleo del radiatore, del supporto laterale del radiatore, del bordo cofano e del pannello porta strumenti superiore.
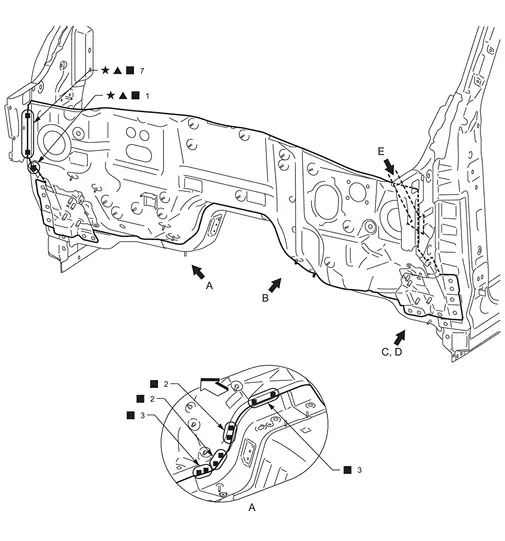
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Cruscotto inferiore completo | • | Gruppo inferiore del cruscotto laterale | ||
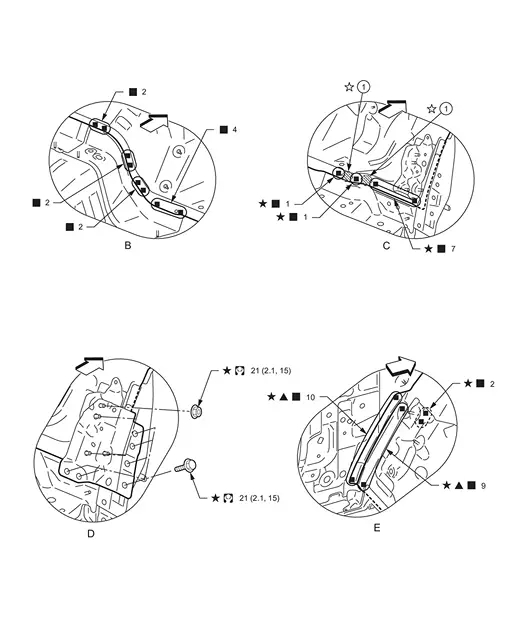
|
Adesivo | ||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
 : Applicare l'adesivo su entrambi i lati del veicolo. |
|||||
Vista C: prima di installare il gruppo pannello laterale inferiore del cruscotto
Montante centrale
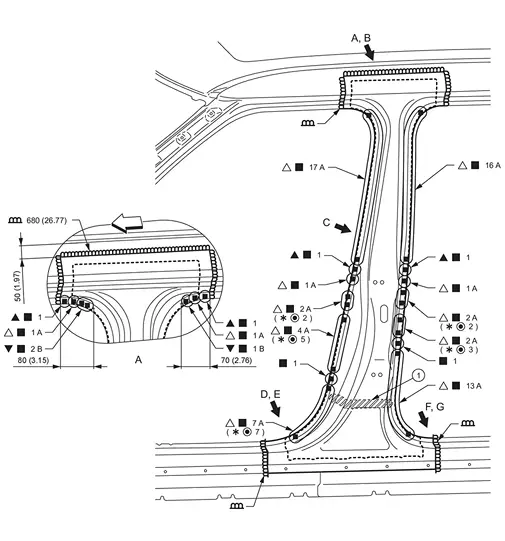
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
|
|||||
| Ricambio | |||||
| • | Fiancata anteriore esterna | • | Rinforzo inferiore del montante centrale | ||
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
|
|||||
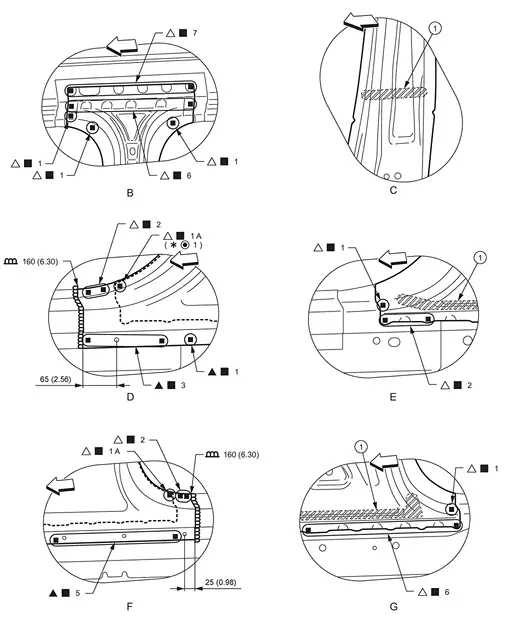
Viste B, C, E e G: prima di installare la carrozzeria esterna laterale anteriore
Carrozzeria laterale
Eseguire dopo aver rimosso il rinforzo del bordo del cofano e il tetto.
Rimuovere dal veicolo il gruppo pannello laterale inferiore del cruscotto (riutilizzabile) per facilitare l'installazione.

|
Schiuma di poliuretano | ||||
|
|||||
| Ricambio | |||||
| • | Montante anteriore interno superiore | • | Longherone interno del tetto laterale | • | Montante centrale interno |
| • | Gruppo fiancata laterale | • | Gruppo inferiore del cruscotto laterale | ||
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: N•m (kg-m, in-lb) |
|||||
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo
*: Per la saldatura a punti di lamiera di acciaio con resistenza a trazione di 980 MPa, rispettare le condizioni di saldatura indicate. Fare riferimento a Saldatura di acciaio ad altissima resistenza. : N•m (kg-m, ft-lb) |
|||||
Vista H: prima di installare il gruppo pannello laterale inferiore del cruscotto
Vista J: montante centrale interno (ricambio) e gruppo carrozzeria laterale (ricambio)
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
: N•m (kg-m, in-lb) |
|||||
Minigonna esterna
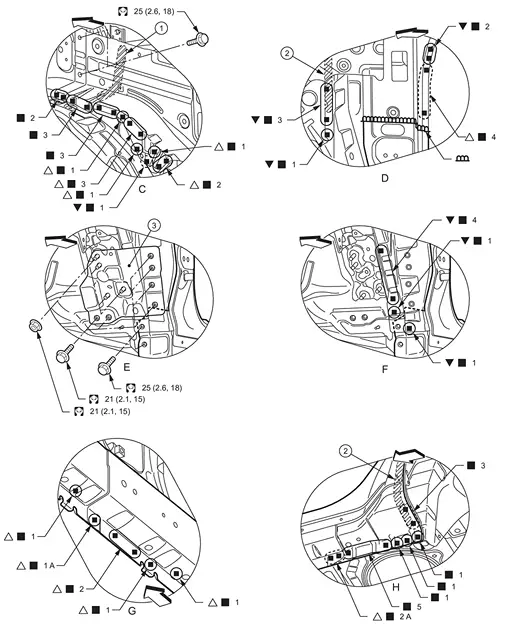
Per facilitare l'installazione, rimuovere i punti di saldatura, i bulloni e i dadi "Vista A, B, C, D, E, F e U".
Rimuovere dal veicolo il gruppo pannello laterale inferiore del cruscotto (riutilizzabile) per facilitare l'installazione.

|
Sigillatura carrozzeria |  |
Schiuma di poliuretano | ||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
|
|||||
| Ricambio | |||||
| • | Gruppo minigonna esterna | • | Rinforzo esterno della traversa | ||
|
Schiuma di poliuretano | |
Sigillatura carrozzeria |  |
Gruppo pannello laterale inferiore del cruscotto (riutilizzabile) |
: Anteriore del veicolo
: N•m (kg-m, ft-lb) |
|||||
Vista F: prima di installare il gruppo pannello laterale inferiore del cruscotto
Vista G: prima di installare il gruppo minigonna esterna
|
Sigillatura carrozzeria | |
Schiuma di poliuretano | |
Rinforzo inferiore del montante centrale (riutilizzabile) |
| Unità: mm (pollici) | |||||
: Anteriore del veicolo  : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
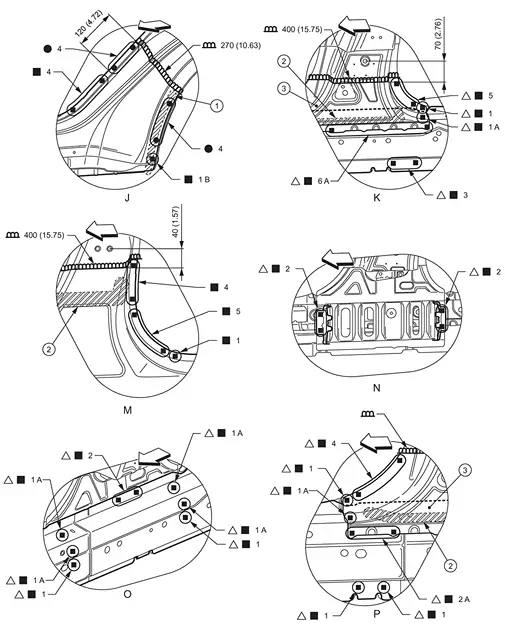
Viste K e P: prima di installare il gruppo minigonna esterna
Vista N: prima di installare il gruppo minigonna esterna, il puntone inferiore del montante centrale e il rinforzo della minigonna esterna
Vista O: prima di installare il gruppo minigonna esterna e il puntone inferiore del montante centrale
|
Schiuma di poliuretano | |
Sigillatura carrozzeria | ||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza).
*: Per la saldatura a punti di lamiera di acciaio con resistenza a trazione di 980 MPa, rispettare le condizioni di saldatura indicate. Fare riferimento a Saldatura di acciaio ad altissima resistenza.
: N•m (kg-m, in-lb) |
|||||
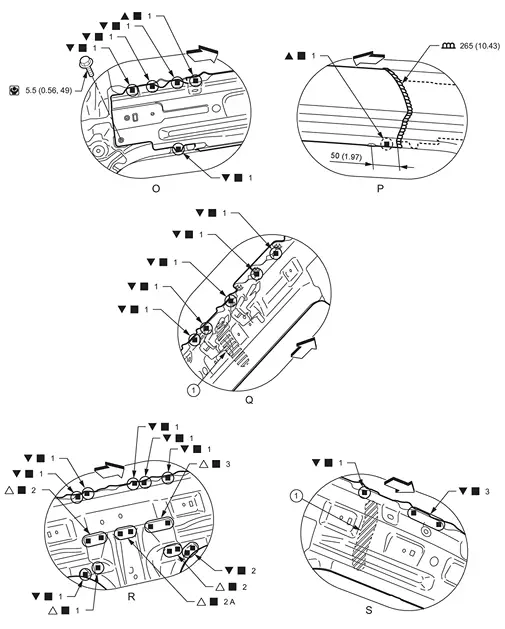
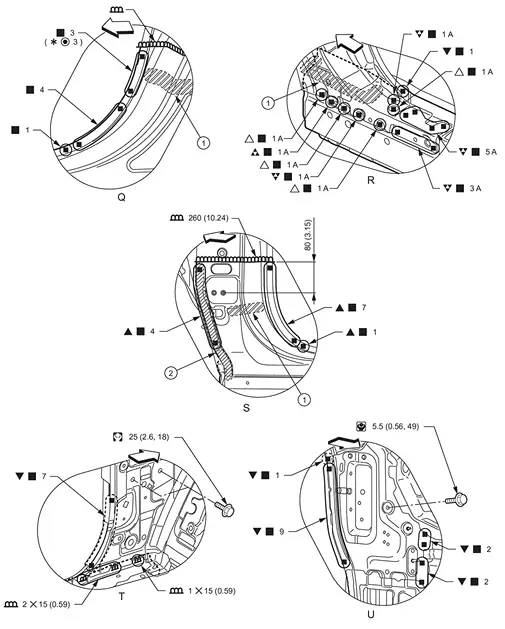
Viste R e T: prima di installare il gruppo minigonna esterna
SOSTITUZIONE PARZIALE
| Unità: mm (pollici) | |||||
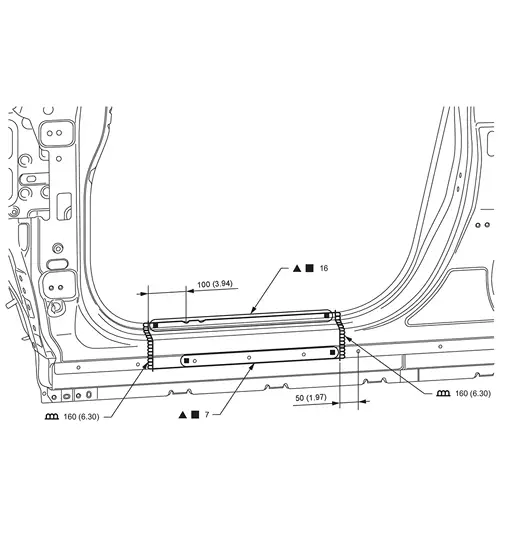
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| Ricambio | |||||
| • | Gruppo minigonna esterna | ||||
Montante centrale interno
Operazioni da eseguire dopo la rimozione del montante centrale e della minigonna esterna.
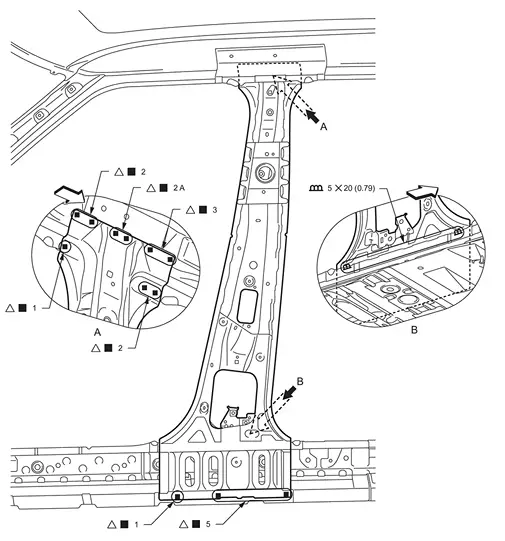
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| Ricambio | |||||
| • | Montante centrale interno | ||||
Minigonna interna
Operazioni da eseguire dopo la rimozione del gruppo pannello laterale inferiore del cruscotto, del montante centrale, della minigonna esterna e del montante centrale interno.
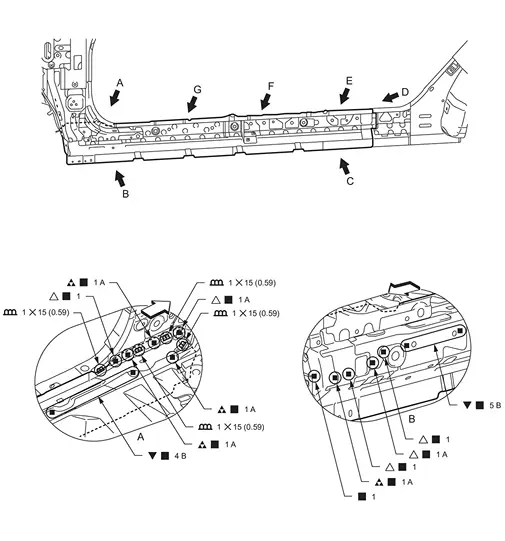
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
 : Forare un foro da φ10 mm (0.39 in) per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| Ricambio | |||||
| • | Longherone interno | ||||
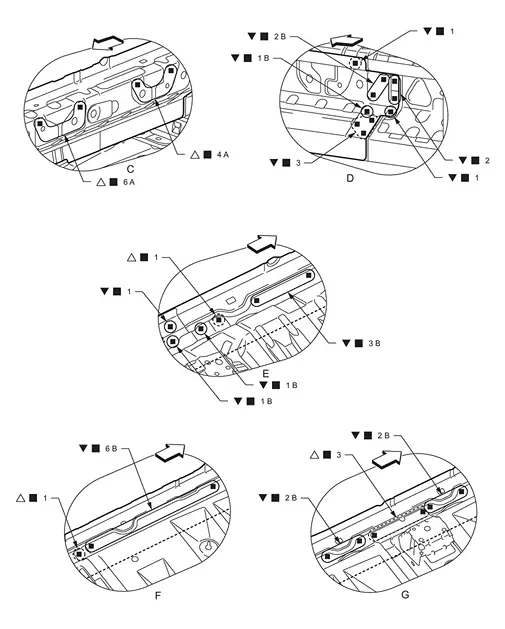
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
Pavimento anteriore
Operazioni da eseguire dopo la rimozione del gruppo pannello laterale inferiore del cruscotto (SX), della minigonna esterna e della minigonna interna (SX).
Rimuovere dal veicolo il gruppo pannello laterale inferiore del cruscotto (DX, riutilizzabile) per facilitare l'installazione.

| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Gruppo pavimento anteriore | • | Gruppo 2° traversa (DX e SX) | • | Gruppo rinforzo del pavimento anteriore |
| • | Prolunga anteriore pavimento posteriore | • | Gruppo longherone anteriore (DX e SX) | • | Gruppo traversa posteriore di montaggio sedile anteriore |
| • | Gruppo 4° traversa | ||||
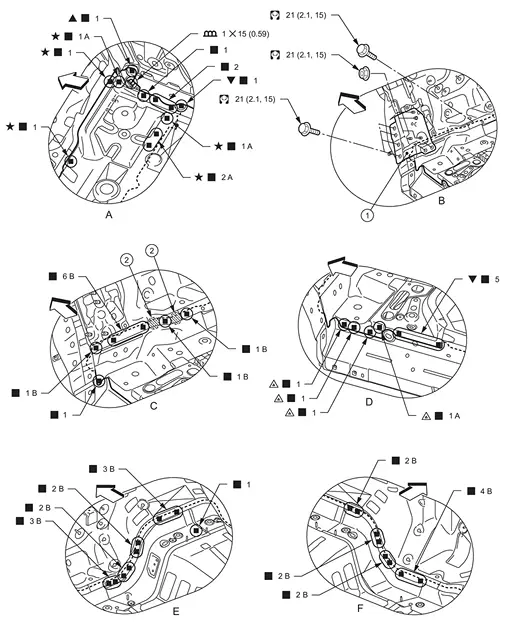
|
Gruppo pannello laterale inferiore del cruscotto (DX, riutilizzabile) | |
Adesivo | ||
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
 : Praticare un foro da φ14 mm (0,55 in) per il foro di saldatura a tappo (acciaio ad altissima resistenza). |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| : N•m (kg-m, ft-lb) |
|||||
Viste C e D: prima di installare il gruppo pannello laterale inferiore del cruscotto

|
Adesivo | ||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Praticare un foro da φ14 mm (0,55 in) per il foro di saldatura a tappo (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||

| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
 : Forare con punta da φ9 mm (0,35 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare un foro da φ10 mm (0.39 in) per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
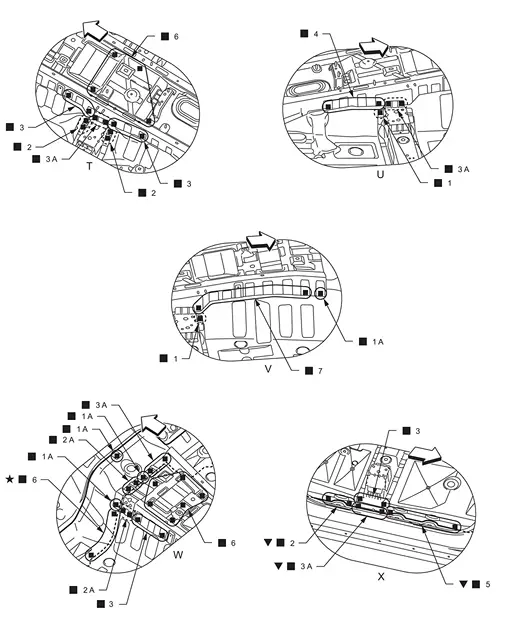
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
Pavimento posteriore anteriore
Operazioni da eseguire dopo la rimozione del parafango posteriore, del rinforzo esterno della minigonna posteriore, del passaruota posteriore esterno e del passaruota posteriore interno.
Rimuovere il punto di saldatura per facilitare l'installazione.
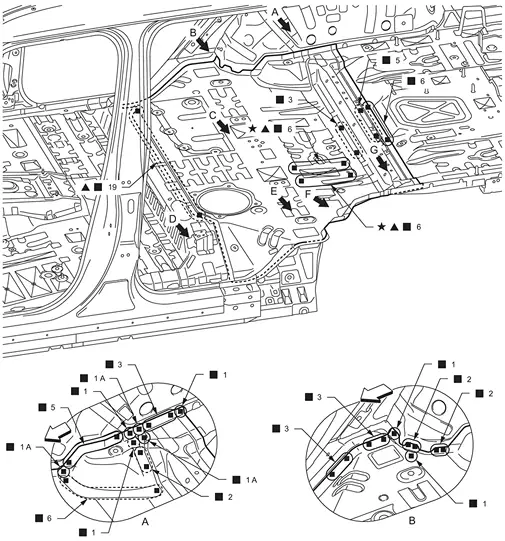
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Gruppo rinforzo passaruota posteriore interno (DX e SX) | • | Pavimento posteriore anteriore | • | Staffa di fissaggio sedile n. 3 |
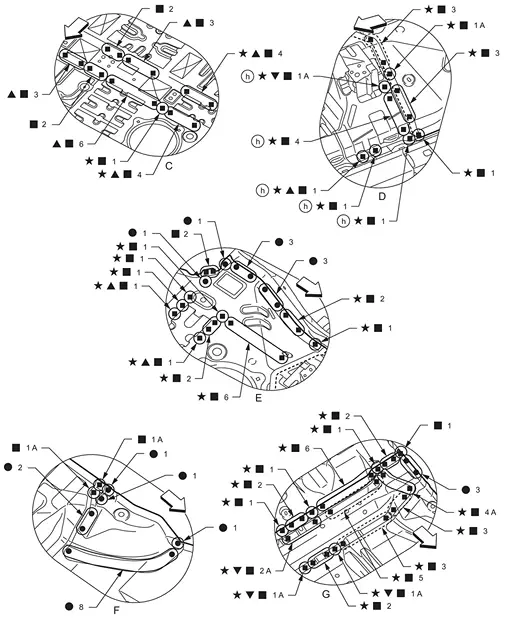
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
Traversa del sedile posteriore
Operazioni da eseguire dopo la rimozione del parafango posteriore, del rinforzo esterno della minigonna posteriore, del passaruota posteriore esterno, del passaruota posteriore interno e del pavimento posteriore anteriore.
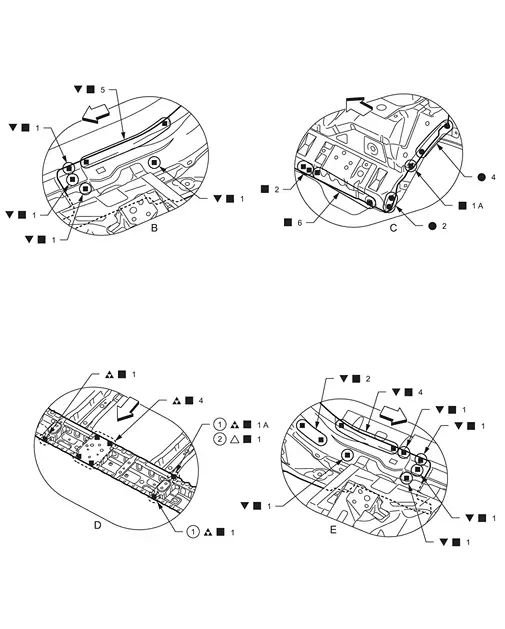
Saldare la "vista F" come mostrato nell'illustrazione dopo aver installato il pavimento posteriore anteriore.
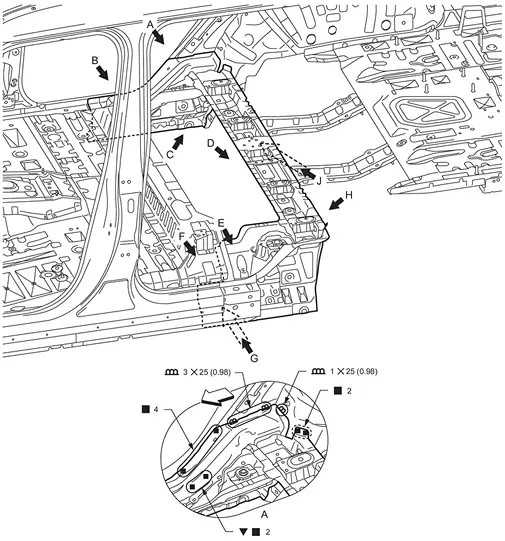
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Gruppo traversa sedile posteriore | ||||
|
Sedile capitano | |
Sedile panca | ||
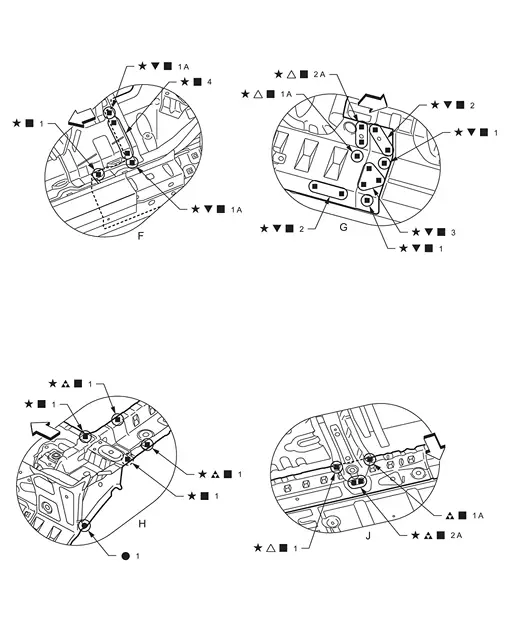
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare un foro da φ10 mm (0.39 in) per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare un foro da φ10 mm (0.39 in) per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
Parafango posteriore
Eseguire dopo aver rimosso il tetto.
|
Schiuma di poliuretano | |
Sigillatura carrozzeria | ||
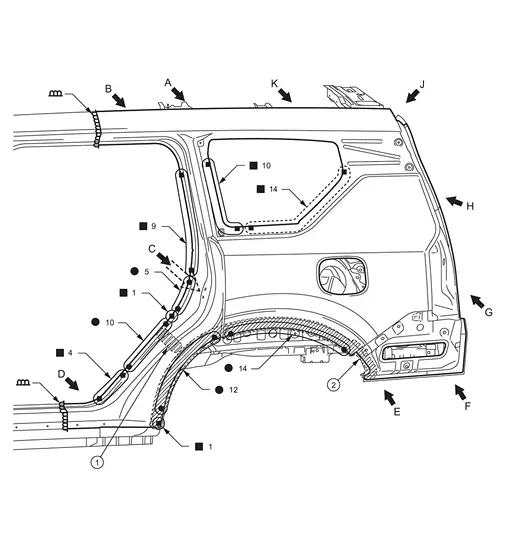
| : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Parafango posteriore | ||||
|
Sigillatura carrozzeria | ||||
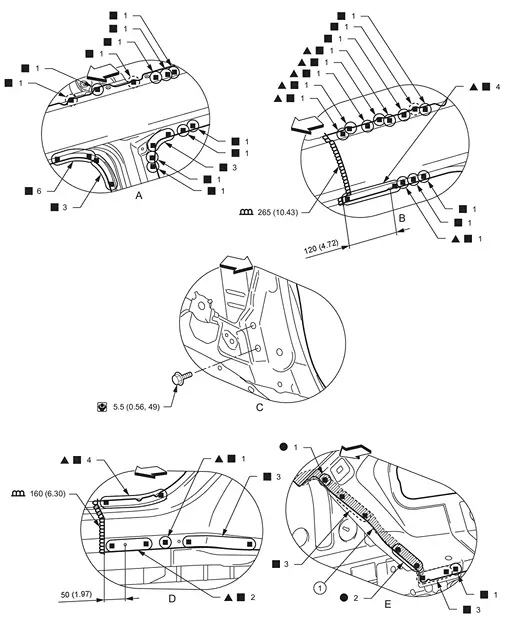
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
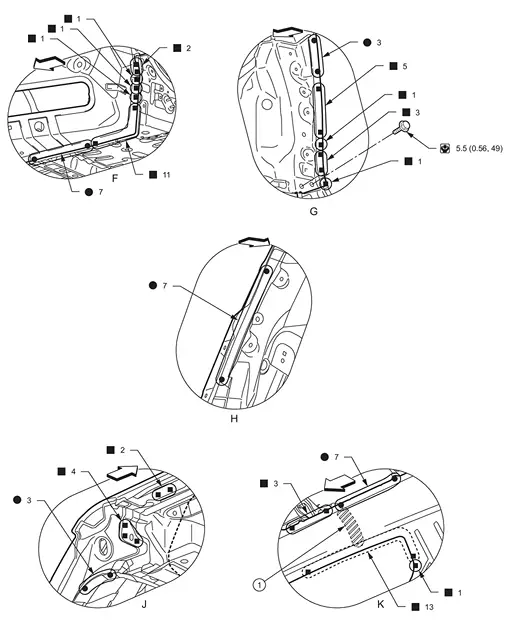
|
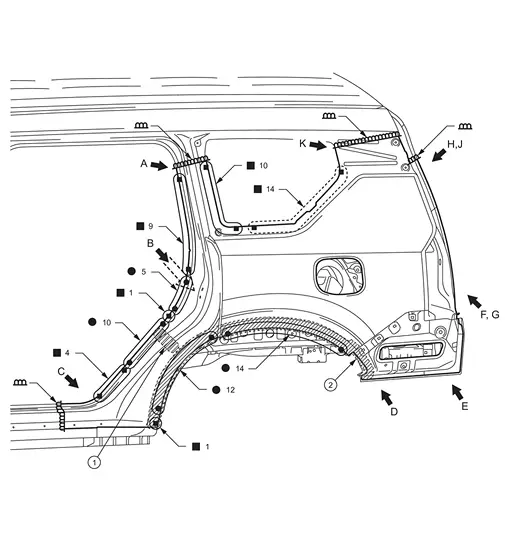
Schiuma di poliuretano | ||||
| : Anteriore del veicolo | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
SOSTITUZIONE PARZIALE
|
Schiuma di poliuretano | |
Sigillatura carrozzeria | ||
| : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Parafango posteriore | ||||
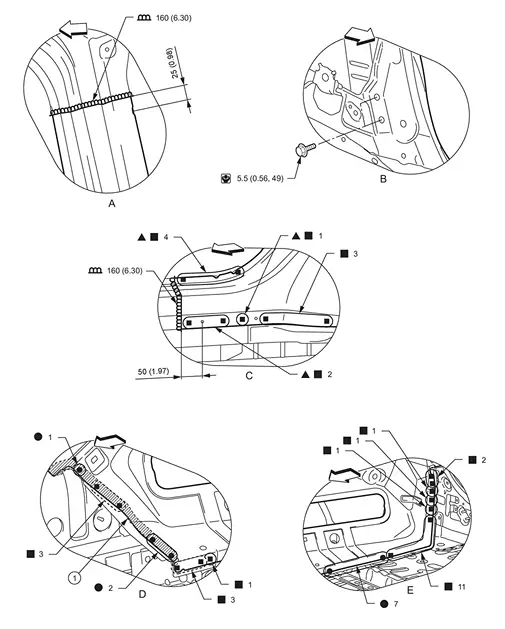
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
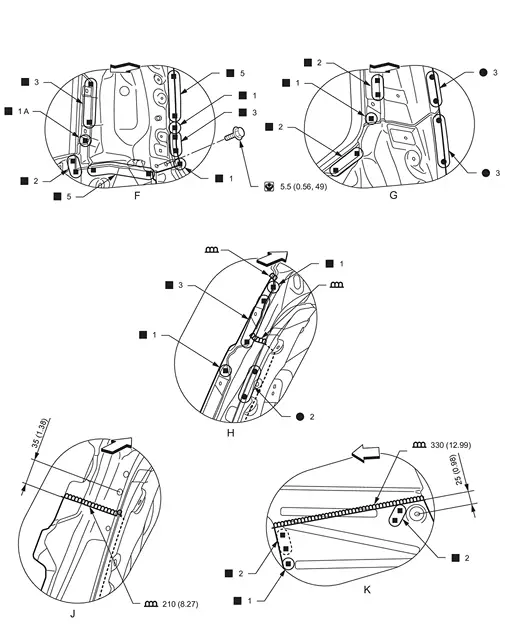
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
Vista J: prima di installare la carrozzeria laterale esterna
Prolunga del parafango posteriore
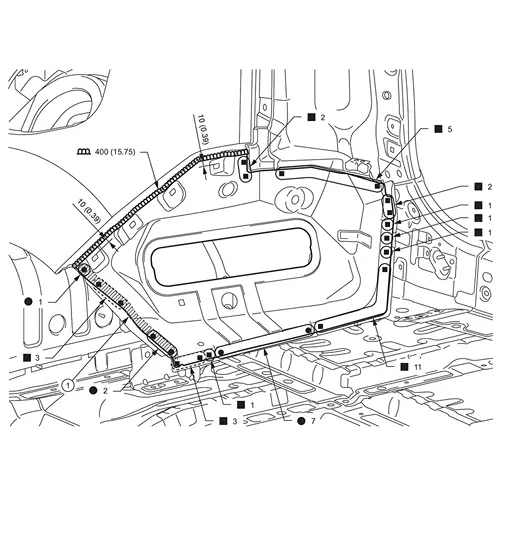
|
Sigillatura carrozzeria | ||||
| Unità: mm (pollici) | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Prolunga del parafango posteriore | ||||
Passaruota posteriore esterno
Eseguire dopo aver rimosso il parafango posteriore.
Rimuovere dal veicolo il rinforzo esterno della minigonna posteriore (riutilizzabile) per facilitare l'installazione.

|
Rinforzo anteriore della minigonna posteriore esterna (riutilizzabile) | ||||
| : Anteriore del veicolo | |||||
| Ricambio | |||||
| • | Passaruota posteriore esterno | ||||
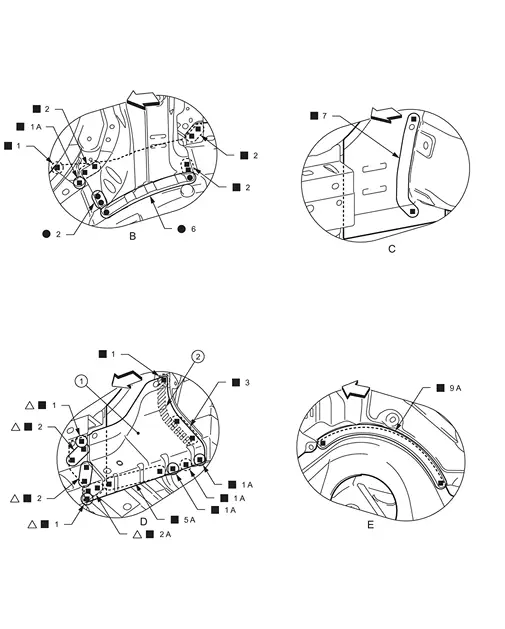
|
Rinforzo anteriore della minigonna posteriore esterna (riutilizzabile) | |
Sigillatura carrozzeria | ||
: Anteriore del veicolo
: Saldare i componenti sul retro del pezzo. |
|||||
Vista C: prima di installare il rinforzo esterno della minigonna posteriore (riutilizzabile)
Passaruota posteriore interno
CON SOSPENSIONE DIGITALE DINAMICA E SOSPENSIONE PNEUMATICA ELETTRONICA
Operazioni da eseguire dopo la rimozione del parafango posteriore, del rinforzo esterno della minigonna posteriore e del passaruota posteriore esterno.
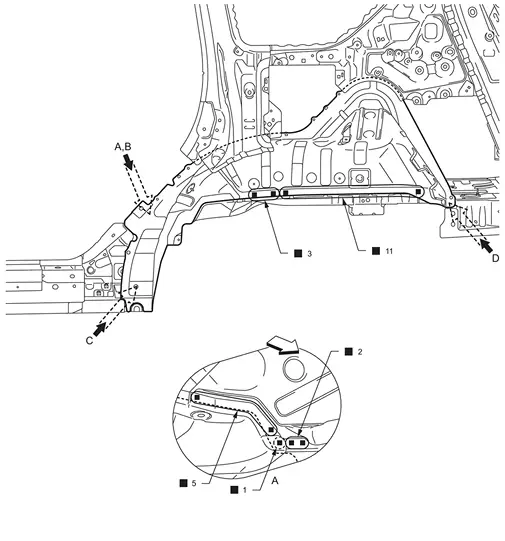
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Passaruota posteriore interno | ||||

| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
SENZA SOSPENSIONE DIGITALE DINAMICA E SOSPENSIONE PNEUMATICA ELETTRONICA
Operazioni da eseguire dopo la rimozione del parafango posteriore, del rinforzo esterno della minigonna posteriore e del passaruota posteriore esterno.

: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Passaruota posteriore interno | ||||
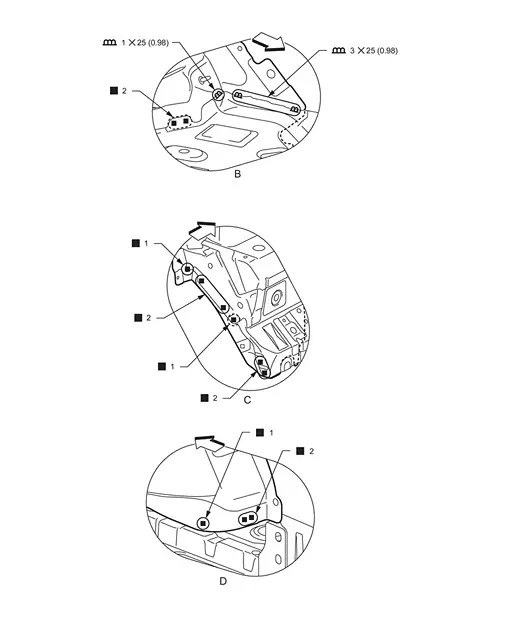
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
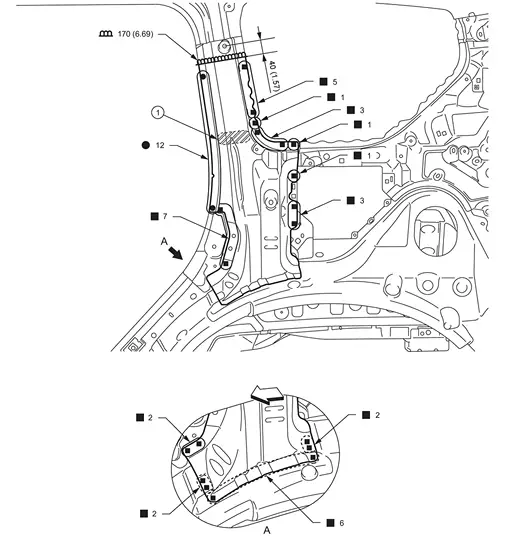
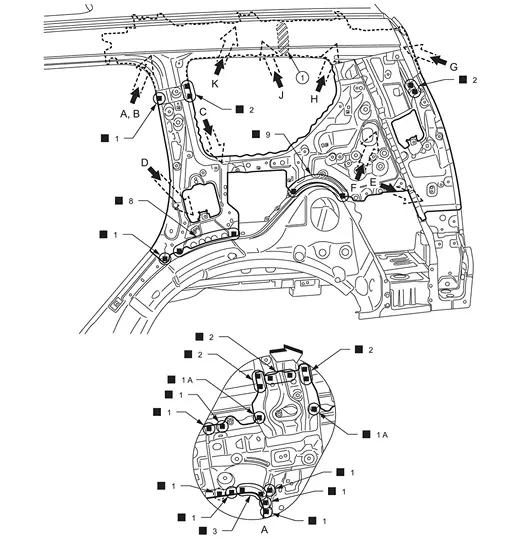
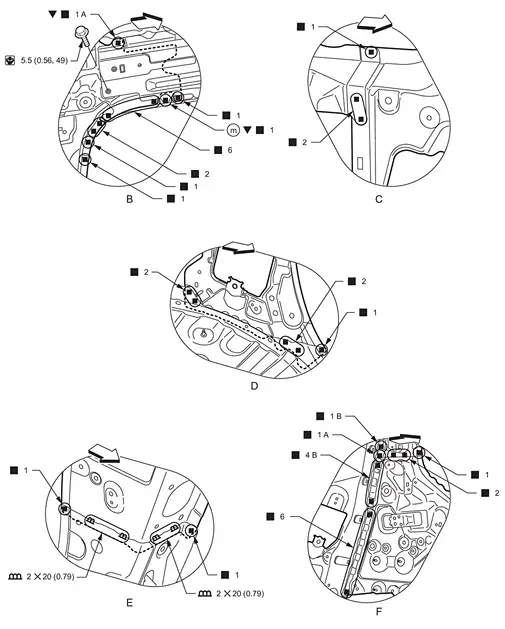
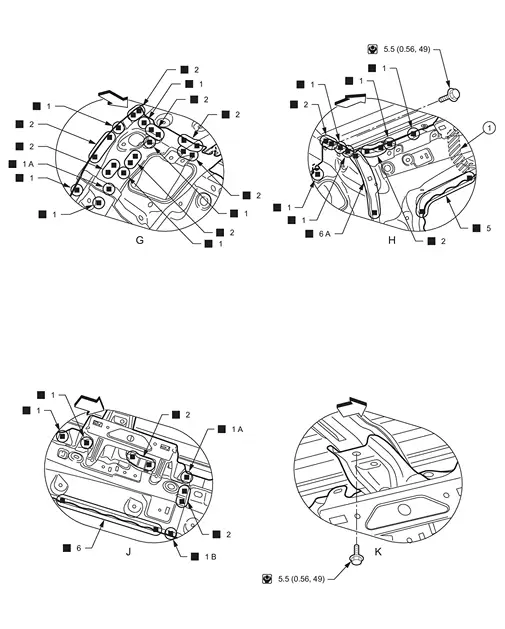
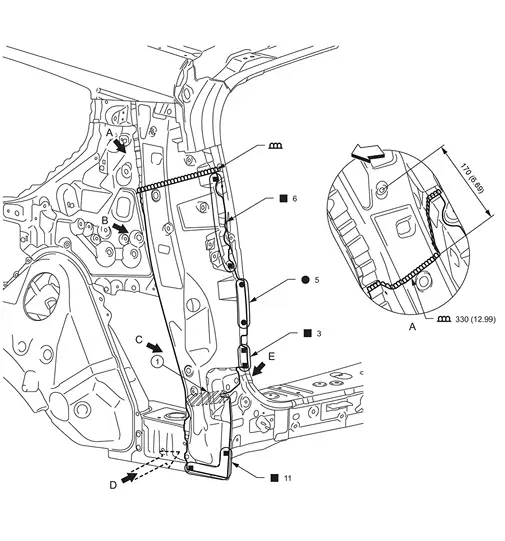
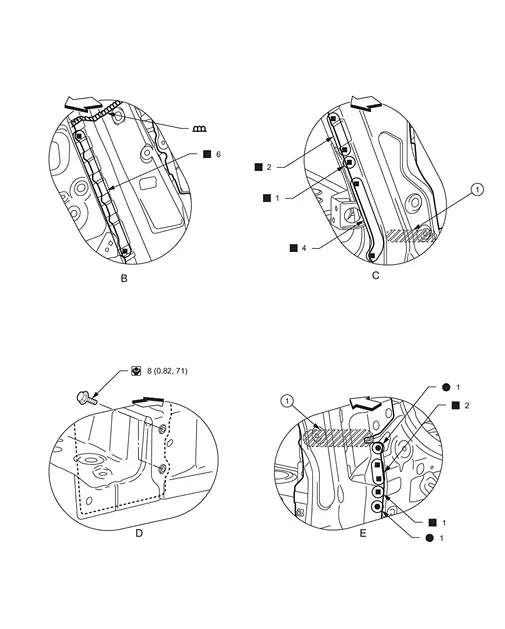
Rinforzo interno del montante posteriore
Eseguire dopo aver rimosso il parafango posteriore.
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Rinforzo interno del montante posteriore | ||||
Montante posteriore interno
Operazioni da eseguire dopo la rimozione del parafango posteriore, del rinforzo interno del montante posteriore e del rinforzo del montante posteriore.
Rimuovere il punto di saldatura per facilitare l'installazione.
|
Schiuma di poliuretano | ||||
: Anteriore del veicolo : Saldare i componenti sul retro del pezzo. |
|||||
| Ricambio | |||||
| • | Montante posteriore interno | • | Montante posteriore interno | • | Longherone tetto laterale posteriore interno |
| • | Montante posteriore inferiore interno | ||||
| Unità: mm (pollici) | |||||
: Anteriore del veicolo
: N•m (kg-m, in-lb) |
|||||
|
Schiuma di poliuretano | ||||
| : Anteriore del veicolo | |||||
| : N•m (kg-m, in-lb) |
|||||
Rinforzo montante posteriore
Eseguire dopo aver rimosso il parafango posteriore.
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| Ricambio | |||||
| • | Rinforzo montante posteriore | ||||
|
Schiuma di poliuretano | ||||
| : Anteriore del veicolo | |||||
| : N•m (kg-m, in-lb) |
|||||
Pannello posteriore
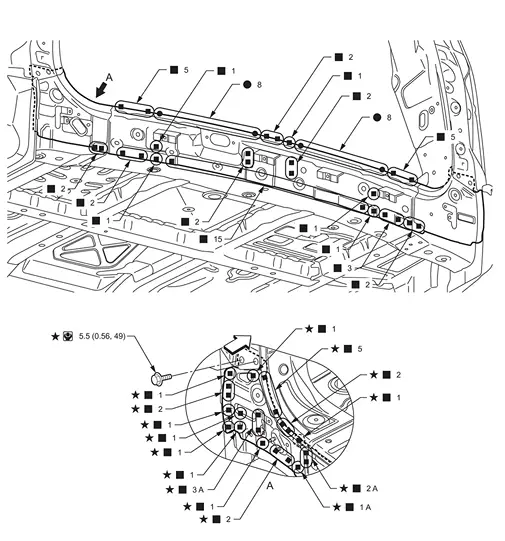
| : Anteriore del veicolo | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
| Ricambio | |||||
| • | Gruppo traversa di fine posteriore | ||||
Traversa posteriore
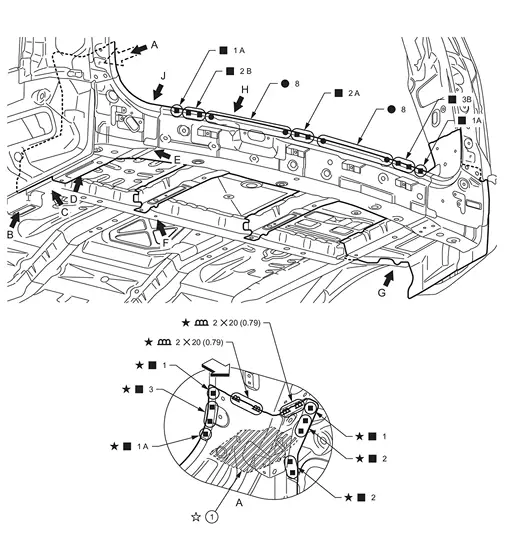
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Il metodo di saldatura, il numero di punti di saldatura e la distanza indicata in figura si applicano a entrambi i lati del veicolo. |
|||||
| : La parte in schiuma di poliuretano si applica a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Gruppo traversa di fine posteriore | • | Gruppo traversa posteriore | ||
|
Schiuma di poliuretano | ||||
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura, la distanza indicata in figura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : La parte in schiuma di poliuretano si applica a entrambi i lati del veicolo. |
|||||
| : N·m (kg-m, in-lb) |
|||||
| : Anteriore del veicolo | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : N•m (kg-m, ft-lb) |
Pavimento posteriore posteriore
CON MODELLI ProPILOT Assist 2.1
Operazioni da eseguire dopo la rimozione della traversa posteriore.

| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Pavimento posteriore posteriore | • | Longherone posteriore | • | Gruppo 3° traversa posteriore |
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
 : Forare con punta da φ11 mm (0,43 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
SENZA MODELLI ProPILOT Assist 2.1
Operazioni da eseguire dopo la rimozione della traversa posteriore.

| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Pavimento posteriore posteriore | • | Longherone posteriore | • | Gruppo 3° traversa posteriore |
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Forare con punta da φ7 mm (0,28 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ11 mm (0,43 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
Tetto
MODELLI SENZA TETTO APRIBILE

|
Sigillante uretanico 3M™ 08368 o equivalente | ||||
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura e il numero di punti di saldatura si applicano a entrambi i lati del veicolo. |
|||||
| Ricambio | |||||
| • | Tetto | • | Traversa del tetto | • | 2ª traversa del tetto |
| • | Terza traversa del tetto | • | 4ª traversa del tetto | • | Quinta traversa del tetto |
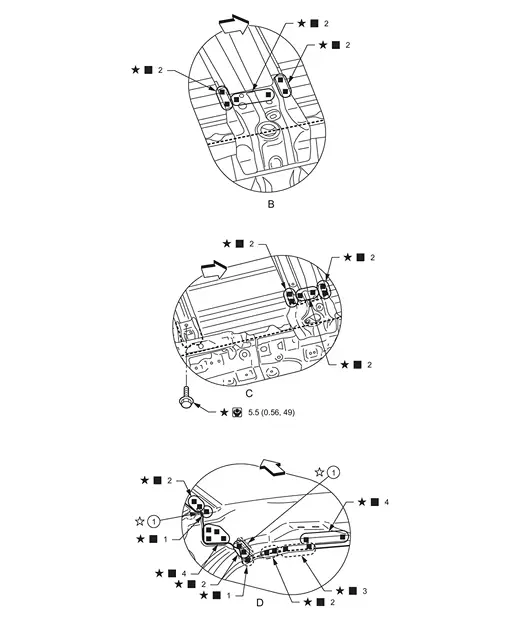
|
Adesivo | ||||
| : Anteriore del veicolo | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : Applicare l'adesivo su entrambi i lati del veicolo. |
|||||
| : N·m (kg-m, in-lb) |
|||||
MODELLI CON TETTO APRIBILE
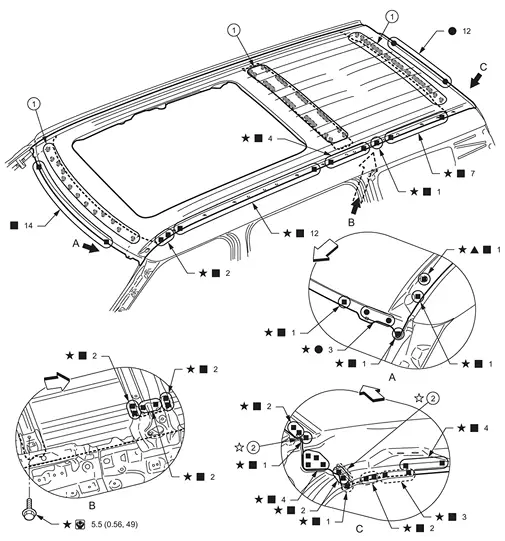
|
Sigillante uretanico 3M™ 08368 o equivalente | |
Adesivo | ||
| : Anteriore del veicolo | |||||
| : Praticare un foro φ6 mm (0.24 in) per la saldatura a tappo (acciaio ad altissima resistenza). | |||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : Applicare l'adesivo su entrambi i lati del veicolo. |
|||||
| : N·m (kg-m, in-lb) |
|||||
| Ricambio | |||||
| • | Gruppo tetto | • | 4ª traversa del tetto | ||
Barra portatutto (roof rail)
Eseguire dopo aver rimosso il tetto.
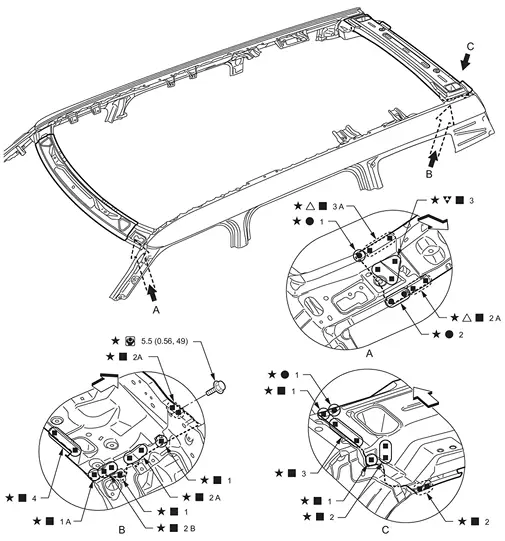
| : Anteriore del veicolo | |||||
| : Forare con punta da φ8 mm (0,31 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Forare con punta da φ11 mm (0,43 in) il foro per la saldatura a punti (acciaio ad altissima resistenza). |
|||||
| : Saldare i componenti sul retro del pezzo. |
|||||
| : Il metodo di saldatura, il numero di punti di saldatura e la coppia di serraggio si applicano a entrambi i lati del veicolo. |
|||||
| : N•m (kg-m, in-lb) |
|||||
| Ricambio | |||||
| • | Longherone anteriore del tetto | • | Longherone posteriore del tetto | ||
Corno di deformazione
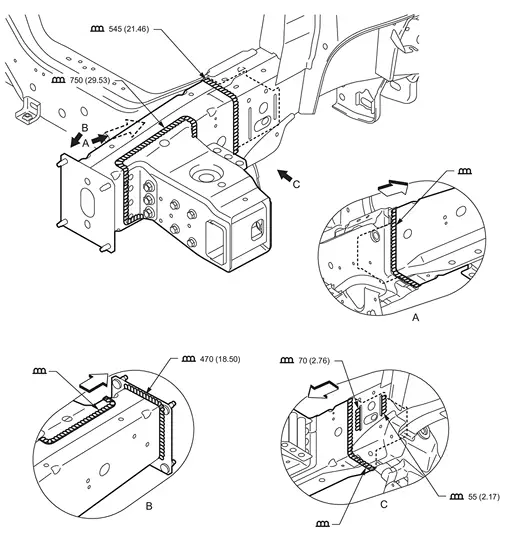
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| Ricambio | |||||
| • | Gruppo longherone anteriore | • | Gruppo staffa di fissaggio cabina n. 1 | • | Gruppo di chiusura longherone anteriore (anteriore) |
Telaio posteriore
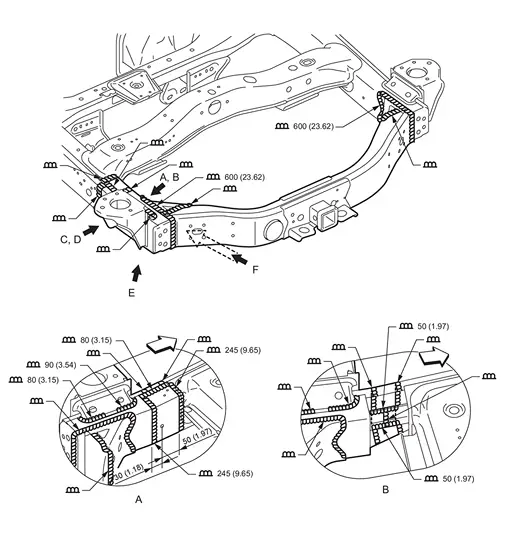
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| Ricambio | |||||
| • | Gruppo traversa di fine posteriore | • | Piastra di rinforzo di fine posteriore | • | Longherone posteriore assemblato (SX) |
| • | Staffa di montaggio della quinta ruota (SX) | ||||
Vista B: prima di installare il longherone posteriore interno
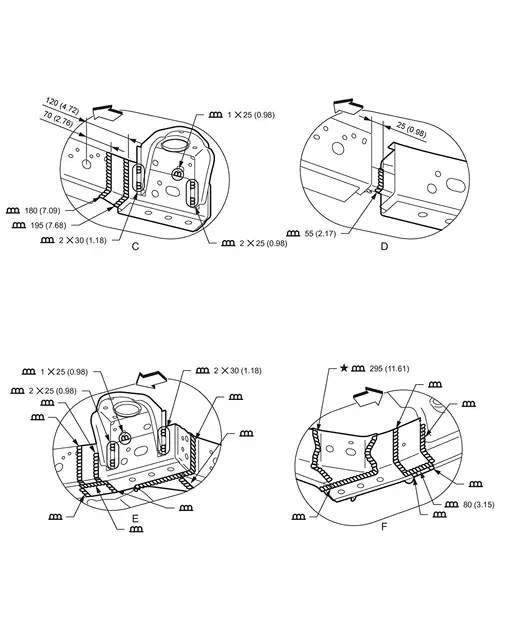
| Unità: mm (pollici) | |||||
| : Anteriore del veicolo | |||||
| : Il metodo di saldatura e la distanza indicati nella figura valgono per entrambi i lati del veicolo. |
|||||
Vista C: prima di installare il longherone posteriore interno
Vista D: prima di installare il longherone posteriore interno, il longherone posteriore esterno e la staffa di montaggio della 5ª traversa cabina (SX)