Austauscharbeiten
Hinweise zur Karosseriereparatur
Beschreibung
Technikern wird empfohlen, das Karosserie-Reparaturhandbuch (Grundlagen) zu lesen, um die ursprüngliche Funktion und Qualität des Fahrzeugs zu erhalten. Das Karosserie-Reparaturhandbuch (Grundlagen) enthält zusätzliche Informationen, einschließlich Vorsichts- und Warnhinweisen, die in diesem Handbuch nicht enthalten sind. Techniker sollten beide Handbücher heranziehen, um eine fachgerechte Reparatur sicherzustellen.
Diese Informationen sind für den weltweiten Gebrauch vorgesehen. Daher gelten bestimmte Verfahren möglicherweise nicht in allen Regionen oder Ländern.
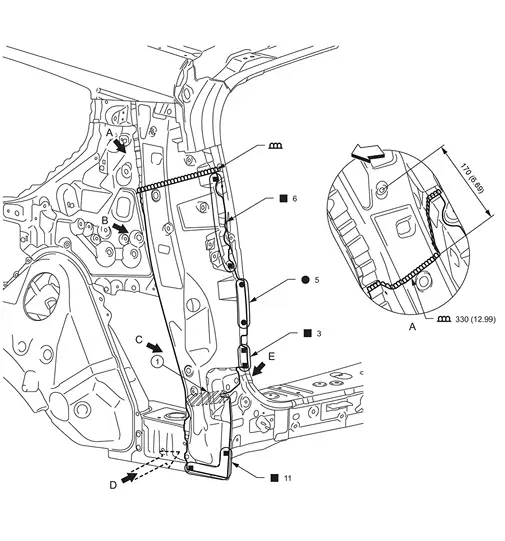
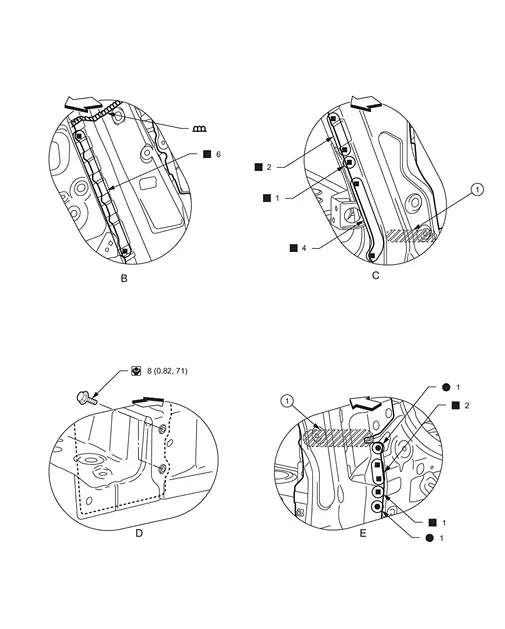
Die in diesem Abschnitt für Schweißarbeiten verwendeten Symbole sind nachfolgend dargestellt.
| Symbolkennzeichnungen | Beschreibung | |
|---|---|---|
| „Nummer“ | Die Zahl ″Number″ nach dem Symbol gibt die Gesamtzahl der aufzubringenden Schweißpunkte an. Beispiel 1:  ″1″× 20 (0.79) = 1 MIG-Nahtschweißung, Länge 20 mm (0.79 in). |
|
 |
Zweiblech-Punktschweißung |  |
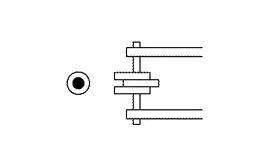 |
Dreiblech-Punktschweißung | |
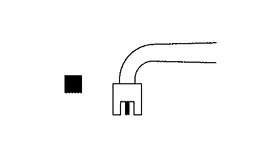 |
MIG-Lochschweißung |  |
Für das Dreiblech-Lochschweißverfahren 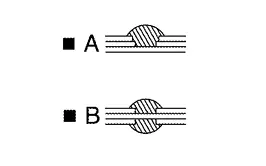 |
||
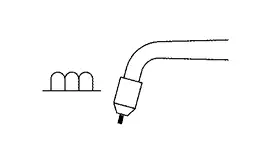 |
MIG-Nahtschweißung / Punktschweißung | 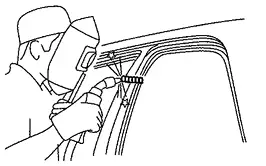 |
 |
Blindniet | 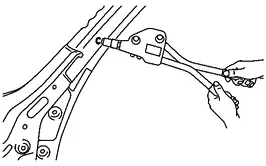 |
 ″4″A = 4 MIG-Lochschweißungen für das Dreiblech-Lochschweißverfahren.
Die Stoßstelle der A-Säule kann an jeder Stelle innerhalb des schraffierten Bereichs gemäß Abbildung festgelegt werden. Die beste Position für die Stoßstelle ist Position A aufgrund der Fahrzeugkonstruktion.
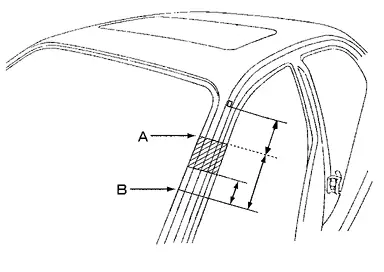
Schnittposition festlegen und den Abstand von der Markierungsvertiefung notieren. Diesen Abstand beim Ablängen des Ersatzteils verwenden. Die äußere A-Säule mehr als 60 mm (2.36 in) oberhalb der Schnittposition der inneren A-Säule ablängen.
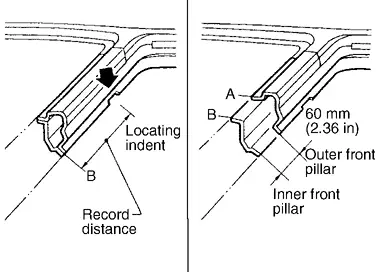
Eine Schnittlehre vorbereiten, damit die äußere Säule leichter getrennt werden kann. Dadurch lässt sich das Ersatzteil an der Stoßstelle exakt ablängen.
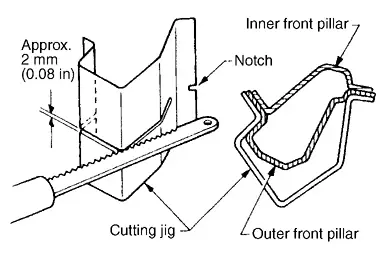
Ein Beispiel für den Schneidvorgang mit einer Schnittlehre ist im Folgenden dargestellt.
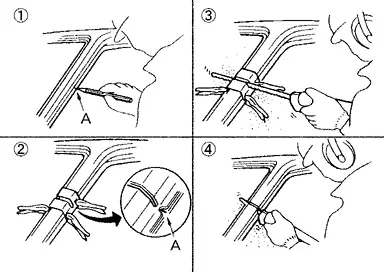
Schnittlinien anzeichnen.
A: Schnittposition der äußeren Säule
B: Schnittposition der inneren Säule
Schnittlinie mit der Kerbe der Lehre ausrichten. Lehre an der Säule festklemmen.
Äußere Säule entlang der Nut der Lehre trennen (an Position A).
Lehre entfernen und die restlichen Teile trennen.
Innere Säule an Position B auf die gleiche Weise trennen.
Schweißen von höchstfestem Stahl
PUNKTSCHWEISSEN
Punktschweißen ist nur für höchstfesten Stahl (Zugfestigkeit: 980 MPa) unter den unten aufgeführten Schweißbedingungen zulässig.
| Elektrodenspitzen-Durchmesser | 6 mm |
| Elektrodenkraft (Zangenkraft) | 3300 N |
| Blechkombination | Kombination aus einem Blech mit einer Zugfestigkeit von 980 MPa und einem Blech mit einer Zugfestigkeit von weniger als 980 MPa. (Bis zu 3 Bleche) |
Schweißstrom und Schweißzeit  |
|
| Schweißstrom | Schweißzeit | Elektrodenkraft (Zangenkraft) | Beschreibung | |||
| 50 Hz | 60 Hz | |||||
 |
Vor dem Schweißen | 0 A | - | - | 0 N | - |
 |
Erste Stromführung | 7000 A | 0.04 s (2 Zyklen) |
0.05 s (3 Zyklen) |
3300 N | Stromweg sicherstellen |
 |
Abkühlen | 0 A | 0.02 s (1 Zyklus) |
0.02 s (1 Zyklus) |
3300 N | - |
 |
Zweite Stromführung | 7500 A | 0.12 s (6 Zyklen) |
0.12 s (7 Zyklen) |
3300 N | Hauptstromführung zur Linsenbildung |
 |
Druck halten | 0 A | 0.10 s (5 Zyklen) |
0.08 s (5 Zyklen) |
3300 N | - |
 |
Nach dem Schweißen | 0 A | - | - | 0 N | - |
LOCHSCHWEISSEN
Zum Schweißen von höchstfestem Stahl mit einer Zugfestigkeit von 980 MPa oder mehr Lochschweißen durchführen. Dabei den in diesem Handbuch angegebenen Schweißlochdurchmesser einhalten.
BEISPIEL
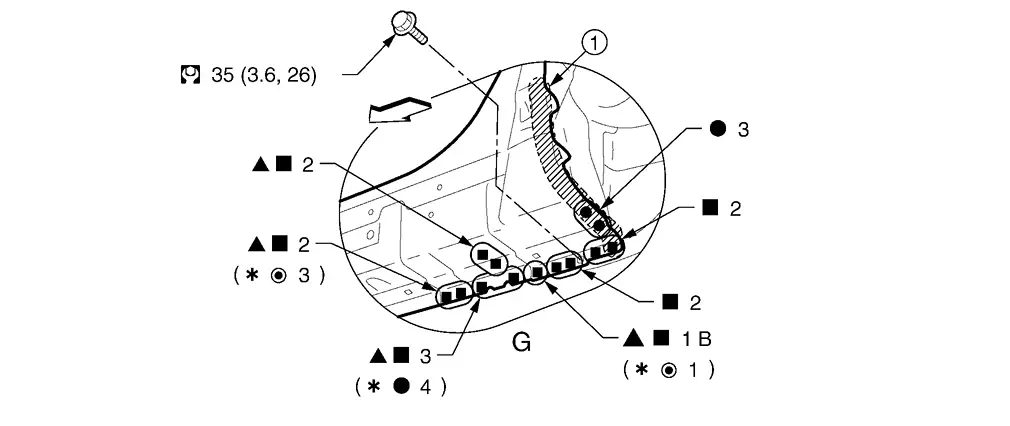
 |
Karosseriedichtung | ||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
 : Zum Punktschweißen von Stahlblech mit einer Zugfestigkeit von 980 MPa die angegebenen Schweißbedingungen einhalten. Siehe ″Schweißen von höchstfestem Stahl″. |
|||||
Seitlicher Kühlerträger
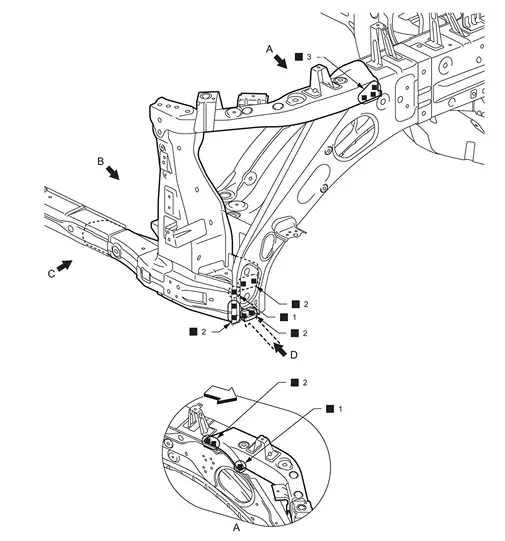
: Fahrzeugvorderseite  : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Seitlicher Kühlerträger | ||||
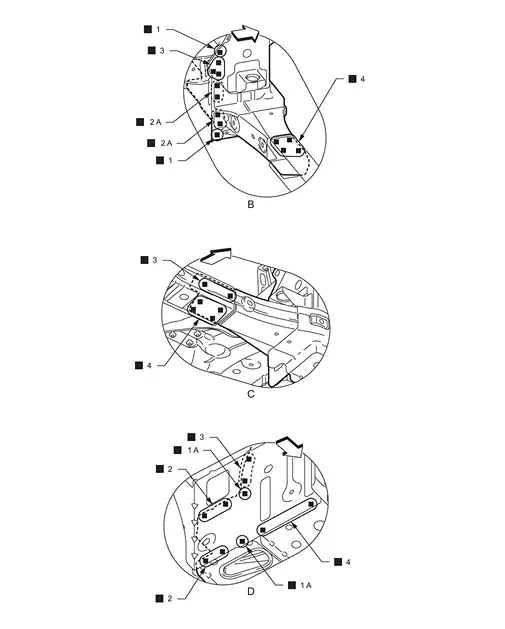
: Fahrzeugvorderseite
: Teile auf die Rückseite des Bauteils schweißen.Kühlerhauptträger
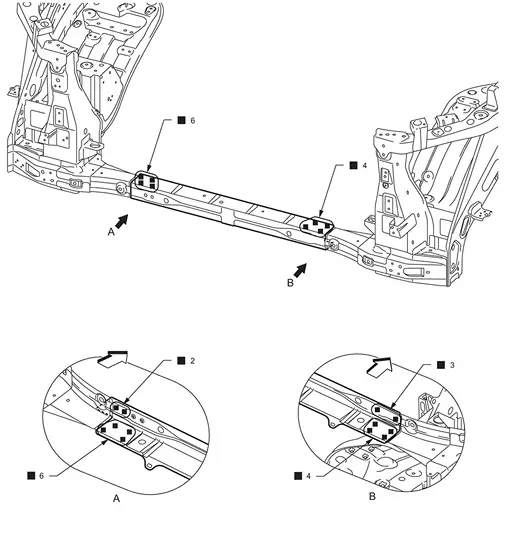
| : Fahrzeugvorderseite | |||||
| Ersatzteil | |||||
| • | Hauptträger-Baugruppe des Kühlerkerns | ||||
Haubenauflage
Arbeiten nach dem Ausbau des seitlichen Kühlerträgers.
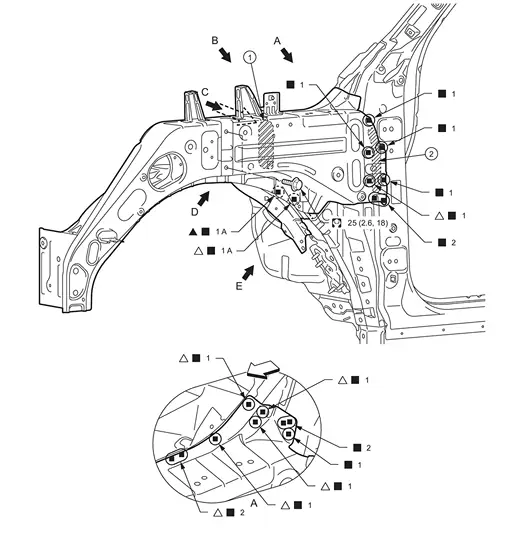
 |
Urethanschaum |  |
Karosseriedichtung | ||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
 : N•m (kg-m, ft-lb) |
|||||
| Ersatzteil | |||||
| • | Haubenvorderkanten-Baugruppe | • | Verstärkung Haubenträger | ||
|
Urethanschaum | ||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: Teile auf die Rückseite des Bauteils schweißen. |
|||||
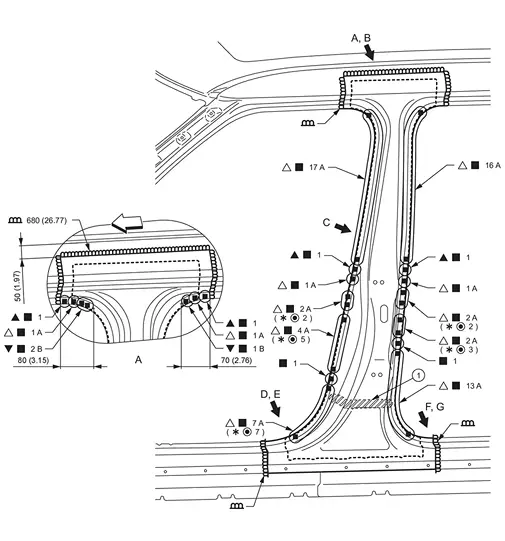
TEILWEISER ERSATZ
Arbeiten nach dem Ausbau des seitlichen Kühlerträgers.
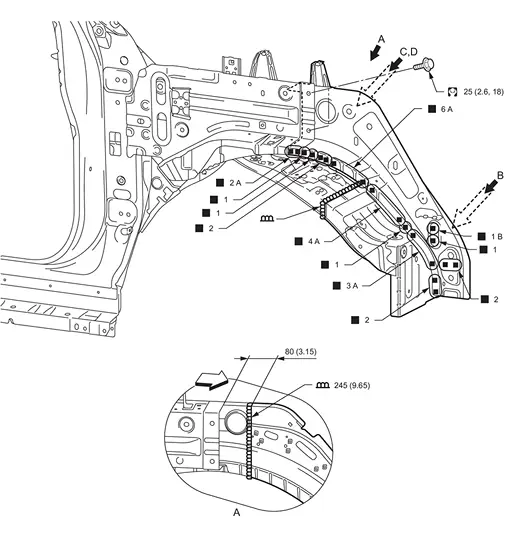
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : N•m (kg-m, ft-lb) |
|||||
| Ersatzteil | |||||
| • | Haubenvorderkanten-Baugruppe | ||||
Ansicht A: Vor dem Einbau der Haubenauflage-Verbinderhalter-Baugruppe
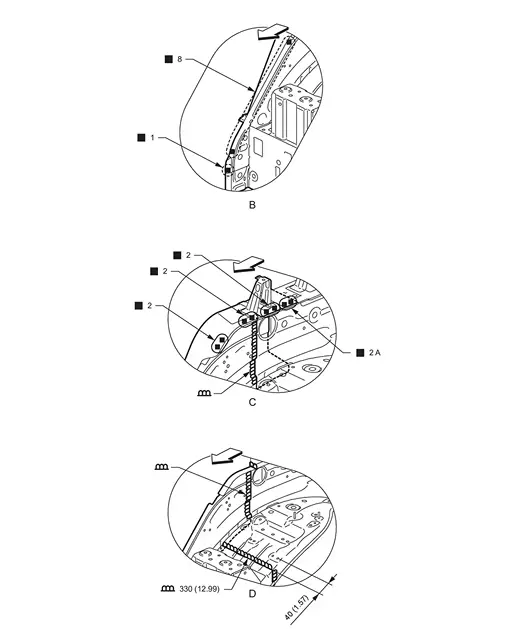
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
Ansicht D: Vor dem Einbau der Haubenauflage-Verbinderhalter-Baugruppe
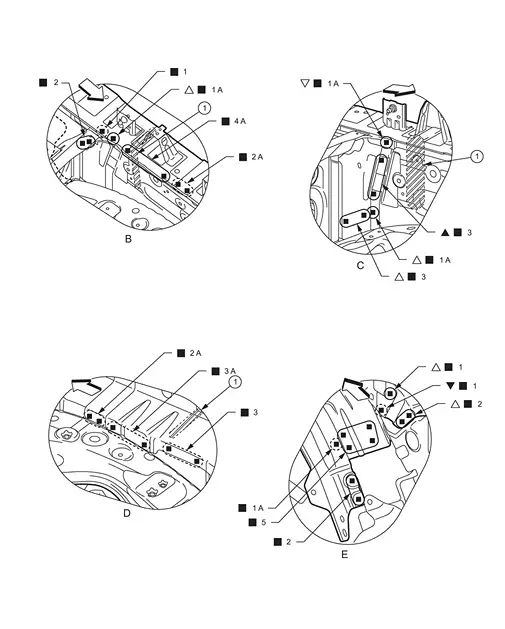
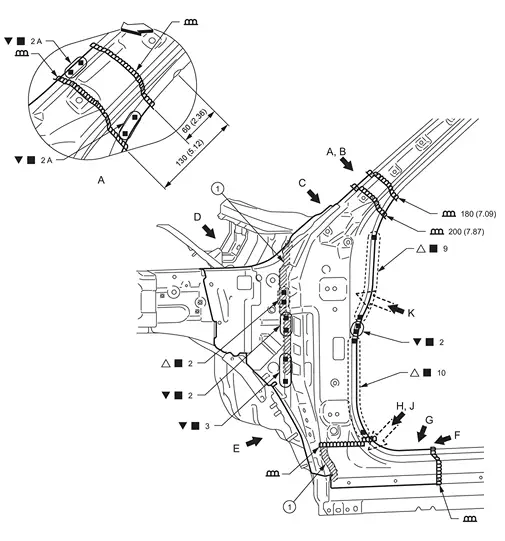
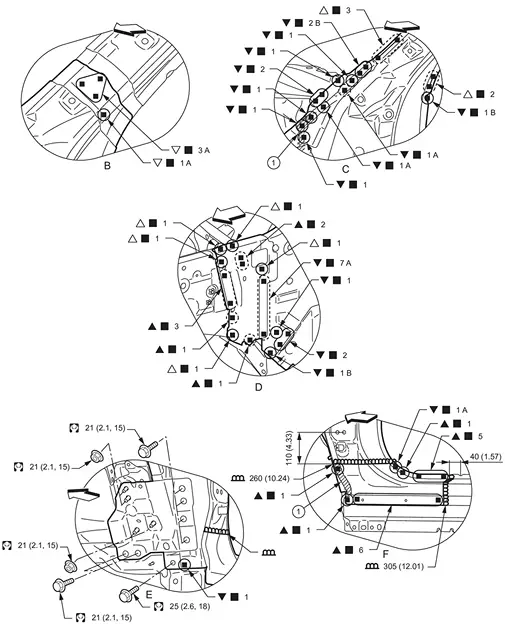
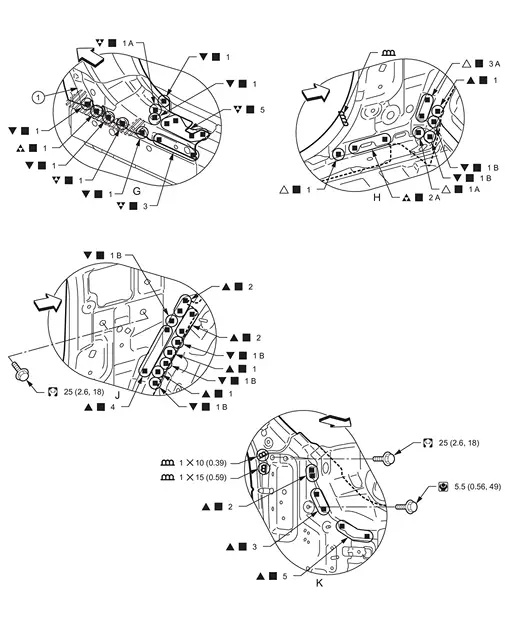
Vordere Säule
Arbeiten nach dem Ausbau der Verstärkung der Haubenauflage und des Dachs.
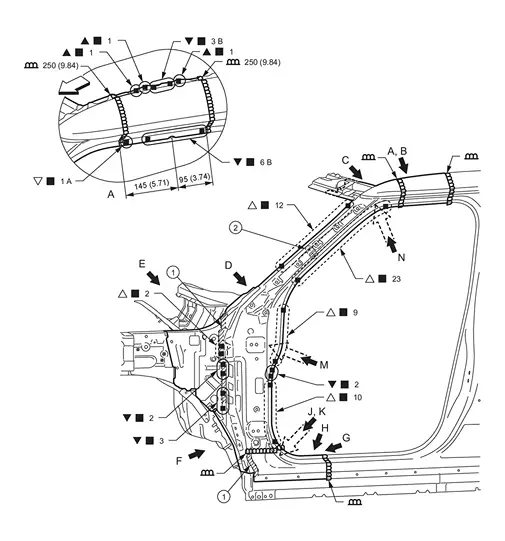
|
Karosseriedichtung | |
Urethanschaum | ||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Seitenteil Karosserie | • | Seitliche Spritzwand | • | Obere innere vordere Säule |
| • | Seitliche untere Armaturenbrett-Baugruppe | ||||
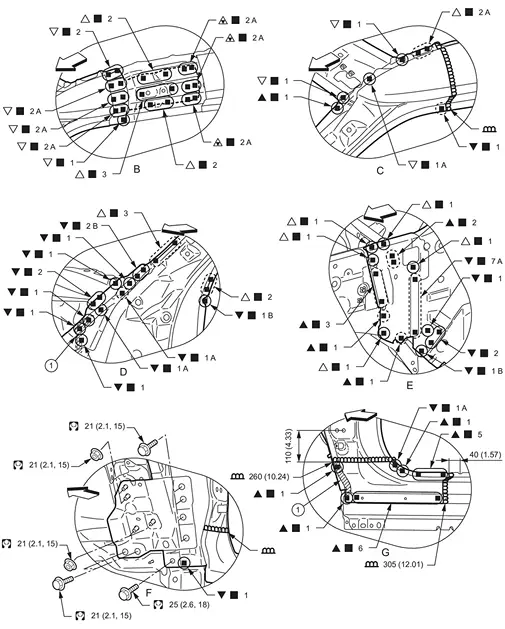
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: N•m (kg-m, ft-lb) |
|||||
 : Bohrung φ12 mm (0,47 in) für das Lochschweißen bohren (Ultrahochfester Stahl).
Ansicht B: Vor dem Einbau der äußeren vorderen Seitenkarosserie
Ansicht E: Vor dem Einbau der äußeren vorderen Seitenkarosserie und der A-Säulenstrebe
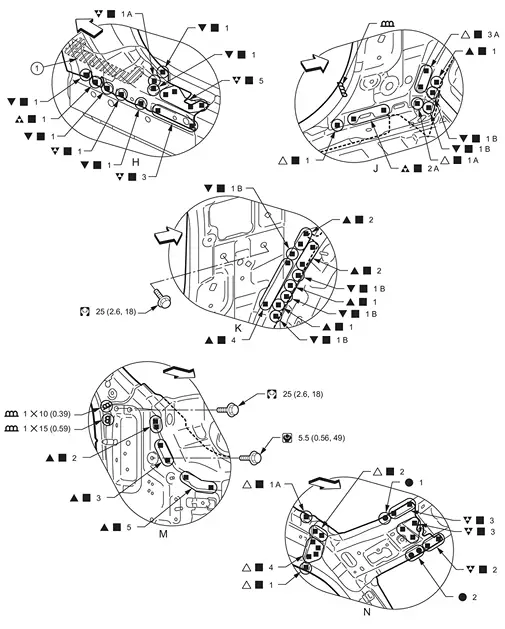
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
 : N•m (kg-m, in-lb) |
|||||
Ansicht H: Vor dem Einbau der äußeren vorderen Seitenkarosserie
TEILWEISER ERSATZ
Arbeiten nach dem Ausbau der Verstärkung der Haubenauflage.
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite
: Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Seitenteil Karosserie | • | Seitliche Spritzwand | • | Seitliche untere Armaturenbrett-Baugruppe |
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: N•m (kg-m, ft-lb) |
|||||
Ansicht B: Vor dem Einbau der äußeren vorderen Seitenkarosserie
Ansicht D: Vor dem Einbau der äußeren vorderen Seitenkarosserie und der A-Säulenstrebe
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: N•m (kg-m, in-lb) |
|||||
Ansicht G: Vor dem Einbau der äußeren vorderen Seitenkarosserie
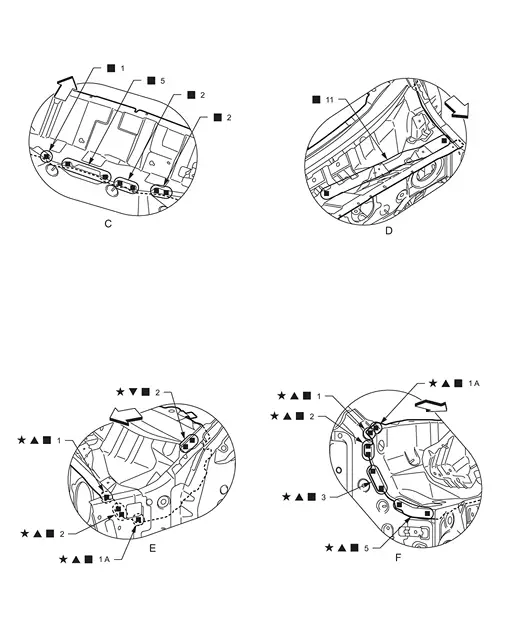
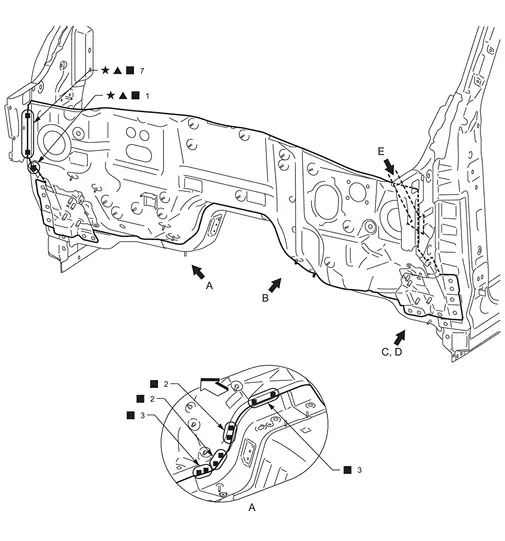
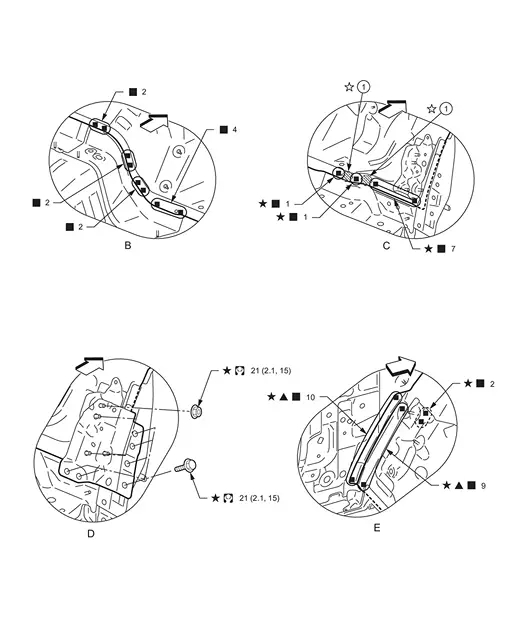
Oberes Armaturenbrett
Arbeiten nach dem Ausbau des Kühlerhauptträgers, des seitlichen Kühlerträgers und der Haubenauflage.
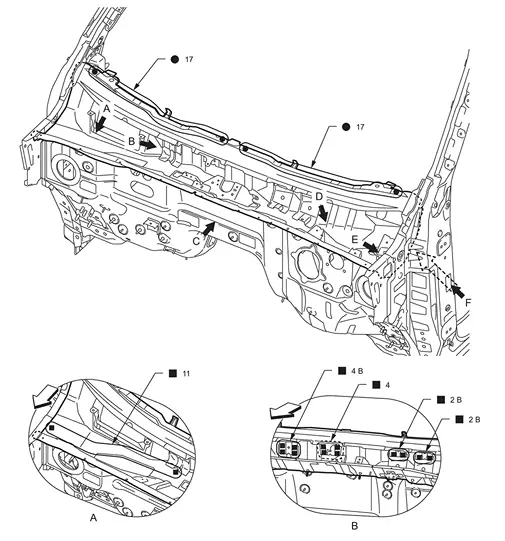
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Baugruppe oberes Armaturenbrett | • | Baugruppe Windlauf oben | ||
: Fahrzeugvorderseite
: Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
 : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl).
: Teile auf die Rückseite des Bauteils schweißen.
 : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten.
Unteres Armaturenbrett
Arbeiten nach dem Ausbau des Kühlerhauptträgers, des seitlichen Kühlerträgers, der Haubenauflage und des oberen Armaturenbretts.
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Unteres Armaturenbrett komplett | • | Seitliche untere Armaturenbrett-Baugruppe | ||
|
Klebstoff | ||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
 : Klebebereich auf beiden Fahrzeugseiten auftragen. |
|||||
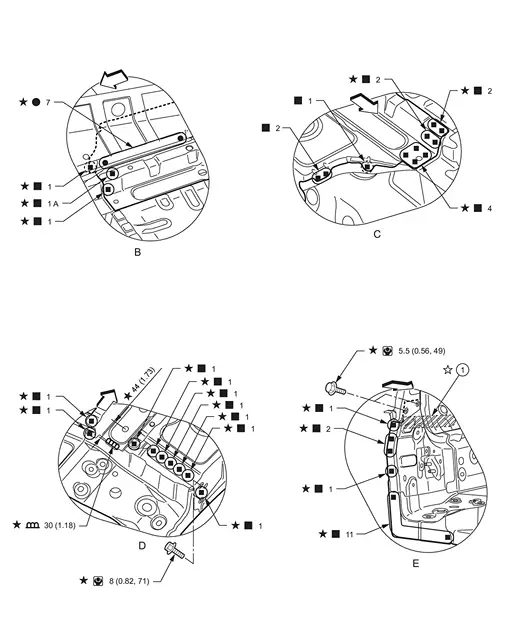
Ansicht C: Vor dem Einbau der unteren seitlichen Spritzwandbaugruppe
Mittlere Säule
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
|
|||||
| Ersatzteil | |||||
| • | Äußere vordere Seitenkarosserie | • | Untere Strebe der mittleren Säule | ||
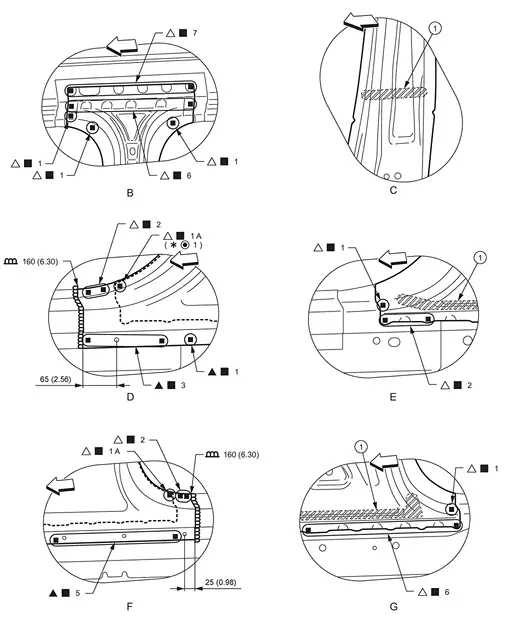
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
|
|||||
Ansicht B, C, E und G: Vor dem Einbau der äußeren vorderen Seitenkarosserie
Seitenkarosserie
Arbeiten nach dem Ausbau der Verstärkung der Haubenauflage und des Dachs.
Die untere seitliche Spritzwandbaugruppe (wiederverwendbar) für den leichteren Einbau aus dem Fahrzeug ausbauen.

|
Urethanschaum | ||||
|
|||||
| Ersatzteil | |||||
| • | Obere innere vordere Säule | • | Innere seitliche Dachleiste | • | Innere mittlere Säule |
| • | Seitenteil Karosserie | • | Seitliche untere Armaturenbrett-Baugruppe | ||
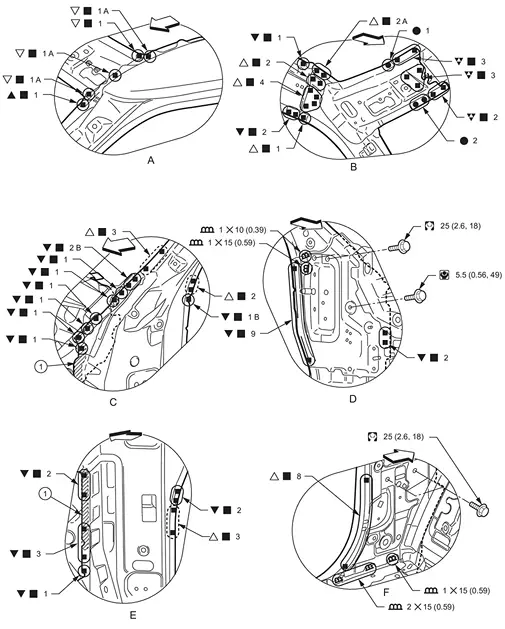
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: N•m (kg-m, in-lb) |
|||||
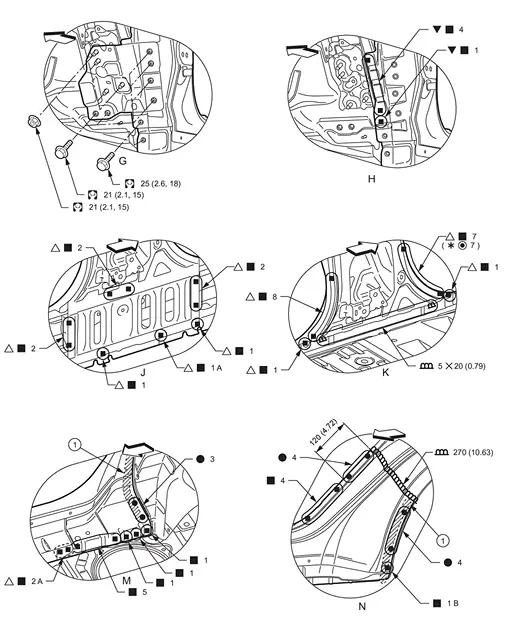
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite
*: Beim Punktschweißen von Stahlblech mit 980 MPa Zugfestigkeit die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von ultrahochfestem Stahl. : N•m (kg-m, ft-lb) |
|||||
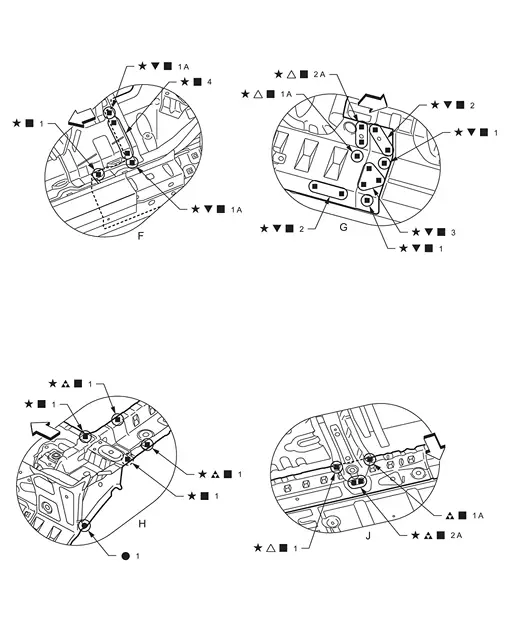
Ansicht H: Vor dem Einbau der unteren seitlichen Spritzwandbaugruppe
Ansicht J: Innere B-Säule (Ersatzteil) und Seitenkarosseriebaugruppe (Ersatzteil)
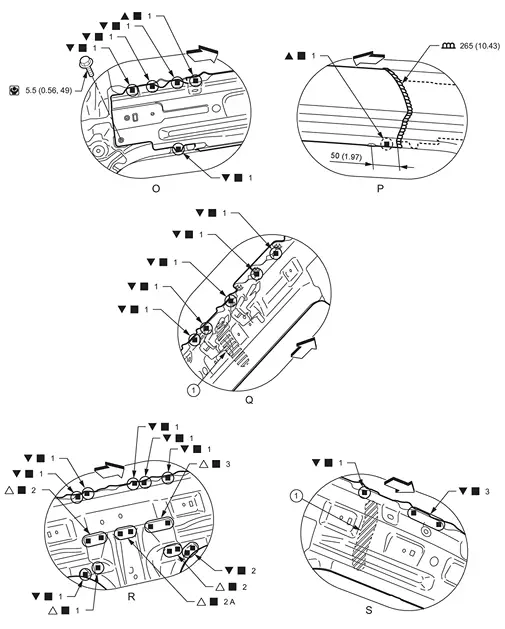
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
: N•m (kg-m, in-lb) |
|||||
Äußerer Schweller
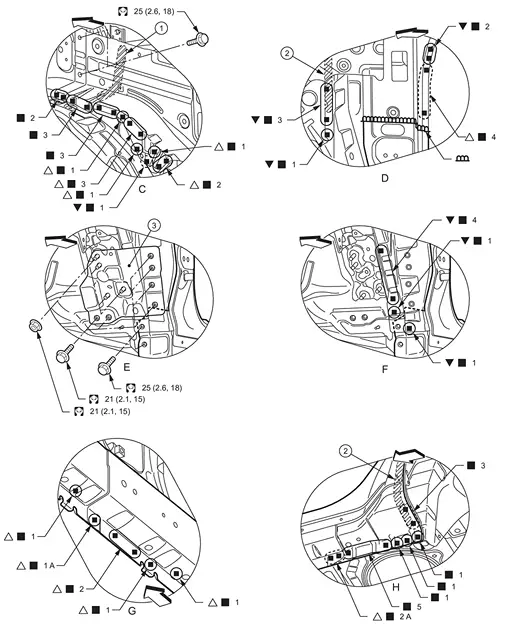
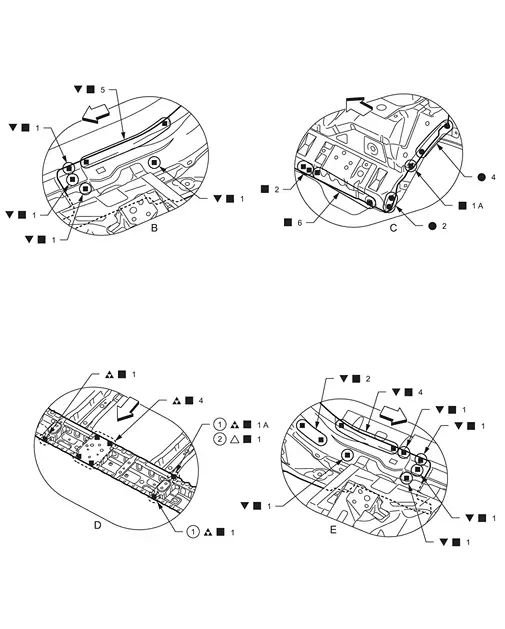
Für den leichteren Einbau die Schweißpunkte, Schrauben und Muttern der Ansichten „A, B, C, D, E, F und U“ entfernen.
Die untere seitliche Spritzwandbaugruppe (wiederverwendbar) für den leichteren Einbau aus dem Fahrzeug ausbauen.

|
Karosseriedichtung |  |
Urethanschaum | ||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
|
|||||
| Ersatzteil | |||||
| • | Baugruppe äußerer Schweller | • | Äußere Schwellerverstärkung | ||
|
Urethanschaum | |
Karosseriedichtung |  |
Untere seitliche Spritzwandbaugruppe (wiederverwendbar) |
: Fahrzeugvorderseite
: N•m (kg-m, ft-lb) |
|||||
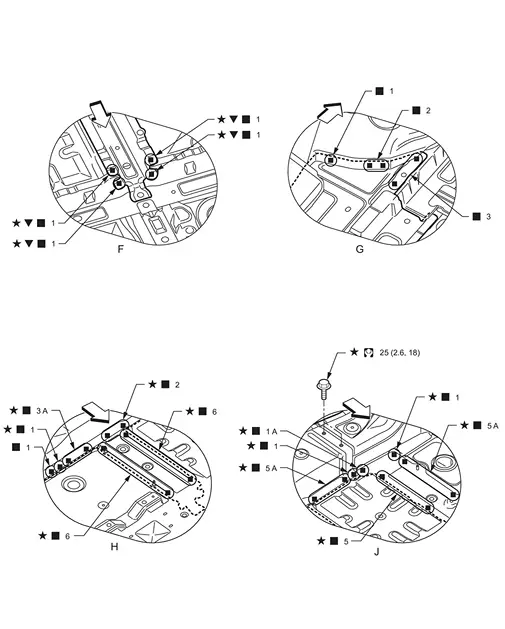
Ansicht F: Vor dem Einbau der unteren seitlichen Spritzwandbaugruppe
Ansicht G: Vor dem Einbau der Baugruppe äußerer Schweller
|
Karosseriedichtung | |
Urethanschaum | |
Untere Strebe der mittleren Säule (wiederverwendbar) |
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite  : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
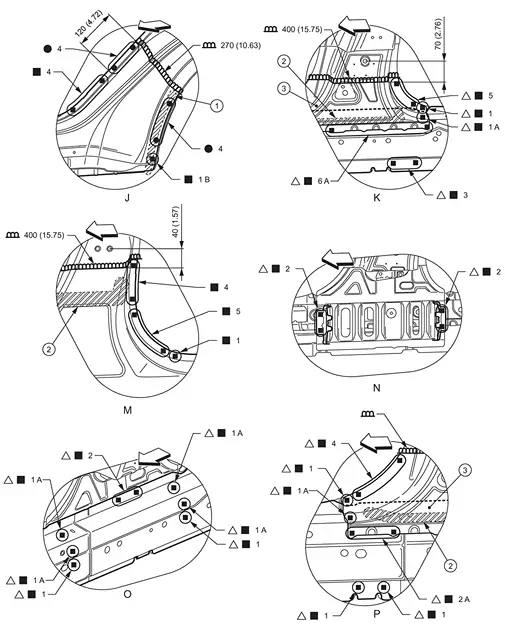
Ansicht K und P: Vor dem Einbau der äußeren Schwellerbaugruppe
Ansicht N: Vor dem Einbau der äußeren Schwellerbaugruppe, der unteren B-Säulenstrebe und der Außenverstärkung Schweller
Ansicht O: Vor dem Einbau der äußeren Schwellerbaugruppe und der unteren B-Säulenstrebe
|
Urethanschaum | |
Karosseriedichtung | ||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren.
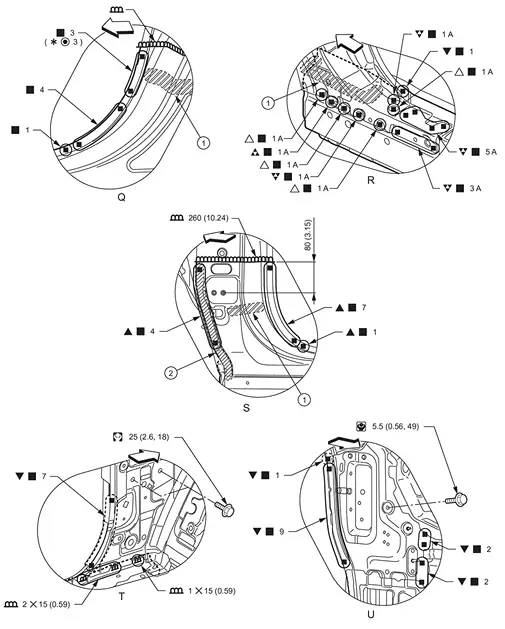
*: Beim Punktschweißen von Stahlblech mit 980 MPa Zugfestigkeit die angegebenen Schweißbedingungen einhalten. Siehe Schweißen von ultrahochfestem Stahl.
: N•m (kg-m, in-lb) |
|||||
Ansicht R und T: Vor dem Einbau der äußeren Schwellerbaugruppe
TEILWEISER ERSATZ
| Einheit: mm (in) | |||||
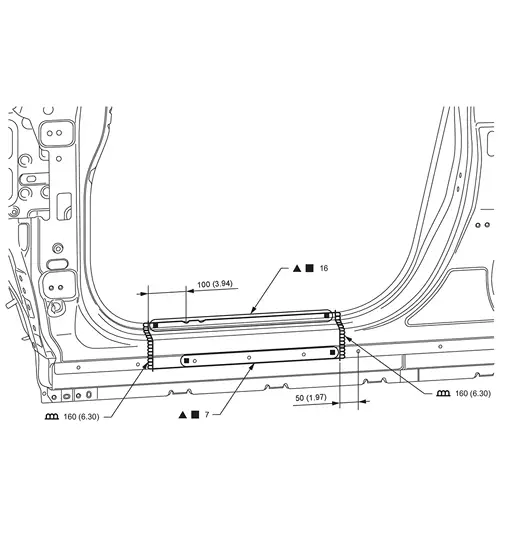
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| Ersatzteil | |||||
| • | Baugruppe äußerer Schweller | ||||
Innere B-Säule
Arbeiten nach dem Ausbau der B-Säule und des äußeren Schwellers.
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| Ersatzteil | |||||
| • | Innere mittlere Säule | ||||
Innerer Schweller
Arbeiten nach dem Ausbau der unteren seitlichen Spritzwandbaugruppe, der B-Säule, des äußeren Schwellers und der inneren B-Säule.
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
 : Loch φ10 mm (0.39 in) für die Lochschweißung bohren (ultrahochfester Stahl). |
|||||
| Ersatzteil | |||||
| • | Innerer Schweller | ||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
Vorderer Boden
Arbeiten nach dem Ausbau der unteren seitlichen Spritzwandbaugruppe (links), des äußeren Schwellers und des inneren Schwellers (links).
Die untere seitliche Spritzwandbaugruppe (rechts, wiederverwendbar) für den leichteren Einbau aus dem Fahrzeug ausbauen.

| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Baugruppe vorderer Bodenblech | • | 2. Querträger (rechts & links) | • | Verstärkung vordere Bodenbaugruppe |
| • | Vordere Verlängerung hinterer Boden | • | Baugruppe vorderer Längsträger (rechts und links) | • | Hinterer Querträger Sitzbefestigung vorne |
| • | 4. Querträger | ||||
|
Untere seitliche Spritzwandbaugruppe (rechts, wiederverwendbar) | |
Klebstoff | ||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
 : φ14 mm (0.55 in) Loch für die Lochschweißung (ultrahochfester Stahl) bohren. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| : N•m (kg-m, ft-lb) |
|||||
Ansicht C und D: Vor dem Einbau der unteren seitlichen Spritzwandbaugruppe

|
Klebstoff | ||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : φ14 mm (0.55 in) Loch für die Lochschweißung (ultrahochfester Stahl) bohren. |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||

| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
 : Bohrung φ9 mm (0,35 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Loch φ10 mm (0.39 in) für die Lochschweißung bohren (ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
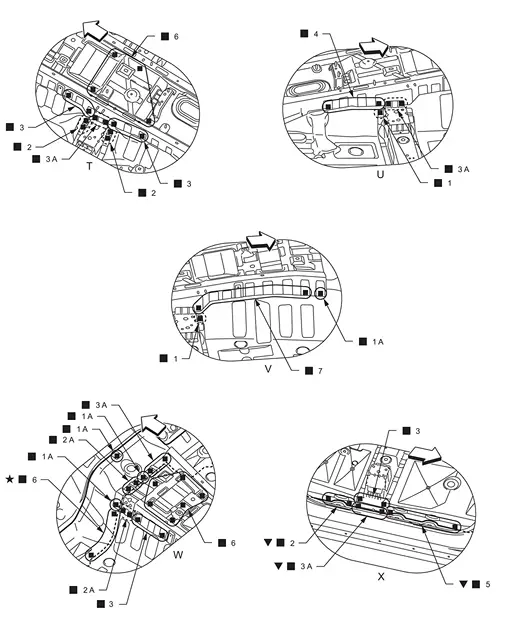
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
Hinterer Bodenbereich vorne
Arbeiten nach dem Ausbau des hinteren Kotflügels, der äußeren hinteren Schwellerverstärkung, des äußeren hinteren Radhauses und des inneren hinteren Radhauses.
Schweißpunkt entfernen für den leichteren Einbau.
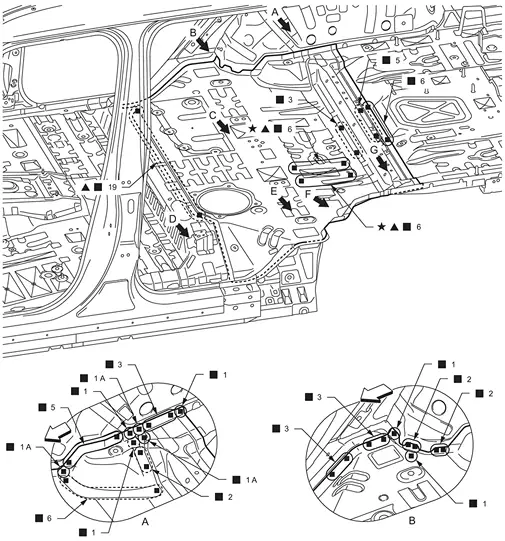
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Innere hintere Radhausverstärkung (rechts & links) | • | Bodenblech hinten vorne | • | Befestigungshalter 3. Sitzreihe |
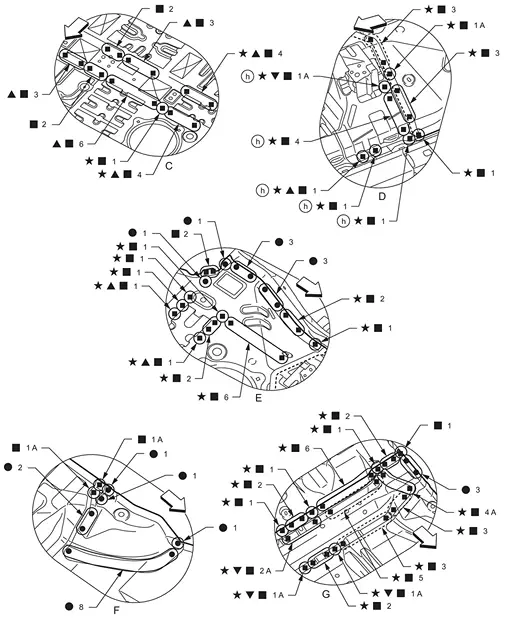
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
Querträger Rücksitz
Arbeiten nach dem Ausbau des hinteren Kotflügels, der äußeren hinteren Schwellerverstärkung, des äußeren hinteren Radhauses, des inneren hinteren Radhauses und des hinteren Bodenbereichs vorne.
Nach dem Einbau des hinteren Bodenbereichs vorne „Ansicht F“ gemäß Abbildung schweißen.
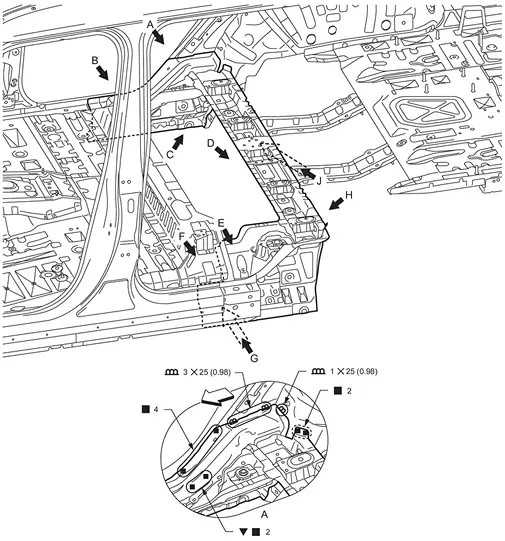
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Baugruppe hinterer Sitzquerträger | ||||
|
Kapitänssitz | |
Sitzbank | ||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Loch φ10 mm (0.39 in) für die Lochschweißung bohren (ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Loch φ10 mm (0.39 in) für die Lochschweißung bohren (ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
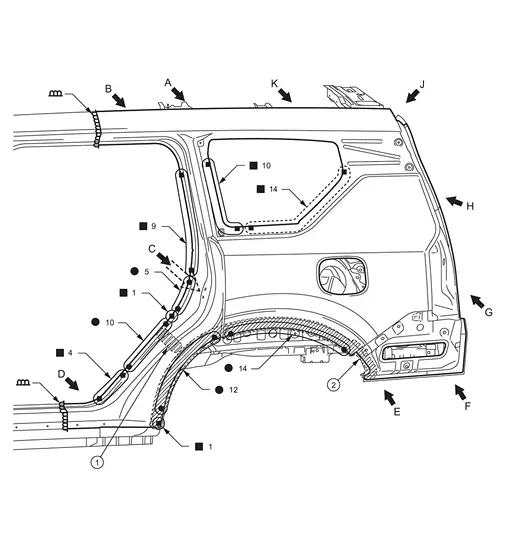
Hinterer Kotflügel
Arbeiten nach dem Ausbau des Dachs.
|
Urethanschaum | |
Karosseriedichtung | ||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Hinterer Kotflügel | ||||
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : N•m (kg-m, in-lb) |
|||||
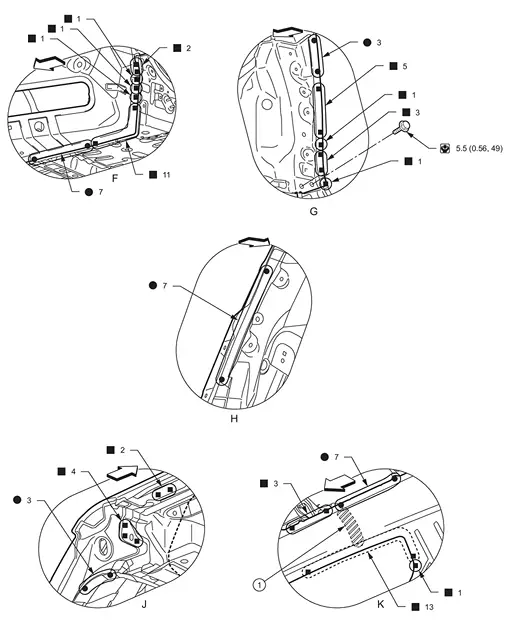
|
Urethanschaum | ||||
| : Fahrzeugvorderseite | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : N•m (kg-m, in-lb) |
|||||
TEILWEISER ERSATZ
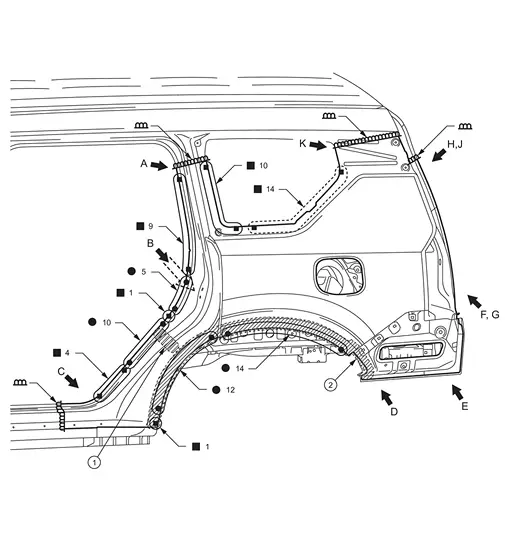
|
Urethanschaum | |
Karosseriedichtung | ||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Hinterer Kotflügel | ||||
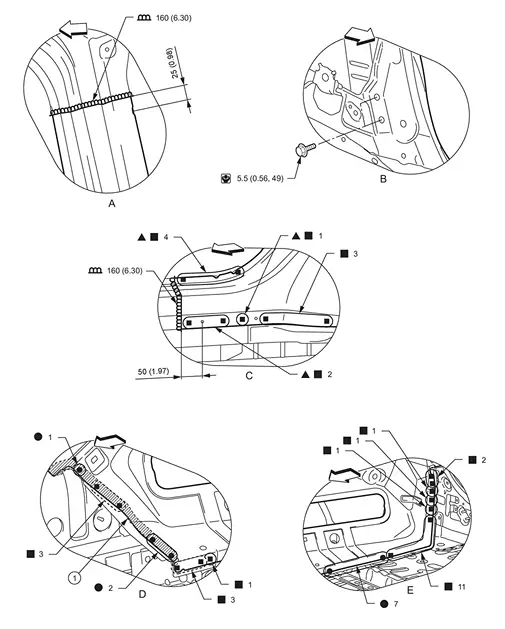
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : N•m (kg-m, in-lb) |
|||||
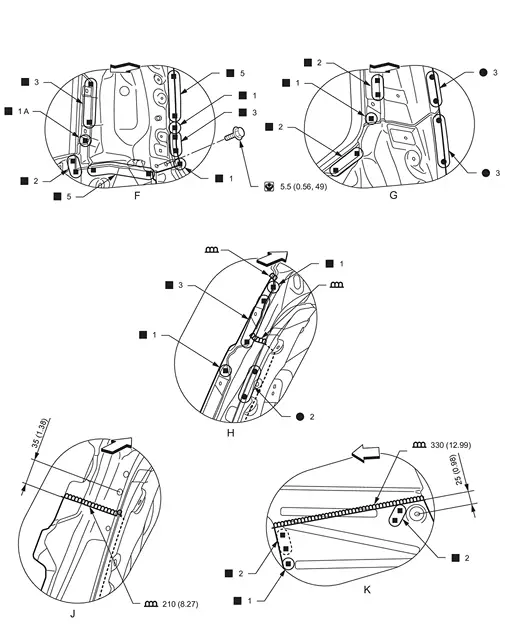
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : N•m (kg-m, in-lb) |
|||||
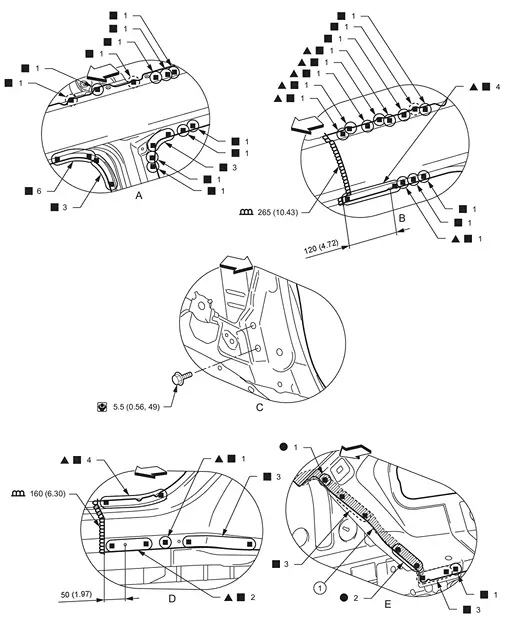
Ansicht J: Vor dem Einbau der äußeren Seitenkarosserie
Hintere Kotflügelverlängerung
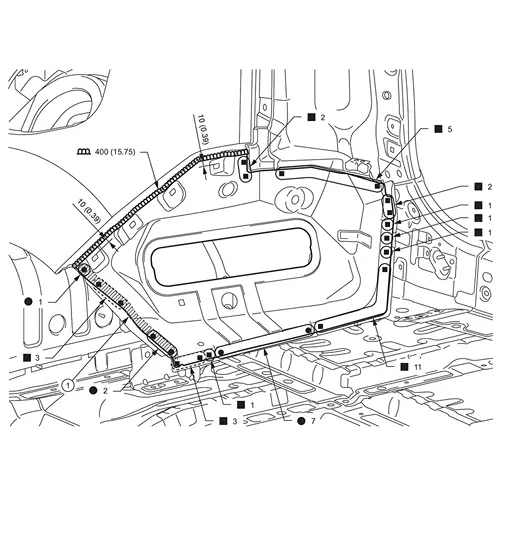
|
Karosseriedichtung | ||||
| Einheit: mm (in) | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Hintere Kotflügelverlängerung | ||||
Äußerer hinterer Radlauf
Arbeiten nach dem Ausbau des hinteren Kotflügels.
Die äußere hintere Schwellerverstärkung (wiederverwendbar) für den leichteren Einbau aus dem Fahrzeug ausbauen.

|
Äußere hintere Schwellerverstärkung (wiederverwendbar) | ||||
| : Fahrzeugvorderseite | |||||
| Ersatzteil | |||||
| • | Äußerer hinterer Radlauf | ||||
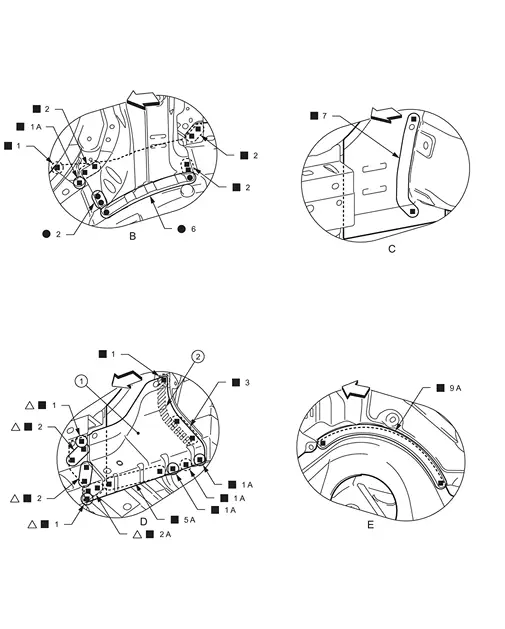
|
Äußere hintere Schwellerverstärkung (wiederverwendbar) | |
Karosseriedichtung | ||
: Fahrzeugvorderseite
: Teile auf die Rückseite des Bauteils schweißen. |
|||||
Ansicht C: Vor dem Einbau der äußeren hinteren Schwellerverstärkung (wiederverwendbar)
Innerer hinterer Radlauf
MIT DYNAMIC DIGITAL SUSPENSION UND ELEKTRONISCHER LUFTFEDERUNG
Arbeiten nach dem Ausbau des hinteren Kotflügels, der äußeren hinteren Schwellerverstärkung und des äußeren hinteren Radhauses.
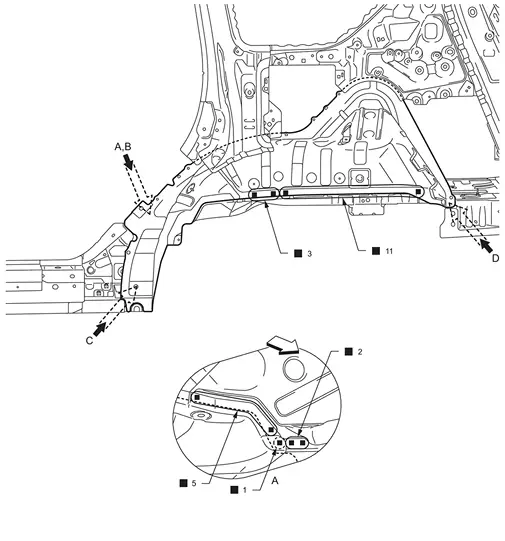
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Innerer hinterer Radlauf | ||||

| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
OHNE DYNAMIC DIGITAL SUSPENSION UND ELEKTRONISCHE LUFTFEDERUNG
Arbeiten nach dem Ausbau des hinteren Kotflügels, der äußeren hinteren Schwellerverstärkung und des äußeren hinteren Radhauses.

: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Innerer hinterer Radlauf | ||||
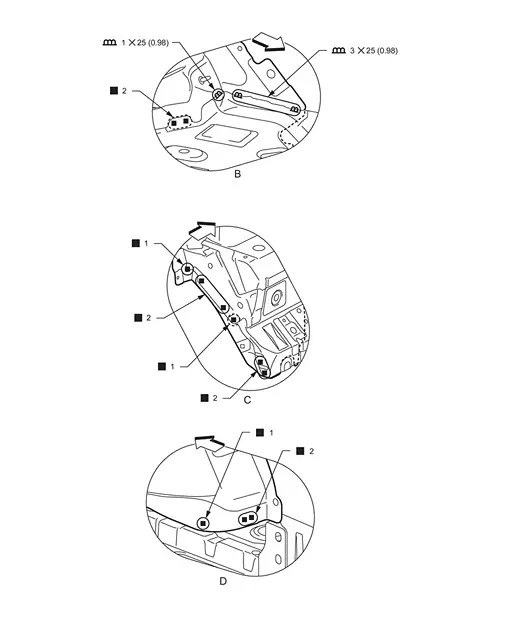
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
Innere hintere Säulenverstärkung
Arbeiten nach dem Ausbau des hinteren Kotflügels.
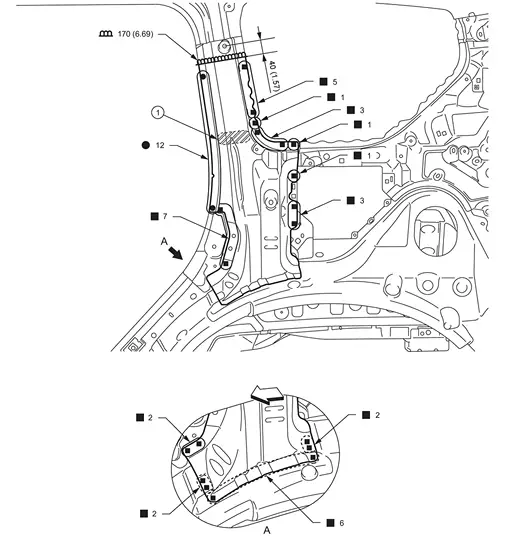
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Verstärkung innere hintere Säule | ||||
Innere hintere Säule
Arbeiten nach dem Ausbau des hinteren Kotflügels, der inneren hinteren Säulenverstärkung und der hinteren Säulenverstärkung.
Schweißpunkt entfernen für den leichteren Einbau.
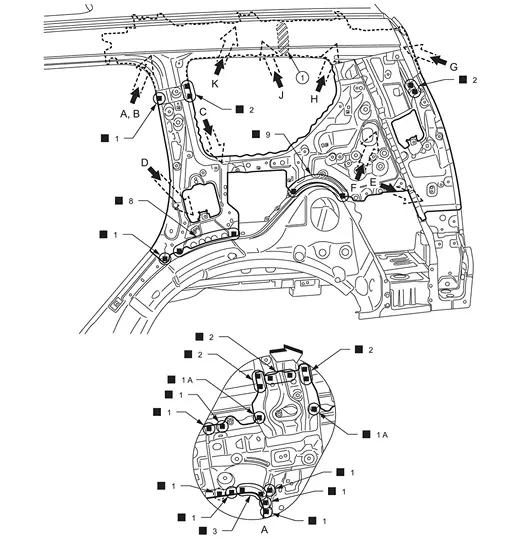
|
Urethanschaum | ||||
: Fahrzeugvorderseite : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| Ersatzteil | |||||
| • | Innere hintere Säule | • | Innere hintere Säule | • | Innerer hinterer Dachseitenrahmen |
| • | Untere innere hintere Säule | ||||
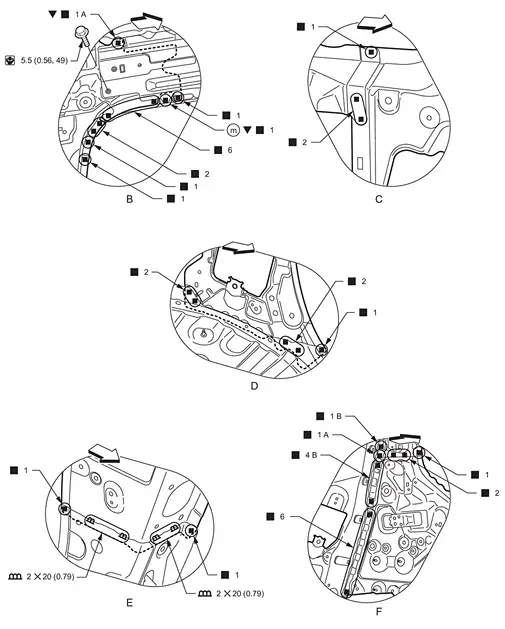
| Einheit: mm (in) | |||||
: Fahrzeugvorderseite
: N•m (kg-m, in-lb) |
|||||
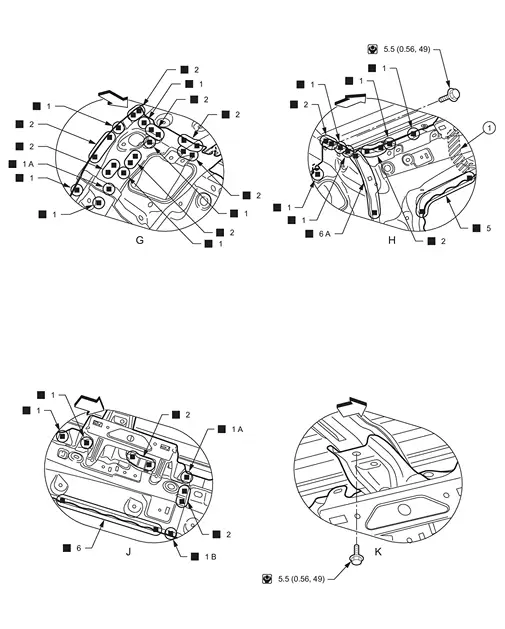
|
Urethanschaum | ||||
| : Fahrzeugvorderseite | |||||
| : N•m (kg-m, in-lb) |
|||||
Verstärkung hintere Säule
Arbeiten nach dem Ausbau des hinteren Kotflügels.
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| Ersatzteil | |||||
| • | Verstärkung hintere Säule | ||||
|
Urethanschaum | ||||
| : Fahrzeugvorderseite | |||||
| : N•m (kg-m, in-lb) |
|||||
Heckblech
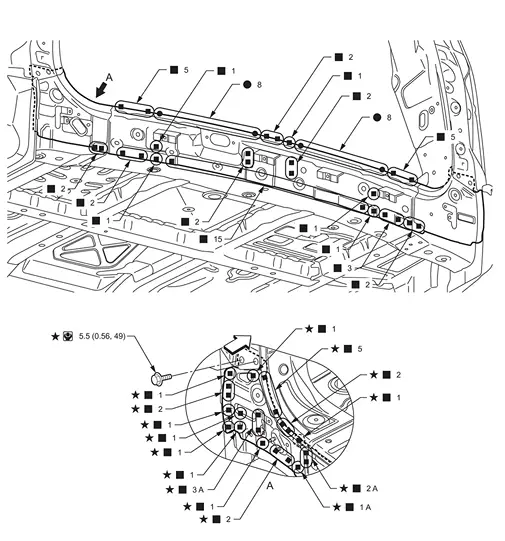
| : Fahrzeugvorderseite | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : N•m (kg-m, in-lb) |
|||||
| Ersatzteil | |||||
| • | Baugruppe hinterer Querträger | ||||
Querträger hinten
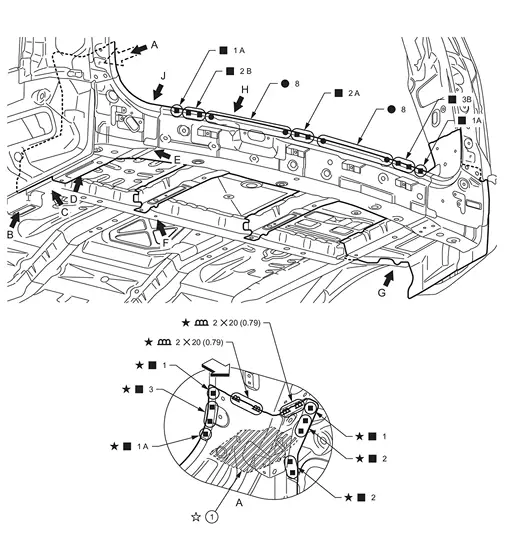
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Schweißverfahren, Anzahl der Schweißpunkte und der Abstand gemäß Abbildung gelten für beide Fahrzeugseiten. |
|||||
| : Bereich des Urethanschaums gilt für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Baugruppe hinterer Querträger | • | Hinterer Querträger | ||
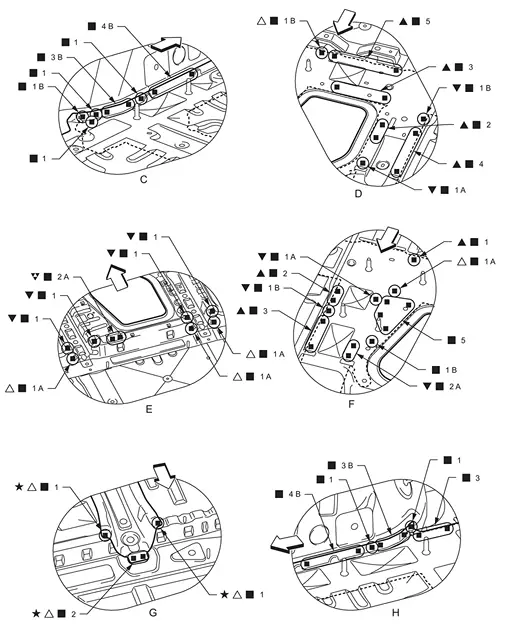
|
Urethanschaum | ||||
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte, Abstand gemäß Abbildung und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : Bereich des Urethanschaums gilt für beide Fahrzeugseiten. |
|||||
| : N·m (kg-m, in-lb) |
|||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : N•m (kg-m, ft-lb) |
Hinterer Bodenbereich hinten
MIT ProPILOT Assist 2.1
Arbeiten nach dem Ausbau des hinteren Querträgers.

| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Bodenblech hinten hinten | • | Hinterer Längsträger | • | 3. hinterer Querträger |
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
 : Bohrung φ11 mm (0,43 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
OHNE ProPILOT Assist 2.1
Arbeiten nach dem Ausbau des hinteren Querträgers.

| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Bodenblech hinten hinten | • | Hinterer Längsträger | • | 3. hinterer Querträger |
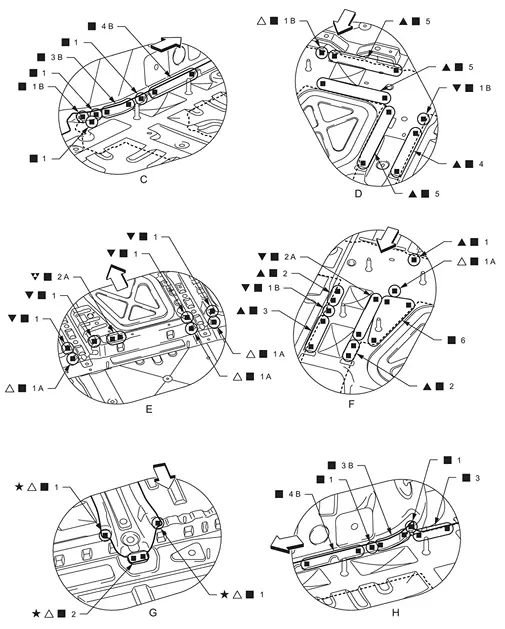
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Bohrung φ7 mm (0,28 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ11 mm (0,43 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
Dach
MODELLE OHNE SCHIEBEDACH

|
3M™ Urethan-Nahtdichtmasse 08368 oder gleichwertig | ||||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren und Anzahl der Schweißpunkte gelten für beide Fahrzeugseiten. |
|||||
| Ersatzteil | |||||
| • | Dach | • | Dachspriegel | • | 2. Dachspriegel |
| • | 3. Dachspriegel | • | 4. Dachspriegel | • | 5. Dachspriegel |
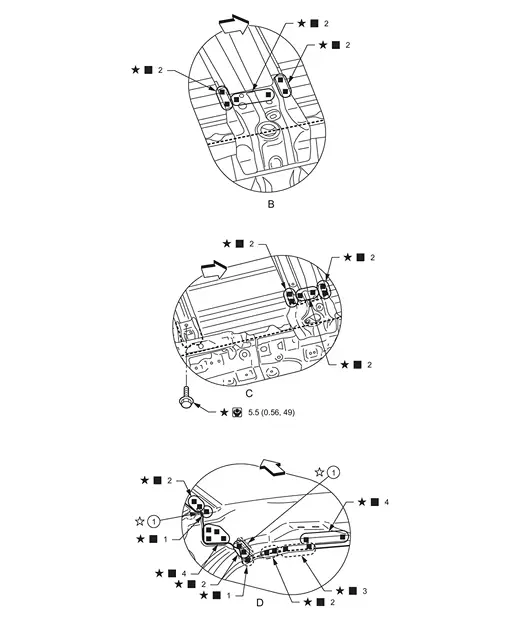
|
Klebstoff | ||||
| : Fahrzeugvorderseite | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : Klebebereich auf beiden Fahrzeugseiten auftragen. |
|||||
| : N·m (kg-m, in-lb) |
|||||
MODELLE MIT SCHIEBEDACH
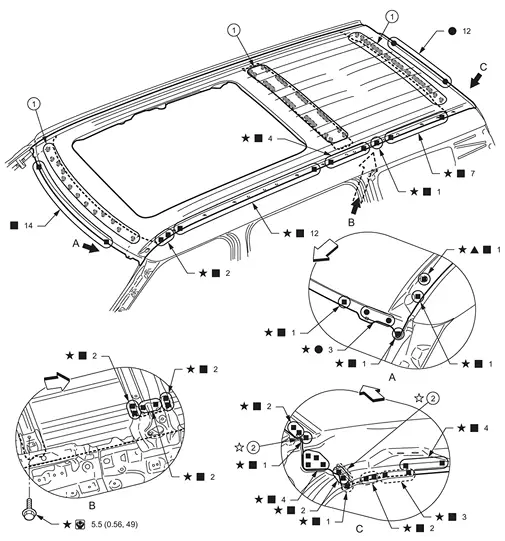
|
3M™ Urethan-Nahtdichtmasse 08368 oder gleichwertig | |
Klebstoff | ||
| : Fahrzeugvorderseite | |||||
| : Bohrung φ6 mm (0.24 in) für das Schweißloch (höchstfester Stahl) bohren. | |||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : Klebebereich auf beiden Fahrzeugseiten auftragen. |
|||||
| : N·m (kg-m, in-lb) |
|||||
| Ersatzteil | |||||
| • | Baugruppe Dach | • | 4. Dachspriegel | ||
Dachreling
Arbeiten nach dem Ausbau des Dachs.
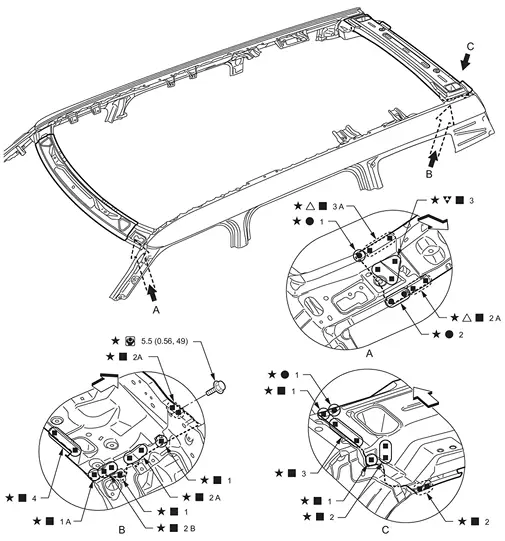
| : Fahrzeugvorderseite | |||||
| : Bohrung φ8 mm (0,31 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Bohrung φ11 mm (0,43 in) für das Lochschweißen bohren (Ultrahochfester Stahl). |
|||||
| : Teile auf die Rückseite des Bauteils schweißen. |
|||||
| : Schweißverfahren, Anzahl der Schweißpunkte und Anzugsdrehmoment gelten für beide Fahrzeugseiten. |
|||||
| : N•m (kg-m, in-lb) |
|||||
| Ersatzteil | |||||
| • | Vordere Dachleiste | • | Hintere Dachschiene | ||
Crush Horn
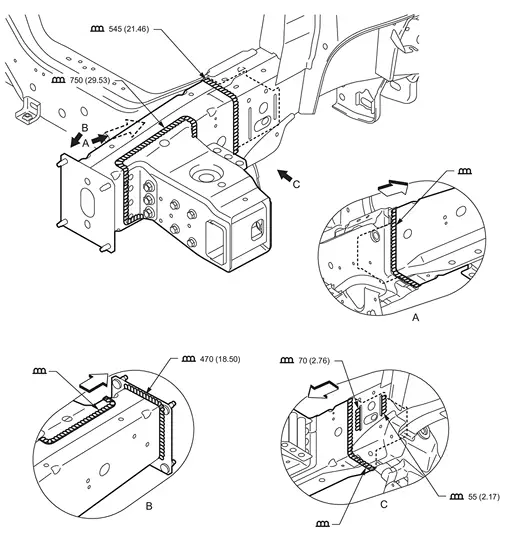
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| Ersatzteil | |||||
| • | Baugruppe vorderer Längsträger | • | 1. Befestigungshalterbaugruppe Fahrzeugkabine | • | Verschlussbaugruppe vorderer Längsträger (vorne) |
Hinterer Rahmen
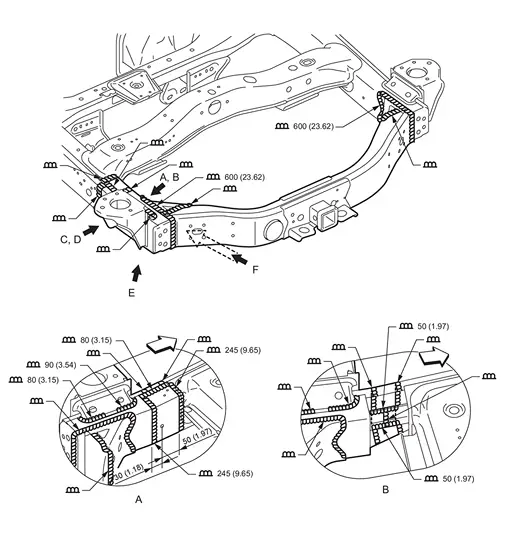
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| Ersatzteil | |||||
| • | Baugruppe hinterer Querträger | • | Hinteres Knotenblech | • | Hintere Längsträgerbaugruppe (links) |
| • | Halterung 5. Fahrerhausbefestigung (links) | ||||
Ansicht B: Vor dem Einbau des inneren hinteren Längsträgers
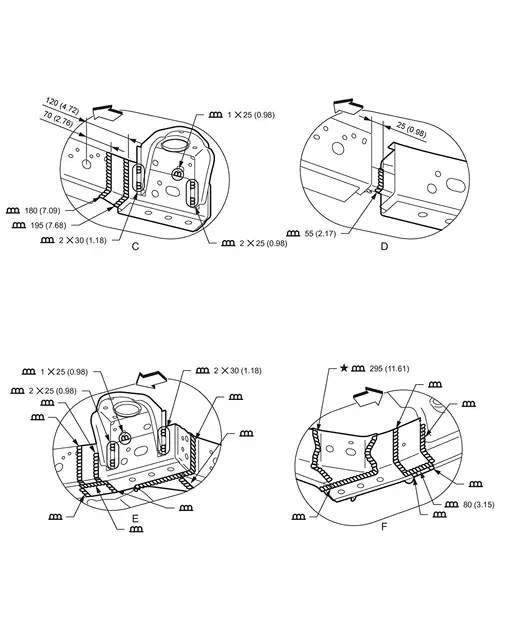
| Einheit: mm (in) | |||||
| : Fahrzeugvorderseite | |||||
| : Schweißverfahren und der Abstand in der Abbildung gelten für beide Fahrzeugseiten. |
|||||
Ansicht C: Vor dem Einbau des inneren hinteren Längsträgers
Ansicht D: Vor dem Einbau des inneren hinteren Längsträgers, des äußeren hinteren Längsträgers und der 5. Fahrerhaus-Halterung (links)