Блок цилиндров
Разборка и сборка
ПОДГОТОВКА БЫВШЕГО В ЭКСПЛУАТАЦИИ ДВИГАТЕЛЯ
Двигатель следует очистить и слить из него жидкости (масло и охлаждающую жидкость).
Оставьте на бывшем в эксплуатации двигателе или поместите в возвратную тару: • Масляный фильтр
• Датчик давления масла
• Водяной насос
• Топливный насос высокого давления
• Топливную рампу
• Форсунки
• Свечи накаливания
• Щуп уровня масла
• Вакуумный насос
• Маховик
Не забудьте снять:
• Все патрубки системы охлаждения
• Выпускной коллектор
• Генератор
• Насос гидроусилителя руля
• Компрессор кондиционера
• Кронштейн генератора
• Датчик уровня масла
• Узел выходного патрубка охлаждающей жидкости головки блока цилиндров
Бывший в эксплуатации двигатель следует закрепить на стенде в тех же условиях, что и отремонтированный двигатель:
• Установлены пластиковые заглушки и крышки • Картонная крышка поверх узла
РАЗБОРКА
СНЯТИЕ ВЕРХНЕЙ ЧАСТИ ДВИГАТЕЛЯ
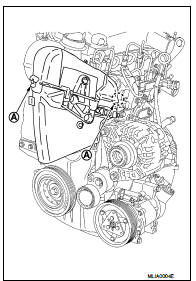
1. Снимите верхнюю крышку ремня ГРМ, отщелкнув две защелки (A).
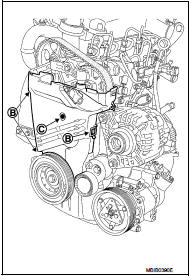
2. Снимите нижнюю крышку ремня ГРМ, отщелкнув три защелки (B) и вытянув пластиковый болт (C).
3. Снимите кронштейн подвески головки блока цилиндров и датчик положения насоса высокого давления.

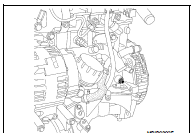
4. Снимите заглушку штифта ВМТ.
УСТАНОВКА РЕМНЯ ПО МЕТКАМ ГРМ
1. Проверните коленчатый вал по часовой стрелке, пока положение (A) шкива распредвала не совпадет с положением (B) на головке блока цилиндров.
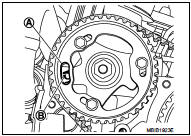
2. Вставьте штифт установки ВМТ [SST: KV 113B0110 (Mot. 1430)] (A) в шкив распредвала и головку блока цилиндров.

3. Ввинтите инструмент KV113B0130 (Mot. 1489).
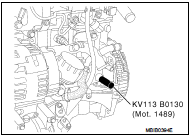
4. Поворачивайте двигатель по часовой стрелке (со стороны ГРМ), пока коленчатый вал не упрется в инструмент KV113B0130 (Mot. 1489).
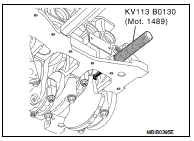
5. Инструмент KV113B110 (Mot. 1430) (A) должен входить в отверстия шкива распределительного вала и головки блока цилиндров.
6. Снимите инструмент KV113B0130 (Mot. 1489).

7. Установите инструмент KV113B0060 (Mot. 582-01).
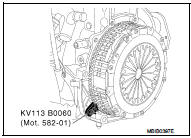
8. Снимите шкив коленчатого вала (1).
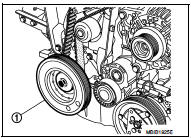
9. Ослабьте натяжение ремня ГРМ, отпустив болт натяжителя (1), затем снимите ремень ГРМ. 10. Снимите натяжитель ремня ГРМ и внутреннюю крышку ремня ГРМ.
11. Снимите корпус воздушного фильтра. См. EM-278.
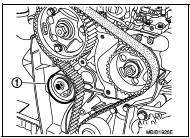
12. Снимите трубку подачи масла к турбокомпрессору (A) со стороны головки блока цилиндров.
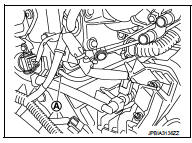
13. Снимите трубку подачи масла к турбокомпрессору со стороны турбокомпрессора, гайки (A) и торцевой болт Torx фланца турбокомпрессора, а также шланг слива масла из турбокомпрессора (1).
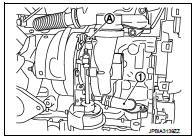
14. Отсоедините трубку возврата топлива от крышки головки блока цилиндров у переливной трубки топлива (1), затем снимите крышку головки блока цилиндров (2).

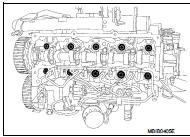
15. Снимите направляющую щупа уровня масла и головку блока цилиндров.
ОЧИСТКА
• Очень важно не поцарапать уплотнительные поверхности алюминиевых деталей.• Используйте подходящий инструмент для удаления остатков уплотнителя, прилипших к металлической поверхности. • Нанесите растворитель на очищаемую деталь, подождите примерно 10 минут, затем удалите остатки деревянной лопаткой. • Выполняя эту операцию, надевайте перчатки. • Не допускайте попадания растворителя на окрасочное покрытие. • Будьте крайне осторожны при выполнении этой операции, чтобы не допустить попадания посторонних предметов в трубки, подающие масло под давлением к распределительным валам (трубки как в головке блока цилиндров, так и в её крышке), и в трубки слива масла.
• Несоблюдение этих указаний может привести к закупорке масляных каналов и быстрому серьёзному повреждению двигателя.
РАЗБОРКА НИЖНЕЙ ЧАСТИ ДВИГАТЕЛЯ
1. Установите инструмент KV113B0060 (Mot. 582-01).
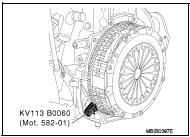
2. Снимите картер сцепления.
3. Снимите маховик.
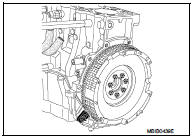
4. Выверните болты масляного поддона в порядке, обратном указанному на рисунке.

5. Снимите маслоотражательный щиток.
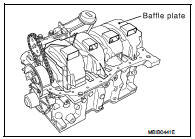
6. Снимите датчик уровня масла.
7. Снимите масляный насос.
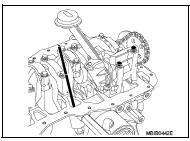
8. Снимите заднюю крышку сальника коленчатого вала.
9. Снимите водяной насос.
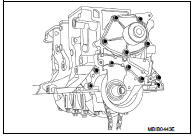
10. Снимите цепь масляного насоса.
11. Снимите звездочку привода масляного насоса.
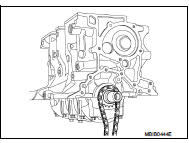
Используйте перманентный маркер.
12. Выверните болты крышек шатунов и снимите шатунно-поршневые группы.
ПРИМЕЧАНИЕ:
Обязательно отметьте положение крышки коренного подшипника, так как класс может отличаться для каждого подшипника.
14. Снимите коленчатый вал.
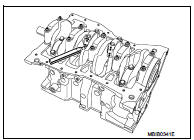
15. Снимите датчик давления масла, датчик детонации и болт крепления корпуса масляного фильтра.
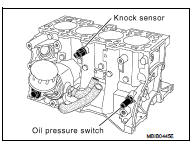
16. Снимите соединительный болт масляного радиатора.
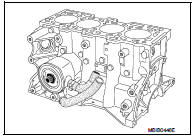
СНЯТИЕ ПОРШНЕВЫХ ПАЛЬЦЕВ
ПРИМЕЧАНИЕ:
Обязательно пометьте шатун, чтобы подобрать его к поршню, так как классы высоты поршней в одном двигателе могут различаться (см. раздел «Технические характеристики»).
Чтобы снять поршневой палец, выведите стопорное кольцо отверткой, затем извлеките палец.
ШАТУННЫЙ ВКЛАДЫШ
• Шатунные вкладыши устанавливаются с помощью инструмента KV113B0140 (Mot. 1492) и инструмента KV113B0150 (Mot. 1492-03).

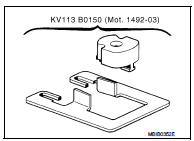
НА ТЕЛЕ ШАТУНА
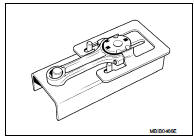
1. Вставьте опору шатунного вкладыша (A) инструмента KV113B0150 [Mot. 1492-03 (совместите гравировку (B), как показано на рисунке)] в паз (C) основания инструмента KV113B0140 (Mot. 1492).
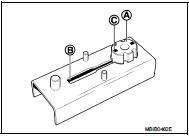
2. Установите направляющую (D) инструмента KV113B0150 (Mot. 1492-03) на основание (как показано на рисунке).

3. Уложите тело шатуна на основание инструмента (как показано на схеме). Убедитесь, что нижняя часть (E) верхней головки касается центрирующего штифта, и переместите направляющую (G) в направлении стрелки.

4. Уложите шатунный вкладыш [шириной 20,625 мм (0,8120 дюйма)] (F) на опору шатунного вкладыша, затем продвиньте его в направлении стрелки (как показано на рисунке).
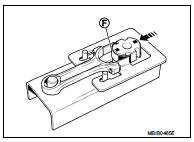
5. Подведите опору шатунного подшипника к основанию тела шатуна.
6. Снимите опору тела шатуна и повторите операцию для остальных тел шатунов.
НА КРЫШКЕ ШАТУНА
1. Установите опору шатунного подшипника на гравированную метку (C), если ширина шатунного подшипника равна 20,625 мм (0,8120 дюйма).2. Установите опору шатунного вкладыша на гравировку (D), если ширина шатунного вкладыша равна 17,625 мм (0,6939 дюйма).
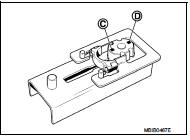
3. Установите крышку шатуна, как показано на рисунке.
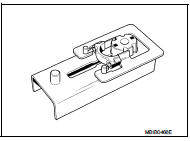
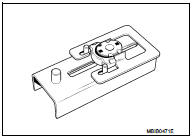
4. Продвигайте направляющую (в направлении стрелки), пока крышка шатуна не упрётся в штифты (I) на основании инструмента.
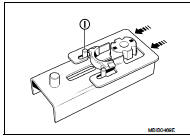
5. Установите шатунный вкладыш (H) на опору вкладыша, затем продвиньте его в направлении стрелки (как показано на рисунке).
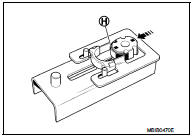
6. Подведите опору шатунного подшипника к основанию крышки шатуна.
7. Снимите опору шатунного вкладыша и повторите операцию для остальных крышек шатунов.
ЗАМЕНА МАСЛЯНЫХ ФОРСУНОК
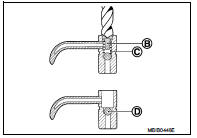
Снятие 1. Чтобы снять масляные форсунки (A), их необходимо рассверлить сверлом диаметром 7 мм (0,28 дюйма). Это необходимо для того, чтобы извлечь упорную шайбу пружины (B) и пружину (C).
1. Чтобы снять масляные форсунки (A), их необходимо рассверлить сверлом диаметром 7 мм (0,28 дюйма). Это необходимо для того, чтобы извлечь упорную шайбу пружины (B) и пружину (C).
ПРИМЕЧАНИЕ:
Не снимайте шарик (D), чтобы он не попал в контур охлаждения.
2. Удалите стружку и пружину подходящей щёткой.
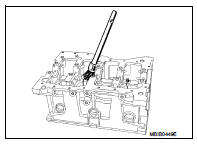
3. Ввинтите инструмент KV113B0120 (Mot. 1485-01) в рассверленные форсунки, используя шестигранный ключ 6 мм (0,24 дюйма), который должен входить в инструмент.

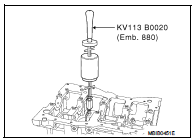
4. Накрутите инструмент KV113B0020 (Emb. 880) на KV113B0120 (Mot.
1485-01) и извлеките масляную форсунку.
СБОРКА
УСТАНОВКА МАСЛЯНЫХ ФОРСУНОК
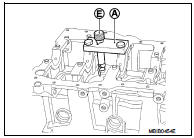
Установка масляных форсунок для цилиндров № 1 и № 3 1. Установите пластину (A) инструмента KV113B0170 (Mot. 1494) на блок цилиндров (как показано на рисунке), не затягивая два болта (C). 2. Установите направляющий стержень (B) в пластину (A) и вставьте конец направляющего стержня в отверстие масляной форсунки, чтобы центрировать пластину (A). 3. Затяните два болта (C).4. Извлеките направляющий стержень.
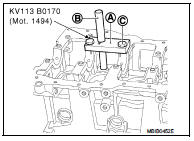
5. Установите толкатель вместо направляющего стержня, затем вставьте масляную форсунку в толкатель.
ПРИМЕЧАНИЕ:Убедитесь, что масляная форсунка правильно сориентирована: конец форсунки (D) направлен к центру цилиндра.
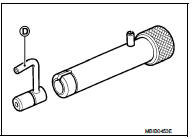
6. Масляные форсунки необходимо устанавливать с помощью инструмента KV113B0170 (Mot. 1494).
7. Молотком постукивайте по толкателю до тех пор, пока буртик (E) толкателя не коснётся пластины (A).
Установка масляных форсунок для цилиндров № 2 и № 4 1. Установите пластину (A) инструмента KV113B0170 (Mot. 1494) на блок цилиндров (как показано на рисунке), не затягивая два болта (C). 2. Установите направляющий стержень (B) в пластину (A) так, чтобы конец направляющего стержня вошел в отверстие масляной форсунки, и отцентрируйте пластину (A). 3. Затяните два болта (C).
4. Извлеките направляющий стержень.
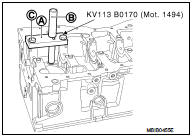
5. Установите толкатель вместо направляющего стержня, затем вставьте масляную форсунку в толкатель.
ПРИМЕЧАНИЕ:Убедитесь, что масляная форсунка правильно сориентирована: конец форсунки (D) направлен к центру цилиндра
.
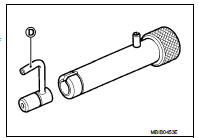
6. Молотком постукивайте по толкателю до тех пор, пока буртик (E) толкателя не коснётся пластины (A).

Ориентация масляных форсунок (см. схему ниже) • Очистите блок цилиндров и коленчатый вал, протянув проволоку через каналы смазки.
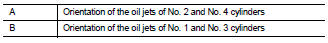
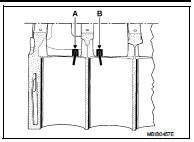
УСТАНОВКА КОРЕННЫХ ВКЛАДЫШЕЙ
1. Установите коренные вкладыши с канавкой в блок цилиндров.
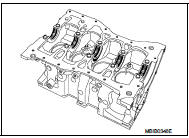
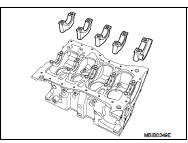
2. Установите гладкие вкладыши в крышки коренных подшипников.
КОРЕННОЙ ВКЛАДЫШ
• Двигатель собран с коренными подшипниками без фиксирующего паза.1. Коренные вкладыши устанавливаются в блок цилиндров и в крышки с помощью инструмента KV113B0160 (Mot. 1493-01).
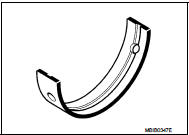
2. Направление установки в блок цилиндров: на все посадочные места установите коренные вкладыши с канавкой.

3. Направление установки в крышки коренных подшипников: установите коренные вкладыши без канавки.
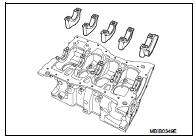
В БЛОКЕ ЦИЛИНДРОВ
1. Установите инструмент KV113B0160 (Mot. 1493-01) на блок цилиндров.
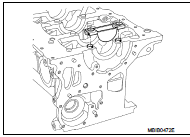
2. Надавливайте в точке (A), пока крышка подшипника не коснётся инструмента KV113B0160 (Mot. 1493-01) в точке (B).
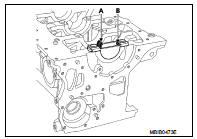
В КРЫШКАХ КОРЕННЫХ ПОДШИПНИКОВ
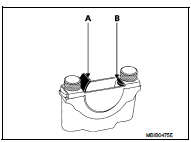
1. Установите инструмент KV113B0160 (Mot. 1493-01) на крышку коренного подшипника.

2. Установите коренной вкладыш в инструмент KV113B0160 (Mot. 1493-01), затем надавливайте в точке (A), пока коренной вкладыш не коснётся инструмента KV113B0160 (Mot. 1493-01) в точке (B).
3. Смажьте коренной подшипник. 4. Установите коленчатый вал. 5. Установите боковые упорные шайбы на подшипник № 3, канавками в сторону коленчатого вала.
6. Установите крышки коренных подшипников на крышку № 1 (они пронумерованы от 1 до 5, и эти номера должны располагаться напротив водяного насоса), затем затяните болты следующим образом: а. Затяните болты.
 : 25 Н·м
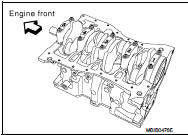
б. Поверните болт на 47° ±6° по часовой стрелке (затяжка по углу поворота).
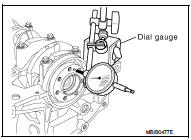
7. Проверьте осевой зазор коленчатого вала, который без износа упорных полуколец должен составлять: 0,045–0,252 мм (0,0018–0,0099 дюйма)
8. Проверьте осевой зазор коленчатого вала, который с износом упорных полуколец должен составлять: 0,045–0,852 мм (0,0018–0,0335 дюйма)
УСТАНОВКА ПЕРВОГО КОРЕННОГО ПОДШИПНИКА
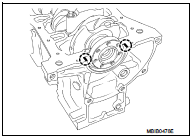
1. Обезжирьте привалочные поверхности (блока цилиндров и подшипника № 1). Они должны быть чистыми, сухими и без следов смазки (в особенности удалите отпечатки пальцев).2. Нанесите два валика жидкого герметика шириной 1 мм (0,04 дюйма) на первый коренной подшипник блока цилиндров.
Затяните болты крышки первого коренного подшипника следующим образом: а. Затяните болты.
: 25 Н·м
б. Поверните болт на 47° ±6° по часовой стрелке (затяжка по углу поворота).
ШАТУНЫ / ПОРШНЕВАЯ ГРУППА
• На днищах поршней выгравирована метка, указывающая на заднюю сторону двигателя.
1. Смажьте поршневой палец маслом.2. Проверьте, что поршневые пальцы свободно вращаются в новом поршне и в соответствующем шатуне.
Направление установки шатуна относительно поршня • Направьте метку (A), выгравированную на днище поршня, вверх, а плоскость (B) нижней головки шатуна вниз, как показано на рисунке.

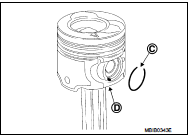
НАПРАВЛЕНИЕ УСТАНОВКИ СТОПОРНЫХ КОЛЕЦ НА ПОРШЕНЬ
• Расположите разрез (C) стопорных колец напротив канавки для снятия и установки (D).
УСТАНОВКА СТОПОРНЫХ КОЛЕЦ
1. Кольца, установленные в исходное положение, должны свободно перемещаться в своих канавках.2. Убедитесь, что стопорные кольца установлены правильно, надпись TOP должна быть направлена вверх.
Ориентация поршневых колец на поршне
1. Убедитесь, что разрез каждого поршневого кольца правильно ориентирован, как показано на рисунке.

2. Нанесите свежее моторное масло на поршни. 3. Установите шатунно-поршневые группы в блок цилиндров с помощью оправки для колец, следя за правильной ориентацией (метка в сторону маховика). 4. Установите шатуны на смазанные шатунные шейки коленчатого вала. 5. Установите крышки шатунов, убедившись в правильности их соответствия.
6. Затяните болты крышки нижней головки шатуна моментом 20 Н·м, плюс затяжка по углу поворота 45°±6°.
: 20 Н·м

7. Проверьте, что нижние головки шатунов имеют правильный осевой зазор 0,205–0,467 мм (0,0081–0,0184 дюйма).
ШАТУННЫЙ ВКЛАДЫШ
• Двигатель установлен с шатунным вкладышем без фиксирующего паза.
ПРИМЕЧАНИЕ:
Верхний и нижний шатунные вкладыши имеют разную ширину.
Ширина шатунного вкладыша: верхний вкладыш: 20.625 мм (0.8120 дюйма) нижний вкладыш: 17.625 мм (0.6939 дюйма)
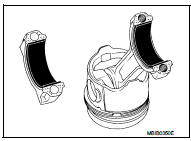
• Шатунные вкладыши устанавливаются с помощью инструмента KV113B0140 (Mot. 1492) и инструмента KV113B0150 (Mot. 1492-03).
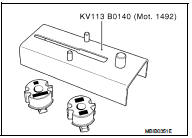
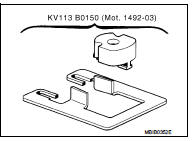
ПРОВЕРКА ВЫСТУПАНИЯ ПОРШНЯ
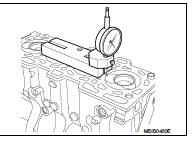
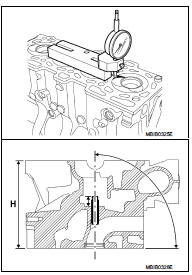
1. Очистите днище поршня. 2. Проверните коленчатый вал на один оборот по направлению вращения, чтобы поршень № 1 приблизился к ВМТ. 3. Установите на поршень инструмент KV113B0050 (Mot. 252-01) (коммерческий сервисный инструмент) или его эквивалент.4. Установите инструмент KV113B0040 (Mot. 251-01) (серийно выпускаемый сервисный инструмент) или эквивалентный инструмент с индикатором на опорной пластине KV113B0050 (Mot. 252-01) (серийно выпускаемый сервисный инструмент) или эквивалентный инструмент и определите ВМТ.
ПРИМЕЧАНИЕ:
Все измерения необходимо выполнять вдоль продольной оси двигателя, чтобы исключить погрешности, вызванные перекосом поршня.
Измерительный наконечник индикатора не должен находиться в зазоре клапана.
5. Проверьте выступание поршня, которое должно составлять 0.099 - 0.285 мм (0.0039 - 0.0112 дюйма).
Высота головки блока цилиндров: H = 127 мм (5.00 дюйма)
Прогиб привалочной плоскости:
Головка блока цилиндров: 0.05 мм (0.0020 дюйма) Блок цилиндров: 0.03 мм (0.0012 дюйма)
ШЛИФОВКА НЕ ДОПУСКАЕТСЯ
Проверьте головку блока цилиндров на наличие трещин с помощью ванны для испытания головки блока цилиндров (включающей поддон и комплект, подходящий для головки блока цилиндров, заглушку, уплотнительную пластину и глухую пластину).
УСТАНОВКА ЗАДНЕЙ КРЫШКИ САЛЬНИКА КОЛЕНЧАТОГО ВАЛА И МАСЛЯНОГО НАСОСА
1. Затяните датчик детонации.
 : 20 Н·м
2. Затяните датчик давления масла.
 : 25 Н·м
3. Установите звездочку и цепь масляного насоса.
 : 25 Н·м
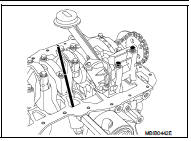
ПРИМЕЧАНИЕ
:
Привалочные поверхности (блока цилиндров, задней крышки сальника и водяного насоса) должны быть чистыми, сухими и без смазки (в частности, удалите отпечатки пальцев).
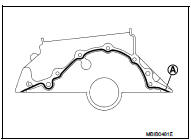
На заднюю крышку сальника коленчатого вала следует нанести жидкий герметик.
Валик герметика (A) должен иметь ширину 1.5 - 2 мм (0.059 - 0.079 дюйма) и наноситься в соответствии с рисунком.
• Используйте оригинальный жидкий герметик Nissan или аналогичный.
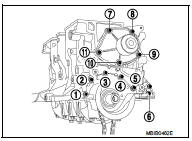
4. Установите заднюю крышку сальника коленчатого вала. Затяните болты (№1 - 6) в последовательности, показанной на рисунке.
 : 12 Н·м
5. Установите новую прокладку на привалочную поверхность водяного насоса и установите водяной насос. Нанесите каплю резьбового герметика на болты (№7 - 11) в числовом порядке, как показано на рисунке.
 : 11 Н·м
• Используйте оригинальный резьбовой герметик или эквивалент.
ПРИМЕЧАНИЕ:
Привалочные поверхности (блока цилиндров и задней крышки сальника коленчатого вала) должны быть чистыми, сухими и без следов смазки (в особенности удалите отпечатки пальцев). 6. Нанесите четыре валика (B) герметика диаметром 5 мм (0,20 дюйма).
7. Нанесите две капли (C) жидкого герметика диаметром 7 мм (0.28 дюйма) в месте стыка задней крышки сальника и блока цилиндров.
• Используйте оригинальный жидкий герметик Nissan или аналогичный.
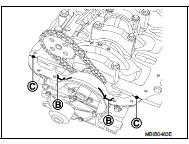

8. При установке масляного поддона убедитесь, что выступы (D) маслоотражательного щитка правильно вошли в пазы (E). 9. При установке масляного поддона убедитесь, что блок цилиндров и масляный поддон правильно совмещены со стороны маховика, чтобы не повредить картер сцепления при установке коробки передач.
10. Установите перегородку (дефлектор) маслоподдона.

11. Установите масляный поддон и затяните болты в числовом порядке, как показано на рисунке.
: 14 Н·м

УСТАНОВКА САЛЬНИКОВ КОЛЕНЧАТОГО ВАЛА
1. Эластомерное уплотнение коленчатого вала, со стороны привода ГРМ.2. Ввверните резьбовой стержень (A) инструмента KV113B0220 (Mot. 1586) в коленчатый вал.
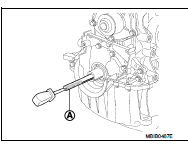
3. Установите распорную втулку (B) инструмента KV113B0220 (Mot. 1586) на коленчатый вал.

4. Установите защитный кожух с сальником на распорную втулку, не касаясь сальника.
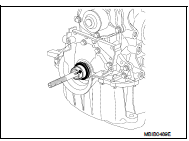
5. Установите крышку (A) и гайку (B) инструмента KV113B0220 (Mot. 1586) (резьбовой частью (C) гайки в сторону от двигателя).

6. Затяните гайку до касания крышки распорной втулки.

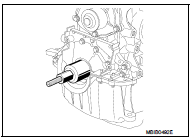
7. Снимите гайку, крышку, защитный кожух и резьбовой стержень.
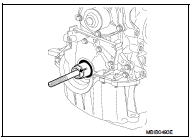
8. Эластомерное уплотнение коленчатого вала, со стороны маховика.
9. Установите инструмент KV113B0210 (Mot. 1585) на коленчатый вал, закрепив его болтами (F).
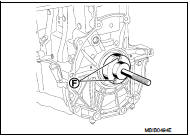
10. Установите защитный кожух с сальником на инструмент KV113B0210 (Mot. 1585), не касаясь сальника.
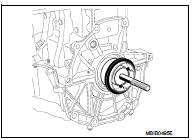
11. Установите крышку (G) и гайку (H) инструмента KV113B0210 (Mot. 1585) (резьбовой частью (I) гайки в сторону от двигателя).
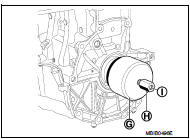
12. Затяните гайку до касания крышки блока цилиндров.
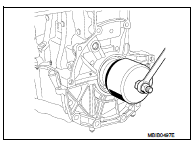
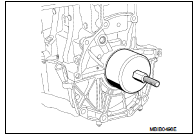
13. Снимите гайку, крышку, защитный кожух и резьбовой стержень.
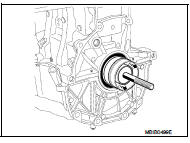
14. Установите инструмент KV113B0060 (Mot. 582-01) и затяните новые болты.
 : 50 - 60 Н·м (5.1 - 6.1 кгс·м, 37
- 44 фут·фунт)
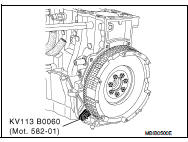
15. Установите корпус сцепления, затянув болты с требуемым моментом.
Болт M6: 13 - 16 Н·м Болт M7: 18 - 22 Н·м
(1.8 - 2.2 кгс·м, 13 - 16 фут·фунт)
16. Снимите инструмент KV113B0060 (Mot. 582-01).
МЕТОД УСТАНОВКИ МАСЛООХЛАДИТЕЛЯ И МАСЛЯНОГО ФИЛЬТРА
1. Установите масляный радиатор. См. LU-37, «Разобранный вид».2. Установите масляный фильтр. См. LU-35, "Разобранный вид".
Проверка
МАРКИРОВКА ПОРШНЯ
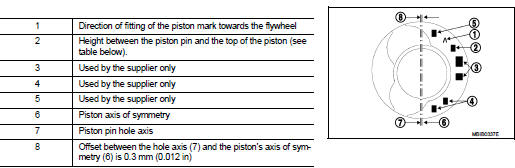
ТАБЛИЦА ВЫСОТ ОСИ ПОРШНЕВОГО ПАЛЬЦА
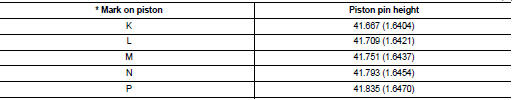
Допуск на высоту оси поршневого пальца: ±0.02 мм (±0.0008).
* Различные высоты оси поршневого пальца предназначены исключительно для сборочного завода двигателей.
Запасные части поставляются только для поршней классов (высоты) L, M, N.
ПРИМЕЧАНИЕ:• Если двигатель собран с поршнем класса K, в качестве замены необходимо установить поршень класса L.
• Если двигатель собран с поршнем класса P, в качестве замены необходимо установить поршень класса N.
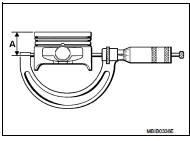
ИЗМЕРЕНИЕ ДИАМЕТРА ПОРШНЯ
Диаметр поршня необходимо измерять на высоте A = 56 мм (2.20 дюйма).
Диаметр поршня: 75.933 - 75.947 мм (2.9895 - 2.9900 дюйма)
Поршневой палец:
Длина: 59.7 - 60.3 мм (2.350 - 2.374 дюйма) Наружный диаметр: 24.8 - 25.2 мм (0.976 - 0.992 дюйма) Внутренний диаметр: 13.55 - 13.95 мм (0.5335 - 0.5492 дюйма)
ПОРШНЕВОЕ КОЛЬЦО
Толщина:
Верхнее компрессионное кольцо: 1.97 - 1.99 мм (0.0776 - 0.0783 дюйма) 2-е компрессионное кольцо: 1.97 - 1.99 мм (0.0776 - 0.0783 дюйма) Маслосъемное кольцо: 2.47 - 2.49 мм (0.0972 - 0.0980 дюйма)
Поршневые кольца поставляются предварительно подогнанными.
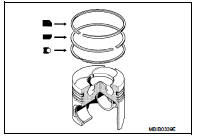
ЗАЗОР В ЗАМКЕ ПОРШНЕВОГО КОЛЬЦА
Зазор в замке:
Верхнее компрессионное кольцо: 0.20 - 0.35 мм (0.0079 - 0.0138 дюйма) 2-е компрессионное кольцо: 0.70 - 0.90 мм (0.0276 - 0.0354 дюйма) Маслосъемное кольцо: 0.25 - 0.50 мм (0.0098 - 0.0197 дюйма)
ШАТУН
Шатун с разъемной крышкой.
ПРЕДУПРЕЖДЕНИЕ:• Болты необходимо смазать моторным маслом под головками и на резьбе при установке шатунов в двигатель. • Крышки кривошипных головок шатунов фиксируются на шатуне по неровностям плоскости разъема. • Удары или попадание посторонних предметов между сопрягаемыми поверхностями шатуна и крышки приведут к быстрому разрушению шатуна.
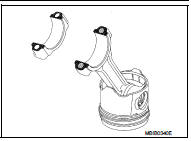
Осевой зазор нижней головки шатуна: 0.205 - 0.467 мм (0.0081 - 0.0184 дюйма)
Диаметральный зазор нижней головки шатуна: 0.035 - 0.045 мм (0.0014 - 0.0018 дюйма)
Межосевое расстояние между нижней и верхней головками шатуна: 133.75 мм (5.2657 дюйма)
Диаметр нижней головки шатуна: 47.610 - 47.628 мм (1.8744 - 1.8751 дюйма)
Диаметр верхней головки шатуна (без втулки): 27.24 - 27.26 мм (1.0724 - 1.0732 дюйма)
(с втулкой): 25.013 - 25.025 мм (0.9848 - 0.9852 дюйма)
:
Втулки верхней головки шатуна не подлежат замене.
Максимальная разница по массе сборок шатуна, поршня и поршневого пальца для одного двигателя должна составлять 0.245 Н (25 г, 0.88 унции).
ПРЕДУПРЕЖДЕНИЕ:• Чтобы не вызвать образование трещины в шатуне, никогда не используйте острый предмет для нанесения меток на крышки кривошипных головок шатунов в соответствии с их шатунами. • Используйте перманентный маркер.
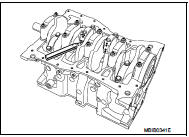
НАПРАВЛЕНИЕ УСТАНОВКИ ШАТУНА ОТНОСИТЕЛЬНО ПОРШНЯ
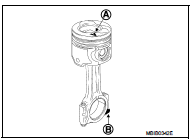
• Направьте метку (A), выгравированную на верхней части поршня, вверх, а фрезерованную плоскость (B) нижней головки шатуна вниз, как показано на рисунке.
НАПРАВЛЕНИЕ УСТАНОВКИ СТОПОРНЫХ КОЛЕЦ НА ПОРШЕНЬ
• Расположите разрез (C) стопорных колец напротив канала для снятия и установки (D).

КОЛЕНЧАТЫЙ ВАЛ
Количество коренных шеек: 5 Осевой зазор коленчатого вала: Без износа упорных полуколец: 0,045 - 0,252 мм (0,0018 - 0,0099 дюйма) С износом упорных полуколец: 0,045 - 0,852 мм (0,0018 - 0,0335 дюйма) Диаметральный зазор коленчатого вала: Коренные шейки: 0,027 - 0,054 мм (0,0011 - 0,0021 дюйма) Шатунные шейки: 0,035 - 0,045 мм (0,0014 - 0,0018 дюйма) Диаметр коренных шеек: 47,99 - 48,01 мм (1,8894 - 1,8902 дюйма) Диаметр шатунных шеек: 43,96 - 43,98 мм (1,7307 - 1,7315 дюйма)
• Боковые упорные шайбы устанавливаются на подшипник № 3.• Ремонтная обработка (перешлифовка) не допускается.
ОПРЕДЕЛЕНИЕ КЛАССА КОРЕННОГО ПОДШИПНИКА (ЗАВОДСКАЯ УСТАНОВКА)
Маркировка (A) на коленчатом валу • Расшифровка маркировки (A): количество коренных шеек
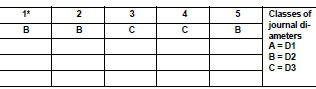
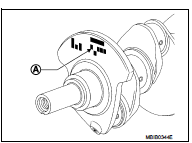
* Со стороны маховика.
Таблица классов диаметров шеек
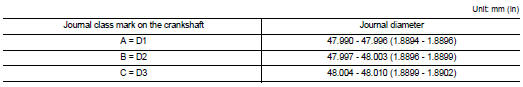
БЛОК ЦИЛИНДРОВ
ИДЕНТИФИКАЦИЯ ДВИГАТЕЛЯ
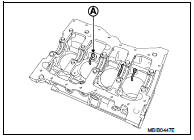
Диаметры посадочных отверстий (A) под коренные подшипники блока цилиндров обозначены отверстием в блоке (B), расположенным над масляным фильтром.
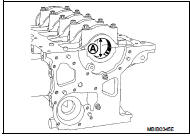

ИДЕНТИФИКАЦИЯ ДВИГАТЕЛЯ
Идентификация осуществляется по гравированной табличке на блоке цилиндров, на которой указаны:
• A: тип двигателя
• B: буквенный код одобрения типа двигателя • D: код
• E: суффикс двигателя
• F: серийный номер двигателя • G: завод-изготовитель двигателя
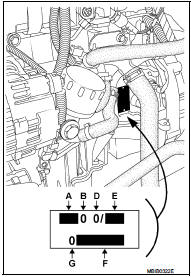
ТАБЛИЦА ВНУТРЕННИХ ДИАМЕТРОВ ПОСАДОЧНЫХ ОТВЕРСТИЙ ПОД КОРЕННЫЕ ПОДШИПНИКИ БЛОКА ЦИЛИНДРОВ
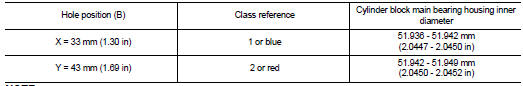
ПРИМЕЧАНИЕ:
Зона маркировки включает:
• X - Y определяет класс диаметра подшипников A или B.
ПОДБОР КОРЕННЫХ ПОДШИПНИКОВ

* Класс диаметра посадочного отверстия под коренной подшипник в блоке цилиндров.
ПРИМЕЧАНИЕ:
Запасные части поставляются только класса C2 (синий).