Zylinderblock
Zerlegen und Zusammenbauen
VORBEREITUNG DES ALTMOTORS
Der Motor muss gereinigt und entleert werden (Öl und Kühlmittel).
Am Altmotor belassen oder in den Rücksendekarton legen: • Ölfilter
• Öldruckschalter
• Wasserpumpe
• Einspritzpumpe
• Rail
• Injektoren
• Glühkerzen
• Ölmessstab
• Unterdruckpumpe
• Schwungrad
Nicht vergessen zu entfernen:
• Alle Kühlmittelleitungen
• Abgaskrümmer
• Generator
• Servopumpe
• Klimakompressor
• Generatorhalterung
• Ölstandsensor
• Kühlmittelauslasseinheit am Zylinderkopf
Der Altmotor ist unter denselben Bedingungen auf der Basis zu sichern wie der instand gesetzte Motor:
• Kunststoffstopfen und Abdeckungen montiert • Kartonabdeckung über der Baugruppe
AUSBAU
OBERER MOTOR AUSBAUEN
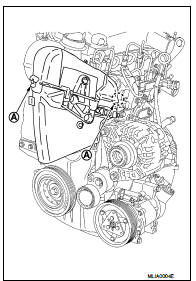
1. Oberen Steuerriemendeckel abnehmen, indem die beiden Laschen (A) ausgerastet werden.
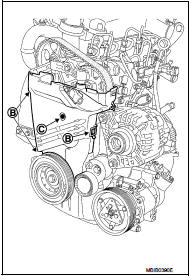
2. Unteren Steuerriemendeckel abnehmen, indem die drei Laschen (B) ausgerastet und der Kunststoffbolzen (C) herausgezogen wird.
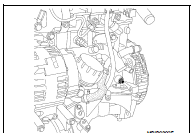
3. Aufhängungshalterung des Zylinderkopfs und Sensor für die Position der Hochdruckpumpe ausbauen.

4. OT-Stiftkappe entfernen.
RIEMEN AM STEUERPUNKT POSITIONIEREN
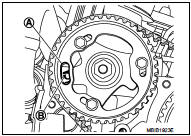
1. Kurbelwelle im Uhrzeigersinn drehen, bis die Position (A) der Nockenwellenriemenscheibe der Position (B) am Zylinderkopf gegenüberliegt.
2. OT-Einstellstift [SST: KV 113B0110 (Mot. 1430)] (A) in die Nockenwellenriemenscheibe und den Zylinderkopf einsetzen.

3. Werkzeug KV113B0130 (Mot. 1489) eindrehen.
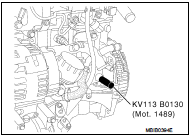
4. Motor im Uhrzeigersinn (Steuerseite) drehen, bis die Kurbelwelle am Werkzeug KV113B0130 (Mot. 1489) anliegt.
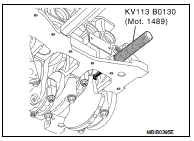
5. Das Werkzeug KV113B110 (Mot. 1430) (A) muss in die Bohrungen der Nockenwellenriemenscheibe und des Zylinderkopfs eingreifen.
6. Werkzeug KV113B0130 (Mot. 1489) entfernen.

7. Werkzeug KV113B0060 (Mot. 582-01) einbauen.
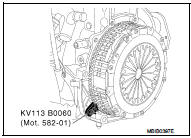
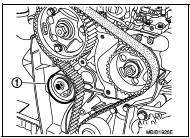
8. Riemenscheibe der Kurbelwelle (1) abnehmen.
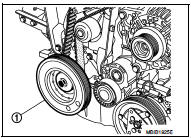
9. Zahnriemen durch Lösen der Schraube des Spanners (1) entspannen und dann den Zahnriemen abnehmen. 10. Zahnriemenspanner und inneren Steuerriemendeckel abnehmen.
11. Luftfiltergehäuse ausbauen. Siehe EM-278.
12. Ölzufuhrleitung des Turboladers (A) auf der Zylinderkopfseite abnehmen.
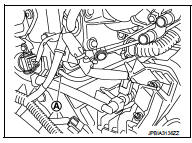
13. Ölzufuhrleitung des Turboladers auf der Turboladerseite, Muttern (A) und Torx-Schraube des Turboladerflansches sowie den Ölrücklaufschlauch des Turboladers (1) abnehmen.
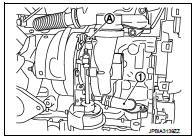
14. Kraftstoffrücklaufleitung am Ventildeckel an der Kraftstoffüberlaufleitung (1) lösen, danach den Ventildeckel (2) abnehmen.

15. Führungsrohr des Ölmessstabs und Zylinderkopf abnehmen.
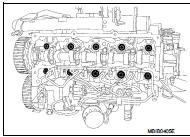
REINIGUNG
• Die Dichtflächen von Aluminiumbauteilen dürfen auf keinen Fall verkratzt werden. • Dichtungsreste, die an der Metalloberfläche haften, mit einem geeigneten Werkzeug entfernen. • Das Lösemittel auf das zu reinigende Teil auftragen, etwa 10 Minuten einwirken lassen und anschließend mit einem Holzspachtel entfernen. • Bei diesem Arbeitsschritt Handschuhe tragen. • Das Lösemittel nicht auf den Lack tropfen lassen. • Bei diesem Arbeitsschritt besonders sorgfältig vorgehen, damit keine Fremdkörper in die Ölleitungen zu den Nockenwellen (Leitungen im Zylinderkopf und in seinem Deckel) und in die Ölrücklaufleitungen gelangen.• Die Nichtbeachtung dieser Anweisungen kann zur Blockierung der Ölkanäle führen, was zu schneller und schwerwiegender Beschädigung des Motors führt.
DEMONTAGE DES UNTEREN MOTORS
1. Werkzeug KV113B0060 (Mot. 582-01) einbauen.
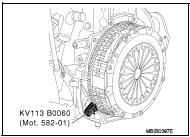
2. Kupplungsgehäuse abnehmen.
3. Schwungrad abnehmen.
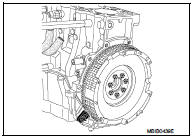
4. Ölwannenschrauben in der abgebildeten Reihenfolge in umgekehrter Reihenfolge lösen.

5. Schwallblech abnehmen.
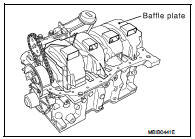
6. Ölstandsensor abnehmen.
7. Ölpumpe abnehmen.
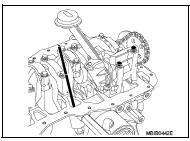
8. Hintere Kurbelwellendichtungshalterung abnehmen.
9. Wasserpumpe abnehmen.
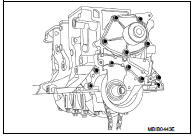
10. Ölpumpenkette abnehmen.
11. Antriebskettenrad der Ölpumpe abnehmen.
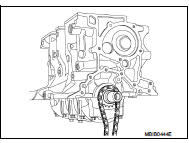
Einen Permanentmarker verwenden.
12. Pleuelschrauben und die Pleuel-Kolben-Baugruppen abnehmen.
HINWEIS:
Die Position der Hauptlagerdeckel muss unbedingt markiert werden, da die Klasse für jedes Lager unterschiedlich sein kann.
14. Kurbelwelle abnehmen.
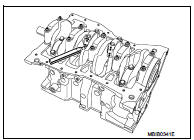
15. Öldruckschalter, Klopfsensor und die Verbindungsschraube der Ölfilterhalterung ausbauen.
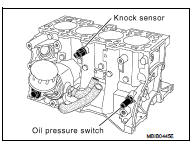
16. Verbindungsschraube des Ölkühlers ausbauen.
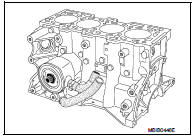
KOLBENBOLZEN AUSBAUEN
HINWEIS:
Die Pleuelstange unbedingt mit ihrem Kolben kennzeichnen, da die Kolbenhöhenklassen innerhalb desselben Motors unterschiedlich sein können (siehe Abschnitt Technische Daten).
Zum Ausbau des Kolbenbolzens den Sicherungsring mit einem Schraubendreher entfernen und anschließend den Bolzen herausdrücken.
PLEUELLAGER
• Die Pleuellager werden mit Werkzeug KV113B0140 (Mot. 1492) und Werkzeug KV113B0150 (Mot. 1492-03) montiert.

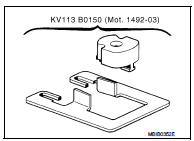
AM PLEUELSCHAFT
1. Die Lagerstützen (A) von Werkzeug KV113B0150 [Mot. 1492-03] in die Nut (C) am Sockel von Werkzeug KV113B0140 (Mot. 1492) schieben. Dabei die eingravierte Markierung (B) wie abgebildet ausrichten.
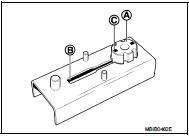
2. Die Führung (D) von Werkzeug KV113B0150 (Mot. 1492-03) wie abgebildet auf den Sockel setzen.

3. Den Pleuelschaft wie abgebildet auf den Sockel des Werkzeugs legen. Prüfen, ob der untere Teil (E) des kleinen Pleuelauges am Zentrierstift anliegt, und die Führung (G) in Pfeilrichtung schieben.

4. Das Pleuellager [mit einer Breite von 20,625 mm (0,8120 in)] (F) auf die Lagerstütze legen und anschließend in Pfeilrichtung schieben (wie abgebildet).
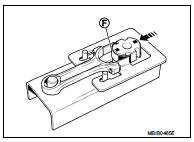
5. Die Pleuelstütze an die Basis des Pleuelkörpers heranführen.
6. Die Stützen des Pleuelschafts entfernen und den Vorgang für die übrigen Pleuelschäfte wiederholen.
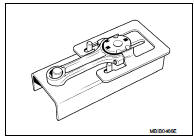
AM PLEUELDECKEL
1. Die Pleuellagerstütze entweder auf der eingravierten Markierung (C) positionieren, wenn die Breite des Pleuellagers 20,625 mm (0,8120 in) beträgt.2. Die Lagerstütze auf die eingravierte Markierung (D) setzen, wenn die Breite des Pleuellagers 17,625 mm (0,6939 in) beträgt.
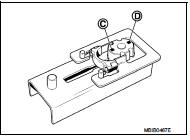
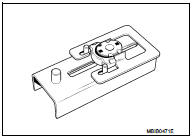
3. Den Pleueldeckel wie abgebildet montieren.
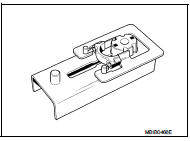
4. Die Führung in Pfeilrichtung schieben, bis der Pleueldeckel an den Stiften (I) am Sockel des Werkzeugs anliegt.
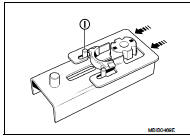
5. Das Pleuellager (H) auf die Lagerstütze setzen und anschließend in Pfeilrichtung schieben (wie abgebildet).
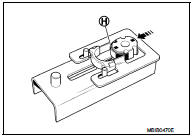
6. Die Pleuellagerstütze an die Basis des Pleuellagerdeckels heranführen.
7. Die Lagerstütze entfernen und den Vorgang für die übrigen Pleueldeckel wiederholen.
ERSETZEN DER ÖLDÜSEN
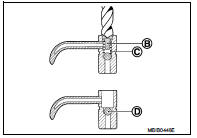
AUSBAU ERSETZEN DER ÖLDÜSEN Ausbau 1. Zum Ausbau der Ölspritzdüsen (A) müssen diese mit einem Bohrer von 7 mm (0,28 in) Durchmesser aufgebohrt werden. Nur so lassen sich der Federanschlag (B) und die Feder (C) entfernen.
1. Zum Ausbau der Ölspritzdüsen (A) müssen diese mit einem Bohrer von 7 mm (0,28 in) Durchmesser aufgebohrt werden. Nur so lassen sich der Federanschlag (B) und die Feder (C) entfernen.
HINWEIS:
Die Kugel (D) nicht entfernen, um zu verhindern, dass sie in den Kühlkreislauf gelangt.
2. Späne und Feder mit einer geeigneten Bürste entfernen.
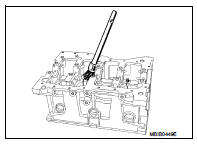
3. Werkzeug KV113B0120 (Mot. 1485-01) mit einem 6-mm-Innensechskantschlüssel in die aufgebohrte Düse einschrauben. Der Schlüssel muss sich im Werkzeug verschieben lassen.

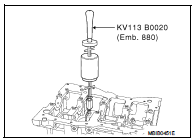
4. Werkzeug KV113B0020 (Emb. 880) auf KV113B0120 (Mot.
1485-01) aufschrauben und die Ölspritzdüse ausbauen.
EINBAU
EINBAU DER ÖLSPRITZDÜSEN
Einbau der Ölspritzdüsen für Zylinder Nr. 1 und Nr. 3 1. Platte (A) des Werkzeugs KV113B0170 (Mot. 1494) auf den Zylinderblock setzen (wie in der Abbildung gezeigt), ohne die beiden Schrauben (C) festzuziehen. 2. Führungsstange (B) in der Platte (A) positionieren und das Ende der Führungsstange in die Bohrung der Ölspritzdüse einführen, um die Platte (A) zu zentrieren. 3. Die beiden Schrauben (C) festziehen.4. Führungsstange ausbauen.
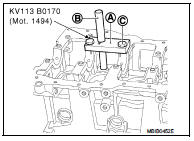
5. Die Stößelstange anstelle der Führungsstange einsetzen und anschließend die Ölspritzdüse in die Stößelstange stecken.
HINWEIS:Prüfen Sie, ob die Ölspritzdüse korrekt ausgerichtet ist, wobei das Ende der Düse (D) zur Mitte des Zylinders zeigt.
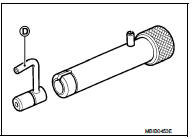
6. Die Ölspritzdüsen müssen mit dem Werkzeug KV113B0170 (Mot. 1494) eingebaut werden.
7. Die Stößelstange mit einem Hammer eintreiben, bis die Schulter (E) der Stößelstange an der Platte (A) anliegt.
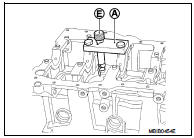
Einbau der Ölspritzdüsen für Zylinder 2 und 4 1. Platte (A) des Werkzeugs KV113B0170 (Mot. 1494) auf den Zylinderblock aufsetzen (wie abgebildet), ohne die beiden Schrauben (C) festzuziehen. 2. Führungsstange (B) in der Platte (A) positionieren und das Ende der Führungsstange in die Bohrung der Ölspritzdüse einführen, um die Platte (A) zu zentrieren. 3. Die beiden Schrauben (C) festziehen.
4. Führungsstange ausbauen.
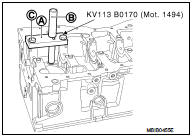
5. Die Stößelstange anstelle der Führungsstange positionieren und anschließend die Ölspritzdüse in die Stößelstange stecken.
HINWEIS:Prüfen Sie, ob die Ölspritzdüse korrekt ausgerichtet ist, wobei das Ende der Düse (D) zur Mitte des Zylinders zeigt
.
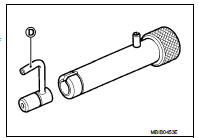
6. Die Stößelstange mit einem Hammer eintreiben, bis die Schulter (E) der Stößelstange an der Platte (A) anliegt.

Ausrichtung der Ölspritzdüsen (siehe Abbildung unten) • Zylinderblock und Kurbelwelle reinigen, indem ein Draht durch die Schmierkanäle geführt wird.
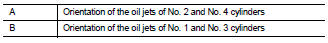
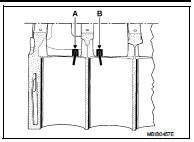
EINBAU DER HAUPTLAGER
1. Die Hauptlager mit Nut auf dem Zylinderblock positionieren.
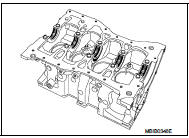
2. Die glatten Lager in die Lagerdeckel einsetzen.
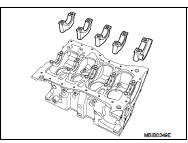
HAUPTLAGER
• Der Motor wird mit Hauptlager ohne Positionierkerbe eingebaut.1. Die Hauptlager werden mit Werkzeug KV113B0160 (Mot. 1493-01) in den Zylinderblock und in die Lagerdeckel eingesetzt.
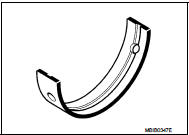
2. Für die Einbaurichtung im Zylinderblock alle Hauptlager mit Nut einsetzen.

3. Für die Einbaurichtung in den Lagerdeckeln Hauptlager ohne Nut einsetzen.
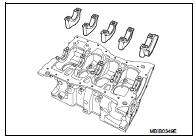
IM ZYLINDERBLOCK
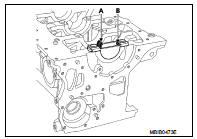
1. Werkzeug KV113B0160 (Mot. 1493-01) auf dem Zylinderblock positionieren.
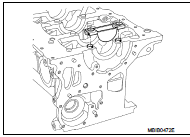
2. Bei (A) drücken, bis der Lagerdeckel bei (B) an KV113B0160 (Mot. 1493-01) anliegt.
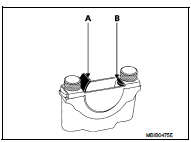
IN DEN LAGERDECKELN
1. Werkzeug KV113B0160 (Mot. 1493-01) auf dem Lagerdeckel positionieren.

2. Das Hauptlager in Werkzeug KV113B0160 (Mot. 1493-01) einsetzen und anschließend bei (A) drücken, bis das Hauptlager bei (B) an Werkzeug KV113B0160 (Mot. 1493-01) anliegt.
3. Hauptlager ölen. 4. Kurbelwelle einbauen. 5. Axialscheiben am Lager Nr. 3 einbauen, wobei die Nuten zur Kurbelwelle zeigen.
6. Die Hauptlagerdeckel auf Lagerdeckel Nr. 1 montieren (die Deckel sind von 1 bis 5 nummeriert, und diese Nummern müssen der Wasserpumpe gegenüberliegen) und die Schrauben wie folgt anziehen: a. Schrauben anziehen.
 : 25 N·m
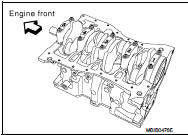
b. Schraube um 47 Grad ±6 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
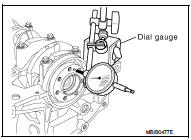
7. Das Axialspiel der Kurbelwelle prüfen. Bei unverschlissenen Axialscheiben muss es 0,045 - 0,252 mm (0,0018 - 0,0099 in) betragen.
8. Das Axialspiel der Kurbelwelle prüfen. Bei verschlissenen Axialscheiben muss es 0,045 - 0,852 mm (0,0018 - 0,0335 in) betragen.
EINBAU DES LAGERS NR. 1
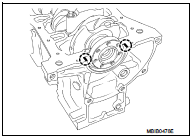
1. Die Dichtflächen (des Zylinderblocks und von Lager Nr. 1) entfetten. Sie müssen sauber, trocken und fettfrei sein (insbesondere Fingerabdrücke entfernen).2. Zwei Raupen Flüssigdichtmittel mit einer Breite von 1 mm (0,04 in) auf das Lager Nr. 1 des Zylinderblocks auftragen.
Die Schrauben des Lagerdeckels Nr. 1 anziehen. Dabei wie folgt vorgehen: a. Schrauben anziehen.
: 25 N·m
b. Schraube um 47 Grad ±6 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
PLEUELSTANGEN / KOLBENBAUGRUPPE
• Die Kolben haben auf dem Kolbenboden eine Markierung, die die hintere Motorseite anzeigt.
1. Kolbenbolzen ölen.2. Prüfen, ob sich die Kolbenbolzen im neuen Kolben und in der zugehörigen Pleuelstange korrekt drehen lassen.
Einbaurichtung der Pleuelstange zum Kolben • Die auf der Kolbenoberseite eingravierte Markierung (A) nach oben und die Abflachung (B) des großen Pleuelauges nach unten richten, wie abgebildet.

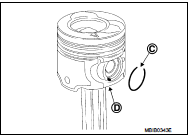
EINBAURICHTUNG DER SICHERUNGSRINGE AM KOLBEN
• Die Öffnung (C) der Sicherungsringe gegenüber der Montage- und Demontagenut (D) positionieren.
EINBAU DER SICHERUNGSRINGE
1. Ringe, die in ihrer ursprünglichen Einstellung montiert sind, müssen sich in ihren Nuten frei bewegen lassen.2. Sicherstellen, dass die Sicherungsringe richtig eingebaut sind, wobei die Aufschrift TOP nach oben zeigt.
Ausrichtung der Kolbenringe im Kolben
1. Sicherstellen, dass der Stoß jedes Kolbenrings wie abgebildet korrekt ausgerichtet ist.

2. Die Kolben mit neuem Motoröl benetzen. 3. Die Pleuel-Kolben-Baugruppen mit dem Kolbenringspannband in den Zylinderblock einbauen. Auf die richtige Einbaurichtung achten (Markierung zum Schwungrad). 4. Die Pleuelstangen auf die geölten Hubzapfen der Kurbelwelle montieren. 5. Die Pleuelkappen montieren und auf korrekte Zuordnung achten.
6. Die Schrauben des Pleuellagerdeckels mit einem Anzugsmoment von 20 N·m anziehen, zusätzlich um 45° ±6° weiterdrehen (Winkelanzug).
: 20 N·m

7. Prüfen, ob das große Pleuelauge das korrekte Axialspiel von 0,205 bis 0,467 mm (0,0081 bis 0,0184 in) aufweist.
PLEUELLAGER
• Der Motor ist mit Pleuellagerschale ohne Positionierkerbe montiert.
HINWEIS:
Die oberen und unteren Pleuellagerschalen haben nicht die gleiche Breite.
Breite der Pleuellagerschalen: Obere Lagerschale: 20.625 mm (0.8120 in) Untere Lagerschale: 17.625 mm (0.6939 in)
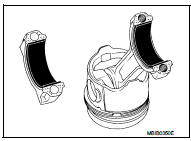
• Die Pleuellager werden mit Werkzeug KV113B0140 (Mot. 1492) und Werkzeug KV113B0150 (Mot. 1492-03) montiert.
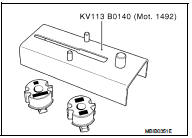
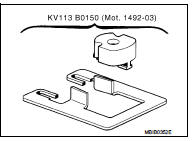
KOLBENÜBERSTAND PRÜFEN
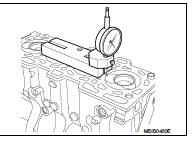
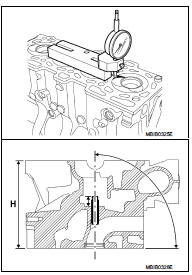
1. Kolbenboden reinigen. 2. Kurbelwelle in Betriebsrichtung eine Umdrehung drehen, um Kolben Nr. 1 nahe an den OT zu bringen. 3. Werkzeug KV113B0050 (Mot. 252-01) (handelsübliches Werkzeug) oder gleichwertiges Werkzeug auf den Kolben montieren.4. Werkzeug KV113B0040 (Mot. 251-01) (Handelsübliches Werkstattwerkzeug) oder gleichwertiges Werkzeug mit Messuhr auf Auflageplatte KV113B0050 (Mot. 252-01) (Handelsübliches Werkstattwerkzeug) oder gleichwertiges Werkzeug montieren und OT einstellen.
HINWEIS:
Alle Messungen müssen entlang der Längsachse des Motors durchgeführt werden, um Fehler durch Verkippen des Kolbens auszuschließen.
Der Messfühler darf sich nicht im Ventilspiel befinden.
5. Kolbenüberstand prüfen, der 0.099 bis 0.285 mm (0.0039 bis 0.0112 in) betragen muss.
Höhe des Zylinderkopfs: H = 127 mm (5.00 in)
Dichtflächenverzug:
Zylinderkopf: 0.05 mm (0.0020 in) Zylinderblock: 0.03 mm (0.0012 in)
NACHSCHLEIFEN NICHT ZULÄSSIG
Zylinderkopf mit dem Zylinderkopf-Prüfbehälter (bestehend aus Wanne und einem für den Zylinderkopf geeigneten Satz, Stopfen, Dichtplatte und Blindplatte) auf mögliche Risse prüfen.
EINBAU DES HINTEREN KURBELWELLENDICHTFLANSCHS UND DER ÖLPUMPE
1. Klopfsensor festziehen.
 : 20 N·m
2. Öldrucksensor festziehen.
 : 25 N·m
3. Ölpumpenkettenrad und Kette montieren.
 : 25 N·m
HINWEIS
:
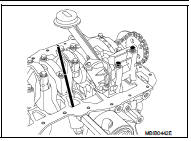
Die Dichtflächen (Zylinderblock, hinterer Kurbelwellendichtflansch und Wasserpumpe) müssen sauber, trocken und frei von Fett sein (insbesondere Fingerabdrücke entfernen).
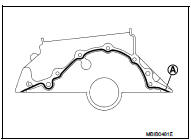
Der hintere Kurbelwellendichtflansch muss mit Flüssigdichtung versehen werden.
Die Raupe (A) muss 1.5 bis 2 mm (0.059 bis 0.079 in) breit sein und gemäß Abbildung aufgetragen werden.
• Original-Flüssigdichtung oder gleichwertige verwenden.
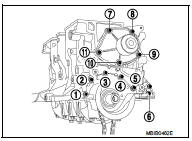
4. Hinteren Kurbelwellendichtflansch montieren. Schrauben (Nr. 1 bis 6) gemäß Abbildung festziehen.
 : 12 N·m
5. Neue Dichtung auf die Fläche der Wasserpumpe legen und Wasserpumpe montieren. Schrauben (Nr. 7 bis 11) gemäß Abbildung in numerischer Reihenfolge mit einem Tropfen Schraubensicherung versehen.
 : 11 N·m
• Original-Schraubensicherung oder gleichwertige Schraubensicherung verwenden.
HINWEIS:
Die Dichtflächen (Zylinderblock und hintere Öldichtungshalterung) müssen sauber, trocken und fettfrei sein (insbesondere Fingerabdrücke entfernen). 6. Vier Raupen (B) Flüssigdichtung mit einem Durchmesser von 5 mm (0,20 in) auftragen.
7. Zwei Tropfen (C) Flüssigdichtung mit einem Durchmesser von 7 mm (0.28 in) am Übergang zwischen hinterem Kurbelwellendichtflansch und Zylinderblock auftragen.
• Original-Flüssigdichtung oder gleichwertige verwenden.
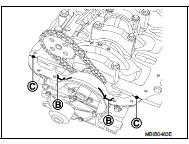

8. Beim Einbau der Ölwanne sicherstellen, dass die Laschen (D) des Schwallblechs korrekt in den Aussparungen (E) sitzen. 9. Beim Einbau der Ölwanne sicherstellen, dass Zylinderblock und Ölwanne auf der Schwungradseite korrekt ausgerichtet sind, um eine Beschädigung der Kupplungsglocke beim Einbau des Getriebes zu vermeiden.
10. Ölleitblech montieren.

11. Ölwanne montieren und die Schrauben gemäß Abbildung in numerischer Reihenfolge festziehen.
: 14 N·m

EINBAU DER KURBELWELLENDICHTRINGE
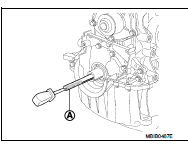
1. Elastomer-Dichtung der Kurbelwelle, Steuerseite.2. Gewindestange (A) des Werkzeugs KV113B0220 (Mot. 1586) in die Kurbelwelle einschrauben.
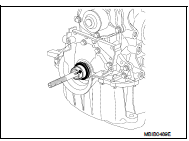
3. Distanzstück (B) des Werkzeugs KV113B0220 (Mot. 1586) auf der Kurbelwelle positionieren.

4. Schutzhülse mit Dichtring auf das Distanzstück montieren und darauf achten, den Dichtring nicht zu berühren.
5. Abdeckung (A) und Mutter (B) des Werkzeugs KV113B0220 (Mot. 1586) montieren (Gewindeteil (C) der Mutter zeigt vom Motor weg).

6. Mutter anziehen, bis die Abdeckung das Distanzstück berührt.

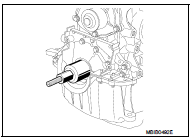
7. Mutter, Abdeckung, Schutzhülse und Gewindestange entfernen.
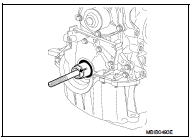
8. Elastomer-Dichtung der Kurbelwelle, Schwungradseite.
9. Werkzeug KV113B0210 (Mot. 1585) auf der Kurbelwelle montieren und mit Schrauben (F) sichern.
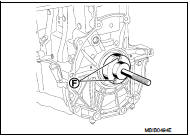
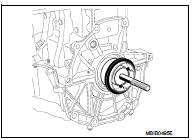
10. Schutzhülse mit Dichtring auf das Werkzeug KV113B0210 (Mot. 1585) setzen und darauf achten, den Dichtring nicht zu berühren.
11. Abdeckung (G) und Mutter (H) des Werkzeugs KV113B0210 (Mot. 1585) montieren (Gewindeteil (I) der Mutter zeigt vom Motor weg).
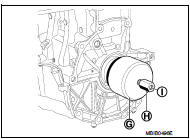
12. Mutter anziehen, bis die Abdeckung den Zylinderblock berührt.
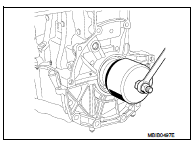
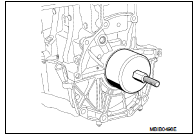
13. Mutter, Abdeckung, Schutzhülse und Gewindestange entfernen.
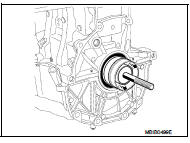
14. Werkzeug KV113B0060 (Mot. 582-01) montieren und die neuen Schrauben festziehen.
 : 50 - 60 N·m (5.1 - 6.1 kg-m, 37
- 44 ft-lb)
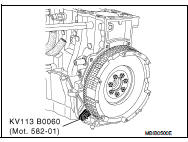
15. Kupplungsgehäuse montieren und die Schrauben auf das vorgeschriebene Drehmoment anziehen.
M6-Schraube: 13 - 16 N·m M7-Schraube: 18 - 22 N·m
(1.8 - 2.2 kg-m, 13 - 16 ft-lb)
16. Werkzeug KV113B0060 (Mot. 582-01) entfernen.
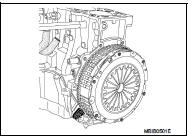
EINBAUVERFAHREN FÜR ÖLKÜHLER UND ÖLFILTER
1. Ölkühler einbauen. Siehe LU-37, „Explosionszeichnung“.2. Ölfilter montieren. Siehe LU-35, „Explosionsdarstellung“.
Prüfung
KOLBENKENNZEICHNUNG
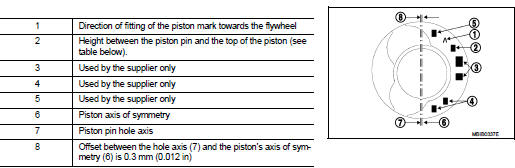
TABELLE DER KOLBENBOLZENHÖHEN
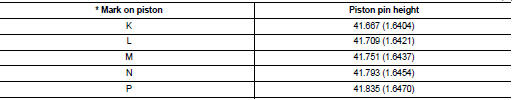
Die Toleranz der Kolbenbolzenhöhen beträgt ±0.02 mm (±0.0008).
* Die unterschiedlichen Kolbenbolzenhöhen sind ausschließlich dem Motormontagewerk vorbehalten.
Die Ersatzteile werden nur Kolbenklassen (Höhe) L, M, N liefern.
HINWEIS:• Wenn der Motor mit einem Kolben der Klasse K eingebaut ist, muss als Ersatz ein Kolben der Klasse L eingebaut werden.
• Wenn der Motor mit einem Kolben der Klasse P montiert ist, muss als Ersatz ein Kolben der Klasse N montiert werden.
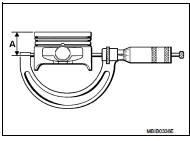
KOLBENDURCHMESSER MESSEN
Der Kolbendurchmesser muss in der Höhe A = 56 mm (2.20 in) gemessen werden.
Kolbendurchmesser: 75.933 - 75.947 mm (2.9895 - 2.9900 in)
Kolbenbolzen:
Länge: 59.7 - 60.3 mm (2.350 - 2.374 in) Außendurchmesser: 24.8 - 25.2 mm (0.976 - 0.992 in) Innendurchmesser: 13.55 - 13.95 mm (0.5335 - 0.5492 in)
KOLBENRING
Dicke:
Verdichtungsring oben: 1.97 - 1.99 mm (0.0776 - 0.0783 in) Verdichtungsring 2: 1.97 - 1.99 mm (0.0776 - 0.0783 in) Ölabstreifring: 2.47 - 2.49 mm (0.0972 - 0.0980 in)
Die Kolbenringe werden einbaufertig eingestellt geliefert.
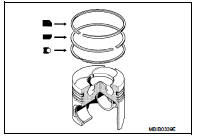
KOLBENRING-STOSSSPALT
Stoßspiel der Kolbenringe:
Verdichtungsring oben: 0.20 - 0.35 mm (0.0079 - 0.0138 in) Verdichtungsring 2: 0.70 - 0.90 mm (0.0276 - 0.0354 in) Ölabstreifring: 0.25 - 0.50 mm (0.0098 - 0.0197 in)
PLEUELSTANGE
Das Pleuel ist mit abnehmbarem Deckel ausgeführt.
WARNUNG:• Die Schrauben müssen unter den Köpfen und auf den Gewinden mit Motoröl benetzt werden, wenn die Pleuelstangen im Motor montiert werden. • Die Pleuelkappen sind durch Unregelmäßigkeiten an der Trennfläche auf der Pleuelstange positioniert. • Stöße oder Fremdkörper zwischen den Passflächen von Pleuelstange und Pleuelkappe führen zu einem raschen Bruch der Pleuelstange.
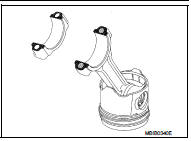
Seitenspiel Pleuelfuß: 0.205 - 0.467 mm (0.0081 - 0.0184 in)
Radiales Spiel Pleuelfuß: 0.035 - 0.045 mm (0.0014 - 0.0018 in)
Mittenabstand Pleuelfuß – Pleuelauge: 133.75 mm (5.2657 in)
Durchmesser Pleuelfuß: 47.610 - 47.628 mm (1.8744 - 1.8751 in)
Durchmesser Pleuelauge (ohne Ring): 27.24 - 27.26 mm (1.0724 - 1.0732 in)
(mit Ring): 25.013 - 25.025 mm (0.9848 - 0.9852 in)
:
Die Buchsen im Pleuelauge können nicht ersetzt werden.
Die maximale Gewichtsdifferenz der Baugruppen aus Pleuel, Kolben und Kolbenbolzen innerhalb eines Motors darf 0.245 N (25 g, 0.88 oz) betragen.
WARNUNG:• Um die Bildung eines Risses in der Pleuelstange zu vermeiden, niemals eine spitze Spitze verwenden, um die Pleuelkappen den Pleuelstangen zuzuordnen.• Einen Dauermarker verwenden.
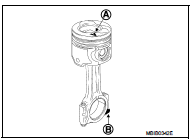
EINBAURICHTUNG DES PLEUELS ZUM KOLBEN
• Die auf der Oberseite des Kolbens eingravierte Markierung (A) nach oben und die Planfläche (B) des Pleuelfußes nach unten gemäß Abbildung ausrichten.
EINBAURICHTUNG DER SICHERUNGSRINGE AM KOLBEN
• Die Öffnung (C) der Sicherungsringe gegenüber dem Ein- und Ausbaukanal (D) positionieren.

KURBELWELLE
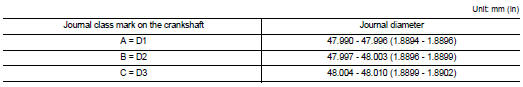
Anzahl der Hauptlager: 5 Axialspiel der Kurbelwelle: Ohne Verschleiß an den Anlaufscheiben: 0,045 - 0,252 mm (0,0018 - 0,0099 in) Mit Verschleiß an den Anlaufscheiben: 0,045 - 0,852 mm (0,0018 - 0,0335 in) Diametrales Lagerspiel der Kurbelwelle: Hauptlagerzapfen: 0,027 - 0,054 mm (0,0011 - 0,0021 in) Hubzapfen: 0,035 - 0,045 mm (0,0014 - 0,0018 in) Durchmesser der Hauptlagerzapfen: 47,99 - 48,01 mm (1,8894 - 1,8902 in) Durchmesser der Hubzapfen: 43,96 - 43,98 mm (1,7307 - 1,7315 in)
• Die Axialscheiben befinden sich am Lager Nr. 3.• Nacharbeit ist nicht zulässig.
ERMITTLUNG DER KLASSE DES HAUPTLAGERS (WERKSEITIGE AUSFÜHRUNG)
Markierung (A) an der Kurbelwelle • Detail der Markierung (A): Anzahl der Hauptlagerzapfen
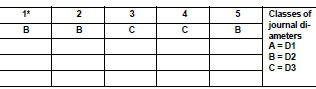
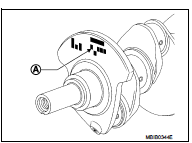
* Schwungradseite.
Tabelle der Durchmesserklassen der Hauptlagerzapfen
ZYLINDERBLOCK
MOTORIDENTIFIKATION
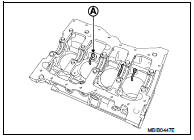
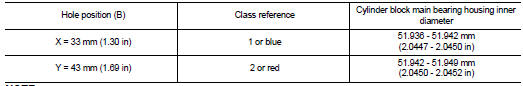
Die Durchmesser der Lagerbohrungen (A) im Zylinderblock sind durch eine Bohrung im Block (B) oberhalb des Ölfilters gekennzeichnet.
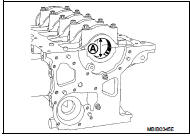

MOTORIDENTIFIKATION
Die Identifikation erfolgt über ein eingraviertes Typenschild am Zylinderblock, auf dem Folgendes angegeben ist:
• A: Motortyp
• B: Genehmigungsbuchstabe des Motors • D: Code
• E: Motorsuffix
• F: Motorseriennummer • G: Montagewerk des Motors
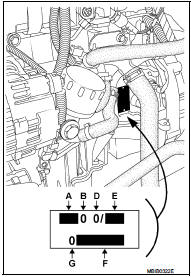
TABELLE DER INNENDURCHMESSER DER HAUPTLAGERAUFNAHMEN IM ZYLINDERBLOCK
HINWEIS:
Der Markierungsbereich umfasst:
• X - Y gibt die Durchmesserklasse der Lager A oder B an.
AUSWAHL DES HAUPTLAGERS

* Durchmesserklasse der Hauptlagerbohrung im Zylinderblock.
HINWEIS:
Ersatzteile werden nur in Klasse C2 (blau) geliefert.