Частичная замена панели (сварная панель)
При повреждении сварной панели её можно полностью заменить сервисной панелью либо выполнить частичную замену, вырезав повреждённый участок и установив на его место сервисную панель.
Порядок замены сварной панели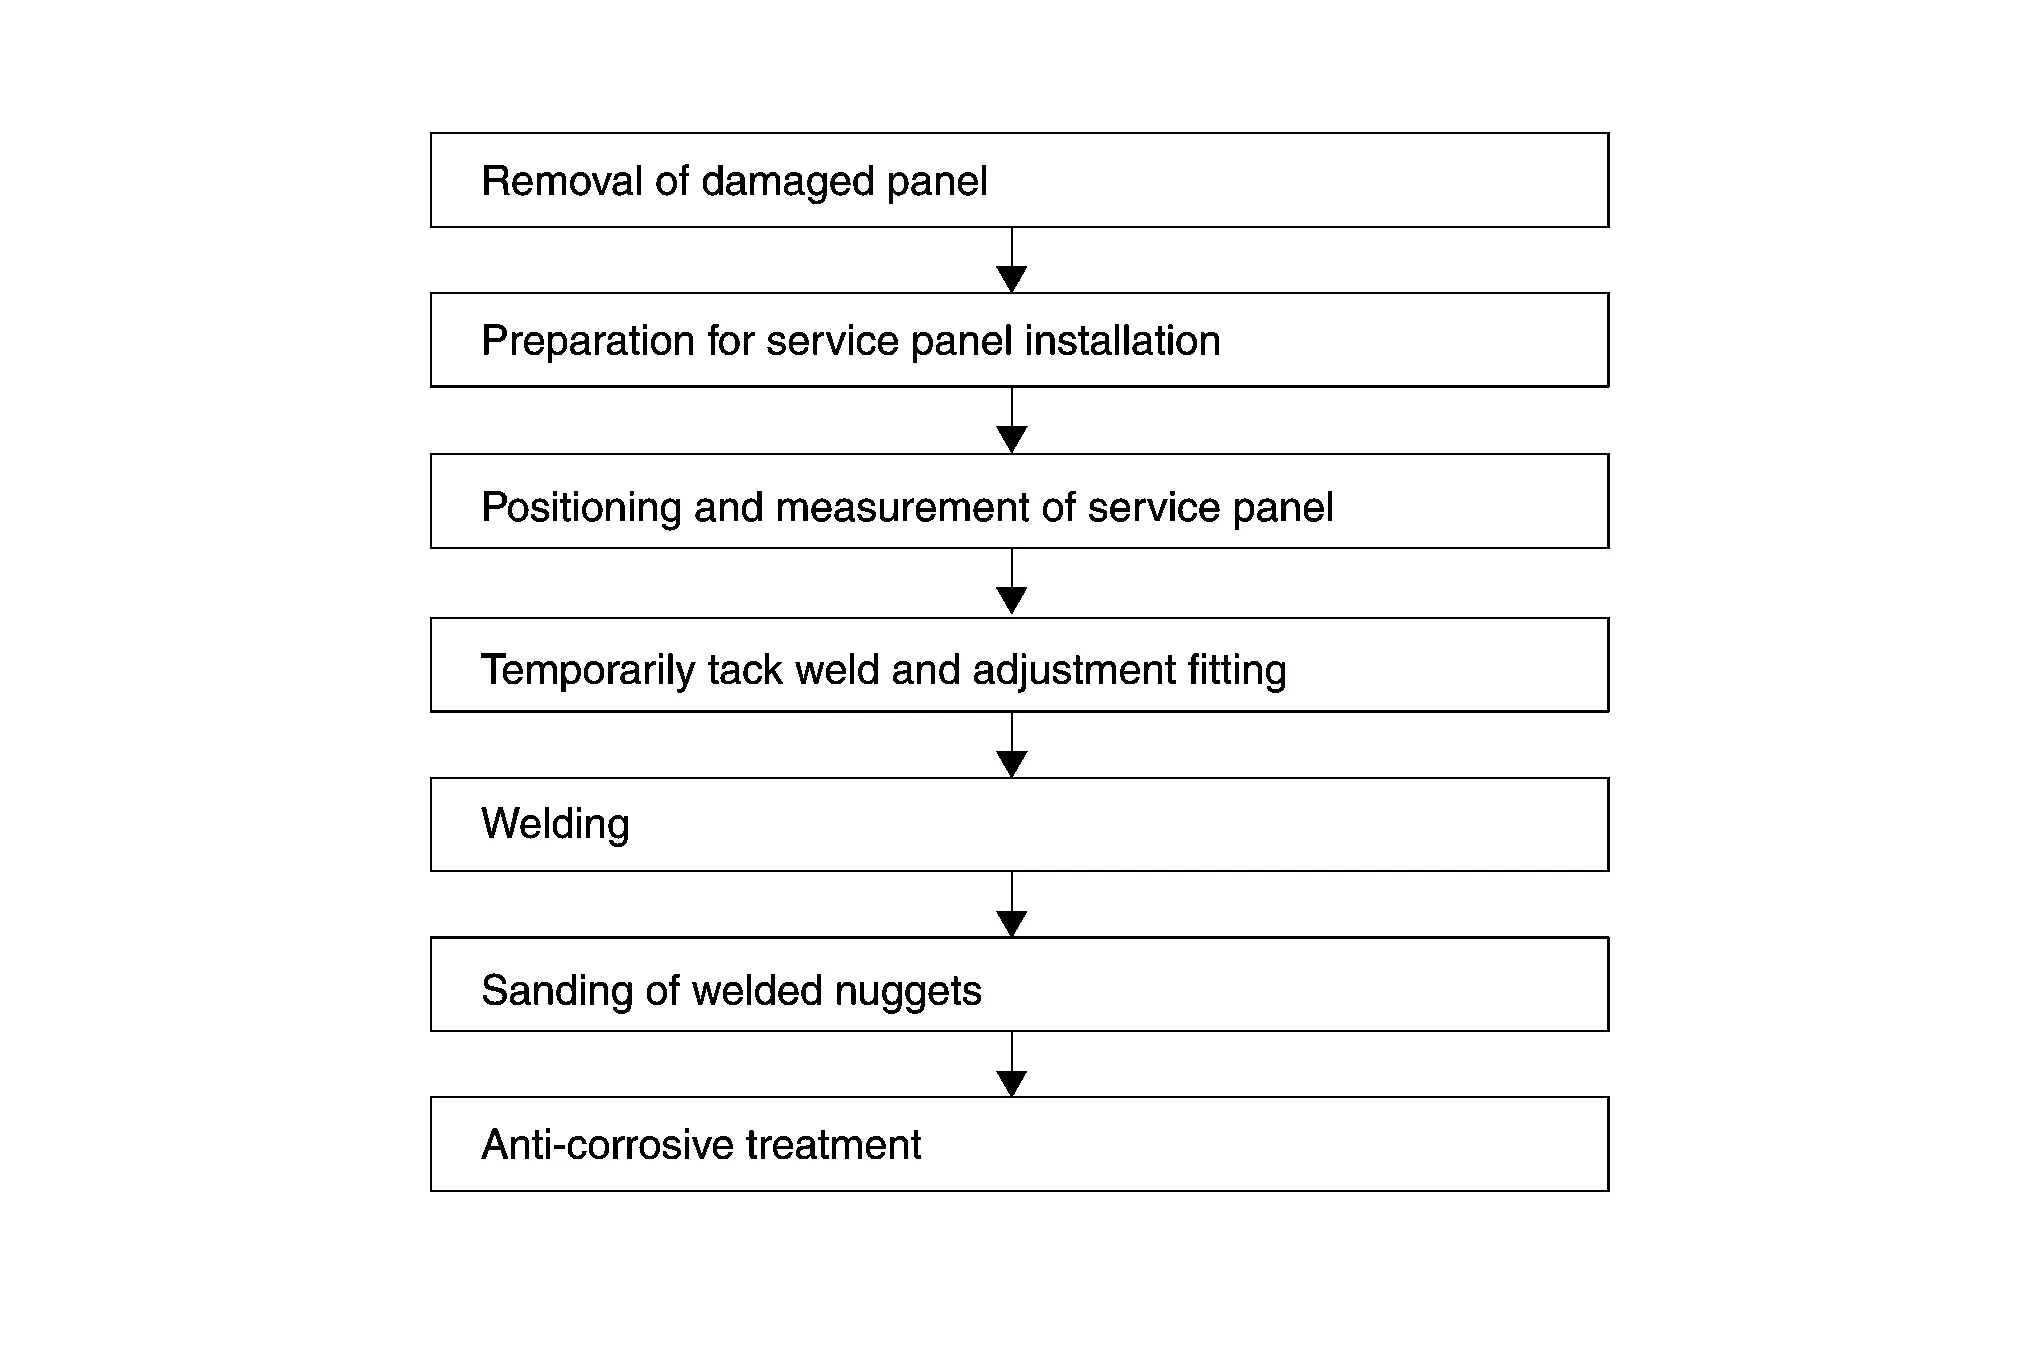
Замена узловой панели или частичная замена панели
Замена узловой панели означает замену всей панели путём разрезания всех сварных соединений.
Частичная замена панели — это способ, при котором заменяется только повреждённый участок панели. Частичную замену можно применять, когда замена узловой панели слишком дорогостоящая и трудоёмкая, а повреждение локализовано.
Места резки при частичной замене
Иллюстрация приведена только в качестве примера, подробности см. в Руководстве по ремонту кузова для каждой модели.
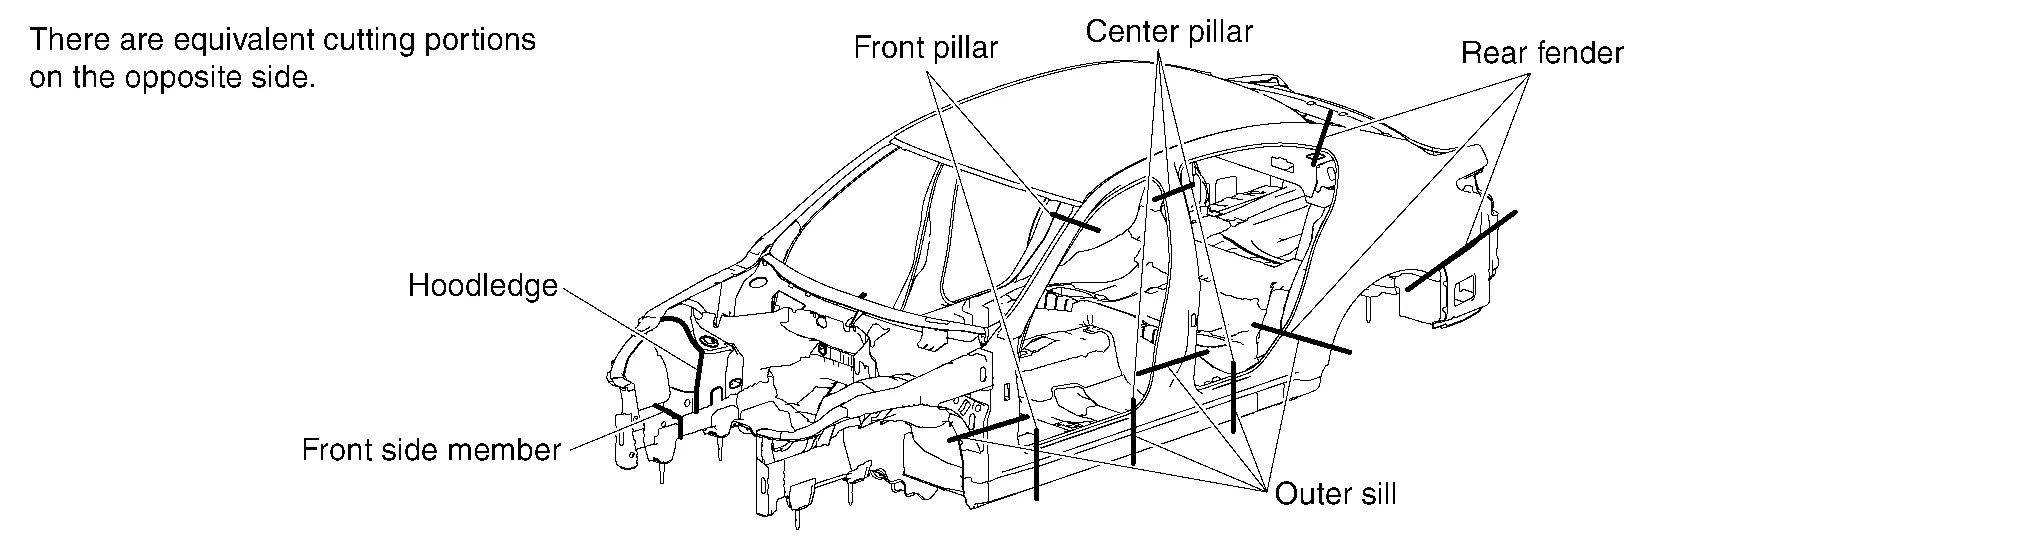
На некоторых участках резка панелей при частичной замене не допускается. Если панели резать в неподходящих местах, прочность кузова не может быть сохранена. Допустимые места зависят от конструкции кузова, прочности или формы панели и различаются для разных моделей. Они указаны в Руководстве по ремонту кузова каждой модели. Как правило, можно резать следующие участки:
Участки без усиления или воздуховодов
Участки, где не возникает концентрация напряжений
Участки с небольшой отделываемой поверхностью, где отделка легко выполняется (где места соединения могут быть закрыты декоративной накладкой или молдингом)
Участки, где объём работ и разборки деталей минимален
Большинство панелей кузова соединены точечной сваркой. Резать их по сварному соединению трудно.
Чтобы сократить время работы, предварительно грубо выправьте повреждённый участок, затем сделайте надрез возле стыка панели, чтобы инструменты можно было правильно использовать для резки точечного сварного соединения. Этот способ обычно применяется для панелей со сложной конструкцией.
Резка кузовной панели и сервисной панели с оставлением припуска на перекрытие также называется грубой резкой.
Используйте режущие инструменты правильно, в зависимости от места резки, толщины панели и её конструкции.
Часто используемые для этого инструменты и их особенности описаны ниже:
(1) ГРУБАЯ РЕЗКА ПНЕВМАТИЧЕСКОЙ ПИЛОЙ
(a) Основное применение
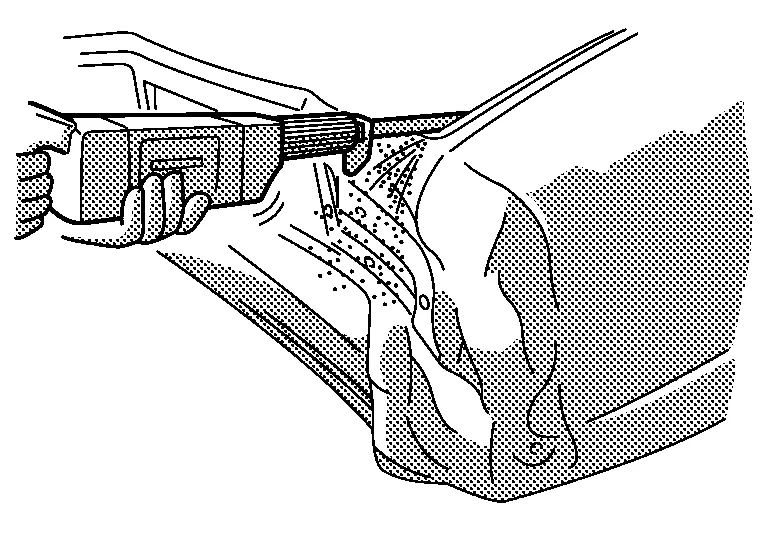
Элементы и стойки, включая лонжерон, поперечину, заднюю стойку и т. д.
(b) Особенности
Чёткая линия реза. Подходит для резки как тонкого, так и относительно толстого листового металла.
(2) ГРУБАЯ РЕЗКА ПНЕВМАТИЧЕСКИМ ЗУБИЛОМ
(a) Основное применение
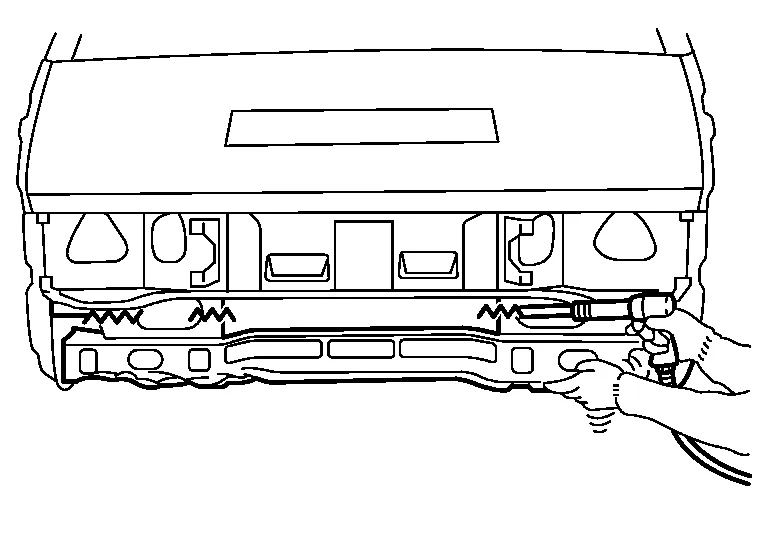
Тонкий листовой металл, включая заднее крыло и заднее днище
(b) Особенности
Более высокая скорость резки
Высокий уровень шума
Не подходит для толстого листового металла
Неровная линия реза
Сильное искрообразование
(3) ГРУБАЯ РЕЗКА КИСЛОРОДНО-АЦЕТИЛЕНОВОЙ РЕЗАКОЙ
(a) Основное применение
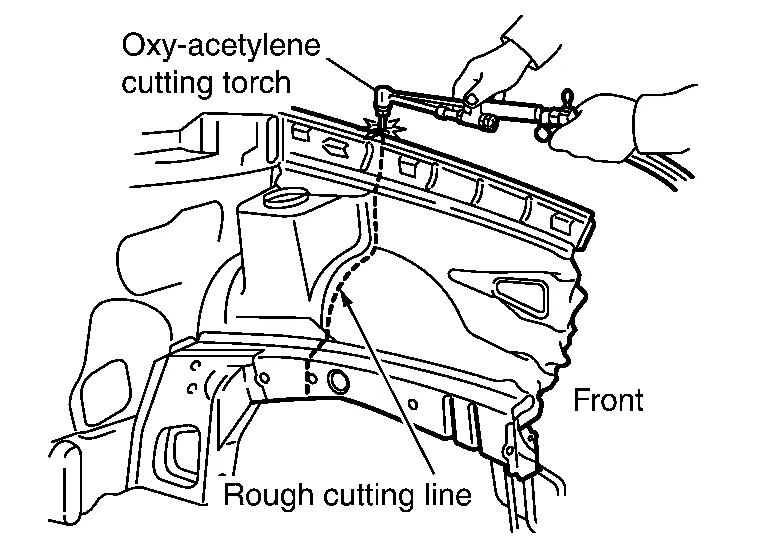
Толстый листовой металл, включая лонжерон, поперечину, порог капота и т. д.
(b) Особенности
Более высокая скорость резки
Удаление сварных соединенийКузов автомобиля собирается с применением трёх различных способов сварки [точечная сварка, MAG и пайка]. Резка сварных соединений этими способами описана ниже.
Точечная сварка, как правило, применяется для двух или более перекрывающихся панелей. Инструмент или способ резки необходимо менять в зависимости от того, находится ли удаляемая панель сверху, в середине или снизу.
(1) ОПРЕДЕЛЕНИЕ МЕСТ ТОЧЕЧНОЙ СВАРКИ
Удалите краску, грунтовку под покрытие и герметик с панели, чтобы определить места точечной сварки.
(a) С помощью пневматической шлифовальной машины, роторной проволочной щётки или шлифовальной ленты:

При этом способе не сошлифовывайте слишком много металла панели. Шлифуйте или зачищайте панель, одновременно определяя место точечной сварки.
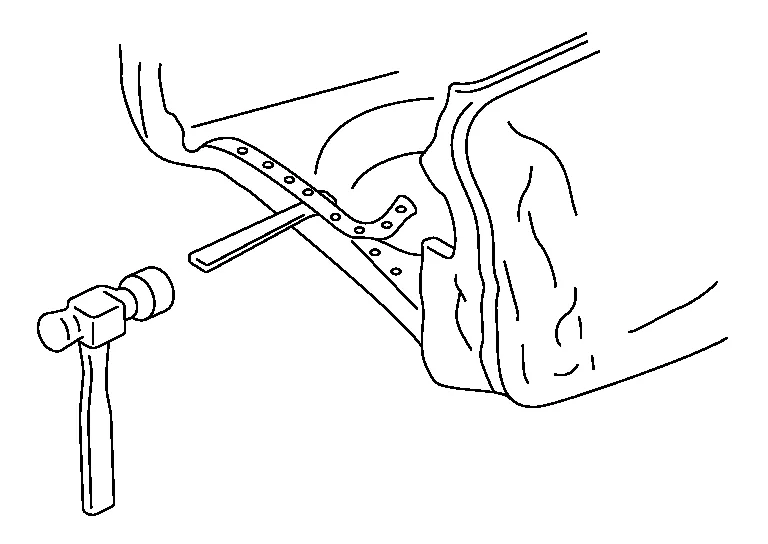
(b) С помощью зубила:
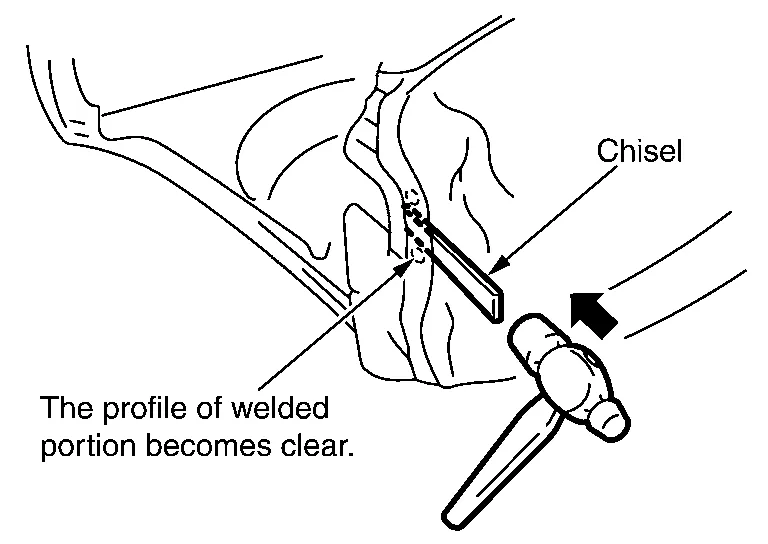
Если место точечной сварки не видно даже после удаления краски, вставьте лезвие зубила между панелями и легко ударьте молотком для проверки.
(2) РЕЗКА МЕСТА ТОЧЕЧНОЙ СВАРКИ
(a) С помощью резака для точечной сварки:
Существуют два типа резаков для точечной сварки (сверлильный и коронкового типа). При работе с резаком для точечной сварки следите, чтобы не прорезать нижнюю панель.
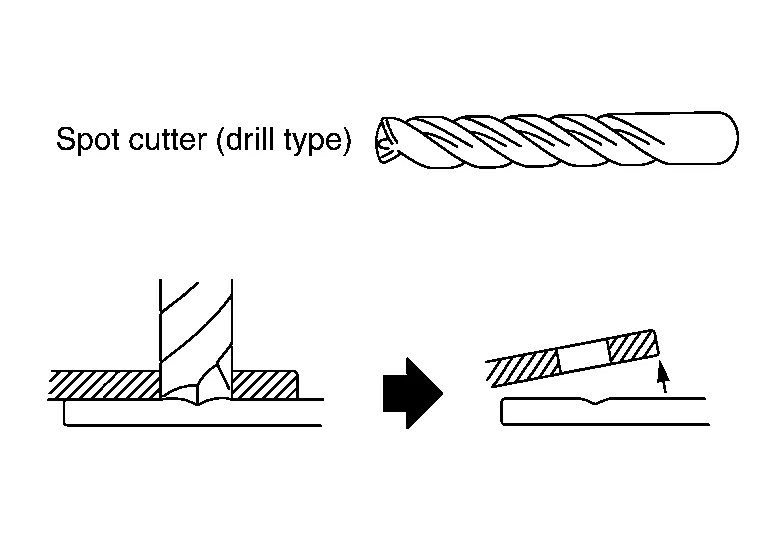 |
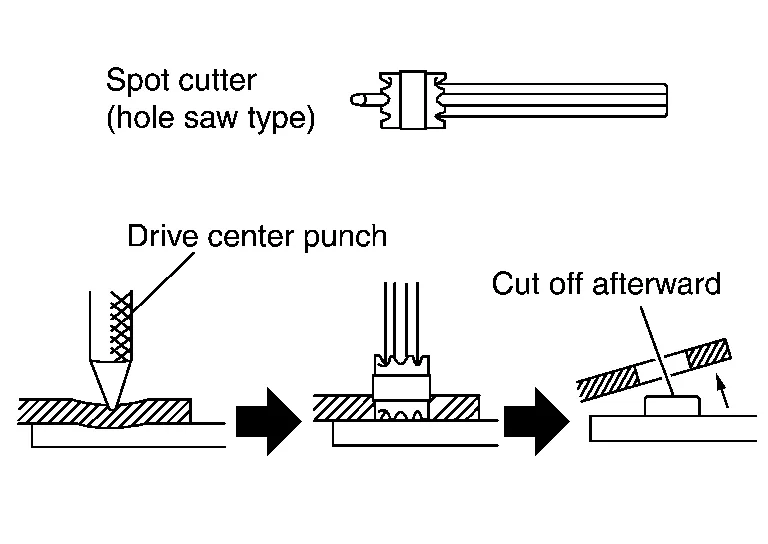 |
Если трудно выполнить сварку с обратной стороны нижней панели, для резки точечных сварных соединений без сверления нижней панели можно использовать резак для точечной сварки.
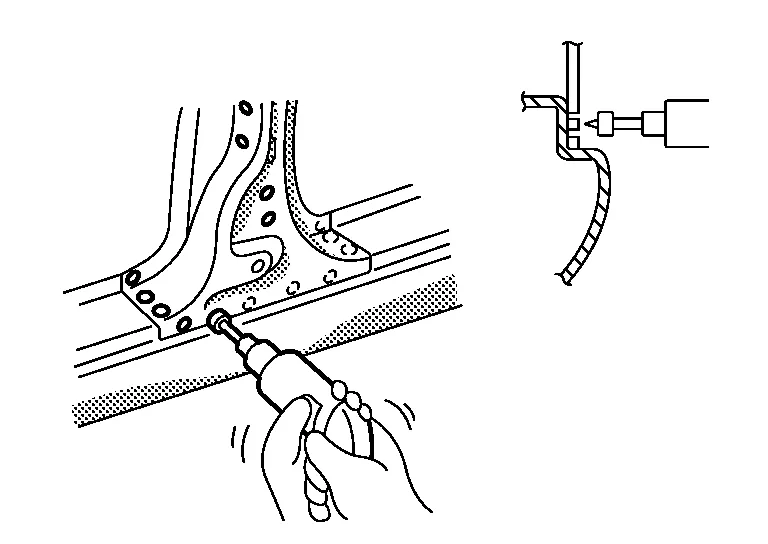
Резак для точечной сварки коронкового типа требует зачистки точечного шва после резки. Это требует дополнительного времени.
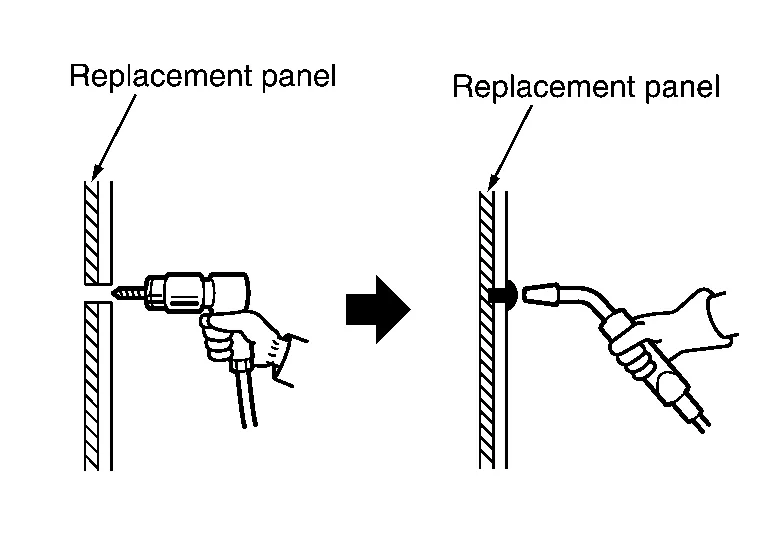
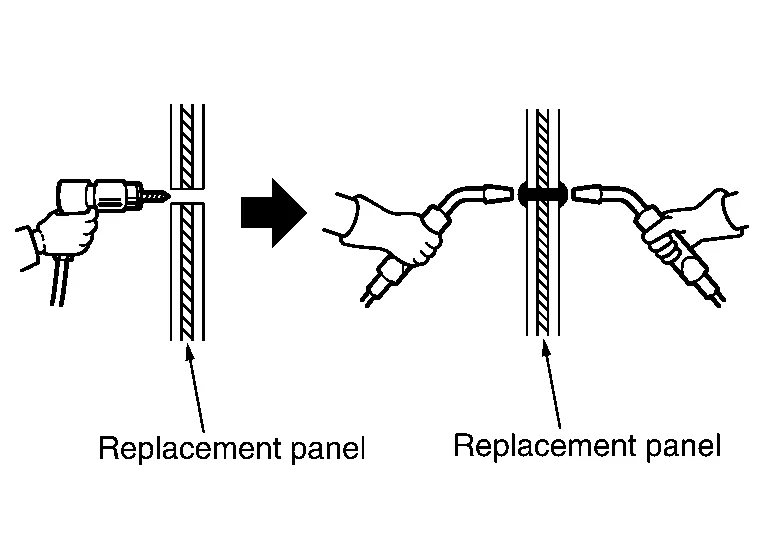
(b) С помощью дрели:
Дрель можно использовать для резки любых соединений, выполненных пробочной сваркой, путём рассверливания места пробочной сварки.
 |
 |
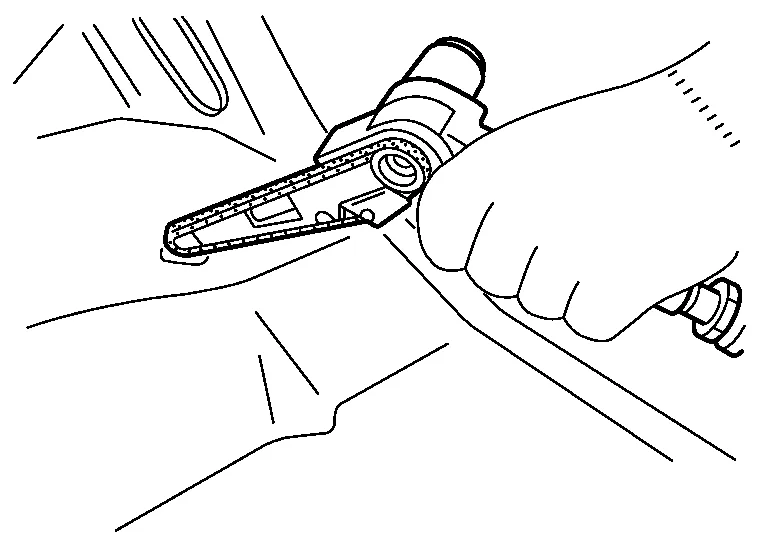
(3) РЕЗКА МЕСТ ТОЧЕЧНОЙ СВАРКИ ПНЕВМАТИЧЕСКОЙ ШЛИФОВАЛЬНОЙ МАШИНОЙ
Если резак для точечной сварки использовать нельзя, для удаления места точечной сварки используйте пневматическую шлифовальную машину (или ленточную шлифовальную машину). Используйте шлифовальную ленту 3M File Belt Sander #33573 и Cubitron II File Belt Grade 60+ #33445 или эквивалент.
(4) СНЯТИЕ ПАНЕЛИ ЗУБИЛОМ
После резки мест точечной сварки отделите панель с помощью зубила.
Таким образом, места точечной сварки отделятся от сопрягаемых поверхностей. Работу можно продолжать, одновременно убеждаясь в отделении мест точечной сварки.
(5) РЕЗКА MAG-СВАРНЫХ СОЕДИНЕНИЙ
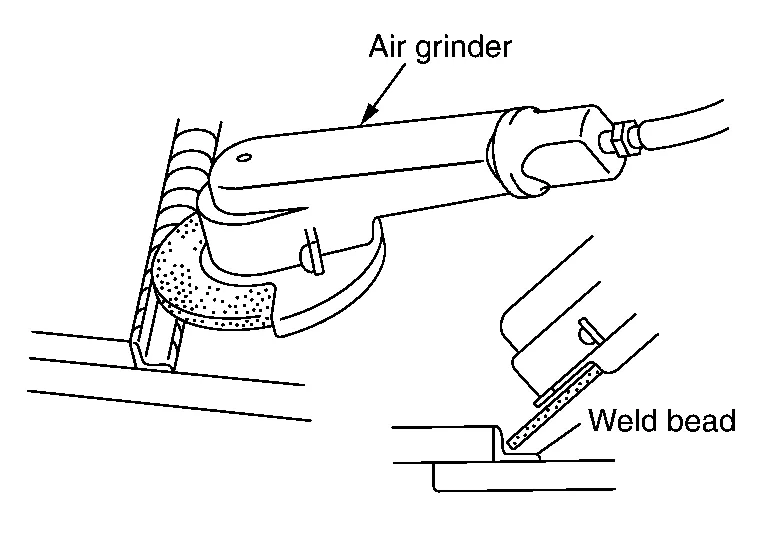
Способ MAG-сварки делится на два типа: пробочную и шовную сварку. Пробочный сварной шов можно удалить резаком для точечной сварки или аналогичным инструментом. Для удаления шовного сварного соединения зачистите шовный валик пневматической шлифовальной машиной. Следите, чтобы шлифовка велась со стороны заменяемой панели. Не шлифуйте сильно повторно используемую панель.
(6) УДАЛЕНИЕ ПАЯНОГО СОЕДИНЕНИЯ ПАНЕЛИ
Пайка применяется для улучшения внешнего вида соединяемых участков (крыши и крыла) наружной панели кузова, а также для улучшения герметичности. Паяные соединения, как правило, можно разъединить, расплавив припой кислородно-ацетиленовой горелкой.
Если использовалась дуговая пайка, срежьте сварной участок пневматической шлифовальной машиной или аналогичным инструментом. Температура плавления металла дуговой пайки выше, чем при обычной пайке, и панель может быть повреждена этим высоким нагревом. Обычную пайку и дуговую пайку можно различить по цвету припоя: обычная пайка выглядит как латунь, а дуговая пайка имеет медный цвет.
(a) Резка пневматической пилой и зачистка напильником и ленточной шлифовальной машиной.
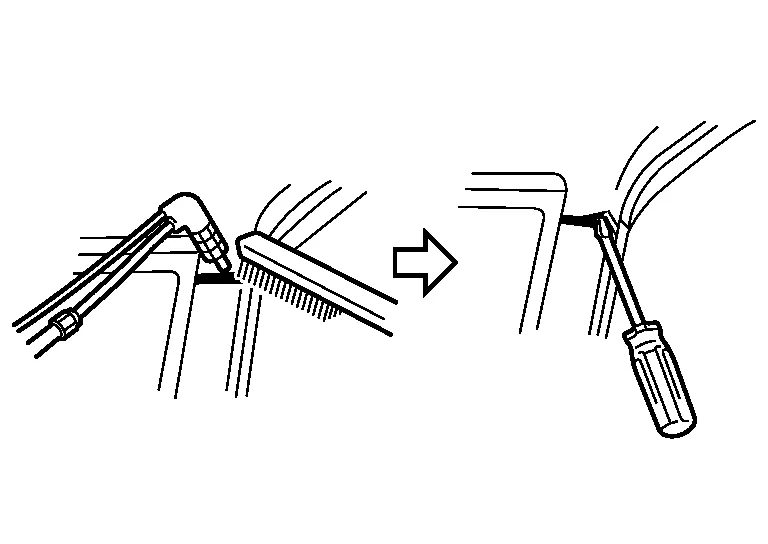
Удалите металл проволочной щёткой и разделите панели. Пока присадочный металл ещё горячий, вставьте кончик отвертки или аналогичного инструмента между панелями, чтобы предотвратить повторное склеивание.
(b) Резка пневматической шлифовальной машиной с использованием шлифовального круга для сварных швов 3M 01991 (или аналог).

Срежьте паяный участок пневматической шлифовальной машиной. Не шлифуйте панель, которая будет использоваться повторно, чрезмерно.
Меры предосторожности при работе с высокопрочной сталью (HSS) и сверхвысокопрочной сталью (UHSS)Высокопрочная сталь (HSS) — сталь с пределом прочности от 440 МПа до 979 МПа.
Сверхвысокопрочная сталь (UHSS) — сталь с пределом прочности свыше 980 МПа.
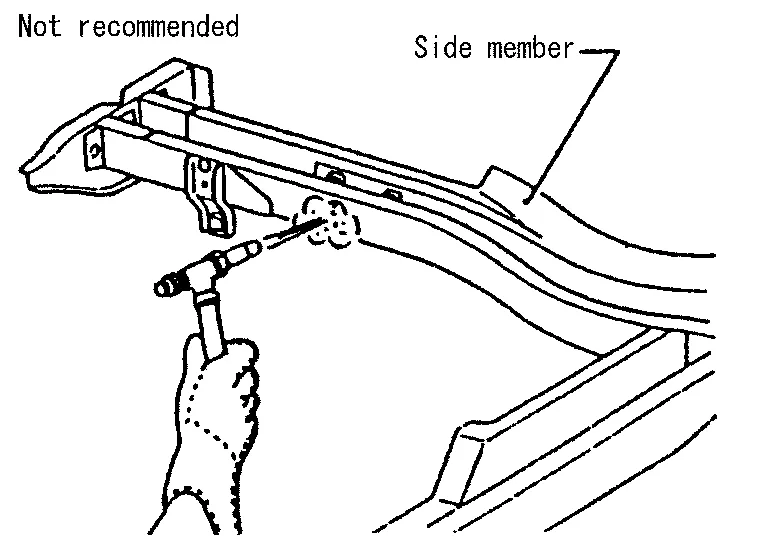
(a) Ремонт усилителей (например, лонжеронов) с помощью нагрева не рекомендуется, так как это может ослабить деталь. Если нагрев неизбежен, не нагревайте детали из HSS выше 550 °C. Контролируйте температуру нагрева термометром. (Подходят термокарандаши и аналогичные термоиндикаторы.)
Если детали из HSS или UHSS были нагреты выше 550 °C, их необходимо заменить новыми.
(b) При правке кузовных панелей соблюдайте осторожность при вытяжке любой панели из HSS. Поскольку HSS очень прочна, вытягивание может вызвать деформацию соседних участков кузова. В этом случае увеличьте количество точек измерения и аккуратно вытягивайте панель из HSS.
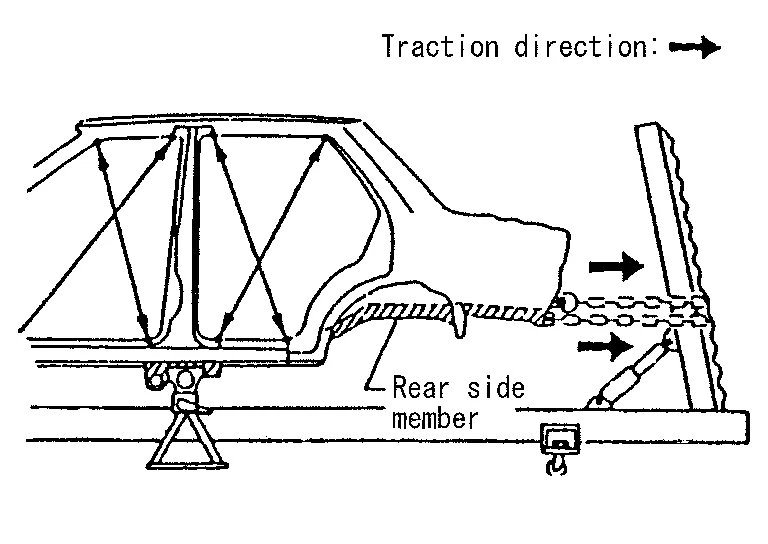
(c) При резке панелей из HSS по возможности не используйте газовую (горелочную) резку. Вместо этого используйте пилу, чтобы не ослабить соседние участки из-за нагрева. Если газовая (горелочная) резка неизбежна, оставьте запас не менее 50 мм (1,97 дюйма).
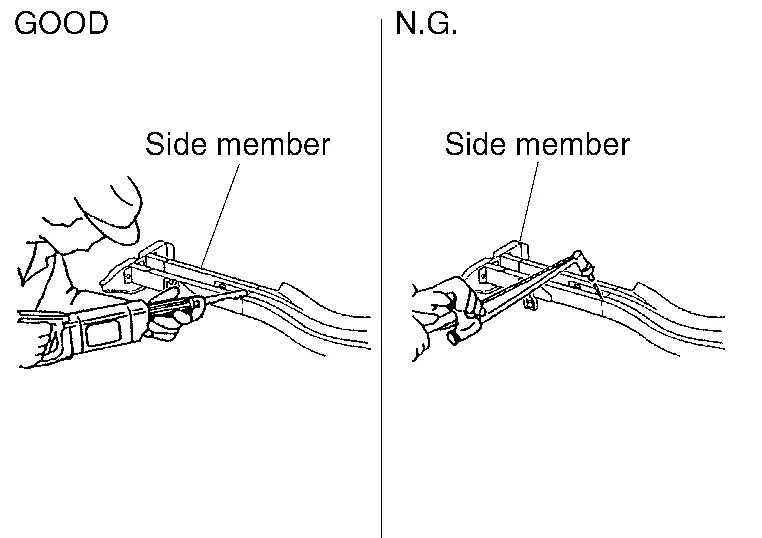
(d) При сварке панелей из HSS по возможности применяйте точечную сварку, чтобы минимизировать ослабление соседних участков из-за нагрева.
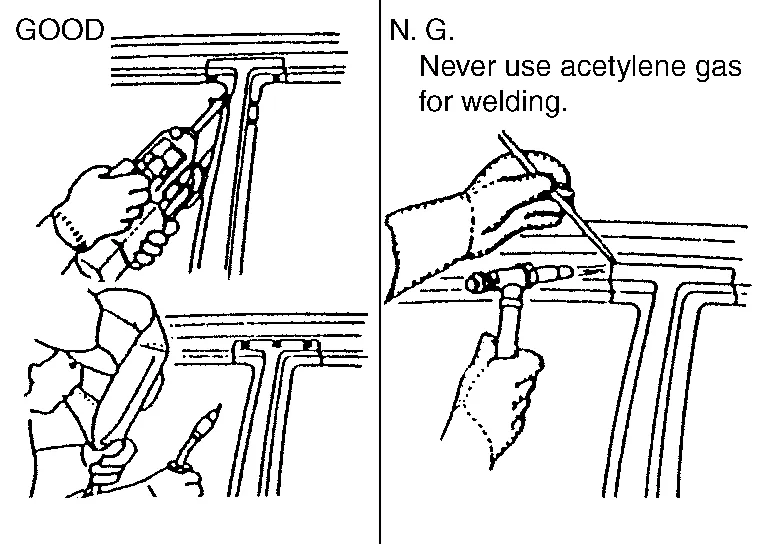
Если точечная сварка невозможна, используйте сварку MAG. Не применяйте газовую (горелочную) сварку, так как её прочность сварного соединения ниже.
(e) Точечный сварной шов на панелях из HSS тверже, чем на обычной стальной панели.
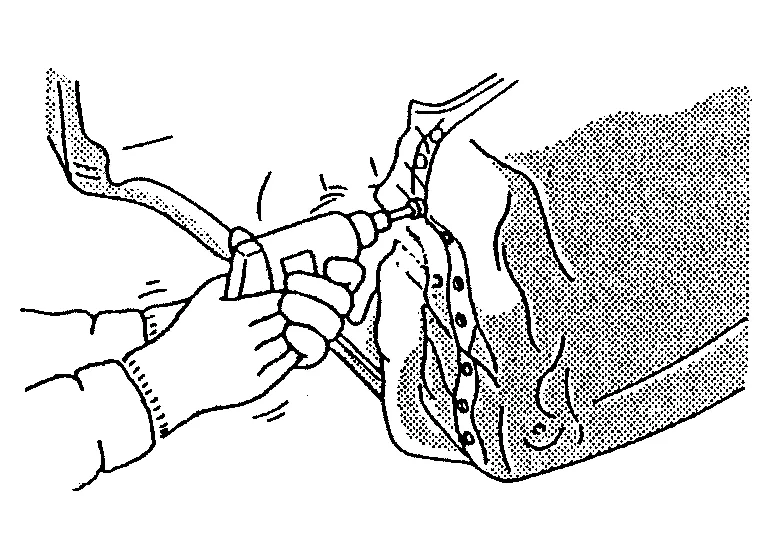
Поэтому при срезании точечных сварных швов на панели из HSS используйте низкооборотную дрель с высоким крутящим моментом (1 000–1 200 об/мин), чтобы повысить стойкость сверла и облегчить работу.
Запрет на работы со сверхвысокопрочной сталью (UHSS)Сверхвысокопрочная сталь (UHSS) — сталь с пределом прочности 980 МПа и выше.
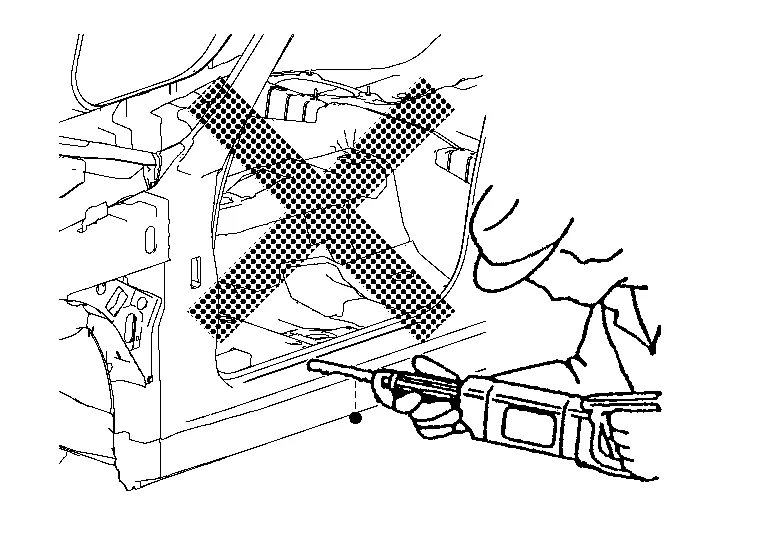
Никогда не разрезайте и не соединяйте панели, пластины и усилители из сверхвысокопрочной стали (UHSS).
Если такая деталь повреждена, замените её.
Процесс отбортовки заднего крылаКогда заднее крыло и наружная арка колеса соединены клеем, применяется описанный ниже метод замены панели.
Арку колеса необходимо установить и отбортовать по наружной арке колеса с левой и правой сторон.
Для отбортовки арки колеса необходимо отремонтировать повреждённые или деформированные участки вокруг наружной арки колеса.
Порядок выполнения отбортовки
(a) Удалите все покрытия, клей и коррозию с зоны склеивания. Используйте абразив, который не истончит металл.
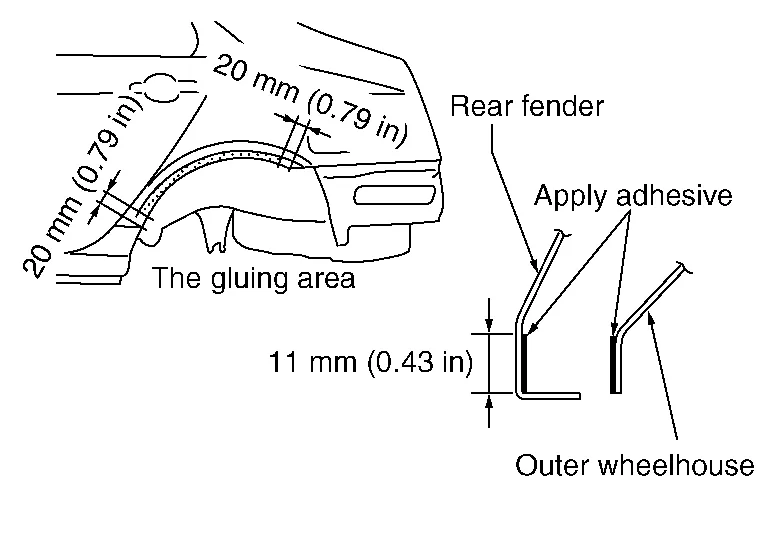
(b) Удалите все покрытия, клей и коррозию с зоны склеивания. Используйте абразив, который не истончит металл (заменяемой детали).
(c) Нанесите новый клей на оба указанных участка наружной арки колеса и заднего крыла.
| <Клей> | 3M™ 08115 Клей для панелей или эквивалент |
(d) Установите заднее крыло на кузов автомобиля и сварите требуемые участки, кроме участка отбортовки.

(e) Постепенно загибайте сварной участок, начиная от центра арки колеса, молотком и поддержкой (также отбортуйте конец фланца).
(f) Отбортовка молотком выполняется до угла примерно 80°.
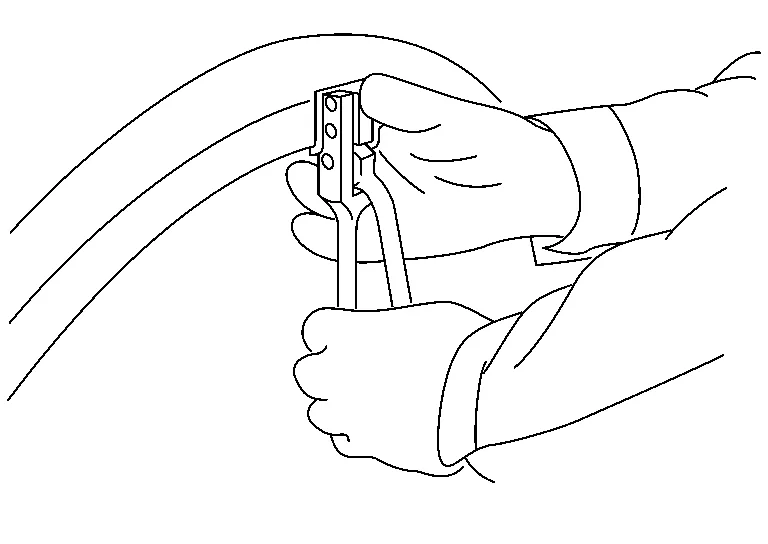
(g) Начиная от центра, постепенно отбортовывайте арку колеса, слегка перемещая отбортовочный инструмент [SST: KV991-10000] вперёд и назад.
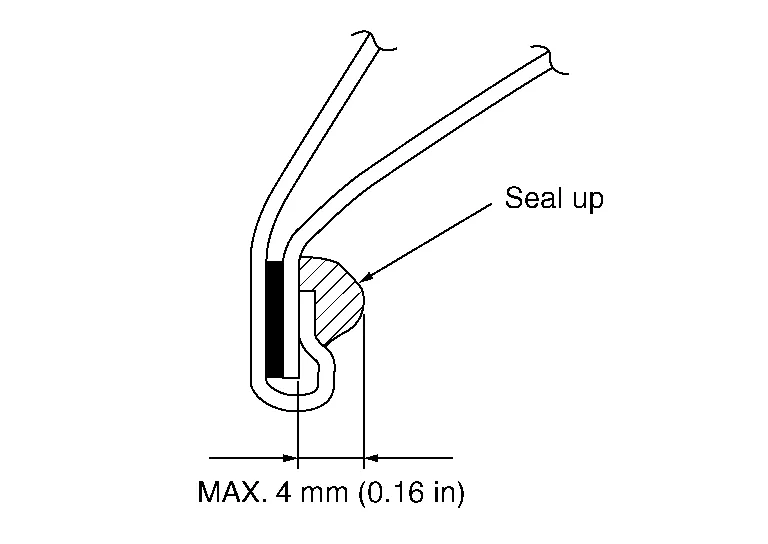
(h) Загерметизируйте участок вокруг отбортованного конца фланца.
Если шпильки и приварные гайки не приварены к детали, полученной для ремонта, а поставляются отдельно, для приварки используйте следующий способ.
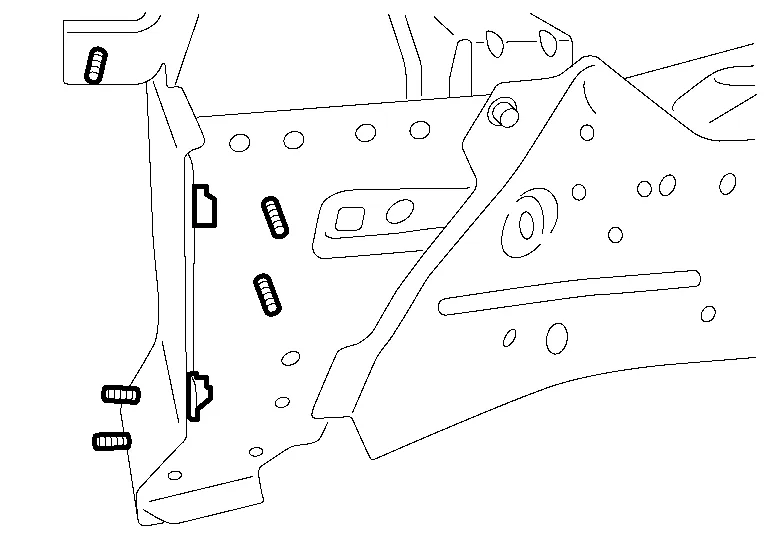
(1) ФЛАНЦЕВЫЙ БОЛТ
Удалите краску, ржавчину или масло с поверхности панели.
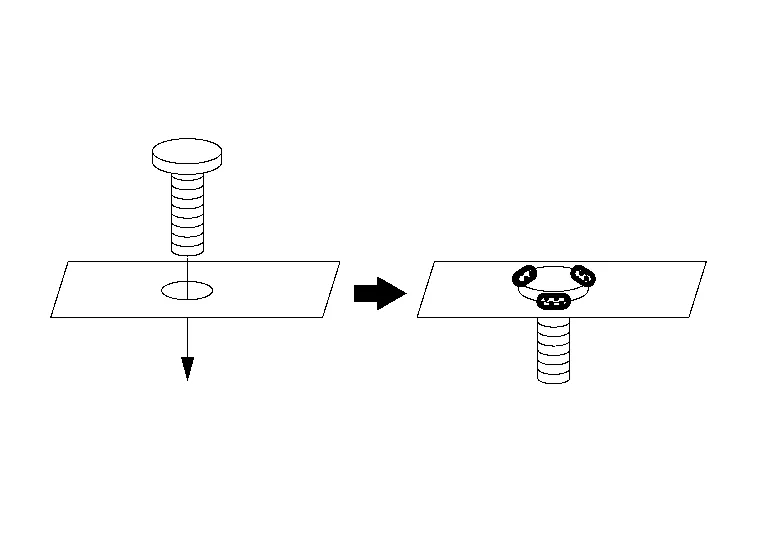
Вставьте болт, временно затяните на нём соответствующую гайку и выполните центровку.
Нанесите цинковый грунт для сварки на свариваемые поверхности.
Равномерно приварите в 3 точках сваркой MAG. [примерно 3 мм (0,12 дюйма)]
Нанесите соответствующее антикоррозионное покрытие на соответствующие участки.
(2) ПРИВАРНАЯ ГАЙКА
Удалите краску, ржавчину или масло с поверхности панели.
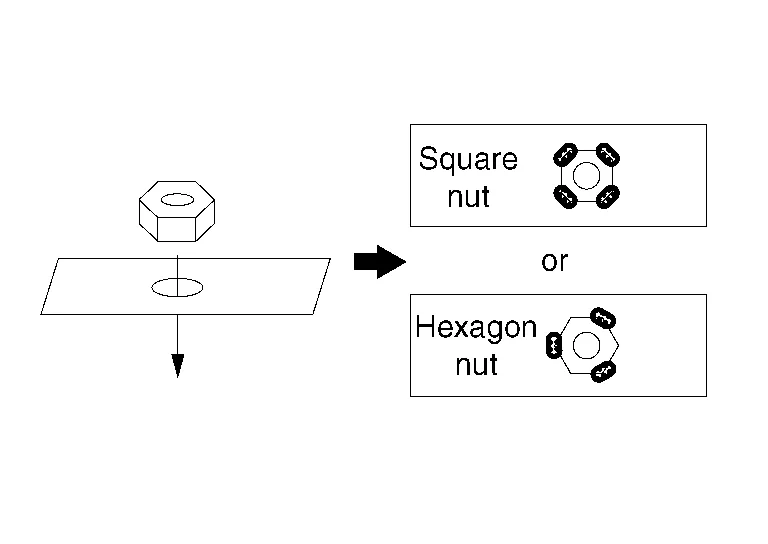
Установите гайку по центру отверстия панели, временно затяните на ней соответствующий болт и выполните центровку.
Равномерно приварите в 3 или 4 точках сваркой MAG. [примерно 3 мм (0,12 дюйма)]
Нанесите соответствующее антикоррозионное покрытие на соответствующие участки.
После снятия повреждённой панели необходимо выполнить две операции: подготовку к установке ремонтной панели и зачистку участка крепления панели на кузове.
(1) ЗАЧИСТКА КУЗОВА
(a) Зачистите область, где была снята панель с точечной сваркой. Тщательно удалите ржавчину и другие загрязнения с сопрягаемой поверхности.
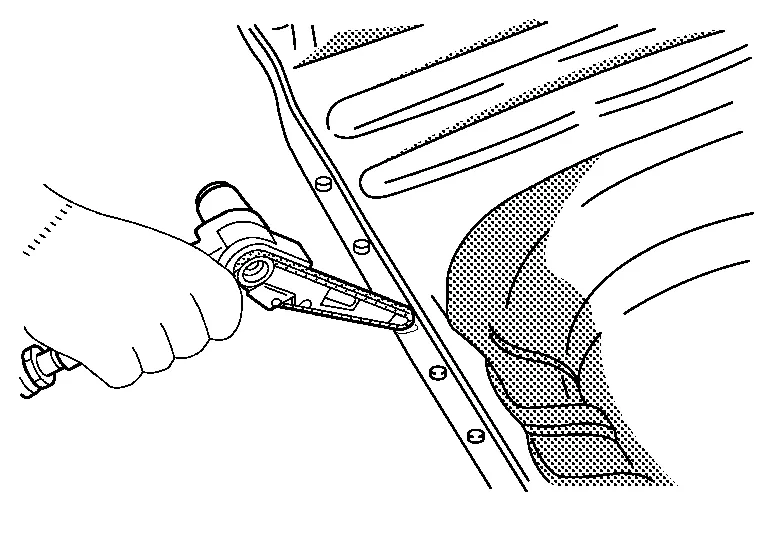
Также удалите краску с участка, подлежащего сварке.
Весь присадочный металл пайки должен быть тщательно удалён, иначе сварка будет некачественной.
(b) Неровности на сопрягаемой поверхности панели не позволяют правильно приварить панель. Молотком и поддержкой выправьте форму сопрягаемой поверхности.
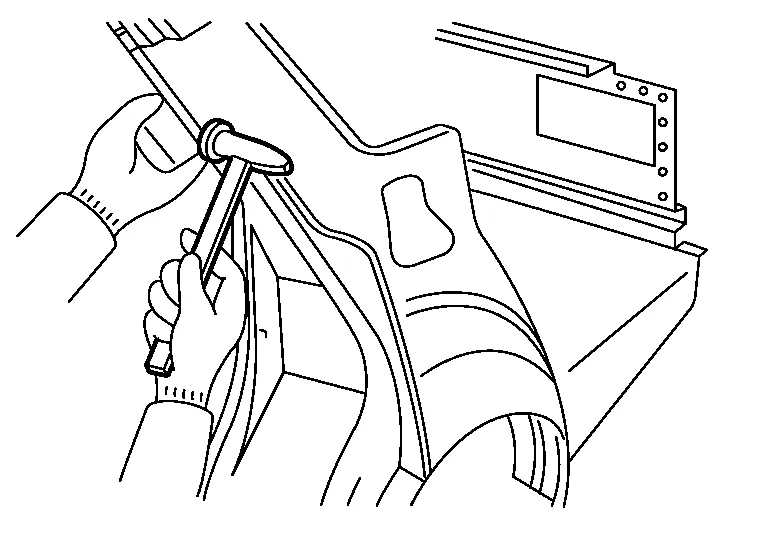
(c) Нанесите сварочный грунт (weld through primer) на фланцы или участки, где будет выполняться сварка. Используйте 3M 5917 Weld- Thru II (или аналог) и следуйте указаниям производителя по MAG-сварке в местах, которые не будут окрашиваться на последующем этапе покраски.
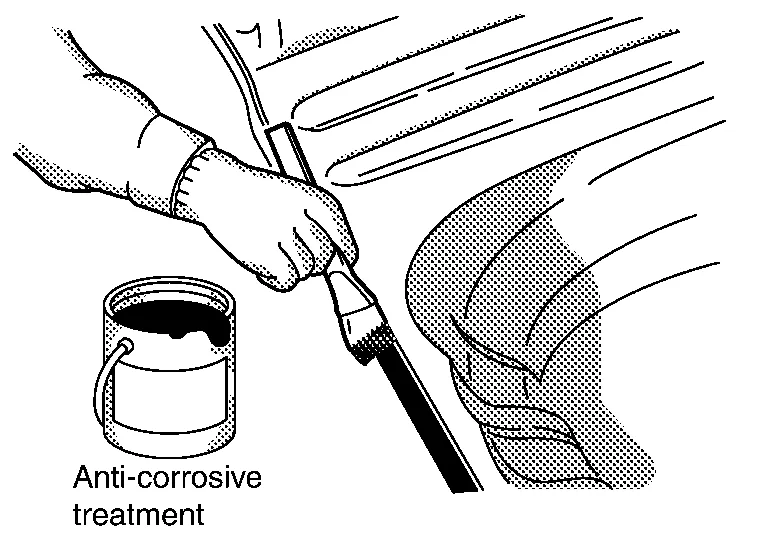
(d) Если нанести герметик после сварки сервисной панели невозможно, нанесите герметик до сварки.
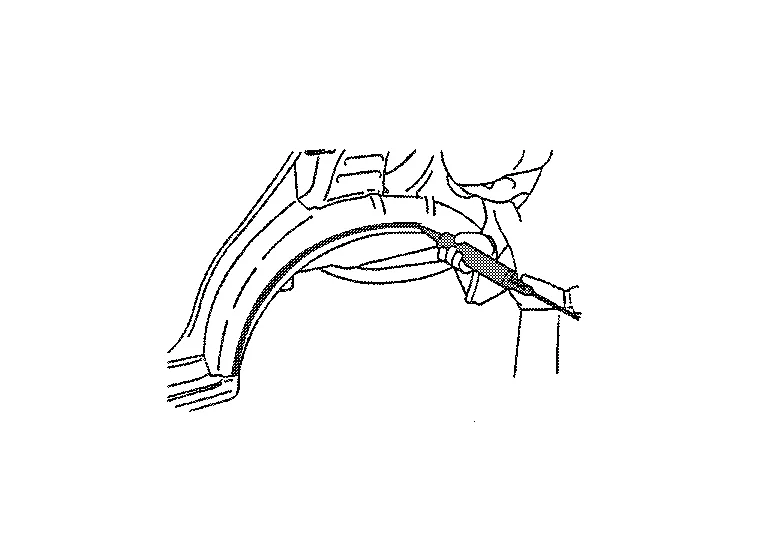
(2) ПОДГОТОВКА К УСТАНОВКЕ СЕРВИСНОЙ ПАНЕЛИ
(a) Сервисная панель покрыта грунтовкой. Удалите грунтовку и нанесите точечный герметик на участки, подлежащие сварке. Не допускайте выдавливания точечного герметика из стыковочной поверхности панели.

(b) При необходимости просверлите отверстия в сервисной панели для пробочной сварки.
Количество отверстий для пробочной сварки см. в руководстве по ремонту кузова для соответствующей модели. Количество отверстий должно соответствовать количеству заводских точечных сварных швов. Отверстия необходимо располагать на равном расстоянии друг от друга. Диаметр отверстий должен соответствовать толщине панели для сохранения прочности сварного соединения.
| Толщина панели | Диаметр отверстия под пробку |
|---|---|
| Менее 1.0 мм (0.039 дюйма) | Менее 5 мм (0.20 дюйма) |
1.0 мм - 2.4 мм (0.039 дюйма - 0.094 дюйма) |
6.5 мм - 10 мм (0.256 дюйма - 0.394 дюйма) |
| Более 2.4 мм (0.094 дюйма) | Более 10 мм (0.39 дюйма) |

(3) ПОНИМАНИЕ СЕРВИСНЫХ ДЕТАЛЕЙ
Это важно для определения необходимости замены панели или для обеспечения эффективной работы.
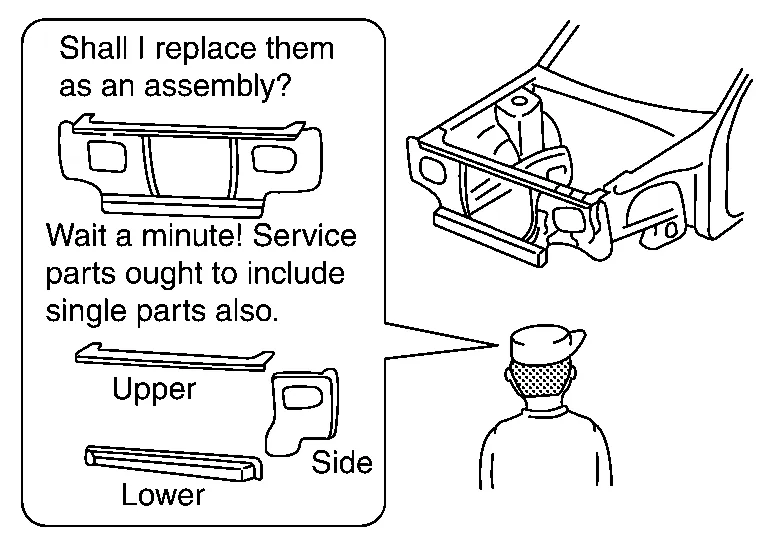
Сервисные детали следует подбирать по каталогу запчастей для каждой модели.
Цельная наружная боковая панель кузова состоит из двух типов сервисных панелей. Эти сервисные панели необходимо резать для использования в зависимости от места и степени повреждения.
| Разъемная наружная боковая панель кузова | Цельная наружная боковая панель кузова |
|---|---|
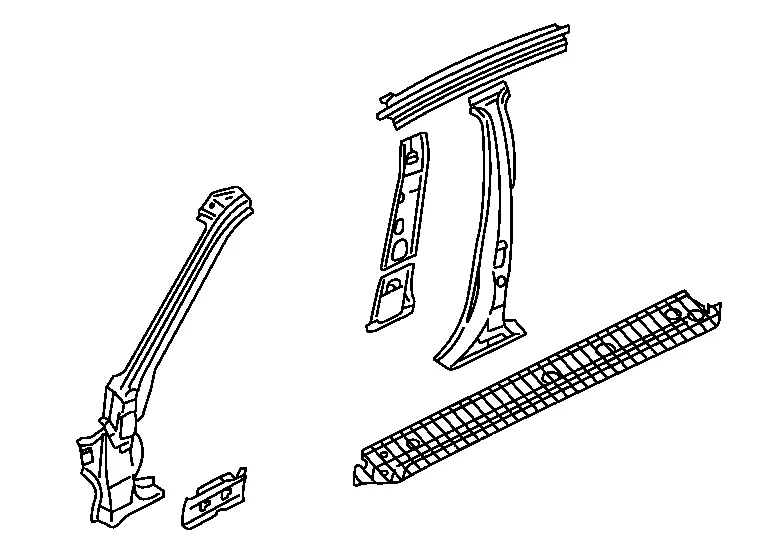 |
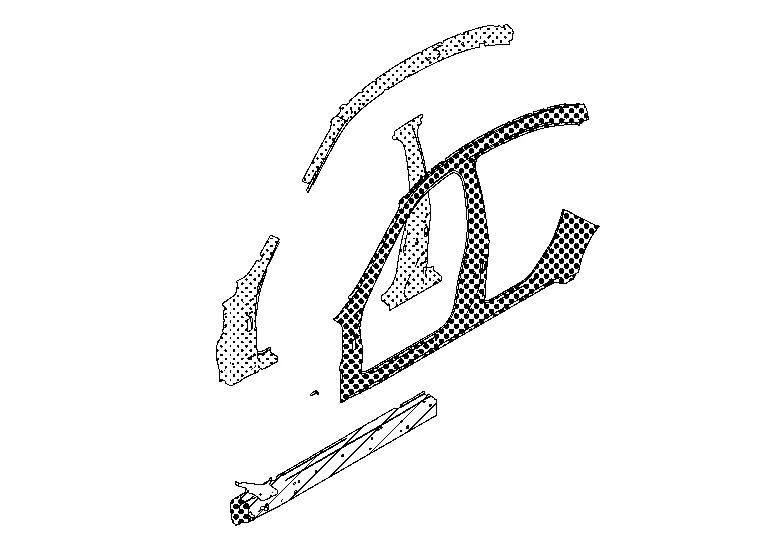 |
Антикоррозийная обработка может выполняться в три этапа: до сварки, до окраски и после окраски. В этом разделе описана антикоррозийная обработка на последних двух этапах.
(1) АНТИКОРРОЗИЙНАЯ ОБРАБОТКА ДО ОКРАСКИ
Нанесение герметика кузова
Герметик кузова предотвращает попадание воды или грязи через стыковочную поверхность панели. Он также предотвращает образование коррозии. Отверстие сопла герметика должно быть малым. Придайте нанесенному герметику форму пальцем или кистью. Точки нанесения герметика кузова см. в руководстве по ремонту кузова.
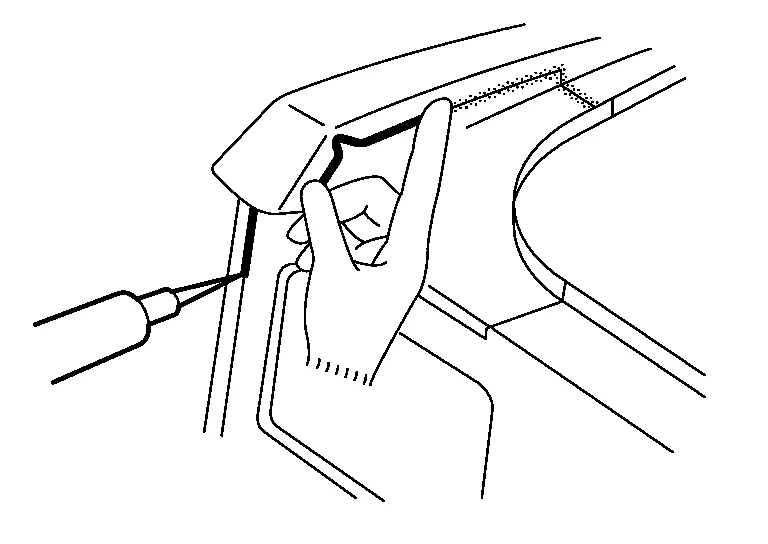
Нанесение защитного покрытия днища:
Нанесите защитное покрытие на днище кузова и внутреннюю часть колесной арки. Не наносите его на выхлопную трубу, элементы подвески или приводные узлы. Используйте одобренные препараты: 3M Cavity Wax Plus 08852 Anti-Corrosion Spray 18oz aerosol 4 08851 Applicator Wand Kit 8", 24" и 34" трубки.
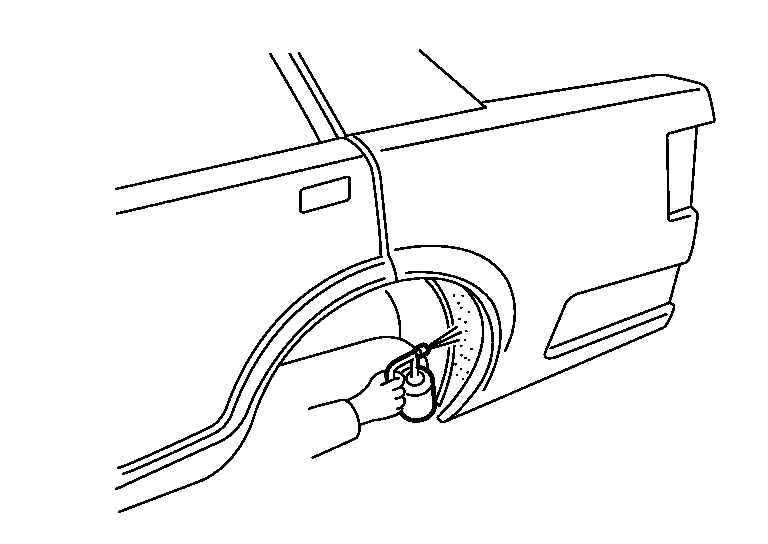
(2) АНТИКОРРОЗИЙНЫЙ ВОСК ПОСЛЕ ОКРАСКИ
Нанесите антикоррозийный воск на заднюю сторону панели в местах, где окраска затруднена. Введите сопло с антикоррозийным воском в отверстия внутренней панели. Наносите до тех пор, пока антикоррозийный воск не начнет выступать из стыковочной поверхности панели.
