Remplacement partiel de panneau (panneau soudé)
Si un panneau soudé est endommagé, il peut être entièrement remplacé par un panneau de rechange, ou un remplacement partiel peut être effectué en découpant la partie endommagée et en la remplaçant par un panneau de rechange.
Procédure de remplacement d'un panneau soudé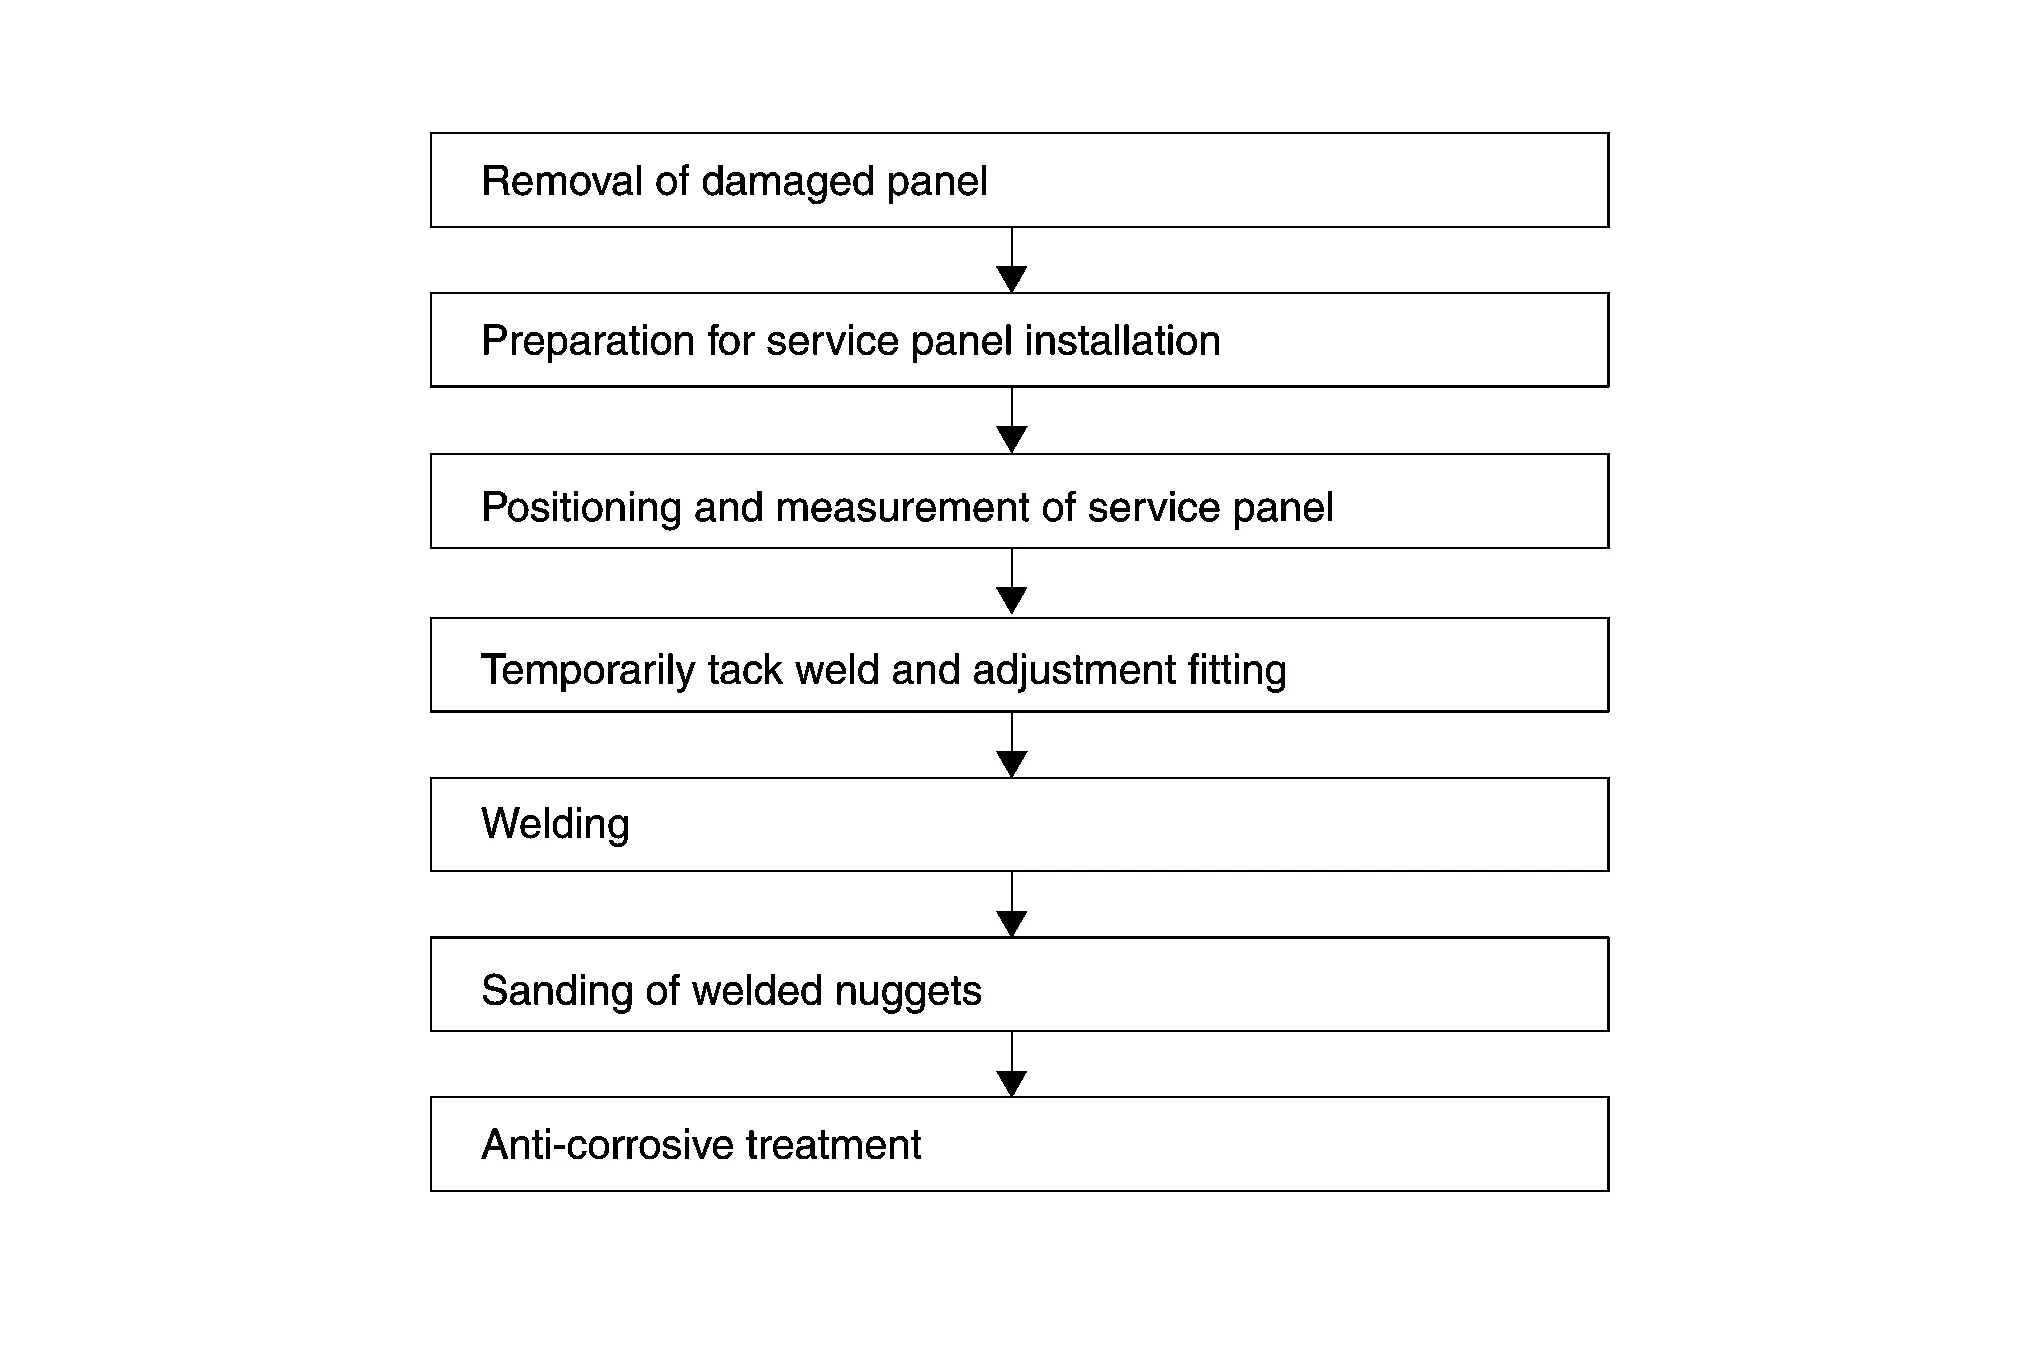
Remplacement de panneau complet ou remplacement partiel de panneau
Le remplacement de panneau complet consiste à remplacer un panneau entier en découpant toutes les soudures.
Le remplacement partiel de panneau est une méthode qui consiste à remplacer uniquement la partie endommagée d'un panneau. Le remplacement partiel peut être utilisé lorsque le remplacement complet est trop coûteux et long, et lorsque les dommages sont localisés.
Positions de découpe pour le remplacement partiel
L'illustration n'est qu'un exemple ; reportez-vous au Manuel de réparation de carrosserie de chaque modèle pour les détails.
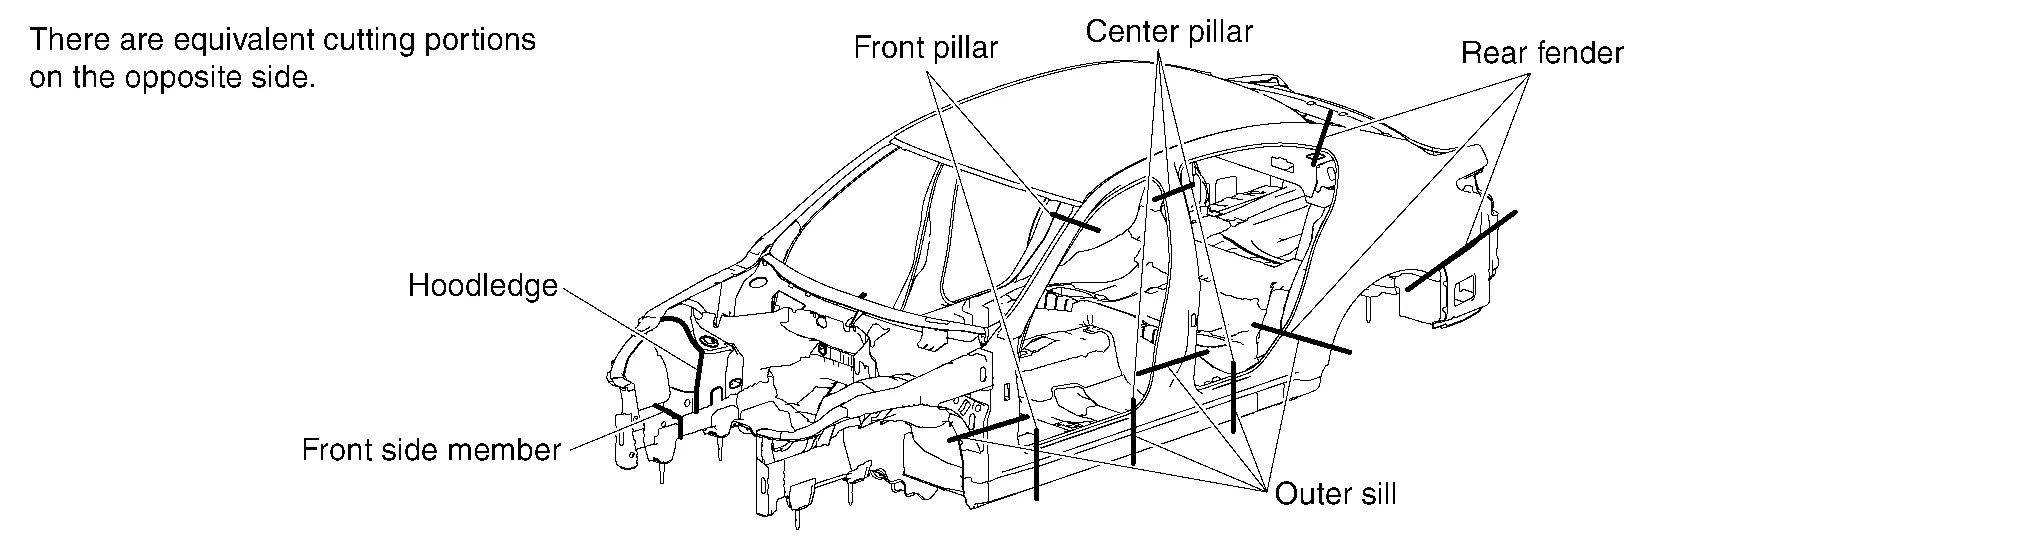
La découpe de panneaux pour le remplacement partiel n'est pas autorisée sur certaines parties. Si les panneaux sont découpés à des endroits inappropriés, la résistance de la carrosserie ne peut pas être maintenue. Les positions admissibles varient selon la structure de la carrosserie, la résistance ou la forme du panneau, et diffèrent d'un modèle à l'autre. Elles sont indiquées dans le Manuel de réparation de carrosserie de chaque modèle. En principe, les parties suivantes peuvent être découpées :
Parties sans renfort ni conduit
Parties où aucune concentration de contraintes ne se produit
Parties à faible surface de finition, où la finition peut être réalisée facilement (là où les parties raccordées peuvent être recouvertes par un enjoliveur ou une moulure)
Parties où la zone de travail ou le démontage des pièces est minimisé
La plupart des panneaux de carrosserie sont assemblés par soudage par points. Il est difficile de les découper au niveau de la soudure.
Pour réduire le temps de travail, redressez grossièrement la partie endommagée, puis découpez au préalable près de l'assemblage du panneau afin de pouvoir utiliser correctement les outils pour découper la zone soudée par points. Cette méthode est couramment utilisée sur les panneaux à structure complexe.
La découpe d'un panneau de carrosserie et des panneaux de rechange en laissant une tolérance de recouvrement est également appelée découpe approximative.
Utilisez les outils de coupe de manière appropriée selon la partie à découper, l'épaisseur du panneau et sa structure.
Les outils couramment utilisés à cet effet et leurs caractéristiques sont décrits ci-dessous :
(1) DÉCOUPE APPROXIMATIVE À L'AIDE D'UNE SCIE PNEUMATIQUE
(a) Application principale
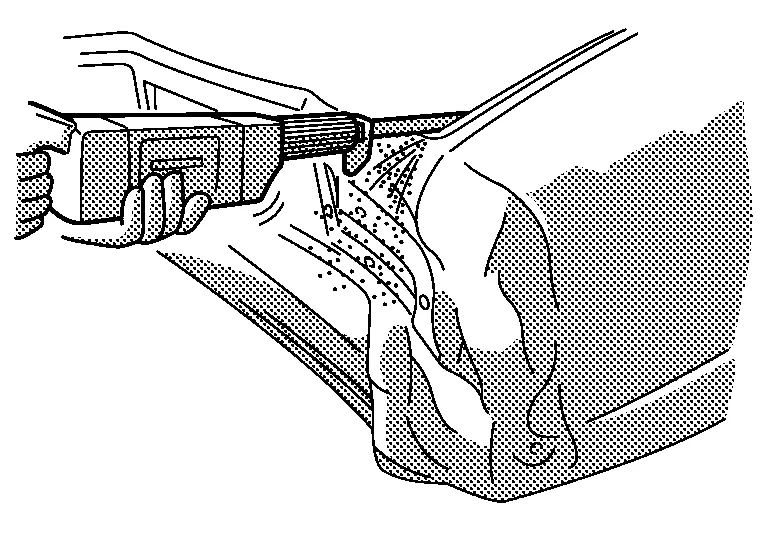
Longerons et piliers, y compris longeron latéral, traverse, pilier arrière, etc.
(b) Caractéristiques
Ligne de coupe nette. Convient à la découpe de tôles minces comme relativement épaisses.
(2) DÉCOUPE APPROXIMATIVE À L'AIDE D'UN BURIN PNEUMATIQUE
(a) Application principale
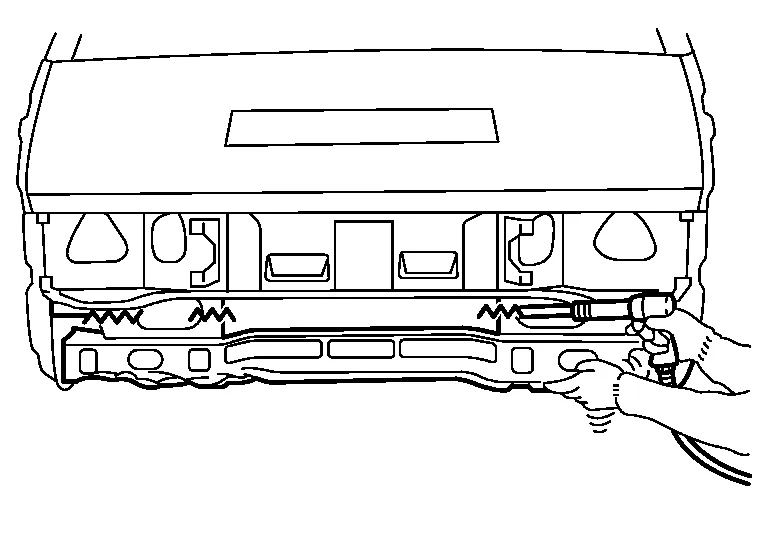
Tôles minces, y compris l'aile arrière et le plancher arrière
(b) Caractéristiques
Vitesse de coupe plus élevée
Niveau sonore élevé
Non adapté aux tôles épaisses
Ligne de coupe irrégulière
Projections d'étincelles excessives
(3) DÉCOUPE APPROXIMATIVE AU CHALUMEAU OXY-ACÉTYLÉNIQUE
(a) Application principale
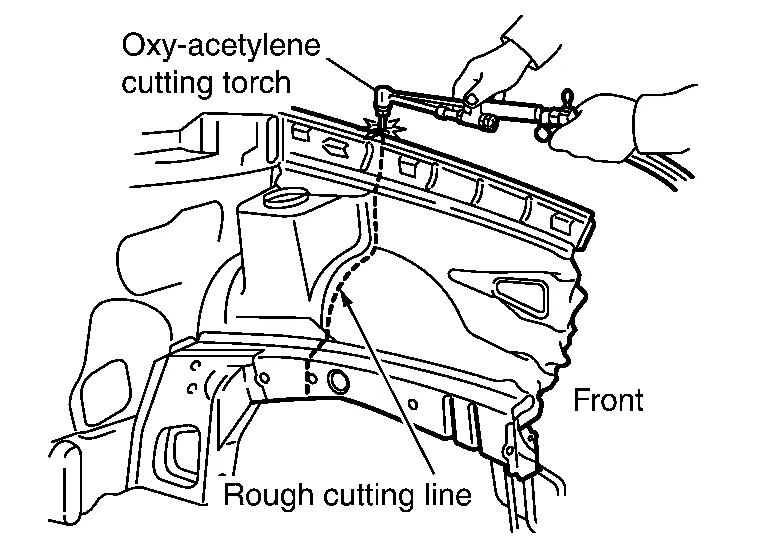
Tôles épaisses, y compris longeron latéral, traverse, rebord de capot, etc.
(b) Caractéristiques
Vitesse de coupe plus élevée
Découpe des parties soudéesLa caisse d'un véhicule est construite selon trois méthodes de soudage différentes [soudage par points, MAG et brasage]. La découpe des parties soudées selon ces méthodes est décrite ci-dessous.
Le soudage par points est généralement utilisé sur deux panneaux ou plus qui se chevauchent. L'outil ou la méthode de découpe doit être adapté selon que le panneau à retirer se trouve sur le dessus, au milieu ou en dessous.
(1) REPÉRAGE DES POINTS DE SOUDURE
Retirez la peinture, le apprêt et le mastic du panneau pour repérer les points de soudure.
(a) À l'aide d'une ponceuse pneumatique, d'une brosse métallique rotative ou d'une bande de ponçage à lime :

Avec cette méthode, ne meulez pas trop le panneau. Poncez ou brossez le panneau en repérant les points de soudure.
(b) À l'aide d'un ciseau :
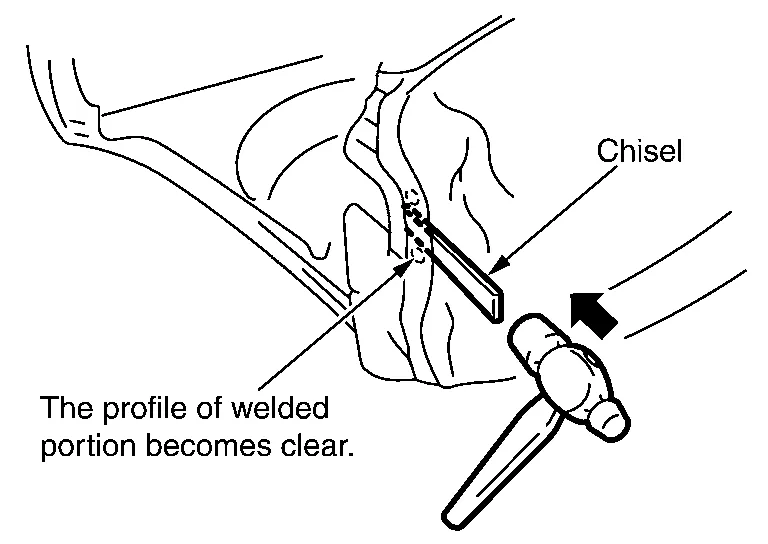
Si les points de soudure restent indiscernables après le retrait de la peinture, insérez la lame du ciseau entre les panneaux et frappez légèrement au marteau pour vérifier.
(2) DÉCOUPE DES POINTS DE SOUDURE
(a) À l'aide d'une fraise à points :
Il existe deux types de fraises à points (de type foret et de type scie cloche). Lors de l'utilisation de la fraise à points, veillez à ne pas découper le panneau inférieur.
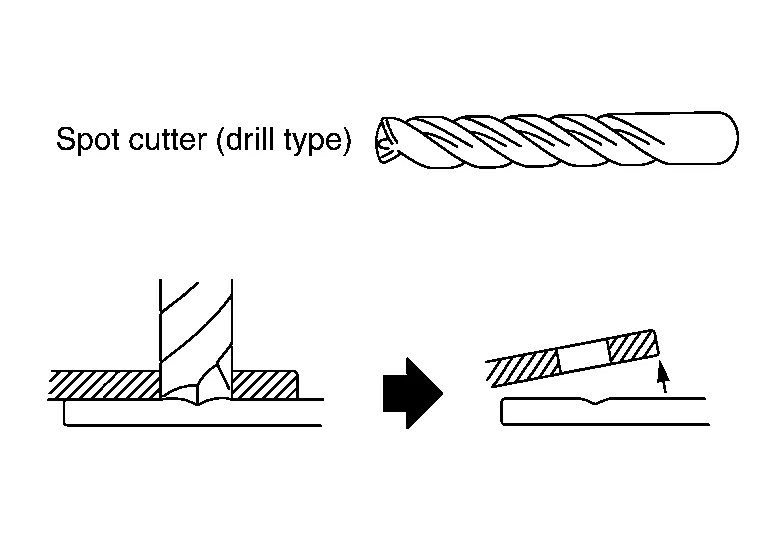 |
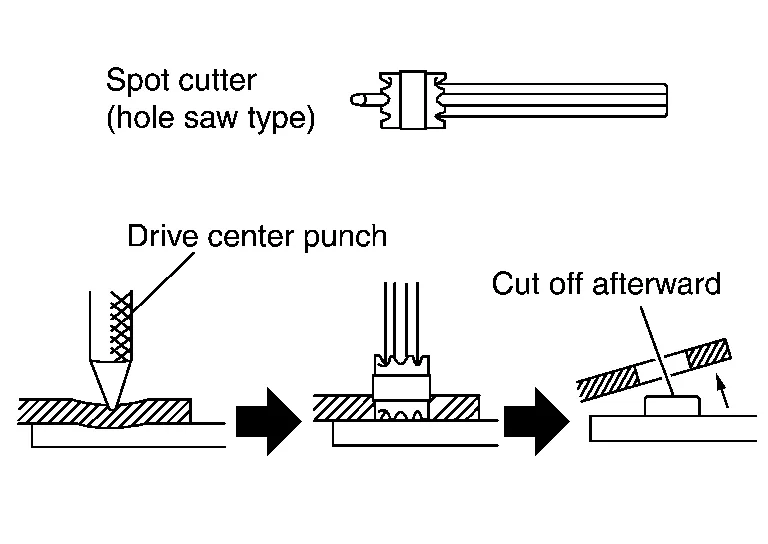 |
S'il est difficile de souder depuis l'arrière du panneau inférieur, la fraise à points peut être utilisée pour découper les points de soudure sans percer le panneau inférieur.
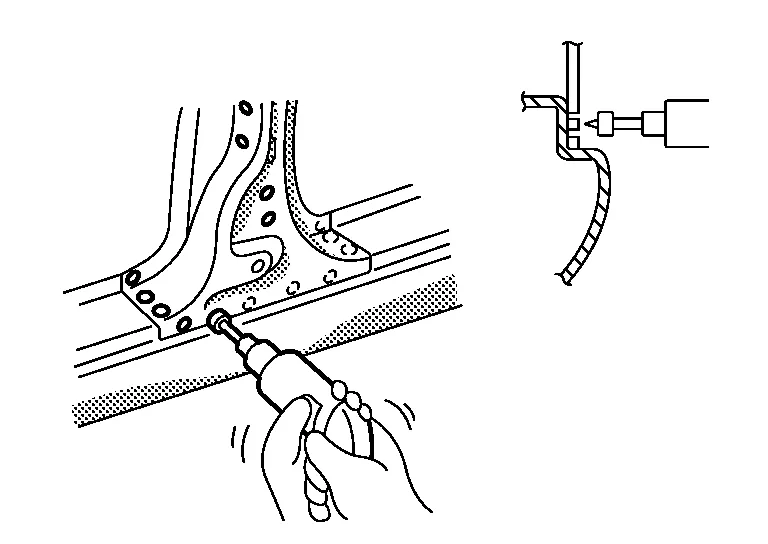
La fraise à points de type scie cloche nécessite un meulage du point de soudure après la découpe. Cela demande du temps de travail supplémentaire.
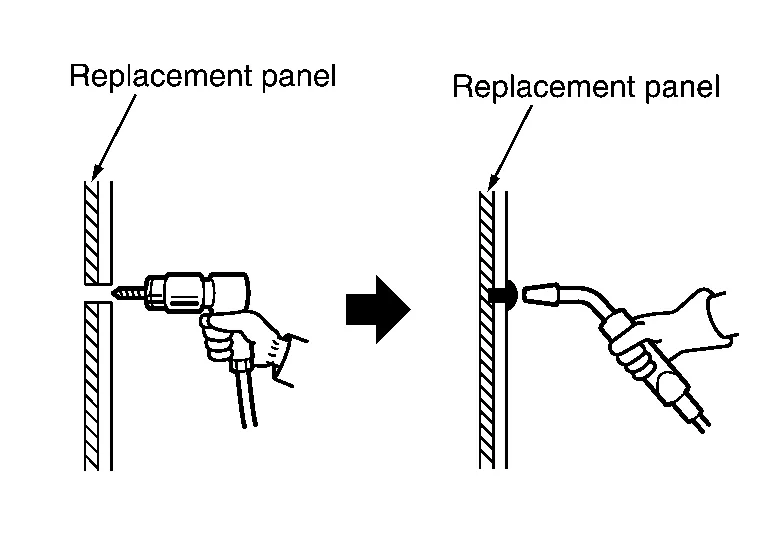
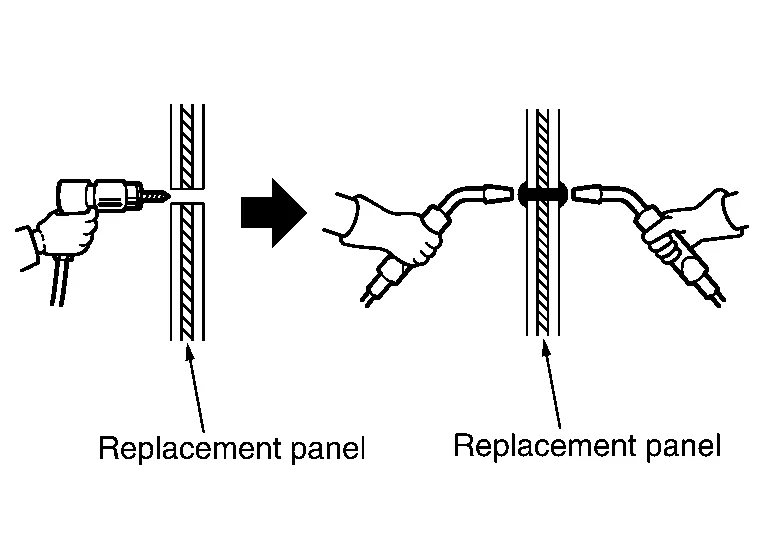
(b) À l'aide d'une perceuse :
La perceuse peut être utilisée pour découper les soudures sur toute partie soudée par soudage bouchon, en perçant la zone soudée par bouchon.
 |
 |
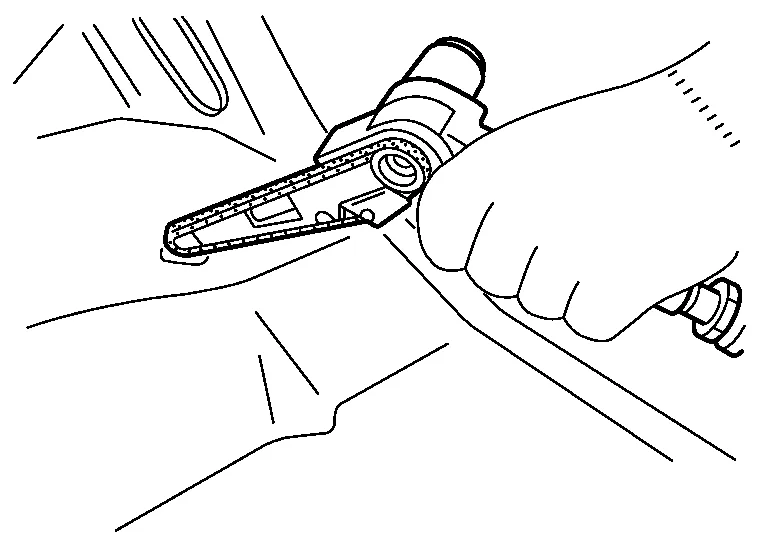
(3) DÉCOUPE DES POINTS DE SOUDURE À L'AIDE D'UNE PONCEUSE PNEUMATIQUE
Si la fraise à points ne peut pas être utilisée, utilisez la ponceuse pneumatique (ou ponceuse à bande) pour découper le point de soudure. Utilisez la bande de ponçage 3M File Belt Sander #33573 et la bande Cubitron II File Belt Grade 60+ #33445 ou équivalent.
(4) RETRAIT DU PANNEAU AU CISEAU
Après avoir découpé les points de soudure, séparez le panneau à l'aide du ciseau.
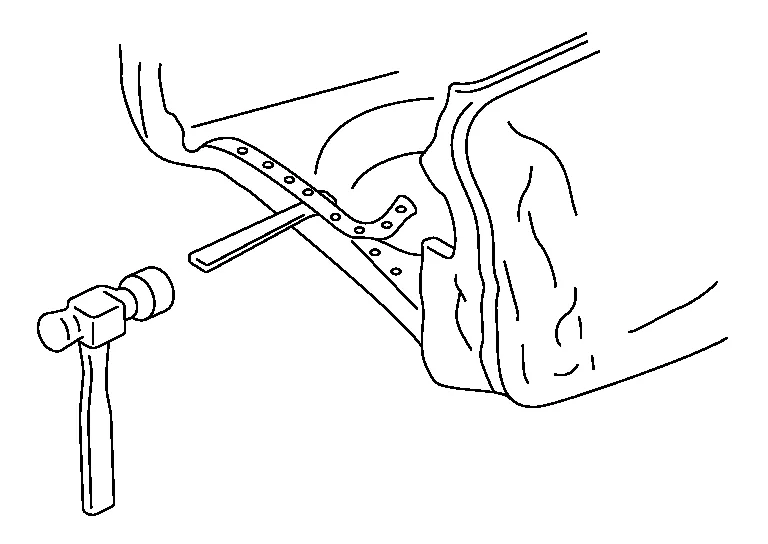
De cette façon, les points de soudure se détachent de leurs surfaces d'appui. Ainsi, le travail peut se poursuivre en vérifiant la séparation des points de soudure.
(5) DÉCOUPE DES SOUDURES MAG
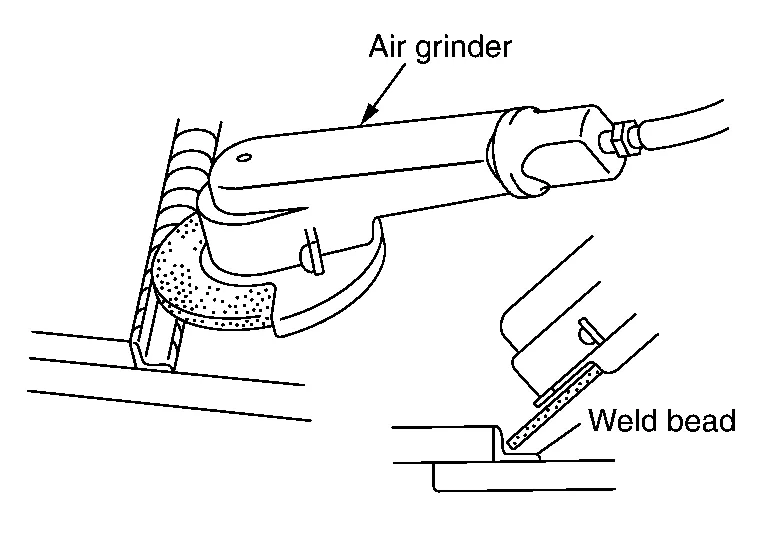
Le soudage MAG se divise en deux types (soudage bouchon et soudage à la molette). La soudure bouchon peut être découpée à la fraise à points ou à un outil similaire. Pour découper la soudure à la molette, meulez le cordon de soudure à l'aide d'une meuleuse pneumatique. Veillez à meuler depuis le panneau de remplacement. Ne meulez pas excessivement le panneau réutilisé.
(6) DÉCOUPE DE LA PARTIE BRASÉE DU PANNEAU
Le brasage est utilisé pour améliorer l'aspect extérieur de la zone assemblée (toit et aile) de la tôle extérieure de caisse, ainsi que pour améliorer l'étanchéité. Les zones brasées peuvent généralement être séparées en dissolvant la brasure à la torche oxyacétylénique.
Si un brasage à l'arc a été utilisé, découper la partie soudée à l'aide d'une ponceuse pneumatique ou d'un outil similaire. La température de fusion du métal brasé à l'arc est supérieure à celle du brasage ordinaire, et la tôle peut être endommagée par cette température élevée. Le brasage ordinaire et le brasage à l'arc peuvent être distingués par la couleur du métal brasé. Le brasage ordinaire ressemble à du laiton, alors que le brasage à l'arc a une couleur cuivrée.
(a) Découpe à la scie pneumatique et ponçage à la bande.
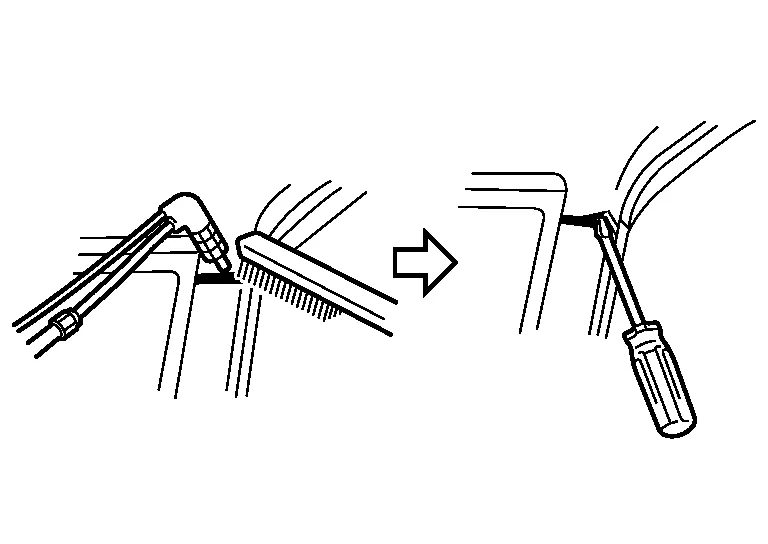
Retirer le métal à la brosse métallique et séparer la tôle. Tant que le métal d'apport est encore chaud, insérer la pointe d'un tournevis ou d'un outil similaire entre les tôles pour éviter qu'elles ne se recollent.
(b) Découpe à la meuleuse pneumatique, utiliser un disque de meulage pour soudure 3M 01991 (ou équivalent).

Découper la zone brasée à la meuleuse pneumatique. Ne pas meuler excessivement la tôle à réutiliser.
Précautions pour les aciers à haute résistance (HSS) et les aciers à très haute résistance (UHSS)Acier à haute résistance (HSS) désigne l'acier de 440 MPa à 979 MPa.
Acier à très haute résistance (UHSS) désigne l'acier supérieur à 980 MPa.
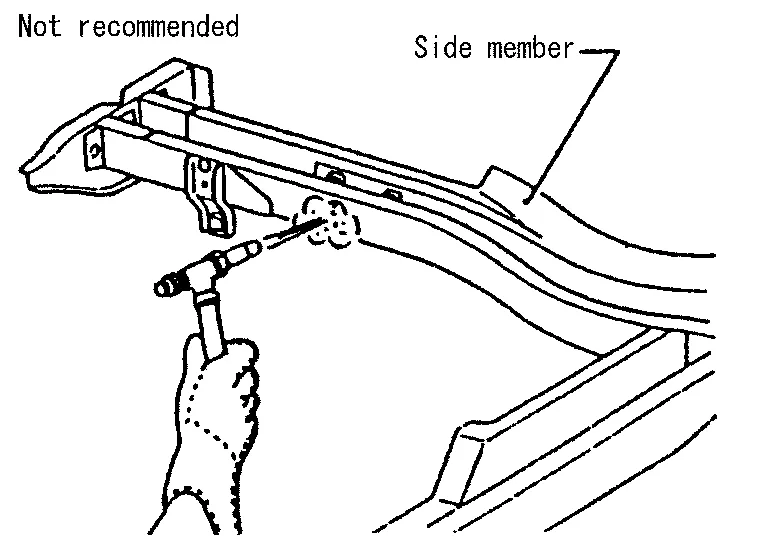
(a) La réparation des renforts (tels que les longerons) par chauffage n'est pas recommandée, car cela peut affaiblir la pièce. Lorsque le chauffage est inévitable, ne pas chauffer les pièces en HSS au-delà de 550 °C. Vérifier la température de chauffage à l'aide d'un thermomètre. (Les thermomètres de type crayon ou similaires conviennent.)
Lorsque les pièces en HSS ou UHSS sont chauffées au-delà de 550 °C, elles doivent être remplacées par des pièces neuves.
(b) Lors du redressage des panneaux de carrosserie, faire preuve de prudence lors du tirage de tout panneau en HSS. Comme l'HSS est très résistant, le tirage peut provoquer une déformation des zones adjacentes de la caisse. Dans ce cas, augmenter le nombre de points de mesure et tirer le panneau HSS avec précaution.
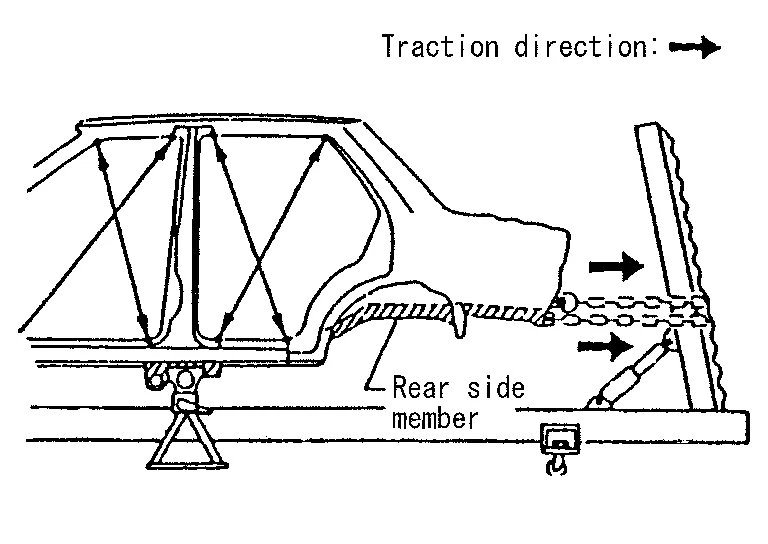
(c) Lors de la découpe de panneaux HSS, éviter si possible la découpe au gaz (chalumeau). Utiliser plutôt une scie afin d'éviter d'affaiblir les zones environnantes par la chaleur. Si la découpe au gaz (chalumeau) est inévitable, laisser une marge minimale de 50 mm (1,97 in).
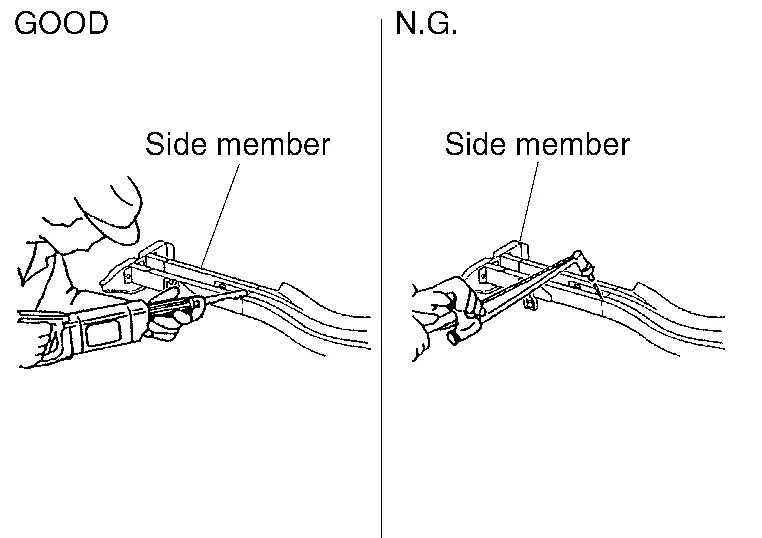
(d) Lors du soudage de panneaux HSS, utiliser le soudage par points dans la mesure du possible afin de réduire au minimum l'affaiblissement des zones environnantes par la chaleur.
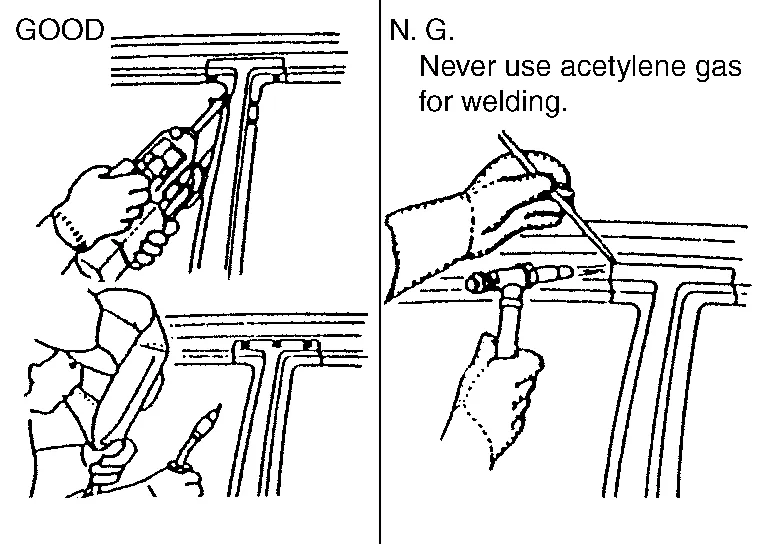
Si le soudage par points est impossible, utiliser le soudage MAG. Ne pas utiliser le soudage au gaz (chalumeau), car sa résistance de soudure est inférieure.
(e) Le point de soudure sur les panneaux HSS est plus dur que celui d'une tôle en acier ordinaire.
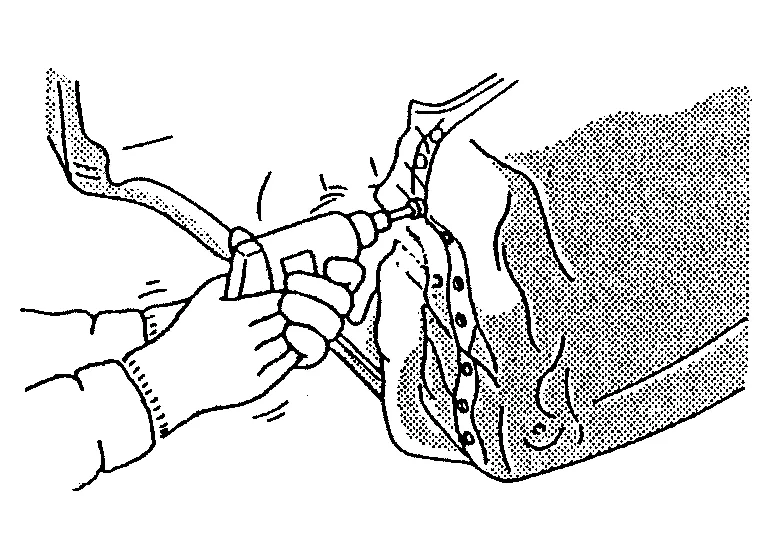
Par conséquent, lors de la découpe des points de soudure sur un panneau HSS, utiliser une perceuse à basse vitesse et couple élevé (1 000 tr/min à 1 200 tr/min) afin d'augmenter la durée de vie du foret et de faciliter l'opération.
Interdiction pour les aciers à très haute résistance (UHSS)Acier à très haute résistance (UHSS) désigne l'acier à partir de 980 MPa ou plus.
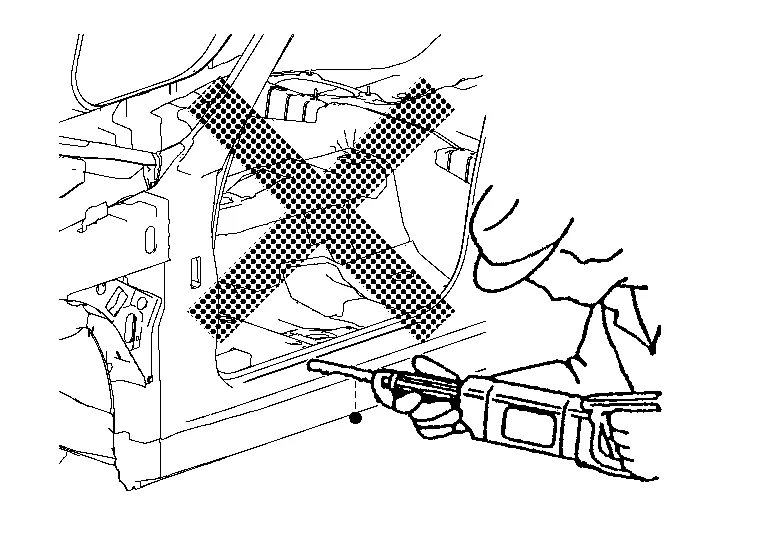
Ne jamais découper ni assembler la tôle, la plaque et le renfort en acier à très haute résistance (UHSS).
Si une telle pièce est endommagée, la remplacer.
Procédure de repliage du bord de l'aile arrièreLorsque l'aile arrière et le passage de roue extérieur ont été assemblés par collage, la méthode de remplacement de panneau décrite ci-dessous est utilisée.
Un passage de roue doit être installé et replié sur le passage de roue extérieur gauche et droit.
Afin de replier le passage de roue, il est nécessaire de réparer toute partie endommagée ou détériorée autour du passage de roue extérieur.
Procédure du repliage
(a) Retirer tous les revêtements, adhésifs et traces de corrosion de la zone de collage. Utiliser un abrasif qui n'amincira pas le métal.
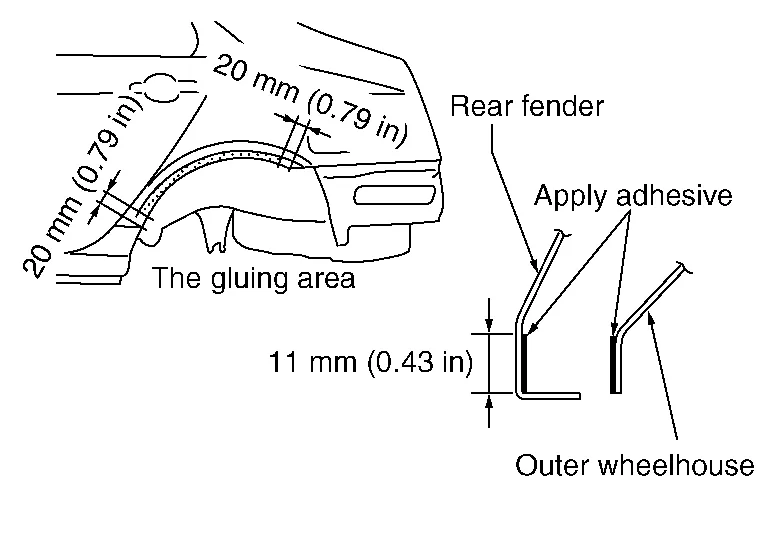
(b) Retirer tous les revêtements, adhésifs et traces de corrosion de la zone de collage. Utiliser des abrasifs qui n'amincissent pas le métal (la pièce de rechange).
(c) Appliquer un nouvel adhésif sur les deux zones spécifiées du passage de roue extérieur et de l'aile arrière.
| <Adhésif> | Adhésif de collage de panneaux 3M™ 08115 ou équivalent |
(d) Fixer l'aile arrière à la caisse du véhicule et souder la partie requise, à l'exception de la partie à replier.

(e) Plier la partie soudée en partant du centre du passage de roue, progressivement, à l'aide d'un marteau et d'un tas. (Replier également l'extrémité de la bride.)
(f) Le repliage au marteau est réalisé jusqu'à un angle d'environ 80°.
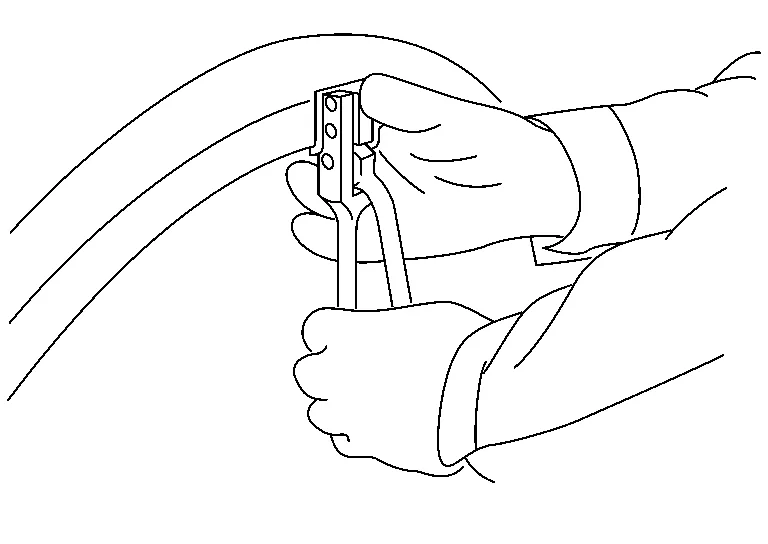
(g) En partant du centre, replier progressivement le passage de roue à l'aide d'un léger mouvement de va-et-vient avec un outil de repliage [SST : KV991-10000].
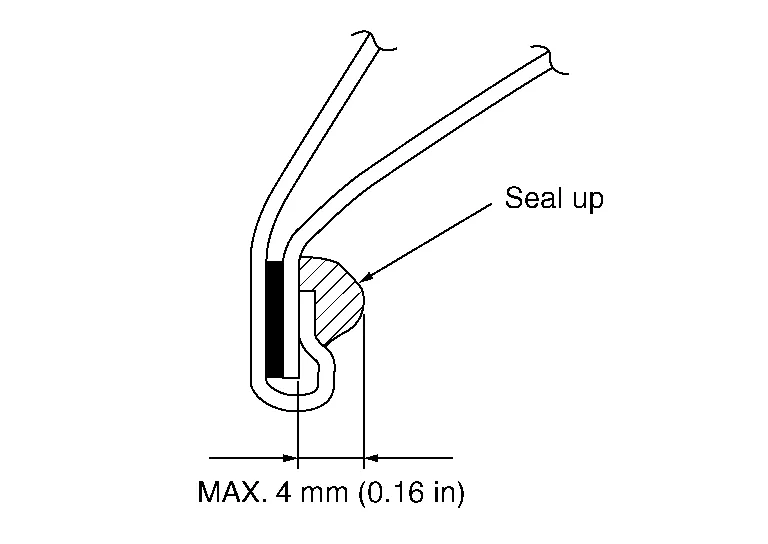
(h) Appliquer un produit d'étanchéité sur la zone autour de l'extrémité repliée de la bride.
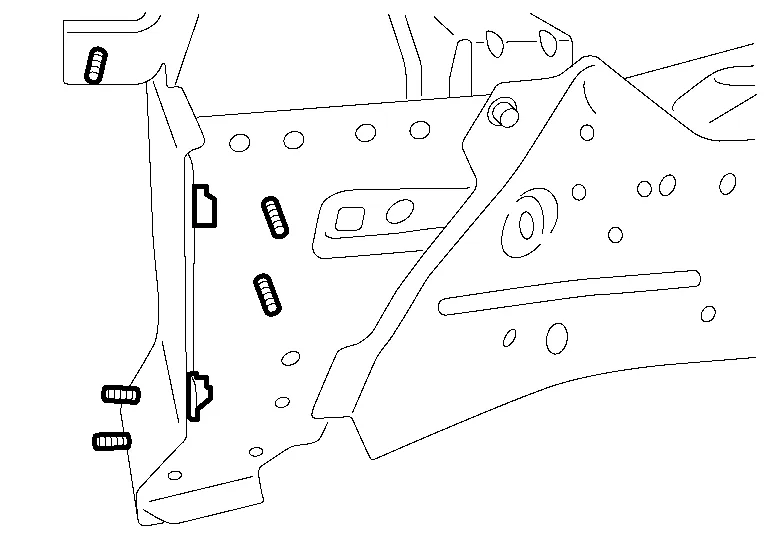
Lorsque les goujons et les écrous à souder ne sont pas soudés sur la pièce obtenue pour la réparation et sont fournis comme pièces séparées, utiliser la méthode suivante pour effectuer le soudage.
(1) BOULON À COLLERETTE
Retirer la peinture, la rouille ou l'huile de la surface de la tôle.
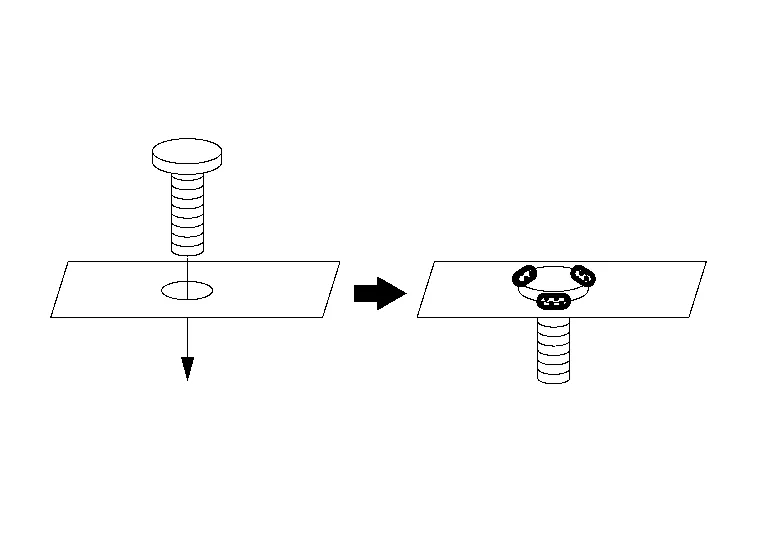
Insérer le boulon, serrer provisoirement l'écrou correspondant du boulon et effectuer le centrage.
Appliquer un primaire de soudage au zinc sur les surfaces à souder.
Souder uniformément en 3 points par soudage MAG. [environ 3 mm (0,12 in)]
Appliquer un traitement anticorrosion approprié aux endroits concernés.
(2) ÉCROU À SOUDER
Retirer la peinture, la rouille ou l'huile de la surface de la tôle.
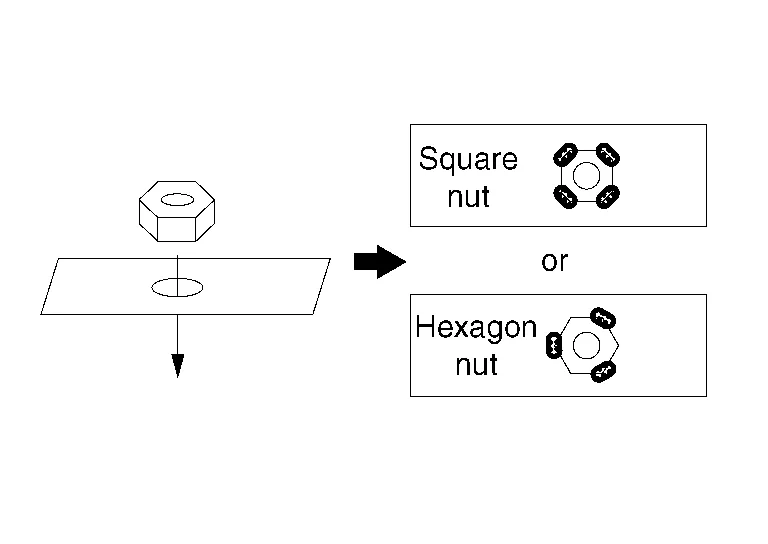
Placer l'écrou au centre du trou de la tôle, serrer provisoirement le boulon correspondant de l'écrou et effectuer le centrage.
Souder uniformément en 3 ou 4 points par soudage MAG. [environ 3 mm (0,12 in)]
Appliquer un traitement anticorrosion approprié aux endroits concernés.
Après le retrait du panneau endommagé, deux opérations sont nécessaires : la préparation à la pose du panneau de rechange et la finition de la zone de fixation du panneau sur la caisse.
(1) FINITION DE LA CAISSE
(a) Meuler et nettoyer la zone autour de l'endroit où le panneau soudé par points a été retiré. Éliminer soigneusement la rouille et les autres contaminants de la surface de contact.
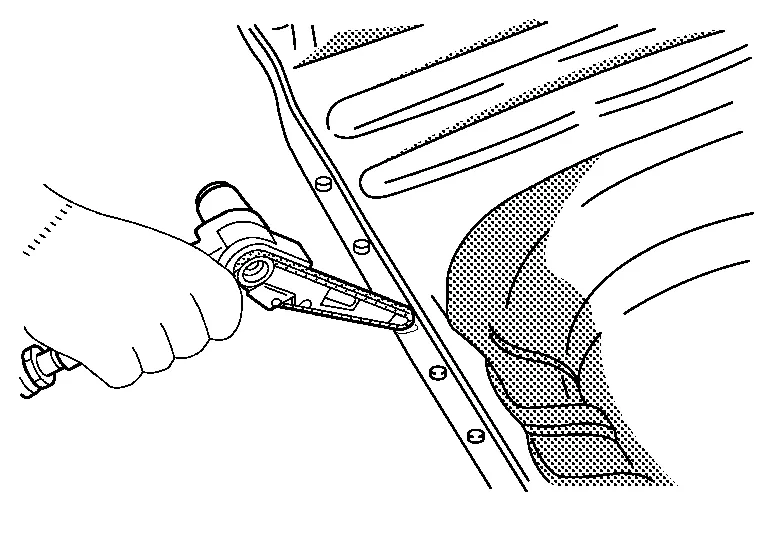
Retirer également la peinture de la partie à souder.
Tout métal de brasage doit être soigneusement retiré, faute de quoi le soudage sera compromis.
(b) Les irrégularités de la surface de contact du panneau empêchent un soudage correct du panneau. À l'aide d'un marteau et d'un tas, corriger la forme de la surface de contact.
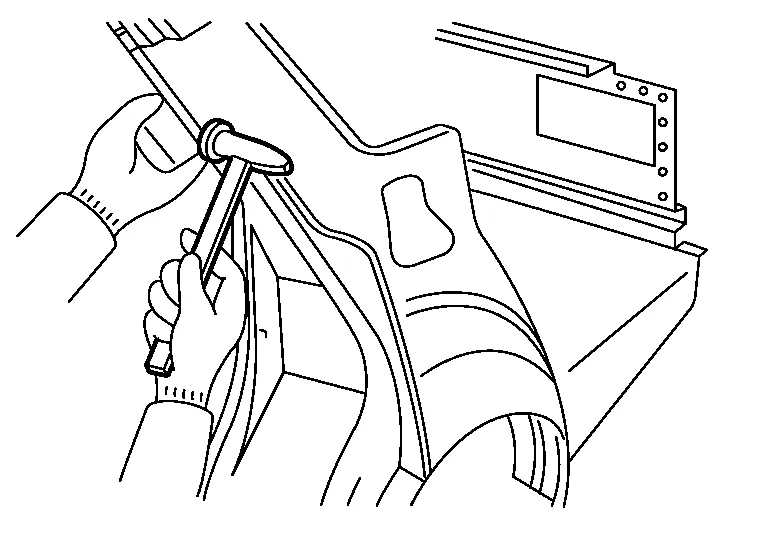
(c) Appliquer le primaire de soudure traversant sur les brides ou les zones où le soudage sera effectué. Appliquer le 3M 5917 Weld-Thru II (ou équivalent) et suivre les instructions du produit pour le soudage MAG aux endroits qui ne pourront pas être peints lors de l'étape de peinture suivante.
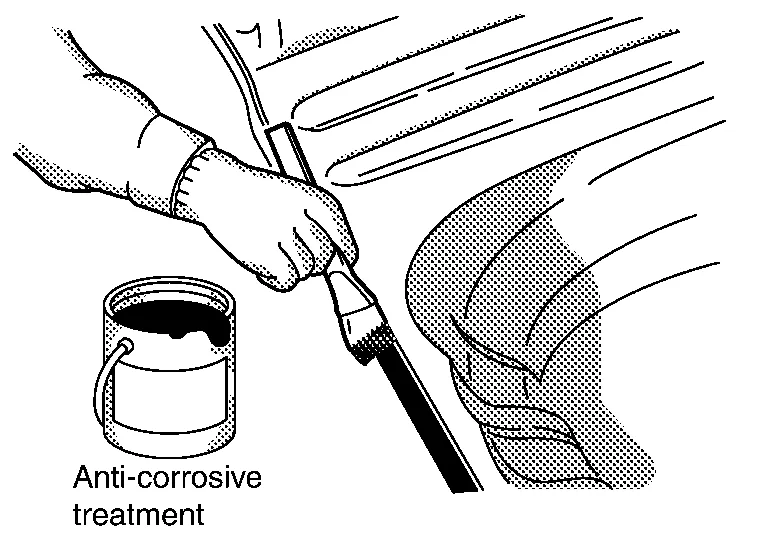
(d) S'il est impossible d'appliquer le produit d'étanchéité après le soudage du panneau de service, appliquer le produit d'étanchéité avant le soudage.
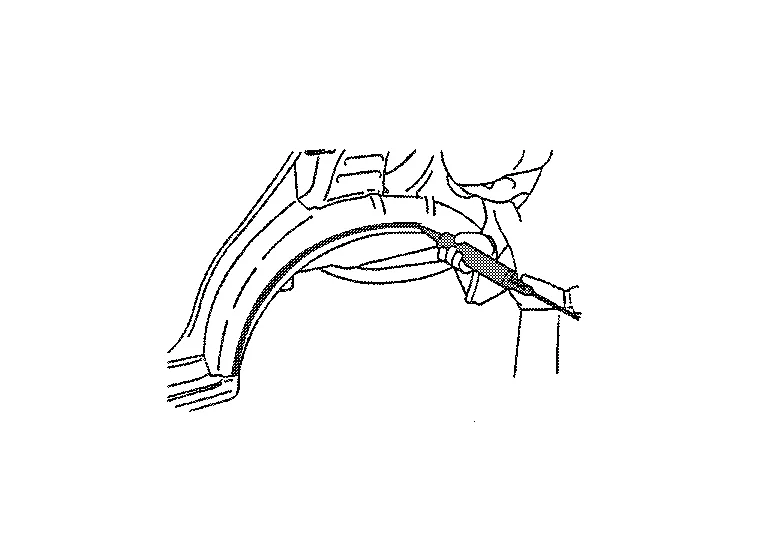
(2) PRÉPARATION POUR L'INSTALLATION DU PANNEAU DE SERVICE
(a) Le panneau de service est recouvert d'apprêt. Retirer l'apprêt et appliquer le produit d'étanchéité par points aux zones à souder. Ne pas laisser le produit d'étanchéité par points s'écouler hors de la surface de contact du panneau.

(b) Percer le panneau de service pour le soudage par bouchons, si nécessaire.
Se reporter au manuel de réparation de carrosserie du modèle concerné pour le nombre de trous à percer pour le soudage par bouchons. Le nombre de trous doit être identique au nombre de soudures par points d'origine. Les trous percés doivent être espacés régulièrement. Le diamètre des trous doit être adapté à l'épaisseur du panneau afin de conserver la résistance de la soudure.
| Épaisseur du panneau | Diamètre du trou de bouchon |
|---|---|
| Inférieure à 1,0 mm (0,039 po) | Inférieur à 5 mm (0,20 po) |
1,0 mm - 2,4 mm (0,039 po - 0,094 po) |
6,5 mm - 10 mm (0,256 po - 0,394 po) |
| Supérieure à 2,4 mm (0,094 po) | Supérieur à 10 mm (0,39 po) |

(3) COMPRENDRE LES PIÈCES DE RECHANGE
Ce point est important pour déterminer quand le panneau doit être remplacé, ou pour définir les conditions d'un fonctionnement efficace.
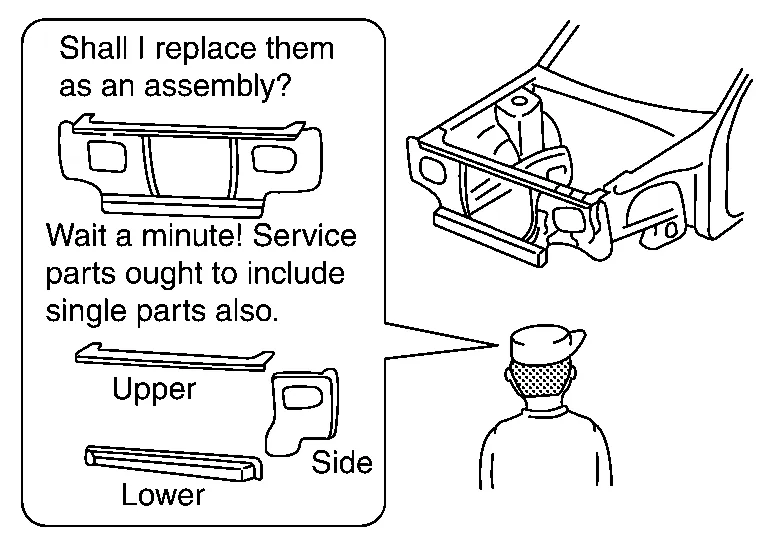
Les pièces de rechange doivent être préparées en se référant au catalogue des pièces de chaque modèle.
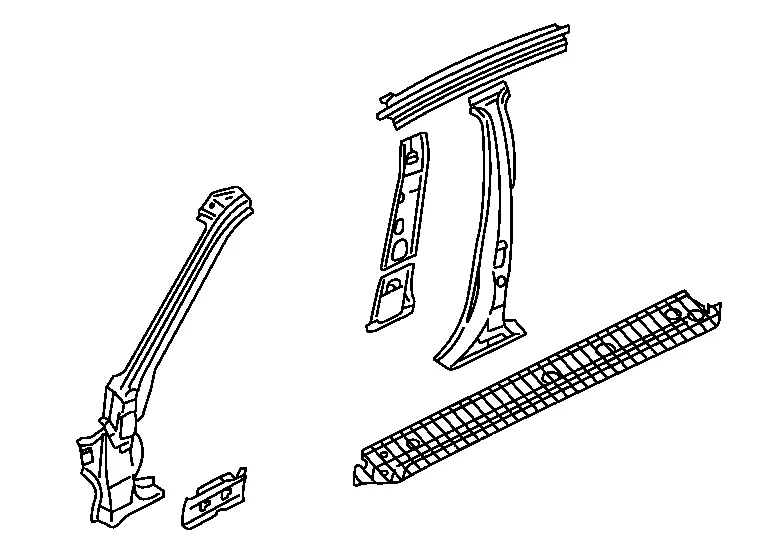
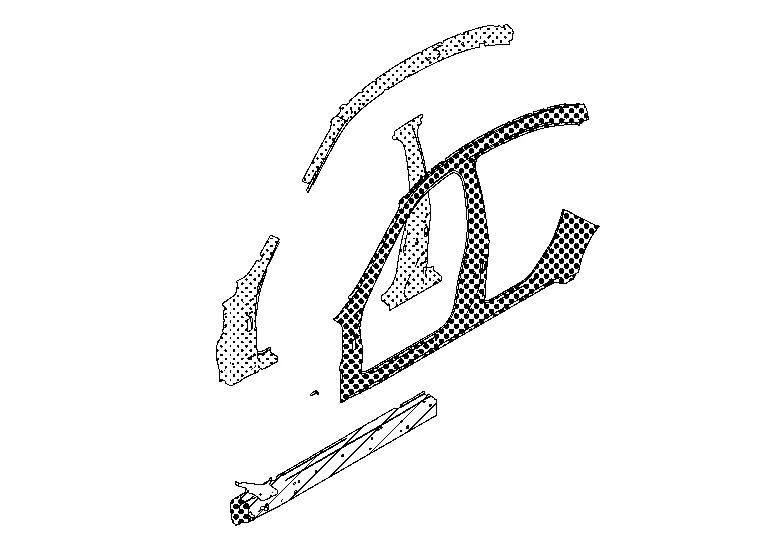
Le panneau latéral de caisse extérieur de type intégral se compose de deux types de panneaux de service. Ces panneaux de service doivent être découpés pour l'utilisation selon l'emplacement et l'étendue des dommages.
| Panneau latéral de caisse extérieur de type séparé | Panneau latéral de caisse extérieur de type intégral |
|---|---|
 |
 |
Le traitement anticorrosion peut être effectué à trois moments différents (avant le soudage, avant la peinture et après la peinture). Cette section explique le traitement anticorrosion pour les deux dernières étapes.
(1) TRAITEMENT ANTICORROSION AVANT PEINTURE
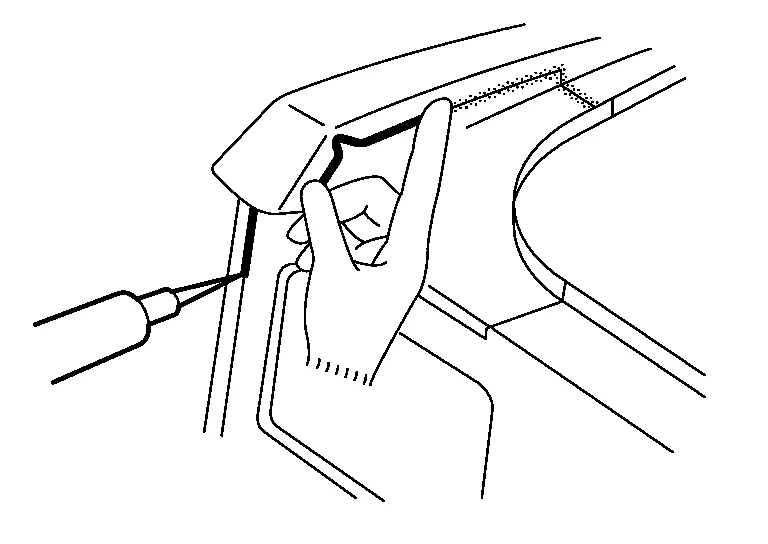
Application du produit d'étanchéité de carrosserie
Le produit d'étanchéité de carrosserie empêche l'eau ou la boue de pénétrer par la surface de contact du panneau. Il empêche également la formation de corrosion. L'orifice de la buse du produit d'étanchéité doit être petit. Utiliser un doigt ou un pinceau pour façonner le produit appliqué. Se reporter au manuel de réparation de carrosserie pour les points d'application du produit d'étanchéité.
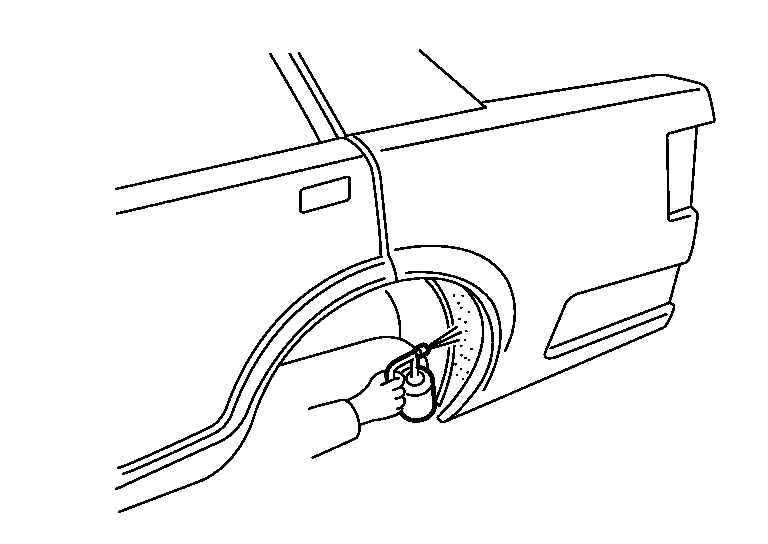
Application du revêtement de protection du soubassement :
Appliquer le revêtement de protection sur le soubassement et à l'intérieur du passage de roue. Ne pas l'appliquer sur le tuyau d'échappement, la suspension ou les éléments de transmission. Utiliser les produits homologués suivants : 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, aérosol de 18 oz 4 08851 Applicator Wand Kit, tubes de 8 po, 24 po et 34 po.
(2) CIRE ANTICORROSION APRÈS PEINTURE
Appliquer la cire anticorrosion à l'arrière du panneau, là où la peinture est difficile. Insérer la buse de la cire anticorrosion dans les trous du panneau intérieur. Appliquer jusqu'à ce que la cire anticorrosion suinte de la surface de contact du panneau.
